
Johdatus Messinki tyhjiövalu
Messinki on yleinen kuparin ja sinkin seos. Sitä on helppo työstää, se tarjoaa hyvän korroosionkestävyyden ja sillä on koristeellinen ilme. Sen valaminen virheettömän pinnan saavuttamiseksi on kuitenkin paljon vaikeampaa kuin miltä se näyttää. Materiaaliin voi jäädä ilmaa loukkuun, mikä johtaa oksidien muodostumiseen ja huokoisuuden esiintymiseen. Tällä tavoin valmistetuilla osilla on huono pinnanlaatu ja niissä voi jopa olla rakenteellisia vikoja.
Messingin tyhjiövalutekniikka ratkaisee nämä ongelmat. Tämä prosessi poistaa ilman muotista ennen valamista, jolloin metalli täyttää ontelon kokonaan – jättämättä jälkeensä kaasua tai pintavirheitä – ja tuloksena on tiheitä, sileäpintaisia osia. Tämä on yhtä tärkeää sekä toiminnallisille prototyypeille että koristeellisille komponenteille.
Messingin tyhjiövalua käytetään myös messingin prototyyppivalamiseen – yksittäisten kappaleiden tai pienten erien valmistukseen, jotka vaativat mittatarkkuutta ja pinnanlaatua ennen kuin päätös tuotantomuottiin investoimisesta tehdään. Tyhjiötekniikka poistaa epävarmuustekijät valuprosessin aikana.
Mikä on messingin tyhjiövalu?
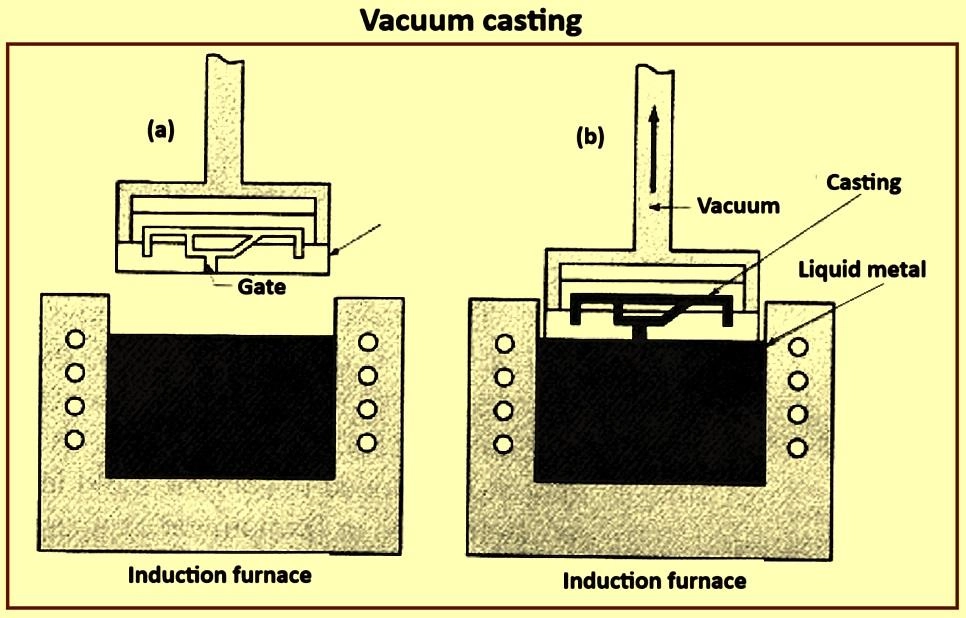
Käyttäjä asettaa muotin suljettuun kammioon, tyhjentää siitä ilman ja ruiskuttaa sitten sulaa messinkiä. Tyhjiö vetää metallin muotin jokaiseen nurkkaan, jättäen jäljelle kaasua, joka voisi aiheuttaa kuplien muodostumista.
Perinteinen valu perustuu painovoimaan ja metallin omaan paineeseen ilman poistamiseksi tuuletusreikien kautta. Tämä menetelmä ei ole erehtymätön: tuuletusreiät voivat tukkeutua ja luoda ilmataskuja, jotka johtavat valun huokoisuuteen. Sitä vastoin messingin tyhjiövalu poistaa ilman kokonaan, jolloin metalli täyttää muotin ontelon puhtaasti ja kokonaan.
Miten tyhjiö parantaa messinkivalujen laatua
- Vähentää ilmataskujen muodostumista. Ilman puuttuminen tarkoittaa myös kuplien puuttumista. Suurempi metallitiheys.
- Parantaa muotin täyttöä. Tyhjiö vetää metallia ohutseinäisiksi osiksi. Yksityiskohdat, joita ei voida täyttää painovoimavalulla, voidaan toistaa täysin.
- Vähentää huokoisuutta. Kaasun huokoisuus poistuu. Kutistumishuokoisuutta on edelleen olemassa, mutta sitä voidaan hallita portin ja nousuputken avulla.
- Hienojen yksityiskohtien parempi toisto. Terävät reunat, pintakuvioinnit ja monimutkaiset kuviot voidaan kaikki toistaa tarkasti. Metalli täyttää muotin jokaisen nurkan.
- Tasaisemmat valutulokset. Kaikkia muuttujia hallitaan. Tyhjiötaso, muotin lämpötila ja metallin lämpötila pidetään vakiona. Valun laatu on toistettavissa.
Miksi käyttää messinkiä tyhjiövaluun?
Messinki on materiaali, joka sopii hyvin messinkivaluprosessiin. Sen ominaisuudet vastaavat tyhjiökäsittelyn etuja.
- Hyvä korroosionkestävyys. Messinki ei ruostu. Vaikka oksidikerros voi muodostua, korroosionopeus on alhainen. Se kestää eroosiota ulko- ja meriympäristöissä.
- Houkutteleva ulkonäkö. Sen kultainen kiilto on erittäin koristeellinen. Kiillotettuna se saavuttaa korkean kiillon, joka antaa sille ylellisen ulkonäön.
- Erinomainen työstettävyys. Messinkiä on helppo työstää. Kierteiden, reikien ja tarkkuuspintojen työstö on suoraviivaista. Messingistä valmistetut prototyyppivalut täyttävät tiukat toleranssivaatimukset minimaalisella työkalun kulumisella.
- Hyvä lujuus-painosuhde. Vaikka messinki ei ole kevyin materiaali, sen lujuus riittää vastaamaan putkiliittimien, venttiilien ja koristeellisten rautaosien vaatimuksiin.
- Ensiluokkainen ulkonäkö ja tuntuma. Sen paino ja ulkonäkö välittävät laadun tunteen. Messinkiä käytetään usein kuluttajatuotteiden näkyvissä osissa.
Messingin tyhjiövalussa materiaalin edut yhdistyvät prosessiin, joka eliminoi virheet. Osien rakenne on vakaa ja pinnat sileät, ja kustannukset pysyvät hyväksyttävällä tasolla pienten ja keskisuurten tuotantomäärien kannalta. Tässä piilee sen arvo.
Miten messingin tyhjiövalu toimii?
Vaihe 1: Päämallin luominen
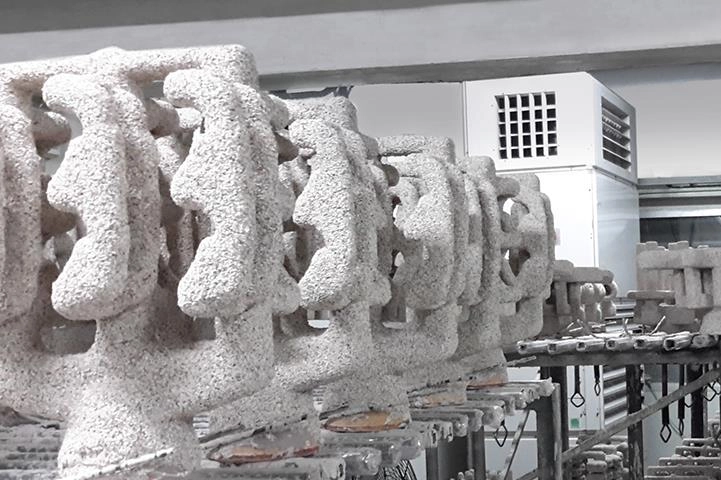
Päämuotti määrittää osan muodon. Päämuotin luomiseen on neljä menetelmää. CNC-työstö leikkaa päämuotin kiinteästä materiaalista. Se tarjoaa suurta tarkkuutta ja hyvän pinnanlaadun. SLA 3D -tulostuksessa käytetään nestemäistä hartsia. Se tuottaa sileitä pintoja ja hienoja yksityiskohtia ja mahdollistaa nopean prototyyppien valmistuksen. SLS-tulostuksessa käytetään jauhemaisia materiaaleja. Se on lujempi kuin SLA ja soveltuu toiminnallisille testinäytteille.
Olemassa olevat tuotanto-osat voivat toimia päämuottina. Jos valmis osa on saatavilla, sitä voidaan käyttää suoraan päämuottiin. Päämuotin tarkkuus on kriittistä. Kaikki pintavirheet siirtyvät valuun. Karkea päämuotti tuottaa karkean valun, kun taas kiillotettu päämuotti tuottaa sileän valun.
Vaihe 2: Muotin valmistus
Messinkivaluprosessissa käytetään kolmea yleistä muottityyppiä.
- Keraamiset vahamuotit. Nämä kestävät korkeita lämpötiloja ja tuottavat hienoja yksityiskohtia. Monimutkaiset messinkiosat valetaan tyypillisesti keraamisilla muoteilla.
- Grafiittimuotit. Nämä tarjoavat hyvän lämmönkestävyyden, sopivat tiettyihin sovelluksiin ja ovat edullisempia kuin keraamiset muotit.
- Metallimuotit. Nämä soveltuvat massatuotantoon; vaikka alkuinvestointi muottiin on suurempi, yksikköhinta on alhaisempi.
Tarkka valinta riippuu tuotantomäärästä, monimutkaisuudesta ja kustannuksista.
Vaihe 3: Messinkiseoksen valinta ja sulatus
Seos määrää ominaisuudet.
| Brass Alloy | Ominaisuudet | Tyypilliset käyttötavat |
| C260 Messinki | Korkea sitkeys | Koristeelliset osat, muotoillut komponentit |
| C360 Messinki | Erinomainen työstettävyys | Tarkkuuskomponentit |
| C464 Naval Brass | korroosionkestävyys | Marine sovellukset |
Sulamislämpötilan hallinta on kriittistä. Messingin sulamispiste on noin 900–950 °C. Sinkki haihtuu alhaisemmissa lämpötiloissa. Sinkin häviäminen sulasta aiheuttaa muutoksia seoksen koostumuksessa, mikä puolestaan vaikuttaa sen suorituskykyyn. Siksi sula on peitettävä tai käsiteltävä kontrolloidussa ilmakehässä.
Seoksen tasaisuus on kriittistä. On käytettävä samoja raaka-aineita, sulan lämpötilaa on seurattava ja säätöjä on tehtävä sinkkihäviön perusteella. Tämä varmistaa valukappaleiden ennustettavan suorituskyvyn.
Vaihe 4: Tyhjiöavusteinen valu
Käyttäjä asettaa muotin tyhjiökammioon, tyhjentää ilman ja kaataa tai ruiskuttaa sulaa messinkiä siihen. Tässä vaiheessa tyhjiö vetää metallin muottiin täyttäen ohutseinäiset osat. Näin monimutkaiset geometriat toistuvat.
Vaihe 5: Jäähdytys, homeenpoisto ja viimeistely
Kun osat ovat jäähtyneet, käyttäjä poistaa muotin ja leikkaa pois syöttökanavan ja -kanavan.
Valukanavan tynkät poistetaan hiomalla ja pinta kiillotetaan halutun pinnan karheuden saavuttamiseksi. Hiekkapuhalluksella poistetaan jäännösmuottimateriaali. CNC-koneistuksella luodaan tarkkuusominaisuuksia. Pintakäsittely tarjoaa korroosiosuojauksen tai koristeellisen pinnan. Laaduntarkastuksella varmistetaan mitat ja pinnanlaatu.
Tämä on messingin tyhjiövalun täydellinen prosessi. Jokainen vaihe vaikuttaa seuraaviin prosesseihin. Tyhjiöteknologia on keskeinen liikkeellepaneva voima, joka mahdollistaa sellaisten osien tuotannon, joihin perinteiset valumenetelmät eivät pysty.
Messingin tyhjiövalu vs. muut messingin valmistusprosessit
Messinki tyhjiövalu vs. CNC-koneistus
| Tekijä | Tyhjö valu | CNC-koneistus |
| Materiaalijätteet | Laske | Korkeammat |
| Monimutkaiset muodot | Erinomainen | rajallinen |
| Pintakäsittely | Erinomainen | Erinomainen |
| Asennuskustannukset | Keskikova | Matala |
CNC-työstö alkaa kiinteästä aihiosta. Lastuava työkalu poistaa kaiken materiaalin, joka ei ole osa työkappaletta, mikä johtaa merkittävään materiaalihukkaan. Monimutkaisia sisärakenteita on vaikea työstää. Kiinnityskustannukset ovat alhaiset. Yksikkökustannukset kasvavat monimutkaisuuden myötä.
Messingin tyhjiövalussa metallia käytetään vain siellä, missä sitä tarvitaan, mikä johtaa pienempään materiaalihukkaan. Monimutkaisten muotojen työstö on suhteellisen yksinkertaista. Muottikustannukset ovat kohtuulliset. Monimutkaisten osien valaminen on kustannustehokkaampaa kuin koneistaminen kiinteästä aihiosta.
Messinki tyhjiövalu vs. Sijoitus casting
Nämä kaksi prosessia ovat samankaltaisia. Molemmat käyttävät lost-wax- tai lost-mold-menetelmää. Molemmat voivat tuottaa osia, joilla on runsaasti yksityiskohtia. Molemmat soveltuvat pientuotantoon.
Ero on tyhjiökäsittelyssä. Tarkkuusvalu perustuu painovoimaan ja kaasunpoistoon. Metallin virratessa se työntää ilmaa eteenpäin, kun taas messingin tyhjiövalussa ilma poistetaan ennen valamista. Tämän seurauksena täyttö on perusteellisempaa, ohutseinäiset osat täyttyvät tehokkaammin ja huokoisuus on pienempi.
Myös muotinvalmistusmenetelmät vaihtelevat. Tarkkuusvalussa keraaminen kuori rakennetaan kerros kerrokselta; tyhjiövalussa voidaan käyttää keraamisia, grafiittisia tai metallisia muotteja. Muottityypin valinta riippuu tuotantomäärästä ja käyttötarkoituksesta.
Messinki tyhjiövalu vs. Die Casting
Painevalu soveltuu massatuotantoon. Muottikustannukset ovat korkeat – teräsmuotit kestävät satojatuhansia syklejä. Yksikköhinta on alhainen, mutta muotin alkuperäinen hinta on korkea.
Messingin tyhjiövalu vaatii pienemmän muottiinvestoinnin, ja keraamiset muotit ovat halvempia kuin teräsmuotit. Tämä prosessi sopii hyvin prototyyppien valmistukseen ja pienten erien tuotantoon . Monimutkaisen geometrian omaavia valukappaleita on helpompi valmistaa. Vaikka yksikköhinta on korkeampi kuin painevalun, pienten erien kokonaiskustannukset ovat alhaisemmat.
Painevalu on ihanteellinen valinta suurtuotantoon. Messingin tyhjiövalu toimii siirtymäratkaisuna prototyyppien valmistukseen , testaukseen ja pientuotantoon. Tarkka valinta riippuu tuotantomäärästä ja osien monimutkaisuudesta.
NOBLE: Kumppanisi messingin tyhjiövaluun ja integroituihin valmistusratkaisuihin
NOBLE on valmistuskumppani. Sen liiketoiminta keskittyy metallintyöstöön ja muovinjalostukseen. Prototyyppien valmistus ja piensarjatuotanto ovat sen erikoisalaa. Loppukokoonpanopalvelut täydentävät tarjonnan.
Sen mahdollisuudet kattavat laajan kirjon alueita. Messingin tyhjiövalu tuottaa rakenteellisesti monimutkaisia ja virheettömiä komponentteja. CNC-työstö mahdollistaa tarkkuusominaisuuksien valmistuksen lopullisten toleranssivaatimusten mukaisesti. Ruiskuvalu mahdollistaa muoviosien suuren volyymituotannon. Pintakäsittelyillä on sekä suojaavia että esteettisiä tehtäviä. Kokoonpanopalvelut integroivat komponentit valmiisiin tuotteisiin.
Yksi toimittaja hallinnoi koko prosessia, mikä varmistaa saumattoman koordinoinnin ilman luovutuksia.
Laadunvarmistus ja sertifioinnit
Laatujärjestelmämme on sertifioitu. ISO 9001:2015 kattaa yleisen laatujärjestelmän, kun taas ISO 13485:2016 lisää tarvittavat tiukat vaatimukset erityisesti lääkinnällisten laitteiden valmistukseen.
Sitoumuksemme on yksiselitteinen. Prosessinvalvonta varmistaa toistettavat tulokset. Tuotteen yhdenmukaisuus tarkoittaa, että jokainen komponentti täyttää spesifikaatiovaatimukset. Jäljitettävyys mahdollistaa raaka-aineiden seuraamisen koko prosessin ajan vastaanotosta lähetykseen. Täytämme kaikkien asiakkaidemme erityisvaatimukset poikkeuksetta.
Miksi valita NOBLE?
Kokonaisvaltainen valmistusratkaisu. Tekninen tuki suunnittelusta tuotantoon. Joustava piensarjavalmistus. Laatuun keskittyvät tuotantoprosessit.
Messingin tyhjiövalu on osa laajempaa kokonaisuutta. Prosessi sopii osaksi koko valmistuksen työnkulkua. Suunnittelutuki, prototyyppien valmistus, tuotanto, viimeistely, kokoonpano – kaikki saman katon alla. Asiakas hallinnoi yhtä toimittajaa. Toimittaja hallinnoi loput.
Usein kysytyt kysymykset messingin tyhjiövaluista
Mikä on messingin tyhjiövalu?
Metallivaluprosessi, jossa käytetään tyhjiötä sulan messingin imemiseen muottipesään. Tyhjiö parantaa muotin täyttöä, vähentää ilmataskujen muodostumista ja parantaa pinnanlaatua verrattuna perinteiseen painovoimavaluun.
Minkä tyyppisiä muotteja käytetään messingin tyhjiövalussa?
Kolme yleistä vaihtoehtoa on olemassa. Keraamiset massavalumuotit tarjoavat erinomaisen yksityiskohtien toiston ja korkean lämpötilan kestävyyden monimutkaisille osille. Grafiittimuotit tarjoavat hyvän lämmönkestävyyden erikoissovelluksiin. Metallimuotit ovat pidemmän käyttöiän omaavia ja sopivat toistuviin tuotantoeriin. Muotin valinta riippuu osan geometriasta, tuotantomäärästä, pintavaatimuksista ja budjetista.
Mitä messinkiseoksia voidaan käyttää tyhjiövaluun?
C260-messingillä on hyvä venyvyys koristeellisiin ja muovattuihin komponentteihin. C360-messinki tarjoaa erinomaisen työstettävyyden tarkkuusosiin. C464-laivastosinki tarjoaa vahvan korroosionkestävyyden merisovelluksiin. Valinta riippuu mekaanisista vaatimuksista, korroosionkestävyydestä, työstötarpeista ja ulkonäkövaatimuksista.
Mitä osia voidaan valmistaa messingin tyhjiövalulla?
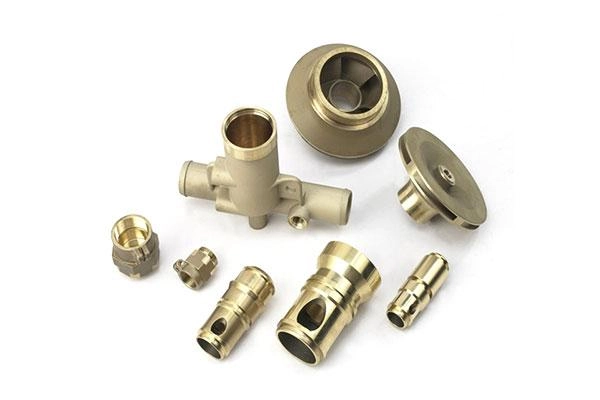
Teollisuuskomponentit, kuten venttiilit, liittimet, mekaaniset kotelot ja liittimet. Autojen prototyyppikomponentit ja koriste-osat. Kuluttajatuotteet, kuten kahvat, rauta ja koriste-elementit. Lääketieteellisten ja laboratorioiden tarkkuusinstrumenttien osat. Prosessi sopii osille, jotka vaativat yksityiskohtia ja pinnanlaatua.
Sopiiko messingin tyhjiövalu prototyyppien valmistukseen?
Kyllä. Se tuottaa oikeita metalliosia muovimallien sijaan. Toiminnallinen testaus on mahdollista. Ulkonäkö ja paino vastaavat tuotanto-osia. Kalliita tuotantotyökaluja vältetään. Sovelluksia ovat tuotteiden validointi, tekninen testaus ja asiakasdemonstraatiot. Tämä on messingistä valmistettujen prototyyppivalun ydinkäyttö.
Mitä pintakäsittelyjä on saatavilla messingistä valmistettuihin tyhjiövalettuihin osiin?
Kiillotus luo kirkkaan, heijastavan pinnan. Harjaus antaa satiini- tai mattapinnan. Helmipuhallus ja hiekkapuhallus tuottavat tasaisia rakenteita. Pinnoitus lisää erilaisen metallikerroksen. Patinointi luo hallitun tummumisen koristeellisella tavalla. Suojaavat pinnoitteet estävät tummumista. Viimeistely vaikuttaa ulkonäköön, korroosionkestävyyteen ja rakenteeseen. Messinkivalujen pinnan viimeistelyvaihtoehdot kattavat koristeelliset ja toiminnalliset vaatimukset.
Mitä eroa on messingin tyhjiövalun ja CNC-koneistuksen välillä?
| Tekijä | Messinki tyhjiövalu | CNC-koneistus |
| Materiaalin käyttö | Vähemmän jätettä | Enemmän materiaalinpoistoa |
| Geometria | Monimutkaiset muodot | Työkalujen käyttöoikeus on rajoitettu |
| Pinnan yksityiskohta | Erinomainen | Erinomainen |
| Paras tilavuus | Pienet ja keskisuuret erät | Pienet ja keskisuuret määrät |
Hybridivalmistus on yleistä: vala lähes lopullinen muoto ja koneista kriittiset mitat. Tämä yhdistää molempien prosessien vahvuudet.
Miten valitsen messingin tyhjiövalujen valmistajan?
Arvioi valukokemusta, materiaaliosaamista, teknistä tukea, laaduntarkastuskykyä, pintakäsittelyvaihtoehtoja ja sertifiointeja. Integroidut toimittajat, jotka tarjoavat suunnitteluapua, valua, CNC-koneistusta ja kokoonpanoa, tarjoavat kokonaisvaltaista palvelua. Oikea kumppani vähentää siirtoja ja yksinkertaistaa projektinhallintaa.







