
esittely
Hitsattujen liitosten väsyminen on toistuva ongelma useilla eri teollisuudenaloilla – mukaan lukien sillat, nosturit, paineastiat ja raskaat laitteet. Vaikka staattinen lujuus ei ole ongelma, dynaaminen käyttöikä on usein lyhyt. Hitsattujen liitosten väsymismurtuma on piilevä syy ennenaikaiseen rakenteelliseen vikaantumiseen.
Tämä opas selittää hitsausväsymyksen syyt. Mikä tärkeintä, NOBLEn insinöörit ehdottavat käytännöllisiä ratkaisuja sekä tehtaalle että suunnittelutoimistoon.
Miksi hitsatut liitokset pettävät väsymisrasituksessa?
Staattinen lujuus on hyvä, dynaaminen lujuus ei
Staattisen kuormituksen alaisena hitsattu liitos kestää hyvin. Samoin kuin perusmetalli. Vaihtelevien kuormien vaikutuksesta sen suorituskyky kuitenkin heikkenee – ei vain hieman, vaan merkittävästi. Liitoksen geometria – lovi, kärkiosa ja alilukitus – määrää, kuinka nopeasti halkeama alkaa muodostua.
Varhaiset mallit jättivät väsymyksen huomiotta
Vanhemmat rakenteet suunniteltiin oikeille kuormille. Mikään ei liikkunut. Ei syklejä. Väsymistä ei otettu huomioon laskelmissa. Nyt tiedetään, että tuon aikakauden hitsausyksityiskohdat olivat virheellisiä. Tämä ei johtunut huonoista hitsaustekniikoista, vaan siitä, ettei tuolloin ollut vielä olemassa asiaankuuluvia suunnittelumääräyksiä.
Väärin sovelletut suunnittelusäännöt
Jotkut soveltavat ruuviliitosten väsymismitoituskriteerejä suoraan hitsattuihin liitoksiin. Tämä lähestymistapa ei toimi. Ruuviliitoksissa ei ole lovia, kun taas hitsatuissa liitoksissa on terävät juurialueet. Jännityskeskittymät ja murtumistavat vaihtelevat näiden kahden välillä. Pelkkä näiden sääntöjen soveltaminen ei ratkaise varsinaisia ongelmia.
Kustannus- ja painopaineet
Kevyemmät rakenteet säästävät materiaalia. Alhaisemmat kustannukset voittavat sopimuksia. Mutta ohuet profiilit kovan jännityksen alaisina kierrätetään nopeammin. Suuremmat käyttökuormat nostavat jännitystä suuremmaksi. Väsymiskestävyys lyhenee. Hitsausväsymys on hinta, joka maksetaan aggressiivisista suunnittelutavoitteista.
Nopeammat ja raskaammat laitteet – tutkimus on jäänyt jälkeen
Alan vaatimukset kiristyvät jatkuvasti: nostureiden on oltava nopeampia, niiden on oltava kantokykyisempiä ja niiden on toimittava pidemmillä säteillä. Hitsausliitosten yksityiskohtien tutkimus ei kuitenkaan ole pysynyt näiden vaatimusten vauhdissa. Uudet mallit usein ylittävät todistetut tiedot. Hitsausliitosten väsymismurtumasta tulee kenttäongelma, ei laskennallinen ongelma. Asiaankuuluvaa kokemusta voidaan saada vain käytännön käytön kautta, mikä on kallista.
Nivelten väsymishalkeamat: Mistä ne alkavat ja mitä tehdä
Kaksi kriittistä vyöhykettä
Halkeamat syntyvät tyypillisesti kahdesta kohdasta: hitsausjuuresta, jossa hitsausmetalli kohtaa perusmetallin; tai hitsausjuuresta, jossa hitsi ei ulotu kokonaan liitoksen pohjaan. Juurihalkeamien korjaaminen on vaikeampaa, koska ne sijaitsevat liitoksen sisällä. Jos juurihalkeilu saadaan hallintaan, varpaasta tulee pääasiallinen ongelma. Se on helpompi havaita ja hoitaa.
Kolme keskeistä strategiaa
Ensinnäkin, vähennä vikoja. Näkyvät viat – kuten halkeamat, sulan puute ja huokoisuus – toimivat halkeamien syntymispisteinä. Ne ohittavat halkeamien syntymisvaiheen ja ovat halkeamia itsessään. Ne on poistettava.
Seuraavaksi paranna hitsauspalkojen geometriaa. Terävät hitsauspalot voivat aiheuttaa jännitysten keskittymistä. Hio ne sileiksi varmistaaksesi luonnollisen siirtymän perusmetalliin. Tämä vähentää jännitysten keskittymistä ja pidentää väsymislujuutta.
Lopuksi säädä jäännösjännityksiä. Hitsauksen kutistuminen asettaa liitoksen vetojännityksen alaiseksi, mikä edistää halkeaman etenemistä. Puristusjännitys puolestaan estää halkeaman etenemistä. Hitsauksen jälkeiset käsittelyt, kuten kuulapuhallus, vasarointi tai paikallinen lämmitys, voivat kääntää jännitystilan. Vetojännitys muuttuu puristusjännitykseksi, mikä hidastaa hitsauksen väsymisnopeutta.
Prosessin optimointi ei ainoastaan auta vähentämään väsymistä, vaan myös lisää staattista lujuutta ja parantaa metallin mikrorakennetta. Yksi tehokas prosessinparannus tuottaa monitahoisia etuja. Tämä ei ole teoriaa, vaan todellisuutta tuotannossa. Hitsausliitoksen väsymismurtuma voidaan estää tekemällä perusasiat hyvin.
Reitti 1: Paranna varpaiden geometriaa (pienennä rasituskonsentraatiota)
Varvasosa on lovi. Lovet keskittävät rasituksen. Lovi tasoittaa ja hitsausväsyminen paranee. Näin se toimii.
TIG-sidos
TIG-poltin kulkee hitsauskohdan yli. Ei lisättyä täyteainetta. Vain uudelleensulatus. Terävä kärki katoaa. Sen tilalle tulee tasainen seos. Mikrosulkeumat palavat pois. Jännityspitoisuus laskee. Väsymisen kasvu on hyvin dokumentoitu. Tämä toimii kaikkialla. Kustannukset ovat kohtuulliset.
Mekaaninen koneistus
Leikkuuterä tai purse poistaa varvasmateriaalin. Pinnasta tulee sileä. Geometria paranee. Jos hitsaus on virheetön, väsymislujuus voi ylittää perusmetallin. Tämä on paras mahdollinen tapaus.
Ongelmana on korkeat kustannukset. Koneistus ulottuu vain saavutettaville alueille. Sillä ei voida käsitellä syviä liitoksia tai ahtaita kulmia. Ja tässä on varoitus. Jos hitsissä on juurivika – esimerkiksi tunkeutumisen puute – kärjen koneistaminen ei tee mitään. Halkeama siirtyy juureen. Halkeamat leviävät hitsin juureen, ja hitsin väsymismurtuma tapahtuu silti, vaikkakin eri kohdassa.
Hionta (Abrasiivinen)
Hio etureuna hiomalaikalla. Vaikka tulokset eivät ole yhtä hyviä kuin koneistamalla saavutetut, tämä menetelmä on halvempi ja nopeampi. Mikä on keskeinen periaate? Hiominen on tehtävä voimasuuntaan nähden. Hiominen puun syiden suuntaan jättää naarmuja, jotka ovat kohtisuorassa kuormituksen suuntaan. Näistä naarmuista tulee uusia jännityskeskittymiä, jotka voivat laukaista halkeamia ja mitätöidä alkuperäiset edut.
Erikoiselektrodit
Joillakin elektrodeilla on tehostettu kostutusvaikutus. Sula hitsausmetalli virtaa ulos. Se kostuttaa pohjalevyä enemmän. Varvassäde kasvaa. Kulma pienenee. Pienempi jännityspitoisuus. Parempi väsymiskestävyys.
Rajoitus on hitsausasennossa. Nämä elektrodit toimivat hyvin sekä vaakasuorassa että litteässä asennossa. Mutta entä pystysuoraan alaspäin ja pään yläpuolelta tapahtuva hitsaus? Näissä asennoissa sula metalli tippuu helposti ja sen virtaus on heikkoa, joten edut ovat minimaaliset. Valitse sopiva sovellus todellisten olosuhteiden perusteella.
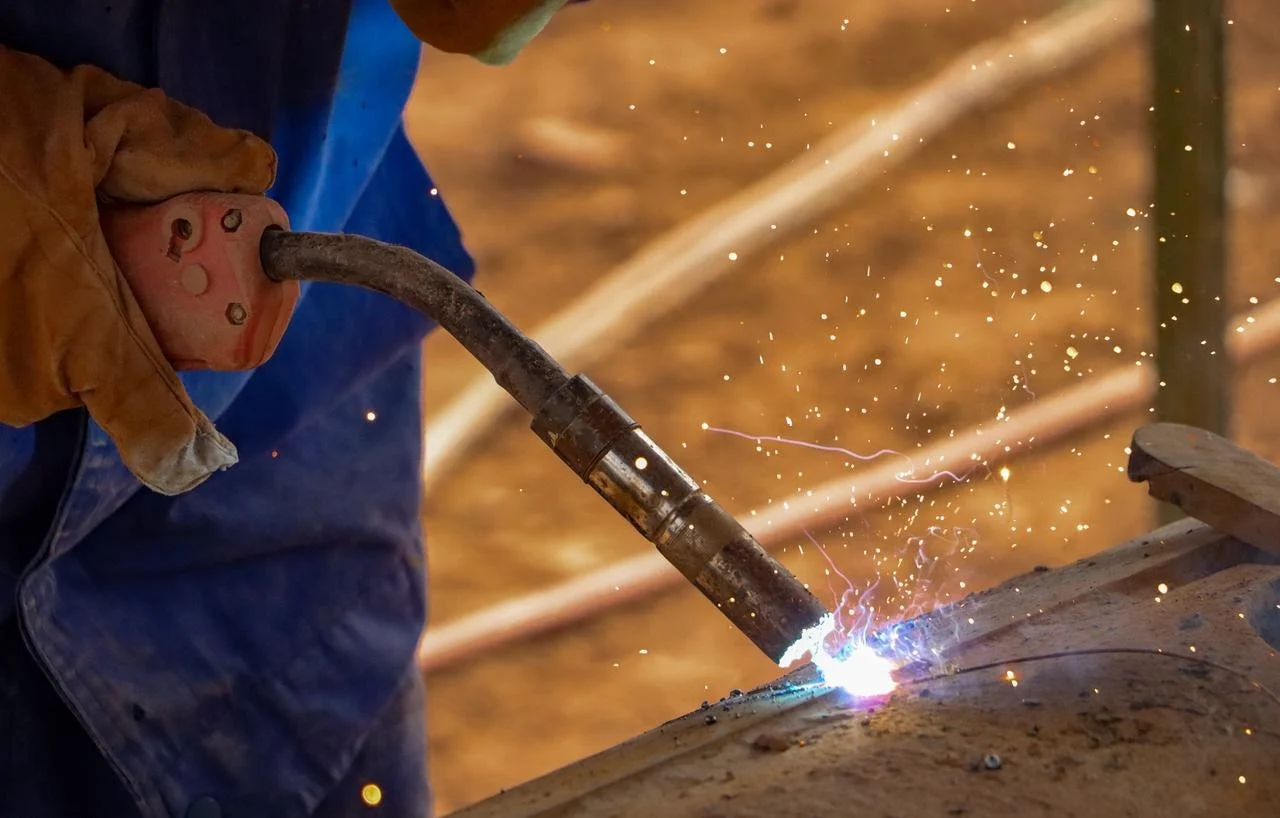
Reitti 2: Jäännösjännityksen säätäminen (puristuksen luominen)
Hitsi kutistuu. Liitos joutuu jännitykseen. Jännitys aiheuttaa halkeamia. Puristus pysäyttää ne. Jos jännitystilaa voidaan kääntää päinvastaiseksi kärjen kohdalla, väsymislujuus pidentää sitä. Tässä on kolme tapaa tehdä se.
Esikuormitus (vedoskuormitus)
Ennen käyttöä kohdista vetolujuus. Tämä aiheuttaa paikallista myötäämistä lovialueella, mikä johtaa materiaalin plastiseen muodonmuutokseen. Kun kuorma poistetaan, loven tyveen jää puristusjännitystä. Tämä toimii suurissa rakenteissa – silloissa ja paineastioissa – koska kuorma on helppo kohdistaa. Ei erikoistyökaluja. Ei paikallista lämmitystä.
Paikallinen lämmitys
Kun tiettyä aluetta lämmitetään, metalli laajenee. Puristusjännityksen vaikutuksesta metalli antaa periksi. Jäähtyessään ympäröivä materiaali vetää sitä kokoonpuristuneeseen tilaan hitsin juurella. Avainasemassa on lämmityskohdan valinta.
Yksipuolisessa pienahitsauksessa kuumenna noin kolmasosa levyn leveydestä hitsistä. Kaksipuolisessa hitsissä kuumenna levyn keskeltä. Jos teet sen väärin, jännitys kääntyy toisin päin. Vetojännitys tulee näkyviin. Ei parannusta. Hitsausväsymys pysyy samana tai pahenee.
Raportoidut parannukset ovat merkittäviä: 145–150 prosentin parannus yksipuolisessa lämmityksessä. 70–187 prosenttia kaksipuolisessa lämmityksessä. Tämä vaihteluväli on laaja, koska geometrialla on merkitystä. Mutta potentiaali on todellinen.
Paikallinen puristus (mekaaninen puristus)
Jännityksen keskittymispisteeseen kohdistetaan suora paine. Työkalu puristaa varvasta. Materiaali antaa paikallisesti periksi. Puristus säilyy työkalun irrottamisen jälkeen.
Tämä toimii paremmin lujateräksellä kuin pehmeällä teräksellä. Lujateräksellä on suurempi myötöraja. Puristusvyöhyke pysyy syvempänä. Väsymisetu kestää pidempään. Pehmeä teräs rentoutuu nopeammin seuraavien käyttökuormien alla.
Kaikilla kolmella menetelmällä on yksi yhteinen sääntö. Jos jäännösjännitys kärjessä on puristava, halkeaman syntyminen viivästyy. Jos se pysyy vetojännityksenä, hitsatun liitoksen väsymismurtuma tapahtuu aikaisemmin. Valinta riippuu rakenteesta, pääsystä ja kustannuksista. Paikallinen lämmitys on halpaa. Esikuormitus on yksinkertaisempaa. Mekaaninen puristus on tarkkaa. Valitse sopiva menetelmä.
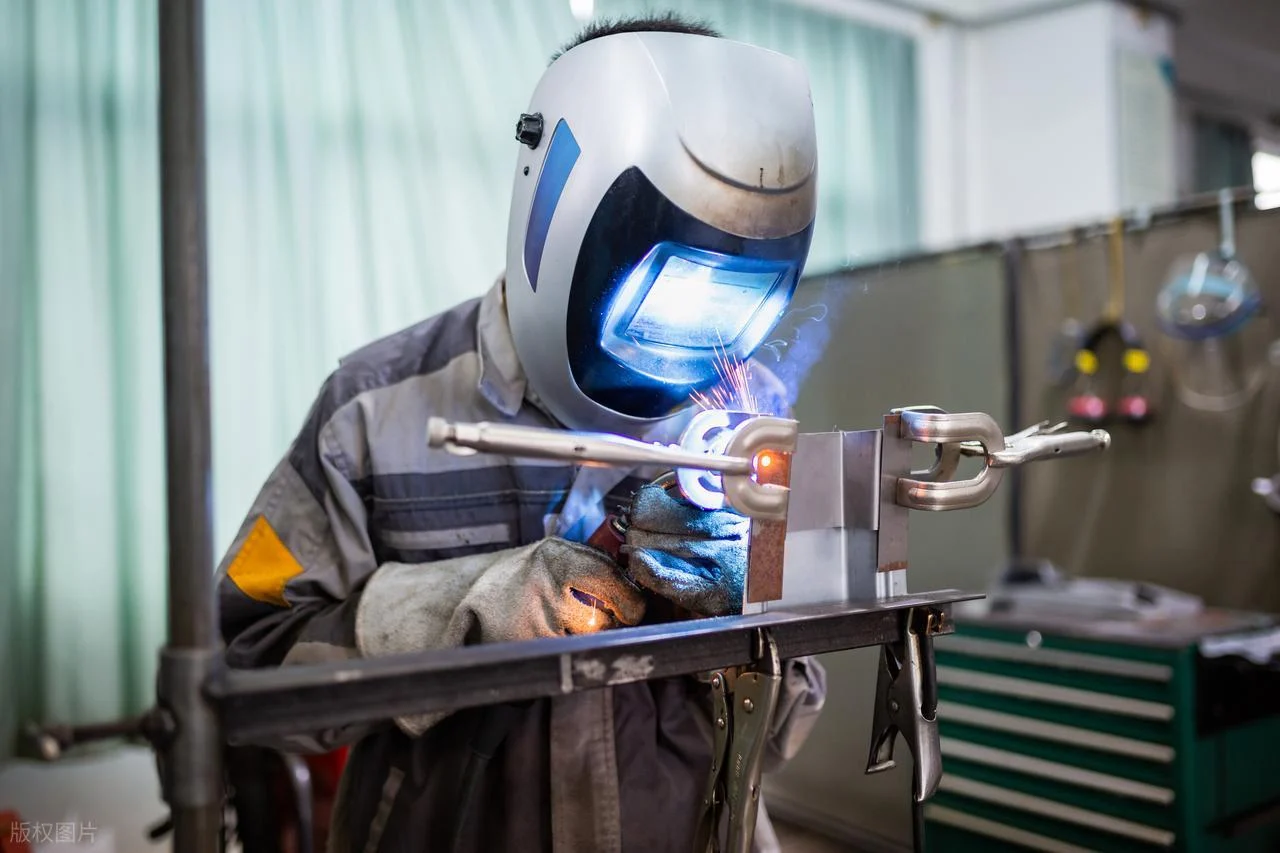
Reitti 3: Yhdistetty lähestymistapa (sekä tasaisempi että puristava)
Varpaan silottaminen auttaa. Varpaan puristaminen auttaa. Molempien tekeminen auttaa enemmän. Kaksi menetelmää tekee juuri tämän.
Vasaraporaus
Paineilmavasara iskee hitsausreikään toistuvasti. Isku litistää terävän loven. Pinnan geometria paranee. Samalla plastinen muodonmuutos jättää puristusjännitystä alapuolelle.
International Institute of Welding suosittelee tiettyjä parametreja: 5–6 baarin ilmanpainetta, 8–12 millimetrin kärjen halkaisijaa ja noin 0.6 millimetrin poraussyvyyttä. Tämä syvyys vaatii noin neljä iskua pistettä kohden.
Tulos? Jopa 54 prosentin parannus väsymislujuudessa ei-kuormaa kantavissa T-liitoksissa kahden miljoonan syklin jälkeen. Tämä ei ole inkrementaalista. Se on mullistavaa.
Shot Peening
Pienet teräs- tai keraamiset pallot pommittavat pintaa. Mikroiskut luovat noin 0.1 millimetriä paksun matalan puristuskerroksen. Se on tehokas erittäin lujateräksessä. Joskus se on TIG-hitsaustehokkaampi, erityisesti kovemmissa materiaaleissa, joissa lämpökäsittely ei ole mahdollista.
Paras käytäntö on yhdistää molemmat. TIG-hitsaus ensin. Se sulattaa kärjen uudelleen. Se poistaa terävän loven ja mahdolliset pintavirheet. Sitten seuraa kuulapuhallus. Se lisää puristuskerroksen sileän geometrian päälle. Yhdistelmä antaa vahvimman suojan hitsatun liitoksen väsymismurtumista vastaan.
Nämä menetelmät eivät korvaa hyvää suunnittelua. Ne pidentävät jo hyvin suunnitellun liitoksen käyttöikää. Ne eivät korjaa huonoa hitsausta. Mutta virheettömässä hitsissä ne siirtävät väsymisrajat paljon hitsatun tilan ulkopuolelle. Hitsausväsymyksestä tulee hallittavaa. Ei eliminoitua. Hallittua.

Tietoa NOBLEsta – valmistuskumppanistasi suunnittelusta toimitukseen
NOBLE toimii pääasiassa kahdella liiketoiminta-alueella: metalliosien koneistuksessa ja muoviosien valmistuksessa. Nämä ovat ydinliiketoimintaamme. ”Täyden palvelun kumppani” -titteli ei ole vain markkinointikikka; se tarkoittaa, että otamme täyden vastuun koko projektista.
Sertifioitua laatua, johon voit luottaa
ISO 9001:2015 kattaa teollisen laadunhallinnan. ISO 13485:2016 kattaa lääkinnällisten laitteiden standardit. Nämä eivät ole seinällä olevia merkkejä. Ne sanelevat, miten työ tehdään. Jokainen prosessi dokumentoidaan. Jokainen osa jäljitettävissä. Jokainen poikkeama tutkitaan.
Väsymyskriittisissä hitsatuissa kokoonpanoissa tällä on merkitystä. Jäljitettävyys tarkoittaa materiaalin historian tuntemista. Prosessinvalvonta tarkoittaa johdonmukaista hitsin valmistelua. Sertifioinnit tukevat tätä käytäntöä.
Miksi se on tärkeää väsymykseen liittyvissä sovelluksissa
Tarkkuuskoneistus vaikuttaa suoraan hitsattuihin rakenteisiin. Sileä pinta hitsausvaiheessa vähentää jännityskeskittymistä. Tiukka toleranssi liitososassa estää linjausvirheitä, jotka lisäävät taivutusjännitystä. Perusmateriaalin virheiden hallinta poistaa halkeamien syntymiskohtia.
Kaikki nämä tekijät pidentävät hitsatun liitoksen käyttöikää. Ne eivät yksinään poista hitsatun liitoksen väsymismurtumaa. Mutta ne poistavat valmistuksen aiheuttamat vaikutuksen. Suunnitteluun ja hitsausprosessiin on silti kiinnitettävä huomiota. NOBLE varmistaa, että hitsattavaan kokoonpanoon menevät metalliosat alkavat puhtaina ja tarkkoina. Tämä on väsymiskestävyyden edellytys. Hitsausväsymys alkaa pinnasta. Sileät pinnat viivästyttävät alkua.
FAQ
Mitä tarkoittaa hitsattujen rakenteiden väsymismurtuma?
Progressiivinen halkeilu toistuvien tai vaihtelevien kuormien alaisena. Toisin kuin staattinen murtuminen, se tapahtuu jännitystasoilla, jotka ovat selvästi materiaalin murtolujuuden alapuolella – tämä on hitsatun liitoksen väsymismurtumisen ydin.
Mistä väsymishalkeamat yleensä alkavat hitsatuissa liitoksissa?
Lähes aina hitsausreunan tai hitsausjuuren kohdalla. Nämä ovat alueita, joilla on suuri jännityskeskittymä ja potentiaalisia vikoja, mikä tekee niistä hitsausväsymyksen ensisijaisia alkukohtia.
Onko jauhaminen aina hyödyllistä väsymyselämään?
Kyllä, mutta vain oikein tehtynä. Hio voimaviivoja pitkin – poikittaishionta luo uusia jännitystekijöitä, ja hiominen on tehotonta, jos esiintyy juurivaurioita, kuten tunkeutumisen puutetta.
Voiko hitsauksen jälkeinen lämpökäsittely auttaa?
Paikallinen lämmitys voi auttaa, mutta sijoittelu on kriittistä. Väärä sijoittelu voi itse asiassa aiheuttaa vetojännitystä, mikä pahentaa tilannetta, joten se ei ole yksiselitteinen ratkaisu.
Takaako hitsausvirheiden poistaminen väsymislujuuden?
Se auttaa merkittävästi, mutta se ei ole koko totuus. Jopa virheettömät hitsit tarvitsevat hyvän reunageometrian ja suotuisan jäännösjännityksen optimaalisen väsymiskestävyyden saavuttamiseksi hitsatun liitoksen väsymismurtumista vastaan.







