
esittely
CNC- koneistaessaan osia insinöörit kohtaavat usein vaikeasti ratkaistavia ongelmia, joita on joskus vaikea havaita suunnitteluvaiheessa. Yksi yleisimmistä ongelmista on ohutseinäisten rakenteiden käsittely. Alhainen jäykkyys. Seinämä taipuu leikkausvoiman alla. Tämä johtaa värähtelyyn. Pinnan pinnalle ilmestyy värinäjälkiä. Taipuma aiheuttaa mittapoikkeamia. Hylkkytuotteiden määrä kasvaa.
Tämä opas käsittelee keskeisiä ohutseinäisten komponenttien työstämiseen liittyviä haasteita. Tarkastelemme myös, mitkä CNC-koneistusprosessit tuottavat menestystä näiden hankalien komponenttien työstössä. Viisiaksinen koneistus mullistaa ohutseinäisten osien työstön. Aloitetaanpa se.
Miksi ohutseinäisten osien CNC-työstö on vaikeaa?
Mitkä ovat ohutseinäisten osien suurimmat ongelmat CNC-koneistuksessa? NOBLE-insinöörit ovat tunnistaneet kuusi keskeistä aluetta:
Alhainen jäykkyys ja staattinen taipuma
Ajattele ohutta seinää. Sen takana ei ole massaa. Leikkaustyökalu työntyy materiaalia vasten. Tämä voima taivuttaa seinää poispäin työkalusta. Sitten seinämä ponnahtaa takaisin ylimenon jälkeen. Tämä on staattinen taipuma.
Tuloksena on mittavirhe. Koneesta tuleva osa on liian pieni tai epäpyöreä. Käyttäjät mittaavat sen. Se ei läpäise tarkastusta. Tämä ongelma pahenee seinämien ohentuessa. Nopeat prototyyppiajot paljastavat usein ongelman jo varhain, mutta tuotantomäärät suurentavat jokaisen virheen.
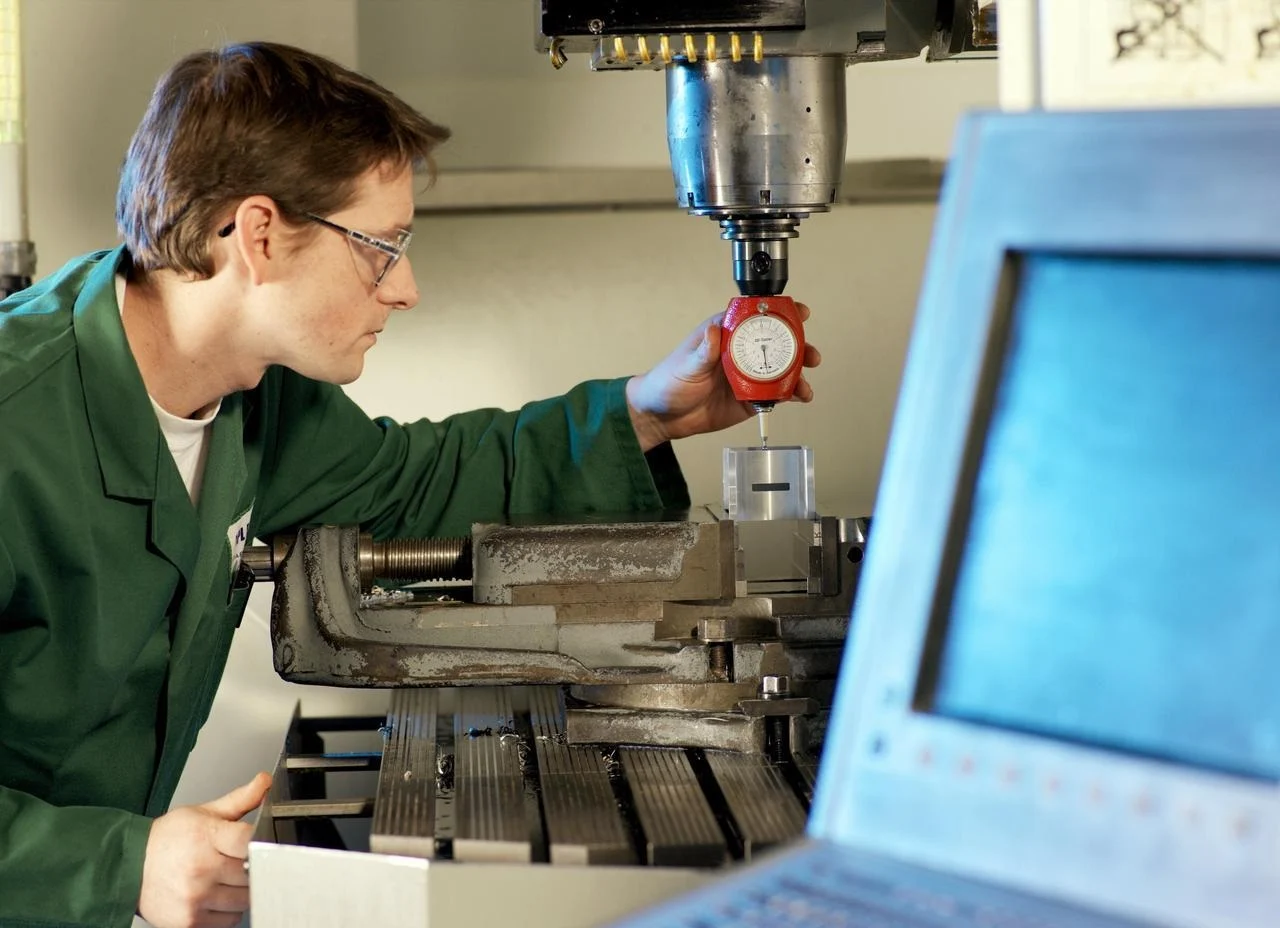
Värinä ja harmoninen värähtely
Jokaisella osalla on oma ominaistaajuus. Ohuilla seinillä on matala ominaistaajuus. Leikkaustyökalun hampaan ohitustaajuus voi vastata tätä ominaistaajuutta. Kun näin tapahtuu, resonanssi alkaa toimia. Seinä värähtelee. Kovaa.
Koneistetulle pinnalle ilmestyy värinänjälkiä. Terän käyttöikä lyhenee. Pinnanlaatu heikkenee. Joskus tärinä voimistuu niin paljon, että käyttäjä kuulee sen tehtaan lattialla. 5-akselinen koneistus voi auttaa tässä, koska työkalun suuntaus muuttaa kosketusdynamiikkaa. Mutta fysiikka pysyy samana. Alhainen jäykkyys synnyttää värinää.
Lämmön kertyminen ja lämpövääristymä
Ohuet osat eivät haihduta lämpöä hyvin. Kiinteä metallikappale vetää lämpöä pois leikkausalueelta. Ohut seinämä ei pysty tähän. Lämpö kerääntyy materiaaliin.
Seinämä laajenee paikallisesti. Sitten se jäähtyy koneistuksen jälkeen – muoto muuttuu. Lämpömuodonmuutos muuttaa toleransseja, jotka näyttivät hyviltä heti leikkauksen jälkeen. Koneilijat mittaavat osan tunnin kuluttua ja huomaavat sen liikkuneen. Tämä on painajainen tarkkuus-CNC-koneistukselle . Ratkaisuun kuuluu lämmöntuonnin hallinta, ei pelkästään leikkausvoimien.
Työkappaleen kiinnitys ja puristus Muodonmuutos
Tavallinen ruuvipenkki toimii hyvin kiinteän kappaleen sahaamiseen. Purista sitä lujaa. Kappale ei liiku. Mutta ohutseinäinen osa? Eri juttu. Ruuvipenkin leuat murskaavat seinämän. Tai ne vääristävät kokonaismuotoa ennen kuin leikkaus edes alkaa.
Käyttäjät usein mittaavat osan koneistuksen jälkeen. Sitten he irrottavat sen kiinnityksen. Seinä palautuu alkuperäiseen vääntyneeseen muotoonsa. Osa ei läpäise tarkastusta. Ongelma ei ollut koneistus, vaan kiinnitys. Ratkaisuihin kuuluvat pehmeät leuat, upotusruuvit tai liimakiinnitys. Ohuiden seinien kohdalla tavanomaiset CNC-työstömenetelmät on mietittävä uudelleen.
Jäännösjännitys ja vääntyminen
Valssaamolta tuleva metalliraaka-aine sisältää sisäisiä jännityksiä. Valssaus, suulakepuristus ja lämpökäsittely – kaikki nämä prosessit jättävät materiaaliin jännityksiä. Kun koneistaja poistaa materiaalia kiinteästä kappaleesta, jännitykset purkautuvat epätasaisesti. Kappale vääntyy.
Paksulla osalla käyristyminen on pientä. Ohutseinäisellä osalla sama jännityksen poisto aiheuttaa dramaattisia vääristymiä. Litteästä seinämästä tulee kaareva seinämä. Pyöreästä kohteesta tulee soikea. Karkeatyöstö ja sitä seuraavat jännityksenpoistojaksot voivat auttaa. Nopea prototyyppien valmistus tapahtuu matalajännitteisissä materiaaleissa, kuten alumiinissa, mikä voi paljastaa käyristymäkuviot ennen kuin tuotannossa käytetään kovempia metalleja.
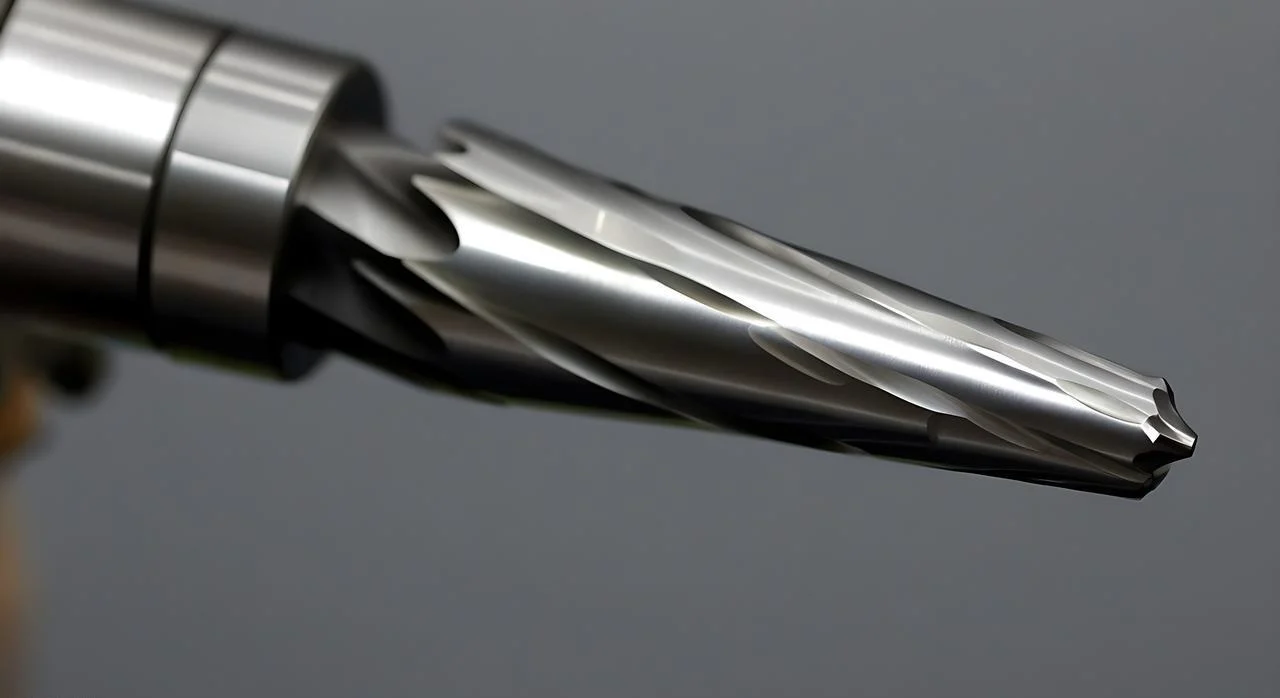
Työkalun taipuma
Leikkaustyökalu taipuu. Lyhyt ja paksu jyrsin on jäykkä. Pitkä ja ohut jyrsin ei ole. Ohutseinäiset osat vaativat usein pitkäulotteisia työkaluja syvien osien saavuttamiseksi. Ulottuvuus tulee kalliiksi.
Työkalu taipuu leikkauskuormituksen alaisena. Taipuma muuttuu työkalun osuessa eri seinämänpaksuuksiin. Pinnanlaatu kärsii. Toleranssit siirtyvät. Joskus työkalu katkeaa. 5-akselinen koneistus mahdollistaa lyhyempien työkalujen käytön, koska kappaletta voidaan siirtää. Lyhyemmät työkalut tarkoittavat pienempää taipumaa. Tämä on todellinen etu, kun seinämät ovat ohuet ja pääsy on ahtaalla.
Todistetut strategiat ohutseinäisten CNC-työstöjen parantamiseksi
Tässä on neljä luokkaa hyväksi havaittuja strategioita. Käytä niitä tehtaan lattialla. Ohutseinäisten osien valmistus on mahdollista tuskallisen sijaan.
1. Kiinnitys ja työkappaleen tuki
Täyteaineet toimivat hyvin. Alhaalla sulavat seokset kaadetaan onttoihin osiin. Koneistetaan niiden läpi. Sulata ne jälkeenpäin. Vaha toimii muoveille. Uretaani epätavallisille muodoille. Uhrituet ja kielekkeet sitovat ohuen seinämän paksumpaan materiaaliin. Leikkaa kielekkeet pois päästä.
Alipaineistukat pitävät litteitä, ohuita osia kiinni niitä murskaamatta. Pehmeät, muotoutuvat leuat koneistetaan vastaamaan osaa tarkasti. Ei pistekuormia. Ei vääntymistä. Tukitulpat menevät taskujen ja ohuiden verkkojen taakse. Tulppa tukee seinämää alhaalta päin. Työkalu työntää. Tulppa työntää takaisin. CNC-työstöstä tulee jälleen ennustettavaa.
2. Työstörata ja leikkausstrategia
Vähennä leikkausvoimaa. Pienempi voima tarkoittaa pienempää taipumaa.
Suurnopeusjyrsintä mullistaa alan. Kevyt säteittäinen kosketuspinta. Suuret syöttönopeudet. Trokoidijyrsinnässä käytetään pyöreitä työstöratoja kosketuspinnan pitämiseksi alhaisena. Tällä menetelmällä nähdään merkittäviä parannuksia ohutseinätyöstössä.
Myötäjyrsintä. Aina. Ei koskaan perinteistä. Lastu alkaa paksuna ja ohenee. Työkalu vetää työkappaleeseen sen sijaan, että työntäisi pois. Vuorotteleva lastuamissuunta tasapainottaa vastakkaisten seinien jäännösjännitystä. Työstä yhtä seinää ylöspäin. Työstä vastakkaista seinää alaspäin. Voimat kumoavat toisensa.
Viisto ja kierteinen sisäänsyöttö voittaa joka kerta pistosorvauksen. Sisäänsyöttö iskee suoraan alas. Suuri voima. Korkea lämpötila. Viisto sisäänsyöttö levittää lastuamismatkan koko matkalle. Kierteinen sisäänsyöttö tekee saman ympyrässä. Viisiaksiaalinen koneistus mahdollistaa paremmat sisäänsyöttökulmat ohutseinäisiin taskuihin.
3. Työkalun valinta ja asetukset
Maksimoi työkalun jäykkyys. Lyhin mahdollinen ulkonema on ehdoton. Työnnä työkalua ulos niin pitkälle kuin on tarpeen, ei pidemmälle.
Muuttuvauraiset ja säädettävän kierteen omaavat varsijyrsimet hajottavat harmonisia värähtelyjä. Epäsäännöllinen uraväli estää resonanssin muodostumisen. Vakiotyökalut tärisevät. Muuttuvageometriset työkalut leikkaavat tasaisesti.
Suuremman ydinhalkaisijan omaavat työkalut ovat jäykempiä kuin tavalliset varsijyrsimet. Sama ulkohalkaisija. Enemmän terästä keskellä. Kovametalli on perusmateriaali. CBN ja PCD ovat kovempia ja jäykempiä, mutta maksavat enemmän. Ohuilla titaaniseinämillä lisäkustannukset kannattaa.
4. Toimintajärjestys
Hallitse jännitystä prosessijärjestyksen avulla. Lue osa ensin. Jätä materiaali seinille. Lähetä osa jännityksenpoistoon – lämpökäsittelyyn tai kryogeeniseen käsittelyyn. Palauta se sitten viimeistelyyn.
Rouhintalastu poistaa suurimman osan materiaalista. Jännityksenpoisto antaa kappaleen vääntyä itsestään, ei viimeistelyn aikana. Viimeistelylastu poistaa sitten viimeisen pienen määrän. Seinämän leikkausvoima on pieni eikä jäännösjännitystä synny.
Myös mukautuvalla viimeistelyllä on merkitystä. Useita kevyitä ylitöitä yhden raskaan ylityksen sijaan. Ensimmäinen viimeistelykerta poistaa suurimman osan jäännösmateriaalista. Toinen ylitys saavuttaa lopullisen mittansa. Seinä taipuu vähemmän, koska jokainen ylitys poistaa vähemmän materiaalia. Nopeat prototyyppiajot auttavat ajoittamaan nämä sarjat ennen kuin tuotantomäärät sitoutuvat menetelmään.
Parhaat CNC-työstöprosessit ohutseinäisille osille
Kaikki CNC-työstöprosessit eivät käsittele ohuita seiniä samalla tavalla. Työntekijöiden on sovitettava prosessi kappaleen geometriaan. Tässä on tärkeimpien menetelmien vertailu.
CNC-jyrsintä (3, 4, 5-akselinen) – Monipuolisin
Sorvaustyöt koskevat sylinterimäisiä ohutseinäisiä kappaleita. Putkia, holkkeja, palkeita ja ohutseinäisiä renkaita. Kappale pyörii. Työkalu liikkuu lineaarisesti.
Vastakkaissorvaus vetää työkalun pois istukasta. Tämä vähentää irtoamista pitkillä ja ohuilla seinämillä. Kuorintasorvaus vaatii useita kevyitä lastuja yhden raskaan sijaan. Tuetut tuet tukevat kappaletta työkalun kosketuspisteessä. Erittäin ohutseinäisten putkien kohdalla sisähalkaisija täytetään matalasulavalla seoksella ennen sorvausta. Sitten se sulatetaan. Tuki mahdollistaa lastuamisen.
CNC-sorvaus (Sorvi) – Sylinterimäisille osille
Sorvaustyöt koskevat sylinterimäisiä ohutseinäisiä kappaleita. Putkia, holkkeja, palkeita ja ohutseinäisiä renkaita. Kappale pyörii. Työkalu liikkuu lineaarisesti.
Vastakkaissorvaus vetää työkalun pois istukasta. Tämä vähentää irtoamista pitkillä ja ohuilla seinämillä. Kuorintasorvaus vaatii useita kevyitä lastuja yhden raskaan sijaan. Tuetut tuet tukevat kappaletta työkalun kosketuspisteessä. Erittäin ohutseinäisten putkien kohdalla sisähalkaisija täytetään matalasulavalla seoksella ennen sorvausta. Sitten se sulatetaan. Tuki mahdollistaa lastuamisen.

Sveitsiläistyyppinen sorvi – pienille, ohuille osille
Tämä kone loistaa pienten, ohuiden osien työstämisessä. Halkaisijat alle 1.5 tuumaa. Lääketieteelliset komponentit. Elektroniset liitinrungot. Pienet ohutseinäiset holkit.
Etuna on ohjausholkki. Se tukee materiaalia juuri siinä kohdassa, missä työkalu leikkaa. Ylimitoittumista ei juurikaan ole. Materiaali ei työnny pois. Saadaan ohuita seinämiä, joilla on poikkeuksellisen pyöreys ja pinnanlaatu. Nopeat prototyyppiajot sveitsiläisellä sorvilla osoittavat usein, että osa on työstettävissä, vaikka perinteinen sorvaus epäonnistuisi.
Sähköpurkauskoneistus (EDM) – Erittäin ohuille seinille
Joskus leikkausvoimat ovat vihollisia. Jopa kevyet jyrsintävoimat taivuttavat seinämää. EDM ratkaisee tämän. Leikkausvoimaa ei ole. Kipinä syövyttää materiaalia.
Tämä toimii alle 0.3 millimetriä ohuemmille seinille. Karkaistu teräs on yleinen sovellus. Ohuilla rivoilla varustetut muotit. Herkät lääketieteelliset instrumentit. Haittapuolena on nopeus. EDM on hidas. Mutta erittäin ohuille seinille kovissa metalleissa se on ainoa luotettava menetelmä.
Laser ja vesisuihku – 2D-ohuille profiileille
Nämä prosessit sopivat ohuille 2D-profiileille. Litteille osille. Tiivisteille, välilevyille, ohuille kiinnikkeille. Materiaali ei koe leikkausvoimaa. Laser käyttää lämpöä. Vesisuihku käyttää hioma-ainetta korkeapaineisessa vedessä.
Kumpikaan menetelmä ei aiheuta taipumaa. Rajoituksena on geometria. Laser- ja vesileikkaus eivät pysty leikkaamaan syviä taskuja tai sisäisiä 3D-ominaisuuksia. Ne sopivat parhaiten läpileikkaamiseen tasomaisissa kappaleissa.
Pikaopas vianmääritystaulukkoon
Tehdaslattialla työskentelevät tarvitsevat nopeita vastauksia. Tässä on lyhyt ohje. Yhdistä ongelma ratkaisuun. Ei teoriaa. Vain se, mikä toimii.
| Haaste | Paras strategia |
| Pulista | Trokoidiset työstöradat ja muuttuva ura-jyrsin. Epäsäännöllinen ura-väli hajottaa harmonisen värähtelyn. |
| Romahdus (seinä työntyy nurin) | Täyteaine ontelon sisällä. Alhaalla sulava seos tai vaha. Muotoa vastaavat, muotoon koneistetut pehmeät leuat. Ei pistekuormia. |
| Lämmön kertyminen | Nopea työstö pitää lastukuorman kevyenä. Läpivirtausjäähdytys poistaa lämmön leikkausalueelta. |
| Vääristyminen puristuksen avaamisen jälkeen | Rouhi kappale. Lähetä se jännityksenpoistoon. Tuo se takaisin viimeistelyyn. Kappale vääntyy jännityksenpoiston aikana, ei viimeistelylasvan aikana. |
| Ohuen lattian nosto | Alipaineistukka vetää lattian tasaiseksi. Pikaliimakiinnike pienille osille uhrilevyllä. Irrota osa lämmöllä tai liuottimella. |
Näitä strategioita soveltavat käyttäjät voivat vähentää hylkymääriä, lisätä koneiden käyttöaikaa ja parantaa osien tarkastuskelpoisuuden todennäköisyyttä.
Yleisiä virheitä, joita tulisi välttää ohutseinäisten osien CNC-työstössä
Tässä on joitakin virheitä, joihin NOBLE-insinöörit ovat törmänneet ohutseinäisten osien koneistamisessa. Vältä näitä neljää. Työstä tulee paljon helpompaa.
Perinteisten urituslastujen käyttö ohuilla seinillä
Täysleveä urituslastu työstää koko työkalun halkaisijaa. Lastuamisvoimat piikittävät. Seinämä taipuu. Värinä alkaa. Kappale naarmuuntuu usein. Trokoidinen jyrsintä tai suurnopeuskoneistus kevyellä säteittäisellä lastuamispinnalla toimii paremmin. Pienet sivuttaisaskeleet. Suuret syöttönopeudet. Seinämään kohdistuu pienempi voima ja se pysyy siellä missä sen kuuluukin.
Myötäjyrsintäsuunnan huomiotta jättäminen
Myötäjyrsintä ei ole valinnaista ohuille seinille. Työkalu pureutuu materiaaliin. Lastu alkaa paksuna ja päättyy ohuena. Jyrsin vetää työkappaleeseen. Perinteinen jyrsintä toimii päinvastoin. Työkalu hankaa ensin ja sitten leikkaa. Lastu alkaa ohuena ja päättyy paksuna. Jyrsin työntyy poispäin seinämästä. Taipuma tapahtuu välittömästi.
Liiallinen työkalun ulkonema
Jokainen millimetri yli tarvittavan vapaapituuden vähentää jäykkyyttä. Työkalu taipuu. Värinä alkaa. Pinnanlaatu heikkenee. Monet koneistajat tarttuvat pitkään työkaluun ja käyttävät sitä. Se on virhe. Käytä lyhintä työkalua, joka yltää ominaisuuteen. Jos pitkä ulottuvuus on väistämätön, käytä kartiokaulajyrsintä tai suuremman sydämen halkaisijan omaavaa työkalua. Jäykkyys on tärkeämpää kuin mukavuus.
Stressinlievityksen unohtaminen ennen viimeistelyä
Rouhinta poistaa suurimman osan materiaalista. Jäännösjännitykset lukittuvat aihion irtoamiseen. Kappale liikkuu. Jos käyttäjä siirtyy suoraan viimeistelyyn, viimeistelylasku työstää muodon, joka ei ole enää linjassa. Hylkkymäärä kasvaa.
Korjaus on yksinkertainen, mutta usein ohitetaan. Karkea käsittele osa. Poista se koneesta. Lähetä se jännityksenpoistoon – lämpökäsittelyyn tai kryogeeniseen käsittelyyn. Aseta se sitten uudelleen viimeistelyä varten. Osa vakautuu jännityksenpoiston aikana. Viimeistelyvaiheessa nähdään osa, joka ei liiku. Pikaprototyyppien valmistus ilman tätä vaihetta antaa väärää luottamusta. Tuotantomäärät paljastavat totuuden. Älä jätä jännityksenpoistoa väliin.
Tietoja NOBLE-yrityksestä – Tarkka CNC-työstö ohutseinäisistä osista
NOBLE on CNC-koneistukseen erikoistunut tehdas. Meille tulee asiakkaita, jotka tarvitsevat erittäin tarkkoja ja monimutkaisia komponentteja.
Keskitymme vaikeiden töiden ratkaisemiseen. Ohutseinäiset osat, joita muut tehtaat hylkäävät. Tiukat toleranssit, jotka ylittävät koneiden ominaisuudet. Haastavia materiaaleja, kuten titaania, Inconelia ja karkaistuja teräksiä. Meillä on vuosien kokemus tarkkuusvalmistuksesta.
CNC-koneistuksen ydinosaamisemme
CNC-jyrsintä (3, 4 ja 5-akselinen)
Ohuiden seinämien ja syvien taskujen nopea työstö. Samanaikainen viisiakselinen työstö monimutkaisille muodoille ja aliluistoille. Viiden akselin ominaisuus mahdollistaa lyhyemmät työkalut ja paremman pääsyn vaikeisiin ominaisuuksiin.
CNC-sorvaus (liikkuvat työkalut ja moniakselinen)
Halkaisijat jopa 300 millimetriin asti. Pyörivät työkalut mahdollistavat jyrsintä-sorvaustoiminnot yhdellä asetuksella. Vähemmän käsittelyä tarkoittaa parempaa tarkkuutta. Vähemmän virhemahdollisuuksia.
Sveitsin tyyppinen sorvi
Liukuva vetopäärakenne. Ihanteellinen pieniläpimittaisille, ohutseinäisille lääketieteellisille ja elektronisille komponenteille. Ohjausholkki tukee materiaalia suoraan leikkauksessa. Minimaalinen taipuma. Korkea tarkkuus.
Lisäprosessit
Lanka EDM koville materiaaleille ja ohuille urille. Pinnan hionta tasaisuuden ja viimeistelyn saavuttamiseksi. Lasermerkkaus jäljitettävyyden takaamiseksi. Kokoonpano yrityksen sisällä tarvittaessa. Saatavilla on myös viimeistelypalveluita. Jäysteenpoisto, passivointi ja anodisointi. Yksi tehdas. Useita vaiheita.
Laatusertifikaatit
Tarkassa työssä luottamus on tärkeää. Sertifioinneillamme on todiste järjestelmien toimivuudesta.
ISO 9001: 2015
Laadunhallintajärjestelmä. Tasainen laatu. Jatkuva parantaminen. Tiukka prosessinvalvonta ja dokumentointi.
ISO 13485: 2016
Lääkinnällisten laitteiden laadunhallinta. Tämä sertifiointi vahvistaa kykymme valmistaa kirurgisten instrumenttien, implanttien ja diagnostisten laitteiden komponentteja. Parannettu jäljitettävyys. Riskienhallinta. Määräystenmukaisuus.
Miksi valita meidät kumppaniksi ohutseinäisten osien hankinnassa?
Todistettua asiantuntemusta kiinnitys- ja työstöratastrategioissa. Poistamme muodonmuutoksen sen sijaan, että taistelisimme sitä vastaan. Sertifioidut laatujärjestelmät varmistavat, että jokainen ohutseinäinen osa täyttää painovaatimukset. Ei arvailua. Ei uudelleentyöstöä.
Edistynyt CAM-ohjelmointi ohjaa koneitamme. HSM. Trokoidinen jyrsintä. Adaptiivinen poisto. Kaikki optimoitu matalan jäykkyyden ominaisuuksille. Ihmiset, jotka ajavat vakiotyöstöratoja ohuilla seinillä, romuttavat osia. Me emme.
Nopea prototyyppien valmistus antaa asiakkaille mahdollisuuden testata strategioita ennen tuotannon aloittamista. Yksi kappale tai kymmenentuhatta kappaletta. Skaalaamme. Samat strategiat, jotka toimivat prototyypillä, toimivat myös tuotantoerässä. Siinä piilee YLÖS ero.
FAQ
Miksi ohutseinäisten osien CNC-työstöä pidetään vaikeana?
Ohutseinäisistä osista puuttuu jäykkyys. Alhainen jäykkyys on keskeinen ongelma. Leikkausvoimat työntävät seinämää. Se taipuu. Tärinä alkaa. Pintaan ilmestyy värinäjälkiä. Lämpöä kertyy, koska ohuet osat eivät pysty poistamaan sitä. Raaka-aineen jäännösjännitys irtoaa työstön aikana. Takaisinjousitus pilaa mitat. Vakiopuristimet pahentavat tilannetta. Ruuvipenkin leuat murskaavat seinämän tai vääntävät koko osan ennen kuin leikkaus edes alkaa.
Mikä on paras työstöratastrategia ohuille seinille?
Trokoidista jyrsintää yhdistettynä suurnopeusjyrsintään pidetään yleisesti parhaana menetelmänä. Pieni säteittäinen kosketuspinta toimii hyvin. Tyypillisesti viisi–kymmenen prosenttia työkalun halkaisijasta. Suuri aksiaalisyvyys pitää työkalun lastuavana. Tuloksena ovat pienet ja vakiona pysyvät lastuamisvoimat. Värinä vähenee dramaattisesti. Perinteisestä urituksesta trokoidisiin ratoihin siirtyvät näkevät välittömiä parannuksia.
Mikä CNC-työstöprosessi on paras ohutseinäisille osille?
Vastaus riippuu osan geometriasta.
- Cnc jyrsintä Suurnopeus- tai trokoidistrategiat toimivat parhaiten koteloiden, taskujen ja ripojen koneistuksessa. Viisiaksinen koneistus lisää työkalun kallistamismahdollisuuden ja vähentää kosketusvoimaa.
- Cnc kääntämällä Tuettu tuki tai laajeneva kara käsittelee putkia ja holkkeja hyvin. Tuki estää niiden romahtamisen leikkauksen aikana.
- Sveitsin tyyppinen sorvit kunnostautua pieniläpimittaisissa ohutseinäisissä osissa. Alle 1.5 tuumaa. Ohjausholkki tukee materiaalia juuri leikkauskohdassa.
- Johdin EDM is äärimmäisiin tapauksiin. Alle 0.3 millimetriä ohuemmat seinät. Karkaistut materiaalit. Nolla leikkausvoima tarkoittaa, ettei taipumaa ole lainkaan.
- Laser tai vesisuihku leikkaus toimii litteille 2D-ohuille profiileille. Tiivisteet, välilevyt, yksinkertaiset kiinnikkeet.
Pystytkö hoitamaan sekä prototyyppien valmistuksen että ohutseinäisten osien suurtuotannon?
Kyllä. Nopea prototyyppipalvelumme 1–10 yksikölle antaa asiakkaille mahdollisuuden testata suunnitelmiaan ennen massatuotantoon sitoutumista. Samaa valmistusprosessia voidaan skaalata 10 000 yksikköön tai enemmän. NOBLEn ISO-sertifioitu laatujärjestelmä varmistaa, että kaikki tekemämme on huippuluokkaa, joka kerta. Olemme aina samalla sivulla, olipa kyseessä ensimmäinen tai 10 000. kappale. Noudatamme sääntöjä ja pysymme aina asetettujen toleranssien rajoissa. Siihen pyrimme.






