
esittely
Mitä valmistusprosesseja tulee mieleen, kun on kyse nopeasta prototyyppien valmistuksesta ja pientuotannosta? Todellisuudessa mitä tahansa prosessia voidaan käyttää – kaikki riippuu kustannuksista ja ajasta: kumpi vaihtoehto tarjoaa paremman vastineen rahalle ja on nopeampi?
Tässä artikkelissa tutkin kanssasi kahta prosessia – tyhjiövalausta ja 3D-tulostusta – jotka sopivat parhaiten nopeaan prototyyppien valmistukseen ja pienten määrien tuotantoon.
Tämä erittely opettaa suunnittelutiimeille seuraavat asiat: Kunkin menetelmän kustannusrakenteet. Todellisen maailman nopeus teoreettisten väitteiden sijaan. – Materiaalivaihtoehdot ja niiden rajat. He oppivat myös geometrisen vapauden ja replikaatiotarkkuuden välisen eron. Mikä tärkeintä, he oppivat määräkynnyksen, jolla yksi prosessi ylittää selvästi toisen. Ei markkinointihömppää. Vain käytännön ohjeita ihmisille, joiden on toimitettava tuotteita.
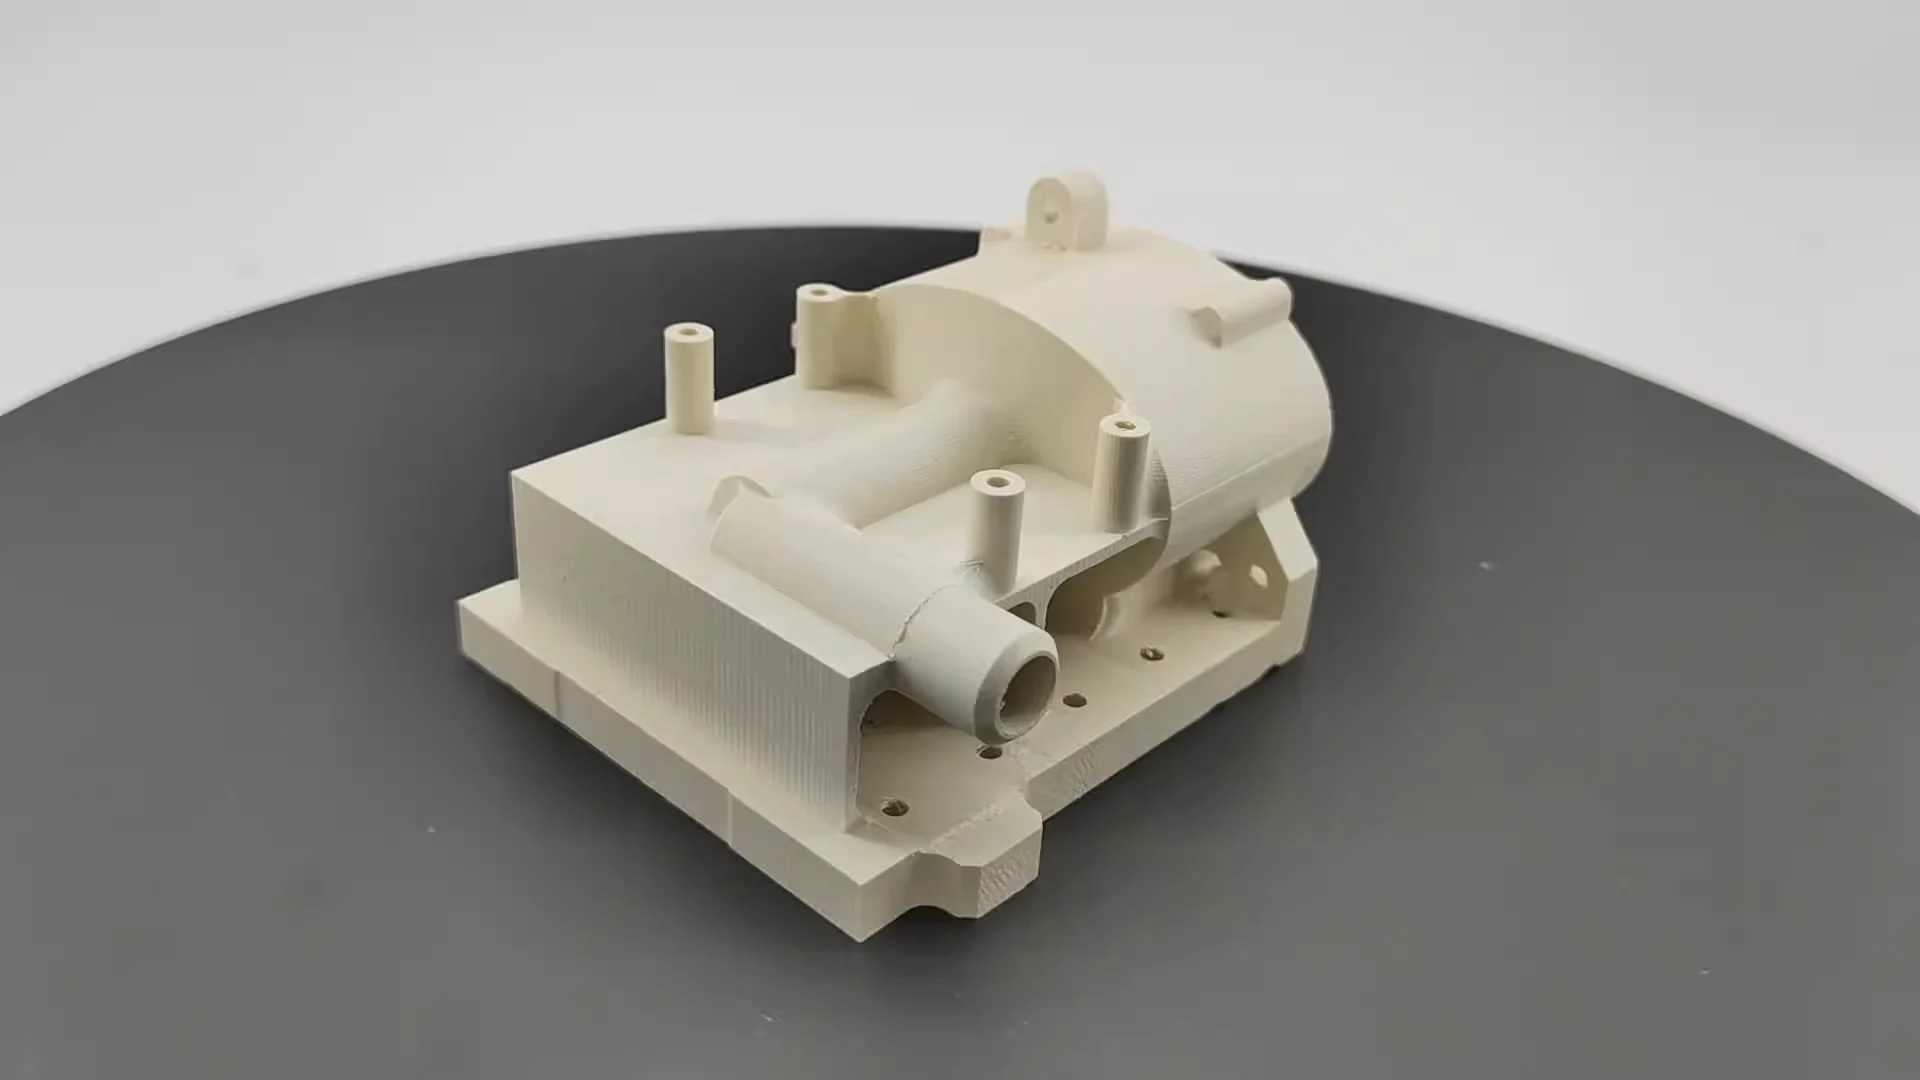
Mikä on tyhjiövalu?
Lyhyt katsaus tyhjiövalemiseen. Prosessissa on kolme päävaihetta.
Ensin insinööri luo päämuotin, tyypillisesti 3D-tulostuksen tai metallintyöstön avulla (käsittelen tätä prosessia erillisessä artikkelissa). Sitten tämä ripustetaan säiliöön ja sen ympärille kaadetaan nestemäistä silikonikumieristettä. Seuraavaksi käytetään tyhjiökammiota kaikkien ilmakuplien poistamiseen.
Kun silikoni on kovettunut, silikonilohko leikataan auki ja päämuotti poistetaan. Jäljelle jää joustava ontelo, jonka yksityiskohdat sopivat osan muotoon.
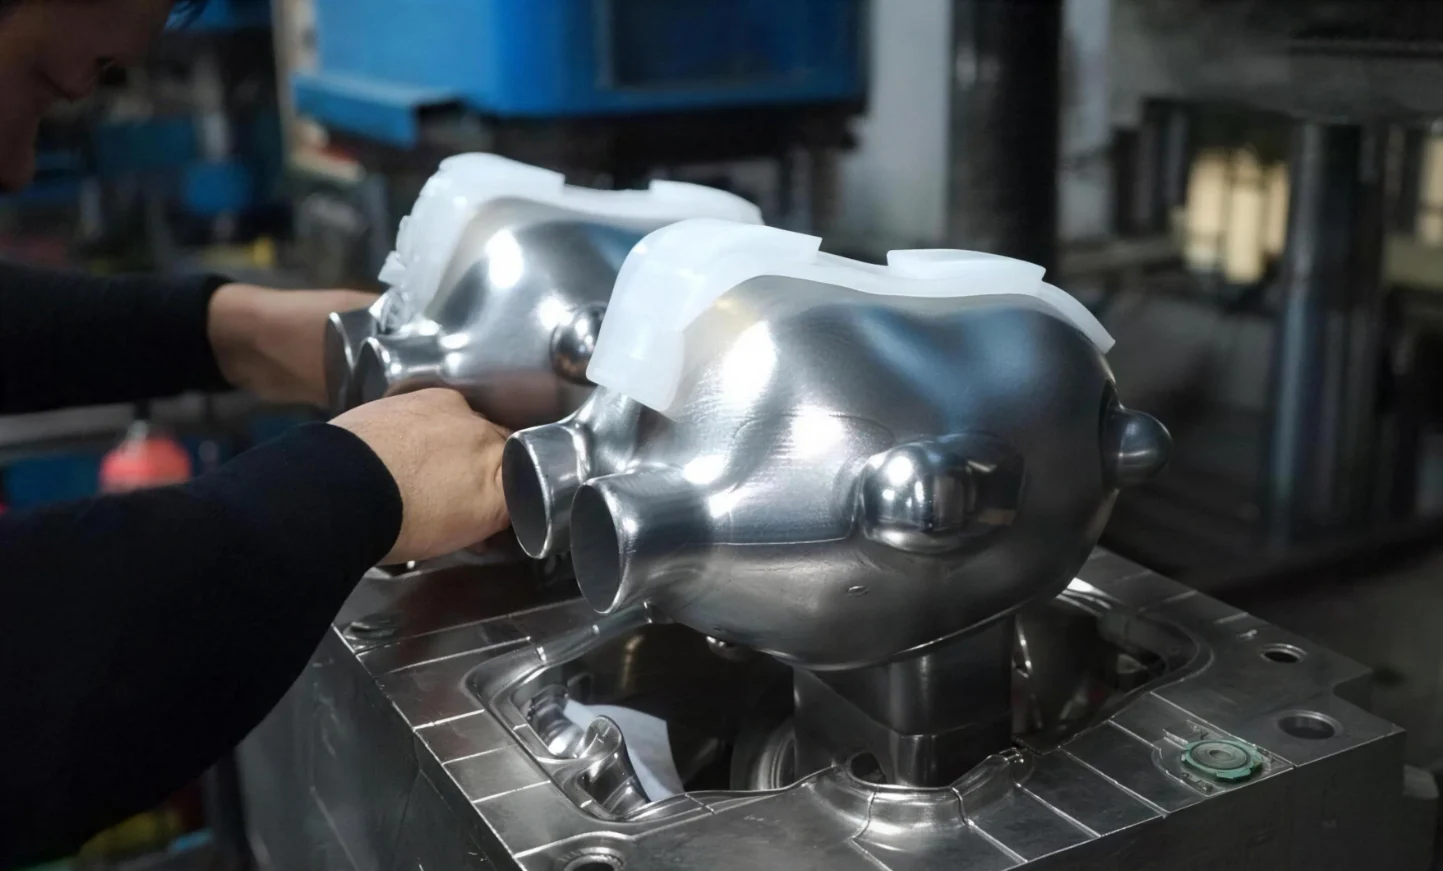
Seuraavaksi alkaa varsinainen valaminen. Käyttäjä sekoittaa polyuretaanihartsin ja kaataa sen silikonimuottiin. Tyhjiöjärjestelmä aktivoidaan sitten uudelleen. Koska jäljelle jäävää ilmaa ei ole, ei muodostu tyhjiöitä tai pintareikiä. Hartsi kovettuu alhaisessa lämpötilassa. 30 minuutin - 2 tunnin kuluttua muotti poistetaan. Tukeva muoviosa on nyt valmis.
Eri hartsit voivat simuloida erilaisten materiaalien ominaisuuksia:
- ABS-tyyppisiä hartseja käytetään korkean jäykkyyden ja iskunkestävyyden saavuttamiseksi.
- Polypropeenin kaltaiset hartsit tarjoavat kemikaalien kestävyyttä ja joustavuutta.
- Nailonmaiset hartsit yhdistävät kulutuskestävyyden ja sitkeyden.
- Kumimaiset hartsit sopivat puolestaan pehmeiden kahvojen tai tiivisteiden valmistukseen.
Mikä on 3D-tulostus?
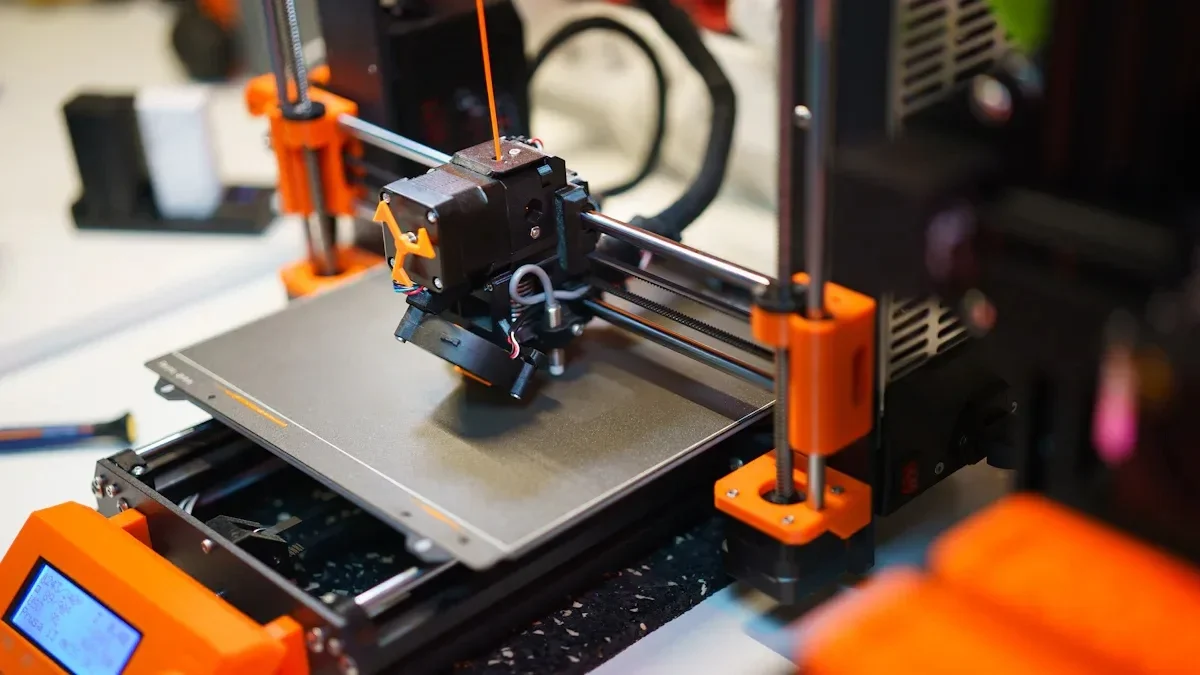
Katsotaanpa nyt 3D-tulostusta. Tämän virallinen termi on 'additiivinen valmistus'. Materiaalia lisätään kerros kerrokselta, kunnes osa on valmis. Muottia ei tarvita. Ei työkaluja. Tarvitset vain digitaalisen tiedoston ja koneen.
Eri ongelmat vaativat erilaisia tulostimia. Kolme yleistä teknologiaa hallitsee tuotantotiloja.
- SLA on lyhenne sanoista stereolitografia. Laser kovettaa nestemäistä hartsia kiinteäksi muoviksi. Pinta on sileä. Yksityiskohdat ovat teräviä. Sitä käytetään visuaalisiin prototyyppeihin ja muototarkastuksiin. Vaikka materiaalivalikoima on suppeampi kuin muilla menetelmillä, laatu on korkea.
- SLS käyttää nailonjauhetta. Lasersintrausprosessi yhdistää hiukkaset sulattamatta niitä kokonaan. Tukirakenteita ei tarvita. Tuloksena olevat osat ovat vahvoja ja kestäviä. Insinöörit käyttävät SLS:ää toiminnalliseen testaukseen ja kokoonpanojen luomiseen. Vaikka pinnalla on hieman rakeinen rakenne, mekaaniset ominaisuudet ovat vakaat.
- FDM on yleisin menetelmä. Termoplastinen filamentti sulaa ja pursotetaan suuttimen läpi. Kone vetää sitten jokaisen muovikerroksen. Yksinkertainen. Se on myös halpa. Se on kuitenkin hidas monimutkaisten osien valmistuksessa. FDM:ää käytetään varhaisiin konseptimalleihin ja suuriin, yksinkertaisiin muotoihin. Kerrosviivat ovat näkyvissä. Lujuus on anisotrooppinen – heikompi tulostussuunnassa.
Vertailu: tyhjiövalu vs. 3D-tulostus
Vertailkaamme nyt näitä kahta menetelmää. Erot ovat räikeitä. Ihmisten on sovitettava prosessi työhön, ei päinvastoin.
| Tekijä | Tyhjö valu | 3D-tulostus |
| Paras tilavuus | 10–100 identtistä osaa | 1–20 ainutlaatuista osaa |
| Osakohtainen hinta (pieni määrä) | Matala (muotin jälkeen) | Korkea (ei mittakaavaetuja) |
| läpimenoaika | 1 – 2 viikkoa | 1–3 päivää |
| Pintakäsittely | Erinomainen (molemmat puolet sileät) | Vaihtelee (SLA hyvä, FDM karkea) |
| Materiaalivaihtoehdot | Simuloi ABS:ää, PP:tä, PC:tä, nailonia ja kumia (aito Shore A) | Omia hartseja tai kestomuoveja |
| värivaihtoehdot | Rajoittamaton (Pantone-värikartta) | Rajoitettu kela-/hartsiväreihin |
| Sisäinen geometria | Rajoitettu (vältettävä alileikkausta) | Erinomainen (ristikot, kanavat) |
| Toleranssi | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Työkalujen hinta | 500–2 000 dollaria (silikonimuotti) | $0 |
Taulukosta näkyy selkeä jakautuminen. Tyhjiövalu on selvä voittaja osakohtaisten kustannusten, pinnanlaadun , materiaalirealistisuuden ja värivaihtoehtojen suhteen kohtuullisilla volyymeilla. 3D-tulostuksella on puolestaan etulyöntiasema yksittäisten osien läpimenoaikojen, geometrisen vapauden ja työkalukustannusten puuttumisen suhteen. Ne, jotka ymmärtävät molemmat, voivat tehdä tietoon perustuvan valinnan. Ne, jotka tuntevat vain toisen menetelmän, saattavat päätyä rahan tuhlaamiseen.
Yksityiskohtainen vertailu valintakriteerien mukaan
1. Määrä ja kustannukset
Yhdestä kymmeneen ainutlaatuisen osan tilauksiin 3D-tulostus on ilmeinen valinta. Asennuskustannukset ovat nolla. Ihmiset saavat osansa päivissä, eivät viikoissa.
Kahdestakymmenestä sataan identtiseen osaan tyhjiövalu on parempi vaihtoehto. Muottikustannukset jaetaan useiden kappaleiden kesken. Osakohtainen hinta laskee alle 3D-tulostuksen hinnan. Kannattavuusraja vaihtelee osan koon ja monimutkaisuuden mukaan, mutta kaava pitää paikkansa. Pienet erät suosivat tulostusta. Suuremmat erät suosivat valamista.
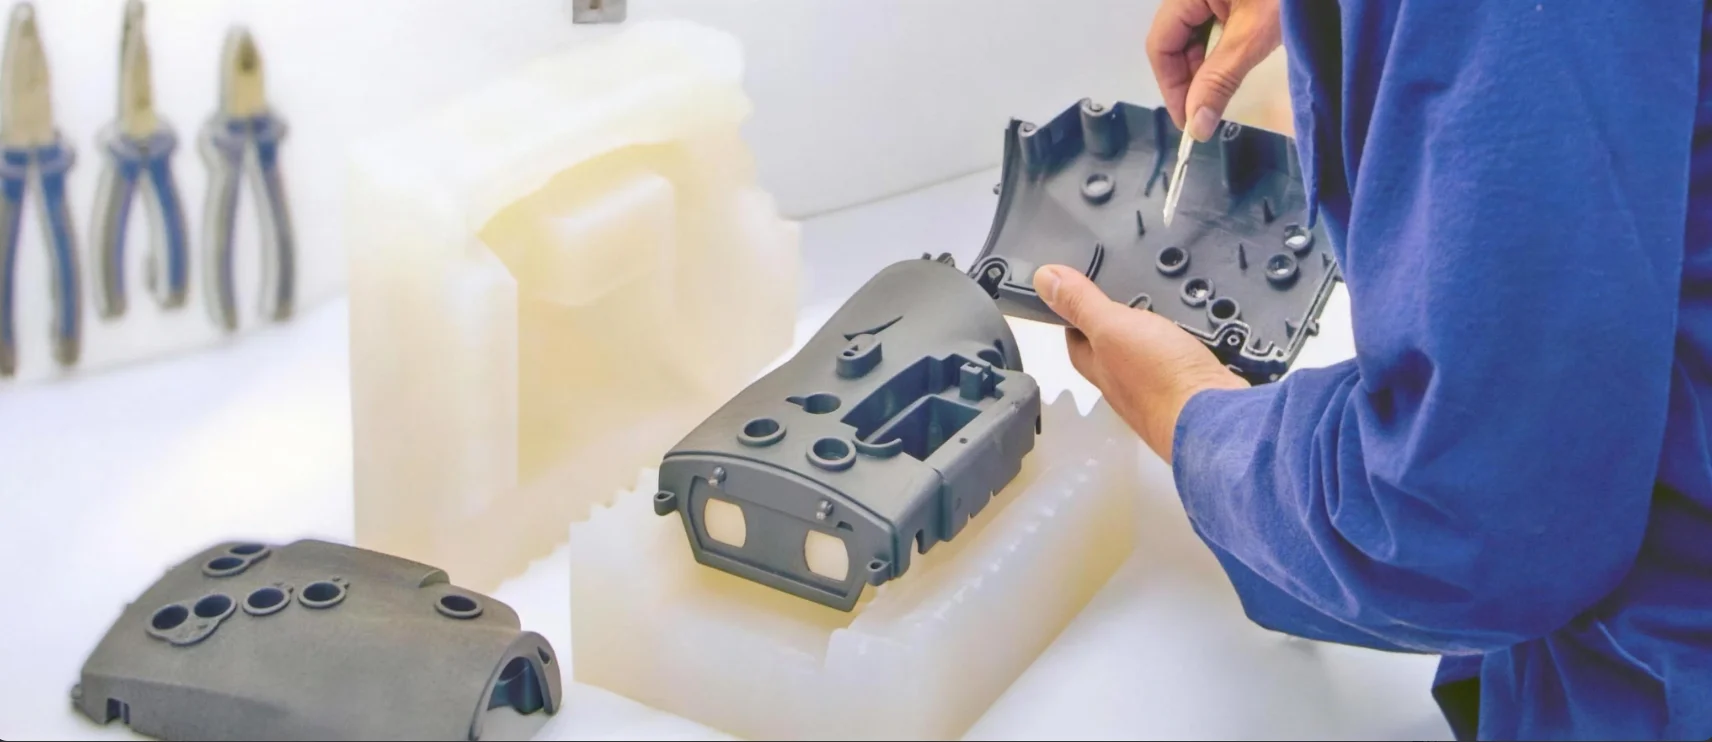
2. Nopeus (läpimenoaika vs. tuotantoaika)
Ihmiset sekoittavat kaksi eri nopeutta. Ensimmäisen osan läpimenoaika. Toinen on erän valmistumiseen kuluva kokonaisaika.
3D-tulostus voittaa ensimmäisen kilpailun. Yksi osa voi olla valmis 24–72 tunnissa. Ei työkaluja. Ei asennusta. Paina vain tulostuspainiketta!
Tyhjiövalu voittaa toisen kilpailun. Silikonimuotin valmistus kestää kolme päivää. Sen jälkeen jokainen valu kestää noin tunnin. Viidenkymmenen osan kokonaisaika muotille on noin kolme päivää, minkä jälkeen valuun kuluu viisikymmentä tuntia. Se on noin viisi päivää. Viidenkymmenen osan 3D-tulostaminen kestää viisikymmentä kertaa tulostusajan. Kahden tunnin tulostus kestäisi sata tuntia. Tämä vie yli neljä päivää jatkuvaa käyttöä.
3. Materiaalien ominaisuudet ja simulointi
Tämä ero on merkittävä.
Tyhjiövalussa käytetään polyuretaanihartseja, jotka jäljittelevät aitoja teknisiä muoveja. ABS-tyyppisiä hartseja käytetään jäykkyyden ja iskunkestävyyden vuoksi. Saatavilla on myös polypropeenin kaltaisia hartseja eläviin saranoihin ja kemikaalienkestävyyteen. Saatavilla on myös kumin kaltaisia hartseja, joilla on todellinen Shore A -kovuus kahvoja ja tiivisteitä varten. Osat käyttäytyvät kuten tuotantokomponentit.
3D-tulostus jää tässä vajaaksi. SLA-fotopolymeerit ovat hauraita. Ne kellastuvat UV-valossa viikkojen tai kuukausien kuluessa. Ne eivät sovellu kestävien tuotteiden toiminnalliseen testaukseen. SLS-nailonjauheet ovat vahvoja, mutta niillä on karheat pinnat. Tämä vaikuttaa kitkaan ja kulumiseen. FDM-kestomuovit valmistetaan oikeista materiaaleista, kuten ABS:stä, PLA:sta ja PETG:stä, mutta kerrosten tarttuminen luo heikkoja kohtia. Osat rikkoutuvat usein tulostuslinjoja pitkin pikemminkin kuin massamateriaalin läpi.
Kun materiaalisimulointi on tärkeää, insinöörit valitsevat tyhjiövalun. Elävät saranat vaativat todellista taipumiskestävää käyttöä. Pikaliitokset vaativat tasaista taipumaa. Pudotuskokeet vaativat iskunkestävyyttä. 3D-tulostetut osat voivat tuottaa harhaanjohtavia tuloksia.
4. Pinnan viimeistely ja estetiikka
Tyhjiövalu tuottaa tasaisen lopputuloksen molemmilta puolilta. Silikonimuotti toistaa täydellisesti pääkuvion. Kerrosviivoja ei ole. Tukijälkiä ei ole. Osat voidaan maalata, teksturoida tai jättää kirkkaiksi. Kirkkaat valut ovat läpinäkyviä, eivät sameita.
3D-tulostuksen tulokset vaihtelevat. SLA-hartsitulosteissa on sileät pinnat tuetuilla pinnoilla. Alapuolella on tukijäljet. FDM-tulosteissa on näkyvät kerrosviivat kaikilla sivuilla. Jälkikäsittely voi korjata joitakin näistä ongelmista. Hionta: Paikkaus. Pohjustus. Maalaus. Jokainen vaihe lisää työtä ja aikaa.
Sijoittajademoissa ja vähittäismyyntivalmiissa prototyypeissä tyhjiövalu on vakiokäytäntö. Et voi vain antaa karkeaa, kerroksittain vuorattua osaa potentiaaliselle ostajalle ja pyytää rahoitusta. Osan on muistutettava valmista tuotetta.
5. Geometrinen monimutkaisuus ja alileikkaukset
3D-tulostus voittaa tämän kategorian ylivoimaisesti. Sisäisten kanavien luominen on suoraviivaista. Hilarakenteet ovat vakiona. Jauhepohjaisissa järjestelmissä liikkuvat osat voidaan tulostaa paikoilleen – esimerkiksi hammaspyörä kotelon sisään. Muotin puuttuminen tarkoittaa, että vapautusrajoituksia ei ole.
Tyhjiövalulla on rajoituksensa. Osa on poistettava kaksiosaisesta silikonimuotista. Alasleikkaukset ovat vaikeita. Syvät reiät vaativat sivuttaisvetoja tai liukenevia keernoja.
Tämä on nyrkkisääntö tuotantotiloissa. Jos suunnittelussa on monimutkaisia sisäisiä ominaisuuksia, jotka vaatisivat kokoontaittuvan ytimen tai useita sivutoimintoja teräsmuottiin, 3D-tulostus on parempi vaihtoehto. Jos suunnittelu on kuitenkin muovattavissa, tyhjiövalu on nopeampaa ja halvempaa suuremmassa mittakaavassa.
6. Joustavuus (useita materiaaleja yhdessä osassa)
Tyhjiövalu mahdollistaa päällemuovauksen. Yhteen muottiin mahtuu kaksi erilaista hartsia. Ensin valetaan kova muoviydin. Sitten tämän ytimen ympärille valetaan pehmeä kumikahva. Koko prosessi tapahtuu samalla silikonityökalulla. Liimaus on sekä kemiallinen että mekaaninen. Kokoonpanoa ei tarvita.
3D-tulostus on tässä ongelma. Monimateriaalisten osien tulostamiseen tarvitaan erikoiskoneita, joissa on useita tulostuspäitä. Muuten tulostimen on pysähdyttävä vaihtamaan filamenttia. Eri materiaalikerrosten välinen tarttuvuus on heikko. Tämän vuoksi monimateriaalista 3D-tulostusta käytetään harvoin toiminnallisten osien tulostamiseen.
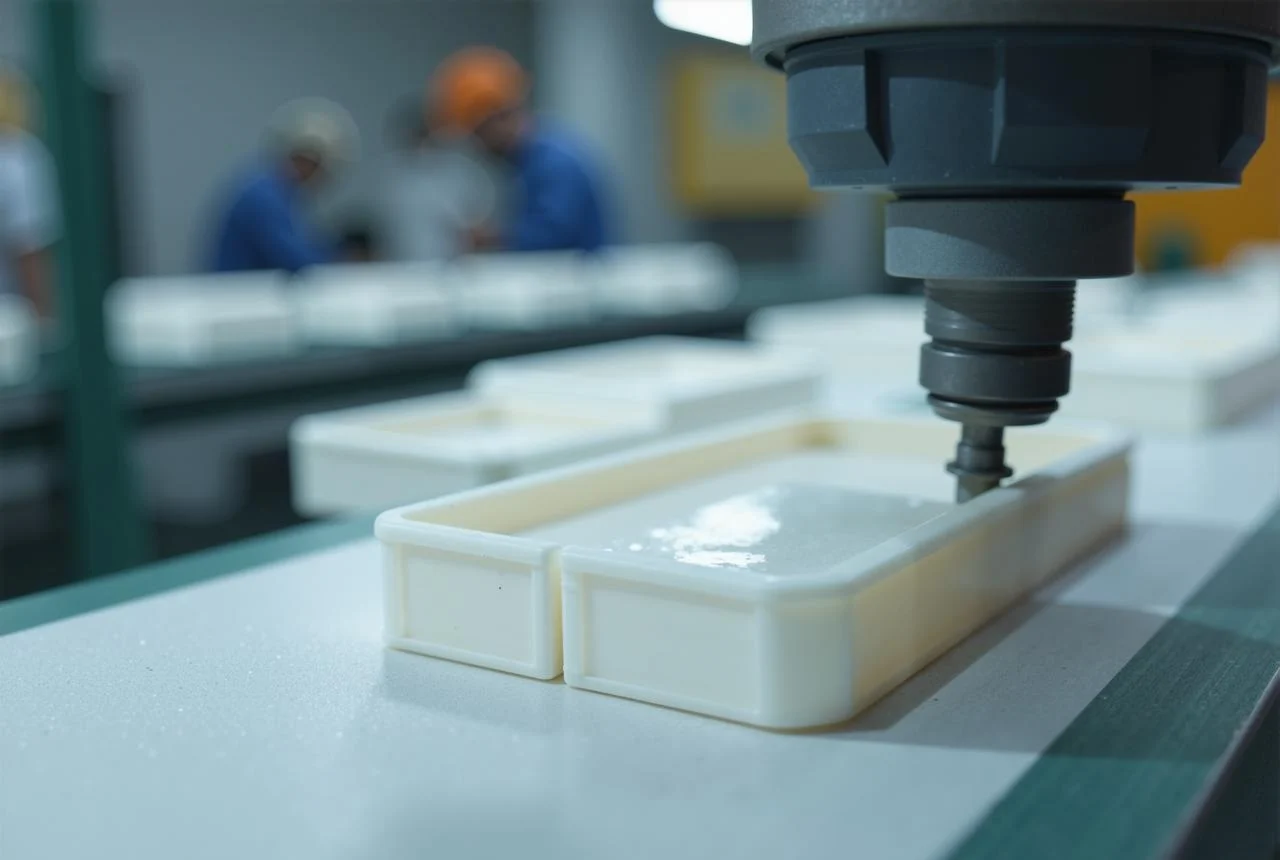
Hybridi-työnkulku: Molempien maailmojen parhaat puolet
Mikään sääntö ei sano, että ihmisen on valittava yksi menetelmä ja noudatettava sitä. Älykkäät ammattilaiset käyttävät molempia. He yhdistävät vahvuudet. He välttävät heikkouksia. Tulos on parempi kuin kumpikaan prosessi yksinään.
Ei ole olemassa sääntöä, joka sanoisi, että ihmisen on valittava yksi menetelmä ja noudatettava sitä. Älykkäät ammattilaiset käyttävät molempia. He yhdistävät vahvuutensa. He välttävät heikkouksia. Tulos on parempi kuin kumpikaan prosessi yksinään.
Näin hybridi-työnkulku todellisuudessa toimii tuotantotiloissa.
- 3D-tulosta peruskuvio. SLA on yleisin valinta tähän vaiheeseen. Korkea resoluutio. Pinta on sileä heti koneesta lähtien. Peruskuvion on oltava virheetön, koska mahdolliset viat siirtyvät muottiin ja sieltä edelleen jokaiseen valettuun osaan.
- Viimeistele mallipohja. Pelkkä painatus ei riitä. Pinnan hiominen. Pohjustaminen ja maalaaminen on tärkeää. Tavoitteena on saavuttaa A-luokan pinta, joka on automaalin laatuluokka. Siinä ei saa olla näkyviä kerroslinjoja. Ei reikiä. Ei naarmuja. Tästä valmiista mallipohjasta tulee muotin mallipohja.
- Tee silikonimuotti mallista. Valmis malli ripustetaan astiaan. Nestemäistä silikonia kaadetaan sen ympärille. Tyhjiö vetää ilmakuplat pois. Kovettumisen jälkeen muotti leikataan auki ja malli poistetaan. Jäljelle jää täydellinen negatiivinen ontelo.
- Vala viisikymmentä tai useampi identtinen osa. Polyuretaanihartsi kaadetaan silikonimuottiin tyhjiössä. Osa kovettuu. Muotista irrottaminen kestää sekunteja. Muotti tuottaa osan osan perään, jokainen identtinen edellisen kanssa. Lisäviimeistelyä ei tarvita, koska mestari oli jo täydellinen.
Insinöörit saavat 3D-tulostuksen geometrisen vapauden päämallia varten. Monimutkaisia muotoja. Alileikkauksia. Orgaanisia käyriä. Suunnitteluvaiheessa ei ole muottirajoituksia. Sitten he hyötyvät tyhjiövalan materiaalilaadusta ja tuotantonopeudesta lopullisissa osissa. Realistiset tekniset hartsit.

Valitse NOBLE: Tarkka CNC-työstö tuotantoa varten
NOBLElla olemme täyden palvelun valmistuspaja, joka on erikoistunut CNC-koneistukseen ja -valmistukseen. Autamme sinua valitsemaan projektiisi parhaiten sopivan prosessin, olipa kyseessä sitten 3D-tulostus nopeaan prototyyppien valmistukseen, tyhjiövalu pientuotantoon tai tarkka CNC-koneistus metalli- ja muoviosien valmistukseen tiukoilla toleransseilla.
Ydinvoimavaramme
Yhdistämme perinteisen subtraktiivisen valmistuksen edistyneeseen muovinkäsittelyyn tarjotaksemme todella kattavan ratkaisun:
| Capability | Materiaalit | Tyypillinen volyymi | Best For |
| CNC-koneistus | Metallit (alumiini, teräs, titaani, messinki) ja tekniset muovit (ABS, POM, PEEK, nailon) | 1–1,000 XNUMX+ osaa | Korkean toleranssin toiminnalliset osat, loppukäyttötuotanto, jigit ja kiinnikkeet |
| Tyhjö valu | Polyuretaanihartsit (ABS-tyyppiset, PP-tyyppiset, kumimaiset, läpinäkyvät) | 10-100 osaa | Sillanvalmistus, markkinavalmiit prototyypit, pehmeäpintainen päällevalu |
| 3D-tulostus | SLA-hartsit, SLS-nailon, FDM-kestomuovit | 1-20 osaa | Monimutkainen geometria, suunnittelun validointi, kertaluonteiset räätälöidyt osat |
Laatusertifikaatit, joihin voit luottaa
Valmistuksessa sertifioinnit ovat enemmän kuin vain merkkejä – ne edustavat sitoutumista toistettaviin, auditoituihin prosesseihin. Olemme ylpeitä voidessamme ylläpitää seuraavia sertifikaatteja:
ISO 9001:2015 (laadunhallintajärjestelmät)
Sertifioitu koko valmistusprosessillemme, mukaan lukien CNC-koneistus, tyhjiövalu ja 3D-tulostus. Tämä varmistaa osien tasaisen laadun, dokumentoidun jäljitettävyyden ja jatkuvan parantamisen jokaisessa tilauksessa.
ISO 13485:2016 (Lääkinnälliset laitteet – Laadunhallinta)
Tämä sertifiointi on välttämätön lääketieteellisissä, hammaslääketieteellisissä ja kirurgisissa sovelluksissa. Se osoittaa kykymme valmistaa komponentteja, jotka täyttävät tiukimmatkin turvallisuus-, riskienhallinta- ja puhtausvaatimukset. Tarjoamme täyden dokumentaatiotuen lääkinnällisten laitteiden yrityksille, diagnostisten laitteiden valmistajille ja kirurgisten työkalujen kehittäjille.
FAQ
Onko tyhjiövalu halvempaa kuin 3D-tulostus?
Kustannukset riippuvat täysin määrästä. Yhdestä viiteen osaan 3D-tulostus on halvempi vaihtoehto. Muottikustannuksia ei ole. Ei aloitusmaksuja. Paina vain tulostuspainiketta! Kahdenkymmenen tai useamman identtisen osan tilauksiin tyhjiövalulla on alhaisemmat yksikkökustannukset. Vaikka silikonimuotista aiheutuu alkukustannuksia, ne jakautuvat useille kappaleille. Kannattavuusraja on yleensä jossain kymmenen ja kahdenkymmenen yksikön välillä. Tämän alle käytetään 3D-tulostusta. Sen ylittäessä tyhjiövalua.
Voiko tyhjiövalu korvata 3D-tulostuksen?
Ei, tätä kysymystä esittävät ihmiset ovat ymmärtäneet molemmat prosessit väärin. Ne ovat toisiaan täydentäviä työkaluja, eivät kilpailevia vaihtoehtoja. 3D-tulostus on ihanteellinen iteraation ja monimutkaisen sisäisen geometrian käsittelyyn, jota muotit eivät pysty tuottamaan. Tyhjiövuluun käytetään pientuotantoa teknisistä materiaaleista. Toinen prosessi ruokkii toista. Kumpikaan prosessi ei korvaa toista.
Kumpi on parempi prototyyppienTyhjiövalu vai 3D-tulostus?
Muoto- ja sovitusprototyypeissä, joihin kuuluu mittojen, kokoonpanon ja ergonomian tarkistaminen, 3D-tulostus on nopeampaa ja halvempaa. Tulostettua osaa voidaan pitää tuntikausia päivien sijaan.
Toimiville, markkinavalmiille prototyypeille, jotka vaativat todellisia materiaaliominaisuuksia, tyhjiövalu on parempi vaihtoehto.
Kuinka monta osaa tyhjiövalulla voi tehdä?
Yhdellä silikonimuotilla voi tyypillisesti valmistaa kahdestakymmenestä viiteenkymmeneen hyvää osaa. Pinnan viimeistely heikkenee. Viidenkymmenen osan valmistamisen jälkeen virheiden riski kasvaa merkittävästi. Ne, jotka tarvitsevat suurempia määriä, tekevät useita muotteja.
Mitä materiaaleja voidaan käyttää tyhjiövaluun, joita 3D-tulostus ei pysty käyttämään?
Lista on mittava. Se sisältää True Shore A -kumeja kovuudeltaan 20A (erittäin pehmeä) 90A:han (yhtä kova kuin rengas). Saatavilla on myös ABS-tyyppisiä hartseja, jotka käyttäytyvät ruiskuvaletun ABS:n tavoin iskunkeston ja jäykkyyden suhteen. Saatavilla on polypropeenin kaltaisia hartseja eläviin saranoihin ja kemikaalienkestävyyteen. Saatavilla on myös polykarbonaatin kaltaisia hartseja läpinäkyvyyden ja lämmönkestävyyden parantamiseksi. Saatavilla on myös palonestoaineita, jotka täyttävät UL94 V-0 -standardin. Mitään näistä materiaaleista ei ole saatavilla tavallisissa 3D-tulostusjärjestelmissä. SLA-fotopolymeerit ovat hauraita. SLS-nailonilla on karkea rakenne. FDM-kestomuoveilla on heikko kerrosten tarttuvuus. Tuotantomateriaalien ominaisuuksien osalta tyhjiövalu on lyömätön pienille volyymeille.






