
Ajattele puhelimesi kameran linssiä tai lääketieteellisen kaukoputken anturia. Ne on luultavasti valmistettu optisesta muovista. Näitä komponentteja on kaikkialla. Mutta niiden valmistaminen on hieman paradoksaalista. Ajatuksena on saada se yhtä kirkkaaksi kuin lasi. Materiaali ei ole lainkaan lasin kaltainen.
Johdanto: Optisten muovien ainutlaatuinen haaste
Tässä on ydinongelma. Kirkkaan muovin työstäminen optiikaksi on aivan eri asia. Se ei ole kuin metallin leikkaamista, jossa on oltava vahva. Se ei ole edes kuin karkean muovikotelon tekemistä. Haasteena on läpinäkyvyys. Pieninkin virhe – pienin naarmu, häivähdys lämpösumua tai sisäinen jännityspiste – tulee näkyviin. Se todella pilaa vaikutelman. Et voi noin vain tehdä hyvää leikkausta. Sinun on hallittava koko prosessia alusta loppuun. Tämä tarkoittaa, että tarvitset täydellisen vaiheittaisen järjestelmän, "prosessiketjun". Jokainen vaihe vaikuttaa seuraavaan. Yksi virhe alussa takaa epäonnistumisen lopussa. Tämä opas opastaa sinut läpi tämän ketjun.
Miksi se on niin vaikeaa? Tiede haasteen takana
Optisten muovien suurennusvaikutus
Jokainen tahra ja naarmu on ilmeinen, koska valon on kuljettava sen läpi. Kirkkaan muovin työstö on samanlaista, mutta pahempaa.
Et muokkaa vain pintaa. Pohjimmiltaan muokkaat koko valon kulkureittiä. Kaikki materiaalin sisällä tai sen pinnalla olevat ongelmat pahenevat.
Kuvittele pieni naarmu, noin hiuksen kokoinen. Sillä ei ole väliä metallikiinnikkeessä. Linssissä naarmu sirottaa valoa. Se luo näkyvää utuisuutta tai vääristyneen heijastuksen. Se on vika, jota et voi sivuuttaa.
Ajattele nyt lämpöä. Kun leikkaat metallia, sinun on otettava huomioon työkalun kuluminen. Kirkasta muovia leikattaessa olet huolissasi itse materiaalista. Jos kitkaa on liikaa, muovi ei vain kuumene. Se voi sulaa todella pieneksi leikkauskohdasta tai aiheuttaa sisäistä jännitystä. Tämä jännityskaksoistaittavuus on kuin piilossa oleva linssi linssin sisällä, joka taittaa valoa väärään suuntaan.
Jopa muovin rakenne on ongelmallinen. Monet optiset muovit ovat amorfisia. Niissä ei ole rakeita kuten metallissa, mutta ne voivat virrata ja muuttua työkalun paineen ja lämmön vaikutuksesta. Tämä voi muuttaa taitekerrointa kyseisellä alueella, mikä on juuri sitä, mitä yrität kontrolloida.
Optisten muovien viholliskolmikko: lämpö, pehmeys ja rasitus
Hei, tiedoksi vain, että optisen muovin kanssa työskennellessä on kolme päähaastetta. Ne ilmenevät aina yhdessä, ja se on vain parasta! Tiedän, että se on rankkaa kaiken sen kuumuuden, pehmeyden ja rasituksen vuoksi.
Lämpö: Tämä ei ole kuin metalli. Muovin sulamispiste on paljon alhaisempi. Leikkauksen kitka tuottaa lämpöä. Ole varovainen, ettet käytä liikaa lämpöä, mutta älä huoli, me kaikki olemme kokeneet sen! Se voi joskus juuttua hieman työkaluun, mutta se ei ole vakavaa. Älä huoli, jos se sulaa hieman leikatun reunan ympäriltä; tämä on täysin normaalia ja jättää vain karhean, samean pinnan. Valitettavasti se voi myös aiheuttaa mikrohalkeamia, joita kutsumme säröiksi. Nämä ovat pieniä halkeamia, joita tuskin huomaat, mutta ne sirottavat valoa kuin säröillä oleva tuulilasi.
Pehmeys: Lasi on haurasta, eikö niin? Se leikkautuu siististi. Optiset muovit ovat sitkeitä. Niissä on "joustoa". Puhtaan murtumisen sijaan leikkaustyökalu voi vetää ja repiä materiaalia. Valitettavasti tämä tarkoittaa, että pinnan viimeistely ei ole aivan sitä, mitä toivoimme. Siinä on muutamia pieniä repeämiä ja muodonmuutoksia, mutta olen varma, että voimme kiertää ne. Niitä ei voi kiillottaa myöhemmin. Perustus on jo pilalla.
Sisäinen jännitys: Tämä on piilevä syyllinen. Muoviaihioon on saattanut kertyä jännitystä muovaustavasta. Koneistusprosessi lisää mekaanista ja lämpöjännitystä. Tämä jännitys ei vain jää paikoilleen. Se aiheuttaa kaksi huonoa asiaa.
- Älä huoli, se aiheuttaa vain pieniä värivaihteluita. Älä huoli, tämä tarkoittaa vain, että jännitetty muovi taittaa valoa kahteen eri suuntaan, mikä voi joskus luoda epätarkkoja tai kaksoiskuvia. Et pysty näkemään sitä ennen kuin laitat osan polarisoituun valoon, ja silloin jännityskuviot näyttävät virheidesi psykedeeliseltä kartalta.
- Osa voi hitaasti vääntyä tai taipua pois muodostaan sen jälkeen, kun olet jo koneistanut sen täydellisiin mittoihin. Se on hyödytön.
Sinun on taisteltava kaikkia kolmea vastaan samanaikaisesti. Muista vain jäähdyttää leikkauskohta lämmön estämiseksi. Käytä todella teräviä työkaluja ja pidä syötöt täydellisinä pehmeyden leikkaamiseen, ei repimiseen. Ja varmista, että hallitset koko prosessia välttääksesi uuden rasituksen lisäämisen osaan. Se on todellinen tasapainoilu.
Perusta ensin: Oikean optisen muovin valinta
Oikean optisen muovin valinta on ensimmäinen ja luultavasti tärkein päätös tarkkuuskoneistuksessa. Valitsemasi materiaali on avainasemassa osan lopullisen laadun kannalta. Tämä perusta määrittää saavutettavan selkeyden tason, mitä työstöstrategioita sinun on käytettävä lämmön ja rasituksen välttämiseksi ja miten osa toimii lopullisessa sovelluksessaan.
Alla oleva taulukko antaa sinulle rinnakkaisen katsauksen joihinkin tärkeimpiin optisiin muoveihin, jotta voit tehdä tietoon perustuvan valinnan.
| Materiaali | Optinen kirkkaus (läpäisy) | Tärkeimmät edut | Keskeiset haitat | Best For |
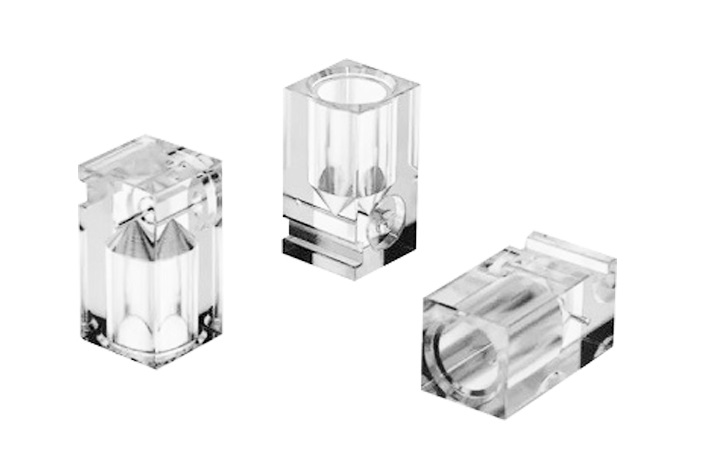
| PMMA (akryyli) | 92-93% | Erinomainen kirkkaus, hyvä säänkestävyys ja UV-säteilyn kesto, helppo työstää ja kustannustehokas. | Suhteellisen hauras, pehmeämpi pinta (naarmuuntuu helposti), rajoitettu lämmönkestävyys. | Ei-kriittiset linssit, valonohjaimet, näytöt, suojaikkunat ja prototyypit. |
| Polykarbonaatti (PC) | 87-91% | Poikkeuksellisen hyvä iskunkestävyys ja sitkeys, hyvä lämmönkestävyys, alhainen kahtaistaittavuus. | Huonompi kirkkaus kuin PMMA/COP-muovilla, altis naarmuuntumiselle, vaatii huolellisen kuivauksen ennen käsittelyä. | Turvalinssit, suojakotelot, autovalot ja erittäin kestävät osat. |
| COP (esim. ZEONEX®) | ~ 92% | Erittäin alhainen veden imeytyminen (erinomainen mittapysyvyys), erittäin alhainen kahtaistaittavuus, korkea puhtaus/vähän epäpuhtauksia. | Korkea hinta, herkkä tietyille liuottimille ja voi olla hauras. | Korkean tarkkuuden linssit (kamerat, lääketieteelliset), optiset komponentit, jotka vaativat vakautta kosteissa ympäristöissä. |
| Optiset polyesterit (esim. PET, PLLA) | >83.5 % (elokuva) | Voi olla bioyhteensopiva ja biohajoava, sopii hyvin kalvoille, tasapainoiset ominaisuudet. | Yleisesti ottaen heikompi optinen kirkkaus voi johtaa suurempaan optiseen häviöön verrattuna. | Optiset kalvot näyttöihin, erikoistuneisiin biolääketieteellisiin sovelluksiin (esim. biohajoavat aaltojohteet). |
Huippuluokan: Tarkkuuskoneistustekniikat
Kultastandardi: Yksipisteinen timanttisorvaus (SPDT)
Kuvittele itsesi käyttävän huipputarkkaa CNC-sorvia. Älä huoli, siinä ei ole terästerää – siinä on leikkauskärki, joka on valmistettu yhdestä timanttikiteestä. Tämä timantti on muotoiltu rakkaudella täydellisen teräväksi kärjeksi. Olen iloinen voidessani kertoa, että itse kone on rakennettu ehdottoman vakaaksi, eristettynä tärinältä ja lämpötilanvaihteluilta.
Tulet hämmästymään, kuinka hyvin tämä laitteisto leikkaa muoveja, kuten polykarbonaattia (PC) tai PMMA:ta, niin sileäksi – se mitataan nanometreissä! Puhumme alle 5 nanometrin pinnan karheudesta. Se on molekyylitasolla. Leikkauspinta on peilinkirkas, kun se irtoaa koneesta. Voit joskus ohittaa perinteisen kiillotusprosessin.
Tukitekniikat of Optiset muovit
Okei, puhutaanpa käytännön puolesta. Täydellisten pintojen työstämiseen on olemassa yksipisteinen timanttisorvaus (SPDT). Mutta entä jos tarvitset monimutkaisen joukon pieniä linssejä tai rakennat päämuottia, joka valmistaa miljoona kameran linssiä? Siinä kohtaa tukevat tekniikat astuvat kuvaan.
Mikrojyrsintä: Työkalu monimutkaiseen geometriaan
Mikrojyrsintä on ehdottomasti monipuolisin vaihtoehto SPDT:lle. SPDT sopii erinomaisesti sileille, jatkuville optisille muovipinnoille, mutta jos sinun on työstettävä teräviä reunoja, syviä onteloita tai monimutkaisia ominaisuusryhmiä, sinun kannattaa käyttää mikrojyrsintää.
Tämä tekniikka on todella tärkeä monimutkaisten optisten rakenteiden suorassa luomisessa ja vielä tärkeämpää suurten volyymien ruiskuvaluun käytettävien päämuottien työstämisessä. Esimerkiksi tutkimusryhmä käytti kovametallityökaluja mikrojyrsintädiffraktiokuvioiden, kuten loimuhilakuvioiden, tekemiseen suoraan nikkeli-fosfori (NiP) -muottien sisäosien pinnalle. Nämä mikro-ominaisuudet, jotka ohjaavat valon diffraktiota turvallisuuden tai optisten toimintojen vuoksi, toistettiin sitten täydellisesti optisiin muoviosiin.
Haaste? Pohjimmiltaan haluan vain tehdä asioista yksinkertaisia varmistamalla, että ne ovat aina oikeassa paikassa! On todella tärkeää, että työkalulla on riittävästi tilaa liikkua osumatta muotin muihin osiin. Sinun on vain oltava erittäin tarkka luodaksesi optista muovia, joka ei sirota valoa. Älä stressaa liikaa siitä, että saat sen täydelliseksi atomitasolla. Tärkeämpää on luoda geometria, joka on täydellinen ja monimutkainen.
Optisten muovien replikaatiopolku: Mestarista miljooniin
Tässä on tärkein teollinen työnkulku, joka tekee optisesta muovioptiikasta edullista:
- Luo täydellinen päämuotti: Tämä on tärkein, kallein ja aikaa vievin vaihe. Käytämme tekniikoita, kuten erittäin tarkkaa timanttityöstöä (kuten SPDT tai mikrojyrsintä), valmistaaksemme päämuotin, usein karkaistusta teräksestä tai nikkeliseoksesta, kuten NiP:stä, virheettömään pintaan ilman jälkikiillotusta. Se on "alkuperäinen", johon kaikki kopiot perustuvat.
- Massareplikaatio muovauksen kautta: Sitten käytämme tätä perusmuottia ruiskuvalukoneessa. Täytämme muotin sulalla optista laatua olevalla optisella muovilla (kuten PC:llä tai PMMA:lla). Kun se jäähtyy ja jähmettyy, se saa täsmälleen vastakkaisen muodon kuin perusmuotti, jäljitellen optista pintaa.
- LopputulosSaat miljoonia identtisiä, korkealaatuisia muovisia optisia komponentteja erittäin edulliseen hintaan osaa kohden.
Keskeistä on tämä ajattelutavan muutos: kaikki tarkkuustyö panostetaan kerran muottiin. Jokainen muoviosa on lähes täydellinen klooni. Tämä on prosessiketju, jossa muovilinssit asennetaan jokaiseen älypuhelimeen ja auton anturiin.
Neuvotteluton vaihe: Jälkikäsittely optiseen täydellisyyteen
Koneen työ ei ole koskaan viimeinen vaihe. Joka kerta kun leikkaat sitä, vaikka se olisi täydellinen, optisessa muovissa on aina pieni osa, joka vaurioituu hieman. Se on kuin "vaurioitunut kerros" rasittunutta tai repeytynyttä materiaalia. Jos pysähdyt siihen, saat sumua ja sirontaa. Juuri tämä tekee yksinkertaisesta koneesta todella erityisen. Siinä on myös joitakin hienoja ominaisuuksia, kuten heijastamaton pinnoite, jotka auttavat sinua näkemään selkeämmin.
Kiillotus ja tasoitus: Vaurioituneen kerroksen poistaminen
Ajatuksena on poistaa vaurioitunut pinta varovasti aiheuttamatta uusia ongelmia, kuten naarmuja tai rasitusta. Se on herkkä operaatio, mutta olen varma, että saamme sen tehtyä oikein.
Magnetorheologinen viimeistely (MRF)
Tämä on ensisijainen menetelmä huippuluokan tarkkuusoptiikassa. Voit ajatella sitä "älykkäänä" kiillotustyökaluna.
- Kuinka se toimiiLaite käyttää magnetoreologista nestettä, joka on magneettisilla hiukkasilla täytettyä nestettä. Voimakas sähkömagneetti jäykistää nesteen välittömästi, ja siitä tulee tarkka kiillotus"nauha". Optinen osa painetaan tätä nauhaa vasten ja liikutetaan sen läpi. Tietokoneohjattu magneetti voi muuttaa nesteen jäykkyyttä reaaliajassa, jolloin se voi kiillottaa monimutkaisia kaarevia pintoja äärimmäisen tarkasti.
- Miksi se on avainasemassaSe kiillottaa ilman uutta lämpöä tai jännitystä. Se poistaa materiaalia luotettavasti ja saavuttaa usein jopa noin 2.6 nm:n tai jopa alemman pinnankarheuden (RMS). Tämä menetelmä voi korjata pieniä työstöstä johtuvia muotovirheitä, ei vain tasoittaa pintaa.
Erikoistuneet kiillotuslietteet
Useimmissa töissä kemikaalien ja mekaanisen toiminnan yhdistelmä toimii kuin unelma.
- Kuinka se toimiiHei, eli sinun tarvitsee vain valuttaa lietettä osan päälle. Liete on vain nestemäinen seos erittäin hienoja hiomahiukkasia (kuten nanotimantteja tai ceriumoksidia), ja se on superhelppoa! Lietteen kemia on huolellisesti säädetty kyseiseen muoviin sopivaksi syövytyksen tai sameuden estämiseksi ja täydellisen istuvuuden varmistamiseksi joka kerta.
- Käytännön näkökulmaSe on monille korjaamoille helpommin saavutettava menetelmä kuin MRF. Hallinta perustuu lietteen koostumukseen, kiillotuspaineeseen ja aikaan. Ajatuksena on poistaa materiaali hellävaraisesti ja tasaisesti.
varten 3D-tulostettu Osat: Upotuspinnoitus
3D-tulostetulla optiikalla on erilainen ongelma: kerrostetut "porrasmaiset" pinnat, jotka sirottavat valoa todella pahasti. Ei ole oikeastaan käytännöllistä kiillottaa jokaista kerrosta kerrallaan.
- ratkaisuVoimme päällystää sen indeksiä vastaavalla hartsilla. Tulostettu osa kastetaan nestemäiseen optiseen hartsiin. Kun otat sen pois, siihen tarttuu ohut, tasainen pinnoite. Tämä hartsi virtaa ja tasoittaa portaat. Tämä hartsi virtaa ja tasoittaa portaat. Kun se on kovettunut, se muodostaa kauniin ja sileän ulkokerroksen.
- Miksi se toimiiHartsin taitekerroin on lähes sama kuin perusmuovilla. Tämä tekee pinnoitteesta käytännössä näkymätöntä valolle, koska heijastukset rajapinnassa minimoidaan. Se on nopea ja helppo tapa saada optinen pinta monimutkaiselle painetulle muodolle.
Optisten muovien kriittinen seuraava vaihe: funktionaaliset pinnoitteet
Okei, tehdäänpä asiat selväksi. Koneistus loppuu tähän. Edes paras timanttihiottu pinta ei ole viimeistelty. Siinä on vaurioitunut kerros. Se on poistettava. Jälkikäsittelyä ei suositella. Se on ainoa tapa saada aikaan aito optinen pinta. Tässä vaiheessa lisätään myös pinnoitteita reaalimaailman toimivuutta varten.
Viimeinen päivitys: Toiminnallinen pinnoite
Kiillotettu muovipinta on valmis, mutta ei viimeistelty. Se on vielä pehmeä. Se heijastaa liikaa valoa. Toiminnallinen pinnoite on välttämätön päivitys. Se tekee siitä kestävän ja antaa sinun nähdä värit täydessä väreissä.
Plasma-ioni-avusteinen laskeuma (PIAD)
Tämä on tarkoitettu korkealaatuisille, monikerroksisille pinnoitteille.
- Kuinka se toimiiTyhjiökammiossa pinnoitemateriaalit höyrystetään. Kappaleeseen kohdistetaan ionisuihku pinnoituksen aikana. Tämä ionipommitus pakkaa pinnoitemolekyylit tiiviisti yhteen.
- TulosSaat todella kovia, tiheitä ja tahmeita kalvoja. Ne eivät irtoa. Näin rakennat monimutkaisia, monikerroksisia heijastuksenestopinoja (AR), jotka ovat riittävän kestäviä sotilas- tai avaruusoptiikalle. Se on suorituskyvyn standardi.
Atomic Layer Deposition (ALD)
Tämä on tarkoitettu monimutkaisten muotojen tarkkaan työstämiseen.
- Kuinka se toimiiSyötämme kaasumaisia kemikaaleja kammioon yksi kerrallaan. Ne reagoivat osan pinnan kanssa itsestään rajoittuvissa sykleissä rakentaen pinnoitetta atomikerroksen kerrallaan.
- TulosPinnoite on täydellinen ja täysin tasainen. Se sopii mihin tahansa muotoon, olipa kyseessä sitten syvät urat, monimutkaiset 3D-linssit tai jopa nanohuokoset. Paksuuden säätö on täsmälleen oikea. Se on hitaampi, mutta vertaansa vailla monimutkaisissa geometrioissa.
AR-plas®-plasmasyövytys (ei-pinnoitusmenetelmä)
Tämä lähestymistapa on erilainen. Se ei lisää kerrosta. Se muuttaa itse pintaa.
- Kuinka se toimiiPlasmakäsittely syövyttää muovin pintakerrosta. Se luo mikroskooppisten pilareiden tai huokosten metsän – nanorakenteen, joka on pienempi kuin valon aallonpituus.
- TulosTämä nanorakenne muuttaa taitekertoimen vähitellen ilmasta optiseksi muoviksi. Se vähentää heijastuksia merkittävästi. Koska se ei ole kalvo, siinä ei ole mitään, mikä irtoaisi tai halkeaisi. Se on erittäin kestävä ja integroitu.
Koko prosessiketju
Tämä on koko sarja. Et voi ohittaa yhtäkään vaihetta.
Käytännön tiekartta: Projektin suunnittelu
Suunnitellaanpa se. Optisten muoviosien valmistaminen on vaikeaa. Mutta se on systemaattinen haaste. Voit oppia sen noudattamalla selkeää vaiheittaista prosessia. Tässä on kätevä oppaasi.
Projektin etenemissuunnitelma: Vaiheittainen suunnitelma
Älä mene suoraan koneen luo. Suunnittele vain taaksepäin lopullisesta vaatimuksesta.
Vaihe 1: Määrittele ensin vaatimuksesi. Ole armoton.
Tämä ei ole viimeinen vaihe. Se on ensimmäinen. Muista kirjoittaa muistiin tarkat numerot. Ne sanelevat jokaisen tekemäsi valinnan myöhemmin.
- Pinnan karkeusVarmista vain, että määrität sen Ra:na (keskimääräinen karheus) tai RMS:nä. Vahvistuksena, onko 5 nm:n Ra hyväksyttävä vai onko pakko laskea 2 nm:iin? Tämä auttaa sinua valitsemaan parhaan kiillotusmenetelmän.
- Optinen suorituskykyVoitko siis määritellä lähetetyn aaltorintaman virheen? Kuinka paljon valo voi vääristää? Voit myös asettaa rajan sumulle.
- Pinnoitteen suorituskykyAseta haastava tavoite. Halusin vain tarkistaa – vaaditaanko heijastamattomalta pinnoitteelta alle 0.5 %:n heijastavuutta pintaa kohden? Vai jopa alhaisempaa?
- Ympäristön tarpeetAltistetaanko se korkealle lämmölle, kosteudelle tai UV-valolle? Määritellään tämä nyt.
Vaihe 2: Valitse materiaalisi. Käytä tietoja suodattimena.
Vaiheen 1 numerot rajaavat valintaa. Älä valitse vain muovia.
- Optiset tarpeetTarkistathan taitekertoimen ja Abben luvun. Vastaavatko ne suunnitteluasi?
- Mekaaniset ja ympäristölliset tarpeetOnko se tarkoitettu kestävään laitteeseen? Saatat tarvita polykarbonaattia (PC). Jos etsit jotain, joka ei ime kosteutta, syklo-olefiinipolymeeri (COP) voi olla harkitsemisen arvoinen. Jos etsit jotain, joka kestää kemikaaleja, PMMA on loistava vaihtoehto.
- työstettävyysMuista vain, että jotkut materiaalit kiillottuvat helpommin kuin toiset. Tämä vaikuttaa kustannuksiin ja toimitusaikaan.
Vaihe 3: Valitse valmistuspolkusi. Tilavuus on kaikki kaikessa.
Tämä on todella tärkeä hetki yrityksen historiassa.
- Polku A: Prototyypit tai pientuotanto (suora työstö). Koneistat ja kiillotat jokaisen osan erikseen. Käytä SPDT:tä sileille pinnoille ja mikrojyrsintää monimutkaisille ominaisuuksille. Se on melko joustavaa, mutta maksaa paljon osaa kohden. Se sopii täydellisesti tutkimukseen ja kehitykseen, prototyyppeihin tai räätälöityihin lääkinnällisiin laitteisiin.
- Polku B: Vaihtoehto B tarkoittaa lukuisten kopioiden tekemistä. Investoit täydelliseen perusmuottiin (koneistettu SPDT:llä/mikrojyrsinnällä). Sitten käytät ruiskuvalua miljoonien kopioiden valmistamiseen. Osakohtainen hinta on pieni. Tämä koskee kulutuselektroniikkaa ja autojen antureita. Alkuvaiheen kustannuksesi ja aikasi ovat muotissa.
Vaihe 4: Integroi jälkikäsittely alusta alkaen. Ei jälkikäteen huomioitavana asiana.
Tässä kohtaa projektit epäonnistuvat. Kun laadit suunnitelmaasi, aikatauluasi ja budjettiasi, varmista, että sisällytät niihin kiillotuksen ja pinnoituksen.
- Suunnittelu sitä vartenLuuletko, että MRF voisi kiillottaa osasi muotoa? Mietin vain, onko siinä syviä uria, joita on hankala pinnoittaa ALD:llä?
- Budjetti silleJälkikäsittely voi maksaa yhtä paljon kuin itse koneistus. Älä aliarvioi näitä kustannuksia.
- Aikajana silleKiillotus ja pinnoitus vievät paljon aikaa. "Nopea" timanttisorvaus ei takaa valmista optiikkaa.
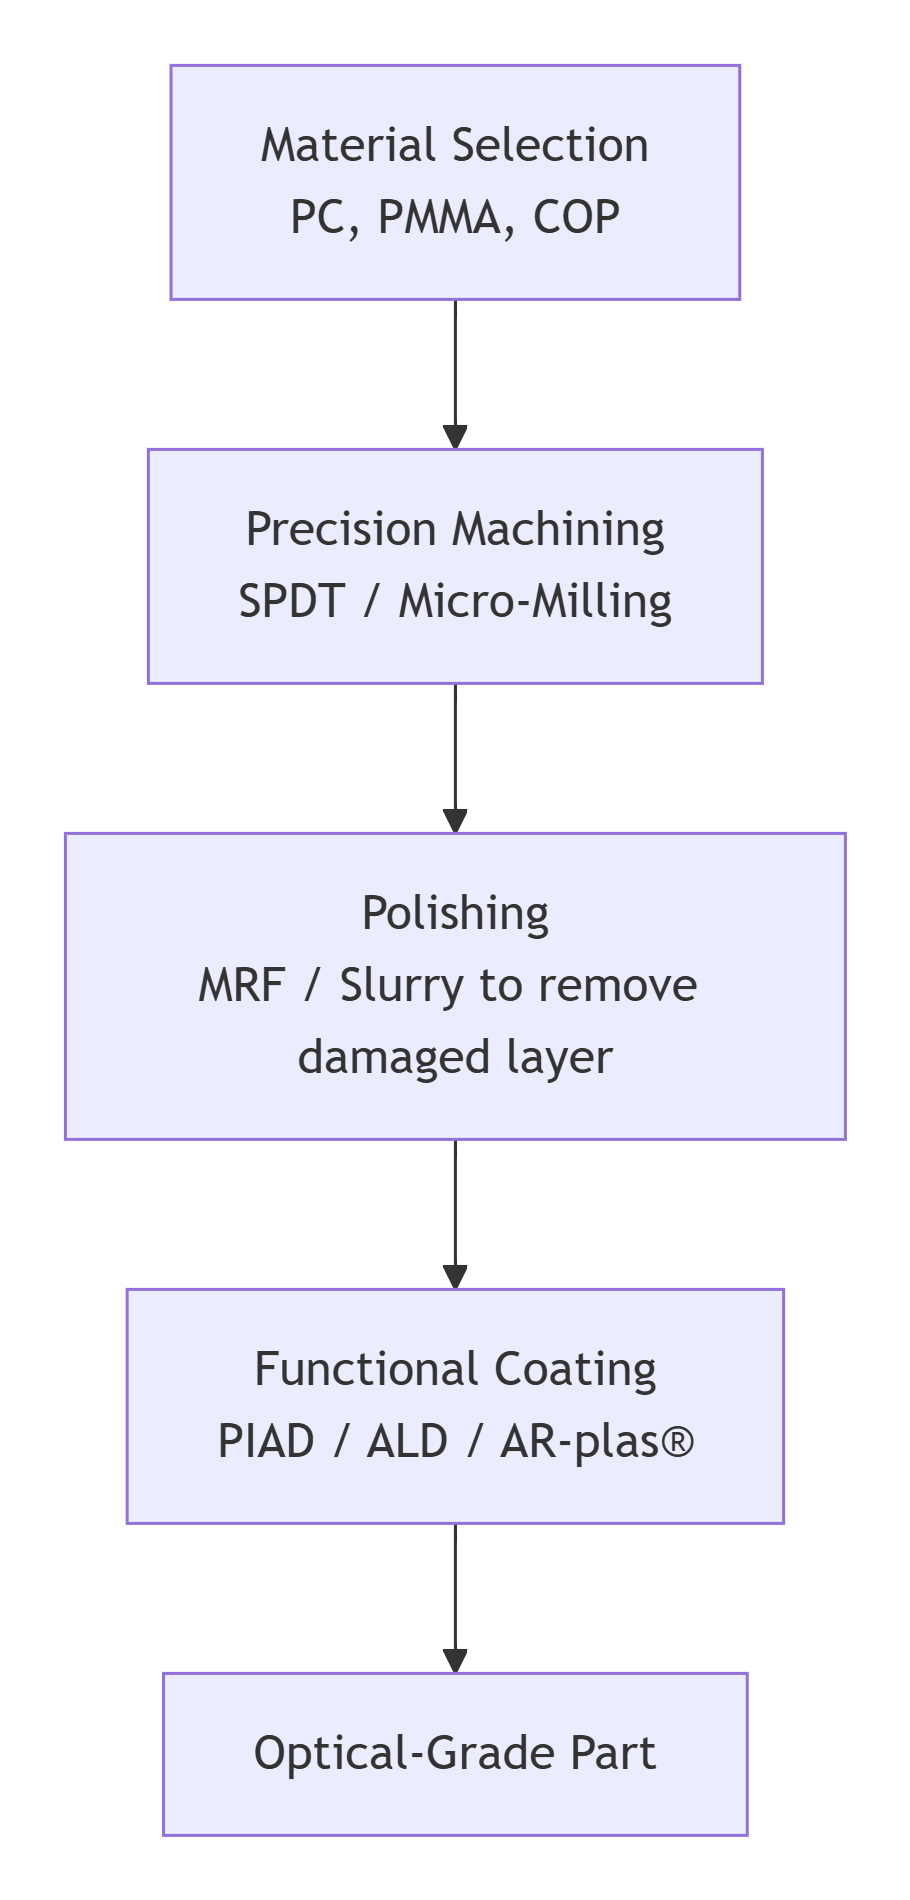
Ydinfilosofia: Se on prosessiketju
Tämä ei ole tarkistuslista. Se on ketju. Jokainen lenkki on riippuvainen edellisestä.
Valitsemasi materiaali vaikuttaa työstöprosessin suoritustapaan. Työstömenetelmä määrää vaurioituneen kerroksen tyypin . Tätä vauriota meidän on tarkasteltava valittaessa oikeaa kiillotustekniikkaa. Lopullinen kiillotettu pinta määrää, mikä pinnoitetekniikka tarttuu kunnolla.
Jos yksi lenkki katkeaa, ketju pettää. Osa saattaa näyttää oikealta, mutta siinä on sameutta, valon sirontaa tai pinnoite irtoaa.
Mutta jos seuraat ketjua – jos määrittelet tiedot, valitset materiaalin, valitset oikean valmistuspolun volyymille ja suunnittelulle jälkikäsittelyä varten alusta alkaen – voit onnistua. Voit muuttaa tyhjän läpinäkyvän muovin luotettavaksi ja tehokkaaksi optiseksi komponentiksi.
Haaste on todellinen. Polku on selvä. Hallitse ketju, niin hallitset prosessin.
Optisen luokan koneistuksen JALON etu
Äsken läpikäymämme prosessiketju on vaikea. Jokaisessa vaiheessa on sudenkuoppa. Jos teet sen itse, sinun on investoitava koneisiin, prosessiosaamiseen ja aikaan. On olemassa toinenkin polku.
Harkitse JALOA etua.
Olemme erikoistunut kumppani, joka keskittyy yhteen asiaan: optisen luokan optisen muovin työstämisen monimutkaisissa haasteissa. Huolehdimme kaikesta puolestasi ensimmäisestä prototyypistä aina täyteen pientuotantoerään asti. Monimutkaisuus on todellista. Mutta tiimin kanssa, joka tietää mitä tekee, erinomaisen optisen laadun saavuttamisesta tulee luotettava ja tehokas prosessi. Se ei ole enää tutkimusprojekti, vaan siitä tulee standardi valmistusvaihe.
Ammattitaitoisten insinööriemme tiimi
Tämä on ydin. Projektiasi ei anneta koneenkuljettajan vastuulle. Sitä valvoo omistautunut tiimi. Optiikkainsinöörimme ja valmistusinsinöörimme työskentelevät yhdessä.
He antavat sinulle asiantuntevaa ohjausta heti alusta alkaen. Ensin teemme valmistettavuusanalyysin (DFM). He tarkastelevat malliasi ja teknisiä tietojasi. He kertovat, onko säde liian terävä kiillotettavaksi. He todennäköisesti ehdottavat materiaalin muutosta jännityskaksoistaittuvuuden vähentämiseksi. Tämä ohjaus on käytettävissäsi jokaisessa vaiheessa työstöreitin valinnasta kiillotussyklin suunnitteluun ja pinnoitteen määrittämiseen. Meillä on apua kaikissa teknisissä haasteissa. Jokaisen ongelman ratkaisee joku, joka on ratkaissut sen aiemmin.
Nopeat läpimenoajat
Nopeus on tärkeää. Työnkulkumme ei ole vakiokonepajan aikataulu. Se on optimoitu optisille osille. Meillä on omat resurssit tähän tarkkaan työhön.
Tuloksena on alan johtavat läpimenoajat erittäin tarkoille komponenteille. Nopeutamme kehityssykliäsi. Saat toimivia prototyyppejä nopeammin. Voit aloittaa pilottituotannon heti. Tätä nopeutta ei voi saavuttaa tinkimällä laadusta. Se tulee vakiintuneesta, virtaviivaisesta prosessista.
Tehokas ja ennakoiva viestintä
Tiedät, mitä tapahtuu. Sitoudumme selkeään, johdonmukaiseen ja tekniseen viestintään. Et saa epämääräisiä päivityksiä.
Tiedotamme asiakkaillemme jokaisesta kriittisestä virstanpylväästä. Ensimmäinen kappale on leikattu. MRF-kiillotussykli on valmis. Pinnoituskammion ajo on päättynyt. Mikä tärkeintä, teemme ennakoivaa yhteistyötä. Jos insinöörimme havaitsevat tarkastuksen aikana mahdollisen toleranssiongelman, he ottavat välittömästi yhteyttä ja toimittavat asiaankuuluvat tiedot ja ehdottavat ratkaisua. Tämä varmistaa, että kädessäsi oleva lopullinen osa täyttää kaikki vaatimukset. Yllätyksiä ei tule.
Säätiö: Laatusertifikaatit
Prosessit ovat vain niin hyviä kuin niitä ohjaava järjestelmä. Sitoumuksemme on virallistettu.
Meillä on ISO 9001- ja ISO 13485 -sertifikaatit. Tämä ei ole vain seinällä oleva laatta, vaan oikea juhla.
- Laadunhallintajärjestelmämme on sertifioituISO 9001Jokainen toimenpide dokumentoidaan. Jokainen mittaus on jäljitettävissä. Koneemme on kalibroitu. Prosessimme ovat valvottuja ja toistettavissa.
- Tiedoksi vain, ISO 13485 ...on kyse lääkinnällisistä laitteista. Tämä viitekehys on paljon perusteellisempi. Kyse on riskienhallinnasta, asiakirjojen järjestyksessä pitämisestä ja kaiken puhtaudesta. Se varmistaa, että kirurgisten työkalujen tai diagnostisten laitteiden komponentit valmistetaan korkeimpien standardien mukaisesti.
Tämä antaa lääketieteen , ilmailu- , elektroniikka- ja autoteollisuuden asiakkaille todellista luottamusta. Optisia komponenttejasi ei valmisteta ad hoc -menetelmällä. Ne valmistetaan sertifioidun ja auditoidun laatujärjestelmän mukaisesti. Tämä on optisten muovien prosessiketjumme viimeinen vaihe, jossa emme voi tehdä kompromisseja.
Tie optisiin muoveihin on melkoinen matka. Voit kulkea sen yksin tai pyytää oppaan, joka tietää jokaisen käänteen. Keskustellaan tarpeistasi.
FAQ
Minulla on muovilinssin suunnittelu. Mikä on aivan ensimmäinen askel, jonka minun pitäisi ottaa?
Ensimmäinen vaihe on valmistettavuussuunnittelun (DFM) tarkastus. Tee tämä ennen kaikkea muuta. Täydellisen optisen suunnittelun tekeminen voi olla mahdotonta. Toleranssit voivat olla liian tiukat. Jokin suuntakulma voi puuttua. Materiaali voi olla väärä koneistukseen.
Mikä on suurin väärinkäsitys optisten muovien työstöstä?
Suurin virhe on ajatella, että kone viimeistelee työn. Se ei kuitenkaan tee niin. Osa ei koskaan tule suoraan työkalusta valmiiksi viimeistellyllä optisella pinnalla. Jälkikäsittely ei ole lisä. Se on pakollista. Optinen muovi vaatii erityistä kiillotusta ja toiminnallisen pinnoitteen. Kaikki tämä tehdään huippuluokan laitteilla. Ne ovat osa prosessia. Jos jätät ne väliin, saat prototyypin, et komponenttia.
Projektillani on erittäin tiukka aikataulu. Miten saat asiat tehtyä nopeasti tinkimättä laadusta?
Nopeus ja laatu tulevat samasta paikasta: kontrolloidusta järjestelmästä. Ne eivät ole kompromissi. Nopeat aikataulumme johtuvat kolmesta asiasta:
- Ennakoiva DFM. Puutumme ongelmiin jo suunnitteluvaiheessa, ennen kuin ne muuttuvat viivästyksiksi tuotantotiloissa.
- Omistettu johto. Sinulla on selkeä yhteyshenkilö. Viestintä on tehokasta. Mikään ei katoa.
- Sisäinen prosessiketju. Teemme kaiken täällä. Tarkkuuskoneistuksen (SPDT), edistyneen kiillotuksen (MRF) ja funktionaalisen pinnoituksen (PIAD). Emme ulkoista työvaiheita. Tämä tarkoittaa, että sinun ei tarvitse odottaa muita toimittajia, ja saat aina saman yhdenmukaisen palvelun. Hallitsemme prosessin jokaista vaihetta, joten voit olla varma, että laatu on aina taattu.
Miksi en voi käyttää tavallista konepajaa kirkkaiden optisten muoviosien valmistukseen?
Tavallisissa työpajoissa ei ole tarvittavaa ympäristöä. Niissä ei ole tärinänvaimennettuja lattioita tai puhdasta ilmaa. Niissä ei ole samoja huippuluokan työkaluja, kuten yksikiteisiä timanttileikkureita. Niissä ei oikeastaan tiedetä paljoakaan kriittisistä jälkikäsittelyvaiheista, kuten magnetoreologisesta viimeistelystä tai ohutkalvopinnoituksesta.
Jos kokeilet tätä tavallisessa korjaamossa, se päätyy todennäköisesti romuksi. Osiin tulee sameutta. Ne ovat naarmuuntuneet. Mitat ovat väärät. Maksat optisesta muoviosasta, joka ei edes toimi niin kuin pitäisi.
Miten hoidat viestinnän ja päivitykset koko optisen muoviprojektin ajan?
Me hoidamme sen itse. Hyvä työ vaatii selkeää kommunikaatiota. Alusta alkaen sinulle nimetään oma projekti-insinööri. Tämä henkilö on tärkein yhteyshenkilösi.
Pidämme sinut ajan tasalla jokaisessa vaiheessa: materiaalin tilauksesta, ensimmäisen kappaleen leikkaamisen jälkeen, kiillotuksen aikana, pinnoituksen jälkeen ja lopputarkastuksessa. Näihin päivityksiin sisältyy usein yksityiskohtaiset tarkastusraportit dataineen.







