
Mikä on Skuuma MeTAL Cuttelua?
Peltileikkaustekniikka on yleisesti käytetty tekniikka metallilevyjen erottamiseen ja työstämiseen. Se leikkaa pääasiassa koko levyn halutun muotoisiksi ja kokoisiksi osiin mekaanisesti, termisesti tai erityisillä menetelmillä. Yleisiä perinteisiä menetelmiä ovat leikkaus ja lävistys, kun taas nykyaikaiset prosessit käyttävät laajalti tarkkuustekniikoita, kuten laserleikkausta, plasmaleikkausta ja vesileikkausta, jotka pystyvät tehokkaasti käsittelemään eri paksuisia ja materiaaleja olevia metalleja.
Levyleikkausteknologian ydin on sopivan menetelmän valinnassa materiaalin ominaisuuksien ja tuotantovaatimusten perusteella. Esimerkiksi laserleikkaus soveltuu monimutkaisille profiileille ja sileille leikkauspinnoille, plasmaleikkaus paksummille levyille ja vesileikkaus voi välttää lämpövaikutukset. Se palvelee suoraan levymetallin valmistuksen ensimmäistä prosessia, tarjoten tarkkoja aihioita myöhempää taivutusta, hitsausta ja muita liitoksia varten, ja sitä käytetään laajalti esimerkiksi mekaanisissa laitteissa, autoteollisuudessa ja ilmailu- ja avaruusteollisuudessa.
S:n historiakuuma MeTAL CUtting
Peltilevyn leikkauksen historia alkoi perinteisillä manuaalisilla ja mekaanisilla menetelmillä. Varhaiset käsityöläiset käyttivät manuaalisessa leikkauksessa työkaluja, kuten saksia ja talttoja. Teollisen vallankumouksen jälkeen syntyivät mekaaniset leikkurit ja lävistyspuristimet, joilla leikkaus onnistui fyysisten muottien ja paineen avulla. Tämä paransi huomattavasti tehokkuutta, mutta niiden joustavuus ja tarkkuus olivat rajalliset.
Nykyaikaisen leikkausteknologian vallankumous alkoi 20-luvun puolivälissä. Happi- ja plasmaleikkaustekniikoiden tulo ratkaisi paksujen metallilevyjen leikkauksen ongelman. Myöhemmin laserleikkaustekniikasta on tullut valtavirtaa sen suuren tarkkuuden ja joustavuuden ansiosta, kun taas vesileikkaus tarjoaa kylmäleikkausratkaisun ilman lämpövaikutuksia.
Miten Skuuma MeTAL CUtting Tehdä työtä?
Piirustusanalyysi
Insinöörien on analysoitava huolellisesti osien piirustukset, ymmärrettävä tarkasti niiden geometriset muodot, mittatoleranssit, tekniset vaatimukset ja myöhemmät työstötarpeet. Tämän perusteella on suunniteltava leikkausreitti, valittava sopivin leikkausprosessi, määritettävä levyn asettelukaavio materiaalin käyttöasteen maksimoimiseksi ja laadittava yksityiskohtainen työstöohjelma.
Materiaalin valmistelu
Valitse piirustusvaatimusten mukaisesti sopiva metallilevy ja tarkista, vastaavatko sen materiaali, paksuus ja pinnan kunto standardeja. Aseta sen jälkeen levy tarkasti työpöydälle ja kiinnitä se tukevasti kiinnittimillä, magneettisilla imukupeilla tai tyhjiöadsorptiopöydillä ja muilla laitteilla.
Laitteen asetukset
Ennen varsinaista leikkausta leikkauslaitteet on deaktivoitava. Tämä sisältää sopivan leikkuupään asennuksen ja kalibroinnin, apukaasun paineen standardinmukaisuuden tarkistamisen ja optimaalisten ydinparametrien, kuten tehon, nopeuden ja taajuuden, asettamisen materiaalin tyypin ja paksuuden mukaan.
Laserleikkausta varten myös tarkennusasento on kalibroitava. Plasmaleikkausta varten on tarpeen määrittää sopiva virta ja leikkaussuuttimen korkeus.
Leikkaussuoritus
Kun materiaalit ja laitteet ovat valmiita, käynnistä laite ja suorita esiasetettu työstöohjelma. Tämän prosessin aikana käyttäjän on seurattava tarkasti leikkaustilaa, tarkkailtava kipinöiden muotoa ja sitä, onko kuonan irtoaminen normaalia, sekä kuunneltava laitteen käytön aikana mahdollisia epänormaaleja ääniä.
Nykyaikaiset automatisoidut laitteet on yleensä varustettu reaaliaikaisilla valvontajärjestelmillä, jotka pystyvät automaattisesti havaitsemaan, onnistuuko rei'itys, onko törmäysvaaraa, ja hienosäätämään leikkausparametreja tilanteen mukaan.
Jälkikäsittelyä
Leikkaustyön jälkeen työkappale siirretään seuraavaan työstöalueeseen. Ensin on poistettava työkappaleesta purseet, kuona ja muut aineet. Tarvittaessa reunat on hiottava tasaiseksi ja sileäksi. Sitten työkappaleen tärkeimmät mitat, ääriviivan tarkkuus ja pinnanlaatu tarkastetaan tarkasti työkaluilla, kuten jarrusatuloilla, projektoreilla tai kolmikoordinaattimittauskoneilla, jotta ne täyttävät täysin piirustuksen vaatimukset.
Vain tarkastuksen läpäisevät pätevät osat voivat siirtyä seuraavaan valmistusprosessiin, kuten taivutukseen ja hitsaukseen, mikä on tärkeä tarkastuspiste lopputuotteen laadun varmistamiseksi.
S:ssä käytetyt metallimateriaalitkuuma MeTAL CUtting
Ruostumaton teräs
Ruostumaton teräs on yksi suosituimmista materiaaleista ohutlevyn leikkauksessa erinomaisen korroosionkestävyytensä, kestävyytensä ja houkuttelevan pintakäsittelynsä ansiosta.
Sovellukset:
Käytetään lääketieteellisissä laitteissa, keittiökoneissa, autojen koristeissa ja arkkitehtonisissa paneeleissa.
Lievä teräs
Hiiliteräs tunnetaan lujuudestaan, kovuudestaan ja kustannustehokkuudestaan. Se on helppo käsitellä ja sopii rakenneosiin.
Sovellukset:
Käytetään laajalti koneissa, autojen runkoissa, rakennusalalla ja teollisuuslaitteissa.
Alumiini
Alumiini on kevyttä, korroosionkestävää ja sillä on erinomainen lämmön- ja sähkönjohtavuus. Se on kuitenkin heijastavaa ja vaatii tarkkaa leikkausta varten tiettyjä lasersäteen aallonpituuksia.
Sovellukset:
Käytetään ilmailu- ja avaruuskomponenteissa, elektroniikkakoteloissa, autopaneeleissa ja kulutuselektroniikassa.
Kupari
Kuparilla on erinomainen sähkön- ja lämmönjohtavuus, mikä tekee siitä olennaisen tärkeän sähkökomponenteissa. Se on heijastavaa ja sen laserleikkaus voi olla haastavaa.
Sovellukset:
Käytetään sähköliittimissä, virtakiskoissa, lämmönvaihtimissa ja koristeellisissa paneeleissa.
Messinki
Messinki on kuparin ja sinkin seos, jolla on hyvä työstettävyys, korroosionkestävyys ja houkutteleva kultainen ulkonäkö.
Sovellukset:
Ihanteellinen koristeosiin, nimikyltteihin, instrumentteihin ja arkkitehtonisiin rautaesineisiin.
Galvanisoitu teräs
Sinkityssä teräksessä on sinkkipinnoite, joka suojaa ruosteelta ja korroosiolta. Se yhdistää kestävyyden suhteellisen alhaisiin kustannuksiin.
Sovellukset:
Yleinen LVI-kanavissa, autonosissa ja kodinkoneissa.
Titaani
Titaanilla on poikkeuksellisen hyvä lujuus-painosuhde, korkea korroosionkestävyys ja erinomainen bioyhteensopivuus. Se on kalliimpaa, mutta ihanteellinen kriittisiin sovelluksiin.
Sovellukset:
Käytetään ilmailu- ja avaruusteollisuudessa, lääketieteellisissä implanteissa ja tehokkaissa koneissa.
| Materiaali | Tärkeimmät leikkausmenetelmät | Tärkeimmät edut |
| Ruostumaton teräs | Laser, vesisuihku | Korroosionkestävyys, lujuus |
| Hiiliteräs | Laser, plasma | Vahva, edullinen |
| Alumiini | Laser, vesisuihku | Kevyt, johtava |
| Kupari | Vesisuihku, Kuitulaser | Johtava, kestävä |
| Messinki | Laser, vesisuihku | Esteettinen, työstettävä |
| Galvanisoitu teräs | Laser, plasma | Ruosteenesto, edullinen |
| Titaani | Vesisuihku, Laser | Erittäin luja, bioyhteensopiva |
Levyleikkausprosessien tyypit
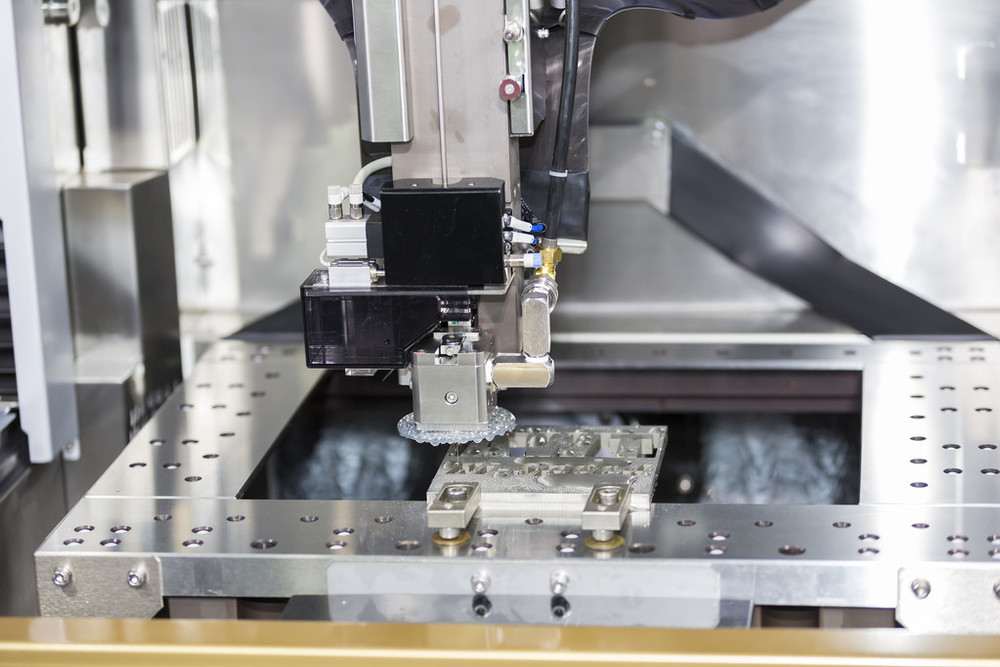
Ohutlevylaserleikkaus
Laserleikkauksessa käytetään lämmönlähteenä korkeaenergistä lasersädettä, joka leikkaa materiaalia sulattamalla, höyrystämällä tai sytyttämällä. Tämä on kosketukseton työstömenetelmä, jolla on korkea tarkkuus ja joustavuus, ja se soveltuu erityisesti monimutkaisten muotojen ja hienojen osien työstöön. Sen leikkausnopeus on nopea, lämpövaikutusalue on pieni ja poikkileikkauksen laatu on yleensä erittäin tasainen.
Lasertyypin mukaan se voidaan jakaa pääasiassa kuitulaserleikkaukseen ja CO2-laserleikkaukseen. Laserleikkaus soveltuu lähes kaikille metallilevyille, erityisesti keskipaksuille ja ohuille levyille.
Pelti Plasmanleikkaus
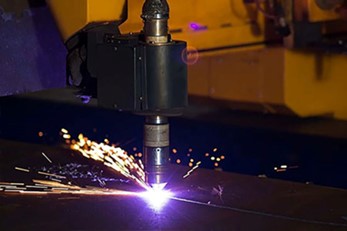
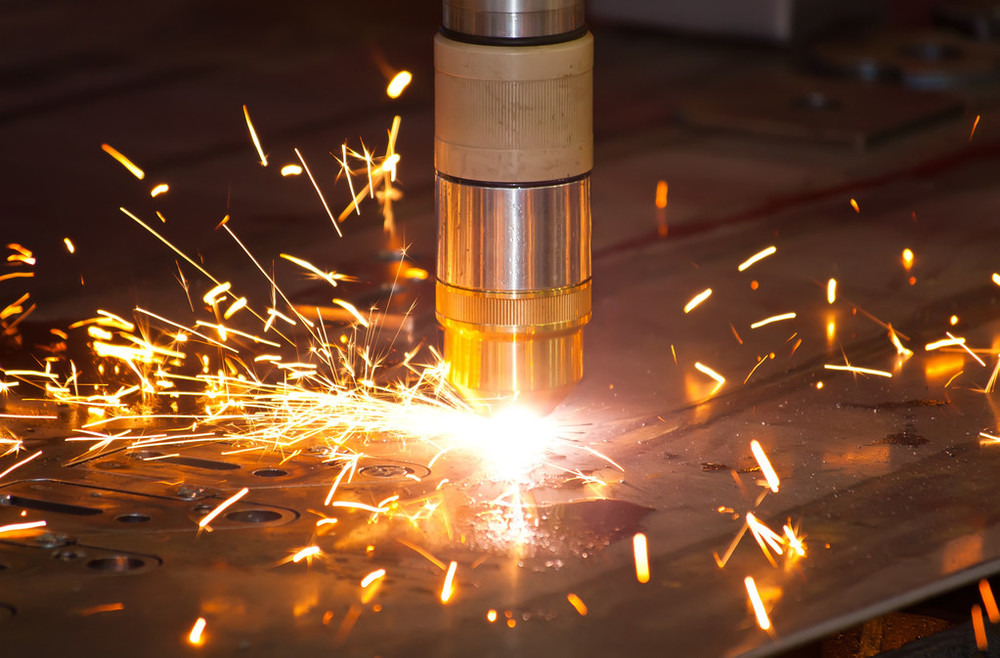
Plasmaleikkaus sulattaa materiaalin puristetulla plasmakaarella ja puhaltaa sulan metallin pois nopealla kaasuvirtauksella, jolloin muodostuu leikkaus. Plasmaleikkauksen tärkein etu on sen kyky leikata tehokkaasti keskipaksuja ja paksuja levyjä sekä erittäin johtavia metalleja erittäin suurella leikkausnopeudella. Sen leikkaustarkkuus ja poikkileikkauksen sileys eivät kuitenkaan yleensä ole yhtä hyviä kuin laserleikkauksessa, ja myös lämpövaikutusalue on suurempi.
Plasmaleikkaustekniikkaa käytetään laajalti raskaissa koneissa, laivanrakennuksessa, teräsrakenteissa ja muilla aloilla, ja se on taloudellinen ja tehokas ratkaisu paksujen levyjen työstöön.
Pelti Waterjet leikkaus
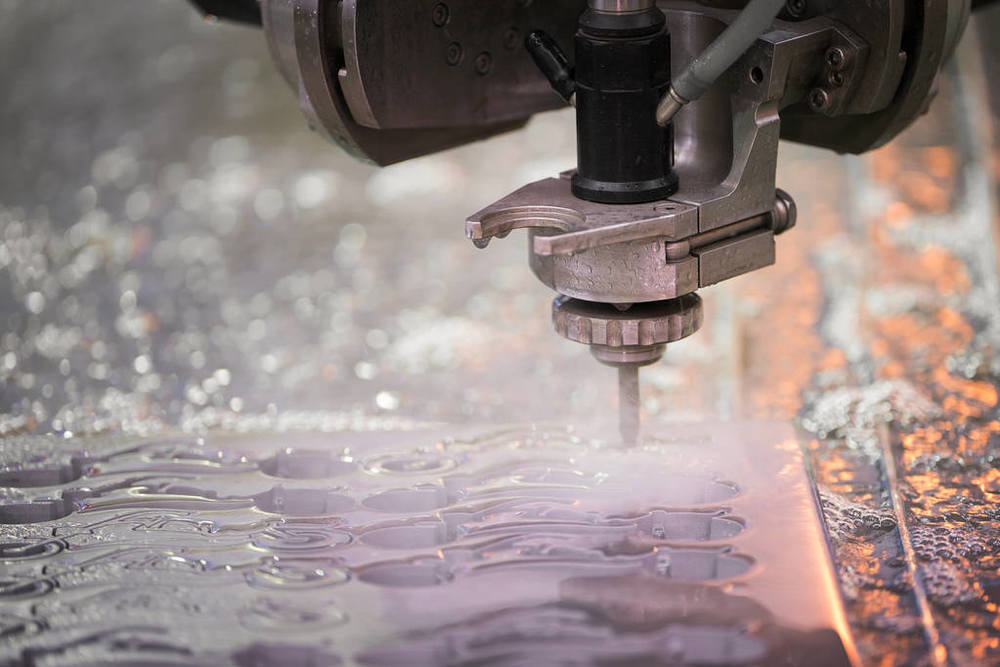
Vesileikkaus on kylmäleikkausprosessi. Siinä käytetään erittäin korkeapaineista vesivirtausta tai vesivirtausta, johon on sekoitettu hioma-aineita, materiaalien kuluttamiseen leikkauksen aikaansaamiseksi. Sen suurin etu on, että leikkausprosessin aikana ei synny lämpöä, joten materiaalissa ei ole lainkaan lämpövaikutusaluetta, lämpömuodonmuutosta tai metallografisia muutoksia.
Vesileikkauksella voidaan leikata mitä tahansa materiaalia metallista ja kivestä lasiin ja komposiittimateriaaleihin, ja lähtökohta on mielivaltainen, erittäin joustavasti. Haittoja ovat suhteellisen hidas leikkausnopeus ja laitteiden korkeat käyttökustannukset. Sitä käytetään usein lämpöherkkien tai komposiittimateriaalien työstämiseen, joilla on erilaiset tekstuurit.
Pelti lävistys
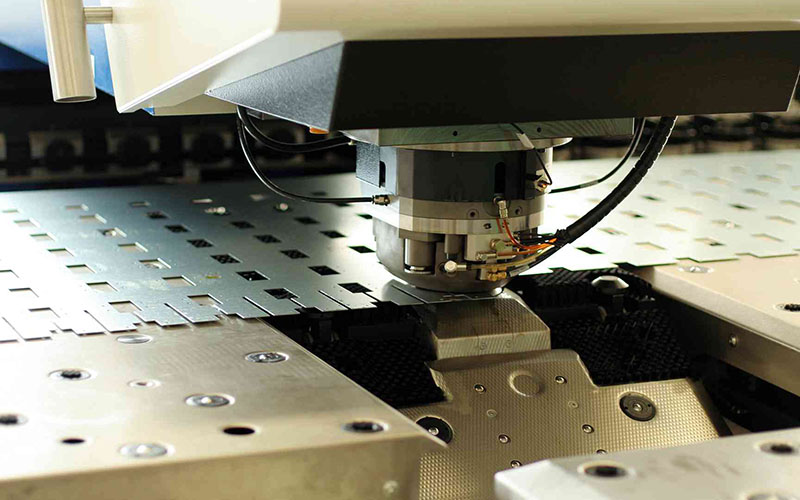
Lävistys on perinteinen mekaaninen työstömenetelmä, jossa puristimeen asennettua muottia käytetään metallilevyn leikkaamiseen, lävistämiseen tai aihiomiseen voimakkaan mekaanisen paineen avulla. Se soveltuu suurten määrien, suhteellisen standardoitujen muotoisten osien valmistukseen. Sen työstönopeus on erittäin nopea, ja se voidaan muotoilla yhdellä leimauksella. Muottien hinta on suhteellisen korkea, mutta kappalekohtainen työstökustannus on erittäin alhainen.
Osien, jotka vaativat suuren määrän vakioreikiä tai yksinkertaisia muotoja, kuten runkokaapit ja sähkökomponentit, leimaus on edelleen tehokkain ja taloudellisin vaihtoehto.
edut Skuuma MeTAL CUtting
high Precision
Nykyaikaiset ohutlevyn leikkaustekniikat, erityisesti laserleikkaus, voivat saavuttaa erittäin suuren mittatarkkuuden, ja toleranssit ovat helposti hallittavissa ±0.1 millimetrin tarkkuudella tai jopa pienempinä. Tämä tarkoittaa, että käsitellyillä osilla on tarkat mitat ja ne ovat helposti vaihdettavissa.
Erinomainen toistettavuus
Digitaalisen ohjelmoinnin käyttöönoton ansiosta samoja osia voidaan tuottaa saman verran ohjelman asettamisen jälkeen, mikä varmistaa laadun vakauden ja yhdenmukaisuuden laajamittaisessa tuotannossa ja luo vankan perustan myöhemmälle automatisoidulle kokoonpanolle.
Superior joustavuus
Levyleikkaus, erityisesti kosketuksettomat työstömenetelmät, kuten laser ja vesisuihku, tarjoavat vertaansa vailla olevaa joustavuutta. Kalliita fyysisiä muotteja ei tarvitse valmistaa. Tietokoneen piirustuksia ja ohjelmia muokkaamalla on mahdollista nopeasti vaihtaa ja käsitellä erimuotoisia ja -kokoisia osia, mikä sopii erittäin hyvin pienten erien, monialaisten tuotteiden tuotantoon ja nopeaan prototyyppien valmistukseen.
Lisäksi näillä prosesseilla voidaan käsitellä laaja valikoima metallimateriaaleja hiiliteräksestä, ruostumattomasta teräksestä, alumiinista, kuparista titaaniseoksiin ja jopa ei-metallisiin materiaaleihin. Vesileikkaus voi käsitellä lähes mitä tahansa materiaalia, ja se täyttää kaikkien teollisuudenalojen materiaalivaatimukset.
Korkea hyötysuhde
Perinteiseen manuaaliseen tai mekaaniseen työstöön verrattuna automaattinen leikkaus on erittäin nopeaa, erityisesti ohuita levyjä laserleikattaessa; se voi lyhentää tuotantosykliä merkittävästi.
Materiaalin käyttö
Peltilevyn leikkaus voidaan suorittaa tietokoneella optimoidulla älykkäällä asettelujärjestelmällä, joka järjestää osat pellille mahdollisimman kompaktisti ja järkevimmin, minimoimalla nurkkien hukka ja parantaen merkittävästi pellin käyttöastetta. Tämä alentaa suoraan raaka-ainekustannuksia, ja tällaisten säästöjen vaikutus on erityisen hämmästyttävä laajamittaisessa tuotannossa.
Korkea Laadukas leikkaus
Monilla edistyneillä leikkaustekniikoilla voidaan suoraan saavuttaa erittäin sileät ja pystysuorat leikkauspinnat. Laserleikkauksen poikkileikkauksen sileys on erittäin korkea, kun taas vesileikkaus voi säilyttää materiaalin alkuperäiset ominaisuudet.
Leikkaamisen jälkeen osat eivät usein vaadi tai tarvitsevat vain hyvin vähän toissijaisia hionta- ja viimeistelyprosesseja, ja ne voivat siirtyä suoraan taivutus-, hitsaus- tai kokoonpanovaiheeseen. Tämä ei ainoastaan säästä aikaa ja työvoimakustannuksia, vaan myös välttää mittapoikkeamat tai pintavauriot, joita toissijainen koneistus voi aiheuttaa, mikä parantaa valmistuksen kokonaistehokkuutta ja laatua.
Haasteet S:ssäkuuma MeTAL CUtting
Materiaalihaasteet
Eri materiaalit vaativat erityisiä leikkausmenetelmiä ainutlaatuisten ominaisuuksiensa vuoksi. Esimerkiksi heijastavat metallit, kuten alumiini ja kupari, absorboivat hyvin vähän laserenergiaa. Tämä tekee niistä vaikeasti leikattavia. Ne voivat myös heijastaa valoa ja vahingoittaa laserlaitteita. Toisaalta kovat materiaalit, kuten erikoisseosteräs ja titaaniseokset, hidastavat leikkausnopeutta. Ne myös kuluttavat teriä ja kulutusosia nopeammin.
Myös pinnan kunto on tärkeä. Pinnoitteet, ruoste tai öljytahrat voivat häiritä leikkausta. Tämä johtaa usein epätasaisiin reunoihin tai kuonajäämiin. Oikeiden leikkausparametrien asettaminen kullekin materiaalille on edelleen keskeinen haaste.
Lämpövääristymän ongelmat
Lämpöleikkausprosessit, kuten laser- ja plasmaleikkaus, tuottavat väistämättä paljon lämpöä materiaaliin. Jos parametreja ei hallita kunnolla, lämpöä kertyy liikaa ja leviää leikkausalueen ulkopuolelle materiaaliin aiheuttaen paikallista jännitystä ja lämpömuodonmuutosta, mikä johtaa mittapoikkeamiin ja osien muodonmuutokseen. Tämä on erityisen yleistä ohutlevyjen koneistuksessa.
Lämpövaikutusalueen hallitsemiseksi ja muodonmuutoksen minimoimiseksi on tarpeen tasapainottaa tarkasti parametrit, kuten teho, nopeus ja ilmanpaine, sekä ottaa käyttöön kohtuullinen leikkausreitin suunnittelu lämmön hajauttamiseksi. Tämä asettaa korkeita vaatimuksia käyttäjän kokemukselle ja laitteen vakaudelle.
Paksuus vs. tarkkuus
Kaikilla leikkausmenetelmillä on rajansa. Paksujen materiaalien leikkaaminen tarkoittaa alhaisempaa tarkkuutta. Esimerkiksi laserleikkaus on erittäin tarkkaa ohuilla levyillä. Mutta paksummilla levyillä leikkaus levenee ja karkeammaksi tulee. Plasmaleikkaus toimii hyvin paksuilla levyillä, mutta leikkauksen laatu on heikko.
Hidastaminen parantaa laatua, mutta heikentää tehokkuutta. Nopeuttaminen voi jättää leikkauksen keskeneräiseksi tai aiheuttaa kuonaa. Oikean menetelmän löytäminen kullekin paksuudelle sekä nopeuden, tarkkuuden ja laadun tasapainottaminen on keskeinen haaste.
Kustannustehokkuuden tasapaino
Levymetallin leikkauksen kustannusrakenne on monimutkainen ja kattaa laitteet, energian, kaasut, osien vaihdon ja työvoiman. Esimerkiksi laserleikkaus tarjoaa suurta tarkkuutta, mutta siihen liittyy suuria investointeja, huoltoa ja jatkuvia kaasukustannuksia.
Siksi kannattavuus riippuu huolellisesta optimoinnista. Tähän sisältyy materiaalien käytön parantaminen paremman pesäyksen avulla, osien käyttöiän pidentäminen optimaalisilla parametreilla ja laitteiden tehokkuuden lisääminen älykkään tuotannon aikataulutuksen avulla. Tällaiset toimenpiteet ovat välttämättömiä kokonaiskannattavuuden parantamiseksi.
Levymetallin leikkauksen kustannustekijät – mikä vaikuttaa hintaan?
Ainekustannukset
Raaka-aineiden hankintakustannukset muodostavat kokonaiskustannusten perustan. Eri materiaaleista ja eritelmillä valmistettujen metallilevyjen hinnat vaihtelevat suuresti. Vielä tärkeämpää on materiaalin käyttöaste eli se, miten osat järjestetään yhdelle levylle.
Asettelun optimointi, mahdollisimman monen hyödyllisen osien poistaminen ja reunojen ja kulmien hukan vähentäminen voivat suoraan alentaa kullekin osalle kohdennettuja materiaalikustannuksia. Tämä on tehokkain tapa hallita kustannuksia.
Prosessin valinta
Eri leikkausprosessien käyttökustannusten koostumus vaihtelee suuresti. Laserleikkaus on riippuvainen haavoittuvista osista, kuten sähköstä, apukaasusta ja linsseistä. Plasmaleikkaus kuluttaa elektrodeja ja suuttimia, kun taas vesileikkaus kuluttaa korkeapainetiivisteitä ja leikkuupäitä.
Prosessin valinta vaikuttaa suoraan energiankulutukseen, kaasunkulutukseen ja haavoittuvien osien vaihtotiheyteen.
Työvoima ja toiminnan tehokkuus
Koneistusaika liittyy suoraan työvoima- ja konekustannuksiin. Sen pituus riippuu leikkausreitin optimointiasteesta, syötöstä ja leikkausnopeudesta sekä laitteen tyhjäkäyntiajasta. Myös käyttäjien ammattitaito on erittäin tärkeää.
Kokeneet käyttäjät voivat ohjelmoida, kiinnittää materiaaleja ja käsitellä odottamattomia toimintahäiriöitä nopeammin, mikä parantaa laitteiden kokonaistehokkuutta, vähentää seisokkiaikoja ja epäsuorasti alentaa työvoimakustannuksia tuotetta kohden.

Jälkikäsittelyä
Myöskään leikkauksen jälkeisiä kustannuksia ei pidä unohtaa. Jos leikkauslaatu on korkea, poikkileikkaus on sileä eikä kuonaa ole roikkumassa, voidaan toissijaiseen työstöön, kuten hiontaan ja viimeistelyyn, kuluvaa työvoimaa ja aikaa säästää tai vähentää.
Levymetallin leikkaustoleranssit ja tarkkuusstandardit
Valmistettujen prototyyppien ja osien ohjattavuuden ja tarkkuuden varmistamiseksi räätälöityjen ohutlevyleikkauspalveluidemme standardit ovat seuraavat:
| Ulottuvuuden yksityiskohdat | Toleranssi |
| Reunasta reunaan, yksi pinta | +/- 0.010" |
| Reunasta reikään, yksi pinta | +/- 0.010" |
| Reikä reikään, yksi pinta | +/- 0.010" |
| Reiän halkaisija, yksi pinta | +/- 0.010" |
| Reunasta ominaisuuteen, useita pintoja | +/- 0.030" |
| Ylimuovattu osa, useita pintoja | +/- 0.030" |
| Taivuta kulma | +/- 1 astetta |
Vinkkejä S:llekuuma MeTAL CUtting
Käytä henkilönsuojaimia
Levymetallin leikkaustöitä suoritettaessa on tärkeää käyttää kaikkia suojavarusteita koko prosessin ajan ja standardoidulla tavalla.
Laadukkaat suojalasit tai kasvosuojukset estävät tehokkaasti nopeasti lentävät metallijätteet ja kipinät. Kestävät ja tukevat työkäsineet suojaavat käsiä levyn terävien reunojen aiheuttamilta viilloilta ja korkeiden lämpötilojen aiheuttamilta palovammoilta koneistuksen aikana.
Koska monet leikkauslaitteet tuottavat erittäin voimakasta melua käytön aikana, on erittäin tärkeää käyttää ammattimaisia kuulonsuojaimia pysyvien kuulovaurioiden välttämiseksi.
Varmista ilmanvaihto
Leikkausprosessi, erityisesti laserleikkaus, plasmaleikkaus tai liekkileikkaus, tuottaa suuren määrän myrkyllisiä metallihöyryjä, haitallisia kaasuja ja leijuvia hiukkasia. Siksi työt on suoritettava työpajoissa, joissa on tehokkaat poisto- ja pölynpoistojärjestelmät ilmankierron varmistamiseksi ja haitallisten savujen nopeaksi poistamiseksi ulos.
Ylläpidä työkaluja
Olivatpa kyseessä sitten käsikäyttöiset työkalut tai automatisoitujen laitteiden kulutusosat, niiden leikkaussärmien terävyyden ylläpitäminen on tehokkuuden ja turvallisuuden varmistamisen kulmakivi.
Tylsät leikkaustyökalut lisäävät merkittävästi leikkausvastusta, mikä ei ainoastaan vaadi suurempaa voimaa ja aiheuttaa väsymistä, vaan myös altistaa ne luistamiselle, palautumiselle ja muille hallitsemattomille tilanteille, jotka voivat helposti johtaa vakaviin onnettomuuksiin. Lisäksi kuluneet leikkaustyökalut tuottavat huonolaatuisia leikkauspintoja, mikä vaikeuttaa myöhempää työstöä.
Turvalliset materiaalit
Ennen leikkauksen aloittamista on käytettävä työkaluja, kuten penkkipihtejä, C-muotoisia pihtejä, erikoiskiinnikkeitä tai magneettisia istukoita, metallilevyn kiinnittämiseksi vakaasti työtasolle. Tämä vaihe voi estää levyn siirtymisen, tärinän tai kääntymisen leikkausvoiman vaikutuksesta täysin, mikä varmistaa leikkausmittojen tarkkuuden.
Vielä tärkeämpää on, että vakaa kiinnitys voi tehokkaasti estää vaaroja, kuten työkalun radan poikkeaman ja työkappaleen sinkoutumisen, jotka johtuvat levyn äkillisestä liikkeestä, mikä poistaa olennaisesti monia mahdollisia mekaanisten vammojen riskejä.
Käytä laitteita oikein
Kaikkien sähkötyökalujen ja CNC-laitteiden kanssa on oltava erittäin tarkkaavainen. Ennen minkään laitteen käynnistämistä on tarkistettava, että sen virtajohto, kytkin ja suojus ovat ehjät. Käytön aikana on oltava erittäin keskittynyt ja noudatettava tarkasti käyttöohjeita.
Kädet on pidettävä poissa liikkuvista osista ja leikkuupäästä. Ennen tehtävän suorittamista tai säätöjen tai puhdistusten tekemistä varmista, että laite on täysin sammutettu eikä ole käynnissä.
Miksi valita NOBLEN ohutlevyn leikkauspalvelu?
NOBLE tarjoaa asiakkailleen vuosien kokemuksella ohutlevyn leikkauksesta vertaansa vailla olevia, erittäin tarkkoja ohutlevyn leikkausosia. Saat tarjouksen minuuteissa ja osat päivissä.
NOBLEn ohutlevyn leikkauspalvelut leikkaavat lähes mitä tahansa materiaalia laser- ja vesileikkausominaisuuksilla. NOBLE tarjoaa kokonaisvaltaisen ratkaisun mihin tahansa projektiin, tarjoten välittömiä tarjouksia, laajan valikoiman materiaaleja ja erilaisia ohutlevyn leikkausprosessivaihtoehtoja.
NOBLE on luotettava räätälöity valmistusratkaisusi prototyyppisuunnittelusta valmistukseen. Tarjoamme valtavat valmistusresurssit, sopivan teknologian, virtaviivaistetun prosessin, asiantuntevan ohjauksen ja täydellisen laadunvalvontaprosessin ideoidesi muuttamiseksi todellisuudeksi.
UKK
Mikä on tarkin ohutlevyn leikkausmenetelmä?
Laserleikkausta, erityisesti kuitulaserleikkausta, pidetään yleisesti tarkimpana menetelmänä ohutlevyjen työstämiseen. Sillä voidaan saavuttaa jopa ±0.1 mm:n toleranssit ja tuottaa erittäin puhtaat, purseettomat reunat, joissa on minimaalinen lämpövaikutusalue. Tämä tekee siitä ihanteellisen monimutkaisille muodoille ja monimutkaisille malleille, joissa korkea tarkkuus on kriittistä.
Kuinka paksua metallilevyä laserleikkurilla voi leikata?
Maksimipaksuus riippuu laserin tehosta ja materiaalityypistä. Tyypillinen suuritehoinen teollisuuskuitulaser voi leikata noin 25 mm:n paksuista pehmeää terästä, 20 mm:n paksuista ruostumatonta terästä ja 12 mm:n paksuista alumiinia. Ohuempien materiaalien (alle 15–20 mm) optimaalisen nopeuden ja leikkauslaadun saavuttamiseksi laserit ovat kuitenkin huomattavasti tehokkaampia kuin plasma- tai liekkileikkaus.
Onko laserleikkaus kalliimpaa kuin plasmaleikkaus?
Se riippuu sovelluksesta. Laserleikkauksen alkukustannukset ovat korkeammat, ja käyttötuntihinta voi olla korkeampi kaasun ja huollon vuoksi. Ohuiden ja keskipaksujen materiaalien kohdalla sen erinomainen nopeus, tarkkuus ja vähäisempi jälkikäsittelyn tarve voivat kuitenkin tehdä siitä kokonaisuudessaan kustannustehokkaamman. Plasmaleikkaus on yleensä parempi budjettivaihtoehto paksujen teräsrakenteiden leikkaamiseen, joissa äärimmäinen tarkkuus ei ole ensisijainen huolenaihe.
Voiko alumiinia leikata vesisuihkulla?
Ehdottomasti. Vesileikkaus on erinomainen valinta alumiinin leikkaamiseen. Kylmäleikkausprosessina se ei tuota lämpöä, mikä tarkoittaa, että ei ole lämpövaikutusaluetta, joka voisi muuttaa materiaalin ominaisuuksia tai aiheuttaa vääntymistä, erityisesti lämpöherkissä alumiiniseoksissa. Se voi leikata puhtaasti minkä tahansa kaupallisesti saatavilla olevan alumiinin paksuuden läpi.
Mikä on laserleikkurin maksimileikkuukyky?
Suurin paksuus riippuu laserin tehosta ja materiaalista. Suuritehoinen teollisuuskuitulaser voi tyypillisesti leikata:
- Pehmeä teräs: Jopa 25–30 mm
- Ruostumaton teräs: Jopa 20–25 mm
- Alumiini: Jopa 12–15 mm
Näitä paksuuksia suuremmille materiaaleille plasma- tai vesileikkaus on usein tehokkaampaa ja tuloksellisempaa.







