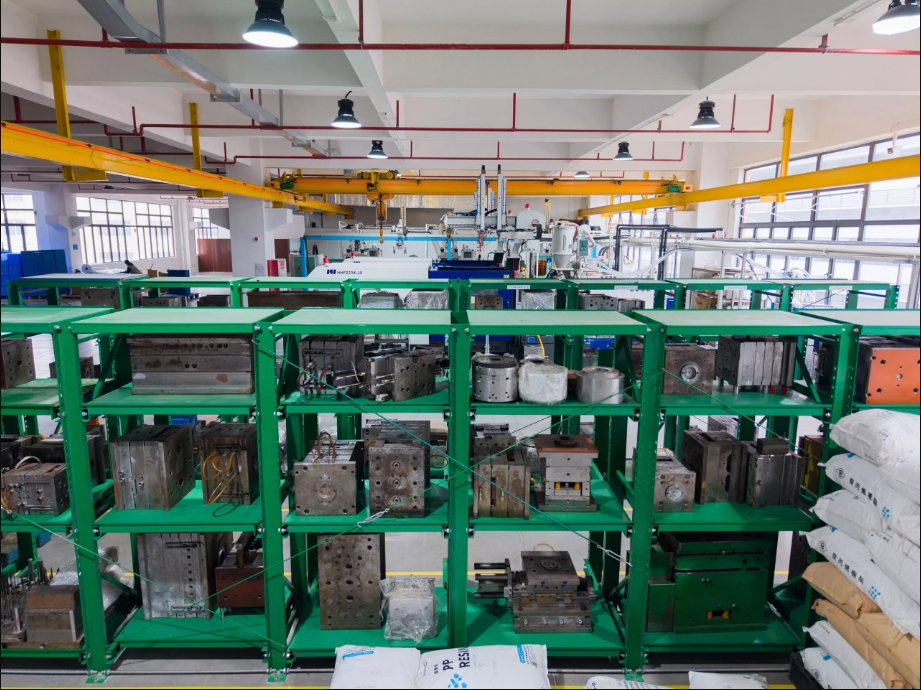
Mitä on ruiskuvalu?
Ruiskuvalu , joka tunnetaan myös nimellä ruiskuvalumuottien muovaus, on tullut jokaiseen elämän osa-alueeseen korkean tehokkuutensa, tarkkuutensa ja laajamittaisten tuotantomahdollisuuksiensa ansiosta. Sille on ominaista nopea tuotantonopeus, korkea hyötysuhde, automatisointi ja kyky tuottaa erilaisia muotoja yksinkertaisista monimutkaisiin ja useita kokoja pienistä suuriin, tarkoilla mitoilla ja laajalla kattavuudella. Sitä voidaan soveltaa autojen sisäosiin, kodinkoneiden kuoriin, lääkinnällisiin laitteisiin ja päivittäistavaroihin. Seuraavaksi esittelemme ruiskuvalun koko tuotantoprosessin yksityiskohtaisesti.
Kuinka ruiskuvalu toimii?
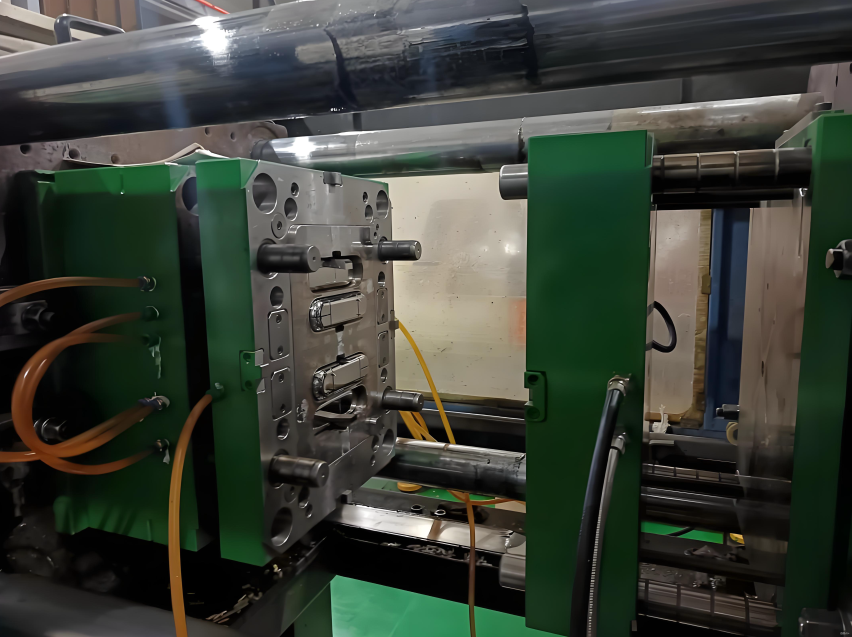
Ruiskuvalu on yleisin valmistusprosessi muoviosien valmistuksessa. Ruiskuvalukoneet käyttävät muoviraaka-aineita ja erilaisia muotteja erikokoisten, kestävien tai kertakäyttöisten osien valmistukseen useille teollisuudenaloille ja sovelluksiin. Sen toimintaperiaate on, että ruiskuvalukone syöttää raaka-aineet muottiin, joka on lopullisen osan negatiivinen muotti ja koostuu kahdesta osasta: ruiskutusmuotista (A) ja ejektorimuotista (B). Näiden kahden osan välinen tila on muottiontelo, johon materiaali ruiskutetaan.
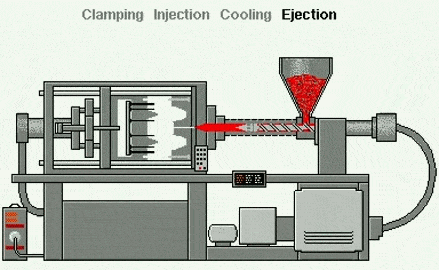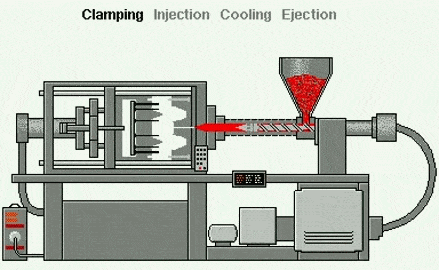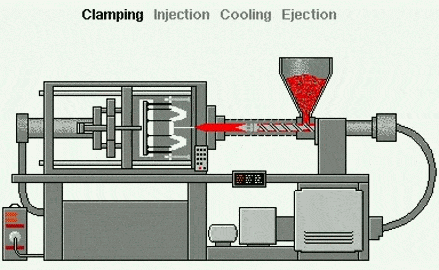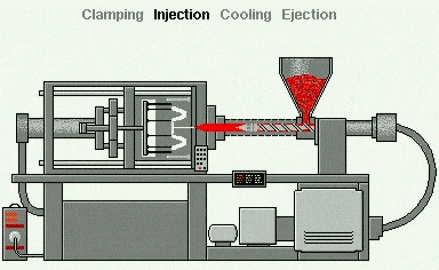
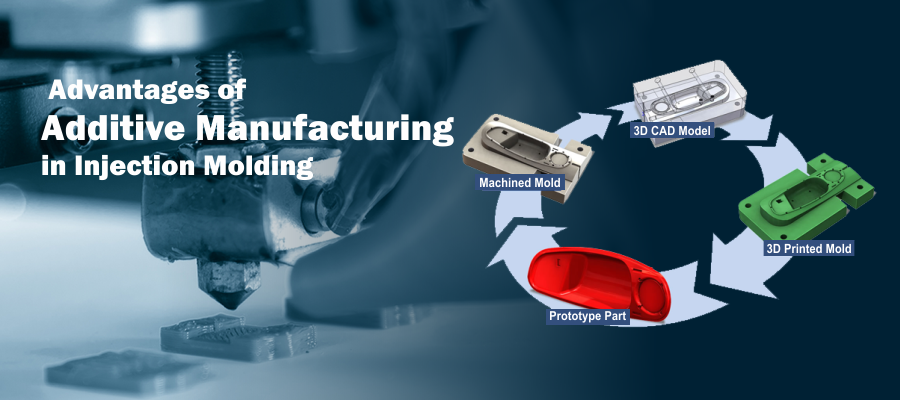
Ruiskuvalu on muovausprosessi – toisin kuin leikkaavat (leikkaus)tekniikat (kuten CNC-työstö) tai lisäaineprosessit (kuten 3D-tulostus ), joissa muotteja käytetään muovauslaitteina. Tämä menetelmä sopii materiaaleille, kuten kestomuoveille, jotka kuumennetaan sulaan tilaan ja ruiskutetaan sitten metallimuottiin, jossa ne jäähtyvät ja muotoutuvat muotissa tai ontelossa. Prosessi voidaan jakaa:
1. Muovihiukkasten syöttö:
Pieniä muovihiukkasia (muovipellettejä) kaadetaan suppiloon. Nämä hiukkaset ovat yleensä kestomuoveja – muoveja, jotka pehmenevät kuumennettaessa.
2. Muovin sulaminen:
Muovipelletit kulkevat kuumennetun tynnyrin läpi pyörivän ruuvin avulla.
3. Ruiskupuristus:
Ruuvin pyöriessä se työntää muovipellettejä eteenpäin samalla kun lämmitin sulattaa ne paksuksi sulaksi nesteeksi.
4. Ruiskupuristus:
Kun sulaa muovia on kertynyt tiettyyn pisteeseen, ruuvi ruiskuttaa sen korkean paineen alaisena metallimuotin onteloon. Muotti muotoillaan täsmälleen halutun lopullisen osan (esim. pullonkorkin, puhelinkotelon tai auton kojelaudan) muotoiseksi.
5. Jäähdytys:
Muotin sisällä muovi jäähtyy ja jähmettyy. Muotin sisällä olevat jäähdytyskanavat auttavat nopeuttamaan jäähdytysprosessia.
6. Muotin aukko:
Kun muovi on jähmettynyt, muotti avautuu kahteen osaan.
7. Poisto:
Työntötapit työntävät valmiin tuotteen ulos muotista.
8. Toista:
Muotti sulkeutuu ja koko prosessi toistuu – tyypillisesti muutaman sekunnin välein – mikä tekee ruiskupuristuksesta ihanteellisen massatuotantoon.
Yleiset ruiskuvaluprosessityypit
Aseta muovaus
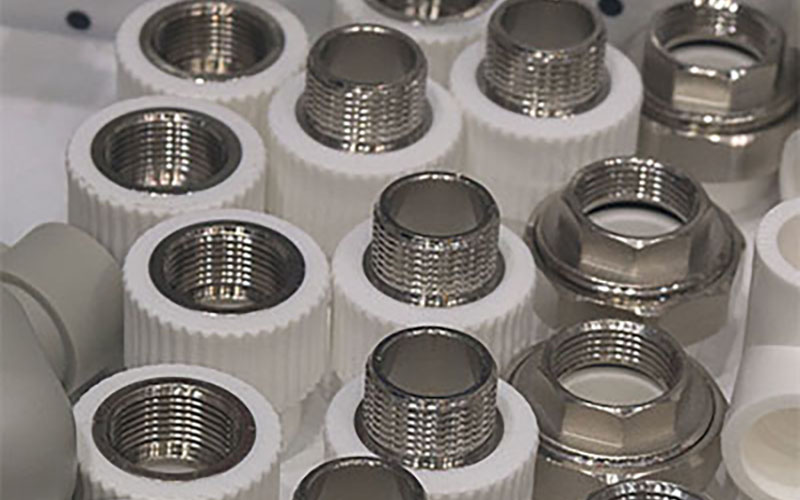
Inserttimuovaus on prosessi, jossa termoplastista materiaalia muovataan esivalmistetun komponentin ympärille, jolloin saadaan valmiiksi useita materiaaleja yhdistävä osa.
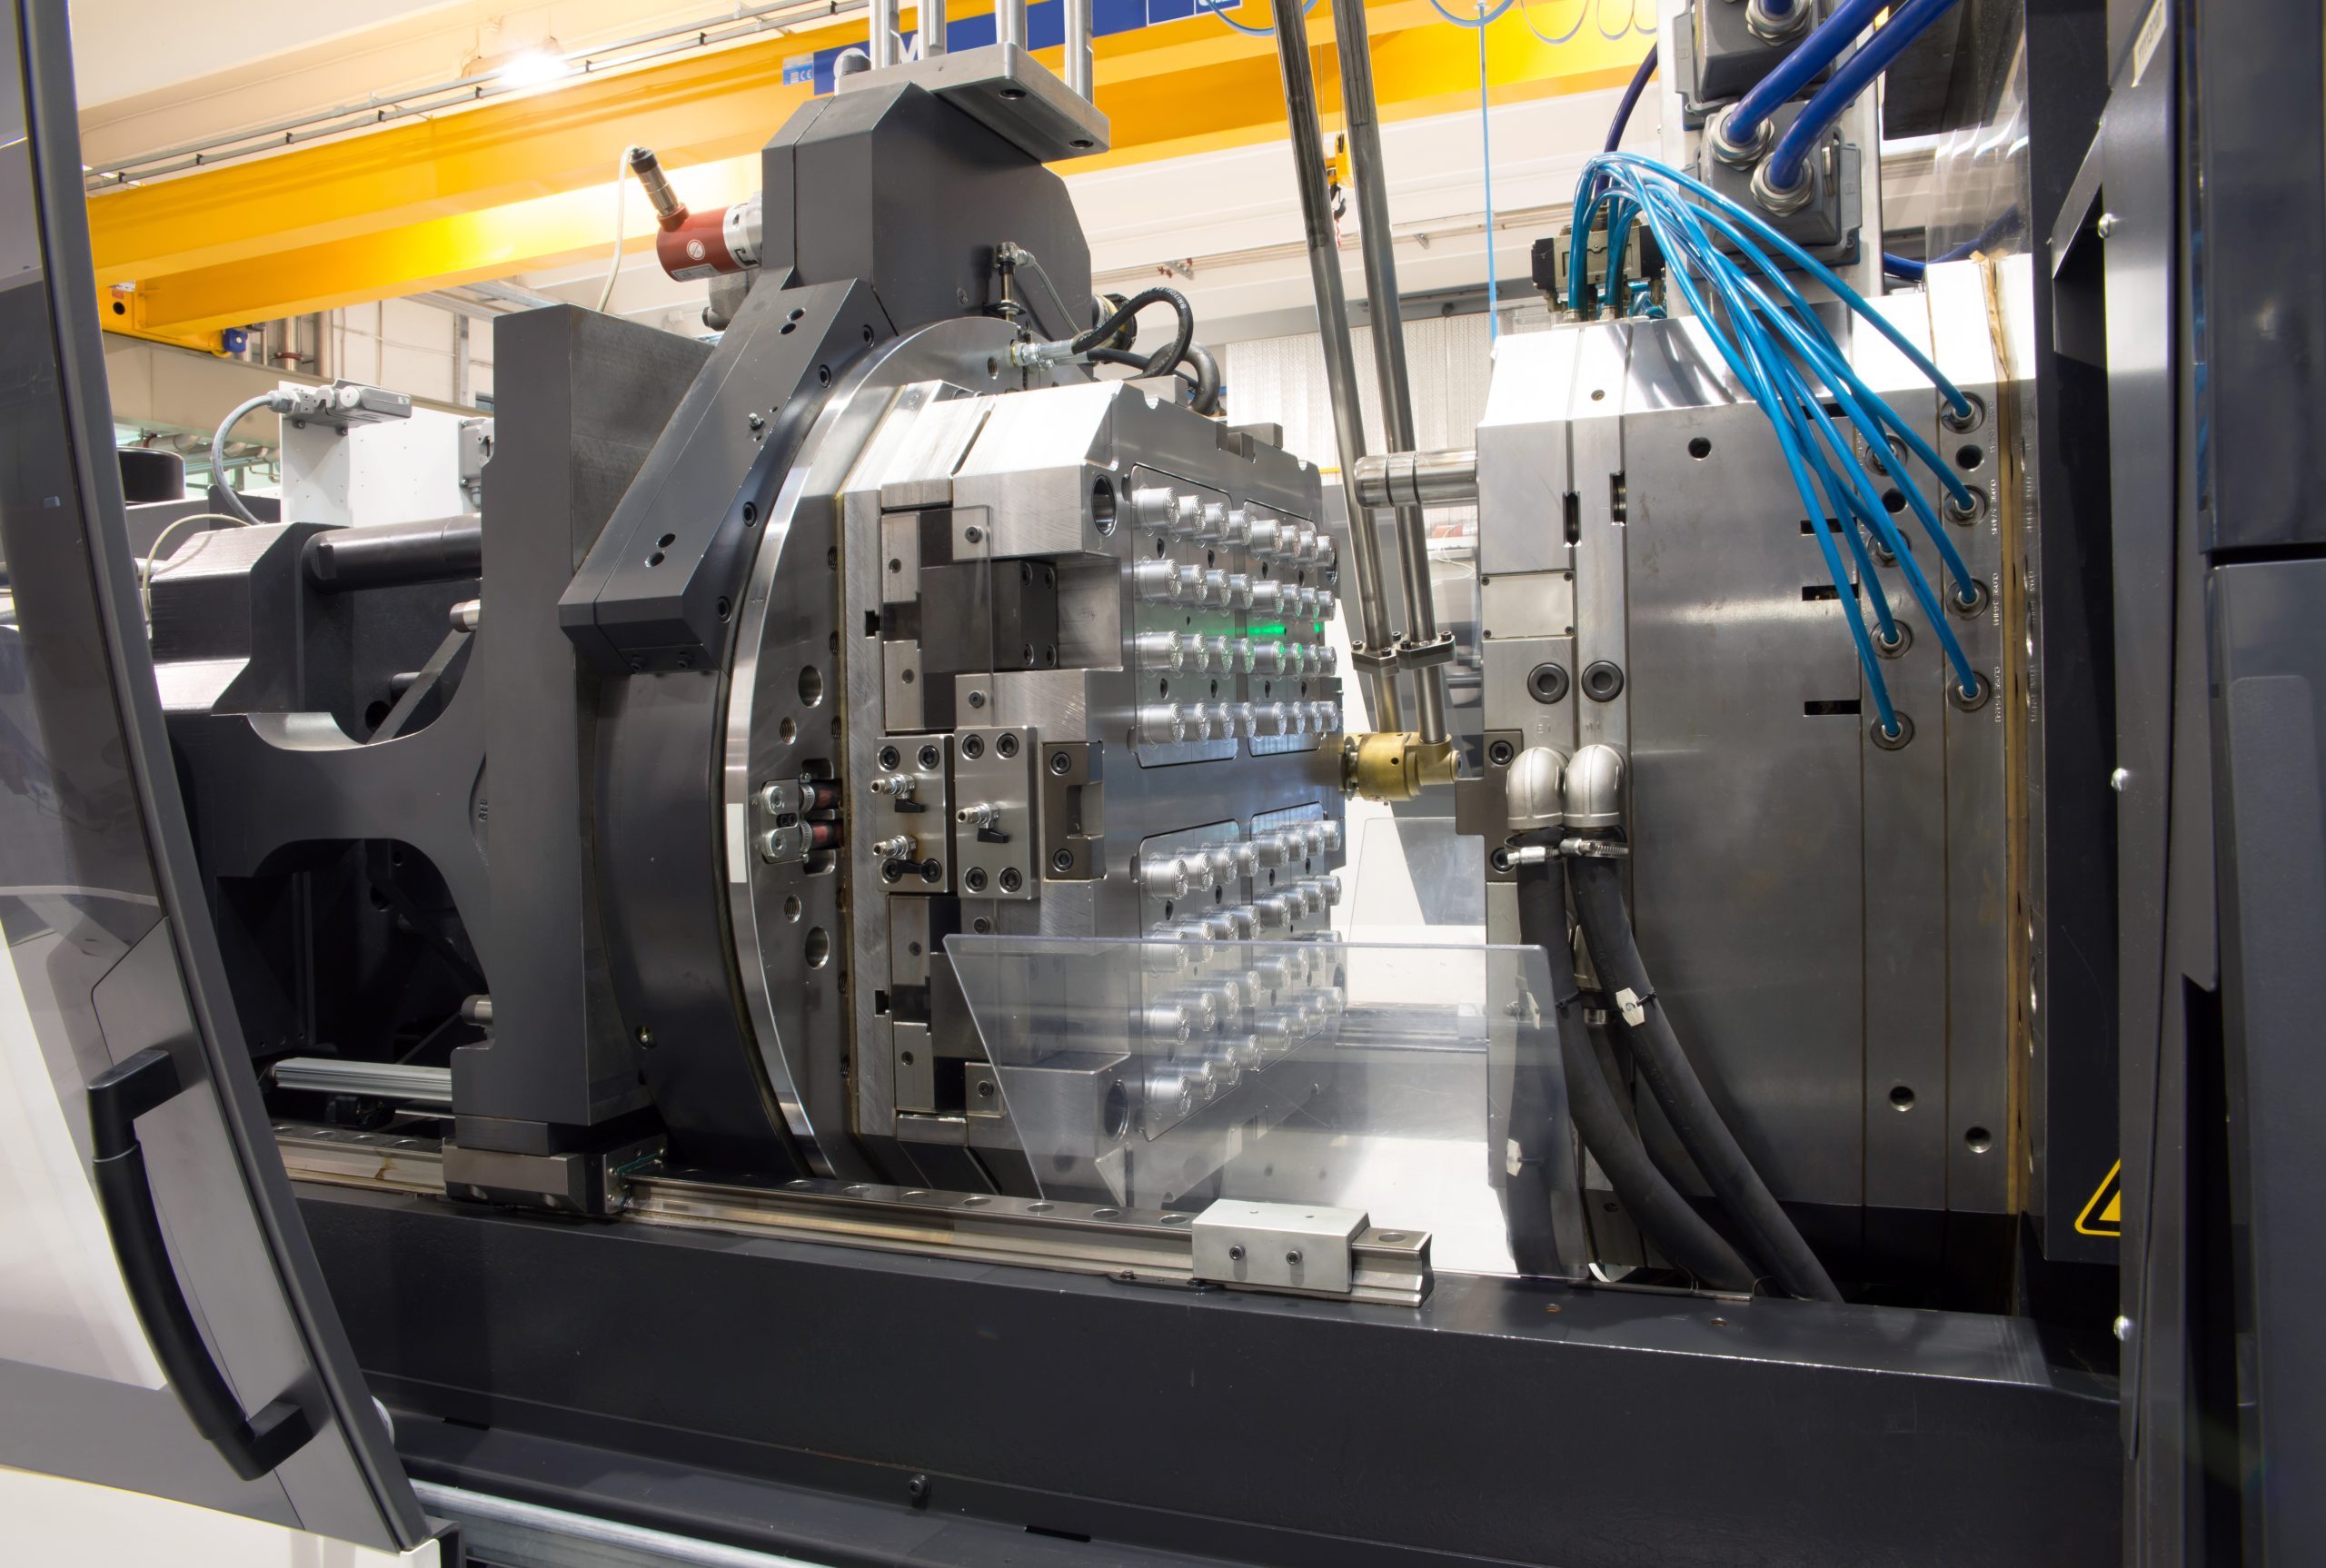
Muovin ruiskuvaluprosessissamme käytetään tarkkoja koneita sulan hartsin ruiskuttamiseen muottiin, josta tulee lopullinen tuotantolaatuinen kestomuoviosa.
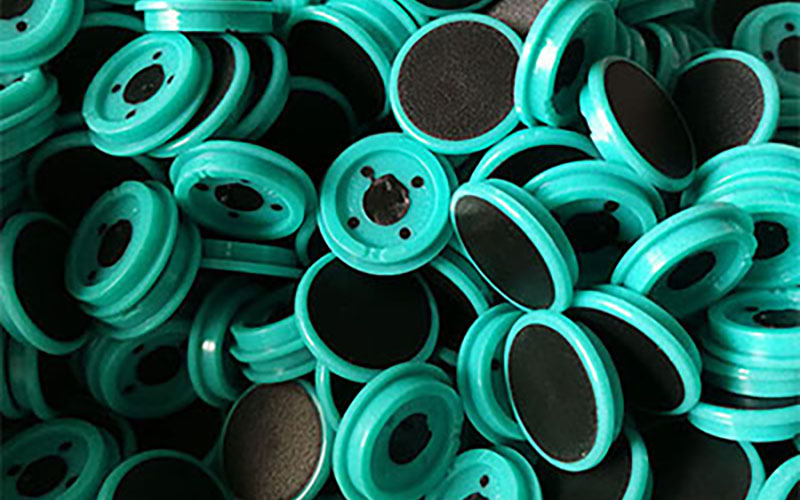
Peittäen muovin, metallin ja kumin kemiallisella sidoksella toistensa päälle, ylivalumenetelmämme lyhentää kokoonpanoaikaa ja antaa osillemme enemmän lujuutta ja joustavuutta.
Nestemäinen silikonikumi (LSR) on kertamuoviprosessi, jolla tuotetaan suuria määriä taipuisia, kestäviä, monimutkaisia ja tarkkoja silikonikumiosia. Tässä prosessissa sekoitetaan ensin kaksi yhdistettä (yleensä pohjan muodostavasta silikonista ja platinakatalyytistä).

Metallin ruiskuvalu (MIM) prosessi yhdistää muovin ruiskuvalun suunnittelun joustavuuden taottujen metallien lujuuteen ja eheyteen tarjotakseen kustannustehokkaita ratkaisuja erittäin monimutkaisille osageometrioille.
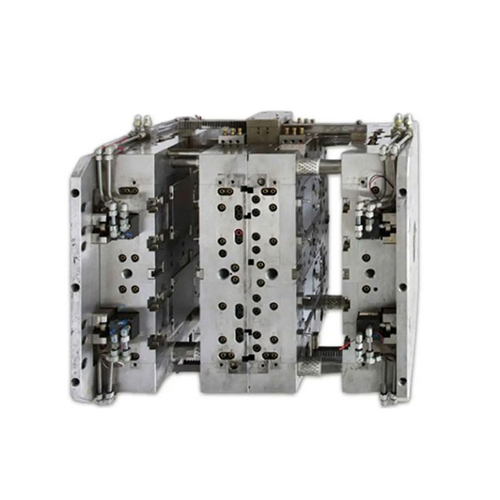
Kokemuksemme ja edistyneiden koneidemme ansiosta olemme erinomaisia suunnittelemaan ja valmistamaan erilaisia muoviruiskuvalumuotteja, jotka on mukautettu toleranssien ja kustannusten mukaan.
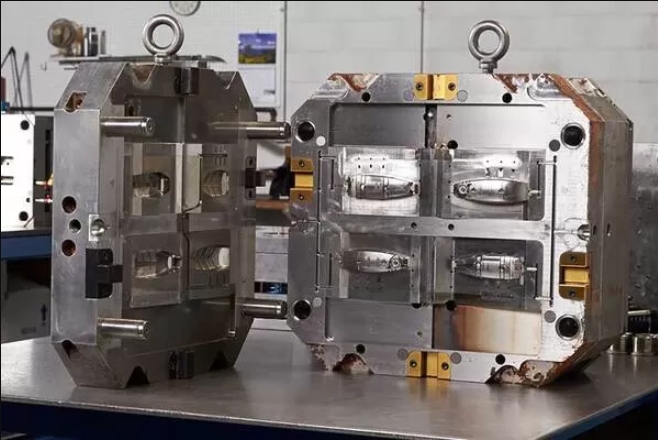
Useita erityyppisiä muoveja ruiskutetaan samaan muottiin eri vaiheissa, jotta voidaan tuottaa yhdessä syklissä osia, joilla on eri värit, tekstuurit tai materiaaliominaisuudet. Monipuolisten tyyppiensä ja vahvan toiminnallisuutensa ansiosta sitä käytetään laajalti autojen kojelaudoissa ja painikekoteloissa.
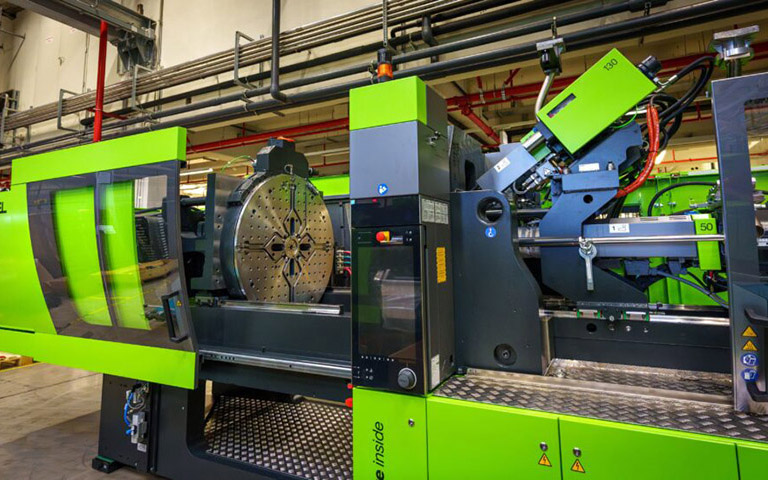
Muottiin ruiskutetaan kaksi eri väristä muovia yhdessä syklissä. Kaksi väriä ruiskutetaan eri vaiheissa, tai kahta erillistä ruiskutusyksikköä käytetään osien luomiseen kahdesta väristä tai materiaalista. Sitä käytetään laajalti kulutustavaroissa, autonappeissa ja matkapuhelinkuorissa sen esteettisen ilmeen ja parannetun toiminnallisuuden ansiosta.
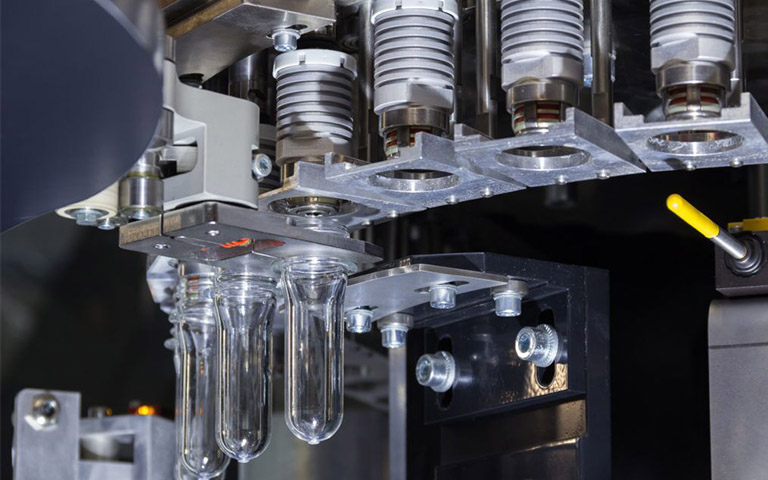
Typpeä tai muita inerttejä kaasuja ruiskutetaan sulaan muoviin muovauksen aikana. Tämä kaasu luo sisäisen ontelon, mikä vähentää materiaalinkulutusta ja tekee osasta kevyemmän lisäämättä lujuutta. Sitä käytetään laajalti autojen ovipaneeleissa ja mobiililaitteiden koteloissa sen energiansäästön, paremman osan painon ja pintakäsittelyn ansiosta.
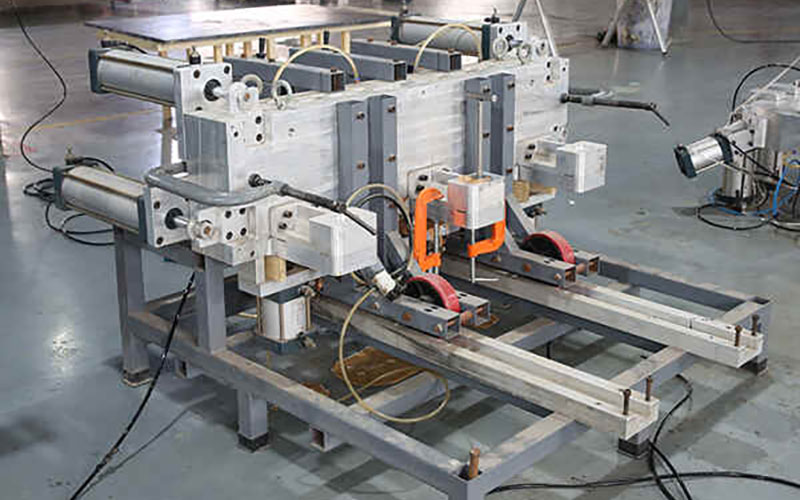
Se sekoittaa reaktiivisia elastisia tai lämpökovettuvia materiaaleja ja ruiskuttaa ne muottiin, jossa ne käyvät läpi kemiallisen reaktion ja kovettuvat. Koska se mahdollistaa sekä joustavien että kovien osien valmistuksen, sitä käytetään laajalti autojen puskureissa ja teollisuustuotteiden koteloissa.
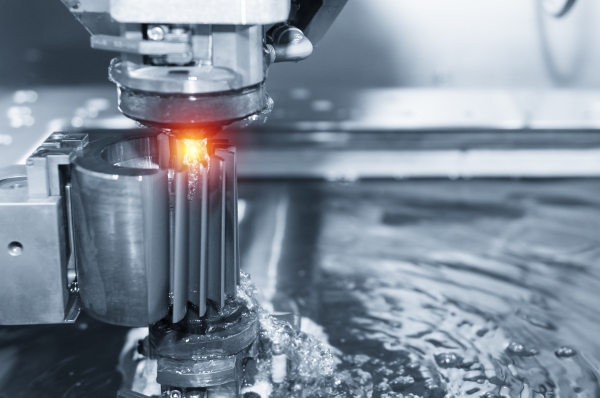
Siinä käytetään termoplastisia materiaaleja, jotka voidaan sulattaa ja muotoilla uudelleen useita kertoja, lämmittämällä niitä, kunnes ne ovat sulaneet, ja sitten ruiskuttamalla ne muottiin jähmettymään. Koska se on kierrätettävää ja jäähtyy nopeasti, sitä käytetään laajalti muovisissa kuluttajatuotteissa ja lääkinnällisten laitteiden osissa.
Ruiskupuristuksen edut
Ruiskuvalu on paras vaihtoehto muoviosien massatuotantoon. Loppujen lopuksi on olemassa syy, miksi niin monet valmistusyritykset ympäri maailmaa käyttävät sitä tarkkuusosien valmistukseen. NOBLE-insinöörit tiivistävät seuraavat kuusi ruiskuvalutekniikan käytön etua:
Korkea hyötysuhde
Ruiskuvalu on erittäin tehokas prosessi; kun muotti on valmistettu, suuria tilauksia voidaan tuottaa nopeasti.
Edulliseen hintaan
Suuri vetolujuus
Ruiskuvalettuja osia voidaan vahvistaa lisäämällä nestemäiseen hartsiin täyteaineita, mikä parantaa vetolujuutta.
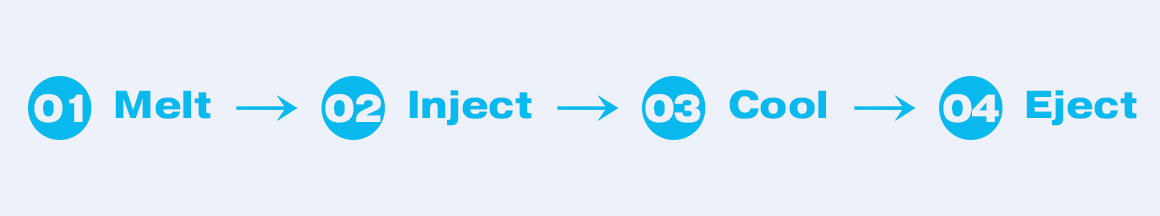
Osien valmistusprosessi ruiskuvalua käyttäen

1. Muottien suunnittelu ja valmistus
Muoteilla ja ruiskuvalukoneilla on hyvin läheinen suhde toisiinsa. Ruiskuvalukone on tuotannon perusta, kun taas muotti on kantaja, joka antaa tuotteelle muodon. Muotin suunnittelu ja valmistus ovat koko prosessin kulmakivi. Sen laatu määrää suoraan lopputuotteen laadun, tuotantotehokkuuden ja kustannukset.
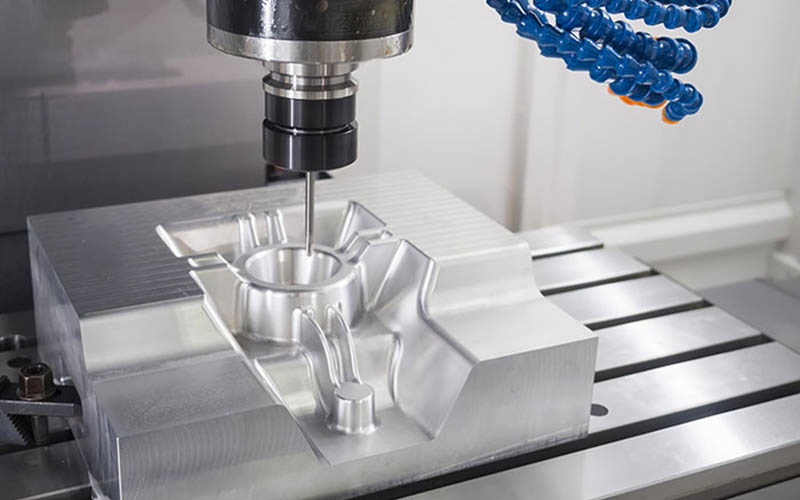
1.1 Tuoteanalyysi ja -suunnittelu:
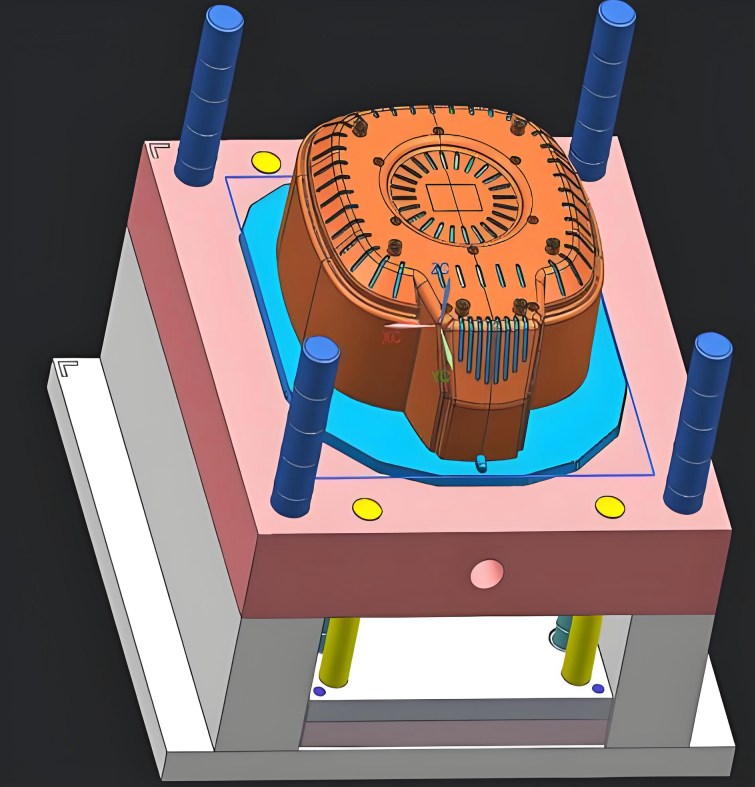
Kaikki lähtee lopputuotteen vaatimuksista. Insinöörien on otettava kokonaisvaltaisesti huomioon tuotteen toiminnot, ulkonäkö, rakenne ja kokoonpanosuhde. Tässä vaiheessa tarvitaan ohjelmistomallinnusta, joka on ratkaiseva askel. Ruiskuvalun simuloitu analyysi on myös tarpeen täytön, pitopaineen, jäähdytysprosessin ja mahdollisten ruiskuvaluprosessin aikana esiintyvien vikojen ennustamiseksi tuoterakenteen ja muotin suunnittelun optimoimiseksi.
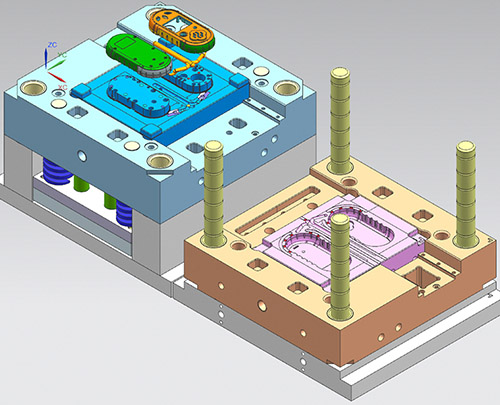
1.2Muotin rakenteen suunnittelu:
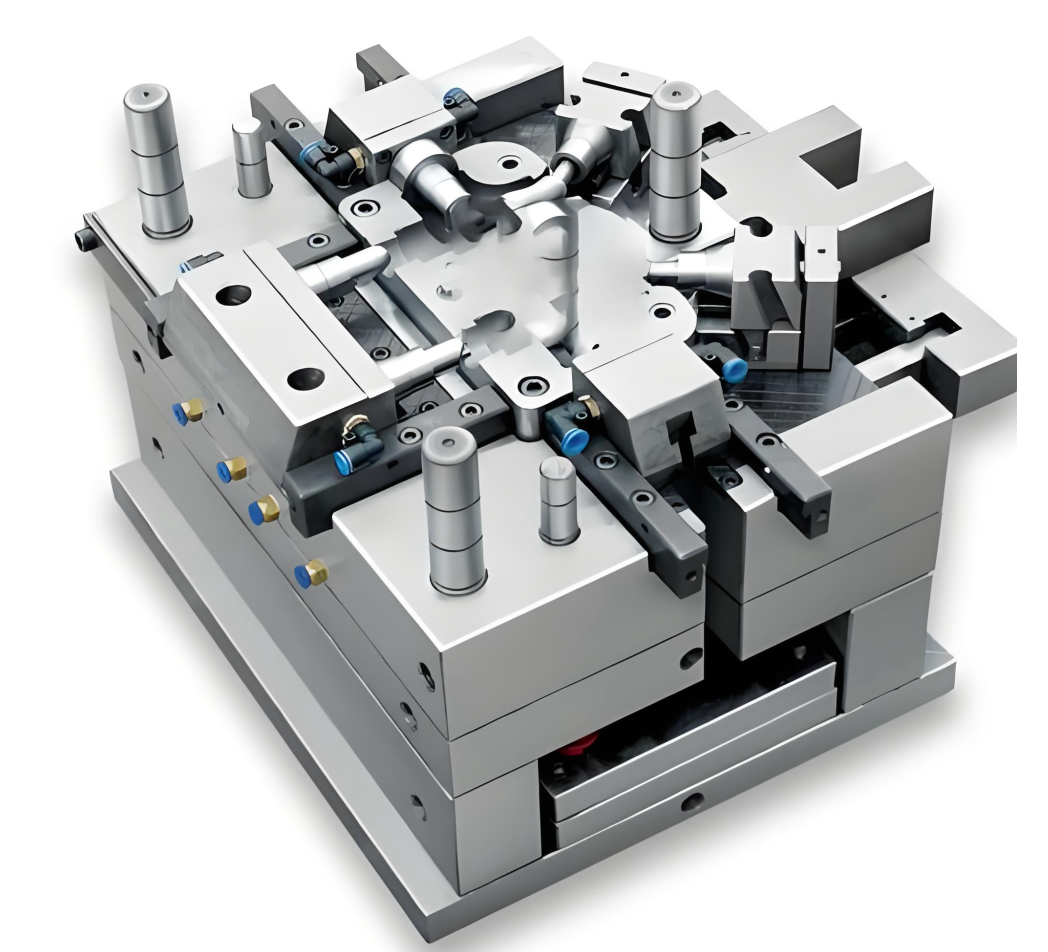
Muotti itsessään on monimutkainen ja tarkka rakenne. Suunnittelijan on suunniteltava muottiontelo ja muotin sisus tuotteen sisä- ja ulkopintojen muodostamiseksi. Sulkujärjestelmä, mukaan lukien pääkanava ja ruiskutusportti. Jäähdytysjärjestelmä: muotin sisäisten vesireittien suunnittelu muotin lämpötilan nopeaksi alentamiseksi ja muovaussyklin lyhentämiseksi.
Poistojärjestelmä: Kun tuote on jäähtynyt ja jähmettynyt, tarvitaan tappi, työntölevy jne. sen poistamiseksi sujuvasti muotista.
Poistojärjestelmä: ilman poistamiseksi ontelosta sulatäyttöprosessin aikana. Sivuttainen ydintä vetävä rakenne: tätä käytetään pääasiassa tuotteissa, joissa on käänteinen rakenne tai reikiä, ja muotista irrottamisen helpottamiseksi tarvitaan lisäsuunnittelua. Ennen muotin avaamista suoritetaan sivuttaisliike muotista irrottamiseksi.
Muotin materiaalin valinta ja työstö: Yleisesti käytettyjä materiaaleja ovat P20 ja H13. Nämä voidaan valita tuotteen hinnan, muotin käyttöiän ja tuoterakenteen perusteella.
2. Raaka-aineiden valmistelu ja esikäsittely
2.1 Muovityyppien valinta:
Valitse sopiva muovi tuotteen vaatimusten perusteella. Jokaisella muovityypillä on omat ominaisuutensa, kuten ABS on suhteellisen kestävä, PP on kevyt, PC on läpinäkyvä ja iskunkestävyys on hyvä, ja PA on kulutusta kestävä.
2.2 Raaka-aineen esikäsittely:
Muoviraaka-aineiden kuivaaminen kuivausrummussa useiden tuntien ajan niiden jäämien kosteuden poistamiseksi. Jos kosteutta ei poisteta, se aiheuttaa kuplia tuotteeseen korkean muotin lämpötilan vaikutuksesta. Jos tuotteella on muita värivaatimuksia, myös värin yhteensovitus on tarpeen. Värin yhteensovitus saavutetaan yleensä lisäämällä värimasterbatseja tai värijauheita halutun värin saavuttamiseksi.
3. Ruiskuvaluprosessi
Tämä on tärkein vaihe. Tuotetta voidaan valmistaa vasta täydellisen ruiskuvaluprosessin jälkeen.
1. Muotin kiinnittäminen ja lukitseminen, kuten nimestä voi päätellä, tarkoittaa muotin sulkemista.
2. Ruiskutus, eli sylinterin ruuvi pyörii järjestelmän voimanlähteen alaisena kuljettaen, puristaen ja plastisoiden muovihiukkasia. Plastifikaation jälkeen ruuvi pysähtyy ja ruiskuttaa plastisoidun sulan materiaalin suurella nopeudella suljettuun muottipesään.
3. Paineenpidätys, muottipesä täyttyy, ruiskutusnopeus hidastuu ja paineenpidätysvaihe alkaa. Ruuvi pitää yllä tiettyä painetta, kunnes tuote on muodostunut.
4. Jäähdytys: Ruiskutuksen ja paineen säilyttämisen jälkeen tuote alkaa jäähtyä ja jähmettyä muotissa. Koska jäähdytys muotissa vaatii pitkän ajan, se muodostaa vähintään puolet koko tuotantosyklistä.
5. Muotin avaaminen ja ulostyöntö: Kun tuote on jäähtynyt ja jähmettynyt, muotti avautuu ja ulostyöntöjärjestelmä alkaa toimia työntäen tuotteen ulos muotin ytimestä.
4. Jälkikäsittely ja tarkennus
Kun tuote otetaan pois muotista, siihen on yleensä kiinnitetty joitakin lisävarusteita, jotka vaativat lisätyöstöä.
4.1.Vesiportin poistaminen:
Kun tuote on muodostettu ja kaatojärjestelmä jähmettynyt, ylimääräinen vesiportti on erotettava tuotteesta. Pienten tuotteiden kohdalla leikkaus on saattanut tehdä valmiiksi poistoprosessin aikana, kun taas monimutkaisten tuotteiden kohdalla vesiportti on leikkaustettava manuaalisesti.
4.2 Jälkikäsittely:
Tuotteen vaatimuksista riippuen lisäkäsittely voi olla tarpeen.
4.3 Jäysteenpoisto:
Tuotteen muovauksen jälkeen pinnassa, erityisesti jakolinjassa tai tapin kohdassa, voi olla purseita tai karheita reunoja, jotka on poistettava.
4.4 Seripainatus / Ruiskutus:
Tuotteen käyttötarpeista riippuen voi olla tarpeen painaa silkkipainoyrityksen logo tai pintamaalata.
4.5 Ultraäänihitsaus:
Useita ruiskuvalettuja tuotteita yhdistetään ultraäänihitsauksella yhtenäiseksi osaksi.
4.6 Kokoonpano:
Koottu muiden osien kanssa.
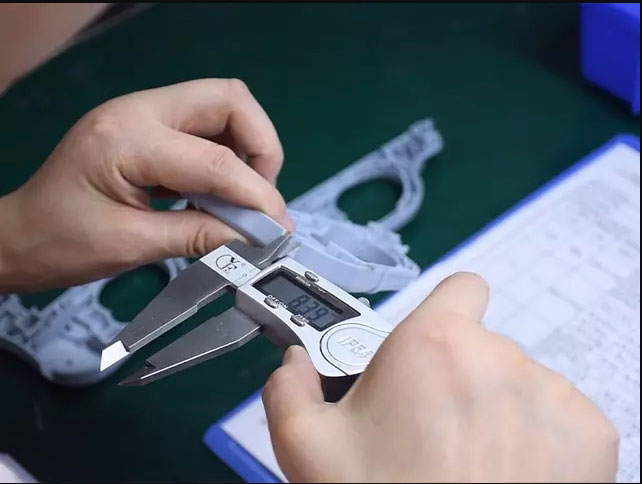
5. Laadunvalvonta ja -tarkastus ovat tärkeä osa ruiskuvalutuotantoa.
1. Ensimmäisen kappaleen tarkastus:
Ennen massatuotannon aloittamista meidän on suoritettava kattava ensimmäisen kappaleen tarkastus, mukaan lukien mitat, ulkonäkö ja toiminnallisuus. Meidän on varmistettava, että kaikki parametriasetukset ovat oikein ja että tuote on hyväksytty massatuotantoon ja että parametrit ovat oikein.
2. Tarkastuslinjan sisäinen tarkastus ja näytteenottotarkastus:
Massatuotannon aikana vaaditaan myös säännöllisiä tarkastuksia. Meidän on keskityttävä ulkonäkövirheisiin (kuten puuttuviin materiaaleihin, kutistumiseen) ja tärkeimpiin mittoihin varmistaaksemme, että tuote on kelpoinen.
3. Tarkkuusmittaus:
Tarkastusprosessin aikana meidän on käytettävä tarkkuusinstrumentteja, kuten paksuusmittareita, mikrometrejä ja kolmikoordinaattimittauskoneita, jotta voimme suorittaa tarkkoja mittojen ja geometristen toleranssien tarkastuksia.
4. Suorituskykytestaus:
Vetolujuus, iskulujuus ja muut suorituskykyvaatimukset on testattava vaatimusten mukaisesti.
Ruiskuvaluvirheet ovat ongelmia, joita syntyy muovituotteiden tuotantoprosessissa johtuen esimerkiksi prosessiparametreista, muotin suunnittelusta tai materiaalin ominaisuuksista. Näille virheille on olemassa myös useita vastaavia toimenpiteitä.
Yleisiä vikoja ja ratkaisuja osien ruiskuvalussa
Ruiskuvaluvirheet ovat ongelmia, joita syntyy muovituotteiden tuotantoprosessissa johtuen esimerkiksi prosessiparametreista, muotin suunnittelusta tai materiaalin ominaisuuksista. Näille virheille on olemassa myös useita vastaavia toimenpiteitä.
1. Ruiskuvalettujen osien ulkonäköön liittyvät viat
1. 1 Materiaalipula:
2.1 Lentävä reuna:
Tärkein ilmentymä on liiallinen purseiden esiintyminen muoviosien reunoilla, pääasiassa muotin irtopinnalla, liukukappaleen vastinpinnalla tai ulostyöntötapin raossa. Purseiden syynä on liiallinen ruiskutuspaine, riittämätön puristusvoima, joka aiheuttaa sulan laajenemisen muotin ontelossa olevaan rakoon; korkea materiaalin lämpötila, joka vähentää sulan viskositeettia, jolloin se pääsee tunkeutumaan muotin rakoon; vieraat aineet muotin irtopinnalla; kuluminen, joka johtaa liialliseen vastinrakoon; sekä väärä portin asento, joka aiheuttaa sulan iskeytymisen muottiin ja jännityksen.
3.1 Hopeaviivat:
Oireita ovat hopeanvalkoiset, filamenttimaiset raidat ruiskuvalettujen osien pinnalle, joita usein esiintyy muoveissa, kuten ABS:ssä, PC:ssä ja PMMA:ssa. Hopeajuovien syyt: Raaka-aineet sisältävät kosteutta tai haihtuvia aineita. Ruiskutusprosessin aikana nämä aineet haihtuvat kaasuiksi, eivätkä ne pääse poistumaan, minkä seurauksena ne jäävät muoviosien pinnalle. Liian korkea materiaalin lämpötila aiheuttaa raaka-aineiden hajoamisen ja kaasujen muodostumisen. Muottiontelon pinnan karheus on riittämätön, mikä aiheuttaa sulan virtauksen epätasaisesti.
4.1 Masennus:
Tärkein ilmentymä on muoviosien pinnan painaumat, joita esiintyy yleisesti tapauksissa, joissa seinämän paksuusmitat ovat epäjohdonmukaisia, lähellä ripoja tai ruiskutusportteja.
Painuma johtuu muoviosien seinämän paksuuden epätasaisuudesta. Seinämän paksuuden tasaisuudessa on merkittävä ero, ja seinämän paksuusalueen jäähdytysnopeus on hidas. Ruiskupuristuksen aikana sulan materiaalin paksuus ei ole riittävä kutistuakseen kokonaan, paineen pitoaika on riittämätön, paine ei ole riittävä, muotin lämpötila on liian korkea ja muoviosien jäähdytysnopeus on hidas, mikä lisää kutistumisnopeutta.
2. Ruiskuvaluosien mitat ja tarkkuusvirheet
2.1 Liiallinen/riittämätön mitta
Pääasialliset ilmenemismuodot ovat seuraavat: Muoviosien todellinen koko ylittää piirustuksessa määritellyn toleranssialueen ja on joko suurempi tai pienempi kuin vaadittu koko. Kokopoikkeaman syyt ovat: Muottiontelon koon poikkeama aiheuttaa muoviosien kokopoikkeaman; epävakaat ruiskuvaluprosessin parametrit johtavat kutistumisnopeuden vaihteluihin; eri tuotantoerien aiheuttamat epävakaat raaka-aineet johtavat materiaalien ominaisuuksien eroihin; ja epätasainen jäähdytys aiheuttaa epätasaista kutistumista.
2.2Muutos
Pääongelmana on, että muoviosat taipuvat jäähdyttyään eivätkä säilytä piirustuksessa suunniteltua muotoaan. Syyt ovat seuraavat: Muoviosien eri alueiden jäähdytysnopeudet eivät ole tasaisia, mikä johtaa eroihin kutistumisessa ja jännityksen muodostumisessa. Ruiskutusaukon asento on väärin asetettu, mikä aiheuttaa jännityksen keskittymistä sulan materiaalin täyttämisen aikana ja keskittynyttä jännitystä muotin poistoprosessin aikana, mikä johtaa muodonmuutokseen poiston aikana.
3. Ruiskuvalettujen osien rakenteelliset ja suorituskykyyn liittyvät viat
3.1 Hitsauslinja
Pääasiallinen ilmenemismuoto on, että sula virtaa muottiontelossa ja muodostaa viivoja, jotka vaikuttavat muoviosan ulkonäköön ja jakautuvat usein ruiskutusporttiin.
3.2Kuplat
Tärkein ilmentymä on ilmakuplien esiintyminen muoviosien sisällä, joita esiintyy yleisesti paksuseinäisillä alueilla ja ruiskutusporttien kohdalla. Syynä on se, että raaka-aineiden kosteus haihtuu kaasuksi ja jää loukkuun muoviosien sisään. Ontelon poisto ei ole tasaista, ja ruiskutuksen aikana sula materiaali kietoutuu ilman sisään ja muodostaa kuplia.
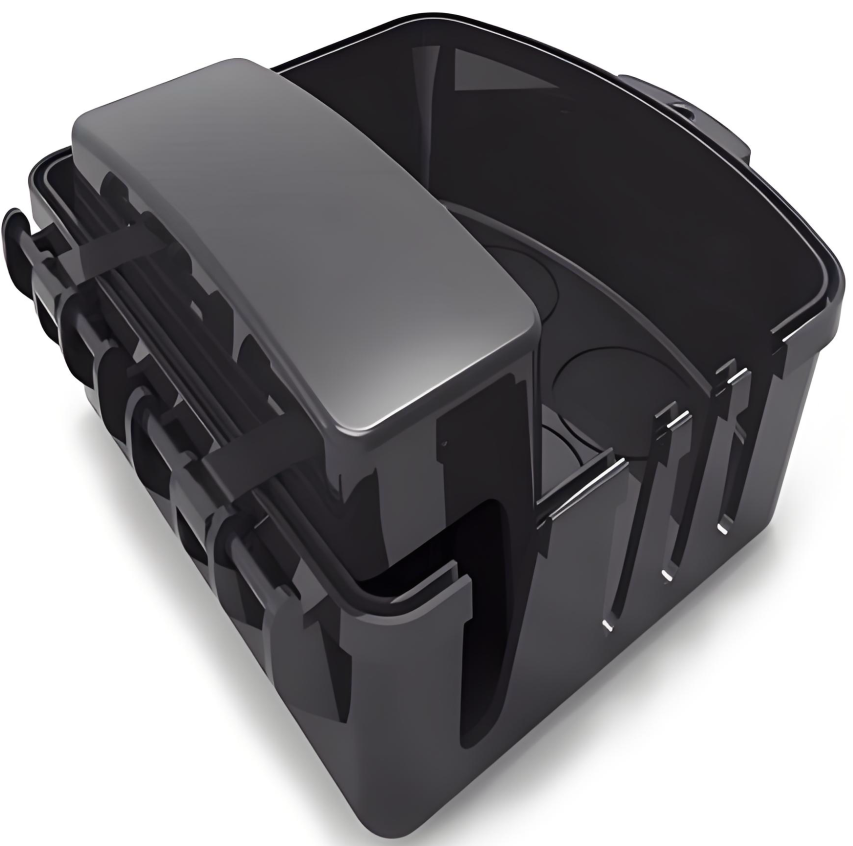
4. Hauras murtuma:
Ratkaisu:
Kuivaa raaka-aineet huolellisesti kosteuden poistamiseksi. Vähentämällä ruiskutusnopeutta, nostamalla muotin lämpötilaa ja pidentämällä pitoaikaa kaasu voidaan poistaa tehokkaammin. Tärkeimmät oireet ovat valettujen osien heikko sitkeys ja alttius halkeilulle. Tämä on yleistä hauraissa muoveissa, kuten PC:ssä, PMMA:ssa ja PS:ssä.
syitä:
Raaka-aineiden hajoaminen tai epäpuhtauksien pääsy muotteihin johtaa molekyyliketjujen katkeamiseen; liiallinen sisäinen jännitys ruiskupuristuksen aikana, kuten nopea jäähdytys tai liiallinen paine, muotin ontelon pinnan karheus aiheuttaa mikrohalkeamia muovattujen osien pinnalle; ja riittämätön tai tehoton sitkeysaineiden pitoisuus raaka-aineissa.
Nämä ovat yleisiä ruiskupuristuspalveluidemme tarjoamia muovattuja muoveja. Kun olet tuntenut materiaalien perusteet, kuten yleisimmät laadut, tuotemerkit, edut ja haitat, valitse sopiva ruiskupuristusmateriaali käyttötarkoituksesi vaatimusten mukaisesti.
Työkalumateriaali:
Ennen ruiskuvaluprosessin aloittamista tarvitaan pienten tai suurten tuotantomäärien tuotantoon erittäin toleranssipitoisia CNC-koneistettuja työkaluja. Yleisimmin käytettyjä materiaaleja ovat:
| Työkalu teräs: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Ruostumaton teräs: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Alumiini: | 6061, 5052, 7075 |
Muovimateriaalit:
Muovin ruiskuvalupalvelu tarjoaa laajan valikoiman materiaaleja, joilla on erilaisia ominaisuuksia, kuten iskunkestävyys, jäykkyys, lämmönkestävyys, kemikaalien kestävyys jne.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | KURKISTAA |
| PE | HDPE | PS | POM |
Lisäaineet ja kuidut:
Tavalliset muovimateriaalit eivät välttämättä täytä ruiskuvalettujen osien räätälöityjen tuotteiden vaatimuksia. Tässä tapauksessa voidaan lisätä lisäaineita ja kuituja parantamaan esteettisiä ja toiminnallisia ominaisuuksia, mikä antaa ruiskuvaletuille osille lisäominaisuuksia.
| UV | absorboijat | väriaineet |
| Liekki | hidastimet | Lasikuituja |
| pehmentimiä |
Ruiskuvalupintojen viimeistelyt
Ruiskuvalu sisältää ruiskuvalumuottien työkalut, muovin ruiskuvalun ja paljon muuta. Muotin pintakäsittely suoritetaan yleensä tuotantoprosessin aikana. Ruiskuvalun valmistuttua suoritamme valmiille tuotteelle tiettyjä pintakäsittelyjä vaatimustesi mukaisesti.
Kiiltävä
Hiontaprosessilla aikaansaadaan kiiltävät pinnat ruiskuvalettuihin osiin.
Puolikiiltävä
B-luokan viimeistelyssä käytetään karkeaa hiekkapaperia, jotta saadaan aikaan hieman karkeampi pinta kuin A-luokan osissa. B-luokan viimeistelyyn läpikäydyillä mittatilaustyönä valetuilla muoviosilla on mattapinta.
Matta
C-luokan viimeistelyssä käytetään karkeaa hiomakiveä karkean ja epätasaisen pinnan aikaansaamiseksi. C-luokan viimeistelyyn tarkoitetut ruiskuvalumuoviset osat ovat mattapintaisia.
kuvioitu
D-luokan viimeistelyssä käytetään soraa ja kuivia lasihelmiä tai oksidia erittäin karkean tekstuurin aikaansaamiseksi. Käytetystä materiaalista riippuen tuotteilla voi olla satiini- tai himmeäpinta.
Ruiskupuristuksen sovellukset
Koska ruiskuvalulla voidaan saavuttaa korkea tarkkuus hyvillä valmistusnopeuksilla muuttamatta materiaalin rakennetta, se on tulossa yhä tutummaksi jatkuvasti laajenevan ruiskuvaluun käytettyjen koneiden, ohjausjärjestelmien ja työkalujen valikoiman kanssa. NOBLE on sitoutunut tarjoamaan tarkkuuskoneistuspalveluita kaikille elämänaloille. Ruiskuvalettuja tarkkuusosiamme löytyy kaikilta elämänaloilta, mukaan lukien.
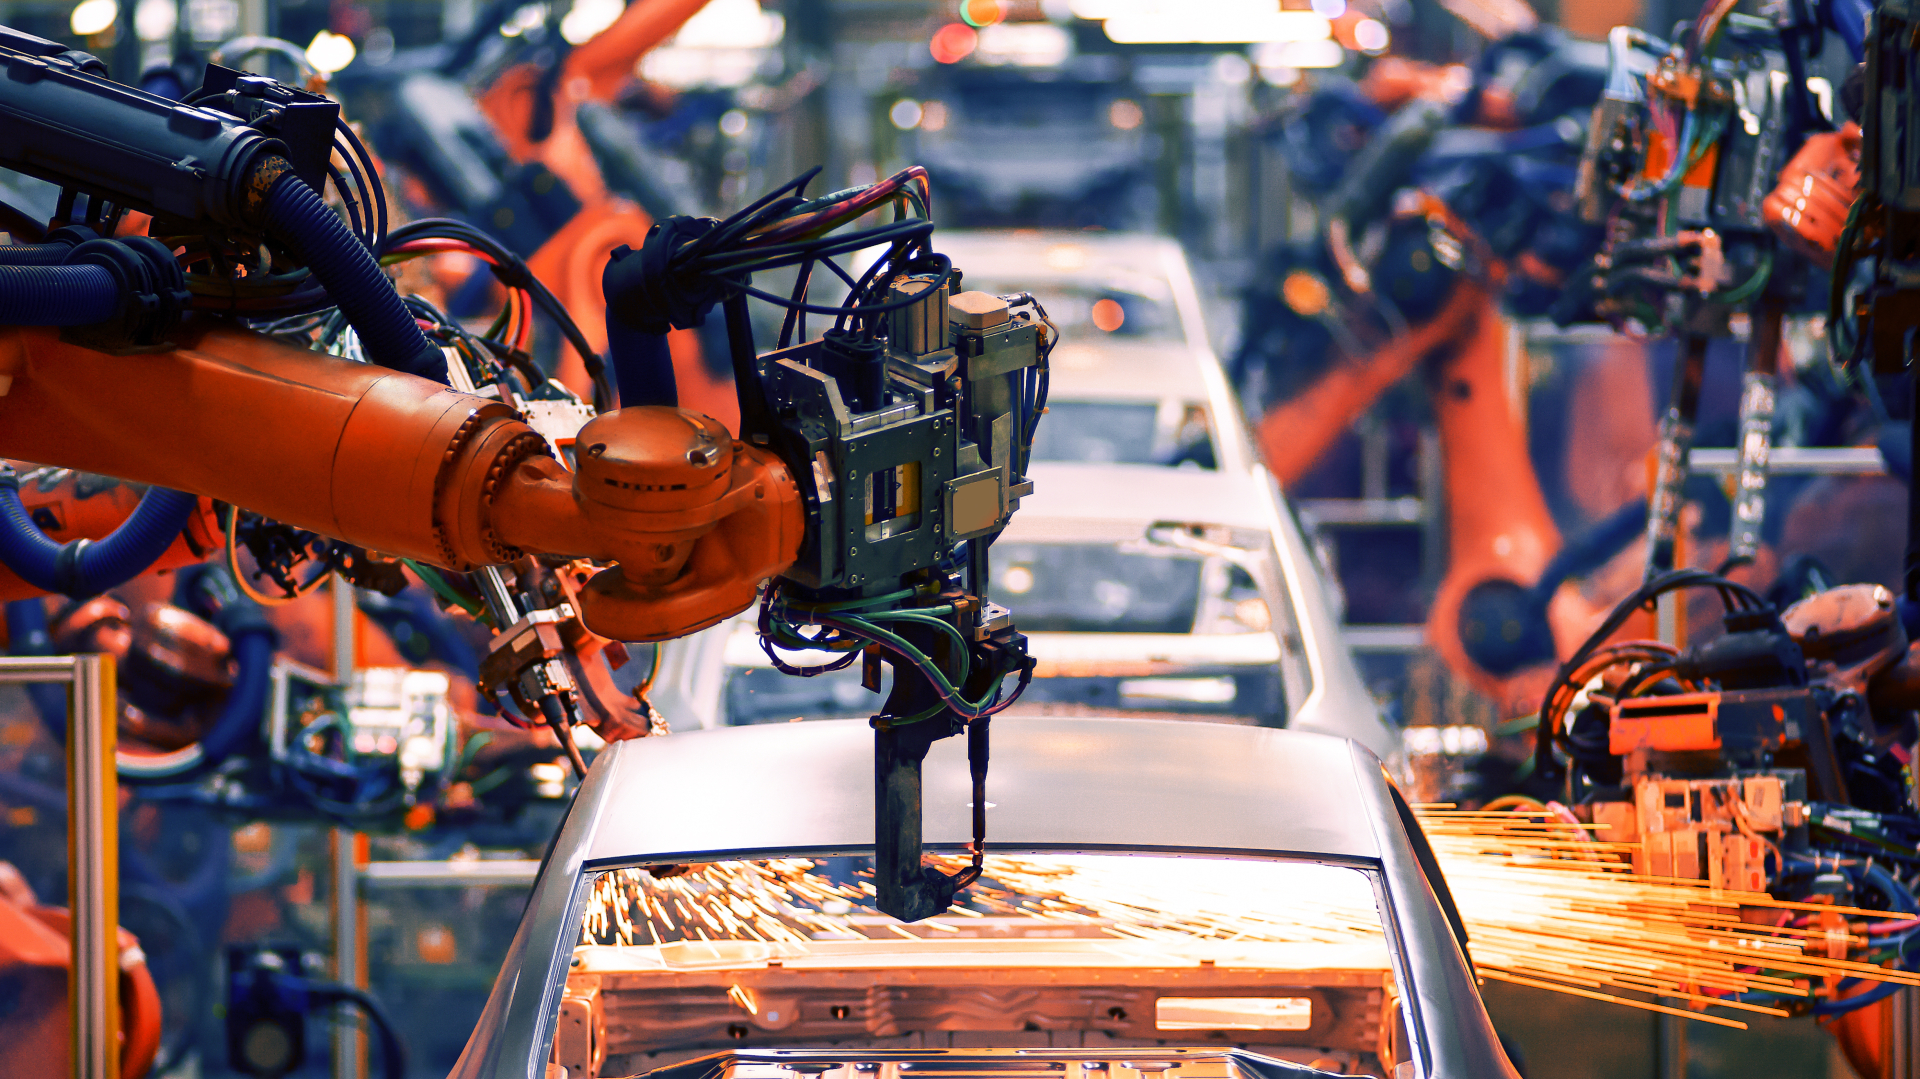
Automaatiolaitteet
NOBLE Rapid Prototyping -palvelun avulla voit nopeasti ja helposti luoda automatisoituja toiminnallisia prototyyppejä suunnittelusi testaamiseksi ja optimoimiseksi, oikean prosessin valitsemiseksi, kustannusten vähentämiseksi ja projektisyklien lyhentämiseksi. Tarvittaessa tarjottavat palvelut voivat tuottaa automatisoituja osia suurella tarkkuudella.
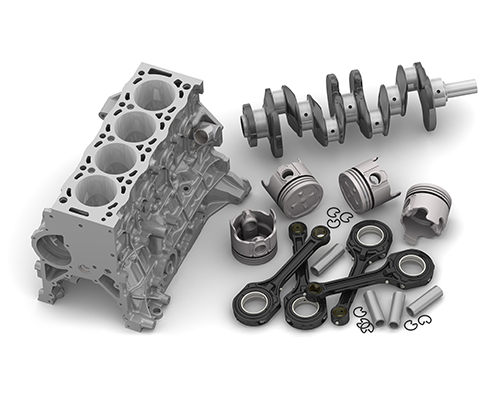
Automotive
Pienen volyymin valmistuspalvelumme ovat ihanteellinen ratkaisu auton osien valmistukseen tilauksesta.
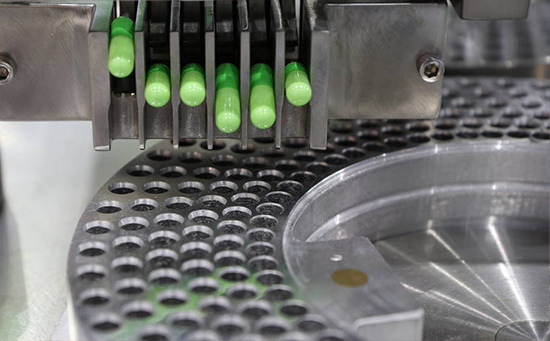
Lääketieteelliset laitteet
Lääkintätarvikevalmistajat, teknologiayritykset ja tutkimuslaboratoriot hyötyvät merkittävästi tarjoamistamme prototyyppiratkaisuista.
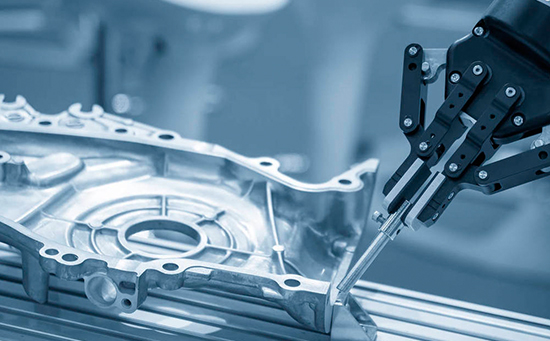
Ohjelmistorobotiikka
Teollisuustason robotiikkaprototyyppien ja osien valmistuspalvelumme auttavat robotiikkamarkkinoiden jatkuvassa kehityksessä.
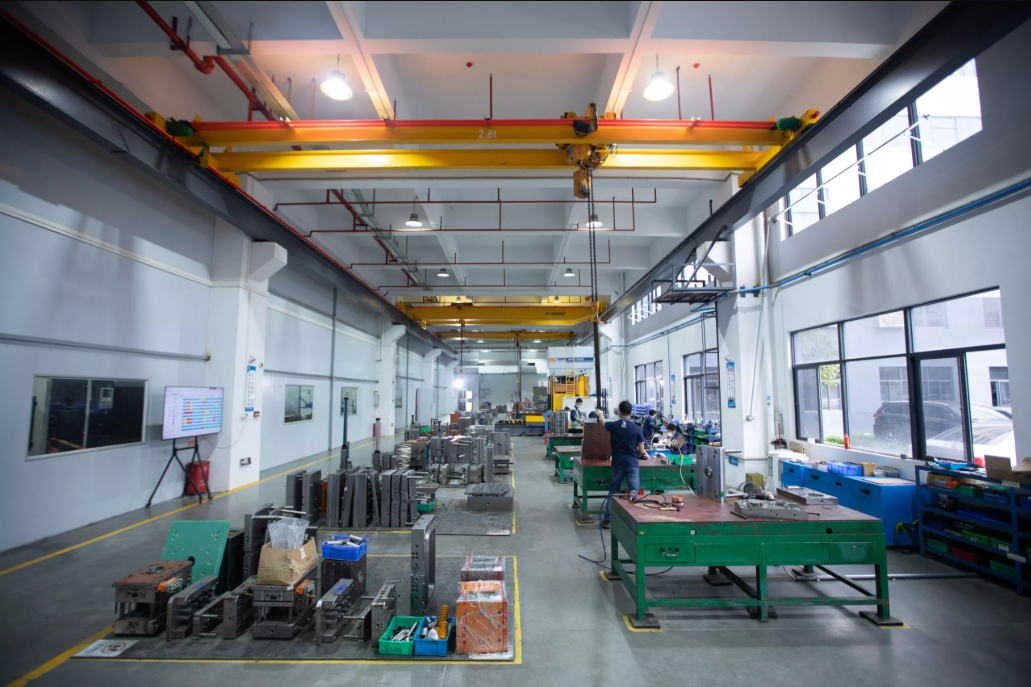
Miksi valita NOBLE räätälöityihin ruiskuvalupalveluihin?
Ruiskuvalu on erinomainen valinta muoviosien massatuotantoon. Joka vuosi niin monet korkean teknologian yritykset ympäri maailmaa valitsevat NOBLE:n ruiskuvaluosien prosessointiin. Mikä saa niin monet asiakkaat valitsemaan meidät? NOBLE on kiinalais-brittiläinen yhteisyritys, jolla on itsenäiset tutkimus- ja kehitys-, tuotanto- ja myyntivalmiudet. Meillä on laaja kokemus ruiskuvaluprosesseista ja voimme tarjota täyden valikoiman palveluita uusiin projekteihisi, mukaan lukien suunnittelu, valmistus, kokoonpano, tarkastus ja testaus sekä pakkaus.
Materiaalin monipuolisuus
NOBLE tarjoaa yli 200 materiaalia, joista valita, mukaan lukien perusmuovit ja erikoishartsit, auttaen sinua löytämään oikean tasapainon suorituskyvyn ja kustannusten välillä ja tunnistamaan vaihtoehtoisia materiaalivaihtoehtoja, jotka auttavat vähentämään kokonaisvalmistuskustannuksia.
Korkea hyötysuhde
Sertifioitujen kotimaisten tehtaiden ja vahvan toimitusketjujärjestelmän avulla voimme nopeuttaa tuotekehityssyklejä ja valmistaa ruiskuvaletut osasi mahdollisimman nopeasti.
Kattavat ominaisuudet
Tarjoamme laajan valikoiman ruiskuvalupalveluita suunnittelusta ja prototyyppien valmistuksesta työkaluihin ja tuotantoon. Kattavat osaamisemme mahdollistavat kokonaisvaltaisten ratkaisujen tarjoamisen asiakkaidemme tarpeisiin.
Johdonmukaisuus ja korkea laatu
Sertifioitujen tehtaiden ansiosta prosessinaikaiset tarkastukset ja mittatarkastukset tuotannon jälkeen takaavat, että mittatilaustyönä tehdyt muovatut osat ovat laadultaan tasalaatuisia monimutkaisesta muodosta riippumatta ja erittäin tarkkoja.
kilpailukykyinen hinta
Tarjoamme sinulle erittäin tarkkoja, räätälöityjä ruiskuvalupalveluita kilpailukykyiseen hintaan prototyyppisuunnittelusta tuotantoon ja räätälöityjä ruiskuvaluratkaisuja varmistaen, että saat korkealaatuisia ruiskuvalettuja osia. Lahjakas tiimimme voi tarjota lisäarvoa tuottavia ruiskuvaluratkaisuja, jotka ylittävät budjettisi.
Laadunvarmistus:
Meillä on tiukka laadunvarmistusprosessi varmistaaksemme, että jokainen valmistamamme ruiskuvalettu osa on korkealaatuista. Tiimimme tarkastaa jokaisen valetun osan varmistaakseen, että se täyttää tiukat laatustandardimme.