
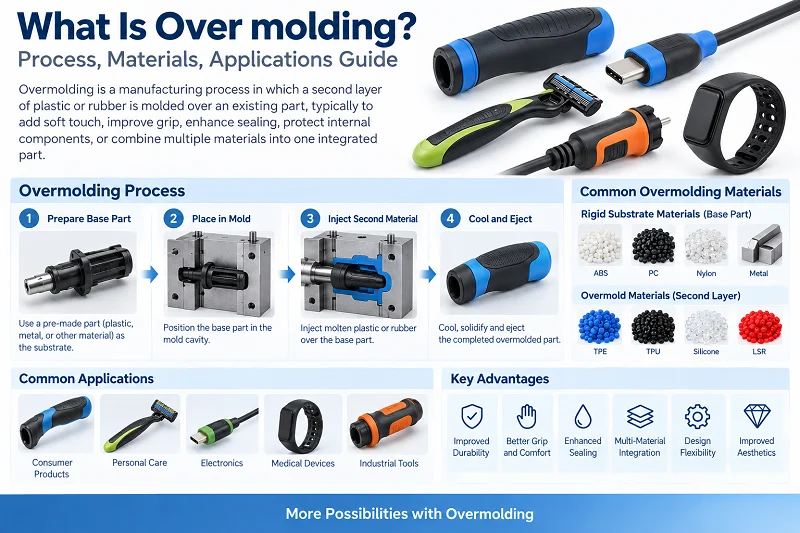
El sobremoldeo es un tipo de proceso de moldeo por inyección. Une dos materiales de forma eficaz, permitiendo que cada uno cumpla su función. Este proceso se utiliza ampliamente en diversas industrias, como la aeroespacial, la robótica inteligente y la fabricación de componentes médicos. Esta guía ofrece una visión completa del sobremoldeo, incluyendo el principio del proceso, sus aplicaciones, los materiales más comunes y las operaciones específicas. Además, responde a todas sus preguntas.

1. ¿Qué es el sobremoldeo?
El sobremoldeo es un proceso de moldeo por inyección en dos etapas. Primero, se fabrica una pieza base con un plástico, denominada sustrato. A continuación, el sustrato se coloca en otro molde, sobre cuya superficie se moldea una fina capa exterior, generalmente de plástico blando o caucho. El resultado final es una pieza única, rígida por dentro y blanda por fuera. Los dos materiales suelen cumplir funciones diferentes en la pieza resultante. El sobremoldeo se utiliza ampliamente en diversas industrias para múltiples propósitos.
2. ¿Cómo funciona el sobremoldeo??
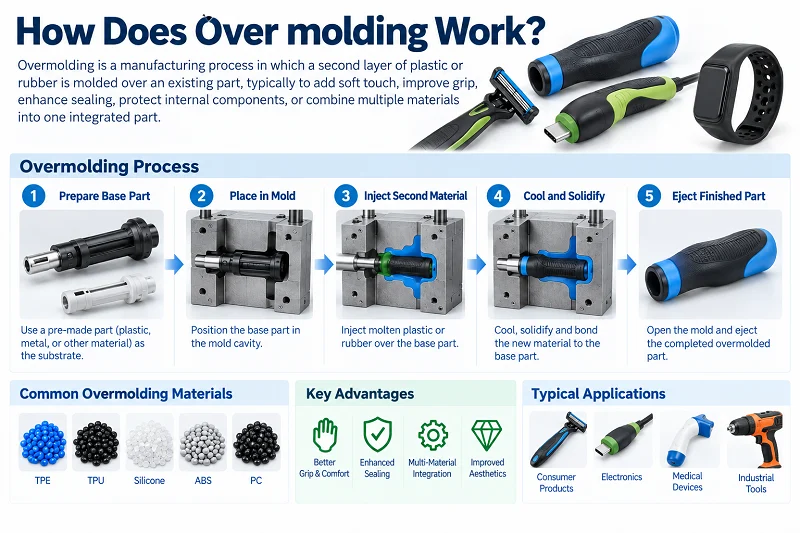
El sobremoldeo se realiza en dos pasos.
Primer paso: Se fabrica una pieza base con un tipo de plástico. Esta pieza se llama sustrato. El sustrato puede ser de plástico duro o de metal.
Segundo paso: El sustrato se coloca en otro molde. A continuación, se inyecta un segundo material, generalmente plástico blando o caucho. Este material envuelve la superficie del sustrato y forma una fina capa exterior.
Punto clave: Los dos materiales deben unirse química o mecánicamente. De lo contrario, la capa exterior puede desprenderse fácilmente.
Combinaciones comunes: plástico duro + plástico blando, metal + caucho.
Resultado final: Una de las piezas combina las ventajas de ambos materiales. Por ejemplo, es dura por dentro y blanda por fuera. Es resistente y antideslizante.
3. Diseño de sobremoldeo
La aplicación de las siguientes buenas prácticas puede contribuir a un sobremoldeo exitoso. Esto permite obtener productos de alta calidad con buena funcionalidad y apariencia.
- Compatibilidad de materiales. Elige materiales que se adhieran bien y tengan puntos de fusión similares. Esto garantiza una unión fuerte y fiable entre las capas.
- Diseño para la unión. Cree las características superficiales, los rebajes y las estructuras de encaje adecuadas. Esto facilita la unión mecánica entre la pieza moldeada y el material de sobremoldeo.
- Espesor de pared adecuado. Mantenga un espesor de pared uniforme y adecuado. Esto garantiza un flujo homogéneo del material y previene defectos como marcas de hundimiento o huecos.
- Ángulo de desmoldeo. Un ángulo de desmoldeo adecuado facilita la salida de la pieza del molde y reduce el riesgo de daños durante la expulsión.
- Evite las esquinas afiladas. Las esquinas redondeadas ayudan a prevenir la concentración de tensiones. También facilitan el flujo del material durante el sobremoldeo.
- Incorpora elementos de ventilación en el diseño. Esto permite que el aire y el gas escapen durante la inyección, evitando la formación de huecos y burbujas atrapadas.
- Colocación del material de sobremoldeo. Mantenga el punto de inyección del material de sobremoldeo alejado de las zonas y bordes críticos. Esto evita que el material quede atrapado o se dañe.
- Diseño de moldes. Diseñe el molde con sistemas adecuados de alimentación, canales de distribución y refrigeración. Esto garantiza un flujo uniforme del material y una alta eficiencia de producción.
- Considere la contracción. Tenga en cuenta la diferencia en la contracción del material entre la pieza moldeada y el material de sobremoldeo. Esto evita deformaciones o dimensiones inconsistentes.

4. Materiales de sobremoldeo
4.1 Sustrato (Material base)
El sustrato suele ser un material duro con mayor resistencia. Proporciona soporte estructural.
Los sustratos comunes incluyen:
- Plásticos duros: como ABS, PC, PA (nylon), PBT, PP. Estos materiales tienen buena rigidez y dimensiones estables. Son los sustratos más comunes en el sobremoldeo.
- Rieles: como el acero inoxidable y la aleación de aluminio. Los sustratos metálicos se utilizan cuando se requiere mayor resistencia o conductividad, como en el caso de los marcos de las manijas o los conectores.
- Elastómeros: como TPE y TPU. Se utilizan para sustratos que necesitan cierta flexibilidad.
4.2 Material de sobremoldeo (material de la capa exterior)
La capa de sobremoldeo suele ser más suave. Proporciona agarre, sellado, amortiguación o una sensación cómoda. Los materiales comunes incluyen:
- TPE (elastómero termoplástico): El material de sobremoldeo más común. Tacto suave. Dureza ajustable. Se adhiere bien a muchos plásticos duros.
- TPU (poliuretano termoplástico): Excelente resistencia al desgaste. Adecuado para aplicaciones de alto desgaste.
- Silicona (LSR): Alta resistencia a la temperatura. Buena biocompatibilidad. Se utiliza frecuentemente en productos médicos y para bebés.
- PVC blando: Bajo costo. Pero su desempeño ambiental es deficiente. Está siendo reemplazado gradualmente por TPE.
- Caucho: como EPDM y NBR. Se utilizan donde se requiere resistencia a la intemperie o al aceite.
4.3 Principios clave de la combinación de materiales
Los dos materiales deben poder unirse. Existen dos métodos de unión:
- Enlace químico: Los dos materiales son compatibles a nivel molecular. La fuerza de unión es alta. Ejemplos: TPE sobre ABS, TPU sobre PC.
- Unión mecánica: El material exterior queda fijado físicamente mediante protuberancias y surcos en la superficie, o socavados en el sustrato.
4.4 Ejemplos comunes de emparejamiento
| Sustrato | · Sobremoldeo | · Solicitud |
| · ABDOMINALES | TPE | • Mangos para herramientas eléctricas |
| · computadora | · TPU | Fundas para teléfonos |
| · PA | · Silicona | · Empuñaduras para dispositivos médicos |
| · Metal | · Goma | · Soportes amortiguadores de vibraciones |

5. Operaciones específicas de sobremoldeo
5.1 Sobremoldeo manual
El sobremoldeo manual es el método más básico. El proceso es el siguiente:
- Moldear el sustrato: En primer lugar, se moldea una pieza de sustrato rígido con un solo molde.
- Retire el sustrato: El sustrato se extrae del molde y se enfría.
- Colocación manual: Un operario coloca manualmente el sustrato en la cavidad de un segundo molde.
- Segunda inyección: El molde se cierra e inyecta el material de sobremoldeo, que envuelve la superficie del sustrato.
- Retire la pieza terminada: Tras enfriarse, el molde se abre y se retira la última pieza.
Características:
- Se necesitan dos moldes y dos máquinas de inyección (o una máquina con cambio de moldes).
- El sustrato debe enfriarse antes de su colocación, por lo que hay un tiempo de espera.
- Depende del funcionamiento manual, por lo que la consistencia varía según el operador.
- Adecuado para lotes pequeños, muchos tipos de productos o estructuras complejas.
Ventajas:
Estructura de molde sencilla, baja inversión, alta flexibilidad.
Desventajas:
Ciclo de producción prolongado, alto costo laboral, sustrato fácilmente contaminable.
5.2 Moldeo por inyección de dos componentes
El moldeo por inyección de dos componentes es un método más automatizado. Utiliza una máquina de inyección de dos componentes y un molde giratorio.
El proceso es el siguiente:
- Primer disparo: El material del sustrato se inyecta en una de las estaciones del molde.
- Gire el molde: El molde gira 180 grados. El sustrato se desplaza a la segunda estación.
- Segundo disparo: El material de sobremoldeo se inyecta en la segunda estación. Se adhiere directamente al sustrato.
- Enfriar y expulsar: La pieza terminada se enfría y se expulsa. A continuación, comienza el siguiente ciclo.
Características:
- El sustrato y el sobremoldeo se realizan en el mismo molde. No se requiere manipulación manual.
- El sobremoldeo se produce antes de que el sustrato se enfríe por completo. La fuerza de adhesión es mayor.
- Ciclo de producción corto. Adecuado para producción en grandes volúmenes.
- Estructura de molde compleja. Alto coste de inversión.
Ventajas: Alta eficiencia, buena consistencia, alta resistencia de la unión, apto para líneas automatizadas.
Desventajas: Alto coste de los moldes, dificultad para cambiar de modelo, no apto para lotes pequeños.
5.3 Comparación de los dos métodos
| Elemento de comparación | Moldeo por sobreinyección manual | Moldeo por inyección de dos disparos |
| Número de moldes | conjuntos 2 | 1 juego (molde giratorio) |
| Participación manual | Alto | Bajo |
| Ciclo productivo | Largo | Short |
| Fuerza de enlace | Moderado | Alto |
| Tamaño de lote adecuado | Pequeño lote | lote grande |
| Inversión en moldes | Bajo | Alto |

6. ¿Cuáles son las ventajas del sobremoldeo?
6.1 Mayor comodidad de agarre y resistencia al deslizamiento
Al sobremoldear un material blando (como TPE, TPU o silicona) en la capa exterior, la superficie del producto resulta más suave y ofrece mayor fricción. Esto permite un agarre más firme y seguro, reduciendo la fatiga durante un uso prolongado. Por ello, este proceso se utiliza comúnmente en herramientas eléctricas, cepillos de dientes y mangos de dispositivos médicos.
6.2 Mejor sellado e impermeabilización
La suave capa exterior se ajusta perfectamente al sustrato y forma un sellado eficaz. Impide la entrada de humedad, polvo y productos químicos. Esto resulta útil para productos que requieren impermeabilización o protección contra el polvo, como dispositivos electrónicos para exteriores y carcasas de instrumentos médicos.
6.3 Vínculo fuerte, difícil de romper
La capa de sobremoldeo forma una unión química o mecánica con el sustrato durante el moldeo. La resistencia de la unión es mucho mayor que la de los materiales blandos que se pegan o se deslizan posteriormente. No se despega, se desprende ni se separa fácilmente con el uso prolongado.
6.4 Menos piezas, montaje más sencillo
Los métodos tradicionales requieren la fabricación y el ensamblaje de una cubierta blanda por separado. El sobremoldeo combina dos pasos en uno, lo que reduce la cantidad de piezas y los pasos de ensamblaje. Esto disminuye los costos laborales y la complejidad de la gestión de inventario.
6.5 Diseño flexible, mejor apariencia
Se pueden aplicar sobremoldeos de diferentes colores y niveles de dureza sobre el sustrato. Esto crea efectos bicolor o texturas suaves localizadas. La libertad de diseño es mayor. El producto tiene mejor aspecto y tacto.
6.6 Mayor durabilidad
La suave capa exterior absorbe los impactos y las vibraciones. Protege la estructura interna rígida. Actúa como amortiguador durante caídas o colisiones. Esto prolonga la vida útil del producto.

7. ¿Cuáles son las desventajas del sobremoldeo?
El sobremoldeo requiere dos moldes o una máquina de inyección de dos piezas. La inversión en equipos es alta. El sustrato y el sobremoldeo deben ser compatibles química o mecánicamente. Las opciones de materiales son limitadas. Los dos materiales tienen diferentes índices de dilatación térmica. Pueden deformarse o separarse tras el enfriamiento. El ciclo de producción es largo. Los métodos manuales dependen de la mano de obra. La consistencia es deficiente. Las piezas defectuosas son difíciles de reparar. El sustrato y el sobremoldeo no se pueden separar. El coste de producción en lotes pequeños es elevado. El cambio de modelos es difícil.

8. Sobremoldeo frente a moldeo por inserción
8.1 Diferencia fundamental
El moldeo por inserción es un proceso de un solo paso. Se coloca una pieza prefabricada (generalmente de metal) en el molde. Luego, se inyecta plástico para envolver la pieza. El resultado final es una pieza única que combina metal y plástico. La pieza proporciona resistencia, roscas o conductividad.
El sobremoldeo es un proceso de dos pasos. Primero, se moldea un sustrato de plástico. Luego, este sustrato se coloca en otro molde. Se inyecta un segundo material para recubrir su superficie. El resultado final es una pieza con una estructura de dos capas, dura por dentro y blanda por fuera. La capa de sobremoldeo proporciona agarre, sellado y una mejor sensación al tacto.
8.2 Comparación de procesos
| Elemento de comparación | Moldeo con Insertos | Sobre moldeo |
| Los pasos del proceso | Un paso | Dos pasos |
| Soporte | Inserto de metal o no plástico | Sustrato de plástico |
| Material externo | Plástico | Plástico blando o goma |
8.3 ¿Cómo elegir?
Si necesita resistencia o conductividad del metal, elija el moldeo por inserción. Si necesita una capa exterior blanda para un mejor agarre o sellado, elija el sobremoldeo.
Ambos métodos también pueden utilizarse conjuntamente. Primero, se realiza un moldeo por inserción para obtener un sustrato con inserciones metálicas. Luego, se realiza un sobremoldeo para obtener una pieza final con resistencia y un tacto agradable.

9. ¿Qué industrias utilizan el sobremoldeo?
9.1 Dispositivos médicos
Los mangos de instrumental quirúrgico, las empuñaduras de endoscopios, los instrumentos dentales y otros dispositivos utilizan el sobremoldeo para mejorar la comodidad del agarre y la resistencia al deslizamiento. Las capas de sobremoldeo de silicona también son biocompatibles y resisten la esterilización a altas temperaturas.
9.2 Herramientas eléctricas
Las carcasas de taladros, amoladoras angulares, martillos y otras herramientas suelen utilizar un sustrato de plástico duro con un revestimiento blando de TPE. Esto proporciona resistencia al deslizamiento, absorción de impactos y aislamiento, mejorando así la seguridad durante su uso.
9.3 Consumer Electronics
Las fundas para teléfonos, las carcasas de auriculares, las correas de relojes inteligentes y otros accesorios utilizan el moldeo por inyección para lograr un aspecto bicolor y un tacto suave. Además, mejora su resistencia al agua y al polvo.
9.4 Industria automotriz
Los volantes, las palancas de cambio, las manijas de las puertas y las juntas utilizan sobremoldeo. Esto mejora la sensación al tacto, reduce el ruido y optimiza el sellado.
9.5 Bienes de consumo diario
Los mangos de cepillos de dientes, maquinillas de afeitar, empuñaduras de utensilios de cocina, botellas deportivas y muchos otros productos utilizan un revestimiento blando para mejorar la comodidad y la resistencia al deslizamiento.
9.6 Equipos Industriales
Los paneles de control, las empuñaduras de los instrumentos, las asas industriales y otros componentes utilizan el sobremoldeo para mejorar la durabilidad y la seguridad operativa.

10. ¿Por qué elegir NOBLE como su fabricante de sobremoldeo?
NOBLE ofrece soporte integral para proyectos de sobremoldeo. Ayudamos con la revisión del diseño y la selección de materiales. Proporcionamos retroalimentación DFM para mejorar el diseño de las piezas. Fabricamos moldes de precisión tanto para el sustrato como para el sobremoldeo. Ofrecemos sobremoldeo manual y de dos inyecciones. También realizamos inspecciones en línea para verificar la calidad de la unión. Nuestro equipo gestiona lotes pequeños y producción en masa. Mantenemos registros completos del proceso para garantizar la trazabilidad. Esto cumple con los requisitos de la norma ISO 13485 para proyectos médicos. Desde el prototipo hasta la producción, brindamos soporte durante todo el proceso.
Preguntas frecuentes de Sobremoldeo:
1. ¿Cuál es la diferencia entre sobremoldeo y moldeo por inserción?
El moldeo por inserción coloca una pieza metálica dentro del molde y luego inyecta plástico a su alrededor. El sobremoldeo primero crea una base de plástico y luego moldea una capa blanda sobre ella. El moldeo por inserción consta de un solo paso. El sobremoldeo consta de dos pasos.
2. ¿Qué es el sobremoldeo?
El sobremoldeo es un proceso de moldeo por inyección en dos etapas. Consiste en moldear una capa exterior blanda sobre una base dura.
3. ¿Es caro el sobremoldeo?
El sobremoldeo es más caro que el moldeo por inyección estándar. Requiere dos moldes o una máquina de dos inyecciones. Sin embargo, permite ahorrar en costes de ensamblaje en grandes volúmenes.
4. ¿Su pieza requiere sobremoldeo o inserciones?
Elija el sobremoldeo para obtener agarres suaves, un mejor sellado o una mayor sensación al tacto. Elija insertos para roscas metálicas, mayor resistencia o contactos eléctricos.
5. ¿Cuáles son los cinco tipos de moldeo?
Moldeo por inyección, moldeo por soplado, moldeo por compresión, moldeo rotacional y moldeo por transferencia.






