
Introducción (Párrafo)
¿Qué proceso es mejor para producir docenas de piezas de plástico? ¿ Impresión 3D ? No, es demasiado lenta a menos que haya suficientes máquinas. El moldeo por inyección es más adecuado para pedidos de cientos de piezas . La respuesta es la fundición al vacío . Cubre esa necesidad. Es lo suficientemente rápida. También es lo suficientemente económica. Es lo suficientemente buena para su uso en el mundo real.
Mucha gente pregunta dónde se aplica realmente este proceso. Las aplicaciones del moldeo al vacío abarcan desde prototipos de automóviles hasta instrumental quirúrgico. Aquí es donde mejor funciona: para la creación de prototipos y la producción de lotes pequeños.
Industria automotriz:
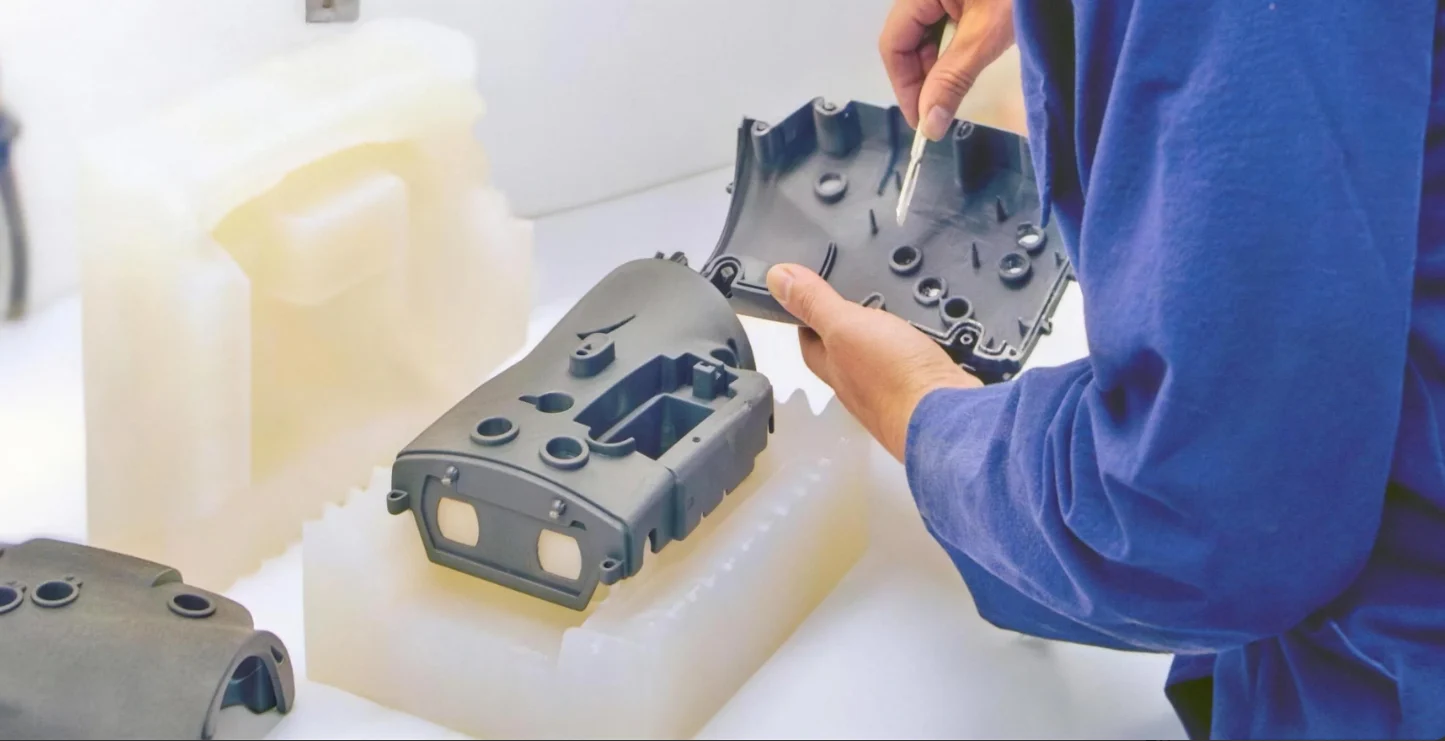
Los fabricantes de automóviles necesitan utilizar la fundición al vacío en sus diseños. También se emplea como componente funcional para probar el compartimento del motor. Para prototipos o coches de carreras, la producción es demasiado baja y el coste de procesamiento con moldes rígidos sería mucho mayor.
Prototipos interiores y exteriores
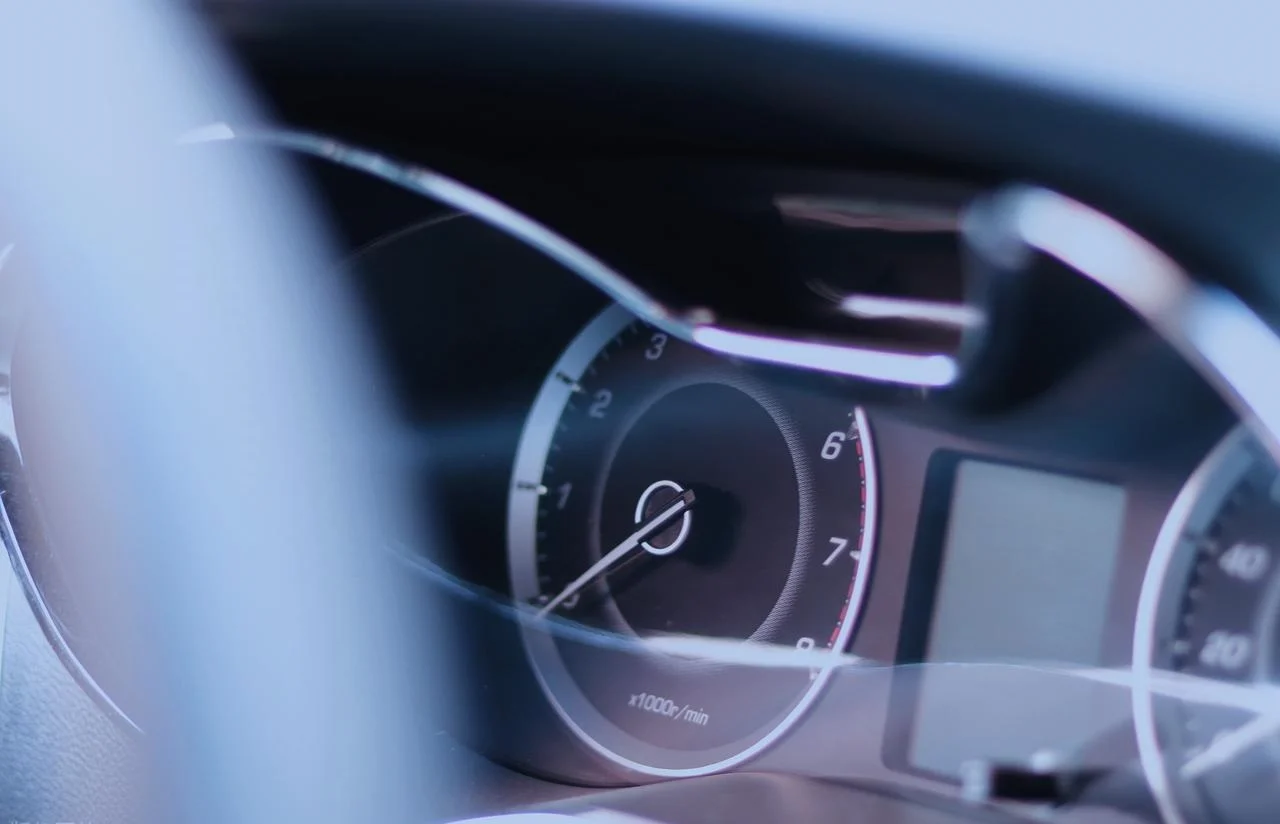
La gente juzga un coche por su interior incluso antes de arrancar el motor. Esto significa que los paneles del salpicadero deben tener la textura y el acabado adecuados. Las rejillas de ventilación también deben moverse con suavidad. Los mandos deben tener un tacto firme y satisfactorio al pulsarlos. Las resinas tipo ABS moldeadas al vacío permiten conseguirlo. Las piezas tienen el mismo aspecto y tacto que el plástico moldeado por inyección de producción.
Las lentes de los faros delanteros y las cubiertas de las luces traseras requieren claridad óptica. Las resinas transparentes resistentes a los rayos UV son ideales para este fin. Los diseñadores ahora pueden fabricar cinco o diez prototipos de lentes para realizar pruebas fotométricas sin tener que esperar meses por un molde.
Pruebas funcionales bajo el capó
El compartimento del motor es un entorno hostil. Se producen ciclos de calor, vibraciones y exposición a productos químicos. Los prototipos deben soportar condiciones reales. Las resinas de alta temperatura para moldeo al vacío pueden soportar estas condiciones. Los soportes, los depósitos de fluidos y los componentes de la admisión de aire se fabrican con materiales que resisten las temperaturas del compartimento del motor. Los datos obtenidos en estas pruebas sirven de base para el utillaje de producción final.
Vehículos personalizados y de baja producción
Los prototipos son expresiones únicas. En cambio, los equipos de carreras construyen veinte coches idénticos para una temporada. Los restauradores de coches clásicos necesitan piezas que los fabricantes originales dejaron de producir hace décadas. Ninguno de estos escenarios justifica el uso de moldes de inyección de acero. El volumen de producción es demasiado bajo.
El moldeo al vacío resuelve este problema. Se pueden fabricar entre diez y cincuenta unidades directamente a partir de moldes de silicona. Las piezas encajan perfectamente, funcionan correctamente y el coste de las herramientas es una fracción del que requerirían los moldes de producción. Para la creación de prototipos y la producción en lotes pequeños en la industria automotriz, esta suele ser la única opción práctica.
Medicina y salud
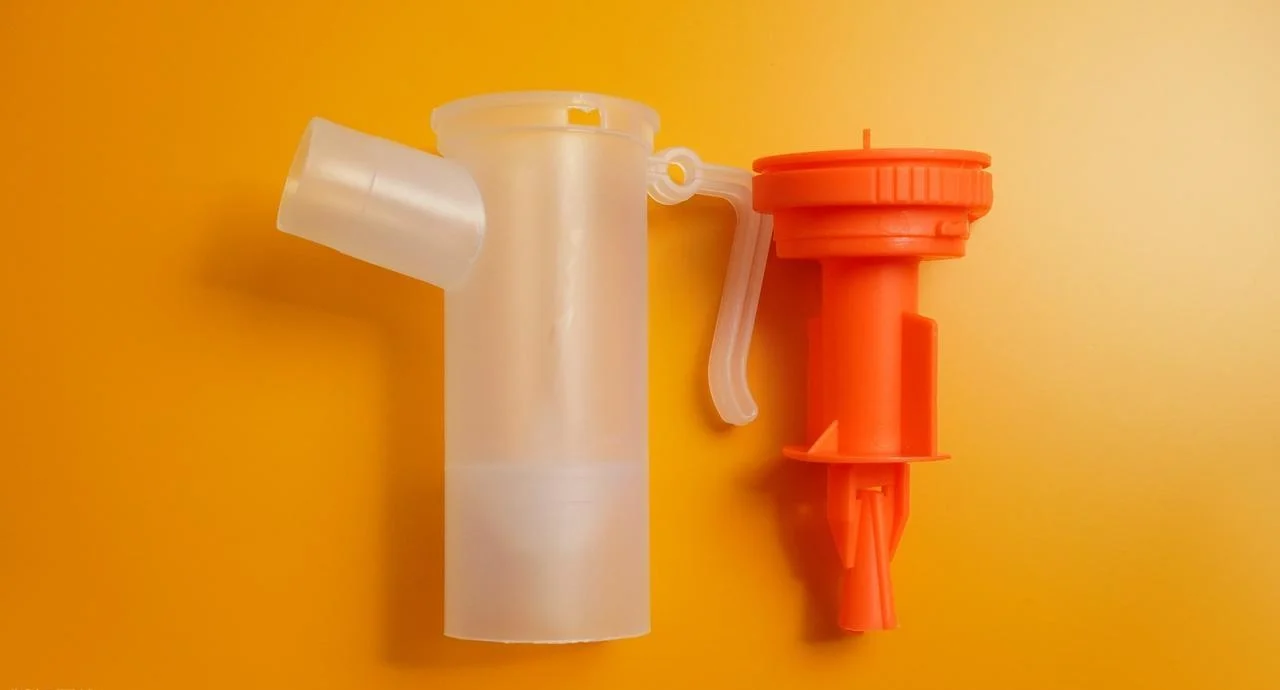
Las normas para el desarrollo de dispositivos médicos son diferentes. La seguridad del paciente es innegociable: los procesos regulatorios exigen documentación. Los ciclos de desarrollo también requieren pruebas de piezas funcionales antes de comprometerse con la producción. El moldeo al vacío es idóneo para esta industria en aplicaciones no implantables.
Dispositivos personalizados para cada paciente
Cada paciente es diferente. Las ortesis deben adaptarse a la forma del pie de cada persona. Los encajes protésicos requieren un contorneado preciso para asegurar un buen ajuste al miembro residual. Los modelos dentales requieren una geometría dental exacta para el diseño de los alineadores.
En este caso, la producción en masa no es adecuada. Cada pieza es única. La fundición al vacío combinada con la impresión 3D de moldes personalizados resuelve este problema. Primero, una clínica escanea la anatomía del paciente. Luego, un técnico imprime un patrón maestro. Un molde de silicona reproduce esa geometría. El resultado es un dispositivo personalizado producido con la máxima eficiencia. Para series de producción de entre uno y cinco dispositivos personalizados, este suele ser el único método de fabricación económicamente viable.
Componentes médicos blandos
No todos los componentes médicos son rígidos. Por ejemplo, los sellos para el manejo de fluidos deben ser flexibles. Las juntas para las carcasas de los instrumentos deben ser resistentes a la deformación permanente por compresión. Las empuñaduras suaves de los instrumentos quirúrgicos requieren una superficie cómoda y antideslizante.
La formulación de caucho Shore A es ideal para aplicaciones de moldeo al vacío como estas. Los componentes blandos se pueden moldear directamente en moldes de silicona. La dureza abarca desde materiales muy blandos, similares a un gel, hasta texturas de caucho más firmes. No se requiere un sistema de sobremoldeo secundario ni herramientas complejas de doble inyección. Simplemente se obtiene una pieza moldeada con las propiedades de material adecuadas.
Una vez más, se aplica la advertencia. Los componentes médicos blandos fabricados mediante este método no son automáticamente aptos para implantes ni para el contacto prolongado con el cuerpo. Se requiere certificación completa, pruebas de materiales y aprobación regulatoria para cualquier uso implantable o crítico. Sin embargo, para la creación de prototipos y la producción en lotes pequeños de piezas médicas no críticas, el moldeo al vacío es un método probado y fiable.
Electrónica de Consumo:
La industria de la electrónica de consumo se mueve a un ritmo vertiginoso. El ciclo de vida del producto se mide en meses, no en años. Los diseñadores necesitan piezas físicas para realizar pruebas de usuario, pruebas de resistencia a caídas y crear muestras de marketing. La fabricación de moldes de acero lleva demasiado tiempo. Imprimir cada pieza individualmente mediante impresión 3D resulta demasiado caro. La fundición al vacío ofrece el equilibrio perfecto para la creación de prototipos y la producción en lotes pequeños en esta industria.
Dispositivos portátiles y de mano
Los usuarios esperan que los dispositivos portátiles se ajusten cómodamente a la piel. La caja de un reloj debe tener bordes suaves. La carcasa de un auricular debe adaptarse al contorno del canal auditivo. La funda de un teléfono requiere recortes precisos para los botones y la cámara.
El moldeo al vacío produce estas carcasas en lotes de diez a cincuenta unidades. Las resinas tipo ABS proporcionan la rigidez y la resistencia al impacto adecuadas. El acabado superficial es idéntico al de las piezas moldeadas por inyección. Los diseñadores utilizan prototipos moldeados en estudios de usuario. Los participantes los usan durante una semana. Se reciben comentarios. Los cambios se incorporan a la siguiente iteración del diseño.
El sobremoldeo para acabados suaves al tacto es otra aplicación. Se fabrican carcasas rígidas con empuñaduras de goma integradas en una sola operación. El molde de silicona sujeta el inserto rígido mientras el material blando se moldea a su alrededor. No se requiere una máquina de moldeo por inyección de dos componentes. Para la producción de bajo volumen de accesorios de alta gama, este método funciona bien.
Drones y robótica
Se fabrican cinco o diez chasis completos para drones en un solo lote. Luego se ensamblan los componentes electrónicos. Posteriormente, se estrella el prototipo contra una pared a propósito para observar qué se rompe. Los datos de estas pruebas destructivas sirven de base para el diseño final del producto.
Una comparación visual común muestra un marco de dron fundido junto a una pieza final moldeada por inyección. Ambas piezas son prácticamente idénticas. Sin embargo, la pieza fundida puede tener una resistencia al impacto ligeramente menor. No obstante, la pieza moldeada resulta más rentable para la producción en grandes volúmenes. Para la creación de prototipos y la producción en lotes pequeños de componentes de drones, el proceso de fundición proporciona datos de pruebas funcionales semanas o meses antes de que el utillaje definitivo esté listo.
Periféricos y cargadores
Las ediciones de lanzamiento de los teclados requieren carcasas personalizadas. Para su producción en lotes pequeños se utiliza la fundición al vacío. Se fabricaron veinte unidades para una campaña de financiación colectiva y otras cien para las primeras muestras de los evaluadores. Estas piezas funcionan de forma idéntica a las de la producción final. La diferencia radica en el coste de fabricación: unos pocos miles de dólares para moldes de silicona frente a decenas de miles para moldes de inyección de acero.
Para las empresas emergentes de electrónica de consumo y las marcas consolidadas que lanzan ediciones limitadas, este proceso ofrece una vía práctica desde el diseño asistido por ordenador (CAD) hasta el producto físico. No se requiere una gran inversión inicial. Simplemente se obtienen piezas funcionales listas para las pruebas y la producción inicial.
Aeroespacial
La industria aeroespacial es un mundo aparte. Las regulaciones son estrictas. Los volúmenes de producción son bajos. Quienes trabajan en este sector necesitan métodos de fabricación que funcionen con lotes pequeños y cumplan con rigurosos estándares de seguridad.
Componentes interiores de la cabina
Los reposabrazos de los asientos se usan mucho. Las tapas de los pestillos se abren y cierran miles de veces. Estas piezas deben resistir el desgaste. Y lo que es aún más importante, no deben quemarse ni liberar humo tóxico en caso de incendio.
Existen resinas ignífugas que cumplen con los estándares de la FAA para el moldeo al vacío. El material supera las pruebas de combustión vertical y cumple con la densidad de humo requerida. Para la fabricación de pequeñas cantidades de componentes no estructurales para cabinas, este proceso permite prescindir de las herramientas utilizadas en la industria aeroespacial.
Maquetas y pruebas de cabinas de mando
Antes de empezar a cortar metal para un nuevo diseño de cabina, los diseñadores deben probar la ergonomía. Los marcos de las pantallas deben ser fáciles de leer desde diferentes ángulos. Los paneles de control deben ser accesibles con los dedos, incluso con guantes.
El moldeo al vacío es una excelente manera de fabricar rápidamente estos componentes de prueba. Los paneles de interruptores están hechos de resina negra similar al ABS. Se pueden conseguir biseles de pantalla con acabados mate o texturizados. Las piezas simplemente encajan en los marcos estructurales. Los pilotos interactúan con ellas. Los ingenieros observan y miden.
Piezas para UAV y drones
Los drones utilizados por las fuerzas armadas y para reconocimientos no suelen costar miles de dólares. Es bastante común fabricar cincuenta o cien unidades. Cada fuselaje necesita soportes para los sensores, las carcasas de las baterías y los compartimentos de la aviónica.
Las resinas resistentes a los impactos y ligeras para moldeo al vacío son ideales para esta tarea. Se moldean componentes completos de la estructura del avión en lotes de diez a veinte unidades. Las piezas son lo suficientemente resistentes para las pruebas de vuelo y lo suficientemente ligeras para cumplir con los límites de carga útil. Al producir una pequeña cantidad de vehículos aéreos no tripulados, este método suele ser más rápido y económico que mecanizar cada componente a partir de un bloque sólido o esperar meses por las herramientas de producción.
Repuestos para aeronaves antiguas
Este es un problema doloroso. Los aviones suelen volar durante treinta o cuarenta años. El fabricante original dejó de producir repuestos hace quince años. Se rompe un pestillo. Se agrieta un panel. El operador necesita una pieza de repuesto. No mil. Ni siquiera cincuenta. Solo una.
La fundición al vacío resuelve este problema. No hay cantidad mínima de pedido. No se generan costes de ingeniería no recurrentes para los moldes de producción. Para la sustitución bajo demanda de componentes descatalogados, esta es una solución práctica. Permite a los operadores volver a poner en servicio sus aeronaves sin recurrir a costosos procesos de ingeniería inversa o mecanizado a medida.
Capacitador de Alto Voltaje para la Industria: Rendimiento y Fiabilidad y robótica
La línea de producción se ha averiado. Alguien necesita una pieza de repuesto para mañana. Se ha diseñado una nueva célula robótica. El equipo necesita pinzas funcionales en una semana. Quienes trabajan en el sector industrial conocen bien este tipo de presión. El moldeo al vacío es ideal para la creación de prototipos y la producción en pequeñas series de componentes no estructurales.
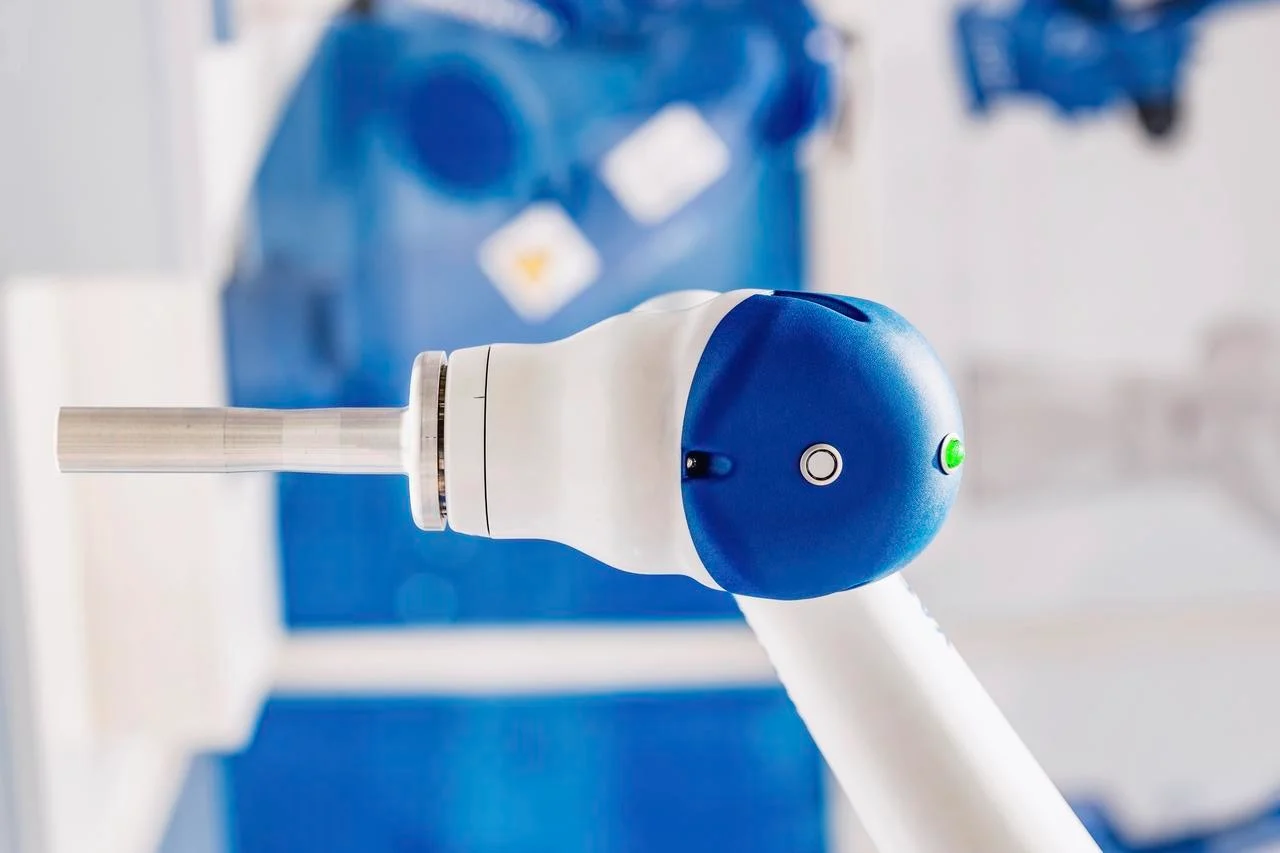
Efectores finales robóticos
Los robots colaborativos, o cobots, trabajan junto a las personas. Sus pinzas deben ser lo suficientemente firmes para sujetar una pieza, pero a la vez lo suficientemente flexibles para evitar aplastarla o lesionar la mano humana. Las mandíbulas metálicas rígidas no son adecuadas para este propósito.
Los poliuretanos similares al caucho para moldeo al vacío solucionan este problema. Se pueden moldear pinzas flexibles con durezas personalizadas. Este material tiene una alta resistencia al desgarro y buena resistencia a la abrasión. Estas pinzas se acoplan a un robot colaborativo y se someten a semanas de pruebas en fábrica. Los cambios de diseño se incorporan a la siguiente revisión del molde. No hay que esperar a que se fabriquen las herramientas de inyección. No se necesita un costoso sistema de sobremoldeo.
Carcasas para sensores y cámaras
La automatización industrial depende de diversos sensores y cámaras. Estos requieren protección contra el polvo, las salpicaduras de refrigerante y los impactos accidentales. Las dimensiones y la ubicación de los conectores de cada sensor varían, por lo que las carcasas estándar rara vez se ajustan.
Por lo tanto, la fundición al vacío se utiliza para producir carcasas protectoras personalizadas para proyectos de automatización de bajo volumen. Estas carcasas pueden fundirse con bridas de montaje integradas, sistemas de alivio de tensión para cables y ventanas transparentes para sensores ópticos. Para lotes de entre cinco y veinte carcasas de sensores, este método proporciona componentes funcionales sin necesidad de mecanizar cada una mediante CNC a partir de una pieza sólida.
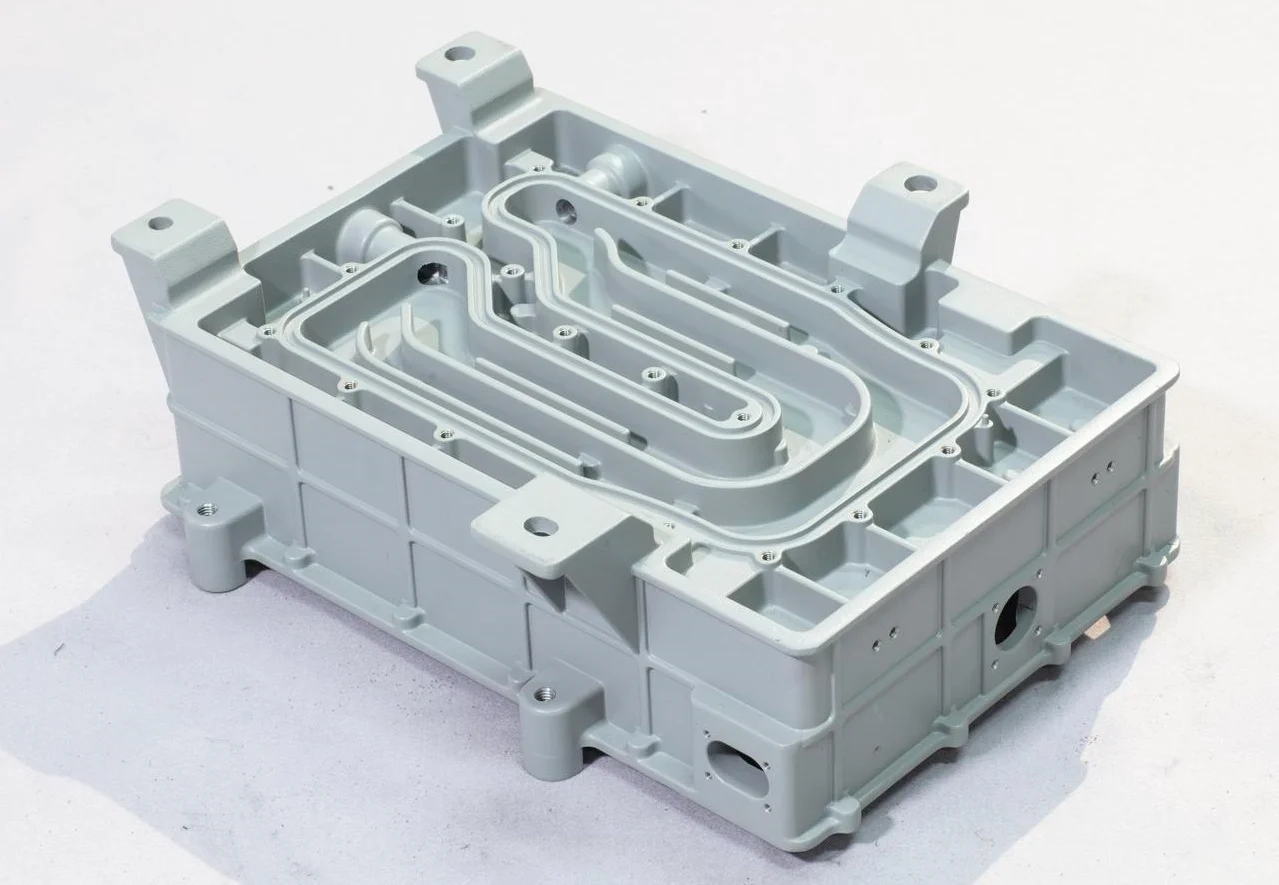
Bienes de consumo, electrodomésticos y diseño
Los ingenieros no pueden tomar decisiones basándose únicamente en las imágenes en pantalla. Necesitan poder sentir la textura de la superficie y comprobar cómo encajan las piezas. El moldeo al vacío es ideal para la creación de prototipos y la producción en lotes pequeños.
Carcasas para pequeños electrodomésticos
La carcasa de la batidora debe ajustarse perfectamente al motor. El panel de botones debe estar alineado con los interruptores inferiores. El pestillo de la tapa debe encajar correctamente.
Los diseñadores crean modelos CAD y los envían para la creación de prototipos. Mediante moldeo al vacío, se fabrican carcasas completas para los electrodomésticos en resinas similares al ABS o al policarbonato. A continuación, un equipo ensambla un prototipo funcional que incorpora el motor, la placa de circuito y el cableado. Finalmente, se prueba el proceso de ensamblaje.
Para los paneles de las cafeteras, el acabado superficial es fundamental. Un panel frontal brillante deja ver hasta la más mínima huella dactilar, mientras que uno texturizado las disimula. El moldeo al vacío reproduce fielmente ambos acabados a partir del patrón maestro. El aspecto y la textura se evalúan en una maqueta completamente ensamblada. Cualquier modificación se incorpora al sistema CAD. En pocos días se produce un nuevo lote de piezas fundidas.
Artículos deportivos y juguetes
Las viseras de los cascos deben ser nítidas y resistentes a los impactos. Las monturas de las gafas deben ser lo suficientemente flexibles para adaptarse a diferentes formas de rostro y, al mismo tiempo, sujetar las lentes de forma segura. Las figuras de acción requieren un detallado preciso de los rostros y los accesorios.
El moldeo al vacío permite satisfacer estas diversas necesidades. Los poliuretanos transparentes para viseras transmiten la luz sin distorsión. Las formulaciones flexibles proporcionan la tensión adecuada para las monturas de las gafas. Las resinas rígidas de alta resolución capturan los detalles finos de las figuras de acción coleccionables.
Maquetas arquitectónicas y artísticas
Los arquitectos necesitan poder dimensionar los componentes de un edificio para las presentaciones a los clientes. Un diseño de pantalla de lámpara personalizado podría venderse solo en cincuenta unidades. Un escultor podría querer producir una edición limitada de una pieza.
El moldeo al vacío es ideal para todos estos proyectos. Se imprime un patrón maestro a partir de un diseño CAD o se escanea una escultura original. Un molde de silicona reproduce cada detalle de la superficie. Las piezas fundidas son idénticas al patrón maestro. Posteriormente, se pueden enviar varias copias a clientes, galerías o distribuidores.
Cuándo NO utilizar la fundición al vacío
La fundición al vacío es una técnica útil. Sin embargo, no es adecuada para todos los trabajos. Comprender sus limitaciones puede evitar errores costosos e incumplimiento de plazos. Aquí es donde falla el proceso.
Automoción: Más de 10,000 piezas
Las manijas de las puertas de los automóviles se venden por millones en diversas plataformas de vehículos. Un panel de tablero se vende por cientos de miles cada año. El moldeo al vacío no puede producir estos volúmenes. Un molde de silicona puede producir entre diez y cincuenta piezas antes de degradarse. El proceso por pieza es lento. El costo del material por libra también es más alto que el de los termoplásticos comunes.
El método correcto es el moldeo por inyección. Sin embargo, el costo inicial de las herramientas es elevado. No obstante, el precio por pieza a gran escala es de tan solo unos centavos. Quienes intentan el moldeo al vacío para piezas automotrices de alto volumen descubren que consumen docenas de moldes de silicona y terminan pagando más por pieza que con herramientas de acero. Simplemente, las cuentas no cuadran.
Médico: Implante permanentes
Una prótesis de cadera dura décadas. Una caja de fusión espinal debe mantener su integridad estructural al someterse a cargas repetidas. La seguridad del paciente nunca debe verse comprometida por el uso de una pieza de poliuretano fundido. Las propiedades del material están bien documentadas. Sin embargo, su comportamiento a largo plazo ante la fluencia y la fatiga no es el mismo que el del PEEK o el titanio de grado implante.
El estándar aquí es el mecanizado CNC de metales de grado médico o termoplásticos aprobados. La fundición al vacío no es adecuada para dispositivos implantables permanentes, de carga o de larga duración. Quienes solicitan implantes fundidos demuestran un desconocimiento tanto de la ciencia de los materiales como del proceso regulatorio. Los organismos reguladores no los aprobarán. Los ingenieros no deberían proponerlo.
Aeroespacial: Largueros estructurales primarios
El peso de una aeronave recae sobre el larguero de su ala durante el vuelo. Los componentes del tren de aterrizaje soportan una tensión extrema en cada despegue y aterrizaje. Los poliuretanos fundidos no son materiales estructurales. Se deforman bajo carga sostenida. Se ablandan a temperaturas moderadas. Además, carecen de la resistencia a la fatiga del aluminio, el titanio y los compuestos de carbono de calidad aeronáutica.
Las opciones adecuadas para los componentes del tren de aterrizaje son el mecanizado de metales, la fabricación con materiales compuestos o los componentes forjados. La fundición al vacío no tiene cabida en las estructuras primarias del fuselaje. Esto es algo que los profesionales de la industria aeroespacial comprenden.
Electrónica de consumo: Millones de unidades
Las fundas para smartphones se venden por decenas de millones. La carcasa de un cargador popular alcanza precios de seis cifras. El moldeo al vacío para estas cantidades resulta inviable.
El moldeo por inyección es la única opción económica a gran escala. El molde de acero puede costar cincuenta mil dólares. Sin embargo, el costo amortizado sobre un millón de unidades sería de tan solo cinco centavos por pieza. La fundición al vacío a gran volumen cuesta dólares por pieza. La diferencia es enorme.
Elija NOBLE para la mejor fabricación de fundición al vacío.
NOBLE es una planta de procesamiento de metales y plásticos totalmente integrada, especializada en la producción de bajo a medio volumen. Cerramos la brecha entre los prototipos y la producción en masa ofreciendo capacidades internas de mecanizado CNC y moldeo por inyección, respaldadas por rigurosos sistemas de gestión de calidad.
Nuestras capacidades de procesamiento principales
No solo fabricamos prototipos; terminamos el trabajo. Nuestra planta se encarga de toda la cadena de fabricación:
| Proceso | Materiales | Aplicaciones principales |
| Moldeo por inyección | ABS, PC, Nylon, PEEK, Acetal | Tiradas de producción de alto volumen |
| Mecanizado CNC | Aluminio, latón, acero inoxidable, titanio | Soportes de precisión, carcasas y piezas metálicas funcionales |
| Fundición al vacío | Poliuretanos, siliconas, resinas tipo ABS | Prototipos de 10 a 100 unidades, utillaje para puentes |
| Acabado superficial | Pintura, galvanizado, anodizado, texturizado | Piezas cosméticas para el consumidor y la automoción |
| Asamblea | Remachado térmico, soldadura ultrasónica y ensamblaje manual | Componentes listos para enviar |
Nuestras certificaciones
Operamos bajo estándares de calidad reconocidos internacionalmente para dar servicio a industrias exigentes como la de dispositivos médicos, la automotriz y la aeroespacial.
- ISO 9001:2015 (Gestión de la Calidad): Certificado para el diseño, la producción y la entrega uniformes de componentes metálicos y plásticos en todos los sectores industriales.
- ISO 13485:2016 (Dispositivos médicos): Certificado para la fabricación de componentes utilizados en instrumentos quirúrgicos, equipos de diagnóstico y dispositivos médicos de clase I/II (excluyendo implantes a menos que se especifique lo contrario).
Preguntas Frecuentes
¿Puede la fundición al vacío sustituir al moldeo por inyección?
No, la fundición al vacío tiene un propósito diferente. Produce entre diez y cincuenta piezas a partir de un molde de silicona. En cambio, el moldeo por inyección puede producir miles o incluso millones de piezas a partir de un molde de acero. El coste inicial y el plazo de entrega del moldeo por inyección son mucho mayores. Sin embargo, el coste por pieza a gran escala es mucho menor. La fundición al vacío cubre la necesidad de volúmenes bajos. No está diseñada para la producción en grandes volúmenes.
¿Cuántas piezas puede fabricar un molde de silicona?
Entre veinte y treinta piezas. Esto depende de la geometría de las piezas y de la resina utilizada. Las formas simples sin socavados pueden producir hasta cuarenta piezas. Las formas complejas con esquinas afiladas o paredes delgadas pueden agrietar el molde después de quince inyecciones. El molde se degrada gradualmente. El acabado superficial se deteriora primero. La precisión dimensional se ve afectada posteriormente.
¿Es adecuado el moldeo al vacío para piezas transparentes?
Sí, pero con limitaciones. La nitidez del producto final depende del acabado superficial del patrón maestro. Un patrón maestro pulido produce una pieza transparente. Sin embargo, un patrón maestro rugoso da como resultado una pieza opaca. Además, cualquier burbuja en la resina es claramente visible en las piezas transparentes. Por lo tanto, una desgasificación adecuada es fundamental. Los resultados son excelentes para piezas cosméticas transparentes, como los modelos de exhibición. Sin embargo, para lentes de grado óptico que requieren un índice de refracción preciso, se prefieren los plásticos ópticos moldeados por inyección o el vidrio mecanizado.







