
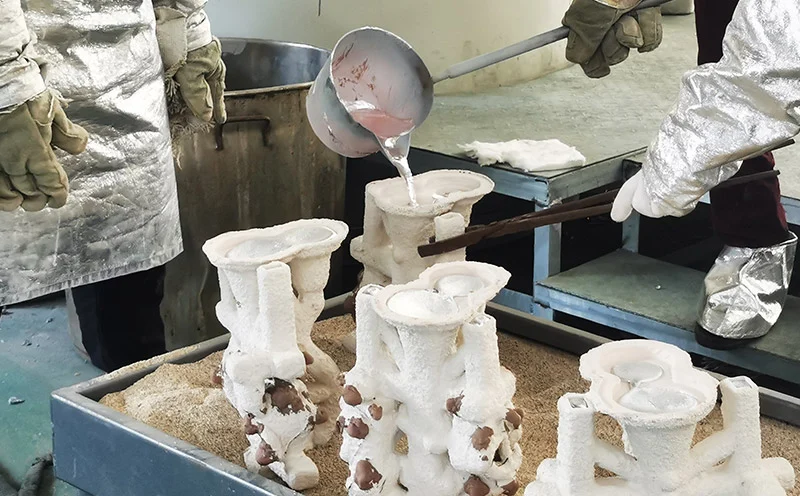
La fundición a la cera perdida al vacío no es nueva. El proceso de cera perdida se remonta a miles de años. Pero la parte del vacío es moderna. Se produce oxidación, se forman poros y, en última instancia, los componentes fallan durante su uso.
La tecnología de vacío elimina el aire, manteniendo puro el material fundido. El molde cerámico tampoco libera gases. Las piezas resultantes son densas y sin defectos. Por esta razón, las industrias aeroespacial, médica y de generación de energía confían en la fundición a la cera perdida al vacío para fabricar componentes críticos.
¿Qué es la fundición a la cera perdida al vacío?
Definición
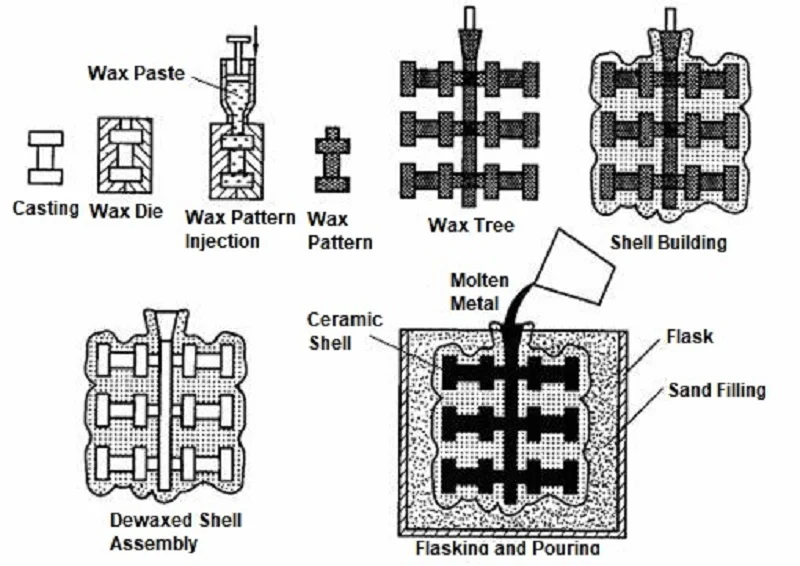
Las piezas comienzan con un modelo de cera. Se recubre con cerámica. Se derrite la cera. Se obtiene un molde. Se vierte el metal. Eso es fundición a la cera perdida.
La fundición a la cera perdida al vacío sigue la misma secuencia. Sin embargo, el vertido se realiza dentro de una cámara de vacío. El molde se evacúa. El metal se funde al vacío. El vertido se produce sin contacto con el aire. Esa simple diferencia lo cambia todo.
¿Por qué se utiliza la aspiradora?
Existen cuatro razones que impulsan el uso del vacío.
Reducir la oxidación. Los metales reactivos se oxidan inmediatamente al exponerse al aire. El titanio, el circonio y las superaleaciones son particularmente propensos a la oxidación. Un entorno de vacío elimina la fuente de oxígeno, manteniendo el metal limpio.
Evita la absorción de gases. El hidrógeno y el nitrógeno pueden disolverse en el metal fundido y escapar durante la solidificación, formando porosidad. El proceso de vacío elimina estos gases antes de que puedan causar problemas.
Mejora la limpieza del metal. Durante la fusión al aire libre se forman óxidos e inclusiones que quedan atrapados en la pieza fundida y actúan como puntos de inicio de grietas. La fusión al vacío elimina estas fuentes de contaminación.
Se obtienen piezas fundidas densas. Al no presentar porosidad, las piezas fundidas son completamente densas. Se mejoran las propiedades mecánicas, se prolonga la vida útil y los componentes pueden soportar las exigencias de las aplicaciones críticas.
Mejora las propiedades mecánicas. Mayor densidad significa mayor resistencia. Un metal más puro significa mejor ductilidad. La combinación de estos dos factores ofrece un rendimiento inigualable en piezas fundidas al aire.
La fundición a la cera perdida al vacío ofrece estas cinco ventajas. Por ello, se ha convertido en el proceso estándar para álabes de turbina, implantes médicos y componentes estructurales aeroespaciales. El vacío no es una característica opcional, sino la base del proceso.
Proceso de fundición a la cera perdida al vacío paso a paso
Paso 1: Creación del patrón de cera
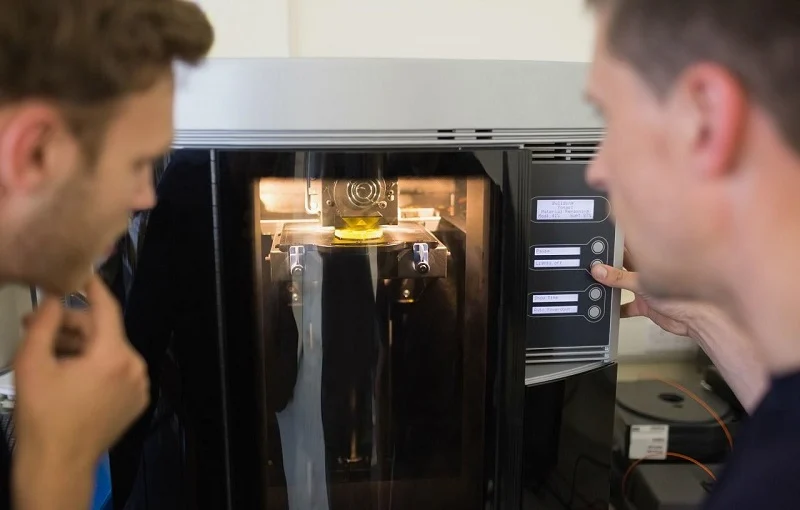
La cera fundida se vierte en un molde metálico. Este molde ha sido mecanizado con precisión. La cera fundida rellena cada detalle, asegurando que el patrón de cera resultante se ajuste perfectamente al molde. La precisión alcanzada en esta etapa determina la precisión de la fundición final.
Se ensamblan varios modelos en un bebedero central. Esta estructura ramificada sostiene todas las piezas. La orientación y el espaciado de las piezas son cruciales. El diseño del bebedero determina cómo fluye el metal hacia cada cavidad. Un diseño inadecuado puede provocar turbulencias en el fluido. Estas turbulencias atrapan el gas, lo que resulta en piezas defectuosas.
Paso 2 – Construcción de la carcasa cerámica
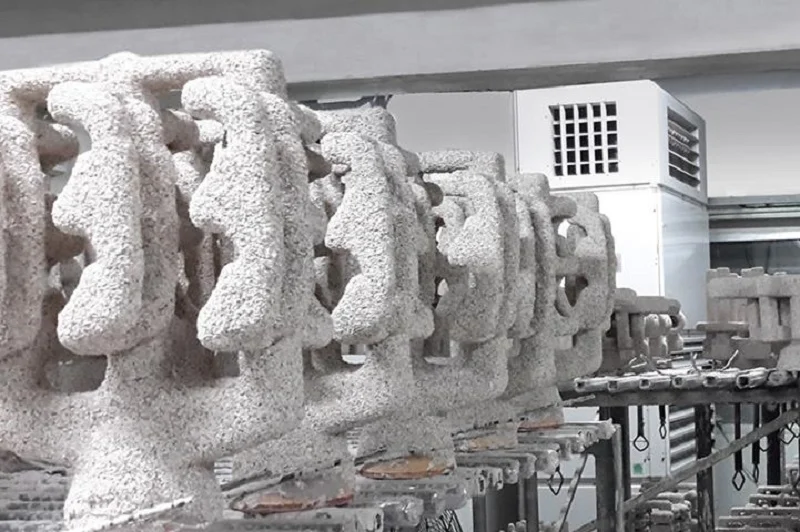
Sumerja el modelo de cera en la pasta cerámica. A continuación, aplique yeso en polvo sobre la superficie húmeda. Repita el ciclo de inmersión y aplicación de yeso. Aplique la siguiente capa solo después de que la anterior se haya secado. El proceso estándar consta de seis a ocho capas. Las carcasas más gruesas pueden soportar condiciones de fundición más severas.
Los materiales cerámicos se eligen en función de la aleación.
La sílice es el material principal. Es económica y adecuada para una amplia gama de aleaciones.
El zirconio puede soportar temperaturas más elevadas y es resistente al choque térmico.
La alúmina es químicamente estable y no reacciona con la mayoría de los metales.
La mullita logra un equilibrio entre resistencia y estabilidad térmica.
La itria es para titanio. No reacciona con el titanio fundido. Esto es fundamental porque el titanio disuelve la mayoría de los demás materiales cerámicos.
Paso 3 – Desparafinado y cocción de la cáscara
La cera debe separarse de la carcasa antes de verterla. Un autoclave realiza el primer paso. Vapor a alta presión derrite la cera, que fluye a través del bebedero. La carcasa permanece intacta.
Luego, la carcasa se introduce en un horno. El ciclo de desgasificación se realiza a una temperatura de entre 800 °C y 1000 °C. La cera residual se quema por completo. La cerámica se sinteriza y adquiere resistencia. La carcasa se vuelve lo suficientemente rígida como para soportar el vertido.
El último paso es el precalentamiento del molde. La carcasa se calienta a la temperatura de vertido antes de introducirla en la cámara de vacío. El choque térmico entre el metal caliente y la carcasa fría provoca que esta se agriete y el metal se derrame. El precalentamiento evita este problema.
Estos tres pasos preparan la estructura para la fundición a la cera perdida al vacío. La siguiente fase —la fusión y el vertido— tiene lugar dentro de la cámara de vacío. Ahí es donde el proceso se diferencia realmente de la fundición a la cera perdida convencional.
Paso 4 – Fusión al vacío y vertido
La carcasa precalentada se coloca en la cámara de vacío. La cámara se sella y se extrae el aire. La presión se reduce a entre 10⁻² y 10⁻⁴ milibares, un estado cercano al vacío.
La fusión por inducción al vacío se realiza dentro de esta misma cámara de vacío. Una bobina de inducción rodea el crisol, fundiendo el metal. Dado que el metal fundido no está expuesto al oxígeno ni al nitrógeno, permanece puro.
El vertido al vacío consiste en inclinar la cámara de vacío y el crisol para que el metal fundido fluya hacia el molde. Todo el proceso se realiza en condiciones de vacío, lo que evita la oxidación y la absorción de gases, y garantiza que el metal llene el molde.
Este paso es fundamental en la fundición a la cera perdida al vacío. El vacío cumple dos funciones cruciales: elimina los gases disueltos en el metal fundido e impide la entrada de nuevos gases. El resultado es una pieza fundida densa y sin defectos.
Paso 5: enfriamiento y solidificación
El enfriamiento comienza después del vertido. La velocidad es importante.
El enfriamiento rápido produce granos finos, lo que implica mayor resistencia. Sin embargo, la tensión térmica puede provocar grietas en secciones de paredes delgadas.
El enfriamiento lento produce granos más gruesos, lo que se traduce en una mayor resistencia a la fluencia a altas temperaturas. Las palas de las turbinas requieren esta propiedad.
La solidificación direccional controla la orientación del grano. Al extraer el molde del horno, se elimina el calor por un extremo. Los granos crecen en paralelo a la dirección de extracción, lo que mejora la resistencia a la fluencia.
Las piezas fundidas monocristalinas representan la máxima expresión en este sentido. Al presentar un único grano y carecer de límites de grano, no se produce deslizamiento entre ellos a altas temperaturas. Este proceso se utiliza para fabricar álabes de turbina con los requisitos más exigentes. La fundición a la cera perdida al vacío es el único método para producir este tipo de álabes.
Paso 6 – Eliminación de la cáscara y acabado
Se retira la carcasa cerámica. El cuerpo principal se rompe por impacto mecánico. Un chorro de agua elimina las capas restantes. En este punto, la pieza queda al descubierto.
La pieza se separa del bebedero; normalmente, los operarios utilizan una muela abrasiva o una sierra de cinta para realizar esta operación. En esta etapa, la superficie del bebedero es rugosa, por lo que el operario elimina el material sobrante mediante mecanizado.
A continuación, se aplica un tratamiento térmico. El calentamiento y el enfriamiento se utilizan para conferir a la pieza las propiedades mecánicas adecuadas: resistencia, ductilidad y dureza. Los parámetros específicos dependen del tipo de aleación.
El mecanizado permite que las superficies críticas alcancen sus dimensiones finales. Las tolerancias que la fundición no puede cumplir se logran mediante el mecanizado. Las áreas que requieren superficies lisas se rectifican.
La inspección es el paso final. Incluye comprobaciones dimensionales, inspección por rayos X para detectar defectos internos, pruebas de penetración para detectar grietas superficiales y pruebas ultrasónicas para detectar porosidad subsuperficial. Solo se envían las piezas que superan todas las inspecciones.
Estos seis pasos definen por completo el proceso de fundición a la cera perdida al vacío, de principio a fin. Cada paso es indispensable e influye en los procesos posteriores. La tecnología de vacío no es un detalle menor; es precisamente lo que permite aplicar con éxito este proceso a aleaciones críticas.
Aleaciones metálicas comunes utilizadas en la fundición a la cera perdida al vacío
Acero Inoxidable
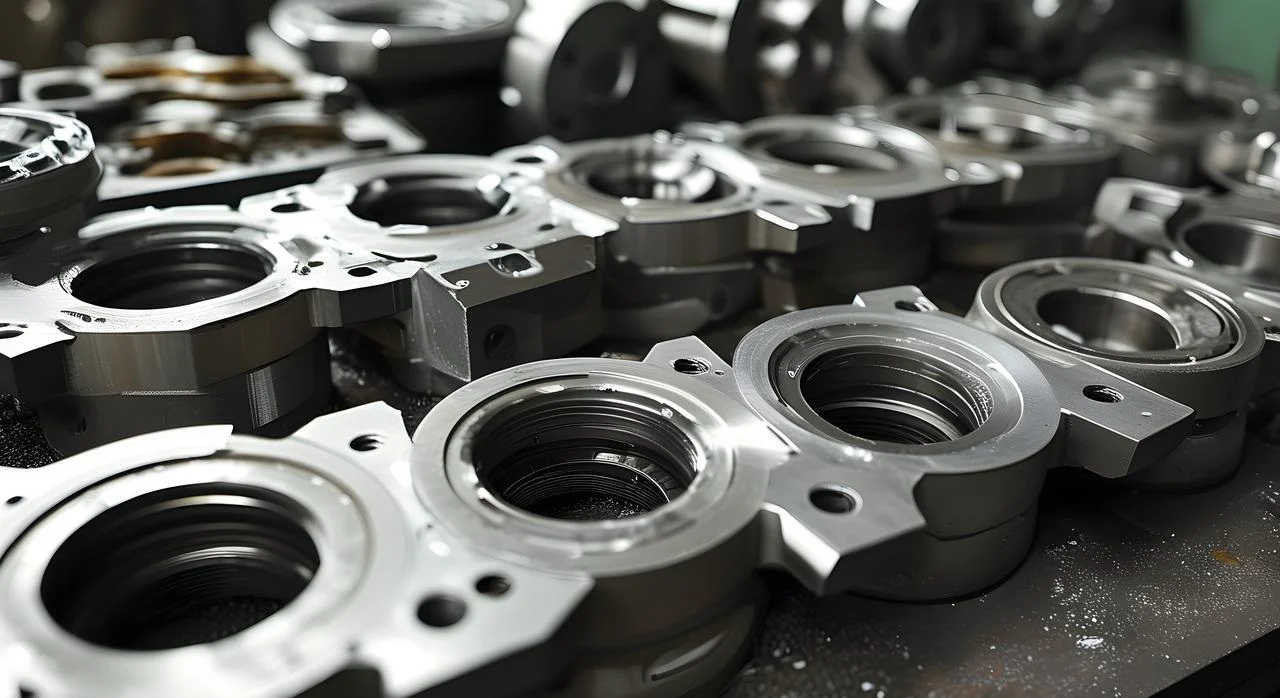
El acero inoxidable es el material principal. Para piezas que requieren resistencia a la corrosión y una resistencia moderada, se suele utilizar el proceso de fundición al vacío. Las carcasas de bombas, los cuerpos de válvulas y los componentes marinos son ejemplos típicos.
Su ventaja reside en la calidad constante. El vacío elimina el hidrógeno. En el acero inoxidable fundido a presión atmosférica, el hidrógeno puede provocar porosidades. Las piezas producidas mediante fundición al vacío son de calidad fiable.
¿Las desventajas? El acero inoxidable no tiene requisitos tan estrictos para los procesos de vacío como el titanio. Para piezas con geometrías simples, la fundición al vacío puede no ser rentable.
Herramienta de acero
Los aceros para herramientas se utilizan en herramientas de corte, matrices y componentes de desgaste. Su alto contenido de carbono y aleación les confiere dureza. El tratamiento térmico se emplea para lograr sus propiedades finales. El proceso de fundición al vacío produce una microestructura pura, libre de óxidos e inclusiones, que presenta una respuesta uniforme al tratamiento térmico.
Su principal propiedad es la resistencia al desgaste. La microestructura pura garantiza una distribución uniforme de los carburos, prolongando así la vida útil de los componentes. La necesidad de fundición al vacío se debe a la sensibilidad de esta aleación al oxígeno.
Superaleaciones a base de níquel
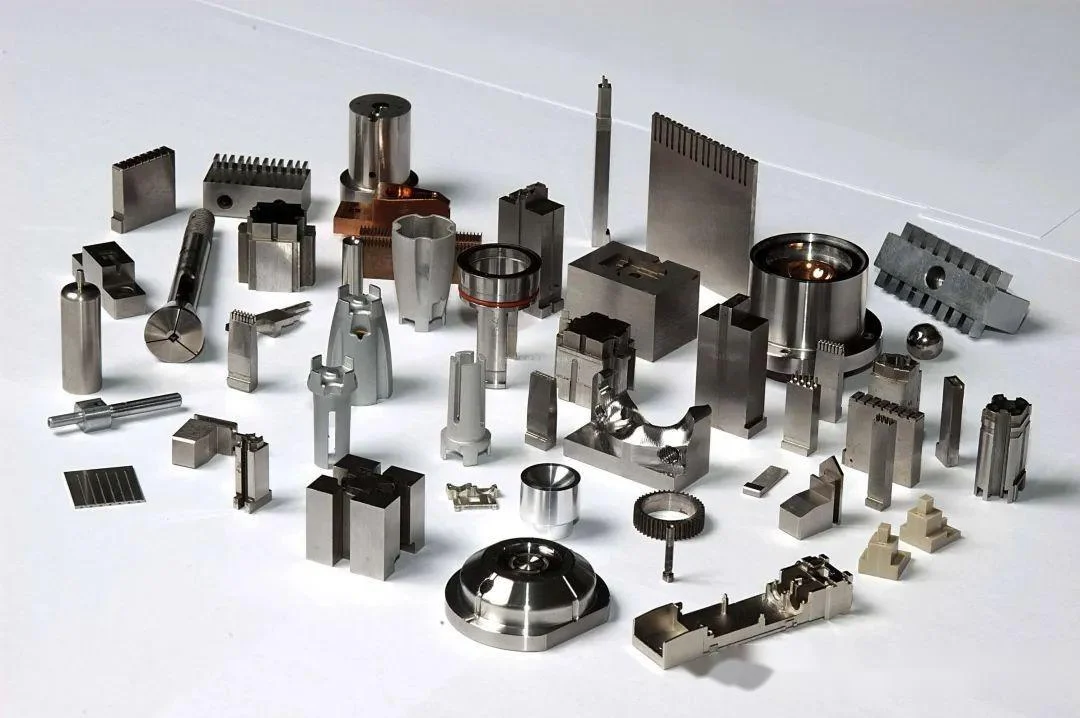
Aleaciones Inconel 718, Waspaloy y René. Se trata de materiales de alta temperatura que mantienen su resistencia a temperaturas comprendidas entre los 700 °C y los 1000 °C. Se utilizan en álabes de turbinas, cámaras de combustión y toberas de escape.
Su rendimiento es excepcional: resistencia a la fluencia, a la oxidación y a la fatiga. ¿Cuáles son sus limitaciones? Son costosos, difíciles de mecanizar y requieren fundición al vacío.
La fundición a la cera perdida al vacío es el método de fundición estándar para estas aleaciones. La fundición convencional dañaría estas aleaciones, por lo que los procesos al vacío son esenciales.
Aleaciones a base de cobalto
Las aleaciones de cobalto ofrecen resistencia al desgaste y a altas temperaturas. El estelita es la más común. Se utilizan en asientos de válvulas, bujes e instrumental quirúrgico.
Sus propiedades se deben a la formación de carburos. Los carburos de cromo aportan dureza. Estas aleaciones resisten el desgaste y la corrosión. Entre sus aplicaciones industriales se incluyen impulsores de bombas, matrices de extrusión y álabes de turbinas.
Aleaciones de titanio
El titanio es la opción de alto rendimiento. La aleación Ti-6Al-4V es la estándar. Su relación resistencia-peso es excelente. Su biocompatibilidad lo hace ideal para implantes.
La exigencia para la fundición a la cera perdida al vacío es absoluta. El titanio absorbe oxígeno y nitrógeno del aire. La fragilización resultante destruye su ductilidad. El vacío protege el metal fundido. La pieza conserva sus propiedades.
Aleaciones de aluminio
El aluminio es menos común en la fundición al vacío. La película de óxido es protectora, pero la porosidad por hidrógeno representa un problema. Las aleaciones A356 y AlSi10Mg se benefician de la desgasificación al vacío.
Las aplicaciones requieren un peso mínimo. Soportes aeroespaciales y componentes de suspensión para automóviles. El vacío mejora las propiedades. Sin embargo, el costo suele ser difícil de justificar. La fundición al aire suele ser suficiente para el aluminio.
¿Por qué elegir NOBLE para la fundición a la cera perdida al vacío y la fabricación de precisión?

NOBLE se especializa en la fabricación de precisión de metales y plásticos. Sus productos se destinan a clientes de diversos sectores: médico, aeroespacial, automotriz e industrial. La entrega estándar incluye componentes personalizados de alta calidad.
Servicios de fabricación de extremo a extremo
El proceso comienza antes de la producción. El soporte de diseño de producto permite detectar problemas con anticipación. Las revisiones de Diseño para la Fabricación (DFM) optimizan la pieza para el proceso. La guía de selección de materiales garantiza la elección de la aleación adecuada para la aplicación.
El prototipado rápido valida el diseño antes de la fabricación de las herramientas. Luego comienza la producción. La fundición a la cera perdida al vacío crea piezas metálicas complejas y sin defectos. El mecanizado CNC ajusta las superficies críticas a las tolerancias finales. El moldeo por inyección de plástico se utiliza para componentes de polímero de alto volumen. El acabado superficial añade resistencia a la corrosión y mejora la estética.
Se realiza un control de calidad en todo el proceso. El ensamblaje construye los subsistemas. El empaquetado y la logística envían el producto terminado.
Un único proveedor se encarga de todo. Desde el concepto hasta la pieza terminada. Sin traspasos. Sin interrupciones. Un único punto de contacto.
Calidad en la que puede confiar
El sistema de calidad está certificado y documentado.
La norma ISO 9001:2015 abarca la gestión general de la calidad. Procesos consistentes. Inspección documentada. Registros trazables.
La norma ISO 13485:2016 añade el rigor necesario para la fabricación de dispositivos médicos. Trazabilidad más estricta. Validación de procesos más rigurosa. Sin desviaciones.
Colabora con NOBLE
El equipo de ingeniería está a su disposición para ayudarle. Selección de materiales. Optimización de la fabricabilidad. Prototipado. Producción a gran escala. Póngase en contacto con NOBLE para indicarnos sus necesidades específicas. El equipo le proporcionará la solución idónea para su aplicación.
Preguntas Frecuentes
¿Qué es la fundición a la cera perdida al vacío?
Proceso en el que se vierte metal fundido en un molde cerámico al vacío. El molde de cera se derrite primero. El vacío elimina la oxidación y la porosidad gaseosa.
¿Por qué se utiliza el vacío en la fundición a la cera perdida?
Para evitar la oxidación y la absorción de gases en metales reactivos y superaleaciones. El vacío también elimina los gases disueltos en el metal fundido antes de la solidificación.
¿Qué materiales se pueden fundir mediante la técnica de fundición a la cera perdida al vacío?
Aceros inoxidables, aceros para herramientas, superaleaciones a base de níquel, aleaciones a base de cobalto, aleaciones de titanio y algunos grados de aluminio. El proceso es fundamental para los materiales que reaccionan con el aire.
¿Cuál es el mejor material cerámico para la carcasa?
Depende de la aleación. La sílice y el zirconio funcionan bien con la mayoría de los aceros. La itria se usa para el titanio porque no reacciona con el metal fundido.
¿Es posible fundir titanio mediante moldeo por inversión al vacío?
Sí. El titanio debe fundirse al vacío o en atmósfera inerte. La presencia de oxígeno fragiliza el material y destruye su ductilidad.
¿Cuál es la diferencia entre fundición a la cera perdida y fundición al vacío? fundición de inversión?
La fundición a la cera perdida es el proceso general. La fundición al vacío es una variante específica en la que la fusión y el vertido se realizan al vacío para aleaciones reactivas y de alto rendimiento.
¿Es caro el proceso de fundición a la cera perdida al vacío?
Sí. El equipo, las herramientas y el control de procesos son costosos. Para piezas críticas de alto valor, el costo se justifica por los resultados sin defectos.
¿Qué industrias utilizan la fundición a la cera perdida al vacío?
Industria aeroespacial, dispositivos médicos, generación de energía, automoción y defensa. Cualquier sector donde el fallo de una pieza sea inaceptable.







