
En el mundo de la fundición de metales, la fundición a baja presión y la fundición a alta presión son dos técnicas populares, cada una con sus propias ventajas y propósitos. Al leer esta guía, comprenderá mejor estos métodos y podrá determinar cuál se ajusta mejor a sus necesidades de producción.
Introducción a la fundición a baja y alta presión
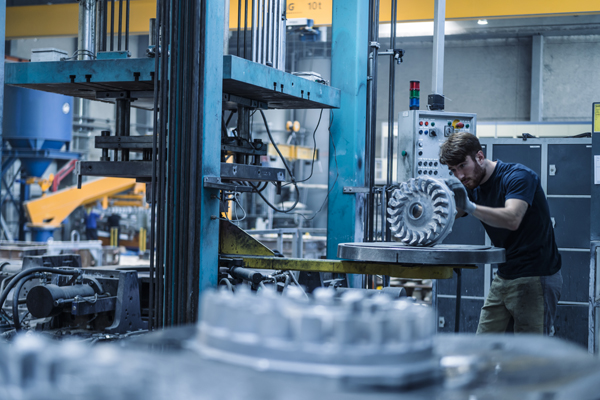
En la fabricación moderna, los procesos de fundición son indispensables, especialmente en la producción de componentes metálicos. La fundición a baja presión y la fundición a alta presión son dos técnicas comunes, cada una con ventajas específicas que se adaptan a las diferentes propiedades de los materiales y a las exigencias de producción.
Fundición a baja presión
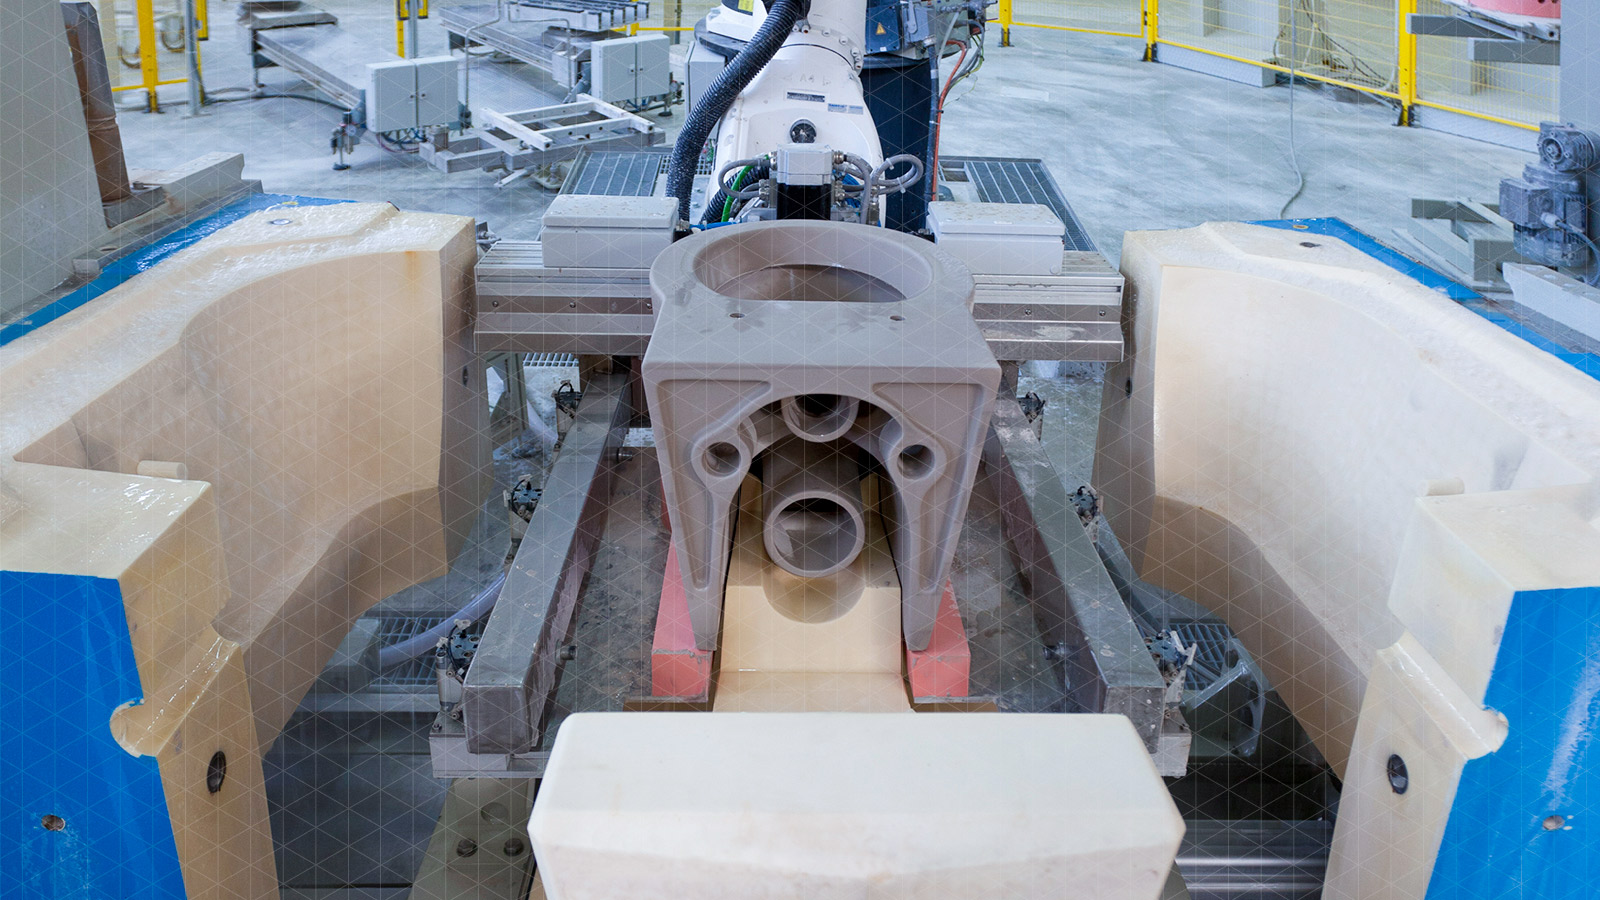
- Definición: El proceso de fundición a baja presión consiste en la aplicación de metal fundido en un molde a presiones que suelen oscilar entre 0.5 y 1 bar, lo que garantiza un llenado preciso y controlado.
- Características Clave:
Llenado suave del molde.
Adecuado para geometrías complejas.
Se utiliza comúnmente para aleaciones de aluminio y magnesio.
Fundición a alta presión
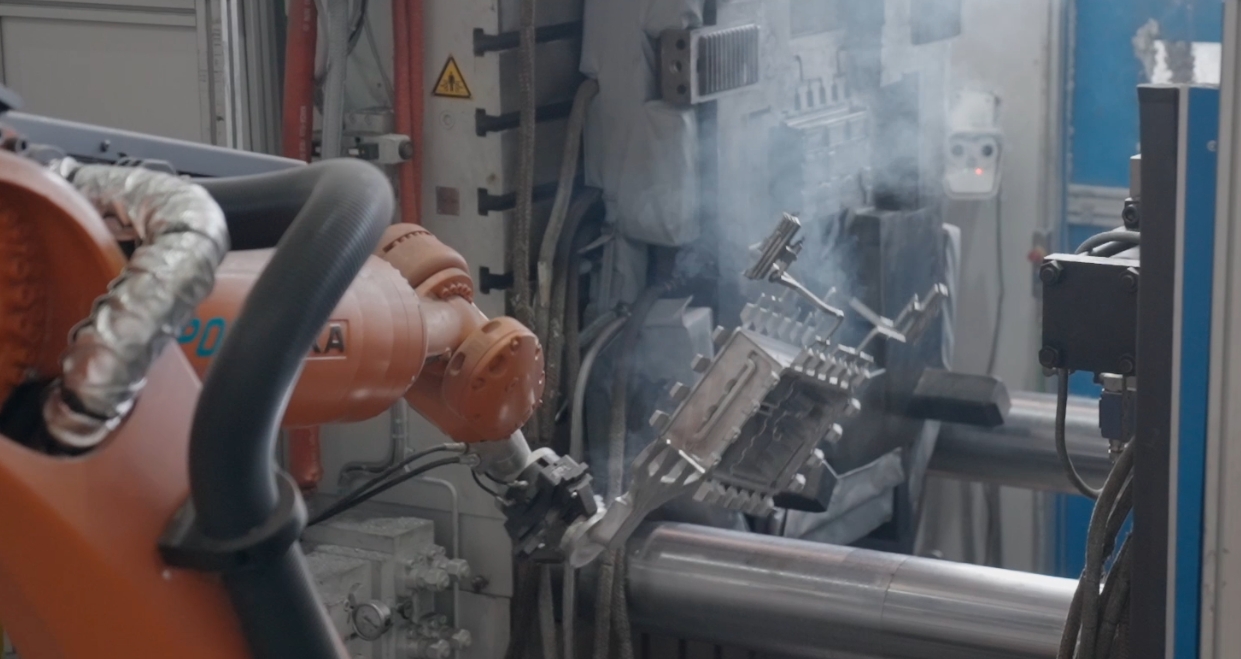
- Definición: El método de fundición a alta presión, en el que el metal fundido se inyecta en un molde a presiones que suelen variar entre 100 y 1000 bares, garantiza una alta precisión en el producto final.
- Características Clave:
Llenado rápido del molde.
Ideal para producción de gran volumen.
Se utiliza comúnmente para aleaciones de zinc, aluminio y magnesio.
Principales diferencias entre la fundición a baja presión y a alta presión
1. Niveles de presión
Fundición a baja presión: En la fundición a baja presión, el metal fundido llena el molde utilizando una presión baja, generalmente de entre 0.5 y 1 bar.
Fundición a alta presión: En la fundición a alta presión, el molde se llena rápidamente gracias a la alta presión, que suele oscilar entre 100 y 1000 bares.
2. Velocidad de llenado del molde
Fundición a baja presión: La fundición a baja presión llena el molde lentamente, lo que ayuda a reducir la turbulencia y evita que el gas quede atrapado en el interior.
Fundición a alta presión: La fundición a alta presión utiliza una técnica de llenado más rápida, especialmente eficaz para crear piezas de paredes delgadas que requieren precisión.
3. Material del molde
Fundición a baja presión: En la fundición a baja presión, los moldes de arena o de metal permanente son la opción más común para dar forma al material.
Fundición a alta presión: Para la fundición a alta presión, se utilizan moldes de acero porque son lo suficientemente resistentes como para soportar la alta presión.
4. Complejidad de las piezas
Fundición a baja presión: Si trabajas con formas complejas o piezas grandes, la fundición a baja presión es la mejor opción.
Fundición a alta presión: La fundición a alta presión es la técnica más adecuada para piezas pequeñas o medianas que requieren paredes delgadas.
5. Acabado de la superficie
Fundición a baja presión: Con la fundición a baja presión, se obtienen superficies más lisas y menos defectos gracias al llenado lento.
Fundición a alta presión: Con la fundición a alta presión, es posible que necesite realizar un acabado adicional para alisar las imperfecciones de la superficie.
Fundición a baja presión frente a fundición a alta presión
La fundición a baja presión y a alta presión presentan ventajas distintas, lo que las hace adecuadas para diferentes procesos de fabricación. En esta comparación, analizaremos cómo cada método contribuye a mejorar aspectos como la calidad y la rentabilidad.
Ventajas de la fundición a baja presión
Calidad de superficie superior
Acabado liso: La reducción de la turbulencia da como resultado una superficie más lisa, minimizando defectos comunes como la rugosidad.
Menos imperfecciones: Las presiones más bajas ayudan a evitar el atrapamiento de gases y la porosidad, lo que garantiza una fundición más limpia y sin defectos.
Mejores propiedades mecánicas
Mayor resistencia: Al controlar el proceso de llenado, las piezas mantienen una mayor resistencia e integridad estructural.
Reducción de tensiones: La fundición a baja presión minimiza las tensiones internas que, de otro modo, podrían debilitar la pieza.
Rentabilidad para volúmenes bajos a medianos
Menores costes de utillaje: Este proceso es compatible con moldes de arena o permanentes, lo que reduce los gastos de utillaje.
Reducción de residuos: El uso eficiente del material durante el proceso de fundición reduce los residuos, lo que permite un mayor ahorro de costes.
Ventajas de la fundición a alta presión
Alta velocidad de producción
Tiempos de ciclo rápidos: La capacidad de lograr tiempos de ciclo rápidos hace que la fundición a alta presión sea muy adecuada para aplicaciones de fabricación de gran volumen.
Piezas de paredes delgadas: La fundición de alta presión permite producir piezas de paredes delgadas con espesores de tan solo 1 mm, lo que posibilita la producción eficiente de componentes delicados.
Precisión y Consistencia
Tolerancias estrictas: El proceso de inyección a alta presión en la fundición garantiza que los moldes se llenen con precisión, logrando tolerancias muy ajustadas.
Repetibilidad: La fundición a alta presión ofrece una excelente repetibilidad, lo que garantiza resultados de alta calidad en grandes lotes.
Rentabilidad para grandes volúmenes
Economías de escala: Al optimizar la producción para grandes volúmenes, la fundición a alta presión logra economías de escala, lo que reduce el coste por unidad.
Moldes duraderos: El uso de moldes de acero, conocidos por su durabilidad, reduce significativamente los costes de sustitución de herramientas, lo que hace que el proceso sea más rentable.
Resuma las características de la fundición a baja presión y la fundición a alta presión.
| Elemento | Fundición a baja presión | Fundición a alta presión (fundición a presión) |
|---|---|---|
| Rango de presión | Bajo (0.2 – 1.5 bar) | Alta (100 – 1500 bar) |
| Tipo de molde | Moldes metálicos reutilizables (molde permanente) | Troqueles de acero (complejos, de alta precisión) |
| Método de llenado | El metal fundido asciende al molde a baja presión. | El metal fundido se inyecta a presión en el molde. |
| Complejidad de la Pieza: | Complejidad moderada a alta | Es posible lograr una alta complejidad y detalles finos. |
| Acabado de la superficie | Bueno, pero puede que necesite algunos retoques. | Excelente acabado superficial |
| Porosidad | Menor porosidad debido al llenado gradual. | Mayor riesgo de porosidad debido al aire atrapado. |
| Espesor de la pared | Adecuado para piezas de grosor medio a grueso. | Adecuado para componentes de paredes delgadas. |
| Tiempo de enfriamiento | Enfriamiento más lento y natural | Rápido, con sistemas de refrigeración activa. |
| Costo de herramienta | Moderado | Alto (debido a la complejidad de los troqueles y equipos) |
| Volumen de producción | Medio a alto | Muy alta (producción en masa) |
| Uso de materiales | Aleaciones de aluminio y magnesio | Aleaciones de aluminio, zinc, magnesio y cobre |
| Fuerza mecánica | Mayor (debido a la baja porosidad) | Más bajo a menos que se utilice fundición a presión al vacío. |
| Aplicaciones comunes | ruedas de automóviles, culatas, piezas de freno | Bloques de motor, carcasas de engranajes y carcasas de componentes electrónicos. |
Cómo elegir el proceso de fundición a baja presión y el de fundición a alta presión.
| Si necesitas… | Escoger… |
|---|---|
| Producción en grandes volúmenes con detalles finos | Fundición a alta presión |
| Piezas estructuralmente sólidas con baja porosidad. | Fundición a baja presión |
| Componentes de paredes delgadas y ciclos rápidos | Fundición a alta presión |
| Mayor resistencia mecánica y densidad. | Fundición a baja presión |
| Producción rentable para tiradas pequeñas y medianas | Fundición a baja presión |
Aplicaciones de la fundición a baja y alta presión
A continuación, analizaremos cómo se utilizan estos dos métodos de fundición en diferentes industrias, demostrando su flexibilidad y eficacia para satisfacer necesidades específicas.
Fundición a baja presión
Automoción: La fundición a baja presión se aplica en la industria automotriz para la producción de piezas críticas como bloques de motor, culatas y ruedas.
Industria aeroespacial: Este proceso se utiliza ampliamente en la industria aeroespacial para crear componentes estructurales duraderos y álabes de turbina.
Industrial: En aplicaciones industriales, la fundición a baja presión destaca en la creación de carcasas de bombas y cuerpos de válvulas.
Fundición a alta presión
Automoción: La fundición a alta presión se utiliza habitualmente para las carcasas de las transmisiones y los soportes del motor en la industria automotriz.
Electrónica de consumo: En electrónica de consumo, se utiliza para fabricar carcasas y conectores.
Electrodomésticos: En el sector de los electrodomésticos, la fundición a alta presión se utiliza para crear marcos y asas.
Cómo elegir el método de fundición adecuado
Elegir el método de fundición adecuado es fundamental para obtener los mejores resultados en eficiencia de producción y calidad del producto. La elección entre fundición a baja presión y a alta presión dependerá de factores como la complejidad de la pieza, la cantidad de unidades necesarias, los materiales empleados y el presupuesto.
Complejidad de la Pieza:
Fundición a baja presión: La fundición a baja presión es ideal para producir piezas con formas complejas y tamaños mayores, donde la precisión y los detalles finos son fundamentales.
Fundición a alta presión: La fundición a alta presión, por otro lado, es más adecuada para piezas pequeñas o medianas que requieren paredes delgadas y alta precisión.
Volumen de producción
Fundición a baja presión: La fundición a baja presión es más adecuada para volúmenes de producción bajos o medios, donde se requiere flexibilidad y un ritmo más lento.
Fundición a alta presión: La fundición a alta presión, con sus rápidos tiempos de ciclo, es perfecta para la producción en grandes volúmenes donde la velocidad y la consistencia son fundamentales.
Consideraciones materiales
Fundición a baja presión: La fundición a baja presión es ideal para manipular aleaciones de aluminio y magnesio, ya que ofrece un mejor control del flujo del metal y reduce los defectos.
Fundición a alta presión: La fundición a alta presión es más versátil, ya que permite trabajar con una gama más amplia de materiales, incluyendo aleaciones de zinc, aluminio y magnesio, y garantiza la precisión en el producto final.
Presupuesto y costos de herramientas
Fundición a baja presión: La fundición a baja presión resulta más rentable para series de producción pequeñas debido a la menor inversión inicial en utillaje.
Fundición a alta presión: Si bien la fundición a alta presión conlleva mayores costos iniciales de utillaje, resulta más económica en grandes series de producción debido a la reducción de los costos unitarios.
Conclusión
Cada método de fundición —a baja presión y a alta presión— ofrece ventajas específicas, según factores como la aplicación, la complejidad de la pieza y el volumen de producción. Comprender estas diferencias permite tomar decisiones informadas que optimizan la eficiencia de la producción y la calidad de las piezas.






