
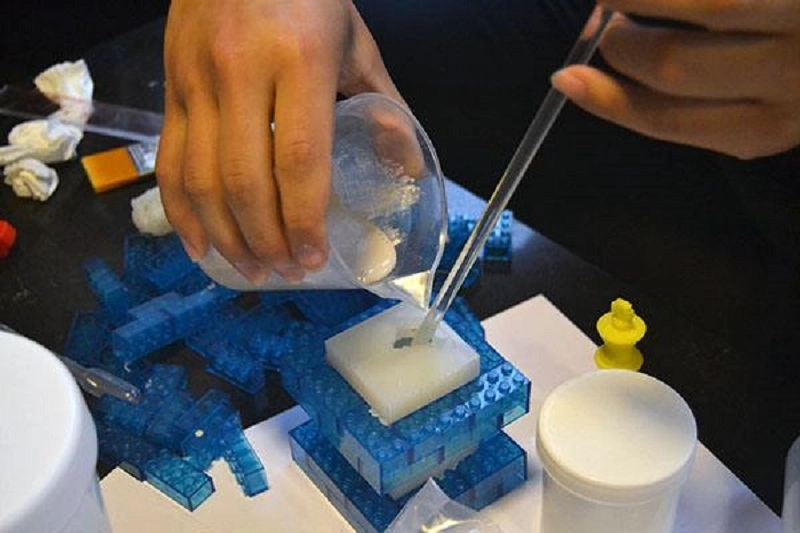
El moldeo al vacío de silicona es un proceso moderno común, idóneo para la creación rápida de prototipos y la producción en lotes pequeños. Las piezas se desmoldan rápidamente, con un excelente acabado superficial, y las propiedades del material son similares a las de la silicona de grado de producción en masa.
Sin embargo, los defectos son inevitables, como burbujas de aire, llenado incompleto, imperfecciones superficiales y deformaciones. Este proceso es relativamente delicado; incluso pequeños cambios en los materiales, los moldes o los niveles de vacío pueden causar problemas graves.
Defectos comunes en Fundición al vacío de silicona
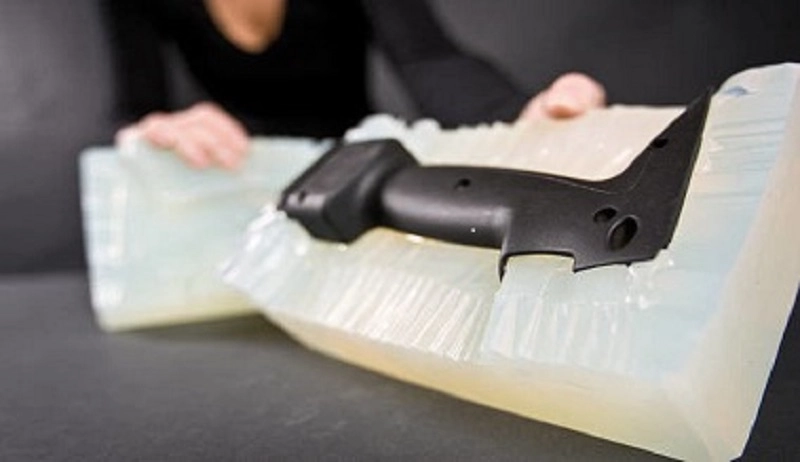
¿Alguna vez ha encontrado defectos en el moldeo al vacío de silicona? Algunos ejemplos son burbujas, rugosidad superficial y rebabas. Cada uno de estos defectos puede afectar la apariencia, las dimensiones, las propiedades mecánicas o la eficiencia de la producción. Comprender estos defectos es el primer paso para eliminarlos.
Burbujas de aire (huecos)
El aire atrapado forma huecos. Los poros internos debilitan la resistencia de la pieza, mientras que los microperforaciones superficiales comprometen el acabado. Existen varias causas: desgasificación insuficiente, tiempo de mantenimiento del vacío inadecuado y diseño incorrecto del canal de ventilación del molde.
Las medidas preventivas incluyen una desgasificación adecuada. La resina debe reposar al vacío durante un tiempo suficiente. El molde debe contar con canales de ventilación para permitir la salida del aire durante el llenado de la resina. El nivel de vacío debe cumplir con los requisitos del material.
tiros cortos
Al abrir el molde, se observa que no está completamente lleno, la pieza está incompleta y la reproducción de los detalles es deficiente. La causa es sencilla: puede deberse a una viscosidad excesiva de la resina o a una inyección insuficiente de material. Otra posibilidad es que la mezcla haya comenzado a fraguar antes de que la cavidad estuviera completamente llena.
Para solucionar el llenado incompleto se requieren ajustes en el proceso. Aumentar el volumen del material. Reducir la viscosidad de la resina mediante precalentamiento. Acortar el intervalo de tiempo entre la mezcla y la inyección.
Rebaba
Una fina capa de resina se filtra a lo largo de la línea de separación. Los bordes de la pieza son irregulares y presentan rebabas. El desgaste del molde puede provocar fugas. Una desalineación puede causar un desbordamiento de la resina. Una presión de inyección excesiva puede provocar el desbordamiento de la resina.
La presencia de rebabas es un síntoma: su molde necesita mantenimiento. Es necesario comprobar la alineación. La presión de inyección debe ajustarse al material y a la geometría.
Deformación:
Las piezas se deforman tras el desmoldeo. Las secciones grandes y delgadas son las más vulnerables. Los componentes planos se curvan. Las piezas largas se arquean. La causa es la tensión diferencial durante el curado o el enfriamiento. Una sección se cura más rápido que otra. La tensión interna deforma la pieza.
La prevención se centra en un curado uniforme. Ajuste la temperatura del horno. Asegure una distribución uniforme del calor. Modifique la geometría de la pieza para reducir las transiciones de espesor.
defectos superficiales
Arañazos. Picaduras. Zonas ásperas. La superficie no es lisa. El patrón maestro puede presentar imperfecciones. La superficie del molde puede estar dañada. La resina misma puede formar una superficie rugosa.
La solución reside en el control de calidad en cada etapa. Inspeccione el patrón maestro. Proteja la superficie del molde. Controle las condiciones de la resina.
Inexactitud dimensional
Las piezas están fuera de tolerancia. Los agujeros no coinciden. Las interfaces no encajan. Tres factores causan el problema: contracción del molde de silicona, contracción de la resina y cambios de temperatura durante el curado.
La compensación requiere datos empíricos. Mida la contracción en el molde y la resina. Ajuste las dimensiones del patrón maestro en consecuencia. Controle la temperatura de curado.
Cura incompleta
Las piezas permanecen blandas. Son pegajosas. Carecen de resistencia mecánica. La causa es simple: la resina no se reticuló completamente. Proporción de mezcla incorrecta. Mezcla inadecuada. Condiciones de curado deficientes. Contaminación por agentes desmoldantes.
La solución radica en la disciplina del proceso. Verifique la proporción de resina. Prolongue el tiempo de mezclado. Mantenga la temperatura del horno. Limpie el molde entre ciclos.
Variación de color
Las piezas de un mismo lote presentan diferencias. Una es clara, la otra oscura. La mezcla de pigmentos es inconsistente. Los lotes de resina varían. Las condiciones de curado alteran el color.
La estandarización funciona. Utilice paquetes de pigmentos pre-pesados. Calibre el equipo de mezcla. Controle el ciclo de curado.
Estos ocho defectos abarcan la mayoría de los problemas en el moldeo al vacío de silicona. Cada uno tiene una causa y una solución. La siguiente sección muestra cómo implementar dichas soluciones.
Causas de los defectos en la fundición al vacío
Los defectos son meros síntomas; las verdaderas causas se encuentran en un nivel más profundo. Si solo se abordan los problemas superficiales, el problema volverá a aparecer; solo identificando la causa raíz se puede resolver por completo. Las siguientes cinco categorías abarcan la mayoría de las causas de fallas en el moldeo al vacío de silicona.
Asuntos materiales
La resina es la clave de todo el proceso. Una resina de mala calidad dará como resultado piezas deficientes.
La resina caducada ha perdido su reactividad, lo que provoca un curado incompleto y deja las piezas blandas.
Las proporciones de mezcla incorrectas pueden provocar un desequilibrio estequiométrico. Un exceso de base hará que las piezas se vuelvan pegajosas; un exceso de agente de curado las hará quebradizas.
La contaminación por humedad se origina en un ambiente de almacenamiento húmedo. El agua reacciona con la resina, produciendo burbujas que degradan las propiedades mecánicas.
Las malas condiciones de almacenamiento (altas temperaturas, exposición a la luz y al aire) pueden degradar las propiedades del material incluso antes de que entre en el molde.
La incompatibilidad de los materiales puede provocar la deslaminación o el fallo de la unión entre las capas o los insertos.
El primer paso es inspeccionar el material. Si la resina es de mala calidad, nada más servirá.
Problemas de diseño de moldes
El molde determina la forma de la pieza. Un diseño inadecuado inevitablemente dará como resultado una pieza de mala calidad.
La ubicación de la compuerta determina el flujo del material fundido. Una ubicación inadecuada de la compuerta puede provocar turbulencias. Las turbulencias atrapan aire, lo que da lugar a la formación de burbujas de aire.
Una ventilación insuficiente impide que escape el aire. El aire comprimido que no puede escapar provoca la formación de poros en la pieza.
Un diseño inadecuado de la línea de separación puede provocar rebabas o desgarros en la pieza durante el desmoldeo.
Un diseño deficiente del molde puede impedir que la resina fluya de manera uniforme, lo que provoca un llenado insuficiente y, en consecuencia, la deformación de la pieza.
Un molde es una herramienta de producción, y su diseño debe cumplir con los requisitos del proceso.
Errores de parámetros del proceso
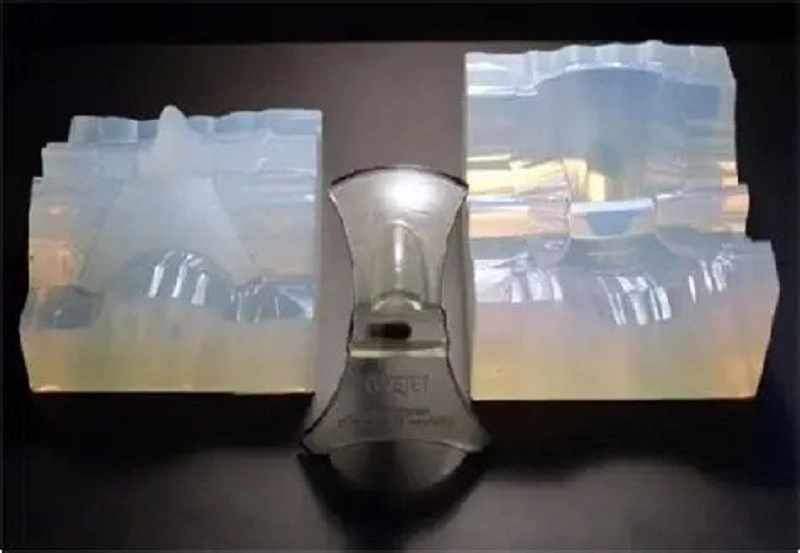
La máquina funciona siguiendo estrictamente las instrucciones; una configuración incorrecta dará lugar a resultados incorrectos.
¿El vacío es demasiado bajo? El aire atrapado en la resina formará burbujas.
¿La velocidad de vertido es demasiado rápida? La turbulencia atrapa aire. La velocidad de vertido es demasiado lenta. La resina se endurece antes de llenar el molde.
Si la temperatura de curado es demasiado baja, la reacción será incompleta; si es demasiado alta, provocará que la pieza se queme.
Si el tiempo de curado es demasiado corto, la pieza no se curará lo suficiente; si es demasiado largo, el molde se degradará.
Si la pieza se desmolda demasiado pronto, se romperá; si se desmolda demasiado tarde, se pegará al molde.
Cada parámetro tiene un rango óptimo. Mientras se mantenga dentro de este rango, la calidad de la pieza será satisfactoria; una vez que lo supere, se producirán defectos.
Errores del operador
El proceso de moldeo al vacío de silicona se puede automatizar, pero el operario sigue siendo muy importante.
Si las operaciones manuales no son consistentes, la máquina partirá de una condición diferente cada vez. Como resultado, las piezas finales no serán uniformes.
Si la resina no se mide con precisión, la proporción de la mezcla será incorrecta y el resultado del curado no será el esperado.
Si la resina no se mezcla correctamente, quedarán restos sin mezclar en el fondo del recipiente. Estos restos fluirán hacia el molde y la pieza no se curará adecuadamente.
Los errores más comunes en la manipulación incluyen la contaminación por aceites de la piel, el uso excesivo de agente desmoldante y la caída accidental de las herramientas.
La mejor manera de evitar estos problemas es mediante una formación adecuada, procedimientos operativos estándar y una supervisión cuidadosa.
Desgaste del molde
Los moldes de silicona son consumibles. Cada ciclo de moldeo provoca cierto desgaste.
La primera señal es un destello. La línea de separación comienza a desgastarse y la resina empieza a filtrarse del molde. Luego aparecen cambios dimensionales. El molde se ablanda y comienza a estirarse. Las dimensiones críticas empiezan a modificarse.
A medida que la superficie del molde se desgasta, la superficie de la pieza se vuelve más rugosa y los detalles finos se pierden gradualmente. La consistencia de la pieza también disminuye. Las primeras piezas suelen ser buenas, pero las últimas pueden resultar inservibles.
Para evitar estos problemas, controle la vida útil del molde y reemplácelo en el momento adecuado. No lo utilice más allá de su vida útil.
Estas cinco categorías abarcan las principales causas de defectos en el moldeo al vacío de silicona. Al identificar y solucionar estos problemas de forma sistemática, se pueden reducir los índices de defectos, mejorar el rendimiento y optimizar la producción.
Cómo prevenir defectos en el moldeo al vacío de silicona
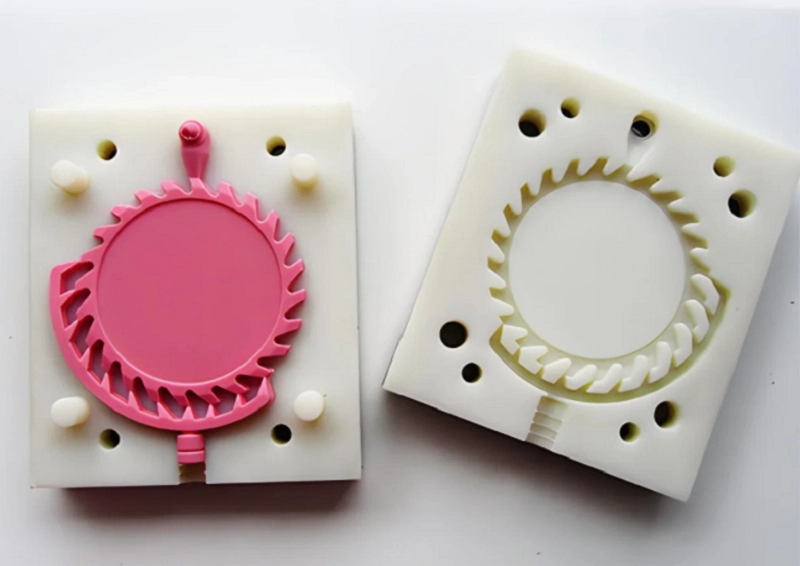
La prevención cuesta mucho menos que la reelaboración. Al solucionar sistemáticamente las causas raíz de los defectos, se puede mejorar el rendimiento. Las siguientes nueve áreas abarcan métodos prácticos que han demostrado su eficacia en el moldeo al vacío de silicona.
Mejorar la calidad del patrón maestro
El patrón maestro lo define todo. Su acabado superficial se convierte en el acabado superficial de la pieza final, y su precisión dimensional determina las tolerancias finales. Un patrón maestro deficiente siempre dará como resultado piezas deficientes.
Finaliza el patrón maestro con cuidado. Lija y pule la superficie para eliminar todos los arañazos.
Limpie a fondo el patrón maestro. El polvo y las huellas dactilares pueden transferirse al molde de silicona, y este, a su vez, transferirá estos defectos a todas las piezas fundidas.
Verifique la precisión dimensional. Mida las características críticas y confirme que el patrón maestro coincide con los requisitos de diseño. Este es el primer punto de control de calidad en el proceso de producción. No lo ignore.
Optimizar Diseño de molde
El molde es la base de todo el proceso. Un molde bien diseñado facilita la producción, mientras que un diseño deficiente provocará defectos recurrentes.
Coloca las compuertas en los lugares adecuados para que la resina fluya sin problemas y se eviten las turbulencias que pueden crear burbujas.
Asegúrese de que haya suficientes orificios de ventilación. El aire debe escapar sin problemas a medida que la resina llena el molde. Una ventilación deficiente o los orificios bloqueados atraparán el aire, provocando huecos y burbujas.
Diseñe la línea de separación con cuidado. Una mala ubicación de la línea de separación puede provocar rebabas y dificultar el desmoldeo.
Un buen diseño de molde sigue el flujo natural de la resina en lugar de forzarlo en contra de dicho flujo.
Preparar la resina correctamente
La preparación de la resina es el paso clave para garantizar resultados de producción uniformes.
Utilice una balanza para una medición precisa. Siga estrictamente la proporción de mezcla correcta.
Mezclar bien. Raspar los lados y el fondo del recipiente para asegurar que todos los materiales se mezclen uniformemente. Una mezcla deficiente puede provocar que algunas zonas queden sin curar.
Realice la desgasificación al vacío. Mantenga la resina al vacío el tiempo suficiente para eliminar el aire disuelto. No basta con eliminar las burbujas de la superficie; también deben eliminarse las burbujas de aire que se encuentran en el interior de la resina.
Manipule los materiales con cuidado. La contaminación por aceite, humedad o resina vieja puede dañar todo el lote.
Controlar las condiciones de vacío
El vacío se utiliza no solo para desgasificar, sino también para ayudar a que la resina llene el molde.
Ajuste el nivel de vacío correcto. Si el vacío es demasiado bajo, quedará aire atrapado. Si es demasiado alto, la resina podría hervir, generando nuevos defectos.
Controle el tiempo de vacío. La resina debe permanecer bajo vacío tanto durante la desgasificación como durante el vertido. El molde debe estar completamente vacío antes de introducir la resina.
Mantener las condiciones de curado adecuadas.
El proceso de curado transforma la resina líquida en piezas sólidas. Si las condiciones no se controlan adecuadamente, las piezas pueden no curarse por completo o pueden deformarse.
Controla la temperatura del horno. Una diferencia de temperatura de tan solo unos pocos grados puede alterar la velocidad de curado. Una temperatura irregular dentro del horno puede provocar un rendimiento inconsistente de las piezas.
Establezca el tiempo de curado correcto. Las piezas insuficientemente curadas serán blandas y débiles, mientras que las piezas excesivamente curadas pueden volverse quebradizas.
Controla las condiciones ambientales. La humedad y el flujo de aire pueden afectar el resultado del curado.
Manipule los moldes de silicona con cuidado.
Los moldes de silicona son relativamente frágiles. Un uso inadecuado acelerará su desgaste.
Desmolde con cuidado. No fuerce la pieza para extraerla. Utilice presión de aire o retire la pieza del molde con cuidado.
Evite utilizar herramientas abrasivas para limpiar el molde. Los métodos de limpieza agresivos pueden dañar la superficie de la cavidad del molde.
Guarde los moldes en posición horizontal y limpios. Protéjalos de la luz, las altas temperaturas y la presión.
Inspeccione los moldes periódicamente. Compruebe si hay roturas, desgaste en las líneas de separación y signos de envejecimiento superficial. Reemplace el molde antes de que empiece a producir piezas defectuosas.
Diseñar piezas para su fabricación
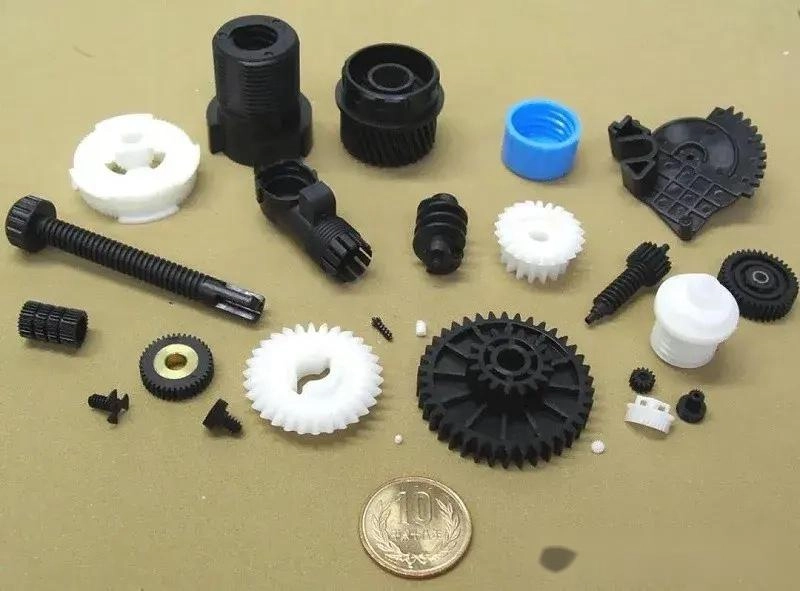
Mantenga un espesor de pared uniforme. Las secciones gruesas pueden contraerse de forma desigual, mientras que las secciones delgadas pueden no llenarse correctamente.
Reduzca las socavaduras. Las socavaduras profundas aumentan la tensión en el molde durante el desmoldeo y pueden causar daños.
Añade esquinas redondeadas. Las esquinas afiladas crean puntos de tensión y pueden atrapar aire.
Mejorar las vías de flujo. La resina debe llegar a cada detalle de la cavidad. El diseño no debe obstruir el flujo de resina.
Estandarizar los procedimientos operativos
Documente cada paso, incluyendo la preparación de la resina, la desgasificación, el vertido, el curado, el desmoldeo y la inspección.
Operadores de trenes. Todos deben seguir los mismos procedimientos operativos. Las diferencias en los métodos de operación pueden provocar variaciones en la calidad de las piezas.
Utilice el control de procesos. Establezca los parámetros del proceso, monitoréelos continuamente y realice ajustes cuando se desvíen.
Realizar inspecciones de calidad rutinarias
La inspección ayuda a detectar problemas a tiempo. Cuanto antes se detecte un problema, más fácil será solucionarlo.
| Inspección visual | Los defectos superficiales suelen ser visibles a simple vista, como grietas, picaduras, rebabas y diferencias de color. |
| Medición dimensional | Las dimensiones críticas deben mantenerse dentro de los límites de tolerancia. |
| Comparación de peso | Las piezas con huecos internos pesan menos que las piezas macizas. |
| Prueba de ensamblaje | Las piezas deben encajar correctamente. Si no lo hacen, puede indicar un cambio en el proceso. |
| Prueba de funcion | Las piezas deben cumplir con los requisitos de uso reales y ser probadas en las condiciones previstas. |
Estos nueve métodos de prevención abarcan todo el proceso de moldeo al vacío de silicona. Aplíquelos sistemáticamente para reducir la tasa de defectos, mejorar el rendimiento y lograr una producción más estable y predecible.
Colabora con NOBLE para obtener soluciones de moldeo al vacío de silicona.
NOBLE se especializa en el procesamiento de metales y plásticos. Nuestro trabajo no se limita a la fabricación de piezas, sino que ofrece soluciones integrales. Los clientes que necesitan componentes y ensamblajes fiables y de alta calidad eligen trabajar con nosotros.
Brindamos apoyo a los proyectos desde sus primeras etapas, incluyendo el diseño, la creación de prototipos, la fabricación, el acabado y el ensamblaje. Todos los procesos se pueden realizar en un mismo lugar.
Nuestra experiencia en ingeniería, nuestras avanzadas capacidades de procesamiento y nuestra estricta gestión de calidad se combinan para mantener todo el proceso conectado. NOBLE ayuda a sus clientes a convertir ideas en productos listos para la producción de manera eficiente.
Capacidades de fabricación integrales, desde el diseño hasta el ensamblaje.
Un único proveedor puede gestionar toda la cadena de producción, eliminando la necesidad de coordinar a múltiples socios de fabricación.
El soporte de diseño y la asistencia de ingeniería ayudan a optimizar los diseños de los productos, mejorar la capacidad de fabricación y proporcionar orientación en la selección de materiales, lo que aumenta la eficiencia de la producción.
El desarrollo de prototipos permite una validación rápida. Antes de pasar a la producción a gran escala, se pueden utilizar soluciones de producción de bajo volumen para probar y mejorar el diseño.
El procesamiento de metales incluye el mecanizado CNC , la fabricación de chapa metálica y el acabado de superficies. Estas capacidades permiten la creación de estructuras complejas y el cumplimiento de tolerancias estrictas.
El procesamiento de plásticos abarca diversas tecnologías de fabricación, incluyendo el moldeo por vacío de silicona y el moldeo por inyección . El método de fabricación de plástico adecuado se selecciona en función de la aplicación del producto.
El acabado superficial y el procesamiento secundario mejoran aún más la apariencia y el rendimiento del producto, incluyendo recubrimientos, texturas y operaciones adicionales de postprocesamiento.
El ensamblaje y la integración final del producto garantizan una entrega completa. No solo piezas individuales, sino conjuntos terminados listos para usar.
Gestión de calidad certificada según estándares internacionales.
La norma ISO 9001:2015 demuestra un sistema de gestión de la calidad coherente, que incluye el control de procesos, la mejora continua y la gestión de la satisfacción del cliente.
La norma ISO 13485:2016 respalda la fabricación de dispositivos médicos mediante procesos controlados, documentación, trazabilidad y estrictos requisitos de calidad.
Estas certificaciones definen los estándares operativos diarios de NOBLE. Los clientes de sectores exigentes confían en estos sistemas para garantizar una calidad fiable.
Preguntas Frecuentes
¿Cuántas piezas puede producir normalmente un molde de silicona?
Un molde de silicona suele producir entre 20 y 30 piezas. Las piezas sencillas pueden llegar a producir alrededor de 40. Los diseños complejos o las piezas que generan mayor desgaste durante el desmoldeo reducirán la vida útil del molde más rápidamente.
La vida útil del molde también depende de la temperatura de la resina, las condiciones de curado y los métodos de manipulación. Controle el rendimiento del molde y reemplácelo antes de que los defectos se vuelvan frecuentes.
¿Qué causa la formación de burbujas en el moldeo al vacío?
Las burbujas suelen aparecer por una desgasificación insuficiente. La resina debe permanecer al vacío el tiempo suficiente para liberar el aire disuelto.
Otra causa común es la presencia de aire atrapado dentro del molde. Una ventilación deficiente impide que el aire escape. Los métodos de vertido incorrectos también pueden introducir aire durante la transferencia de la resina.
¿Se pueden reparar las piezas deformadas fabricadas mediante moldeo al vacío?
Algunas piezas deformadas pueden repararse. Las deformaciones leves pueden corregirse mediante calentamiento controlado y fijaciones adecuadas.
Sin embargo, las piezas con curvas complejas o deformaciones severas generalmente no se pueden reparar. Es mejor prevenir que reparar. Controle la temperatura de curado y evite transiciones bruscas entre secciones gruesas y delgadas.
¿Qué tan precisa es la fundición al vacío de silicona?
Las tolerancias dimensionales típicas oscilan entre ±0.10 mm y ±0.30 mm. La calidad del patrón maestro determina la precisión máxima alcanzable. La contracción de la resina provoca cambios dimensionales y el desgaste del molde aumenta las tolerancias con el tiempo.
¿Por qué se desgastan los moldes de silicona?
Los moldes de silicona se degradan gradualmente debido a múltiples factores.
Los ciclos de fundición repetidos provocan fatiga mecánica. La tensión durante el desmoldeo puede dañar la superficie de la cavidad del molde. Los componentes químicos de la resina pueden afectar gradualmente el rendimiento de la silicona, y las altas temperaturas pueden acelerar el envejecimiento del molde.







