
Un solo defecto en una pieza de colector de fluidos CNC puede detener un tren o dañar un dispositivo médico. Estas piezas clave manejan sistemas de aire y aceites en trabajos exigentes. ¿Qué costo tiene la imprecisión? Provoca retrasos, riesgos para la seguridad y pérdidas económicas. Esto requiere una cuidadosa selección de materiales, un diseño inteligente y un trabajo CNC experto. La elección del material para el CNC es fundamental. Cada material tiene características diferentes. El material adecuado y un diseño robusto garantizan piezas de calidad. La precisión CNC es imprescindible. La creación de prototipos con un socio CNC confiable permite probar el material y el diseño antes de la producción en masa. NOBLE, un socio CNC líder en China, ofrece esta experiencia. Manejamos materiales complejos, incluidos materiales avanzados como PEEK, y cubrimos todas sus necesidades de materiales. Nuestro mecanizado CNC transforma su diseño en piezas confiables. Nuestro control de calidad y trabajo CNC preciso garantizan el éxito de su proyecto de colector de fluidos de principio a fin.
Materiales para colectores de fluidos CNC
El mecanizado CNC ofrece una amplia gama de materiales. Se puede elegir desde grados comunes de aluminio hasta plásticos avanzados como el PEEK. Cada material posee características únicas en cuanto a propiedades químicas, térmicas y de resistencia. La elección debe ajustarse al esquema y a la aplicación. Los colectores suelen requerir grandes bloques de material, por lo que el proceso de fabricación debe tenerlo en cuenta. El material adecuado ahorra tiempo y dinero. Algunos proyectos requieren colectores transparentes para la inspección visual del flujo, lo que añade una nueva dimensión al proceso de selección de materiales. Cada material es adecuado para una aplicación distinta, y el proceso de mecanizado CNC funciona con todos ellos.
Aleaciones de aluminio: El caballo de batalla de la industria
El aluminio es la opción preferida para muchos proyectos de colectores. Se mecaniza fácilmente. El proceso CNC personalizado lo maneja sin problemas. Ofrece buena calidad a un menor costo. Muchas piezas estándar utilizan aluminio. El material funciona bien para la mayoría de las aplicaciones. El proceso de diseño es sencillo con este material. Incluso los colectores transparentes pueden comenzar con prototipos de aluminio. El proceso de fabricación es eficiente para el aluminio.
6061-T6 para uso general y rentabilidad.
La aleación 6061-T6 es la preferida para la mayoría de las piezas fluidas. Ofrece una buena resistencia y muchos talleres la utilizan para aplicaciones estándar. Este material funciona bien en sistemas neumáticos e hidráulicos. El proceso de mecanizado es rápido y permite obtener piezas sólidas a un precio asequible. El mecanizado CNC de este material es eficiente. El proceso de diseño se beneficia de la facilidad de uso de esta aleación. Los colectores transparentes no se fabrican con esta aleación, pero funciona bien para las piezas estructurales que los rodean.
7075-T6 para aplicaciones exigentes y de alta resistencia.
Cuando se requiere mayor resistencia, la aleación 7075-T6 es la solución. Supera a la 6061 en resistencia a la tracción. Es ideal para sistemas de alta presión. El proceso de mecanizado CNC exige mayor cuidado, ya que el desgaste de la herramienta es mayor. Sin embargo, el resultado es una pieza más resistente. Este material es adecuado para aplicaciones exigentes. El proceso de fabricación de esta aleación requiere experiencia. Los colectores transparentes rara vez necesitan este nivel de resistencia, pero para trabajos de alta exigencia, es la elección correcta.
Aceros inoxidables para resistencia a la corrosión y pureza
El acero inoxidable es la opción preferida para entornos limpios. Los dispositivos médicos y los procesos químicos dependen de él. El material resiste la corrosión y la contaminación. El proceso de fabricación requiere herramientas adecuadas. El diseño debe tener en cuenta la dureza del material. El mecanizado CNC del acero inoxidable es diferente al del aluminio. Algunos colectores transparentes utilizan conexiones de acero inoxidable. El material ofrece una buena durabilidad.
Acero inoxidable 304/316L para mecanizado médico y químico.
El acero inoxidable 304 es una opción común. El 316L incorpora molibdeno para una mayor resistencia. Ambos son adecuados para aplicaciones médicas. El proceso CNC requiere herramientas afiladas. El acabado superficial es fundamental. El mecanizado lleva más tiempo, pero ofrece mejores resultados. El material proporciona una buena calidad para piezas críticas. Algunos diseños médicos utilizan colectores transparentes para monitorización. El acero inoxidable funciona bien con estos sistemas.
17-4 PH para alta resistencia y resistencia al desgaste.
El acero 17-4 PH es un acero endurecible por precipitación. Ofrece alta resistencia y durabilidad. Se utiliza en válvulas y componentes sometidos a grandes esfuerzos. El tratamiento térmico le confiere mayor resistencia. Este material soporta aplicaciones exigentes. El proceso de fabricación requiere precisión. Las piezas fabricadas con esta aleación tienen una mayor durabilidad. El diseño debe tener en cuenta las modificaciones posteriores al mecanizado. Los colectores transparentes rara vez utilizan este material. Sin embargo, funciona bien en componentes estructurales.
Plásticos de ingeniería y aleaciones especiales
Los plásticos ofrecen ventajas únicas. Son resistentes a los productos químicos y más ligeros. El PEEK y el PTFE son excelentes opciones. Sin embargo, requieren un cuidado especial durante el mecanizado. La elección del material influye en todo el diseño. El proceso de fabricación de los plásticos es diferente. Algunos colectores transparentes utilizan plásticos translúcidos para una mejor visibilidad. El diseño para estos materiales requiere especial atención.
PEEK y PTFE para inercia química y aligeramiento de peso.
El PEEK es un plástico de alto rendimiento. Soporta altas temperaturas. Se utiliza en muchas piezas médicas y aeroespaciales. Sin embargo, los colectores de PEEK suelen fallar en muchos talleres CNC. El material es difícil de mecanizar. Requiere un control preciso. NOBLE cuenta con experiencia comprobada en PEEK. Garantizamos altas tasas de éxito. El PTFE es más blando, pero ofrece una gran resistencia química. El proceso de mecanizado para estos plásticos es diferente al de los metales. Se requiere experiencia con el material. El proceso de mecanizado CNC para PEEK requiere velocidades y avances específicos. El material puede deformarse si no se manipula correctamente. Algunos diseños utilizan colectores transparentes para la inspección visual. Ambos materiales funcionan para diseños personalizados. El proceso de fabricación para estos materiales es especializado.
Titanio para entornos aeroespaciales y de alto rendimiento
El titanio es fuerte y ligero. Resiste bien la corrosión. Las aplicaciones aeroespaciales requieren estas características. El proceso CNC para titanio es lento. El desgaste de la herramienta es un factor a considerar. Pero el resultado es una pieza de alta calidad. El proceso de fabricación requiere una planificación cuidadosa. El material ofrece un rendimiento excelente. Las piezas fabricadas con titanio duran mucho tiempo. El proceso de mecanizado para titanio requiere configuraciones rígidas. Algunos diseños personalizados utilizan colectores transparentes junto con piezas de titanio. La combinación de materiales depende de la aplicación. Los colectores transparentes pueden ayudar con la monitorización del sistema. El diseño debe tener en cuenta las propiedades del material.
Procesos adecuados para colectores de fluidos CNC
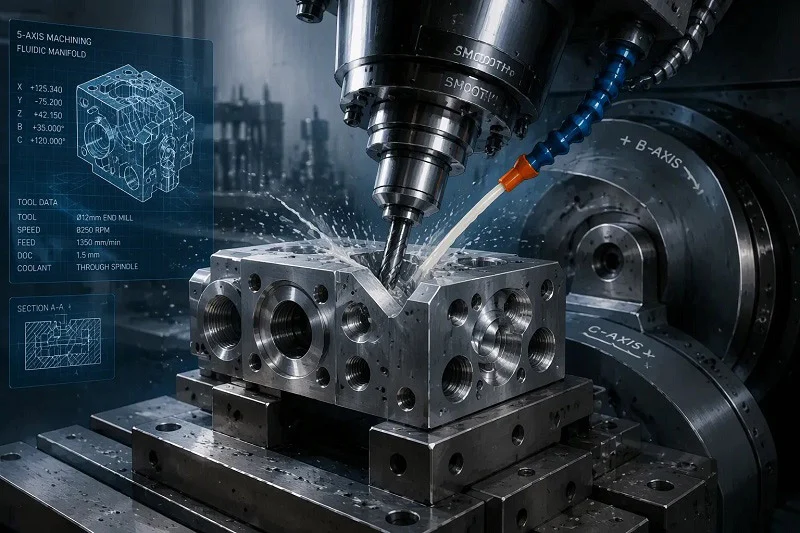
Elegir el proceso de mecanizado adecuado influye en la calidad, el coste y el plazo de entrega de la pieza. El mecanizado CNC para colectores de fluidos requiere una planificación minuciosa. Cada proyecto presenta sus propios desafíos. Algunas piezas solo necesitan perforaciones sencillas; otras, puertos angulados complejos. La elección de la máquina y el método determina el éxito.
3 ejes vs. 4 ejes vs. Mecanizado de 5 ejes
El proceso CNC comienza con la selección de la máquina. Una máquina de 3 ejes mueve la herramienta de corte a lo largo de los planos X, Y y Z. Funciona bien para diseños de colectores sencillos con orificios rectos y caras planas. Muchas piezas estándar utilizan esta configuración. El proceso de fabricación CNC para estas piezas es sencillo. El tiempo de preparación es mínimo. El proceso de mecanizado se desarrolla sin problemas.
Pero los diseños complejos requieren más potencia. Una máquina de 4 ejes permite la rotación alrededor de un eje. Esto facilita el mecanizado de puertos angulares en los laterales de un colector. El proceso de mecanizado CNC se vuelve más flexible. Se pueden mecanizar múltiples caras sin necesidad de mover la pieza. Esto reduce los errores derivados de la configuración manual.
Cuando la complejidad justifica las capacidades multieje
El mecanizado de 5 ejes va aún más allá. La máquina rota la pieza alrededor de dos ejes simultáneamente, lo que abre nuevas posibilidades de diseño. Los componentes complejos de colectores de fluidos mecanizados por CNC suelen requerir esta capacidad. Se hacen posibles orificios transversales angulares, trayectorias de flujo curvas y configuraciones de puertos intrincadas. El proceso de mecanizado CNC maneja estas características en una sola configuración, lo que aumenta considerablemente la precisión. Cada configuración puede causar desalineación; con menos configuraciones, se obtienen tolerancias más estrictas.
NOBLE utiliza máquinas avanzadas de 5 ejes para colectores de formas complejas. Esto reduce el tiempo de preparación y mejora la precisión. El proceso CNC maneja diseños complejos con facilidad. Las piezas que requerirían múltiples operaciones en una máquina de 3 ejes se terminan en una sola pasada. Esto ahorra tiempo y reduce costos.
El impacto de la elección de la máquina en el costo y el tiempo de entrega
La elección de la máquina influye directamente en el presupuesto. El mecanizado de 3 ejes resulta más económico por hora. Las piezas sencillas se benefician de esta eficiencia. Sin embargo, las piezas complejas pueden requerir varias configuraciones. Cada configuración añade tiempo de mano de obra y posibles errores, lo que puede incrementar rápidamente el coste total.
El mecanizado de 5 ejes tiene un coste por hora más elevado, pero suele permitir terminar las piezas más rápido. La eficiencia del CNC mejora al eliminar los pasos de reposicionamiento. En el caso de colectores complejos, el coste total suele ser menor. Los plazos de entrega también se reducen. El proceso de fabricación CNC se optimiza. Sus piezas llegan antes sin perder calidad.
Lograr precisión con herramientas y técnicas avanzadas
Las herramientas adecuadas marcan la diferencia. Las brocas estándar sirven para perforaciones básicas. Sin embargo, los colectores de fluidos suelen requerir conductos pequeños y precisos. Las herramientas avanzadas permiten realizar estas perforaciones tan exigentes.
Microperforación y escariado para agujeros de pequeño diámetro
La microperforación amplía los límites de lo posible. La especificación de capacidad del proceso para la microperforación establece un diámetro mínimo de orificio alcanzable de Ø 0.1 mm. Es increíblemente pequeño. A modo de referencia, un cabello humano mide aproximadamente 0.07 mm. Estos diminutos orificios se encuentran en dispositivos médicos y sistemas neumáticos de precisión. El material también es importante. El aluminio 6061-T6 ofrece una excelente capacidad de perforación. Esto lo convierte en una excelente opción para colectores con microcaracterísticas. El proceso de mecanizado CNC maneja estos pequeños diámetros con herramientas especializadas y un control preciso de la velocidad.
Tras el taladrado, se realiza un escariado para mejorar la precisión. Un escariador elimina una pequeña cantidad de material, creando un orificio liso y preciso. De esta forma, el proceso CNC logra tolerancias muy ajustadas y mejora el acabado superficial, lo cual es fundamental para las características del flujo. Los orificios lisos reducen la caída de presión y mejoran la eficiencia del sistema.
El uso de mecanizado de alta velocidad para obtener mejores acabados.
El mecanizado de alta velocidad (HSM) utiliza velocidades de husillo más rápidas y cortes más ligeros. Este método produce excelentes acabados superficiales. El proceso de mecanizado CNC funciona a altas revoluciones por minuto (RPM). Las trayectorias de la herramienta se optimizan para un movimiento suave. El resultado es una superficie de mejor calidad en la pieza terminada.
El mecanizado de alta velocidad (HSM) también reduce la acumulación de calor. Menos calor significa menos deformación del material. Esto es especialmente importante para plásticos como el PEEK, que puede deformarse con un calor excesivo. El mecanizado de alta velocidad mantiene las temperaturas bajo control. El proceso CNC se vuelve más fiable para materiales difíciles.
Operaciones secundarias: desde el desbarbado hasta el tratamiento de superficies.
El mecanizado no termina cuando se detiene la herramienta. Las operaciones secundarias completan la pieza. Estos pasos garantizan el rendimiento y la durabilidad. Omitirlos conlleva una falla prematura.
Procesamiento posterior crítico para el rendimiento y la durabilidad
El desbarbado es prioritario. El mecanizado deja pequeñas rebabas en los bordes de los orificios. Estas diminutas imperfecciones pueden desprenderse durante el funcionamiento, contaminar el sistema de fluidos y dañar válvulas y otros componentes. El desbarbado manual funciona en zonas accesibles. Para orificios transversales internos, pueden ser necesarias herramientas especializadas o mecanizado por flujo abrasivo. El proceso de fabricación CNC debe incluir el desbarbado como paso estándar.
La limpieza es igualmente importante. Es necesario eliminar los aceites y las virutas de mecanizado. La limpieza ultrasónica llega eficazmente a los conductos internos. Esto garantiza que la pieza esté libre de contaminación antes del montaje. El proceso CNC debe incluir protocolos de limpieza exhaustivos.
Opciones de anodizado, pasivación y electropulido
Los tratamientos superficiales protegen el material y mejoran su rendimiento. El anodizado es ideal para colectores de aluminio. Este proceso electroquímico crea una capa dura y resistente a la corrosión, lo que aumenta la durabilidad de la superficie y proporciona una mejor base para el sellado. Existen varios tipos de anodizado. El anodizado duro ofrece la máxima resistencia al desgaste. El mecanizado CNC se combina a la perfección con este tratamiento.
La pasivación es ideal para piezas de acero inoxidable. Este tratamiento químico elimina el hierro libre de la superficie y mejora la resistencia natural a la corrosión del material. Los dispositivos médicos y los equipos de procesamiento químico se benefician enormemente de este proceso. Para aplicaciones críticas, el mecanizado CNC del acero inoxidable debe incluir la pasivación.
El electropulido lleva el acero inoxidable a un nivel superior. Este proceso elimina electroquímicamente una fina capa de material, dejando la superficie más lisa y brillante. Esto reduce la fricción y mejora el flujo, además de facilitar la limpieza de la pieza. El proceso de fabricación CNC para aplicaciones médicas y alimentarias suele incluir el electropulido.
Estas operaciones secundarias añaden valor a sus piezas. Prolongan su vida útil y mejoran su fiabilidad. El proceso de mecanizado CNC abarca todo el recorrido, desde la materia prima hasta el componente final protegido. Trabajar con un socio que comprenda estos pasos garantiza que sus piezas de colectores de fluidos mecanizados por CNC funcionen según lo previsto.
Consideraciones clave de diseño para colectores de fluidos CNC
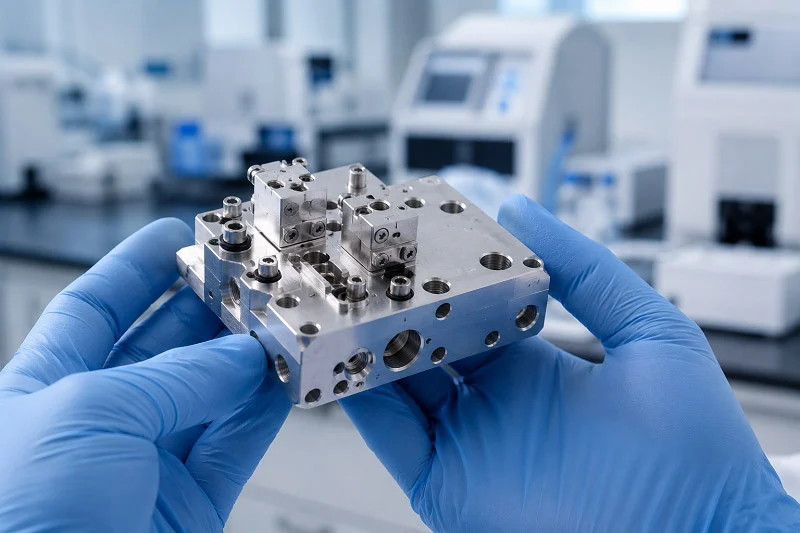
Un buen diseño transforma una idea brillante en una pieza fiable. La forma de fabricar el colector de fluidos CNC influye en el coste, el rendimiento y la durabilidad. Cada decisión tomada durante la planificación afecta a todo el proceso de fabricación. Tus decisiones modifican las piezas mecanizadas finales y su calidad.
Principios de diseño para la fabricación (DFM)
DFM significa diseñar teniendo en cuenta el proceso de mecanizado CNC. Se piensa en cómo se fabrica cada elemento. De esta forma se ahorra tiempo y dinero. NOBLE ofrece asistencia DFM para mejorar su diseño. Utilizamos nuestra experiencia en mecanizado CNC y nuestros conocimientos de fabricación para optimizar sus piezas.
Optimización de la profundidad, el diámetro y la sección transversal de los agujeros.
Los agujeros profundos causan problemas. Requieren herramientas más largas. Las herramientas más largas se doblan más. Esa flexión perjudica la precisión. Una buena regla general es mantener la profundidad del agujero por debajo de seis veces el diámetro. Esto mantiene estable el proceso de mecanizado CNC. La fabricación se beneficia de una buena planificación. El material que se elija influye en su rendimiento. Los distintos materiales se comportan de manera diferente para estas piezas.
La forma de la sección transversal también importa. Los conductos redondos funcionan mejor. El proceso de mecanizado CNC maneja formas redondas con facilidad. Evite los conductos cuadrados o rectangulares en su colector. El material afecta el desgaste de la herramienta. Piense bien en el material que elija. La elección correcta del material mejora la fabricación. Las diferentes aleaciones requieren enfoques diferentes.
Gestión de las características internas y cómo evitar la socavación
Las características internas son difíciles de alcanzar. La herramienta de corte debe caber dentro de la pieza. Los socavados requieren herramientas especiales o configuraciones adicionales. El proceso de mecanizado CNC funciona mejor con características simples. El montaje se vuelve más predecible. El material adecuado reduce los problemas. En este caso, es mejor mantener la simplicidad.
Utilice orificios rectos que se unan en ángulo recto. Esto permite usar herramientas estándar. El mecanizado CNC es más rápido con características sencillas. Los conductos internos complejos requieren métodos avanzados, lo que encarece la fabricación. Elegir bien las opciones optimiza la fabricación. Equilibre las necesidades con el costo de su colector. Las piezas resultantes funcionarán mejor.
El papel fundamental del acabado superficial y las vías de flujo
El acabado superficial influye directamente en el funcionamiento del colector. Las superficies rugosas generan fricción. El proceso de mecanizado CNC controla directamente el acabado superficial. La precisión es fundamental para cualquier aplicación. Elija cuidadosamente los materiales para su diseño personalizado.
Minimización de la caída de presión mediante superficies internas lisas.
La caída de presión perjudica la eficiencia. Las superficies lisas permiten que el fluido se mueva libremente. El proceso de mecanizado CNC puede proporcionar excelentes acabados superficiales. Los métodos de alta velocidad ofrecen buenos valores de Ra. Este nivel de precisión es crucial para el rendimiento. Las buenas propiedades del material contribuyen a obtener acabados lisos. Indíquenos sus necesidades de acabado superficial para su diseño. El material influye en el acabado superficial que puede obtener. Incluya objetivos de acabado realistas en su diseño. El mecanizado de precisión ofrece mejores resultados para estas piezas.
Estrategias para la evacuación de virutas y el desbarbado
Las virutas se generan durante el proceso de corte. Los agujeros profundos son propensos a la acumulación de virutas. Piense en cómo salen las virutas durante la fase de planificación. La gestión de virutas es parte del trabajo. Una forma es usar agujeros pasantes. Los agujeros pasantes permiten que las virutas salgan por el otro lado. La construcción maneja bien esto. El material que elija influye en el comportamiento de las virutas.
El desbarbado es fundamental. Cada intersección de orificios genera rebabas. Incluya el desbarbado en su diseño. Los pasos de desbarbado son parte esencial del proceso. La calidad de sus piezas depende de un buen desbarbado. Las tolerancias estrictas ayudan a reducir las rebabas.
Mejores prácticas en el diseño de puertos y sistemas de sellado
Un colector es tan bueno como sus juntas. La elección correcta de juntas evita fugas. El proceso de mecanizado CNC crea superficies de sellado precisas. Las tolerancias son cruciales. Indíquenos las tolerancias de todas las superficies de sellado.
Cómo elegir entre juntas tóricas, empaquetaduras y roscas cónicas
Las juntas tóricas funcionan bien en una amplia gama de presiones y aplicaciones. La ranura de la junta tórica debe tener el tamaño correcto. Siga las medidas de ranura estándar para su diseño. El proceso de mecanizado CNC proporciona la precisión necesaria. La elección depende del uso. Adapte la junta a las condiciones de trabajo de su diseño. Las tolerancias estrictas garantizan un buen sellado para piezas personalizadas.
Especificación de tamaños y ubicaciones de puertos para una mayor eficiencia en el ensamblaje.
La ubicación de los puertos influye en la facilidad de montaje. Deje suficiente espacio entre ellos. Los tamaños de puerto estándar son más fáciles de encontrar. Los tamaños personalizados aumentan el costo. El montaje se beneficia de los tamaños estándar. Considere la orientación de los puertos en su diseño. Este enfoque facilita la creación de prototipos . Las piezas personalizadas requieren especial atención para garantizar la precisión.
Los colectores transparentes facilitan las pruebas. Permiten visualizar las trayectorias del flujo. Los colectores transparentes muestran los patrones de flujo internos. Los colectores transparentes ayudan a verificar el diseño. Los colectores transparentes son una herramienta excelente. Este enfoque se beneficia al permitir observar el flujo y los resultados de calidad. La creación de prototipos con colectores transparentes permite detectar problemas a tiempo. Estas piezas requieren pruebas exhaustivas.
Precisión y control de calidad en colectores de fluidos CNC
El control de calidad es fundamental para la fiabilidad de un colector de fluidos mecanizado por CNC. Cada conducto, puerto y superficie de sellado debe funcionar exactamente como se ha previsto. Un pequeño defecto puede provocar fugas, contaminación o incluso el fallo total del sistema. Por eso, la precisión es crucial en cada etapa de la fabricación de la pieza.
Mitigación de los riesgos de contaminación interna y corrosión
La contaminación comienza durante el mecanizado. Las virutas metálicas, los aceites y los residuos pueden acumularse en los conductos. Estos contaminantes dañan el sistema de fluidos una vez que el colector está en funcionamiento. Una limpieza exhaustiva es fundamental. La limpieza ultrasónica llega hasta los orificios pequeños y los conductos perforados transversalmente. Este paso elimina las partículas que el lavado convencional podría pasar por alto.
La corrosión es otro peligro. El material elegido es crucial. El aluminio requiere anodizado para resistir la oxidación. El acero inoxidable se beneficia de la pasivación. Ambos tratamientos crean una capa protectora que prolonga la vida útil de las piezas. El proceso de mecanizado CNC debe incluir estos pasos para aplicaciones críticas. El diseño debe especificar claramente el tratamiento superficial requerido.
La porosidad es un riesgo oculto en los materiales fundidos. Pueden aparecer pequeñas cavidades en el interior del metal. Estos puntos débiles pueden presentar fugas bajo presión. El mecanizado CNC a partir de barras macizas elimina por completo este riesgo. El material comienza siendo denso y uniforme. Esta es una de las razones por las que las piezas mecanizadas superan a las fundidas en trabajos exigentes.
Pruebas de presión y caudal para validar el rendimiento funcional.
Las pruebas verifican el funcionamiento de la pieza antes de su envío. La prueba de presión comprueba si hay fugas. El colector se llena con fluido o gas a niveles de presión preestablecidos. Cualquier caída de presión indica una fuga. Esta prueba verifica todos los sellos y conductos internos.
Las pruebas de flujo verifican que el fluido se mueva por los conductos correctos. Se comprueba que cada puerto tenga el caudal y la dirección adecuados. Esto permite detectar errores de perforación transversal que podrían pasar desapercibidos en las inspecciones visuales. El proceso de prueba confirma que la pieza cumple con sus especificaciones de rendimiento. El control de calidad incluye el registro de estos resultados para garantizar la trazabilidad.
NOBLE aplica estrictos sistemas de gestión de calidad. Nuestra certificación ISO 9001:2015 abarca todos los procesos de fabricación. Para usos médicos, contamos con la certificación ISO 13485:2016. Estas normas garantizan una calidad uniforme en cada lote. Sometemos cada colector a pruebas exhaustivas para garantizar su fiabilidad.
La diferencia entre tolerancias estándar y de alta precisión
Las tolerancias definen la variación aceptable. Las tolerancias estándar son adecuadas para usos generales y permiten una variación de ±0.1 mm en la posición de los orificios. La mayoría de los sistemas neumáticos funcionan correctamente con este nivel de precisión.
Las tolerancias de alta precisión son mucho más estrictas. Hablamos de ±0.005 mm o incluso mejores. Los dispositivos médicos y las aplicaciones aeroespaciales requieren esta precisión. El proceso de mecanizado CNC debe tener en cuenta la dilatación térmica y el desgaste de la herramienta. La calibración de la máquina se vuelve fundamental. El material también influye en las tolerancias alcanzables. El aluminio se mecaniza con mayor precisión que las aleaciones más duras.
El dimensionamiento y tolerancias geométricas (GD&T) ayuda a especificar estas necesidades. Las tolerancias de posición controlan la ubicación de los orificios. La planitud garantiza que las superficies de sellado encajen correctamente. La perpendicularidad mantiene los puertos en los ángulos correctos. El uso de GD&T comunica claramente sus necesidades al equipo de mecanizado.
Los colectores transparentes facilitan el control de calidad durante la creación de prototipos. Permiten a los ingenieros visualizar directamente los conductos internos. Además, revelan rebabas, obstrucciones o conductos desalineados. Los colectores transparentes son excelentes herramientas de validación antes de la producción. Esta verificación visual complementa los métodos de inspección dimensional, como las máquinas de medición por coordenadas (MMC) y los comparadores ópticos.
Las tolerancias adecuadas equilibran el costo y el rendimiento. Un exceso de especificaciones aumenta el tiempo y el costo de mecanizado. Un exceso de especificaciones conlleva el riesgo de fallas funcionales. Colabore con su socio de fabricación para encontrar el punto óptimo para su aplicación específica.
Cómo elegir el socio adecuado para el mecanizado CNC de colectores de fluidos
Competencias básicas y experiencia técnica
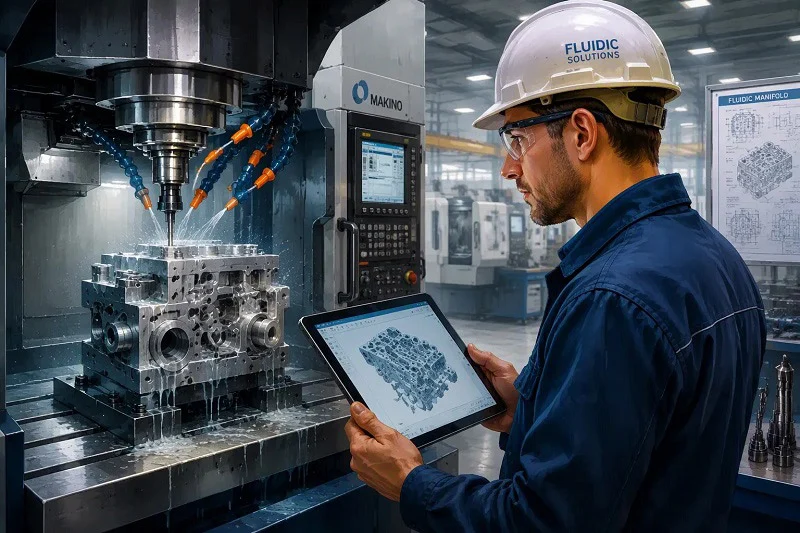
Elegir al socio adecuado para su proyecto de colector de fluidos depende de sus habilidades principales. Un taller especializado comprende las exigencias únicas de estas piezas. No se limitan a realizar trabajos generales; se centran en los detalles que garantizan el funcionamiento fiable del colector.
Evaluación de la experiencia con componentes fluidos complejos
La experiencia con componentes fluidos complejos es fundamental. Un buen socio mantiene tolerancias estrictas en los orificios internos y los conductos de intersección. Logran una alta calidad de acabado superficial. Esto evita la turbulencia del fluido, las caídas de presión y los daños en los sellos. Demuestran experiencia en la selección de aleaciones y tratamientos adecuados para garantizar la resistencia y la resistencia a la corrosión. Realizan perforaciones y puertos complejos de múltiples orificios de intersección sin comprometer la integridad estructural. Superan los desafíos del mecanizado, como mantener la alineación en los orificios de intersección, prevenir rebabas y residuos, evitar fugas internas y garantizar el cumplimiento de la clasificación de presión. No todos los talleres pueden hacer esto. Estos requisitos distinguen a un taller especializado en colectores fluidos de un taller de mecanizado general. Solo un taller calificado puede producir piezas que funcionen de manera confiable. La selección del material es crucial para el rendimiento del colector.
La importancia de la maquinaria y el software avanzados
La maquinaria y el software avanzados desempeñan un papel fundamental en la precisión. Un socio con máquinas CNC modernas puede manejar tolerancias estrictas. Utilizan software de simulación para planificar las trayectorias de las herramientas, lo que reduce los errores y mejora la eficiencia del proceso de mecanizado. El equipo adecuado garantiza que el mecanizado CNC sea eficiente y preciso, y también facilita el trabajo con geometrías complejas, comunes en colectores de fluidos. El proceso de mecanizado CNC para estas piezas requiere una planificación minuciosa. Las máquinas avanzadas realizan múltiples operaciones en una sola configuración, lo que reduce los plazos de entrega y aumenta la calidad. La elección del material también influye en el proceso de mecanizado. Un socio experto sabe cómo ajustar el proceso a diferentes materiales, utilizando las velocidades y avances adecuados para cada uno. Esto garantiza que las piezas cumplan con la precisión y el acabado superficial requeridos.
Certificaciones de calidad y estándares de cumplimiento
Las certificaciones de calidad demuestran que un socio cumple con estándares estrictos. Prueban que la empresa cuenta con un sólido sistema de gestión de calidad. Esto es importante para los colectores de fluidos utilizados en aplicaciones críticas.
La importancia de la norma ISO 9001:2015 para la gestión de la calidad.
La norma ISO 9001:2015 es un estándar global para la gestión de la calidad. Abarca todos los aspectos del proceso de fabricación. Un socio certificado cuenta con procedimientos para el diseño, la producción, la inspección y la entrega. Realiza un seguimiento de la calidad en cada etapa, lo que reduce el riesgo de defectos. En el caso de los colectores de fluidos, esto significa una calidad constante en cada lote. El proceso de mecanizado CNC se supervisa y controla, la manipulación de materiales se documenta y la inspección final es exhaustiva. Esta certificación le brinda la confianza de que las piezas funcionarán según lo previsto y facilita la trazabilidad. Si surge algún problema, puede rastrearlo hasta su origen, lo cual es fundamental para aplicaciones críticas para la seguridad, como los sistemas ferroviarios y los dispositivos médicos.
La criticidad de la norma ISO 13485:2016 para Fabricación de dispositivos médicos
La norma ISO 13485:2016 es el estándar para la fabricación de dispositivos médicos. Es más estricta que la ISO 9001 y se centra en la gestión de riesgos y el cumplimiento normativo. Si su colector de fluidos se integra en un dispositivo médico, esta certificación es imprescindible. El socio debe demostrar que puede cumplir con los requisitos específicos de la industria médica, incluyendo protocolos de sala limpia, trazabilidad de materiales y validación de procesos. El proceso de mecanizado CNC para piezas médicas requiere especial atención. El material debe ser biocompatible, el acabado superficial debe ser liso para evitar la contaminación y la precisión debe ser alta. Un socio con la certificación ISO 13485:2016 demuestra que puede cumplir con estas exigencias y cuenta con los sistemas necesarios para garantizar la calidad y la seguridad. El proceso de mecanizado CNC es fundamental para lograr la precisión deseada.
¿Por qué NOBLE es su socio para colectores de fluidos CNC de precisión?
NOBLE se distingue como socio estratégico en fluidos de precisión. Contamos con la experiencia, las certificaciones y el compromiso necesarios para ofrecer piezas de alta calidad. Trabajamos con usted de principio a fin.
Nuestro enfoque de servicio integral: desde el diseño y la fabricación hasta el montaje.
Ofrecemos un servicio integral. Todo comienza con el diseño y el DFM (Diseño para la Fabricación). Le ayudamos a optimizar su diseño para el proceso de mecanizado CNC, lo que le ahorra tiempo y dinero. A continuación, pasamos a la creación de prototipos. Utilizamos colectores transparentes para validar el diseño, lo que nos permite visualizar las rutas de flujo y detectar cualquier problema a tiempo. Los colectores transparentes garantizan que los conductos internos sean correctos. Tras la creación de prototipos, pasamos a la producción. Nuestras capacidades de mecanizado CNC abarcan todo tipo de materiales, desde aluminio hasta PEEK. También manejamos diseños personalizados con facilidad y ofrecemos servicios de ensamblaje. Podemos ensamblar el sistema completo de colectores, lo que reduce la cantidad de proveedores que necesita gestionar y garantiza que las piezas se ensamblen correctamente. Nuestro control de calidad verifica cada paso del proceso de fabricación. Probamos las piezas a presión y caudal, asegurándonos de que cumplan con sus especificaciones.
Nuestro compromiso con la calidad, la precisión y la entrega puntual.
Nuestro compromiso con la calidad, la precisión y la entrega puntual es la base de nuestro trabajo. Contamos con las certificaciones ISO 9001:2015 e ISO 13485:2016. Estas normas guían nuestros procesos. Invertimos en maquinaria y software de vanguardia. Nuestro mecanizado CNC de precisión garantiza tolerancias estrictas. Tratamos cada pieza con sumo cuidado. Ya sea un colector sencillo o un diseño personalizado complejo, le dedicamos la misma atención. Nuestro equipo tiene amplia experiencia con componentes fluidos. Comprendemos los desafíos de los conductos internos, las superficies de sellado y las presiones nominales. Trabajamos arduamente para cumplir con sus plazos. La entrega puntual es una promesa que cumplimos. Sabemos que los retrasos pueden costarle tiempo y dinero. Por eso, planificamos nuestra producción con meticulosidad. Nos comunicamos con usted durante todo el proceso. Siempre sabrá en qué estado se encuentra su proyecto. Este compromiso nos ha convertido en un socio de confianza para numerosas industrias. Desde sistemas ferroviarios hasta dispositivos médicos, nuestras piezas ofrecen un rendimiento fiable.
El éxito con los componentes CNC para colectores de fluidos se reduce a tres cosas: selección inteligente de materiales, diseño cuidadoso y un socio de fabricación experto. El costo de la imprecisión es alto: tiempo de inactividad, riesgos de seguridad y pérdidas financieras. Las estrategias que hemos cubierto le ayudan a evitar estos problemas. Una selección cuidadosa de materiales previene la corrosión y la contaminación. Un diseño cuidadoso mantiene los flujos fluidos y los sellos confiables. Un socio como NOBLE ofrece capacidades de servicio integral, desde asesoramiento DFM hasta el ensamblaje. Manejamos materiales complejos como PEEK, que representan un desafío para muchos talleres. Nuestros procesos con certificación ISO garantizan la calidad en cada lote. El proceso de mecanizado CNC no termina con el prototipado. Continúa con la producción, las pruebas y la entrega. Elija un socio que lo apoye desde el concepto hasta la finalización. Su próximo proyecto merece ese compromiso. Estamos listos cuando usted lo esté.
Preguntas frecuentes sobre colectores de fluidos CNC
¿Qué es un colector de fluidos en términos de CNC?
Un colector de fluidos es un bloque con conductos perforados que dirige aire, agua o aceite a través de un sistema. Estas piezas se fabrican con alta precisión mediante mecanizado CNC. Se puede considerar como un centro neurálgico para la circulación de fluidos.
¿Por qué elegir el mecanizado CNC para colectores?
El mecanizado CNC permite un control preciso de cada detalle. Se obtienen superficies lisas y orificios ubicados con exactitud. Este método funciona con una amplia variedad de materiales. El resultado es una pieza fiable en todo momento.
¿Qué materiales son los más adecuados para los colectores de fluidos?
El aluminio 6061-T6 es adecuado para la mayoría de las aplicaciones. El acero inoxidable es idóneo para aplicaciones médicas y químicas. El PEEK soporta altas temperaturas. Cada material requiere ajustes de mecanizado CNC diferentes. La elección depende de la aplicación.
¿Hasta qué punto pueden ajustarse las tolerancias de las máquinas CNC?
Las tolerancias estándar rondan los ±0.1 mm. En trabajos de alta precisión, se alcanzan los ±0.005 mm. El proceso CNC, el material y la máquina influyen en lo que es posible. Hable con su socio sobre objetivos realistas.
¿Qué causa la mayoría de las fallas en los colectores de admisión?
Las rebabas que quedan en los conductos provocan contaminación. Un sellado deficiente produce fugas. La elección de materiales inadecuados causa corrosión. Un mecanizado CNC preciso y unas pruebas adecuadas previenen estos problemas.
¿Cómo se prueba un colector de fluidos?
Las pruebas de presión comprueban si hay fugas. Las pruebas de flujo confirman el correcto recorrido del fluido. La inspección visual detecta defectos superficiales. El control de calidad CNC incluye todos estos pasos antes del envío.
¿Por qué elegir un socio especializado en CNC?
Los colectores requieren experiencia en conductos internos y sellado. Un socio especializado comprende la evacuación de virutas, el acabado superficial y el comportamiento de los materiales. Suministran piezas que funcionan correctamente desde el primer momento.







