
¿Cuál es la mejor manera de construir una carcasa para equipos de PCR ? Depende de cuántas unidades necesite, qué tan precisas deben ser, qué material usar y cómo mantener la limpieza. Se espera que el mercado global crezca un 8.5% anual hasta 2033, debido a que cada vez más personas necesitan pruebas de diagnóstico. Los laboratorios necesitan máquinas confiables para su trabajo diario. Trabajar con fabricantes de equipos originales (OEM) y tomar buenas decisiones de diseño es fundamental. Comenzar con el diseño de la carcasa desde el principio ayuda a superar las pruebas de calificación. Los proveedores que filtran bien el aire y controlan los lotes tienen más probabilidades de obtener la aprobación. El proceso de PCR requiere precisión y una limpieza estricta. Conocer estos puntos le ayudará a elegir la mejor máquina de PCR. Esta guía le ofrece un plan claro para elegir el método adecuado, desde el diseño hasta la carcasa final.
Requisitos de la carcasa del equipo PCR
Selección de materiales para resistencia térmica y química
Termoplásticos frente a metales para carcasas de equipos de PCR
El material adecuado determina el buen funcionamiento de la carcasa. Las máquinas de PCR generan calor durante los ciclos térmicos. La carcasa del equipo de PCR debe soportarlo sin doblarse ni deformarse. Los materiales termoestabilizados conservan su forma incluso después de muchos ciclos térmicos. Los estabilizadores térmicos y la modificación de impactos son las principales tecnologías utilizadas. Estos materiales resisten la fragilidad y los daños superficiales. La siguiente tabla compara las opciones más comunes.
| Material | Propiedades de resistencia térmica y química |
| Mezclas de ABS y PC | Soporta mejor el calor y es resistente; funciona perfectamente con las toallitas desinfectantes comunes para el cuidado de la salud. |
| Polycarbonate | Resistente a los impactos; puede agrietarse con algunos alcoholes si la tensión de moldeo es alta. |
| PPSU | Puede soportar autoclave de vapor y limpieza intensa. |
| OJEADA | Ideal para aplicaciones que requieren alta temperatura y resistencia; resiste muy bien los productos químicos. |
| Aluminio: | Ayuda a distribuir el calor; se pueden usar revestimientos aislantes para cumplir con los límites de temperatura al tacto. |
| Acero Inoxidable | Ideal para aplicaciones donde se requiere alta durabilidad y esterilización frecuente. |
Cada material cumple una función diferente. Metales como el aluminio ayudan a disipar el calor. Los termoplásticos como el PEEK resisten los productos químicos. El proceso PCR requiere un rendimiento constante de los materiales.
Evaluación de la resistencia química a los reactivos de laboratorio
En los laboratorios se utilizan agentes de limpieza y disolventes potentes. El material de la carcasa debe resistirlos. Las mezclas de ABS/PC funcionan bien con las toallitas desinfectantes comunes en el ámbito sanitario. El policarbonato requiere un moldeado cuidadoso para evitar el agrietamiento por tensión. El PPSU soporta ciclos de autoclave de vapor. El PEEK resiste muy bien los productos químicos agresivos. El material adecuado protege el equipo y garantiza una larga vida útil, lo que influye directamente en la sensibilidad y la precisión de los resultados de diagnóstico.
Consideraciones clave de diseño para las carcasas de los equipos de PCR
Estrategias de gestión térmica y disipación del calor
La cabina de PCR está diseñada para proporcionar un entorno controlado y libre de contaminación para la preparación de la reacción en cadena de la polimerasa, e incorpora características que abordan tanto la estabilidad térmica como el control de partículas en suspensión en el aire.
Las máquinas de PCR de alto rendimiento generan más calor durante su funcionamiento. El recinto debe gestionarlo adecuadamente. Los sistemas de control ambiental incluyen sensores de precisión que controlan y ajustan la temperatura y la humedad constantemente, evitando así la degradación de las muestras. Una máquina de PCR rápida genera aún más calor en ciclos más cortos. El diseño del recinto debe tener esto en cuenta. Una buena gestión térmica mantiene el rendimiento de la tecnología PCR estable.
Minimizar la contaminación con superficies lisas y no porosas.
El control de la contaminación es fundamental para el diagnóstico. La cabina de PCR elimina el 99.99 % de las partículas de hasta 0.3 micras. La filtración HEPA crea una barrera estéril contra los contaminantes transportados por el aire. La esterilización UV a 254 nm elimina eficazmente los gérmenes. Los gradientes de presión negativa impiden la entrada de aire exterior al área de trabajo. Las superficies interiores sin juntas evitan la contaminación y facilitan la limpieza. La cabina debe ser compatible con estas características, lo cual es esencial para el diagnóstico molecular y las pruebas genéticas. Incluso un equipo de PCR portátil requiere estos controles de contaminación, ya que protegen las muestras de ADN de la degradación.
Normas reglamentarias para las carcasas de equipos médicos
Cumplimiento con ISO 13485
Los fabricantes deben cumplir con los estándares de gestión de calidad. La norma ISO 13485 abarca los sistemas de calidad para dispositivos médicos. El cumplimiento garantiza una calidad constante del producto y respalda las aplicaciones de diagnóstico clínico y genómica. La certificación demuestra un compromiso con la calidad. Los laboratorios buscan proveedores certificados. Un socio certificado brinda confianza a los laboratorios de diagnóstico al seleccionar equipos.
Requisitos de seguridad de la norma IEC 61010-2-101
La norma IEC 61010-2-101 cubre específicamente los equipos de diagnóstico in vitro, incluyendo las máquinas de PCR. La norma abarca la seguridad eléctrica, los riesgos mecánicos y la seguridad térmica. Se requiere una evaluación de riesgos para los instrumentos de diagnóstico. Las pruebas de biocompatibilidad según la norma ISO 10993 se aplican a los sellos que entran en contacto con las muestras. La validación de la esterilización garantiza que los materiales de la carcasa puedan soportar los métodos habituales. Estos requisitos protegen a los operadores y aseguran la fiabilidad de las pruebas en los laboratorios de diagnóstico. El rendimiento de las pruebas depende del funcionamiento estable de la máquina. La amplificación del ADN requiere un control térmico preciso. La sensibilidad es fundamental en cada ejecución.
Fabricación de carcasas para equipos de PCR Procesos
Existen cuatro métodos principales para fabricar carcasas para máquinas de ciclo térmico. Cada método se adapta mejor a diferentes necesidades, como la cantidad de piezas necesarias, su precisión y el nivel de limpieza requerido. El mecanizado CNC, la impresión 3D, el moldeo por inyección y la fabricación de chapa metálica tienen sus propias ventajas. La siguiente tabla muestra cómo estos procesos se ajustan a los diferentes usos de las carcasas.
| Proceso de manufactura | Subprocesos clave | Aplicaciones típicas en carcasas para equipos de PCR |
| Mecanizado CNC | Corte de alta precisión, tolerancias ajustadas. | Bastidores de instrumentos, placas de montaje, soportes de precisión, componentes de disipación de calor |
| Fabricación de chapa | Corte láser, doblado CNC, soldadura, fascinante | Paneles de cerramiento, carcasas estructurales, cerramientos para equipos de laboratorio |
| Moldeo por inyección | Diseño de moldes, inyección de material a alta presión | Cubiertas, carcasas y componentes internos de gran volumen |
| Impresión 3D | Deposición aditiva capa por capa | Prototipos, soportes personalizados, geometrías internas complejas. |
Prototipado y procesos de bajo volumen (CNC e impresión 3D)
Mecanizado CNC para tolerancias estrictas y geometrías complejas.
El mecanizado CNC corta material de bloques sólidos de aluminio, acero inoxidable o plásticos de ingeniería. Este método proporciona dimensiones muy exactas. Los marcos de instrumentos y las placas de montaje requieren este tipo de precisión. Las piezas que disipan calor también se benefician de las estrictas tolerancias que puede lograr el CNC. El proceso puede manejar formas complejas que otros métodos encuentran difíciles. Los acabados superficiales del mecanizado CNC cumplen con los requisitos de las salas blancas sin mucho trabajo adicional. Para series de bajo volumen, el CNC ofrece tiempos de entrega rápidos sin costos de utillaje. Cada pieza cuesta más que las moldeadas, pero no tener que pagar por un molde por adelantado lo convierte en una buena opción para cantidades inferiores a unos pocos cientos de unidades. El desperdicio de material es una preocupación, pero el reciclaje de las virutas ayuda en cierta medida.
Impresión 3D para iteración rápida y diseños personalizados
La impresión 3D construye piezas capa a capa a partir de modelos digitales. Esta tecnología es excelente para crear formas complejas que el mecanizado convencional no puede realizar. Una impresora de escritorio típica cuesta entre 379 y 3,440 dólares, por lo que resulta asequible para entornos de investigación. Las alturas de capa de 0.2 mm, con desviaciones inferiores a 0.2 mm respecto al modelo CAD, funcionan bien para la mayoría de los prototipos. El filamento ABS permite crear piezas negras, opacas y resistentes, ideales para pruebas de carcasas. Los equipos de diseño pueden probar rápidamente nuevas versiones, imprimiendo las piezas actualizadas durante la noche. Esta velocidad acelera considerablemente el ciclo de desarrollo. Los soportes personalizados y los soportes internos se benefician de la libertad de diseño. Sin embargo, las piezas impresas no tienen la misma calidad superficial que las mecanizadas. Se requieren pasos adicionales, como el lijado y el sellado, para que las superficies sean aptas para salas blancas. Esta tecnología es más adecuada para prototipos y volúmenes muy bajos, no para series de producción.
Producción de alto volumen mediante moldeo por inyección.
Calidad constante y bajo coste unitario a gran escala.
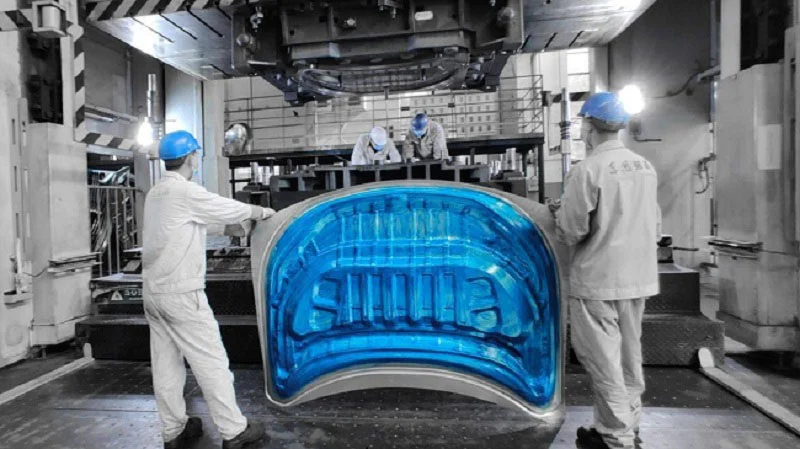
El moldeo por inyección fuerza el plástico fundido caliente dentro de un molde de acero a alta presión. Este proceso produce piezas idénticas con una consistencia asombrosa. Una vez construido el molde, el costo por pieza se reduce considerablemente. Los volúmenes de producción de decenas de miles hacen de este método la opción más rentable. Las piezas moldeadas tienen superficies lisas y no porosas que resisten la contaminación. Esto es fundamental para los equipos de diagnóstico molecular. La repetibilidad del moldeo por inyección garantiza que cada carcasa cumpla con las mismas especificaciones. El control de calidad se simplifica cuando las dimensiones se mantienen prácticamente iguales. Para los equipos de PCR consolidados con diseños estables, el moldeo por inyección ofrece la mejor relación calidad-precio a largo plazo.
Consideraciones sobre la inversión inicial en herramientas y el diseño del molde.
El coste inicial de utillaje para el moldeo por inyección es elevado. Los moldes de acero cuestan decenas de miles de dólares y su fabricación lleva semanas. El diseño del molde debe tener en cuenta los ángulos de desmoldeo, el espesor de la pared y la ubicación de la entrada de inyección. Un mal diseño del molde provoca deformaciones, marcas de hundimiento o fallos en la inyección. La elección del material influye mucho en el diseño del molde. Los grados termoestabilizados para aplicaciones PCR pueden requerir temperaturas de molde más altas. Decidir invertir en utillaje exige confianza en el diseño del producto. Los cambios de diseño tras la fabricación del molde son costosos. La mayoría de los fabricantes realizan un prototipado exhaustivo antes de comprometerse con el moldeo por inyección. La recompensa reside en los bajos costes por pieza y la alta productividad una vez iniciada la producción.
Fabricación de estructuras metálicas para cerramientos estructurales.
Corte, doblado y soldadura para estructuras robustas
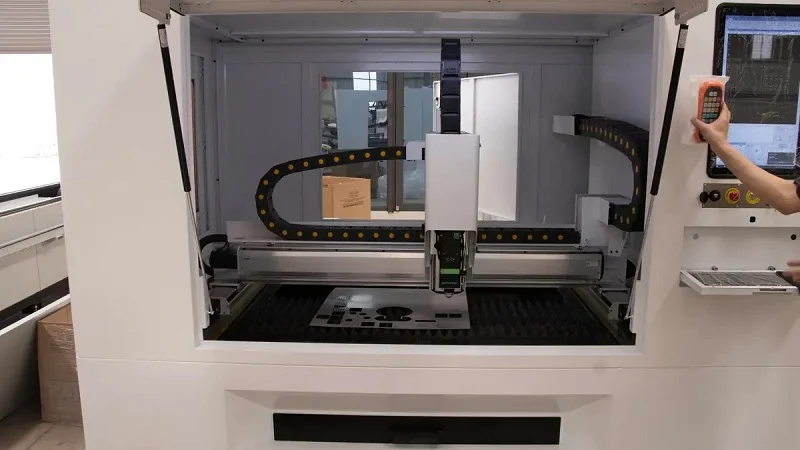
La fabricación de chapa metálica comienza con láminas planas de metal. El corte láser crea contornos precisos. El doblado CNC da forma al material en tres dimensiones. La soldadura une las secciones para un ensamblaje permanente. Este proceso crea estructuras robustas que pueden soportar esfuerzos mecánicos. El acero inoxidable y el aluminio son opciones comunes. Estos materiales ofrecen gran durabilidad y resistencia al calor. Las carcasas de chapa metálica soportan bien las exigencias térmicas de la tecnología PCR. El proceso es adecuado para volúmenes medios donde el moldeo por inyección no resulta rentable. Los plazos de fabricación son más cortos que los de la construcción de moldes. La resistencia estructural hace que este método sea ideal para instrumentos de mayor tamaño que requieren un soporte rígido.
Integración de hardware y blindaje electromagnético
Las carcasas de chapa metálica facilitan la incorporación de componentes. Los remaches y sujetadores fijan los componentes directamente al marco. El propio metal proporciona blindaje electromagnético, protegiendo así los componentes electrónicos sensibles de las interferencias. Esto resulta fundamental para los instrumentos de diagnóstico que requieren mantener la calidad de la señal. Se pueden añadir juntas de blindaje adicionales en los puntos de montaje. Entre las opciones de acabado superficial se incluyen el recubrimiento en polvo, el arenado y el cepillado. Estos tratamientos mejoran la resistencia a la corrosión y el cumplimiento de las normas para salas blancas. La combinación de resistencia estructural y blindaje convierte a la chapa metálica en una opción versátil para numerosas aplicaciones. Los diseños de máquinas de PCR portátiles suelen emplear este enfoque para garantizar su durabilidad durante el transporte.
La elección entre estos procesos depende del volumen de producción, las necesidades de precisión y las limitaciones presupuestarias. Para la creación de prototipos, se recomienda la impresión 3D y el mecanizado CNC. La producción en grandes volúmenes exige el moldeo por inyección. Las necesidades estructurales apuntan hacia la fabricación de chapa metálica. Muchos fabricantes combinan procesos, utilizando CNC para piezas de precisión y chapa metálica para la carcasa principal. Este enfoque híbrido equilibra coste, calidad y rendimiento. Comprender cada proceso ayuda a los fabricantes de equipos originales a tomar decisiones informadas para sus necesidades específicas de equipamiento.
Comparación de procesos para carcasas de equipos de PCR
Costo, plazo de entrega y escalabilidad
Inversión inicial frente al costo por pieza para cada proceso.
El coste de cada método influye en la elección. Los gastos de instalación y el coste por pieza varían considerablemente entre los cuatro procesos.
| Proceso | Costo de instalación/herramientas | Coste por unidad (bajo volumen) | Costo por unidad (alto volumen) |
| Impresión 3D | Mínimo (sin herramientas) | Moderado | Moderado |
| Moldeo por inyección | Alto (molde personalizado $10k+) | Muy alto | Muy bajo |
| Mecanizado CNC | Moderado (programación y equipamiento) | Moderado | Moderado a bajo |
| Fundición/Tradicional | Alto (matrices o moldes) | Alto | Bajo |
La fabricación de chapa metálica y el mecanizado CNC tienen costes de preparación medios debido a las plantillas personalizadas y el tiempo del operario. La impresión 3D no requiere utillaje. El moldeo por inyección requiere la mayor inversión inicial, con un molde personalizado que cuesta más de 10 000 dólares antes de fabricar ninguna pieza. Esta inversión solo tiene sentido si se fabrican muchas piezas. Las tiradas de bajo volumen distribuyen el coste del molde entre pocas piezas, por lo que cada pieza conlleva un coste de utillaje elevado. Las tiradas de alto volumen lo distribuyen entre miles, por lo que el precio por pieza disminuye considerablemente.
Plazos de entrega típicos para prototipos frente a series de producción
Los plazos de entrega de prototipos son óptimos para la impresión 3D. Una carcasa impresa en 3D puede enviarse en cuestión de días tras la finalización del diseño. El mecanizado CNC requiere algo más de tiempo debido a la programación. Ambos métodos evitan las semanas necesarias para la fabricación de moldes. Las series de producción modifican el cronograma. El moldeo por inyección requiere el diseño del molde, el corte del acero y pruebas de inyección. Esto puede llevar varias semanas antes de la producción en serie. La fabricación de chapa metálica se sitúa en un punto intermedio. El corte por láser y el doblado CNC requieren tiempo de configuración, pero luego se ejecutan rápidamente. Los fabricantes de equipos originales que planifican un lanzamiento deben tener en cuenta estos plazos. Un proyecto de máquina PCR rápida con un cronograma ajustado podría comenzar con prototipos impresos en 3D. Posteriormente, se podría pasar al moldeo por inyección una vez que el diseño esté estabilizado. Este enfoque por etapas equilibra la velocidad con el coste a largo plazo.
Precisión, tolerancias y acabado superficial
Cómo lograr tolerancias estrictas con CNC frente a moldeo por inyección
El mecanizado CNC ofrece el control de tamaño más preciso entre los cuatro procesos. Las herramientas de corte eliminan material con precisión repetible. Los marcos de los instrumentos y las placas de montaje mantienen posiciones exactas. Esta precisión es crucial para las máquinas PCR que alinean piezas ópticas o elementos calefactores. El moldeo por inyección también logra tolerancias estrictas una vez que el molde está probado. Reproduce la cavidad del molde con gran fidelidad. La variación entre piezas se mantiene mínima durante largas series de producción. La contracción del molde dificulta este proceso. Cada material se contrae de manera diferente al enfriarse. Los diseñadores de moldes deben tener esto en cuenta. El mecanizado CNC evita los problemas de contracción. El corte elimina material de un bloque sólido, por lo que las dimensiones se mantienen fieles al modelo CAD. Para alineaciones críticas, el CNC suele ser la mejor opción. Para piezas de alto volumen con forma consistente, el moldeo por inyección ofrece una precisión similar a un menor costo.
Requisitos de postprocesamiento para piezas impresas en 3D
Las piezas impresas en 3D requieren un trabajo adicional antes de su uso en una sala limpia. Las líneas de capa dejan pequeñas crestas en cada superficie. Estas crestas atrapan la suciedad y son difíciles de limpiar. El lijado alisa la superficie, pero lleva tiempo. El sellado rellena los orificios. El alisado por vapor es otra opción para algunos materiales. Cada paso aumenta la mano de obra y el costo. La superficie final es casi tan buena como la de las piezas mecanizadas o moldeadas, pero no exactamente igual. Para prototipos, esta compensación funciona bien. Para carcasas de producción, los pasos adicionales reducen la relación costo-beneficio de la impresión 3D. Los equipos de diseño deben incluir el posprocesamiento en su presupuesto y cronograma. Una pieza impresa que requiere mucho acabado puede costar más que una mecanizada.
Compatibilidad de materiales y cumplimiento normativo
¿Qué procesos son los más adecuados para los materiales que cumplen con la norma ISO 13485?
La certificación ISO 13485 requiere un seguimiento documentado de los materiales. Cada lote de resina o metal debe ser rastreado desde el proveedor hasta la pieza terminada. El mecanizado CNC y el moldeo por inyección manejan esto bien. Los proveedores de materiales proporcionan certificados de análisis con cada lote. La fabricación de chapa metálica ofrece un seguimiento similar para el aluminio y el acero inoxidable. La impresión 3D presenta más desafíos. Las fórmulas de resina cambian entre proveedores y lotes. Los estándares de documentación varían mucho en la industria de la fabricación aditiva. Algunos fabricantes de filamentos y resinas ahora ofrecen materiales de grado médico con seguimiento completo. Pero estas opciones aún son limitadas en comparación con los métodos tradicionales. Los laboratorios y los fabricantes de equipos de diagnóstico deben verificar la documentación de los materiales antes de elegir un proceso. La carcasa del equipo de PCR debe cumplir con los mismos estándares de calidad que el instrumento en su interior.
Certificación del envase final para uso médico.
La certificación final requiere más que simplemente elegir el material adecuado. La carcasa completa debe superar las pruebas de seguridad y rendimiento. La norma IEC 61010-2-101 cubre los requisitos de seguridad eléctrica, mecánica y térmica para equipos de diagnóstico in vitro (DIV). Las pruebas de biocompatibilidad según la norma ISO 10993 se aplican a cualquier superficie que entre en contacto con las muestras. La validación de esterilización comprueba que la carcasa resista los métodos de limpieza habituales. Cada proceso de fabricación afecta a la certificación de forma diferente. El moldeo por inyección produce piezas consistentes que se prueban de forma predecible. El mecanizado CNC ofrece la misma consistencia para piezas metálicas. Las piezas impresas en 3D requieren una validación adicional. La adhesión de las capas y la porosidad de la superficie varían entre las diferentes impresiones. Esto dificulta la certificación. La fabricación de chapa metálica proporciona resultados robustos y repetibles. La elección del proceso afecta directamente a la fluidez de la certificación. Un socio con experiencia en la fabricación de dispositivos médicos puede ser de gran ayuda. Su experiencia reduce el riesgo de fallos en las pruebas y rediseños costosos.
La comparación no muestra un único método óptimo. Cada proceso satisface una necesidad diferente. La creación de prototipos funciona mejor con impresión 3D y mecanizado CNC. La producción en grandes volúmenes requiere moldeo por inyección. Las necesidades estructurales apuntan a la chapa metálica. Muchos fabricantes combinan procesos para obtener el mejor resultado. Las piezas de precisión mecanizadas por CNC se ajustan dentro de una carcasa de chapa metálica. Las cubiertas moldeadas por inyección protegen el conjunto. Este enfoque híbrido hace que las máquinas de PCR sean más precisas a la vez que controla los costes. La sensibilidad de los resultados de diagnóstico depende del rendimiento constante del instrumento. Ese rendimiento comienza con la carcasa adecuada. El rendimiento en los laboratorios depende de máquinas que funcionen de forma fiable. Las mejoras en la eficiencia provienen de elegir la ruta de fabricación correcta. Cada decisión, desde el material hasta el proceso, da forma al producto final. Los fabricantes de equipos originales que comprenden estas compensaciones toman mejores decisiones para sus equipos de PCR.
Marco de toma de decisiones
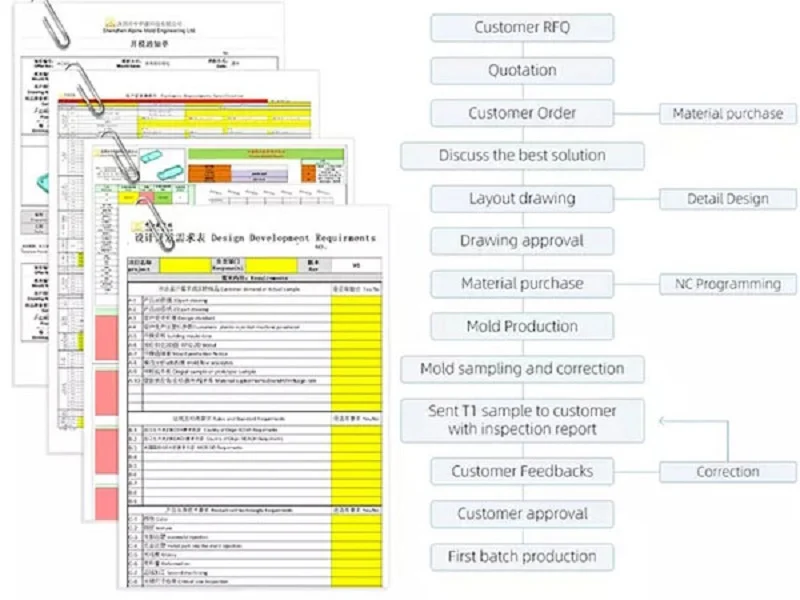
Elegir el método de fabricación adecuado para la carcasa de un equipo de PCR implica seguir un marco de trabajo claro. La elección del equipo idóneo depende de las necesidades específicas de cada proyecto. Estos tres pasos transforman los requisitos técnicos en una decisión concreta. Abarcan volumen, precisión y presupuesto. Cada paso reduce las opciones, dando como resultado un camino claro a seguir.
Paso 1: Defina su volumen de producción
Identificación de umbrales de volumen bajo, medio y alto
El primer paso responde a una pregunta sencilla: ¿Cuántas unidades necesita? El volumen bajo abarca prototipos y series pequeñas, para los cuales la impresión 3D y el mecanizado CNC se ajustan a este rango. No requieren una gran inversión inicial. El volumen medio es adecuado para la fabricación de chapa metálica y el CNC avanzado. El volumen alto es donde el moldeo por inyección se convierte en la mejor opción. El molde tiene un coste inicial elevado, pero el precio por pieza se reduce considerablemente. Esto es importante para las máquinas de PCR utilizadas en laboratorios de alto rendimiento. El rendimiento de su línea de producción debe coincidir con la demanda de pruebas. Un sistema de PCR para un laboratorio de diagnóstico central requiere un volumen alto. Un prototipo de investigación requiere un volumen bajo. Este paso por sí solo elimina muchas opciones para cualquier proyecto de PCR. El umbral de volumen no es fijo; varía según la complejidad de la pieza. La clave es calcular el punto de equilibrio. Aquí es donde el coste de las herramientas se amortiza gracias al menor coste por pieza.
Paso 2: Evaluar las necesidades de precisión y complejidad.
Adaptación de los requisitos de geometría y tolerancia a un proceso
El segundo paso se centra en la pieza en sí. ¿Qué forma necesita? ¿Qué tan exacta debe ser? La precisión no es opcional para los equipos de PCR. La exactitud del ciclo térmico depende del ajuste de la pieza. La sensibilidad de la prueba de diagnóstico depende de una alineación estable. El mecanizado CNC mantiene las tolerancias más estrictas. Es la mejor opción para las máquinas de PCR en puntos de montaje críticos. La impresión 3D maneja formas internas complejas. Los canales de refrigeración y los soportes personalizados son fáciles de imprimir. Pero el acabado superficial es rugoso. El posprocesamiento añade tiempo y coste. El moldeo por inyección proporciona una superficie lisa y repetible. Es ideal para las mejores carcasas de máquinas de PCR en producción. La chapa metálica ofrece resistencia y blindaje electromagnético. Utilice este paso de la guía de compra de máquinas de PCR para hacer coincidir la geometría con el proceso. Una forma compleja con tolerancias estrictas podría necesitar primero CNC y luego moldeo. Una caja simple necesita chapa metálica. El proceso de selección de equipos de laboratorio debe sopesar estos factores. La decisión de elegir la mejor máquina de PCR comienza con la carcasa. Una incompatibilidad aquí conlleva retrasos y altos costes. La geometría determina la elección del proceso. El nivel de tolerancia determina el coste. Es posible lograr tolerancias estrictas con el mecanizado CNC y el moldeo de precisión, mientras que la impresión 3D ofrece menor precisión para geometrías complejas. Este paso requiere una revisión minuciosa del modelo CAD.
Paso 3: Considerar el presupuesto y el cronograma.
Equilibrar los costos de utillaje con el precio por pieza y el tiempo de comercialización.
El tercer paso equilibra el dinero y el tiempo. El presupuesto no se trata solo del costo de las piezas, sino del costo total del proyecto. El utillaje es el mayor gasto inicial. Los moldes de inyección cuestan decenas de miles de dólares. El mecanizado CNC requiere accesorios, pero no moldes de largo plazo. La impresión 3D no tiene costo de utillaje. El precio por pieza cuenta una historia diferente. Un alto volumen hace que el moldeo por inyección sea el más económico. Un bajo volumen hace que la impresión 3D o el CNC sean más baratos. El cronograma también influye en la elección. Un proyecto de PCR con un cronograma ajustado podría descartar el moldeo por inyección. El molde tarda semanas en fabricarse. El CNC y la impresión 3D comienzan de inmediato. Esta velocidad permite que su producto llegue al mercado más rápido. Las empresas de diagnóstico a menudo se enfrentan a plazos ajustados. Los laboratorios de diagnóstico necesitan el equipo ahora. Un enfoque híbrido funciona bien. Use CNC para el primer lote. Luego cambie al moldeo por inyección para el siguiente. Esto equilibra la velocidad y el costo a largo plazo. Un socio puede ayudarle a calcular estas compensaciones. Su equipo evalúa todo el proceso por usted. Analizan el costo del molde, el precio por pieza y el tiempo de entrega. Le dan una recomendación clara. Esto reduce el riesgo de tomar una mala decisión.
Estos tres pasos crean un proceso repetible para cualquier proyecto de carcasa. Primero, defina el volumen. Segundo, evalúe la precisión. Tercero, equilibre el presupuesto y el cronograma. El resultado es una ruta de fabricación clara. Las siguientes secciones muestran ejemplos reales de estas decisiones en la práctica.
Estudios de caso en la fabricación de carcasas para equipos de PCR
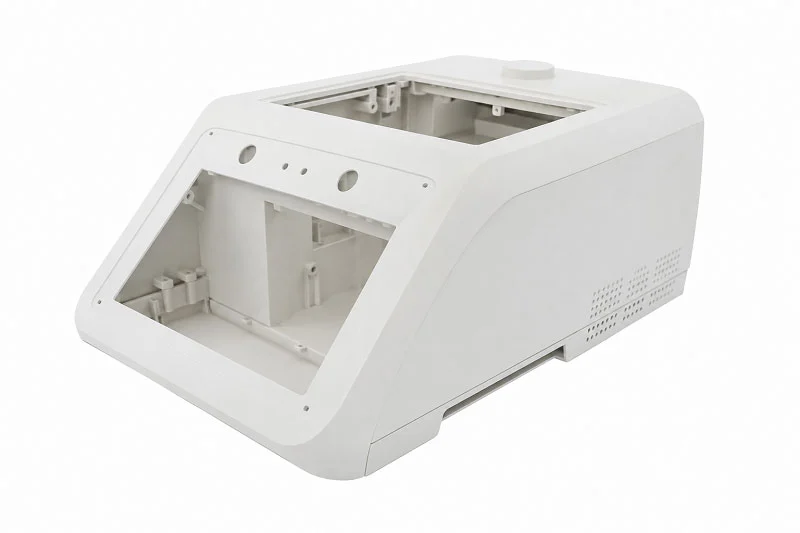
Prototipo de investigación de bajo volumen mediante mecanizado CNC
Cambios de diseño iterativos y respuesta rápida
Un laboratorio de genómica universitario necesitaba una carcasa a medida para un nuevo prototipo de PCR. El equipo planeaba fabricar solo unas pocas unidades para estudios de validación. El moldeo por inyección no era viable para ese volumen. El molde por sí solo costaría más que el presupuesto total del proyecto.
El mecanizado CNC fue la solución ideal. El fabricante programó las trayectorias de corte directamente desde el modelo CAD. La ausencia de inversión en utillaje permitió modificar el diseño libremente. La primera versión presentó problemas de espacio alrededor del bloque calefactor. El equipo actualizó el modelo y obtuvo las nuevas piezas en cuestión de días. Esta rápida respuesta resultó crucial. Cada modificación del diseño mejoró la gestión térmica y el acceso a los componentes.
La carcasa de aluminio mecanizado también proporcionó una disipación de calor natural. El laboratorio evitó añadir componentes de refrigeración adicionales. El acabado superficial cumplió con los requisitos de sala limpia sin necesidad de pasos adicionales. El proyecto pasó del concepto al instrumento funcional en semanas, no en meses. Para entornos de investigación con volúmenes de producción inciertos, el mecanizado CNC ofrece una flexibilidad inigualable por otros procesos.
Carcasas para máquinas de PCR utilizadas en diagnóstico
Moldeo por inyección de alto volumen para una calidad constante.
Una empresa de diagnóstico se preparaba para lanzar un sistema de PCR comercial para laboratorios clínicos. La demanda del mercado proyectaba decenas de miles de unidades anuales. El volumen de producción requería un proceso de fabricación diseñado para la producción a gran escala y la repetibilidad.
El moldeo por inyección se consolidó como la opción más adecuada. Fuentes del sector mencionan las carcasas para dispositivos de diagnóstico como una aplicación común, citando específicamente las carcasas para máquinas de PCR. El moldeo por microinyección de precisión abastece directamente a los mercados de diagnóstico y genómica. Este proceso produce piezas idénticas en cada lote de producción. Esta uniformidad es fundamental para el cumplimiento normativo y el control de calidad.
La inversión inicial en moldes fue considerable. El costo por pieza disminuyó drásticamente una vez iniciada la producción. Cada carcasa presentaba superficies lisas y no porosas que resistían la contaminación. Las piezas moldeadas cumplían con los requisitos de documentación de la norma ISO 13485, con trazabilidad completa del material. La empresa aumentó la producción con confianza, sabiendo que cada unidad se ajustaba al diseño validado. Para productos consolidados con diseños estables, el moldeo por inyección ofrece el menor costo total a alto volumen.
Recinto de geometría compleja mediante impresión 3D
Superando las limitaciones de diseño en la fabricación tradicional
Una empresa emergente que desarrollaba un dispositivo PCR portátil se enfrentó a un desafío singular. La carcasa requería canales de refrigeración internos que siguieran trayectorias curvas alrededor del módulo de detección óptica. El mecanizado tradicional no permitía crear estos conductos. El moldeo por inyección requeriría operaciones secundarias complejas y múltiples pasos, lo que elevaría los costos de utillaje a niveles inalcanzables.
La impresión 3D solucionó el problema geométrico. El equipo de diseño integró canales de refrigeración conformados directamente en las paredes de la carcasa. Estos canales seguían con precisión los contornos de los componentes internos. La pieza impresa combinaba varias piezas mecanizadas por separado en un solo componente. El tiempo de ensamblaje se redujo significativamente.
El prototipo tuvo un buen desempeño en las pruebas iniciales. La rugosidad de la superficie requirió un procesamiento posterior para cumplir con los estándares de sala limpia. El equipo aplicó alisado por vapor y selló las superficies exteriores. La carcasa final cumplió con los requisitos de sensibilidad para la detección de fluorescencia. Este enfoque resultó ideal para producciones de bajo volumen, donde la complejidad del diseño supera el costo por pieza. La empresa emergente validó su concepto y posteriormente optó por el moldeo por inyección una vez que el volumen justificó la inversión en utillaje.
Estos estudios de caso ilustran las ventajas y desventajas prácticas de los distintos procesos de fabricación. El volumen de producción determina la decisión. La complejidad influye en las opciones. El presupuesto y el plazo de entrega establecen los límites. Un socio de fabricación aporta experiencia en los cuatro procesos. Su equipo de ingeniería ayuda a los fabricantes de equipos originales (OEM) a tomar estas decisiones con confianza.
Colabora con NOBLE en tu proyecto de cerramiento para equipos de PCR.

NOBLE es un fabricante líder que trabaja con metal y plástico para dispositivos médicos. La empresa ayuda a sus clientes a completar prototipos y series de producción completas con facilidad. Los equipos de ingeniería reciben asesoramiento experto en cada etapa. NOBLE combina la experiencia técnica con un servicio ágil. Este enfoque de trabajo en equipo reduce los riesgos y acelera la llegada de los productos al mercado.
Capacidades de servicio integral desde el diseño hasta el montaje.
Experiencia en la fabricación de metales y plásticos.
NOBLE posee una amplia experiencia en diversas áreas de fabricación. Nuestro equipo trabaja con aluminio, acero inoxidable y plásticos resistentes. Esta doble especialización es fundamental para los proyectos de carcasas para equipos de PCR. Un socio puede cortar soportes de precisión, moldear cubiertas de plástico y fabricar marcos de chapa metálica. La empresa maneja con soltura formas complejas. Su conocimiento de materiales abarca una gama de termoplásticos y metales adecuados para carcasas médicas. Esta amplia gama de habilidades evita traspasos innecesarios entre proveedores.
Un único proveedor para mecanizado, moldeo y acabado.
La producción llave en mano simplifica toda la cadena de suministro. NOBLE se encarga del abastecimiento de piezas, el trabajo mecánico, el ensamblaje, las pruebas y el embalaje. Los clientes evitan tener que tratar con múltiples proveedores. NOBLE ofrece:
- Mecanizado CNC para marcos de instrumentos y placas de montaje exactos
- El moldeo por inyección para grandes series de carcasas con calidad constante
- Fabricación de chapa para recintos robustos que bloquean la interferencia electromagnética
- impresión 3D para prototipos rápidos y formas internas complejas
- Acabado de superficies como el recubrimiento en polvo, el arenado y el cepillado
Este enfoque integral reduce los plazos de entrega y elimina las brechas de comunicación. El control de calidad se mantiene constante desde la materia prima hasta el producto terminado.
Calidad certificada para la industria de dispositivos médicos.
Certificación del sistema de gestión de la calidad
La certificación demuestra un firme compromiso con la calidad. NOBLE cuenta con certificaciones de sistemas de gestión de calidad, lo que garantiza un control de procesos riguroso. Estas certificaciones exigen sistemas escritos para el seguimiento, el control de riesgos, las verificaciones de procesos y el registro de datos. Los laboratorios de diagnóstico y los fabricantes de equipos originales (OEM) tienen la tranquilidad de saber que cada carcasa cumple con los estándares establecidos. El sistema de calidad respalda las aprobaciones de la FDA y otros organismos reguladores.
Control de calidad riguroso y trazabilidad
Se realiza un seguimiento de cada lote de material desde el proveedor hasta el producto terminado. Cada lote de resina o metal incluye un certificado de análisis. Este seguimiento es fundamental para los equipos de PCR utilizados en entornos clínicos. La empresa aplica estrictos sistemas de calidad para detectar unidades defectuosas. Los controles de proceso garantizan resultados repetibles en todas las series de producción. Esta documentación facilita la certificación del dispositivo médico final.
Cómo empezar con su proyecto de carcasa para equipos de PCR
Proceso de revisión del diseño para la fabricación (DFM)
El proceso comienza con una revisión del diseño para la fabricación. Los ingenieros de NOBLE analizan su modelo CAD en busca de posibles problemas. Verifican los ángulos de desmoldeo, el espesor de pared, la ubicación de la compuerta y los límites de tolerancia. Esta revisión detecta problemas antes de que usted invierta en utillaje. Nuestro equipo le brinda comentarios útiles sobre la elección de materiales y la selección del proceso. Los clientes reciben asesoramiento claro en función del volumen y el presupuesto. Este trabajo en equipo inicial evita costosas correcciones posteriores.
Contacte con el equipo de ingeniería para una consulta sobre su proyecto.
Iniciar un proyecto es muy sencillo. Contacte con el equipo de ingeniería de NOBLE, envíenos sus archivos de diseño y explíquenos sus necesidades. Nuestro equipo le enviará un presupuesto detallado y un plan de fabricación, seleccionando el proceso más adecuado para su caso. Tanto si necesita un prototipo como producción en masa, NOBLE le ofrece la solución. Su combinación de certificaciones, servicios integrales y experiencia en ingeniería la convierte en un socio de confianza para la fabricación de carcasas para equipos de PCR. Laboratorios y empresas de diagnóstico de todo el mundo confían en este equipo para obtener carcasas fiables y que cumplen con la normativa.
La selección del proceso de fabricación adecuado para una carcasa de equipo de PCR depende del volumen, la precisión, el material, el control de la contaminación y las necesidades normativas. No existe un método único que se adapte a todos los proyectos. Comience por revisar los materiales que manejan los laboratorios. Defina qué necesita protección: la muestra, el usuario o ambos. Planifique el flujo de trabajo y la distribución de la sala. Confirme las necesidades de mantenimiento y certificación con anticipación. Compare presupuestos solo cuando la aplicación sea adecuada. Este enfoque estructurado reduce el riesgo. Un socio de fabricación experimentado aporta conocimientos especializados en todos los procesos. Una revisión del diseño para la fabricación detecta problemas antes de que comience la producción de herramientas. Nuestro equipo lo guiará hacia la mejor carcasa para su máquina de PCR. Comuníquese hoy mismo con un socio de fabricación para analizar su proyecto de carcasa de equipo de PCR y obtener asesoramiento experto para elegir el proceso adecuado.
Preguntas Frecuentes
¿Cuál es el mejor proceso de fabricación para la carcasa de un equipo de PCR?
No existe un único proceso que se adapte a todos los proyectos. El volumen de producción determina la decisión. Para producciones de bajo volumen, el mecanizado CNC o la impresión 3D son adecuados. La producción de alto volumen requiere moldeo por inyección. La fabricación de chapa metálica funciona bien para estructuras. Cada método ofrece ventajas distintas para necesidades específicas.
¿Cómo elijo entre el mecanizado CNC y el moldeo por inyección?
El mecanizado CNC es ideal para volúmenes bajos, inferiores a unos pocos cientos de unidades. No requiere inversión en utillaje. El moldeo por inyección necesita moldes costosos, pero ofrece costes por pieza muy bajos a gran escala. Considere el presupuesto total y el plazo de su proyecto antes de elegir.
¿Qué materiales son los más adecuados para las carcasas de los equipos de PCR?
Las mezclas de ABS/PC soportan bien el calor y resisten los agentes de limpieza comunes. El policarbonato ofrece resistencia al impacto, pero requiere un moldeado cuidadoso. El PEEK resiste productos químicos agresivos. El aluminio distribuye el calor eficazmente. El acero inoxidable proporciona durabilidad para esterilizaciones frecuentes. La elección del material depende de sus requisitos térmicos y químicos específicos.
¿Cómo puedo asegurarme de que la carcasa de mi equipo de PCR cumpla con las normas ISO 13485?
Trabaje con un fabricante certificado. La norma ISO 13485 exige la documentación del seguimiento de los materiales desde el proveedor hasta el producto terminado. Su socio debe proporcionar certificados de análisis para cada lote de material. Elija un proveedor con sistemas de gestión de calidad y procedimientos de trazabilidad establecidos.
¿Cuál es el plazo de entrega típico para un prototipo de carcasa?
La impresión 3D permite obtener piezas en cuestión de días tras la aprobación del diseño final. El mecanizado CNC requiere un poco más de tiempo debido a la programación y la configuración. Ambos métodos evitan las semanas necesarias para la fabricación de moldes de inyección. Los plazos de entrega de los prototipos dependen de la complejidad de la pieza y de los requisitos de acabado superficial.
¿Puedo combinar diferentes procesos de fabricación?
Sí. Muchos fabricantes utilizan enfoques híbridos. Las piezas de precisión mecanizadas por CNC se insertan en carcasas de chapa metálica. Las cubiertas moldeadas por inyección protegen el conjunto. Esta estrategia equilibra coste, calidad y rendimiento. Un socio de fabricación experto puede recomendarle la mejor combinación para su proyecto.
¿Cómo afecta el control de la contaminación al diseño de la carcasa de los equipos de PCR?
Los equipos de PCR requieren superficies lisas y no porosas. Estas superficies resisten la contaminación y se limpian fácilmente. Los diseños interiores sin juntas evitan la acumulación de partículas. La filtración HEPA y la esterilización UV requieren una correcta integración en la carcasa. Las decisiones de diseño influyen directamente en la precisión diagnóstica en los laboratorios clínicos.
¿Qué certificaciones debo buscar en un socio de fabricación?
Busque fabricantes con certificaciones de sistemas de gestión de calidad y que cumplan con las normas de seguridad aplicables, como la IEC 61010-2-101. Estas normas abarcan la gestión de calidad y la seguridad de los dispositivos médicos. Un socio certificado garantiza que la aprobación regulatoria de su producto final se tramite sin problemas.







