
Επισκόπηση χύτευσης με υπό πίεση
Η χύτευση υπό πίεση είναι μια γρήγορη, ακριβής και επαναλήψιμη τεχνική παραγωγής μετάλλου για μεγάλα και μικρά αντικείμενα, από μπλοκ κινητήρα μέχρι λαβές θυρών. Τα εξαρτήματα χύτευσης υπό πίεση διαθέτουν ανώτερη ποιότητα επιφάνειας και μπορούν να χρησιμοποιηθούν διάφορα μη σιδηρούχα μέταλλα.
Η χύτευση με υπό πίεση χρησιμοποιείται συνήθως για παραγωγή μεγάλου όγκου λόγω του υψηλού κόστους εκκίνησης. Σε αυτήν την περίπτωση, η κλίμακα παραγωγής αντισταθμίζει το υψηλότερο κόστος μηχανημάτων και εργαλείων. Τα παρακάτω προσφέρουν ειδικές επιλογές χύτευσης με υπό πίεση στους πελάτες της NOBLE.
Αυτό το άρθρο εξετάζει λεπτομερώς τη χύτευση μετάλλων με υπό πίεση, περιγράφοντας τον ορισμό της, τα είδη της, τα κατάλληλα υλικά, τη στίλβωση επιφάνειας, τις εφαρμογές της και τον τρόπο επιλογής της καλύτερης υπηρεσίας χύτευσης με υπό πίεση.
Τι είναι το Cast Casting;
Η χύτευση με πίεση είναι μια τεχνική κατασκευής που αποδίδει μεταλλικά προϊόντα υψηλής ακρίβειας και ακρίβειας όσον αφορά τις διαστάσεις. Είναι παρόμοια με τη μέθοδο χύτευσης με έγχυση που χρησιμοποιείται στην παραγωγή πλαστικών. Περιλαμβάνει την άντληση τηγμένου μετάλλου - συνήθως ενός κράματος μη σιδηρούχων μετάλλων όπως μαγνήσιο, ψευδάργυρο ή αλουμίνιο - υπό έντονη πίεση σε ένα καλούπι, το οποίο είναι ένα επαναχρησιμοποιήσιμο καλούπι χάλυβα. Υπό πιέσεις που κυμαίνονται από 0.7 έως 700 MPa, το τηγμένο μέταλλο ωθείται σε ένα καλούπι και στερεοποιείται σε μεταλλικό χυτό. Τα καλούπια κατασκευάζονται για να διαμορφώνουν τα τελικά προϊόντα στο επιθυμητό σχήμα.
Η χύτευση με πίεση χρησιμοποιεί ένα καλούπι δύο μισών, το «καλούπι με καπάκι» και το «καλούπι εξαγωγής», τα οποία στερεώνονται μεταξύ τους. Το καλούπι επικαλύπτεται με ένα αντικολλητικό μέσο πριν από την έγχυση. Το λιωμένο μέταλλο ωθείται στην κοιλότητα του καλουπιού χρησιμοποιώντας μια υδραυλική ή μηχανική πρέσα. Αφού κρυώσει το μέταλλο, τα δύο μισά διαχωρίζονται και το στερεοποιημένο μέρος (χύτευση) εξάγεται. Τα χυτά διατηρούν το σχήμα και το φινίρισμα της επιφάνειας του καλουπιού με υψηλή ακρίβεια και απαιτούν ελάχιστη μετεπεξεργασία. Η χύτευση με πίεση παράγει σύνθετα εξαρτήματα με εξαιρετικά φινιρίσματα επιφάνειας και χρησιμοποιείται για καλύμματα αυτοκινήτων, ηλεκτρικά εξαρτήματα και παιχνίδια. Αυτή η διαδικασία θα μπορούσε να συνδυαστεί με σφράγιση λαμαρίνας, σφυρηλάτηση και άλλες τεχνικές χύτευσης.
Πώς λειτουργεί το Die Casting;
Η χύτευση με πίεση είναι μια τεχνική κατασκευής που δημιουργεί πολύ ακριβή και λεπτομερή μεταλλικά κομμάτια. Περιλαμβάνει την άντληση λιωμένου μετάλλου —συνήθως μαγνησίου, ψευδαργύρου ή αλουμινίου— υπό έντονη πίεση σε μια κοιλότητα μήτρας ή καλουπιού. Το λιωμένο μέταλλο αποβάλλεται ως τελικό αντικείμενο αφού στερεοποιηθεί γρήγορα μέσα στη μήτρα και πάρει το σχήμα του καλουπιού. Ακολουθούν τα βήματα:

1. Προετοιμασία καλουπιών
Η προετοιμασία της μήτρας, η οποία χωρίζεται στη μήτρα κάλυψης και στη μήτρα εξαγωγής, είναι το πρώτο βήμα της διαδικασίας. Συνήθως κατασκευασμένες από σκληρυμένο χάλυβα, αυτές οι μήτρες προορίζονται να δώσουν στο τελικό προϊόν το σωστό σχήμα.
2. Σύσφιξη καλουπιού
Τα δύο μισά της μήτρας στερεώνονται μεταξύ τους για να σχηματίσουν μια κλειστή κοιλότητα καλουπιού που μπορεί να αντέξει την υψηλή πίεση κατά την έγχυση.
3. Ένεση
Μετά το στάδιο της προετοιμασίας, το τηγμένο μέταλλο χύνεται από έναν κλίβανο στη μήτρα μέσω ενός αγωγού προς τα κάτω. Αυτό μπορεί να γίνει χειροκίνητα ή χρησιμοποιώντας μια αυτοματοποιημένη κουτάλα, αλλά χρησιμοποιεί τη βαρύτητα για να μετακινήσει το μέταλλο. Δεν εφαρμόζονται πρόσθετες δυνάμεις ή πιέσεις. Το υγρό μέταλλο εισάγεται στη μήτρα από κατακόρυφη θέση και ρέει προς τα κάτω στο χυτό λόγω της φυσικής έλξης της βαρύτητας. Αποφεύγοντας τις υψηλές πιέσεις, μειώνεται η αναταραχή και αυτό βοηθά στην πρόληψη του πορώδους. Οδηγεί επίσης στην παραγωγή πιο λείων εξαρτημάτων και μερών.
4. Ψύξη και στερεοποίηση
Το τηγμένο μέταλλο ψύχεται και στερεοποιείται γρήγορα καθώς έρχεται σε επαφή με τις ψυχρότερες επιφάνειες της μήτρας, αφού γεμίσει την κοιλότητα του καλουπιού. Η διαδικασία στερεοποίησης επιταχύνεται και η απαγωγή θερμότητας διευκολύνεται από τα κανάλια ψύξης στο εσωτερικό της μήτρας.
5. Εξώθηση
Μόλις το χυτό ολοκληρωθεί η διαδικασία χύτευσης σε μηχανή χύτευσης με βαρύτητα, του δίνεται αρκετός χρόνος για να κρυώσει. Μετά από αυτό, τα μισά του καλουπιού ξεσφίγγονται και ανοίγονται, και τα χυτά μέρη αφαιρούνται προσεκτικά. Μπορούν να αφαιρεθούν με το χέρι ή, σε ορισμένες περιπτώσεις, χρησιμοποιούνται πείροι εξαγωγής για να σπρώξουν το χυτό με ασφάλεια έξω από το μηχάνημα.
6. Κόψιμο και φινίρισμα
Αφού ένα εξάρτημα εξαχθεί από μια μήτρα, μπορεί να υπάρχει περίσσεια υλικού κατά μήκος της γραμμής διαχωρισμού, γνωστή ως λάμψη. Για να αφαιρεθεί αυτή η λάμψη, το εξάρτημα υποβάλλεται σε μια διαδικασία κοπής, η οποία μπορεί να πραγματοποιηθεί είτε χειροκίνητα είτε με αυτοματοποιημένο εξοπλισμό. Μπορούν να εφαρμοστούν πρόσθετες διαδικασίες φινιρίσματος, όπως μηχανική κατεργασία, στίλβωση ή επιφανειακές επεξεργασίες, για να επιτευχθεί το επιθυμητό τελικό προϊόν.

Πλεονεκτήματα και μειονεκτήματα της χύτευσης με υπό πίεση
Πλεονεκτήματα χύτευσης με μήτρα
1. Χαμηλό κόστος:
Τα χυτά εξαρτήματα προσφέρουν σταθερή ποιότητα σε μεγάλες ποσότητες και είναι συγκριτικά λιγότερο ακριβά. Οι διαδικασίες που είναι μερικώς ή πλήρως αυτοματοποιημένες έχουν ως αποτέλεσμα χαμηλότερο κόστος εργασίας.
2. Υψηλή απόδοση
Το τηγμένο μέταλλο ψύχεται και στερεοποιείται γρήγορα καθώς έρχεται σε επαφή με τις ψυχρότερες επιφάνειες της μήτρας, αφού γεμίσει την κοιλότητα του καλουπιού. Η διαδικασία στερεοποίησης επιταχύνεται και η απαγωγή θερμότητας διευκολύνεται από τα κανάλια ψύξης στο εσωτερικό της μήτρας.
3. Σύνθετα σχήματα και λεπτά τοιχώματα
Η χύτευση υπό πίεση μπορεί να παράγει εξαρτήματα με σύνθετα σχήματα και μεγέθη εξαρτημάτων που κυμαίνονται από 25g έως 25 kg. Αυτά τα εξαρτήματα μπορεί να είναι δύσκολο ή δαπανηρά στην εφαρμογή τους με άλλες μεθόδους κατασκευής. Μπορεί επίσης να παράγει εξαρτήματα με λεπτά τοιχώματα με πάχος έως και 0.38 mm, μειώνοντας το βάρος διατηρώντας παράλληλα την αντοχή.
4. Ακρίβεια και Συνέπεια Διαστάσεων
Η χύτευση υπό πίεση προσφέρει εξαιρετική ακρίβεια διαστάσεων και αναπαραγωγιμότητα. Οι καλοφτιαγμένες μήτρες εξασφαλίζουν αυστηρές ανοχές και σταθερές διαστάσεις εξαρτημάτων. Η χύτευση υπό πίεση είναι επομένως κατάλληλη για χρήσεις που απαιτούν σταθερά και ακριβή εξαρτήματα.
5. Καλό φινίρισμα επιφάνειας
Η χύτευση υπό πίεση παράγει εξαρτήματα με λείες επιφάνειες, λεπτές λεπτομέρειες και φινιρίσματα επιφάνειας -0.8–3.2 μm Ra. Το καλούπι μπορεί να σχεδιαστεί για να παράγει την επιθυμητή υφή επιφάνειας, μειώνοντας έτσι την ανάγκη για πρόσθετες εργασίες φινιρίσματος επιφάνειας.
6. Ευελιξία υλικού
Πολλά υλικά μπορούν να χρησιμοποιηθούν στη χύτευση υπό πίεση, όπως ο ορείχαλκος, ο ψευδάργυρος, το μαγνήσιο και το αλουμίνιο. Κάθε υλικό έχει μοναδικές ιδιότητες, όπως αντοχή στη διάβρωση, ελαφρύ βάρος ή υψηλή αντοχή, καθιστώντας δυνατή την επιλογή ενός υλικού με βάση τις απαιτήσεις μιας συγκεκριμένης εφαρμογής.

Μειονεκτήματα χύτευσης υπό πίεση
Υψηλό αρχικό κόστος εργαλείων:
Η χύτευση με υπό πίεση απαιτεί τη δημιουργία περίπλοκων, ακριβούς κατασκευής καλουπιών, η δημιουργία και η παραγωγή των οποίων μπορεί να είναι δαπανηρή. Τα έξοδα εργαλείων μπορεί να αποτελέσουν σημαντικό εμπόδιο, ιδιαίτερα στην περίπτωση πρωτοτύπων ή παραγωγής μικρής κλίμακας.
Περιορισμένο εύρος μεγέθους και βάρους:
Γενικά, η χύτευση υπό πίεση είναι κατάλληλη για μικρά έως μεσαίου μεγέθους εξαρτήματα. Οι περιορισμοί μεγέθους και χωρητικότητας των μηχανών χύτευσης υπό πίεση ενδέχεται να απαιτούν τη χρήση άλλων τεχνικών κατασκευής για μεγάλα και βαριά εξαρτήματα.
Πορώδες και συρρίκνωση:
Η γρήγορη ψύξη και στερεοποίηση του υγρού μετάλλου κατά τη χύτευση υπό πίεση μπορεί να προκαλέσει στο αντικείμενο ελαττώματα πορώδους ή συρρίκνωσης. Οι μηχανικές ιδιότητες και η δομική ακεραιότητα των χυτών ενδέχεται να τεθούν σε κίνδυνο από αυτά τα ελαττώματα. Για τη μείωση αυτών των προβλημάτων, απαιτούνται κατάλληλες σχεδιαστικές σκέψεις και διαχείριση της διαδικασίας.
Περιορισμοί σχεδιασμού:
Τα εγγενή χαρακτηριστικά της χύτευσης με πίεση απαιτούν συγκεκριμένους περιορισμούς σχεδιασμού. Για παράδειγμα, για να ενθαρρυνθεί η ομοιογενής πλήρωση και στερεοποίηση, τα κομμάτια θα πρέπει να έχουν ομοιόμορφο πάχος τοιχωμάτων. Οι υποσκαφές και τα περίπλοκα εσωτερικά στοιχεία ενδέχεται επίσης να απαιτούν περαιτέρω σχεδιαστική σκέψη ή διαδικασίες μετά τη χύτευση.
Η χύτευση υπό πίεση παραμένει μια ευρέως χρησιμοποιούμενη διαδικασία κατασκευής λόγω των πολυάριθμων πλεονεκτημάτων της. Οι κατασκευαστές εξετάζουν προσεκτικά τις συγκεκριμένες απαιτήσεις των προϊόντων τους για να προσδιορίσουν εάν η χύτευση υπό πίεση είναι η κατάλληλη επιλογή για τις ανάγκες παραγωγής τους.
Εφαρμογές των διεργασιών χύτευσης υπό πίεση
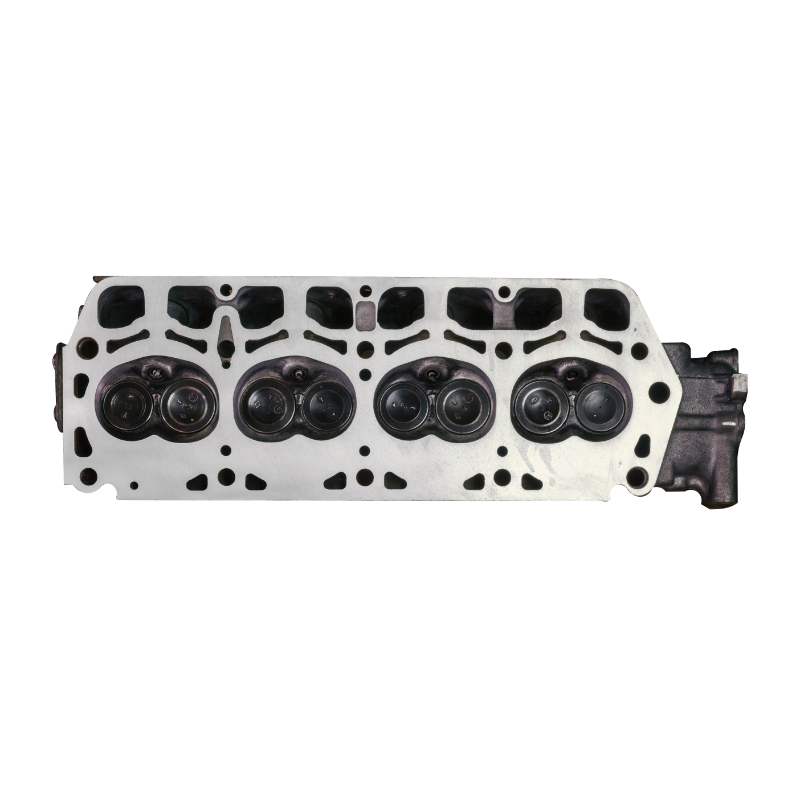
Τα μέρη του κινητήρα και τα περιβλήματα ηλεκτρονικών μπορούν να κατασκευαστούν χρησιμοποιώντας την ισχυρή, προσαρμόσιμη μέθοδο χύτευσης υπό πίεση. Η ευρεία περιοχή κατασκευής της χύτευσης υπό πίεση, η ποικιλία επιλογών υλικών και η ικανότητά της να παράγει περίπλοκα, αναπαραγώγιμα, λεπτά τοιχώματα εξαρτημάτων είναι μερικά από τα πολλά πλεονεκτήματά της.
1. Χύτευση υπό πίεση στην αυτοκινητοβιομηχανία
Επειδή η χύτευση αλουμινίου με μήτρα μπορεί να δημιουργήσει ελαφριά εξαρτήματα όπως κιβώτια κιβωτίων ταχυτήτων, βάσεις κινητήρα και υδραυλικούς κυλίνδρους, χρησιμοποιείται ευρέως στον αυτοκινητοβιομηχανικό τομέα. Η χύτευση μαγνησίου με μήτρα είναι χρήσιμη για πάνελ και πλαίσια καθισμάτων, ενώ η χύτευση ψευδαργύρου με μήτρα είναι κατάλληλη για εξαρτήματα καυσίμου, φρένων και υδραυλικού τιμονιού.

2. Χύτευση υπό πίεση στην αεροδιαστημική βιομηχανία
Η χύτευση υπό πίεση είναι απαραίτητη για τον αεροδιαστημικό τομέα, επειδή παράγει περίπλοκα, ελαφριά εξαρτήματα ανώτερης ποιότητας. Οι κατασκευαστές αεροδιαστημικής επιλέγουν αυτήν την τεχνική παραγωγής λόγω της οικονομικής της αποδοτικότητας και της ικανότητάς της να ικανοποιεί τα αυστηρά πρότυπα του κλάδου.
3. Χύτευση υπό πίεση στον ιατρικό κλάδο
Η χύτευση υπό πίεση είναι σημαντική στις αεροδιαστημικές και ιατρικές βιομηχανίες. Παράγει ελαφριά, υψηλής ποιότητας εξαρτήματα που πληρούν αυστηρά βιομηχανικά πρότυπα. Η τεχνική αυτή προτιμάται για την παραγωγή ζωτικών εξαρτημάτων.
4. Χύτευση υπό πίεση στον ενεργειακό κλάδο
Η χύτευση υπό πίεση είναι σημαντική για τον ενεργειακό τομέα, επειδή καθιστά δυνατή την παραγωγή ακριβών, μακράς διαρκείας και υψηλής ποιότητας εξαρτημάτων για εναλλάκτες θερμότητας, κυψέλες καυσίμου, ηλεκτρικά εξαρτήματα, συστήματα ανανεώσιμων πηγών ενέργειας και συστήματα αποθήκευσης ενέργειας, μεταξύ άλλων εφαρμογών. Η διαδικασία αποτελεί μια ωφέλιμη μέθοδο κατασκευής στον ενεργειακό τομέα, επειδή μπορεί να ανταποκριθεί στις απαιτήσεις της βιομηχανίας για απόδοση, αποδοτικότητα και σχέση κόστους-αποτελεσματικότητας.
Πώς να χυτεύσετε εξαρτήματα χύτευσης με χύτευση;
Οι τύποι της διαδικασίας χύτευσης με μήτρα
Η διαδικασία χύτευσης με θερμό θάλαμο (θερμή χύτευση)
Η μέθοδος χύτευσης με θερμή μήτρα ή χύτευση με λαιμό χήνας είναι ένα άλλο όνομα για την τεχνική θερμού θαλάμου. Αυτή η διαδικασία χρησιμοποιείται για μέταλλα με χαμηλό σημείο τήξης που δεν θα προκαλέσουν χημική βλάβη στο συγκρότημα εμβαπτιζόμενου εμβόλου. Το έμβολο και ο θάλαμος του μηχανισμού έγχυσης βυθίζονται στο λουτρό τηγμένου μετάλλου ενός μεταλλικού κλιβάνου (δείτε την παρακάτω εικόνα). Το έμβολο ανασύρεται με τις μήτρες κλειστές, ανοίγοντας τη θύρα του θαλάμου και αφήνοντας το τηγμένο μέταλλο να εισέλθει στον θάλαμο. Στη συνέχεια, το έμβολο κλείνει τη θύρα και ωθεί το τηγμένο μέταλλο μέσω του ακροφυσίου και του λαιμού χήνας στην κοιλότητα της μήτρας. Το τηγμένο μέταλλο περιέχεται υπό πίεση μέσα στην κοιλότητα της μήτρας μέχρι να στερεοποιηθεί. Η αυξημένη πίεση στη διαδικασία θερμού θαλάμου έχει ως αποτέλεσμα σημαντικά υψηλότερο ρυθμό παραγωγής από ό,τι στην τεχνική ψυχρού θαλάμου. Η χύτευση με θερμό θάλαμο λειτουργεί αποτελεσματικά με κράματα και μέταλλα που έχουν χαμηλότερα σημεία τήξης, συμπεριλαμβανομένου του κασσιτέρου και του ψευδαργύρου.

Η διαδικασία χύτευσης με ψυχρό θάλαμο
Η διαδικασία χύτευσης με ψυχρό θάλαμο είναι αρκετά παρόμοια με τη διαδικασία χύτευσης με θερμό θάλαμο. Σε αυτή τη διαδικασία, το τηγμένο μέταλλο χύνεται στο χιτώνιο έγχυσης ή στο τμήμα του θαλάμου του κυλίνδρου έγχυσης πριν ωθηθεί στο καλούπι. Δεδομένου ότι το χιτώνιο δεν θερμαίνεται, αυτή η διαδικασία ονομάζεται διαδικασία ψυχρού θαλάμου. Ο μεταλλικός κλίβανος είναι αυτόνομος, γεγονός που εξαλείφει τυχόν προβλήματα διάβρωσης. Η διαδικασία ψυχρού θαλάμου ξεκινά όταν το τηγμένο υλικό μεταφέρεται από τον κλίβανο στον θάλαμο έγχυσης μέσω της οπής έκχυσης. Ένα υδραυλικό έμβολο σφραγίζει τη θύρα ψυχρού θαλάμου και ωθεί το μέταλλο υπό πίεση στην κοιλότητα του καλουπιού.
Το εύρος πίεσης κυμαίνεται μεταξύ 30 MPa και 150 MPa. Αυτή η διαδικασία έχει σχεδιαστεί για να επικεντρώνεται στην ελαχιστοποίηση της διάβρωσης της μηχανής και όχι στην αποδοτικότητα της παραγωγής. Το τηγμένο μέταλλο εισάγεται στο σύστημα έγχυσης αυτόματα ή χειροκίνητα, γεγονός που εξαλείφει την ανάγκη εμβάπτισης του μηχανισμού έγχυσης σε ένα λουτρό τηγμένου μετάλλου. Για εφαρμογές όπου τα σχέδια εμβάπτισης με χύτευση σε θερμό θάλαμο είναι πολύ διαβρωτικά, η διαδικασία ψυχρού θαλάμου είναι μια καλή εναλλακτική λύση. Αυτή η διαδικασία είναι κατάλληλη για τη χύτευση μετάλλων με υψηλές θερμοκρασίες τήξης, όπως αλουμίνιο και κράματα αλουμινίου.

Η διαδικασία χύτευσης υπό πίεση:
Η χύτευση υπό πίεση είναι μια γρήγορη, αξιόπιστη και οικονομικά προσιτή μέθοδος κατασκευής για την παραγωγή μεγάλων ποσοτήτων μεταλλικών εξαρτημάτων σε σχήμα δικτύου, με αυστηρές ανοχές. Στην ουσία, το κράμα τηγμένου μετάλλου εγχέεται υπό υψηλή πίεση σε ένα χαλύβδινο καλούπι (ή εργαλείο) κατά τη διάρκεια της διαδικασίας χύτευσης υπό πίεση. Αυτό στερεοποιείται γρήγορα, σχηματίζοντας ένα εξάρτημα σε σχήμα δικτύου σε διάστημα από χιλιοστά του δευτερολέπτου έως λίγα δευτερόλεπτα. Στη συνέχεια, εξάγεται αυτόματα.
1. Χύτευση υψηλής πίεσης:
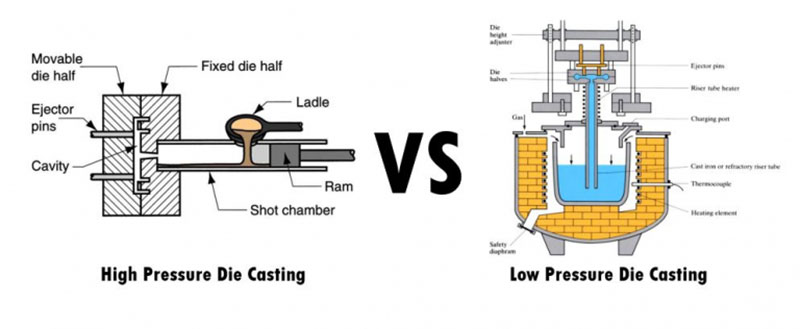
Η χύτευση υψηλής πίεσης (HPDC) είναι μια εξαιρετικά αποτελεσματική διαδικασία κατασκευής που μπορεί να παράγει ένα ευρύ φάσμα σχημάτων προϊόντων. Σε αυτήν τη διαδικασία, ένα μεταλλικό καλούπι γεμίζεται με υγρό μέταλλο σε υψηλή πίεση και ταχύτητα. Η βασική συσκευή αποτελείται από δύο κάθετες πλάκες πίεσης που συγκρατούν τα μισά του καλουπιού στη θέση τους όταν ο πάγκος εργασίας τοποθετείται πάνω τους. Μία από τις πλάκες πίεσης είναι ακίνητη, ενώ η άλλη είναι κινητή, βοηθώντας στο άνοιγμα και το κλείσιμο του καλουπιού. Για να γεμίσει η κοιλότητα του καλουπιού, προστίθεται μια προκαθορισμένη ποσότητα μετάλλου στο χιτώνιο του βλήματος, το οποίο στη συνέχεια ενεργοποιείται υδραυλικά χρησιμοποιώντας ένα έμβολο. Μόλις στερεοποιηθεί το μέταλλο, το χυτό αφαιρείται από το καλούπι.

2. Χύτευση υπό χαμηλή πίεση:
Η ιδανική εφαρμογή για χύτευση υπό πίεση χαμηλής πίεσης είναι σε συμμετρικά εξαρτήματα αλουμινίου με άξονα περιστροφής. Οι τροχοί για οχήματα, για παράδειγμα, κατασκευάζονται συχνά με χύτευση υπό πίεση χαμηλής πίεσης. Αυτό το είδος λειτουργίας χρησιμοποιεί έναν ανυψωτικό σωλήνα για τη σύνδεση του καλουπιού, το οποίο τοποθετείται κάθετα πάνω από το λουτρό του τηγμένου μετάλλου. Το μέταλλο έλκεται προς τα πάνω και μέσα στο καλούπι όταν ο θάλαμος φτάσει σε πίεση, η οποία συνήθως κυμαίνεται μεταξύ 20 και 100 kPa. Υψηλές αποδόσεις χύτευσης επιτυγχάνονται αφαιρώντας τους τροφοδότες από αυτό το είδος διαδικασίας χύτευσης αλουμινίου χαμηλής πίεσης.
3. Η διαδικασία χύτευσης υπό κενό:
Οι τεχνικές χύτευσης υπό κενό και οι τεχνικές ψυχρού θαλάμου είναι οι πιο στενά συνδεδεμένες. Πριν το τηγμένο μέταλλο εισέλθει στην κοιλότητα του καλουπιού, ο παγιδευμένος αέρας και τα αέρια απομακρύνονται από μια πηγή κενού. Πρόκειται για μια σχετικά νέα τεχνική χύτευσης υπό πίεση που μειώνει το πορώδες, ενισχύει την αντοχή και διευκολύνει την εφαρμογή των θερμικών επεξεργασιών μετά τη χύτευση. Αυτό το είδος χύτευσης έχει πολλά οφέλη, όπως βελτιωμένες μηχανικές ιδιότητες, βελτιωμένη λεία επιφάνεια, αυξημένη διαστασιακή σταθερότητα, μειωμένους χρόνους κύκλου και μείωση των ελαττωμάτων που προκαλούνται από παγιδευμένα αέρια. Είναι δυνατή η θερμική επεξεργασία εξαρτημάτων.

4. Η διαδικασία χύτευσης με συμπίεση:
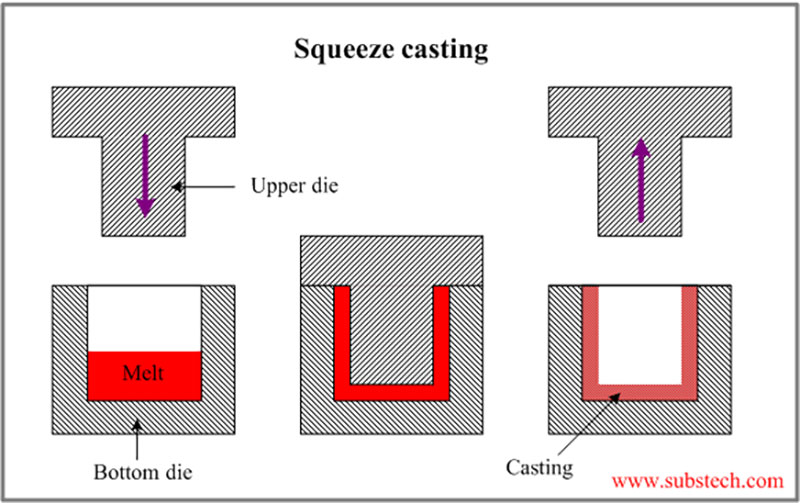
Τα μέταλλα και τα κράματα χαμηλής ροής μπορούν να χυτευθούν και η χύτευση με συμπίεση αναπτύχθηκε ως πρακτική μέθοδος. Γνωστή και ως σφυρηλάτηση υγρού μετάλλου.
Αυτή η διαδικασία αναγκάζει το λιωμένο μέταλλο να εισέλθει σε μια κοιλότητα στο χυτευμένο προϊόν, γεμίζοντας ένα ανοιχτό καλούπι με το μέταλλο και στη συνέχεια πιέζοντάς το σφιχτά. Η χύτευση με συμπίεση αποδίδει ένα απίστευτα πυκνό αποτέλεσμα και λειτουργεί καλά με μεταγενέστερη θερμική επεξεργασία. Αυτή η διαδικασία εφαρμόζεται επίσης στη δημιουργία ενισχυμένων σύνθετων υλικών μεταλλικής μήτρας, όπου η ενισχυμένη με ίνες δομή διεισδύει σε λιωμένο αλουμίνιο.
5. Η διαδικασία χύτευσης με βαρύτητα:
Μια τεχνική κατασκευής που ονομάζεται χύτευση με βαρύτητα χρησιμοποιείται για τη δημιουργία μεταλλικών εξαρτημάτων υψηλής ποιότητας με περίπλοκα σχήματα και γενικά λείες επιφάνειες. Αυτή η συγκεκριμένη τεχνική χύτευσης αποτελεί ένα υποσύνολο των εργασιών χύτευσης με βαρύτητα στο σύνολό της. Δύο σημαντικά χαρακτηριστικά διαφοροποιούν τη χύτευση με βαρύτητα από άλλες τεχνικές χύτευσης: (1) το μέταλλο χύτευσης εισάγεται στο καλούπι μόνο με τη βαρύτητα και (2) χρησιμοποιείται ένα επαναχρησιμοποιήσιμο (ή «μόνιμο») μεταλλικό καλούπι. Συνήθως, για την κατασκευή του χρησιμοποιείται χυτοσίδηρος ή χάλυβας.

Κοινή Υπηρεσία Χύτευσης με Υπόστρωμα
Ένα από τα κύρια μέταλλα που χρησιμοποιούνται στη χύτευση υπό πίεση είναι το αλουμίνιο, και κράματα αλουμινίου χρησιμοποιούνται στη χύτευση υπό πίεση σε ψυχρό θάλαμο. Αυτά τα κράματα συνήθως αποτελούνται από μαγνήσιο, χαλκό και πυρίτιο. Τα κράματα χύτευσης υπό πίεση από αλουμίνιο αποτελούν κατάλληλη επιλογή για περίπλοκα, λεπτομερή κομμάτια, καθώς είναι ελαφριά και παρέχουν καλή διαστασιακή σταθερότητα. Η καλή αντοχή στη θερμοκρασία, η ηλεκτρική και θερμική αγωγιμότητα και η αντοχή στη διάβρωση είναι μερικά από τα άλλα πλεονεκτήματα της χύτευσης αλουμινίου.
Τα συνηθισμένα κράματα αλουμινίου χύτευσης με πίεση περιλαμβάνουν:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Πυκνότητα | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Εύρος τήξης | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Electrical
Αγώγιμο |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Θερμικός
Αγώγιμο |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| Τελική αντοχή σε εφελκυσμό | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Αντοχή απόδοσης | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Σκληρότητα: | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Δύναμη κόπωσης | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Δύναμη διάτμησης | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| επιμήκυνση | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Τα κράματα ψευδαργύρου είναι ένας σημαντικός τύπος μετάλλου που χρησιμοποιείται για τη χύτευση υπό πίεση. Η χύτευση ψευδαργύρου είναι μια εξαιρετική επιλογή για επιμετάλλωση και έχει πρόσθετα οφέλη, όπως αντοχή σε κρούση και ολκιμότητα, καθιστώντας την την πιο βολική εναλλακτική λύση χύτευσης υπό πίεση για τους κατασκευαστές. Μπορεί να χυτευθεί χρησιμοποιώντας μηχανή χύτευσης θερμού θαλάμου και, λόγω της χυτευσιμότητάς της, υπάρχει λιγότερη φθορά στη μήτρα. Ο ψευδάργυρος συνήθως συνδυάζεται με χαλκό, μαγνήσιο και αλουμίνιο, καθώς είναι βαρύτερος από το μαγνήσιο και το αλουμίνιο.
Τα συνηθισμένα κράματα ψευδαργύρου με χύτευση υπό πίεση περιλαμβάνουν:
| Βαθμός κράματος | Ζαμάκ 2 | Ζαμάκ 3 | Ζαμάκ 5 | Ζαμάκ 7 | ZA-8 |
| Πυκνότητα (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Σημείο τήξης (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Θερμική αγωγιμότητα (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Συντελεστής θερμικής διαστολής (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Ηλεκτρική αγωγιμότητα (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Κύρια Χημική Σύνθεση | 3.5-4.3% Αλ 0.02-0.05% μαγνήσιο 0.035-0.06% χαλκός |
3.5-4.3% Αλ 0.03% Mg 0.03% Cu |
3.5-4.3% Αλ 0.035% Mg 0.035% Cu |
3.5-4.3% Αλ 0.03-0.06% μαγνήσιο 0.03-0.06% χαλκός |
3.5-4.3% Αλ 0.05-0.5% μαγνήσιο 0.005-0.03% χαλκός 0.005-0.03% Νι 0.005-0.03% Fe |
| Αντοχή σε εφελκυσμό (MPa) | 295 | 255 | 310 | 345 | 380 |
| Ισχύς διαρροής (MPa) | 240 | 215 | 230 | 275 | 320 |
| Επιμήκυνση (%) | 2 | 3 | 6 | 3 | 1 |
| Σκληρότητα (HB) | 82 | 70 | 90 | 95 | 100 |
| Κύριες διαφορές | Περιέχει λιγότερο Mg και Cu, κατάλληλο για μεγαλύτερα μέρη | Περιέχει λιγότερο Mg και Cu, κατάλληλο για μεγαλύτερα μέρη | Περιέχει λιγότερο Mg και Cu, κατάλληλο για μεγαλύτερα μέρη | Περιέχει περισσότερο Mg και Cu, κατάλληλο για εξαρτήματα σύνθετου σχήματος | Περιέχει Mg, Cu, Ni και Fe, με υψηλότερη αντοχή και σκληρότητα |
| Κύριες εφαρμογές χύτευσης | Αυτοκίνητα, έπιπλα, συσκευές και μηχανικά μέρη | Ηλεκτρικά, χειροκίνητα εργαλεία, παιχνίδια | Μηχανήματα, αρχιτεκτονική και αυτοκινητοβιομηχανία | Αυτοκινητοβιομηχανία, ηλεκτρικά, υλικό | Βιομηχανικά, αυτοκινητοβιομηχανικά, ηλεκτρικά |
Σκέψεις κατά την επιλογή κραμάτων χύτευσης υπό πίεση
Η επιλογή κράματος χύτευσης υπό πίεση θα καθοριστεί από την εφαρμογή και τη λειτουργία του τελικού προϊόντος.
Η απόδοση, το κόστος και η διαδικασία κατασκευής επηρεάζονται άμεσα από την επιλογή κράματος, γεγονός που την καθιστά επιτακτική. Όταν επιλέγετε κράματα χύτευσης υπό πίεση, λάβετε υπόψη τα ακόλουθα σημαντικά κριτήρια:
1. Μηχανικές ιδιότητες:
Η απόδοση, το κόστος και η διαδικασία κατασκευής επηρεάζονται άμεσα από την επιλογή κράματος, γεγονός που την καθιστά επιτακτική. Όταν επιλέγετε κράματα χύτευσης υπό πίεση, λάβετε υπόψη τα ακόλουθα σημαντικά κριτήρια:
2. Αντοχή στη διάβρωση:
Σκεφτείτε τις συνθήκες εργασίας και την έκθεση σε παράγοντες όπως χημικές ουσίες, υγρασία και αλλαγές θερμοκρασίας. Ορισμένα μέταλλα, όπως ο ψευδάργυρος και το αλουμίνιο, αντέχουν καλά στη διάβρωση, ενώ άλλα κράματα μπορεί να χρειάζονται επιπλέον προστατευτικές επιστρώσεις.
3. Θερμική αγωγιμότητα:
Αξιολογήστε εάν το εξάρτημα χρειάζεται να διατηρεί μια συγκεκριμένη θερμοκρασία ή να διαχέει αποτελεσματικά τη θερμότητα. Λόγω της υψηλής θερμικής τους αγωγιμότητας, κράματα όπως ο χαλκός μπορούν να είναι χρήσιμα σε εφαρμογές όπου απαιτείται αποτελεσματική μεταφορά θερμότητας.
4. Μηχανική ικανότητα:
Εάν απαιτούνται διαδικασίες μετά την κατεργασία, λάβετε υπόψη την κατεργασιμότητα του κράματος. Ενώ ορισμένα κράματα μπορούν να κατεργαστούν πιο εύκολα από άλλα, ορισμένα μπορεί να απαιτούν πιο εξελιγμένο εξοπλισμό ή μεθόδους.
5. Χαμηλό κόστος:
Το συνολικό κόστος του κράματος, λαμβάνοντας υπόψη το κόστος των υλικών, την αποτελεσματικότητα της παραγωγικής διαδικασίας και τυχόν πρόσθετες ανάγκες φινιρίσματος ή επεξεργασίας. Το κόστος κάθε κράματος ποικίλλει και ορισμένα μπορεί να χρειάζονται πιο εξελιγμένες μεθόδους επεξεργασίας, γεγονός που αυξάνει το συνολικό κόστος του εξαρτήματος.
Πώς να φτιάξετε ένα Die Casting Mold
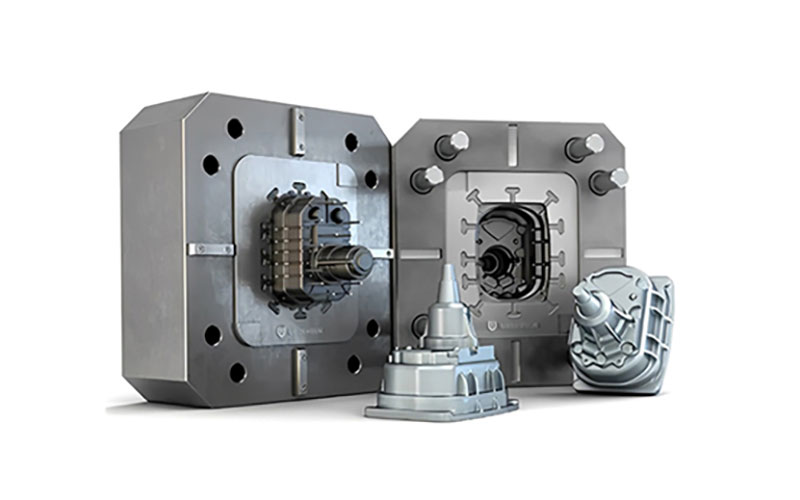
Η πλευρά του καλύμματος, η οποία είναι στερεωμένη σε μια πλάκα, και η πλευρά εξαγωγής, η οποία είναι τοποθετημένη σε μια κινητή πλάκα, αποτελούν ένα καλούπι χύτευσης με υπό πίεση. Για τη δημιουργία πιο περίπλοκων κομματιών, όπως αυτά με τρύπες και σπειρώματα, ορισμένα καλούπια περιέχουν επιπλέον εξαρτήματα όπως ολισθητήρες και πυρήνες.
Προκειμένου να κατασκευαστούν πολλά εξαρτήματα ανά κύκλο, ένα καλούπι χύτευσης με πίεση μπορεί να έχει πολλαπλές κοιλότητες, ανάλογα με το μέγεθος του αντικειμένου που κατασκευάζεται. Αυτά τα καλούπια είναι είτε καλούπια πολλαπλών κοιλοτήτων, τα οποία έχουν πολλές πανομοιότυπες κοιλότητες, είτε καλούπια κυψελών, τα οποία περιέχουν ένα μείγμα διαφορετικών κοιλοτήτων για την κατασκευή διαφορετικών τεμαχίων.
Τα καλούπια χύτευσης υπό πίεση πρέπει να είναι πολύ ανθεκτικά και ανθεκτικά στη θερμότητα, εκτός από την καλή ολκιμότητα και αντοχή στη φθορά. Εξαιτίας αυτού, η κατασκευή τους τους επιτρέπει να αντέχουν εκατοντάδες κύκλους χύτευσης κάθε ώρα και έως και δύο εκατομμύρια κύκλους κατά τη διάρκεια της ζωής τους. Είναι κατασκευασμένα από σκληρυμένο χάλυβα εργαλείων υψηλής απόδοσης, ο οποίος συχνά υποβάλλεται σε θερμική επεξεργασία. Τα καλούπια χύτευσης υπό πίεση πρέπει να είναι σε θέση να λειτουργούν ακόμη και με εξαιρετικά ισχυρές δυνάμεις σύσφιξης.
Η χρήση εργαλείων σχεδιασμού και προσομοίωσης ειδικά για χύτευση σε συνδυασμό με τον σχεδιασμό με τη βοήθεια υπολογιστή (CAD) είναι το πρώτο βήμα στη διαδικασία κατασκευής καλουπιών χύτευσης με πίεση. Τα καλούπια χύτευσης με πίεση χρειάζονται πύλες, δρομείς και αγωγούς, όπως ακριβώς και τα καλούπια έγχυσης, για να επιτρέπουν την είσοδο του λιωμένου υλικού στην κοιλότητα του καλουπιού. Είναι επίσης απαραίτητο να συμπεριληφθούν πείροι εξαγωγής και ασφάλισης για να ασφαλιστεί το καλούπι και να διευκολυνθεί η εξαγωγή. Μέσω του ψηφιακού σχεδιασμού καλουπιών, μπορούν να παραχθούν περιορισμένες ανοχές και περίπλοκα σχήματα. Η κατεργασία CNC χρησιμοποιείται ευρέως για την κατασκευή καλουπιών χύτευσης με πίεση. Συνήθως, η κατασκευή καλουπιών χύτευσης με πίεση ξεκινά με την τραχιά κατεργασία του σχήματος του καλουπιού, στη συνέχεια με θερμική επεξεργασία του μεταλλικού καλουπιού και τέλος με έναν γύρο φινιρίσματος. Τα καλούπια επιπέδου πρωτοτύπου μπορούν επίσης να κατασκευαστούν χρησιμοποιώντας ταχεία εργαλειομηχανή , χρησιμοποιώντας κατεργασία CNC ή άλλες διαδικασίες όπως η επιλεκτική πυροσυσσωμάτωση με λέιζερ (SLS).
Υλικά χύτευσης με μήτρα
Μέταλλα με χαμηλές θερμοκρασίες τήξης, όπως αλουμίνιο, ψευδάργυρος, μαγνήσιο, μόλυβδος και χαλκός, χρησιμοποιούνται συνήθως στη χύτευση υπό πίεση. Ωστόσο, μπορούν επίσης να χρησιμοποιηθούν ορισμένα σιδηρούχα και ασυνήθιστα μέταλλα. Μερικά συνηθισμένα υλικά είναι τα εξής:
1. Αλουμίνιο
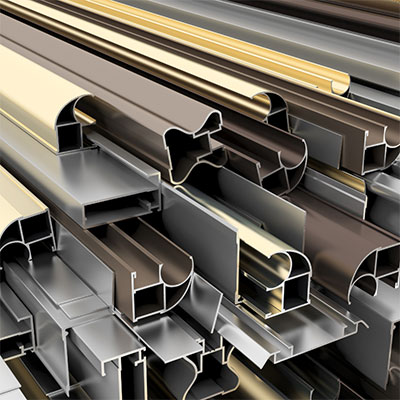
Η χύτευση αλουμινίου με υπό πίεση προσφέρει πολλά πλεονεκτήματα, όπως ελαφριά κατασκευή, υψηλή αναλογία αντοχής προς βάρος, εξαιρετική μηχανική κατεργασία, θερμική αγωγιμότητα, αντοχή στη διάβρωση, ευελιξία σχεδιασμού, οικονομική αποδοτικότητα και ανακυκλωσιμότητα. Αυτές οι ιδιότητες καθιστούν το αλουμίνιο μια δημοφιλή επιλογή για διάφορες εφαρμογές και συμβάλλουν στην ευρεία χρήση του στις διαδικασίες χύτευσης με υπό πίεση.
2. Μαγνήσιο
Η ελαφριά φύση του μαγνησίου, η υψηλή αναλογία αντοχής προς βάρος, η εξαιρετική μηχανική κατεργασία, οι ιδιότητες απαγωγής θερμότητας, η διαστατική σταθερότητα, οι δυνατότητες θωράκισης από ηλεκτρομαγνητικές ακτίνες/RF και η ανακυκλωσιμότητα το καθιστούν ένα πολύτιμο υλικό για χύτευση υπό πίεση. Ο μοναδικός συνδυασμός ιδιοτήτων του ανοίγει ευκαιρίες για ελαφριά και υψηλής απόδοσης εξαρτήματα σε βιομηχανίες όπως η αυτοκινητοβιομηχανία, η αεροδιαστημική, η ηλεκτρονική και τα καταναλωτικά αγαθά.
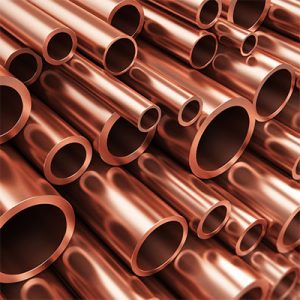
3. Χαλκός
Οι παραδοσιακές διαδικασίες χύτευσης με υπό πίεση συνήθως αποφεύγουν τη χρήση χαλκού λόγω του υψηλού σημείου τήξης και των απαιτητικών ιδιοτήτων του. Ωστόσο, μια συγκεκριμένη παραλλαγή που ονομάζεται χύτευση με υπό πίεση από κράμα χαλκού έχει σχεδιαστεί για τη χύτευση κραμάτων με βάση τον χαλκό. Αυτή η εξειδικευμένη τεχνική παράγει εξαρτήματα υψηλής ποιότητας με βάση τον χαλκό που προσφέρουν εξαιρετική αντοχή στη διάβρωση και αντοχή. Παρά το γεγονός ότι δεν χρησιμοποιείται ευρέως, η χύτευση με υπό πίεση από κράμα χαλκού είναι προσαρμοσμένη στις μοναδικές ιδιότητες και απαιτήσεις των κραμάτων με βάση τον χαλκό, καθιστώντας τα κατάλληλα για μια σειρά βιομηχανιών και εφαρμογών.

4. Ψευδάργυρος
Η χύτευση ψευδαργύρου υπό πίεση προσφέρει πολλά πλεονεκτήματα, όπως εξαιρετική χυτευσιμότητα, υψηλή αντοχή, αντοχή στη διάβρωση, ευελιξία σχεδιασμού, υψηλή απόδοση παραγωγής και ανακυκλωσιμότητα. Αυτές οι ιδιότητες καθιστούν τον ψευδάργυρο μια δημοφιλή επιλογή για ένα ευρύ φάσμα εφαρμογών, ιδιαίτερα εκείνες που απαιτούν σύνθετα σχήματα, ακρίβεια και οικονομικά αποδοτική παραγωγή, συμπεριλαμβανομένης της αυτοκινητοβιομηχανίας, της ηλεκτρονικής, των τηλεπικοινωνιών, των καταναλωτικών αγαθών και άλλων. Συνηθισμένα παραδείγματα εξαρτημάτων χύτευσης ψευδαργύρου περιλαμβάνουν εξαρτήματα αυτοκινήτων, ηλεκτρικούς συνδετήρες, λαβές πορτών, μεντεσέδες, βρύσες και διάφορες οικιακές συσκευές.
Χύτευση Επιλογές ολοκλήρωσης
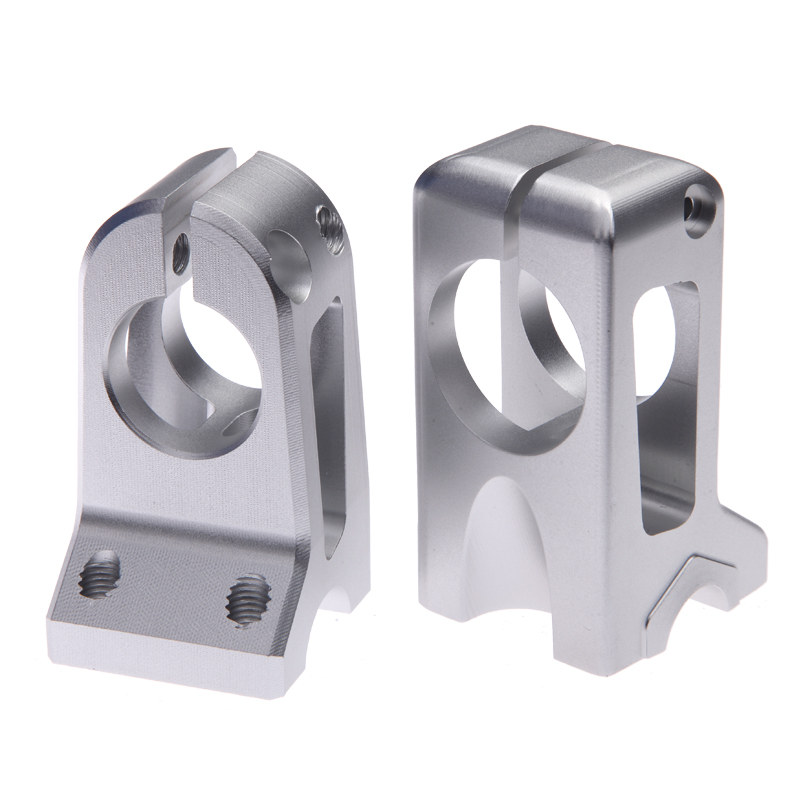
Η NOBLE μπορεί να σας βοηθήσει να βελτιώσετε τις επιφανειακές ιδιότητες των προϊόντων σας, προσφέροντας μια ποικιλία φινιρισμάτων επιφανειών. Τα φινιρίσματα επιφανειών στα προσαρμοσμένα εξαρτήματά σας στοχεύουν στη βελτίωση της εμφάνισης, της σκληρότητας και της τραχύτητας της επιφάνειας, της αντοχής σε χημικά και διάβρωση, κ.ο.κ. Βοηθούν επίσης στην απόκρυψη τυχόν ορατών σημαδιών εργαλείων από περιοχές που έχουν κοπεί με ενεργά εργαλεία. Ακολουθούν μερικές από τις καλύτερες επιλογές σας.
| Όνομα | Περιγραφή | Υλικά | Χρώμα | Υφή | |
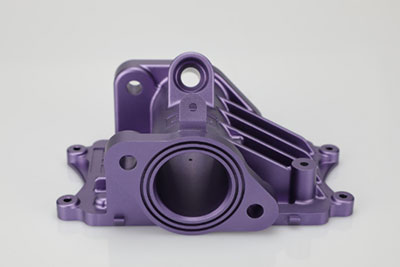 |
Άνοδος | Η ανοδίωση βελτιώνει την αντοχή στη διάβρωση, ενισχύοντας την αντοχή στη φθορά και τη σκληρότητα και προστατεύοντας την μεταλλική επιφάνεια. Χρησιμοποιείται ευρέως σε μηχανικά μέρη, αεροσκάφη, εξαρτήματα αυτοκινήτων, όργανα ακριβείας κ.λπ. | Αλουμίνιο | Διαυγές, μαύρο, γκρι, κόκκινο, μπλε, χρυσό. | Λείο, ματ φινίρισμα |
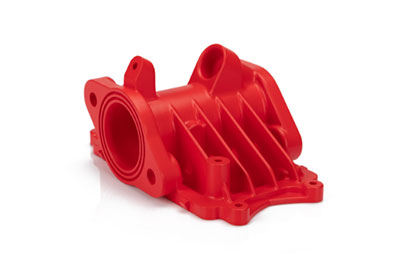 |
Σκόνη Επίστρωση | Η ηλεκτροστατική βαφή είναι ένας τύπος επίστρωσης που εφαρμόζεται ως ελεύθερης ροής, ξηρή σκόνη. Σε αντίθεση με τις συμβατικές υγρές βαφές, οι οποίες χορηγούνται μέσω ενός εξατμιζόμενου διαλύτη, η ηλεκτροστατική βαφή εφαρμόζεται συνήθως ηλεκτροστατικά και στη συνέχεια σκληραίνει με θερμότητα ή με υπεριώδη ακτινοβολία. | Αλουμίνιο, Ανοξείδωτο ατσάλι, Χάλυβας | Μαύρο, οποιοσδήποτε κωδικός RAL ή αριθμός Pantone | Γυαλιστερό ή ημι-γυαλιστερό |
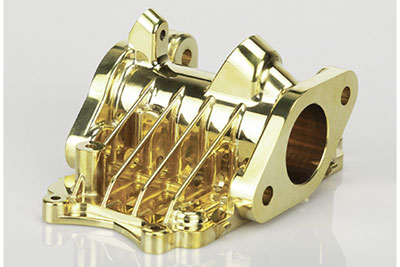 |
ηλεκτρολυτικής | Η ηλεκτρολυτική επιμετάλλωση μπορεί να είναι λειτουργική, διακοσμητική ή σχετίζεται με τη διάβρωση. Πολλές βιομηχανίες χρησιμοποιούν τη διαδικασία, συμπεριλαμβανομένου του αυτοκινητοβιομηχανικού τομέα, στον οποίο η επιχρωμίωση χαλύβδινων εξαρτημάτων αυτοκινήτων είναι συνηθισμένη. | Αλουμίνιο, χάλυβας, ανοξείδωτο ατσάλι | Δ/Ε | Λείο, γυαλιστερό φινίρισμα |
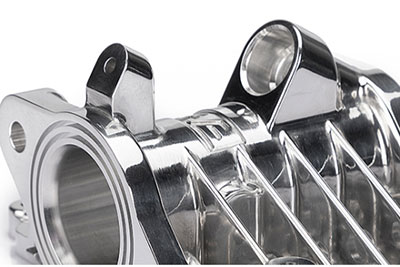 |
Στίλβωμα | Η στίλβωση είναι η διαδικασία δημιουργίας μιας λείας και γυαλιστερής επιφάνειας, είτε μέσω φυσικής τριβής του εξαρτήματος είτε μέσω χημικής παρέμβασης. Η διαδικασία παράγει μια επιφάνεια με σημαντική κατοπτρική ανάκλαση, αλλά σε ορισμένα υλικά μπορεί να μειώσει τη διάχυτη ανάκλαση. | Αλουμίνιο, ορείχαλκος, ανοξείδωτο ατσάλι, χάλυβας | Δ/Ε | Λείος |
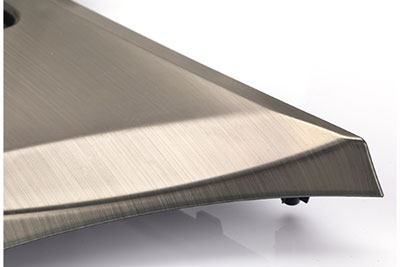 |
βούρτσισμα | Το βούρτσισμα είναι μια διαδικασία επιφανειακής επεξεργασίας κατά την οποία χρησιμοποιούνται λειαντικοί ιμάντες για να χαράξουν ίχνη στην επιφάνεια ενός υλικού, συνήθως για αισθητικούς σκοπούς. | ABS, Αλουμίνιο, Ορείχαλκος, Ανοξείδωτο Ατσάλι, Ατσάλι | Δ/Ε | Σατέν |
Στρατηγική για την επιλογή ενός Κατασκευαστής Die Casting
Όταν επιλέγετε έναν κατασκευαστή χύτευσης υπό πίεση, είναι απαραίτητο να λάβετε υπόψη διάφορους παράγοντες για να διασφαλίσετε μια επιτυχημένη συνεργασία και παραγωγή υψηλής ποιότητας. Ακολουθεί μια στρατηγική που θα σας καθοδηγήσει στην επιλογή του σωστού κατασκευαστή χύτευσης υπό πίεση:
1. Καθορίστε τις απαιτήσεις σας:
Ορίστε με σαφήνεια τις απαιτήσεις του έργου σας, συμπεριλαμβανομένων των επιθυμητών προδιαγραφών εξαρτημάτων, των ποσοτήτων, των προτύπων ποιότητας, της επιφανειακής επεξεργασίας και του χρονοδιαγράμματος παράδοσης. Αυτό θα σας βοηθήσει να επικοινωνείτε αποτελεσματικά με πιθανούς κατασκευαστές και να αξιολογείτε τις δυνατότητές τους.
2. Εμπειρία και εξειδίκευση:
Αναζητήστε παραγωγούς που έχουν μεγάλη εμπειρία στη χύτευση υπό πίεση και ένα σταθερό ιστορικό παραγωγής προϊόντων υψηλής ποιότητας. Εξετάστε την εμπειρία τους από την εργασία με τα συγκεκριμένα μέταλλα και υλικά που σχετίζονται με το έργο σας. Σκεφτείτε τους τομείς στους οποίους έχουν εργαστεί και τα περίπλοκα κομμάτια που έχουν κατασκευάσει με επιτυχία.
3. Κατασκευαστικές δυνατότητες:
Αξιολογήστε τις παραγωγικές δυνατότητες του κατασκευαστή, συμπεριλαμβανομένου του μεγέθους και της χωρητικότητας των μηχανών χύτευσης υπό πίεση, των διαθέσιμων επιλογών εργαλείων και των δευτερευουσών εργασιών όπως η κατεργασία, η τελική επεξεργασία και η συναρμολόγηση. Βεβαιωθείτε ότι ο εξοπλισμός και οι εγκαταστάσεις του μπορούν να καλύψουν τις απαιτήσεις του έργου σας και τις απαιτήσεις όγκου.
4. Μέτρα Ελέγχου Ποιότητας:
Ρωτήστε για τις διαδικασίες και τις πιστοποιήσεις ποιοτικού ελέγχου του κατασκευαστή. Αναζητήστε κατασκευαστές που έχουν εφαρμόσει ισχυρά συστήματα διαχείρισης ποιότητας, όπως πιστοποιήσεις ISO. Ρωτήστε για τις μεθόδους επιθεώρησης, τις διαδικασίες δοκιμών και την τήρηση των βιομηχανικών προτύπων.
5. Υποστήριξη Σχεδιασμού και Μηχανικής:
Εξετάστε εάν ο κατασκευαστής προσφέρει υποστήριξη σχεδιασμού και μηχανικής. Οι έμπειροι κατασκευαστές μπορούν να παράσχουν πολύτιμη συμβολή κατά τη φάση σχεδιασμού, βοηθώντας στη βελτιστοποίηση της κατασκευαστικότητας των εξαρτημάτων, της οικονομικής αποδοτικότητας και της απόδοσης. Η εμπειρία τους μπορεί επίσης να βοηθήσει στην επιλογή υλικών και στη βελτιστοποίηση των διαδικασιών.
6. Επικοινωνία και Συνεργασία:
Αξιολογήστε τα κανάλια επικοινωνίας και την ανταπόκριση του κατασκευαστή. Η αποτελεσματική επικοινωνία είναι ζωτικής σημασίας για μια επιτυχημένη συνεργασία. Βεβαιωθείτε ότι ανταποκρίνονται σε ερωτήματα, παρέχουν τακτικές ενημερώσεις προόδου και είναι πρόθυμοι να συνεργαστούν στενά μαζί σας καθ' όλη τη διάρκεια του έργου.

Γιατί να επιλέξετε την NOBLE για υπηρεσίες χύτευσης υπό πίεση
Η NOBLE χρησιμοποιεί προηγμένη τεχνολογία και διαθέτει μια ομάδα εξειδικευμένων επαγγελματιών που είναι αφοσιωμένοι στο να βάζουν τους πελάτες μας πάνω απ' όλα. Οι υπηρεσίες χύτευσης υπό πίεση που προσφέρουμε είναι ακριβείς, αποτελεσματικές, οικονομικά αποδοτικές και παράγουν αποτελέσματα υψηλής ποιότητας. Επιλέγοντας τις υπηρεσίες χύτευσης υπό πίεση, μπορείτε να αναβαθμίσετε την επιχείρησή σας σε νέα επίπεδα επιτυχίας.
1. Οικονομική τιμή & τέλεια ποιότητα
Προσφέρουμε την ίδια ποιότητα στην χαμηλότερη τιμή. Ελέγχουμε αυστηρά την ποιότητα της μηχανικής κατεργασίας και την τελική επεξεργασία για να διασφαλίσουμε ότι θα λάβετε ακριβώς αυτό που σχεδιάσατε.
2. Ισχυρές δυνατότητες παραγωγής
Η NOBLE υπερηφανεύεται για τις εξαιρετικές κατασκευαστικές μας δυνατότητες που προσφέρουν ένα ευρύ φάσμα υλικών και φινιρισμάτων επιφανειών. Είτε πρόκειται για μικρή είτε για μεγάλη παραγωγή, παρέχουμε μια ολοκληρωμένη λύση για όλες τις απαιτήσεις του έργου. Η παραγωγική μας ικανότητα είναι απαράμιλλη, διασφαλίζοντας ότι κάθε εξάρτημα χύτευσης υπό πίεση είναι της υψηλότερης ποιότητας, πληροί όλες τις απαιτήσεις διαστάσεων και έχει εξαιρετική απόδοση.
3. Αυστηρός Ποιοτικός Έλεγχος
Ως εργοστάσιο πιστοποιημένο κατά ISO 9001 & ISO 13485, η NOBLE είναι αφοσιωμένη στην παροχή υπηρεσιών ακριβείας χύτευσης υπό πίεση. Η ομάδα μηχανικών μας διεξάγει αυστηρούς ελέγχους ποιότητας σε διάφορα στάδια της διαδικασίας παραγωγής, συμπεριλαμβανομένης της προπαραγωγής, της φάσης παραγωγής, της επιθεώρησης του πρώτου αντικειμένου και πριν από την παράδοση, για να εγγυηθεί την παραγωγή της υψηλότερης ποιότητας.
4. Γρήγορος χρόνος παράδοσης
Με εγχώρια πιστοποιημένα εργοστάσια και ένα ισχυρό σύστημα εφοδιαστικής αλυσίδας, αλλά και με εγχώρια εργαστήρια και υπερσύγχρονα μηχανήματα, μπορούμε να επιταχύνουμε τους κύκλους ανάπτυξης προϊόντων και να προετοιμαστούμε για τα εξαρτήματα χύτευσης με πίεση από κράμα αλουμινίου το συντομότερο δυνατό.
5. Μέρη χύτευσης υψηλής ακρίβειας
Εφαρμόζουμε αυστηρά το σύστημα διαχείρισης ποιότητας για να διασφαλίσουμε ότι η ποιότητα του προϊόντος είναι συνεπής και σύμφωνη με τις προσδοκίες. Ένας ενδελεχής έλεγχος διασφαλίζει επίσης ότι τα εξαρτήματα ακριβείας που παραλαμβάνετε είναι απαλλαγμένα από περιττά ελαττώματα.
6.24/7 Μηχανική Υποστήριξη
Όπου κι αν βρίσκεστε στον κόσμο, μπορείτε να βασιστείτε στην 24ωρη μηχανική μας υποστήριξη, όλο το χρόνο. Οι έμπειροι μηχανικοί μας μπορούν να σας προσφέρουν την καταλληλότερη λύση για τον σχεδιασμό του ανταλλακτικού σας κατά παραγγελία, την ευρεία επιλογή υλικών, τις άψογες επιλογές φινιρίσματος, ακόμη και τον χρόνο παράδοσης.






