
Εισαγωγή
Κατά την κατεργασία εξαρτημάτων με CNC , οι μηχανικοί συχνά αντιμετωπίζουν δύσκολα στην επίλυση προβλήματα που μερικές φορές είναι δύσκολο να εντοπιστούν κατά τη φάση σχεδιασμού. Ένα από τα πιο συνηθισμένα ζητήματα είναι ο τρόπος χειρισμού δομών με λεπτά τοιχώματα. Χαμηλή ακαμψία. Το τοίχωμα κάμπτεται υπό τη δύναμη κοπής. Αυτό οδηγεί σε κραδασμούς. Εμφανίζονται σημάδια κυματισμού στην επιφάνεια. Η παραμόρφωση προκαλεί διαστασιακές αποκλίσεις. Τα ποσοστά σκραπ αυξάνονται.
Αυτός ο οδηγός καλύπτει τις βασικές προκλήσεις που αντιμετωπίζουν οι μηχανικοί σε θέματα λεπτών τοιχωμάτων στο εξάρτημα. Θα εξετάσουμε επίσης ποιες διαδικασίες κατεργασίας CNC επιτυγχάνουν αυτά τα δύσκολα εξαρτήματα. Η κατεργασία πέντε αξόνων αλλάζει τα δεδομένα για την εργασία με λεπτά τοιχώματα. Ας το δούμε.
Γιατί είναι δύσκολη η κατεργασία λεπτών τοιχωμάτων εξαρτημάτων με CNC;
Ποια είναι τα κύρια προβλήματα με τα λεπτά τοιχώματα εξαρτημάτων όσον αφορά την κατεργασία CNC; Οι μηχανικοί της NOBLE έχουν εντοπίσει 6 βασικούς τομείς:
Χαμηλή ακαμψία και στατική παραμόρφωση
Σκεφτείτε ένα λεπτό τοίχωμα. Δεν έχει μάζα πίσω του. Το εργαλείο κοπής πιέζει το υλικό. Αυτή η δύναμη κάμπτει το τοίχωμα μακριά από το εργαλείο. Στη συνέχεια, το τοίχωμα αναπηδά προς τα πίσω μετά το πέρασμα. Αυτή είναι η στατική παραμόρφωση.
Το αποτέλεσμα είναι σφάλμα διαστάσεων. Το εξάρτημα βγαίνει από το μηχάνημα με μικρό μέγεθος ή είναι εκτός κυκλικότητας. Οι χειριστές το μετρούν. Αποτυγχάνει στον έλεγχο. Αυτό το πρόβλημα επιδεινώνεται καθώς οι τοίχοι γίνονται πιο λεπτοί. Οι γρήγορες διαδικασίες δημιουργίας πρωτοτύπων συχνά αποκαλύπτουν το πρόβλημα νωρίς, αλλά οι όγκοι παραγωγής μεγεθύνουν κάθε σφάλμα.
Φλυαρία & Αρμονική Δόνηση
Κάθε μέρος έχει μια φυσική συχνότητα. Τα λεπτά τοιχώματα έχουν χαμηλή φυσική συχνότητα. Η συχνότητα διέλευσης των δοντιών του εργαλείου κοπής μπορεί να ταιριάζει με αυτήν τη φυσική συχνότητα. Όταν συμβεί αυτό, ενεργοποιείται ο συντονισμός. Το τοίχωμα δονείται. Δυνατή.
Εμφανίζονται σημάδια τριξίματος στην κατεργασμένη επιφάνεια. Η διάρκεια ζωής του εργαλείου μειώνεται. Το φινίρισμα της επιφάνειας υποβαθμίζεται. Μερικές φορές η δόνηση γίνεται τόσο έντονη που ο χειριστής την ακούει σε όλο το εργοστάσιο. Η κατεργασία 5 αξόνων μπορεί να βοηθήσει εδώ, επειδή ο προσανατολισμός του εργαλείου αλλάζει τη δυναμική εμπλοκής. Αλλά η φυσική παραμένει η ίδια. Η χαμηλή ακαμψία προκαλεί τριξίματα.
Συσσώρευση θερμότητας και θερμική παραμόρφωση
Τα λεπτά τμήματα δεν διαχέουν καλά τη θερμότητα. Ένα συμπαγές μεταλλικό μπλοκ απορροφά τη θερμότητα από τη ζώνη κοπής. Ένας λεπτός τοίχος δεν μπορεί να το κάνει αυτό. Η θερμότητα συσσωρεύεται στο υλικό.
Ο τοίχος διαστέλλεται τοπικά. Στη συνέχεια, ψύχεται μετά την κατεργασία—το σχήμα αλλάζει. Η θερμική παραμόρφωση απορρίπτει ανοχές που φαίνονταν καλές αμέσως μετά την κοπή. Οι χειριστές μετρούν το εξάρτημα μία ώρα αργότερα και διαπιστώνουν ότι έχει μετακινηθεί. Αυτό είναι ένας εφιάλτης για εργασίες ακριβείας κατεργασίας CNC . Η λύση περιλαμβάνει τον έλεγχο της εισερχόμενης θερμότητας, όχι μόνο των δυνάμεων κοπής.
Παραμόρφωση συγκράτησης και σύσφιξης τεμαχίου εργασίας
Μια τυπική μέγγενη λειτουργεί μια χαρά για ένα συμπαγές μπλοκ. Πιέστε το δυνατά. Το μπλοκ δεν κινείται. Αλλά ένα λεπτό τοίχωμα; Διαφορετική ιστορία. Οι σιαγόνες της μέγγενης συνθλίβουν τον τοίχο. Ή παραμορφώνουν το συνολικό σχήμα πριν καν ξεκινήσει η κοπή.
Οι χειριστές συχνά μετρούν ένα εξάρτημα μετά την κατεργασία. Στη συνέχεια, το ξεσφίγγουν. Το τοίχωμα επανέρχεται στο αρχικό του στρεβλό σχήμα. Το εξάρτημα δεν επιθεωρείται. Η κατεργασία δεν ήταν το πρόβλημα. Η σύσφιξη ήταν. Οι λύσεις περιλαμβάνουν μαλακές σιαγόνες, εξαρτήματα γλάστρας ή αυτοκόλλητη τοποθέτηση. Οι τυπικές μέθοδοι κατεργασίας CNC χρειάζονται επανεξέταση για λεπτά τοιχώματα.
Υπολειμματική τάση και παραμόρφωση
Το μεταλλικό υλικό προέρχεται από το φρέζα με εσωτερικές τάσεις κλειδωμένες στο εσωτερικό. Η έλαση, η εξώθηση και η θερμική επεξεργασία—όλες αυτές οι διαδικασίες αφήνουν τάσεις στο υλικό. Όταν ένας μηχανικός αφαιρεί υλικό από ένα συμπαγές μπλοκ, αυτές οι τάσεις απελευθερώνονται ανομοιόμορφα. Το εξάρτημα παραμορφώνεται.
Για ένα παχύ τμήμα, η στρέβλωση είναι μικρή. Για ένα λεπτό τοίχωμα, η ίδια απελευθέρωση τάσης προκαλεί δραματική παραμόρφωση. Ένα επίπεδο τοίχωμα γίνεται καμπύλο. Ένα στρογγυλό χαρακτηριστικό γίνεται οβάλ. Τα περάσματα χοντροκομμένης κατεργασίας ακολουθούμενα από κύκλους ανακούφισης τάσης μπορούν να βοηθήσουν. Η ταχεία πρωτοτυποποίηση εκτελείται σε υλικά χαμηλής τάσης όπως το αλουμίνιο, το οποίο μπορεί να αποκαλύψει μοτίβα στρέβλωσης πριν η παραγωγή χρησιμοποιήσει σκληρότερα μέταλλα.
Εκτροπή εργαλείου
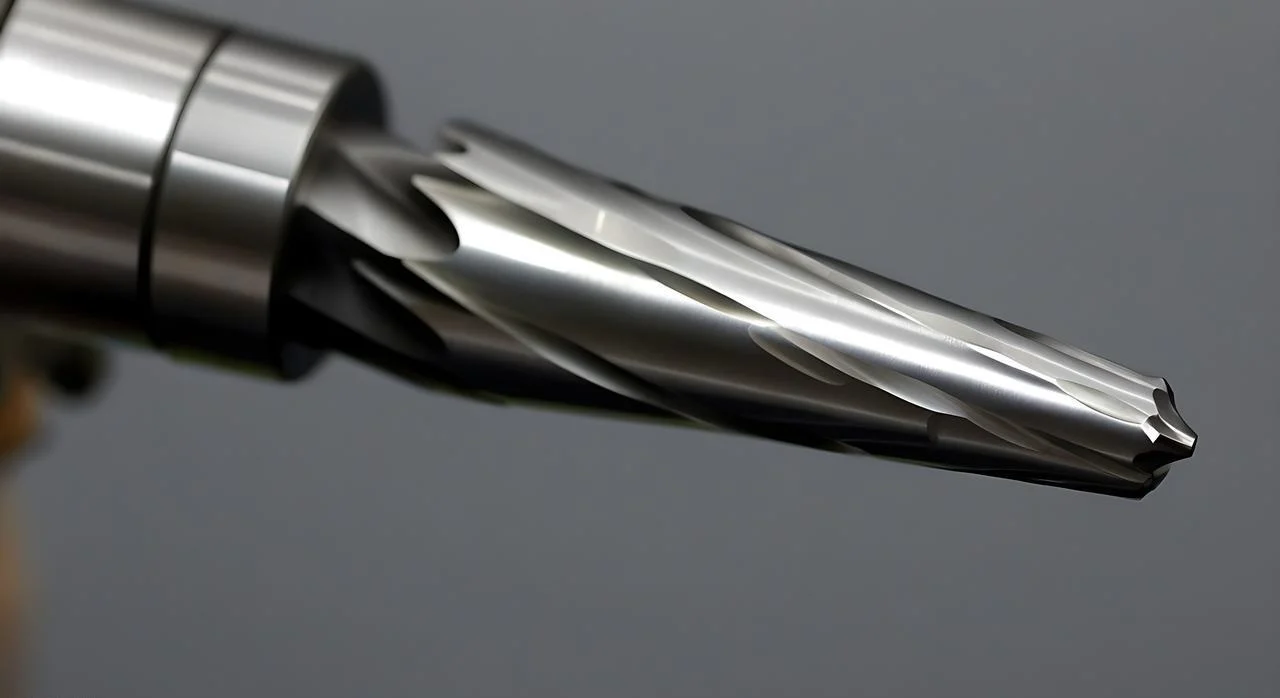
Το εργαλείο κοπής λυγίζει. Μια φρέζα με κοντό και χοντρό άκρο είναι άκαμπτη. Μια φρέζα με μακρύ και λεπτό άκρο δεν είναι. Τα εξαρτήματα με λεπτά τοιχώματα συχνά απαιτούν εργαλεία μεγάλης εμβέλειας για την πρόσβαση σε βαθιά χαρακτηριστικά. Αυτή η εμβέλεια έχει ένα κόστος.
Το εργαλείο παραμορφώνεται υπό το φορτίο κοπής. Η παραμόρφωση αλλάζει καθώς το εργαλείο εφαρμόζει σε διαφορετικά πάχη τοιχωμάτων. Το φινίρισμα της επιφάνειας επηρεάζεται. Οι ανοχές μετατοπίζονται. Μερικές φορές το εργαλείο σπάει. Η κατεργασία 5 αξόνων επιτρέπει μικρότερα εργαλεία επειδή το εξάρτημα μπορεί να επανατοποθετηθεί. Τα μικρότερα εργαλεία σημαίνουν μικρότερη παραμόρφωση. Αυτό είναι ένα πραγματικό πλεονέκτημα όταν οι τοίχοι είναι λεπτοί και η πρόσβαση είναι στενή.
Αποδεδειγμένες στρατηγικές για τη βελτίωση της κατεργασίας CNC με λεπτό τοίχωμα
Ακολουθούν τέσσερις κατηγορίες αποδεδειγμένων στρατηγικών. Εφαρμόστε τις στο εργοστάσιο. Τα λεπτά τοιχώματα γίνονται δυνατά αντί να είναι επώδυνα.
1. Στερέωση & Υποστήριξη Τεμαχίου Εργασίας
Τα υλικά πλήρωσης λειτουργούν καλά. Κράματα χαμηλής τήξης χύνονται σε κοίλα στοιχεία. Περάστε τα με μηχανική κατεργασία. Λιώστε τα αργότερα. Το κερί είναι κατάλληλο για πλαστικά. Η ουρεθάνη για περίεργα σχήματα. Τα στηρίγματα και οι γλωττίδες που προσδίδουν θυσία συνδέουν το λεπτό τοίχωμα με παχύτερο υλικό. Κόψτε τις γλωττίδες στο άκρο.
Τα τσοκ κενού συγκρατούν επίπεδα, λεπτά εξαρτήματα χωρίς να τα συνθλίβουν. Οι σύμμορφες μαλακές σιαγόνες υποβάλλονται σε μηχανική κατεργασία ώστε να ταιριάζουν ακριβώς με το εξάρτημα. Χωρίς μυτερά φορτία. Χωρίς στρέβλωση. Τα βύσματα στήριξης τοποθετούνται πίσω από τσέπες και λεπτές μεμβράνες. Το βύσμα στηρίζει τον τοίχο από κάτω. Το εργαλείο σπρώχνει. Το βύσμα σπρώχνει προς τα πίσω. Η κατεργασία CNC γίνεται ξανά προβλέψιμη.
2. Διαδρομή εργαλείων και στρατηγική κοπής
Μειώστε τη δύναμη κοπής. Χαμηλότερη δύναμη σημαίνει λιγότερη παραμόρφωση.
Η μηχανική κατεργασία υψηλής ταχύτητας αλλάζει τα δεδομένα. Ελαφριά ακτινική εμπλοκή. Υψηλοί ρυθμοί πρόωσης. Η τροχοειδής άλεση χρησιμοποιεί κυκλικές διαδρομές εργαλείων για να διατηρεί χαμηλή την εμπλοκή. Οι άνθρωποι βλέπουν δραματικές βελτιώσεις στην εργασία με λεπτά τοιχώματα με αυτήν τη μέθοδο.
Φρέζα με ανοδική κίνηση. Πάντα. Ποτέ συμβατική. Το τσιπς ξεκινάει παχύ και γίνεται λεπτό. Το εργαλείο τραβάει μέσα στο έργο αντί να το σπρώχνει μακριά. Η εναλλασσόμενη κατεύθυνση κοπής εξισορροπεί την υπολειπόμενη τάση στα απέναντι τοιχώματα. Κόψτε τον έναν τοίχο κινούμενος προς τα πάνω. Κόψτε τον απέναντι τοίχο κινούμενος προς τα κάτω. Οι δυνάμεις εξουδετερώνονται.
Η ανάκλαση και η ελικοειδής είσοδος χτυπούν σαν βύθιση κάθε φορά. Μια βύθιση οδηγεί κατευθείαν προς τα κάτω. Υψηλή δύναμη. Υψηλή θερμότητα. Η ανάκλαση κατανέμει την εμπλοκή σε όλη την απόσταση. Η ελικοειδής είσοδος κάνει το ίδιο σε κύκλο. Η μηχανική κατεργασία πέντε αξόνων επιτρέπει καλύτερες γωνίες εισόδου για τσέπες με λεπτά τοιχώματα.
3. Επιλογή και Ρύθμιση Εργαλείου
Μεγιστοποιήστε την ακαμψία του εργαλείου. Η μικρότερη δυνατή προεξοχή είναι αδιαπραγμάτευτη. Βάλτε το εργαλείο έξω όσο χρειάζεται. Όχι πιο μακριά.
Οι φρέζες μεταβλητής αυλάκωσης και μεταβλητής έλικας διασπούν τις αρμονικές δονήσεις. Η ακανόνιστη απόσταση των αυλακώσεων αποτρέπει τη συσσώρευση συντονισμού. Τα τυπικά εργαλεία τρίζουν. Τα εργαλεία μεταβλητής γεωμετρίας κόβουν ομαλά.
Τα εργαλεία με μεγαλύτερη διάμετρο πυρήνα είναι πιο άκαμπτα από τις τυπικές φρέζες άκρων. Ίδια εξωτερική διάμετρος. Περισσότερος χάλυβας στο κέντρο. Το καρβίδιο είναι η βασική γραμμή. Τα CBN και PCD είναι πιο σκληρά και πιο άκαμπτα, αλλά κοστίζουν περισσότερο. Για λεπτά τοιχώματα τιτανίου, το επιπλέον κόστος αποδίδει.
4. Ακολουθία Λειτουργίας
Διαχειριστείτε την καταπόνηση μέσω της σειράς διεργασίας. Διαβάστε πρώτα το εξάρτημα. Αφήστε το υλικό στους τοίχους. Στείλτε το εξάρτημα για εκτόνωση καταπόνησης — θερμική ή κρυογονική. Στη συνέχεια, επιστρέψτε το για φινίρισμα.
Το πέρασμα χοντροκομμένης κατεργασίας αφαιρεί το μεγαλύτερο μέρος του υλικού. Η ανακούφιση από την τάση επιτρέπει στο εξάρτημα να παραμορφωθεί από μόνο του, όχι κατά τη διάρκεια του φινιρίσματος. Στη συνέχεια, το πέρασμα φινιρίσματος αφαιρεί την τελευταία μικρή ποσότητα. Ο τοίχος δέχεται χαμηλή δύναμη κοπής και καμία υπολειμματική απελευθέρωση τάσης.
Το προσαρμοστικό φινίρισμα έχει επίσης σημασία. Πολλαπλά ελαφριά περάσματα αντί για ένα βαρύ πέρασμα. Το πρώτο πέρασμα φινιρίσματος αφαιρεί το μεγαλύτερο μέρος του υπολειμματικού υλικού. Το δεύτερο πέρασμα φτάνει στην τελική διάσταση. Το τοίχωμα παραμορφώνεται λιγότερο επειδή κάθε πέρασμα αφαιρεί λιγότερο υλικό. Οι γρήγορες διαδικασίες δημιουργίας πρωτοτύπων βοηθούν στην επιλογή αυτών των ακολουθιών πριν οι όγκοι παραγωγής δεσμευτούν σε μια μέθοδο.
Οι καλύτερες διαδικασίες κατεργασίας CNC για εξαρτήματα με λεπτά τοιχώματα
Δεν χειρίζονται όλες οι διαδικασίες κατεργασίας CNC λεπτά τοιχώματα με τον ίδιο τρόπο. Οι άνθρωποι πρέπει να προσαρμόζουν τη διαδικασία στη γεωμετρία του εξαρτήματος. Δείτε πώς συγκρίνονται οι κύριες μέθοδοι.
CNC άλεση (3, 4, 5-άξονες) – Πιο ευέλικτο
Η εργασία με τόρνο εφαρμόζεται σε κυλινδρικά λεπτά τοιχώματα. Σωλήνες, χιτώνια, φυσητήρες και δακτύλιοι με λεπτά τοιχώματα. Το εξάρτημα περιστρέφεται. Το εργαλείο κινείται γραμμικά.
Η αντίστροφη τόρνευση τραβάει το εργαλείο μακριά από το τσοκ. Αυτό μειώνει την ώθηση σε μακριά, λεπτά τοιχώματα. Η αποφλοίωση απαιτεί πολλαπλά ελαφρά περάσματα αντί για μία βαριά κοπή. Σταθερά στηρίγματα στηρίζουν το εξάρτημα στο σημείο επαφής του εργαλείου. Για σωλήνες εξαιρετικά λεπτών τοιχωμάτων, οι χρήστες γεμίζουν το εσωτερικό του εξαρτήματος με κράμα χαμηλής τήξης πριν από την τόρνευση. Στη συνέχεια, το λιώνουν. Η στήριξη καθιστά δυνατή την κοπή.
CNC στροφή (Τόρνος) – Για κυλινδρικά μέρη
Η εργασία με τόρνο εφαρμόζεται σε κυλινδρικά λεπτά τοιχώματα. Σωλήνες, χιτώνια, φυσητήρες και δακτύλιοι με λεπτά τοιχώματα. Το εξάρτημα περιστρέφεται. Το εργαλείο κινείται γραμμικά.
Η αντίστροφη τόρνευση τραβάει το εργαλείο μακριά από το τσοκ. Αυτό μειώνει την ώθηση σε μακριά, λεπτά τοιχώματα. Η αποφλοίωση απαιτεί πολλαπλά ελαφρά περάσματα αντί για μία βαριά κοπή. Σταθερά στηρίγματα στηρίζουν το εξάρτημα στο σημείο επαφής του εργαλείου. Για σωλήνες εξαιρετικά λεπτών τοιχωμάτων, οι χρήστες γεμίζουν το εσωτερικό του εξαρτήματος με κράμα χαμηλής τήξης πριν από την τόρνευση. Στη συνέχεια, το λιώνουν. Η στήριξη καθιστά δυνατή την κοπή.
Τόρνος ελβετικού τύπου – Για μικρά, λεπτά εξαρτήματα
Αυτό το μηχάνημα υπερέχει σε μικρά, λεπτά εξαρτήματα. Διαμέτρους κάτω των 1.5 ίντσες. Ιατρικά εξαρτήματα. Ηλεκτρονικά σώματα συνδετήρων. Μικροσκοπικά χιτώνια με λεπτά τοιχώματα.
Το πλεονέκτημα είναι ο οδηγός δακτύλιος. Στηρίζει το υλικό ακριβώς στο σημείο που κόβει το εργαλείο. Δεν υπάρχει σχεδόν καθόλου προεξοχή. Το υλικό δεν σπρώχνεται μακριά. Οι άνθρωποι επιτυγχάνουν λεπτά τοιχώματα με εξαιρετική στρογγυλότητα και φινίρισμα επιφάνειας. Η γρήγορη κατασκευή πρωτοτύπων σε έναν ελβετικό τόρνο συχνά αποκαλύπτει ότι ένα εξάρτημα είναι κατεργάσιμο όταν η συμβατική τόρνευση αποτυγχάνει.
Επεξεργασία ηλεκτρικής εκκένωσης (EDM) – Για εξαιρετικά λεπτούς τοίχους
Μερικές φορές, οι δυνάμεις κοπής είναι ο εχθρός. Ακόμα και οι ελαφριές δυνάμεις φρεζαρίσματος εκτρέπουν έναν τοίχο. Η ηλεκτρομαγνητική διέγερση (EDM) λύνει αυτό το πρόβλημα. Δεν υπάρχει δύναμη κοπής. Ένας σπινθήρας διαβρώνει το υλικό.
Αυτό λειτουργεί για τοίχους λεπτότερους από 0.3 χιλιοστά. Ο σκληρυμένος χάλυβας είναι μια συνηθισμένη εφαρμογή. Καλούπια με λεπτές νευρώσεις. Ιατρικά εργαλεία με ευαίσθητα χαρακτηριστικά. Το μειονέκτημα είναι η ταχύτητα. Η ηλεκτροδερμική διέγερση (EDM) είναι αργή. Αλλά για εξαιρετικά λεπτούς τοίχους σε σκληρά μέταλλα, είναι η μόνη αξιόπιστη μέθοδος.
Λέιζερ & Υδροβολή – Για Λεπτά Προφίλ 2D
Αυτές οι διαδικασίες λειτουργούν για λεπτά προφίλ 2D. Επίπεδα μέρη. Φλάντζες, ροδέλες, λεπτές βάσεις. Το υλικό δεν δέχεται δύναμη κοπής. Το λέιζερ χρησιμοποιεί θερμότητα. Η υδροβολή χρησιμοποιεί λειαντικό σε νερό υψηλής πίεσης.
Καμία από τις δύο μεθόδους δεν δημιουργεί παραμόρφωση. Ο περιορισμός είναι η γεωμετρία. Το λέιζερ και η υδροβολή δεν μπορούν να κόψουν βαθιές τσέπες ή εσωτερικά τρισδιάστατα χαρακτηριστικά. Είναι ιδανικά για διαμπερείς κοπές σε επίπεδο υλικό.
Πίνακας γρήγορης αναφοράς για την αντιμετώπιση προβλημάτων
Οι χειριστές στο εργοστάσιο χρειάζονται γρήγορες απαντήσεις. Ακολουθεί μια γρήγορη αναφορά. Αντιστοιχίστε το πρόβλημα με τη λύση. Καμία θεωρία. Απλώς ό,τι λειτουργεί...
| Πρόκληση | Καλύτερη στρατηγική |
| Φλυαρία | Τροχοειδείς διαδρομές εργαλείων συν μια μεταβλητή μύλος στο άκρο της αυλάκωσης. Η ακανόνιστη απόσταση των αυλακώσεων διασπά την αρμονική δόνηση. |
| Κατάρρευση (ο τοίχος σπρώχνεται προς τα πάνω) | Υλικό πλήρωσης μέσα στην κοιλότητα. Κράμα ή κερί χαμηλής τήξης. Συμμορφούμενες μαλακές σιαγόνες κατεργασμένες ώστε να ταιριάζουν με το σχήμα του εξαρτήματος. Χωρίς σημειακά φορτία. |
| Συσσώρευση θερμότητας | Μηχανική κατεργασία υψηλής ταχύτητας για να διατηρούνται ελαφριά τα φορτία θραυσμάτων. Ψυκτικό υγρό μέσω του εργαλείου για την απομάκρυνση της θερμότητας από τη ζώνη κοπής. |
| Στρέβλωση μετά την αποσύνδεση | Τραχύς καθαρισμός του εξαρτήματος. Στείλτε το για εκτόνωση της τάσης. Επιστρέψτε το για φινίρισμα. Το εξάρτημα παραμορφώνεται κατά την εκτόνωση της τάσης, όχι κατά το πέρασμα φινιρίσματος. |
| Ανύψωση λεπτού δαπέδου | Το τσοκ κενού αέρος τραβάει το δάπεδο προς τα κάτω. Εξάρτημα Superglue για μικρά εξαρτήματα σε μια πλάκα θυσίας. Σπάστε το εξάρτημα με θερμότητα ή διαλύτη. |
Οι χειριστές που εφαρμόζουν αυτές τις στρατηγικές μπορούν να μειώσουν τα ποσοστά απόρριψης, να αυξήσουν τον χρόνο λειτουργίας του μηχανήματος και να βελτιώσουν την πιθανότητα τα εξαρτήματα να περάσουν με επιτυχία τον έλεγχο.
Συνηθισμένα λάθη που πρέπει να αποφεύγονται στην κατεργασία CNC λεπτών τοιχωμάτων εξαρτημάτων
Ακολουθούν ορισμένα λάθη που έχουν αντιμετωπίσει οι μηχανικοί της NOBLE κατά την κατεργασία λεπτών τοιχωμάτων. Αποφύγετε αυτά τα τέσσερα. Η εργασία γίνεται πολύ πιο εύκολη.
Χρήση συμβατικών περασμάτων εγκοπής σε λεπτούς τοίχους
Ένα πέρασμα εγκοπής πλήρους πλάτους εμπλέκει ολόκληρη τη διάμετρο του εργαλείου. Οι δυνάμεις κοπής προκαλούν αιχμή. Το τοίχωμα εκτρέπεται. Αρχίζει το κροτάλισμα. Το εξάρτημα συχνά γρατζουνιέται. Η τροχοειδής φρεζάρισμα ή η μηχανική κατεργασία υψηλής ταχύτητας με ελαφριά ακτινική εμπλοκή λειτουργεί καλύτερα. Μικρά stepovers. Υψηλοί ρυθμοί πρόωσης. Το τοίχωμα δέχεται χαμηλότερη δύναμη και παραμένει εκεί που ανήκει.
Αγνοώντας την κατεύθυνση άλεσης ανόδου
Η φρεζάρισμα με ανοδική κίνηση δεν είναι προαιρετική για λεπτούς τοίχους. Το εργαλείο τρυπάει το υλικό. Το τσιπ ξεκινάει με χοντρό πάχος και καταλήγει λεπτό. Ο κόφτης τραβάει μέσα στο έργο. Η συμβατική φρεζάρισμα κάνει το αντίθετο. Το εργαλείο τρίβει πρώτα και μετά κόβει. Το τσιπ ξεκινάει με λεπτό πάχος και καταλήγει με χοντρό πάχος. Ο κόφτης σπρώχνει μακριά από τον τοίχο. Η κάμψη συμβαίνει αμέσως.
Υπερβολική προεξοχή εργαλείου
Κάθε χιλιοστό προεξοχής πέρα από την απαιτούμενη μειώνει την ακαμψία. Το εργαλείο λυγίζει. Αρχίζει ο κρότος. Το φινίρισμα της επιφάνειας υποβαθμίζεται. Πολλοί μηχανικοί αρπάζουν ένα μακρύ εργαλείο και το θέτουν σε λειτουργία. Αυτό είναι λάθος. Χρησιμοποιήστε το κοντύτερο εργαλείο που φτάνει στο σημείο. Εάν είναι αναπόφευκτη η μεγάλη απόσταση, χρησιμοποιήστε μια φρέζα με κωνικό λαιμό ή ένα εργαλείο με μεγαλύτερη διάμετρο πυρήνα. Η ακαμψία έχει μεγαλύτερη σημασία από την ευκολία.
Ξεχνώντας την ανακούφιση από το στρες πριν τελειώσετε
Η χοντροκομμένη κατεργασία αφαιρεί το μεγαλύτερο μέρος του υλικού. Οι υπολειπόμενες τάσεις που είναι παγιδευμένες στο εσωτερικό του υλικού απελευθερώνονται. Το τεμάχιο κινείται. Εάν ένας χειριστής προχωρήσει κατευθείαν στο φινίρισμα, το πέρασμα φινιρίσματος κόβει ένα σχήμα που δεν είναι πλέον ευθυγραμμισμένο. Ο ρυθμός απόρριψης αυξάνεται.
Η λύση είναι απλή αλλά συχνά παραλείπεται. Τραχύς καθαρισμός του εξαρτήματος. Αφαιρέστε το από το μηχάνημα. Στείλτε το για εκτόνωση τάσης - θερμική ή κρυογονική. Στη συνέχεια, ρυθμίστε το ξανά για να ολοκληρωθεί η διαδικασία. Το εξάρτημα σταθεροποιείται κατά την εκτόνωση τάσης. Το τελικό πέρασμα βλέπει ένα εξάρτημα που δεν κινείται. Η ταχεία διαδικασία δημιουργίας πρωτοτύπων χωρίς αυτό το βήμα δίνει ψευδή σιγουριά. Οι όγκοι παραγωγής αποκαλύπτουν την αλήθεια. Μην παραλείπετε την εκτόνωση τάσης.
Σχετικά με την NOBLE – Μηχανήματα ακριβείας CNC από λεπτά τοιχώματα εξαρτημάτων
Η NOBLE είναι μια εξειδικευμένη μονάδα κατεργασίας CNC. Οι άνθρωποι έρχονται σε εμάς για εξαρτήματα υψηλής ακρίβειας και πολύπλοκα.
Η έμφαση δίνεται στην επίλυση δύσκολων εργασιών. Λεπτοτοιχωματικά εξαρτήματα που απορρίπτονται από άλλα εργοστάσια. Σφιχτές ανοχές που ενισχύουν τις δυνατότητες των μηχανημάτων. Υλικά που απαιτούν υψηλές απαιτήσεις, όπως τιτάνιο, Inconel και σκληρυμένοι χάλυβες. Έχουμε πολυετή εμπειρία στην κατασκευή ακριβείας.
Οι βασικές μας δυνατότητες κατεργασίας CNC
Φρέζα CNC (3, 4 και 5 αξόνων)
Μηχανική κατεργασία υψηλής ταχύτητας για λεπτά τοιχώματα και βαθιές εσοχές. Ταυτόχρονη μηχανική κατεργασία πέντε αξόνων για σύνθετα περιγράμματα και υποκοπές. Η δυνατότητα πέντε αξόνων επιτρέπει μικρότερα εργαλεία και καλύτερη πρόσβαση σε δύσκολα χαρακτηριστικά.
Τόρνευση CNC (Εργαλεία με Λειτουργικό Σύστημα και Πολυαξονική Μηχανική)
Διάμετροι έως 300 χιλιοστά. Τα κινούμενα εργαλεία επιτρέπουν εργασίες τόρνευσης με φρέζα σε μία μόνο εγκατάσταση. Ο μειωμένος χειρισμός σημαίνει καλύτερη ακρίβεια. Λιγότερες πιθανότητες σφάλματος.
Ελβετικός Τόρνος
Σχεδιασμός με συρόμενη κεφαλή. Ιδανικό για ιατρικά και ηλεκτρονικά εξαρτήματα μικρής διαμέτρου και λεπτών τοιχωμάτων. Ο δακτύλιος οδηγός στηρίζει το υλικό ακριβώς στην κοπή. Ελάχιστη παραμόρφωση. Υψηλή ακρίβεια.
Πρόσθετες διαδικασίες
Ηλεκτροδιάβρωση με σύρμα για σκληρά υλικά και λεπτές εγκοπές. Λείανση επιφάνειας για επιπεδότητα και φινίρισμα. Σήμανση με λέιζερ για ιχνηλασιμότητα. Συναρμολόγηση εσωτερικά όταν χρειάζεται. Παρέχονται επίσης υπηρεσίες φινιρίσματος. Αφαίρεση γρεζιών, παθητικοποίηση και ανοδίωση. Ένα εργοστάσιο. Πολλαπλά βήματα.
Πιστοποιήσεις ποιότητας
Η εμπιστοσύνη μετράει στην εργασία ακριβείας. Οι πιστοποιήσεις μας αποδεικνύουν ότι τα συστήματα λειτουργούν.
ISO 9001: 2015
Σύστημα διαχείρισης ποιότητας. Συνεπής ποιότητα. Συνεχής βελτίωση. Αυστηρός έλεγχος και τεκμηρίωση διαδικασιών.
ISO 13485: 2016
Διαχείριση ποιότητας ιατροτεχνολογικών προϊόντων. Αυτή η πιστοποίηση επιβεβαιώνει την ικανότητά μας να κατασκευάζουμε εξαρτήματα για χειρουργικά εργαλεία, εμφυτεύματα και διαγνωστικό εξοπλισμό. Βελτιωμένη ιχνηλασιμότητα. Διαχείριση κινδύνου. Κανονιστική συμμόρφωση.
Γιατί να συνεργαστείτε μαζί μας για εξαρτήματα με λεπτά τοιχώματα;
Αποδεδειγμένη εξειδίκευση σε στρατηγικές στήριξης και διαδρομής εργαλείων. Εξαλείφουμε την παραμόρφωση αντί να την καταπολεμούμε. Πιστοποιημένα συστήματα ποιότητας διασφαλίζουν ότι κάθε λεπτό τοίχωμα πληροί τις προδιαγραφές εκτύπωσης. Χωρίς εικασίες. Χωρίς επανεπεξεργασία.
Προηγμένος προγραμματισμός CAM οδηγεί τα μηχανήματά μας. HSM. Τροχοειδής φρεζάρισμα. Προσαρμοστικός καθαρισμός. Όλα βελτιστοποιημένα για χαρακτηριστικά χαμηλής ακαμψίας. Άτομα που εκτελούν τυπικές διαδρομές εργαλείων σε λεπτά τοιχώματα απορρίπτουν εξαρτήματα. Εμείς δεν το κάνουμε.
Η ταχεία δημιουργία πρωτοτύπων επιτρέπει στους πελάτες να δοκιμάζουν στρατηγικές πριν από την ολοκλήρωση της παραγωγής. Ένα τεμάχιο ή δέκα χιλιάδες τεμάχια. Κλιμακώνουμε. Οι ίδιες στρατηγικές που λειτουργούν για ένα πρωτότυπο λειτουργούν και για μια σειρά παραγωγής. Αυτή είναι η ΕΥΓΕΝΗΣ διαφορά.
Συχνές Ερωτήσεις
Γιατί η κατεργασία CNC λεπτών τοιχωμάτων θεωρείται δύσκολη;
Τα λεπτά τοιχώματα δεν έχουν ακαμψία. Η χαμηλή ακαμψία είναι το βασικό πρόβλημα. Οι δυνάμεις κοπής σπρώχνουν τον τοίχο. Αυτός παραμορφώνεται. Ξεκινούν οι κραδασμοί. Εμφανίζονται σημάδια τριξίματος στην επιφάνεια. Συσσωρεύεται θερμότητα επειδή τα λεπτά τμήματα δεν μπορούν να την διασκορπίσουν. Οι υπολειπόμενες τάσεις από την πρώτη ύλη απελευθερώνονται κατά την κατεργασία. Η επαναφορά με ελατήριο καταστρέφει τις διαστάσεις. Οι τυπικοί σφιγκτήρες επιδεινώνουν τα πράγματα. Οι σιαγόνες μέγγενης συνθλίβουν τον τοίχο ή παραμορφώνουν ολόκληρο το εξάρτημα πριν καν ξεκινήσει η κοπή.
Ποια είναι η καλύτερη στρατηγική διαδρομής εργαλείων για λεπτούς τοίχους;
Η τροχοειδής άλεση, σε συνδυασμό με μηχανική κατεργασία υψηλής ταχύτητας, θεωρείται ευρέως η καλύτερη προσέγγιση. Η μικρή ακτινική εμπλοκή λειτουργεί καλά. Συνήθως, πέντε έως δέκα τοις εκατό της διαμέτρου του εργαλείου. Το υψηλό αξονικό βάθος διατηρεί την κοπή του εργαλείου. Το αποτέλεσμα είναι χαμηλές δυνάμεις κοπής που παραμένουν σταθερές. Η κυματοειδής κίνηση μειώνεται δραματικά. Οι άνθρωποι που αλλάζουν από τη συμβατική χάραξη σε τροχοειδείς διαδρομές βλέπουν άμεσες βελτιώσεις.
Ποια διαδικασία κατεργασίας CNC είναι η καλύτερη για εξαρτήματα με λεπτά τοιχώματα;
Η απάντηση εξαρτάται από τη γεωμετρία του εξαρτήματος.
- CNC άλεσμα μαζί σου, Οι στρατηγικές υψηλής ταχύτητας ή τροχοειδείς λειτουργούν καλύτερα για περιβλήματα, τσέπες και νευρώσεις. Η κατεργασία πέντε αξόνων προσθέτει τη δυνατότητα κλίσης του εργαλείου και μείωσης της δύναμης εμπλοκής.
- CNC στροφή μαζί σου, Ένας σταθερός άξονας ανάπαυσης ή ένας επεκτεινόμενος άξονας χειρίζεται καλά τους σωλήνες και τα χιτώνια. Η στήριξη αποτρέπει την κατάρρευση κατά την κοπή.
- ελβετικού τύπου τόρνους excel σε τμήματα με λεπτά τοιχώματα μικρής διαμέτρου. Κάτω από 1.5 ίντσες. Ο δακτύλιος οδηγός στηρίζει το υλικό ακριβώς στο σημείο κοπής.
- Σύρμα EDM is για ακραίες περιπτώσεις. Τοίχοι λεπτότεροι από 0.3 χιλιοστά. Σκληρυμένα υλικά. Μηδενική δύναμη κοπής σημαίνει καθόλου παραμόρφωση.
- Λέιζερ ή υδροβολή τομή λειτουργεί για επίπεδα λεπτά προφίλ 2D. Φλάντζες, ροδέλες, απλές βάσεις.
Μπορείτε να χειριστείτε τόσο την πρωτοτυποποίηση όσο και την παραγωγή μεγάλου όγκου λεπτών τοιχωμάτων εξαρτημάτων;
Ναι. Η υπηρεσία ταχείας δημιουργίας πρωτοτύπων για 1 έως 10 μονάδες επιτρέπει στους πελάτες να δοκιμάσουν τα σχέδιά τους πριν δεσμευτούν για μαζική παραγωγή. Η ίδια διαδικασία κατασκευής μπορεί να κλιμακωθεί για την παραγωγή 10,000 μονάδων ή περισσότερων. Το πιστοποιημένο με ISO σύστημα διαχείρισης ποιότητας της NOBLE διασφαλίζει ότι όλα όσα κάνουμε είναι κορυφαίας ποιότητας, κάθε φορά. Είμαστε πάντα στην ίδια σελίδα, ανεξάρτητα από το αν είναι η πρώτη ή η 10,000ή. Τηρούμε τους κανόνες και είμαστε πάντα εντός των καθορισμένων ανοχών. Αυτό επιδιώκουμε.







