
Εισαγωγή
Τα δοχεία κενού αέρος αποτελούν κοινό χαρακτηριστικό τόσο της καθημερινής ζωής όσο και των βιομηχανικών χώρων. Είτε σηκώνετε μεγάλα αντικείμενα είτε κρεμάτε μια τσάντα στον τοίχο, είναι πάντα διαθέσιμα.
Συνήθως έχουν δύο μέρη: ένα σώμα βεντούζας και ένα εύκαμπτο χείλος στεγανοποίησης. Τα μεταλλικά δοχεία κενού αέρος βρίσκονται συνήθως σε βιομηχανικά περιβάλλοντα, ενώ οι άνθρωποι συνήθως επιλέγουν πλαστικά ή σιλικονούχα μοντέλα στην καθημερινή ζωή. Σε αυτό το κεφάλαιο, θα επικεντρωθούμε στα πλαστικά δοχεία κενού αέρος.
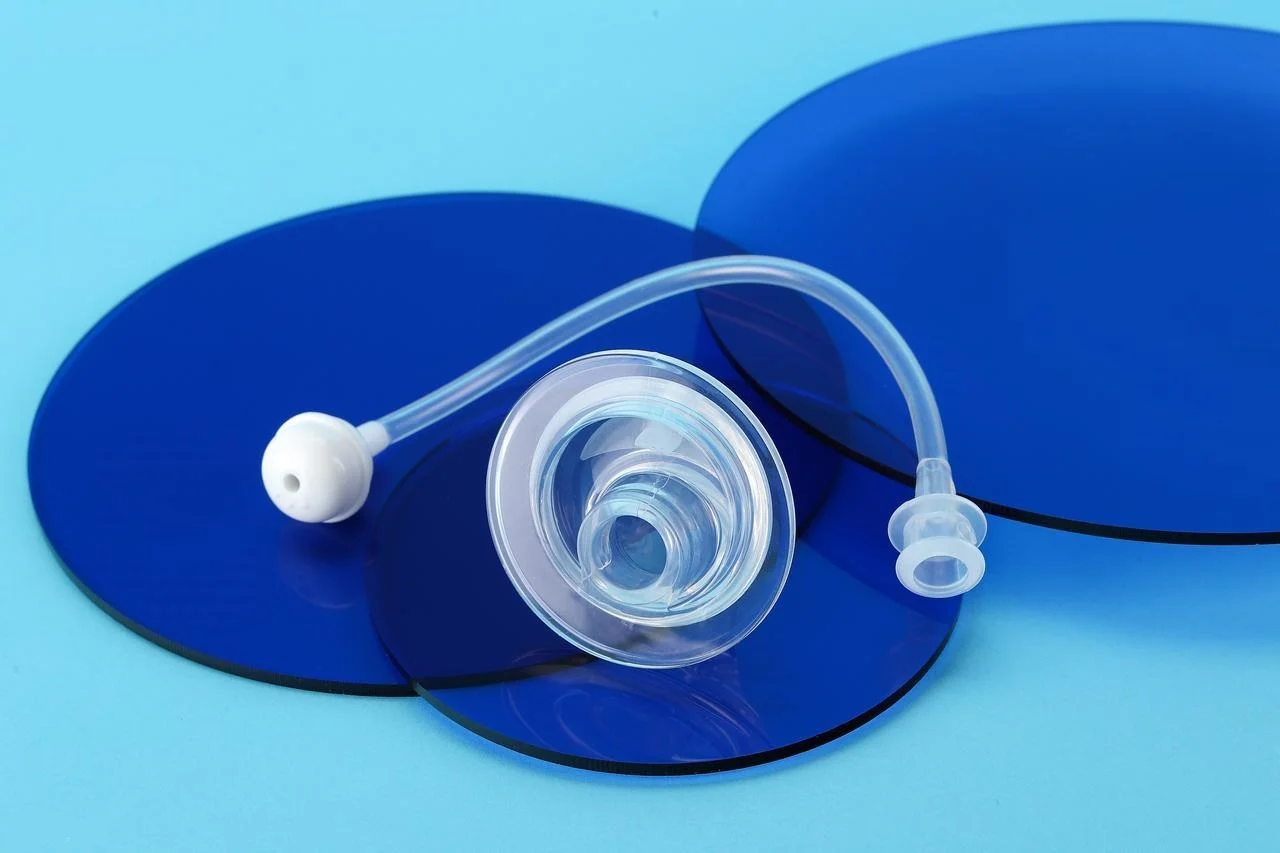
Το πλαστικό παρέχει την άκαμπτη δομή. Το κύπελλο χρειάζεται μια άκαμπτη ραχοκοκαλιά για να μεταφέρει τη δύναμη χωρίς να καταρρέει. Η σιλικόνη παρέχει το εύκαμπτο χείλος στεγανοποίησης. Αυτό το χείλος προσαρμόζεται σε ανώμαλες επιφάνειες. Δημιουργεί τη σφράγιση κενού αέρος.
Βήμα προς βήμα: Βασικές διαδικασίες παραγωγής
Η μαζική παραγωγή κυπέλλων κενού δεν περιλαμβάνει μεταλλική κατασκευή. Δεν απαιτείται συγκόλληση. Δεν απαιτείται μηχανική κατεργασία ακατέργαστων μπλοκ. Οι κυρίαρχες τεχνολογίες είναι οι διαδικασίες χύτευσης. Οι άνθρωποι ρίχνουν υλικό σε κοιλότητες. Οι κοιλότητες διαμορφώνουν το εξάρτημα.
1. Πλαστικό σώμα Injection Molding (Το Άκαμπτο Στοιχείο)
Οι πελάτες χρησιμοποιούν χύτευση με έγχυση πλαστικού για το άκαμπτο σώμα. Τα συνηθισμένα υλικά περιλαμβάνουν ABS, PC και νάιλον. Μια μηχανή χύτευσης με έγχυση λιώνει τα πλαστικά σφαιρίδια. Το τηγμένο υλικό πιέζεται σε μια κοιλότητα χαλύβδινου καλουπιού. Οι χρόνοι κύκλου κυμαίνονται από 15 έως 60 δευτερόλεπτα, ανάλογα με το μέγεθος του εξαρτήματος και το πάχος του τοιχώματος.
Η ταχεία δημιουργία πρωτοτύπων συχνά παίζει ρόλο εδώ. Ένα τρισδιάστατα εκτυπωμένο πλαστικό σώμα επιτρέπει στους ανθρώπους να δοκιμάσουν την εφαρμογή και τη λειτουργία χωρίς να περιμένουν ένα σκληρό εργαλείο. Μόλις το σχέδιο κλειδώσει, το καλούπι παραγωγής κόβεται.
2. Χύτευση χειλιών σιλικόνης (το εύκαμπτο στοιχείο στεγανοποίησης)
Δύο διαδικασίες κυριαρχούν εδώ. Οι άνθρωποι επιλέγουν με βάση τις απαιτήσεις όγκου και ακρίβειας.
- Συμπίεση γείσο λειτουργεί για μικρότερους όγκους. Το κόστος εργαλείων είναι χαμηλότερο. Ένα προ-διαμορφωμένο σιλικονούχο τεμάχιο εισέρχεται σε μια θερμαινόμενη κοιλότητα. Η πρέσα κλείνει. Η θερμότητα και η πίεση διαμορφώνουν το υλικό. Οι χρόνοι κύκλου είναι μεγαλύτεροι. Αλλά η αρχική επένδυση είναι μικρότερη.
- Υγρό καουτσούκ σιλικόνης (LSR)Η έγχυση χειρίζεται μεγάλους όγκους. Η ακρίβεια είναι καλύτερη. Δύο υγρά συστατικά αναμειγνύονται και εγχέονται απευθείας σε ένα θερμαινόμενο καλούπι. Η σκλήρυνση λαμβάνει χώρα μέσα στην κοιλότητα. Οι χρόνοι κύκλου είναι μικρότεροι. Το κόστος εργαλείων είναι υψηλότερο. Οι άνθρωποι χρησιμοποιούν LSR για απαιτητικές εφαρμογές όπου η συνέπεια έχει σημασία.
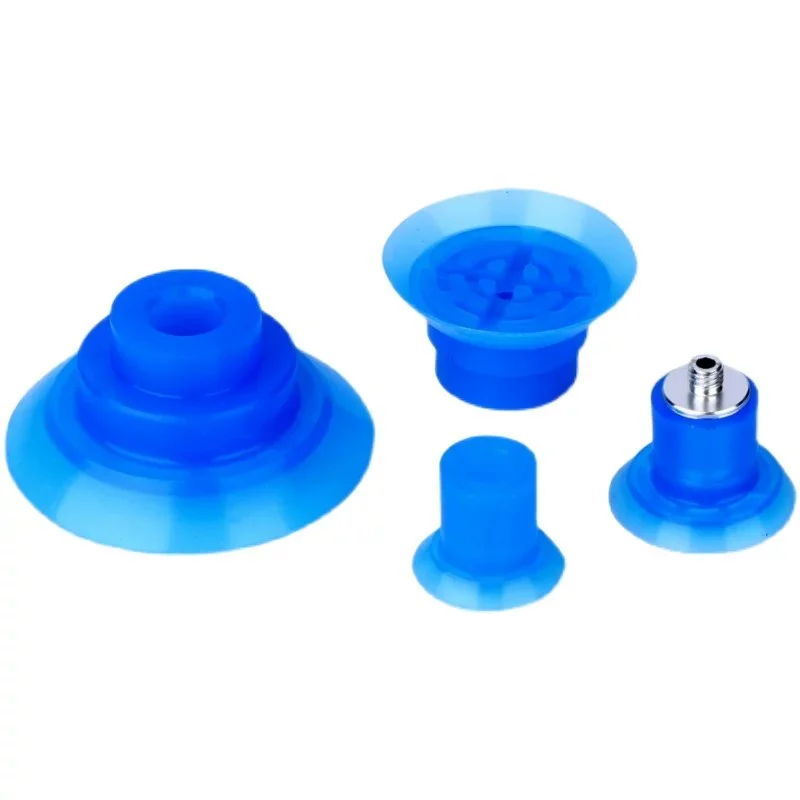
3. Ο κρίσιμος δεσμός: Σύνδεση σιλικόνης με πλαστικό
Αυτό το βήμα καθορίζει την κατασκευή ή τη θραύση του κυπέλλου. Το χείλος σιλικόνης πρέπει να παραμείνει προσαρτημένο στο πλαστικό σώμα. Υπάρχουν δύο μέθοδοι.
- Υπερπλασία is Η προτιμώμενη μέθοδος για μαζική παραγωγή. Το πλαστικό σώμα τοποθετείται σε ένα δεύτερο καλούπι. Υγρή σιλικόνη εγχέεται απευθείας πάνω του. Ένας χημικός δεσμός σχηματίζεται στη διεπαφή. Δεν απαιτείται κόλλα. Η ένωση είναι μόνιμη.
- Μετα-Μορφοποίηση Κόλλα Η συγκόλληση χρησιμεύει ως εναλλακτική λύση. Χρησιμοποιείται όταν τα υλικά είναι ασύμβατα ή όταν δεν υπάρχουν διαθέσιμα εργαλεία επικάλυψης. Ένα αστάρι εφαρμόζεται στην πλαστική επιφάνεια. Η κόλλα εφαρμόζεται στο χείλος σιλικόνης. Στη συνέχεια, τα εξαρτήματα πιέζονται μεταξύ τους. Η συγκόλληση είναι μηχανική, όχι χημική. Λειτουργεί αλλά είναι λιγότερο αξιόπιστη για εφαρμογές υψηλού κύκλου.
4. Φινίρισμα & Μετα-επεξεργασία
Το διαμορφωμένο κύπελλο δεν έχει ολοκληρωθεί ακόμα. Ακολουθούν αρκετά βήματα.
Η αφαίρεση του χνουδιού αφαιρεί την περίσσεια σιλικόνης. Λεπτές γραμμές λάμψης σχηματίζονται στις γραμμές διαχωρισμού του καλουπιού. Οι άνθρωποι τις κόβουν χειροκίνητα ή με αυτοματοποιημένη κρυογονική αφαίρεση χνουδιού. Η σιλικόνη είναι μαλακή. Η λάμψη ξεφλουδίζει καθαρά εάν το καλούπι έχει σχεδιαστεί σωστά.
Η μετα-σκλήρυνση λαμβάνει χώρα σε φούρνους. Η σιλικόνη παραμένει σε υψηλές θερμοκρασίες για αρκετές ώρες. Αυτό το βήμα ολοκληρώνει την αντίδραση διασύνδεσης. Βελτιώνεται η σταθερότητα. Οι μηχανικές ιδιότητες σταθεροποιούνται. Οι χρήστες παραλείπουν αυτό το βήμα με δική τους ευθύνη.
Έλεγχος διαρροών και επιθεώρηση για ελαττώματα ανίχνευσης. Κάθε κύπελλο ελέγχεται για συγκράτηση κενού. Χρησιμοποιείται μέτρηση μείωσης πίεσης ή ροής. Ο οπτικός έλεγχος ελέγχει για κενά, αναλαμπές και ακεραιότητα σύνδεσης. Ένα κύπελλο που έχει διαρροή αποτυγχάνει. Ο έλεγχος δεν είναι προαιρετικός.
Οι 7 κορυφαίες προκλήσεις κατασκευής στην κατασκευή κυπέλλων κενού
1. Φυσαλίδες αέρα (κενά) σε σιλικόνη
Ο αέρας παγιδεύεται κατά την ανάμειξη. Οι φυσαλίδες γίνονται κενά στο τελικό εξάρτημα. Τα κενά αποδυναμώνουν τη σφράγιση. Δημιουργούν οδούς διαρροών.
Λύση: Ο εξοπλισμός απαέρωσης κενού είναι υποχρεωτικός. Τα συστατικά σιλικόνης αναμειγνύονται. Στη συνέχεια, το μείγμα εισέρχεται σε θάλαμο κενού. Το κενό αφαιρεί τον παγιδευμένο αέρα πριν το χύσει ή το ψεκάσει.
2. Ανομοιόμορφη σκλήρυνση (κολλώδη ή μαλακά μέρη)
Το εξάρτημα βγαίνει από το καλούπι κολλώδες. Ή πολύ μαλακό. Ή δεν έχει σκληρύνει πλήρως σε ορισμένα σημεία. Η αιτία είναι σχεδόν πάντα λανθασμένες αναλογίες ανάμειξης.
Λύση: Ακριβείς ζυγαριές και σχολαστικά πρωτόκολλα ανάμειξης. Ζυγίζουν κάθε συστατικό. Αναμιγνύουν για ένα καθορισμένο χρονικό διάστημα. Ξύνουν τα τοιχώματα του δοχείου. Μια παρτίδα που παρουσιάζει απόκλιση κατά δύο τοις εκατό αποτυγχάνει. Οι γρήγορες διαδικασίες δημιουργίας πρωτοτύπων χρησιμοποιούν συχνά μικρές παρτίδες που αναμιγνύονται με το χέρι. Αυτές οι μικρές παρτίδες μπορούν να κρύψουν σφάλματα ανάμειξης που γίνονται εμφανή στην κλίμακα παραγωγής. Οι άνθρωποι πρέπει να επικυρώνουν τη διαδικασία ανάμειξης στον εξοπλισμό παραγωγής πριν αυξήσουν τον όγκο.
3. Παραμόρφωση εξαρτήματος (παραμόρφωση)
Το χείλος σιλικόνης συμπτύσσεται υπό φορτίο. Ή το κύπελλο δεν διατηρεί το σχήμα του κατά την αφαίρεση του καλουπιού. Το υλικό είναι πολύ μαλακό για τη γεωμετρία του εξαρτήματος.
Λύση: Αντιστοιχίστε τη σκληρότητα Shore A με το μέγεθος και το σχήμα του εξαρτήματος. Μια σιλικόνη 30A είναι κατάλληλη για μικρά, παχιά εξαρτήματα. Ένα μεγάλο, λεπτό χείλος χρειάζεται 50A ή υψηλότερη. Οι μηχανικοί δοκιμάζουν διαφορετικά σκληρόμετρα κατά τη διάρκεια της πρωτοτυποποίησης για να βρουν την ελάχιστη σκληρότητα που διατηρεί το σχήμα. Πολύ σκληρή και η στεγανοποίηση υποφέρει. Πολύ μαλακή και το εξάρτημα παραμορφώνεται.
4. Προσκόλληση στο καλούπι (Προβλήματα αποκαλουπώματος)
Η σκληρυμένη σιλικόνη αρνείται να αφεθεί. Το εξάρτημα σκίζεται κατά την αφαίρεση. Το καλούπι καταστρέφεται.
Αιτία: Ανεπαρκής παράγοντας αποκόλλησης ή πολύπλοκες υποσχέσεις στο σχέδιο του καλουπιού. Ορισμένες ποιότητες σιλικόνης είναι πιο κολλώδεις από άλλες.
Λύση: Ο σωστός σχεδιασμός του καλουπιού είναι η πρώτη γραμμή άμυνας. Αποφύγετε τις αιχμηρές υποκοπές. Χρησιμοποιήστε γωνίες βύθισης. Στη συνέχεια, εφαρμόστε προσεκτικά το αντικολλητικό. Πολύ λίγο και το εξάρτημα κολλάει. Πολύ πολύ και το φινίρισμα της επιφάνειας υποφέρει. Οι άνθρωποι αναπτύσσουν μια τυπική διαδικασία εφαρμογής για κάθε καλούπι.
5. Αδύναμος ή αποτυχημένος δεσμός πλαστικού-σιλικόνης
Το χείλος σιλικόνης αποκολλάται από το πλαστικό σώμα. Το κύπελλο χαλάει κατά τη χρήση. Η σύνδεση δεν ήταν ποτέ αρκετά ισχυρή.
Αιτία: Η ασυμβατότητα των υλικών είναι η συνήθης αιτία. Η σιλικόνη δεν κολλάει στα περισσότερα πλαστικά χωρίς επιφανειακή επεξεργασία.
Λύση: Δώστε προτεραιότητα στα εργαλεία επικάλυψης όταν είναι δυνατόν. Η επικάλυψη δημιουργεί έναν χημικό δεσμό κατά τη διάρκεια της διαδικασίας έγχυσης LSR. Δεν απαιτείται κόλλα. Όταν η επικάλυψη δεν είναι εφικτή, χρησιμοποιούνται εξειδικευμένες βιομηχανικές κόλλες με αστάρια επιφανειών. Η διαδικασία συγκόλλησης απαιτεί προσεκτικό έλεγχο της διαδικασίας.
6. Χημική Έκπλυση & Μόλυνση (Τρόφιμα/Ιατρική)
Τα εξαρτήματα που έρχονται σε επαφή με τρόφιμα ή προορίζονται για ιατρική χρήση δεν μπορούν να απελευθερώσουν χημικές ουσίες. Η τυπική σιλικόνη περιέχει πρόσθετα που δεν είναι ασφαλή.
Αιτία: Μη πιστοποιημένες πρώτες ύλες. Ο προμηθευτής έκανε εκπτώσεις.
Λύση: Προμηθευτείτε σιλικόνη που συμμορφώνεται με τον FDA. Ο σχετικός κανονισμός είναι 21 CFR 177.2600. Οι ιατρικές εφαρμογές ενδέχεται να απαιτούν πιστοποίηση ISO 10993. Οι χρήστες ζητούν πιστοποιητικά πριν αγοράσουν υλικό.
7. Κίνδυνοι μόλυνσης από ξένα αντικείμενα
Ένα κομμάτι μετάλλου ή σκληρού πλαστικού πέφτει σε μια γραμμή τροφίμων. Το κύπελλο κενού θρυμματίστηκε ή έπεσε ένα θραύσμα. Η μόλυνση προκαλεί ανάκληση.
Αιτία: Η τυπική σιλικόνη δεν ανιχνεύεται από τους ανιχνευτές μετάλλων. Τα σπασμένα κομμάτια περνούν από ποιοτικούς ελέγχους απαρατήρητα.
Λύση: Χρησιμοποιήστε ενώσεις σιλικόνης ανιχνεύσιμες σε μέταλλα. Αυτά τα υλικά περιέχουν πρόσθετα σιδήρου που ενεργοποιούν τους ανιχνευτές μετάλλων στις γραμμές παραγωγής. Τα πρόσθετα είναι εγκεκριμένα από τον FDA για τυχαία επαφή. Οι άνθρωποι καθορίζουν ανιχνεύσιμες ποιότητες για εφαρμογές επεξεργασίας τροφίμων και φαρμακευτικές εφαρμογές. Το επιπλέον κόστος υλικού είναι μικρό σε σύγκριση με μια ανάκληση.
Κριτήρια Επιλογής Κρίσιμων Υλικών in Vacuum CUPS Βιομηχανίες
Σκληρότητα (Shore A)
Η σκληρότητα της σιλικόνης μετριέται στην κλίμακα Shore A. Οι χαμηλότεροι αριθμοί σημαίνουν μαλακότερο υλικό. Οι υψηλότεροι αριθμοί σημαίνουν πιο σφιχτές, πιο ανθεκτικές ενώσεις.
Το 35A είναι για απαλές, ευαίσθητες εφαρμογές. Χειρισμός φρεσκοψημένου κρουασάν. Επιλογή γυαλισμένου φακού. Το χείλος προσαρμόζεται εύκολα. Η λαβή είναι απαλή. Το μειονέκτημα είναι η διάρκεια ζωής. Η μαλακή σιλικόνη σκίζεται πιο γρήγορα.
Τα 50A προορίζονται για σταθερές, ανθεκτικές εφαρμογές. Ανύψωση μεταλλικού φύλλου. Μετακίνηση ενός τραχιού πλαστικού μέρους. Το χείλος είναι ανθεκτικό στην τριβή. Η δύναμη συγκράτησης είναι υψηλότερη. Αλλά τα 50A δεν προσαρμόζονται σε ακανόνιστες επιφάνειες τόσο καλά όσο τα 35A.
Συμμόρφωση με τις προδιαγραφές ποιότητας τροφίμων
Η επαφή με τρόφιμα είναι ένας ρυθμιζόμενος χώρος. Δεν επιτρέπονται οι τυχαίες σιλικόνες.
Το FDA 21 CFR 177.2600 είναι το πρότυπο των ΗΠΑ. Καθορίζει τα επιτρεπόμενα εκχυλίσιμα συστατικά και τις μεθόδους δοκιμής. Μια πιστοποιημένη ένωση περνάει αυτές τις δοκιμές. Η έλλειψη πιστοποιητικού σημαίνει ότι το υλικό δεν συμμορφώνεται, ακόμα κι αν φαίνεται το ίδιο.
Το Ευρωπαϊκό πλαίσιο είναι ο κανονισμός 1935/2004 της ΕΕ . Οι πραγματικές μέθοδοι δοκιμών προέρχονται από άλλα πρότυπα, αλλά αυτός ο κανονισμός ορίζει την απαίτηση. Όσοι πωλούν στην Ευρώπη χρειάζονται δήλωση συμμόρφωσης από τον προμηθευτή υλικών.
Και τα δύο πρότυπα έχουν σημασία. Ένα φλιτζάνι για ένα αρτοποιείο χρειάζεται το ένα ή το άλλο, ανάλογα με το πού αποστέλλεται ο εξοπλισμός. Οι άνθρωποι ζητούν τεκμηρίωση πριν παραγγείλουν υλικό.
Ειδικές ιδιότητες
Μερικές φορές η τυπική σύνθεση δεν λειτουργεί. Οι άνθρωποι χρειάζονται επιπλέον χαρακτηριστικά.
Η ανιχνευσιμότητα μετάλλων αφορά τις σειρές τροφίμων και φαρμακευτικών προϊόντων. Πρόσθετα σιδήρου αναμειγνύονται με τη σιλικόνη. Εάν ένα κομμάτι σπάσει, ένας ανιχνευτής μετάλλων το εντοπίζει. Η εναλλακτική λύση είναι η ανάκληση.
Αντοχή σε υψηλές θερμοκρασίες, αντέχει σε ζεστά περιβάλλοντα. Φούρνους ψησίματος. Κύκλους αποστείρωσης. Η τυπική σιλικόνη αποικοδομείται πάνω από 200°C. Ειδικές συνθέσεις επιβιώνουν σε θερμοκρασίες 250°C ή και περισσότερο.
Το αντιστατικό αποτρέπει την προσέλκυση σκόνης. Η κατασκευή ηλεκτρονικών ειδών το χρειάζεται αυτό. Ένα στατικό φορτίο έλκει σωματίδια πάνω στο προϊόν. Το κύπελλο πρέπει να διαλύει αυτό το φορτίο. Οι άνθρωποι προδιαγράφουν αντιστατικές ενώσεις όταν η τυπική σιλικόνη προκαλεί προβλήματα μόλυνσης.
Κανένα υλικό δεν κάνει τα πάντα μεμονωμένα. Οι άνθρωποι δίνουν προτεραιότητα με βάση την εφαρμογή. Πρώτα η σκληρότητα. Δεύτερη η συμμόρφωση. Τρίτα οι ειδικές ιδιότητες. Αν κάνετε λάθος παραγγελία, το κύπελλο θα χαλάσει, όσο καλά κι αν κατασκευάστηκε.
Συμπέρασμα
Η μαζική παραγωγή κυπέλλων κενού δεν είναι απλή. Τρία πράγματα πρέπει να συνεργάζονται. Η σκλήρυνση με σιλικόνη πρέπει να είναι συνεπής. Η έγχυση πλαστικού πρέπει να διατηρεί αυστηρές ανοχές. Ο δεσμός μεταξύ τους πρέπει να αντέξει χιλιάδες κύκλους. Αν αστοχήσει κάποιος, τα κυπέλλια χαλάνε στη γραμμή παραγωγής.
Τελευταία συμβουλή για άτομα που ξεκινούν την παραγωγή. Δώστε προτεραιότητα στη μέθοδο συγκόλλησης πλαστικού-σιλικόνης νωρίς στη φάση σχεδιασμού. Η υπερ-χύτευση είναι η καλύτερη επιλογή για όγκο. Η συγκόλληση με κόλλα λειτουργεί αλλά απαιτεί περισσότερο έλεγχο της διαδικασίας. Αποφασίστε πριν κόψετε το χάλυβα καλουπιών.
Προμηθευτείτε πιστοποιημένα υλικά από την αρχή. Συμμόρφωση με τον FDA. Δηλώσεις ΕΕ. Ποιότητες ανίχνευσης μετάλλων, εάν χρειάζεται. Μην αλλάζετε υλικά αργά στο έργο. Το προφίλ σκλήρυνσης αλλάζει. Η ισχύς συγκόλλησης αλλάζει. Η όλη διαδικασία παρουσιάζει διακυμάνσεις.
Επενδύστε σε εξοπλισμό απαερίωσης κενού. Οι φυσαλίδες αέρα δεν είναι αποδεκτές σε μια επιφάνεια σφράγισης. Οι παρτίδες που αναμειγνύονται με το χέρι χωρίς κενό θα αποτύχουν. Η κλίμακα παραγωγής απαιτεί σωστή απαερίωση. Χωρίς συντομεύσεις. Τα κύπελλα είτε σφραγίζουν είτε όχι. Οι άνθρωποι θυμούνται αυτά που δεν σφραγίζουν.
Σχετικά με την NOBLE: Ο συνεργάτης σας στην κατασκευή ακριβείας πλαστικού και σιλικόνης
Ποιοι Ειμαστε
Η NOBLE είναι μια εξειδικευμένη εταιρεία κατασκευής πλαστικών. Οι πελάτες μας απευθύνονται σε εμάς για χύτευση με έγχυση υψηλής ακρίβειας και επεξεργασία σιλικόνης.
Γεφυρώστε το χάσμα μεταξύ των πολύπλοκων σχεδίων προϊόντων και της αξιόπιστης μαζικής παραγωγής. Το δύσκολο κομμάτι είναι τα εξαρτήματα διπλού υλικού - πλαστικό συν σιλικόνη. Τα δοχεία κενού αέρος είναι ένα τέλειο παράδειγμα. Ένα άκαμπτο πλαστικό σώμα χρειάζεται ένα εύκαμπτο χείλος σιλικόνης. Τα δύο υλικά πρέπει να συνδέονται μόνιμα. Εμείς το κάνουμε αυτό να συμβεί.
Οι βασικές μας δυνατότητες επεξεργασίας
Πλαστική χύτευση με έγχυση
Οι μηχανικοί της NOBLE εργάζονται με ρητίνες μηχανικής ποιότητας. ABS, πολυανθρακικό (PC), νάιλον (PA) και άλλες προσαρμοσμένες ενώσεις. Οι πελάτες μας στέλνουν τις προδιαγραφές των υλικών τους. Εμείς κατασκευάζουμε τα καλούπια.
Η παραγωγή μεγάλου όγκου πραγματοποιείται σε αυτοματοποιημένα στοιχεία. Στόχος είναι η σταθερή ποιότητα. Οι χρόνοι κύκλου είναι γρήγοροι. Οι άνθρωποι χρειάζονται χιλιάδες εξαρτήματα την ημέρα. Τα μηχανήματά μας παρέχουν αυτόν τον όγκο χωρίς διακυμάνσεις.
Χύτευση με έγχυση υγρού καουτσούκ σιλικόνης (LSR).
Η ακριβής χύτευση εύκαμπτων εξαρτημάτων σιλικόνης αποτελεί βασική δεξιότητα στην κατασκευή κυπέλλων κενού αέρος. Οι σύνθετες γεωμετρίες χειλιών για τα κυπέλλια κενού αέρος είναι συνηθισμένες. Η διαδικασία LSR χειρίζεται υψηλή ταχύτητα και μεγάλο όγκο. Η λάμψη είναι ελάχιστη. Η ομοιομορφία από μέρος σε μέρος είναι σφιχτή.
Υπερπλασία (Σύνδεση πλαστικού με σιλικόνη)
Αυτή είναι η ειδικότητά μας. Συνδέουμε χημικά τη σιλικόνη απευθείας σε άκαμπτα πλαστικά υποστρώματα σε έναν μόνο κύκλο χύτευσης. Χωρίς δευτερεύουσα συγκολλητική συναρμολόγηση. Χωρίς αδύναμες γραμμές κόλλας.
Υπηρεσίες προστιθέμενης αξίας
Η εσωτερική χρήση εργαλείων αποτελεί σημαντικό πλεονέκτημα. Σχεδιάζουμε και κατασκευάζουμε καλούπια ακριβείας προσαρμοσμένα στη γεωμετρία κάθε προϊόντος—χωρίς να χρειάζεται να περιμένετε για ένα εξωτερικό συνεργείο εργαλείων.
Η μετεπεξεργασία πραγματοποιείται στις εγκαταστάσεις μας. Η αφαίρεση του σμάλτου αφαιρεί την περίσσεια υλικού. Η μετεπεξεργασία σταθεροποιεί τη σιλικόνη. Ο υπερηχητικός καθαρισμός προετοιμάζει τις επιφάνειες. Ο έλεγχος διαρροών εντοπίζει ελαττώματα πριν από την αποστολή των εξαρτημάτων.
Διατίθεται προσαρμογή υλικού. Διαμορφώνουμε σιλικόνη συμβατή με τον FDA. Παράγουμε επίσης ενώσεις ανιχνεύσιμες σε μέταλλα για γραμμές τροφίμων και φαρμακευτικών προϊόντων.
Πιστοποιήσεις & Συμμόρφωση (Δέσμευση για Ποιότητα)
ISO 9001:2015 (Συστήματα Διαχείρισης Ποιότητας)
Αυτή η πιστοποίηση καταδεικνύει τη δέσμευσή μας. Συνεπής ποιότητα. Συνεχής βελτίωση. Ικανοποίηση πελατών. Το πρότυπο καλύπτει όλες τις διαδικασίες παραγωγής μας.
ISO 13485:2016 (Ιατροτεχνολογικά Προϊόντα – Διαχείριση Ποιότητας)
Αυτή είναι η κρίσιμη πιστοποίηση για την ιατρική εργασία. Κατασκευάζουμε εξαρτήματα για ιατρικές, φαρμακευτικές και υγειονομικές εφαρμογές. Το πρότυπο επικυρώνει την ικανότητά μας να πληρούμε αυστηρές κανονιστικές απαιτήσεις. Ασφάλεια. Ιχνηλασιμότητα. Διαχείριση κινδύνου.
Συχνές Ερωτήσεις
Ποια είναι η διαφορά μεταξύ της χύτευσης με συμπίεση και της έγχυσης LSR για σιλικόνη στην κατασκευή κυπέλλων κενού;
Η χύτευση με συμπίεση χρησιμοποιεί ένα προ-διαμορφωμένο ακατέργαστο σιλικόνης. Το κόστος εργαλείων είναι χαμηλότερο. Οι χρόνοι κύκλου είναι μεγαλύτεροι. Ο πελάτης το επιλέγει αυτό για μικρότερους όγκους ή απλούστερες γεωμετρίες.
Η έγχυση LSR χρησιμοποιεί υγρό καουτσούκ σιλικόνης. Δύο συστατικά αναμειγνύονται αυτόματα. Το υγρό εγχέεται απευθείας σε ένα θερμαινόμενο καλούπι. Η σκλήρυνση γίνεται μέσα στην κοιλότητα. Οι χρόνοι κύκλου είναι μικρότεροι. Η ακρίβεια είναι καλύτερη. Το κόστος εργαλείων είναι υψηλότερο. Οι άνθρωποι επιλέγουν LSR για μεγάλους όγκους και σύνθετα εξαρτήματα.
Μπορώ να κολλήσω σιλικόνη σε πλαστικό αντί να το καλούπισω;
Ναι. Η συγκόλληση με κόλλα λειτουργεί. Δεν είναι το ίδιο με την επικαλυπτική χύτευση. Η επικαλυπτική χύτευση δημιουργεί έναν χημικό δεσμό κατά τη διαδικασία έγχυσης. Δεν υπάρχει συγκολλητικό στρώμα. Η συγκόλληση με κόλλα απαιτεί προετοιμασία της επιφάνειας. Ένα αστάρι εφαρμόζεται στο πλαστικό. Η κόλλα εφαρμόζεται στη σιλικόνη. Στη συνέχεια, τα εξαρτήματα πιέζονται μεταξύ τους.
Η συγκόλληση είναι μηχανική, όχι χημική. Είναι λιγότερο αξιόπιστη για εφαρμογές υψηλού κύκλου. Οι άνθρωποι χρησιμοποιούν συγκολλητική συγκόλληση όταν δεν υπάρχουν διαθέσιμα εργαλεία επικαλυπτικής χύτευσης ή όταν τα υλικά είναι ασύμβατα. Για τη μαζική παραγωγή ενός κυπέλλου κενού, η επικαλυπτική χύτευση είναι η καλύτερη επιλογή.
Είναι ανακυκλώσιμα τα κύπελλα σιλικόνης σε κενό αέρος;
Τα περισσότερα δοχεία κενού αέρος σιλικόνης δεν ανακυκλώνονται μέσω των τυπικών δημοτικών προγραμμάτων. Η σιλικόνη είναι ένα θερμοσκληρυνόμενο πολυμερές. Δεν λιώνει και δεν ανασχηματίζεται όπως τα θερμοπλαστικά.
Ορισμένες εξειδικευμένες εγκαταστάσεις ανακύκλωσης δέχονται σιλικόνη. Αλέθουν το υλικό σε σκόνη για χρήση ως πληρωτικό ή για εφαρμογές ανακύκλωσης. Ωστόσο, αυτές οι εγκαταστάσεις δεν είναι συνηθισμένες. Τα περισσότερα χρησιμοποιημένα δοχεία σιλικόνης καταλήγουν σε χώρους υγειονομικής ταφής ή σε χώρους αποτέφρωσης. Όσοι δίνουν προτεραιότητα στην απόρριψη στο τέλος του κύκλου ζωής τους θα πρέπει να λαμβάνουν υπόψη αυτόν τον περιορισμό κατά την επιλογή υλικών για εφαρμογές μεγάλου όγκου.







