
Så anodisering er dybest set et fedt elektrokemisk trick, der forstærker det naturlige oxidlag på metaller, primært aluminium. Det gør metallet stærkere mod rust og ridser, plus det skaber en overflade, der er perfekt, hvis du vil tilføje farve eller forsegle det. I modsætning til maling eller plettering bliver oxidlaget en del af metallet, så det ikke let skaller af eller skaller af.
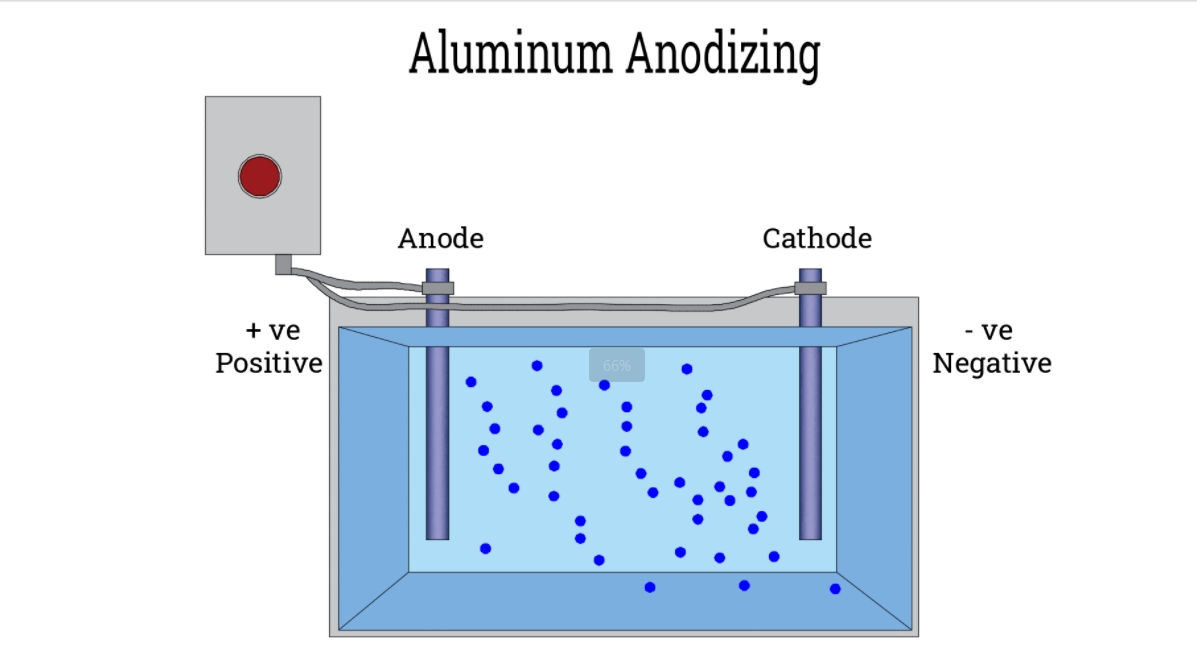
Sådan fungerer det: Metaldelen fungerer som anoden i et elektrolytisk system. Når du sender den med elektricitet gennem et syrebad, kommer iltioner ud og binder sig til metallets overflade og danner et tykt, porøst oxidlag. Dette lag er indbygget, ikke bare slået på, hvilket betyder, at metallet er langt bedre beskyttet mod miljøet.
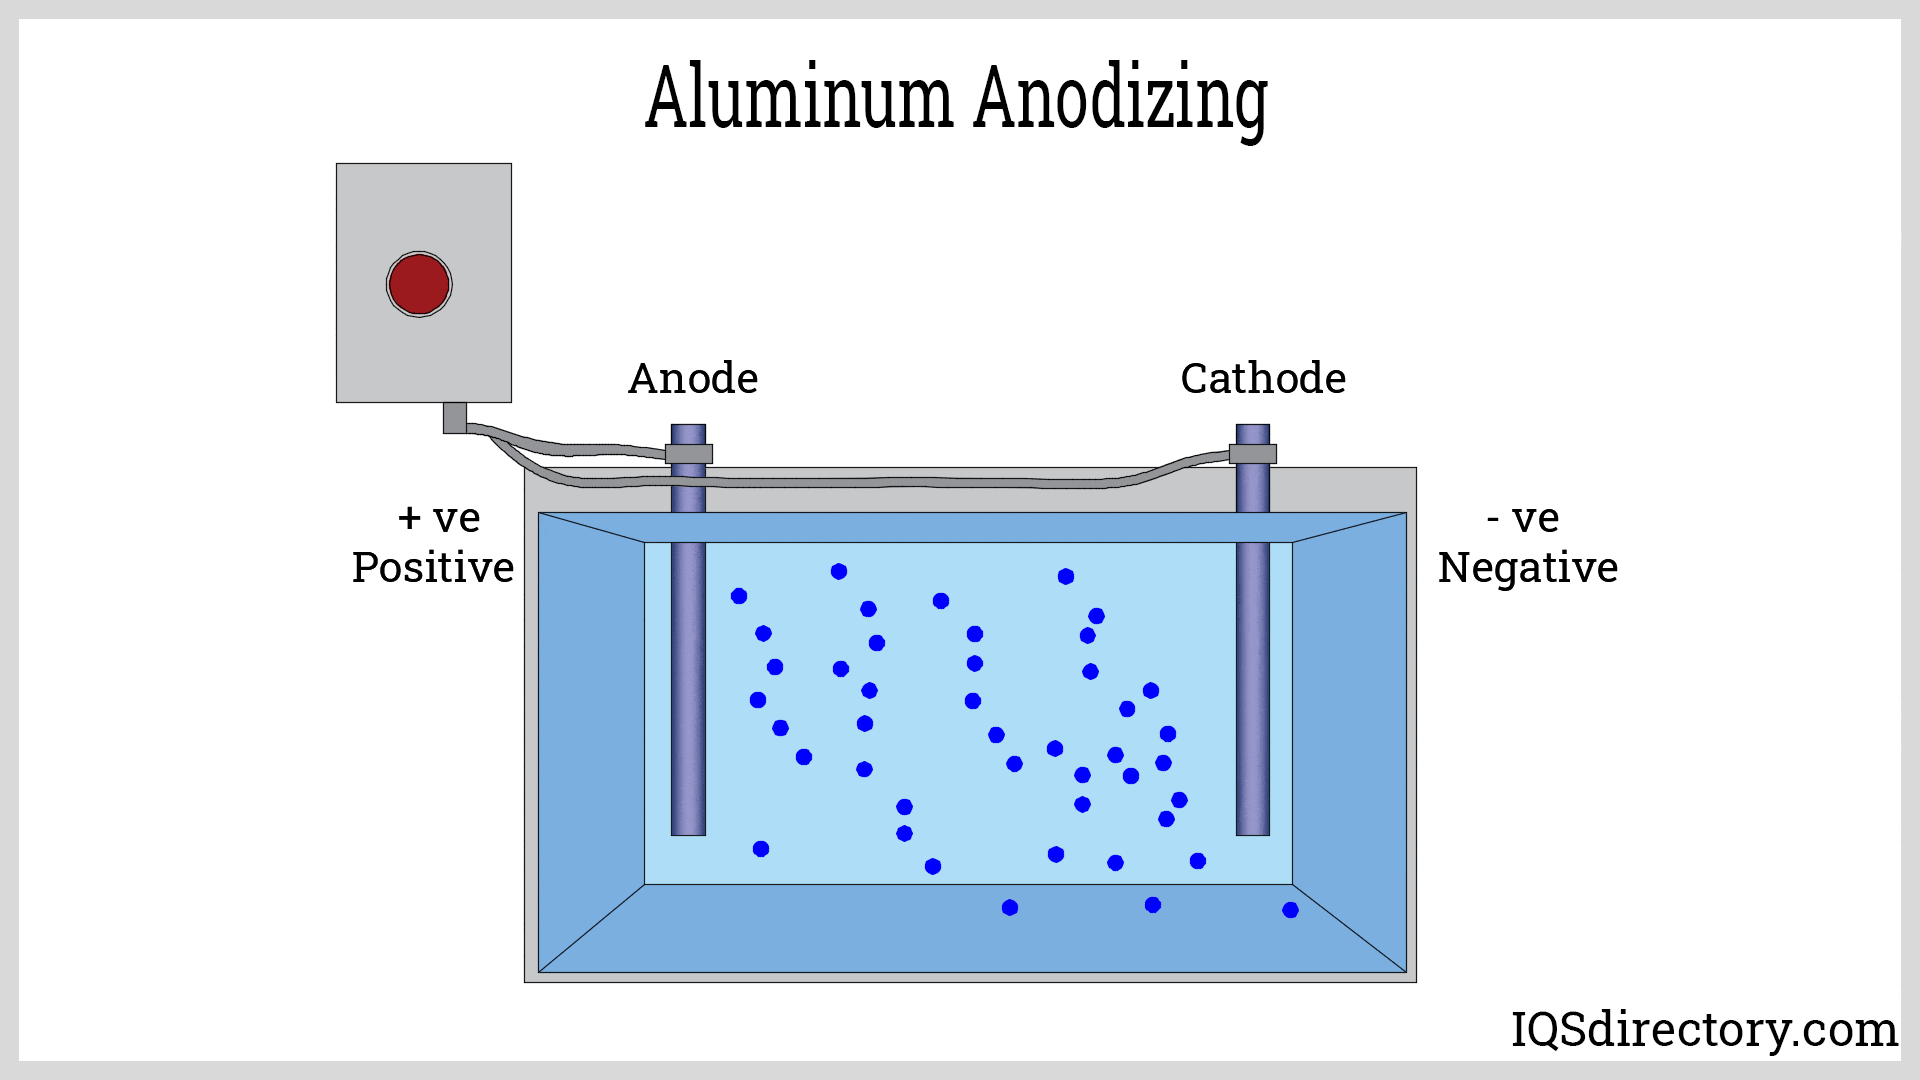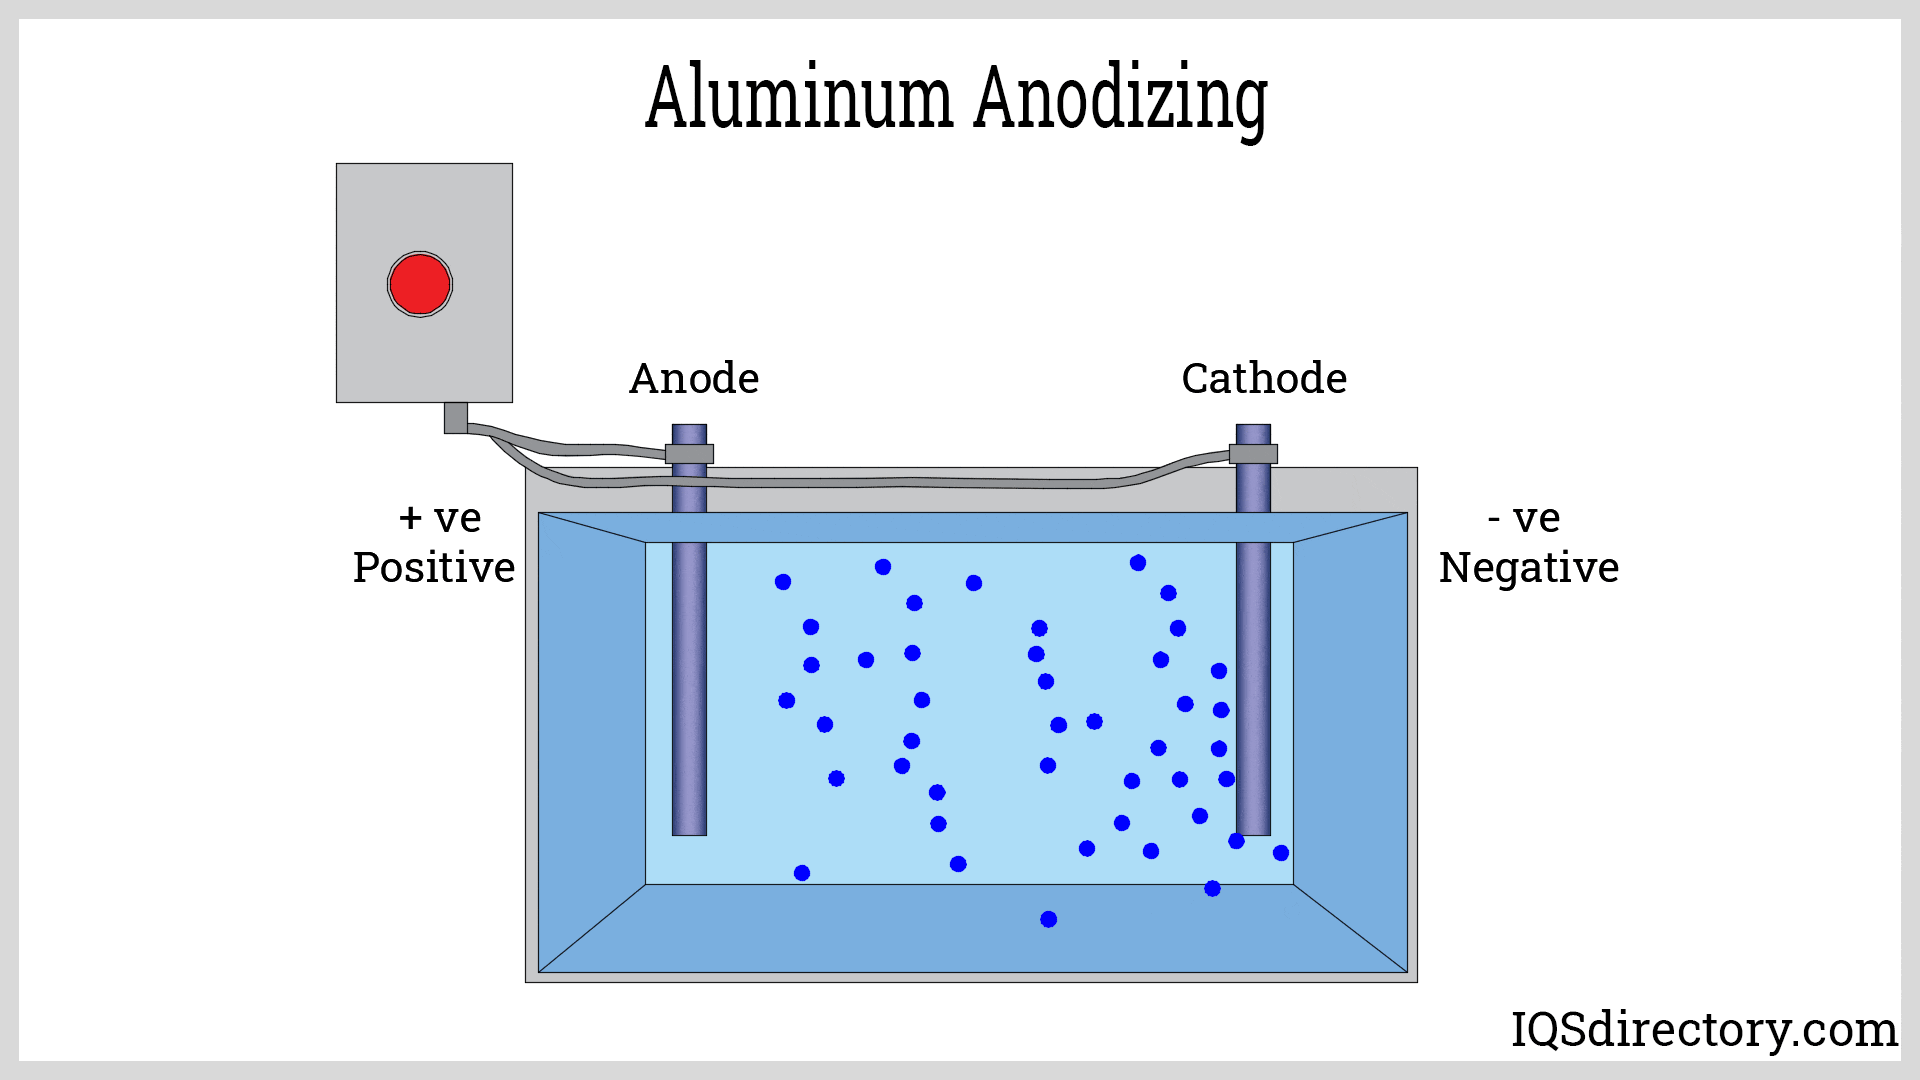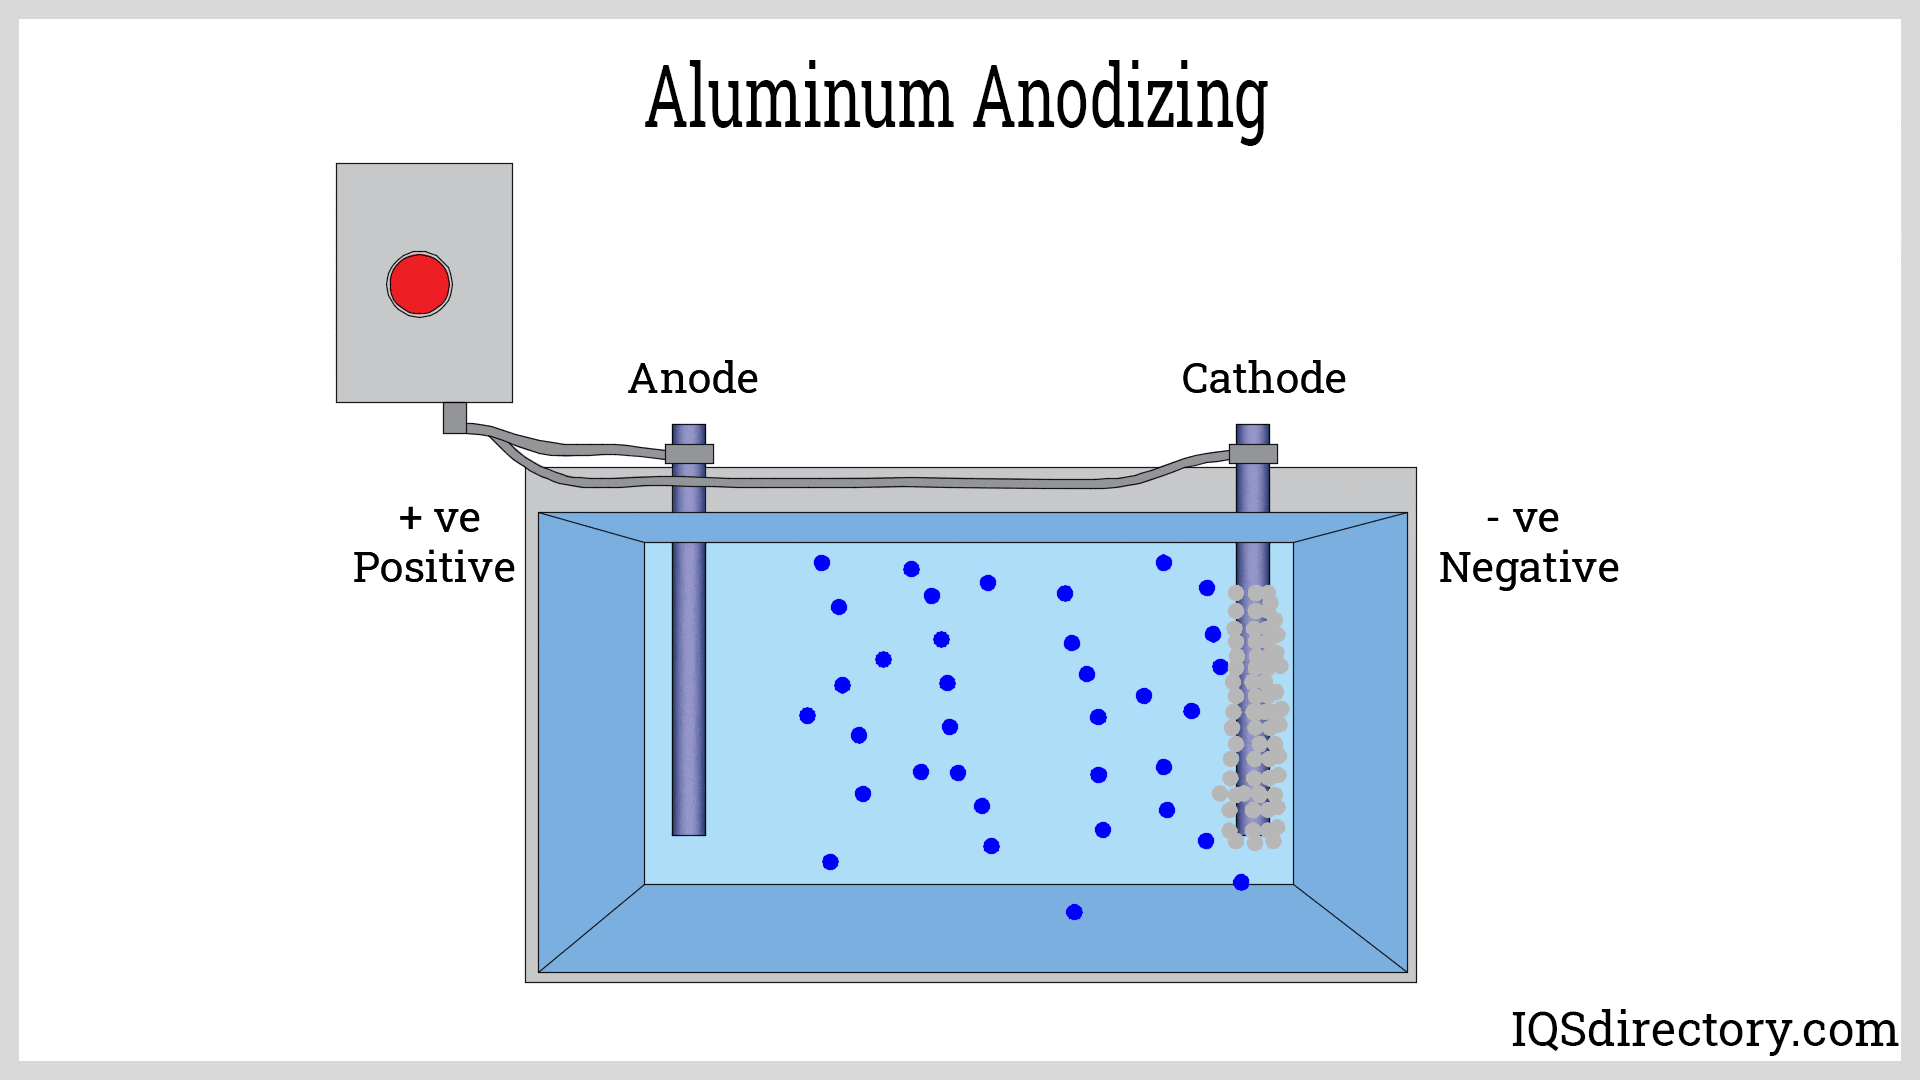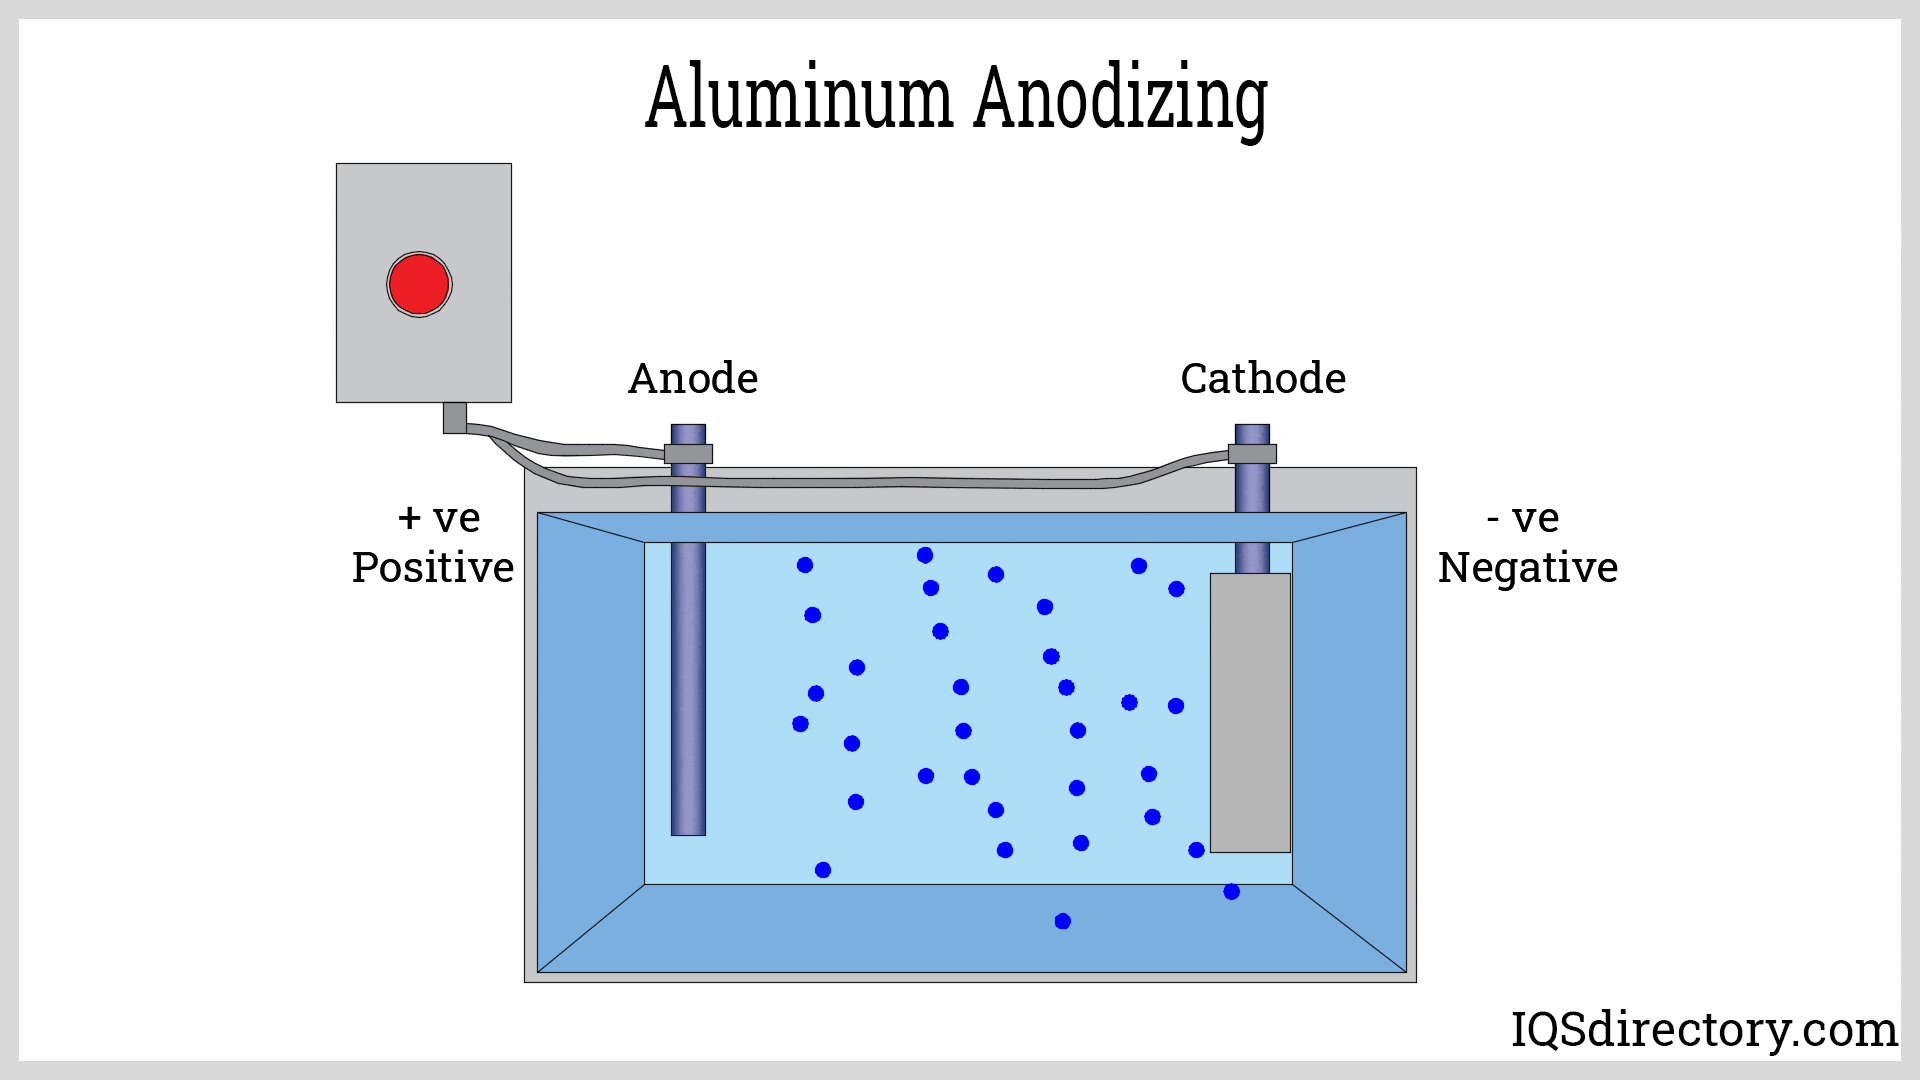
How Anodiseringsarbejder
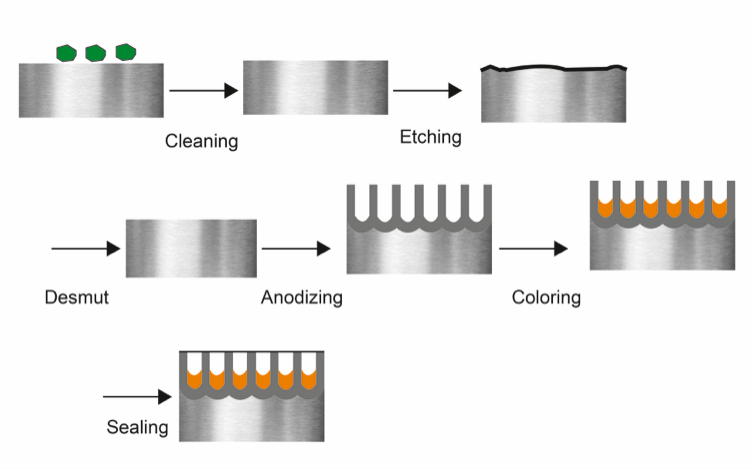
1. Forberedelse af overfladen
Før anodisering skal du forberede aluminiumsdelene ordentligt – dette trin gør hele forskellen for, hvor godt finishen bliver.
Affedtning : Tør først al olie, fedt og snavs af. Dette betyder normalt at bruge nogle alkaliske rengøringsmidler eller organiske opløsningsmidler. Hvis der mangler snavs, vil anodiseringen ikke hæfte ordentligt.
Ætsning : Derefter dyppes aluminiumet i et natriumhydroxidbad. Dette fjerner oxidation og udglatter overfladen, hvilket giver den et flot mat udseende. Derudover hjælper det anodiseringen med at hæfte bedre. Bare sørg for, at du ikke lader det sidde for længe eller for kort!
Fjernelse af smuds : Efter ætsning kan der stadig være noget smuds tilbage, især hvis din legering indeholder silicium. En hurtig skylning med salpetersyre renser det hele væk. Nogle gange bruges grønnere alternativer for at være mere miljøvenlige.
Skylning : Glem ikke at skylle grundigt efter hvert trin med rent vand for at vaske eventuelle rester af kemikalier væk. Dette holder alt rent og klar til næste trin.
2. Anodisering (elektrolytisk oxidation)
For at anodisere dypper du de rengjorte aluminiumsdele i et elektrolytisk bad og lader en elektrisk strøm løbe igennem det.
Elektrolytopløsning: Badet, der bruges til anodisering, indeholder normalt svovlsyre i en koncentration på omkring 15% til 20%. Denne syre fungerer godt til at skabe et stærkt oxidlag på aluminium. Nogle gange tilsættes lidt aluminiumioner for at fremme processen. Til særlige anvendelser, der kræver ekstra korrosionsbeskyttelse, kan kromsyre anvendes i stedet.
Spænding og strøm: Der påføres en jævnstrømsspænding (DC) på mellem 12 og 30 volt, afhængigt af den ønskede tykkelse og typen af anodisering. Strømtætheden ligger typisk fra 12 til 25 ampere pr. kvadratfod (ASF). Højere strømtætheder resulterer i hurtigere oxidvækst, men kan øge risikoen for at forbrænde emnet, hvis det ikke overvåges omhyggeligt.
Temperaturkontrol: Det er vigtigt at holde elektrolyttemperaturen mellem 20 og 30 °C (68-86 °F) for at få et ensartet oxidlag. Dette gøres normalt med varmevekslere, der køler og omrører badet. God temperaturkontrol hjælper med at fordele strømmen jævnt og forhindrer dannelse af varme punkter.
Procesvarighed: Hvor længe du anodiserer afhænger af, hvor tykt du ønsker, at oxidlaget skal være. Normalt kan det tage alt fra 30 minutter til et par timer. Jo længere du lader det virke, jo tykkere og stærkere bliver laget, hvilket hjælper med korrosionsbestandighed og slid. Til de fleste almindelige anodiseringsopgaver er 20 til 60 minutter nok, men hvis du går efter hård anodisering med en tykkere belægning, kan det tage over to timer.
Omrøring: Forsigtig omrøring af badet hjælper med at holde strøm og temperatur jævn overalt, hvilket forhindrer eventuelle varme punkter og sikrer, at oxidlaget dannes ensartet. Du kan gøre dette ved at bruge mekanisk omrøring eller ved at blæse luft gennem badet. Omrøringen skal være lige tilpas – nok til at holde tingene ensartede og vaske brugt opløsning væk fra trange steder, men ikke så kraftig, at den slår delene ud af deres reoler.
3. Farvelægning (valgfrit)
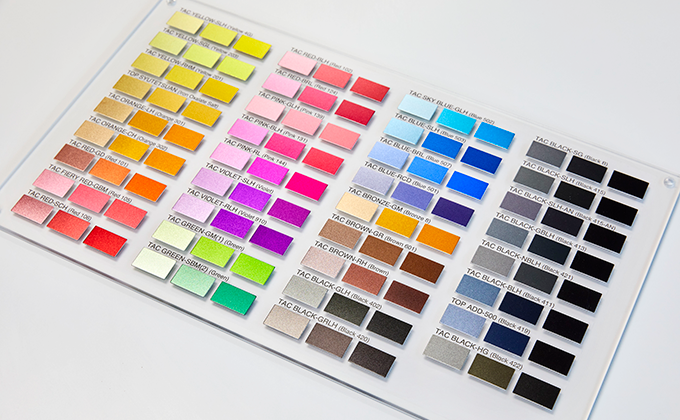
Efter anodisering kan aluminiumsdele farves for at forbedre deres udseende og tilføje nogle ekstra praktiske fordele.
Valg af farvestof: Det er vigtigt at vælge det rigtige farvestof, og det afhænger af, hvilken farve du ønsker, hvordan delen skal bruges udendørs, og hvor holdbar den skal være. Generelt falder anodiseringsfarvestoffer i et par hovedkategorier:
- Økologiske farvestofferDisse farvestoffer findes i mange klare farver som rød, blå, grøn og lilla. De opløses i vand og bruges normalt i lave koncentrationer, fra ca. 0.025 % til 1.0 %. Ulempen er, at de ikke modstår UV-lys særlig godt, så farven kan falme, hvis den står i solen for længe. På grund af dette er de bedst til indendørs brug eller dekorative genstande, hvor det primære mål er at have levende farver.
- Uorganiske farvestofferDisse farvestoffer er stærkere og holder bedre mod UV-lys og barske miljøer. Du vil ofte se farver som sort, bronze og guld. De er et godt valg, når du har brug for en langvarig farve, der kan klare barske forhold.
Farvningsproces: Den anodiserede del dyppes i et farvebad, der normalt holdes mellem 40 og 60 °C (104-140 °F) i cirka 10 til 30 minutter. Fordi det anodiserede lag er porøst, trænger farvestoffet ind og farver metallet.
Skylning: Efter farvning skylles den anodiserede del med demineraliseret vand for at vaske overskydende farvestof væk og undgå pletter. God skylning er vigtig for at sikre, at farven forbliver jævn, og at ingen rester af farvestof forstyrrer det næste forseglingstrin.
4. Forsegling
Forsegling er det sidste trin i anodiseringsprocessen, og det er nøglen til at gøre aluminiumet mere modstandsdygtigt over for korrosion, fastholde farvestoffer og forbedre den samlede holdbarhed. Der er et par forskellige måder at forsegle på, hver med sine fordele og ulemper, man skal huske på.
Varmtvandsforsegling: Dette er en af de ældste og mest almindelige forseglingsmetoder. De anodiserede dele placeres i kogende deioniseret vand – normalt mellem 85 og 100 °C (185-212 °F) – i cirka 15 til 30 minutter. Varmen forårsager en reaktion, der omdanner oxidlaget til en hydreret form kaldet boehmit, som svulmer op og forsegler porerne. Det er en pålidelig måde at øge korrosionsbestandigheden og hjælpe med at holde farvestoffet på plads.
Nikkelacetatforsegling : Ved denne metode lægges anodiserede aluminiumsdele i blød i en varm opløsning, der indeholder nikkelacetat – normalt opvarmet til omkring 85 til 95 °C (185-203 °F) i cirka 30 minutter. I løbet af denne tid omdannes nikkelioner til nikkelhydroxid, som fylder og forsegler porerne i det anodiserede lag. Dette skaber en stærk forsegling, der tilbyder fremragende korrosionsbestandighed, hvilket gør den til et godt valg til dele, der skal holde til barske forhold. Opløsningen indeholder normalt 1.4 til 1.8 gram nikkelacetat pr. liter og holder sig inden for et pH-område på 5.5 til 6.0.
Koldforsegling : Koldforsegling er en mere energieffektiv løsning, fordi den udføres ved stuetemperatur. De anodiserede dele dyppes i en opløsning, der indeholder metalsalte som nikkelacetat eller koboltacetat. Disse metalioner omdannes til hydroxider, der sætter sig i og forsegler porerne. Det er en hurtigere og mere omkostningseffektiv metode end varmtvandsforsegling, selvom den måske ikke giver helt så meget korrosionsbestandighed. Det er et godt valg til projekter, hvor energibesparelser og omkostningsreduktioner er vigtigst.
Skylning og tørring : Når forseglingen er færdig, skal de anodiserede dele skylles grundigt med deioniseret vand for at vaske eventuelle rester af forseglingsopløsningen af. Derefter skal de lufttørre på et rent sted for at undgå kontaminering og holde den forseglede overflade i topform.
5. Inspektion og kvalitetskontrol
At sikre, at anodiserede aluminiumsdele lever op til høje standarder, er afgørende for, hvor godt de fungerer, og hvor længe de holder. Derfor bruger vi adskillige inspektions- og kvalitetskontrolmetoder til at kontrollere, at anodiseringsprocessen har fungeret, som den skal.
Visuel inspektion : Det første trin er et omhyggeligt kig på delene for at kontrollere for jævn farve, en glat overflade og for at sikre, at der ikke er synlige fejl som striber, pletter eller misfarvning.
Tykkelsemåling : Vi bruger en lagtykkelsesmåler til at kontrollere, hvor tykt det anodiserede lag er, normalt mellem 10 og 25 mikron for standardanodisering. Dette hjælper med at sikre, at laget er tykt nok til at give den rette korrosionsbestandighed og holdbarhed.
Adhæsionstest : Vi kontrollerer, hvor godt det anodiserede lag klæber til aluminiumet, ved at udføre tests som træk i tapen og ridser. Disse tests viser, om belægningen kan modstå belastning uden at skalle af eller gå af.
Fordele ved anodisering af aluminium
Forbedret holdbarhed
Anodisering gør overfladen af aluminium meget hårdere, så den bedre modstår ridser, slid og generel slitage. Da det anodiserede lag er en del af selve aluminiumet, klæber det godt og vil ikke skalle af. Dette gør anodiseret aluminium perfekt til krævende anvendelser som bildele, byggematerialer og udendørsudstyr.
Korrosionsbestandighed
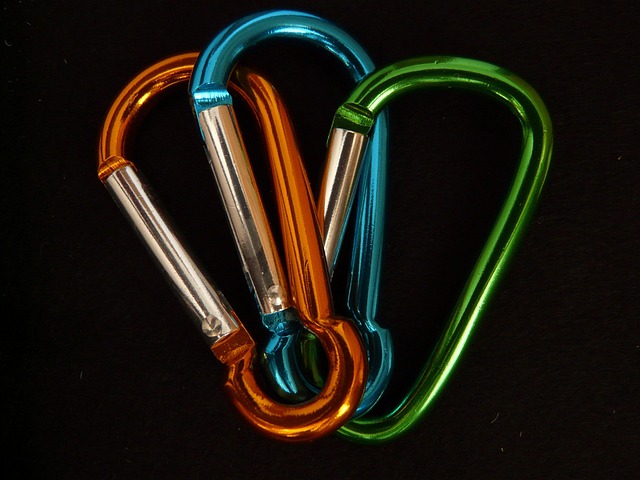
Anodisering danner et tykt, beskyttende oxidlag på aluminium, der fungerer som et skjold mod fugt, salt og kemikalier. Denne ekstra korrosionsbestandighed er især nyttig til dele, der anvendes i marinemiljøer, luftfart og andre industrier, hvor de udsættes for barske, korrosive forhold.
Æstetisk fleksibilitet
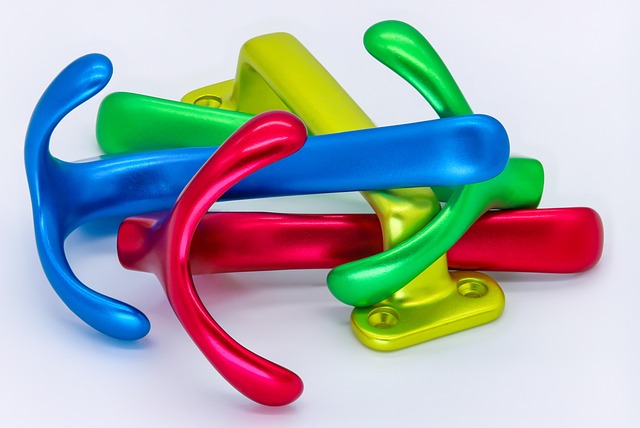
Anodisering skaber et porøst oxidlag på aluminium, der kan farves i mange forskellige farver. Du kan få klare nuancer som rød, blå, guld og sort, eller blødere farver som bronze og grå. Fordi farven er en del af selve oxidlaget, vil den ikke skalle af eller falme med tiden. Dette gør anodiseret aluminium fremragende til produkter, hvor både udseende og ydeevne betyder noget, såsom elektronik, bygninger og bildele.
Forbedret vedhæftning
Den porøse overflade af anodiseret aluminium øger dens overfladeareal, hvilket gør det lettere for maling, primere og klæbemidler at klæbe godt. Denne stærkere binding er især nyttig til dele, der kræver holdbare belægninger, som f.eks. i luftfart, biler og elektronik. Fordi det anodiserede lag binder så godt, holder det længere, og afskalning eller afskalning er mindre sandsynligt.
Miljømæssige overvejelser
Anodisering er grønnere end mange andre metalbehandlingsmetoder, fordi det ikke bruger skadelige kemikalier som krom eller nikkel, og det affald, det skaber, kan ofte genbruges. Det bruger også mindre energi end muligheder som maling eller pulverlakering. Derudover kan anodiseret aluminium genbruges igen og igen uden at miste sin kvalitet, hvilket gør det til et godt valg for bæredygtighed.
Typer af anodiseret aluminium
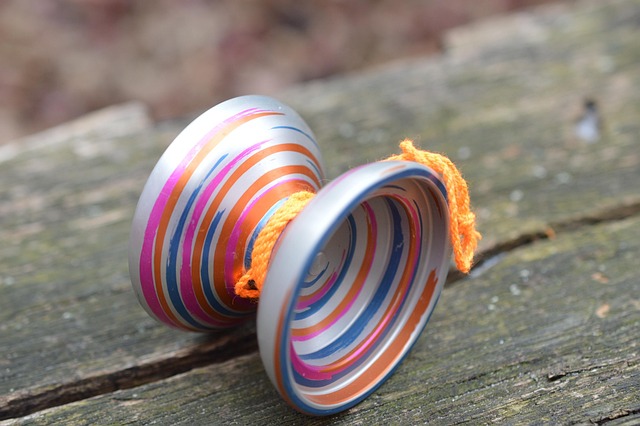
Type I – Anodisering af kromsyre
Denne specialiserede anodiseringsmetode, kendt som Type I under MIL-A-8625-standarden, bruger kromsyre (CrO₃) som elektrolyt. Den er især værdsat i industrier, hvor det er vigtigt at holde dimensionsændringer på et minimum, samtidig med at man opnår fremragende korrosionsbestandighed.
Belægningstykkelse : Oxidlaget varierer normalt fra 0.00005″ til 0.0002″ (1.27 til 5.08 mikron), hvilket gør det ret tyndt.
Korrosionsbestandighed : Giver fremragende beskyttelse mod korrosion, især på steder, hvor dele udsættes for kemikalier og fugt.
Dimensionsstabilitet : Fordi oxidlaget er tyndt, ændrer det næsten ikke delens størrelse, hvilket er perfekt til applikationer, der kræver snævre tolerancer.
Vedhæftningsegenskaber : Dette lag skaber en god overflade, som primere og maling kan klæbe til, hvilket forbedrer, hvor godt senere belægninger binder.
Elektrisk isolering : Det anodiserede lag leder ikke elektricitet, så det fungerer også som en elektrisk isolator.
Type II – Anodisering af svovlsyre
Dette er den mest almindelige anodiseringsproces for aluminium og er kendt som Type II under MIL-A-8625-standarden. Den bruger svovlsyre som elektrolyt til at skabe et beskyttende oxidlag på aluminiumsoverflader. Dette lag øger holdbarheden, korrosionsbestandigheden og tilbyder masser af muligheder for farve og finish.
Belægningstykkelse : Oxidlaget varierer normalt fra 0.0002 til 0.0012 tommer (5.1 til 30.5 mikron). Omkring to tredjedele af belægningen trænger ind i metallet, mens den anden tredjedel vokser udad.
Korrosionsbestandighed : Dette lag yder stærk beskyttelse mod miljøskader, hvilket hjælper aluminiumsdele med at holde længere.
Slidstyrke : Den tykkere oxid øger overfladehårdheden, hvilket gør aluminiumet mere modstandsdygtigt over for ridser og slid.
Farveevne : Fordi oxidlaget er porøst, absorberer det let farvestoffer, hvilket giver mulighed for en bred vifte af farvemuligheder.
Elektrisk isolering : Ligesom andre anodiserede lag leder den ikke elektricitet, så den fungerer også som en elektrisk isolator.
Type III – hård anodisering
Denne specialiserede proces, også kaldet hårdlakeringsanodisering, bruger svovlsyre, men kører ved høj strømtæthed og lave temperaturer for at skabe en tyk, tæt og meget hård aluminiumoxidbelægning. Den forbedrer slid- og korrosionsbestandigheden betydeligt, hvilket gør den perfekt til dele, der udsættes for ekstreme forhold.
Belægningstykkelse : Oxidlaget varierer typisk fra 0.0005 til 0.003 tommer (12.7 til 76.2 mikron), hvor nogle processer når en tykkelse på op til 0.0045 tommer (114.3 mikron).
Hårdhed : Denne belægning når en overfladehårdhed på omkring 60 til 70 på Rockwell C-skalaen, svarende til hærdet værktøjsstål.
Korrosionsbestandighed : Den tilbyder enestående beskyttelse mod miljøet med en salttågebestandighed, der kan overstige 1,000 timer i ASTM B117-tests.
Elektrisk isolering : Det anodiserede lag leder ikke elektricitet og har en høj dielektrisk styrke på op til 2,000 VDC.
Termisk isolering : Det hjælper også med varmeafledning, hvilket er nyttigt i applikationer med høje temperaturer.
Type IC – Borsyre-svovlsyreanodisering
Denne proces skaber normalt et klart, transparent oxidlag, der kan behandles yderligere for at opnå en farve. Men fordi det er naturligt transparent, tilbyder det ikke et så bredt udvalg af farver som nogle andre anodiseringsmetoder.
Tyndt oxidlag : Laget er meget tyndt, omkring 0.0001 tommer (2.5 mikron), hvilket betyder, at det næsten ikke ændrer delens dimensioner.
Korrosionsbestandighed : Trods sin tyndhed yder den stadig god beskyttelse mod miljøskader.
Malingsvedhæftning : Den giver også fremragende binding, hvilket gør den til en god base for maling eller andre belægninger.
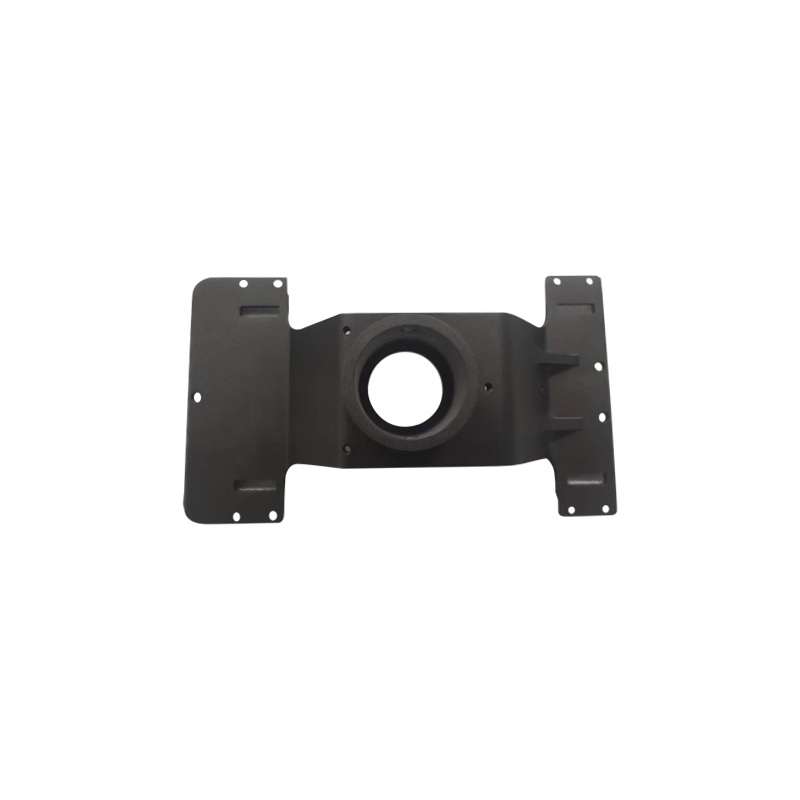
Anodisering af fosforsyre
Denne proces bruger fosforsyre som elektrolyt til behandling af aluminiumsoverflader og er især god til at forberede aluminium til klæbende limning. Den bruges almindeligvis i luftfarts- og forsvarsindustrien, hvor stærke bindinger er afgørende.
Overfladestruktur: Anodiseringen skaber et porøst oxidlag, der øger overfladearealet og giver steder, hvor klæbemidler kan gribe fat. Oxidlaget er normalt tyndt og ikke-porøst, hvilket gør det perfekt til limning.
Miljøhensyn: PAA ses som et grønnere alternativ til anodisering med kromsyre, fordi det ikke bruger hexavalent krom, som er skadeligt for miljøet.
Anodisering vs. andre metalbehandlingsmetoder
Når du vælger en metalbehandlingsmetode, er det vigtigt at tænke over ting som hvor godt den fungerer med dit materiale, de egenskaber, du ønsker at opnå, miljøpåvirkningen og omkostningerne. Her er en hurtig sammenligning af anodisering med andre almindelige metalbehandlingsteknikker:
| Feature | anodisering | Elektroplettering (f.eks. krom, nikkel) | Pulver Coating | Paint |
| Proces | Elektrolytisk oxidation af metaloverfladen | Elektrokemisk aflejring af et metallag | Elektrostatisk påføring af tørt pulver, derefter hærdning | Påføring af flydende pigment via spray eller pensel |
| Belægningstykkelse | Tynd (mikron) | Tynd til moderat | Tykkere, ensartet | Tynd til moderat |
| Korrosionsbestandighed | Høj (især for aluminium) | Høj (afhænger af belægningstype) | Meget høj (slag- og slidstærk) | Moderat (afhænger af malingstypen) |
| Modstandsdygtighed | Moderat til høj | Meget høj (især med hårdkrom) | Meget høj (slidstærk) | Lav til moderat |
| Elektrisk ledningsevne | Ikke-ledende | Kan forbedre ledningsevnen (f.eks. guldbelægning) | Ikke-ledende | Ikke-ledende |
| Æstetiske muligheder | Begrænset farveudvalg (jordfarver) | Lyse, metalliske overflader (krom, guld osv.) | Bredt udvalg af farver og teksturer | Stort udvalg af farver og finish |
| Miljømæssig påvirkning | Lav (minimal VOC'er, genanvendelige biprodukter) | Høj (brug af giftige kemikalier som hexavalent krom) | Lav (ingen opløsningsmidler, genanvendeligt pulver) | Moderat (opløsningsmiddelbaserede malinger udleder flygtige organiske forbindelser) |
| Pris | Moderat til høj | Moderat til høj | Moderat | Lav til moderat |
| bedst til | Luftfart, bilindustri, arkitektur | Dekorative genstande, elektriske komponenter og værktøj | Udendørsudstyr, industrimaskiner, møbler | Forbrugsvarer, apparater og byggeri |
Anbefalinger
- Vælg anodiseringDette er den bedste mulighed, når man arbejder med aluminium- eller magnesiumlegeringer, især hvis man har brug for stærk korrosionsbestandighed og ønsker at holde dimensionsændringer på et minimum.
- Vælg galvaniseringVælg denne, hvis du har brug for en skinnende metallisk finish med høj hårdhed og god elektrisk ledningsevne, men vær opmærksom på miljøbestemmelserne omkring pletteringsprocesser.
- Vælg pulverlakeringVælg pulverlakering, når du ønsker en stærk og slagfast finish, der fås i mange farver og er ideel til udendørs eller industriel brug.
- Overvej malingMaling er et omkostningseffektivt valg, hvis du ønsker en bred vifte af farver, og delene ikke udsættes for barske forhold.
Fælles Applikationer
Anodisering forstærker aluminiums naturlige egenskaber, hvilket gør det velegnet til mange industrier. Her er nogle af de mest almindelige anvendelser:
Rumfart og forsvar
Anodiseret aluminium anvendes i vid udstrækning inden for luftfart og forsvar, fordi det er let, korrosionsbestandigt og meget holdbart. Anodiseringsprocessen fortykker aluminiumoxidlaget og giver ekstra beskyttelse mod barske miljøforhold. Nogle vigtige anvendelser inkluderer:
Flykomponenter: Dele som landingsudstyr, flykroppaneler og motorkomponenter drager fordel af anodisering, hvilket hjælper med at modstå slid og forlænge deres levetid.
Termisk kontrol i rumfartøjer: Sort anodisering bruges til at kontrollere varme ved at justere, hvordan overflader absorberer og udsender energi, hvilket hjælper med at styre temperaturen inde i rumfartøjer.
Militært udstyr: Fra køretøjspansring til våbendele giver anodiseret aluminium den holdbarhed og korrosionsbestandighed, der er nødvendig i barske militære miljøer.
arkitektur
Anodiseret aluminium er et populært valg inden for arkitektur takket være dets flotte udseende og langvarige holdbarhed. Anodiseringsprocessen tilbyder en række finish og farver, der hjælper bygninger med at skille sig ud visuelt. Nogle almindelige anvendelser inkluderer:
Bygningsfacader: Aluminiumspaneler med anodiserede overflader bruges til udvendig beklædning, hvilket giver bygninger et elegant og moderne udseende, samtidig med at de beskytter mod vejr og slid.
Vinduesrammer og døre: Da anodisering forbedrer korrosionsbestandigheden, er det perfekt til rammer, der konstant udsættes for elementerne.
Indvendige armaturer: Ting som gelændere, elevatorpaneler og dekorative lister drager fordel af anodiseret aluminiums blanding af stil og robusthed.
Elektronik
Anodiseret aluminium bruges i vid udstrækning i forbrugerelektronik, fordi det kombinerer styrke, let vægt og et stilfuldt udseende. Den anodiserede finish er robust nok til at modstå daglig slitage. Nogle typiske anvendelser inkluderer:
Smartphones og tablets: De anodiserede aluminiumskabinetter giver disse enheder en førsteklasses følelse og beskytter dem mod ridser.
Bærbare computere og lydudstyr: Produkter som bærbare computere, hovedtelefoner og højttalere bruger anodiseret aluminium for holdbarhed og elegant design.
Bærbare enheder: Smartwatches og fitnesstrackere drager fordel af de lette og korrosionsbestandige egenskaber ved anodiseret aluminium.
Bilindustrien og marinen
Anodiseret aluminium er populært i bil- og marineindustrien, fordi det har et godt styrke-til-vægt-forhold og er godt korrosionsbestandigt. Sådan bruges det:
Bildele: Hjul, lister og motorkomponenter anodiseres ofte for at reducere vægten og samtidig øge holdbarheden.
Marinehardware: Dele som bådskrog, klamper og dækbeslag anodiseres for at modstå det barske saltvandsmiljø og holde længere.
Terrængående køretøjer: Komponenter, der udsættes for barske forhold, er afhængige af anodiseret aluminium for styrke og beskyttelse mod miljømæssig slitage.
Medical Devices
Anodiseret aluminium er vigtigt inden for det medicinske område, fordi det er biokompatibelt, holdbart og let at sterilisere. Nogle almindelige anvendelser omfatter:
Kirurgiske instrumenter: Værktøjer som pincetter og skalpeller bruger anodiseret aluminium for at opnå en ikke-reaktiv overflade, der hjælper med at reducere risikoen for kontaminering.
Medicinsk udstyrskabinetter: Enheder som MR-maskiner og diagnostisk udstyr er fremstillet af anodiseret aluminium for at give styrke og beskyttelse mod miljøskader.
Implantater og proteser: Anodiseret aluminium vælges til tandimplantater og ledproteser, fordi det er let og modstandsdygtigt over for korrosion.
Konklusion
Kort sagt forbedrer anodisering ikke blot metaldeles ydeevne og holdbarhed – det opfylder også nutidens behov for bæredygtighed og omkostningseffektivitet. Dens alsidighed på tværs af så mange brancher, fra luftfart til forbrugerelektronik, viser, hvor vigtig den er for at fremme teknologi og design.
Hvis du ønsker, at dine aluminiumsdele skal yde bedre og se godt ud, er anodisering et pålideligt og effektivt valg!
Hvorfor vælge os
Hos NOBLE fokuserer vi på at levere førsteklasses CNC-bearbejdning og overfladebehandling til en række forskellige industrier som luftfart, bilindustrien, elektronik og forbrugsvarer. Vi er dedikeret til præcision, holdbarhed og enestående æstetik og sørger for, at hver eneste del, vi producerer, opfylder de højeste standarder for både ydeevne og udseende.
Fra Fra prototypefremstilling til produktion
NOBLE er din foretrukne partner til specialfremstilling, og vi dækker alt fra prototypedesign til fuldskalaproduktion. Med vores omfattende produktionsressourcer, den rette teknologi, strømlinede processer, ekspertvejledning og grundige kvalitetsinspektioner er vi klar til at hjælpe med at gøre dine ideer til virkelighed.
Prototype bearbejdning
Få et online tilbud med gratis designanalyse på få timer fra NOBLE, så du kan få dine CNC-fræsede prototyper færdige på få dage.
- State-of-the-art udstyr
- 10+ års erfaring med CNC-bearbejdning
- Konkurrencedygtig og overkommelig pris
- Tilbud: Inden for 24 timer
- Gratis DFM-feedback
- Hurtig ekspeditionstid på 7 dage
Hos NOBLE glæder vi os til at samarbejde med dig på dit næste projekt. Uanset om du har spørgsmål om vores CNC-bearbejdning og overfladebehandling , har brug for et skræddersyet tilbud eller ønsker at drøfte dine specifikke behov, er vi her for at hjælpe.
Kontakt os – Lad os føre dine idéer ud i livet!







