
Introduktion
Ingeniøren færdiggjorde deldesigntegningerne, og de så fantastiske ud på skærmen. Men her er problemet: hvordan laver man egentlig denne ting?
Der er to brede veje. Den ene er additiv. Det er rapid prototyping - at bygge dele lag for lag direkte fra digitale filer. Den anden er formativ. Det er konventionel støbning, at forme materiale ved hjælp af hårde værktøjer. De virker ens på overfladen. Det er de ikke. Forskellene er dybe.
Sagen er den. Ingen metode er universelt bedre. Det er en fælde. Det virkelige spørgsmål er, hvilken metode der passer til dit specifikke projekt. Volumen betyder noget. Tidslinjen betyder noget. Designkompleksiteten betyder noget. Dine kommercielle mål betyder mest af alt.
Hvad er Hurtig prototyping?
Lad os først definere rapid prototyping. Det er et sæt additive processer. Ingeniører starter med en CAD-fil. Maskinen bygger delen ved at tilføje materiale lag for lag. Ingen forme. Intet værktøj. Kun det digitale design og maskinen.
Du har flere almindelige teknologier under denne paraply:
- FDM(Fused Deposition Modeling). Tænk på plastikfilament ekstruderet gennem en dyse. Simpelt, billigt, godt til basismodeller.
- SLA(Stereolitografi). Bruger en laser til at hærde flydende harpiks. Meget glattere overflade. Bedre detaljer.
- SLS(Selektiv lasersintring). En laser smelter nylonpulver. Ingen støttestrukturer nødvendige. Stærke, funktionelle dele.
- DMLS/SLM(Direkte metallasersintring). Samme koncept, men med metalpulver. Titanium, aluminium, rustfrit stål. Til metaldele.
De vigtigste egenskaber er det, der adskiller dette fra traditionel fremstilling. Du venter ikke i uger på en form. Du går direkte fra en digital fil til en fysisk del. Hvis designet ændrer sig, trykker du bare på print igen. Dette er ideelt til iterativt arbejde – prøv det, ødelæg det, reparer det, prøv igen.
Så hvor passer dette ind? Rapid prototyping er bedst til designvalidering, kontrol af form og pasform, funktionel testning og produktion i lav volumen, når du kun har brug for en håndfuld dele. Det er ikke til at lave tusind enheder. Det er til at få designet rigtigt, før du forpligter dig til hårdt værktøj.
Hvad er konventionelle forme?
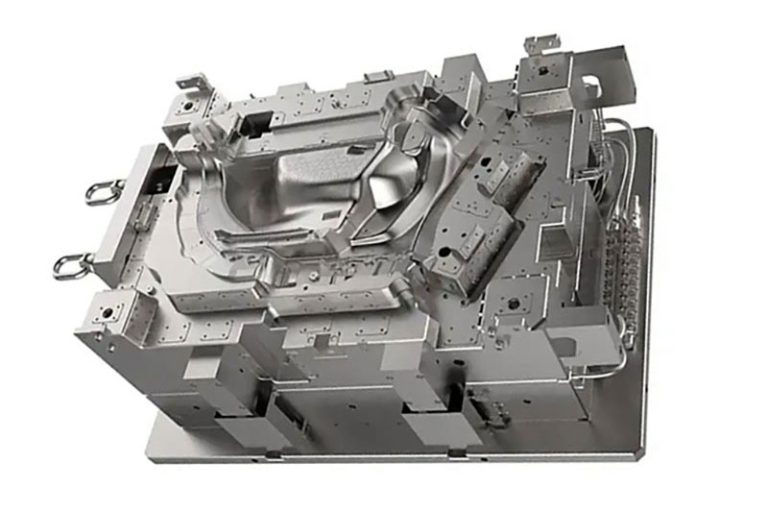
Se nu på den anden side. Konventionelle forme er hårde værktøjer. Du bearbejder formen af stål eller aluminium. Det er et fysisk, permanent hulrum. Når det er lavet, bliver det fikseret.
Almindelige processer under denne kategori:
- sprøjtestøbning til plast. Arbejdshesten i masseproduktion. Smeltet plast skydes ind i et stålhulrum, afkøles og udstødes.
- Die casting til metaller. Smeltet metal sprøjtes ind i en matrice. Hurtig, præcis, god til aluminium og zink.
- Kompressionsstøbning til kompositter. Forvarmet materiale presses ind i en opvarmet form. Almindeligt for termohærdende og fiberforstærkede dele.
- Støbning af metal (MIM)Kombinerer pulvermetallurgi med plastindsprøjtning til komplekse små metaldele.
Her vender økonomien fuldstændigt på hovedet. Startomkostningerne er høje. Du betaler for formen. Stål koster penge. Maskinbearbejdning tager tid. Men når formen er lavet, falder prisen pr. enhed til næsten ingenting. Du køber tusindvis eller millioner af dele for få øre stykket.
Der er dog en afvejning. Forme tvinger disciplin. Du skal designe med regler – udkastvinkler, så delen slipper, ensartet vægtykkelse for at undgå mærker efter synkning, korrekt placering af porten. Du kan ikke bare lave en hvilken som helst form. Formen dikterer designet.
Så hvornår bruger man dette? Konventionelle forme er bedst til produktion i store mængder. De er det rigtige valg, når man har brug for snævre tolerancer, materialer i produktionskvalitet og en forudsigelig, gentagelig proces. Hvis man laver hundrede tusinde enheder, er dette den rigtige løsning. Den indledende besvær betaler sig i det lange løb.
Head-to-head sammenligning
Lad os sætte disse to tilgange side om side. Forskellene er ikke subtile. De former enhver beslutning, du træffer.
Omkostningsstruktur
Rapid prototyping kræver ikke meget forudbetaling. Du betaler for maskintid og materiale. Men hver del koster omtrent det samme. Der er ingen stordriftsfordele.
Konventionelle forme rammer dig hårdt i starten. Selve værktøjet er dyrt. Bearbejdning af stål kræver tid og dygtighed. Men når det er færdigt, koster hver ekstra del en formue.
Nulpunktet ligger normalt et sted mellem 500 og 1,000 enheder. Derunder vinder rapid prototyping på de samlede omkostninger. Derover tjener formen sig hurtigt ind.
Leveringstid
Med rapid prototyping går du fra fil til emne på timer eller dage. Ingen ventetid hos værktøjsmagere. Ingen kø til formbearbejdning.
Konventionelle forme tager uger eller måneder. Formen skal designes, programmeres, bearbejdes og testes. Man kan ikke haste det uden at risikere kvaliteten.
Designfrihed
Det er her, hvor rapid prototyping ikke har sin lige. Ingen designbegrænsninger. Du kan bygge interne gitre. Du kan printe kanaler, der vrider og drejer. Underskæringer betyder ikke noget. Maskinen bygger det, du tegner.
Konventionelle forme har strenge regler. Der kræves trækvinkler. Vægtykkelsen skal være ensartet. Underskæringer kræver dyre sideaktioner eller løfteanordninger. Formen dikterer selv, hvilke former der er mulige.
Materielle egenskaber
Materialer til hurtig prototypefremstilling har udviklet sig meget. Men de har stadig en svaghed. Dele er anisotrope – de er stærkere langs laglinjerne end på tværs af dem. Lagadhæsionen er altid et potentielt fejlpunkt.
Konventionelle forme bruger ægte produktionsmaterialer. De er isotrope. Styrken er den samme i alle retninger. Materialecertificeringer er standard. Du ved præcis, hvad du får.
Overfladebehandling & Tolerancer
Rapid prototyping giver dig gode overflader. Nogle teknologier, som f.eks. SLA, er ret glatte. Men de fleste kræver efterbehandling – slibning, polering, belægning – for at opnå produktionskvalitet. Tolerancerne er rimelige, men varierer afhængigt af maskine og materiale.
Konventionelle forme leverer formkvalitetsoverflader direkte fra værktøjet. Teksturerne er ensartede. Tolerancerne er snævre og kan gentages på tværs af tusindvis af cyklusser.
Volumenkapacitet
Rapid prototyping er til lav volumen. En til hundrede enheder er typisk. Med printfarme, der kører flere maskiner, kan man presse op til tusind. Men det er at presse.
Konventionelle forme starter ved tusind og går op til millioner. Når værktøjet er lavet, er volumen ikke en begrænsning. Maskinen fortsætter bare med at køre.
Så her er den praktiske konklusion. Rapid prototyping er til front-end – designudforskning, tidlig testning og behov for små mængder. Konventionelle forme er til back-end – produktionsskala, repeterbarhed og certificerede materialer. Valget handler ikke om, hvad der er bedst. Det handler om, hvor du er i udviklingscyklussen.
Mellemgrunden: Hurtig værktøj & Broværktøj
De to yderpunkter er klare. Rapid prototyping giver dig dele hurtigt, men omkostningerne pr. enhed forbliver høje. Konventionelle forme giver dig lave omkostninger pr. enhed, men kræver mange penge og tid i starten. Der er en mellemvej. Den er værd at overveje.
Det er her, hurtigværktøjsfremstilling og broværktøjsfremstilling kommer ind i billedet. Ideen er enkel. Du bygger et værktøj hurtigere og billigere end en fuldproduktionsstålform. Det kører ikke evigt. Men det kører længe nok til at komme dig igennem den kritiske fase.
Her er de almindelige tilgange:
Aluminiumsforme. Aluminium bearbejdes hurtigere end stål. Det er blødere, så værktøjslevetiden er kortere. Men man kan få 1,000 til 10,000 dele ud af det. For mange produkter er det nok til at lancere, validere markedet og generere indtægter, mens stålformen bygges.
3D-printede forme. Du printer formkernen og hulrummet direkte. Ikke til højtrykssprøjtestøbning. Men til urethanstøbning – vakuumstøbning – fungerer det godt. Du får korte serier af dele med gode detaljer.
Bløde værktøjer. Silikoneforme er det klassiske eksempel. Du støber en master, laver et silikonenegativ og hælder polyurethanharpikser i. Hver form giver 10 til 50 dele. Lav pris. Hurtig ekspeditionstid.
Så hvornår bruger man denne mellemvej?
Markedsvalidering er én af dem. Du har brug for rigtige dele at vise distributører eller teste med kunder. Ikke tusind. Måske halvtreds. Broværktøj får dig derhen uden at vente på stål.
Pilotproduktion er en anden. Du vil køre samlebåndet, træne arbejdere og udarbejde processen. Hårdt værktøj er ikke klar. Broværktøj udfylder hullet.
Lagerbeholdning før lancering er afgørende. Du har brug for lagerbeholdning til lanceringen. Stålformen bliver bearbejdet. Du kan ikke vente. Broværktøj giver dig mulighed for at opbygge lagerbeholdning nu og skifte til produktionsværktøjet senere.
Den praktiske betegnelse for dette er rapid prototyping til fremstilling. Du bruger hurtige værktøjsmetoder til at producere dele i bund og grund i produktionskvalitet, bare i mindre mængder. Det er en overgangsstrategi. Og det er ofte forskellen mellem at ramme et startvindue og at misse det.
Branchespecifikke applikationseksempler
Teorien er nyttig. Men man ser de reelle beslutninger udspille sig i specifikke brancher. Her er hvordan forskellige sektorer rent faktisk vælger mellem disse metoder.
Medicin og sundhedspleje
| Anvendelse | Metode | Grundlag |
| Kirurgiske guider | Hurtig prototyping | Patientspecifik geometri. Engangsbrug. Ingen værktøjer giver mening. |
| Brugerdefinerede høreapparater | Hurtig prototyping | Massetilpasning. Hver enhed er unik. Digital arbejdsgang. |
| Sprøjter, hætteglas | Konventionelle forme | Ultrahøj volumen. Snævre tolerancer. Sterilitetskrav. |
| Ortopædiske implantater | Både | Gitterstrukturer til knogleindvækst kræver et tilsætningsstof. Komponenter i store mængder bruger stadig støbning. |
Medicinsektoren er splittet. Patientspecifikke apparater bliver additive. Engangsartikler i store mængder forbliver i konventionelle forme.
Automotive
| Anvendelse | Metode | Grundlag |
| Konceptbilinteriør | Hurtig prototyping | En eller to enheder. Kun æstetik. Ingen holdbarhed nødvendig. |
| Prototype motorbeslag | Hurtig prototyping | Funktionstest før værktøjsproduktion. |
| Dørhåndtag, beklædning | Konventionelle forme | Klasse A-overflader kræves. UV-holdbarhed er vigtig. |
| Komponenter under hætten | Konventionelle forme | Høj volumen. Termiske krav. Kemisk resistens. |
Bilindustrien bruger rapid prototyping tidligt i cyklussen. Men produktionsdele går næsten altid til konventionelle forme. Mængden er for høj til at retfærdiggøre noget andet.
Rumfart og forsvar
| Anvendelse | Metode | Grundlag |
| Reservedele til ældre fly | Hurtig prototyping | Originalt værktøj er forældet. Efterspørgslen er lav. Tilsætningsstoffer udfylder hullet. |
| Investeringsstøbningsmønstre | Hurtig prototyping | Komplekse kølekanaler i turbineblade. Trykte mønstre muliggør geometri. |
| Indvendige komponenter | Konventionelle forme | Streng brandbarhedscertificering. Materialerne skal være kvalificerede. |
Luftfart er konservativt. Certificering er afgørende for valget. Men til ældre teknologier og komplekse geometrier har rapid prototyping spillet en stærk rolle.
Elektronik
| Anvendelse | Metode | Grundlag |
| Prototype-sager | Hurtig prototyping | Ergonomisk testning. Validering af udseende og følelse. |
| Start produktion | Hurtig værktøj | Hurtig levering til markedet. Broværktøj klargør lagerbeholdningen, mens hårdværktøjsarbejdet færdiggøres. |
| Strukturelle beslag | Konventionelle forme | Styrkekrav. Behov for EMI-afskærmning. |
| Vandtætte kabinetter | Konventionelle forme | Tolerancer under 100 mikron. Tætninger skal fungere ensartet. |
Forbrugerelektronik lever af hastighed. Broværktøj er almindeligt her. Du kan ikke vente i måneder på stål, hvis du lancerer et telefoncover.
Tungt maskineri og industri
| Anvendelse | Metode | Grundlag |
| Monteringsjigs, fiksturer | Hurtig prototyping | On-demand. Hurtig ekspeditionstid. Lavt stressniveau. |
| Hydrauliske manifolder | Både | Komplekse interne kanaler bliver additive. Standarddesign forbliver maskinbearbejdede eller støbte. |
| Store udstyrspaneler | Konventionelle forme | Størrelse styrer prisen. Volumen retfærdiggør værktøjet. |
Industriudstyr bruger begge metoder. Jigs og fiksturer er perfekte til hurtig prototyping. Produktionsdele følger konventionelle baner, medmindre geometrien kræver andet.
Mønsteret er konsistent. Rapid prototyping og rapid tooling dominerer den tidlige fase – prototyper, patientspecifikke dele og lavefterspørgsel på ældre produkter. Konventionelle forme tager over, når volumen, certificering eller overfladefinish bliver den primære drivkraft. Mellemvejen, broværktøj, er ofte det smarte valg til produktlanceringer, når hastighed er lige så vigtig som kvalitet.
Beslutningsramme: Sådan vælger du
Tre kritiske spørgsmål
Start her. Disse tre spørgsmål vil skubbe dig mod den rette vej.
Hvad er din nødvendige volumen?
Dette er den største løftestang.
Under 100 enheder? Gå efter rapid prototyping. Du kan ikke retfærdiggøre værktøjsproduktion i denne mængde. Matematikken holder ikke.
Mellem 100 og 5,000 enheder? Du er i gråzonen. Det er her, rapid tooling og bridge tooling findes. Aluminiumsforme. Silikoneforme. 3D-printede værktøjer. Tallene bestemmer den specifikke tilgang.
Over 5,000 enheder? Konventionelle forme begynder at give mening. Startomkostningerne fordeles tyndt nok. Besparelser pr. enhed bliver reelle.
Er geometrien formbar?
Nogle former kan simpelthen ikke laves med en konventionel form.
Tænk på interne kanaler, der snor sig. Alvorlige underskæringer, der ville kræve komplekse sidebevægelser. Organiske gitre til knogleindvækst. Disse geometrier kan tvinge dig til additiv fremstilling, selv ved større volumener. Værktøjet ville være for kompliceret eller umuligt at bygge. Rapid prototyping bliver produktionsmetoden, ikke kun prototypemetoden.
Hvad er dine materialekrav?
Materialer betyder noget. Det er her, konventionelle forme har en stærk fordel.
Brug for en certificeret flammeklassificering? Dokumentation af biokompatibilitet? Specifikke mekaniske egenskaber med fuld sporbarhed? Konventionelle forme bruger materialer, der er kvalificerede, testede og certificerede. Processen er valideret.
Materialer til hurtig prototypefremstilling forbedres. Men de halter stadig bagefter med hensyn til certificering og konsistens til kritiske applikationer.
Almindelige fejl at undgå
Det er her, folk snubler. Lær af dem.
Værktøjet er for tidligt klar. Du forpligter dig til en stålform, før designet er valideret. Så finder du en fejl. Nu sidder du fast med et dyrt værktøj, der skal modificeres eller udskiftes. Valider først. Så værktøjet.
Brug af rapid prototyping til store mængder. Du bliver fortrolig med hastigheden. Du bliver ved med at bestille dele fra 3D-printeren. Men du laver aldrig en analyse af omkostningerne pr. enhed. Med tusind enheder har du brugt mere, end en form ville have kostet. Kend break-even-punktet.
Design til 3D-printning uden at tage højde for skala. Du optimerer til additiv fremstilling. Komplekse interne strukturer. Ingen udkastvinkler. Så vokser volumen. Du skal gå over til støbning. Delen kan ikke støbes. Du skal redesigne fra bunden. Spørg altid: hvad sker der, hvis dette går over til volumen?
Undervurdering af leveringstiden for konventionelle forme. Stålforme tager uger eller måneder. Folk glemmer dette. De planlægger en lanceringsdato uden at tage højde for værktøjsfremstilling. Så kæmper de. Broværktøj findes for at løse dette, men kun hvis man planlægger for det.
Beslutningsrammen er enkel i struktur, men vanskelig at udføre. Stil volumenspørgsmålet. Stil geometrispørgsmålet. Stil materialespørgsmålet. Vælg derefter din vej og hold øje med de almindelige fælder. Sådan undgår du at spilde penge og tid.
Om NOBLE — Din betroede partner inden for Præcisionsfremstilling
Lad mig være direkte om, hvem NOBLE er, og hvad vi laver. Du har et design. Du skal have det lavet. Vejen fra prototype til produktion er sjældent lige. Vi er her for at navigere den vej sammen med dig.
Hvem vi er
NOBLE er en virksomhed, der specialiserer sig i CNC-bearbejdning og præcisionsproduktion. Men den beskrivelse rammer ikke pointen. I modsætning til et 3D-printbureau, der kun laver prototyper, eller et støbefirma med store mængder produktion, sidder vi midt imellem. Vi håndterer begge dele og alt derimellem. Ingeniører kommer til os. Produktdesignere stoler på os. Medicinske udstyrsinnovatører stoler på os. Vi støtter dig fra den første konceptdel til fuld produktion – og gennem den kritiske bro med hurtig værktøjsfremstilling, som de fleste værksteder ignorerer.
Vores kerneegenskaber
| Capability | Detaljer |
| CNC Machining | 3-akset, 4-akset og 5-akset fræsning; CNC drejning; Schweizisk bearbejdning |
| Materialer forarbejdet | Tekniske plasttyper (ABS, PEEK, Ultem, nylon), aluminium, rustfrit stål, titanium, messing, eksotiske legeringer |
| Hurtig værktøj | Aluminium- og blødstålforme til broproduktion - 1,000 til 10,000 enheder |
| Prototyping | Højpræcisionsbearbejdede prototyper til funktionel testning og designvalidering |
| Produktionsmængder | Lave til mellemstore volumener – 50 til 50,000+ enheder – med ensartet repeterbarhed |
Kvalitetscertificeringer
Kvalitet er ikke en afkrydsningsfelt for os. Det er fundamentet.
ISO 9001:2015 — Dette er grundlinjen. Konsistente processer. Løbende forbedringer. Kundetilfredshed på tværs af alle brancher.
ISO 13485:2016 — Dette er den medicinske standard. Strengere. Mere krævende. Det betyder, at vi følger validerede processer. Vi opretholder fuld sporbarhed. Vi håndterer risici. For virksomheder med medicinsk udstyr forkorter denne certificering tidsfristen for leverandørkvalificering. Det giver dig tillid til, at dine lovgivningsmæssige krav bliver opfyldt.
Hvorfor samarbejde med NOBLE?
Teknisk ekspertise på tværs af processer
Vi bruger ikke bare maskiner. Vi hjælper dig med at beslutte, hvilken proces der giver mening. Vores ingeniørteam gennemgår dit design. Vi identificerer risici ved fremstillingsevnen. Vi anbefaler den mest omkostningseffektive løsning baseret på din volumen, tidslinje og materialebehov. Du får en partner, ikke en leverandør.
Problemfri overgang fra prototype til produktion
Nogle fabrikker er fantastiske til prototyper. De kæmper, når man skalerer. Andre håndterer produktion, men vil ikke røre små serier. Vi gør begge dele. Det samme ingeniørteam, der leverer dine første fem prototyper, er kalibreret til at skalere til dine første 50,000 produktionsenheder. Ingen overdragelser. Ingen overraskelser.
Medicinske kvalitetsstandarder
Vores ISO 13485:2016-certificering er ikke et mærke på væggen. Det betyder, at vores processer er validerede. Vores materialer er sporbare. Vores kvalitetsregistreringer er dokumenterede. Vores ændringskontrol er streng. For virksomheder med medicinsk udstyr er dette vigtigt. Det betyder, at I bruger mindre tid på at kvalificere en leverandør og mere tid på at arbejde hen imod indsendelse af regulatoriske krav.
Hurtig ekspeditionstid uden kompromis
Vi kombinerer avanceret CNC-udstyr med effektive arbejdsgange. Resultatet er leveringstider, der ligger mellem additiv prototyping og traditionel produktion. Har du brug for maskinfremstillede prototyper på få dage? Det gør vi. Har du brug for aluminiumsværktøj på uger? Det gør vi også. Hastighed går ikke på bekostning af præcision.
Forpligtelse til løbende forbedringer
Vi investerer fortsat. Nye maskiner. Medarbejderuddannelse. Procesautomatisering. Vores kapaciteter udvikler sig i takt med at dine produktkrav bliver mere krævende.
Brancher, vi hjælper
| Industri | Typiske dele |
| Medicinsk og ortopædisk | Kirurgiske instrumenter, implantatforsøg, specialværktøj, klasse I/II-enhedskomponenter |
| Automotive | Funktionelle prototyper, jigs og fixtures, dele i lavvolumenproduktion |
| Elektronik | Kabinetter, køleplader, præcisionsbeslag |
| Industrielt udstyr | Hydrauliske komponenter, maskindele, monteringsværktøj |
Send os dine CAD-filer. Fortæl os om dit projekt. Vores ingeniørteam vil gennemgå og give produktionsanbefalinger, der er skræddersyet til dine mål. Vi er klar, når du er.
Ofte stillede spørgsmål
Kan jeg bruge 3D-printede dele til den endelige produktion?
Ja, i specifikke tilfælde. Lavvolumen-operationer, patientspecifikke implantater og komplekse geometrier, der ikke kan støbes. Men for materialer i høj volumen eller certificerede materialer er konventionel støbning stadig standarden.
Er hurtigværktøjsfremstilling lige så godt som konventionelt værktøjsfremstilling?
Til formålet, ja. Aluminiumsforme giver dig gode dele til 1,000-10,000 cyklusser. De holder ikke så længe som stål, men de koster mindre og bearbejdes hurtigere. Det er ikke værre – det er anderledes. Tilpas værktøjet til volumen.
Hvad er leveringstiden for en aluminiumsform kontra en stålform?
Aluminiumsforme kører typisk 2-4 uger. Stålforme tager 8-16 uger. Forskellen ligger i bearbejdningstid og varmebehandling. Planlæg derefter.
Hvilken er mere miljøvenlig?
Intet simpelt svar. Additiv fremstilling bruger mere energi pr. del, men genererer mindre affald. Støbning producerer meget lidt affald pr. del ved høj volumen, men har værktøjets indlejrede energi. Det grønneste valg er det, der matcher volumen med metoden – overproduktion eller overværktøjsbrug er spild af energi under alle omstændigheder.







