
Hvad er Ekstrudering støbning?
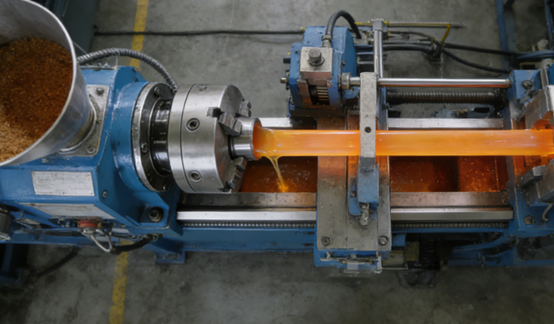
Ekstruderingsstøbning er en effektiv og bredt anvendt fremstillingsproces. Kerneprincippet er at føre de opvarmede, blødgjorte eller smeltede råmaterialer ind i maskinens tragt. Materialet skubbes kraftigt fremad i ekstrudercylinderen af den roterende snegl. Under denne proces blødgøres og smeltes materialet fuldstændigt på grund af den varme, der genereres ved ekstern opvarmning og sneglklippning.
Den ensartede smelte presses gennem en form med en specifik åbningsform under tryk fra skruen. Materialet, der kontinuerligt ekstruderes fra matricehovedet, får en fast tværsnitsform, der stemmer overens med matriceåbningen, ligesom tandpasta, der ekstruderes fra en tandpastatube. De ekstruderede profiler afkøles og formes, rettes derefter ud med en trækanordning og skæres til den ønskede længde, hvilket i sidste ende giver kontinuerlige produkter med faste tværsnitsformer.
Hvordan fungerer ekstruderingsstøbning?
Tilføj materialer
Plastkugler eller -pulver føres ind i ekstruderens tragt og tilføres kontinuerligt og stabilt til ekstrudercylinderen. Under tyngdekraftens påvirkning falder råmaterialerne ned i cylinderen og opfanges af en roterende snegl. Sneglens rotation transporterer ikke kun materialet fremad, men begynder også at komprimere og forvarme det i første omgang, hvilket forbereder det efterfølgende smeltetrin.
Smeltning af materialet
Når materialet skubbes fremad i cylinderen af skruen, udsættes det for intens opvarmning og forskydningseffekter. Varmen kommer fra de elektriske varmespiraler, der er viklet rundt om ydersiden af cylinderen, som opvarmer cylinderen til en præcis temperatur over materialets smeltepunkt.
Selve materialet udsættes for en enorm forskydningskraft og friktionskraft mellem de stramme skruegevind og cylindervæggen. Disse mekaniske energier omdannes til varme, hvilket får materialet til at smelte grundigt og ensartet indefra til en viskøs væske. Denne proces kaldes "blødgøring".
Overtryk
Det smeltede materiale komprimeres hurtigt under snekkens tryk. Formålet med dette trin er at eliminere bobler i smelten, blande eventuelle pigmenter eller tilsætningsstoffer og sikre, at smeltens viskositet, temperatur og tryk når en fuldstændig ensartet og stabil tilstand, før den passerer gennem formen, hvilket lægger grundlaget for ekstrudering af høj kvalitet.
Shaping
Den fuldt homogeniserede højtemperatursmelte presses gennem formen, der er installeret i den forreste ende af cylinderen, under det kraftige tryk, som skruen kontinuerligt påfører. Formens indvendige strømningskanaler er præcist designet og poleret, og formen på deres åbninger bestemmer tværsnitsprofilen af det endelige produkt.
Uanset om det er et cirkulært rør, en kompleks hul profil eller en flad plade, vil smelten, når den strømmer gennem formen, præcist præsentere formen af formens indre hul og fuldende transformationen fra en amorf smelte til en specifik profil.
Køling
Profilerne, der ekstruderes fra formen, skal afkøles og størkne med det samme. Afhængigt af produktet varierer kølemetoderne: rør eller profiler afkøles ofte gennem vandtanke fyldt med koldt vand; pladematerialer kan bruge et sæt koldvalser.
Kølesystemet skal være effektivt og ensartet for at sikre, at produktet tager form hurtigt, forhindrer det i at hænge eller vride sig, og for at fastholde dets præcise dimensioner og form.
Skæring
Når profilen er afkølet og størknet, skal den trækkes væk fra formåbningen med en konstant hastighed, og denne opgave udføres af en trækanordning.
Trækanordninger er normalt et eller flere par spor eller ruller, der forsigtigt, men fast holder produktet og giver en jævn trækkraft. Denne trækkraft skal være perfekt synkroniseret med skruens ekstruderingshastighed for at forhindre produktophobning eller overdreven strækning. Endelig sendes de kontinuerligt ekstruderede produkter til skærestationen, hvor de automatisk skæres af savklinger eller skæremaskiner i henhold til den forudindstillede længde for at opnå de endelige færdige produkter.
Hvilke almindelige materialer anvendes i ekstruderingsstøbning?
Polyethylen (PE)
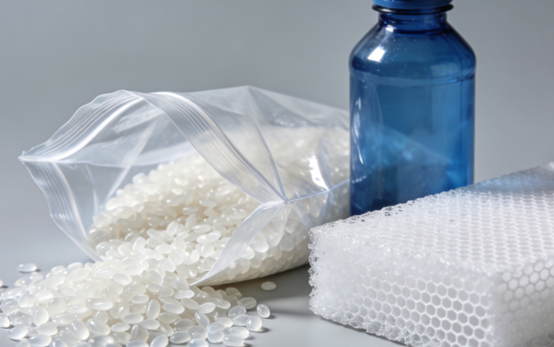
Polyethylen er en af de mest almindeligt anvendte ekstruderede plasttyper, hovedsageligt opdelt i højdensitetspolyethylen og lavdensitetspolyethylen.
Højdensitetspolyethylen har høj styrke og kemisk resistens og bruges ofte til produktion af vandrør, gasrør og store beholdere. Lavdensitetspolyethylen er blødere og mere transparent og bruges ofte til at fremstille film, plastikposer og isoleringslag til tråde. Dens fremragende flydeevne og bearbejdningsstabilitet gør den yderst velegnet til højhastighedsekstruderingsproduktion.
Polyvinylklorid (PVC)
Polyvinylchlorid er et multifunktionelt materiale, og dets hårdhed kan justeres ved hjælp af tilsætningsstoffer.
Stiv polyvinylchlorid har høj styrke og korrosionsbestandighed og anvendes i vid udstrækning i dør- og vinduesprofiler, rør og gulve i byggeindustrien. Blød polyvinylchlorid er fleksibel og anvendes ofte i lednings- og kabelkapper, slanger og vandtætte membraner.
Polyvinylchlorid kræver præcis temperaturkontrol under bearbejdning for at forhindre nedbrydning og produktion af skadelige gasser.
Polypropylen (PP)
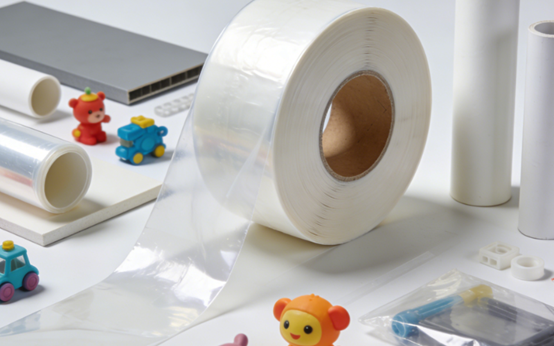
Polypropylen har fremragende varmebestandighed og kemisk stabilitet, og dens densitet er relativt lav. Det bruges ofte til at fremstille fødevareemballagebeholdere, bildele og husholdningsartikler såsom opbevaringskasser og service.
Ekstruderingsprocessen for polypropylen kræver en relativt høj smeltetemperatur, men krympehastigheden er relativt høj. Derfor bør der lægges særlig vægt på dimensionsstabilitet og deformationskontrol under afkølings- og formningsfasen.
Polystyren (PS)
Polystyren er opdelt i universalpolystyren og slagfast polystyren. Universalpolystyren er transparent og relativt sprødt og bruges ofte til at lave engangsservice, cd-covers og displaystativer. Slagfast polystyren bruges på grund af sin forbedrede sejhed ofte som inderforing i køleskabe og yderstof i legetøj.
Ved ekstrudering af polystyren skal det bemærkes, at dens smeltestyrke er relativt lav, og den er ikke egnet til produktion af tykvæggede eller komplekse hulprofiler.
Acrylonitrilbutadienstyren (ABS)
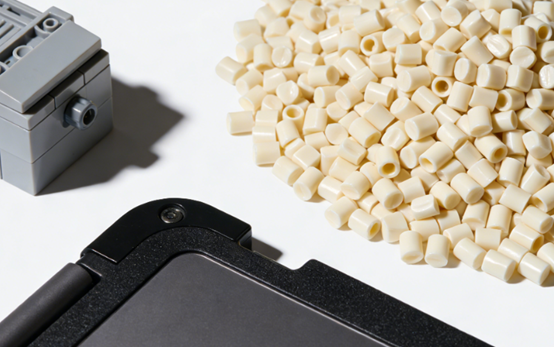
ABS-harpiks kombinerer styrke, sejhed og overfladeglans og er en teknisk plast. Den bruges i vid udstrækning i bildele såsom instrumentpaneler, kabinetter til husholdningsapparater og Lego-klodser.
Når ABS ekstruderes, skal tørreforholdene kontrolleres nøje på grund af dets stærke hygroskopicitet. Resterende fugt kan forårsage bobler eller sølvstriber på produktoverfladen under bearbejdning, hvilket påvirker kvaliteten af det færdige produkt.
Termoplastiske elastomerer (TPE)
Termoplastiske elastomerer har gummiets elasticitet og plastiks forarbejdningsevne og kan dannes ved ekstrudering uden vulkanisering. De bruges almindeligvis i tætningslister, slanger, greb og sportsudstyr.
Termoplastiske elastomermaterialer er temperaturfølsomme under ekstrudering. For høje temperaturer kan føre til nedbrydning, mens for lave temperaturer kan påvirke fluiditeten. Derfor kræves et præcist temperaturstyringssystem for at sikre produktets ydeevne.
Hvad er fordelene ved ekstruderingsstøbning?
Høj effektivitet
Ekstruderingsstøbning kan opnå kontinuerlig produktion i 24 timer uden afbrydelse. Hele processen fra råmaterialeinput til slutproduktskæring er fuldt automatiseret med ekstremt høj produktionseffektivitet. Den er især velegnet til fremstilling af lange profiler, rør, plader osv. I modsætning til sprøjtestøbning behøver den ikke at gennemgå gentagne formåbnings- og lukningscyklusser. Derfor er outputtet pr. tidsenhed ved ekstruderingsstøbning stort, hvilket gør den velegnet til produktion af standardiserede produkter i stor skala.
Lave produktionsomkostninger
Ekstruderingsstøbning er en kontinuerlig proces med høj produktionshastighed, hvilket reducerer forbruget af udstyr og energi pr. enhed. Støbeformens struktur er relativt enkel, og støbeomkostningerne er meget lavere end ved sprøjtestøbning og andre processer. Samtidig er udnyttelsesgraden af råmaterialer høj, og affaldsmaterialer kan knuses og genbruges direkte, hvilket yderligere reducerer materialeomkostningerne.
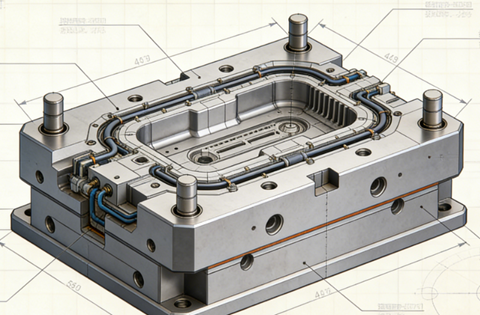
Høj formfleksibilitet
Ekstruderingsstøbning kan producere forskellige komplekse og konstante tværsnitskontinuelle profiler, såsom hule, multi-kavitets og specialformede profiler, ved at ændre forskellige formåbningstyper. Produktets tykkelse, bredde og form behøver kun at justeres i henhold til formen og efterfølgende hjælpemaskiner, hvilket er yderst fleksibelt.
Bred materialekompatibilitet
Ekstruderingsstøbning anvendes til langt de fleste termoplasttyper og kan også anvendes til visse termohærdende plasttyper, gummi, fødevareråvarer, metaller osv. Ved at justere procesparametrene kan materialer med forskellige reologiske egenskaber tilpasses.
Konsekvent produktkvalitet
Ekstruderingsstøbning kan producere produkter med meget ensartede dimensioner og fysiske egenskaber langs længderetningen under stabile procesforhold. Under ekstruderingsprocessen gennemgår smelten grundig blanding, kompression og homogenisering, hvilket resulterer i en tæt indre struktur i produktet, ingen samlinger og pålidelig ydeevne.
Høj procesintegration
Ekstruderingsstøbeproduktionslinjen kan nemt integrere flere efterfølgende processer for at opnå "én-linje støbning". For eksempel kan onlinetryk, prægning og laminering udføres samtidigt under ekstrudering, eller den kan tilsluttes direkte til efterfølgende formnings- og svejseudstyr, hvilket reducerer behovet for mellemled og sekundær bearbejdning.
Begrænsninger og udfordringer ved Ekstrudering støbning
Produktformbegrænsninger
Ekstruderingsstøbning kan i bund og grund kun producere kontinuerlige profiler med konstante tværsnitsformer. Det er ikke muligt at fremstille produkter med tværsnitsændringer i længderetningen eller med komplekse tredimensionelle strukturer. Denne type produkt er afhængig af andre processer, såsom sprøjtestøbning.
Udfordringer med dimensionel nøjagtighed
Materialet undergår termisk udvidelse og sammentrækning fra smeltet tilstand til afkøling og formning og påvirkes af flere faktorer såsom køleensartethed og trækstabilitet. Det er meget udfordrende at opretholde produktets høje dimensionsnøjagtighed og formstabilitet langs hele længderetningen, og kravene til processtyring og formdesign er ekstremt strenge.
Høje materialekrav
Ekstruderingsstøbning har visse krav til materialernes termiske stabilitet, smeltestyrke og flydeevne. For eksempel kan nogle materialer, der er følsomme over for høje temperaturer, nedbrydes, mens de forbliver i cylinderen. Materialer med lav smeltestyrke kan muligvis ikke bevare deres form efter at have forladt formen og er tilbøjelige til at hænge eller knække.
Startinvestering
Selvom omkostningerne ved et enkelt sæt forme i ekstruderingsstøbning er relativt lave, er den samlede initiale investering for en komplet ekstruderingsproduktionslinje relativt høj. Derudover kræves der tidskrævende justeringer af procesparametre og materialespild, hver gang et produkt eller en form udskiftes, hvilket gør produktion i små serier ikke økonomisk rentabel.
Høj processtyringskompleksitet
Ekstrudering er en kontinuerlig dynamisk ligevægtsproces. Talrige parametre som temperatur, tryk og skruehastighed er indbyrdes forbundne og skal koordineres præcist. Selv den mindste udsving i en parameter kan påvirke slutproduktets størrelse, udseende eller mekaniske egenskaber, hvilket stiller høje krav til operatørernes erfaring og kravene til det automatiske styresystem.
Overfladekvalitet
Overfladen på ekstruderede produkter er tilbøjelig til defekter såsom flydemærker, bølgede mønstre og ujævn glans. Disse defekter er normalt relateret til støbeløbets design, smeltebrud, ujævn afkøling eller materialets iboende egenskaber. Opnåelse af overflader af høj kvalitet kræver ekstremt præcis støbebearbejdning og proceskontrol.
Ekstruderingsstøbning vs. sprøjtestøbning
| Aspect | Ekstrudering støbning | Sprøjtestøbning |
| Procesprincip | Presser kontinuerligt smeltet materiale gennem en matrice for at danne en konstant tværsnitsprofil. | Sprøjter smeltet materiale ind i et lukket formhulrum og afkøles derefter for at danne en separat del. |
| Værktøj (form/matrice) | Relativt simpel matrice; lavere pris. | Kompleks, todelt form; højere pris. |
| Produktionseffektivitet | Høj til lange, ensartede produkter; kontinuerlig drift. | Høj til masseproduktion af identiske dele; cyklisk drift. |
| Materialefleksibilitet | Velegnet til en bred vifte af termoplast og visse andre materialer. | Meget bredt udvalg af termoplast, termohærdende plast og elastomerer. |
| Designfleksibilitet | Begrænset til konstante tværsnit. | Høj; kan producere komplekse 3D-former, underskæringer og fine detaljer. |
| Startinvestering | Lavere værktøjsomkostninger, men det fulde sortiment kan være betydeligt. | Højere formomkostninger, men prisen pr. del falder ved store mængder. |
| Typiske applikationer | Rør, vinduesprofiler, film, stænger, plader. | Elektroniske huse, bildele, legetøj og flaskekapsler. |
Vedligeholdelsestips til ekstruderingsmaskiner
Regelmæssig rengøring
Efter hver maskinnedlukning eller materialeskift skal tragt, snegl og tromle rengøres grundigt for at forhindre materialerester og karbonisering. Især efter bearbejdning af varmefølsomme materialer som PVC er øjeblikkelig rengøring nødvendig. Formløberen bør rengøres med en dedikeret kobberbørste eller et blødt værktøj for at undgå ridser. Støv på varmespiralen og køleventilatoren skal også rengøres regelmæssigt for at sikre effektiv varmeafledning.
Temperaturkontrol
Kalibrer termoelementerne og varmeelementerne i hver temperaturzone hver måned for at sikre, at den faktiske temperatur stemmer overens med den viste værdi. Kontroller varmespiralens tæthed for at forhindre lokal overophedning på grund af dårlig kontakt. Kølevandskanalen skal holdes uhindret. Filteret bør rengøres regelmæssigt for at forhindre kalk i at påvirke køleeffektiviteten.
Vedligeholdelse af smøresystem
Skift reduktionsgearets smøreolie rettidigt, og kontroller oliestanden dagligt. Påfør den specificerede type fedt på bevægelige dele såsom lejer og styreskinner med de foreskrevne intervaller. Kontroller regelmæssigt spændingen og justeringen af remmen eller koblingen for at forhindre unormale vibrationer.
Sikkerhedskontrol
Kontrollér regelmæssigt, om motorstrømmen er stabil, fjern støv i elskabet, og spænd klemrækkerne. Test, om nødstopknappen, sikkerhedsdørafbryderen, overbelastningsbeskyttelsen og andre sikkerhedsanordninger er pålidelige og effektive for at sikre, at de opfylder kravene til sikker produktion.
Opbevaring af skimmelsvamp
Efter at maskinen er slukket, og formen er fjernet, skal det resterende smeltede materiale i maskinen straks fjernes, der skal udføres rustbeskyttelse, og det skal opbevares tørt og på et dedikeret stativ med konstant temperatur. Før geninstallation skal varmestangen og overfladen af strømningskanalen kontrolleres for at sikre, at der ikke er skader eller rustpletter.
Anvendelser af ekstruderingsstøbning
Højprofiler - Stålåse
Et stort antal plastprofiler, der anvendes i byggeri, såsom dør- og vinduesprofiler og dekorative linjer, dannes ved ekstrudering. Komplekse tværsnitsstrukturer kan opnås gennem formdesign, der opfylder kravene til styrke, varmeisolering og æstetik. Ekstruderingsprocessen understøtter også flerkammerstrukturer og co-ekstruderingsteknologi, hvilket hjælper med at reducere materialeforbruget og forbedre den samlede ydeevne.
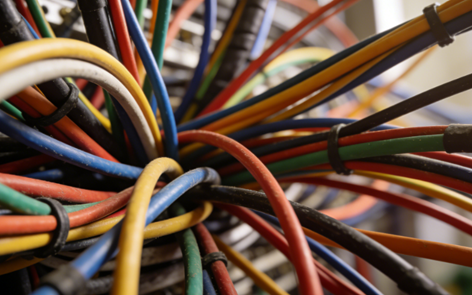
Ledninger og kabler
I fremstillingen af ledninger og kabler anvendes ekstruderingsstøbning til at dække isolerende lag eller kapper omkring metalledere, såsom materialer som PVC, XLPE og TPU. Denne proces kan opnå en kontinuerlig og ensartet belægning, hvilket sikrer stabil elektrisk ydeevne. Den har også slidstyrke, flammehæmning og modstandsdygtighed over for miljømæssig ældning, hvilket gør den til en nøgleproces inden for strømforsyning, kommunikation og ledningsnet til biler.
Medicinsk industri
Engangs- eller langtidsmedicinske forbrugsvarer, såsom infusionsslanger og åndedrætsslanger, fremstilles ofte ved ekstruderingsstøbning. Denne proces kan sikre høj ensartethed i indvendig diameter og vægtykkelse, opfylde strenge hygiejne- og biokompatibilitetskrav og er egnet til kontinuerlig produktion i rene miljøer.
Plastrør
En af de mest typiske anvendelser af ekstruderingsstøbning er forskellige plastrør, såsom PVC- og PP-rør, der er meget udbredt inden for vandforsyning og dræning, gastransmission, landbrugskunstvanding og strøm- og kommunikationsbeskyttelse. Denne proces kan kontinuerligt producere lange rør med ensartet vægtykkelse, stabile dimensioner, høj produktionseffektivitet og er bekvem til at opfylde forskellige anvendelseskrav, såsom trykmodstand, korrosionsbestandighed og ældningsbestandighed, gennem formeljustering.
NOBLE's Ekstruderingsstøbningstjenester
Velkommen til NOBLE, din betroede partner inden for præcisionsstøbning med ekstrudering. Vi specialiserer os i at omdanne rå plastharpikser til højtydende, kontinuerlige profiler, der opfylder de høje krav fra forskellige industrier.
Nøglekompetencer og styrker:
- Bred materialeekspertise: Vi forarbejder en bred vifte af termoplasttyper, herunder PVC, PE, PP, ABS, PS, TPE og tekniske kvaliteter.
- Brugerdefineret profildesign: Vi udmærker os ved at producere komplekse, specialfremstillede profiler, fra simple rør og stænger til hulrumsdesign med flere kamre.
- Fuldskala produktion: Vi understøtter projekter lige fra prototypefremstilling til produktion i små serier.
- Præcision og konsistens: Vores kontrollerede proces og strenge kvalitetskontroller sikrer, at hver meter af din profil opfylder præcise specifikationer for dimensioner, styrke og finish.
- Værdiskabende tjenester: Vi tilbyder sekundære operationer som skæring, boring, stansning, trykning og montering for at levere færdige komponenter.
Ofte stillede spørgsmål
Hvad er de vigtigste typer ekstruderingsdyser?
En rør/rør-matrice former hule rør ved hjælp af en dorn til at skabe den indre diameter. En flad pladematrice producerer brede, tynde plader med en bred, spaltelignende åbning. En profilmatrice har en kompleks åbning til at fremstille brugerdefinerede former som vinduesrammer eller terrassebord. En trådbelægningsmatrice påfører et koncentrisk lag af isolering direkte på en bevægelig trådkerne. En blæsefilmmatrice er en opretstående cylinder med en cirkulær åbning, der bruges til at lave plastfilm.
Hvilke materialer er ekstruderingsdyser typisk lavet af?
Matricer er lavet af højstyrke, slidstærke metaller, der kan modstå højt tryk, temperatur og slibende plast. Almindelige materialer omfatter værktøjsstål til generel brug, rustfrit stål til korrosionsbestandighed med visse materialer og hærdede legeringer. Kritiske overflader er ofte forkromede eller nitrideret for at øge hårdheden, reducere friktion og forhindre materialevedhæftning, hvilket sikrer en glat produktoverflade og længere matricelevetid.
Hvad er almindelige vedligeholdelsespraksisser for ekstruderingsmatriser?
Påføring af beskyttende korrosionsbeskyttende belægninger før opbevaring forhindrer rust. Regelmæssig inspektion for slid, ridser eller korrosion på kritiske overflader er nødvendig. Matricer skal opbevares i et tørt, kontrolleret miljø. Korrekt håndtering forhindrer hak eller buler i den præcise
Hvor længe holder en ekstruderingsmatrice typisk?
Levetiden varierer meget afhængigt af det forarbejdede materiale, produktionsvolumen, vedligeholdelseskvaliteten og selve matricen. En velholdt matrice, der forarbejder ikke-slibende harpikser som LDPE eller HDPE, kan holde i mange år, endda årtier, med kontinuerlig produktion. Forarbejdning af slibende materialer som træ-plast-kompositter (WPC) eller visse PVC-blandinger kan reducere denne levetid betydeligt og kræve renovering eller udskiftning meget hurtigere.
Hvad er "die lines", og hvordan kan de minimeres?
Matricelinjer er fine, kontinuerlige lodrette linjer eller mærker på det ekstruderede produkts overflade, der løber i maskinretningen. De er ofte forårsaget af mindre ridser, ufuldkommenheder eller ophobede rester på matricekanten eller -landingsområdet. For at minimere dem skal du sørge for, at matricen rengøres og poleres omhyggeligt.







