
Her er en guide til overfladefejl i CNC-bearbejdet messing . Messing er normalt ret let at bearbejde, men overfladefejl kan stadig forekomme. Nogle fejl får dem ikke kun til at se dårlige ud, men kan også forårsage funktionsfejl og reducere deres værdi. Denne praktiske guide er til alle involveret i bearbejdning, såsom operatører, producenter, der køber dele, og kvalitetsinspektører, der udfører kontroller. Vi ser på de mest almindelige typer af defekter, hvad der forårsager dem, og hvordan man udbedrer dem.
Hvorfor messingfejl opstår – Materiale- og procesfaktorer
Maskinbarhedens tveæggede sværd
Messing er velkendt for at være let at bearbejde. Dette er dens største fordel. Men det samme er også roden til de fleste overfladeproblemer. Problemet skyldes, at messingen er blød. Når du skærer i den, kan den nogle gange danne en slags klæbrig, kontinuerlig spån. Når forholdene ikke er rigtige, klippes dette bløde materiale ikke rent væk. I stedet kan det svejse sig fast til skærekanten på dit værktøj. Dette kaldes en ophobet kant. Det er dybest set bare en lille, hærdet klump messing, der sidder fast på din skær. Du skærer ikke længere med en skarp kant; du gnider og smører med en sløv, ujævn kant. Dette kan føre til overfladefejl. Den ophobede kant river i materialet i stedet for at skære det. Den skubber og smører blød messing hen over den nybearbejdede overflade og efterlader en ru, iturevet finish. Så de ting, der gør messing let at bearbejde, betyder også, at du skal være forsigtig med dine hastigheder, tilspændinger og værktøjets tilstand. Hvis du ikke holder øje med processen, vil materialet ende med at arbejde imod dig.
Grundårsagskategorierne
Iboende væsentlige problemer
Problemet starter med råmaterialet. Dette dækker eventuelle defekter i messingbarrerne eller -stængerne, før de når din maskine. Ting som porøsitet fra støbning, uensartet legeringsblanding eller eksisterende overfladeskæl og indeslutninger er værd at overveje. Du kan ikke bare bearbejde dem ud; du er nødt til at stoppe dem ved at bruge bedre materiale.
Fejl i bearbejdningsprocesser
Dette er den mest almindelige kategori. Fejlen opstår på grund af selve skæreprocessen. Det skyldes normalt forkerte hastigheder eller tilspændinger, et slidt eller forkert værktøj, dårlig kølevæskepåføring eller ustabil opsætning. Ting som ophobning af skærekant, vibrationer og rifter kan forekomme her. Maskinen og programmøren er ansvarlige.
Fejl i efterbehandling og håndtering
Delen blev bearbejdet til en høj standard, men blev derefter beskadiget. Dette inkluderer ridser fra forkert håndtering, pletter fra snavsede rengøringsmidler eller korrosion fra manglende tørring og oliering efter vask. Problemet opstår, når du ikke er i nærheden af maskinen, uanset om det er afgratning, rengøring eller opbevaring.
Miljø- og serviceskader:
Endelig kan defekter også opstå senere, i løbet af delens faktiske levetid. Dette er anløbning eller korrosion forårsaget af fugt eller kemikalier. Den kan være slidt på grund af friktion eller stød under samling. Problemet ligger ikke i selve delen, men i det miljø, den bruges i.
En fejlfindingsguide til almindelige fejl og løsninger
Værktøjsmærker, vibrationer og ru overflader
Du vil se, at overfladen ikke er glat. Du vil se linjerne fra værktøjsbanen. Nogle gange er der en bølget, mønstret tekstur. Andre gange er den bare generelt ru og mangler messingens typiske fine finish.
Hvorfor dette sker
Det afhænger næsten altid af maskinopsætningen:
- Sløve eller forkerte værktøjer: Hvis du har det forkerte værktøj til jobbet, får du et dårligt resultat. Skærkanten gnider, ikke klipper.
- Forkerte hastigheder/fremføringer: Hvis det er for langsomt, er der risiko for gnidning; hvis det er for hurtigt, er der risiko for vibrationer.
- Dårlig stivhed: Hvis værktøjet hænger for meget ud, eller emnet er løst, kan det vibrere og lave en støj.
- Maskinvibrationer: Hvis spindlerne er slidte, eller fundamentet er ustabilt, kan dette få snittet til at vibrere.
At reparere en eksisterende dels
Du skal udføre en sekundær proces for at restaurere overfladen. Her er nogle af de mest almindelige:
- Vibrerende tumbling: Dette er fantastisk til små dele, og det udjævner mindre linjer og grater.
- Slibeblæsning: Du kan bruge fine medier som glasperler eller plastisk slibemiddel til at skabe en ensartet mat finish.
- Manuel polering: Du skal blot bruge gradvist finere slibepuder eller -midler i hånden eller på en skive.
For at forhindre det næste gang
Ideen er at gøre det rigtigt, så snart det kommer ud af maskinen.
Brug skarpe, dedikerede værktøjer: Ideelt set bør de være skarpe og polerede hårdmetalskær designet til ikke-jernholdige metaller. Og uanset hvad du gør, så brug aldrig et værktøj, der har set bedre dage med at skære i stål.
Optimer CNC-parametre: Messing foretrækker højere overfladehastigheder og moderate til lette tilspændingshastigheder. Dette sikrer et rent snit hver gang.
Maksimer stivheden: Prøv at gøre værktøjsholderens udhæng så kort som muligt. Sørg for at du har godt emneholderudstyr (som en skruestik med solide kæber, ikke bare håndspændte klemmer). Sørg for, at selve maskinen er i god stand.
Porøsitet, nålehuller og indeslutninger
Små, tilfældige huller eller gruber på den bearbejdede overflade. Nogle gange vil man se pletter af et andet, ikke-metallisk materiale indlejret i messingen. Det afgørende er, at denne fejl var skjult inde i råmaterialet; bearbejdningen skar bare ned til den og afslørede den.
Hvorfor dette sker
Det er ret sjældent, at dette er maskinarbejderens skyld. Det skyldes helt råmaterialet. Porøsitet og små huller skyldes gasbobler, der bliver fanget, når metallet fremstilles. Indeslutninger er stykker af slagge eller ildfast materiale (som siliciumoxider) fra smelteprocessen, der blev forseglet i barren eller stangen.
At reparere en eksisterende dels
Hvis det kun er et kosmetisk problem, kan du prøve at fylde hulrummene med en metallisk epoxy eller filler og derefter slibe og polere området igen. Dette er en lapning.
Når vi taler om en strukturel, trykbærende eller kritisk tolerancekomponent, betyder porøsitet normalt, at delen er et tab. Vi er nødt til at slippe af med den. Man kan ikke pålideligt fylde et hul og genoprette materialets styrke.
Her er hvad du skal gøre for at forhindre det i at ske igen:
Vi bør hjælpe med at stoppe spredningen af bakterier, før materialet overhovedet når frem til butikken.
Materiale af høj kvalitet: Sørg for at købe messing fra leverandører, der ved, hvad de laver, og som kan tilbyde en pålidelig støbeproces.
Angiv certificeringer: Vi skal bruge materialetestrapporter, der viser materialets kemiske sammensætning og soliditet.
Se på det vigtige materiale: Til virkelig vigtige opgaver er det en god idé at overveje ikke-destruktive testmetoder som ultralydsinspektion af de rå emner for at finde eventuelle skjulte hulrum, før du begynder at bearbejde.
Ridser, buler og håndteringsskader
Der kan være tilfældige mærker, skrammer eller dybe linjer på overfladen. Disse mærker følger ikke den værktøjsbane, vi programmerede. Du kan også se små buler eller deformationer, især på blødere messinglegeringer.
Hvorfor dette sker
Denne skade sker efter bearbejdningen er færdig. Det skyldes udelukkende kontakt. Ting som dele, der støder mod hinanden i en beholder, værktøj eller inventar, der skraber overfladen under afgratning, eller slibende støv og spåner, der trækkes hen over delen under håndtering eller rengøring, er alle almindelige kilder.
At reparere eksisterende dele
Du skal fjerne materialet omkring ridsen jævnt. For at fjerne ridsen skal du starte med et fint sandpapir, f.eks. korn 600, og slibe området, indtil ridsen er væk. Gå derefter videre til finere korn (800, 1000, 1500, 2000) for at fjerne slibemærkerne. For at polere det af skal du blot bruge en messingpoleringsmiddel på en blød skive eller klud for at genskabe glansen.
For at forhindre det næste gang
Skift din håndteringsprotokol. Sørg for en ren håndteringsprocedure, hvor færdige dele aldrig rører hinanden. Du kan bruge beskyttelsesfilm, blød skumpolstring eller individuelle åbninger i bakkerne. Sørg for, at du har beholdere til bearbejdede dele, der er rene og specifikke, og hold dem adskilt fra råmateriale eller afgratningsområder. Vær blot forsigtig, og behandl den færdige overflade som skrøbelig fra det øjeblik, den kommer af maskinen.
Plettering, misfarvning og anløbning
Messingen vil miste sin glans. Du kan muligvis se lokale vandpletter eller skjolder, pletter fra fingeraftryk, der har ætset sig ind i overfladen, eller en generel mattering og mørkning af materialet, der ændrer farven fra lys guld til dæmpet brun eller sort.
Hvorfor dette sker
Dette er en kemisk reaktion, ikke en mekanisk. Fugt og syrer er hovedårsagerne. Bare en advarsel: Vand fra kølevæske eller vaskemiddel kan efterlade mineralpletter på overflader, når det tørrer. Olier og syrer i vores hud vil angribe messinget og efterlade permanente fingeraftryk. Over tid forårsager eksponering for ilt og fugt i luften en gradvis, ensartet oxidation – det er det, der giver gammelt messing dets anløbne udseende.
At reparere eksisterende dele
Til fingeraftryk eller vandpletter kan du bruge et kemisk rengøringsmiddel beregnet til messing. Til mild anløbning kan du bruge en hjemmelavet opløsning af fortyndet hvid eddike eller citronsaft. Bare påfør det, gnid forsigtigt området, og skyl det derefter grundigt med rent vand med det samme. Sørg for at tørre det helt af med trykluft eller en blød klud. Du skal normalt polere det for at genskabe glansen, da rengøringsprocessen kan gøre overfladen mat.
For at forhindre det næste gang
Hold øje med miljøet og hvordan det håndteres. Sørg for at rengøre delene grundigt og tørre dem ordentligt, så snart du er færdig med at bearbejde. Hvis du opbevarer eller fremviser dele, skal du påføre en klar beskyttende belægning. For en varm glans kan du prøve en pastavoks, eller for en holdbar barriere, der ikke skal slides op, kan du bruge en klar lak. Det er virkelig vigtigt at gøre det til en vane at bruge rene, fnugfri bomulds- eller nitrilhandsker, når du håndterer bearbejdet messing. Dette forhindrer fingeraftryk, før de starter.
Spændingskorrosionsrevner (SCC) og afzinkning
Dette er et alvorligt problem. Du kan muligvis se et netværk af meget fine, forgrenede revner, som små lyn, på overfladen. Det er spændingskorrosion. Når det kommer til afzinkning, ser overfladen lidt svampet og porøs ud, og nogle gange kan du se en rødlig kobberfarve igennem den, som om zinken er blevet udvasket fra messinglegeringen.
Hvorfor dette sker
Begge er fejl forårsaget af det forkerte miljø. De kræver en bestemt blanding af ting for at ske: delen skal være under indre trækspænding (ofte fra bøjning, formning eller endda tæt samling), og den skal udsættes for et ætsende middel. Ved SCC er ammoniak eller vand med højt kloridindhold almindelige stoffer. Stillestående vand med lav pH eller højt iltindhold er normalt det, man har at gøre med, når det kommer til afzinkning. Materialet og miljøet passer bare ikke sammen.
At reparere en eksisterende dels
Disse er normalt ret katastrofale. Hvis en del har synlige spændingsrevner eller alvorlig afzinkning, er der ingen pålidelig reparation til brug. Du kan ikke genskabe materialets integritet ved at fylde eller svejse det. Den defekte del skal skrottes og udskiftes.
For at forhindre det næste gang
Forebyggelse handler om at tænke fremad, når det kommer til valg af materialer og processer.
Hold stressen under kontrol: Hvis du har at gøre med dele, der skal bøjes eller udsættes for meget stress, er det bedst at bruge messing, der er blevet professionelt stressaflastet efter bearbejdning.
Vælg den rigtige legering: Sørg for at tilpasse messingen til det endelige miljø. Brug for eksempel arsenisk Admiralty-messing (C44300) eller andre hæmmede legeringer til dele, der udsættes for vand, da de modstår afzinkning.
Påfør en barriere: Hvis du ikke kan undgå miljøet, skal du sørge for at påføre en beskyttende belægning af høj kvalitet, f.eks. et ordentligt galvaniseret lag eller en holdbar industriel maling, for at isolere messinget fuldstændigt fra det ætsende middel.
Opbygning af en arbejdsgang til forebyggelse af fejl
Du har brug for et system til at stoppe defekter. En god arbejdsgang fanger problemer, før de opstår, ikke bagefter. Her er et praktisk system i tre dele til ethvert værksted, der driver messingindustrien.
Tjekliste før bearbejdning
Bare en advarsel: Start ikke spindlen, før du har kontrolleret tre ting. Lad os først se på råmaterialet. Hold øje med synlige glødeskaller, dybe ridser eller misfarvninger på materialet. Dernæst skal du sørge for, at dine værktøjer er klar til brug. Du skal være skarp og dedikeret, når det kommer til ikke-jernholdige metaller, så tænk ikke engang på at bruge et værktøj, der er slidt ned på stål. For det tredje skal du kontrollere, at maskinen er stabil. Sørg for, at skruestikken eller beslaget er stramt, at værktøjsholderen ikke hænger for meget ud, og at der ikke er for meget slør i spindlen. Det vil spare dig for timevis af efterarbejde.
Bedste praksis i processen
Mens jobbet kører, skal du blot kontrollere variablerne. Brug en ren skærevæske beregnet til messing eller aluminium; gammel, forurenet kølevæske kan give pletter. Sørg for at bruge en luftblæsning eller nok kølevæske til at fjerne spånerne, så de ikke skæres igen og ridser overfladen. Vigtigst af alt, glem det ikke. Foretag blot en regelmæssig kvalitetskontrol af den første del, og foretag derefter stikprøvekontrol af delene undervejs i processen. Hold øje med parametrene tidligt i processen.
Protokol efter bearbejdning
Delen er mest sårbar lige efter bearbejdning. Opret en streng protokol. Giv delene en hurtig rengøring for at fjerne alt kølevæske og spåner. Tør dem derefter helt med trykluft. Håndter dem derefter forsigtigt – brug handsker, beskyttende skum eller individuelle riller. Og uanset hvad du gør, så smid ikke færdige dele i en skraldespand sammen. Vælg derefter bare det rigtige sidste trin til delens opgave. Du vil måske opdage, at en simpel vibrerende tromling er nok til at få arbejdet gjort. Ethvert dekorativt stykke har brug for en god polering og en beskyttende voks eller lak. Nogle gange er alt, hvad en industriel komponent behøver, lidt anti-anløbsolie. Sørg for, at finishen matcher funktionen hver gang.
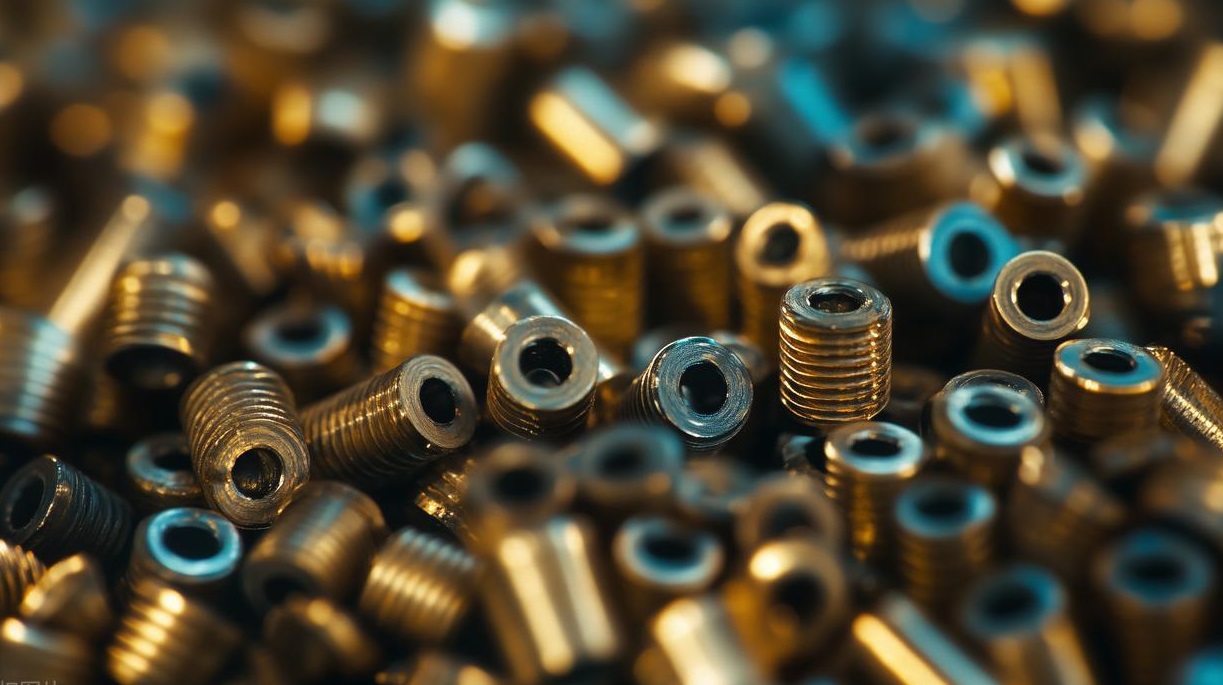
Konklusion: Vejen til fejlfri messing
Hvis du vil bearbejde fejlfri messing, har du brug for både videnskab og disciplin. Nøglen til succes er at vælge den rigtige legering, indstille præcise hastigheder og tilspændinger og bruge skarpe værktøjer. Måden du arbejder på handler om disciplin og håndværk – hvordan du håndterer delene, vedligeholder dine maskiner og følger hvert trin uden at gå på kompromis.
Husk, at den tid, du bruger på at forebygge en defekt, er en investering. Den tid, du bruger på at udbedre en, er blot en omkostning. Efterbearbejdning kan spilde materiale-, arbejds- og maskintid. Det er bedre at forebygge problemer end at håndtere dem, efter de er opstået.
Det sidste trin er at gøre dette systematisk. Reager ikke bare på problemer. Så gå videre og indarbejde de tjeklister og protokoller, vi talte om, i din standardprocedure. Når noget går galt, så brug en logisk proces til at finde den grundlæggende årsag. Var det materialet, bearbejdningen, håndteringen eller miljøet? Bare reparer systemet, ikke kun delen. Sådan får du messingkomponenter, der altid er i topklasse.
Fra DEsign til perfektion: Lad NOBLE Machines Dine messingprojekter
Du har set, hvad der skal til for at få messingbearbejdning korrekt. Det kræver viden, det rigtige udstyr og stram kontrol over hvert trin. For et kritisk projekt, hvor kvaliteten ikke må gå på kompromis, er et samarbejde med en specialist den sikreste måde at forvandle dit design til en perfekt del.
Hos NOBLE specialiserer vi os i højpræcisions CNC-bearbejdning af messing og ikke-jernholdige metaller. Vi tager dit design og udfører det med de specifikke teknikker og den opmærksomhed, som dette materiale kræver, og leverer færdige komponenter, der opfylder præcis den standard, du har brug for.
Vores tjenester til messingbearbejdning
- Præcisions CNC-bearbejdning: Vi har avancerede CNC-fræsere og drejebænke, der er programmeret til ikke-jernholdige materialer. Dette dækker alt fra komplekse enkeltstående prototyper til fuldskala produktionsserier. Vi lægger vægt på at sikre, at alt, hvad vi gør, er præcist og ensartet, hver eneste gang.
- Ekspert overfladebehandling: Vi tager os af efterbehandlingen for dig. Dette inkluderer tromling for ensartet afgratning, polering for en spejlblank overflade, sandblæsning for en ensartet mat tekstur og påføring af beskyttende belægninger som lak, pulverlakering eller plettering. Vi matcher finishen til delens funktion og æstetiske behov.
- Design til fremstillingsevne (DFM) support: Vi bygger ikke bare for at trykke, vi bygger for at holde. Vores ingeniører kan udføre DFM-analyser af dine messingdesigns. Vi identificerer potentielle problemer tidligt og foreslår praktiske ændringer for at forbedre maskinens brugervenlighed, reducere omkostninger og sikre, at overfladekvaliteten er i top lige fra første snit. Vi hjælper dig med at designe til succes.
Klar til at starte dit projekt?
Tjek vores hjemmeside, få et tilbud med det samme, se hvad vi kan gøre, eller tal med vores ingeniørteam om, hvordan vi kan fremstille dine messingkomponenter med præcision og omhu.
Ofte stillede spørgsmål
Ved du om man kan polere ridser på messing?
Ja, bare et par små ridser på overfladen. Du kan ofte polere dem ud med en polermiddel. Dybe ridser er en helt anden historie. De skal normalt slibes først for at udjævne materialet, hvilket fjerner metal og kan ændre delens kritiske dimensioner.
Hvad er den bedste måde at rengøre messingoverflader på, før man påfører en transparent belægning?
Overfladen skal være fuldstændig ren og aktiveret korrekt. Fjern først alt fedt med et opløsningsmiddelbaseret affedtningsmiddel. Brug derefter en svag syrebaseret nedsænkningsmetode til at fjerne eventuelle oxidationslag og spor af forurenende stoffer. Sørg for at skylle det grundigt med demineraliseret vand for at fjerne eventuelle vandpletter. Sørg derefter for, at det er helt tørt ved at opvarme det eller bruge ren, tør luft. Du skal være meget forsigtig med denne proces; eventuelle rester, der bliver tilbage, vil forårsage, at belægningen svigter.
Bliver alt messing anløbet med tiden? Har du nogen idéer til, hvordan man kan stoppe det?
Ja, alt ubelagt messing vil anløbe; det er bare en naturlig kemisk reaktion med luften. Hvis du vil stoppe det permanent, skal du forsegle det. Påfør blot en klar bil- eller marinelak af høj kvalitet på en overflade, der er blevet rengjort og forberedt rigtig godt. Dette skaber en barriere, som ilt og fugt ikke kan trænge igennem.
Jeg ville høre om du ved om små porer i en støbt messingdel er et tegn på lav kvalitet?
Ikke altid. Der kan være en smule mindre intern porøsitet, som bare er en del af støbeprocessen. Men hvis du kan se eller mærke overdrevent porøse overflader, betyder det normalt, at støbeprocessen ikke blev kontrolleret godt. Denne porøsitet kan fungere som en stresskoncentrator og svække emnet betydeligt, så det er et reelt kvalitetsproblem.
Hvad er det første, jeg skal tjekke, hvis jeg får dårlige værktøjsmærker på alle dele?
Sørg for, at dine værktøjer er skarpe, og at din maskine er korrekt indstillet. Det er normalt et sløvt værktøj, der forårsager problemet. Udskift blot med et nyt, skarpt skær. Sørg derefter for, at alt er stramt – forkort værktøjets udhæng, kontroller, at emnet er fastspændt sikkert, og sørg for, at selve maskinen ikke vibrerer for meget. Hvis du har en løs opsætning, vil du få mærker på overfladen, uanset hvor skarpt værktøjet er.







