
Hvad er sidefræsning?
Så hvad er sidefræsning egentlig? Vi kan gå tilbage til kernen. Sidefræsning er et bearbejdningsjob, hvor vi bruger siden af fræseren, dens kant, til at bearbejde et emnes lodrette overflader. Forestil dig at bruge kanten af en roterende skive til at barbere væggen på en del ned. Det er den grundlæggende idé. Ideen er ikke at bore et hul eller afrunde en overflade. Vi skaber flade, lodrette vægge. Vi får præcise bredder. Vi bearbejder kritiske funktioner som trin og slidser. Det er en central del af professionel bearbejdning.
Sådan fungerer det?
Værktøjet og emnet
Processen med sidefræsning er faktisk ret ligetil, men enhver bearbejdningsoperation, der involverer skærende værktøjer, kræver ekstraordinær forsigtighed fra ingeniører – sikkerhed kommer først.
Den primære opgave er at sikre, at det roterende værktøj er sikkert låst fast på spindlen i CNC-bearbejdningscentret. Det skal understreges, at kravene til stivhed ikke kan forhandles. Enhver løshed vil føre til bearbejdningsfejl.

Derefter fastgøres emnet – f.eks. et aluminiumsemne til bilkomponenter – til maskinbordet ved hjælp af en skruestik eller en fastgørelsesanordning. Jeg har set tilfælde, hvor forsømmelse af dette trin resulterede i katastrofale fejl i hele fræseoperationen. Forstå dette: succesen med sidefræsning afhænger udelukkende af emnets absolutte stabilitet.
Nu kan maskinen startes. Spindlen drejer værktøjet med høj hastighed, mens arbejdsbordet langsomt fremfører emnet vandret mod værktøjets skærkant. Skærkantens tandprofil griber fat i materialet gennem en række hurtige, præcise bid og skærer det til fine spåner. Hver fremføring fjerner et præcist afmålt lag af overfladen og omdanner en ru overflade til en helt ny, glat og ekstremt præcis lodret væg. Dette er essensen af sidefræsning – kontrolleret mekanisk erosion.
Nøgleegenskaber ved sidefræsning
Det er virkelig vigtigt at forstå det grundlæggende i sidefræsning, hvis du vil se forskellen på grundlæggende bearbejdning og ægte præcisionsfremstilling. Dette går ud over blot at skære metal; det handler om at være i stand til at forudsige og kontrollere resultatet af bearbejdningsprocessen.
Når vi har lavet sidefræsning tidligere, har vi fundet tre hovedting, der betyder noget. For at være ærlig, afgør disse ting, om et projekt bliver en succes eller en fiasko.
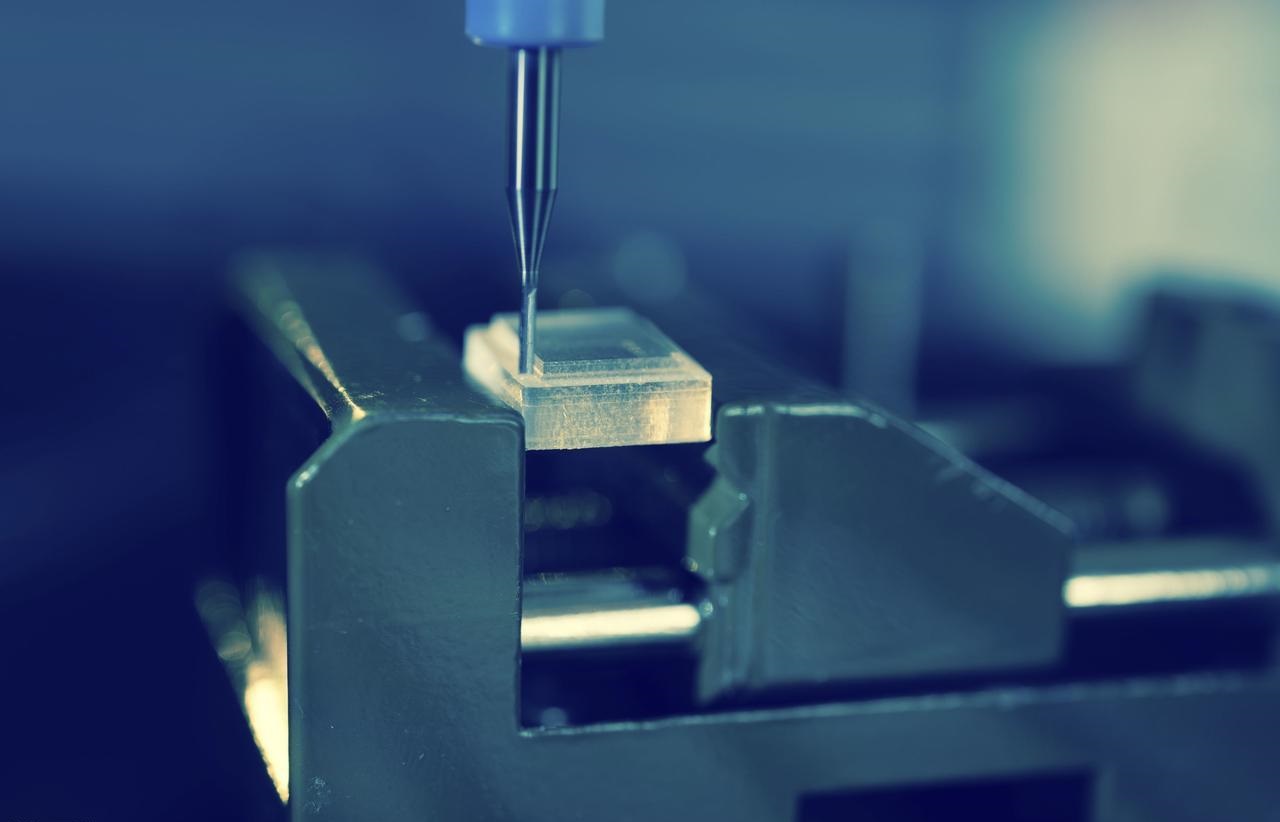
Overfladegenerering
Som vi ved, er hovedresultatet af sidefræsning at skabe plane, lodrette overflader. Men der er ingen garanti for, at hvert snit bliver glat. Det afhænger af ting som det valgte værktøj, hvor hurtigt du fremfører det, og hvor stiv maskinen er.
Hvis du bruger helt nye, skarpe pindfræsere med de rigtige indstillinger, kan du få overflader, der er virkelig glatte. NOBLE opfylder ofte kravene til overfladefinish på bilkomponenter direkte efter bearbejdning, så du kan undgå sekundære finbearbejdningsoperationer. Denne effektivitet er kernen i NOBLEs professionelle bearbejdningsfilosofi.
Dimensionsnøjagtighed
Det er præcis her, sidefræsning kommer ind i billedet. Vi synes, at sidefræsning er den bedste måde at sikre, at bredden og paralleliteten er perfekt på begge sider.
Forestil dig en blok, der skal holde en bestemt bredde hele vejen igennem. Vi rammer ikke bare de ønskede dimensioner, vi rammer plet.
CNC-bearbejdningsprocesser gør dette gentageligt. Engang, da vi bearbejdede et specialdesignet aktuatorhus til en klient, var det virkelig vigtigt, at bredden var perfekt hele vejen over. Dette er bare en af de standardting, man skal gøre på NOBLE-fabrikken.
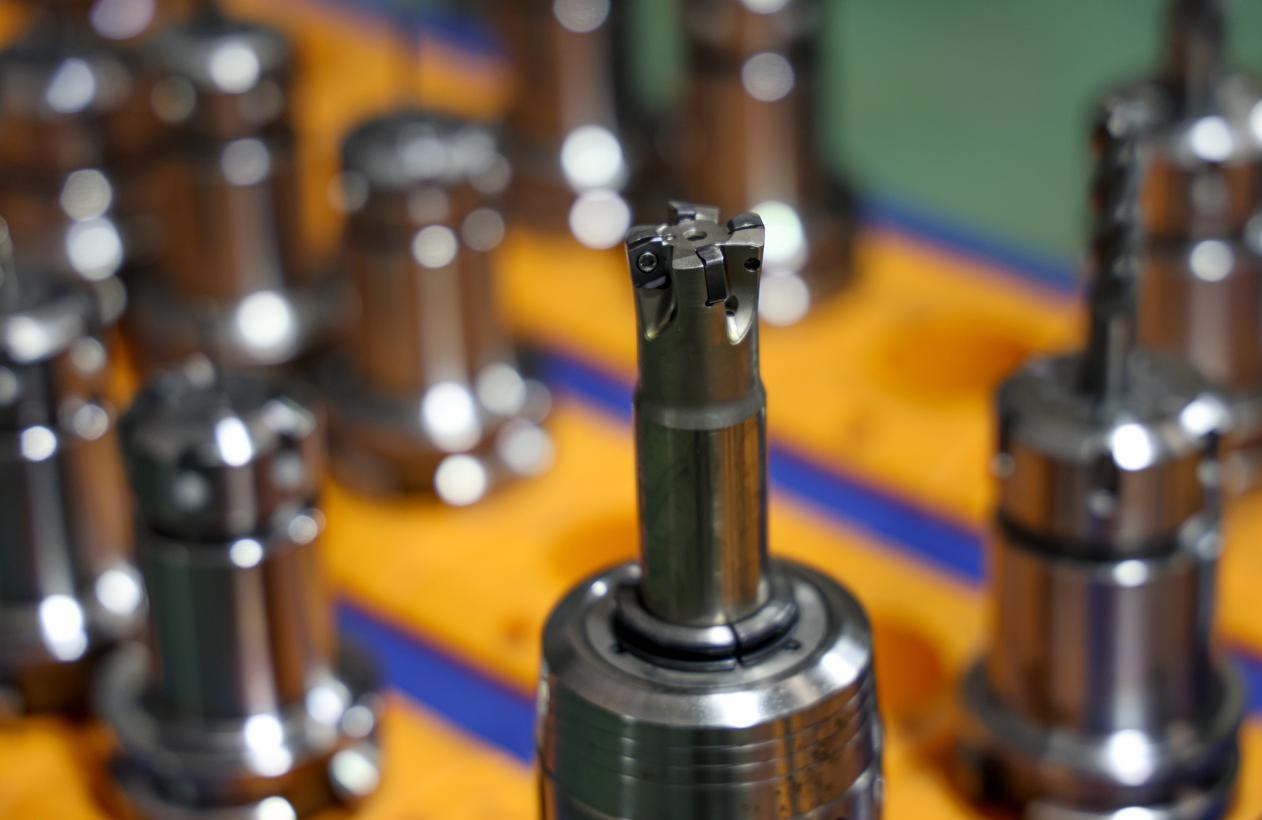
Værktøjsengagement
Når du laver sidefræsning, går den primære skærekraft ud fra midten. Når du skærer, bliver værktøjet dybest set skubbet væk fra midten. Denne kraft får værktøjet til at bøje en smule. Dette er mere almindeligt med slanke pindfræsere. Hvis du ignorerer det, vil værktøjet bøje væk fra emnets væg, hvilket vil ændre dimensionerne og ende med defekte dele med for meget konus.
NOBLE-ingeniører håndterer dette på tre måder: ved at vælge de korteste og mest stive værktøjer, justere tilspændingshastighederne og nogle gange bruge cykloidale fræsebaner til at reducere værktøjsbelastningen. Det er en praktisk balancegang mellem metalbearbejdningsteori og de faktiske fysiske egenskaber, der er involveret.
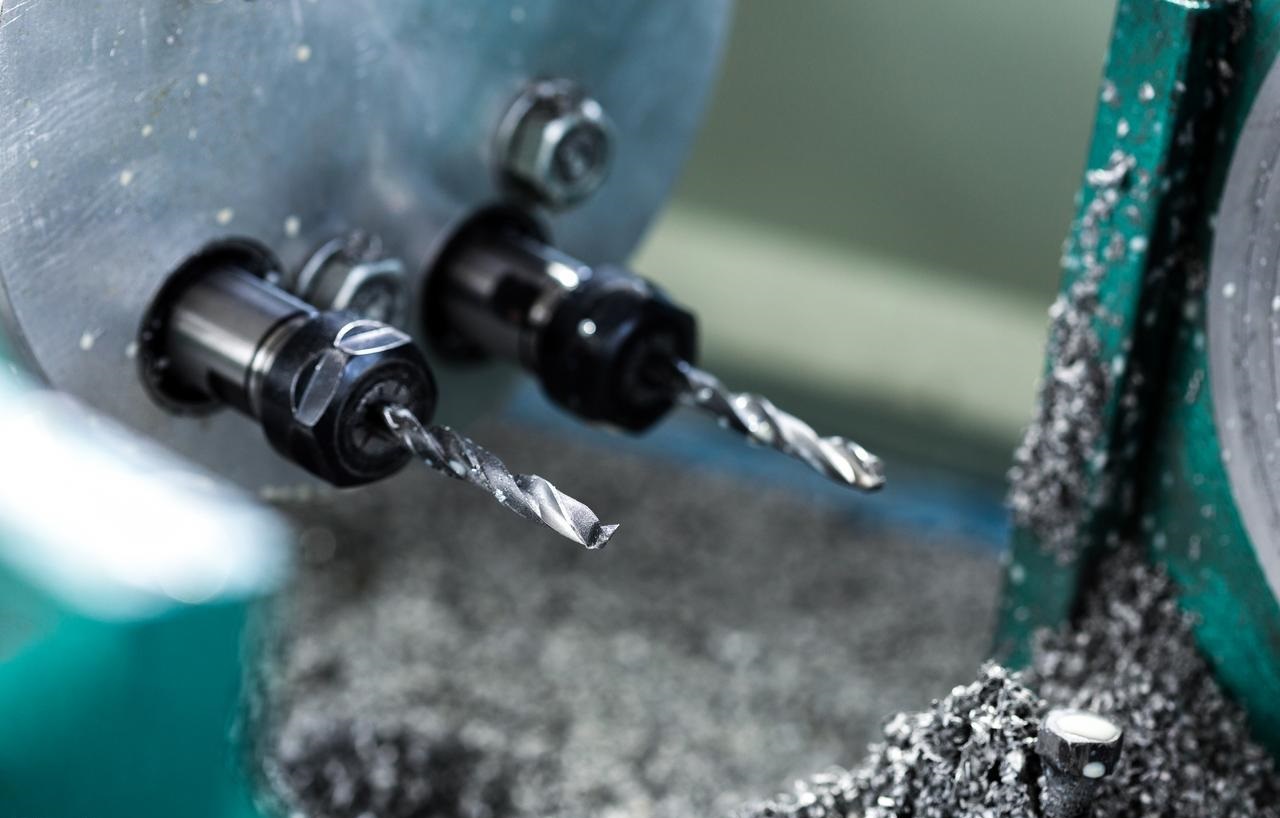
Almindelige værktøjer brugt til sidefræsning
At vælge det rigtige skæreværktøj er mere end blot et trin i bearbejdningsprocessen; det er en afgørende beslutning, der afgør, om hele planfræsningsoperationen er en succes eller en fiasko.
Hos NOBLE forstår vi, at det at vælge det forkerte værktøj kan ødelægge din bearbejdningsnøjagtighed, effektivitet og omkostninger. Vores ingeniørafdeling har et stort udvalg af skærende værktøjer, som alle er udvalgt af vores eksperter for at sikre, at vi kan levere bearbejdning i topklasse.
Her er en simpel sammenligning af flere typer knive. Håber det hjælper!
| Feature | End Mills | Shell Mills | Sidefræsere |
| Beskrivelse | Alsidig, tænder på enden og periferien | Stor diameter, monteres på spindel | Smal, til skrævefræsning |
| Primær brug | Generelt formål, slidser, konturer | Brede overflader, høj materialefjernelse | Parallelle overflader, samtidig bearbejdning |
| Typisk størrelse | Lille til medium | Large | Smal |
| Nøglefordel | Alsidighed, tilgængelighed | Stabilitet, effektivitet til store områder | Dimensionsnøjagtighed for parallelle elementer |
End Mills
Pindfræsere er helt sikkert de foretrukne værktøjer til sidefræsning. Deres definerende træk er skæretænderne placeret på fladen og langs kanten.
Vi bruger stærke firkantede pindfræsere til præcis vinkelbearbejdning af emner, hvilket skaber skarpe 90-graders rette vinkler. Da vi bearbejdede prototyper af indsugningsmanifolde i aluminium til biler, valgte vi standard firskærs pindfræsere for hurtigt at etablere de primære referencevægge. Denne tilgang holder skærehastighederne høje, samtidig med at overflader leveres, der er virkelig glatte – nogle gange behøver du ikke engang at foretage nogen efterbehandling.
Shell Mills
Når vi fræser større komponenter eller har brug for at dække meget jord, skifter vi til skalfræsere. En skalfræser er dybest set en stor fræserkrop monteret på sin egen værktøjsholder. Når man laver sidefræsning, er det kun kanterne på siderne, der skærer.
Skalfræseren er ret stor, så den er virkelig stabil. Jeg har set vores ingeniører bruge den til at lave snit i fuld højde på stålformbaser i én arbejdsgang, hvilket er langt bedre end at bruge mindre pindfræsere og gøre det i flere trin. Dette er virkelig vigtigt for vores præcisionsproduktionsprojekter med høj volumen, hvor cyklustid og værktøjslevetid er nøgleparametre.
Sidefræsere (Spredfræsning)
Dette er en mere professionel og klassisk tilgang. Sidefræsere er ret smalle fræsere. De er mest nyttige til krydsfræsning, hvor du kan fastgøre to fræsere til den samme værktøjsholder, fordelt præcis som du ønsker. Denne opsætning giver dig mulighed for at bearbejde to parallelle lodrette overflader på samme tid, hvilket gør det super effektivt.
For nylig, da de masseproducerede grafitelektroder, brugte NOBLE-ingeniører denne metode til at sikre, at de pålideligt kunne bearbejde flere sæt perfekt parallelle finner.
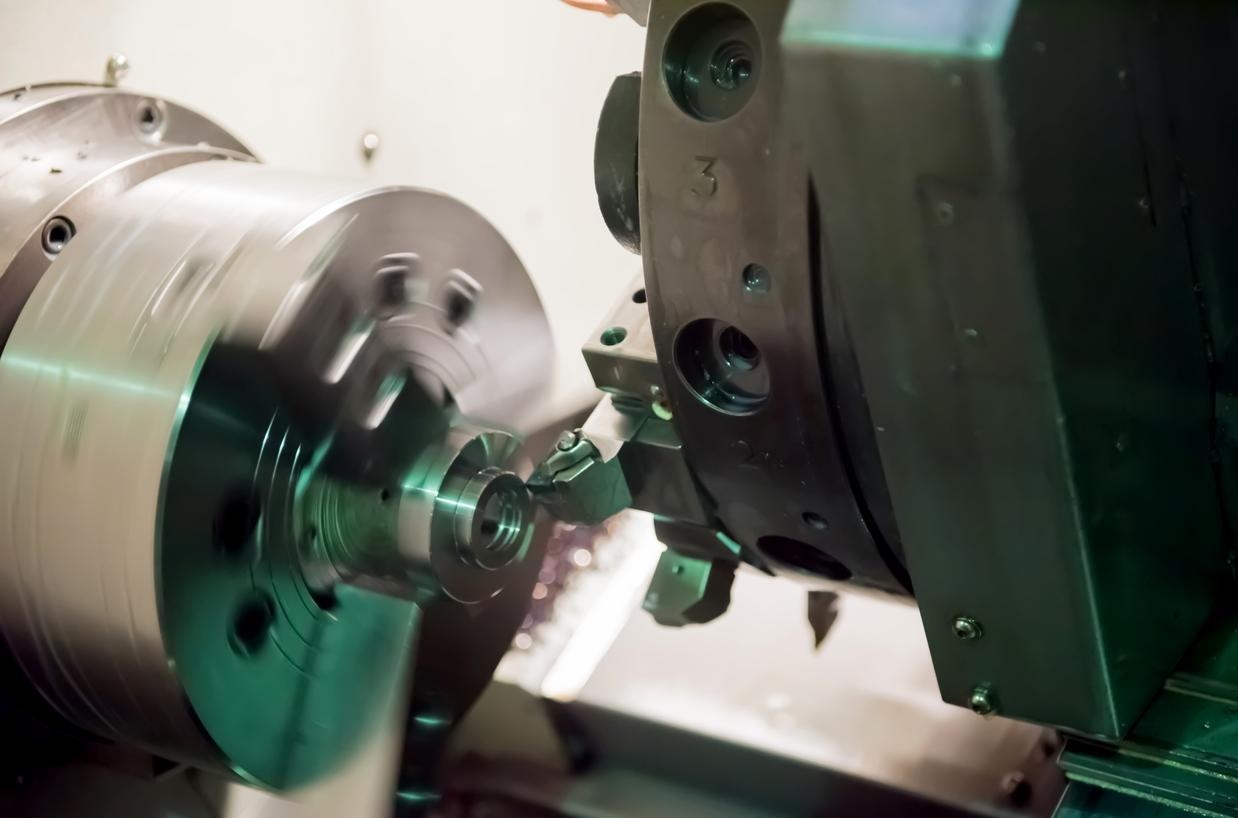
Typer af sidefræsningsoperationer
Ideen bag sidefræsning er ret simpel, men måden det gøres på kan variere meget afhængigt af slutmålet.
Almindelig sidefræsning
Almindelig sidefræsning er den mest basale og enkle bearbejdningsproces. Ét værktøj bearbejder en lodret overflade gennem en enkelt lineær fremføring. Du kan tænke på det som at trimme kanterne på en træplade for at gøre dem lige og firkantede. Denne metode er enkel og effektiv til de fleste basale konturbearbejdninger. Ingeniører bruger den ofte til specialbearbejdning af individuelle dele eller til indledende trimning af råmaterialer.
2. Sporfræsning
Nu går vi videre til en mere effektiv og præcis bearbejdningsteknik. Når vi udfører kantfræsning, låser vi to sideskærere på den samme værktøjsholder, og vi bruger positioneringsringe til at finde den endelige bredde. Med ét rent snit kan de bearbejde to parallelle lodrette overflader på samme tid under sidefræsning.
Det er ret tydeligt, hvordan de er bedre: Afstanden mellem værktøjerne påvirker direkte emnets bredde, hvilket sikrer, at det altid er parallelt under hele sidefræsningsprocessen. Dette er perfekt til bearbejdning af sekskantede planer med specialfremstillede fiksturer eller til præcis bearbejdning af emner til specifikke dimensioner uden at skulle flytte dem.
3. Bandeopdeling
Gruppefræsningsteknologi tager ideen om simultan bearbejdning til det næste niveau. Forestil dig dette: masser af skærende værktøjer med forskellige diametre, bredder og profiler, alle monteret på én spindel. Denne opsætning giver os mulighed for at udføre sidefræsningsoperationer på forskellige overflader, noter og konturer på én gang.
Opsætning er lidt af en hovedpine, men det er det værd for storproduktion. Når man laver mange specialdele, som de flertrinsbearbejdede medicinske implantater, kan kombinationsfræsning virkelig fremskynde tingene.
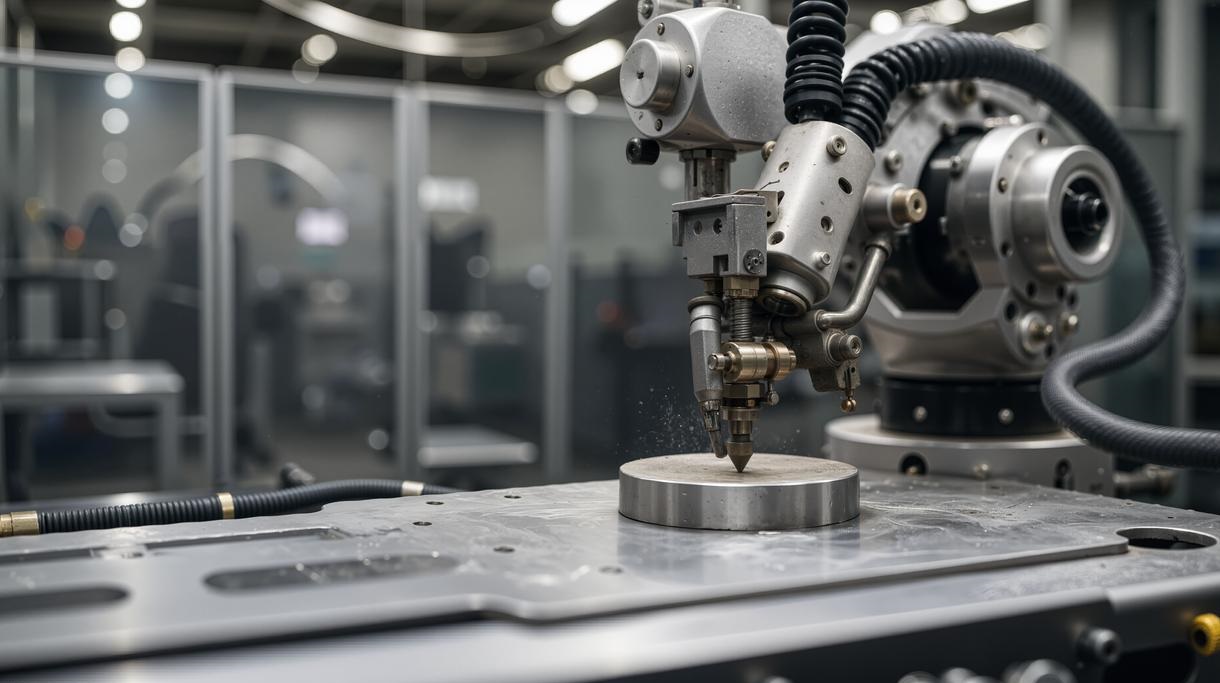
Praktiske anvendelser af sidefræsning
Du finder sidefræsning overalt i et moderne maskinværksted. Det er ikke et abstrakt koncept; det er det daglige arbejde, der omdanner råmaterialer til funktionelle komponenter.
Kvadratering af en blok
Dette er normalt det første trin i bearbejdning af metalemner. Ingeniører skal bearbejde råstøbninger eller barrer til standardterninger, der har præcis den rigtige størrelse. Derefter bearbejdes alle seks flader ved hjælp af en række sidefræsningsoperationer for at etablere den grundlæggende reference for alle efterfølgende processer.
Oprettelse af trin og skuldre
Vi har ofte brug for at bearbejde lodrette overflader for at skabe trin på dele (såsom monteringsflanger eller positioneringsfunktioner). Sidefræsningsoperationer fjerner rent materiale og danner skarpe lodrette skuldre.
Vertikal shaping
Når du laver notfræsning, berører skæreværktøjet kun enden af noten og siderne. Hvor gode notvæggene er, afhænger helt af, hvor god sidefræsningen er. De to lodrette sidevægge dannes af skæreværktøjets yderkant. Notbredden afhænger af værktøjets diameter.
Contouring
Ved at bevæge dele langs flere akser under sidefræseren kan du forme komplekse lodrette konturer på komponenter. Dette er langt fra simpel lineær bearbejdning – vi kan udføre buede vægbearbejdning, præcisionsmønstergravering og organisk formgivning. Denne funktion er virkelig vigtig til specialbearbejdning af dele som bilspecifikke impeller eller formkerner.
Afsked
Dette er den sidste, mere intensive anvendelse. Vi bruger en tynd sporrillesav, som er en speciel type sidefræser, til at skære et færdigt emne væk fra hovedstangmaterialet. Det er et engangsjob i én arbejdsgang, der kræver en solid opsætning og de rigtige værktøjer for at sikre et rent brud og en firkantet snitflade. Det er en ret standard, effektiv måde at afslutte mange af vores produktionscyklusser på.
Specialiserede sidefræsningsstrategier i CNC Msmerter
Når det kommer til moderne CNC-bearbejdning , er basale værktøjsbaner simpelthen ikke længere tilstrækkelige, især når det kommer til højpræcisionsopgaver. Vi bevæger os ind i en tid, hvor bearbejdningsstrategier styres af avanceret software, som virkelig kan forbedre maskinernes ydeevne.
Dynamisk fræsning / Trochoidal fræsning
Dynamisk fræsning bruger specialværktøjer, der skærer med en meget konstant hastighed, så kun et tyndt lag materiale fjernes ad gangen. Det kan virke mærkeligt, men dette design giver dig mulighed for at skære gennem hele tykkelsen og gør det meget nemmere at få arbejdet gjort hurtigt. Værktøjet er altid i bevægelse og fjerner tynde lag for at forhindre, at det bliver overbelastet.
NOBLE bruger denne teknologi til effektivt at grovbearbejde medicinsk udstyrskomponenter i rustfrit stål, hvilket fjerner materiale hurtigere end med konventionelle metoder, samtidig med at værktøjerne holder meget længere.
Højhastighedsbearbejdning (HSM) konturering
Dette er vores foretrukne strategi til efterbehandling af kritiske lodrette vægge. Målet er at gøre det perfekt: en glat overflade og præcise mål. Dette fjerner grundlæggende værktøjsafbøjning, hvilket er en fjende ved en lige væg. Det fjerner også varme fra spånen, så den ikke overføres til emnet. Resultatet er en overflade, der ofte ikke behøver nogen sekundær polering.
Oversigt over nøgleparametre, der skal kontrolleres
| Parameter | Kontroller / Påvirker | Typisk overvejelse |
| Skærehastighed (SFM) | Varme, værktøjsslid | Materialeafhængig. Højere for aluminium, lavere for stål. |
| Feed Rate (IPM) | Produktivitet, spåntykkelse | Balanceret for at opnå en god "spånbelastning" uden at overbelaste værktøjet. |
| Radial spåndybde (Ae) | Skærekraft, værktøjsudbøjning, grov-/sletbearbejdning | Stor til skrubfræsning, lille til sletfræsning. |
| Aksial spåndybde (Ap) | Funktionsdybde, værktøjsengagement | Ofte indstillet til funktionens fulde dybde for effektivitets skyld. |
| Værktøjslængde | Afbøjning og snak | Den allervigtigste faktor for nøjagtighed. Brug det kortest mulige værktøj. |
Vælg NOBLE til dine fræseløsninger
Med topmoderne 3-, 4- og 5-akset fræseudstyr tilbyder vi pålidelige on-demand CNC-fræsningstjenester til hurtig prototyping og produktion af dele. Få højpræcisions, naturtro fræsede dele specialfremstillet af en række forskellige metaller og plasttyper til konkurrencedygtige priser. Avanceret udstyr og omkostningseffektiv pris.
Arbejd med os i kun 4 enkle trin
Med mange års produktionserfaring tilbyder NOBLE de bedste løsninger til alle behov inden for hurtig prototyping og produktion i lav volumen . Vi strømliner innovationscyklussen i fire enkle, men effektive trin.
Upload dit design
Du skal blot uploade dine CAD-filer og indsende tilbudsanmodninger med klare oplysninger online.
↓
Modtag designanalyse
Vi sender dig et design til analyse af fremstillingsevne og gennemsigtig prisfastsættelse.
↓
Start produktion
Vores eksperter vil producere dine dele med de nødvendige teknologier og materialer.
↓
Modtag dine dele
Dine dele vil blive leveret direkte til din dør med strenge deadlines.
Ofte stillede spørgsmål om Side fræsning
Hvad er den primære forskel mellem sidefræsning og endefræsning?
Det handler om den anvendte skæreflade. Sidefræsning bruger værktøjets periferi til at skabe lodrette overflader. Pindfræsning bruger primært værktøjets underside til at skabe vandrette overflader, lommer og hulrum. En pindfræser kan gøre begge dele, men dens navn kommer fra dens evne til at skære med sin ende.
Hvornår skal jeg vælge sidefræsning frem for planfræsning?
Valget dikteres af den geometri, du skal oprette. Brug planfræsning til at skabe en flad, vandret overflade oven på et emne. Brug sidefræsning, når du skal oprette eller afslutte en lodret væg, etablere en præcis bredde eller bearbejde funktioner som trin og slidser. Det handler om overfladens orientering.
Hvorfor er værktøjsudbøjning et stort problem ved sidefræsning?
Den primære skærekraft er radial og skubber skæreren sidelæns. Denne kraft fungerer som en håndtag, der forsøger at bøje værktøjet væk fra emnet. Denne afbøjning fører til unøjagtigheder – en væg, der ikke er lige, eller en dimension, der er uden for tolerancen. Det er den grundlæggende fysiske udfordring, vi håndterer i præcisionsfremstilling.
Hvordan mindsker NOBLE udfordringen med værktøjsafbøjning?
Vi angriber dette fra flere vinkler. Vores CNC-bearbejdningsprotokoller håndhæver brugen af det korteste og mest stive værktøj, der er muligt til jobbet. Vi udnytter avancerede værktøjsbaner som trochoidal fræsning for at opretholde et lavt, konstant radialt indgreb, hvilket reducerer skærekræfterne. Derudover sikrer vores investering i værktøjsholdere af høj kvalitet på vores fabrik maksimalt greb og minimalt kast, hvilket giver et stabilt fundament for hele operationen.
Hvad er fordelene ved straddle milling?
Fordelen er stor effektivitet og garanteret parallelitet. Ved at montere to fræsere på en enkelt spindel bearbejder vi to parallelle lodrette overflader samtidigt i én arbejdsgang. Afstanden mellem fræserne definerer direkte emnets bredde, hvilket eliminerer den kumulative fejl ved at bearbejde hver side separat. Det er en genial metode til højpræcisions-, gentagelig specialbearbejdning.
Kan man bearbejde dybe, tynde vægge med sidefræsning?
Ja, men det er en af de mest krævende udfordringer inden for sidefræsning. Det kræver en omhyggelig strategi. Vi bruger værktøjer med lang rækkevidde og specialgeometrier for at reducere skæretrykket. Processen involverer en række lette, finbearbejdningsmæssige overløb med højhastighedsparametre for at minimere værktøjstrykket og forhindre væggen i at vibrere eller deformere.






