

At vælge den rigtige måde at fremstille dit leveringsrobothus på kan hjælpe eller skade dit projekt. Sådan vurderer du CNC-bearbejdning, sprøjtestøbning, metalpladefremstilling og standardkomponenter. Hver enkelt passer til forskellige præcisions-, volumen- og omkostningsbehov. Sprøjtestøbning sparer penge over 100-500 enheder sammenlignet med CNC og over 500-1,000 enheder sammenlignet med 3D-printning.
Små fejl hober sig hurtigt op. Derfor starter de fleste AMR-robotdele som en CAD-model og gennemgår derefter bearbejdning, færdiggørelse og inspektion. Denne guide viser dig materialer som 17-4 PH rustfrit stål og Ti-6Al-4V titanium, design til fremstilling, og hvordan du vælger den rigtige tilgang til din AMR.
Almindelige fremstillingsprocesser for leveringsrobothuse
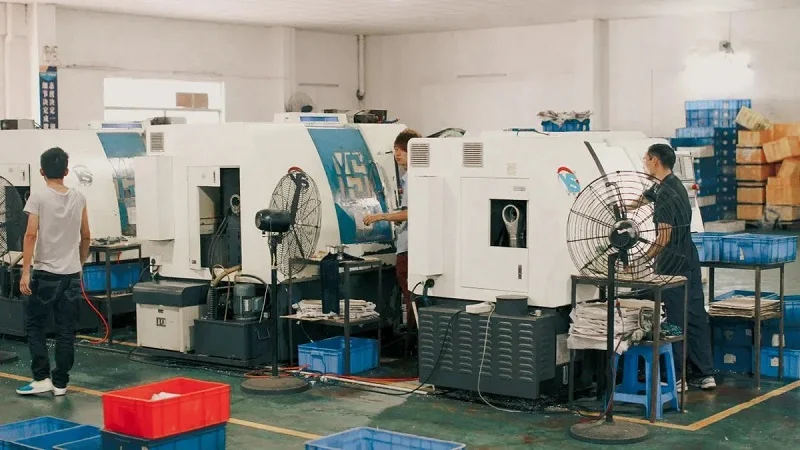
De fire vigtigste fremstillingsprocesser
Til AMR-projekter findes der fire hovedveje. CNC-bearbejdning udskærer præcise former fra massive blokke. Det fungerer godt til samlinger, beslag og sensorbeslag. Processen fjerner materiale lag for lag. Hver passage fjerner en tynd skive. Sprøjtestøbning tvinger varm plastik ind i stålhulrum. Skaller, dæksler og indkapslinger bruger denne metode. Formen koster mere i starten. Men dele produceres hurtigt, når værktøjet er klar. Pladefremstilling skærer, bukker og svejser flade plader. Primære strukturelle rammer bruger denne tilgang. Standarddele kommer fra kataloger. De sparer leveringstid og omkostninger.
Progressiv prægning er en variant af metalplader. En metalstrimmel passerer gennem en række matricer. Hver station ændrer form. Batteribakker og sidepaneler bruger denne metode. Det holder omkostningerne lave ved store mængder.
De fleste AMR-robotdele starter som en CAD-model. Modellen styrer bearbejdning, efterbehandling og inspektion. Dette opdager toleranceproblemer tidligt, før problemerne vokser.
NOBLE er en førende produktionsvirksomhed i Kina. Den tilbyder alle fire processer internt. Kunderne kan prototype hurtigere og skalere op problemfrit.
Præcisions- og volumenafvejninger
Hver proces balancerer præcision og volumen forskelligt. Det rigtige valg sparer tid og penge.
CNC har de snævreste tolerancer. Man kan nå et par tusindedele af en tomme. Delene kommer præcist ud i forhold til CAD-modellen. Men hver del tager tid på maskinen. Store partier koster mere. Det fungerer bedst til lave til mellemstore mængder.
Støbningen bliver ensartet, når formen er klar. Del et og del ti tusind ser ens ud. Repeterbarheden er fremragende. Formomkostningerne er dog høje. Mængden skal retfærdiggøre det. Du har brug for hundredvis eller tusindvis af dele.
Plademetal giver god præcision til strukturelle rammer. Lasere skærer rene kanter. Bøjning øger stivheden. Progressiv prægning håndterer store mængder godt.
Små fejl ophobes på tværs af en samling. Det er toleranceopbygning. En lille forskydning kan vippe den næste del. Kontrol af CAD-modellen hjælper med at undgå dette.
Matchningsproces til boligkrav
For en AMR-robotdel, start med volumen. Lav volumen foretrækker CNC eller metalplader. Mellem volumen mellem hundrede og fem hundrede foretrækker støbning. Høj volumen foretrækker støbning eller progressiv prægning.
Overvej kompleksiteten derefter. Indvendige kanaler kræver CNC eller støbning. Enkle kasser fungerer til metalplader. Dele med smalle hjørner passer bedre til CNC.
Tænk på præcision til sidst. Samleflader kræver snævrere tolerancer. Beslag kræver stærkere materialer. Dæksler kan bruge billigere metoder.
Planlæg på forhånd. En enkelt robotcelle kan tage måneder at sætte op. Tal med en partner tidligt. De kan vejlede dig i dine designvalg. Dette sparer tid og undgår omarbejde.
Præcisions-CNC-bearbejdning til leveringsrobothus
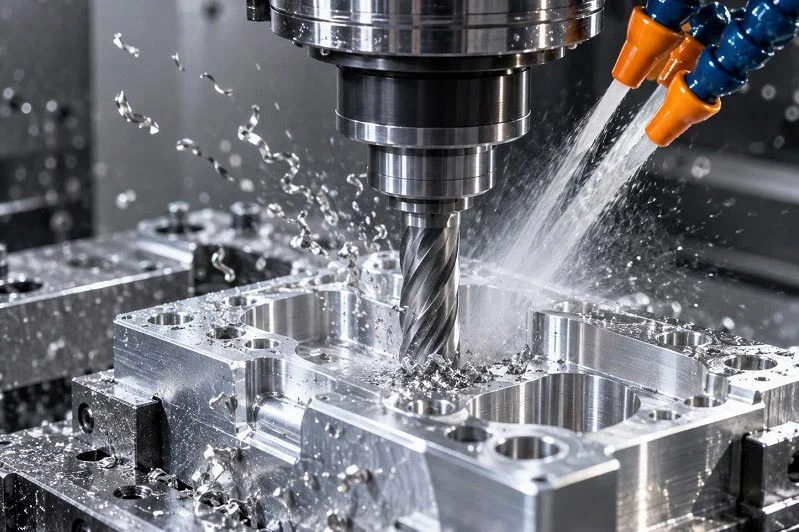
Anvendelser: Led, beslag og sensorer
Præcisions-CNC-bearbejdning af præcisionskomponenter fungerer bedst, når et leveringsrobothus kræver stramme tilpasninger og komplekse former. Skulderhuse, taljeled, hofteled, knæhuse og underekstremiteter er alle afhængige af denne proces. Disse dele skal bevæge sig jævnt og forblive justeret over tusindvis af cyklusser.
Samlinger er øverst på listen. De forbinder strukturelle elementer og bærer belastninger. En vakkelvorn samling ødelægger hele robotten. Endeeffektorer og gribere har også brug for brugerdefinerede grænseflader til plukning, svejsning og inspektionsopgaver. AGV-chassis og -beslag bruger stærke rammer og hjulbeslag. Mange af disse dele har buede overflader og funktioner på flere sider. Et 5-akset CNC-center håndterer dem i én fastspænding. Det reducerer stablingsfejl og forbedrer overfladefinishen.
Sensorbeslag og -stik udgør perceptionssystemet. De kræver høj præcision for at holde sensorerne pegende i den rigtige retning. En lille forskydning ændrer synsfeltet. Det går ud over navigation og sikkerhed. Flystelstruktur og -hus har løsere krav. Men dimensioner og styrke skal stadig opfylde standarder for at kunne håndtere udefrakommende kræfter.
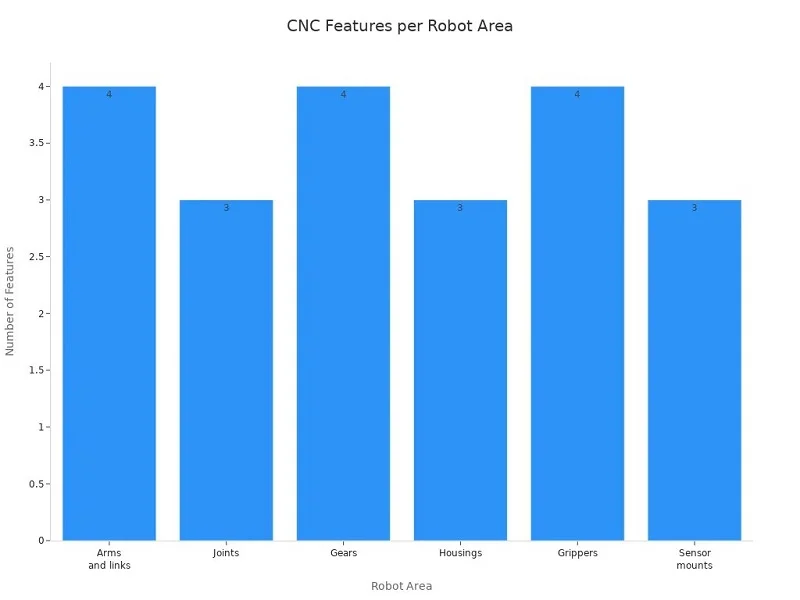
CNC-bearbejdning til robotteknologi producerer centrale robotdele, herunder arme, led, led, gear, huse, griberfingre og sensorbeslag. Disse nøgleenheder styrer mekanisk tilpasning, bevægelsesstabilitet, strukturel justering og lastoverførsel i robotaggregater. Enhver bevægelig og monteringsgrænseflade afhænger af præcis fremstilling for at opretholde ensartet repeterbarhed og monteringsydelse.
Materialer: 17-4 PH rustfrit stål og titanium
Materialevalg er afgørende for succesen af enhver AMR-robotdel. To metaller skiller sig ud for deres højstyrke- og præcisionskomponenter: 17-4 PH rustfrit stål og Ti-6Al-4V titanium.
17-4 PH har en ultimativ trækstyrke på 1275 MPa og en flydespænding på 1060 MPa i henhold til ASTM A693 H900. Dens elasticitetsmodul er 200 GPa. Hårdheden når 38 HRC. Legeringen modstår korrosion meget godt. Den holder også sin form over et bredt temperaturområde. Varmeudvidelseskoefficienten er 10.8 µm/m·K. Maksimal driftstemperatur når 315 °C. Disse egenskaber holder dimensionerne stabile under bearbejdning og i marken.
Ti-6Al-4V titanium giver et bedre styrke-til-vægt-forhold. Det er velegnet til højtydende samlinger og medicinske eller kirurgiske instrumenter. Materialet modstår træthed og korrosion. Men det koster mere, og maskinerne er langsommere. Til en AMR-robotdel, der udsættes for store belastninger, betaler titanium sig. Til mindre kritiske beslag fungerer aluminium 6061-T6 eller 7075-T6 fint. Rustfrit stål 304 og 316 kan håndtere korrosive miljøer. Kulstof- og legeringsstål som 4140 og 4340 tjener som robuste baser.
Tolerancer og inspektion
Tolerancekontrol adskiller god CNC til præcisionsdele fra gennemsnitligt arbejde. For lejesæder og andre præcisionsgrænseflader i leveringsrobothuse ligger typiske tolerancer i området ±0.01-0.05 mm. Kritiske bevægelsesstyringsfunktioner kan nå ±0.003 mm. Et robotledhus lavet af aluminium 7075-T6 krævede engang ±0.005 mm. Det viser, hvad AMR-arbejde kræver.
Tilspænding under ±0.02-0.05 mm øger ofte omkostningerne uden at forbedre systemets ydeevne. Så funktionel tolerance er vigtig. Du skal tilpasse tolerancen til jobbet. En sensormontering kræver en stram dataflade. Det skal et dækpanel ikke.
Inspektion kontrollerer alle kritiske dimensioner. CMM-systemer er førende. Boremålere og højdemålere kontrollerer huller og trin. GD&T-inspektionsteknikker bekræfter form, orientering og placering. Disse trin opfanger fejl før montering. De forhindrer også ophobning af tolerancer på tværs af robotten.
Til AMR-projekter er CNC-bearbejdning stadig det foretrukne valg til samlinger, beslag og sensorbeslag. Det har de snævreste tolerancer og håndterer kompleks geometri. Afvejningen er hastighed og omkostninger ved høj volumen. Men til lave til mellemstore volumener er der intet, der slår det. En enkelt robotcelle kan tage måneder at sætte op. Så start din produktionsplanlægning tidligt. På den måde opfylder dit leveringsrobothus specifikationerne første gang.
Sprøjtestøbning til leveringsrobothus
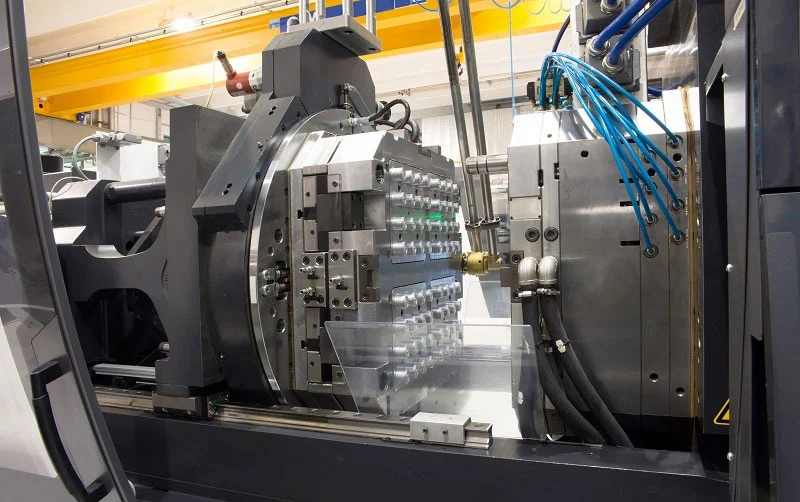
Anvendelser: Skaller, dæksler og kabinetter
Sprøjtestøbning af plastikkapslinger fungerer fantastisk, når man hurtigt har brug for mange identiske skaller. Processen presser smeltet plastik ind i en stålform. Plasten køler ned. Derefter åbner formen sig, og et færdigt låg kommer ud. Til et leveringsrobothus bruges dette til at fremstille den ydre skal, batteridøre, sensorvinduer og låg til kontrolbokse.
Tænk over, hvad disse dele har til fælles. De har tynde vægge. De bruger ribber til at forblive stive. De klikker sammen med tapper og klemmer. En CNC-maskine ville have svært ved det her. At skære hver skal fra en blok spilder materiale og tid. Støbning laver den samme form tusindvis af gange med næsten ingen forskelle. Den gentagelsesnøjagtighed er vigtig for AMR-flåder. Hver robot skal se ud og passe på samme måde.
Dæksler og kabinetter skjuler også de rodede dele indeni. De beskytter printkort, ledninger og motorer mod støv og stænk. En veldesignet skal styrer luftstrømmen og blokerer for spredt lys fra sensorer. Sprøjtestøbning til kabinetter giver dig den frihed. Du kan bygge buer, afstandsstykker og kabelkanaler direkte ind i værktøjet. Ingen ekstra beslag er nødvendige.
Tekniske plasttyper: ABS, PC/ABS, Nylon
Materialevalget bestemmer, hvordan dit kabinet fungerer. Tre typer plast er førende i dette område. Hver især har forskellige styrker.
| Ejendom | Akryl | PC | Nylon (PA) |
| Pris | $$ | $ $ $ | $$ |
| trækstyrke | Medium | Høj | Høj |
| Impact Resistance | Høj | Meget Høj | Medium |
| Varmemodstand | Medium | Høj | Høj |
| Kemisk modstand | Moderat | Moderat | Moderat |
| UV modstand | Dårlig | Fair | Dårlig |
| stivhed | Medium | Høj | Medium |
| Nem at støbe | Nem | Moderat | Moderat |
| Applikationer | Huse, legetøj | Linser, hjelme, elektriske huse | Gear, lejer, bilkomponenter |
ABS er arbejdshesten. Det er en amorf termoplast. Den giver dig sejhed, slagfasthed og en god overfladefinish. Navnet er opdelt i tre dele. Acrylonitril tilføjer hårdhed, varmebestandighed og kemisk resistens. Butadien giver sejhed og slagfasthed. Styren tilbyder glans, styrke og nem forarbejdning. ABS støbes let og koster forholdsvis lidt. Dens svage punkt er UV- og kemisk resistens. Additiver kan løse UV-problemet.
Polycarbonat har meget høj slagstyrke og varmebestandighed. Det forbliver også klart, hvilket fungerer godt til linser og sensorvinduer. Men det koster mere og reagerer dårligt på visse kemikalier. Nylon (PA6, PA66) er semikrystallinsk. Det modvirker slid og afskrabning godt. Gear og lejer bruger det ofte. Nylon absorberer dog fugt. Det skal tørres før støbning.
PC/ABS-blandinger blander det bedste fra begge dele og er almindelige. Til en AMR-robotdel, der kræver robusthed plus et rent udseende, er en PC/ABS-blanding et smart valg.
Værktøjsfremstilling og højvolumenproduktion
Værktøjsfremstilling er hvor sprøjtestøbning til huse bliver seriøst. En stålform koster meget i starten. Den pris giver dig fart senere. Når værktøjet er klar, udkommer delene på få sekunder. Cyklustiden forbliver kort. Arbejdskraften pr. del falder til næsten ingenting.
Denne matematik favoriserer produktion af store huse. Under et par hundrede enheder forbliver formprisen pr. del for høj. Over denne tærskel er støbning bedre end CNC på pris. Det præcise break-even afhænger af delens størrelse og kompleksitet. Et simpelt dæksel når det hurtigere end en kompleks skal med glidere.
Formdesign bestemmer delkvaliteten. Vægtykkelsen skal forblive den samme overalt. Tykke sektioner afkøles langsommere og vrider sig. Ribber tilføjer stivhed uden at tilføje fylde. Trækvinkler lader delen frigives rent. Portplaceringen styrer, hvordan plastik flyder, og hvor svejselinjer dannes. Hvis disse fejl tages, får du synkninger, kortslutninger eller vridning.
Fra et praktisk synspunkt bør du planlægge din produktionstidslinje tidligt. Det tager uger at skære et stålværktøj. En enkelt robotcelle kan tage måneder at sætte op. Så start formdesignet, mens din CAD-model stadig er frisk. På den måde går dit leveringsrobothus fra prototype til produktion uden lange pauser.
Pladefremstilling til leveringsrobothuse
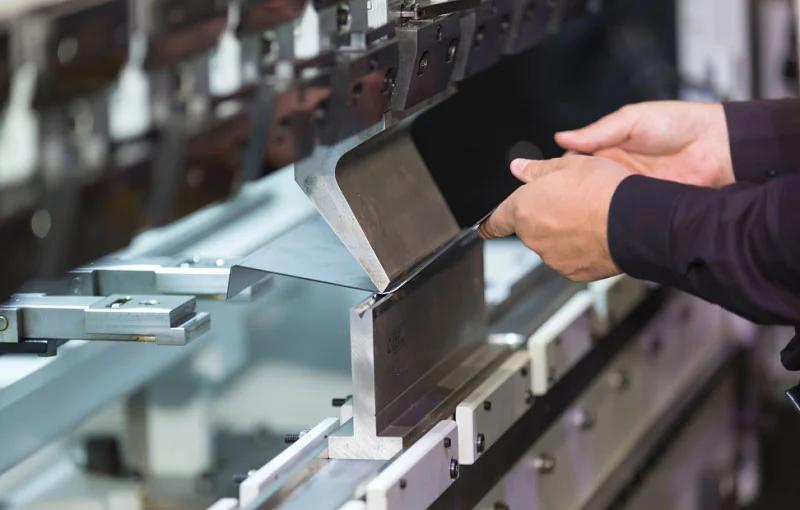
Pladefremstilling til autonome mobile robotter omdanner fladmetal til stærke, lette rammer. Det starter med en CAD-model. Derefter går det gennem skæring, bukning og sammenføjning. Denne metode fungerer godt til hovedrammer og chassisdele. Den holder også omkostningerne lave ved fremstilling af mange dele.
Strukturelle rammer og chassis
Hovedchassis- og rammepladerne er robottens stærke kerne. De holder hjul, batterier, motorer og nyttelastbakker i én let del. Præget aluminium eller højstyrkestål fungerer godt her. Formede ribber, flanger og monteringsbosser tilføjer stivhed uden ekstra vægt. Beskyttende huse og dæksler beskytter elektronik mod regn, støv, stød og hærværk. Flertrins progressive matricer indbygger ventilationsåbninger, kabeludgange, låseklapper og kliklåsfunktioner. Nyttelast- og dørmekanismer får hårdt arbejde hver dag. Præget stål eller aluminium med prægede kanter og sømflanger håndterer slidstærkt. Sensor- og kamerabeslag holder LiDAR, kameraer, ultralydssensorer og antenner i præcis justering. Hjul- og ophængsbeslag bruger højstyrkestampet materiale med formede kiler for at hjælpe dem med at overleve stød fra kantsten og ujævne fortove.
| Anvendelse | Beskrivelse | Materiale/funktioner |
| Hovedchassis og stelplader | Stærk kerne; holder hjul, batterier, motorer, nyttelastbakker | Stemplet aluminium eller højstyrkestål; formede ribber, flanger, buer |
| Beskyttende huse og dæksler | Beskyt elektronik mod regn, støv, slag og hærværk | Flertrins progressive matricer; ventilationsåbninger, kabeludgange, låseflapper |
| Nyttelast og dørmekanismer | Døre, låse, hængsler, bakker, der bruges dagligt | Præget stål eller aluminium; prægede kanter, opsømmede flanger |
| Sensor- og kamerabeslag | Beslag til LiDAR, kameraer, ultralydssensorer, antenner | Progressive matricer; monteringshuller og kabelklemmer i ét trin |
| Hjul- og ophængsbeslag | Hold drivhjul, styrehjul, bærearme | Højstyrkepræget materiale med formede kiler |
Progressiv stansning af dele i store mængder
Progressiv prægning fungerer godt til batteribakker, topdæksler og sidepaneler. En metalstrimmel føres gennem en række prægede fødder. Hver station ændrer form. Dele falder ud med hvert trykslag. Denne metode giver reelle fordele:
- Høj hastighed: Den automatiske proces kører hurtigt.
- Lav arbejdskraft: Én person holder øje med maskinen.
- Minimalt spild: Metalstrimlen spilder meget lidt materiale.
- Repeterbarhed: Mange dele overholder snævre tolerancer uden at miste kvalitet.
- Lav pris pr. del: Hastighed, gentagelsesnøjagtighed og mindre arbejdskraft gør hver del billig.
Det har også begrænsninger. Nogle operationer kræver ekstra trin. Udskæringer, ribber eller gevindskæring kan øge omkostningerne. Dele skal køre med kontinuerlig fremføring. De kan ikke bevæge sig frit uden ekstra arbejde. Opsætninger er permanente for hvert projekt. Skift til et nyt job tager meget tid. Progressive matricesystemer koster også mere end transfermatricesystemer. Fra et praktisk synspunkt betaler denne proces sig kun ved høj volumen. Værktøjsomkostningerne er høje, men prisen pr. del falder hurtigt, når produktionen starter.
Laserskæring, bøjning og svejsning
Laserskæring, bukning og svejsning danner grundlaget for plademetalarbejde i lav til mellemstor volumen. En fiberlaser skærer komplekse 2D-konturer, huller og slidser i én arbejdsgang. Der kræves ikke værktøj. Flade dele holder god præcision. CNC-kantpresser håndterer bøjning med tilbageslagskompensation. De danner V-, U- og kanalformer. Vinkeltolerance og flangedimensioner styres. Bøjningsradius afhænger af materialetykkelsen. Svejsning forbinder emnerne. TIG er egnet til aluminium og rustfrit stål. MIG fungerer til blødt stål. En god svejsesekvens kontrollerer forvrængning. Svejsede samlinger opretholder ensartet nøjagtighed afhængigt af fiksturen.
Designregler er vigtige for laserskæring, bøjning og svejsning. Minimum flangelængde og hul-til-kant-afstand forhindrer revner og svage punkter. De holder også dit AMR-chassis firkantet og stærkt.
Materialevalg binder alt dette sammen. Aluminium holder vægten nede. Stål giver styrke. Det rigtige valg afhænger af belastning, omkostninger og korrosionsbehov. For en AMR-robotdel, der skal forblive stiv og let, er metalplader ofte det smarteste valg. Det balancerer strukturelt design til autonome mobile robotrammer med den virkelige produktionshastighed. En enkelt robotcelle kan tage måneder at sætte op. Så inkluder din metalpladepartner tidligt i designfasen. På den måde går dit leveringsrobothus fra tegning til produktion uden dyre overraskelser.
Standardkomponenter til leveringsrobothuse
Reduktion af leveringstid og omkostninger
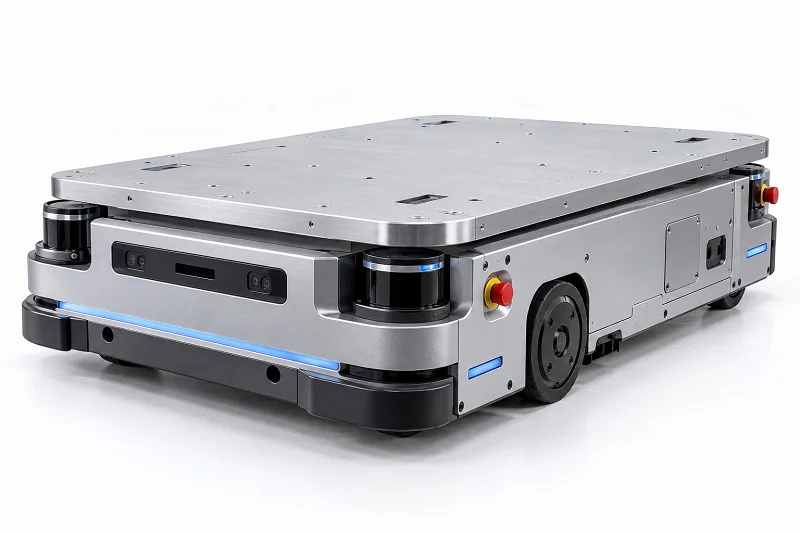
Ikke alle dele af et leveringsrobothus kræver specialarbejde. Katalogreservedele sparer ugers ventetid. De reducerer også omkostningerne med det samme. En standardlejeblok eller en færdiglavet hjulbeslag sendes på få dage. En specialfremstillet version kan tage en måned eller mere. For et AMR-projekt med en stram tidsplan er det tidsrum vigtigt.
Standarddele sænker også risikoen. Leverandøren har allerede testet dem. Du kender belastningsklassificeringen og pasformen. Ingen gæt om tolerancer. Ingen overraskende fejl under en demonstration. For ikke-kritiske steder som kabelklemmer eller adgangspaneler er dette et smart træk. Gem dit specialbudget til de samlinger og sensorbeslag, der virkelig har brug for det.
Integration med brugerdefinerede dele
Det kræver planlægning at blande katalogdele med specialfremstillede dele. En standard fastgørelsesenhed skal have et matchende hul. En indkøbt motorophæng skal have det rigtige boltmønster. Hvis disse dimensioner ikke stemmer overens, får du toleranceopbygning. Små forskydninger akkumuleres. Samlingen vrider sig eller binder.
Start med en CAD-model, der inkluderer alle indkøbte dele. Kontroller grænsefladerne, før du skærer i metal. Det er her, en AMR-robotdel hurtigt kan svigte. Et beslag, der ser fint ud på skærmen, passer muligvis ikke til den rigtige hyldevare. Bed din leverandør om en trin-fil eller en detaljeret tegning. Bekræft derefter selv de kritiske dimensioner. Fra et praktisk synspunkt sparer dette trin timers omarbejde senere.
Kvalitetsovervejelser
Ikke alle katalogdele er lige. Et billigt leje kan have slør. En lavkvalitetsbeslag kan revne under belastning. For en AMR-robotdel, der bærer vægt eller bevæger sig ofte, er kvaliteten vigtig. Tjek leverandørens certificeringer. Se efter materialespecifikationer og belastningsklassificeringer. Spørg om deres fremstillingsproces, hvis databladet er tyndt.
Indgående inspektion opdager problemer tidligt. Mål en prøve fra hvert parti. Kontroller hulstørrelser og planhed. Et par minutter med skydelære slår en mislykket felttest. Før en liste over godkendte leverandører. Spor eventuelle returneringer eller defekter. Over tid fortæller denne registrering dig, hvem der er pålidelig. For et leveringsrobothus, der kører hele dagen, kan et dårligt parti af standarddele stoppe alt. Så behandl katalogvarer med samme omhu som specialfremstillede varer.
Design til leveringsrobothus
Geometrioptimering for hver proces
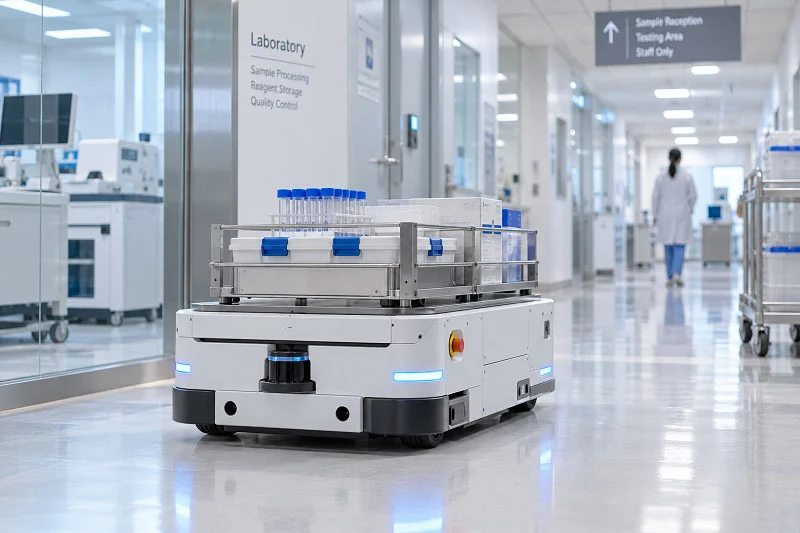
Gode former gør det lettere at bygge. Dårlige former øger omkostninger og spild. Hver proces følger sine egne regler. Spring skarpe indvendige hjørner over ved CNC-bearbejdning. Skarpe hjørner tvinger små værktøjer til at bøje og knække. Brug i stedet brede kurver. Sørg for tilstrækkelig vægtykkelse, og undgå dybe lommer.
Ved sprøjtestøbning skal vægtykkelsen forblive jævn. Tykke områder afkøles langsommere og vrider sig. Ribber tilføjer stivhed uden at være fyldige. Trækvinkler gør det muligt for delene at komme ud rene. Portplacering styrer plastflow og svejselinjer. Brug de samme radier til formningsprocesser som metalplader. Begræns antallet af forskellige radiusstørrelser. Undgå meget små radier, medmindre designet virkelig har brug for dem. Disse designvalg til AMR-robotdele sparer tid og penge. Indstil de løseste tolerancer, der stadig fungerer. Små tolerancer, der ikke påvirker funktionen, øger kun omkostningerne.
Stivhed, vægt og termisk styring
Stivhed og vægt trækker mod hinanden. Du ønsker en stærk ramme, der forbliver let. Materialevalg er vigtigt her. Aluminiumlegeringer som 6061-T6 og 7075-T6 tilbyder høj varmeledningsevne. Varme bevæger sig fra motorviklinger til husets overflade. Magnesiumlegering fungerer også, selvom den koster mere. PEEK-polymer reducerer vægten betydeligt sammenlignet med aluminium og giver god stivhed ved typiske vægtykkelser og et bredt temperaturområde.
Hule aksler kan spare betydelig vægt, samtidig med at de bevarer stivheden, selvom de kræver større diametre. Titanium- og kulfiberkompositaksler giver endnu større vægtbesparelser. Til køling kan faseændringskaviteter forbedre varmeoverførslen med minimal vægttilføjelse. Direkte spole-nedsænkning med dielektrisk væske giver bedre varmebestandighed end en væskekappe. Ribbede aluminiumhuse forbedrer varmeoverførslen over glatte overflader. Disse materialer og fremstillingsvalg former, hvor godt dit leveringsrobothus yder.
Samling og modularitet
Modulært design fremskynder montering og reducerer fejl. Ét modul kombinerer et centrifugalhjul med et forstærket motorhus, der er forseglet og forhåndstestet. Det glider på plads top-down med tyngdekraftens hjælp. Ingen præcisionsakseljustering nødvendig. Ingen dedikerede fastgørelser. Et andet modul bruger en teleskopisk dyse i ét stykke, der forbindes frontalt med en værktøjsfri kliklås. Skruer forsvinder. Et forudforbundet modul bruger en standardiseret elektrisk grænseflade af stiktypen. Manuel ledningsføring gennem smalle passager forsvinder. Det strukturelle basismodul bruger kliklåsmekanismer i stedet for momentbaserede fastgørelseselementer. Højkomplekse grænseflader forsvinder. Til dit AMR-chassis skal du foretrække løsninger, der minimerer omorientering og værktøjsbrug. Understøt præmontering og integration af undermoduler. Foretræk geometrisk simple, klæbemiddelfri designs, der fungerer med automatiseret håndtering. Disse valg gør det nemmere at bygge, servicere og opgradere dit leveringsrobothus.
Materialer til leveringsrobothus
Primære materialer til AMR-robotdele
Valg af materialer til AMR-robotdele starter med ét spørgsmål: Hvad skal denne del gøre? En samling, der bærer tunge belastninger, kræver andre materialer end et dækpanel. Derfor er materialevalg til et leveringsrobothus aldrig en universel løsning. Du vejer fire ting op mod hinanden: vægt, styrke, slagfasthed og pris.
Letvægtsplast som polypropylen- og polyethylenskum reducerer inertien og forlænger batteriets levetid. De reducerer også slid på motorer og aktuatorer. Det betyder længere serviceintervaller og bedre systemeffektivitet. Strategisk brug af kompositplast med glas- eller kulfiberforstærkning giver styrke uden ekstra masse. For AMR-platforme tæller hvert gram.
Metaller: Aluminium, Rustfrit stål, Titanium
Metaller dominerer den strukturelle side af et leveringsrobothus. 6061 aluminium til strukturelle rammer giver en fantastisk balance mellem styrke og vægt i materialevalget. Det er nemt at bearbejde og svejse. Det modstår korrosion. Og det koster mindre end titanium. Til de fleste AMR-chassis og -beslag klarer 6061-T6 jobbet.
17-4 PH rustfrit stål er et løft, når du har brug for seriøs styrke. Det opnår en trækstyrke på 1275 MPa og en flydespænding på 1060 MPa i henhold til ASTM A693 H900. Det bekæmper også korrosion og holder sin form over et bredt temperaturområde. Ti-6Al-4V titanium tilbyder det bedste styrke-til-vægt-forhold af de tre. Det er velegnet til højtydende samlinger. Men det koster mere og bearbejder langsommere. Så gem det til kritiske steder.
Plast og kompositter
Plastikhåndtag, dæksler og ikke-strukturelle huse. Tabellen nedenfor sammenligner de vigtigste muligheder for et hus til en leveringsrobot.
| Plast Type | De vigtigste fordele | Begrænsninger og overvejelser | Almindelige robotapplikationer |
| Akryl | Sejhed, slagfasthed, god overfladefinish, nem at støbe, relativt lav pris | Dårlig UV- og kemisk resistens, medium varmeafbøjning | Huse, elektroniske kabinetter, prototyper |
| Polycarbonat (PC) | Høj slagstyrke, gennemsigtighed, fremragende varmebestandighed | Tilbøjelig til spændingsrevner, følsom over for kemikalier, dyr | Linser, sikkerhedsbriller, elektriske huse |
| Nylon (PA) | Høj styrke, slidstyrke, gode slidegenskaber, selvsmørende | Absorberer fugt, kræver tørring før støbning | Gear, lejer, bilkomponenter |
AMR-applikationer i den virkelige verden viser, hvordan disse plasttyper fungerer. Autonome traktorer og høstmaskiner bruger UV-stabiliseret plast til at modstå langvarig soleksponering. Sensorhuse og kamerahuse er lavet af transparente, ridsefaste polymerer. Bløde gribere af fleksibel plast håndterer sarte frugter og grøntsager uden at blive beskadiget. Fugtbestandige materialer sikrer pålidelig drift under høj luftfugtighed og våde forhold. Holdbare ABS- og polycarbonatblandinger modstår hyppig fysisk interaktion.
For at bekæmpe ældning vælger ingeniører plast med indbyggede UV-stabilisatorer, hydrolysebestandighed og kemisk inertitet. For eksempel tilbyder visse kvaliteter af polycarbonat og UV-stabiliseret ABS overlegen vejrbestandighed, hvilket gør dem velegnede til droner, landbrugsrobotter og autonome køretøjer.
Både CNC-bearbejdning og sprøjtestøbning fungerer med disse metal- og plastmaterialemuligheder. Det rigtige valg afhænger af din volumen, præcisionsbehov og budget. En enkelt AMR-robotdel kan bruge tre forskellige materialer. Det er normalt. Bare sørg for, at hvert valg tjener et formål.
Valg af en fremstillingsproces til leveringsrobothus
Kriterier: Volumen, kompleksitet, præcision
Tre ting styrer valget af ethvert leveringsrobothus. Volumen kommer først. Lav volumen betyder CNC-bearbejdning eller metalplader. Høj volumen peger på sprøjtestøbning eller prægning. Langsom CNC-bearbejdning fungerer ikke godt med store partier. Værktøjsbaserede processer tager over, når du har passeret dette punkt.
Kompleksitet er det næste, der betyder noget. Snævre hjørner kræver CNC. Værktøjsbaserede processer håndterer komplekse former, når designet er fastlagt. Kvalitet spiller også en rolle. Præcisionsoperationer kræver automatiserede værktøjer for at opnå det samme resultat hver gang.
Præcision afrunder listen. CNC fra billet er egnet til komponenter med høj tolerance. Lejesæder kræver den nøjagtighed. Tilpas tolerancen til opgaven. Gør den ikke strammere end samlingen kræver.
Antallet af dele er også vigtigt. Samling af dele reducerer cyklustiden. Design dit leveringsrobothus til at bruge færre dele.
Valg af den rigtige proces til AMR-robotdele
Hver AMR-robotdel har et naturligt hjem. Strukturrammer fungerer bedst med metalplader. Sensorhuse går videre til sprøjtestøbning. Lav volumen kræver CNC eller metalplader. Ingen værktøjsinvestering nødvendig. Højvolumenproduktion bruger sprøjtestøbning. Omkostningerne pr. del falder forbi break-even-punktet. Dette punkt ligger over 100-500 enheder sammenlignet med CNC. Det ligger over 500-1,000 enheder sammenlignet med 3D-printning. Denne tærskel for lav volumen vs. højvolumenproduktion bestemmer processen.
For kritiske AMR-robotdele skal du vælge den metode, der passer bedst. Komplekse hule former med indvendige ribber kræver sprøjtestøbning eller CNC. Enkle beslag fungerer med metalplader. Standarddele reducerer omkostningerne. Brug først motorer fra kataloger. Spar specialarbejde til dele, der virkelig har brug for det. Valg af den rigtige proces til AMR-robotdele starter med en simpel regel. Match processen med delen. For en AMR er styrken vigtigst. AMR'en håndterer tunge belastninger dagligt. En veldesignet AMR kører i årevis.
Medbring dine designs til en produktionspartner for en DFM-gennemgang. Deres ingeniører vil identificere omkostningsdrivere tidligt og foreslå løsninger, før værktøjsproduktionen starter. Den rigtige teknologipartner hjælper dig med at reducere time-to-market.
Cost benefit analyse
Penge afgør den endelige beslutning. Materialeomkostningerne varierer mellem processer. For maskinbearbejdede huse er prisen på rå billet mere vigtig end nettovægten. For støbte dele er harpikskvaliteten vigtig. Konverteringsomkostningerne er lig med opsætningsomkostningerne divideret med batchstørrelsen plus maskintiden.
Værktøjsproduktion rammer hårdt i starten. En form spredt over mange dele tilføjer kun lidt pr. enhed, men spredt over et lille antal tilføjer meget. Udbytte og kassation ændrer også tallene. Omkostninger pr. god enhed er lig med omkostninger pr. forsøgt enhed divideret med faktoren for gode enheder. Kalibrering og testning kan dominere omkostningerne ved præcisionshuse.
Nulpunktsformlen er enkel. Forskellen i faste omkostninger divideret med besparelsen i variable omkostninger. Beregn først tallene. Kapaciteten betyder også noget. Lav udnyttelse øger omkostningerne. En enkelt robotcelle kan tage måneder at sætte op. Planlæg på forhånd. Start din produktionspartner tidligt. Dit leveringsrobothus rammer produktionen til tiden.
Partnerskab med NOBLE om fremstilling af leveringsrobothuse

Kernekompetencer: Metal- og plastforarbejdning
NOBLE kører alle fire processer under ét tag. Du får CNC-bearbejdning, sprøjtestøbning og plademetalfremstilling fra én partner. Dette reducerer koordineringstiden og holder kvaliteten ensartet. Det er vigtigt for alle leveringsrobothuse. CNC-bearbejdning håndterer snævre tolerancer for samlinger og beslag. Sprøjtestøbning producerer hurtigt skaller og dæksler. Plademetalfremstilling bygger rammer og chassis. NOBLE udfører også progressiv prægning til store dele som batteribakker. Deres sprøjtestøbeværksted arbejder med ABS, PC/ABS, nylon og mere. De justerer cyklustider og gateplaceringer for hver del. Denne ekspertise hjælper AMR-applikationer med at få pålidelige huse. NOBLE understøtter også små kørsler med sprøjtestøbningsværktøjer, der hurtigt betaler sig. Fra prototype til produktion skalerer deres sprøjtestøbningsfunktioner problemfrit. De blander endda sprøjtestøbning med CNC-bearbejdning til hybriddele. Denne fleksibilitet sparer tid for AMR-robotdele.
Kvalitetscertificeringer
Kvalitet er vigtig for ethvert leveringsrobothus. NOBLE har kvalitetsstyringscertificeringer, der garanterer proceskontrol. Her er, hvad de betyder:
- Kvalitetsstyringssystemet dækker hvert trin fra råmateriale til færdig del.
- Yderligere certificeringer giver mulighed for designkontrol, risikostyring og sporbarhed. Dette er vigtigt for medicinsk robotteknologi og højpræcisionskomponenter til AMR.
- Regelmæssige overvågningsrevisioner sikrer løbende overholdelse af reglerne.
Med disse standarder forbliver afvisningsraterne lave. Uanset om du bruger sprøjtestøbning til kabinetter eller CNC-bearbejdning til beslag, gentages processen nøjagtigt. NOBLE følger også reglerne for materialeoverholdelse. Hvert parti sprøjtestøbeharpiks opfylder specifikationerne. Til fremstilling af AMR-robotdele giver disse certificeringer dig tryghed. De sikrer, at delene fungerer i kritiske systemer, fra sensorbeslag til strukturelle rammer.
Fuld service fra design til montering
NOBLE fremstiller ikke kun dele. De hjælper fra starten. Deres ingeniører gennemgår din CAD-model og foreslår forbedringer. For eksempel kan de justere vægtykkelsen til sprøjtestøbning eller tilføje trækvinkler. De håndterer også efterbehandling og montering. Du sender et design og får et komplet robothus tilbage. NOBLE håndterer også sourcing af standardkomponenter. De integrerer alt i én endelig enhed. Denne full-service-tilgang reducerer leveringstiden. Til fremstilling fokuserer du på software og test. NOBLE tager sig af hardwaren. Deres sprøjtestøbningsværktøjer bygges hurtigt. CNC-bearbejdning kører sideløbende. Pladefremstilling tilføjer strukturel støtte. Alt samles til inspektion og forsendelse. Denne end-to-end-kapacitet gør fremstillingen af AMR-robotdele mere gnidningsfri. Du får en partner, der løser problemer tidligt.
Ingen enkelt proces fungerer bedst for alle dele i leveringsrobothuset. Det rigtige valg afhænger af, hvor mange du har brug for, hvor præcist det skal være, og dit budget. Standardkomponenter fremskynder udviklingen og sparer penge. Så find ud af, hvad dine AMR-robotdele har brug for først. Tal derefter med en produktionspartner tidligt. Det trin sparer tid og forhindrer dyrt omarbejde.
Klar til at komme i gang? Kontakt NOBLE for en designgennemgang eller et tilbud. De tilbyder komplet produktion med kvalitetscertificeringer. Deres team hjælper med AMR-projekter fra prototype til fuld produktion. Lad deres ingeniører hjælpe din AMR med at få succes.
Ofte stillede spørgsmål om leveringsrobotboliger
Hvilken proces fungerer bedst til dele med lav volumen?
CNC-bearbejdning eller pladefremstilling fungerer godt. Ingen af delene kræver forudbetaling af værktøj. Dette holder omkostningerne nede, når du laver mængder.
Hvornår bliver sprøjtestøbning billigere?
Over 100-500 enheder sammenlignet med CNC. Over 500-1,000 enheder sammenlignet med 3D-print. Formomkostningerne bliver det værd ved større volumener.
Hvad er toleranceopbygning i et leveringsrobothus?
Små størrelsesfejl akkumuleres på tværs af en samling. En lille forskydning flytter den næste del ud af plads. Tidlig kontrol af CAD-modellen forhindrer disse problemer.
Hvilken plastik fungerer bedst til udendørs leveringsrobothuse?
UV-stabiliseret plastik som visse typer polycarbonat eller ABS med UV-tilsætningsstoffer fungerer bedst. Begge modstår solskader bedre end normalt ABS. Disse blandinger holder dit robothus pænt i årevis.
Hvor snævre kan CNC-bearbejdning holde tolerancer?
Normal præcision ligger i området ±0.01-0.05 mm. Vigtige bevægelsesstyrede dele kan nå ±0.003 mm. Større tolerancer gør ikke altid, at delen fungerer bedre.
Hvilke certificeringer skal jeg kigge efter hos en partner?
Kig efter kvalitetsstyringscertificeringer, der sikrer proceskontrol og lave kassationsrater.
Kan jeg blande standarddele med et specialbygget leveringsrobothus?
Ja. Kontroller først grænsefladestørrelserne i din CAD-model. Standardlejer og beslag sparer ventetid. Kontroller pasformen, før du skærer metal til dit robothus.






