
Præcisionsoptiske komponenter styrer lys med forbløffende nøjagtighed – tænk på rumteleskoper, der indfanger svage galakser. Disse dele falder i tre grupper: typer, materialer og processer. Markedet for præcisionsoptik nåede 29.0 milliarder dollars i 2024, drevet af efterspørgslen efter højtydende systemer. Rumteleskoper kræver en overfladenøjagtighed på λ/10 eller bedre, kontrolleret med interferometri. Materialer som siliciumcarbid og Zerodur modstår termiske forskydninger. Fremstillingen af dem kræver computerstyret polering og ionstråleberegning. Miljøtest dækker vibrations-, stød- og termiske vakuumcyklusser i henhold til MIL-STD-1540. Denne guide ser på, hvordan optiske dele opfylder så høje standarder. Vi tjekker linsetyper, fremstillingsmetoder og materialevalg. Du lærer, hvad der gør præcisionsoptiske dele pålidelige under barske forhold. Uanset om du designer billeddannelsessystemer eller laseroptik, giver denne praktiske oversigt dig den vigtigste viden, du har brug for.
Præcisionsoptiske komponenter styrer lys med forbløffende nøjagtighed – tænk på rumteleskoper, der indfanger svage galakser. Disse dele falder i tre grupper: typer, materialer og processer. Markedet for præcisionsoptik nåede 29.0 milliarder dollars i 2024, drevet af efterspørgslen efter højtydende systemer. Rumteleskoper kræver en overfladenøjagtighed på λ/10 eller bedre, kontrolleret med interferometri. Materialer som siliciumcarbid og Zerodur modstår termiske forskydninger. Fremstillingen af dem kræver computerstyret polering og ionstråleberegning. Miljøtest dækker vibrations-, stød- og termiske vakuumcyklusser i henhold til MIL-STD-1540. Denne guide ser på, hvordan optiske dele opfylder så høje standarder. Vi tjekker linsetyper, fremstillingsmetoder og materialevalg. Du lærer, hvad der gør præcisionsoptiske dele pålidelige under barske forhold. Uanset om du designer billeddannelsessystemer eller laseroptik, giver denne praktiske oversigt dig den vigtigste viden, du har brug for.
Typer af præcisionsoptiske komponenter
Præcisionsoptiske komponenter falder i tre hovedgrupper. Hver gruppe har en forskellig funktion. Tabellen nedenfor giver et hurtigt overblik over disse kategorier.
| Kategori | Primær funktion |
| Objektiver | Fokuser eller spred lys; korriger aberrationer for præcis strålekontrol på tværs af UV- til IR-bølgelængder |
| Spejle og reflekterende elementer | Omdiriger lys med minimalt tab; bruges til laserstyring og strålestabilisering |
| Prismer og stråledelere | Ændre retning, polarisering eller spektral sammensætning; opdele lys i flere baner |
| Filtre, vinduer og belægninger | Isoler eller bloker spektralområder; beskyt udstyr, mens lyset transmitteres uden forvrængning |
Disse komponenter arbejder sammen for at skabe højtydende systemer. Hver kategori indeholder mange undertyper. Lad os se nærmere på hver enkelt.
Linser og deres anvendelser
Linser er de mest almindelige optiske komponenter. De bøjer lys for at danne billeder eller fokusere stråler. Formen og materialet på en linse bestemmer dens optiske ydeevne. Forskellige linsetyper løser forskellige problemer.
Sfæriske, asfæriske og akromatiske linser
Sfæriske linser har buede overflader, der matcher en kugle. De er enkle at lave. Men de lider af sfærisk aberration. Lysstråler rammer forskellige fokuspunkter. Dette reducerer billedkvaliteten. Asfæriske linser løser dette problem. Deres overfladeform ændrer sig gradvist fra centrum til kanten. Dette fjerner sfærisk aberration. Resultatet er skarpere billeder med færre elementer. Akromatiske linser kombinerer to typer glas. De bringer to bølgelængder til det samme fokuspunkt. Dette reducerer farvefraser. Mange billeddannelsessystemer bruger akromatiske dubletter for bedre farvekorrektion. Optikdesignere vælger ofte asfæriske linser, når vægten betyder noget. De har brug for færre elementer for at få det samme resultat.
Billeddannelses-, laser- og mikroskopsystemer
Linser er afgørende for mange anvendelser. Medicinsk billeddannelse bruger præcisionsoptik til at se ind i kroppen. Præcisionsbilleddannelse øger diagnosens nøjagtighed med op til 30 % i medicinske anvendelser. Det er en enorm forbedring. Kvalitetskontrol i fremstillingen er også afhængig af linser. De hjælper med at opdage små defekter i materialer. Industriel automatisering og mikroskopi bruger linser til detaljeret inspektion. Lasersystemer bruger også ekspanderlinser. Implementering af laserekspanderlinser kan forbedre billedopløsningen med 40 %. 5MDT-seriens bi-telecentriske linser er et godt eksempel. De er designet til halvleder- og displayapplikationer. Disse linser giver præcisionsbilleddannelse med et forstørrelsesområde på 0.14X til 0.5X. De har også arbejdsafstande på op til 200 mm. Dette muliggør inspektion med høj nøjagtighed under barske forhold. Forskningslaboratorier bruger disse linser til avancerede eksperimenter.
Spejle og prismer
Spejle og prismer omdirigerer lys på forskellige måder. Spejle reflekterer lys. Prismer bruger brydning eller total intern refleksion. Begge er centrale dele af optiske systemer.
Flade, buede og reflekterende elementer
Flade spejle ændrer lysretning uden at ændre fokus. De er enkle og effektive. Buede spejle fokuserer eller spreder lys. De fungerer som linser, men med mindre tab. Dette gør dem ideelle til højtydende lasere. Reflekterende elementer er afgørende i lasersystemer. De styrer stråler med meget lidt energitab. Dette er vigtigt for optik i højenergianvendelser.
Anvendelser af strålestyring, dispersion og periskop
Spejle bruges til laserstråledirigering. Dette kaldes strålestyring. De hjælper også med detektion af flere kanaler. Optiske testopstillinger bruger spejle til at dirigere lys langs præcise baner. Periskopsystemer bruger spejle til at se rundt om hjørner. Enhver applikation, der kræver flere stråleretninger i trange rum, drager fordel af spejle. Prismer tilføjer endnu en funktion. De kan sprede lys i dets farver. Dette er nyttigt til spektroskopi og forskning. Nogle prismer roterer billeder eller ændrer stråleretningen med 90 grader.
Filtre, vinduer og stråledelere
Disse komponenter styrer lys på bestemte måder. Filtre blokerer eller lader bestemte bølgelængder passere. Vinduer lader lys passere, mens de beskytter systemet. Stråledelere deler lys i to eller flere baner.
Båndpas-, dikroiske og beskyttelsesfiltre
Båndpasfiltre lader kun et smalt område af bølgelængder passere igennem. De bruges i fluorescensbilleddannelse og spektroskopi. Dikroiske filtre opdeler lys baseret på bølgelængde. De reflekterer nogle farver og lader andre passere. Dette er nøglen til flerfarvebilleddannelse. Beskyttelsesfiltre blokerer skadelige bølgelængder. De beskytter følsomme detektorer mod skader. Mange forskningsopsætninger bruger flere filtre til at isolere specifikke signaler.
Optiske vinduer og stråledelerkuber
Optiske vinduer er flade stykker glas eller krystal. De lukker lys ind i et system, samtidig med at de forsegler det mod støv. Materialet skal passere de rigtige bølgelængder uden forvrængning. Stråledelerkuber deler en stråle i to baner. De bruger en tynd belægning ved grænsefladen. Denne belægning reflekterer en del af lyset og transmitterer resten. Forholdet kan være 50:50 eller andre opdelinger. Disse komponenter er afgørende for interferometri og lasersystemer. De hjælper med at bygge komplekse optiske systemer med flere strålebaner.
NOBLE er en førende kinesisk producent med exceptionel service og bearbejdningsekspertise. De hjælper kunder med effektivt at gennemføre prototypefremstilling og masseproduktion. Deres viden om optiske komponenter hjælper ingeniører med at vælge den rigtige del til hvert job. De arbejder med alle typer af disse optiske komponenter.
Fremstillingsprocesser for præcisionsoptiske komponenter
Fremstilling af præcisionsoptiske dele kræver mange omhyggelige trin. Hvert trin ændrer delens form, overflade eller måden, den fungerer på. Den rigtige metode afgør, om den endelige del opfylder dens strenge specifikationer. Lad os se på de vigtigste processer, der anvendes i dag.
CNC slibning, Polering og CNC Machining
Slibning, polering og CNC-bearbejdning er de tre hovedprocesser. De danner grundlaget for fremstilling af præcisionsoptik. De omdanner råmaterialet til en færdig linse eller et færdigt spejl.
Formning og Overfladebehandling Teknikker
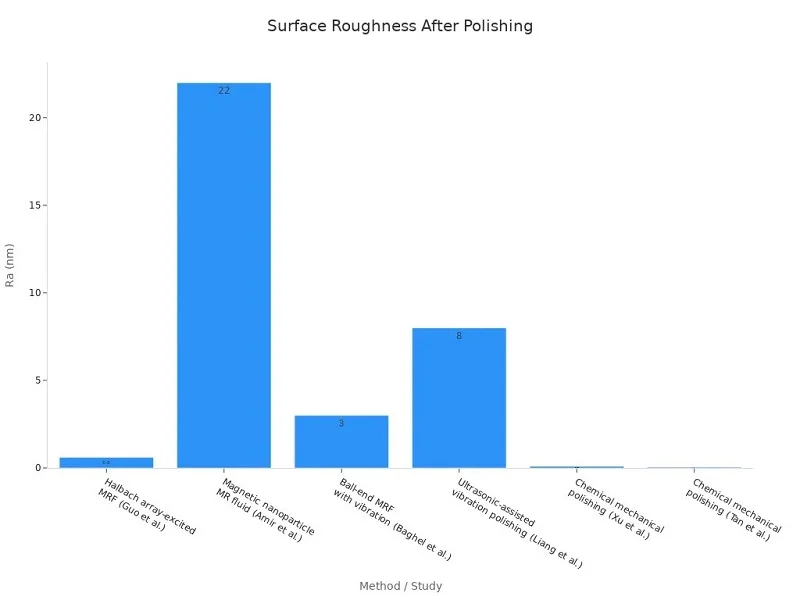
Slibning er det første trin. Det fjerner store mængder materiale hurtigt. Målet er at komme tæt på den endelige form. Efter slibning kommer polering. Polering gør overfladen glat som et spejl. Forskellige metoder giver forskellige resultater. Tabellen nedenfor viser nogle overfladeruhedsværdier fra nyere undersøgelser.
| Metode | Opnået Ra (nm) |
| Halbach array-exciteret MRF (Guo et al.) | 0.6 |
| Magnetisk nanopartikel MR-væske (Amir et al.) | 22 |
| Kugleformet MRF med vibration (Baghel et al.) | 3 |
| Ultralydassisteret vibrationspolering (Liang et al.) | 8 |
| Kemisk-mekanisk polering (Xu et al.) | 0.093 |
| Kemisk-mekanisk polering (Tan et al.) | 0.04 |
Som du kan se, opnår denne metode den laveste ruhed. Det er vigtigt for højtydende optik. Tabellen nedenfor sammenligner disse værdier visuelt.
Præcisionsslibning og -finish kan opnå en formfejl på λ/10 eller bedre. Det er meget præcist. De rigtige fremstillingsmetoder er med til at opfylde disse høje standarder. Virksomheder som NOBLE bruger disse teknikker til at fremstille pålidelige optiske dele til krævende opgaver.
CNC til brugerdefinerede og komplekse geometrier
CNC-bearbejdning tilføjer et ekstra niveau af kontrol. Den bruger computerstyrede værktøjer til at skære præcise former. Tolerancerne er imponerende. CNC-bearbejdning kan holde ±0.0005″ eller bedre. Repeterbarheden i masseproduktion forbliver inden for ±0.005 mm. Her er de vigtigste fordele ved CNC til optiske dele:
- Høj præcision og stramme tolerancerCNC opnår præcision på mikronniveau. Dette sikrer, at linser og spejle flugter perfekt.
- Komplekse geometrier muliggjortMultiaksede CNC-maskiner fremstiller komplekse former og buede overflader i én opsætning.
- Repeterbarhed på tværs af produktionskørslerCNC holder den samme størrelse fra prototype til fuld produktion.
- Integreret overfladebehandlingCNC kan tilføje overfladebehandlinger under eller efter bearbejdning.
- Effektivitet og fleksibilitetCNC kombinerer fræsning, boring og formning i én opsætning.
- Materiale alsidighedCNC-bearbejder aluminium, rustfrit stål, titanium og messing.
Dette gør CNC fremragende til brugerdefinerede optiske dele. Det bliver nemt at lave komplekse former. NOBLE tilbyder CNC-bearbejdningstjenester til både prototypefremstilling og masseproduktion. Deres færdigheder hjælper ingeniører med at få komplekse dele fremstillet korrekt.
Diamant Drejning og fotolitografi
Disse to processer håndterer særlige tilfælde. Diamantdrejning skaber asfæriske former. Fotolitografi skaber små mønstre.
Enkeltpunkts diamantdrejning til asfæriske afgrænsninger
Enkeltpunkts diamantdrejning bruger et diamantværktøj til at skære linseoverflader. Det fungerer godt til asfæriske linser. Disse linser har komplekse kurver, der er vanskelige at lave med standardpolering. Resultaterne er meget præcise. G&H sætter en overfladeformfejl på ≤0.25 μm PV til diamantdrejning. Asphera rapporterer en overfladenøjagtighed på PV = 0.07 μm og en overfladeruhed på 0.9 nm. Det er godt nok til mange avancerede systemer. Denne proces er almindelig inden for luftfarts- og forsvarsforskning.
Fotolitografi til mikrooptik og fotonisk integration
Fotolitografi stammer fra halvlederverdenen. Det bruger lys til at overføre mønstre til en overflade. Denne metode fremstiller mikrolinsearrays og fotoniske enheder. Mønstrene kan være meget små. Tænk på linserne i smartphonekameraer. Eller bølgelederne i fiberoptiske netværk. Fotolitografi muliggør masseproduktion af bittesmå optiske dele. Det er en nøglemetode til moderne elektronik.
Præcisionsbelægning og metrologi
Belægninger ændrer, hvordan lys interagerer med en overflade. Måleteknikker kontrollerer, at alt overholder specifikationerne. Begge dele er afgørende for den endelige ydeevne.
Antireflekterende og højreflekterende belægninger
Belægninger kontrollerer refleksion og transmission. Antireflekterende belægninger reducerer blænding. Højreflekterende belægninger gør refleksionen så høj som muligt. Tabellen nedenfor viser nogle almindelige belægningsspecifikationer.
| Belægningstype | Bølgelængdeområde | Reflektion | transmittans |
| Generel AR-belægning | Afhænger af design | Så lave som 0.05% | Typisk meget høj |
| BBAR BARC-5 | 425-675 nm | < 0.5% gennemsnit | Ikke med |
| BBAR BARC-11 | 400-1100 nm | < 1.0% gennemsnit | Ikke med |
| UV BBAR | 275-425 nm | < 0.5% gennemsnit | Ikke med |
| Telekommunikations-BBAR | 1450-1650 nm | < 0.25% gennemsnit | Ikke med |
| Smalt bånd @1550 nm | ~1550 nm | < 0.25% standard, < 0.05% høj ydeevne | Ikke med |
| Smalt bånd @632.8 nm | ~632.8 nm | < 0.25% standard, < 0.05% høj ydeevne | Ikke med |
| MWIR-BBAR | 3-5 µm | < 1.0 % båndgennemsnit | Ikke med |
| LWIR-BBAR | 8-12 µm | < 1.0 % båndgennemsnit | Ikke med |
Disse avancerede belægninger får systemer til at fungere bedre. Lasersystemer har brug for lag med høj reflektion for at holde energien i strålen. Billeddannelsessystemer har brug for antireflektionslag for at reducere spredt lys. Avancerede belægninger bidrager også til holdbarhed i barske miljøer. Forskningslaboratorier bruger begge typer til forskellige opgaver.
Interferometrisk måling til processtyring
Måleteknik kontrollerer kvaliteten af hvert trin. Interferometre måler overfladeformen med høj nøjagtighed. De sammenligner emnet med en referenceoverflade. Resultaterne viser, om overfladefiguren opfylder specifikationerne. Dette er afgørende for processtyring. Uden god måleteknik kan man ikke stole på sin produktion. Producenter bruger interferometri til at kontrollere formfejl, radius og overfladeruhed. Det er den sidste kontrol, før et emne sendes til kunden.
Præcisionsoptiske dele kræver snævre tolerancer i hvert trin. Den rigtige fremstillingsproces og omhyggelig måling gør forskellen.
NOBLE tilbyder fuld service inden for optisk fremstilling. De håndterer alt fra design til montering. Deres kompetencer inden for slibning, polering, CNC-bearbejdning og belægning hjælper kunderne med at få pålidelige dele. Uanset om du har brug for en prototype eller fuld produktion, har de den nødvendige knowhow.
Materialer til præcisionsoptiske komponenter
Det materiale, du vælger til en præcisionsoptisk del, påvirker alt. Det styrer, hvordan lys bevæger sig igennem, hvordan delen reagerer på varme, og hvor længe den holder. Forskellige job kræver forskellige materialer. Lad os udforske de vigtigste valgmuligheder og hvad der gør hver enkelt unik.
Smeltet silica og kvarts
Smeltet silica er et topvalg til robuste optiske systemer. Det håndterer UV-lys bedre end almindeligt glas og forbliver stabilt, når temperaturen ændrer sig. Disse egenskaber gør det afgørende for mange højtydende opsætninger.
Høj UV-transmission og lav termisk udvidelse
Smeltet silica lader lys passere fra 0.18 μm til 3 μm. Det spænder fra dyb UV til nær infrarød. Normalt glas blokerer UV-lys, men smeltet silica lader det passere. Dette er vigtigt for systemer, der har brug for disse korte bølgelængder. Dens termiske udvidelseskoefficient er 0.5 × 10⁻⁶ K⁻¹. Det er flere gange lavere end standardglas. Denne næsten-nul udvidelse betyder, at delen bevarer sin form, når der opbygges varme. Ingen fokuspunktforskydninger. Ingen forvrængning. Materialet forbliver pålideligt.
Anvendelser i højtydende laseroptik
Højtydende lasere skaber en masse varme. Smeltet silica håndterer dette godt. Det bevarer sin struktur under stærk UV-stråling. Den optiske ydeevne forbliver stabil over tid. Dette gør det til et godt valg til laserfokuseringslinser og outputvinduer. Forskningslaboratorier vælger ofte smeltet silica til tests, der kræver stabile, gentagelige resultater. Materialets renhed hjælper også med at undgå absorptionspunkter, der kan forårsage skade.
Optisk glas BK7 og specialtyper
BK7 er den foretrukne løsning til synlige optikker. Men nogle gange har man brug for noget andet til særlige opgaver.
BK7 som standard for synligt lys
BK7 har et brydningsindeks på 1.5168 og et Abbe-tal på 64.17. Det høje Abbe-tal betyder lav spredning. Farverne spredes ikke så meget. Dette gør BK7 til et godt valg til generelle billeddannelsessystemer, mikroskoper og kameraer. Det er overkommeligt og pålideligt. De fleste optiske dele, du ser i et laboratorium, bruger BK7. Det er den basislinje, som andre materialer sammenlignes med.
Muligheder for højt brydningsindeks og lav dispersion
Nogle gange har man brug for et højere brydningsindeks. SF11 ligger på omkring 1.784 med et Abbe-tal på 25. Det højere indeks bøjer lyset mere, hvilket giver mulighed for at lave tyndere linser. Ulempen er mere kromatisk aberration. LaK-serien af glas ligger mellem 1.7 og 1.9 med moderat spredning. Disse tilbyder en balance mellem højt indeks og god farvekorrektion. Designere vælger disse materialer, når de har brug for specifik optisk ydeevne til avancerede systemer.
Krystaller og avancerede plasttyper
Krystaller har unikke egenskaber, som glas ikke kan få. Plastik sparer penge og vægt.
Safir, calciumfluorid og ikke-lineære krystaller
Calciumfluorid (CaF₂) er standarden for 193 nm ArF excimerlaseroptik. Disse lasere bruges i fotolitografi, oftalmologisk kirurgi og forskning. CaF₂ transmitterer ned til omkring 130 nm, hvilket gør det nyttigt til vakuum-UV-applikationer. Det fungerer også til mid-IR-systemer. Ét materiale dækker både dyb UV og mid-IR. Det er sjældent.
Safir er meget hårdere. Det kan modstå højt tryk og mekanisk belastning. Militære anvendelser bruger safir fra synlig til mellembølge IR. Det modstår fugt bedre end CaF₂. Ikke-lineære krystaller bruges til frekvensomdannelse i lasersystemer. De ændrer lysets bølgelængde.
Plastik til let og omkostningseffektiv optik
Plastoptik er billig og let. De fungerer godt til forbrugerprodukter som telefonkameraer og VR-headset. Ulempen er lavere temperaturstabilitet og mere spredning. Men til mange anvendelser er plastik godt nok. De tillader også komplekse former gennem sprøjtestøbning. Dette gør fremstillingen hurtigere og billigere. Prototyping bliver også nemt.
Det rigtige materiale afhænger af din anvendelse. Tænk over bølgelængdeområde, termisk miljø og budget. Præcisionsoptik kræver omhyggelig materialevalg for at opnå den bedste ydeevne.
Kvalitetssikring af præcisionsoptiske komponenter
Kvalitetssikring sikrer, at hver del opfylder sine designmål. Uden den kan selv de bedste materialer og fremstillingstrin mislykkes. Inspektionsprocessen opdager defekter tidligt. Lad os se på de standarder og tests, der bekræfter ydeevnen.
Tolerancer og overfladekvalitetsstandarder
Skrab- og ISO 10110-specifikationer
Scratch-dig-systemet stammer fra MIL-PRF-13830B. En ridse er en lang defekt med et længde-til-bredde-forhold på over 4:1. En dig er en rund defekt med et forhold på 4:1 eller mindre. Graden angiver størrelsen. En 60-40-specifikation betyder ridser op til grad 60 og digs op til 0.4 mm. Til højpræcisionsarbejde er 20-10 det typiske minimum. Det hjælper med at reducere spredt lys i lasersystemer.
ISO 10110-7 bruger en anden logik. Den måler defekter efter størrelse og antal. Formatet er N×A. N er antallet. A er kvadratroden af defektarealet. Denne metode er mere objektiv.
| Aspect | MIL-O-13830 | ISO-10110 7 |
| Vurdering | Visuel sammenligning | Objektiv kvantificering |
| Pris | Lav pris, hurtig | Kræver mikroskoper |
| Bedste brug | Generel optik | Højeffekt lasere |
Scratch-dig beskriver ikke overfladeruhed. Den ser kun på enkelte ufuldkommenheder. Den gennemsnitlige overfladestruktur kræver en separat måling. God polering og slibning hjælper med at opnå den rette overfladekvalitet.
Radius-, tykkelses- og centreringstolerancer
Hver linse har en målradius, tykkelse og centerposition. Tabellen nedenfor viser typiske tolerancer for forskellige metoder. Disse strenge fremstillingstolerancer sikrer, at den færdige del fungerer som designet.
| Parameter | Kommerciel (sprøjtestøbeform) | Præcision (sprøjtestøbeform) | Kommerciel (SPDT) | Præcision (SPDT) |
| Radius (% af radius) | ± 1% | ± 0.5% | ± 0.5% | ± 0.1% |
| Centertykkelse (mm) | ± 0.025 | ± 0.015 | ± 0.020 | ± 0.005 |
| Koncentricitet (mm) | 0.025 | 0.015 | 0.005 | 0.002 |
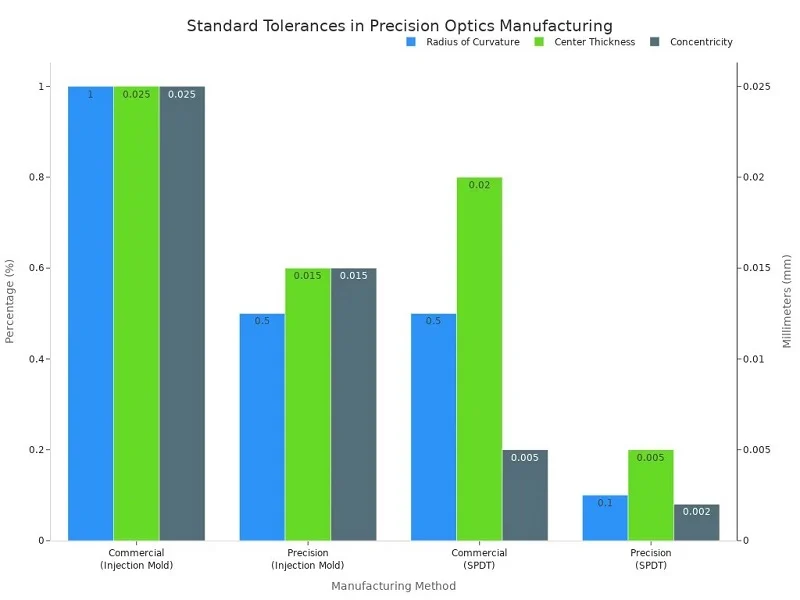
Disse tal viser, hvor tæt præcisionsoptik kan blive. Præcisions-SPDT holder en radius på ±0.1% og en tykkelse på ±0.005 mm. Hvert trin i fremstillingsprocessen skal kontrolleres.
Interferometrisk testning
Måling af overfladefigurfejl (PV, RMS)
Interferometre måler overfladeform med høj nøjagtighed. De sammenligner emnet med en referenceoverflade. Resultaterne viser PV- og RMS-fejlen. PV fortæller dig forskellen fra top til dal. RMS giver dig rodmiddelkvadratet af fejlen. Disse tal fortæller dig, om overfladens værdi opfylder specifikationen.
Dobbeltpassage- og Fizeau-interferometre
Et Fizeau-interferometer fungerer ved at overlappe lys fra en referenceoverflade og testoverfladen. Dette skaber interferensfrynser. Mønsteret viser små overfladeafvigelser. Ved at analysere frynseafstanden kan man opdage fejl på nanometerskalaen. Denne testmetode er afgørende for kvalitetskontrol.
Miljø- og holdbarhedstest
Adhæsions-, fugtigheds- og termiske cyklingstests
Belægninger skal kunne overleve virkelige forhold. Standardtests kontrollerer dette. Belægningen skal forblive intakt under alle tests.
| Test | Driftsparametre | Bestå ikke-bestå |
| Fugtighed | 24 timer ved 120°C, 95-100% RF | Ingen delaminering |
| Adhæsion | Tryk tapen og knæk den af | Belægningen forbliver intakt |
| Termisk cykling | -80°C til +160°C, 2 timer hver | Ingen revner |
Mekanisk stødmodstand
Dele skal også kunne modstå fysiske stød. Dette testes i henhold til MIL-STD-1540. Delen gennemgår vibrations- og stødcyklusser. Enhver skade betyder fejl. Denne testning sikrer, at delene fungerer i barske miljøer.
Partner inden for præcisionsoptiske komponenter: NOBLE

Når du har brug for præcisionsoptiske dele, er det vigtigt at vælge den rigtige partner. NOBLE kombinerer certificeringer, bearbejdningsfærdigheder og teknisk hjælp. De håndterer alt fra valg af materialer til endelig montering.
Certificeringer og kompetencer
ISO 9001:2015 og ISO 13485:2016 certificeret
NOBLE har ISO 9001:2015 for kvalitetsstyring. Dette dækker al deres produktion. De har også ISO 13485:2016. Denne standard tilføjer strenge regler for medicinsk udstyr. Kunder inden for medicinsk optik, forsvar og forskning ved, at disse certificeringer er vigtige. De kontrollerer kvaliteten i hvert trin. Processen er den samme hver gang og fungerer godt. Forskellige job kræver forskellige niveauer af kontrol. NOBLE tilpasser sig for at imødekomme ethvert behov.
Ekspertise inden for fremstilling af metal- og plastkomponenter
NOBLE arbejder med både metal- og plastdele. Til metal holder 5-aksede CNC-maskiner størrelser inden for 0.01 mm. Meget præcise løb kan nå ±0.0005″ eller strammere. Det passer godt til optiske monteringer, huse og rammer. Til plast bruger sprøjtestøbning maskiner fra 35 til 940 tons. RJG-teknologi overvåger hvert skud, mens det sker. Dette sikrer, at delene er de samme til store produktionsserier. Schweiziske drejecentre fremstiller funktioner mindre end 2 µm. Dette hjælper med mikrofluidiske baner og bittesmå optiske dele. Blandingen af færdigheder gør NOBLE til en stærk partner til fremstilling af højtydende optiske dele. De tilbyder også brugerdefinerede belægninger til specialopgaver. Disse avancerede belægninger får delene til at fungere bedre under barske forhold.
Omfattende tjenester fra design til montering
Ingeniørstøtte til materialevalg og tolerancer
NOBLEs ingeniører hjælper kunder med at vælge de rigtige materialer. De ved, hvordan aluminium, zink og kobber fungerer i formen og i den færdige del. Hvert materiale har forskellig varmestrøm og pris. Teamet guider kunderne til det bedste valg til deres optiske systemer. De ser også på design for tolerancer. Det er vigtigt at fremstille dele i den rigtige størrelse for en god pasform med burforbindelser. Små ændringer i vægtykkelse kan gøre en stor forskel. Kvalitetskontroller bruger koordinatmålemaskiner og profilometre. Disse værktøjer sikrer, at hver del opfylder den samme høje standard. Belægningsprocessen kontrolleres også under designprocessen. Dette sparer tid og reducerer fejl. Det fungerer til både simple optiske dele og komplekse samlinger.
Intern prototyping, produktion og slutmontering
Alt sker ét sted. NOBLE tilbyder prototypefremstilling for at teste idéer hurtigt. Når et design først fungerer, får de mere ud af det. Slutmontering sætter alle dele sammen. Denne tilgang med én kilde reducerer forsinkelser. Det er lettere at tale sammen, når ét team gør alt. Det samme team udfører belægning og inspektion i bygningen. Dette dækker optik til medicinske, forsvars- og forskningsopgaver. Alle optiske dele gennemgår den samme omhyggelige proces.
Hvorfor vælge NOBLE
Enkeltkildeløsning til komplekse optiske systemer
Komplekse optiske systemer kræver mange dele. Linser, spejle, huse og monteringer fungerer alle sammen. NOBLE fremstiller dem alle. Det betyder, at du ikke behøver at håndtere mange leverandører. Teamet ved, hvordan hver del passer ind i det større system. Problemer løses hurtigere. For forskningslaboratorier og produktionsteams gør dette en stor forskel.
Engagement i præcision og levering til tiden
Præcision og hastighed er begge vigtige. NOBLE lover begge dele. Certificeringerne, bearbejdningsfærdighederne og inspektionsværktøjerne hjælper alle med at opfylde snævre størrelser. Levering til tiden holder projekterne på plads. Kunderne kan stole på processen fra start til slut. Denne pålidelighed er grunden til, at mange teams vælger NOBLE til deres optiske dele. Virksomheden udfører mange forskellige opgaver på tværs af mange brancher.
Ethvert systems ydeevne afhænger af, hvor godt du kombinerer de rigtige typer, materialer og processer. Disse tre søjler arbejder sammen. De rigtige præcisionsoptiske komponenter kræver omhyggelig materialevalg og præcis fremstilling. Hvert trin er vigtigt for den endelige optiske ydeevne. Tænk over dit eget projekt. Hvilke linseformer har du brug for? Hvilke termiske forhold vil dit system stå over for? Svarene styrer dine valg af præcisionsoptiske komponenter. En god partner gør dette lettere. NOBLE er den partner. De samler alle delene. De hjælper med materialevalg, fremstilling og kvalitetskontrol af præcisionsoptiske komponenter. Deres team ved, hvordan man håndterer snævre tolerancer. De forstår virkelige krav. Kontakt dem. Forvandl dine optiske designs til fungerende systemer. Den rigtige support gør hele forskellen for din succes.
Ofte stillede spørgsmål om præcisionsoptiske komponenter
Hvad er forskellen på en sfærisk og en asfærisk linse?
Sfæriske linser har simple buede overflader, men skaber slørede kanter på grund af sfærisk aberration. Asfæriske linser ændrer krumningen gradvist fra centrum til kanten. Dette fjerner sløringen. Du får skarpere billeder med færre linseelementer. Derfor vælger mange kompakte systemer asfæriske designs.
Hvordan vælger jeg mellem smeltet silica og BK7-glas?
Tænk først på din bølgelængde. Smeltet silica håndterer UV-lys ned til 0.18 μm og modstår varme godt. BK7 fungerer godt til synligt lys og koster mindre. Hvis dit system bruger højtydende lasere eller UV-kilder, skal du vælge smeltet silica. Til standardbilleddannelse sparer BK7 penge.
Hvad betyder specifikation for ridsegravning?
Ridsegravning kommer fra MIL-PRF-13830B. En ridse er en lang defekt. En gravning er en rund grube. Graden viser størrelsesgrænser. En 60-40 specifikation betyder ridser op til grad 60 og gravninger op til 0.4 mm. Højpræcisionsarbejde kræver ofte 20-10 eller bedre.
Hvorfor er belægninger vigtige for præcisionsoptiske komponenter?
Belægninger styrer, hvordan lys interagerer med overflader. Antireflekterende belægninger reducerer blænding og øger transmissionen. Højreflekterende belægninger holder laserenergien i strålen. Uden passende belægninger mister systemer ydeevne på grund af tab af spredt lys og refleksion. Den rigtige belægning gør en kæmpe forskel.
Hvilke tolerancer kan præcisionsoptiske komponenter opnå?
Præcisionsfremstilling holder stramme tal. Enkeltpunkts diamantdrejning kan nå en radiustolerance på ±0.1% og en tykkelse inden for ±0.005 mm. CNC-bearbejdning holder ±0.0005″ eller bedre. Disse stramme tolerancer sikrer, at linser og spejle justeres korrekt i de endelige samlinger.
Hvordan verificerer interferometrisk testning kvalitet?
Interferometre sammenligner en dels overflade med en referenceoverflade. De skaber interferensmønstre, der afslører små afvigelser. Resultaterne viser PV- og RMS-fejlværdier. Dette registrerer problemer med overfladefigurer på nanometerskalaen. Det er den endelige kvalitetskontrol før forsendelse.
Hvilke miljøtests gennemgår optiske dele?
Delene udsættes for fugtighedstest ved 120 °C med 95-100 % relativ luftfugtighed i 24 timer. Termisk cykling løber fra -80 °C til +160 °C. Vedhæftningstest bruger tapepresse og knækmetoder. Mekaniske stødtest følger MIL-STD-1540. Disse kontroller bekræfter holdbarheden under virkelige forhold.
Hvorfor skal jeg arbejde med én produktionspartner?
Én partner håndterer design, materialevalg, prototyping, produktion og montering. Dette reducerer forsinkelser og kommunikationsproblemer. Teamet forstår, hvordan hver del passer ind i hele systemet. Problemer løses hurtigere. Du undgår at håndtere flere leverandører med forskellige standarder.







