

Pris er den nemmeste linje at sammenligne, og den mindst informative. To tilbud på den samme del kan se identiske ud på papiret, mens de skjuler meget forskellige værktøjsbetingelser, procesdisciplin og risikoallokering – forskelle, der dukker op måneder senere, når en form skal omarbejdes, eller en forsendelse ikke godkendes under inspektion.
Hvis du skal finde specialfremstillede dele, er det egentlige spørgsmål ikke, hvem der gav det laveste tilbud. Det handler om, hvorvidt værkstedet bag det nummer kan overholde dine tolerancer, udlevere dit værktøj og stadig stå til ansvar for delen, efter pressen er stoppet. Denne guide gennemgår syv faktorer, der er værd at undersøge, før du underskriver - certificeringsomfang, værktøjsejerskab, design-til-fremstillingssupport, maskintilpasning, kvalitetsregistreringer, kapacitet under belastning og ansvarlighed for efterbehandling - hver med de specifikke spørgsmål, du skal stille, og de svar, der bør vække opmærksomhed.
1. Branchecertificeringer: Bekræft omfanget, ikke kun certifikatet
Et certifikat fortæller dig, at et uafhængigt certificeringsorgan har revideret et ledelsessystem i forhold til en standard; det fortæller dig ikke, hvad systemet dækker. Omfangserklæringen på certifikatet er den del, der betyder noget, fordi den nævner de aktiviteter, produkter og steder, der er inkluderet. ISO's egen revisionsvejledning advarer om, at et omfang kan være for bredt eller vagt til at formidle, hvad en organisation rent faktisk gør, og at en henvisning til en produktspecifikationsstandard i en omfangserklæring kan misvisende antyde, at selve produktet er certificeret. Når du udvælger producenter af plaststøbning, skal du bede om certifikatet og læse omfanget linje for linje: Nævner det sprøjtestøbning , eller kun montering og lager? Angiver det det anlæg, der vil køre dit værktøj?
Hvad ISO 9001-certificering rent faktisk dækker
ISO 9001:2015 sætter krav til et kvalitetsstyringssystem, og certificering i henhold til det er frivillig og udføres af uafhængige organer snarere end af ISO selv, som ISO's forklaring af standarden tydeligt viser. Standarden giver en ramme for ensartet levering og løbende forbedring; den foreskriver ikke, hvordan en støber skal køre en presse. Et certificeret kvalitetssystem er derfor bevis på procesdisciplin, ikke bevis på delkvalitet.
Medicinsk arbejde: ISO 13485 og FDA-overlayet
ISO 13485:2016 er standarden for kvalitetsstyring af medicinsk udstyr, og klausul 1 tillader begrænsede undtagelser - herunder design og udvikling - hvor gældende regler tillader det. En kontraktstøber, der bygger efter en kundes design, kan med rette udelukke design, men denne undtagelse bør fremgå af kvalitetsmanualen og af certifikatets omfang. Amerikanske købere skal bemærke, at FDA's kvalitetsstyringssystemforordning trådte i kraft den 2. februar 2026 og inkorporerede ISO 13485 ved reference, og agenturet erklærer klart, at det ikke vil kræve eller udstede ISO 13485-certifikater, og at et certifikat ikke fritager en producent af plaststøbning fra en FDA-inspektion. Behandl et certifikat som ét input, ikke som en lovgivningsmæssig godkendelse.
Spørgsmål at skrive
Spørg hvilke steder og processer omfanget dækker, hvem der udstedte certifikatet, hvornår den sidste overvågningsrevision fandt sted, og om outsourcede trin såsom plettering eller sterilisering falder ind under det certificerede system. ISO's vejledning bemærker, at selv når en proces falder uden for certificeringsområdet, skal organisationen stadig kontrollere den og opbevare dokumentation for denne kontrol.
2. Vilkår for skimmelejerskab: Hvem ejer egentlig dit værktøj?
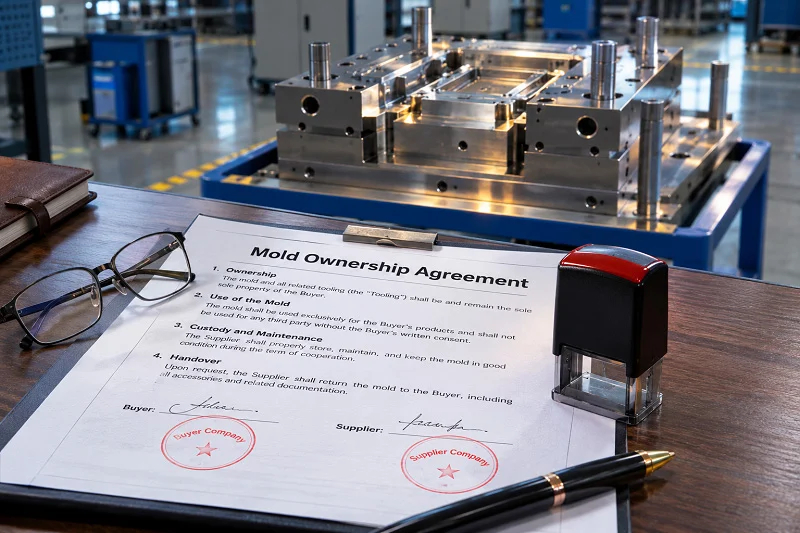
Værktøj er ofte den største enkeltstående kapitalpost i et støbeprogram, og ejerskabet afgøres af papirarbejde, ikke af hvem der betalte fakturaen. Før stål skæres, skal det fastlægges i kontrakten, hvem der har ejendomsretten til formen, hvem der må besidde den, og hvad der sker med den, hvis forholdet ophører.
Ejendomsret, besiddelse og adgang
En støber kan bygge eller opbevare et værktøj uden at eje det. Indkøbsordren, værktøjsaftalen og ethvert tilhørende brev skal angive, at køberen ejer værktøjet, at støberen opbevarer det som depositar, og at køberen kan inspicere det og fjerne det på anmodning efter at have afviklet udestående saldi. Tvetydighed her er almindelig og dyr: en leverandør, der behandler støbeformen som sit eget aktiv, kan nægte at frigive den, og en køber uden skriftlig ejendomsret kan have ringe indflydelse.
Hvad sker der ved forholdets afslutning
Angiv udgangsbetingelserne, mens alle stadig samarbejder. Hvem betaler for kasseopbygning og fragt? Vil støberen levere værktøjstegninger, vedligeholdelseslogfiler, opsætningsark og procesparametre? Vil de køre en endelig validering før forsendelse, så den modtagende støber kan matche processen? Et værktøj, der ankommer uden sin historik, skal ofte omarbejdes og genoptages, hvilket kan slette de besparelser, der motiverede flytningen.
Amerikansk told: Værktøjshjælpen
Hvis du er en amerikansk importør og leverer forme gratis til en udenlandsk støber, er værktøjet en told-"assistance". I henhold til 19 CFR § 152.103 lægges værdien af forme, matricer og lignende varer, der anvendes til fremstilling af importerede varer, til transaktionsværdien. Forordningens eget eksempel bekræfter, at gratis forme leveret til en udenlandsk afsender skal lægges til. Ejerskabsbetingelser og deklareret værdi er derfor forbundet, og din toldagent bør se værktøjsaftalen før den første forsendelse.
3. DFM-support: Gennemgår producenten af plaststøbning før skæring i stål?
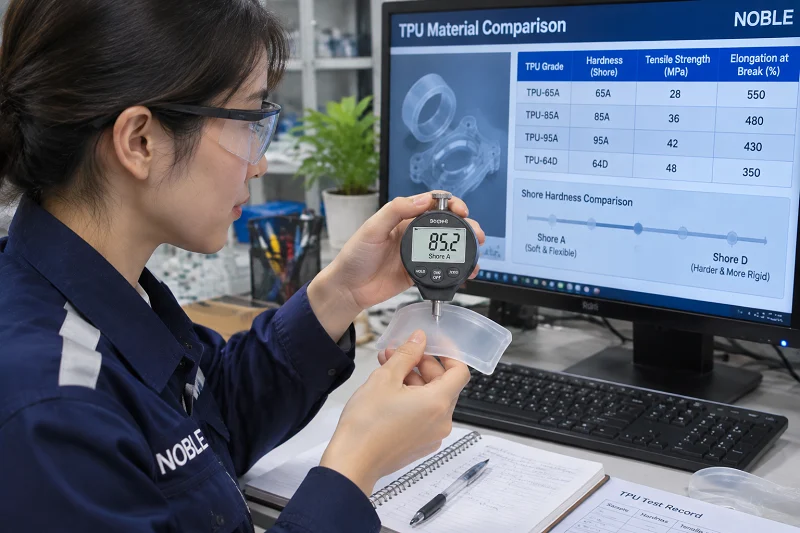
Design med henblik på fremstillingsevnegennemgang er den billigste ingeniørproces, et projekt nogensinde vil modtage, fordi hver ændring, der foretages, før stålet skæres, koster en brøkdel af den samme ændring, der foretages bagefter. Spørgsmålet, man skal stille en kandidat, er ikke, om den tilbyder DFM, men om dens feedback ankommer, før værktøjsdesignet fryses.
Hvad en rigtig DFM-anmeldelse undersøger
En grundig gennemgang ser på vægtykkelse og overgange, trækvinkler, portplacering og fyldningsbalance, udkastnings- og kølelayout, toleranceopbygninger, materialekrympning og selve valget af harpiks. Den bør markere funktioner, der vil drive værktøjets kompleksitet - underskæringer, dybe ribber, stramme kosmetiske krav - og foreslå alternativer med en omkostnings- eller cyklustidskonsekvens tilknyttet. En tjekliste på én side, der returneres inden for en time, er en formalitet; en opmærket model med specifikke anbefalinger er en gennemgang.
Hvem udfører gennemgangen, og hvornår
Spørg, om gennemgangen udføres af værktøjsingeniører eller af salgspersonale, og om støberen vil godkende det endelige deldesign, før der besluttes at lave stål. Timingen er lige så vigtig som indholdet: DFM, der ankommer efter at støbebasen er bestilt, kan ikke påvirke det design, den var beregnet til at forbedre. Etabler en skriftlig aftale - DFM-rapport leveret, købers disposition registreret, værktøjsdesign frigivet - så sekvensen er synlig for begge sider.
Lukning af kredsløbet ved ændringer
Når DFM-anbefalinger accepteres, skal det bekræftes, at den reviderede model, ikke originalen, bliver den kontrollerede tegning, der bruges til værktøjsfremstilling og inspektion af den første artikel. En støber, der omhyggeligt gennemgår, men derefter bygger til en forældet fil, har tilføjet et trin uden at tilføre værdi.
4. Maskin- og procestilpasning: Tonnage, præcisions- og hjælpeudstyr
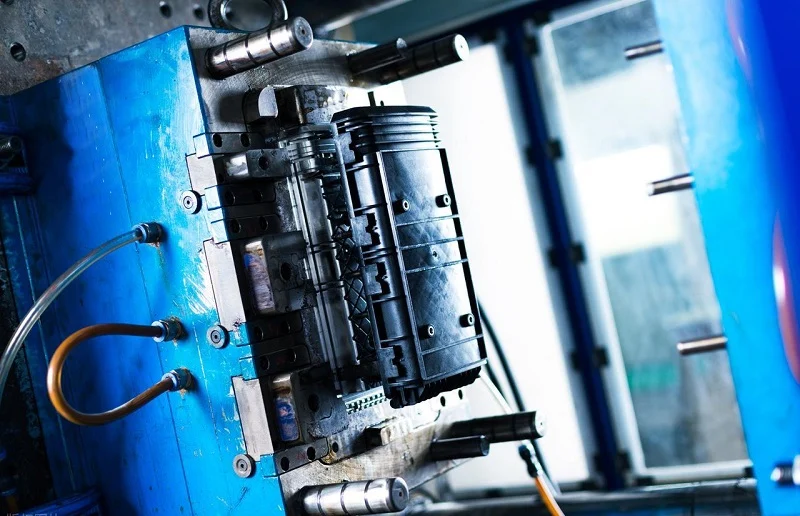
En presse er kun en del af et støbesystem, og den maskine, der kører dit værktøj, skal matche værktøjets størrelse, emnets tolerance og harpiksens bearbejdningsvindue. Maskintilpasning er et teknisk spørgsmål med kontrollerbare svar.
Tonnage og skudstørrelse
Klemmetonnagen skal holde formen lukket mod injektionstryk på tværs af det projicerede område med en margin; for lidt producerer flash, for meget kan beskadige værktøjet. Skudstørrelsen er den mere subtile begrænsning. Plastics Technology bemærker, at skud, der bruger mindre end ca. 20 % af løbets kapacitet, har tendens til at forårsage lange opholdstider, polymernedbrydning og dårlig proceskontrol, mens skud over ca. 65 % risikerer usmeltet materiale og lange restitutionstider, og anbefaler et arbejdsområde på ca. 25 % til 65 % med en ekstra sikkerhedsfaktor. En støbemaskine, der tilpasser din del til en hvilken som helst ledig presse, kører muligvis uden for dette vindue.
Præcision og gentagelighed
Spørg om specifikationer for skudgentagelighed, lukket-loop proceskontrol og den tolerance, som støberen rent faktisk garanterer fra din side, i stedet for det bedste, den nogensinde har opnået. Kosmetiske krav, optiske dele og snævre dimensionsangivelser belaster hver især maskinen forskelligt.
Hjælpemateriel
Tørring og transport, temperaturstyringsenheder, hot-runner-controllere, robotteknologi til fjernelse af dele og granulatorer påvirker alle konsistensen. Spørg, hvilke hjælpeenheder der er dedikeret til den celle, der kører dit job, og hvordan materialet tørres og verificeres – fugtrelaterede defekter er blandt de mest almindelige og mindst synlige årsager til et svigtende parti.
5. Kvalitetsregistreringer vs. kvalitetspåstande: Hvad skal man bede om
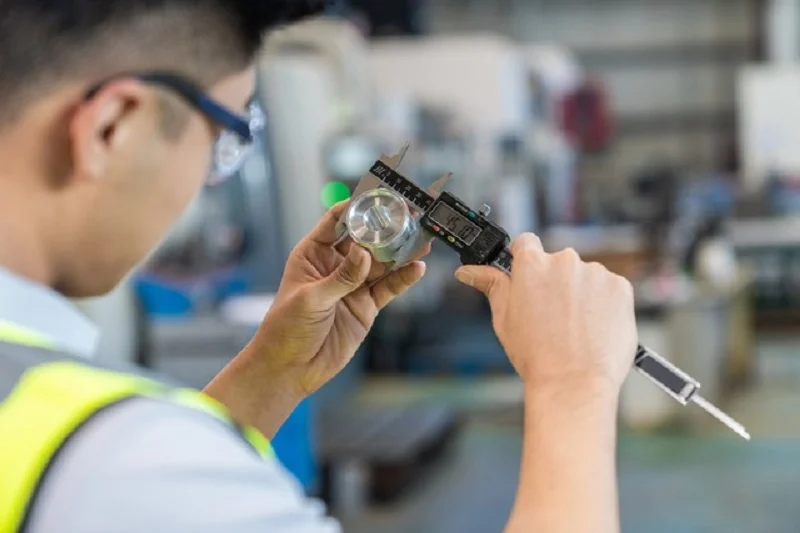
Enhver støber vil fortælle dig, at de har en stærk kvalitetskontrol. Det nyttige spørgsmål er, hvilke optegnelser der findes, hvem der har oprettet dem, og om du kan se dem, før du forpligter dig.
Optegnelser, der bør eksistere for dit job
Bed om inspektionsrapporten for den første artikel med dimensionsresultater i forhold til tegningen, materialecertifikater og partisporbarhed, procesparameterarket for hver godkendt opsætning og kontrolplanen, der angiver, hvilke egenskaber der overvåges, og hvor ofte. Hvis der anvendes statistisk proceskontrol, skal du bede om at se diagrammerne og reaktionsplanen, der fortæller operatørerne, hvad de skal gøre, når et signal vises. ASQ's vejledning om SPC skelner mellem elementerne, der er værd at gentage: kontrolgrænser kommer fra processen og beskriver, hvad den rent faktisk gør, mens specifikationsgrænser kommer fra tegningen og beskriver, hvad der er acceptabelt - en proces kan være perfekt stabil og stadig producere dele uden for specifikationerne. En støber, der blander de to dele, overvåger uden forståelse.
Påstande versus beviser
Et kapacitetstal citeret i en brochure er en påstand. En kapacitetsundersøgelse knyttet til dit varenummer, med stikprøvestørrelsen, den bagvedliggende målesystemanalyse og datoen, er bevis. Spørg efter de underliggende data, og spørg, hvad der skete sidste gang en proces gik ud af kontrol på et sammenligneligt job.
Revisionsrettigheder og opbevaring af registre
Bekræft i kontrakten, at du kan revidere støberens kvalitetssystem med rimelig varsel, og at optegnelser over dine dele opbevares i en aftalt periode og stilles til rådighed efter anmodning. For regulerede produkter er opbevaring af optegnelser ikke en høflighed; det er en del af compliance-kæden.
6. Reel kapacitet og fleksibilitet i leveringstid under belastning
Den angivne leveringstid er et løfte givet under rolige forhold. Det, du skal vide, er, hvordan støbemaskinen opfører sig, når dens gulv er fyldt.
Læseevne ærligt
Spørg, hvor mange pressere af den relevante mængde der findes, hvor mange der i øjeblikket er i brug, og hvilken udnyttelsesgrad støberen anser for at være fuldt udnyttet. Et værksted, der kører med høj udnyttelsesgrad, har begrænset plads til din ekspresdrift; et værksted med inaktive maskiner mangler muligvis arbejdsbyrden til at holde på kvalificeret personale. Ingen af delene er automatisk rigtige, men svaret fortæller dig, hvad du skal planlægge.
Planlægning under belastning
Spørg, hvordan job prioriteres, når efterspørgslen stiger, om din volumen er reserveret i en kapacitetsaftale, og hvordan omstillinger og formvedligeholdelse planlægges, så de ikke kolliderer med dine køredatoer. Anmod om den faktiske leveringshistorik for de seneste kvartaler, ikke et måltal, og spørg, hvordan forsinkelser kommunikeres og afhjælpes.
Værktøj og materiale som drivkræfter for leveringstid
Formfremstilling, tilgængelighed af stål og harpiks samt sekundære operationer dominerer ofte tidslinjen mere end pressetiden. Bed støberen om at opdele sin angivne leveringstid i faser som værktøjsbygning, prøveudtagning, godkendelse og produktion, så du kan se, hvilken fase der bærer risikoen, og hvor en buffer er værd at betale for.
Planlægning til toppen
Hvis din efterspørgsel er sæsonbestemt eller lanceringsdrevet, så drøft spidsbelastningsscenariet inden den første ordre. En støber, der har tænkt over din travleste måned, er mere nyttig end en, der kun har prissat din gennemsnitlige måned.
7. Efterbehandling og fuld kædeansvarlighed
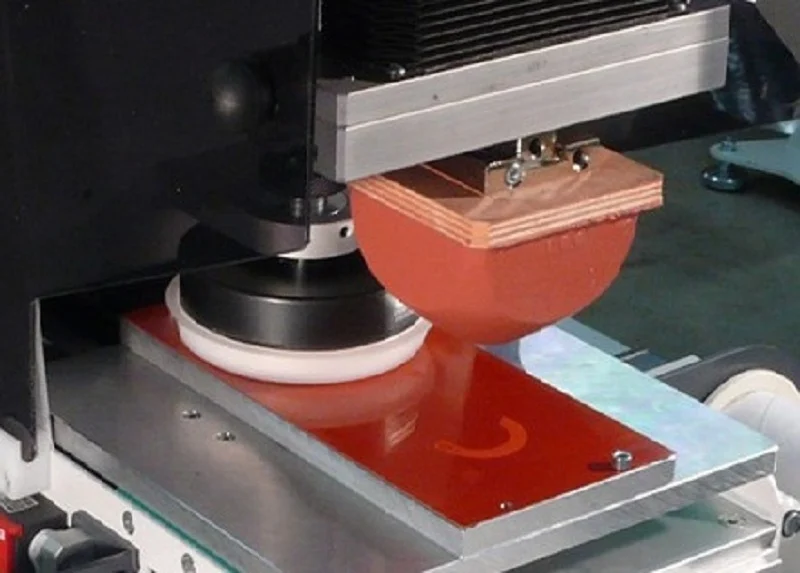
En støbt del er sjældent et færdigt produkt. Maling, trykning, lasermærkning, ultralydssvejsning, samling, emballering og sterilisering foregår alle efterfølgende i produktionsprocessen, og hver enkelt proces er et sted, hvor ansvarlighed stille og roligt kan skifte hænder.
Kortlægning af kæden
Bed støberen om at liste alle de operationer, din del skal gennemgå, hvem der udfører dem, og hvor de finder sted. Hvis trinene udliciteres, forbliver støberen ansvarlig for dem i henhold til sit kvalitetssystem – ISO's revisionsvejledning er eksplicit om, at outsourcede processer stadig skal kontrolleres og dokumenteres, selv når de falder uden for certificeringens omfang. Bekræft, hvordan indgående materiale fra disse trin verificeres, og hvilke acceptkriterier der gælder.
Validering af særlige processer
Svejsning, limning, belægning og sterilisering er særlige processer, hvis output ikke kan verificeres fuldt ud ved inspektion alene, så de afhænger af validerede parametre og kvalificerede operatører. Spørg efter valideringsregistreringer og revalideringsudløsere.
Ét kontaktpunkt
Ansvarlighed i hele kæden betyder, at en enkelt part reagerer, når noget går galt, uanset hvilket trin der mislykkedes. Fastlæg det i kontrakten: hvem ejer afvigelsen, hvem udsteder den korrigerende handling, og hvordan ansvaret for omkostninger og tidsplan fordeles på tværs af kæden. En støber, der koordinerer sin forsyningskæde, men fraskriver sig ansvaret for den, har flyttet risikoen til dig uden at sige det.
Vælg NOBLE til din producent af plaststøbning

NOBLE er et kinesisk-britisk joint venture og en regeringsanerkendt national højteknologisk virksomhed, og vi arbejder som producent af plaststøbning for kunder, der har brug for én partner fra koncept til produktion. Vores ingeniør- og bearbejdningsteams understøtter prototypefremstilling og volumenproduktion , så et design kan gå fra en første prøve til en produktionskørsel uden at skifte hænder.
Vi er certificeret i henhold til ISO 9001:2015 og ISO 13485:2016. Vores tjenester strækker sig fra design og prototyping til bearbejdning, støbning og montering – ikke kun produktion – og vores inspektionsudstyr og kvalitetskontrolsystem er konfigureret til at overholde de tolerancer, som dine tegninger specificerer. Tilbud returneres typisk inden for 24 timer efter en komplet RFQ, og mange dele kan færdiggøres inden for 7-10 dage.
Hvis du sammenligner producenter af plaststøbning ud fra ovenstående faktorer, så send os dine tegninger og mængder, så fortæller vi dig skriftligt, hvad vi kan forpligte os til, før der skæres i stål.
Ofte stillede spørgsmål om producenten af plaststøbning
Garanterer et ISO 9001-certifikat kvaliteten af delene?
Nej. Det bekræfter, at et uafhængigt organ har revideret et kvalitetsstyringssystem i forhold til standardens krav. Delkvaliteten afhænger af den specifikke proces, værktøj, materiale og kontroller, hvilket er grunden til, at du bør læse certifikatets omfang og bede om optegnelser knyttet til dit delnummer.
Hvem ejer formen, hvis jeg betaler for den?
Ejerskab følger kontrakten, ikke fakturaen. Angiv skriftligt, at du har ejendomsretten, at støberen besidder værktøjet på dine vegne, og hvad der sker ved ophævelse. Ved import fra USA skal du huske, at gratis forme leveret til en udenlandsk støber er en toldhjælp, der lægges til transaktionsværdien i henhold til 19 CFR § 152.103.
Hvornår skal DFM ske?
Før værktøjsdesignet frigives til fremstilling. En gennemgang, der kommer efter at formbasen er bestilt, kan ikke ændre de beslutninger, der styrer omkostninger og cyklustid.
Hvordan tjekker jeg den påståede kapacitet?
Spørg efter presseoptællinger efter tonnage, nuværende udnyttelsesgrad, leveringshistorik til tiden og hvordan din volumen er reserveret i spidsbelastningsperioder. Anmod om leveringstiden opdelt i værktøjsbygning, prøveudtagning, godkendelse og produktionsfaser.
Kan en støbers ISO 13485-certifikat erstatte FDA-overholdelse?
Nej. FDA har udtalt, at de ikke vil kræve eller udstede ISO 13485-certifikater, og at et sådant certifikat ikke fritager en producent af plaststøbning fra en FDA-inspektion, selvom QMSR inkorporerer standarden ved reference.






