

En virksomhed med medicinsk sprøjtestøbning er let at finde og svær at kvalificere sig til. Kataloger viser hundredvis af dem, de fleste har mindst ét certifikat, og næsten alle beskriver sig selv med det samme ordforråd. Vanskeligheden er ikke sourcing; det er at afgøre, ud fra beviser, man kan forsvare, om en bestemt leverandør skal have lov til at fremstille en komponent, der skal sidde inde i en patient.
Det, der står på spil, er strukturelt snarere end kommercielt. Når du afgiver en ordre, bliver støberens kvalitetssystem, dets kontrollerede miljø, dets materialeregistreringer og dets valideringsdokumentation en del af din enheds lovgivningsmæssige historie. Hvis en regulator, et bemyndiget organ eller en kunderevisor spørger, hvordan du ved, at delen konsekvent er fremstillet i henhold til specifikationerne, vil svaret indeholde leverandørens dokumentation – eller afsløre, at du aldrig har fået den.
Denne vejledning beskriver en gentagelig evalueringssekvens: certifikaternes ægthed og omfang, påstande om renrum, procesvalidering, kontrol af materiale- og biokompatibilitet, kapacitetsniveau og endelig en vægtet sammenligning med hårde diskvalifikatorer. Rækkefølgen er bevidst. Hvert trin er billigere end det efterfølgende, så en leverandør, der fejler tidligt, elimineres, før du bruger tid på det inden for ingeniørarbejde. Rammerne er gældende fra november 2026; standarder og lovgivningsmæssige forventninger ændrer sig, så tjek de specifikke udgaver og ikrafttrædelsesdatoer, der er citeret her, før du bruger dem på en indsendelse.
Sikke en Medicin Sprøjtestøbningsfirma bidrager faktisk til din enhed
Før du evaluerer en støberi, skal du fastslå, hvad den vil være ansvarlig for. En leverandør, der fremstiller plastdele, og en leverandør, der opererer under et medicinsk kvalitetssystem, er forskellige ting, og den dokumentation, du har brug for, er derfor forskellig. Sondringen afgør, hvilke certifikater der er vigtige, hvilke registre du skal have, og hvor meget af din egen regulatoriske stilling du delegerer.
Forskellen mellem komponentleverandør og kontraktproducent
En komponentleverandør modtager din tegning og specifikation og returnerer dele i henhold til denne specifikation; designmyndigheden og beslutninger på enhedsniveau forbliver hos dig. En kontraktproducent kan påtage sig ansvar på enhedsniveau - designinput, steriliseringskoordinering, frigivelse af færdig enhed - og dens kvalitetsforpligtelser udvides med dem. Beslut, hvilken rolle støberen skal spille, før du evaluerer den, fordi en leverandør, der vurderes ud fra den forkerte rolle, vil virke enten over- eller underkvalificeret.
Hvorfor leverandørdokumentation bliver din dokumentation
Under et risikobaseret kvalitetssystem forventes det, at du kvalificerer dine leverandører og opbevarer registre over denne kvalifikation. Støberens certifikater, valideringsrapporter og materialedokumentation bliver derfor en del af din leverandørfil og kan gennemgås under revisioner af din egen facilitet. Det er hurtigere at opbygge denne fil bevidst i den rækkefølge, som denne vejledning følger, end at rekonstruere den, efter at en revisor har bedt om dokumenter, du aldrig har anmodet om.
Sådan verificerer du, at en virksomhed, der specialiserer sig i medicinsk sprøjtestøbning, har ægte og relevante certifikater
Certifikatgennemgangen har to uafhængige dele: Er certifikatet ægte og gyldigt, og dækker dets omfang det websted og de processer, der rent faktisk vil udgøre din del? Begge spørgsmål skal besvares med ja. Dette er det første filter, fordi det er hurtigt, og når det fejler, diskvalificerer det.
Læsning af et ISO 13485-certifikat for omfang, placering og gyldighed
Et ISO 13485:2016-certifikat skal navngive den certificerede juridiske enhed, det eller de specifikke produktionssteder, aktivitetsomfanget, standardudgaven, certificeringsorganet samt udstedelses- og udløbsdatoer. Sammenlign hvert enkelt punkt med det sted, der skal støbe din del. Certificering udføres af uafhængige certificeringsorganer snarere end af den standardiseringsorganisation, der udgiver standarden, så det, du læser, er en tredjepartsattestement med sin egen akkreditering bag sig. Certifikater bruges i vid udstrækning til at demonstrere overholdelse af regulatorer, selvom attestementet ikke automatisk er en erklæring om dit specifikke produkt. Den almindelige fejl er et certifikat, der ejes af et moderselskab eller et handelskontor, som aldrig navngiver fabrikken eller sprøjtestøbningsprocessen.
Kontrol af certifikatets ægthed uden at stole på leverandørens ord
Bekræft certifikatnummeret og omfanget direkte med det udstedende certificeringsorgan, verificér, at selve organet er akkrediteret, og bekræft, at certifikatet er gyldigt i stedet for suspenderet eller trukket tilbage. Sammenlign den juridiske enhed og adressen på certifikatet med den enhed, der fakturerer og sender. En PDF alene er svagt bevis; bed i stedet om en verifikationskontakt hos certificeringsorganet, et opslag i registret, du selv kan udføre, og et revisionsresumé.
Hvad ISO 9001 tilføjer – og hvad den ikke gør
ISO 9001:2015 er en generel baseline for kvalitetsstyring. Den understøtter ensartethed i processer og dokumentation, og den er en rimelig indikator for organisatorisk disciplin. Den omhandler ikke i sig selv specifikke krav til medicinsk udstyr, såsom risikostyring, sporbarhed og lovgivningsmæssig dokumentation. De to certifikater besvarer forskellige spørgsmål, og en medicinsk støber bør primært evalueres på det medicinsk-specifikke system.
Den lovgivningsmæssige kontekst, som købere bør forstå
En revideret kvalitetssystemforordning for medicinsk udstyr trådte i kraft i USA i begyndelsen af 2026, der tilpassede markedets rammer til ISO 13485:2016 i stedet for at opretholde et separat sæt forventninger. Grænserne er vigtige: denne myndighed udsteder ikke ISO 13485-certifikater på egen hånd, og besiddelse af et sådant fritager ikke en producent fra en inspektion, der udføres på dens vegne. Forordningen gælder for producenter af færdigt udstyr, ikke automatisk for alle komponentleverandører. Vurder certifikatets omfang og dine egne lovgivningsmæssige forpligtelser sammen.
Renrumspåstande: Hvad klassenummeret fortæller dig, og hvad det ikke fortæller dig
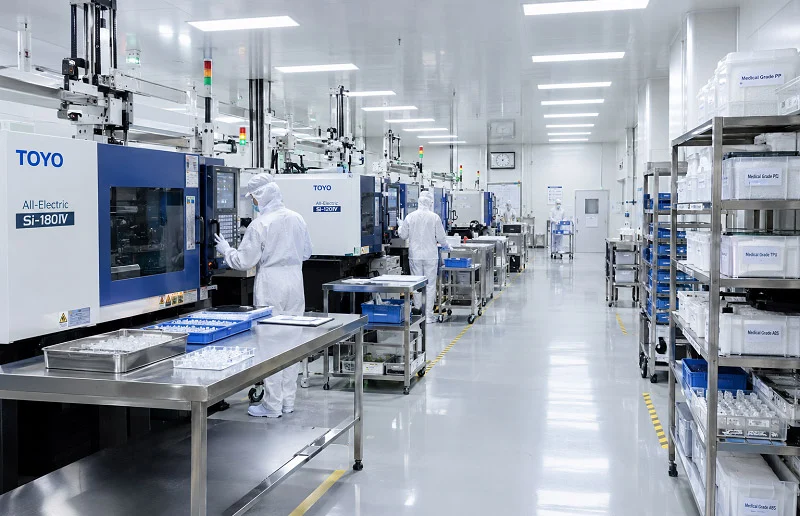
En renrumsklasse er en partikelkoncentrationsklassificering under definerede forhold. Det er ikke en erklæring om sterilitet, kemisk renlighed eller biobelastning. Når en leverandør angiver en klasse, er de nyttige opfølgende spørgsmål, hvilken belægningstilstand klassen gælder for, hvilke partikelstørrelser der blev målt, hvilke overvågningsdokumenter der understøtter påstanden, og om de processer, der er vigtige for din del, faktisk kører inden for det kontrollerede rum.
ISO 14644-1 Klassificering: Belægningstilstand, partikelstørrelse og overvågning
Den udbredte internationale standard for renrumsklassificering, ISO 14644-1, fungerer efter partikelkoncentration og tager kun højde for partikelstørrelser fra 0.1 µm til 5 µm. Den definerer tre belægningstilstande - som bygget, hviletilstand og drift - og en betegnelse skal angive klassen, belægningstilstanden og den pågældende partikelstørrelse. Husk, hvad den ikke dækker: standarden er tavs om den fysiske, kemiske, radiologiske, levedygtige eller anden natur af luftbårne partikler. Driftstilstanden er vigtigst, fordi det er den tilstand, hvori din del faktisk støbes.
Hvilke processer hører hjemme i renrummet
Støbning, håndtering af dele, efterbehandling, samling, pakning og inspektion indebærer hver især forskellige kontamineringsrisici. Hvilke af dem, der hører hjemme i den kontrollerede zone, bør følge enhedens strategi for kontamineringskontrol, ikke plantegningens bekvemmelighed. Spørg, hvor hvert trin fysisk finder sted, hvem der flytter dele mellem zoner, og om renrummet er en integreret del af produktionen eller et rum, der bruges til fotografier.
Evidens for overvågning af personale, flow og miljø
Et renrum vedligeholdes ved at kontrollere introduktion, generering og tilbageholdelse af partikler, hvilket afhænger af påklædning, materiale- og personaleflow, lufthåndtering og rutinemæssig overvågning. Spørg om overvågningstendenser over tid, påklædningsproceduren og optegnelser over miljømæssige udsving i forbindelse med deres undersøgelser. Svage svar beskriver rummet; stærke svar beskriver tendensen, udsvinget og hvad der ændrede sig bagefter.
Procesvalidering IQ/OQ/PQ: Hvad hvert trin beviser, og hvilken dokumentation der skal anmodes om
Installations-, drifts- og ydeevnekvalificering besvarer tre forskellige spørgsmål. Du skal kunne knytte hvert spørgsmål til et specifikt dokument i leverandørens fil og se, at dokumentet omhandler den maskine og proces, der skal udgøre din del.
Installationskvalifikation: Bekræftelse af udstyret og dets dokumentation
IQ fastslår, at udstyr, forsyningsledninger og støttesystemer er installeret som specificeret og dokumenteret: maskinen, hjælpeudstyr, kalibreringsstatus og tegninger og procedurer, der definerer installationen. Leverancen er en IQ-rapport, der viser verificerede punkter og eventuelle afvigelser. Kontroller, at den maskine, der er identificeret i rapporten, er den maskine, der er tildelt dit projekt.
Operationel kvalifikation: Bevisning af procesvinduet
OQ fastslår, at processen opererer inden for definerede grænser på tværs af sit tilsigtede område. Det er her, støberen udfordrer procesvinduet, identificerer kritiske parametre og sætter grænserne for, inden for hvilke præstationskvalificering vil køre. OQ er, hvor en støber demonstrerer forståelse af sin proces i stedet for blot at køre den, så læs den for parameterbegrundelse, ikke kun for at få vist resultater.
Præstationskvalifikation: Demonstration af reproducerbar output
PQ besvarer, om processen, under normale produktionsforhold, konsekvent producerer dele, der opfylder specifikationen. Forvent flere kørsler, en fastlagt prøveudtagningsplan og acceptkriterier knyttet til tegningen og funktionelle krav. Efter PQ skal den validerede tilstand opretholdes: løbende overvågning, revalideringsudløsere og ændringskontrol er det, der holder konklusionen sand.
Læsning af en valideringsrapport som en korrekturlæser
Læs rapporten for proces- og udstyrets identitet, parametrene og deres grænser, acceptkriterierne og hvorfor de blev valgt, begrundelsen for stikprøveudtagningen, resultaterne, hver afvigelse med dens undersøgelse og afslutning samt en eksplicit konklusion. Røde flag: validering kørt på en anden maskine eller et andet værktøj end den, der skal leveres til dig, acceptkriterier skrevet efter resultaterne, eller en rapport, der beskriver aktiviteten uden at angive, om processen er valideret.
Materialeegenskaber og biokompatibilitet: Hvorfor harpiksdatabladet ikke er nok
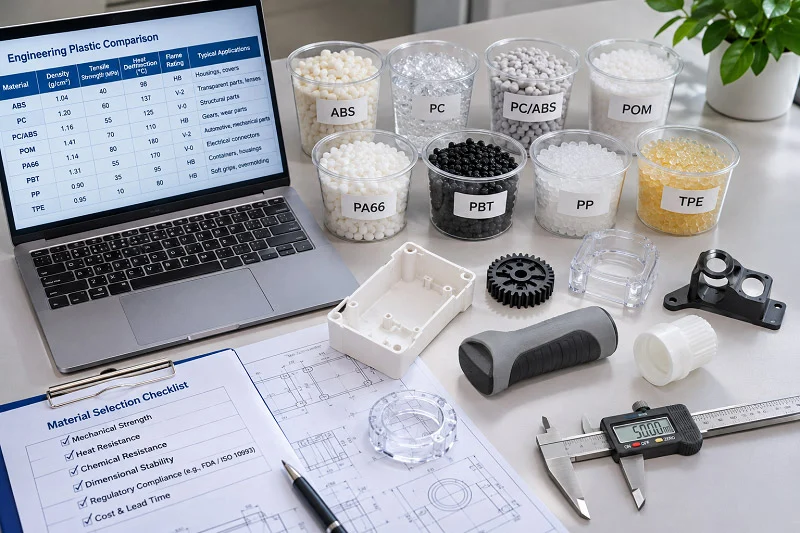
En harpiksleverandørs biokompatibilitetsdata beskriver et materiale, ikke din enhed. Den vigtige vurdering udføres på enheden i dens endelige form, og den tager højde for forarbejdning, fremstillingsmetoder og restprodukter. Så støberens materialekontrol og procesdisciplin er ikke papirarbejde – de er input til den biologiske profil, du vil forsvare.
Støberens materialekontroller: Sporbarhed, certifikater og ændringsstyring
En dygtig støber kontrollerer harpiksidentitet og sporbarhed af partier, har analysecertifikater, inspicerer indgående materiale, fastlægger en politik for genformaling, kontrollerer tørring og håndtering og kører en ændringskontrolproces, der forhindrer lydløs substitution. Ikke-offentliggjort materialesubstitution er en alvorlig leverandørfejl, ikke en mindre afvigelse: det kan ugyldiggøre din validering og forstyrre den biologiske profil, du har vurderet.
Hvorfor biokompatibilitet evalueres på den endelige færdige enhed
Reguleringsorganer på større markeder vurderer biokompatibiliteten af hele anordningen i dens endelige form, inklusive sterilisering hvor det er relevant, og de godkender ikke individuelle materialer alene. Deres vejledning foreskriver, at risikovurderingen ikke kun dækker materialerne, men også forarbejdningen af materialerne, fremstillingsmetoderne og eventuelle rester fra fremstillingshjælpemidler. Derfor er en støbers proceskontrol og ændringsmeddelelse biokompatibilitetsrelevante.
Hvad skal man spørge et firma til medicinsk sprøjtestøbning om materialer?
Spørg, hvilke harpikser og kvaliteter der er kvalificerede til medicinsk arbejde; hvordan et parti spores fra harpikspose til afsendt del; hvordan genformaling begrænses og registreres; hvordan en materialeændring kommunikeres og godkendes, før den sker; hvilken dokumentation der følger med hvert parti; og hvordan støberen vil understøtte din egen biologiske evaluering med procesinformation. Bed om en prøve af hvert dokument i stedet for en mundtlig forsikring.
Fra bygge-til-print til tidlig involvering: Skelnende kompetenceniveauer
Overholdelse af regler fortæller dig, om en støber kan betros en defineret opgave. Kompetence fortæller dig, hvor meget af opgaven støberen kan hjælpe dig med at definere. Forskellen viser sig i designfeedback, værktøjsstrategi, ændringskontrol og hvor tidlig validering planlægges – og det kan observeres i samtaler, ikke i brochurer.
Hvad en Build-to-Print-formningsmaskine gør godt
En "build-to-print"-formningsmaskine udfører et design og en specifikation, du allerede har fastlagt. For et modent design med stabile tegninger er denne model effektiv og helt passende. Den belaster, når designet stadig har åbne spørgsmål: tolerancekonflikter, begrænsninger i port og udstødning eller materialevalg, der først dukker op, når værktøjsfremstillingen begynder.
Observerbare tegn på evne til tidlig engagement
Søg feedback om design-til-fremstillingsevne, før værktøjsproduktion påbegyndes, diskussion af tolerancer og materialeafvejninger, input om port- og værktøjsdesign, kontinuitet fra prototype til produktion, struktureret ændringskontrol og valideringsplanlægning, der begynder før PQ. Test disse ved at sende en rigtig tegning med en kendt sværhedsgrad og se, om svaret er relevant, eller om der blot er en prisangivelse.
Tooling, Prototyping og vejen til produktion
Tidlige værktøjsbeslutninger begrænser produktionsdelen: placeringen af porten påvirker fylde- og svejselinjer, køling påvirker cyklus og vridning, og prototypemetoden påvirker, hvor meget af produktionsprocessen du rent faktisk har udført. Kontinuitet betyder, at prototypen og produktionsdelen fremstilles under en proces, du kan spore, ikke to uafhængige øvelser.
Forandringkontrol som den virkelige test af partnerskab
Ændringskontrol er den bedste indikator for, om tidlig involvering er reel. En robust proces identificerer ændringen, vurderer dens effekt på den validerede tilstand og på lovgivningsmæssige indberetninger, definerer, hvilken genvalidering der er nødvendig, og indhenter din godkendelse før implementering. Undersøg det ved at spørge, hvad der skete sidste gang en harpiks eller et værktøj blev ændret, og hvem der fik det at vide først.
Sådan scorer og sammenligner du kandidater til medicinske sprøjtestøbningsfirmaer
Når beviserne er til stede, skal sammenligningen have en struktur, der afspejler din metode, snarere end en generisk rangordning. Giv en score til de dimensioner, som rammeværket har dækket, behandl bestemte fund som stopbetingelser, og brug et besøg på stedet til at teste, hvad skrivebordsgennemgangen konkluderede.
Opbygning af et vægtet scorecard
Bedøm hver dimension på en defineret skala, og vægt den efter, hvad din enhed og scene kræver. Et implanterbart program med høj risiko bør vægte validering og materialekontrol tungt; en moden klasse I-del kan vægte omkostninger og leveringstid højere. Vægtene kan du selv sætte - det vigtigste er, at de er indstillet, før du ser buddene.
| Dimension | Beviser for at score | Vægt, når enhedsrisikoen er høj | Vægt, når enhedsrisikoen er lav |
| Certifikatets omfang og ægthed | Bekræftet certifikat, der navngiver stedet og støbeprocessen | Høj | Medium |
| Beviser for renrum | Klassificering af operationel tilstand og overvågningstendenser | Høj | Lav |
| Valideringsdokumentation | IQ/OQ/PQ-rapporter med kriterier, afvigelser og konklusioner | Høj | Medium |
| Materialekontrol | Partisporbarhed, ægthedsbevis, politik for genformaling, ændringsmeddelelse | Høj | Medium |
| Kompetenceniveau | DFM-input, værktøjsstrategi, prototypekontinuitet | Medium | Høj |
| Kommunikation og forandringskontrol | Svarkvalitet, godkendelsesworkflow, eskaleringssti | Medium | Høj |
Resultater, der bør udelukke en leverandør direkte
Behandl disse som stopbetingelser snarere end fradrag: certifikater, der ikke kan verificeres eller ikke dækker stedet og processen, afvisning af at levere valideringsdokumentation, manglende evne til at spore materialepartier, ikke-offentliggjort materialesubstitution, påstande om renrum, der ikke understøttes af overvågningsbeviser, og modstand mod ændringskontrol. Hver af disse fjerner det bevisgrundlag, som resten af scoren afhænger af, så en høj pris kan ikke kompensere.
Stedsbesigtigelser og gennemgang af prøvedele
Brug besøget på stedet til at bekræfte eller modbevise skrivebordsvurderingen. Undersøg på gulvet, om materialehåndteringen stemmer overens med proceduren, om renrummet er i brug under produktionen, om overvågningsregistreringer er aktuelle, og om operatørerne kan forklare, hvad de gør, når en parameter afviger. I konferencerummet skal du bede om de dokumenter, du har anmodet om på forhånd, og notere, hvilke der ankommer for sent eller er ufuldstændige. Gennemgå prøvedele i forhold til tegningen og i forhold til valideringsrapportens acceptkriterier.
Almindelige fejl købere begår, når de vælger et firma til medicinsk sprøjtestøbning
De fleste leverandørfejl opstår længe før den første forsendelse, i den måde leverandøren blev valgt på. Ovenstående rammer findes for at forhindre et lille antal tilbagevendende fejl.
Den første er at behandle et certifikat som en konklusion.
En PDF, der viser et ISO 13485-logo, siger ingenting, før du har tjekket den certificerede enhed, stedet, aktivitetsomfanget og certifikatets aktuelle status hos det udstedende organ. Et certifikat, der ejes af et moderselskab eller et handelskontor, og som hverken nævner fabrikken eller sprøjtestøbningen, er en almindelig og dyr opdagelse.
Det andet er at acceptere et renrumsklassenummer som en beskrivelse af miljøet.
En klasse er en partikelkoncentrationsklassificering under en angivet belægningstilstand og partikelstørrelse. Uden driftstilstandsdata og overvågningshistorik ved du ikke, hvad rummet lavede, mens dine dele blev fremstillet – eller om dine dele overhovedet var i det.
Den tredje er at behandle validering som et dokument, der skal indsamles, snarere end en tilstand, der skal vedligeholdes.
En valideringsrapport, der mangler acceptkriterier, eller som er produceret på en anden maskine, fortæller dig, at støberen kan samle papirarbejdet. Det, du har brug for, er bevis for, at processen er blevet udfordret, at afvigelser er blevet undersøgt, og at ændringskontrollen holder den validerede tilstand intakt.
Den fjerde er at antage, at et harpiksdatablad afgør biokompatibilitet.
Vurderingen gælder for den endelige enhed, herunder forarbejdning, fremstillingsmetoder og restprodukter. En støber, der erstatter materiale uden at fortælle dig det, har ændret et input til den vurdering.
Den femte er købskapacitet baseret på markedsføringssprog.
Tidlig involvering er synlig i DFM-feedback før værktøjslevering, i diskussioner om værktøjs- og gate-design, i kontinuitet fra prototype til produktion og i en ændringskontrolproces, som du kan inspicere. Bed om den seneste ændringsregistrering, og se, hvordan den blev håndteret.
Den sjette scorer før diskvalifikation.
Et vægtet scorecard er nyttigt til at sammenligne leverandører, der allerede har opfyldt stopbetingelserne. Hvis det anvendes for tidligt, lader det en stærk pris og et hurtigt tilbud opveje et uverificerbart certifikat.
Den syvende er at springe besøget på stedet over eller behandle det som et høflighedsbesøg.
Gulvet er der, hvor procedurer møder praksis, og det er kløften mellem dem, som en revision i sidste ende vil afdække.
Intet af dette kræver en stor kvalitetsorganisation. Det kræver en rækkefølge: verificer certifikatet, undersøg miljøet, læs valideringen, test materialekontrollerne, undersøg kapaciteten, og giv derefter point. Udført i den rækkefølge er hvert trin billigt i forhold til det, det beskytter.
Valg af NOBLE til at understøtte dit medicinske sprøjtestøbningsprojekt

NOBLE er en kinesisk kontraktproducent, der understøtter medicinske sprøjtestøbningsprojekter fra prototype til volumenproduktion . Virksomheden er ISO 9001:2015- og ISO 13485:2016-certificerede og tilbyder et komplet serviceomfang, der strækker sig fra design til montering snarere end blot produktion – en sondring, der er vigtig, når man evaluerer tidlig engagementskapacitet, værktøjskontinuitet og håndtering efter støbning under ét kvalitetssystem.
Læs det i forhold til ovenstående rammeværk i stedet for det. Certificering er et startfilter, ikke en konklusion: bekræft, at certifikatets omfang navngiver stedet og de sprøjtestøbningsaktiviteter, der vil fremstille din del, og bed om validerings- og materialekontrolbeviser beskrevet i afsnittene om IQ/OQ/PQ og materialesporbarhed. Det, NOBLE tilbyder inden for sit angivne omfang, er en enkelt produktionspartner, der er positioneret til at flytte et projekt fra prototypeværktøj til batchproduktion, med design- og monteringssupport i samme forhold. Om det passer til din enhed afhænger af din risikoklassificering, dine egne lovgivningsmæssige forpligtelser og den dokumentation, du verificerer direkte.
Ofte stillede spørgsmål fra medicinsk sprøjtestøbningsfirma
Svarene nedenfor anvender rammeværkets kontroller på de spørgsmål, som købere oftest stiller.
Hvordan kan jeg se, om et ISO 13485-certifikat rent faktisk dækker fabrikken og de processer, der skal fremstille min del?
Læs den certificerede juridiske enhed, den navngivne lokationsadresse og aktivitetsomfanget, og bekræft derefter alle tre med det udstedende certificeringsorgan. Et certifikat, der indehaves af et moderselskab eller handelskontor, som ikke navngiver din fabrik eller sprøjtestøbning, består ikke kontrollen.
Hvad skal jeg kigge efter i et renrum ud over klassenummeret, og hvilke processer skal der rent faktisk være indeni?
Spørg efter brugstilstanden (som bygget, i hvile eller i drift), de klassificerede partikelstørrelser og overvågningstendenserne bag påstanden; den driftsmæssige tilstand er den, der afspejler støbning med personer og udstyr til stede. Bekræft derefter, hvilke trin - støbning, håndtering, samling, emballering, inspektion - der rent faktisk udføres inden for den kontrollerede zone.
Hvad viser IQ, OQ og PQ hver især, og hvilken dokumentation skal en leverandør kunne vise mig?
IQ viser, at udstyret og de understøttende systemer er installeret som specificeret og dokumenteret; OQ viser, at processen fungerer inden for definerede grænser på tværs af det tilsigtede vindue; PQ viser reproducerbart output under normale produktionsforhold. Forvent en rapport for hver med parametre, acceptkriterier, prøveudtagningsbegrundelse, resultater, undersøgte afvigelser og en konklusion.
Hvorfor er biokompatibilitet et spørgsmål om den endelige enhed snarere end et spørgsmål om harpiksdatablad?
Fordi vurderingen gælder for anordningen i dens endelige, færdige form, inklusive sterilisering hvor det er relevant, og dækker forarbejdning, fremstillingsmetoder og restprodukter fra fremstillingshjælpemidler – ikke kun harpiksen. Reguleringsorganer godkender ikke individuelle materialer, så et leverandørdatablad kan ikke afgøre din enheds biologiske evaluering.
Hvilke observerbare egenskaber adskiller en build-to-print-støber fra en, der kan gå i gang tidligt i designet?
Kig efter feedback om design med henblik på fremstillingsevne før værktøjsbinding, diskussion om tolerancer og materialeafvejninger, input til porte og værktøjer, kontinuitet fra prototype til produktion og valideringsplanlægning, der starter før PQ. Test disse ved at bede om et specifikt tidligere eksempel og dokumenterne bag det, ikke ved at spørge, om støberen tilbyder tidlig involvering.
Hvordan skal jeg vægte og score leverandører, og hvilke resultater bør udelukke en leverandør fra hinanden?
Vægt scorecardet efter enhedsrisiko og projektfase: certifikatomfang og ægthed, bevis for renrum, valideringsdokumentation, materialekontrol, kapacitetsniveau og ændringskontrol. Behandl ikke-verificerbare eller uden for omfanget af certifikater, afviste valideringsregistre, usporbare materialepartier, ikke-offentliggjort substitution og ikke-underbyggede påstande om renrum som stopbetingelser snarere end fradrag.
Hvad tilbyder NOBLE til et medicinsk sprøjtestøbningsprojekt?
NOBLE er en kinesisk kontraktproducent med ISO 9001:2015- og ISO 13485:2016-certificering. Virksomheden tilbyder et komplet serviceomfang fra design til montering, ikke kun produktion, og understøtter prototyping og serieproduktion inden for dette omfang.






