
En pacemaker-ledning svigter midt i en procedure. Et insulinpumpehus revner under sterilisering. Dette er ikke bare produktionsfejl – det er øjeblikke af liv eller død. Fra 2010 til 2012 forårsagede fejl i dele eller materialer 28 % af tilbagekaldelserne, siger FDA. Hvad adskiller pålidelige medicinske udstyrskomponenter fra farlige? Svaret hviler på tre søjler: valg af de rigtige materialer, intelligent fremstilling af medicinsk udstyr og gennemtænkt design. Hver beslutning påvirker myndighedernes godkendelse, patientsikkerhed og kvalitet. Ét forkert træk under udviklingen kan udløse dyre redesigns eller skade patienter. Denne guide giver dig praktisk indsigt i udviklingen af medicinske produkter med fokus på den kritiske rolle, som medicinske udstyrskomponenter spiller i alle faser af processen.
Materialevalg til Komponenter til medicinsk udstyr
Materialevalg danner grundlaget for medicinsk udstyrs sikkerhed og ydeevne. Det rigtige valg kan gøre et produkt til en succes. Det forkerte valg kan forårsage dyre forsinkelser. Metaller forekommer i omkring 80 % af alle medicinsk udstyrskomponenter. Almindelige muligheder omfatter rustfrit stål 316L, titanlegeringer og keramik. Til plastik bruger ingeniører ofte polypropylen, polycarbonat, PEEK eller PPSU. Hvert materiale har sine egne styrker. Tricket er at matche disse egenskaber med enhedens behov. Det er her, at materialer til medicinsk udstyr begynder at betyde mest.
Biokompatibilitet og medicinsk udstyrs sikkerhed
ISO 10993 standarder
ISO 10993 sætter standarden for test af medicinsk udstyrs sikkerhed. Disse standarder vejleder, hvordan producenter evaluerer materialers interaktioner med kroppen. Målet er enkelt: at sikre, at enheden ikke forårsager skade. For fremstilling af medicinsk udstyr er det ikke valgfrit at følge disse standarder. Det er et krav for myndighedernes godkendelse. Alle materialer, der anvendes i medicinsk udstyr, skal bestå disse tests. Testens omfang afhænger af, hvordan og hvor enheden berører kroppen. Nogle tests undersøger kortsigtede effekter. Andre ser på langvarig eksponering.
Cytotoksicitets-, sensibiliserings- og irritationstestning
Cytotoksicitetstest undersøger, om et materiale dræber celler. Sensibiliseringstest undersøger for allergiske reaktioner. Irritationstest undersøger for rødme eller hævelse. Disse er de første trin i at bevise biokompatibilitet. De gælder for de fleste materialer til medicinsk udstyr. Selv almindelige materialer, der anvendes i medicinsk udstyr, kræver disse tests. Resultaterne hjælper ingeniører med at afgøre, om et materiale er sikkert til dets tilsigtede anvendelse. At bestå disse tests er en vigtig milepæl i udviklingsprocessen.
Krav til implanterbare vs. ikke-implanterbare
Reglerne ændres baseret på, hvor længe en enhed berører kroppen. Overfladeudstyr har de mindst strenge regler. Implanterbare enheder har flest. Medicinsk udstyr, der forbliver i kroppen i årevis, kræver mere testning end et, der bruges i et par minutter. Dette påvirker, hvilke materialer til medicinsk udstyr du kan vælge. Implanterbare enheder bruger ofte PEEK, titanlegeringer eller keramik. Disse materialer har en lang erfaring med sikkerhed. Ikke-implanterbare enheder kan bruge en bredere vifte af almindeligt anvendte biokompatible materialer. Testkravene styrer udvælgelsesprocessen. Biokompatibilitetstestning er grundlaget for dette arbejde.
Steriliseringskompatibilitet
Ethylenoxid-, gamma- og dampmetoder
Sterilisering er et must for alt medicinsk udstyr. Den valgte metode afhænger af materialet. Damp fungerer til holdbare genstande som metalværktøj. Men det ødelægger varmefølsom plast. Ethylenoxid (EtO) trænger godt ind i komplekse samlinger. Det fungerer med de fleste materialer. Gammastråling er egnet til engangsartikler. Men det kan nedbryde nogle typer plast. Hydrogenperoxidgasplasma fungerer til varmefølsomme genstande som oscilloskoper og elektronik. Hver metode har sin egen materialekompatibilitetsprofil. Tidlig testning hjælper dig med at undgå overraskelser.
Engangsudstyr steriliseres typisk af producenten. De bruger ethylenoxid, gammastråling eller elektronstrålestråling. Genbrugsudstyr steriliseres af slutbrugeren. De gennemgår ofte en dampautoklave. Denne forskel påvirker materialevalget. Vigtige polymeregenskaber, der påvirkes af sterilisering, omfatter trækstyrke, slagfasthed, temperaturbestandighed og farvebevaring. Materialer som polycarbonat, PMMA og termoplastiske elastomerer er konstrueret til at minimere ændringer efter sterilisering.
Materialenedbrydning efter sterilisering
Sterilisering kan ændre materialeegenskaber. For eksempel forårsager gamma-sterilisering ved doser på 25-50 kGy ikke forringelse af de mekaniske egenskaber i PEEK. Trækstyrke og modul forbliver stort set uændrede. Charpy-slagstyrken falder med omkring 15-25 % efter meget høje doser på 1000 Mrad (10,000 kGy). Men den forbliver over 6 kJ/m² (med hak). Det er nok til strukturelle anvendelser. Dampsterilisering kan forårsage mere mærkbare ændringer i nogle materialer. Testning efter sterilisering er afgørende. Det bekræfter, at materialet stadig fungerer som forventet. Materialekompatibilitetstestning hjælper dig med at vælge den rigtige steriliseringsmetode.
| Steriliseringsmetode | Bemærkninger om materialekompatibilitet |
| Damp | Fungerer med holdbare materialer; ikke til varmefølsom plast eller elektronik |
| Blink | Kun til apparater, der håndterer hurtig damp med høj temperatur |
| Hydrogenperoxid gasplasma | Ideel til varme- og fugtfølsomme enheder; ikke til cellulosebaserede materialer |
| Pereddikesyre | Fungerer til visse typer plast og metaller; begrænset materialekompatibilitet |
| Ethylenoxid (EtO) | Fungerer med de fleste materialer; fremragende til komplekse samlinger |
| Stråling | God til engangsbrug; kan nedbryde nogle typer plastik |
| Tør varme | Kun til varmebestandige genstande som glasvarer |
| Ozon | Fungerer til nogle typer plastik, men har udfordringer |
Overvejelser vedrørende emballage og holdbarhed
Sterilisering slutter ikke med selve enheden. Emballagen skal holde den steril. Materialekompatibilitet omfatter også emballagen. Holdbarhedstest bekræfter, at enheden forbliver steril over tid. Emballagematerialet må ikke reagere med steriliseringsmetoden. Det skal også beskytte enheden mod kontaminering. Dette er en del af den samlede fremstillingsproces for medicinsk udstyr. At gøre det rigtigt forhindrer tilbagekaldelser og beskytter patienten. Kvalitet kommer af sans for detaljer.
Mekaniske egenskaber for medicinsk udstyrskomponenters ydeevne
Trækstyrke, fleksibilitet og træthedsmodstand
Mekaniske egenskaber bestemmer, hvordan en enhed yder under belastning. Trækstyrke måler, hvor meget træk et materiale kan klare. Fleksibilitet viser, hvor meget det kan bøje uden at knække. Udmattelsesmodstand fortæller dig, hvor længe det holder ved gentagen brug. Disse egenskaber er vigtige for medicinsk udstyrs ydeevne. Et kateter har brug for fleksibilitet. En knogleskrue har brug for trækstyrke. En hjerteklap har brug for udmattelsesmodstand. Den rette balance afhænger af anvendelsen. Designvalg påvirker disse egenskaber.
Miljøfaktorer: Temperatur, kemikalier, UV-eksponering
Enheder udsættes for forskellige miljøer. Nogle udsættes for høj varme under sterilisering. Andre berører barske kemikalier. Nogle ser UV-lys under opbevaring. Disse forhold påvirker materialer over tid. Temperatur kan blødgøre plast. Kemikalier kan forårsage hævelse eller revner. UV kan forårsage misfarvning eller sprødhed. Testning under virkelige forhold er afgørende. Det hjælper dig med at vælge det rigtige materiale til hver anvendelse. Hygiejnekrav påvirker også materialevalget.
Balancering af ydeevne med omkostninger og tilgængelighed
Det bedste materiale betyder ikke noget, hvis du ikke kan få fat i det. Ingeniører skal finde en balance mellem ydeevne og omkostninger og levering. Nogle gange fungerer et lidt svagere materiale bedre, fordi det er lettere at finde. Andre gange har du brug for den bedste ydeevne uanset omkostninger. Det er her, valget af medicinsk kvalitet bliver vanskeligt. Du skal opfylde alle sikkerheds- og ydeevnekrav. Men du skal også holde dig inden for budgettet. Og din forsyningskæde skal være pålidelig. Denne balancegang er en del af ethvert succesfuldt udviklingsprojekt. Kvalitet kommer fra omhyggelig planlægning og testning. Den rigtige partner med erfaring inden for lovgivning kan hjælpe dig med at navigere i disse valg. Overholdelse af standarder er ikke til forhandling.
At støtte patientsikkerheden betyder at træffe smarte valg i hvert trin. Fra materialevalg til endelig testning påvirker hver beslutning resultatet. Almindeligt anvendte biokompatible materialer som PEEK og titanium tilbyder dokumenteret ydeevne. At forstå disse almindeligt anvendte biokompatible materialer er nøglen til at træffe gode beslutninger. Materialer til medicinsk udstyr skal opfylde strenge standarder. Almindeligt anvendte biokompatible materialer omfatter mange muligheder. Materialer til medicinsk udstyr skal afbalancere mange faktorer. Designvalg spiller også en stor rolle. Materialevalg er fundamentet for alt.
Fremstillingsprocesser for medicinsk udstyrskomponenter
Når du har valgt dine materialer, er det næste store spørgsmål: hvordan fremstiller du egentlig delen? De fremstillingsprocesser, du vælger, skal matche dit materialevalg og hvor mange enheder du har brug for. En del, der er fremstillet til millioner af enheder, kræver en anden tilgang end et specialfremstillet implantat til én patient. Lad os se på de tre hovedveje inden for fremstilling af medicinsk udstyrskomponenter.
Sprøjtestøbning til fremstilling af medicinsk udstyrskomponenter
Sprøjtestøbning baner vejen for produktion i store mængder. Processen smelter plastikkugler, presser dem ind i en stålform under tryk og køler dem ned til færdige dele. Cyklustiderne er på få sekunder, når formen først er på plads. Den hastighed gør den perfekt til masseproduktion.
Højvolumen vs. Lav-volumen produktion
Omkostningerne varierer meget baseret på volumen. Sprøjtestøbning kræver en stor investering i formdesign og -fremstilling. Værktøj alene kan tage 2-6 uger at producere. Men når formen først er på plads, falder prisen pr. del kraftigt. For store serier er der intet, der slår det. Lavvolumenproduktion fortæller en anden historie. Formomkostningerne bliver svære at retfærdiggøre for blot et par hundrede dele. I disse tilfælde giver CNC-bearbejdning eller additiv fremstilling ofte mere mening. Tabellen nedenfor viser de vigtigste afvejninger.
| faktor | Sprøjtestøbning | CNC Machining |
| Cyklustid | Hurtig (sekunder) efter formdannelse | Længere, hver del bearbejdes individuelt |
| Forhåndsinvestering | Høj (formdesign og -fremstilling) | Lav (maskinopsætning og materiale) |
| Bind | Bedst til højvolumen produktion | Bedst til specialfremstillede dele med lav til mellemstor volumen |
| Designfleksibilitet | Begrænset når formen er lavet | Høj fleksibilitet, nem at modificere CAD |
| Leveringstid | 2-6 uger (dannelse af skimmelsvamp) | 1-2 uger (uden værktøj) |
| Pris pr. del | Lav i skala | Højere pr. del |
Værktøjsdesign og formflowanalyse
Formdesign kan være afgørende for dit projekt. Det er her, at formflowanalyse bliver din bedste ven. Dette simuleringsværktøj forudsiger, hvordan plast vil flyde gennem formen, før du skærer i stål. Det opdager problemer tidligt og sparer dig for dyrt omarbejde. Fordelene er konkrete:
- Forhindrer dyrt omarbejde af værktøj ved at identificere flowproblemer før skæring i stål
- Optimerer placeringen af port og løber for ensartet fyldning, reduktion af skrot
- Reducerer cyklustider ved at simulere og optimere kølefasen
- Forbedrer delens styrke og dimensionsstabilitet gennem jævn trykfordeling
- Forbedrer overfladefinish ved at udpege områder med tendens til defekter
En virksomhed inden for medicinsk udstyr lærte denne lektie på den hårde måde. De brugte nylon til sprøjtestøbte dele, men stødte på problemer med vridning, der ikke bestod planhedstesten. Efter at designændringer og værktøjsmodifikationer mislykkedes, kørte de en formstrømningsanalyse, der sammenlignede nylon med PC/ABS. Simuleringen forudsagde, at PC/ABS ville vise mindre nedbøjning uden at gå på kompromis med styrken. De skiftede materialer, byggede nyt værktøj og producerede de præcisionsdele, de havde brug for. Det er styrken ved simulering, der styrer materialevalget.
Procesvalidering og kvalitetskontrol
Sprøjtestøbning af medicinsk udstyrskomponenter kræver streng procesvalidering. Man kan ikke bare sætte en maskine op og håbe på det bedste. Hver parameter skal dokumenteres. Temperatur, tryk, køletid og cyklustid er alle låst ned. Denne procesvalidering sikrer, at hver del kommer ud identisk med den forrige. Kvalitetskontrol rækker ud over selve maskinen. Dedikerede tørretumblere til hver medicinsk polymer forhindrer krydskontaminering. Indesluttede materialehåndteringssystemer minimerer luftbåren partikelforurening. Fuldelektriske sprøjtestøbemaskiner eliminerer risikoen for forurening af hydraulikvæske. Nedtagning og rengøring efter produktion undgår rester fra tidligere kørsler. Et internt analyselaboratorium med CT-scanninger og DSC understøtter kvalitetsstyringen hele vejen igennem.
CNC-bearbejdning af komplekse komponenter
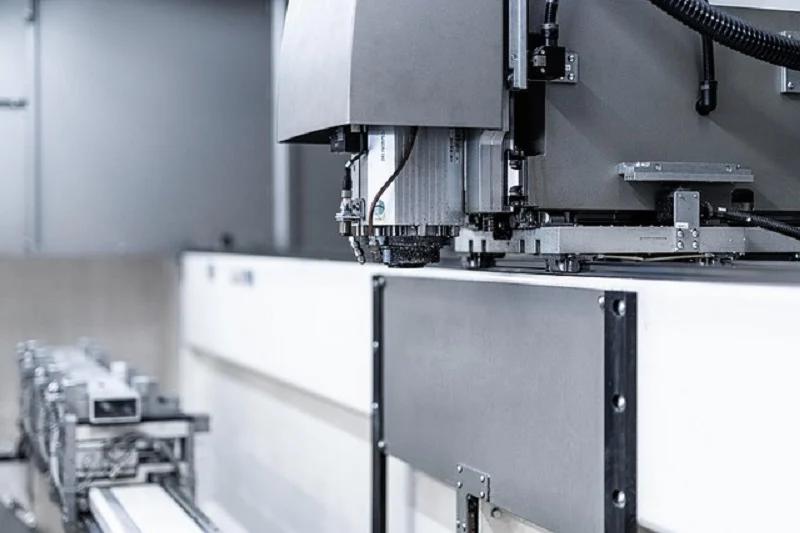
CNC-bearbejdning fjerner materiale fra en massiv blok for at skabe den endelige form. Det tilbyder uovertruffen præcision og materialefleksibilitet. For komplicerede dele med snævre tolerancer vinder denne metode ofte.
Egnede materialer og snævre tolerancer
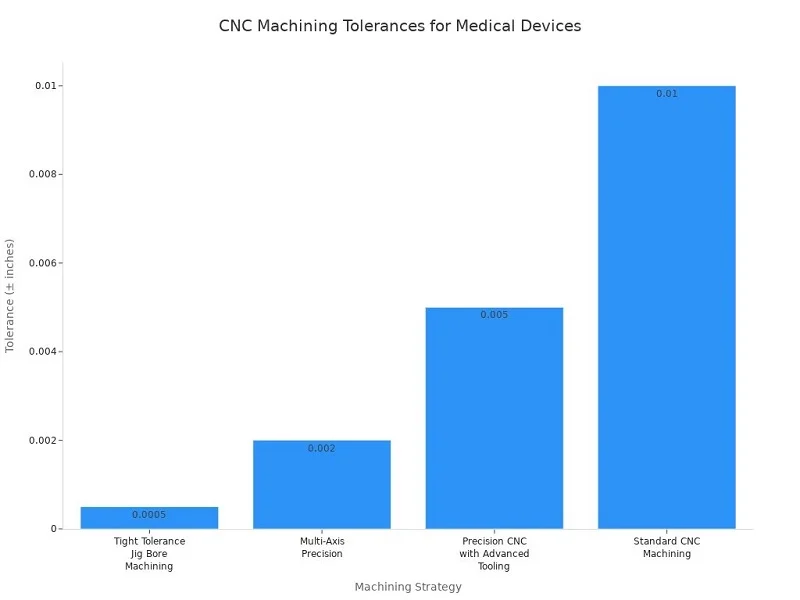
CNC-bearbejdning fungerer med en bred vifte af materialer. Metaller som rustfrit stål 316L og titanlegeringer bearbejdes smukt. Plastik som PEEK og polycarbonat fungerer også godt. Den virkelige fordel ligger i dimensionsnøjagtigheden. Standard CNC-bearbejdning opnår ±0.010 tommer. Præcisionsopsætninger med avanceret værktøj når ±0.005 tommer. Multiaksemaskiner når ±0.002 tommer. Til de mest krævende applikationer opnår boreboring med snævre tolerancer ±0.0005 tommer.
Overfladebehandling og sekundære operationer
Overfladefinish er vigtigere end de fleste er klar over. Ru overflader kan indeholde bakterier og kompromittere sterilisering. Forskning viser, at overflader, der er ruere end Ra 0.8 µm, fungerer som biofilmreservoirer. Det anbefalede område for kirurgiske instrumenter ligger mellem Ra 0.4-0.8 µm. Elektropolering tilbyder en effektiv løsning til metaldele.
Elektropolering udglatter mikroskopiske toppe, forbedrer korrosionsbestandigheden og kan forbedre rengøringsvenligheden. Denne efterbehandlingsoperation anvendes specifikt på rustfri stålkanyler, minimalt invasive instrumenter og væskekontaktkomponenter, hvor overfladefinishen direkte påvirker evnen til at fjerne organisk snavs og mikrobiel belastning under rengøring.
Elektropolering reducerer overfladeruhed med omkring 50%, samtidig med at det tilføjer et korrosionsbestandigt passivt oxidlag. Denne kombination forbedrer rengøringsvenligheden og steriliseringsholdbarheden ved gentagne autoklavecyklusser.
Prototyping vs. produktionsbearbejdning
CNC-bearbejdning fungerer både som prototype- og produktionsløsninger. For prototyper tilbyder det hurtig ekspeditionstid og nemme designændringer. Du kan iterere hurtigt uden at skulle bruge dyrt værktøj. Intern CNC-bearbejdning muliggør hurtig prototypefremstilling og tilføjelse af komplekse funktioner til sprøjtestøbte dele. Til produktion håndterer CNC lave til mellemstore volumener effektivt. Det fungerer også godt til brugerdefinerede dele, der ikke berettiger en form. Fleksibiliteten til at ændre CAD-filer og omprogrammere maskiner gør det ideelt til udviklende designs.
Additiv fremstilling af specialdele
Additiv fremstilling, eller 3D-printning, bygger dele lag for lag. Det udmærker sig ved at skabe geometrier, som traditionelle metoder ikke kan opnå.
FDM-, SLA- og SLS-teknologier
Tre hovedteknologier dominerer medicinsk 3D-printning. FDM (Fused Deposition Modeling) ekstruderer smeltet plastfilament i lag. Det er overkommeligt og fantastisk til prototyper. SLA (Stereolitografi) bruger UV-lys til at hærde flydende harpiks. Det producerer glattere overflader og finere detaljer. SLS (Selective Laser Sintering) smelter pulverpartikler sammen med en laser. Det skaber stærke, funktionelle dele uden støttestrukturer. Hver teknologi passer til forskellige behov og materialer.
Patientspecifikke og komplekse geometrier
Additiv fremstilling er fremragende til patientspecifikke enheder. Brugerdefinerede implantater, kirurgiske guider og anatomiske modeller drager alle fordel af denne tilgang. Teknologien håndterer komplekse interne kanaler og gitterstrukturer, som bearbejdning ikke kan producere. Til unikke eller små dele overgår 3D-printning ofte traditionelle metoder. Delgeometri spiller en nøglerolle i denne beslutning. Sprøjtestøbning og additiv fremstilling håndterer typisk komplekse geometrier bedre. CNC-bearbejdning tilbyder et bredere udvalg af materialer og højere dimensionsnøjagtighed for slutprodukter.
Efterbehandling og lovgivningsmæssige overvejelser
3D-printede dele er sjældent klar til brug. Efterbehandlingstrin som fjernelse af underlag, overfladeudglatning og sterilisering øger tid og omkostninger. Lovgivningsmæssige overvejelser er også forskellige. FDA behandler 3D-printede medicinske udstyrskomponenter med ekstra omhu. Procesvalidering bliver kritisk, fordi lag-for-lag-konstruktion kan introducere variation. Hvert printforløb kræver dokumentation og kvalitetskontrol. For fremstilling af medicinsk udstyr betyder dette ekstra opmærksomhed på konsistens og sporbarhed.
Valget mellem disse fremstillingsprocesser afhænger af dine specifikke behov. Volumen, kompleksitet, materiale og budget spiller alle en rolle i beslutningen. Mange virksomheder kombinerer metoder. De bruger 3D-print til prototyper, CNC til specialfremstillede dele og sprøjtestøbning til masseproduktion. Denne hybride tilgang maksimerer effektiviteten i alle udviklingsfaser.
Partnere som NOBLE bidrager med ekspertise på tværs af alle disse fremstillingsprocesser. Som en førende produktionspartner i Kina hjælper NOBLE med prototypefremstilling og masseproduktion. Deres kompetencer spænder over CNC-bearbejdning, sprøjtestøbning og efterbehandling. Denne full-service-tilgang strømliner rejsen fra koncept til produktion. At arbejde med én partner, der forstår både metal- og plastbearbejdning, forenkler din forsyningskæde og sikrer ensartet kvalitet på tværs af alle komponenter.
Designovervejelser for medicinsk udstyrskomponenter
Design binder alt sammen. Du kan vælge det perfekte materiale og den rigtige fremstillingsproces, men et dårligt design kan stadig ødelægge dit projekt. Formen på en del, dens overfladefinish og hvordan den føles i en kirurgs hånd påvirker alle resultatet. Godt design gør produktionen nemmere, holder apparaterne rene og hjælper brugerne med at betjene dem sikkert. Det er her, design af medicinsk udstyr virkelig kommer til live.
Design for Manufacturability (DFM)
Design med henblik på fremstillingsevne betyder at skabe dele, der er nemme at producere uden at ofre funktion. Det er en filosofi, der former enhver beslutning, fra den indledende skitse til den endelige produktionskørsel. Når du designer med produktion i tankerne, sparer du tid, penge og frustration senere hen. DFM eliminerer unødvendige designelementer, hvilket sænker materiale- og lønomkostninger. Det forenkler også værktøjshåndtering og forbedrer gennemløbshastigheden, hvilket direkte reducerer produktionsomkostningerne. Målet er enkelt: få delen til at fungere perfekt, samtidig med at den er så nem at producere som muligt.
Forenkling af geometri for produktionseffektivitet
Komplekse former ser imponerende ud, men de koster mere at fremstille. Hver kurve, hul og funktion øger bearbejdningstid eller formkompleksitet. Forenkling af geometri reducerer produktionsomkostninger og fremskynder cyklustider. Standardisering af komponenter og fremstillingsprocesser på tværs af produktlinjer forenkler driften og reducerer produktionsvariabiliteten. Denne strategiske tilgang reducerer enhedsomkostningerne, samtidig med at den forbedrer konsistensen. Inden for fremstilling af medicinsk udstyr tilføjer overholdelse af regler faste omkostninger, der drager fordel af højere volumen. Så enklere designs, der skalerer godt, giver god forretningsmæssig mening.
Overvej et hus til et håndholdt diagnostisk værktøj. En rektangulær kasse med afrundede hjørner koster mindre at støbe end en organisk form med sammensatte kurver. Den enklere version fungerer stadig perfekt. Den koster bare mindre at producere. Den forskel betyder noget, når du laver tusindvis af enheder. Design af svære samlinger reducerer også omkostninger til skrot og omarbejdning. Enhver forenkling tæller.
Udkastvinkler, vægtykkelse og ribbedesign
Sprøjtestøbning har sine egne regler. Følg dem, og dine dele bliver pæne. Ignorer dem, og du vil opleve vridninger, fastsiddende mærker og fastsiddende dele. Her er de vigtigste retningslinjer for sprøjtestøbte medicinske udstyrskomponenter:
- Kontroller, at vægtykkelsen er ensartet og tilstrækkelig, og brug ribber eller foldeknuder til strukturel understøtning.
- Sørg for, at radierne er store nok til at forhindre hulrum og vridning.
- Afrund alle skarpe hjørner med fileter for at lette frigørelsen af formen.
- Tilføj tilstrækkelig trækvinkel for at undgå skader under udkastning af emnet.
- Bekræft, at overfladebehandlingen følger SPI's (Society of the Plastics Industry) retningslinjer.
- Gennemgå og juster deltolerancer, så de passer til sprøjtestøbningsprocessen.
Trækvinkler er små konusser på lodrette vægge, der lader emnet løsne sig fra formen. Uden dem klæber emnet fast eller bliver beskadiget under udkastning. Vægtykkelsen påvirker køletiden og den strukturelle integritet. Ensartede vægge forhindrer synkemærker og indre spændinger. Ribber tilføjer styrke uden at øge vægtykkelsen. Disse detaljer virker små, men de er afgørende for en produktionskørsel. En partner som NOBLE giver DFM-feedback tidligt i processen og opdager disse problemer, før værktøjsfremstilling begynder.
Minimering af monteringstrin og antal komponenter
Færre dele betyder færre problemer. Det er en simpel sandhed inden for fremstilling af medicinsk udstyr. Under konceptudvikling går enkelhed og pålidelighed ofte hånd i hånd. Reduktion af antallet af komponenter understøtter direkte pålideligheden. DFMAI-optimering (Design for Manufacture, Assembly, and Inspection) er afgørende for at opnå og demonstrere pålidelighed af medicinsk udstyr. Minimering af komponenter er en central DFMAI-strategi, da færre dele forenkler montering, inspektion og kvalitetskontrol.
Kombination af flere funktioner i en enkelt komponent reducerer valideringskrav og monteringstrin. Det forenkler også lagerstyringen. Én støbt del, der tjener tre funktioner, overgår tre separate dele, der skal samles. Færre dele betyder også færre potentielle fejlpunkter. For medicinsk udstyr omsættes det direkte til forbedret patientsikkerhed. Tolerancerationalisering hjælper også. Ved kun at specificere den præcision, der faktisk kræves til funktionen, minimeres bearbejdnings- og inspektionsomkostninger. Materialestandardisering på tværs af projekter udnytter eksisterende dokumentation og undgår udgifter til genoptagelse.
Rengøringsevne og overfladefinish
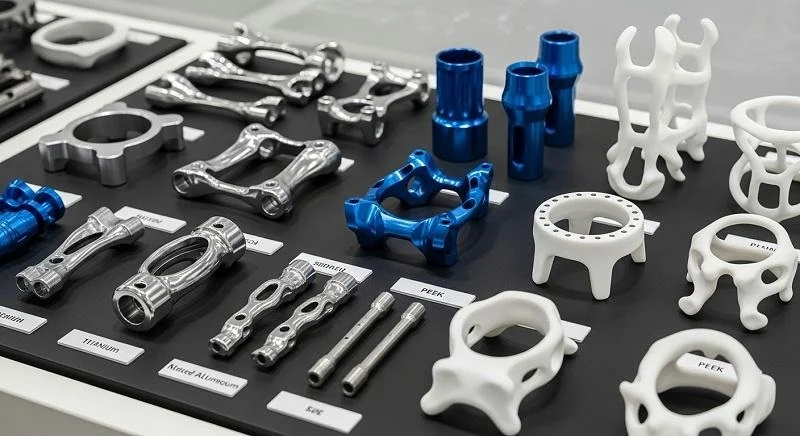
Hospitaler kræver rent udstyr. Det er ufravigeligt. Overfladefinishen på dine medicinske udstyrskomponenter påvirker direkte, hvor godt de kan rengøres og steriliseres. Ru overflader fanger bakterier og modstår rengøring. Glatte overflader er lette at rengøre. Denne forbindelse mellem overfladetekstur og hygiejne er afgørende i design af medicinsk udstyr. De materialer, du vælger, påvirker også rengøringsvenlighed og overholdelse af regler på hospitaler. Nogle materialer modstår kemiske rengøringsmidler bedre end andre. Nogle modstår gentagen sterilisering uden at blive nedbrudt.
Overfladeruhed og bakteriel vedhæftning
Bakterier elsker ru overflader. Mikroskopiske riller og huller giver dem steder at gemme sig for rengøringsmidler. Forskning viser, at overfladeruhed er direkte korreleret med bakteriel vedhæftning. Tabellen nedenfor viser anbefalede værdier for at minimere bakteriel vedhæftning.
| Overfladeruhed Parameter | Anbefalet værdi | Klinisk effekt |
| Sa (gennemsnitlig ruhed) | Under 0.2 μm | Hæmmer effektivt bakteriel vedhæftning; patogene celler (0.5-2.0 μm) kan ikke forankre sig |
| Sa (kontrolleret område) | 0.2-0.5μm | Dobbelt optimal ydeevne: antibakteriel + fremmer osseointegration |
| Ra (ultrapræcisionsfinish) | Konsekvent under 0.4 μm | Eliminerer mikrohulrum; minimerer bakteriel vedhæftning til implantater med høj renhed |
| Ra (højrisikoområde) | 0.8-1.5μm | Skaber ideelle mikromiljøer for dannelse af S. aureus og P. aeruginosa biofilm |
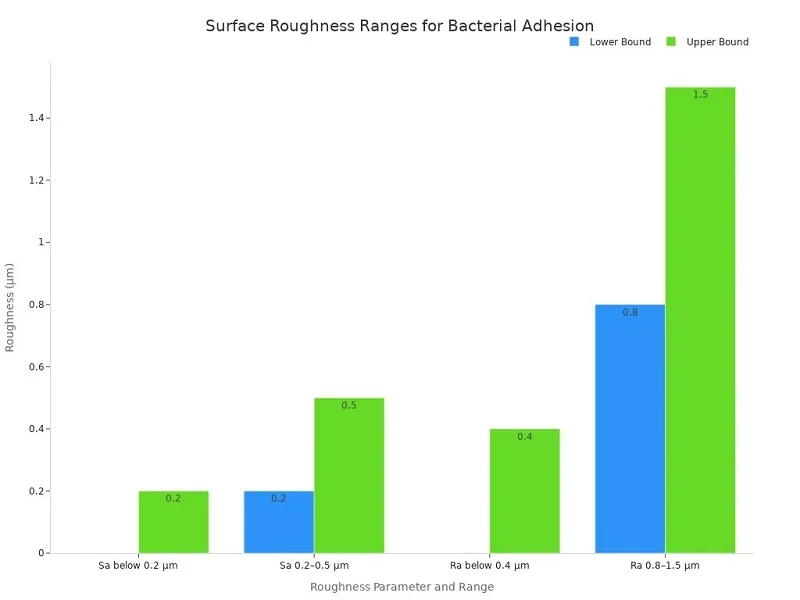
Budskabet er klart. Hvis din enhed berører patienter eller kropsvæsker, skal du holde overfladen glat. Det betyder, at du skal være opmærksom på både fremstillingsprocessen og de afsluttende trin. En ru overflade ser ikke bare dårlig ud. Den skaber en hygiejnerisiko, der kan skade patienter.
Elektropolering og passivering af metaller
Metaldele kræver særlig behandling for at opnå den rette overfladefinish. Elektropolering er en af de mest effektive metoder. Denne elektrokemiske proces fjerner et tyndt lag metal fra overfladen og udglatter mikroskopiske toppe og dale. Resultatet er en overflade, der modstår bakteriel vedhæftning og er lettere at rengøre. Elektropolering forbedrer også korrosionsbestandigheden ved at tilføje et passivt oxidlag. Denne kombination forbedrer rengøringsvenligheden og steriliseringens holdbarhed på tværs af gentagne autoklavecyklusser.
Passivering er et andet vigtigt trin for rustfrit stål. Denne proces bruger et syrebad til at fjerne frit jern fra overfladen, hvilket efterlader et kromrigt lag, der modstår korrosion. Sammen skaber elektropolering og passivering overflader, der opfylder de strenge hygiejnekrav i medicinske miljøer. For kirurgiske instrumenter og implanterbare enheder er disse efterbehandlingstrin afgørende. De er ikke valgfrie ekstraudstyr. De er en del af det, der gør en enhed sikker til patientbrug.
Tekstur og finish til polymerer
Plast kræver en anden behandling end metaller. Man kan ikke elektropolere en polymer. Men man kan kontrollere dens overfladetekstur gennem formdesign og forarbejdningsparametre. Formtekstur overføres direkte til den færdige del. Et poleret formhulrum giver en glat del. Et tekstureret hulrum giver en mat finish. Valget afhænger af anvendelsen. Glatte overflader fungerer bedst til væskekontakt og nem rengøring. Teksturerede overflader kan forbedre grebet på håndtag og kontrolflader. Nøglen er at matche finishen med funktionen. SPI-retningslinjer hjælper ingeniører med at specificere den rigtige overfladefinish til sprøjtestøbte dele. Disse standarder spænder fra spejlpolerede til grove teksturer, hvilket giver designere et klart ordforråd til at kommunikere deres behov.
Ergonomi og menneskelige faktorer
En enhed kan fungere perfekt i laboratoriet, men fejle i felten, hvis den er akavet at bruge. Ergonomi er vigtig. Kirurger holder instrumenter i timevis. Sygeplejersker betjener apparater, mens de multitasker. Patienter bruger hjemmeapparater uden træning. Godt design af medicinsk udstyr tager højde for alle disse brugere. Målet er at gøre apparatet intuitivt, komfortabelt og sikkert at betjene. Det er her, human factors engineering kommer i spil.
Brugercentrerede designprincipper
Brugercentreret design sætter personen først. Du starter med at forstå, hvem der vil bruge enheden, hvordan de vil bruge den, og i hvilket miljø. Derefter designer du omkring disse behov. Denne tilgang reducerer fejl og forbedrer resultaterne. Brugbarhedstestning måler, hvor godt en enhed opfylder brugernes behov. Nøgleparametre inkluderer tilfredshed, effektivitet, lærbarhed, huskelighed, fejl og nytteværdi. Hver parametre fortæller dig noget forskelligt om brugeroplevelsen. Tilfredshed kommer fra spørgeskemaer og brugertests. Effektivitet viser sig i tid til at fuldføre opgaver. Effektivitet måler, hvor mange opgaver brugerne gennemfører med succes. Lærbarhed sporer, hvor hurtigt brugerne mestrer enheden. Fejl afslører problemområder. Nytteværdi indfanger, om enheden rent faktisk hjælper brugerne med at nå deres mål.
Greb, vægt og taktil feedback
Komponenter i håndholdte medicinske apparater præsenterer unikke ergonomiske udfordringer. Apparatet skal føles afbalanceret i hånden. Det skal være let nok til at kunne bruges i længere perioder. Og det skal give tydelig taktil feedback, så brugerne ved, hvornår de har aktiveret en funktion. Forskning i design af håndholdte apparater giver specifik vejledning:
- GrebtyperPower grip giver vedvarende kraft og stabilitet. Præcisionsgreb er egnet til fingerfærdighed. En hybridtilgang fungerer bedst til håndholdte medicinske udstyrskomponenter.
- Design af kontrolfladeFingerspidsernes landingsområder skal passe til størrelsen og krumningen af tommelfingeren, pegefingre og langefingre. De skal fungere for både venstre- og højrehåndede brugere.
- Tekstur og trækkraftTeksturer på kontrolflader skal matche den nødvendige retning og mængde kraft. Dette giver fingerspidserne mulighed for at "bide sig fast" og få greb.
- Dynamisk grebsikkerhedBrugere skal holde instrumentet sikkert, mens de betjener fingerspidskontrollerne med samme hånd.
- "Superfinger"-konceptetVed at kombinere ring- og babyfingeren i et koordineret greb frigøres tommelfinger-, pege- og langfingeren til præcis kontrol.
Medtronic Hydrodebrider-håndstykket viser denne balance i aktion. Det tildeler specifikke fingre til forskellige kontroller, så brugeren kan betjene enheden med én hånd, samtidig med at det bevarer et sikkert greb. Dette niveau af gennemtænkt design forhindrer træthed og reducerer risikoen for utilsigtet aktivering.
Brugervenlighedstest og iterativ forfining
Design er aldrig færdigt. Det udvikler sig gennem test og feedback. Brugervenlighedstestning bør ske tidligt og ofte. Prototyper sendes til rigtige brugere. De afprøver enheden i realistiske scenarier. Deres feedback driver designændringer. Så tester du igen. Denne iterative proces fanger problemer, før de når markedet. Det er langt billigere at rette en designfejl under udvikling end efter lancering. Designverifikationstest bekræfter, at enheden opfylder de specificerede krav. Denne formelle proces dokumenterer, at designet fungerer som tilsigtet. Kombineret med brugervenlighedstestning giver det dig tillid til, at din enhed vil fungere i den virkelige verden.
Det regulatoriske landskab belønner denne tilgang. Bureauer forventer at se bevis for brugercentreret design og brugervenlighedstestning. De ønsker dokumentation for, at I har taget menneskelige faktorer i betragtning under hele udviklingen. En grundig designverifikations- og testproces giver denne dokumentation. Det reducerer også risikoen for dyre redesigns efter indsendelse af regulatorisk dokumentation. Kvalitet kommer fra denne sans for detaljer i alle faser.
Det gør en forskel at arbejde med en produktionspartner, der forstår disse designprincipper. NOBLE bringer ekspertise inden for både metal- og plastforarbejdning med en samarbejdsorienteret tilgang, der inkluderer designgennemgang og feedback fra DFM. Deres team hjælper dig med at forfine dit design med henblik på fremstillingsevne, samtidig med at de ergonomiske og rengøringsvenlige funktioner, som din enhed har brug for, opretholdes. Dette partnerskab strømliner processen fra koncept til produktion og sikrer, at dine medicinske udstyrskomponenter opfylder de højeste standarder for sikkerhed og ydeevne.
NOBLE: Din partner for medicinsk udstyr

At vælge den rigtige produktionspartner kan være afgørende for dit projekt. NOBLE er ikke bare et produktionshus. Vi er en full-service partner, der går med dig fra den første skitse til det færdige, samlede produkt. Vores team håndterer både metal- og plastbearbejdning under ét tag. Det betyder færre overdragelser, færre fejlkommunikationer og en mere gnidningsfri vej til markedet. For medicinsk udstyrskomponenter leverer denne integrerede tilgang reel værdi.
Metal- og plastforarbejdningskapaciteter
CNC-bearbejdning, Stemplingog efterbehandling
Vores metalkompetencer dækker hele spektret. CNC-bearbejdning håndterer komplekse geometrier med snævre tolerancer ned til ±0.0005 tommer, når det er nødvendigt. Præsning producerer dele i store mængder hurtigt og ensartet. Efterbehandlingsoperationer som elektropolering og passivering skaber overflader, der modstår bakteriel vedhæftning og opfylder hospitalshygiejnestandarder. Disse processer arbejder sammen om at producere kirurgiske instrumenter, implanterbare enhedshuse og væskekontaktkomponenter, der fungerer pålideligt.
Sprøjtestøbning og ekstrudering
På plastsiden leverer sprøjtestøbning præcisionsdele i stor skala. Vores team udfører formflowanalyser inden skæring af stål, hvilket opdager problemer med vridning og flow tidligt. Ekstrudering producerer kontinuerlige profiler til slanger og katetre. Vi arbejder med medicinske materialer som PEEK, polycarbonat og PPSU og matcher hver polymer til applikationens krav. Procesvalidering låser alle parametre, så hver del matcher den sidste.
Montage- og pakkeservice
Produktionen slutter ikke på komponentniveau. NOBLE tilbyder monteringstjenester, der kombinerer flere dele til færdige enheder. Emballeringstjenester sikrer, at dit produkt forbliver sterilt gennem hele dets holdbarhed. Denne end-to-end-funktion betyder, at du administrerer én partner i stedet for at jonglere med flere leverandører. Fordelene tæller hurtigt op:
- OmkostningsbesparelserIngen kapitalinvesteringer i udstyr, lavere lønomkostninger og hurtigere skalering uden udvidelse af faciliteterne
- Hurtigere time to marketEnd-to-end support fra koncept og prototypeudvikling til fuldskalaproduktion strømliner processen
- RisikostyringEkspertise inden for overholdelse af regler, kvalitetskontrol og stabilitet i forsyningskæden minimerer produktions- og tilbagekaldelsesrisici
- Adgang til banebrydende teknologiAvanceret produktionsudstyr forbedrer præcision, effektivitet og skalerbarhed
Kvalitetscertificeringer og overholdelse
ISO 9001:2015 og ISO 13485:2016 certificeret
Kvalitet er ikke et modeord hos NOBLE. Det er en dokumenteret forpligtelse. Vores faciliteter har ISO 9001:2015- og ISO 13485:2016-certificeringer. Disse standarder styrer alle aspekter af fremstilling af medicinsk udstyr, fra designkontroller til sporbarhed. FDA planlægger at harmonisere sin kvalitetssystemforordning med EN ISO 13485:2016 gennem den nye QMSR. Denne certificering placerer dig foran dette skift. Den demonstrerer også en risikobaseret tilgang til overholdelse af kvalitetsstyring, som tilsynsmyndigheder anerkender verden over.
FDA registreret anlæg
Vores anlæg er registreret hos FDA. Denne registrering betyder, at vi forstår de dokumentations-, inspektions- og rapporteringskrav, der følger med produktion af medicinsk udstyrskomponenter til det amerikanske marked. Vi opbevarer de registre, du har brug for til myndighedsgodkendelser, så din indsendelsespakke er klar, når du er det.
Forpligtelse til løbende forbedringer
Certificeringer er ikke statiske resultater. De kræver en løbende indsats. NOBLE investerer i løbende forbedringer på tværs af alle afdelinger. Vi sporer fejlrater, cyklustider og kundefeedback. Vi reviderer vores processer regelmæssigt. Denne forpligtelse reducerer risikoen for tilbagekaldelser og opbygger kundernes tillid. Det skaber også en kultur, hvor kvalitetsforbedring er alles opgave.
Samarbejdsorienteret tilgang fra design til produktion
Designgennemgang og DFM-feedback
Det bedste tidspunkt at opdage produktionsproblemer er, før de eksisterer. NOBLEs ingeniører gennemgår dit design tidligt og tilbyder feedback om design til fremstillingsevne, der forhindrer dyrt omarbejde. Sent opdagede problemer med fremstillingsevnen udløser CAD-revisioner, værktøjsændringer og yderligere test. For medicinsk udstyrskomponenter udsætter disse forsinkelser verifikation, validering og regulatoriske indsendelser. Vores samarbejdsorienterede design gennemgår overfladeværktøj og materialebegrænsninger, før du forpligter dig til dyrt værktøj.
Prototyping og valideringssupport
Vi bygger prototyper ved hjælp af materialer og processer, der matcher den endelige produktion. Denne produktionsækvivalente tilgang forhindrer fejl under verifikationstest eller opskalering. Test af prototypekonfigurationer før designfrysning forhindrer ændringer i sen fase, der ellers ville forlænge tidsplanen med uger eller måneder. Hver prototype genererer beviser til designverifikation, validering og arbejde med menneskelige faktorer.
Skalerbar produktion og forsyningskædestyring
Skalering fra prototype til kommerciel produktion kræver et komplet redesign for at sikre produktionsevnen. Komponenter, der fungerer i prototyper, kan svigte i stor skala. Samlingsprocesser skal skrumpe dramatisk ind. NOBLE håndterer denne overgang problemfrit. Vi optimerer forsyningskæder med hensyn til omkostninger og pålidelighed, styrer risici fra én kilde og håndterer komponentforældelse. Åbne kommunikationskanaler med en udpeget kontaktperson holder feedback-loops hurtige. Resultatet? En partner, der hjælper dig med at navigere i alle faser af udviklingen, fra proof of concept til godkendelse fra myndigheder og kommerciel skalering.
Materialevalg, fremstillingsprocesser og design fungerer ikke alene. De danner ét sammenhængende system. Hvert valg påvirker det næste, og hver beslutning påvirker patientsikkerheden. Overholdelse af regler er ikke en endelig afkrydsningsfelt – det er en konstant rød tråd gennem hele udviklingsprocessen. MDCG 2020-3-vejledningen hjælper dig med at vurdere, om en komponentændring er betydelig eller ej, så din medicinske enhed holdes på rette spor.
Nye værktøjer som 3D-print, kunstig intelligens og robotteknologi omformer fremstillingen af medicinsk udstyr. Disse teknologier muliggør personlige implantater og smartere produktionslinjer. Et partnerskab med en erfaren producent som NOBLE strømliner denne rejse fra koncept til produktion. Evaluer dine nuværende processer. Kig efter svage punkter i dit design, dine materialer eller dine kvalitetssystemer. Fremtiden belønner dem, der tilpasser sig tidligt og forbliver nysgerrige på, hvad der skal ske.
Ofte stillede spørgsmål om medicinsk udstyrskomponenter
Hvad er den mest almindelige fejl i materialevalg?
At vælge et materiale udelukkende fordi det er billigt eller nemt at få fat i, forårsager ofte problemer. Ingeniører springer nogle gange biokompatibilitets- eller steriliseringskontroller over. Det fører til redesign, forsinkelser eller tilbagekaldelser. Test altid dit materiale i forhold til alle krav, før du starter produktionen.
Hvordan vælger jeg mellem sprøjtestøbning og CNC-bearbejdning?
Tænk over, hvor mange dele du har brug for, og hvor komplekse de er. Sprøjtestøbning fungerer bedst til store serier, hvor hver del koster mindre. CNC-bearbejdning er egnet til små serier, specialfremstillede dele eller snævre tolerancer. Ved hurtige ændringer vinder CNC. Ved masseproduktion tager sprøjtestøbning over.
Fungerer 3D-printning til produktion af medicinske udstyrskomponenter?
Ja, men med visse begrænsninger. Additiv fremstilling er fantastisk til patientspecifikke implantater og komplekse former. Efterbehandling øger tid og omkostninger. Regulatorer ser nærmere på det, fordi lag-for-lag-opbygninger kan variere. For prototyper er 3D-printning svær at slå. Tænk grundigt over afvejningerne til produktion.
Hvilken overfladebehandling forhindrer bakterievækst?
Hold overfladerne glatte. Undersøgelser viser, at ruhed under Ra 0.4 µm reducerer bakteriel vedhæftning. Overflader mellem Ra 0.8-1.5 µm giver biofilm et godt sted at vokse. Elektropolering af metaller og polering af formhulrum til plast hjælper dig med at nå disse mål hver gang.
Hvordan påvirker steriliseringsmetoden materialevalget?
Hver metode belaster materialer på forskellige måder. Damp ødelægger varmefølsom plast. Gammastråling kan nedbryde nogle polymerer. Ethylenoxid fungerer med de fleste materialer, men kræver luftning. Test dit materiale med din valgte metode tidligt. Polycarbonat, PEEK og termoplastiske elastomerer er lavet til at håndtere sterilisering med få ændringer.
Hvad er Design for Manufacturability, og hvorfor er det vigtigt?
DFM betyder at designe dele, der er nemme at fremstille uden at miste funktion. Det involverer at forenkle former, tilføje korrekte udkastvinkler og holde vægtykkelsen jævn. God DFM reducerer omkostninger, fremskynder produktionen og forhindrer defekter. En produktionspartner kan gennemgå dit design tidligt og opdage problemer, før du bruger penge på værktøj.
Hvor lang tid tager det at få en medicinsk udstyrskomponent i produktion?
Tidslinjerne varierer meget. Fremstilling af sprøjtestøbningsværktøj tager 2-6 uger. CNC-bearbejdning kan starte inden for 1-2 uger uden værktøj. Additiv fremstilling giver den hurtigste ekspeditionstid for prototyper. Tilføj tid til validering, steriliseringstest og lovgivningsmæssigt papirarbejde. En full-service partner som NOBLE gør hele processen mere gnidningsfri.
Hvilke certificeringer skal en partner, der producerer medicinsk udstyr, have?
Kig efter ISO 13485:2016, den globale standard for medicinsk udstyrs kvalitet. ISO 9001:2015 dækker generelle kvalitetssystemer. FDA-registrering er vigtig for salg i USA. Disse certificeringer viser en forpligtelse til sporbarhed, risikostyring og løbende forbedringer. De gør også dine regulatoriske indsendelser nemmere.







