
Tandlægebranchen er en helt anden sag i disse dage. Hvis du går ind i et moderne laboratorium, vil du ikke se de gammeldags værktøjer som voksspatler og støbebrændere, som du plejede at se. Du vil se skærme, der viser CAD-filer. Digitale scanninger går direkte til produktion. Denne ændring skaber en reel mulighed, men den forårsager også et problem.
Her er problemet for tandlægefirmaer. Man har brug for dele, der lever i munden. Det miljø er brutalt. Det er altid fugtigt. Tunge tyggekræfter. Varm kaffe, så koldt vand. Alt udvider sig og trækker sig sammen. Og så har man også FDA og ISO, der ånder én i nakken. Det er virkelig svært at finde en leverandør, der forstår både den tekniske side af tingene og de lovgivningsmæssige ting.
Så hvordan løser man det? Man bruger moderne CNC-bearbejdning til metalrammen og komplekse geometrier. Man bruger specielle medicinske plasttyper til de dele, der kommer i kontakt med væv. Hvis man får begge dele rigtigt, får man præcision, sikkerhed og en hurtigere vej til markedet.
Bare for at være klar over, hvad denne artikel dækker. Vi vil se på de materialer, der rent faktisk virker, når det kommer til tandpleje. Vi vil tale om, hvilke fremstillingsprocesser der er bedst, og hvorfor. Vigtigst af alt vil vi forklare, hvorfor det at samarbejde med den rigtige værksted – et, der har været igennem FDA-revisioner og kender materialevidenskaben – er det, der gør forskellen mellem en vellykket enhed og en mislykket indsendelse.
Den digitale revolution inden for tandpleje: Hvorfor præcisionsproduktion er vigtig
Lad os tale om, hvordan tandplejen rent faktisk fungerer i dag. Husker du de klistrede aftryksbakker, der fik patienterne til at gabe? De er ved at forsvinde. Går du ind i en moderne klinik, kører tandlægen nu en lille stav hen over dine tænder. Det er en intraoral scanner. Få sekunder senere vises en perfekt 3D-model på skærmen.
Dette skift ændrer alt på produktionssiden.
Her er noget, som ingen fortæller dig. En perfekt digital fil betyder absolut ingenting, hvis du ikke kan skære den fysiske del med samme nøjagtighed. Du kan designe den smukkeste krone eller implantatstang på skærmen, men hvis den maskine, der fremstiller den, ikke kan holde snævre tolerancer, er den værdiløs. Det er her, præcisionsfremstilling kommer ind i billedet. CAD/CAM handler ikke kun om designsoftwaren. Det handler om fræsemaskinen, der skærer titanium eller zirkonium i den anden ende.
Branchen har et navn for dette. Det kaldes digital tandplejeproduktion. Og de virksomheder, der gør det rigtigt, er dem, der tager deres CNC-maskiner og plaststøbningsprocesser lige så alvorligt som deres designsoftware. Den digitale revolution skete. Nu er spørgsmålet, om din produktion kan følge med.
Kritiske tandprodukter produceret via CNC-bearbejdning
Lad os se nærmere på de dele, dine CNC-maskiner skærer i. Hvis du arbejder inden for tandlægeproduktion, er det her, arbejdet foregår.
Komponenter til tandimplantater:
Titanium-abutmenter
Det er disse stykker, der forbinder implantatet i knoglen med kronen ovenpå. Titanium er standarden her af én simpel grund: kroppen bekæmper det ikke. Det integreres godt og holder. Men her kommer den svære del. Det er ikke store metalstykker. Vi taler om mikropræcision. Pasformen mellem implantatet og abutmentet skal være næsten ikke-eksisterende. Bakterier elsker huller. Overfladefinishen betyder også mere, end man skulle tro. For ru, og vævet vil ikke hæfte ordentligt. For glat, og intet griber fat.
Implantatstænger og skruefastgjorte rammer
Disse er til tilfælde med fuld tandbue, hvor en person har brug for at få udskiftet alle sine tænder på én stang. Du bearbejder disse af titanium eller koboltkrom. Stangen skal være stiv nok til at understøtte en hel tandbue, men stadig passere gennem patientens anatomi. Det er en strukturel del, der befinder sig inde i knoglen og vævet. Intet tryk.
Faste proteser (forsintret fræsning):
Se nu på zirkoniumoxid. Dette materiale findes overalt nu til kroner og broer. Men man bearbejder det ikke, når det er hårdt. Man skærer det i en kridtlignende "grøn" tilstand og sintrer det derefter i en ovn til fuld densitet. Materialet krymper forudsigeligt under sintring. Udfordringen er værktøjsbanestrategien. Zirkoniumoxid er sprødt i den grønne tilstand. Hvis din værktøjsbane er forkert, og du foretager en for aggressiv skæring, får du kantafskalning på kanten. Kronen er skrald, før den overhovedet ser en ovn. Man lærer at programmere specifikt til dette materiale.
Kirurgiske guider og modeller:
Endelig kirurgiske føringer. Disse er normalt maskinbearbejdet af PEEK eller PMMA. Konceptet er simpelt. Kirurgen placerer denne føring på patientens knogle eller tandkød. Den har indlejrede metalhylstre. Boret går gennem hylstrene. Føringen tvinger boret til at gå præcis derhen, hvor den digitale plan sagde, den skulle. Hvis denne føring er afvigende med en halv millimeter, misser implantatet nerven eller sprænger den bukkale plade ud. Der er ingen plads til fortolkning her. Maskinbearbejdningen skal være absolut.
Så det er hovedkategorierne. Titanium til alt, der går ind i knogler. Zirkoniumoxid til de synlige tænder. Klare polymerer til at styre operationen. Hver enkelt kræver en forskellig tilgang til maskinen.
Essentielle tandkomponenter fremstillet af medicinsk plast
Plastik i tandlægearbejde er ikke bare billige erstatninger. Det er konstruerede materialer med specifikke funktioner. Lad os gennemgå dem, der betyder noget.
Midlertidige og langtidspolymerer:
PMMA (polymethylmethacrylat)
PMMA findes overalt i denne branche. Man ser det i midlertidige kroner, der sidder på patienten, mens laboratoriet laver den endelige. Det bruges i protesebaser. Det bruges endda i diagnostiske voksbehandlinger, hvor lægen ønsker at vise patienten, hvordan deres smil vil se ud. Materialet fremstilles smukt. Det skærer rent, holder på detaljerne og polerer til en flot finish. Æstetisk kan man farve det, så det matcher tandkødet eller tilstødende tænder. Det er ikke til permanent tung belastning, men til midlertidige og diagnostiske formål er det arbejdshesten.
PEEK (polyetheretherketon)
PEEK er anderledes. Dette materiale er højtydende. Det er en polymer, der er begyndt at overtage visse implantatanvendelser. Her er hvorfor det er vigtigt. PEEK er fleksibelt, hvilket faktisk hjælper med at absorbere tyggekræfter anderledes end stift metal. Endnu vigtigere er det radiolucent. Du sætter dette i en patient og tager et røntgenbillede, og du ser lige igennem det. Du kan kontrollere knogleniveauer og kontrollere for patologi uden at materialet blokerer udsynet. Det er enormt vigtigt for langtidsovervågning af patienter. Man ser PEEK-abutments og -frameworks mere og mere.
Flytbare apparater:
Ortodontiske retainere og okklusale skinner er rent produktionsarbejde. Disse er de klare natbeskyttere til grindere, retainerne efter bøjler tages af. Materialet skal være stærkt nok til at overleve, hvis en patient klamrer sig til det hele natten. Det skal være klart nok til, at patienterne rent faktisk vil bruge det. Bearbejdning eller støbning af disse kræver ensartet materiale uden indre spændinger, ellers vil de vride sig.
Hjælpekomponenter:
Specialfremstillede aftryksbakker er en stille, men kritisk del. Du tager en standardbakke, fylder den med materiale, og den kan bøje. Det introducerer en fejl. En specialfremstillet bakke fremstillet af en stiv, dimensionsstabil plastik passer perfekt til den specifikke patients bue. Ingen bøjning. Ingen forvrængning. Aftrykket, når man tager til laboratoriet, er så præcist, som det kan blive.
Så udvalget er bredt. Midlertidige polymerer til provisorisk arbejde. High-end PEEK til avancerede implantatkasser. Klare materialer til natbeskyttere. Stive bakker for præcision. Hver enkelt løser et forskelligt klinisk problem.
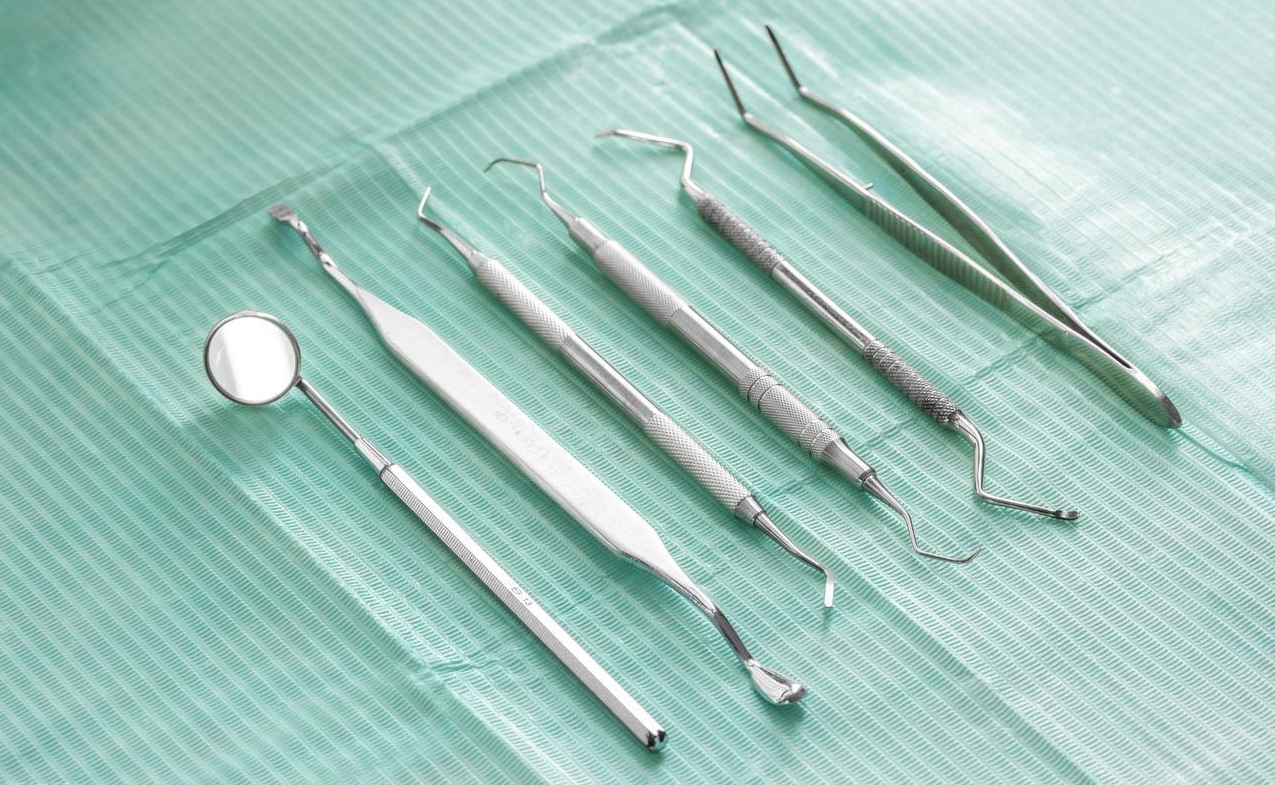
Sådan vælger du det rigtige materiale til tandudstyr
Materialevalg i tandlægearbejde er ikke akademisk. Man vælger forkert, og delen fejler i munden. Sådan træffer ingeniører faktisk disse beslutninger.
Biokompatibilitet og certificeringer
Start med kroppens reaktion. Man kan ikke bare putte hvad som helst i en patient og håbe på det bedste. Nikkel er et problem. Mange mennesker har allergier. Det lærer man på den hårde måde, når vævet bliver irriteret og betændt omkring en restaurering. Derfor ser man titanium grad 5 eller 23 konstant angivet. Grad 23 er den renere version med mindre ilt og bedre til implantater. Certificeringerne er vigtige, fordi myndighederne kræver dem. Man skal bruge papirer, der viser, at materialet er giftfrit, hypoallergenisk og testet.
Mekanisk styrke vs. æstetik:
Det er her, klinisk vurdering møder materialevidenskab. Man er nødt til at se på, hvor delen sidder.
De bageste tænder tager imod tæerne. Kindtænderne male mad med enorm kraft. Til disse områder er zirkoniumoxid din ven. Det er stærkt, virkelig stærkt. Det hverken flækker eller revner under belastning. Men det er også uigennemsigtigt. Det ser ærligt talt lidt dødt ud.
Fortænder er til for at smile. Patienter ønsker, at de skal se ægte ud. Gennemsigtighed er vigtig her. Litiumdisilikat lader lys passere igennem ligesom naturlig emalje. Flerlags PMMA-blokke med graduerede nuancer kan efterligne tandstrukturen smukt. Ulempen er, at disse materialer ikke er så stærke som zirkoniumoxid. Du placerer dem, hvor kraften er lavere, og synligheden er højere.
Kemisk modstand
Munden er en kemisk slagmark. Spyt er konstant til stede. Syrer fra mad skyller hen over alt. Nogle plasttyper absorberer vand og nedbrydes. Nogle metaller korroderer.
Rustfrit stål fungerer til instrumenter, men man skal være forsigtig med kvaliteter. Titanium griner ad korrosion. Det oxidlag dannes øjeblikkeligt og beskytter alt nedenunder. Til langtidsholdbare implantater gambler man ikke. Man bruger det materiale, der ikke reagerer.
Producerbarhed
Nu kommer vi til virkeligheden i maskinværkstedet. At skære zirkoniumoxid er brutalt for værktøjet. Det er slibende. Man brænder igennem pindfræsere. Man programmerer værktøjsbaner specifikt for at undgå at afskalle det kridtagtige, grønne materiale. Hvis man kører det for aggressivt, får man kantbrud. Emnet når aldrig sintringen.
For plasttyper som PMMA er udfordringen optisk klarhed. Du har brug for skarpe værktøjer og den rigtige tilspænding og hastighed. Sløve værktøjer skaber friktion, friktion skaber varme, varme smelter plastikken og efterlader en matteret overflade i stedet for klar. Så ser delen ud som noget lort, og tandlægen afviser den.
Så valget handler ikke kun om materialeegenskaber på papiret. Det handler om, hvordan stoffet rent faktisk skærer, hvordan det overlever munden, og om patientens krop accepterer det. Man balancerer alle fire.
Hvorfor outsource din produktion af tandudstyr?
Adgang til avanceret maskineri
Se på, hvad det rent faktisk koster at drive en moderne tandlægeklinik. En ordentlig multiakset CNC-drejebænk eller -fræser kører i hundredtusindvis af eksemplarer. Det er bare maskinen. Du har brug for pladsen. Du har brug for kraften. Du har brug for en fyr, der ved, hvordan man programmerer den. Og tandlægetolerancer er ikke tilgivende. Du skærer ikke 2x4'ere her. Du holder mikroner på implantatgrænseflader.
Outsourcing ændrer matematikken. Du får adgang til den schweiziske drejebænk og det femaksede bearbejdningscenter uden at skrive checken. Du betaler ikke for gulvplads eller vedligeholdelseskontrakt. Du betaler kun for delene. For mange virksomheder er det forskellen på profitabel og tab af penge.
Regulatorisk navigation
Her er den del, som ingen nyder. FDA- og ISO-revisionerne. Dokumentationen. Sporbarhedskravene.
Hvis du aldrig har været igennem en FDA-inspektion, er det intenst. De vil se dine optegnelser. De vil vide, hvor hvert parti titanium kommer fra. De vil have dine procesvalideringsdata.
En god produktionspartner har allerede gjort dette. De lever under ISO 13485 hver dag. Deres systemer er sat op til FDA QSR-overholdelse. Når du samarbejder med dem, arver du den infrastruktur. Din compliance-byrde falder betydeligt. Du skal ikke finde ud af det alene. Du arbejder med folk, der allerede ved, hvad revisoren ønsker at se.
Skalerbarhed
Dette er den praktiske fordel. Tandlægearbejde er mærkeligt, fordi lydstyrken svinger vildt.
Den ene dag har du brug for en enkelt krone. En brugerdefineret farvematchning, specifik anatomi, en enkeltstående patientcase. Den næste dag har du brug for tusind implantatabutment-sæt til lanceringen af et tandlægesystem.
Prøv at gøre begge dele effektivt med internt udstyr. Det er svært. Enten har du maskiner, der er dimensioneret til produktion, men som står inaktive under prototypearbejde, eller også har du prototypekapacitet, der ikke kan håndtere volumen.
Outsourcing løser dette. Din partner tager sig af udsvingene. De kører den enkelte krone på de samme maskiner, der laver højvolumen-sæt. Du bestiller bare det, du har brug for, når du har brug for det. Kapacitetsproblemet bliver deres problem, ikke dit.
Det er den praktiske virkelighed. Adgang uden kapitalomkostninger. Overholdelse af regler og standarder uden hovedpine. Volumenfleksibilitet uden inaktive maskiner.
Kvalitetssikring i Fremstilling af medicinsk udstyr
Lad os tale om, hvordan man rent faktisk garanterer, at en del er i orden, før den kommer i nogens mund. Det handler ikke om at sætte kryds i bokse. Det handler om kirurgisk realitet.
Eftersyn i gang
Her er noget, folk overser. Den gamle metode var at skære en del, stoppe maskinen, måle den med skydelære, håbe, den er god, og køre den næste. Det virker ikke ved tandtolerancer.
Moderne CNC-maskiner har sonder. Værktøjet berører en reference, og maskinen ved præcis, hvor den er. Den måler kritiske funktioner, mens emnet stadig holdes på plads. Hvis værktøjet slides ned med et par mikrometer, kompenserer maskinen automatisk. Den justerer det næste gennemløb.
Tandimplantater kræver dette. Vi taler om tolerancer på 10 mikron på grænsefladen, hvor abutmentet møder implantatet. Det er mindre end bredden af en rød blodlegeme. Det kan man ikke holde uden automatisk måling under processen. Maskinen skal konstant kontrollere sig selv.
Renhed
Overvej nu, hvad der er på overfladen, når bearbejdningen stopper.
Standardbearbejdning bruger olie. Oversvømmer kølevæske, skærevæsker og smøremidler. Den olie kommer overalt. På emnet. I gevindene. I blinde huller.
Du kan ikke sende det til en kirurg.
Til tandlægeudstyr er der brug for oliefri bearbejdning. Tørskæring, hvor det er muligt. Specifikke kølemidler, der skylles rent væk. Til plastikkomponenter, der emballeres sterilt, er der tale om renrumsmontering. Mennesker i kitler. Filtreret luft. Antal partikler pr. kubikfod.
Årsagen er enkel. Hvis der er rester på delen, når den bliver steriliseret, brænder disse rester fast. Så trænger de ind i vævet. Det er en inflammatorisk reaktion, der venter på at ske.
Sporbarhed
Endelig skal du vide, hvor alting kommer fra.
Et parti titanium ankommer med et værkscertifikat. Certifikatet siger, at kemien er korrekt, og at de mekaniske egenskaber er der. Materialet bliver skåret til emner. Disse emner bliver til implantater. Disse implantater bliver pakket og steriliseret.
Hvis noget går galt to år senere, skal du spore tilbage. Hvilket parti råmateriale blev brugt til at lave implantatet? Hvad var varmebehandlingsnummeret? Hvad var bearbejdningsparametrene?
Systemerne til dette er ikke længere valgfrie. Myndighederne forventer en høj grad af sporbarhed fra råmateriale til færdig steril enhed. Hvert trin dokumenteres. Hver overførsel underskrives.
Det er ikke spændende arbejde. Men når en kirurg ringer og spørger om en patients reaktion, er det bedst at have svarene. Det er det, disse systemer leverer.
Konklusion
Digital tandpleje har ændret, hvordan ting er designet. Filer flyttes øjeblikkeligt. Scanninger indfanger detaljer, du ikke kunne se med aftryk. Softwaren bliver hele tiden smartere.
Men sagen er den. En smuk designfil hjælper ikke nogen, der sidder på en server. Den skal blive en fysisk del, der passer til en rigtig patient. Det er her, præcisionsfremstilling kommer ind i billedet. Maskinværktøjerne. Materialeviden. Kvalitetssystemerne. Alt skal fungere sammen.
Branchen bevæger sig fremad, fordi disse to verdener mødes. Den digitale og den fysiske. Designet og bearbejdningen.
Det, der adskiller succesfulde enheder fra mislykkede, afhænger ofte af én faktor. Produktionspartneren. Det rigtige værksted skærer ikke bare dele til print. De forstår, hvad designet skal bruge for at overleve klinisk. De ved, hvordan man overholder de tolerancer, der betyder noget. De har systemerne på plads til at bevise, at hver del er korrekt.
Klar til at fremstille din næste tandlæge med NOBLE?
Vores kernekompetencer: Fremragende metal- og plastikkvalitet
To sider af det, vi laver. Metal og plastik. Begge dele håndteres internt med det rigtige udstyr til hver.
Metalfremstilling
Schweizisk bearbejdning til små, komplekse dele. Flerakset fræsning til komponenter med ægte geometri. Centerløs slibning, når rundheden skal være perfekt.
Materialerne er medicinske standarder. Titanium grad 5 og 23. Rustfrit stål 17-4 og 316L. Koboltkrom til slid.
Plastproduktion
Sprøjtestøbning til store volumener. CNC-bearbejdning til snævre tolerancer. Termoformning til tynde dele som retainere.
Det er polymerer, der betyder noget. PEEK for høj ydeevne. PMMA for midlertidige materialer. Polycarbonat for slagfasthed og klarhed. Ultem for autoklavebestandighed.
Certificeret for kvalitet: ISO 13485 og ISO 9001
ISO 9001 betyder, at vores systemer fungerer ensartet. ISO 13485 er den medicinske standard. Den er strengere. Fokuserer på risiko og sporbarhed.
Hvad dette betyder for dig
- Hvert materialeparti spores fra råvare til færdig del.
- Proceskontrol. Valideret IQ/OQ/PQ betyder, at del et matcher del ti tusind.
- Risikostyring. Protokoller for kontaminering og sikkerhed, ikke kun papirarbejde.
Brancher vi betjener: Ud over tandlægestolen
- Dental: Implantatkomponenter, abutmenter, ortodontiske bøjler, kirurgiske instrumenter.
- Ortopædisk: Knogleskruer, plader, skæreguider.
- Kirurgiske apparater: Håndtag, trokarer, komponenter til minimalt invasive værktøjer.
- Farmaceutisk levering: Dele til inhalatorer, autoinjektormekanismer.
Den fælles tråd på tværs af dem alle er enkel. Præcision betyder noget. Det er ligegyldigt, hvor delen ender. Den skal være rigtig. Det er det, vi gør.
Ofte stillede spørgsmål
Kan du håndtere både prototype/lavvolumenproduktion og storvolumenproduktion?
Ja, helt sikkert. Sådan gør vi det normalt. Når det kommer til prototyper og de første partier broer, er CNC-bearbejdning vejen frem. Der er ingen hårde værktøjer, det er en hurtig ekspeditionstid, og det er nemt at finjustere designet. Når alt er valideret, og du er klar til at skalere, kan vi overføre kvalificerede dele til sprøjtestøbning i store mængder eller flerspindels CNC-produktion. Det er her, prisen pr. del virkelig falder.
Hvordan fungerer DFM (Design for Manufacturing) for dentaludstyr?
Det er ret ligetil. Vores ingeniørteam vil se på din 3D-model, før vi skærer metal eller støber plastik. For titanium- eller rustfrit ståldele kan vi foreslå små ændringer i gevindformer eller indvendige radier. Intet der påvirker, hvordan det fungerer, men ændringer der får værktøjet til at holde meget længere. Når det kommer til plastikdele, kontrollerer vi vægtykkelsen og placeringen af indløbet. Vi ønsker at forhindre synkemærker, hvor plastikken tykner, eller vridninger fra ujævn afkøling. Hvis du foretager små ændringer i starten, kan du undgå større problemer senere hen.
Hvordan forhindrer man kontaminering eller overfladefejl på bearbejdet titanium?
Titanium er et sart metal. Det er ret modtageligt for kontaminering. Vi har dedikerede bearbejdningsceller til medicinske materialer. Det betyder ingen krydskontaminering fra andre metaller. Vi bruger specielle kølemidler, der rengør overfladen uden at efterlade rester. Efter bearbejdningen udfører vi et passiveringstrin. Det er et syrebad, der fjerner eventuelle frie jernpartikler og genopretter det naturlige beskyttende oxidlag. Delen efterlades ren og stabil.
Hvordan sikrer du, at dine metaldele er fri for grater?
Vi accepterer ikke forbrændinger i tandpleje. En skarp kant i en patients mund kan forårsage skade eller tiltrække bakterier. Vi tackler dette fra et par forskellige vinkler. CNC-afgratningsværktøjer er en del af bearbejdningscyklussen. Derefter gennemgår delene en tromle- eller elektropoleringsproces for at fjerne eventuelle mikroskopiske kanter. Til sidst kigger vi på hver del under mikroskopet. Vi ser på hver eneste kritiske kant. Hvis vi ser en grat, bliver den ikke sendt.
Hvad er PEEK, og hvorfor bruges det i tandfremstilling?
PEEK står for polyetheretherketon. Det er en højtydende termoplast, der virkelig er ved at vinde frem i tandindustrien. Der er to hovedårsager. For det første er den fleksibel. Når den bruges som implantatramme, kan den fungere som en støddæmper. De kræfter, der forårsager tygningen, overføres ikke på samme måde gennem stift metal. For det andet er den radiolucent. Du tager et røntgenbillede, og PEEK forsvinder. Du ser knogler, du ser patologi, du ser alt, hvad materialet ellers ville blokere. Det er også biokompatibelt, hvilket er fantastisk. Den kombination er svær at slå.
Hvad er forskellen på maskinfremstillede og støbte kirurgiske guider?
Forskellen ligger i, hvordan de er lavet, og hvilket volumen der giver mening. Maskinfremstillede føringer er skåret ud af et massivt stykke polymer. Dette giver dig en meget høj nøjagtighed. Det er perfekt til brugerdefinerede, patientspecifikke føringer, fordi hvert tilfælde er forskelligt. Føringerne er fremstillet ved hjælp af en sprøjtestøbningsproces. Du skal betale for værktøj på forhånd, hvilket er en stor ting. Men når du først har lavet det værktøj, er cyklustiden pr. enhed meget hurtigere. Det fungerer for standarddele, som universalhåndtag eller -muffer, der går ind i føringerne, hvor du har brug for tusindvis af de samme dele.
Er de plasttyper, du bruger, steriliserbare?
Ja, men du skal jo matche materialet med metoden, ikke? Vi bruger specielle medicinske polymerer, der er designet til at kunne klare sterilisering. Nogle materialer er fine i en dampautoklave. Andre kræver ethylenoxidgas. Nogle kan tåle gammastråling. Nøglen er at vide, hvilke materialer der fungerer bedst med hvilke metoder. Vi hjælper dig med at vælge den rigtige kombination, så delen bliver steril og uændret hver gang.







