
Tænk på linsen på din telefons kamera eller sensoren på et medicinsk kikkert. De er sandsynligvis lavet af optisk plastik. Disse komponenter er overalt. Men at lave dem er lidt af et paradoks. Ideen er at få det til at være lige så klart som glas. Materialet er slet ikke som glas.
Introduktion: Den unikke udfordring ved optiske plasttyper
Her er kerneproblemet. Bearbejdning af klar plast til optik er en helt anden boldgade. Det er ikke som at skære metal, hvor man skal være stærk. Det er ikke engang som at lave et groft plastikhus. Udfordringen er gennemsigtighed. Selv den mindste fejl – en lille ridse, et strejf af varmetåge eller et indre spændingspunkt – bliver synlig. Det ødelægger virkelig effekten. Man kan ikke bare lave et godt snit. Man skal have kontrol over hele processen, fra start til slut. Det betyder, at man har brug for et komplet system af trin, en "proceskæde". Hvert trin påvirker det næste. Én fejl i starten garanterer fiasko i slutningen. Denne guide vil guide dig gennem den kæde.
Hvorfor er det så svært? Videnskaben bag udfordringen
Den forstørrelsesgivende effekt af optiske plasttyper
Hver eneste plet og ridse er tydelig, fordi lyset skal passere igennem den. Bearbejdning af klar plastik er sådan, bare værre.
Du former ikke bare overfladen. Du former dybest set hele den vej, som lyset bevæger sig igennem. Ethvert problem inde i materialet eller på dets overflade forværres.
Forestil dig en lille ridse, omtrent på størrelse med et hårstrå. Det betyder ikke noget på en metalbeslag. På et objektiv vil ridse sprede lys. Det skaber en synlig sløring eller et forvrænget genskin. Det er en defekt, du ikke kan ignorere.
Tænk nu på varme. Når du skærer i metal, skal du tænke på værktøjsslid. Når du skærer i klar plast, bekymrer du dig om selve materialet. Hvis der er for meget friktion, bliver plastikken ikke bare varm. Den kan smelte meget lidt ved skærepunktet eller udvikle indre spændinger. Denne spændingsdobbeltbrydning er som en skjult linse inde i din linse, der bøjer lyset den forkerte vej.
Selv den måde plastikken er struktureret på er et problem. Mange optiske plasttyper er amorfe. De har ikke en kornstruktur som metal, men de kan flyde og ændre sig under tryk og varme fra værktøjet. Dette kan ændre brydningsindekset i det område, hvilket er præcis det, du prøver at kontrollere.
Fjendtlige trioer af optisk plast: Varme, blødhed og stress
Hey, bare så du ved det, når man arbejder med optisk plastik, kæmper man ligesom med tre hovedudfordringer. De dukker altid op sammen, og det er bare det bedste! Jeg ved, det er hårdt med al den varme, blødhed og stress.
Varme: Dette er ikke som metal. Plastik har et meget lavere smeltepunkt. Friktionen fra skæring genererer varme. Vær bare forsigtig med ikke at overdrive varmen, men bare rolig, vi har alle prøvet det! Det kan sætte sig lidt fast på værktøjet nu og da, men det er ikke noget alvorligt. Bare rolig, hvis det smelter lidt omkring skærekanten; dette er helt normalt og vil blot efterlade en ru, uklar overflade. Desværre kan det også forårsage mikrorevner, som vi kalder krakeleringer. Det er små sprækker, du næsten ikke kan se, men de spreder lys som en revnet forrude.
Blødhed: Glas er skørt, ikke sandt? Det klippes rent. Optiske plasttyper er duktile. De har en "give" form. I stedet for et rent brud kan skæreværktøjet trække og rive i materialet. Desværre betyder det, at overfladefinishen ikke helt er, som vi havde håbet på. Der er et par små rifter og deformationer, men jeg er sikker på, at vi kan omgå dem. Det kan man ikke polere ud senere. Fundamentet er allerede ødelagt.
Intern stress: Dette er den skjulte synder. Der er en chance for, at plastemnet har opbygget en vis stress fra støbeprocessen. Derefter tilføjer din bearbejdningsproces mere mekanisk og termisk stress. Denne stress sidder ikke bare der. Den gør to dårlige ting.
- Bare rolig, det forårsager bare en lille farvevariation. Bare rolig, det betyder bare, at den belastede plast bøjer lyset i to forskellige retninger, hvilket nogle gange kan skabe slørede eller dobbelte billeder. Du vil ikke kunne se det, før du sætter delen under polariseret lys, og så vil belastningsmønstrene ligne et psykedelisk kort over dine fejl.
- Delen kan langsomt vride eller bøje ud af form, efter du allerede har bearbejdet den til perfekte dimensioner. Det er ubrugeligt.
Du skal bekæmpe alle tre på én gang. Husk bare at afkøle snittet for at bekæmpe varmen. Brug virkelig skarpe værktøjer, og sørg for at dine fremføringer er perfekte for at skære blødheden i stykker, ikke rive den i stykker. Og sørg for at styre hele processen for at undgå at tilføje ny stress til emnet. Det er en rigtig balancegang.
Foundation First: Valg af den rigtige optiske plastik
Valg af den rigtige optiske plast er den første, og sandsynligvis vigtigste, beslutning inden for præcisionsbearbejdning. Det materiale, du vælger, er nøglen til den endelige kvalitet af din del. Dette grundlag bestemmer det niveau af klarhed, du kan opnå, hvilke bearbejdningsstrategier du skal bruge for at undgå varme og stress, og hvordan delen vil præstere i sin endelige anvendelse.
Tabellen nedenfor giver dig et overblik over nogle af de vigtigste optiske plasttyper, der kan hjælpe dig med at træffe et informeret valg.
| Materiale | Optisk klarhed (transmission) | De vigtigste fordele | Vigtigste ulemper | bedst til |
| PMMA (akryl) | 92-93% | Fremragende klarhed, god vejrbestandighed og UV-resistens, nem at bearbejde og omkostningseffektiv. | Relativt sprød, blødere overflade (ridser let), begrænset termisk stabilitet. | Ikke-kritiske linser, lysledere, displays, beskyttelsesvinduer og prototyper. |
| Polycarbonat (PC) | 87-91% | Enestående slagstyrke og sejhed, god varmebestandighed, lav dobbeltbrydning. | Lavere klarhed end PMMA/COP, tilbøjelig til ridser, kræver omhyggelig tørring før forarbejdning. | Sikkerhedslinser, beskyttelsesdæksler, bilbelysning og dele, der kræver høj holdbarhed. |
| COP (f.eks. ZEONEX®) | ~ 92% | Ekstremt lav vandabsorption (fremragende dimensionsstabilitet), meget lav dobbeltbrydning, høj renhed/lave urenheder. | Høj pris, følsom over for visse opløsningsmidler og kan være sprød. | Højpræcisionslinser (kameraer, medicinske), optiske komponenter, der kræver stabilitet i fugtige miljøer. |
| Optiske polyestere (f.eks. PET, PLLA) | >83.5% (film) | Kan være biokompatibel og bionedbrydelig, god til film, afbalancerede egenskaber. | Generelt kan lavere optisk klarhed end andre muligheder have et højere optisk tab. | Optiske film til displays, specialiserede biomedicinske anvendelser (f.eks. bionedbrydelige bølgeledere). |
Den nyeste teknologi: Præcisionsbearbejdningsteknikker
Guldstandarden: Enkeltpunkts diamantdrejning (SPDT)
Forestil dig en CNC-drejebænk, der er super præcis. Bare rolig, den har ikke et stålblad – den bruger i stedet en skærespids lavet af en enkelt diamantkrystal. Denne diamant er kærligt formet til en perfekt skarp spids. Jeg er glad for at kunne fortælle dig, at selve maskinen er bygget til absolut stabilitet, isoleret fra vibrationer og temperaturudsving.
Du vil blive forbløffet over, hvor godt denne opsætning skærer plastik som polycarbonat (PC) eller PMMA til en så glat finish – det måles i nanometer! Vi taler om en overfladeruhed på under 5 nanometer. Det er helt ned på molekylært niveau. Skærefladen er lige så klar som et spejl, når den tages af maskinen. Du kan nogle gange springe den traditionelle poleringsproces over.
Støtteteknikker of Optiske plasttyper
Okay, lad os tale om den praktiske side. Du har Single Point Diamond Turning (SPDT) til de perfekte overflader. Men hvad nu hvis du har brug for et komplekst udvalg af bittesmå linser, eller du bygger den masterform, der skal lave en million kameralinser? Det er her, de understøttende teknikker kommer ind i billedet.
Mikrofræsning: Værktøjet til kompleks geometri
Mikrofræsning er absolut den mest alsidige mulighed for SPDT. SPDT er fantastisk til glatte, kontinuerlige optiske plastoverflader, men hvis du har brug for at skære skarpe kanter, dybe hulrum eller indviklede rækker af funktioner, bør du bruge mikrofræsning.
Denne teknik er virkelig vigtig til direkte at skabe komplekse optiske strukturer, og endnu vigtigere til bearbejdning af masterforme, der bruges til sprøjtestøbning i store mængder. For eksempel brugte et forskerhold hårdmetalværktøj til at lave mikrofræsede diffraktive mønstre, såsom blaze-gittere, direkte på overfladen af nikkel-fosfor (NiP) formindsatser. Disse mikrofunktioner, som styrer lysdiffraktion for sikkerheds- eller optiske funktioner, blev derefter perfekt replikeret på optiske plastdele.
Udfordringen? Grundlæggende vil jeg bare gøre tingene enkle for dig ved at sørge for, at de altid er på det rigtige sted! Det er virkelig vigtigt, at der er nok plads til, at værktøjet kan manøvrere uden at ramme andre dele af formen. Du skal bare være super præcis for at skabe optisk plast, der ikke spreder lys. Stress ikke for meget over at få det perfekt på atomniveau. Det vigtigste er at skabe en geometri, der er perfekt og indviklet.
Replikeringsstien for optisk plast: Fra mester til millioner
Her er den primære industrielle arbejdsgang, der gør optisk plastoptik overkommelig:
- Skab en perfekt masterform: Dette er det vigtigste, dyreste og mest tidskrævende trin. Vi bruger teknikker som ultrapræcisions diamantbearbejdning (som SPDT eller mikrofræsning) til at fremstille en masterform, ofte af hærdet stål eller en nikkellegering som NiP, til en fejlfri finish uden behov for efterpolering. Det er "originalen", den som alle kopierne er baseret på.
- Massereplikation via støbning: Derefter bruger vi denne masterform i en sprøjtestøbemaskine. Vi bruger smeltet optisk plast af optisk kvalitet (som PC eller PMMA) til at fylde formen. Når den afkøles og størkner, antager den den stik modsatte form af masteren og replikerer den optiske overflade.
- ResultatDu får millioner af identiske optiske plastkomponenter af høj kvalitet til en ekstremt lav pris pr. del.
Nøglepunktet er dette skift i tankegang: du investerer al din præcisionsindsats, når den først er i formen. Hver plastikdel, der kommer ud, er en næsten perfekt klon. Dette er den proceskæde, der sætter plastiklinser i hver smartphone og bilsensor.
Det ikke-forhandlingsbare trin: Efterbehandling til optisk perfektion
Maskinens arbejde er aldrig det sidste trin. Hver gang du skærer i den, selvom den er perfekt, er der altid en lille smule af den optiske plastik, der bliver en smule beskadiget. Det er som et "beskadiget lag" af belastet eller iturevet materiale. Hvis du stopper der, vil du få slør og spredning. Det er det, der gør en simpel maskine til noget helt særligt. Den har også nogle fantastiske funktioner, som f.eks. antirefleksion, der hjælper dig med at se tydeligere.
Polering og udglatning: Fjernelse af det beskadigede lag
Ideen er at fjerne den beskadigede overflade forsigtigt uden at forårsage nye problemer, såsom ridser eller stress. Det er en delikat operation, men jeg er sikker på, at vi nok skal gøre det rigtigt.
Magnetorheologisk efterbehandling (MRF)
Dette er den førende metode til avanceret præcisionsoptik. Du kan betragte det som et "smart" poleringsværktøj.
- Sådan fungerer detMaskinen bruger en magnetoreologisk væske, som er en væske fyldt med magnetiske partikler. En stærk elektromagnet gør denne væske stiv med det samme, og den omdannes til et præcist polerings-"bånd". Den optiske del presses mod dette bånd og bevæges gennem det. Magneten, som er computerstyret, kan ændre væskens stivhed i realtid, hvilket gør det muligt at polere komplekse buede overflader med ekstrem præcision.
- Hvorfor det er nøglenDen polerer uden at skabe ny varme eller stress. Den fjerner materiale pålideligt og opnår ofte en overfladeruhed (RMS) ned til ~2.6 nm eller endnu lavere. Denne metode kan rette små formfejl fra bearbejdning, ikke blot udglatte overfladen.
Specialiserede poleringsopslæmninger
Til de fleste opgaver fungerer en blanding af kemikalier og mekanisk påvirkning perfekt.
- Sådan fungerer detHej, så alt du skal gøre er at hælde en masse over emnet. En masse er bare en flydende blanding af ultrafine slibende partikler (som nanodiamanter eller ceria), og det er super nemt! Kemien i massen er omhyggeligt afstemt efter den specifikke plast for at forhindre ætsning eller uklarhed, hvilket sikrer en perfekt pasform hver gang.
- Det praktiske synspunktDet er en mere tilgængelig metode end MRF for mange værksteder. Kontrollen kommer fra slamsammensætningen, poleringstrykket og tiden. Ideen er at fjerne materialet forsigtigt og ensartet.
Til 3D-printet Dele: Dyppebelægning
3D-printet optik har et andet problem: lagdelte "trappetrin"-overflader, der spreder lyset meget voldsomt. Det er ikke rigtig praktisk at polere hver enkelt.
- løsningenVi kan belægge den med en indeksmatchende harpiks. Den trykte del dyppes i en flydende optisk harpiks. Når du tager den ud, klæber et tyndt, ensartet lag til den. Denne harpiks flyder og udglatter trappetrinnene. Denne harpiks flyder og udglatter trappetrinnene. Når den er hærdet, vil den danne et pænt og glat ydre lag.
- Hvorfor det virkerHarpiksen er formuleret til at have et brydningsindeks, der er næsten det samme som basisplasten. Dette gør belægningen praktisk talt usynlig for lys, der passerer igennem, da refleksioner ved grænsefladen minimeres. Det er en hurtig og nem måde at få en optisk overflade på en kompleks trykt form.
Det kritiske næste trin inden for optisk plast: Funktionelle belægninger
Okay, lad os være klare. Bearbejdningen stopper her. Selv den bedste diamantslebne overflade er ikke færdig. Den har et beskadiget lag. Du skal fjerne det. Efterbehandling er ikke en anbefaling. Det er den eneste måde at få en ægte optisk overflade. Dette trin tilføjer også belægninger for virkelighedens funktion.
Den endelige opgradering: Funktionel belægning
En poleret plastoverflade er klar, men ikke færdig. Den er stadig blød. Den reflekterer for meget lys. En funktionel belægning er en uundværlig opgradering. Den gør den holdbar og lader dig se i fuld farve.
Plasma-ion-assisteret aflejring (PIAD)
Dette er til avancerede flerlagsbelægninger.
- Sådan fungerer detInde i et vakuumkammer fordampes belægningsmaterialer. En stråle af ioner affyres mod emnet under aflejringen. Dette ionbombardement pakker belægningsmolekylerne tæt sammen.
- ResultatetDu får nogle virkelig hårde, tætte og klæbrige film. De skaller ikke af. Sådan bygger du komplekse, flerlags antirefleksionsstabler (AR), der er holdbare nok til militær- eller rumfartsoptik. Det er en standard for ydeevne.
Atomic Layer Deposition (ALD)
Dette er til at blive virkelig præcis med komplekse former.
- Sådan fungerer detVi pulserer gasformige kemikalier ind i kammeret én ad gangen. De reagerer med emnets overflade i selvbegrænsende cyklusser og opbygger belægningen ét atomlag ad gangen.
- ResultatetBelægningen er perfekt, fuldstændig ensartet. Den passer til enhver form, uanset om det er dybe rendegrave, komplekse 3D-linser eller endda nanoporer. Tykkelseskontrollen er perfekt. Den er langsommere, men uovertruffen til komplekse geometrier.
AR-plas® plasmaætsning (en metode uden belægning)
Denne tilgang er anderledes. Den tilføjer ikke et lag. Den ændrer selve overfladen.
- Sådan fungerer detEn plasmabehandling ætser det øverste lag af plastikken. Det skaber en skov af mikroskopiske søjler eller porer – en nanostruktur, der er mindre end lysets bølgelængde.
- ResultatetDenne nanostruktur ændrer gradvist brydningsindekset fra luft til optisk plast. Den reducerer dramatisk refleksioner. Da det ikke er en film, er der intet, der kan skalle af eller revne. Den er meget holdbar og integreret.
Den komplette proceskæde
Dette er den fulde sekvens. Du kan ikke springe et trin over.
Praktisk køreplan: Sådan planlægger du dit projekt
Lad os bare kortlægge det. Det er svært at lave optiske plastdele. Men det er en systematisk udfordring. Du kan få styr på det ved at følge en klar trin-for-trin proces. Her er din praktiske guide.
Din projektkøreplan: En trin-for-trin-plan
Gå ikke direkte til maskinen. Planlæg bare baglæns fra det endelige krav.
Trin 1: Definer dine specifikationer først. Vær hensynsløs.
Dette er ikke det sidste trin. Det er det første. Sørg for at skrive de nøjagtige tal ned. De vil i sidste ende diktere alle de valg, du træffer senere.
- Overfladens grovhedSørg blot for at angive det i Ra (gennemsnitlig ruhed) eller RMS. Bare for at bekræfte, er 5 nm Ra acceptabelt, eller skal du gå ned til 2 nm? Dette vil hjælpe dig med at beslutte dig for den bedste poleringsmetode.
- Optisk ydeevneSå, kan du definere den transmitterede bølgefrontfejl? Hvor meget kan lyset forvrænge? Sæt også en grænse for dis.
- BelægningsydelseSæt et udfordrende mål. Jeg ville bare lige tjekke – er der behov for en refleksionsevne på mindre end 0.5 % pr. overflade for en antirefleksbelægning? Eller endda lavere?
- Miljømæssige behovVil den blive udsat for høj varme, fugtighed eller UV-lys? Lad os definere dette nu.
Trin 2: Vælg dit materiale. Brug specifikationerne som dit filter.
Dine tal fra trin 1 indsnævrer valget. Gå ikke bare efter en plastik, ved du nok.
- Optiske behovTjek lige brydningsindekset og Abbe-tallet, tak. Passer de til dit design?
- Mekaniske og miljømæssige behovEr det til en robust enhed? Du har muligvis brug for polycarbonat (PC). Hvis du leder efter noget, der ikke absorberer fugt, kan en cyclo-olefinpolymer (COP) være et kig værd. Hvis du leder efter noget, der kan håndtere kemikalier, er PMMA en god mulighed.
- bearbejdelighedHusk blot, at nogle materialer poleres lettere end andre. Dette påvirker omkostninger og leveringstid.
Trin 3: Vælg din fremstillingsmetode. Volumen er altafgørende.
Dette er et virkelig vigtigt øjeblik i virksomhedens historie.
- Sti A: Prototyper eller produktion i lav volumen (direkte bearbejdning). Du bearbejder og polerer hver del separat. Brug SPDT til glatte overflader og mikrofræsning til komplekse funktioner. Det er ret fleksibelt, men det koster meget pr. del. Det er perfekt til forskning og udvikling, prototyper eller brugerdefineret medicinsk udstyr.
- Sti B: Mulighed B handler om at lave masser af kopier. Du investerer i en perfekt masterform (bearbejdet med SPDT/mikrofræsning). Derefter bruger du sprøjtestøbning til at lave millioner af kopier. Omkostningerne pr. del er minimale. Dette er til forbrugerelektronik og bilsensorer. Dine startomkostninger og tid ligger i formen.
Trin 4: Integrer efterbehandling fra starten. Ikke som en eftertanke.
Det er her, projekter mislykkes. Når du sammensætter dit design, din tidsplan og dit budget, skal du sørge for at inkludere polering og overfladebehandling som en del af det.
- Design til detTror du, at MRF kan polere formen på din del? Jeg ville bare høre, om den har dybe riller, der er svære at belægge med ALD?
- Budget for detEfterbehandling kan koste lige så meget som selve bearbejdningen. Undervurder ikke denne omkostning.
- Tidslinje for detPolering og belægning tager meget tid. En 'hurtig' diamantdrejning giver dig ikke et færdigt optik.
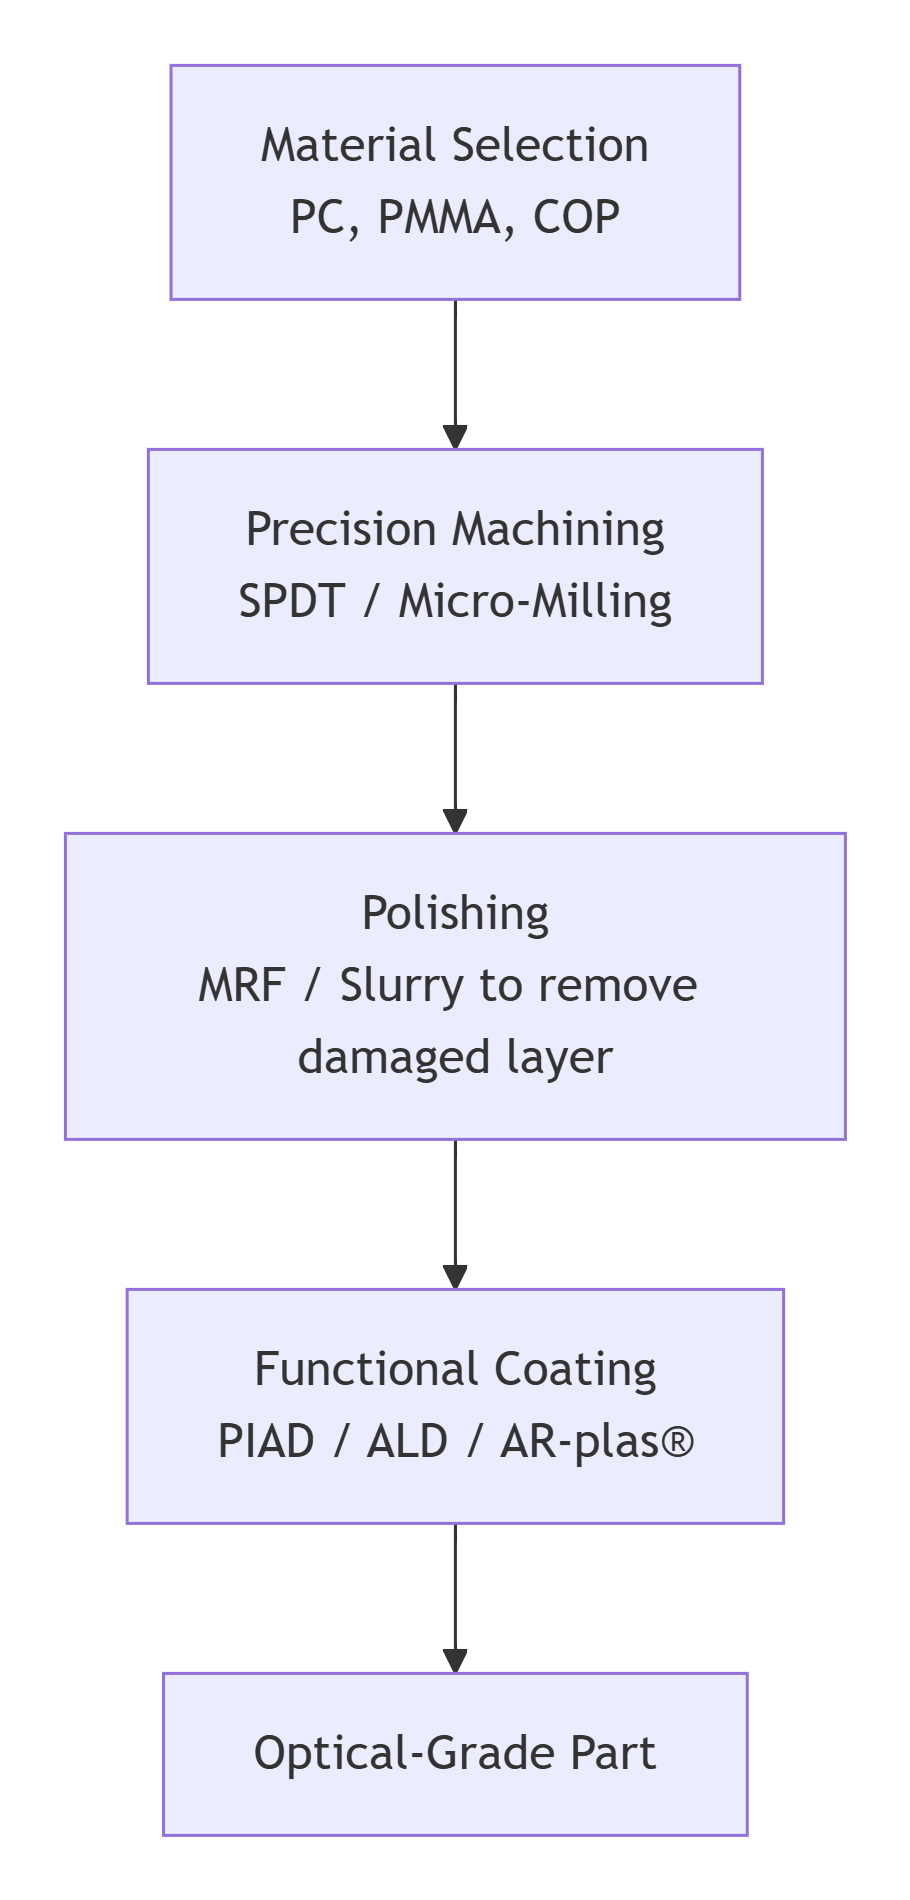
Kernefilosofien: Det er en proceskæde
Dette er ikke en tjekliste. Det er en kæde. Hvert led afhænger af det foregående.
Det valgte materiale påvirker, hvordan bearbejdningsprocessen udføres. Bearbejdningsmetoden bestemmer typen af det beskadigede lag . Det er denne skade, vi skal se på, når vi vælger den rigtige poleringsteknik. Den endelige polerede overflade vil afgøre, hvilken belægningsteknologi der vil hæfte ordentligt.
Hvis du knækker ét led, svigter kæden. Delen ser måske rigtig ud, men den vil være sløret, lyssprede, eller belægningen vil skalle af.
Men hvis du følger kæden – hvis du definerer specifikationerne, vælger materialet, vælger den rigtige fremstillingsvej til din volumen og designer til efterbehandling fra dag ét – kan du gøre det. Du kan forvandle et blankt stykke gennemsigtig plastik til en pålidelig, højtydende optisk komponent.
Udfordringen er reel. Stien er tydelig. Mestrer du kæden, mestrer du processen.
Den ÆDELIGE fordel ved optisk bearbejdning
Den proceskæde, vi lige har gennemgået, er vanskelig. Hvert trin har en faldgrube. Hvis du gør det internt, skal du investere i maskiner, procesviden og tid. Der er en anden vej.
Overvej den ÆDELIGE fordel.
Vi er en specialiseret partner med fokus på én ting: at navigere i den komplicerede udfordring ved bearbejdning af optisk plast. Vi tager os af alt for dig, fra din første prototype til en fuld produktion i lav volumen. Kompleksiteten er reel. Men med et team, der ved, hvad de laver, bliver det at opnå god optisk kvalitet en pålidelig og effektiv proces. Det holder op med at være et forskningsprojekt og bliver et standard produktionstrin.
Vores team af professionelle ingeniører
Dette er kernen. Dit projekt overlades ikke til en maskinoperatør. Det overvåges af et dedikeret team. Vores optiske ingeniører og produktionsingeniører arbejder sammen.
De giver dig ekspertvejledning lige fra starten. Først foretager vi en design-for-manufacturability (DFM) analyse. De ser på din model og dine specifikationer. De fortæller dig, om en radius er for skarp til at polere. De foreslår sandsynligvis en materialeændring for at reducere spændingsdobbeltbrydning. Denne vejledning er der for dig hvert trin på vejen, lige fra valg af bearbejdningssti, planlægning af poleringscyklussen til specifikation af belægningen. Vi har dig dækket ind til eventuelle tekniske udfordringer. Ethvert problem løses af en person, der har løst det før.
Hurtige behandlingstider
Hastighed er vigtig. Vores arbejdsgang er ikke en standard maskinværkstedsplan. Den er optimeret til optiske dele. Vi har dedikerede ressourcer til dette præcise arbejde.
Resultatet er brancheførende leveringstider for højpræcisionskomponenter. Vi accelererer din udviklingscyklus. Du får funktionelle prototyper hurtigere. Du kan komme i gang med pilotproduktion med det samme. Du kan ikke opnå denne hastighed ved at gå på kompromis med kvaliteten. Den kommer fra en etableret, strømlinet proces.
Effektiv og proaktiv kommunikation
Du vil vide, hvad der sker. Vi forpligter os til klar, konsekvent og teknisk kommunikation. Du vil ikke modtage vage opdateringer.
Vi informerer kunderne ved hver kritisk milepæl. Den første artikel skæres. MRF-poleringscyklussen er færdig. Belægningskammerets kørsel er afsluttet. Endnu vigtigere er det, at vi samarbejder proaktivt. Hvis vores ingeniører opdager et potentielt problem med en tolerance under inspektionen, kontakter de dig med det samme med de relevante data og et løsningsforslag. Dette sikrer, at den endelige del i din hånd opfylder alle specifikationer. Der er ingen overraskelser.
Fonden: Kvalitetscertificeringer
Processer er kun så gode som det system, der styrer dem. Vores engagement er formaliseret.
Vi er ISO 9001- og ISO 13485 -certificerede. Dette er ikke bare en plakette på væggen; det er en rigtig fejring.
- Vores kvalitetsstyringssystem er certificeret afISO 9001Hver procedure er dokumenteret. Hver måling er sporbar. Vores maskiner er kalibrerede. Vores processer er kontrollerede og repeterbare.
- Bare for at fortælle dig, ISO 13485 handler om medicinsk udstyr. Denne ramme er langt mere grundig. Det handler om risikostyring, at holde dokumenter i orden og at sørge for, at alt er rent. Det sikrer, at komponenter til kirurgiske værktøjer eller diagnostiske apparater er fremstillet efter de højeste standarder.
Dette vil give kunder i medicinal- , luftfarts- og bilindustrien reel tryghed. Jeres optiske komponenter fremstilles ikke ad hoc. De fremstilles under et certificeret, revideret kvalitetsstyringssystem. Dette er det sidste trin i vores proceskæde for optiske plastik, som vi ikke kan gå på kompromis med.
Vejen til optisk plast er lidt af en rejse. Du kan gå den alene eller få en guide, der kender alle trin. Lad os tale om dine behov.
Ofte stillede spørgsmål
Jeg har et design til en plastiklinse. Hvad er det allerførste skridt, jeg skal tage?
Det allerførste trin er en Design for Manufacturability (DFM)-gennemgang. Gør dette før noget andet. Et perfekt optisk design kan være umuligt at lave. Tolerancerne kan være for små. En udkastvinkel kan mangle. Materialet kan være forkert til bearbejdning.
Hvad er den største misforståelse omkring bearbejdning af optiske plasttyper?
Den største fejl er at tro, at maskinen er færdig med arbejdet. Det gør den ikke. Delen kommer aldrig direkte fra værktøjet med en færdig optisk overflade. Efterbehandling er ikke en ekstra ting. Det er obligatorisk. Optisk plast kræver speciel polering og en funktionel belægning. Alt dette udføres på topmoderne udstyr. De er en del af processen. Hvis du springer dem over, får du en prototype, ikke en komponent.
Mit projekt har en meget stram tidsramme. Hvordan kan du få tingene gjort hurtigt uden at gå på kompromis med kvaliteten?
Hastighed og kvalitet kommer fra samme sted: et kontrolleret system. De er ikke et kompromis. Vores hurtige tidsfrister skyldes tre ting:
- Proaktiv DFM. Vi tager hånd om problemer i opløbet i designfasen, før de udvikler sig til forsinkelser i fabrikslokalet.
- Dedikeret ledelse. Du har en klar kontaktperson. Kommunikationen er effektiv. Intet går tabt.
- Intern proceskæde. Vi gør alt her. Præcisionsbearbejdning (SPDT), avanceret polering (MRF), funktionel belægning (PIAD). Vi outsourcer ikke trinene. Det betyder, at du ikke behøver at vente på andre leverandører, og du får altid den samme ensartede service. Vi har kontrol over alle trin i processen, så du kan være sikker på, at kvaliteten altid er i top.
Hvorfor kan jeg ikke bare bruge et almindeligt maskinværksted til mine klare optiske plastdele?
Standardværksteder mangler det nødvendige miljø. De har ikke vibrationsdæmpede gulve eller ren luft. De har ikke det samme avancerede værktøj som enkeltkrystal-diamantslibere. De ved ikke rigtig meget om de kritiske efterbehandlingstrin, såsom magnetorheologisk efterbehandling eller tyndfilmsbelægning.
Hvis du prøver dette i en almindelig butik, ender det højst sandsynligt som skrot. Delene vil være slørede. De vil være ridsede. Dimensionerne vil være forkerte. Du betaler for en optisk plastikdel, der ikke engang gør det arbejde, den skal.
Hvordan håndterer du kommunikation og opdateringer i løbet af et optisk plastprojekt?
Vi klarer det selv. Godt arbejde kræver klar kommunikation. Fra starten får du tildelt en dedikeret projektingeniør. Denne person er din primære kontaktperson.
Vi holder dig opdateret i alle faser: når materialet bestilles, efter den første artikel er blevet skåret, under polering, efter overfladebehandling og ved den endelige inspektion. Disse opdateringer inkluderer ofte detaljerede inspektionsrapporter med data.







