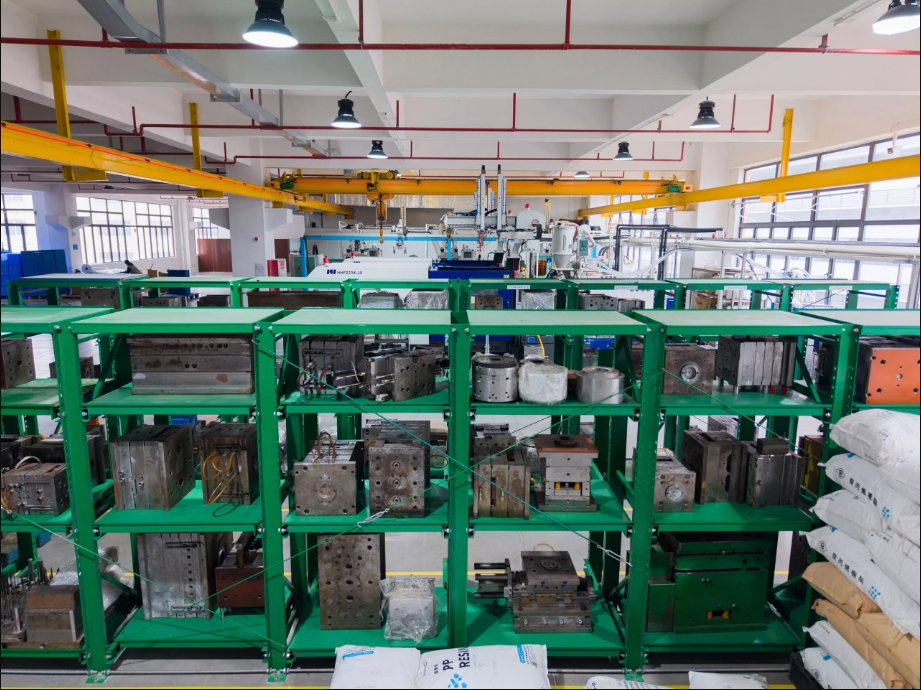
Hvad er sprøjtestøbning?
Sprøjtestøbning , også kendt som sprøjtestøbning, er kommet ind i alle hjørner af vores liv med sin høje effektivitet, præcision og produktionskapacitet i stor skala. Den har hurtig produktionshastighed, høj effektivitet, automatisering og evnen til at producere forskellige former, fra simple til komplekse, og flere størrelser, lige fra små til store, med præcise dimensioner og bred dækning. Den kan anvendes på bilindvendige dele, apparatskaller, medicinsk udstyr og daglige fornødenheder. I det følgende vil vi introducere hele produktionsprocessen for sprøjtestøbning i detaljer.
Hvordan fungerer sprøjtestøbning?
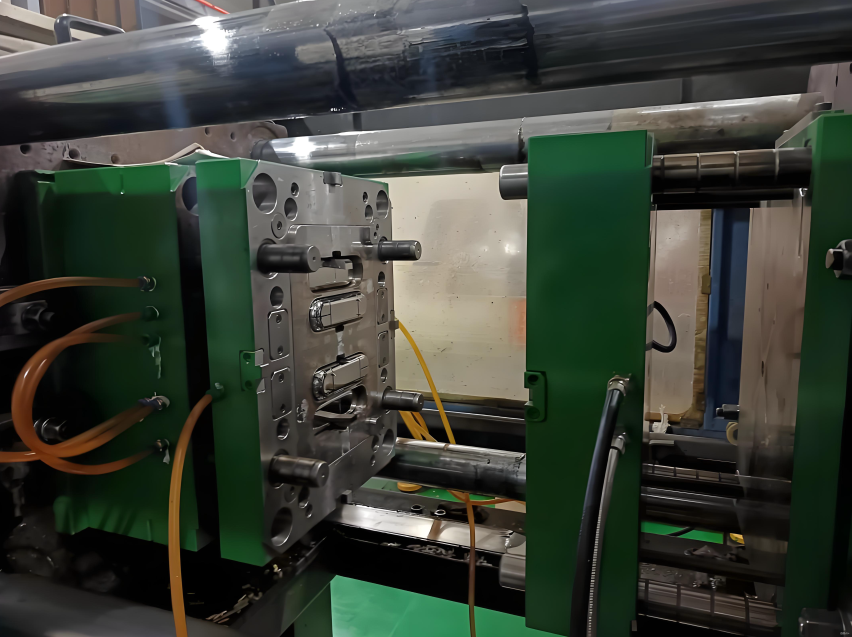
Sprøjtestøbning er den mest almindelige fremstillingsproces til produktion af plastdele. Sprøjtestøbemaskiner bruger plastråmaterialer og forskellige forme til at producere dele i forskellige størrelser, holdbare eller engangsdele, til adskillige industrier og anvendelser. Dens arbejdsprincip er, at sprøjtestøbemaskinen føder råmaterialer ind i en form, som er den negative form til den færdige del og består af to dele: sprøjtestøbeformen (A) og udstødningsformen (B). Mellemrummet mellem de to dele er formhulrummet, hvori materialet sprøjtes ind.
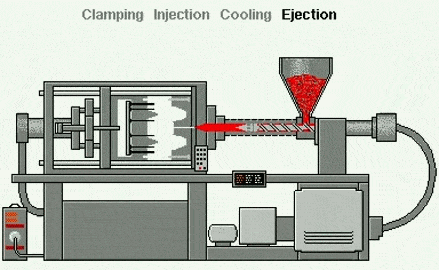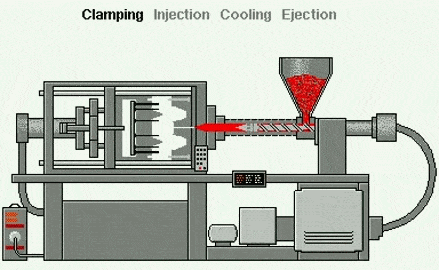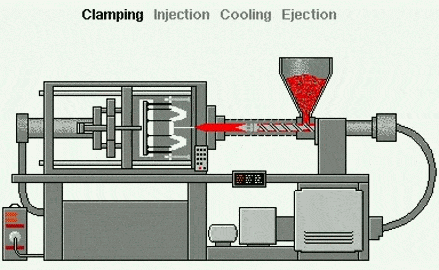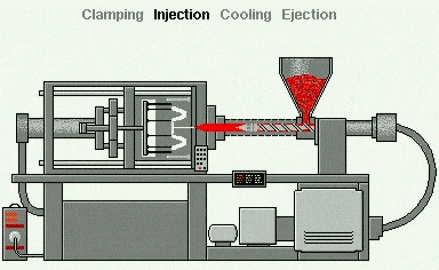
Sprøjtestøbning er en støbeproces – i modsætning til subtraktive (skære) teknikker (såsom CNC-bearbejdning) eller additive processer (såsom 3D-printning ), der bruger forme som støbeanordninger. Denne metode er egnet til materialer som termoplast, der opvarmes til smeltet tilstand og derefter sprøjtes ind i en metalform, hvor de afkøles og tager form i formen eller hulrummet. Processen kan opdeles i:
1. Fodring af plastpartikler:
Små plastpartikler (plastkugler) hældes i tragten. Disse partikler er normalt termoplast – plast, der blødgøres ved opvarmning.
2. Plastsmeltning:
Plastkuglerne passerer gennem en opvarmet tønde med en roterende snegl.
3. Sprøjtestøbning:
Når skruen roterer, skubber den plastikpellets fremad, mens varmelegemet smelter dem til en tyk, smeltet væske.
4. Sprøjtestøbning:
Når den smeltede plast har samlet sig til et vist punkt, sprøjter skruen den ind i et metalformhulrum under højt tryk. Formen formes præcis som den ønskede færdige del (f.eks. en flaskehætte, et telefoncover eller et instrumentbræt i en bil).
5. Køling:
Inde i formen afkøles og størkner plastikken. Kølekanaler i formen hjælper med at fremskynde afkølingsprocessen.
6. Åbning af formen:
Efter at plastikken er størknet, åbner formen sig i to halvdele.
7. Udvisning:
Udstøderstifter skubber det færdige produkt ud af formen.
8. Gentag:
Formen lukker, og hele processen gentages – typisk med få sekunders mellemrum – hvilket gør sprøjtestøbning ideel til masseproduktion.
Almindelige typer sprøjtestøbningsprocesser
Indsæt støbning
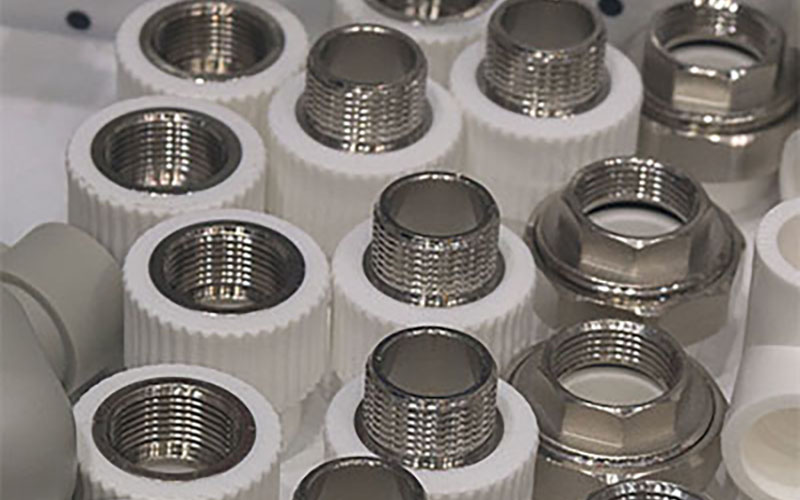
Indsatsstøbning er processen med at støbe termoplastisk materiale omkring en præformet komponent for at skabe en færdig del, der inkorporerer flere materialer.
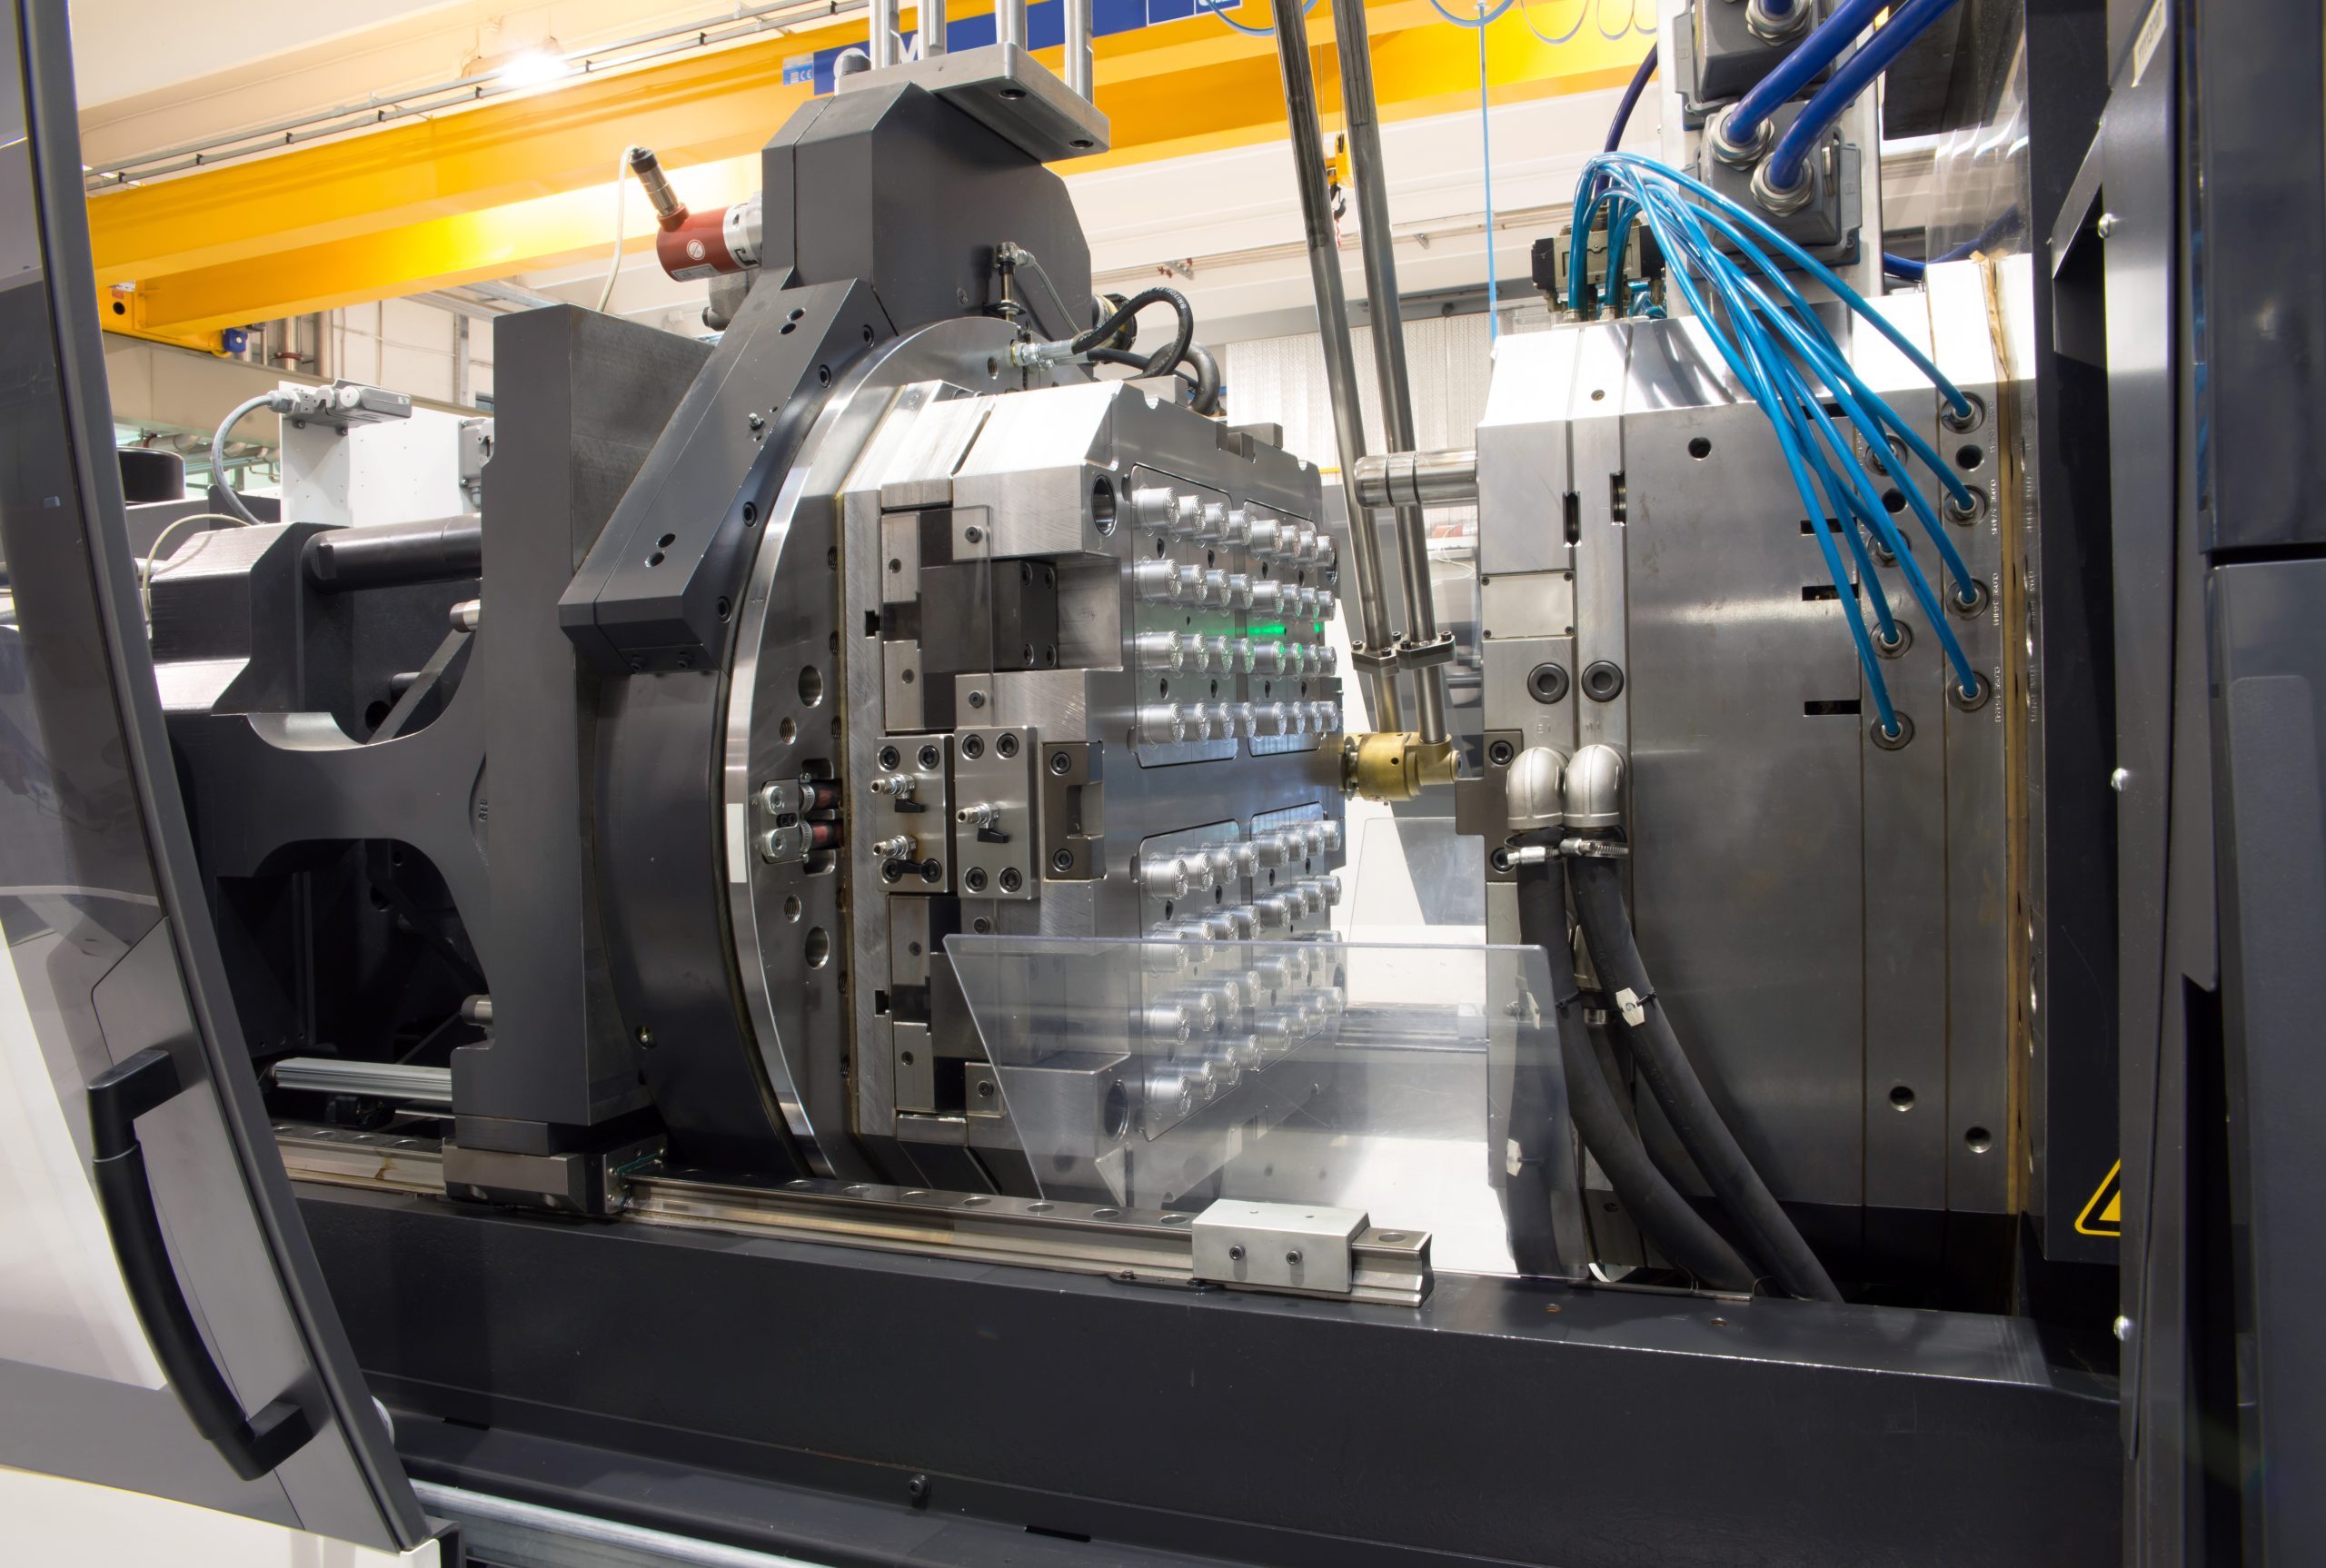
Vores sprøjtestøbningsproces for plast bruger præcise maskiner til at sprøjte smeltet harpiks ind i en form, der bliver en endelig termoplastdel i produktionskvalitet.
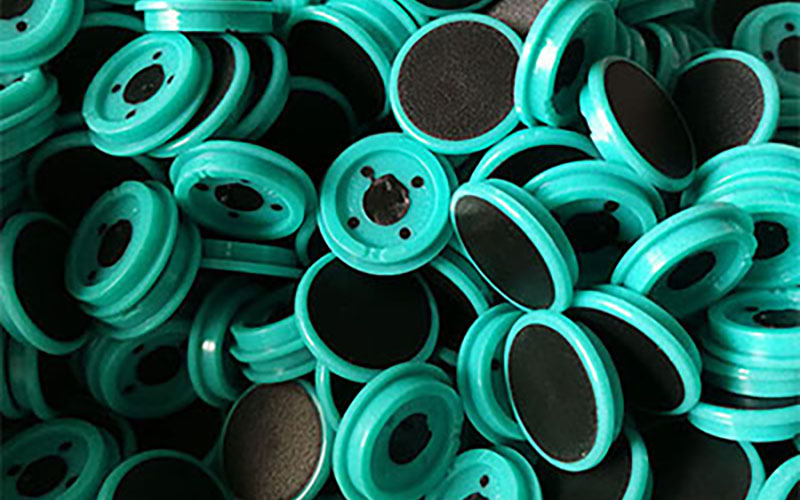
Ved at dække plastik, metal og gummi oven på hinanden via kemisk binding reducerer vores overstøbning monteringstiden og giver vores dele større styrke og fleksibilitet.
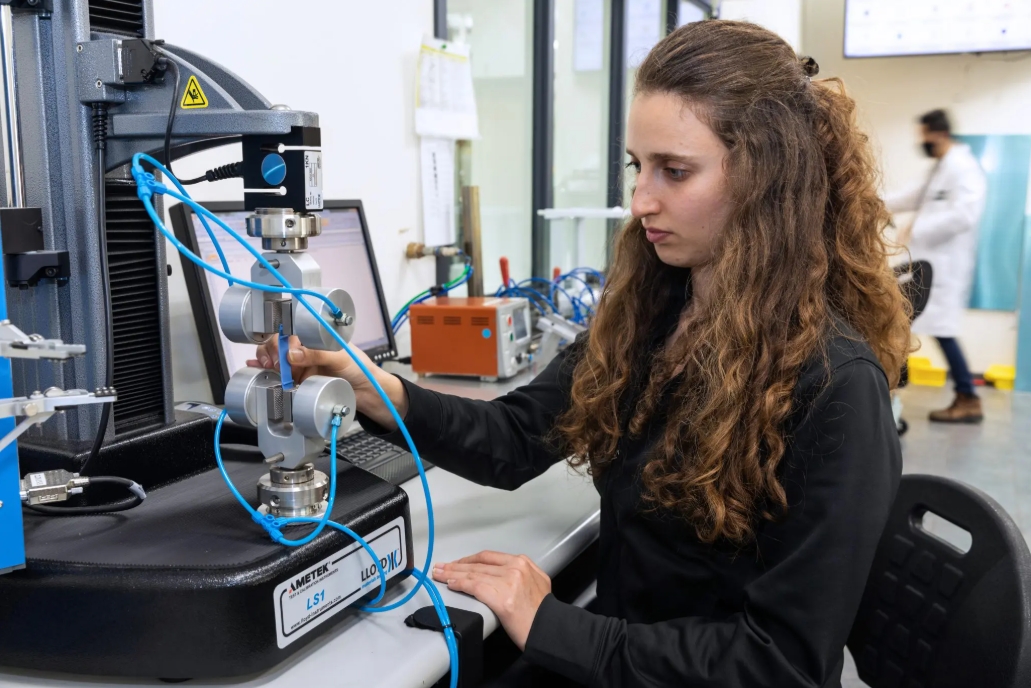
Flydende silikonegummi (LSR) er en termohærdende proces til at producere et stort antal bøjelige, holdbare, indviklede og præcise silikonegummidele. Denne proces blander først to forbindelser (generelt bestående af den basedannende silikone og platinkatalysatoren).

Metalsprøjtestøbningsprocessen (MIM) kombinerer designfleksibiliteten fra plastsprøjtestøbning med styrken og integriteten af smedede metaller for at tilbyde omkostningseffektive løsninger til meget komplekse delgeometrier.
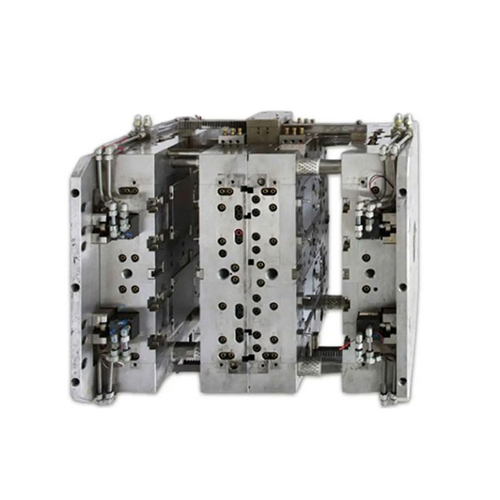
Med vores erfaring og avancerede maskineri udmærker vi os ved at designe og fremstille en serie af plastsprøjtestøbeforme, der er tilpasset din tolerance og pris.
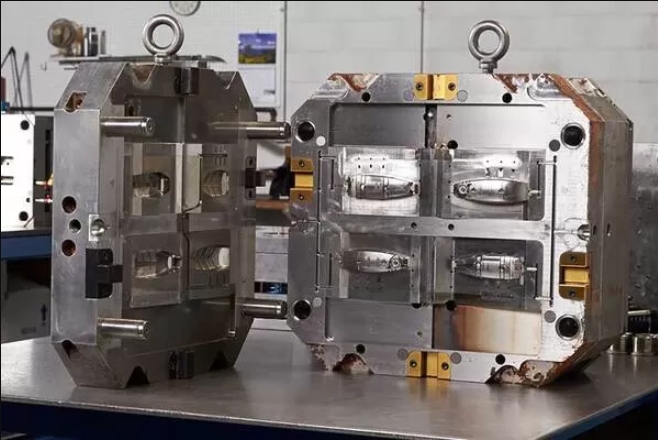
Flere typer plast sprøjtes ind i den samme form på forskellige stadier for at producere dele med forskellige farver, teksturer eller materialeegenskaber i én cyklus. På grund af dens forskellige typer og stærke funktionalitet anvendes den i vid udstrækning i instrumentbrætter og knaphuse i biler.
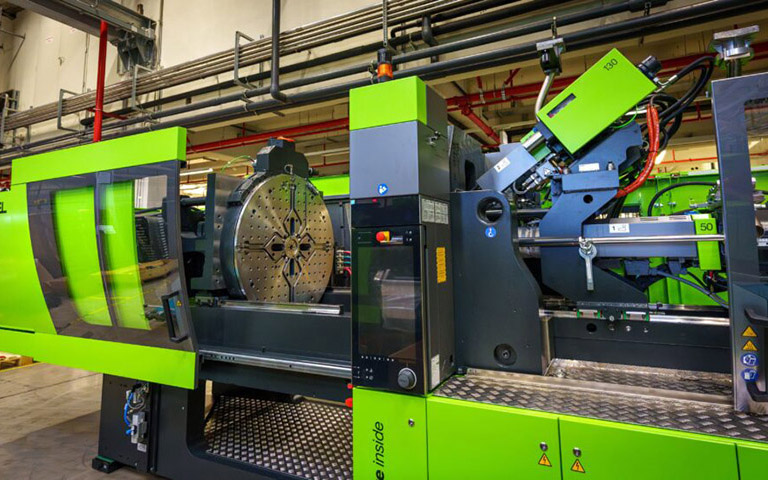
To forskellige farver plastik sprøjtes ind i formen i én cyklus. De to farver sprøjtes ind i forskellige faser, eller to separate sprøjteenheder bruges til at skabe dele med to farver eller materialer. Det bruges i vid udstrækning i forbrugsvarer, bilknapper og mobiltelefoncovers på grund af dets æstetiske appel og forbedrede funktionalitet.
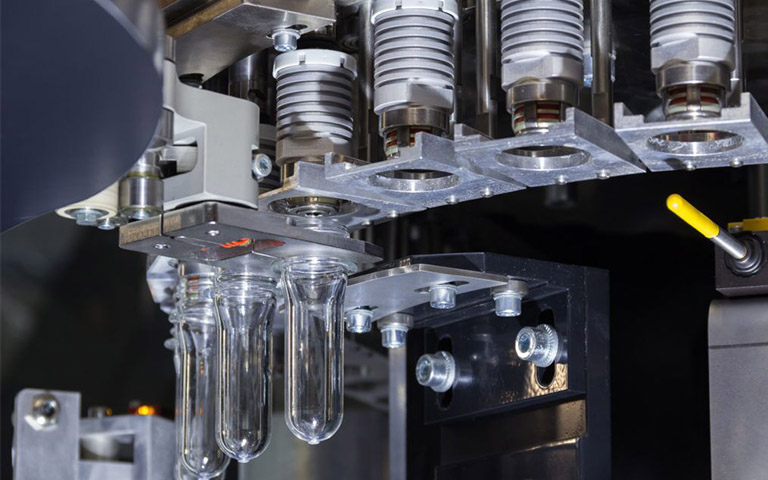
Nitrogen eller andre inerte gasser sprøjtes ind i den smeltede plast under støbningen. Denne gas skaber et indre hulrum, hvilket reducerer materialeforbruget og gør delen lettere uden at øge styrken. Den bruges i vid udstrækning i dørpaneler til biler og kabinetter til mobile enheder på grund af dens energibesparelse, forbedrede delvægt og overfladefinish.
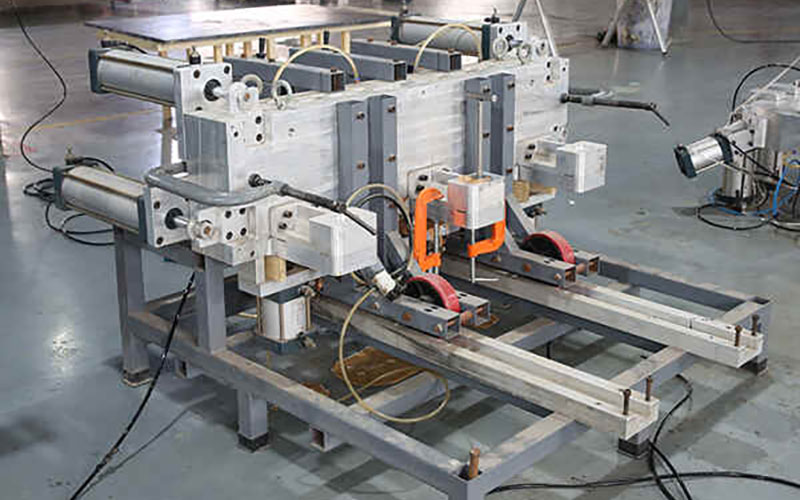
Det blander reaktive elastiske eller termohærdende materialer og sprøjter dem ind i formen, hvor de gennemgår en kemisk reaktion og hærder. På grund af dets egenskaber ved at producere fleksible og hårde dele, anvendes det i vid udstrækning i bilkofangere og industrielle produktskaller.
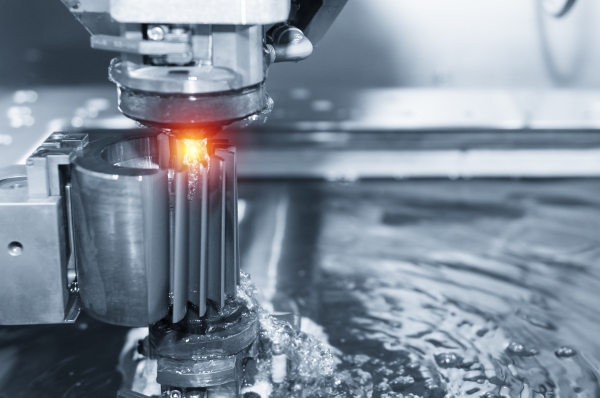
Det bruger termoplastiske materialer, der kan smeltes og omformes flere gange, opvarmes indtil de er smeltede, og derefter sprøjtes de ind i formen for at størkne. Fordi det er genanvendeligt og afkøles hurtigt, bruges det i vid udstrækning i plastikforbrugerprodukter og medicinsk udstyr.
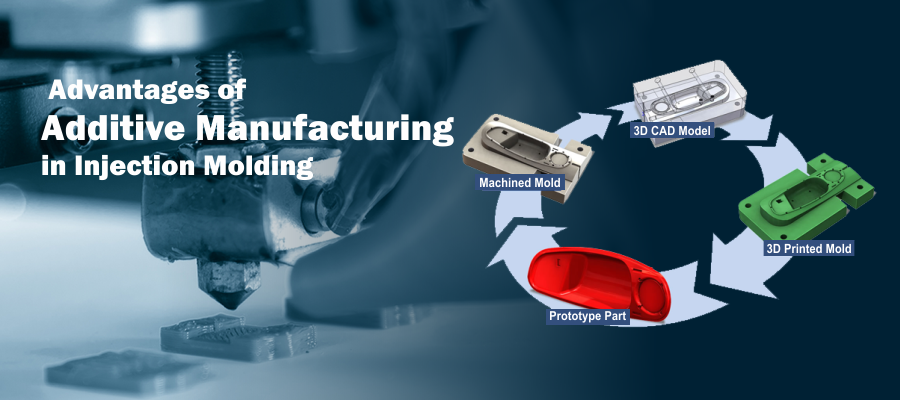
Fordele ved sprøjtestøbning
Sprøjtestøbning er den bedste mulighed for masseproduktion af plastdele. Der er trods alt en grund til, at så mange produktionsvirksomheder verden over bruger det til at producere præcisionsdele. NOBLEs ingeniører opsummerer følgende seks fordele ved at bruge sprøjtestøbningsteknologi:
Høj effektivitet
Sprøjtestøbning er en yderst effektiv proces; når formen er fremstillet, kan store ordrer hurtigt produceres.
Prisbillig pris
Høj trækstyrke
Sprøjtestøbte dele kan forstærkes ved at tilsætte fyldstoffer til den flydende harpiks, hvilket forbedrer trækstyrken.
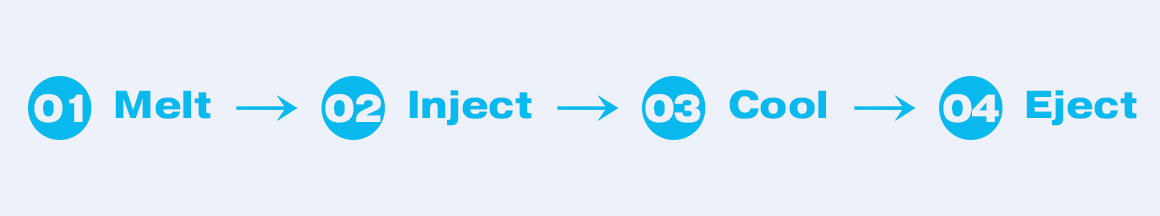
Deleproduktionsproces ved hjælp af sprøjtestøbning

1. Design og fremstilling af forme
Forme og sprøjtestøbemaskiner har et meget tæt forhold. Sprøjtestøbemaskinen er fundamentet for produktionen, mens formen er den bærer, der giver produktet form. Design og fremstilling af formen er hjørnestenen i hele processen. Dens kvalitet bestemmer direkte kvaliteten, produktionseffektiviteten og omkostningerne ved det endelige produkt.
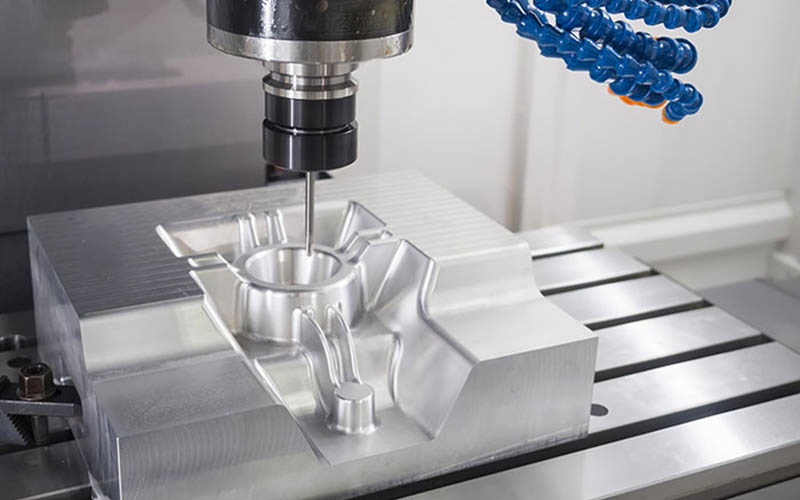
1.1 Produktanalyse og design:
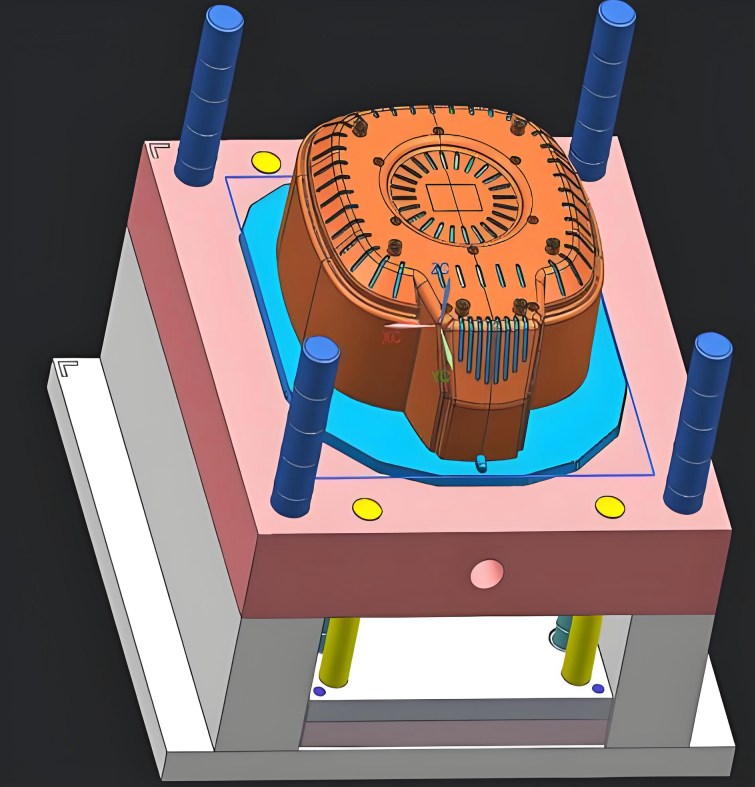
Alt udspringer af kravene til det endelige produkt. Ingeniører skal grundigt overveje produktets funktioner, udseende, struktur og samleforhold. På dette stadie kræves softwaremodellering, hvilket er et afgørende trin. Simuleret analyse af sprøjtestøbning er også nødvendig for at forudsige fyldning, holdetryk, køleproces og forskellige mulige defekter under sprøjtestøbningsprocessen for at optimere produktstrukturen og formdesignet.
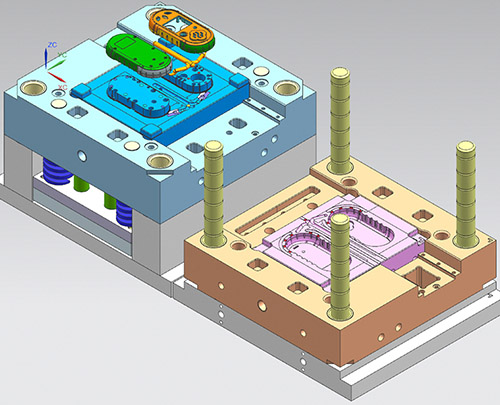
1.2 Design af formstruktur:
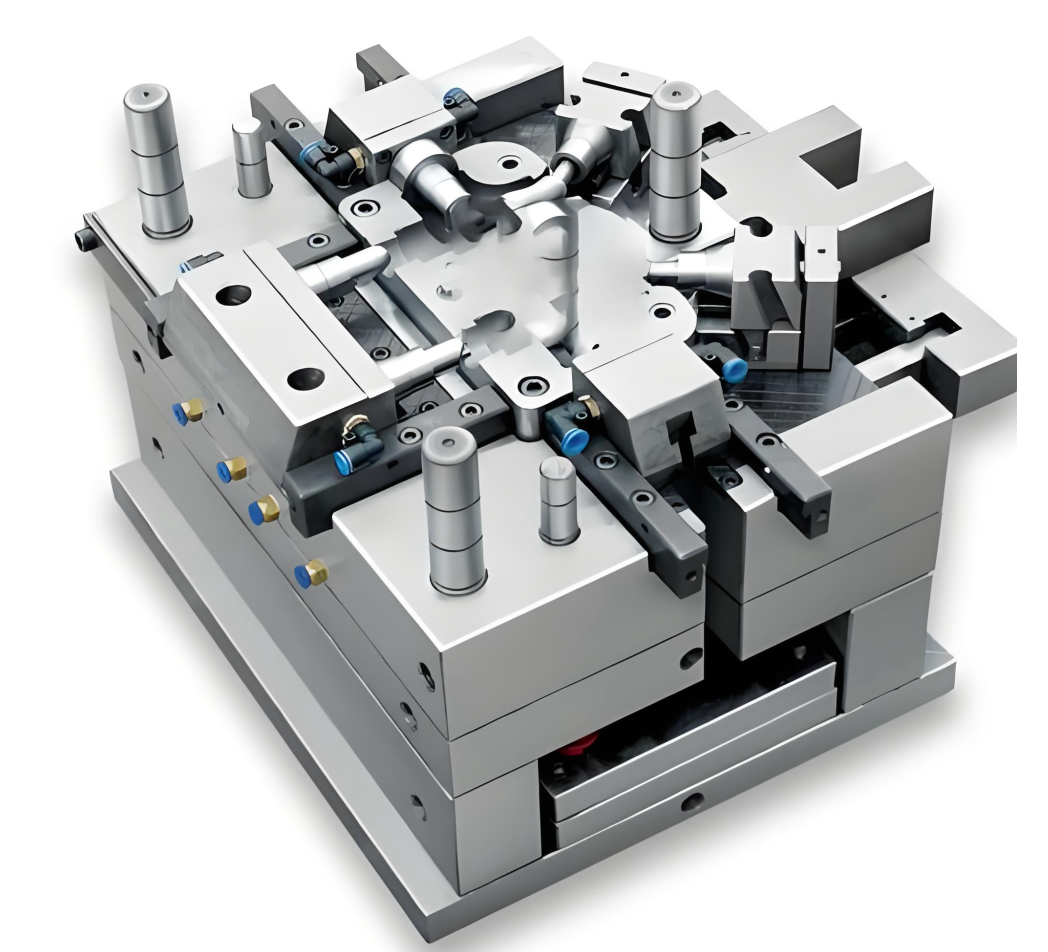
Selve formen er et komplekst og præcist design. Designeren skal planlægge formhulrummet og formkernen for at danne produktets indre og ydre overflader. Indløbssystemet, inklusive hovedløberen og injektionsporten. Kølesystemet: design af vandveje inde i formen for hurtigt at sænke formtemperaturen og forkorte støbecyklussen.
Udstødningssystemet: Når produktet er afkølet og størknet, skal det bruge en stift, en trykplade osv. til jævnt at fjerne det fra formen.
Udstødningssystemet: Til at fjerne luft fra hulrummet under smeltefyldningsprocessen. Den laterale kerneudtrækkende struktur: Dette er primært til produkter med omvendte strukturer eller huller, og yderligere design er nødvendigt for at hjælpe med afformningen. Før formen åbnes, udføres en lateral bevægelse for at opnå afformning.
Valg af formmateriale og bearbejdning: De almindeligt anvendte materialer omfatter P20 og H13. Disse kan vælges baseret på produktets pris, formens levetid og produktets struktur.
2. Forberedelse og forbehandling af råmaterialer
2.1 Udvælgelse af plasttyper:
Vælg den passende plast baseret på produktets krav. Hver plasttype har forskellige egenskaber, såsom ABS, der er relativt stærkt, PP, der er let, PC, der har god gennemsigtighed og god slagfasthed, og PA, der er slidstærkt.
2.2 Forbehandling af råmaterialer:
indebærer tørring af plastråmaterialerne i en tørretumbler i flere timer for at fjerne deres sporfugtighed. Hvis fugtigheden ikke fjernes, vil det forårsage bobler i produktet under påvirkning af den høje formtemperatur. Hvis produktet har andre farvekrav, er farvematchning også nødvendig. Farvematchning opnås normalt ved at tilsætte farvemasterbatcher eller farvepulvere for at opnå den ønskede farve.
3. Sprøjtestøbningsproces
Dette er det mest afgørende trin. Produktet kan først produceres efter en komplet sprøjtestøbningscyklus.
1. Fastspænding og låsning af formen betyder, som navnet antyder, at formen lukkes.
2. Injektion, det vil sige, at skruen i cylinderen roterer under systemets drev for at transportere, komprimere og blødgøre plastpartiklerne. Når blødgørelsen er fuldført, stopper skruen med at virke og sprøjter det blødgjorte smeltede materiale med høj hastighed ind i det lukkede formhulrum.
3. Trykfastholdelse, formhulrummet fyldes, injektionshastigheden sænkes, og formen begynder at gå ind i trykfastholdelsesfasen. Skruen fortsætter med at opretholde et vist tryk, indtil produktet er formet.
4. Afkøling: Efter indsprøjtning og trykopretholdelse begynder produktet at afkøle og størkne i formen. Da afkølingen i formen tager lang tid, udgør den mindst halvdelen af hele produktionscyklussen.
5. Åbning og udstødning af støbeformen: Når produktet er afkølet og størknet, åbner formen sig, og udstødningssystemet begynder at fungere og skubber produktet ud af støbeformens kerne.
4. Efterbehandling og forfining
Når produktet tages ud af formen, er der normalt fastgjort noget tilbehør til det, som kræver yderligere bearbejdning.
4.1. Fjernelse af vandport:
Når produktet er formet, og hældesystemet er størknet, skal den overskydende vandport adskilles fra produktet. For små produkter kan trimningen være udført under udkastningsprocessen, mens manuel trimning af vandporten er nødvendig for komplekse produkter.
4.2 Efterbehandling:
Afhængigt af produktets krav kan yderligere forarbejdning være nødvendig.
4.3 Afgratning:
Efter produktet er formet, kan overfladen, især ved skillelinjen eller stiftens position, have grater eller ru kanter, som skal fjernes.
4.4 Serigrafi / Sprøjtning:
Afhængigt af produktets brugskrav kan det være nødvendigt at have logoet fra serigrafifirmaet eller overflademaling.
4.5 Ultralydssvejsning:
Flere sprøjtestøbte produkter kombineres ved hjælp af ultralydssvejsning for at danne en komplet integreret del.
4.6 Samling:
Samlet med andre dele.
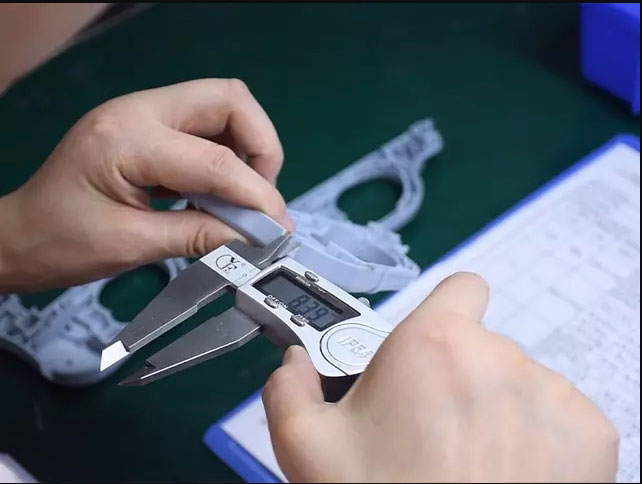
5. Kvalitetsinspektion og -kontrol er en vigtig del af sprøjtestøbningsproduktion.
1. Inspektion af første stykke:
Før masseproduktionen påbegyndes, skal vi udføre en omfattende inspektion af det første stykke, herunder dimensioner, udseende og funktionalitet. Vi skal sikre, at alle parameterindstillinger er korrekte, og at produktet er kvalificeret før masseproduktion, og at parametrene er korrekte.
2. Inspektion i linjen og prøveudtagning:
Under masseproduktion kræves der også regelmæssige inspektioner. Vi skal fokusere på udseendesfejl (såsom manglende materialer, krympning) og nøgledimensioner for at sikre, at produktet er kvalificeret.
3. Præcisionsmåling:
Under inspektionsprocessen skal vi bruge præcisionsinstrumenter såsom skydelære, mikrometre og trekoordinatmålemaskiner til at udføre strenge inspektioner af dimensioner og geometriske tolerancer.
4. Ydelsestest:
Trækstyrke, slagstyrke og andre ydeevnekrav skal testes i henhold til kravene.
Sprøjtestøbningsfejl er problemer, der opstår under produktionsprocessen af plastprodukter på grund af faktorer som procesparametre, støbeformdesign eller materialeegenskaber. For disse defekter er der også en række tilsvarende foranstaltninger.
Almindelige defekter og løsninger i sprøjtestøbning af dele
Sprøjtestøbningsfejl er problemer, der opstår under produktionsprocessen af plastprodukter på grund af faktorer som procesparametre, støbeformdesign eller materialeegenskaber. For disse defekter er der også en række tilsvarende foranstaltninger.
1. Udseendefejl relateret til sprøjtestøbningsdele
1. 1. Materialemangel:
2.1 Flyvende kant:
Den primære manifestation er tilstedeværelsen af overdreven gratdannelse på kanterne af plastdelene, primært på formens skilleflade, gliderens kontaktflade eller mellemrummet mellem udstøderstiften. Årsagen til gratdannelsen er for højt injektionstryk, utilstrækkelig klemkraft, hvilket får smelten til at udvide mellemrummet i formhulrummet, høj materialetemperatur, der reducerer smeltens viskositet, hvilket gør det muligt for den at trænge ind i formspalten, fremmedlegemer på formens skilleflade, slid, der resulterer i for stort kontaktmellemrum, og forkert indløbsposition, hvilket får smelten til at støde mod formen og generere stress.
3.1 Sølvlinjer:
Symptomerne er, at der opstår sølvhvide filamentlignende striber på overfladen af sprøjtestøbte dele, hvilket ofte forekommer i plasttyper som ABS, PC og PMMA. Årsagerne til sølvstriber: Råmaterialerne indeholder fugt eller flygtige stoffer. Under sprøjtestøbningsprocessen vil disse stoffer fordampe til gasser og kan ikke udstødes, hvilket resulterer i, at de forbliver på overfladen af plastdelene. For høj materialetemperatur får råmaterialerne til at nedbrydes og producere gasser. Overfladeruheden i formhulrummet er utilstrækkelig, hvilket får smelten til at flyde ujævnt.
4.1 Depression:
Den primære manifestation er overfladefordybninger på plastdelene, som ofte ses i tilfælde, hvor vægtykkelsesdimensionerne er inkonsistente, nær ribberne eller injektionsportene.
Årsagen til fordybningen er uoverensstemmelsen i plastdelenes vægtykkelse. Der er en betydelig forskel i vægtykkelsens ensartethed, og kølehastigheden i vægtykkelsesområdet er langsom. Under sprøjtestøbning har det smeltede materiale ikke tilstrækkelig tykkelse til at krympe fuldstændigt, holdetrykket er utilstrækkeligt, trykket er ikke tilstrækkeligt, formtemperaturen er for høj, og kølehastigheden for plastdelene er langsom, hvilket øger krympningshastigheden.
2. Dimension og præcisionsfejl i sprøjtestøbningsdele
2.1 Overdreven/utilstrækkelig dimension
De vigtigste manifestationer er som følger: Den faktiske størrelse af plastdelene overstiger det toleranceområde, der er angivet på tegningen, og er enten større eller mindre end den krævede størrelse. Årsagerne til størrelsesafvigelsen er: Afvigelsen i formhulrummets størrelse forårsager størrelsesafvigelsen af plastdelene; de ustabile sprøjtestøbningsprocesparametre fører til udsving i krympehastigheden; de ustabile råmaterialer på grund af forskellige produktionsbatcher resulterer i forskelle i materialeegenskaber; og den inkonsistente afkøling forårsager inkonsistent krympning.
2.2 Transformation
Hovedproblemet er, at plastdelene bøjer efter afkøling og ikke kan bevare den form, der er vist på tegningen. Årsagerne er følgende: Kølehastighederne for forskellige områder af plastdelene er ikke ensartede, hvilket fører til forskelle i krympning og spændingsgenerering. Indsprøjtningsportens position er forkert indstillet, hvilket forårsager spændingskoncentration under fyldning af det smeltede materiale og koncentreret spænding under formudkastningsprocessen, hvilket resulterer i deformation under udkastning.
3. Strukturelle og ydeevnefejl i sprøjtestøbningsdele
3.1 Svejselinje
Den primære manifestation er, at smelten flyder i formhulrummet og danner linjer, som påvirker plastdelens udseende og ofte fordeles ved injektionsporten. Den primære manifestation er, at smelten flyder i formhulrummet og danner linjer, som påvirker plastdelens udseende og ofte fordeles ved injektionsporten.
3.2 Bobler
Den primære manifestation er tilstedeværelsen af luftbobler i det indre af plastdelene, som almindeligvis findes i de tykvæggede områder og ved injektionsportene. Årsagen er, at fugt i råmaterialerne fordamper til gas og bliver fanget inde i plastdelene. Udstødningskanalen fra hulrummet er ikke jævn, og under injektionen omslutter det smeltede materiale luften og danner bobler.
4. Sprødt brud:
Opløsning:
Tør råmaterialerne grundigt for at fjerne fugt. Ved at reducere injektionshastigheden, øge formtemperaturen og forlænge holdetiden kan gassen udledes mere effektivt. De vigtigste manifestationer er dårlig sejhed i de støbte dele, som er tilbøjelige til revner. Dette ses almindeligvis i sprøde plasttyper såsom PC, PMMA og PS.
årsager:
Nedbrydning af råmaterialer eller tilførsel af urenheder fører til brud på molekylkæder; overdreven indre belastning under sprøjtestøbning, såsom hurtig afkøling eller for højt tryk, ruhed i formhulrummets overflade forårsager mikrorevner på overfladen af de støbte dele; og utilstrækkeligt eller ineffektivt indhold af hærdningsmidler i råmaterialerne.
Disse er almindelige støbte plasttyper, der tilbydes af vores sprøjtestøbningstjenester. Når du har kendskab til de grundlæggende materialer, såsom almindelige kvaliteter, mærker, fordele og ulemper, skal du vælge det passende sprøjtestøbningsmateriale i henhold til dine applikationskrav.
Værktøjsmateriale:
Før sprøjtestøbningsprocessen starter, er der behov for et CNC-bearbejdet værktøj med høj tolerance, enten til produktion i lav eller stor volumen. De mest almindeligt anvendte materialer omfatter:
| Værktøjsstål: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Rustfrit stål: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium: | 6061, 5052, 7075 |
Plastmaterialer:
Plastsprøjtestøbning tilbydes med en bred vifte af materialer med forskellige egenskaber, herunder slagstyrke, stivhed, termisk modstand, kemisk resistens osv.
| Akryl | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
Tilsætningsstoffer og fibre:
Standardplastmaterialer opfylder muligvis ikke kravene til specialfremstillede sprøjtestøbte dele. I dette tilfælde kan tilsætningsstoffer og fibre tilsættes for at forbedre de æstetiske og funktionelle egenskaber, hvilket giver dine sprøjtestøbte dele yderligere egenskaber.
| UV | absorbenter | farvestoffer |
| Flame | retardanter | Glasfibre |
| blødgørere |
Overfladebehandlinger til sprøjtestøbning
Sprøjtestøbning omfatter værktøjsfremstilling af sprøjtestøbeværktøj, sprøjtestøbning af plast og mere. Overfladebehandlingen af formen udføres normalt under produktionsprocessen. Når sprøjtestøbningen er færdig, udfører vi visse overfladebehandlinger på det færdige produkt i henhold til dine krav.
Glossy
En kvalitetsfinish fremstilles ved hjælp af en diamantpoleringsproces og giver skinnende overflader på sprøjtestøbte dele.
Halvblankt
B-grade overfladebehandlinger bruger sandpapir til at producere dele med en lidt ruere finish end dele i klasse A. Specialstøbte plastdele, der gennemgår B-grade overfladebehandling, har en mat overfladetekstur.
Matte
C-grade overfladebehandlinger bruger slibesten til at skabe en ru, ujævn overflade. Sprøjtestøbte plastdele, der gennemgår C-grade overfladebehandling, har en mat overfladetekstur.
Tekstureret
D-kvalitetsoverfladebehandlinger bruger sandkorn og tørre glasperler eller oxid til at producere en meget ru tekstureret finish. Afhængigt af den anvendte materialetype kan produkterne have en satin- eller mat finish.
Anvendelser af sprøjtestøbning
Da sprøjtestøbning kan opnå høj præcision ved gode fremstillingshastigheder uden at ændre materialets struktur, bliver man mere og mere fortrolig med det stadigt voksende udvalg af maskiner, styresystemer og værktøjer, der bruges til sprøjtestøbning. NOBLE er forpligtet til at levere præcisionsbearbejdningstjenester til alle samfundslag. Vores sprøjtestøbte præcisionsdele findes i alle samfundslag, inklusive.
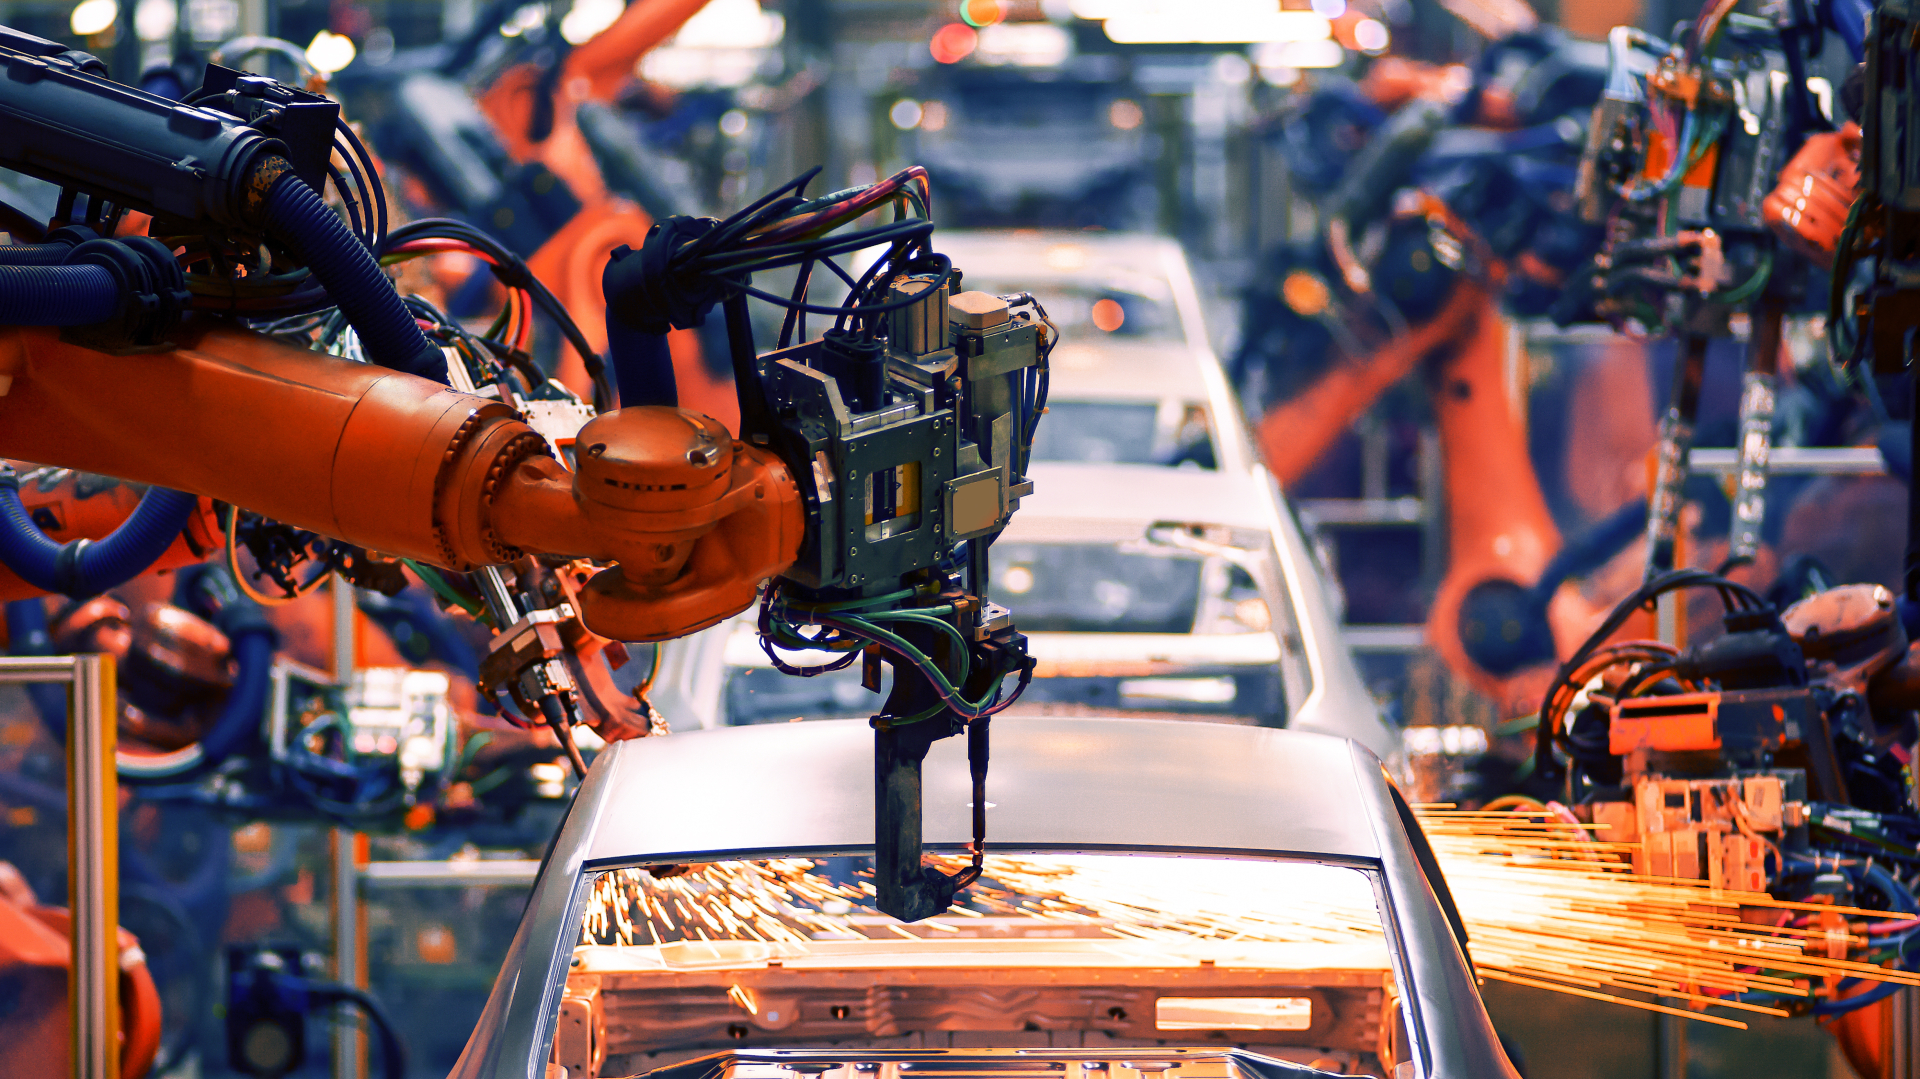
Automatiseringsudstyr
NOBLE Rapid Prototyping-tjenesten giver dig mulighed for hurtigt og nemt at oprette automatiserede funktionelle prototyper for at teste og optimere dit design, vælge den rigtige proces, reducere omkostninger og forkorte projektcyklusser. On-demand-tjenester kan producere automatiserede dele med en høj grad af nøjagtighed.
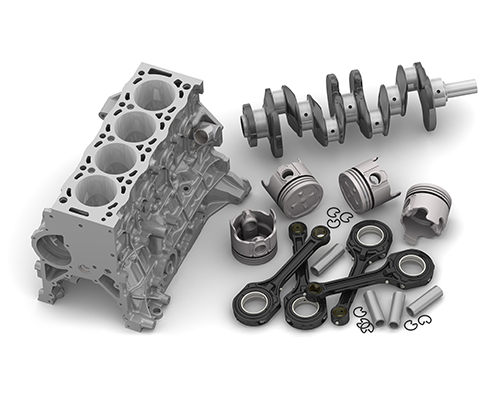
Automotive
Vores lavvolumenproduktionstjenester er den ideelle produktionsløsning til on-demand bildele
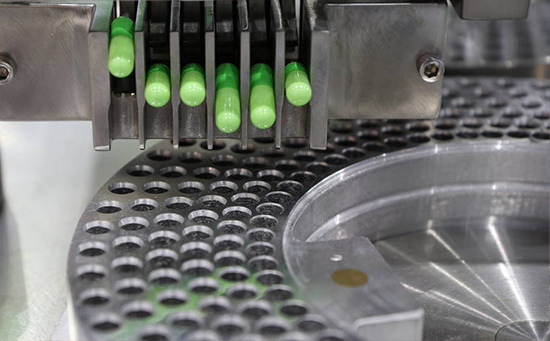
Medical Devices
Producenter af medicinsk udstyr, tech-startups og forskningslaboratorier drager stor fordel af de prototypeløsninger, vi leverer.
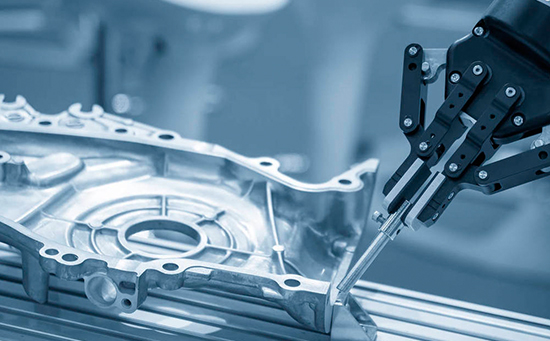
Robotics
Vores prototyping- og delefremstillingstjenester til industriel robotteknologi bidrager til den kontinuerlige udvikling af robotmarkedet.
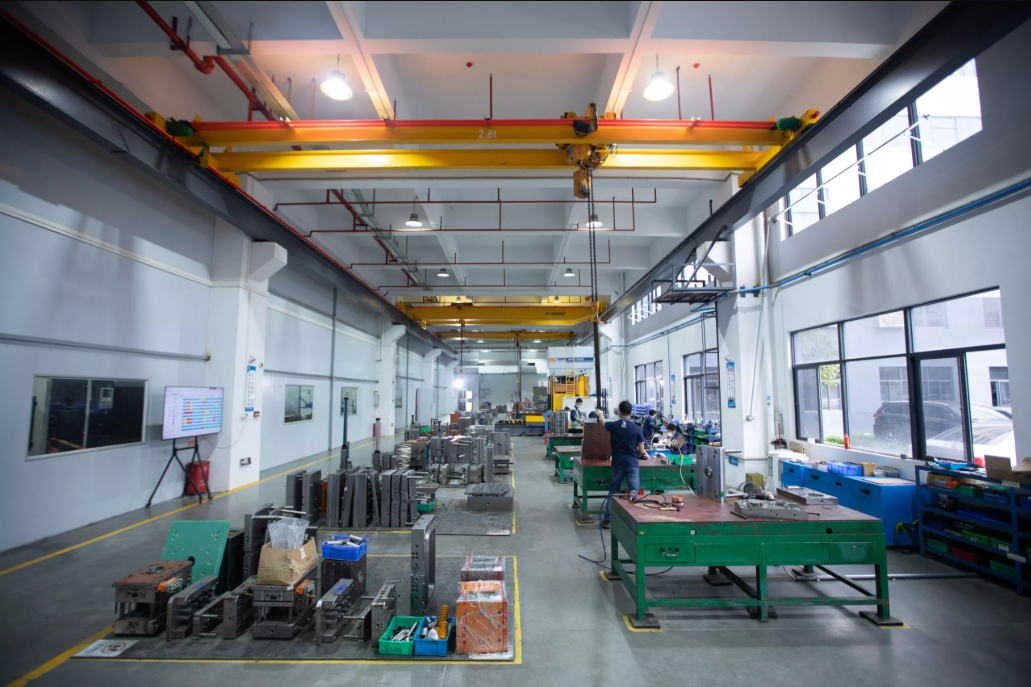
Hvorfor vælge NOBLE til skræddersyede sprøjtestøbningstjenester?
Sprøjtestøbning er et fremragende valg til masseproduktion af plastdele. Hvert år vælger mange højteknologiske virksomheder verden over NOBLE til bearbejdning af sprøjtestøbte dele. Hvad får så mange kunder til at vælge os? NOBLE er et kinesisk-britisk joint venture med uafhængige forsknings- og udviklings-, produktions- og salgskapaciteter. Vi har omfattende erfaring med sprøjtestøbningsprocesser og kan tilbyde en bred vifte af tjenester til dine nye projekter, herunder design, fremstilling, montering, inspektion og testning samt emballering.
Materiale alsidighed
NOBLE tilbyder mere end 200 materialer at vælge imellem, herunder råvare- og specialfremstillede harpikser, hvilket hjælper dig med at finde den rette balance mellem ydeevne og omkostninger og identificerer alternative materialemuligheder for at reducere de samlede produktionsomkostninger.
Høj effektivitet
Med certificerede indenlandske fabrikker og et stærkt forsyningskædesystem kan vi accelerere produktudviklingscyklusser og færdiggøre produktionen af dine sprøjtestøbte dele så hurtigt som muligt.
Omfattende kapaciteter
Vi tilbyder en række sprøjtestøbningstjenester, fra design og prototyping til værktøjsfremstilling og produktion. Vores omfattende kompetencer gør det muligt for os at levere komplette løsninger til vores kunders behov.
Konsistens og høj kvalitet
Takket være certificerede fabrikker garanterer udførelse af inspektioner undervejs og dimensionsverifikation efter produktionen, at de specialstøbte dele er af ensartet kvalitet, uanset den komplekse form, med høj præcision.
konkurrencedygtig pris
Vi tilbyder dig højpræcisions sprøjtestøbningstjenester til konkurrencedygtige priser, fra prototypedesign til produktion, og skræddersyede sprøjtestøbningsløsninger til dig, hvilket sikrer, at du får sprøjtestøbte dele af høj kvalitet. Vores talentfulde team kan levere værdiskabende sprøjtestøbningsløsninger, der overstiger dit budget.
Kvalitetssikring
Vi har en streng kvalitetssikringsproces for at sikre, at alle de sprøjtestøbte dele, vi producerer, er af højeste kvalitet. Vores team inspicerer hver støbt del for at sikre, at den opfylder vores strenge kvalitetsstandarder.