
ভূমিকা
সেতু, ক্রেন, চাপবাহী পাত্র এবং ভারী যন্ত্রপাতিসহ বিভিন্ন শিল্পে ঝালাই করা জোড়ের ফাটল একটি পুনরাবৃত্ত সমস্যা। যদিও স্থিতিশীল শক্তি কোনো সমস্যা নয়, এর গতিশীল জীবনকাল প্রায়শই সংক্ষিপ্ত হয়। ঝালাই করা জোড়ের ফাটলজনিত ব্যর্থতা হলো অকাল কাঠামোগত ব্যর্থতার একটি লুকানো কারণ।
এই নির্দেশিকাটি ওয়েল্ড ফ্যাটিগের কারণগুলো ব্যাখ্যা করে। আরও গুরুত্বপূর্ণ বিষয় হলো, নোবেল-এর প্রকৌশলীরা কারখানা এবং ডিজাইন অফিস উভয় ক্ষেত্রেই ব্যবহারযোগ্য বাস্তবসম্মত সমাধান প্রস্তাব করেছেন।
ক্লান্তিজনিত কারণে ঝালাই করা জোড় কেন বিকল হয়?
স্থির শক্তি ঠিক আছে, গতিশীল শক্তি ঠিক নেই।
স্থির লোডের অধীনে একটি ঝালাই করা জোড় মূল ধাতুর মতোই ঠিকঠাক থাকে। কিন্তু, পরিবর্তনশীল লোডের অধীনে এলে এর কার্যক্ষমতা খারাপ হতে শুরু করে—এবং তা সামান্য নয়, বরং উল্লেখযোগ্যভাবে। জোড়ের জ্যামিতি—যেমন খাঁজ, প্রান্তভাগ, এবং নিম্নভাগ—নির্ধারণ করে যে ফাটলটি কত দ্রুত শুরু হবে।
প্রাথমিক নকশাগুলি ক্লান্তি উপেক্ষা করেছিল
পুরোনো কাঠামোগুলো স্থির ভারের জন্য নকশা করা হতো। কোনো কিছুই নড়াচড়া করত না। কোনো চক্র ছিল না। ক্লান্তিজনিত ক্ষয় গণনার মধ্যে ছিল না। এখন জানা গেছে যে, সেই সময়ের ঝালাইয়ের বিবরণ ত্রুটিপূর্ণ ছিল। এর কারণ দুর্বল ঝালাই কৌশল ছিল না, বরং কারণ হলো সেই সময়ে প্রাসঙ্গিক নকশা বিধিমালা তখনও বিদ্যমান ছিল না।
ভুলভাবে প্রয়োগ করা ডিজাইন নিয়ম
কিছু লোক সরাসরি বোল্ট করা জোড়ের ক্লান্তি-প্রতিরোধী নকশার মানদণ্ড ঝালাই করা জোড়ের ক্ষেত্রে প্রয়োগ করে। এই পদ্ধতিটি কার্যকর নয়। বোল্ট করা জোড়ে কোনো খাঁজ থাকে না, অপরদিকে ঝালাই করা জোড়ে ধারালো গোড়ার অংশ থাকে। উভয়ের মধ্যে পীড়ন কেন্দ্রীভবন এবং ভাঙনের ধরণ ভিন্ন হয়। শুধুমাত্র এই নিয়মগুলো প্রয়োগ করলে প্রকৃত সমস্যার সমাধান হবে না।
খরচ এবং ওজনের চাপ
হালকা কাঠামো উপকরণ সাশ্রয় করে। কম খরচে চুক্তি পাওয়া যায়। কিন্তু উচ্চ চাপের অধীনে পাতলা অংশগুলো দ্রুত ক্ষয়প্রাপ্ত হয়। উচ্চতর কার্যভার পীড়ন আরও বাড়িয়ে দেয়। ফলে এর ক্লান্তিজনিত আয়ু কমে যায়। উচ্চাকাঙ্ক্ষী নকশার লক্ষ্যমাত্রা পূরণের মূল্য হিসেবে ওয়েল্ডিং ক্লান্তিকেই মেনে নিতে হয়।
দ্রুততর, ভারী সরঞ্জাম—গবেষণা পিছিয়ে আছে
শিল্পের চাহিদা ক্রমশ কঠোর হচ্ছে: ক্রেনকে আরও দ্রুতগামী হতে হবে, এর ভারবহন ক্ষমতা বেশি হতে হবে এবং এটি আরও দীর্ঘ পরিসরে কাজ করতে সক্ষম হতে হবে। তবে, ঝালাই করা জোড়ের খুঁটিনাটি বিষয় নিয়ে গবেষণা এই চাহিদার সাথে তাল মেলাতে পারেনি। নতুন নকশা প্রায়শই প্রমাণিত তথ্যকে ছাড়িয়ে যায়। ঝালাই করা জোড়ের ফাটলজনিত ব্যর্থতা তখন গণনার বিষয় না হয়ে মাঠপর্যায়ের সমস্যায় পরিণত হয়। প্রাসঙ্গিক অভিজ্ঞতা কেবল প্রকৃত ব্যবহারের মাধ্যমেই অর্জন করা যায়, যার জন্য উচ্চ মূল্য দিতে হয়।
অস্থিসন্ধির ক্লান্তিজনিত ফাটল: কোথা থেকে শুরু হয় এবং করণীয়
দুটি সংকটপূর্ণ অঞ্চল
ফাটল সাধারণত দুটি স্থানের একটিতে শুরু হয়: ওয়েল্ড রুট, যেখানে ওয়েল্ড মেটাল বেস মেটালের সাথে মিলিত হয়; অথবা ওয়েল্ড রুট, যেখানে ওয়েল্ডটি জোড়ের একেবারে নীচ পর্যন্ত পুরোপুরি বিস্তৃত হয় না। রুটের ফাটল মেরামত করা বেশি কঠিন, কারণ এগুলো জোড়ের ভিতরে অবস্থিত। যদি রুটের ফাটল নিয়ন্ত্রণে আনা যায়, তবে টো-এর উপরই প্রধান মনোযোগ দেওয়া হয়। সেটি দেখা এবং তার চিকিৎসা করা সহজ।
তিনটি মূল কৌশল
প্রথমত, ত্রুটি কমাতে হবে। দৃশ্যমান ত্রুটি—যেমন ফাটল, অসংযোজন এবং ছিদ্রময়তা—ফাটল সৃষ্টির স্থান হিসেবে কাজ করে। এগুলো ফাটল সৃষ্টির পর্যায়কে এড়িয়ে যায় এবং নিজেরাই এক প্রকার ফাটল। এগুলো অবশ্যই দূর করতে হবে।
এরপর, ওয়েল্ড বিডগুলোর জ্যামিতি উন্নত করুন। ধারালো ওয়েল্ড বিড স্ট্রেস কনসেন্ট্রেশন ঘটাতে পারে। বেস মেটালের সাথে একটি স্বাভাবিক সংযোগ নিশ্চিত করতে এগুলোকে ঘষে মসৃণ করুন। এটি স্ট্রেস কনসেন্ট্রেশন কমায় এবং ফেইটিগ লাইফ বাড়ায়।
অবশেষে, অবশিষ্ট পীড়ন সামঞ্জস্য করুন। ওয়েল্ডিংয়ের সংকোচন জোড়টিকে টান পীড়নের অধীনে রাখে, যা ফাটল বিস্তারকে ত্বরান্বিত করে। অন্যদিকে, সংকোচন পীড়ন ফাটল বিস্তারকে বাধা দেয়। ওয়েল্ডিং-পরবর্তী প্রক্রিয়াকরণ—যেমন শট পিনিং, হ্যামারিং বা নির্দিষ্ট স্থানে তাপ প্রয়োগ—পীড়নের অবস্থাকে বিপরীত করতে পারে। টান পীড়ন সংকোচন পীড়নে রূপান্তরিত হয়, যার ফলে ওয়েল্ডের ক্লান্তি হার কমে যায়।
প্রক্রিয়া অপ্টিমাইজেশন কেবল ক্লান্তি কমাতেই সাহায্য করে না, বরং স্থিতিশীল শক্তি বৃদ্ধি করে এবং ধাতুর অণুসজ্জা উন্নত করে। একটিমাত্র কার্যকর প্রক্রিয়াগত উন্নতি বহুমুখী সুবিধা প্রদান করে। এটি কোনো তত্ত্ব নয়, বরং উৎপাদনের ক্ষেত্রে একটি বাস্তবতা। মৌলিক বিষয়গুলো ভালোভাবে করার মাধ্যমে ঝালাই করা জোড়ের ক্লান্তিজনিত ব্যর্থতা প্রতিরোধ করা যায়।
রুট ১: টো জ্যামিতি উন্নত করুন (চাপের ঘনত্ব কমান)
টো হলো একটি খাঁজ। খাঁজগুলো চাপকে কেন্দ্রীভূত করে। খাঁজটিকে মসৃণ করলে ওয়েল্ডিং ফ্যাটিগ উন্নত হয়। পদ্ধতিটি নিচে দেওয়া হলো।
টিআইজি ড্রেসিং
একটি টিআইজি টর্চ ওয়েল্ড টো-এর উপর দিয়ে যায়। কোনো ফিলার যোগ করা হয় না। শুধু পুনরায় গলানো হয়। ধারালো প্রান্তটি অদৃশ্য হয়ে যায়। এর জায়গায় একটি মসৃণ মিশ্রণ তৈরি হয়। ক্ষুদ্র অন্তর্ভুক্তিগুলো পুড়ে যায়। পীড়ন ঘনত্ব কমে যায়। ক্লান্তিজনিত ক্ষতির বিষয়টি সুপ্রতিষ্ঠিত। এটি সব জায়গায় কাজ করে। এর খরচও সহনীয়।
মেকানিক্যাল মেশিনিং
একটি কাটার বা বার টো মেটেরিয়াল অপসারণ করে। পৃষ্ঠতলটি মসৃণ হয়ে যায়। জ্যামিতি উন্নত হয়। যদি ওয়েল্ডটি ত্রুটিমুক্ত হয়, তবে এর ক্লান্তি প্রতিরোধ ক্ষমতা বেস মেটালকে ছাড়িয়ে যেতে পারে। এটাই সর্বোত্তম অবস্থা।
উচ্চ খরচই হলো মূল সমস্যা। মেশিনিং শুধুমাত্র সহজলভ্য জায়গাগুলোতেই পৌঁছাতে পারে। এটি গভীর জোড় বা সংকীর্ণ কোণার কাজ করতে পারে না। আর এখানেই সতর্কবার্তা। যদি ওয়েল্ডের গোড়ায় কোনো ত্রুটি থাকে—যেমন, পেনিট্রেশনের অভাব—তবে টো (ঝাঁকির অগ্রভাগ) মেশিনিং করে কোনো লাভ হয় না। ফাটলটি ওয়েল্ডের গোড়ায় স্থানান্তরিত হয়। ফাটলগুলো ওয়েল্ডের গোড়া পর্যন্ত ছড়িয়ে পড়বে এবং ওয়েল্ডের ফেইটিগ ফেইলর তখনও ঘটবে, যদিও তা ভিন্ন একটি স্থানে।
ঘর্ষণ (ঘর্ষণকারী)
গ্রাইন্ডিং হুইল দিয়ে অগ্রভাগটি ঘষুন। যদিও এর ফলাফল মেশিনিংয়ের মতো ভালো হয় না, তবে এই পদ্ধতিটি কম ব্যয়বহুল এবং দ্রুততর। এর মূল নীতিটি কী? আপনাকে অবশ্যই বল প্রয়োগের রেখা বরাবর ঘষতে হবে। কাঠের আঁশের আড়াআড়িভাবে ঘষলে চাপের দিকের সাথে লম্বভাবে আঁচড়ের দাগ তৈরি হবে। এই আঁচড়ের দাগগুলো নতুন পীড়ন কেন্দ্রীভূত বিন্দুতে পরিণত হবে, যা ফাটল ধরাতে পারে এবং এর প্রাথমিক সুবিধাগুলোকে নষ্ট করে দিতে পারে।
বিশেষ ইলেকট্রোড
কিছু ইলেকট্রোডের ভেজানোর ক্ষমতা উন্নত থাকে। গলিত ওয়েল্ড মেটাল বাইরে বেরিয়ে আসে। এটি বেস প্লেটকে আরও ভালোভাবে ভিজিয়ে দেয়। টো রেডিয়াস বৃদ্ধি পায়। কোণ হ্রাস পায়। স্ট্রেস কনসেন্ট্রেশন কমে যায়। ক্লান্তি প্রতিরোধ ক্ষমতা উন্নত হয়।
সীমাবদ্ধতাটি ওয়েল্ডিংয়ের অবস্থানের উপর নির্ভর করে। এই ইলেকট্রোডগুলো সমতল এবং অনুভূমিক অবস্থানে ভালোভাবে কাজ করে। কিন্তু উল্লম্ব-নিম্ন এবং ওভারহেড ওয়েল্ডিংয়ের ক্ষেত্রে কী হবে? এই অবস্থানগুলোতে, গলিত ধাতু চুইয়ে পড়ার প্রবণতা থাকে এবং এর প্রবাহ দুর্বল হয়, তাই এর সুবিধাও নগণ্য। অনুগ্রহ করে প্রকৃত পরিস্থিতি অনুযায়ী উপযুক্ত প্রয়োগক্ষেত্র নির্বাচন করুন।
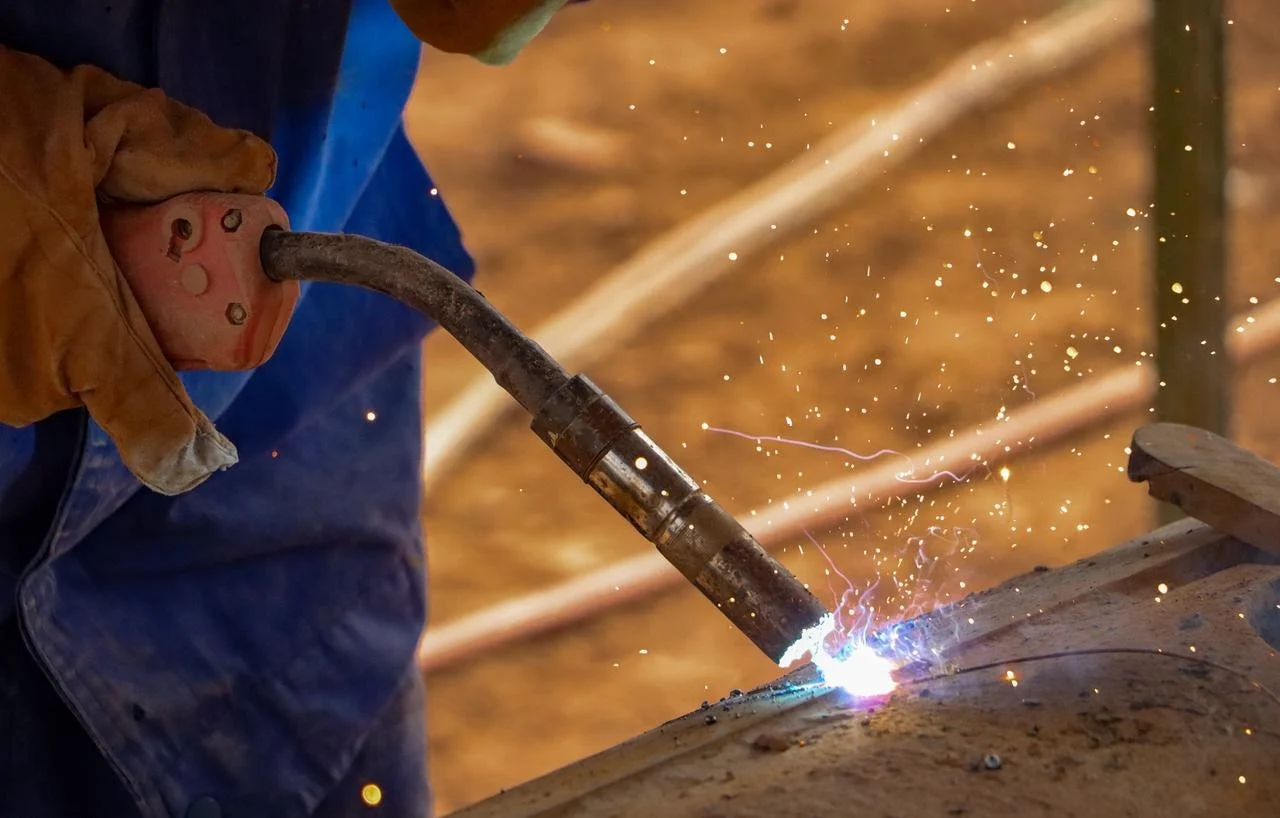
রুট ২: অবশিষ্ট পীড়ন সমন্বয় করুন (সংকোচন তৈরি করুন)
ঝালাই সংকুচিত হয়। ফলে জোড়টিতে টান সৃষ্টি হয়। এই টানের কারণে ফাটল ধরে। সংকোচনের ফলে ফাটল থেমে যায়। যদি আপনি জোড়ের অগ্রভাগে পীড়নের অবস্থাটি উল্টে দিতে পারেন, তবে এর স্থায়িত্বকাল বেড়ে যায়। এটি করার তিনটি উপায় নিচে দেওয়া হলো।
প্রি-ওভারলোডিং (প্রুফ লোডিং)
ব্যবহারের আগে একটি অতিরিক্ত টান প্রয়োগ করুন। এর ফলে খাঁজ কাটা অংশে স্থানীয়ভাবে বিকৃতি ঘটে, যার ফলস্বরূপ উপাদানটির প্লাস্টিক বিকৃতি হয়। যখন ভারটি সরিয়ে নেওয়া হয়, তখন খাঁজের গোড়ায় একটি সংকুচিত অবশিষ্ট পীড়ন থেকে যায়। এটি বড় কাঠামো—যেমন সেতু, চাপবাহী পাত্র—এর ক্ষেত্রে কার্যকর, কারণ ভার প্রয়োগ করা সহজ। কোনো বিশেষ যন্ত্রপাতির প্রয়োজন নেই। কোনো নির্দিষ্ট স্থানে তাপ উৎপন্ন হয় না।
স্থানীয় গরম করার ব্যবস্থা
যখন একটি নির্দিষ্ট এলাকাকে উত্তপ্ত করা হয়, তখন ধাতু প্রসারিত হয়। সংকোচনমূলক চাপের অধীনে, ধাতুটি বেঁকে যায়। ঠান্ডা হওয়ার সাথে সাথে, চারপাশের উপাদান ঝালাইয়ের গোড়ায় এটিকে একটি সংকুচিত অবস্থায় টেনে নেয়। এর মূল চাবিকাঠি হলো উত্তাপ দেওয়ার স্থান নির্বাচন।
একতরফা ফিলেট ওয়েল্ডের ক্ষেত্রে, ওয়েল্ড থেকে প্লেটের প্রস্থের প্রায় এক-তৃতীয়াংশ দূরত্বে তাপ দিন। দুইতরফা ওয়েল্ডের ক্ষেত্রে, প্লেটের কেন্দ্রে তাপ দিন। এটি ভুল হলে, পীড়ন বিপরীত দিকে ঘুরে যায়। টান পীড়ন দেখা দেয়। কোনো উন্নতি হয় না। ওয়েল্ডিং ক্লান্তি একই থাকে বা আরও খারাপ হয়।
প্রতিবেদিত উন্নতি উল্লেখযোগ্য: এক-পার্শ্বীয় উত্তাপের ক্ষেত্রে ১৪৫ থেকে ১৫০ শতাংশ উন্নতি। দ্বি-পার্শ্বীয় উত্তাপের ক্ষেত্রে ৭০ থেকে ১৮৭ শতাংশ। এই পরিসরটি বেশ বড়, কারণ এর জ্যামিতিক গঠন একটি গুরুত্বপূর্ণ বিষয়। কিন্তু এর সম্ভাবনা বাস্তব।
স্থানীয় সংকোচন (যান্ত্রিক চাপ)
পীড়ন কেন্দ্রীভূত বিন্দুতে সরাসরি চাপ প্রয়োগ করা হয়। একটি যন্ত্র অগ্রভাগটিকে চেপে ধরে। উপাদানটি স্থানীয়ভাবে বেঁকে যায়। যন্ত্রটি ছেড়ে দেওয়ার পরেও সংকোচন থেকে যায়।
এটি মৃদু ইস্পাতের চেয়ে উচ্চ-শক্তি ইস্পাতে ভালো কাজ করে। উচ্চ-শক্তি ইস্পাতের ইল্ড স্ট্রেস বেশি। এর সংকোচন অঞ্চল আরও গভীর থাকে। ক্লান্তিজনিত সুবিধাটি দীর্ঘস্থায়ী হয়। পরবর্তী কার্যভারের অধীনে মৃদু ইস্পাত আরও দ্রুত শিথিল হয়ে যায়।
তিনটি পদ্ধতিরই একটি সাধারণ নিয়ম আছে। যদি ঝালাইয়ের অগ্রভাগে অবশিষ্ট পীড়ন সংকোচনশীল হয়, তবে ফাটল ধরা বিলম্বিত হয়। যদি এটি প্রসারণশীল থাকে, তবে ঝালাই করা জোড়ের ক্লান্তিজনিত ব্যর্থতা আগে ঘটে। এর নির্বাচন নির্ভর করে কাঠামো, সেখানে পৌঁছানোর সুবিধা এবং খরচের উপর। স্থানীয়ভাবে তাপ প্রয়োগ করা সস্তা। প্রি-লোডিং সহজতর। যান্ত্রিকভাবে চাপ প্রয়োগ করা সুনির্দিষ্ট। যেটি উপযুক্ত, সেটিই বেছে নিন।
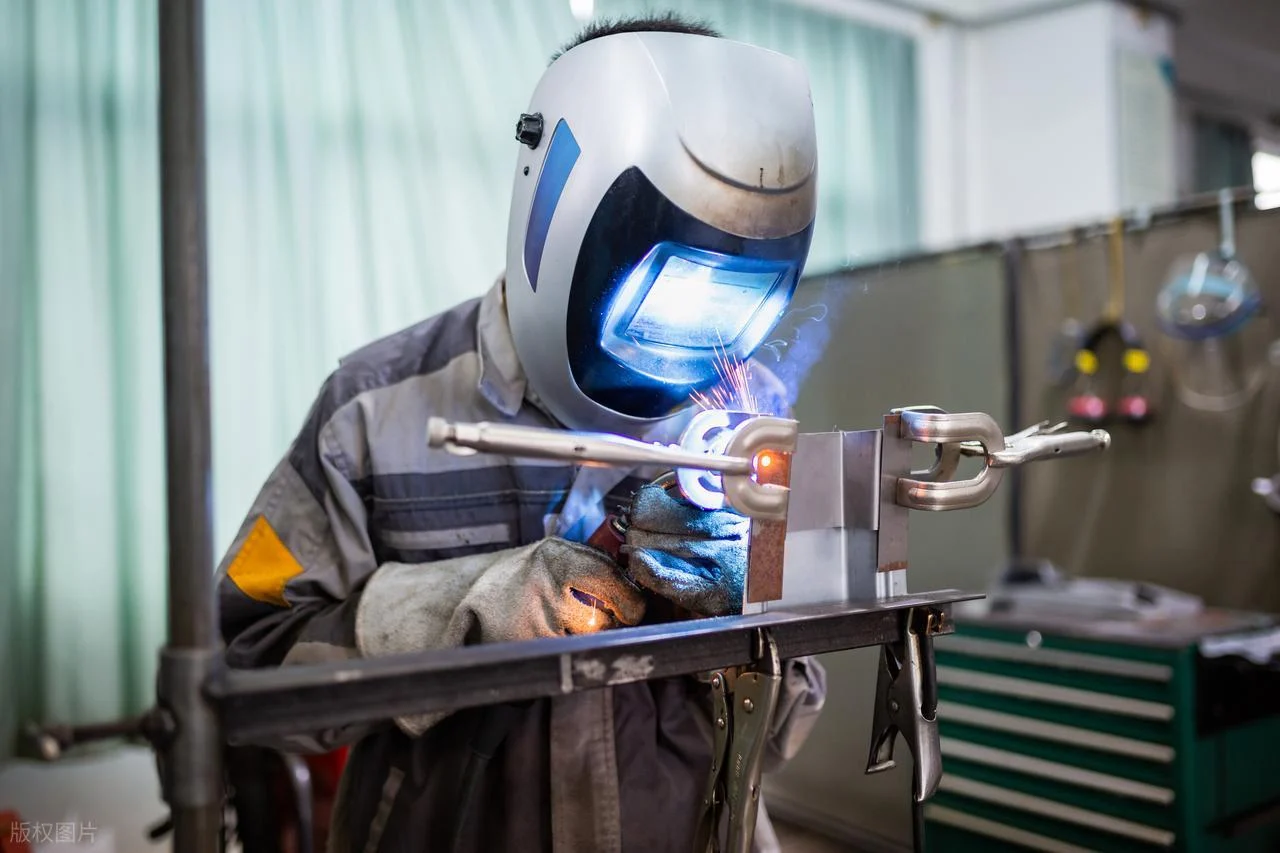
রুট ৩: সমন্বিত পদ্ধতি (মসৃণ এবং সংকোচনশীল উভয়ই)
পায়ের আঙুল মসৃণ করলে উপকার হয়। পায়ের আঙুল সংকুচিত করলেও উপকার হয়। দুটোই করলে আরও বেশি উপকার হয়। দুটি পদ্ধতি ঠিক তাই করে।
হাতুড়ি দিয়ে পিটানো
একটি নিউম্যাটিক হাতুড়ি বারবার ওয়েল্ড টো-তে আঘাত করে। এই আঘাতে ধারালো খাঁজটি সমতল হয়ে যায়। পৃষ্ঠের জ্যামিতি উন্নত হয়। একই সাথে, প্লাস্টিক বিকৃতির ফলে এর নিচে সংকোচনমূলক অবশিষ্ট পীড়ন থেকে যায়।
ইন্টারন্যাশনাল ইনস্টিটিউট অফ ওয়েল্ডিং নির্দিষ্ট কিছু প্যারামিটার সুপারিশ করে: ৫ থেকে ৬ বার বায়ুচাপ, ৮ থেকে ১২ মিলিমিটার টিপ ডায়ামিটার এবং প্রায় ০.৬ মিলিমিটার পিনিং গভীরতা। এই গভীরতায় প্রতি স্পটে প্রায় চারটি আঘাতের প্রয়োজন হয়।
এর ফল? বিশ লক্ষ সাইকেলে ভার-বহনকারী নয় এমন টি-জয়েন্টের ফেইটিগ লাইফে ৫৪ শতাংশ পর্যন্ত উন্নতি। এটি সামান্য উন্নতি নয়। এটি যুগান্তকারী।
শট Peening
ক্ষুদ্র ইস্পাত বা সিরামিকের গোলক পৃষ্ঠতলে আঘাত করে। এই ক্ষুদ্র আঘাতগুলো প্রায় ০.১ মিলিমিটার গভীর একটি অগভীর সংকোচনশীল স্তর তৈরি করে। এটি উচ্চ-শক্তিসম্পন্ন ইস্পাতের ক্ষেত্রে কার্যকর। কখনও কখনও এটি টিআইজি ড্রেসিংয়ের চেয়েও ভালো কাজ করে, বিশেষ করে কঠিনতর পদার্থে যেখানে তাপীয় প্রক্রিয়াকরণ সম্ভব নয়।
সবচেয়ে ভালো পদ্ধতি হলো দুটোকেই একসাথে করা। প্রথমে টিআইজি ড্রেসিং (TIG dressing) করতে হবে। এটি ঝালাইয়ের প্রান্তভাগকে (toe) পুনরায় গলিয়ে দেয়। এর ফলে ধারালো খাঁজ এবং পৃষ্ঠের যেকোনো ত্রুটি দূর হয়। এরপর শট পিনিং (shot peening) করা হয়। এটি মসৃণ জ্যামিতিক গঠনের উপর একটি সংকোচনশীল স্তর তৈরি করে। এই সংমিশ্রণটি ঝালাই করা জোড়ের ফাটলজনিত ব্যর্থতার (fatigue failure) বিরুদ্ধে সবচেয়ে শক্তিশালী সুরক্ষা প্রদান করে।
এই পদ্ধতিগুলো ভালো নকশার বিকল্প নয়। এগুলো আগে থেকেই ভালোভাবে ডিজাইন করা একটি জোড়ের আয়ু বাড়ায়। এগুলো একটি খারাপ ঝালাইয়ের সমাধান নয়। কিন্তু একটি মজবুত ঝালাইয়ের ক্ষেত্রে, এগুলো ঝালাই-পরবর্তী অবস্থার চেয়ে ক্লান্তিজনিত সীমা অনেক বেশি বাড়িয়ে দেয়। ঝালাইয়ের ক্লান্তি তখন নিয়ন্ত্রণযোগ্য হয়ে ওঠে। নির্মূল হয় না, নিয়ন্ত্রিত হয়।

নোবেল সম্পর্কে – ডিজাইন থেকে ডেলিভারি পর্যন্ত আপনার উৎপাদন সহযোগী
নোবেল প্রধানত দুটি ব্যবসায়িক ক্ষেত্রে নিয়োজিত: ধাতব যন্ত্রাংশ মেশিনিং এবং প্লাস্টিক যন্ত্রাংশ উৎপাদন। এগুলোই আমাদের মূল ব্যবসা। “পূর্ণাঙ্গ পরিষেবা অংশীদার” উপাধিটি কেবল একটি বিপণন কৌশল নয়; এর অর্থ হলো আমরা সম্পূর্ণ প্রকল্পের পূর্ণ দায়িত্ব গ্রহণ করি।
আপনি নির্ভর করতে পারেন এমন প্রত্যয়িত মানের
ISO 9001:2015 শিল্পক্ষেত্রে গুণমান ব্যবস্থাপনাকে অন্তর্ভুক্ত করে। ISO 13485:2016 চিকিৎসা যন্ত্রপাতির মানকে অন্তর্ভুক্ত করে। এগুলো শুধু দেওয়ালে ঝোলানো ব্যাজ নয়। এগুলোই নির্ধারণ করে দেয় কাজ কীভাবে করা হবে। প্রতিটি প্রক্রিয়া নথিভুক্ত করা হয়। প্রতিটি যন্ত্রাংশ শনাক্তযোগ্য। প্রতিটি অসামঞ্জস্যের তদন্ত করা হয়।
ক্লান্তি-সংবেদনশীল ঝালাই করা কাঠামোর ক্ষেত্রে এটি গুরুত্বপূর্ণ। উৎস শনাক্তকরণযোগ্যতার অর্থ হলো উপাদানের ইতিহাস জানা। প্রক্রিয়া নিয়ন্ত্রণের অর্থ হলো ঝালাই প্রস্তুতিতে ধারাবাহিকতা বজায় রাখা। সনদপত্রগুলো এই অনুশীলনকে সমর্থন করে।
ক্লান্তি-সম্পর্কিত অ্যাপ্লিকেশনগুলির জন্য এটি কেন গুরুত্বপূর্ণ
প্রিসিশন মেশিনিং সরাসরি ঝালাই করা কাঠামোকে প্রভাবিত করে। ঝালাইয়ের প্রস্তুতির সময় একটি মসৃণ পৃষ্ঠ পীড়ন ঘনত্ব হ্রাস করে। একটি সংযোগকারী অংশে কঠোর টলারেন্স ভুল সংস্থাপন প্রতিরোধ করে, যা নমন পীড়ন বাড়ায়। মূল উপাদানে ত্রুটি নিয়ন্ত্রণ ফাটল সৃষ্টির স্থান দূর করে।
এই সমস্ত উপাদান পরিষেবা জীবনকাল বাড়ায়। এগুলো নিজে থেকে ঝালাই করা জোড়ের ক্লান্তিজনিত ব্যর্থতা দূর করে না। কিন্তু এগুলো উৎপাদনগত অবদান দূর করে। নকশা এবং ঝালাই প্রক্রিয়ার দিকে এখনও মনোযোগ দেওয়া প্রয়োজন। নোবেল নিশ্চিত করে যে ঝালাই করা অ্যাসেম্বলিতে ব্যবহৃত ধাতব অংশগুলো পরিষ্কার এবং নির্ভুলভাবে শুরু হয়। এটি ক্লান্তি প্রতিরোধের জন্য একটি পূর্বশর্ত। ঝালাইয়ের ক্লান্তি পৃষ্ঠ থেকে শুরু হয়। মসৃণ পৃষ্ঠ এর শুরুকে বিলম্বিত করে।
FAQ
ঝালাই করা কাঠামোতে ফাটল বা চিড় ধরাকে কী বলে?
পুনরাবৃত্ত বা পরিবর্তনশীল চাপের প্রভাবে ক্রমবর্ধমান ফাটল। স্থিতিশীল ব্যর্থতার বিপরীতে, এটি উপাদানের চূড়ান্ত শক্তির চেয়ে অনেক কম পীড়ন স্তরে ঘটে—এটাই ঝালাই করা জোড়ের ক্লান্তিজনিত ব্যর্থতার মূল কারণ।
ঝালাই করা জোড়গুলিতে ক্লান্তিজনিত ফাটল সাধারণত কোথা থেকে শুরু হয়?
প্রায় সবসময়ই ওয়েল্ড টো বা ওয়েল্ড রুটে এটি ঘটে। এই জায়গাগুলোতে উচ্চ মাত্রায় পীড়ন কেন্দ্রীভূত হয় এবং এখানে ত্রুটি থাকার সম্ভাবনা থাকে, যার ফলে এগুলোই ওয়েল্ডিং ফ্যাটিগের প্রধান উৎসস্থল।
ক্লান্তিজনিত আয়ুষ্কালের জন্য ঘর্ষণ কি সবসময় সহায়ক?
হ্যাঁ, তবে শুধুমাত্র সঠিকভাবে করা হলে। বলরেখা বরাবর ঘষুন—আড়াআড়িভাবে ঘষলে নতুন পীড়ন সৃষ্টি হয়, এবং গভীরে প্রবেশে ঘাটতির মতো গোড়ার ত্রুটি থাকলে ঘষা অকার্যকর হয়।
ঝালাই-পরবর্তী তাপ প্রক্রিয়াকরণ কি সাহায্য করতে পারে?
স্থানীয়ভাবে তাপ প্রয়োগ করলে উপকার হতে পারে, কিন্তু এর সঠিক স্থান নির্বাচন অত্যন্ত গুরুত্বপূর্ণ। ভুল স্থানে প্রয়োগ করলে তা টানজনিত পীড়ন সৃষ্টি করে পরিস্থিতি আরও খারাপ করে তুলতে পারে, তাই এটি কোনো সর্বজনীন সমাধান নয়।
ওয়েল্ডিংয়ের ত্রুটি দূর করা কি ক্লান্তি প্রতিরোধ ক্ষমতার নিশ্চয়তা দেয়?
এটি যথেষ্ট সাহায্য করে, কিন্তু এটাই পুরোটা নয়। ঝালাই করা জোড়ের ক্লান্তিজনিত ব্যর্থতার বিরুদ্ধে সর্বোত্তম ক্লান্তি জীবনকালের জন্য এমনকি ত্রুটিমুক্ত ঝালাইয়েরও ভালো টো জ্যামিতি এবং অনুকূল অবশিষ্ট পীড়ন প্রয়োজন।







