
ইনজেকশন মোল্ডিংয়ের ব্যাপারটা হলো , মোল্ড শুধু প্লাস্টিক ঢালার একটা বাক্স নয়। এটি পুরো প্রক্রিয়ার প্রাণকেন্দ্র। মোল্ডটি খারাপ হলে অন্য কিছুতেই কিছু যায় আসে না।
এর গুণমান পরবর্তী সবকিছুকে প্রভাবিত করে। চূড়ান্ত যন্ত্রাংশটির মাপ ঠিক থাকবে না। এর পৃষ্ঠতল অমসৃণ বা অসমান দেখাবে। প্রতিটি অংশের যান্ত্রিক শক্তি কমে যেতে পারে। এর উপর, আপনার উৎপাদনের গতি কমে যাবে এবং ছাঁচটিও দ্রুত নষ্ট হয়ে যাবে। একটি মাত্র যন্ত্রের উপর এত কিছু নির্ভর করে।
তাহলে, আসলে কীসের ভিত্তিতে একটি ইনজেকশন মোল্ড ভালো বা খারাপ হয়? চলুন, বিষয়টি জেনে নেওয়া যাক।
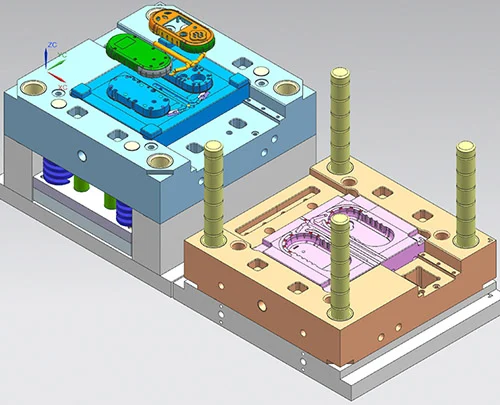
ছাঁচ নকশা
চলুন, একটি ছাঁচ কীসে ভালো বা খারাপ হয়, তা বিশ্লেষণ করা যাক। এর শুরুটা হয় নকশা তৈরির পর্যায় থেকেই। নকশার ত্রুটি পরে ঠিক করা যায় না। একটি খারাপ নকশাকে যন্ত্রের সাহায্যে ঠিক করা যায় না। সুতরাং, এটাই হলো একেবারে গোড়া।
গহ্বর এবং কোর কাঠামোর নকশা
ক্যাভিটি এবং কোর হলো মূল বিষয়। এগুলোই প্লাস্টিককে আকার দেয়। এদের মাত্রিক নির্ভুলতা, সুনির্দিষ্ট জ্যামিতি, দেওয়ালে দেওয়া ড্রাফট অ্যাঙ্গেল, কোণার ব্যাসার্ধ — এই সবকিছুই চূড়ান্ত অংশটির চেহারা কেমন হবে এবং এটি আপনার নির্ধারিত আকারের স্পেসিফিকেশন পূরণ করবে কিনা তা ঠিক করে দেয়।
আরও একটি বিষয় আছে। বিন্যাসটি গুরুত্বপূর্ণ। যদি একটি ছাঁচে একাধিক গহ্বর থাকে, তবে তাদের ব্যবধান এবং বিন্যাসই নির্ধারণ করে গলিত প্লাস্টিক কতটা সুষমভাবে প্রবাহিত হবে। একটি ভারসাম্যহীন বিন্যাস একটি সমস্যা। এর ফলে আপনি বিভিন্ন আকারের অংশ পাবেন। একই ব্যাচের মধ্যে উপাদানের ঘনত্বে ভিন্নতা দেখা যাবে। একটি অংশ হয়তো মজবুত হবে, পরেরটি দুর্বল।
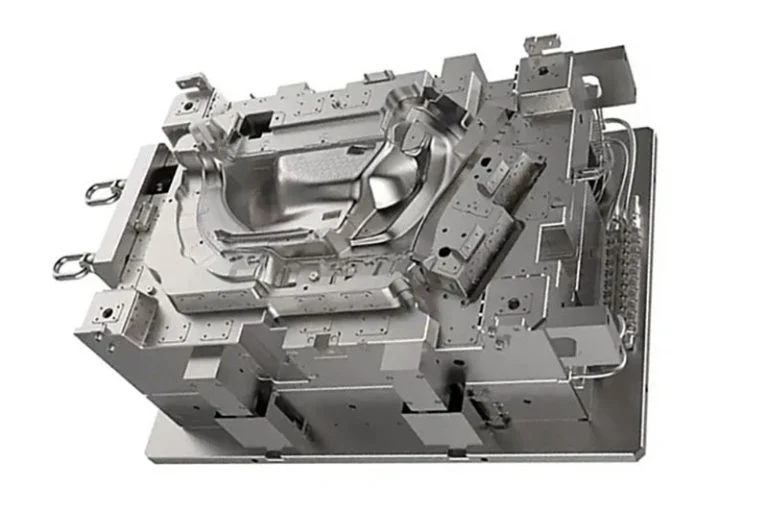
রানার সিস্টেম ডিজাইন
রানার সিস্টেমটিকে প্লাম্বিং ব্যবস্থা হিসেবে ভাবুন। এর মধ্যে রয়েছে মূল স্প্রু, শাখা-প্রশাখা যুক্ত রানার, প্রতিটি ক্যাভিটিতে উপাদান সরবরাহকারী গেট এবং কোল্ড স্লাগ ওয়েল, যা শীতল হওয়া প্লাস্টিকের প্রথম অংশটুকু আটকে রাখে। এই সম্পূর্ণ পথটি মেশিনের নজল থেকে গলিত উপাদানকে ক্যাভিটির দিকে পরিচালিত করে। এর নকশা অত্যন্ত গুরুত্বপূর্ণ। একটি ত্রুটিপূর্ণ রানারের কারণে ক্যাভিটি ঠিকমতো ভরে না বা একেবারেই ভরে না।
শীতলীকরণ এবং উত্তাপন সিস্টেম ডিজাইন
এখানে একটি সংখ্যা মনে রাখবেন। সম্পূর্ণ মোল্ডিং চক্রের ৬০% এরও বেশি সময় শীতলীকরণ পর্যায়ে লাগে। এতেই আপনার বেশিরভাগ সময় চলে যায়। তাই একটি স্মার্ট কুলিং সিস্টেম ডিজাইন দুটি বড় কাজ করে। এটি চক্রের সময় কমিয়ে সরাসরি আপনার উৎপাদন গতি বাড়িয়ে দেয়। এবং এটি সরাসরি নিয়ন্ত্রণ করে যে অংশটি কঠিন হওয়ার সময় কতটা বেঁকে যাবে বা বিকৃত হবে। শীতলীকরণ ব্যবস্থা ভুল হলে, প্রতিটি অংশই বেঁকে বের হবে।
বায়ুচলাচল ব্যবস্থা এবং পথনির্দেশক/অবস্থান নির্ণয়কারী পদ্ধতির নকশা
বাতাস আটকে যায়। এমনটা হয়েই থাকে। যদি আপনি একটি ভেন্টিং সিস্টেমের মাধ্যমে সেই বাতাসকে বের হওয়ার সুযোগ না দেন, তবে এর ফলে দৃশ্যমান ত্রুটি দেখা দেয়। আপনি বুদবুদ, সংকুচিত গরম বাতাসের কারণে পোড়া দাগ, প্লাস্টিক শেষ পর্যন্ত না পৌঁছানোর কারণে অসম্পূর্ণ প্রবাহ, অথবা দুটি প্রবাহের প্রান্ত ঠিকমতো মিলিত না হওয়ার কারণে দুর্বল রেখা দেখতে পাবেন। গুরুতর ক্ষেত্রে, সেই সংকুচিত বাতাস এতটাই গরম হয়ে যায় যে তা স্টিলের ক্যাভিটির পৃষ্ঠকে পুড়িয়ে দেয় বা তাতে গর্ত তৈরি করে। এতে ছাঁচটি নষ্ট হয়ে যায়।
এছাড়াও, আপনার গাইডিং এবং লোকেটিং মেকানিজম প্রয়োজন। এগুলো হলো আপনার গাইড পিন, বুশিং এবং লোকেটিং লক। এই অংশগুলো নিশ্চিত করে যে মোল্ডের দুটি অংশ প্রতিবার একই ভাবে বন্ধ হয়। এগুলো ক্যাভিটি এবং কোরের মধ্যে অসামঞ্জস্যতা প্রতিরোধ করে। গাইড সিস্টেম না থাকলে পার্টসগুলোতে একটি দৃশ্যমান ধাপ বা স্থানচ্যুতি দেখা যায়।
ছাঁচ উপাদান
আপনার কাছে বিশ্বের সেরা নকশা থাকতে পারে। কিন্তু যদি আপনি ভুল ইস্পাত দিয়ে এটি তৈরি করেন, তবে ছাঁচটি ব্যর্থ হবে। উপাদান নির্বাচন কোনো গৌণ বিষয় নয়। এটি একটি মৌলিক পূর্বশর্ত। এটি ছাঁচের কাঠিন্য, ক্ষয় প্রতিরোধের ক্ষমতা, মরিচা প্রতিরোধের সক্ষমতা, তাপ সহনশীলতা এবং আঘাত প্রতিরোধের ক্ষমতা নির্ধারণ করে। ভুল উপাদান বেছে নিলে, অন্য কিছুই কাজ করবে না।
গহ্বর এবং কোর উপকরণ
এখানেই প্লাস্টিক ও স্টিল একে অপরকে স্পর্শ করে। সুতরাং, আপনার কাজের ধরনের ওপরই সিদ্ধান্ত নির্ভর করে।
সাধারণ যন্ত্রাংশ এবং কম উৎপাদনের জন্য, আগে থেকে শক্ত করা প্লাস্টিক মোল্ড স্টিল ব্যবহার করা হয়। যেমন পি২০ বা ৭১৮। এগুলো সুন্দরভাবে পালিশ করা যায়। এগুলো ক্ষয়রোধী। দামও সাশ্রয়ী। এটাই আপনার প্রধান ও নির্ভরযোগ্য উপকরণ।
কিন্তু বিপুল পরিমাণে উৎপাদনের জন্য? অথবা স্বচ্ছ যন্ত্রাংশের জন্য? কিংবা এমন কিছুর জন্য যার একটি অত্যন্ত চকচকে, আয়নার মতো ফিনিশ প্রয়োজন? সেক্ষেত্রে আপনাকে S136 বা NAK80-এর মতো মিরর-গ্রেড স্টিল ব্যবহার করতে হবে। এগুলো অন্যরকম। আপনি এগুলোকে পালিশ করে আক্ষরিক অর্থেই আয়নার মতো করে তুলতে পারেন। এগুলো মরিচা প্রতিরোধ করে। এগুলো লক্ষ লক্ষ বার ব্যবহারের পরেও ক্ষয় প্রতিরোধ করে। এর জন্য আপনাকে বেশি খরচ করতে হবে, কিন্তু আপনি সেরা পারফরম্যান্সটিই পাবেন।
এখানে একটি বিশেষ সতর্কতা রয়েছে। কিছু প্লাস্টিক ক্ষয়কারী। পিভিসি এবং পিওএম এর প্রধান উদাহরণ। এগুলো থেকে এমন রাসায়নিক পদার্থ নির্গত হয় যা সাধারণ টুল স্টিলকে ক্ষতিগ্রস্ত করে। এই উপাদানগুলোর ক্ষেত্রে, ছাঁচের গহ্বরের জন্য আপনাকে অবশ্যই ক্ষয়-প্রতিরোধী স্টেইনলেস স্টিল ব্যবহার করতে হবে। অন্যথায়, ছাঁচের পৃষ্ঠে মরিচা ধরবে, গর্ত হবে এবং এটি নষ্ট হয়ে যাবে। যন্ত্রাংশগুলো দেখতে খুব খারাপ হবে এবং ছাঁচটিও সময়ের আগেই নষ্ট হয়ে যাবে।
ছাঁচের ভিত্তি এবং কাঠামোগত উপাদান
ক্যাভিটিটি আকৃতি দেওয়ার কাজ করে। মোল্ড বেসটি এটিকে ধরে রাখে। এটিই হলো সম্পূর্ণ সহায়ক কাঠামো। সাধারণত, এটি ৪৫# স্টিলের মতো ভালো মানের কার্বন স্ট্রাকচারাল স্টিল দিয়ে তৈরি করা হয়। বেসটির অদম্য শক্তি এবং দৃঢ়তা থাকা প্রয়োজন। এটিকে বাঁকানো বা নমনীয় না হয়ে ইনজেকশন মেশিনের প্রচণ্ড ক্ল্যাম্পিং বল সহ্য করতে হয়। বেসটি বিকৃত হয়ে গেলে ক্ল্যাম্প ফোর্স কমে যায় এবং পার্টস ফ্ল্যাশ হয়ে যায়।
এরপর আসে চলমান অংশগুলো। ইজেক্টর পিন, ইজেক্টর স্লিভ, গাইড পিন, গাইড বুশিং। এগুলোর জন্য বিশেষ ধরনের স্টিলের প্রয়োজন হয়। এগুলোকে অবশ্যই অত্যন্ত শক্ত এবং ক্ষয়-প্রতিরোধী হতে হবে। এগুলো লক্ষ লক্ষ বার সামনে-পিছনে চলাচল করে। এদের মাত্রিক স্থিতিশীলতা অত্যন্ত গুরুত্বপূর্ণ। সস্তা, নিম্নমানের পিন এবং বুশিং দ্রুত ক্ষয় হয়ে যায়। এগুলো বিকৃত হয়ে যায় বা এতে ঘর্ষণজনিত ক্ষয় হয়। তখন আপনি ইজেক্টর বা ভুলভাবে স্থাপিত গাইডের কারণে আটকে যান। এতে উৎপাদন বন্ধ হয়ে যায়। তাই আপনাকে এখান থেকে উন্নত মানের যন্ত্রাংশ কিনতে হবে। এ বিষয়ে কোনো আপোষ চলে না।
তাপ চিকিৎসা এবং সারফেস চিকিত্সা
এখানেই কাঁচা ইস্পাত একটি সত্যিকারের যন্ত্রে পরিণত হয়। তাপীয় প্রক্রিয়াকরণ এবং পৃষ্ঠতলীয় প্রক্রিয়াকরণ ঐচ্ছিক ধাপ নয়। এগুলিই ছাঁচকে তার প্রতিরোধ ক্ষমতা প্রদান করে।
প্রথমে তাপ প্রক্রিয়াকরণ (heat treatment) নিয়ে ভাবুন। এখানে কোয়েনচিং (quenching), টেম্পারিং (tempering), কার্বুরাইজিং (carburizing) এবং নাইট্রাইডিং (nitriding)-এর কথা বলা হচ্ছে। এই প্রক্রিয়াগুলো সরাসরি দুটি জিনিস নির্ধারণ করে: ইস্পাতের চূড়ান্ত কাঠিন্য এবং এর ভেতরে আবদ্ধ অভ্যন্তরীণ পীড়নের অবস্থা। পদ্ধতিটি ভুল হলে তার পরিণতি ভয়াবহ হয়। ছাঁচটি যথেষ্ট শক্ত হবে না। এটি দ্রুত ক্ষয় হয়ে যাবে। আরও খারাপ ব্যাপার হলো, অভ্যন্তরীণ পীড়নের কারণে মেশিনিংয়ের সময় বা উৎপাদনের চাপে ছাঁচটি বেঁকে যেতে বা ফেটে যেতে পারে। একটি ফাটা ছাঁচ মানেই একটি অকেজো ছাঁচ।
এবার পৃষ্ঠতল প্রক্রিয়াকরণ বা সারফেস ট্রিটমেন্টের দিকে নজর দেওয়া যাক। এটি মূলত ক্যাভিটির একেবারে বাইরের স্তরে যা করা হয়, তা নিয়ে। যেমন—পলিশিং, ক্রোম প্লেটিং, নাইট্রাইডিং এবং টাইটানিয়াম প্লেটিং। প্রত্যেকটিরই একটি উদ্দেশ্য রয়েছে। এগুলো ক্যাভিটির ফিনিশ উন্নত করে, ক্ষয় প্রতিরোধ ক্ষমতা বাড়ায় এবং মরিচা প্রতিরোধ করে।
কিন্তু এখানে সূক্ষ্মতা অত্যন্ত গুরুত্বপূর্ণ। আপনার পলিশিংয়ের সূক্ষ্মতা যদি ত্রুটিপূর্ণ হয়, তাহলে যন্ত্রাংশের পৃষ্ঠ অমসৃণ হয়ে যায়। এই অমসৃণ পৃষ্ঠের কারণে যন্ত্রাংশটি বের করাও কঠিন হয়ে পড়ে। যন্ত্রাংশটি আটকে যায়। আপনি যদি আপনার প্লাস্টিকের জন্য ভুল সারফেস ট্রিটমেন্ট বেছে নেন—যেমন, পিভিসি-র ক্ষেত্রে ক্ষয়রোধী সুরক্ষা বাদ দেন—তাহলে ছাঁচের ক্ষয় নাটকীয়ভাবে বেড়ে যায়। এর ফলে ভেতরের গহ্বরটি ক্ষয়প্রাপ্ত হয়। তাই আপনাকে অবশ্যই উপাদান এবং ব্যবহারের ধরনের সাথে সামঞ্জস্যপূর্ণ ট্রিটমেন্ট বেছে নিতে হবে। কোনো সংক্ষিপ্ত পথ চলবে না।
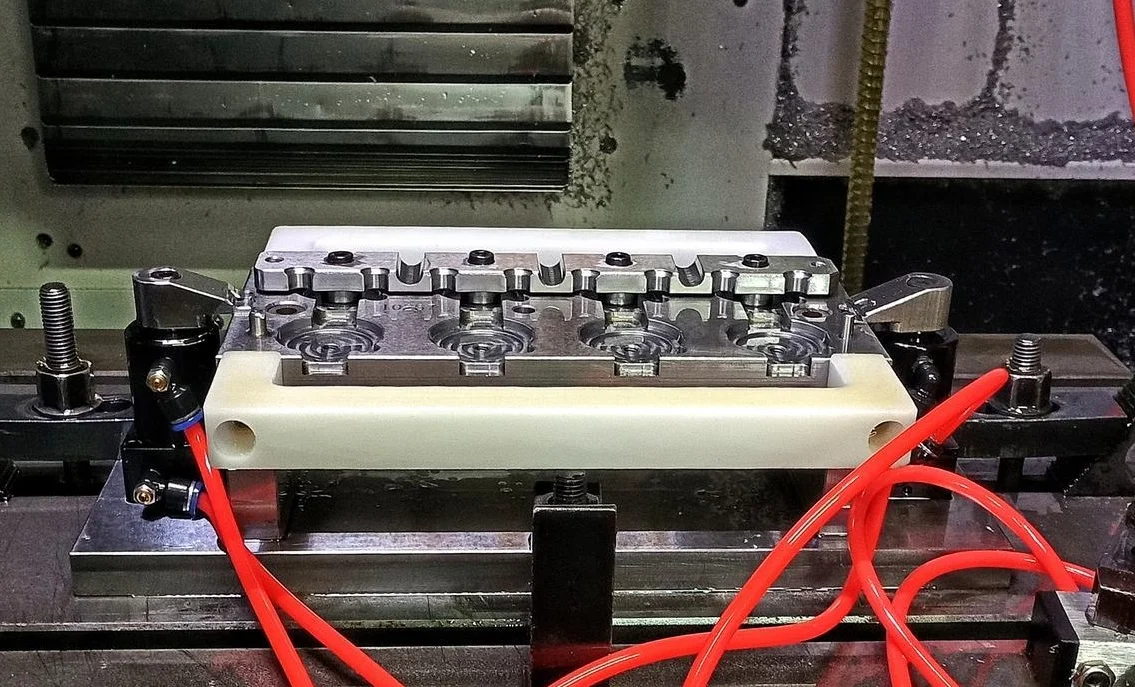
মেশিনিং এবং উৎপাদন নির্ভুলতা
আপনার একটি নিখুঁত নকশা থাকতে পারে। আপনি সেরা ইস্পাতও বেছে নিতে পারেন। কিন্তু যদি আপনি কাজটি সঠিকভাবে না করেন, তবে ছাঁচটি অকেজো হয়ে যাবে। এখানেই শেষ। নিখুঁত মেশিনিং হলো সেই জায়গা যেখানে তত্ত্বের সাথে আসল ধাতুর মিলন ঘটে। তিনটি জিনিস চূড়ান্ত ফলাফলকে নিয়ন্ত্রণ করে: যন্ত্রপাতি, প্রক্রিয়া পরিকল্পনা এবং যিনি মেশিনটি চালাচ্ছেন।
মেশিনিং সরঞ্জামের নির্ভুলতা
কোর ক্যাভিটি নির্দিষ্ট মেশিনের সাহায্যে কাটা হয়। যেমন—সিএনসি মিল, মেশিনিং সেন্টার, ইডিএম (ইলেকট্রিক্যাল ডিসচার্জ মেশিন), ওয়্যার ইডিএম, সারফেস গ্রাইন্ডার। প্রতিটি যন্ত্রপাতির নিজস্ব নির্ভুলতার সীমা এবং স্থিতিশীলতা রয়েছে। যদি মেশিন টুলে কোনো বিচ্যুতি থাকে—যেমন—ক্ষয়প্রাপ্ত বলস্ক্রু, ঢিলা ওয়েজ, স্পিন্ডল রানআউট—তবে সেই ত্রুটি সরাসরি আপনার মোল্ড কম্পোনেন্টে খোদাই হয়ে যায়। আপনি এটি পরে ঠিক করতে পারবেন না। মেশিনের নির্ভুলতাই আপনার নির্ভুলতা।
মেশিনিং প্রক্রিয়ার যৌক্তিকতা
কাজের ক্রম অত্যন্ত গুরুত্বপূর্ণ। শুধু কেটে দিলেই হবে না। সঠিক ক্রমটি হলো প্রথমে রাফিং, তারপর হিট ট্রিটমেন্ট, তারপর ফিনিশিং, তারপর গ্রাইন্ডিং এবং সবশেষে পলিশিং। যদি আপনি কোনো ধাপ বাদ দেন বা ভুল ক্রমে করেন, তাহলে মোল্ড স্টিলের মধ্যে অভ্যন্তরীণ পীড়ন সৃষ্টি হয়। এই পীড়নগুলো গোপন থাকে না। এগুলো উৎপাদনের সময়, এমনকি কখনও কখনও চূড়ান্ত মেশিনিংয়ের সময়েও মোল্ডকে বিকৃত করে ফেলে।
এখানে কিছু নির্দিষ্ট ফাঁদ রয়েছে। EDM ক্যাভিটি ক্ষয় করার জন্য স্পার্ক ব্যবহার করে। আপনার প্যারামিটার ভুল হলে, আপনি একটি অমসৃণ, গর্তযুক্ত পৃষ্ঠ পাবেন। ওয়্যার EDM একটি স্বতন্ত্র ফিনিশ তৈরি করে। এটি খুব বেশি অমসৃণ হলে, ক্যাভিটির দেয়াল দেখতে ভয়ানক লাগে। আর পলিশিং? যদি আপনি এটি পুঙ্খানুপুঙ্খভাবে এবং পদ্ধতিগতভাবে না করেন, তবে আপনি কখনই সেই আয়নার মতো মসৃণ ফিনিশটি পাবেন না। আরও খারাপ ব্যাপার হলো, এক জায়গায় অতিরিক্ত পলিশ করার ফলে আপনি মাত্রিক নির্ভুলতা নষ্ট করে ফেলতে পারেন। তাই প্রতিটি ধাপ নিয়ন্ত্রণ করতে হবে।
মাত্রিক এবং জ্যামিতিক সহনশীলতার নিয়ন্ত্রণ
এটাই হলো আসল বিষয়। ছাঁচের প্রতিটি উপাদানের একটি মাত্রিক সহনশীলতা থাকে। আপনাকে অবশ্যই তা বজায় রাখতে হবে। কিন্তু এর বাইরেও জ্যামিতিক সহনশীলতা রয়েছে: দুটি পৃষ্ঠের মধ্যে সমান্তরালতা, একটি তলের উপর পিনের লম্বতা, একটি ছিদ্র এবং একটি শ্যাফটের সমাক্ষীয়তা। এর কোনোটি নির্দিষ্ট সীমার বাইরে চলে গেলেই মারাত্মক কিছু ঘটে। যন্ত্রাংশগুলো ভুল আকারে তৈরি হয়। ছাঁচটি দ্রুত এবং অসমভাবে ক্ষয়প্রাপ্ত হয়। সবচেয়ে মারাত্মক ক্ষেত্রে, ছাঁচটি পুরোপুরি বিকল হয়ে যায়। এটি হয় আটকে যায় অথবা ফেটে যায়।
অপারেটরদের দক্ষতার স্তর
অস্বস্তিকর সত্যটা হলো, মেশিন নিজে নিজে চলে না। মোল্ড মেশিনিং একটি সংকর শিল্প। এর জন্য প্রয়োজন উচ্চ-নির্ভুল যন্ত্রপাতির চালনা, যা একজন দক্ষ মানুষ দ্বারা পরিচালিত হয়। অপারেটরের কারিগরি অভিজ্ঞতা, খুঁটিনাটি বিষয়ে তার মনোযোগ, তার দায়িত্ববোধ—এগুলো সফট স্কিল বা সাধারণ দক্ষতা নয়। এগুলো উৎপাদনের চলক। আপনার কাছে বিশ্বের সেরা ফাইভ-অ্যাক্সিস মিল মেশিন থাকতে পারে। কিন্তু অপারেটর যদি অসতর্ক বা অনভিজ্ঞ হন, তবে তিনি টুলটি নষ্ট করে ফেলবেন, ওয়ার্ক অফসেট ভুলভাবে সেট করবেন, অথবা কোনো গুরুত্বপূর্ণ পরিমাপ বাদ দিয়ে দেবেন। কোনো সরঞ্জাম বা কোনো প্রক্রিয়াই অপারেটরের দক্ষতার অভাব বা সাধারণ সতর্কতার অভাবকে পুরোপুরি পূরণ করতে পারে না। যিনি কন্ট্রোল প্যানেলে থাকেন, তিনিই হলেন চূড়ান্ত নিয়ন্ত্রক।
সমাবেশ এবং ডিবাগিং
আপনি সমস্ত যন্ত্রাংশ নিখুঁতভাবে তৈরি করে ফেলেছেন। এখন আপনাকে সেগুলো একত্রিত করতে হবে। অ্যাসেম্বলি হলো সেই পর্যায় যেখানে আলাদা আলাদা অংশগুলো একটি কার্যকরী সিস্টেমে পরিণত হয়। তারপর আপনি ডিবাগ করেন—যাকে ট্রায়াল মোল্ডিং বলা হয়—এটি যে আসলেই ভালো যন্ত্রাংশ তৈরি করে, তা প্রমাণ করার জন্য।
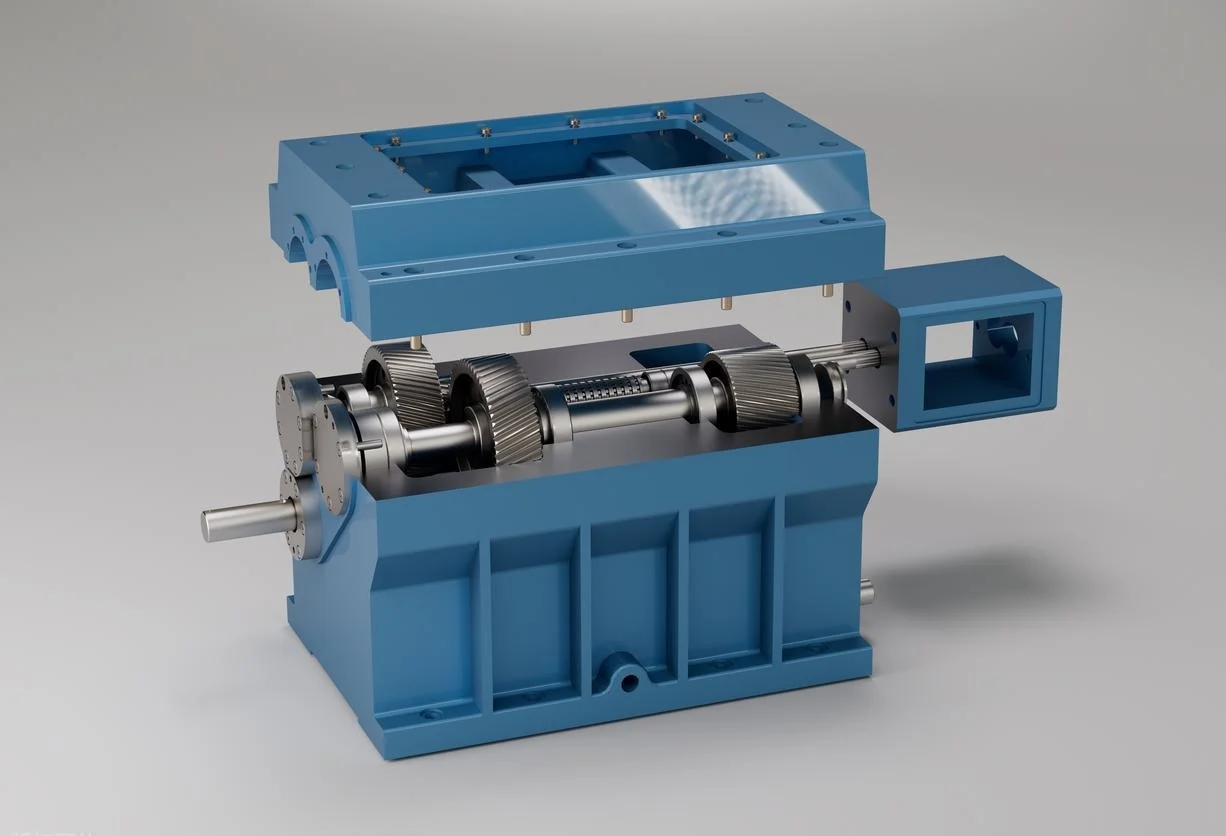
সমাবেশ যথার্থতা
এটা কোনো হেলাফেলা কাজ নয়। সঠিক মাপের ফাঁক থাকাটা জরুরি। পিন বেশি আঁটসাঁট হলে তা আটকে যাবে। আবার বেশি ঢিলা হলে তা নড়বড়ে হয়ে যাবে। এছাড়াও পুরো কাঠামো জুড়ে সমান্তরালতা এবং লম্বতার দিকেও খেয়াল রাখতে হয়। যেমন—মোল্ডের ভিত্তি, ক্যাভিটি ও কোর, গাইড পিন ও বুশিং, ইজেক্টর প্লেট এবং রানার শাটঅফ। সবকিছুকে অবশ্যই সারিবদ্ধ হতে হবে।
এই সহনশীলতার কোনো একটিতেও তারতম্য ঘটলে তার পরিণতি হয় তাৎক্ষণিক। যন্ত্রাংশগুলোতে অতিরিক্ত অংশ (ফ্ল্যাশ) বা অসম্পূর্ণতা (শর্ট শট) দেখা যায়। ছাঁচের কার্যকারিতা অসামঞ্জস্যপূর্ণ হয়ে পড়ে—এটি আটকে যায় বা জ্যাম হয়ে পড়ে। প্রথম হাজার চক্রে ক্ষয় নাটকীয়ভাবে বেড়ে যায়। কিন্তু কাজটি সঠিকভাবে করা গেলে সবকিছু মসৃণভাবে চলে। প্রতিবার একটি দৃঢ় ও সুনির্দিষ্ট 'ঠাক' শব্দ করে ছাঁচটি বন্ধ হয়।
ট্রায়াল মোল্ডিং এবং প্যারামিটার ডিবাগিং
এইখানেই তত্ত্বের প্রয়োগ ঘটে। আপনি ছাঁচটি তৈরি করেন, সেটিকে স্থাপন করেন এবং একটি পরীক্ষা চালান। এর লক্ষ্য হলো পদ্ধতিগতভাবে সমন্বয় করা। আপনি আন্দাজ করছেন না। আপনি একবারে একটি করে চলক পরিবর্তন করেন।
মূল প্যারামিটারগুলো হলো ইনজেকশন প্রেশার, ইনজেকশন স্পিড, মোল্ড টেম্পারেচার, হোল্ডিং প্রেশার এবং কুলিং টাইম। আপনি ট্রায়াল পার্টসগুলো পর্যবেক্ষণ করেন। আপনি সেগুলো পরিমাপ করেন। আপনি নির্দিষ্ট ত্রুটিগুলো খোঁজেন। শর্ট শট আপনাকে বলে দেয় যে ক্যাভিটি পূর্ণ হচ্ছে না। ওয়ারপেজ আপনাকে বলে দেয় যে কুলিং অসম হচ্ছে অথবা প্যাকিং ভুল হয়েছে। সিঙ্ক মার্ক অপর্যাপ্ত হোল্ডিং প্রেশার নির্দেশ করে। ফ্ল্যাশ মানে ক্ল্যাম্প দুর্বল অথবা মোল্ডটি পুরোপুরি বসেনি।
এই প্রক্রিয়ার মাধ্যমে আপনি সূক্ষ্ম সমন্বয় সাধন করেন। সফল ডিবাগিং দুটি বড় কাজ করে। প্রথমত, এটি ছাঁচের নকশা এবং অ্যাসেম্বলির কাজকে বৈধতা দেয়। দ্বিতীয়ত, এটি পূর্ণাঙ্গ উৎপাদনের জন্য একটি নথিভুক্ত ও নির্ভরযোগ্য প্রক্রিয়া প্রতিষ্ঠা করে। আপনি সেই প্যারামিটারগুলোকে চূড়ান্ত করে নেন। এটাই আপনার কর্মপদ্ধতি।
রক্ষণাবেক্ষণ এবং পরিচালন ব্যবস্থাপনা
আপনি একটি নিখুঁত ছাঁচ তৈরি করতে পারেন। এর নকশা ঠিক করতে পারেন, সেরা ইস্পাত বেছে নিতে পারেন, এবং এটিকে নিখুঁতভাবে তৈরি করতে পারেন। কিন্তু তারপর আপনি এটিকে উৎপাদনের জন্য হস্তান্তর করেন। আর সেখানেই ছাঁচগুলোর সর্বনাশ হয়, যদি আপনি সতর্ক না হন। একটি ছাঁচের পুরো জীবনকাল জুড়ে আপনি কীভাবে এটিকে ব্যবহার, রক্ষণাবেক্ষণ এবং পরিচালনা করেন, তা-ই এর প্রকৃত কার্যকাল নির্ধারণ করে। এটি কোনো গৌণ বিষয় নয়। এটি অত্যন্ত গুরুত্বপূর্ণ।
রুটিন রক্ষণাবেক্ষণ
এই হলো দৈনন্দিন কাজ। আপনাকে অবশ্যই নিয়মিতভাবে ক্যাভিটি, ভেন্টিং চ্যানেল এবং রানার সিস্টেম পরিষ্কার করতে হবে। প্লাস্টিকের অবশিষ্টাংশ জমে ওঠে। গ্যাসের অবশেষ একটি আস্তরণ তৈরি করে। ময়লা-আবর্জনা আটকে যায়। এই সবকিছু অবশ্যই বের করে ফেলতে হবে।
পিচ্ছিলকারক পদার্থ অপরিহার্য। গাইডিং উপাদান—গাইড পিন, বুশিং, স্লাইড—এগুলোতে তেল প্রয়োজন। ইজেক্টর মেকানিজমে গ্রিজ প্রয়োজন। এটি ছাড়া শুষ্ক ঘর্ষণ হয়। শুষ্ক ঘর্ষণের ফলে অকাল ক্ষয় হয়। ক্ষয়ের ফলে যন্ত্রাংশগুলো ঢিলে হয়ে যায় এবং অবশেষে ছাঁচটি বিকল হয়ে পড়ে।
দীর্ঘদিন অব্যবহৃত থাকা একটি ফাঁদ। যদি ছাঁচটি সপ্তাহ বা মাস ধরে পড়ে থাকে, তবে আপনাকে অবশ্যই মরিচা প্রতিরোধের ব্যবস্থা নিতে হবে। এর অর্থ হলো, সমস্ত ইস্পাতের পৃষ্ঠে মরিচা-রোধী উপাদান প্রয়োগ করা। ভেতরের ফাঁকা অংশটি সিল করে দিন। বাতাসে থাকা আর্দ্রতা থেকে রক্ষা করুন। এই পদক্ষেপগুলো এড়িয়ে গেলে, একটি উচ্চ-মানের ছাঁচও কেবল তাকের উপর বসেই মরিচা ধরে নষ্ট হয়ে যাবে। আপনি সরঞ্জামটির জন্য কত টাকা দিয়েছেন, ক্ষয় তা পরোয়া করে না।
সঠিক পরিচালন পদ্ধতি
অপারেটররা দ্রুত একটি মোল্ড নষ্ট করে ফেলতে পারে। যেভাবে: ইনজেকশন প্যারামিটারের অমিল। অতিরিক্ত ক্ল্যাম্পিং চাপ ভেন্টিং ল্যান্ডকে পিষে ফেলতে পারে বা মোল্ডের ভিত্তি বিকৃত করে ফেলতে পারে। অতিরিক্ত দ্রুত ইজেকশন গতি যন্ত্রাংশে সজোরে আঘাত করে এবং ছোট ইজেক্টর পিনগুলো ভেঙে ফেলে। দূষিত কাঁচামাল—যেমন সূক্ষ্ম কণা বা ধাতব টুকরোসহ পুনরায় পেষাই করা অংশ—ক্যাভিটির ভিতরে স্যান্ডপেপারের মতো কাজ করে।
নিয়মটি সহজ। মেশিনের সেটিং অবশ্যই ছাঁচের নকশার নির্দিষ্টকরণের সাথে মিলতে হবে। ছাঁচকে তার নির্ধারিত সীমার বাইরে চালাতে বাধ্য করা এক ধরনের অপব্যবহার। এটি ক্ষয়কে নাটকীয়ভাবে ত্বরান্বিত করে এবং স্থায়ী, অপূরণীয় ক্ষতির কারণ হয়।
সময়মত মেরামত
সামান্য ক্ষতি হতেই পারে। কোনো ক্যাভিটির উপরিভাগে হালকা আঁচড়। কোনো অংশ পড়ে গিয়ে ছোটখাটো টোল পড়া। শাটঅফ সিস্টেমে কোনো নির্দিষ্ট স্থানে ক্ষয়। এগুলো সাথে সাথে ঠিক করে নিতে হয়। পলিশ করলে আঁচড়টি দূর হয়ে যায়। স্পট ওয়েল্ডিং করে টোল ভরাট করা হয়, তারপর উপরিভাগটি পুনরায় কেটে নিতে হয়।
বিপদটা হলো দেরি। একটি ছোট ত্রুটি উপেক্ষা করলে, তা বাড়তে থাকে। একটি আঁচড় গভীর ক্ষতে পরিণত হয়। একটি টোল ফাটলে পরিণত হয়। নির্দিষ্ট স্থানের ক্ষয় ছড়িয়ে পড়ে। যা ছিল একটি সাধারণ ত্রিশ মিনিটের মেরামত, তা একটি সম্পূর্ণ গহ্বর প্রতিস্থাপনে পরিণত হয়। এটি অপূরণীয় ক্ষতি। এটি একটি অকেজো ছাঁচ। তাই, সময়মতো পদক্ষেপ নেওয়াই মূল চাবিকাঠি। এখনই এটি ঠিক করুন, অথবা পরে একটি নতুন ছাঁচ কিনুন। সিদ্ধান্ত আপনার।
উপসংহার
সুতরাং আপনার একটি ভালো ছাঁচ প্রয়োজন। একটি দীর্ঘস্থায়ী ছাঁচ। আর তা অনেকগুলো ধাপের সম্মিলিত প্রচেষ্টার ফল। একটি নয়। দুটি নয়। সবগুলোই। নকশা। উপকরণ নির্বাচন। মেশিনিং। সংযোজন। রক্ষণাবেক্ষণ। এই শৃঙ্খলের প্রতিটি সংযোগকে মজবুত হতে হবে।
কঠিন সত্যটা হলো এই। একটিমাত্র দুর্বল সংযোগ পুরো ব্যবস্থাটাকেই ভেঙে দেয়। খারাপ ইস্পাত দিয়ে তৈরি একটি নিখুঁত নকশাও ব্যর্থ হয়। ত্রুটিপূর্ণভাবে যন্ত্রায়িত একটি নিখুঁত গহ্বরও ব্যর্থ হয়। রক্ষণাবেক্ষণ ছাড়া চালানো একটি নিখুঁত ছাঁচও ব্যর্থ হয়। একটি শৃঙ্খল তার দুর্বলতম বিন্দুর মতোই শক্তিশালী।
সুতরাং শিক্ষাটা সহজ। আপনাকে প্রতিটি পর্যায়ে মনোযোগ দিতে হবে। স্ক্রিনের প্রথম স্কেচ থেকে শুরু করে মঙ্গলবার বিকেলে তৈরি হওয়া শেষ অংশটি পর্যন্ত। এভাবেই আপনি উচ্চ গুণমান পাবেন। এভাবেই আপনি একটি টেকসই ছাঁচ পাবেন।
সেরার জন্য নোবেল বেছে নিন ইনজেকশন ছাঁচ উত্পাদন
আমরা একটি নির্ভুল সিএনসি মেশিনিং কারখানা। ইনজেকশন মোল্ড এবং নির্ভুল যন্ত্রাংশ তৈরি করাই আমাদের মূল কাজ। কারখানায় বছরের পর বছর কাজ করে আমরা একটি জিনিস শিখেছি। মোল্ডের মান ভাগ্যের ব্যাপার নয়। এটি হলো আমরা যে প্রতিটি ধাপের কথা বললাম, তার প্রতিটি ধাপে করা সতর্ক কাজের সমষ্টি। নকশা। উপকরণ নির্বাচন। মেশিনিংয়ের নির্ভুলতা। সংযোজন। রক্ষণাবেক্ষণ। কোনো সংক্ষিপ্ত পথ নেই।
আমরা যা যা করি তা হলো: সিএনসি মিলিং , ইডিএম, ওয়্যার কাটিং , সারফেস গ্রাইন্ডিং এবং প্রিসিশন পলিশিং। আমরা সব ধরনের মোল্ড স্টিল নিয়ে কাজ করি। সাধারণ কাজের জন্য পি২০ এবং ৭১৮। উচ্চ-চকচকে ভাব এবং বেশি পরিমাণে উৎপাদনের জন্য এস১৩৬ এবং এনএকে৮০। পিভিসির মতো ক্ষতিকর প্লাস্টিকের জন্য ক্ষয়-প্রতিরোধী স্টেইনলেস স্টিল। হিট ট্রিটমেন্ট এবং সারফেস ফিনিশিংয়ের কাজ আমাদের নিজস্ব কারখানাতেই করা হয়। আমরা সম্পূর্ণ প্রক্রিয়াটি নিয়ন্ত্রণ করি।
আমাদের কাছে দুটি সার্টিফিকেশন গুরুত্বপূর্ণ। সাধারণ গুণমান ব্যবস্থাপনার জন্য ISO 9001:2015 এবং চিকিৎসা যন্ত্রপাতির জন্য ISO 13485:2016। এগুলো শুধু দেয়ালের সজ্জা নয়। এর অর্থ হলো ধারাবাহিক গুণমান, উপকরণ ও প্রক্রিয়ার সম্পূর্ণ শনাক্তযোগ্যতা, সক্রিয় ঝুঁকি ব্যবস্থাপনা এবং এমন একটি ব্যবস্থা যা সময়ের সাথে সাথে আরও উন্নত হয়। এই নীতিটি প্রযোজ্য, তা সে গাড়ির ক্লিপের জন্যই হোক বা কোনো গুরুত্বপূর্ণ যন্ত্রাংশের জন্যই হোক।
ডিজাইন পরীক্ষার জন্য প্রোটোটাইপ মোল্ড প্রয়োজন? আমরা তা করে থাকি। লক্ষ লক্ষ সাইকেল ধরে চলতে পারে এমন উচ্চ-উৎপাদনশীল টুলিং প্রয়োজন? আমরা তা তৈরি করি। স্লাইড এবং লিফটার সহ একটি জটিল মাল্টি-ক্যাভিটি মোল্ড প্রয়োজন? এটাই আমাদের দৈনন্দিন কাজ। আমাদের কাছে প্রয়োজনীয় সরঞ্জাম, সনদপ্রাপ্ত প্রক্রিয়া এবং অভিজ্ঞতা রয়েছে। ফলে আপনি একটি নির্ভরযোগ্য ও উচ্চ-কার্যক্ষমতাসম্পন্ন টুল পান।
FAQ
একটি ইনজেকশন মোল্ড তৈরি করতে সাধারণত কত সময় লাগে?
এটা নির্ভর করে। একটি মাত্র ক্যাভিটি সহ একটি সাধারণ প্রোটোটাইপ মোল্ড? তাতে এক থেকে দুই সপ্তাহ লাগতে পারে। একাধিক ক্যাভিটি, স্লাইড এবং সূক্ষ্ম মাপের একটি উচ্চ-নির্ভুল প্রোডাকশন মোল্ড? তাতে চার থেকে পাঁচ সপ্তাহ বা তারও বেশি সময় লাগে। আমরা আপনার পার্টের ডিজাইন এবং আপনার উৎপাদনের পরিমাণ বিবেচনা করি। তারপর আমরা আপনাকে একটি প্রকৃত সময়সীমা জানাই।
একটি ইনজেকশন মোল্ড কতদিন টিকবে?
মোল্ডের জীবনকাল কোনো একক সংখ্যা নয়। এটি নির্ভর করে স্টিল, প্লাস্টিক, ব্যবহারের শর্তাবলী এবং আপনি টুলটি কতটা ভালোভাবে রক্ষণাবেক্ষণ করেন তার উপর। P20 বা 718 দিয়ে তৈরি একটি সাধারণ প্রোডাকশন মোল্ডের ক্ষেত্রে, ৫০০,০০০ থেকে ১,০০০,০০০ শট পর্যন্ত আশা করা যায়। যদি আপনি উচ্চ পরিমাণে উৎপাদন করেন অথবা গ্লাস-ফিল্ড নাইলনের মতো ঘর্ষণকারী উপাদান ব্যবহার করেন, তবে S136 বা NAK80-এর মতো প্রিমিয়াম স্টিল ব্যবহার করুন। সঠিক রক্ষণাবেক্ষণের মাধ্যমে, এগুলি ১,০০০,০০০ শটের বেশিও চলতে পারে।
আমার যন্ত্রাংশের নকশা উন্নত করে সেটিকে আরও ভালো ছাঁচনির্মাণযোগ্যতা দেওয়ার জন্য আপনি কি সাহায্য করতে পারেন?
অবশ্যই। আমরা ডিএফএম রিভিউয়ের সুবিধা দিয়ে থাকি। আমাদের ইঞ্জিনিয়াররা আপনার পার্টটি দেখে সুনির্দিষ্ট পরামর্শ দেন। যেমন—এখানে ড্রাফট অ্যাঙ্গেল ঠিক করুন। ওখানে দেয়ালের পুরুত্ব সমান করুন। ওই ধারালো কোণায় একটি রেডিয়াস যোগ করুন। পারটিং লাইনের অবস্থান পরিবর্তন করুন। এই ছোট ছোট পরিবর্তনগুলো ত্রুটি কমায়, সাইকেল টাইম সংক্ষিপ্ত করে এবং মোল্ডের আয়ু বাড়ায়। এগুলো প্রায়শই পুরো প্রোজেক্ট জুড়ে আপনার উল্লেখযোগ্য পরিমাণ অর্থ সাশ্রয় করে।
ছাঁচটির নকশা বা রক্ষণাবেক্ষণ ত্রুটিপূর্ণ হলে কী কী ত্রুটি দেখা দিতে পারে?
আপনি আপনার নিজের অংশেই এগুলো দেখতে পাবেন। শর্ট শট, যেখানে ক্যাভিটি পূর্ণ হয় না। পুরু অংশে সিঙ্ক মার্ক। ওয়ারপেজ, যা অংশটিকে বেঁকে তার আকৃতি পরিবর্তন করে দেয়। পারটিং লাইন বরাবর ফ্ল্যাশ। আটকে থাকা বাতাসের কারণে পোড়া দাগ। দুর্বল ওয়েল্ড লাইন, যেখানে দুটি ফ্লো ফ্রন্ট ঠিকমতো মিলিত হয় না। পৃষ্ঠের ত্রুটি, যা এর সৌন্দর্য নষ্ট করে দেয়। যেমনটা আমরা আগে আলোচনা করেছি, এগুলোর কারণ হলো ত্রুটিপূর্ণ ডিজাইন, দুর্বল কুলিং, ত্রুটিপূর্ণ ভেন্টিং, বা রক্ষণাবেক্ষণের দুর্বল অভ্যাস।
কি ধরণের আপনি কি ছাঁচ তৈরি করেন??
আমরা সব ধরনের মোল্ডই তৈরি করি। সাধারণ পার্টসের জন্য টু-প্লেট মোল্ড। পিন-পয়েন্ট গেটিং-এর জন্য থ্রি-প্লেট মোল্ড। কম অপচয় এবং দ্রুততর সাইকেলের জন্য হট রানার মোল্ড। প্যাঁচযুক্ত পার্টসের জন্য আনস্ক্রুইং মোল্ড। ফ্যামিলি মোল্ড, যা দিয়ে একবারে একাধিক জ্যামিতিক আকারের পার্টস তৈরি করা যায়। এছাড়াও আমরা উন্নয়নমূলক কাজ এবং স্বল্প-পরিমাণে পরীক্ষামূলক উৎপাদনের জন্য প্রোটোটাইপ মোল্ড তৈরি করি।
আপনারা কি আন্তর্জাতিকভাবে ছাঁচ রপ্তানি করেন?
হ্যাঁ। আমরা বিশ্বজুড়ে গ্রাহকদের কাছে মোল্ড পাঠাই। পরিবহনের সময় মরিচা পড়া রোধ করতে আমরা যথাযথ প্যাকেজিং করে থাকি। ক্ষয়রোধী সুরক্ষা, সিল করা ক্রেট এবং সম্পূর্ণ শিপিংয়ের ব্যবস্থা থাকে। আপনার মোল্ডটি সরাসরি স্থাপন ও ব্যবহারের জন্য প্রস্তুত অবস্থায় এসে পৌঁছায়।
আমি কিভাবে একটি উদ্ধৃতি পেতে পারি?
আপনার যন্ত্রাংশের ড্রয়িং আমাদের পাঠান। 2D এবং 3D উভয় CAD ফাইল হলে সবচেয়ে ভালো হয়। আপনার আনুমানিক বার্ষিক উৎপাদন পরিমাণ এবং পছন্দের উপাদান সম্পর্কে আমাদের জানান। আমাদের টিম প্রয়োজনীয়তাগুলো পর্যালোচনা করে। আমরা একটি প্রতিযোগিতামূলক মূল্য প্রস্তাব এবং আমাদের প্রস্তাবিত ছাঁচ নকশার পদ্ধতি ফেরত পাঠাই। খুবই সহজ।







