
কি ফেস মিলিং প্রক্রিয়া?
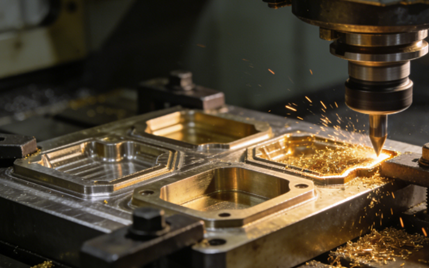
ফেস মিলিং হলো একটি যান্ত্রিক মেশিনিং পদ্ধতি, যেখানে একটি ঘূর্ণায়মান মিলিং কাটার ব্যবহার করে কোনো ওয়ার্কপিসের পৃষ্ঠতলে কাটিং করা হয়। এই কাটিং প্রক্রিয়ার প্রধান উদ্দেশ্য হলো একটি মসৃণ ও সমতল পৃষ্ঠ তৈরি করা এবং এটি নিশ্চিত করা যে এই পৃষ্ঠটি টুলের ঘূর্ণন অক্ষের সাথে লম্বভাবে থাকে।
ফেস মিলিং-এর মূল প্রক্রিয়াটি হলো, মিলিং কাটারটি স্পিন্ডলের সাথে লম্ব একটি তলে স্থাপন করা হয় এবং এর পরিধি ও প্রান্তভাগের একাধিক কাটিং দাঁত একই সাথে কাটার কাজে অংশগ্রহণ করে। ওয়ার্কপিসটি সাধারণত ওয়ার্কটেবিলে স্থির রাখা হয় এবং ঘূর্ণায়মান কাটিং টুলের মাধ্যমে একে মেশিনিং করা হয়।
ফেস মিলিং মেশিনিং কৌশলের প্রকারভেদ
সাধারণ মুখ মিলিং
মেশিনিং-এর সবচেয়ে মৌলিক এবং বহুল ব্যবহৃত প্রক্রিয়া হিসেবে জেনারেল ফেস মিলিং স্ট্যান্ডার্ড ফেস মিলিং কাটার হেড ব্যবহার করে পরিচালিত হয়।
সাধারণ ফেস মিলিং-এ সাধারণত বর্গাকার বা বৃত্তাকার ইনসার্ট ব্যবহার করা হয় এবং এটি অক্ষীয় ও ব্যাসার্ধীয় দিকে সামান্য ওভারল্যাপিং মুভমেন্টের মাধ্যমে মেশিনিং করা পৃষ্ঠের সম্পূর্ণ আচ্ছাদন সাধন করে।
উপকরণের উপর প্রাথমিক বা আংশিক ফিনিশিং মেশিনিং করার প্রয়োজন হলে, রেফারেন্স সারফেস তৈরির জন্য জেনারেল ফেস মিলিং একটি পছন্দের প্রক্রিয়া। এর মেশিনিং দক্ষতা বেশি, কিন্তু প্রাপ্ত সারফেস ফিনিশ সাধারণত সর্বোত্তম হয় না।
নির্ভুল মিলিং বা উচ্চ ফিড মিলিং
হাই ফিড মিলিং প্রক্রিয়ায় বিশেষ ক্ষুদ্র প্রধান বিচ্যুতি কোণযুক্ত মিলিং কাটার ব্যবহার করা হয়। এর মূল বৈশিষ্ট্য হলো প্রতি দাঁতে অত্যন্ত উচ্চ ফিড রেট গ্রহণ করা, কিন্তু কাটিং গভীরতা খুবই কম হয়।
ফাইন মিলিং বা হাই ফিড মিলিং পাতলা দেয়ালযুক্ত যন্ত্রাংশ মেশিনিং করার জন্য খুবই উপযুক্ত। যদিও কাটিং ডেপথ কম, এর অত্যন্ত উচ্চ ফিড রেট মেটাল রিমুভাল রেটকে অনেক বেশি করে তোলে এবং একই সাথে চমৎকার সারফেস কোয়ালিটি অর্জন করতে পারে, যা এটিকে কার্যকর ফাইন মেশিনিংয়ের জন্য একটি আদর্শ পছন্দ করে তোলে।

হেভি ডিউটি ফেস মিলিং
হেভি-ডিউটি ফেস মিলিং-এ শক্তিশালী ও মজবুত মিলিং হেড ব্যবহার করা হয়, যা উচ্চ প্রভাব এবং চরম চাপের মধ্যেও স্থিতিশীল কাটিং পারফরম্যান্স প্রদান করে।
হেভি-ডিউটি ফেস মিলিং প্রক্রিয়াটি কাস্টিং, ফোরজিং এবং অন্যান্য ব্ল্যাঙ্কের প্রাথমিক রাফেনিংয়ের জন্য বিশেষভাবে উপযুক্ত, যা সর্বোচ্চ দক্ষতার সাথে অতিরিক্ত উপাদান অপসারণ করতে পারে এবং পরবর্তী ফিনিশিং প্রক্রিয়াগুলির জন্য ভিত্তি স্থাপন করে।
কৌণিক মুখ মিলিং
অ্যাঙ্গেল ফেস মিলিং একটি বিশেষ ফেস মিলিং প্রক্রিয়া। এর মূল বৈশিষ্ট্য হলো, এই প্রক্রিয়ায় এমন একটি ফেস মিল ব্যবহার করা হয় যার প্রধান বিচ্যুতি কোণ ৯০ ডিগ্রির সমান নয়।
সাধারণ ফেস মিলিং, যা সমতল পৃষ্ঠ তৈরি করে, তার বিপরীতে অ্যাঙ্গুলার ফেস মিলিং টুলটিকে একটি নির্দিষ্ট কোণে কাটার সুযোগ দেয়, যা এটিকে বেভেল, শ্যাফার এবং কৌণিক রেফারেন্স প্লেনের জন্য আদর্শ করে তোলে।
সার্জারির Mফেস মিলিং-এ ব্যবহৃত উপকরণ
মিশ্র ইস্পাত
ফেস মিলিং-এর ক্ষেত্রে স্টিল হলো বৃহত্তম বিভাগ, যার মধ্যে নিম্ন-কার্বন স্টিল থেকে শুরু করে উচ্চ-কার্বন স্টিল এবং বিভিন্ন সংকর স্টিল অন্তর্ভুক্ত। এগুলোর চমৎকার সার্বিক যান্ত্রিক বৈশিষ্ট্য রয়েছে এবং এগুলোই প্রক্রিয়াজাতকরণের জন্য সবচেয়ে সাধারণ উপাদান।
মরিচা রোধক স্পাত
স্টেইনলেস স্টিল এর চমৎকার ক্ষয়-প্রতিরোধ ক্ষমতার কারণে ব্যাপকভাবে ব্যবহৃত হয়। তবে, এর তাপ পরিবাহিতা কম এবং মেশিনিংয়ের সময় এটি শক্ত হয়ে যাওয়ার প্রবণতা থাকে, যার ফলে এটি সাধারণত একটি কঠিন-মেশিনিংযোগ্য উপাদান।
স্টেইনলেস স্টিল মিলিং করার সময়, টুল আটকে যাওয়া এবং অস্বাভাবিক দ্রুত ক্ষয় রোধ করার জন্য অবশ্যই ধারালো কাটিং টুল ব্যবহার করতে হবে, সাথে উপযুক্ত চিপ-ভাঙ্গার খাঁজের নকশা এবং পর্যাপ্ত শীতলীকরণ ও তৈলাক্তকরণের ব্যবস্থা থাকতে হবে।

ঢালাই লোহা
ধূসর ঢালাই লোহা, নমনীয় লোহা এবং অন্যান্য উপকরণও মিলিং করা যায়। এগুলোর কাঠিন্য ও ভঙ্গুরতা বেশি এবং মেশিনিংয়ের সময় চিপস তৈরি হওয়ার প্রবণতা থাকে। মিলিং প্রক্রিয়ার সময় সাধারণত মাঝারি বা তুলনামূলকভাবে উচ্চ কাটিং স্পিডের প্রয়োজন হয়, ফলে কাটিং টুলের ক্ষয়-প্রতিরোধী কণা ক্ষয় কর্মক্ষমতার উপর উচ্চতর চাহিদা তৈরি হয়।
অ্যালুমিনিয়াম খাদ
অ্যালুমিনিয়াম সংকর ধাতু সবচেয়ে সাধারণ হালকা ধাতু, যা নরম, এর নমনীয়তা ভালো এবং তাপ পরিবাহিতা চমৎকার। তবে, মিলিং প্রক্রিয়ার সময় এই উপাদানটিতে বিল্ট-আপ এজ তৈরি হওয়ার প্রবণতা থাকে এবং এটি টুলের সাথে আটকে যাওয়ার কষ্টসাধ্য।
অতএব, অ্যালুমিনিয়াম অ্যালয় মিলিং করার সময়, সাধারণত ধারালো কাটিং এজ এবং বড় রেক অ্যাঙ্গেলযুক্ত টুল ব্যবহার করার এবং উচ্চ কাটিং স্পিড ও উচ্চ ফিড রেটের সমন্বয়ে প্রসেস প্যারামিটার গ্রহণ করার পরামর্শ দেওয়া হয়, যাতে দক্ষ প্রক্রিয়াকরণ এবং চমৎকার সারফেস ফিনিশের একতা অর্জন করা যায়।

অধাতব এবং যৌগিক পদার্থ
নাইলন, পলিকার্বোনেট, PEEK ইত্যাদির মতো ইঞ্জিনিয়ারিং প্লাস্টিকগুলোর কাঠিন্য কম কিন্তু স্থিতিস্থাপকতা বেশি এবং তাপ পরিবাহিতা অত্যন্ত দুর্বল। এই উপাদানগুলো মিলিং করার সময়, ঘর্ষণের ফলে উৎপন্ন তাপ সহজেই ওয়ার্কপিসকে নরম ও বিকৃত করে ফেলে, পাশাপাশি বারের গঠনও একটি উল্লেখযোগ্য সমস্যা।
অতএব, মেশিনিং-এর ক্ষেত্রে উচ্চ-গতি ও স্বল্প-গভীরতার কাটিং প্যারামিটারসহ অত্যন্ত ধারালো কাটিং টুল ব্যবহার করা উচিত এবং এর পাশাপাশি কার্যকর চিপ অপসারণ ও শীতলীকরণ ব্যবস্থা গ্রহণ করা প্রয়োজন।
কার্যকরী ফেস মিলিংয়ের জন্য প্রয়োজনীয় সরঞ্জাম ও যন্ত্রপাতি
শেষ মিল
এন্ড মিল হলো একটি বহু-ধারযুক্ত কাটিং টুল, যার কাটিং ধারগুলো সিলিন্ডারের পৃষ্ঠে এবং প্রান্তীয় তলে অবস্থিত। ফেস মিলিং করার সময় সাধারণত কম অক্ষীয় কাটিং গভীরতা ব্যবহার করা হয়।
এন্ড মিল সরু তল, ধাপযুক্ত পৃষ্ঠতল ইত্যাদি মিলিং করার জন্য অত্যন্ত উপযোগী। এটি বহুমুখী মেশিনিং এবং মোল্ড ফিনিশিং-এ ব্যাপকভাবে ব্যবহৃত হয়।
ফ্লাই কাটার
ফ্লাই কাটার বলতে সাধারণত একটি সাধারণ, ঘরে তৈরি ফেস মিলিং ডিভাইসকে বোঝায়। এর গঠনে, একটি টুল হোল্ডারের প্রান্তে এক বা দুটি ইন্ডেক্সেবল ইনসার্ট স্থাপন করা থাকে। এটি একক-পিস ও স্বল্প-পরিমাণের উৎপাদনে, রক্ষণাবেক্ষণ কর্মশালায়, অথবা বড় ওয়ার্কপিসের উপর স্থানীয় বস মেশিনিং করার ক্ষেত্রে অত্যন্ত ব্যবহারিক।
ব্যবহৃত কাটিং ইনসার্টগুলোর স্বল্পতা এবং অপ্রতিসমতার কারণে ফ্লাইং কাটারগুলোর ভারসাম্য ও দৃঢ়তা তুলনামূলকভাবে দুর্বল হয় এবং এদের কাটিং দক্ষতা ও পৃষ্ঠতলের মসৃণতা সাধারণত স্ট্যান্ডার্ড ফেস মিলগুলোর চেয়ে নিম্নমানের হয়ে থাকে।
শেল মিলস
শেল মিলস হলো অন্যতম সাধারণ এবং বহুল ব্যবহৃত স্ট্যান্ডার্ড ফেস মিলিং টুলগুলোর একটি।
উৎপাদন শিল্পে বড় সমতল পৃষ্ঠ মিলিং করার জন্য শেল মিল হলো সবচেয়ে বেশি ব্যবহৃত যন্ত্র। এর সাধারণ প্রয়োগগুলোর মধ্যে রয়েছে: মেশিন টুল বেড, বক্স পার্টসের সংযোগকারী পৃষ্ঠ, ছাঁচের রেফারেন্স পৃষ্ঠ, বড় প্লেট পার্টসের উপরের পৃষ্ঠ এবং অন্য যেকোনো ক্ষেত্র যেখানে দক্ষতার সাথে একটি সমতল পৃষ্ঠ পাওয়ার প্রয়োজন হয়।

Aফেস মিলিং প্রক্রিয়ার সুবিধাগুলি
উচ্চ মেশিনিং দক্ষতা
ফেস মিলিং কাটারগুলোর ব্যাস সাধারণত বড় হয়, এগুলো দিয়ে বিস্তৃত পরিসরে মেশিনিং করা যায় এবং এতে একাধিক কাটিং দাঁত থাকে যা একই সাথে কাটার কাজে অংশ নেয়, ফলে এর মাধ্যমে ধাতু অপসারণের হার খুব বেশি হয়।
রাফ মেশিনিং পর্যায়ে, ফেস মিলিং পদ্ধতিতে বেশি কাটিং ডেপথ এবং উচ্চ ফিড রেট ব্যবহার করে ওয়ার্কপিসের পৃষ্ঠ থেকে দ্রুত বিপুল পরিমাণ অতিরিক্ত উপাদান অপসারণ করা হয়, যা পরবর্তী প্রক্রিয়াগুলোর জন্য ভিত্তি স্থাপন করে এবং যন্ত্রাংশগুলোর সামগ্রিক মেশিনিং সময় উল্লেখযোগ্যভাবে কমিয়ে আনে। এটি দক্ষ ব্যাচ উৎপাদনের জন্য একটি আদর্শ পছন্দ।

চমৎকার পৃষ্ঠ গুণমান
কাটিংয়ের সময় ফেস মিলিং কাটারের কাটিং দাঁতগুলোর অক্ষীয় এবং রেডিয়াল ওভারল্যাপের কারণে, প্রতিটি পাসে মেশিনিং করা পৃষ্ঠকে একাধিকবার ছাঁটাই করা যায়, ফলে একটি মসৃণ এবং সমতল পৃষ্ঠ পাওয়া যায়।
সূক্ষ্মভাবে গ্রাউন্ড করা কাটিং ইনসার্ট নির্বাচন করে, যুক্তিসঙ্গত কাটিং প্যারামিটার সামঞ্জস্য করে এবং উচ্চ-নির্ভুল মেশিন টুলস ব্যবহার করে খুব সহজেই অত্যন্ত উচ্চ সমতলতা সহনশীলতা এবং চমৎকার পৃষ্ঠতল ফিনিশ অর্জন করা যায়, এমনকি কিছু গ্রাইন্ডিং প্রক্রিয়াও প্রতিস্থাপন করা সম্ভব, যার মাধ্যমে “গ্রাইন্ডিংয়ের পরিবর্তে মিলিং” বাস্তবায়ন করা যায়।
প্রক্রিয়া নমনীয়তা
ফেস মিলিং প্রক্রিয়াটি অত্যন্ত নমনীয়। ভিন্ন ভিন্ন প্রধান বিচ্যুতি কোণ, উপাদান এবং স্লটের ধরনযুক্ত ব্লেড প্রতিস্থাপন করে, একই মেশিন টুল এবং টুল বডি দিয়ে নরম অ্যালুমিনিয়াম অ্যালয় থেকে শুরু করে উচ্চ-কঠিনতা সম্পন্ন কোয়েনচড স্টিল পর্যন্ত বিভিন্ন উপাদানের মেশিনিংয়ের চাহিদা মেটানো সম্ভব।
ফেস মিলিং কেবল ভারী-কাজের রাফ মিলিংই করতে পারে না, বরং উচ্চ-গতির ফিনিশ মিলিংও সম্পন্ন করতে পারে। এটি হেলানো এবং ধাপযুক্ত পৃষ্ঠের মেশিনিংও করতে পারে। একটি প্রক্রিয়ার মাধ্যমেই রাফ থেকে ফিনিশ পর্যন্ত একাধিক পর্যায় সম্পন্ন করা যায়।
যন্ত্র স্থিতিশীলতা
ফেস মিলিং কাটারগুলোর চমৎকার কাঠামোগত দৃঢ়তা এবং স্পিন্ডেলের সাথে একটি সুরক্ষিত সংযোগ থাকে, যা মেশিনিংয়ের সময় কম্পন এবং ঝাঁকুনিকে কার্যকরভাবে দমন করে। এটি ওয়ার্কপিসের বিকৃতি কমাতে সাহায্য করে, ফলে এগুলো পাতলা দেয়ালযুক্ত বা কম দৃঢ়তার উপাদান মেশিনিংয়ের জন্য বিশেষভাবে উপযুক্ত। ফেস মিলিংয়ের অন্তর্নিহিত স্থিতিশীলতা সামঞ্জস্যপূর্ণ এবং অনুমানযোগ্য মেশিনিং মাত্রা নিশ্চিত করে।

ভালো অর্থনৈতিক দক্ষতা
ফেস মিলিং-এ প্রধানত ইনডেক্সেবল ইনসার্ট ব্যবহার করা হয়। টুল বডিটি দীর্ঘ সময় ধরে পুনরায় ব্যবহার করা যায় এবং শুধুমাত্র অপেক্ষাকৃত কম খরচের ইনসার্টগুলো প্রতিস্থাপন করার প্রয়োজন হয়। এটি টুলের দীর্ঘমেয়াদী ব্যবহার খরচ এবং ব্যবস্থাপনা খরচ ব্যাপকভাবে হ্রাস করে এবং সামগ্রিক অর্থনৈতিক সুবিধা বৃদ্ধি করে।
Dফেস মিলিং প্রক্রিয়ার সুবিধাগুলি
উচ্চ মেশিনের প্রয়োজনীয়তা
ফেস মিলিং, বিশেষ করে হেভি-ডিউটি রাফ মিলিং-এর ক্ষেত্রে, প্রচুর পরিমাণে উপাদান অপসারণ করার জন্য একাধিক কাটিং দাঁতকে একই সাথে চালনা করতে হয়, যা একটি বিশাল কাটিং ফোর্স তৈরি করে।
অপর্যাপ্ত শক্তি বা দুর্বল দৃঢ়তার কোনো মেশিন টুলে শক্তিশালী ফেস মিলিং করা হলে, এর ফলে কম্পন, কাটিং টুলের অস্বাভাবিক ক্ষয় এবং এমনকি মেশিন টুলের নির্ভুলতা নষ্ট হওয়ার প্রবল সম্ভাবনা থাকে।
উচ্চতর টুলিং খরচ
দক্ষ ফেস মিলিং অর্জনের জন্য উচ্চ-মানের, বড় ব্যাসের বিশেষায়িত ফেস মিলিং কাটার হেড এবং প্রচুর সংখ্যক ইন্ডেক্সেবল ইনসার্ট প্রয়োজন হয়। এই প্রাথমিক টুল বিনিয়োগ যথেষ্ট বড়।
ফেস মিলিং মেশিনের জন্য প্রায়শই উচ্চ ক্ষমতাসম্পন্ন ও উন্নত মানের সিএনসি মেশিন টুলস বা মেশিনিং সেন্টার স্থাপন করার প্রয়োজন হয় এবং এই সরঞ্জাম কেনার খরচও খুব বেশি।
সমতল পৃষ্ঠে সীমাবদ্ধ
ফেস মিলিং কাটারের প্রধান সুবিধা হলো খোলা এবং প্রশস্ত পৃষ্ঠতল মেশিনিং করার ক্ষমতা। এগুলো দ্রুত উপাদান অপসারণ করতে পারে এবং পৃষ্ঠতলকে সমতল রাখতে পারে। কিন্তু যখন যন্ত্রাংশটিতে জটিল বক্রতা, গভীর ও সংকীর্ণ পকেট, বা তীক্ষ্ণ অভ্যন্তরীণ কোণ থাকে, তখন কাটারটির কার্যকারিতা সীমিত হয়ে পড়ে। টুলটি সাধারণত বড় হয়, তাই এটি ওয়ার্কপিসে আঘাত করতে পারে এবং প্রতিবন্ধকতা সৃষ্টি করতে পারে। এর ফলে, এটি প্রয়োজনীয় স্থানে পৌঁছাতে পারে না এবং পৃষ্ঠতলকে কার্যকরভাবে কাটতে পারে না।
পাতলা দেয়ালের বিকৃতির ঝুঁকি
পাতলা দেয়ালযুক্ত অংশ, সরু টুকরা, বা অপর্যাপ্ত ফিক্সচার সাপোর্টযুক্ত ওয়ার্কপিস মেশিনিং করার সময়, শক্তিশালী রেডিয়াল বা অ্যাক্সিয়াল কাটিং ফোর্স সহজেই ওয়ার্কপিসের ইলাস্টিক ডিফরমেশন বা এমনকি টুলের বিচ্যুতি ঘটাতে পারে। এই সমস্যাগুলোর কারণে ভালো ডাইমেনশনাল অ্যাকুরেসি এবং ফ্ল্যাটনেস বজায় রাখা কঠিন হয়ে পড়ে। অনেক ক্ষেত্রে, এই ডিফরমেশন সংশোধন করার জন্য অংশটিতে কয়েকটি লাইট কাট বা বিশেষ মেশিনিং কৌশলের প্রয়োজন হয়।
কম্পন এবং খচখচ প্রবণ
চওড়া পৃষ্ঠতল মিলিং করার সময় অথবা লম্বা ওভারহ্যাংযুক্ত টুল হোল্ডার ব্যবহার করার সময়, টুল এবং ওয়ার্কপিসের মধ্যে সংযোগ অস্থিতিশীল হয়ে যেতে পারে। এই অস্থিতিশীল অবস্থার কারণে পর্যায়ক্রমিক কম্পন সহজেই দেখা দেয়। এই কম্পন কাটিংয়ের মসৃণতা, পৃষ্ঠতলের গুণমান এবং টুলের আয়ুকে প্রভাবিত করে।
এই ধরনের কম্পন কেবল পৃষ্ঠতলের গুণমানকে মারাত্মকভাবে নষ্ট করে এবং সুস্পষ্ট কম্পন চিহ্ন রেখে যায় তাই নয়, বরং এটি টুলের ক্ষয়কেও ত্বরান্বিত করে এবং এমনকি ভাঙনের কারণও হয়, যা মেশিনিংয়ের নির্ভুলতা ও নিরাপত্তার জন্য হুমকি সৃষ্টি করে।
ফেস মিলিং বনাম পেরিফেরাল মিলিং: মূল পার্থক্যসমূহ ব্যাখ্যা করা হলো
| তুলনার মাত্রা | ফেস মিলিং | পেরিফেরাল মিলিং |
| মৌলিক সংজ্ঞা | টুলের অক্ষের সাথে লম্ব একটি তল তৈরি করতে কাটারের পৃষ্ঠতল এবং পরিধি ব্যবহার করা হয়। | টুলের অক্ষের সমান্তরাল পৃষ্ঠতল, যেমন প্রোফাইল বা প্রান্ত, মেশিনিং করার জন্য পরিধিস্থিত দাঁতগুলো ব্যবহার করা হয়। |
| সরঞ্জাম প্রকার | ফেস মিল (ডিস্ক-টাইপ কাটার), যার পৃষ্ঠ এবং পরিধিতে ইনসার্ট রয়েছে। | এন্ড মিল, স্ল্যাব মিল ইত্যাদি, যেগুলোর কাটিং এজ প্রধানত পরিধি বরাবর থাকে। |
| পৃষ্ঠতল উৎপাদিত | সমতল পৃষ্ঠতল (অনুভূমিক তল, ধাপ ইত্যাদি)। | উল্লম্ব দেয়াল, খাঁজ, বাঁকানো পৃষ্ঠতল ইত্যাদি। |
| প্রাথমিক উদ্দেশ্য | দক্ষতার সাথে বড় ও সমতল পৃষ্ঠতল তৈরি করুন। | মেশিনের প্রোফাইল, খাঁজ বা জটিল ত্রিমাত্রিক বৈশিষ্ট্য। |
| চিরাচরিত আবেদন | মেশিন টেবিল, হাউজিং ফেস, মোল্ড পারটিং সারফেস ইত্যাদি। | কীওয়ে, গিয়ারের দাঁত, পকেট, যন্ত্রাংশের আকৃতি ইত্যাদি। |
| কর্তন বলের বৈশিষ্ট্য | উচ্চতর অক্ষীয় বল ওয়ার্কপিসকে টেবিলের দিকে চাপ দেয়, যা সাধারণত অধিক স্থিতিশীল। | উচ্চতর রেডিয়াল বলের কারণে টুলের বিচ্যুতি এবং কম্পনের প্রবণতা বেশি থাকে। |
| সারফেস গুণ | সাধারণত আরও বেশি সমতলতা এবং মসৃণ ফিনিশ পাওয়া যায়। | যন্ত্রের দাগ বা ঢেউ থাকতে পারে; আরও ভালো ফিনিশের জন্য সূক্ষ্ম সমন্বয়ের প্রয়োজন। |

ফেস মিলিং-এর সাধারণ সমস্যা এবং তার সমাধান
নিম্নমানের পৃষ্ঠতল
মেশিন করা পৃষ্ঠে নিয়মিত কম্পন রেখা দেখা যায়; এটি অস্বাভাবিকভাবে অমসৃণ, এতে আঁচড় বা অমসৃণতা রয়েছে।
সমাধান
- দৃঢ়তা বৃদ্ধি করুন: আরও পুরু ও শক্তিশালী ছুরির হাতল বেছে নিন; ওয়ার্কপিস এবং ফিক্সচারের দৃঢ়তা নিশ্চিত করুন।
- প্যারামিটার সমন্বয় করুন: অনুনাদী কম্পাঙ্ক ভাঙতে কাটিং স্পিড, ফিড রেট বা কাটিং ডেপথ পরিবর্তন করুন; অপ্রতিসম কাটিং প্রস্থ বা পরিবর্তনশীল গতির কাটিং পদ্ধতি অবলম্বন করুন।
সংক্ষিপ্ত সরঞ্জাম জীবন
ব্লেডটি তার প্রত্যাশিত আয়ুষ্কাল শেষ হওয়ার আগেই মারাত্মকভাবে ক্ষয়প্রাপ্ত, ফাটা বা ক্ষতিগ্রস্ত হয়েছে।
সমাধান
- প্যারামিটার অপ্টিমাইজ করুন: ওয়ার্কপিসের উপাদান এবং ব্লেডের প্রস্তাবিত মানের উপর ভিত্তি করে উপযুক্ত লিনিয়ার স্পিড ও ফিড রেট নির্বাচন করুন। “লো-স্পিড লাইট কাটিং”-এর কারণে সৃষ্ট ঘর্ষণ এড়িয়ে চলুন।
- জমে থাকা ধার মোকাবেলা: কাটার গতি বাড়ান; ধনাত্মক রেক অ্যাঙ্গেলযুক্ত ধারালো ব্লেড ব্যবহার করুন; কুল্যান্টের পিচ্ছিলতা বাড়ান।
দুর্বল সমতলতা
প্রক্রিয়াজাত তলটি অমসৃণ, যার মাঝখানে একটি অবনমন এবং কিনারাগুলিতে উঁচু অংশ রয়েছে, অথবা একাধিকবার যন্ত্র চালানোর মাঝে স্পষ্ট জোড়ের দাগ দেখা যায়।
সমাধান
- বিকৃতি হ্রাস করুন: অধিক দৃঢ়তা সম্পন্ন টুল ও টুল হোল্ডার নির্বাচন করুন; মেশিনিংয়ের সময় ওয়ার্কপিসের বিকৃতি রোধ করতে ক্ল্যাম্পিং পদ্ধতিকে অপ্টিমাইজ করুন।
- মেশিন টুলটি ক্যালিব্রেট করুন: নিয়মিত স্পিন্ডেলের উল্লম্বতা পরিদর্শন ও সামঞ্জস্য করুন।
বুর এবং প্রান্তের ভাঙন
টুল দিয়ে ওয়ার্কপিস কেটে বের করার সময় এর কিনারায় বুর বা পদার্থের ভাঙন ঘটে।
সমাধান
- কাটিং পদ্ধতি পরিবর্তন করুন: ধারটি কেটে ফেলার আগে ফিড রেট সামান্য কমিয়ে দিন।
- কাটার সরঞ্জাম উন্নত করুন: সঠিক রেক অ্যাঙ্গেলযুক্ত ধারালো ব্লেড ব্যবহার করুন; নিশ্চিত করুন যে কাটার সরঞ্জামটি সর্বদা কাটার জন্য উপযুক্ত অবস্থায় আছে এবং ক্ষয়প্রাপ্ত ব্লেড ব্যবহার করা থেকে বিরত থাকুন।
- প্রক্রিয়া যোগ করুন: নির্দিষ্ট ডিবারিং পদ্ধতির ব্যবস্থা করুন।
Aফেস মিলিং প্রক্রিয়ার প্রয়োগ
সাধারণ যন্ত্রপাতি
বৃহৎ আকারের যন্ত্রপাতি হলো সেই ক্ষেত্র যেখানে ফেস মিলিং সবচেয়ে ব্যাপকভাবে প্রয়োগ করা হয়। এটি প্রধানত বিভিন্ন ধরণের মেশিন টুলের বেড, ওয়ার্কটেবিল এবং গাইড রেল স্থাপন পৃষ্ঠতল মেশিনিং করার জন্য ব্যবহৃত হয়।
মোটরগাড়ি শিল্প
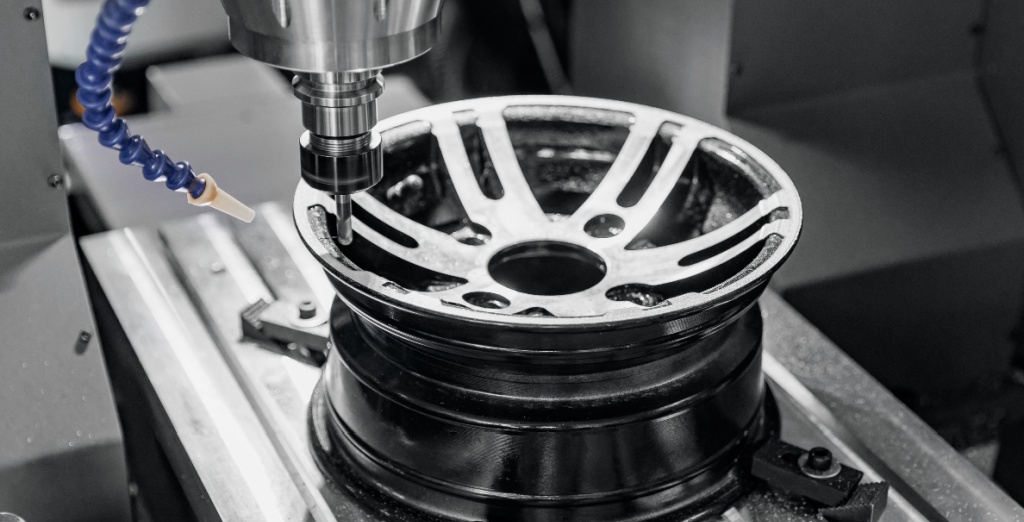
মোটরগাড়ি শিল্পে, ইঞ্জিনের সিলিন্ডার ব্লক ও সিলিন্ডার হেডের সংযোগকারী পৃষ্ঠতল, ট্রান্সমিশন কেস এবং চ্যাসিস ফ্রেমের স্থাপন তলগুলোকে মেশিনিং করার জন্য ফেস মিলিং ব্যবহার করা হয়।
রেল পরিবহনে, গুরুত্বপূর্ণ ভারবাহী অংশগুলিতে নিখুঁত সমতল পৃষ্ঠ তৈরি করতে ফেস মিলিং ব্যবহার করা হয়। এর মধ্যে রয়েছে দ্রুতগতির লোকোমোটিভের বগি, ইঞ্জিনের ভিত্তি এবং অন্যান্য প্রধান কাঠামোগত উপাদান। এই প্রক্রিয়াটি কঠিন পরিচালন পরিস্থিতিতে স্থিতিশীলতা, শক্তি এবং সঠিক সংযোজন নিশ্চিত করতে সহায়তা করে।
ছাঁচ উত্পাদন শিল্প
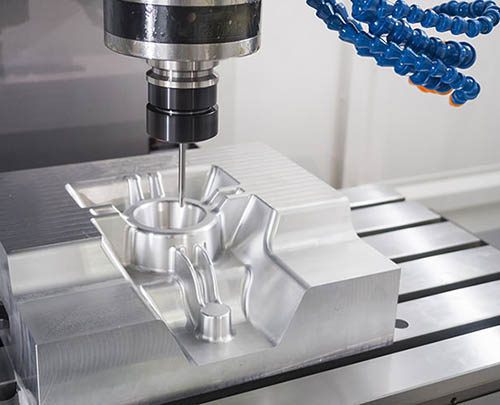
ছাঁচ উৎপাদন মূলত ফেস মিলিং-এর উপর নির্ভরশীল। ছাঁচের বিভাজন পৃষ্ঠকে মেশিনিং করার জন্য ফেস মিলিং ব্যবহার করা হয়। এই তলের গুণমান সরাসরি পণ্যের নির্ভুলতা এবং ছাঁচের কার্যকাল নির্ধারণ করে।
মোল্ড বেস এবং টেমপ্লেটের রেফারেন্স সারফেস মেশিনিং করার জন্যও ফেস মিলিং ব্যবহার করা হয়। হাই-স্পিড হার্ড মিলিং প্রযুক্তি প্রায়শই গ্রহণ করা হয়, কারণ এর জন্য সারফেস ফিনিশ, ফ্ল্যাটনেস এবং মেশিনিং দক্ষতার ক্ষেত্রে অত্যন্ত উচ্চ মানের প্রয়োজনীয়তা রয়েছে।
মহাকাশ
মহাকাশ শিল্পে, উইং রিব, বাল্কহেড এবং স্কিন প্যানেলের সংযোগকারী পৃষ্ঠতলগুলোকে মেশিনিং করার জন্য ফেস মিলিং ব্যবহার করা হয়। এটি ইঞ্জিন মাউন্টিং বেস এবং মহাকাশযানের কাঠামোগত যন্ত্রাংশের সূক্ষ্ম ইন্টারফেস পৃষ্ঠতলেও প্রয়োগ করা হয়। এই পৃষ্ঠতলগুলোকে অত্যন্ত উচ্চ নির্ভুলতার প্রয়োজনীয়তা পূরণ করতে হয়, তাই এই প্রক্রিয়াটি মহাকাশ উৎপাদনে একটি গুরুত্বপূর্ণ পদক্ষেপ।
কেন নোবেলকে আপনার পছন্দ হিসেবে বেছে নেবেন মুখ মিল মেশিনিং সরবরাহকারী
নোবেল-এর ফেস মিলিং প্রক্রিয়াটি ধাতু এবং প্লাস্টিক উভয় অংশের জন্য উচ্চ-নির্ভুল ও উচ্চ-দক্ষ পৃষ্ঠতল মেশিনিং প্রদানের উদ্দেশ্যে ডিজাইন করা হয়েছে। আমরা দৃঢ় স্পিন্ডল এবং উচ্চ-মানের ইনডেক্সেবল ফেস মিলিং মেশিন দ্বারা সজ্জিত উন্নত সিএনসি মিলিং মেশিন ব্যবহার করি, যা চমৎকার পুনরাবৃত্তিযোগ্যতার সাথে সমতল, মসৃণ এবং অভিন্ন আকারের পৃষ্ঠতল তৈরি করতে পারে।
নোবেল প্রতিটি প্রকল্পের উপাদান এবং টলারেন্সের প্রয়োজনীয়তার উপর ভিত্তি করে সবচেয়ে উপযুক্ত কাটার ব্যাস, ইনসার্ট জ্যামিতি, কাটিং প্যারামিটার এবং টুলিং কৌশল নির্বাচন করে।
নোবেল তার শক্তিশালী সক্ষমতা, স্থিতিশীল মেশিনিং কৌশল এবং কঠোর মান পরিদর্শনের মাধ্যমে সকল যন্ত্রাংশের পৃষ্ঠের ধারাবাহিক মান নিশ্চিত করে স্বল্প ও বৃহৎ উভয় প্রকারের উৎপাদন আদেশই সামলাতে পারে।
বিবরণ
ফেস মিলিং দ্বারা কোন কোন উপাদান মেশিনিং করা যায়?
ফেস মিলিং পদ্ধতিতে অ্যালুমিনিয়াম, স্টেইনলেস স্টিল, কার্বন স্টিল, পিতল, তামা, টাইটানিয়াম এবং ইঞ্জিনিয়ারিং প্লাস্টিকসহ অনেক উপকরণ মেশিনিং করা যায়। প্রতিটি উপকরণের কাঠিন্য এবং মেশিনিংযোগ্যতার উপর ভিত্তি করে সঠিক টুল নির্বাচন এবং কাটিং প্যারামিটার সামঞ্জস্য করা হয়।
ফেস মিলিং এবং এন্ড মিলিং এর মধ্যে পার্থক্য কী?
ফেস মিলিং পদ্ধতিতে চওড়া ও সমতল পৃষ্ঠতল মেশিনিং করার জন্য বড় ব্যাসের কাটার ব্যবহার করা হয়। এর প্রধান লক্ষ্য হলো ভালো সমতলতা এবং উচ্চ দক্ষতা অর্জন করা। অন্যদিকে, এন্ড মিলিং পদ্ধতিতে পকেট, স্লট এবং আরও জটিল আকৃতি কাটার জন্য ছোট টুল ব্যবহার করা হয়। এটি মূলত ওয়ার্কপিসের উপর বিস্তারিত কনট্যুরিং এবং সুনির্দিষ্ট বৈশিষ্ট্য তৈরির জন্য ব্যবহৃত হয়।
কোন কোন বিষয় ফেস মিলিং অপারেশনের গুণমানকে প্রভাবিত করে?
টুলের জ্যামিতি, স্পিন্ডল গতি, ফিড রেট, কাটের গভীরতা, মেশিনের দৃঢ়তা, কুল্যান্টের ব্যবহার এবং ওয়ার্কপিস ক্ল্যাম্পিংয়ের স্থিতিশীলতা।
ফেস মিলিংয়ের সাধারণ প্রয়োগগুলো কী কী?
মোটরগাড়ি, মহাকাশ, যন্ত্রপাতি, ছাঁচ নির্মাণ এবং সূক্ষ্ম যন্ত্রাংশ তৈরিতে ফেস মিলিং ব্যাপকভাবে ব্যবহৃত হয়।
ফেস মিলিং-এ কীভাবে একটি ভালো পৃষ্ঠতল ফিনিশ অর্জন করা যায়?
মসৃণ পৃষ্ঠতল পেতে ধারালো কাটিং ইনসার্ট ব্যবহার করা জরুরি। ফিড রেট সঠিকভাবে সেট করতে হবে এবং মেশিনিং চলাকালীন কাটারকে অবশ্যই স্থিতিশীল রাখতে হবে। সঠিক টুল পাথ নির্বাচন করাও ফলাফল উন্নত করতে সাহায্য করে। সর্বোত্তম পৃষ্ঠতলের গুণমানের জন্য, কম ফিড রেট এবং কম গভীরতার কাট ব্যবহার করে একটি পৃথক ফিনিশিং পাস করার পরামর্শ দেওয়া হয়।







