
ডাই কাস্টিং ওভারভিউ
ডাই কাস্টিং হলো ইঞ্জিন ব্লক থেকে শুরু করে দরজার হাতল পর্যন্ত ছোট-বড় বিভিন্ন জিনিস তৈরির একটি দ্রুত, নির্ভুল এবং পুনরাবৃত্তিযোগ্য ধাতু উৎপাদন কৌশল। ডাই-কাস্ট করা উপাদানগুলোর পৃষ্ঠতলের মান উন্নত হয় এবং এতে বিভিন্ন অলৌহ ধাতু ব্যবহার করা যায়।
ডাই কাস্টিং সাধারণত উচ্চ প্রারম্ভিক খরচের কারণে বৃহৎ পরিসরে উৎপাদনের জন্য ব্যবহৃত হয়। এক্ষেত্রে, উৎপাদনের ব্যাপকতা যন্ত্রপাতি ও টুলিংয়ের উচ্চতর খরচ পুষিয়ে দেয়। নিম্নলিখিত বিষয়গুলো নোবেল-এর গ্রাহকদের জন্য বিশেষ ডাই-কাস্টিং বিকল্প প্রদান করে।
এই নিবন্ধে মেটাল ডাই কাস্টিং নিয়ে বিস্তারিতভাবে আলোচনা করা হয়েছে এবং এর সংজ্ঞা, প্রকারভেদ, উপযুক্ত উপকরণ, পৃষ্ঠতল মসৃণকরণ, প্রয়োগক্ষেত্র এবং সেরা ডাই কাস্টিং পরিষেবা কীভাবে নির্বাচন করতে হয়, তা তুলে ধরা হয়েছে।
ডাই কাস্টিং কী?
ডাই কাস্টিং একটি উৎপাদন কৌশল যা মাত্রার দিক থেকে অত্যন্ত নির্ভুল এবং সুনির্দিষ্ট ধাতব পণ্য তৈরি করে। এটি প্লাস্টিক উৎপাদনে ব্যবহৃত ইনজেকশন মোল্ডিং পদ্ধতির অনুরূপ। এই পদ্ধতিতে, সাধারণত ম্যাগনেসিয়াম, জিঙ্ক বা অ্যালুমিনিয়ামের মতো অলৌহ ধাতুর সংকর গলিত ধাতুকে তীব্র চাপে একটি ছাঁচে পাম্প করা হয়, যা একটি পুনঃব্যবহারযোগ্য ইস্পাতের ছাঁচ। ০.৭ থেকে ৭০০ মেগাপ্যাসকেল (MPa) পর্যন্ত চাপে গলিত ধাতুকে ছাঁচের মধ্যে ঠেলে দেওয়া হয় এবং এটি জমাট বেঁধে একটি ধাতব ঢালাইয়ে পরিণত হয়। তৈরি পণ্যকে কাঙ্ক্ষিত আকার দেওয়ার জন্য ছাঁচ তৈরি করা হয়।
ডাই কাস্টিং পদ্ধতিতে দুটি অংশে বিভক্ত একটি ছাঁচ ব্যবহার করা হয়, যাকে ‘ক্যাপ মোল্ড’ এবং ‘ইজেক্টর মোল্ড’ বলা হয়, এবং এই দুটি অংশকে একসাথে আটকানো থাকে। ইনজেকশনের আগে ছাঁচটিতে একটি রিলিজ এজেন্ট (মুক্তকারী উপাদান) দিয়ে প্রলেপ দেওয়া হয়। একটি হাইড্রোলিক বা যান্ত্রিক প্রেস ব্যবহার করে গলিত ধাতুকে ছাঁচের গহ্বরে প্রবেশ করানো হয়। ধাতু ঠান্ডা হয়ে গেলে, দুটি অংশ আলাদা হয়ে যায় এবং জমাট বাঁধা অংশটি (কাস্টিং) বের করে দেওয়া হয়। কাস্টিংগুলো অত্যন্ত নিখুঁতভাবে ছাঁচের আকৃতি এবং পৃষ্ঠতলের মসৃণতা বজায় রাখে এবং এর জন্য ন্যূনতম পোস্ট-প্রসেসিংয়ের প্রয়োজন হয়। ডাই কাস্টিং পদ্ধতিতে চমৎকার পৃষ্ঠতলযুক্ত জটিল অংশ তৈরি করা যায় এবং এটি গাড়ির কেসিং, বৈদ্যুতিক যন্ত্রাংশ এবং খেলনার জন্য ব্যবহৃত হয়। এই প্রক্রিয়াটি শিট মেটাল স্ট্যাম্পিং, ফোর্জিং এবং অন্যান্য কাস্টিং কৌশলের সাথেও একত্রিত করা যেতে পারে।
ডাই কাস্টিং কিভাবে কাজ করে?
ডাই কাস্টিং হলো একটি উৎপাদন কৌশল যা দিয়ে অত্যন্ত নিখুঁত ও বিস্তারিত ধাতব বস্তু তৈরি করা হয়। এই পদ্ধতিতে সাধারণত ম্যাগনেসিয়াম, জিঙ্ক বা অ্যালুমিনিয়ামের মতো গলিত ধাতুকে প্রচণ্ড চাপে একটি ডাই বা ছাঁচের গহ্বরে পাম্প করা হয়। ডাইয়ের ভেতরে দ্রুত জমাট বেঁধে ছাঁচের আকার ধারণ করার পর, গলিত ধাতুটিকে একটি তৈরি বস্তু হিসেবে বের করে দেওয়া হয়। এর ধাপগুলো হলো:

1. ছাঁচ প্রস্তুতি
ডাই প্রস্তুত করা, যা কভার ডাই এবং ইজেক্টর ডাই-এ বিভক্ত, এই পদ্ধতির প্রথম ধাপ। সাধারণত শক্ত ইস্পাত দিয়ে নির্মিত এই ডাইগুলোর উদ্দেশ্য হলো চূড়ান্ত পণ্যকে সঠিক আকৃতি দেওয়া।
২. ছাঁচ আটকানো
ডাইয়ের দুটি অংশকে একসাথে আটকে একটি বদ্ধ ছাঁচের গহ্বর তৈরি করা হয়, যা ইনজেকশনের সময় উচ্চ চাপ সহ্য করতে পারে।
3. ইনজেকশন
প্রস্তুতি পর্বের পর, গলিত ধাতু একটি চুল্লি থেকে নিচের দিকে মুখ করা স্প্রু-এর মাধ্যমে ডাই-এর মধ্যে ঢালা হয়। এই কাজটি হাতে করে বা স্বয়ংক্রিয় ল্যাডেল ব্যবহার করে করা যেতে পারে, তবে এতে ধাতু সরানোর জন্য মাধ্যাকর্ষণ শক্তি ব্যবহার করা হয়। কোনো অতিরিক্ত বল বা চাপ প্রয়োগ করা হয় না। তরল ধাতুটিকে একটি উল্লম্ব অবস্থান থেকে ডাই-এর মধ্যে প্রবেশ করানো হয় এবং মাধ্যাকর্ষণের স্বাভাবিক টানে এটি নিচের দিকে ঢালাইয়ের মধ্যে প্রবাহিত হয়। উচ্চ চাপ এড়ানোর ফলে আলোড়ন কমে যায়, যা ছিদ্রযুক্ততা প্রতিরোধে সাহায্য করে। এর ফলে আরও মসৃণ উপাদান এবং যন্ত্রাংশ তৈরি হয়।
4. কুলিং এবং সলিডিফিকেশন
ছাঁচের গহ্বর পূর্ণ হয়ে গেলে, গলিত ধাতুটি ডাই-এর শীতল পৃষ্ঠের সংস্পর্শে এসে দ্রুত ঠান্ডা হয়ে কঠিন হয়ে যায়। ডাই-এর ভেতরের শীতলীকরণ প্রণালীগুলোর মাধ্যমে কঠিনীভবন প্রক্রিয়াটি ত্বরান্বিত হয় এবং তাপ নিঃসরণ সহজতর হয়।
5. ইজেকশন
গ্র্যাভিটি ডাই কাস্টিং মেশিনে ঢালাই প্রক্রিয়া সম্পন্ন হওয়ার পর, এটিকে ঠান্ডা হওয়ার জন্য পর্যাপ্ত সময় দেওয়া হয়। এরপর, ডাই-এর দুটি অংশ আনক্ল্যাম্প করে খোলা হয় এবং ঢালাই করা অংশগুলো সাবধানে বের করে নেওয়া হয়। এগুলো হাত দিয়ে বের করা যেতে পারে, অথবা কিছু ক্ষেত্রে, ঢালাই করা অংশটিকে নিরাপদে মেশিন থেকে বের করে দেওয়ার জন্য ইজেক্টর পিন ব্যবহার করা হয়।
6. ছাঁটাই এবং সমাপ্তি
ডাই থেকে কোনো অংশ বের করার পর, পার্টিং লাইন বরাবর অতিরিক্ত উপাদান থাকতে পারে যা ফ্ল্যাশ নামে পরিচিত। এই ফ্ল্যাশ অপসারণ করার জন্য, অংশটি একটি ট্রিমিং প্রক্রিয়ার মধ্য দিয়ে যায়, যা ম্যানুয়ালি বা স্বয়ংক্রিয় সরঞ্জামের সাহায্যে করা যেতে পারে। কাঙ্ক্ষিত চূড়ান্ত পণ্যটি পাওয়ার জন্য মেশিনিং, পলিশিং বা সারফেস ট্রিটমেন্টের মতো অতিরিক্ত ফিনিশিং প্রক্রিয়া প্রয়োগ করা যেতে পারে।

ডাই কাস্টিংয়ের সুবিধা এবং অসুবিধা
ডাই কাস্টিংয়ের সুবিধাগুলি
1. কম খরচ:
ডাই-কাস্ট উপাদানগুলো বৃহৎ পরিমাণে উৎপাদনেও ধারাবাহিক গুণমান নিশ্চিত করে এবং তুলনামূলকভাবে কম ব্যয়বহুল। আংশিক বা সম্পূর্ণ স্বয়ংক্রিয় প্রক্রিয়াগুলোর ফলে শ্রম ব্যয় হ্রাস পায়।
2. উচ্চ দক্ষতা
ছাঁচের গহ্বর পূর্ণ হয়ে গেলে, গলিত ধাতুটি ডাই-এর শীতল পৃষ্ঠের সংস্পর্শে এসে দ্রুত ঠান্ডা হয়ে কঠিন হয়ে যায়। ডাই-এর ভিতরের শীতলীকরণ নালীগুলির মাধ্যমে কঠিনীভবন প্রক্রিয়াটি ত্বরান্বিত হয় এবং তাপ নির্গমন সহজতর হয়।
৩. জটিল আকৃতি এবং পাতলা দেয়াল
ডাই কাস্টিং পদ্ধতিতে জটিল আকৃতির এবং ২৫ গ্রাম থেকে ২৫ কেজি পর্যন্ত ওজনের যন্ত্রাংশ তৈরি করা যায়। অন্যান্য উৎপাদন পদ্ধতি ব্যবহার করে এই যন্ত্রাংশগুলো তৈরি করা কঠিন বা ব্যয়বহুল হতে পারে। এটি ০.৩৮ মিমি-এর মতো পাতলা দেয়ালযুক্ত যন্ত্রাংশও তৈরি করতে পারে, যা শক্তি বজায় রেখে ওজন কমায়।
৪. মাত্রিক নির্ভুলতা এবং সামঞ্জস্য
ডাই কাস্টিংয়ের মাধ্যমে চমৎকার মাত্রিক নির্ভুলতা এবং পুনরুৎপাদনযোগ্যতা পাওয়া যায়। সুগঠিত ডাই মোল্ডগুলো কঠোর টলারেন্স এবং যন্ত্রাংশের সামঞ্জস্যপূর্ণ মাত্রা নিশ্চিত করে। তাই, যেসব ক্ষেত্রে ধ্রুবক এবং নিখুঁত যন্ত্রাংশ প্রয়োজন, সেসব ক্ষেত্রে ডাই কাস্টিং উপযুক্ত।
৫. ভালো পৃষ্ঠতল ফিনিশ
ডাই কাস্টিং পদ্ধতিতে মসৃণ পৃষ্ঠ, সূক্ষ্ম বিবরণ এবং -০.৮–৩.২ μm Ra পৃষ্ঠতল ফিনিশযুক্ত যন্ত্রাংশ তৈরি করা হয়। কাঙ্ক্ষিত পৃষ্ঠতল গঠন তৈরির জন্য ছাঁচটি ডিজাইন করা যেতে পারে, যার ফলে অতিরিক্ত পৃষ্ঠতল ফিনিশিং প্রক্রিয়ার প্রয়োজনীয়তা হ্রাস পায়।
6. উপাদান বহুমুখিতা
ডাই কাস্টিং-এ পিতল, দস্তা, ম্যাগনেসিয়াম এবং অ্যালুমিনিয়ামের মতো অনেক উপাদান ব্যবহার করা যেতে পারে। প্রতিটি উপাদানেরই নিজস্ব গুণাবলী রয়েছে, যেমন ক্ষয় প্রতিরোধ ক্ষমতা, হালকা ওজন বা উচ্চ শক্তি, যার ফলে কোনো নির্দিষ্ট প্রয়োগের চাহিদার উপর ভিত্তি করে উপাদান নির্বাচন করা সম্ভব হয়।

ডাই কাস্টিংয়ের অসুবিধাগুলি
উচ্চ প্রাথমিক টুলিং খরচ:
ডাই কাস্টিংয়ের জন্য জটিল ও নিখুঁতভাবে নির্মিত ছাঁচ তৈরি করতে হয়, যা তৈরি ও উৎপাদন করা ব্যয়বহুল হতে পারে। বিশেষ করে প্রোটোটাইপ বা স্বল্প পরিসরের উৎপাদনের ক্ষেত্রে টুলিংয়ের খরচ একটি বড় বাধা হয়ে দাঁড়াতে পারে।
সীমিত আকার এবং ওজনের পরিসর:
সাধারণত, ছোট থেকে মাঝারি আকারের যন্ত্রাংশের জন্য ডাই কাস্টিং উপযুক্ত। ডাই কাস্টিং মেশিনের আকার ও ধারণক্ষমতার সীমাবদ্ধতার কারণে বড় এবং ভারী যন্ত্রাংশের জন্য অন্যান্য উৎপাদন কৌশল ব্যবহারের প্রয়োজন হতে পারে।
সচ্ছিদ্রতা এবং সংকোচনঃ
ডাই কাস্টিং প্রক্রিয়ায় তরল ধাতুর দ্রুত শীতলীকরণ ও কঠিনীভবনের কারণে বস্তুটিতে ছিদ্র বা সংকোচনজনিত ত্রুটি দেখা দিতে পারে। এই ত্রুটিগুলোর কারণে কাস্টিংগুলোর যান্ত্রিক গুণাবলী এবং কাঠামোগত অখণ্ডতা বিপন্ন হতে পারে। এই সমস্যাগুলো কমাতে যথাযথ নকশা বিবেচনা এবং প্রক্রিয়া ব্যবস্থাপনা প্রয়োজন।
ডিজাইনের সীমাবদ্ধতা:
ডাই কাস্টিং-এর সহজাত বৈশিষ্ট্যগুলোর জন্য নির্দিষ্ট নকশার সীমাবদ্ধতা প্রয়োজন। উদাহরণস্বরূপ, সমজাতীয় ফিলিঙ এবং জমাটবদ্ধতা নিশ্চিত করতে, ঢালাই করা অংশগুলোর দেয়ালের পুরুত্ব অভিন্ন হওয়া উচিত। আন্ডারকাট এবং জটিল অভ্যন্তরীণ উপাদানগুলোর জন্যও অতিরিক্ত নকশা ভাবনা বা ঢালাই-পরবর্তী পদ্ধতির প্রয়োজন হতে পারে।
এর বহুবিধ সুবিধার কারণে ডাই কাস্টিং একটি বহুল ব্যবহৃত উৎপাদন প্রক্রিয়া হিসেবে রয়ে গেছে। উৎপাদকরা তাদের পণ্যের নির্দিষ্ট প্রয়োজনীয়তাগুলো সতর্কতার সাথে বিবেচনা করে নির্ধারণ করেন যে, তাদের উৎপাদনের চাহিদা পূরণের জন্য ডাই কাস্টিং উপযুক্ত বিকল্প হবে কি না।
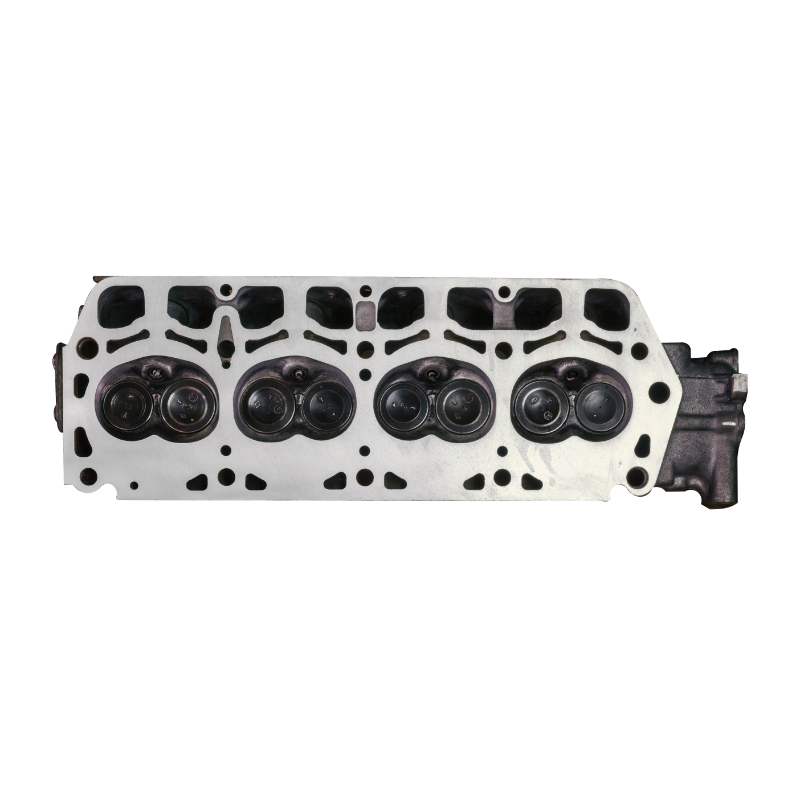
ডাই কাস্টিং প্রক্রিয়ার প্রয়োগ
শক্তিশালী ও অভিযোজনযোগ্য ডাই কাস্টিং পদ্ধতি ব্যবহার করে ইঞ্জিনের যন্ত্রাংশ এবং ইলেকট্রনিক্স হাউজিং উভয়ই তৈরি করা যায়। ডাই কাস্টিংয়ের বিস্তৃত নির্মাণ ক্ষেত্র, বিভিন্ন ধরণের উপকরণের বিকল্প এবং জটিল, পুনরাবৃত্তিযোগ্য ও পাতলা দেয়ালযুক্ত যন্ত্রাংশ তৈরির ক্ষমতা এর বহুবিধ সুবিধার মধ্যে কয়েকটি।
১. মোটরগাড়ি শিল্পে ডাই কাস্টিং
যেহেতু অ্যালুমিনিয়াম ডাই কাস্টিংয়ের মাধ্যমে গিয়ারবক্স কেস, ইঞ্জিন ব্র্যাকেট এবং হাইড্রোলিক সিলিন্ডারের মতো হালকা যন্ত্রাংশ তৈরি করা যায়, তাই এটি স্বয়ংচালিত যানবাহন খাতে ব্যাপকভাবে ব্যবহৃত হয়। ম্যাগনেসিয়াম ডাই কাস্টিং প্যানেল এবং সিট ফ্রেমের জন্য উপযোগী, অন্যদিকে জিঙ্ক ডাই কাস্টিং জ্বালানি, ব্রেক এবং পাওয়ার স্টিয়ারিংয়ের যন্ত্রাংশের জন্য উপযুক্ত।

২. মহাকাশ শিল্পে ডাই কাস্টিং
ডাই কাস্টিং মহাকাশ খাতের জন্য অপরিহার্য, কারণ এর মাধ্যমে উন্নত মানের জটিল ও হালকা যন্ত্রাংশ তৈরি করা যায়। মহাকাশযান নির্মাতারা এই উৎপাদন কৌশলটি বেছে নেন এর ব্যয়-সাশ্রয়ীতা এবং শিল্পের কঠোর মানদণ্ড পূরণের সক্ষমতার কারণে।
৩. চিকিৎসা শিল্পে ডাই কাস্টিং
মহাকাশ এবং চিকিৎসা শিল্পে ডাই কাস্টিং গুরুত্বপূর্ণ। এর মাধ্যমে হালকা ও উচ্চ মানের যন্ত্রাংশ তৈরি হয় যা শিল্পের কঠোর মানদণ্ড পূরণ করে। অত্যাবশ্যকীয় উপাদান উৎপাদনের জন্য এই কৌশলটি বিশেষভাবে ব্যবহৃত হয়।
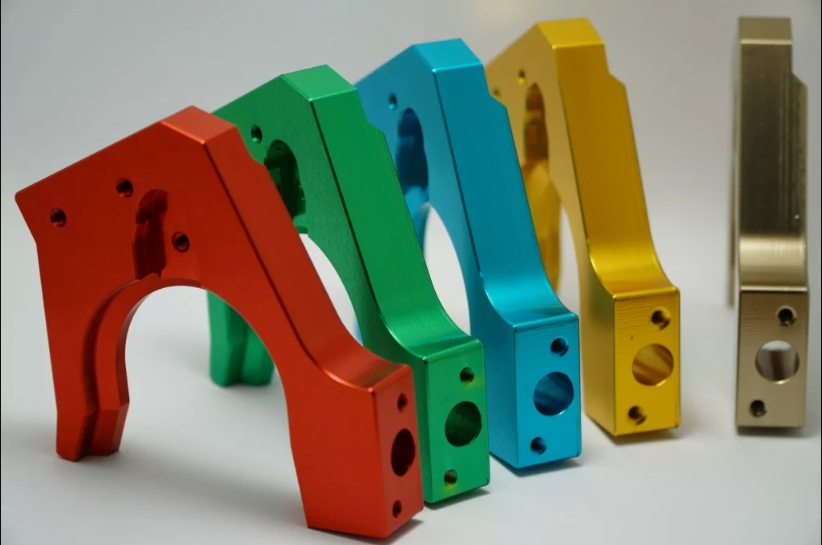
৪. শক্তি শিল্পে ডাই কাস্টিং
শক্তি খাতের জন্য ডাই কাস্টিং গুরুত্বপূর্ণ, কারণ এর মাধ্যমে হিট এক্সচেঞ্জার, ফুয়েল সেল, বৈদ্যুতিক উপাদান, নবায়নযোগ্য শক্তি ব্যবস্থা এবং শক্তি সঞ্চয় ব্যবস্থাসহ অন্যান্য ক্ষেত্রে নির্ভুল, দীর্ঘস্থায়ী ও উচ্চ-মানের যন্ত্রাংশ উৎপাদন করা সম্ভব হয়। শক্তি খাতে এই প্রক্রিয়াটি একটি সুবিধাজনক উৎপাদন পদ্ধতি, কারণ এটি কর্মক্ষমতা, দক্ষতা এবং ব্যয়-সাশ্রয়ের ক্ষেত্রে শিল্পের চাহিদা মেটাতে পারে।
ডাই কাস্টিং পার্টস কীভাবে তৈরি করবেন?
ডাই কাস্টিং প্রক্রিয়ার প্রকারভেদ
হট-চেম্বার ডাই কাস্টিং প্রক্রিয়া (হট কাস্টিং)
হট ডাই বা গুজনেক কাস্টিং পদ্ধতি হলো হট চেম্বার কৌশলেরই অপর নাম। এই পদ্ধতিটি কম গলনাঙ্কের ধাতুগুলির জন্য ব্যবহৃত হয়, যেগুলি ডিপড প্লাঞ্জার অ্যাসেম্বলিকে রাসায়নিকভাবে ক্ষতিগ্রস্ত করে না। ইনজেকশন মেকানিজমের প্লাঞ্জার এবং চেম্বার একটি ধাতব চুল্লির গলিত ধাতুর পাত্রে ডুবানো হয় (নিচের ছবি দেখুন)। ডাই বন্ধ থাকা অবস্থায় প্লাঞ্জারটি পেছনের দিকে সরে আসে, চেম্বারের পোর্ট খুলে দেয় এবং গলিত ধাতুকে চেম্বারে প্রবেশ করতে দেয়। এরপর, প্লাঞ্জারটি পোর্টটি বন্ধ করে দেয় এবং নজল ও গুজনেকের মাধ্যমে গলিত ধাতুকে ডাই ক্যাভিটিতে ঠেলে দেয়। গলিত ধাতু কঠিন না হওয়া পর্যন্ত ডাই ক্যাভিটির ভিতরে চাপের মধ্যে আবদ্ধ থাকে। হট চেম্বার প্রক্রিয়ায় বর্ধিত চাপের ফলে কোল্ড চেম্বার কৌশলের তুলনায় উৎপাদন হার যথেষ্ট বেশি হয়। হট চেম্বার কাস্টিং টিন এবং জিঙ্ক সহ কম গলনাঙ্কের সংকর ধাতু এবং ধাতুগুলির সাথে কার্যকরভাবে কাজ করে।

কোল্ড-চেম্বার ডাই কাস্টিং প্রক্রিয়া
কোল্ড চেম্বার ডাই কাস্টিং প্রক্রিয়াটি হট চেম্বার ডাই কাস্টিং প্রক্রিয়ার মতোই। এই প্রক্রিয়ায়, গলিত ধাতুকে ছাঁচে প্রবেশ করানোর আগে ইনজেকশন সিলিন্ডারের ইনজেকশন স্লিভ বা চেম্বার অংশে ঢালা হয়। যেহেতু স্লিভটি উত্তপ্ত করা হয় না, তাই এই প্রক্রিয়াটিকে কোল্ড চেম্বার প্রক্রিয়া বলা হয়। ধাতব চুল্লিটি স্বয়ংসম্পূর্ণ, যা ক্ষয়জনিত যেকোনো সমস্যা দূর করে। কোল্ড চেম্বার প্রক্রিয়া শুরু হয় যখন গলিত পদার্থ ঢালাই ছিদ্রের মাধ্যমে চুল্লি থেকে ইনজেকশন চেম্বারে স্থানান্তরিত হয়। একটি হাইড্রোলিক র্যাম কোল্ড চেম্বার পোর্টটি সিল করে দেয় এবং চাপ প্রয়োগ করে ধাতুকে ছাঁচের গহ্বরে ঠেলে দেয়।
চাপের পরিসর ৩০ MPa থেকে ১৫০ MPa-এর মধ্যে থাকে। এই প্রক্রিয়াটি উৎপাদন দক্ষতার চেয়ে মেশিনের ক্ষয়ক্ষতি কমানোর উপর বেশি গুরুত্ব দিয়ে ডিজাইন করা হয়েছে। গলিত ধাতু স্বয়ংক্রিয়ভাবে বা ম্যানুয়ালি ইনজেকশন সিস্টেমে প্রবেশ করানো হয়, যার ফলে ইনজেকশন প্রক্রিয়াটিকে গলিত ধাতুর পাত্রে ডুবিয়ে রাখার প্রয়োজন হয় না। যেসব ক্ষেত্রে হট চেম্বার ডাই কাস্টিং ইমার্সন ডিজাইন খুব বেশি ক্ষয়কারী হয়, সেখানে কোল্ড চেম্বার প্রক্রিয়াটি একটি ভালো বিকল্প। এই প্রক্রিয়াটি অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম সংকর ধাতুর মতো উচ্চ গলনাঙ্কের ধাতু ঢালাই করার জন্য উপযুক্ত।

প্রেসার ডাই কাস্টিং প্রক্রিয়াঃ
প্রেসার ডাই কাস্টিং হলো বিপুল পরিমাণে সুনির্দিষ্ট আকৃতির ও নিখুঁত সহনশীলতার ধাতব উপাদান উৎপাদনের একটি দ্রুত, নির্ভরযোগ্য এবং সাশ্রয়ী পদ্ধতি। মূলত, প্রেসার ডাই কাস্টিং প্রক্রিয়ায় গলিত ধাতব সংকরকে উচ্চ চাপে একটি স্টিলের ছাঁচে (বা টুলে) প্রবেশ করানো হয়। এটি দ্রুত জমাট বেঁধে কয়েক মিলিসেকেন্ড থেকে কয়েক সেকেন্ডের মধ্যে একটি সুনির্দিষ্ট আকৃতির উপাদান তৈরি করে। এরপর, এটি স্বয়ংক্রিয়ভাবে বের করে নেওয়া হয়।
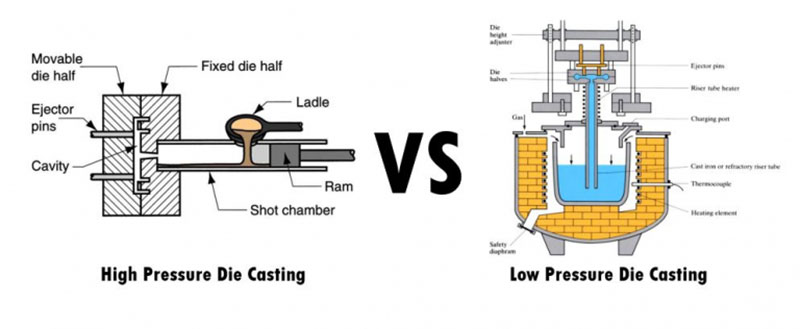
১. উচ্চ চাপ ডাই কাস্টিং:
উচ্চ-চাপ ডাই কাস্টিং (HPDC) একটি অত্যন্ত দক্ষ উৎপাদন প্রক্রিয়া যা দিয়ে বিভিন্ন ধরনের পণ্যের আকৃতি তৈরি করা যায়। এই প্রক্রিয়ায়, একটি ধাতব ছাঁচকে উচ্চ চাপ ও গতিতে তরল ধাতু দিয়ে পূর্ণ করা হয়। এর মূল সরঞ্জামটিতে দুটি উল্লম্ব প্রেসার প্লেট থাকে, যা ওয়ার্কটপকে উপরে রাখলে ছাঁচের দুটি অংশকে যথাস্থানে ধরে রাখে। প্রেসার প্লেট দুটির মধ্যে একটি স্থির থাকে, আর অন্যটি সচল থাকে, যা ছাঁচ খোলা ও বন্ধ করতে সাহায্য করে। ছাঁচের গহ্বরটি পূরণ করার জন্য, শট স্লিভে একটি পূর্বনির্ধারিত পরিমাণ ধাতু যোগ করা হয়, যা পরে একটি পিস্টন ব্যবহার করে হাইড্রোলিকভাবে চালিত হয়। ধাতু জমাট বেঁধে গেলে, ঢালাই করা বস্তুটি ছাঁচ থেকে বের করে নেওয়া হয়।

২. নিম্নচাপ ডাই কাস্টিং:
ঘূর্ণন অক্ষযুক্ত প্রতিসম অ্যালুমিনিয়াম উপাদানের ক্ষেত্রে নিম্নচাপ ডাই কাস্টিং-এর আদর্শ প্রয়োগ দেখা যায়। উদাহরণস্বরূপ, যানবাহনের চাকা প্রায়শই নিম্নচাপ ডাই কাস্টিং ব্যবহার করে তৈরি করা হয়। এই ধরনের প্রক্রিয়ায় মোল্ডকে সংযুক্ত করার জন্য একটি রাইজার টিউব ব্যবহার করা হয়, যা গলিত ধাতুর আধারের ঠিক উপরে উল্লম্বভাবে স্থাপন করা থাকে। যখন চেম্বারে চাপ সৃষ্টি হয়, তখন ধাতু উপরের দিকে উঠে মোল্ডের মধ্যে প্রবেশ করে; এই চাপ সাধারণত ২০ থেকে ১০০ কিলোপ্যাসকেলের মধ্যে থাকে। এই ধরনের নিম্নচাপ অ্যালুমিনিয়াম কাস্টিং প্রক্রিয়া থেকে ফিডার বাদ দিয়ে উচ্চ হারে কাস্টিং উৎপাদন করা সম্ভব হয়।
৩. ভ্যাকুয়াম ডাই কাস্টিং প্রক্রিয়াঃ
ভ্যাকুয়াম ডাই কাস্টিং এবং কোল্ড চেম্বার কৌশল দুটি সবচেয়ে ঘনিষ্ঠভাবে সম্পর্কিত। গলিত ধাতু ছাঁচের গহ্বরে প্রবেশ করার আগে, একটি ভ্যাকুয়াম উৎসের মাধ্যমে আটকে থাকা বাতাস এবং গ্যাস অপসারণ করা হয়। এটি একটি তুলনামূলকভাবে নতুন ডাই-কাস্টিং কৌশল যা ছিদ্রতা কমায়, শক্তি বাড়ায় এবং কাস্টিং-পরবর্তী তাপীয় প্রক্রিয়াকরণ প্রয়োগ করা সহজ করে তোলে। এই ধরনের কাস্টিংয়ের বেশ কিছু সুবিধা রয়েছে, যার মধ্যে উন্নত যান্ত্রিক গুণাবলী, উন্নত পৃষ্ঠের মসৃণতা, বর্ধিত মাত্রিক স্থিতিশীলতা, সংক্ষিপ্ত চক্র সময় এবং আটকে থাকা গ্যাসের কারণে সৃষ্ট ত্রুটির হ্রাস অন্তর্ভুক্ত। যন্ত্রাংশকে তাপীয় প্রক্রিয়াকরণ করা সম্ভব।

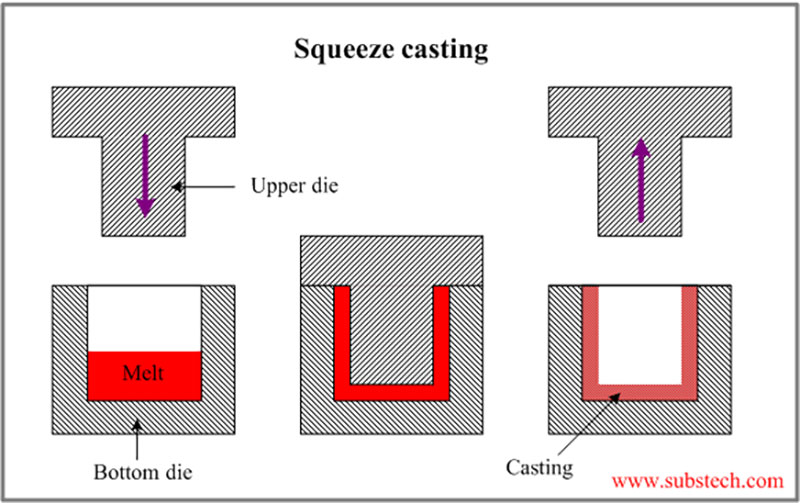
৪. স্কুইজ ডাই কাস্টিং প্রক্রিয়াঃ
কম-প্রবাহী ধাতু এবং সংকর ধাতু ঢালাই করা যায়, এবং একটি ব্যবহারিক পদ্ধতি হিসেবে স্কুইজ কাস্টিং বিকশিত হয়েছিল। এটি লিকুইড মেটাল ফোর্জিং নামেও পরিচিত।
এই পদ্ধতিতে একটি খোলা ছাঁচে ধাতু ভরে এবং তারপর সেটিকে শক্তভাবে চেপে ধরে ঢালাই করা পণ্যের একটি গর্তে গলিত ধাতু প্রবেশ করানো হয়। স্কুইজ কাস্টিংয়ের ফলে অত্যন্ত ঘন ফলাফল পাওয়া যায় এবং এটি পরবর্তী তাপ প্রক্রিয়াকরণের জন্য ভালোভাবে কাজ করে। এই প্রক্রিয়াটি রিইনফোর্সড মেটাল ম্যাট্রিক্স কম্পোজিট তৈরিতেও প্রয়োগ করা হয়, যেখানে ফাইবার-রিইনফোর্সড কাঠামোর মধ্যে গলিত অ্যালুমিনিয়াম প্রবেশ করানো হয়।
৫. গ্র্যাভিটি ডাই কাস্টিং প্রক্রিয়া:
গ্র্যাভিটি ডাই কাস্টিং নামক একটি উৎপাদন কৌশল ব্যবহার করে জটিল আকৃতি এবং সাধারণত মসৃণ পৃষ্ঠযুক্ত উৎকৃষ্ট মানের ধাতব অংশ তৈরি করা হয়। এই বিশেষ কাস্টিং কৌশলটি সামগ্রিকভাবে ডাই কাস্টিং অপারেশনের একটি উপসেট। দুটি গুরুত্বপূর্ণ বৈশিষ্ট্য গ্র্যাভিটি ডাই কাস্টিংকে অন্যান্য কাস্টিং কৌশল থেকে আলাদা করে: (১) কাস্টিং ধাতু শুধুমাত্র মাধ্যাকর্ষণের মাধ্যমে ছাঁচে প্রবেশ করানো হয়; এবং (২) একটি পুনঃব্যবহারযোগ্য (বা "স্থায়ী") ধাতব ছাঁচ ব্যবহার করা হয়। সাধারণত, এটি তৈরি করতে ঢালাই লোহা বা ইস্পাত ব্যবহার করা হয়।

সাধারণ ডাই কাস্টিং পরিষেবা
অ্যালুমিনিয়াম ডাই কাস্টিং পরিষেবা
ডাই কাস্টিং-এ ব্যবহৃত প্রধান ধাতুগুলোর মধ্যে অ্যালুমিনিয়াম অন্যতম, এবং কোল্ড-চেম্বার ডাই কাস্টিং-এ অ্যালুমিনিয়ামের সংকর ধাতু ব্যবহার করা হয়। এই সংকর ধাতুগুলো সাধারণত ম্যাগনেসিয়াম, তামা এবং সিলিকন দিয়ে গঠিত হয়। অ্যালুমিনিয়ামের তৈরি ডাই কাস্টিং সংকর ধাতুগুলো জটিল ও সূক্ষ্ম কারুকার্যময় অংশের জন্য একটি উপযুক্ত বিকল্প, কারণ এগুলো হালকা এবং ভালো মাত্রিক স্থিতিশীলতা প্রদান করে। অ্যালুমিনিয়াম কাস্টিং-এর অন্যান্য সুবিধার মধ্যে রয়েছে ভালো তাপ সহনশীলতা, বৈদ্যুতিক ও তাপীয় পরিবাহিতা এবং ক্ষয় প্রতিরোধ ক্ষমতা।
সাধারণ ডাই-কাস্টিং অ্যালুমিনিয়াম সংকর ধাতুগুলির মধ্যে রয়েছে:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| ঘনত্ব | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| গলনাংক | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| বৈদ্যুতিক
পরিবাহিতা |
30
%আইএসিএস |
29
%আইএসিএস |
27
%আইএসিএস |
23
%আইএসিএস |
23
%আইএসিএস |
| তপ্ত
পরিবাহিতা |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| চরম প্রসারনযোগ্য শক্তি | 300 এমপিএ | ৩১০ এমআরএ | ৩১০ এমআরএ | ৩১০ এমআরএ | ৩১০ এমআরএ |
| ফলন শক্তি | 170 এমপিএ | 170 এমপিএ | 170 এমপিএ | 170 এমপিএ | 170 এমপিএ |
| কঠোরতা | ২৩০ বিএইচএন | ২৩০ বিএইচএন | ২৩০ বিএইচএন | ২৩০ বিএইচএন | ২৩০ বিএইচএন |
| ক্লান্তি শক্তি | 140 এমপিএ | 140 এমপিএ | 140 এমপিএ | 140 এমপিএ | 140 এমপিএ |
| শিয়ার শক্তি | 190 এমপিএ | 190 এমপিএ | 190 এমপিএ | 190 এমপিএ | 190 এমপিএ |
| প্রতান | ৮০% | ৮০% | ৮০% | ৮০% | ৮০% |
জিঙ্ক অ্যালয় হলো ডাই কাস্টিং-এর জন্য ব্যবহৃত এক গুরুত্বপূর্ণ ধাতু। প্লেটিং-এর জন্য জিঙ্ক কাস্টিং একটি চমৎকার বিকল্প এবং এর অভিঘাত শক্তি ও নমনীয়তার মতো অতিরিক্ত সুবিধাও রয়েছে, যা এটিকে প্রস্তুতকারকদের জন্য সবচেয়ে সুবিধাজনক ডাই কাস্টিং বিকল্পে পরিণত করে। এটি একটি হট-চেম্বার ডাই কাস্টিং মেশিন ব্যবহার করে ঢালাই করা যায় এবং এর ঢালাইযোগ্যতার কারণে ডাই-এর ক্ষয় কম হয়। জিঙ্ক সাধারণত তামা, ম্যাগনেসিয়াম এবং অ্যালুমিনিয়ামের সাথে মিশ্রিত করা হয়, কারণ এটি ম্যাগনেসিয়াম এবং অ্যালুমিনিয়ামের চেয়ে ভারী।
সাধারণ ডাই কাস্টিং জিঙ্ক অ্যালয়গুলির মধ্যে রয়েছে:
| খাদ গ্রেড | জামাক ঘ | জামাক ঘ | জামাক ঘ | জামাক ঘ | জেড এ-8 |
| ঘনত্ব (g/cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| গলনাঙ্ক (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| তাপ পরিবাহিতা (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| তাপ সম্প্রসারণের সহগ (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| বৈদ্যুতিক পরিবাহিতা (% IACS) | 27 | 27 | 27 | 27 | 26 |
| প্রধান রাসায়নিক রচনা | ৩.৫-৪.৩% অ্যালুমিনিয়াম ০.২-৬% ম্যাগনেসিয়াম ২-১০% তামা |
৩.৫-৪.৩% অ্যালুমিনিয়াম ৪.৪% ম্যাগনেসিয়াম 0.03% Cu |
৩.৫-৪.৩% অ্যালুমিনিয়াম ৪.৪% ম্যাগনেসিয়াম 0.035% Cu |
৩.৫-৪.৩% অ্যালুমিনিয়াম ০.২-৬% ম্যাগনেসিয়াম ২-১০% তামা |
৩.৫-৪.৩% অ্যালুমিনিয়াম ০.২-৬% ম্যাগনেসিয়াম ২-১০% তামা 0.005-0.03% নি ০.০০৫-০.০৩% Fe |
| প্রসার্য শক্তি (MPa) | 295 | 255 | 310 | 345 | 380 |
| ফলন শক্তি (MPa) | 240 | 215 | 230 | 275 | 320 |
| দীর্ঘায়িত (%) | 2 | 3 | 6 | 3 | 1 |
| কঠোরতা (এইচবি) | 82 | 70 | 90 | 95 | 100 |
| প্রধান পার্থক্য | এতে ম্যাগনেসিয়াম এবং কপার কম পরিমাণে থাকায়, এটি বড় অংশের জন্য উপযুক্ত। | এতে ম্যাগনেসিয়াম এবং কপার কম পরিমাণে থাকায়, এটি বড় অংশের জন্য উপযুক্ত। | এতে ম্যাগনেসিয়াম এবং কপার কম পরিমাণে থাকায়, এটি বড় অংশের জন্য উপযুক্ত। | এতে অধিক পরিমাণে ম্যাগনেসিয়াম এবং কপার রয়েছে, যা জটিল আকৃতির যন্ত্রাংশের জন্য উপযুক্ত। | এতে Mg, Cu, Ni, এবং Fe রয়েছে, যার ফলে এর শক্তি ও কাঠিন্য বেশি। |
| প্রধান ঢালাই অ্যাপ্লিকেশন | মোটরগাড়ি, আসবাবপত্র, গৃহস্থালি সরঞ্জাম এবং যান্ত্রিক যন্ত্রাংশ | বৈদ্যুতিক, হাত সরঞ্জাম, খেলনা | যন্ত্রপাতি, স্থাপত্য এবং স্বয়ংচালিত | মোটরগাড়ি, বৈদ্যুতিক, হার্ডওয়্যার | শিল্প, স্বয়ংচালিত, বৈদ্যুতিক |
ডাই-কাস্টিং অ্যালয় বাছাই করার সময় বিবেচ্য বিষয়সমূহ
চূড়ান্ত পণ্যের প্রয়োগ ও কার্যকারিতার ওপর ভিত্তি করে ডাই-কাস্টিং অ্যালয় নির্বাচন করা হবে।
অ্যালয় নির্বাচনের উপর কর্মক্ষমতা, খরচ এবং উৎপাদন প্রক্রিয়া সরাসরি নির্ভর করে, তাই এটি অপরিহার্য। ডাই-কাস্টিং অ্যালয় নির্বাচন করার সময় নিম্নলিখিত গুরুত্বপূর্ণ বিষয়গুলো মনে রাখবেন:
১. যান্ত্রিক বৈশিষ্ট্যঃ
অ্যালয় নির্বাচনের উপর কর্মক্ষমতা, খরচ এবং উৎপাদন প্রক্রিয়া সরাসরি নির্ভর করে, তাই এটি অপরিহার্য। ডাই-কাস্টিং অ্যালয় নির্বাচন করার সময় নিম্নলিখিত গুরুত্বপূর্ণ বিষয়গুলো মনে রাখবেন:
2. জারা প্রতিরোধের:
কাজের পরিবেশ এবং রাসায়নিক পদার্থ, আর্দ্রতা ও তাপমাত্রার পরিবর্তনের মতো বিষয়গুলোর সংস্পর্শে আসার কথা ভাবুন। দস্তা ও অ্যালুমিনিয়ামের মতো কিছু ধাতু ক্ষয় ভালোভাবে প্রতিরোধ করে, অপরদিকে অন্যান্য সংকর ধাতুর ক্ষেত্রে অতিরিক্ত সুরক্ষামূলক প্রলেপের প্রয়োজন হতে পারে।
৩. তাপ পরিবাহিতা :
উপাদানটির একটি নির্দিষ্ট তাপমাত্রা বজায় রাখা প্রয়োজন, নাকি দক্ষতার সাথে তাপ অপসারিত করা প্রয়োজন, তা মূল্যায়ন করুন। উচ্চ তাপ পরিবাহিতার কারণে, তামার মতো সংকর ধাতু এমন সব ক্ষেত্রে উপযোগী হতে পারে যেখানে কার্যকর তাপ স্থানান্তর প্রয়োজন।
৪. যন্ত্রে প্রক্রিয়াকরণযোগ্যতাঃ
মেশিনিং-পরবর্তী পদ্ধতির প্রয়োজন হলে, সংকর ধাতুটির মেশিনেবিলিটি বা মেশিনিংযোগ্যতা বিবেচনায় রাখুন। যদিও কিছু সংকর ধাতু অন্যগুলোর তুলনায় সহজে মেশিনিং করা যায়, তবে কিছুর জন্য আরও অত্যাধুনিক সরঞ্জাম বা পদ্ধতির প্রয়োজন হতে পারে।
৫. স্বল্প ব্যয় :
উপকরণের খরচ, উৎপাদন প্রক্রিয়ার কার্যকারিতা এবং যেকোনো অতিরিক্ত ফিনিশিং বা ট্রিটমেন্টের প্রয়োজনীয়তা বিবেচনা করে সংকর ধাতুটির মোট খরচ নির্ধারণ করা হয়। প্রতিটি সংকর ধাতুর খরচ ভিন্ন হয় এবং কিছুর জন্য আরও উন্নত প্রক্রিয়াকরণ পদ্ধতির প্রয়োজন হতে পারে, যা যন্ত্রাংশটির মোট খরচ বাড়িয়ে দেয়।
কিভাবে একটি করা যায় ডাই ঢালাই ছাঁচ
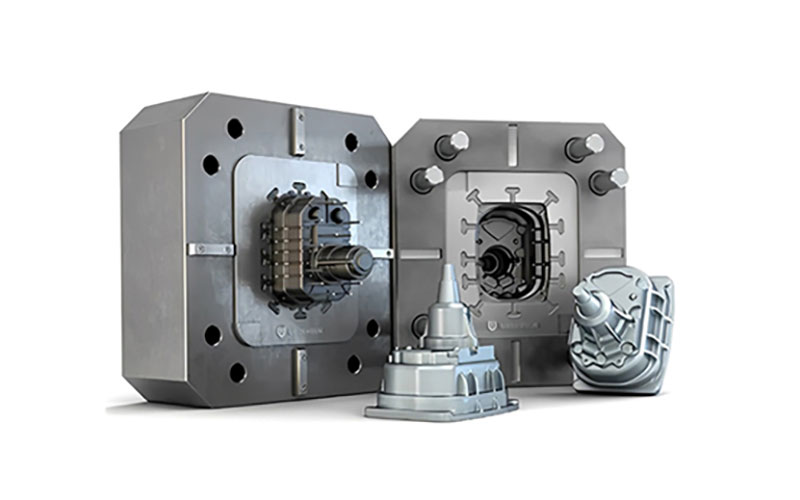
একটি ডাই কাস্টিং মোল্ডের দুটি অংশ থাকে: একটি হলো ঢাকনার দিক, যা একটি প্লেটে স্থির থাকে, এবং অন্যটি হলো নির্গমনের দিক, যা একটি চলনশীল প্লেটে বসানো থাকে। ছিদ্র এবং প্যাঁচযুক্ত অংশের মতো আরও জটিল অংশ তৈরি করার জন্য, নির্দিষ্ট কিছু মোল্ডে স্লাইড এবং কোরের মতো অতিরিক্ত উপাদান থাকে।
প্রতি চক্রে অসংখ্য উপাদান তৈরি করার জন্য, উৎপাদিত বস্তুর আকারের উপর নির্ভর করে একটি ডাই কাস্টিং ছাঁচে একাধিক গহ্বর থাকতে পারে। এই ছাঁচগুলো হয় মাল্টি-ক্যাভিটি ছাঁচ, যেগুলোতে অনেকগুলো অভিন্ন গহ্বর থাকে, অথবা সেল ছাঁচ, যেগুলোতে বিভিন্ন অংশ তৈরির জন্য নানা ধরনের গহ্বরের মিশ্রণ থাকে।
ভালো নমনীয়তা এবং ক্ষয় প্রতিরোধ ক্ষমতার পাশাপাশি ডাই-কাস্টিং মোল্ডকে খুব শক্তিশালী এবং তাপ-প্রতিরোধী হতে হয়। এই কারণে, এদের গঠন এমনভাবে তৈরি করা হয় যাতে এগুলো প্রতি ঘন্টায় শত শত কাস্টিং চক্র এবং জীবনকালে বিশ লক্ষ পর্যন্ত চক্র সহ্য করতে পারে। এগুলো উচ্চ-ক্ষমতাসম্পন্ন, শক্ত টুল স্টিল দিয়ে তৈরি করা হয়, যা ঘন ঘন তাপ-প্রক্রিয়াজাত করা হয়। ডাই-কাস্টিং মোল্ডকে অত্যন্ত শক্তিশালী ক্ল্যাম্পিং ফোর্সের সাথেও কাজ করতে সক্ষম হতে হয়।
ডাই-কাস্ট মোল্ড তৈরির প্রক্রিয়ার প্রথম ধাপ হলো কম্পিউটার-এইডেড ডিজাইন (CAD)-এর সাথে কাস্টিং-নির্দিষ্ট ডিজাইন এবং সিমুলেশন টুল ব্যবহার করা। ইনজেকশন মোল্ডের মতোই ডাই কাস্টিং মোল্ডেও গেট, রানার এবং স্প্রু প্রয়োজন হয়, যাতে গলিত উপাদান মোল্ড ক্যাভিটিতে প্রবেশ করতে পারে। মোল্ডকে সুরক্ষিত রাখতে এবং ইজেকশন সহজ করার জন্য ইজেকশন ও লকিং পিন অন্তর্ভুক্ত করাও আবশ্যক। ডিজিটাল মোল্ড ডিজাইনের মাধ্যমে টাইট টলারেন্স এবং জটিল আকৃতি তৈরি করা যায়। ডাই-কাস্টিং মোল্ড তৈরিতে সিএনসি মেশিনিং ব্যাপকভাবে ব্যবহৃত হয়। সাধারণত, ডাই-কাস্টিং মোল্ড তৈরির প্রক্রিয়া শুরু হয় মোল্ডের আকৃতির রাফ মেশিনিং দিয়ে, তারপর ধাতব মোল্ডের হিট ট্রিটমেন্ট এবং সবশেষে ফিনিশিং-এর একটি পর্যায়। র্যাপিড টুলিং ব্যবহার করে, সিএনসি মেশিনিং বা সিলেক্টিভ লেজার সিন্টারিং (SLS)-এর মতো অন্যান্য প্রক্রিয়ার মাধ্যমেও প্রোটোটাইপ-স্তরের মোল্ড তৈরি করা যেতে পারে।
ডাই কাস্টিং উপকরণ
অ্যালুমিনিয়াম, জিঙ্ক, ম্যাগনেসিয়াম, সীসা এবং তামার মতো কম গলনাঙ্কের ধাতুগুলি সাধারণত ডাই কাস্টিং-এ ব্যবহৃত হয়। তবে কিছু লৌহঘটিত এবং অপ্রচলিত ধাতুও ব্যবহার করা যেতে পারে। কিছু সাধারণ উপকরণ নিচে দেওয়া হলো:
1। অ্যালুমিনিয়াম
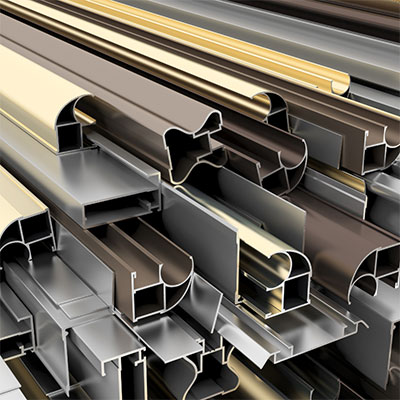
অ্যালুমিনিয়াম ডাই কাস্টিং-এর অসংখ্য সুবিধা রয়েছে, যার মধ্যে হালকা গঠন, উচ্চ শক্তি-ওজন অনুপাত, চমৎকার মেশিনেবিলিটি, তাপ পরিবাহিতা, ক্ষয় প্রতিরোধ ক্ষমতা, নকশার নমনীয়তা, ব্যয় সাশ্রয় এবং পুনর্ব্যবহারযোগ্যতা অন্যতম। এই বৈশিষ্ট্যগুলো অ্যালুমিনিয়ামকে বিভিন্ন প্রয়োগের জন্য একটি জনপ্রিয় পছন্দ করে তুলেছে এবং ডাই কাস্টিং প্রক্রিয়ায় এর ব্যাপক ব্যবহারে অবদান রাখে।
2। ম্যাগ্নেজিঅ্যাম্
ম্যাগনেসিয়ামের হালকা প্রকৃতি, উচ্চ শক্তি-ওজন অনুপাত, চমৎকার মেশিনিংযোগ্যতা, তাপ অপসরণের বৈশিষ্ট্য, মাত্রিক স্থিতিশীলতা, EMI/RF শিল্ডিং ক্ষমতা এবং পুনর্ব্যবহারযোগ্যতা এটিকে ডাই কাস্টিংয়ের জন্য একটি মূল্যবান উপাদান হিসেবে গড়ে তুলেছে। এর বৈশিষ্ট্যগুলোর অনন্য সমন্বয় স্বয়ংচালিত, মহাকাশ, ইলেকট্রনিক্স এবং ভোগ্যপণ্যের মতো শিল্পে হালকা ওজনের এবং উচ্চ-কার্যক্ষমতাসম্পন্ন যন্ত্রাংশ তৈরির সুযোগ উন্মোচন করে।
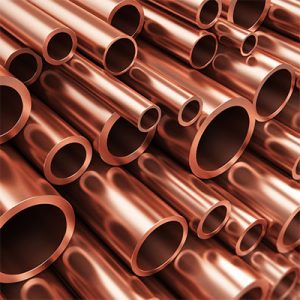
3. তামা
প্রচলিত ডাই কাস্টিং প্রক্রিয়ায় সাধারণত তামার উচ্চ গলনাঙ্ক এবং জটিল বৈশিষ্ট্যের কারণে এর ব্যবহার এড়িয়ে চলা হয়। তবে, কপার অ্যালয় ডাই কাস্টিং নামে একটি বিশেষ পদ্ধতি রয়েছে যা তামা-ভিত্তিক সংকর ধাতু ঢালাই করার জন্য বিশেষভাবে তৈরি। এই বিশেষায়িত কৌশলটি উচ্চ-মানের তামা-ভিত্তিক উপাদান তৈরি করে যা চমৎকার ক্ষয় প্রতিরোধ ক্ষমতা এবং শক্তি প্রদান করে। সচরাচর ব্যবহৃত না হলেও, কপার অ্যালয় ডাই কাস্টিং পদ্ধতিটি তামা-ভিত্তিক সংকর ধাতুগুলোর অনন্য বৈশিষ্ট্য এবং প্রয়োজনীয়তা অনুসারে বিশেষভাবে তৈরি করা হয়, যা এগুলিকে বিভিন্ন শিল্প এবং প্রয়োগের জন্য উপযুক্ত করে তোলে।

4. দস্তা
জিঙ্ক ডাই কাস্টিং-এর বেশ কিছু সুবিধা রয়েছে, যার মধ্যে চমৎকার ঢালাইযোগ্যতা, উচ্চ শক্তি, ক্ষয় প্রতিরোধ ক্ষমতা, নকশার নমনীয়তা, উচ্চ উৎপাদন দক্ষতা এবং পুনর্ব্যবহারযোগ্যতা অন্যতম। এই বৈশিষ্ট্যগুলির কারণে জিঙ্ক বিভিন্ন ধরনের প্রয়োগের জন্য একটি জনপ্রিয় পছন্দ, বিশেষ করে যেগুলিতে জটিল আকার, নির্ভুলতা এবং সাশ্রয়ী উৎপাদনের প্রয়োজন হয়। এর মধ্যে রয়েছে মোটরগাড়ি শিল্প, ইলেকট্রনিক্স, টেলিযোগাযোগ, ভোগ্যপণ্য এবং আরও অনেক কিছু। জিঙ্ক ডাই-কাস্ট উপাদানের সাধারণ উদাহরণগুলির মধ্যে রয়েছে মোটরগাড়ির যন্ত্রাংশ, বৈদ্যুতিক সংযোগকারী, দরজার হাতল, কব্জা, কল এবং বিভিন্ন গৃহস্থালী সরঞ্জাম।
মরা ঢালাই সমাপ্তি বিকল্পসমূহ
NOBLE বিভিন্ন ধরণের সারফেস ফিনিশ প্রদানের মাধ্যমে আপনার পণ্যের উপরিভাগের গুণমান উন্নত করতে সাহায্য করতে পারে। আপনার কাস্টমাইজড যন্ত্রাংশের সারফেস ফিনিশের লক্ষ্য হলো সেগুলোর বাহ্যিক রূপ, উপরিভাগের কাঠিন্য ও অমসৃণতা, রাসায়নিক ও ক্ষয় প্রতিরোধ ক্ষমতা ইত্যাদি উন্নত করা। এছাড়াও, লাইভ টুলিং দিয়ে কাটা অংশে দৃশ্যমান টুলের দাগ আড়াল করতেও এগুলো সহায়তা করে। এখানে আপনার জন্য সেরা কিছু বিকল্প দেওয়া হলো।
| নাম | বিবরণ | উপকরণ | Color | জমিন | |
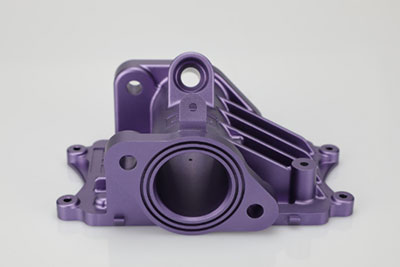 |
Anodizing | অ্যানোডাইজিং ক্ষয় প্রতিরোধ ক্ষমতা উন্নত করে, ঘর্ষণ প্রতিরোধ ক্ষমতা ও কাঠিন্য বাড়ায় এবং ধাতব পৃষ্ঠকে সুরক্ষিত রাখে। এটি যান্ত্রিক যন্ত্রাংশ, বিমান, মোটরগাড়ির যন্ত্রাংশ, সূক্ষ্ম যন্ত্রপাতি ইত্যাদিতে ব্যাপকভাবে ব্যবহৃত হয়। | অ্যালুমিনিয়াম | পরিষ্কার, কালো, ধূসর, লাল, নীল, স্বর্ণ। | মসৃণ, ম্যাট ফিনিস |
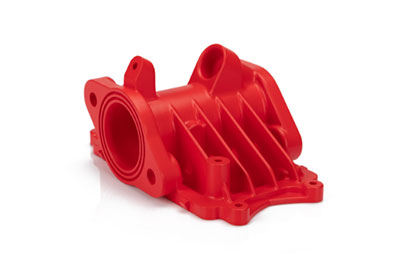 |
পাউডার বা কোন চূর্ণ দ্বারা তৈরি আবরণ | পাউডার কোটিং হলো এক ধরনের কোটিং যা সহজে প্রবাহিত হওয়া শুষ্ক পাউডার হিসেবে প্রয়োগ করা হয়। প্রচলিত তরল পেইন্ট, যা বাষ্পীভূত হওয়া দ্রাবকের মাধ্যমে প্রয়োগ করা হয়, তার থেকে ভিন্নভাবে পাউডার কোটিং সাধারণত স্থির-বিদ্যুৎ ব্যবহার করে প্রয়োগ করা হয় এবং তারপর তাপ বা অতিবেগুনি রশ্মি দিয়ে জমাট বাঁধানো হয়। | অ্যালুমিনিয়াম, স্টেইনলেস স্টীল, ইস্পাত | কালো, যেকোনো RAL কোড বা প্যানটোন নম্বর | গ্লস বা আধা-চকচকে |
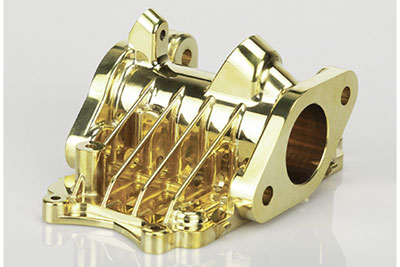 |
তাড়িতলেপন | ইলেকট্রোপ্লেটিং কার্যকরী, আলংকারিক বা ক্ষয়রোধী হতে পারে। অনেক শিল্পে এই প্রক্রিয়াটি ব্যবহৃত হয়, যার মধ্যে স্বয়ংচালিত খাতও অন্তর্ভুক্ত, যেখানে ইস্পাতের গাড়ির যন্ত্রাংশে ক্রোম-প্লেটিং করা একটি সাধারণ বিষয়। | অ্যালুমিনিয়াম, ইস্পাত, স্টেইনলেস স্টিল | N / A | মসৃণ, চকচকে ফিনিশ |
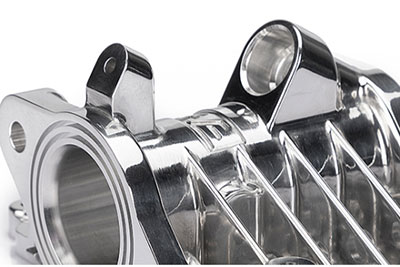 |
মসৃণতা | পলিশিং হলো কোনো বস্তুকে ভৌতভাবে ঘষে অথবা রাসায়নিক হস্তক্ষেপের মাধ্যমে একটি মসৃণ ও চকচকে পৃষ্ঠ তৈরি করার প্রক্রিয়া। এই প্রক্রিয়ায় এমন একটি পৃষ্ঠ তৈরি হয় যেখানে উল্লেখযোগ্য স্পেকুলার প্রতিফলন ঘটে, কিন্তু কিছু কিছু উপাদানের ক্ষেত্রে এটি ডিফিউজ প্রতিফলন কমাতে পারে। | অ্যালুমিনিয়াম, পিতল, স্টেইনলেস স্টীল, ইস্পাত | N / A | চকচকে |
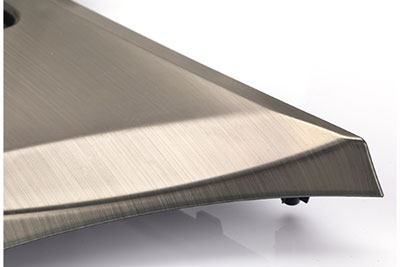 |
ঝাড়া | ব্রাশিং হল একটি সারফেস ট্রিটমেন্ট প্রক্রিয়া যেখানে ঘষিয়া তুলিয়া ফেলিতে সক্ষম বেল্ট ব্যবহার করা হয় একটি উপাদানের উপরিভাগে চিহ্ন আঁকতে, সাধারণত নান্দনিক উদ্দেশ্যে। | ABS, অ্যালুমিনিয়াম, পিতল, স্টেইনলেস স্টীল, ইস্পাত | N / A | সাটিন |
নির্বাচনের কৌশল ডাই কাস্টিং প্রস্তুতকারক
ডাই কাস্টিং প্রস্তুতকারক নির্বাচন করার সময়, একটি সফল অংশীদারিত্ব এবং উচ্চ-মানের উৎপাদন নিশ্চিত করার জন্য বেশ কয়েকটি বিষয় বিবেচনা করা অপরিহার্য। সঠিক ডাই কাস্টিং প্রস্তুতকারক বেছে নিতে আপনাকে পথ দেখানোর জন্য এখানে একটি কৌশল দেওয়া হলো:
1. আপনার প্রয়োজনীয়তা সংজ্ঞায়িত করুন:
আপনার প্রকল্পের প্রয়োজনীয়তাগুলো স্পষ্টভাবে নির্ধারণ করুন, যার মধ্যে থাকবে কাঙ্ক্ষিত যন্ত্রাংশের স্পেসিফিকেশন, পরিমাণ, গুণমানের মানদণ্ড, পৃষ্ঠতলের প্রক্রিয়াকরণ এবং সরবরাহের সময়সীমা। এটি আপনাকে সম্ভাব্য নির্মাতাদের সাথে কার্যকরভাবে যোগাযোগ করতে এবং তাদের সক্ষমতা মূল্যায়ন করতে সাহায্য করবে।
২. অভিজ্ঞতা ও দক্ষতাঃ
এমন উৎপাদকদের সন্ধান করুন যাদের ডাই কাস্টিং-এর প্রচুর অভিজ্ঞতা এবং উচ্চ-মানের পণ্য উৎপাদনের একটি শক্তিশালী ট্র্যাক রেকর্ড রয়েছে। আপনার প্রকল্পের জন্য প্রাসঙ্গিক নির্দিষ্ট ধাতু এবং উপকরণ নিয়ে কাজ করার ক্ষেত্রে তাদের অভিজ্ঞতা যাচাই করুন। তারা কোন কোন খাতে কাজ করেছেন এবং সফলভাবে যে সমস্ত জটিল জিনিস তৈরি করেছেন, সে সম্পর্কে চিন্তা করুন।
3. উৎপাদন ক্ষমতা:
প্রস্তুতকারকের উৎপাদন সক্ষমতা মূল্যায়ন করুন, যার মধ্যে রয়েছে তাদের ডাই কাস্টিং মেশিনের আকার ও ক্ষমতা, উপলব্ধ টুলিং বিকল্প এবং মেশিনিং, ফিনিশিং ও অ্যাসেম্বলির মতো আনুষঙ্গিক কার্যক্রম। নিশ্চিত করুন যে তাদের সরঞ্জাম ও সুযোগ-সুবিধা আপনার প্রকল্পের প্রয়োজনীয়তা এবং উৎপাদনের পরিমাণ মেটাতে সক্ষম।
৪. গুণমান নিয়ন্ত্রণ ব্যবস্থাঃ
উৎপাদকের মান নিয়ন্ত্রণ প্রক্রিয়া এবং সনদপত্র সম্পর্কে খোঁজ নিন। এমন উৎপাদকদের সন্ধান করুন যারা আইএসও (ISO) সনদপত্রের মতো শক্তিশালী মান ব্যবস্থাপনা ব্যবস্থা বাস্তবায়ন করেছে। তাদের পরিদর্শন পদ্ধতি, পরীক্ষা প্রক্রিয়া এবং শিল্পমান মেনে চলার বিষয়ে জিজ্ঞাসা করুন।
৫. নকশা ও প্রকৌশলগত সহায়তাঃ
প্রস্তুতকারক ডিজাইন ও ইঞ্জিনিয়ারিং সহায়তা প্রদান করে কিনা তা বিবেচনা করুন। দক্ষ প্রস্তুতকারকরা ডিজাইন পর্যায়ে মূল্যবান পরামর্শ দিতে পারেন, যা যন্ত্রাংশের উৎপাদনযোগ্যতা, ব্যয়-সাশ্রয় এবং কার্যকারিতা উন্নত করতে সাহায্য করে। তাদের দক্ষতা উপকরণ নির্বাচন এবং প্রক্রিয়া অপ্টিমাইজেশনেও সহায়তা করতে পারে।
৬. যোগাযোগ ও সহযোগিতাঃ
প্রস্তুতকারকের যোগাযোগের মাধ্যম এবং সাড়া দেওয়ার ক্ষমতা মূল্যায়ন করুন। একটি সফল অংশীদারিত্বের জন্য কার্যকর যোগাযোগ অপরিহার্য। নিশ্চিত করুন যে তারা জিজ্ঞাসার উত্তর দেয়, নিয়মিত কাজের অগ্রগতির বিবরণ দেয় এবং পুরো প্রকল্প জুড়ে আপনার সাথে ঘনিষ্ঠভাবে সহযোগিতা করতে ইচ্ছুক।

ডাই কাস্টিং পরিষেবার জন্য নোবেলকে কেন বেছে নেবেন
নোবেল উন্নত প্রযুক্তি ব্যবহার করে এবং আমাদের রয়েছে একদল দক্ষ পেশাদার, যারা গ্রাহকদের সর্বোচ্চ অগ্রাধিকার দিতে প্রতিশ্রুতিবদ্ধ। আমাদের ডাই কাস্টিং পরিষেবাগুলো নির্ভুল, কার্যকর, সাশ্রয়ী এবং উচ্চমানের ফলাফল প্রদান করে। আমাদের ডাই কাস্টিং পরিষেবা বেছে নেওয়ার মাধ্যমে আপনি আপনার ব্যবসাকে সাফল্যের নতুন উচ্চতায় নিয়ে যেতে পারেন।
১. সাশ্রয়ী মূল্য ও নিখুঁত গুণমান
আমরা সর্বনিম্ন মূল্যে একই গুণমান প্রদান করি। আপনি ঠিক যা ডিজাইন করেছেন, তা-ই যেন পান, তা নিশ্চিত করতে আমরা মেশিনিং এবং ফিনিশিং ট্রিটমেন্টের গুণমান কঠোরভাবে নিয়ন্ত্রণ করি।
২. শক্তিশালী উৎপাদন ক্ষমতা
নোবেল তার অসাধারণ উৎপাদন ক্ষমতার জন্য গর্বিত, যা বিভিন্ন ধরণের উপকরণ এবং সারফেস ফিনিশ ব্যবহারের সুযোগ দেয়। উৎপাদন ছোট বা বড় যাই হোক না কেন, আমরা প্রকল্পের সমস্ত প্রয়োজনীয়তার জন্য একটি সমন্বিত ও পূর্ণাঙ্গ সমাধান প্রদান করি। আমাদের উৎপাদন ক্ষমতা অতুলনীয়, যা নিশ্চিত করে যে প্রতিটি ডাই কাস্টিং পার্ট সর্বোচ্চ মানের হয়, সমস্ত মাত্রাগত প্রয়োজনীয়তা পূরণ করে এবং চমৎকারভাবে কাজ করে।
3. কঠোর মান নিয়ন্ত্রণ
একটি ISO 9001 এবং ISO 13485 সনদপ্রাপ্ত কারখানা হিসেবে, নোবেল নির্ভুল ডাই কাস্টিং পরিষেবা প্রদানে প্রতিশ্রুতিবদ্ধ। আমাদের প্রকৌশলী দল সর্বোচ্চ মানের উৎপাদন নিশ্চিত করার জন্য উৎপাদন প্রক্রিয়ার বিভিন্ন পর্যায়ে, যেমন—উৎপাদনের আগে, উৎপাদন চলাকালীন, প্রথম নমুনার পরিদর্শন এবং সরবরাহের পূর্বে, কঠোর মান পরিদর্শন করে থাকে।
4. দ্রুত লিড টাইম
দেশীয় সনদপ্রাপ্ত কারখানা ও শক্তিশালী সরবরাহ ব্যবস্থা, সেইসাথে দেশীয় ওয়ার্কশপ ও অত্যাধুনিক যন্ত্রপাতির মাধ্যমে আমরা পণ্যের উন্নয়ন চক্রকে ত্বরান্বিত করতে পারি এবং যত দ্রুত সম্ভব আপনার অ্যালুমিনিয়াম অ্যালয় ডাই কাস্টিং যন্ত্রাংশ প্রস্তুত করতে পারি।
৫. উচ্চ নির্ভুল ডাই কাস্টিং যন্ত্রাংশ
পণ্যের গুণমান যেন সামঞ্জস্যপূর্ণ এবং প্রত্যাশা অনুযায়ী হয়, তা নিশ্চিত করতে আমরা কঠোরভাবে গুণমান ব্যবস্থাপনা পদ্ধতি প্রয়োগ করি। পুঙ্খানুপুঙ্খ পরিদর্শন এটাও নিশ্চিত করে যে, আপনি যে নিখুঁতভাবে তৈরি যন্ত্রাংশগুলো পাচ্ছেন, সেগুলো যেকোনো অপ্রয়োজনীয় ত্রুটিমুক্ত।
6.24/7 ইঞ্জিনিয়ারিং সাপোর্ট
আপনি বিশ্বের যেখানেই থাকুন না কেন, সারা বছর ধরে আমাদের ২৪/৭ ইঞ্জিনিয়ারিং সহায়তার উপর নির্ভর করতে পারেন। আমাদের অভিজ্ঞ ইঞ্জিনিয়াররা আপনার যন্ত্রাংশের কাস্টম ডিজাইন, বিভিন্ন ধরণের উপকরণ, নিখুঁত ফিনিশিং অপশন এবং এমনকি ডেলিভারির সময়ের জন্যও সবচেয়ে উপযুক্ত সমাধান দিতে পারেন।






