

সার্জিক্যাল রোবটের একটি যন্ত্রাংশ বিকল হয়ে গেলে একজন রোগী আহত হন। এই ক্ষেত্রের প্রতিটি সিদ্ধান্তের পেছনে এটাই আসল সমস্যা। নির্ভুলতা, জৈব-সামঞ্জস্যতা এবং নিয়ন্ত্রক বিধি-বিধানের প্রতিপালন শুধু বড় বড় ধারণা নয় — অস্ত্রোপচার সফল হবে কি না, তা এগুলিই নির্ধারণ করে।
বাজারে এই চাপ দেখা যাচ্ছে। গ্র্যান্ড ভিউ রিসার্চের মতে, ২০২৫ সালে বৈশ্বিক সার্জিক্যাল রোবোটিক্স শিল্পের বাজারমূল্য ছিল ১৪.১ বিলিয়ন মার্কিন ডলার, যা ২০৩৩ সাল পর্যন্ত ১৪.৯% সিএজিআর হারে বৃদ্ধি পাবে। টুওয়ার্ডস হেলথকেয়ারও একই ধরনের গতিপ্রকৃতির কথা জানিয়েছে: ২০২৫ সালে এর বাজারমূল্য ছিল ১৩.৭৯ বিলিয়ন মার্কিন ডলার এবং ২০৩৫ সাল পর্যন্ত ১৬.৫৪% সিএজিআর।
| উৎস | বাজারের আকার ২০২৪ | CAGR |
| গ্র্যান্ড ভিউ রিসার্চ | মার্কিন ডলার এক্সএনইউএমএক্স বিলিয়ন | 14.9% (2026-2033) |
| স্বাস্থ্যসেবার দিকে | মার্কিন ডলার এক্সএনইউএমএক্স বিলিয়ন | 16.54% (2026-2035) |
প্রকৌশলী এবং ক্রয় দলগুলো একটি কঠিন চ্যালেঞ্জের মুখোমুখি হন। কঠোর চিকিৎসা মানদণ্ডের সাথে সার্জিক্যাল রোবটের যন্ত্রাংশের উৎপাদন প্রক্রিয়া, উপকরণ নির্বাচন এবং সহনশীলতার প্রয়োজনীয়তার মধ্যে তাদের ভারসাম্য রক্ষা করতে হয়। সার্জিক্যাল রোবটের একটি যন্ত্রাংশ নিয়ে একটি ভুল সিদ্ধান্ত পুরো সিস্টেমটিকে ঝুঁকির মধ্যে ফেলতে পারে।
সার্জিক্যাল রোবটের যন্ত্রাংশের জন্য মেশিনিং প্রক্রিয়া
সঠিক পদ্ধতি নির্বাচনের উপর নির্ভর করে যে একটি সার্জিক্যাল রোবটের যন্ত্রাংশ নকশা অনুযায়ী কাজ করবে কিনা। সার্জিক্যাল রোবটের যন্ত্রাংশ তৈরির জন্য এই উৎপাদন প্রক্রিয়ার উপর নির্ভর করে, যা অস্ত্রোপচারের জন্য প্রয়োজনীয় নির্ভুলতা প্রদান করে।
পাঁচ-অক্ষ সিএনসি মেশিনিং
জ্যামিতিক নির্ভুলতা
একটি ফাইভ-অ্যাক্সিস সিএনসি মেশিন একটি সেটআপেই বিভিন্ন কোণ থেকে একটি যন্ত্রাংশ কাটে। সার্জিক্যাল-গ্রেড উৎপাদনের জন্য এই একক সেটআপটিই মূল চাবিকাঠি। যন্ত্রাংশটি একটি রেফারেন্স সিস্টেমে স্থির থাকে, ফলে অ্যালাইনমেন্টের ত্রুটিগুলো জমা হয় না। মেডিকেল রোবটের ক্ষেত্রে, এর অর্থ হলো জটিল আকৃতিগুলো ক্যাড মডেলের সাথে হুবহু মিলে যায়। সফটওয়্যার ওরিয়েন্টেশনের পরিবর্তন নিয়ন্ত্রণ করে, যা টলারেন্স স্ট্যাকিং কমিয়ে দেয়। একজন নির্মাতা বলেন যে তারা সার্জিক্যাল রোবটের যন্ত্রাংশের জন্য ±০.০২০ মিমি-এর মতো সূক্ষ্ম টলারেন্স বজায় রাখতে পারেন। যখন কোনো যন্ত্রাংশ রোগীর শরীরের ভেতরের একটি যন্ত্রকে নিয়ন্ত্রণ করে, তখন এই স্তরের নির্ভুলতা অত্যন্ত গুরুত্বপূর্ণ। এই যন্ত্রাংশগুলোকে অবশ্যই প্রতিবার একই রকম গুণমান দিতে হবে।
সারফেস ফিনিশ কন্ট্রোল
পৃষ্ঠতলের মসৃণতাও ঠিক ততটাই গুরুত্বপূর্ণ। চিকিৎসা যন্ত্রের অমসৃণ পৃষ্ঠ ঘর্ষণ সৃষ্টি করতে পারে বা ব্যাকটেরিয়া আটকে রাখতে পারে। ফাইভ-অ্যাক্সিস মেশিনিং প্রতিটি পৃষ্ঠের জন্য কাটিং টুলকে সর্বোত্তম কোণে রেখে এই সমস্যার সমাধান করে। টুলটি বক্র পৃষ্ঠের উপর দিয়ে মসৃণভাবে চলাচল করে। এর ফলে আরও পরিষ্কারভাবে কাটা যায় এবং টুলের আয়ু বাড়ে। মেডিকেল রোবটের ক্ষেত্রে, ভালো পৃষ্ঠতলের মসৃণতা অপ্রয়োজনীয় কাজ কমিয়ে দেয়।
ইডিএম এবং ওয়্যার ইডিএম
শক্ত উপকরণ
কঠিন পদার্থ দিয়ে তৈরি যন্ত্রাংশের জন্য ওয়্যার ইডিএম একটি সুস্পষ্ট সুবিধা প্রদান করে। এটি যেকোনো পরিবাহী ধাতুকে কাটতে পারে, তা যতই কঠিন হোক না কেন। এর মধ্যে রয়েছে হার্ডেনড ৪০০ সিরিজের স্টেইনলেস স্টিল, গ্রেড ৪২০ থেকে ৪৪০, যা চিকিৎসা সরঞ্জামগুলিতে প্রায়শই প্রয়োজন হয়। টাংস্টেন এবং মলিবডেনামও সহজে কাটা যায়। তারটি কখনোই ওয়ার্কপিসকে স্পর্শ করে না, তাই পাতলা অংশগুলিকে বেঁকে দেওয়ার মতো কোনো টুলের চাপ থাকে না। এটি সেইসব বিশেষায়িত উৎপাদন প্রক্রিয়াগুলির মধ্যে একটি যা কঠিন পদার্থকে মেডিকেল রোবটের জন্য ব্যবহারযোগ্য করে তোলে।
সূক্ষ্ম বৈশিষ্ট্য কাটিং
সূক্ষ্ম কাজের জন্য ওয়্যার ইডিএম (Wire EDM) খুব ভালো কাজ করে। এটি ন্যূনতম ব্যাসার্ধের সাথে ধারালো কোণ তৈরি করে। এটি দীর্ঘ, নির্ভুল ছিদ্র তৈরি করে যা অন্য কোনো পদ্ধতি করতে পারে না। কাটার পরে কোনো বুর বা যন্ত্রের দাগ থাকে না। পৃষ্ঠতলের মসৃণতা ৩ মাইক্রোইঞ্চি Ra পর্যন্ত সূক্ষ্ম হয়। ধীর গতির সেটিংসে, টলারেন্স ±০.০০০২ ইঞ্চি পর্যন্ত হতে পারে। উচ্চ-নির্ভুল মেডিকেল রোবটের যন্ত্রাংশের জন্য এই স্তরের উৎপাদন নির্ভুলতা অপরিহার্য। জটিল আকৃতির বা ছোট অ্যালাইনমেন্ট ছিদ্রযুক্ত যন্ত্রাংশ এই পদ্ধতি থেকে উপকৃত হয়। এখানকার নির্ভুলতা সরাসরি রোগীর সুরক্ষাকে প্রভাবিত করে।
সুইস মেশিনিং এবং লেজার প্রক্রিয়া
ছোট জটিল উপাদান
ছোট ও সূক্ষ্ম যন্ত্রাংশের জন্য সুইস মেশিনিং হলো সেরা পছন্দ। মেডিকেল রোবটগুলোর রোবোটিক আর্মের ভেতরে প্রায়শই ক্ষুদ্র শ্যাফট, পিন বা কানেক্টরের প্রয়োজন হয়। সুইস লেদ একটি গাইড বুশিংয়ের মধ্য দিয়ে বার স্টক প্রবেশ করায় এবং কাটার ঠিক বিন্দুতেই উপাদানটিকে সাপোর্ট দেয়। এর ফলে মেশিনটি লম্বা ও পাতলা যন্ত্রাংশেও নিখুঁত মাপ বজায় রাখতে পারে। অধিক পরিমাণে উৎপাদনের ক্ষেত্রে সুইস মেশিনিং কার্যকর এবং দ্রুত।
মাইক্রো-স্কেল লেজার কাটিং এবং ওয়েল্ডিং
লেজার প্রক্রিয়ায় এমন সব যন্ত্রাংশও কাটা যায় যা সাধারণ যন্ত্রপাতির জন্য অনেক ছোট। একটি কেন্দ্রীভূত রশ্মি খুব কম তাপ ছড়িয়ে পাতলা ধাতু, নল এবং প্লাস্টিক কাটে। এর প্রান্তগুলো পরিষ্কার থাকে এবং তাপ-প্রভাবিত অঞ্চলটি ছোট হয়। লেজার ওয়েল্ডিং কোনো ওজন না বাড়িয়েই ক্ষুদ্র উপাদান জোড়া দেয়। সার্জিক্যাল রোবটের এই যন্ত্রাংশগুলো আরও ছোট এবং কম আক্রমণাত্মক যন্ত্রপাতির দিকে ক্রমবর্ধমান প্রবণতাকে সমর্থন করে।
প্রোটোটাইপ এবং জটিল জ্যামিতির জন্য অ্যাডিটিভ ম্যানুফ্যাকচারিং
সার্জিক্যাল রোবট তৈরিতে থ্রিডি প্রিন্টিং একটি সহায়ক ভূমিকা পালন করে। এটি এমন সব প্রোটোটাইপ এবং জটিল আকৃতি তৈরি করে, যা মেশিনিং করতে গেলে অনেক বেশি খরচ হতো। প্রকৌশলীরা উৎপাদনে যাওয়ার আগে প্রিন্ট করা যন্ত্রাংশ দিয়ে ডিজাইন পরীক্ষা করেন। এই উৎপাদন প্রযুক্তি জটিল আকৃতি যাচাই করতে সাহায্য করে। জৈব আকৃতির কিছু চূড়ান্ত যন্ত্রাংশও এই পদ্ধতি থেকে উপকৃত হয়। নির্ভুল মেশিনিং অপারেশনের জন্য, থ্রিডি প্রিন্টিং প্রায়-নেট আকৃতি তৈরি করে, যা চূড়ান্ত টলারেন্সের জন্য সিএনসি মেশিনে পাঠানো হয়। এভাবে তৈরি মেডিকেল রোবটের যন্ত্রাংশ ডিজাইনের স্বাধীনতা এবং সাবট্র্যাক্টিভ নির্ভুলতার সমন্বয় ঘটায়। এখানে ব্যবহৃত উপকরণগুলোকেও অবশ্যই চিকিৎসা মানদণ্ড পূরণ করতে হয়।
সার্জিক্যাল রোবট উৎপাদনে অ্যাডিটিভ এবং শিট মেটাল
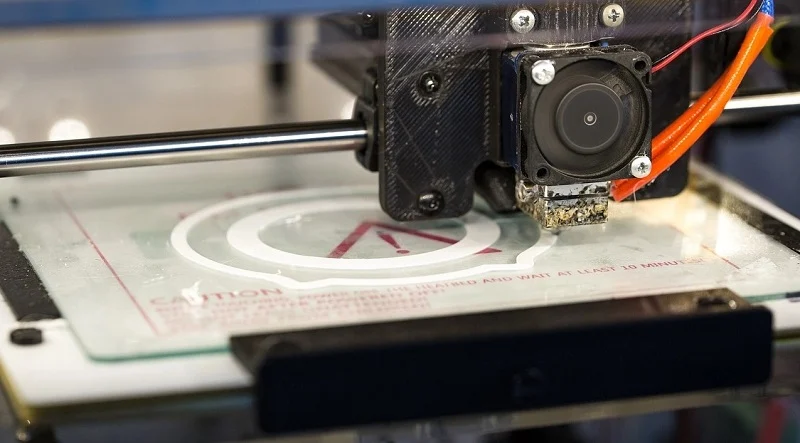
সার্জিক্যাল রোবটের যন্ত্রাংশের জন্য থ্রিডি প্রিন্টিং
দ্রুত প্রোটোটাইপিং
যখন আপনি একটি নতুন টুলের ডিজাইন ক্রমাগত পরিবর্তন করতে থাকেন, তখন গতি অত্যন্ত গুরুত্বপূর্ণ। থ্রিডি প্রিন্টিং ইঞ্জিনিয়ারদের কয়েক সপ্তাহের পরিবর্তে কয়েক দিনের মধ্যেই একটি আসল যন্ত্রাংশ হাতে পাওয়ার সুযোগ করে দেয়। এই দ্রুত প্রতিক্রিয়ার ফলে ব্যয়বহুল টুলিং তৈরি হওয়ার আগেই ডিজাইনের সমস্যাগুলো চিহ্নিত করা যায়। সার্জিক্যাল রোবটের যন্ত্রাংশের ক্ষেত্রে, একটি প্রিন্ট করা প্রোটোটাইপ দিয়ে শুরুতেই এর মাপ ও অনুভূতি পরীক্ষা করা যায়। প্রিন্ট করা প্রোটোটাইপগুলো চূড়ান্তভাবে মেশিনে তৈরি যন্ত্রাংশের বিকল্প নয় — এগুলো কেবল সেই চূড়ান্ত যন্ত্রাংশ তৈরির পথকে আরও নিরাপদ করে তোলে।
জটিল জ্যামিতি
কিছু আকৃতি ঘূর্ণায়মান যন্ত্র দিয়ে কাটা প্রায় অসম্ভব। এর পরিবর্তে থ্রিডি প্রিন্টিং সেগুলোকে স্তরে স্তরে তৈরি করে। এর ফলে ভেতরের চ্যানেল, জালি কাঠামো এবং জৈব বক্ররেখা—সবই সম্ভব হয়ে ওঠে। প্রকৃতপক্ষে, এই নকশার স্বাধীনতা চিকিৎসা রোবটগুলোকে তাদের দৃঢ়তা না হারিয়েই ওজন কমাতে সাহায্য করে। একই থ্রিডি প্রিন্টিং কর্মপ্রক্রিয়া প্রায়-নেট আকৃতিও তৈরি করে, যা চূড়ান্ত নিখুঁতকরণের জন্য পরবর্তীতে সিএনসি মেশিনে পাঠানো হয়।
শীট মেটাল ফ্যাব্রিকেশন
লেজার কাটিং এবং বেন্ডিং
সার্জিক্যাল রোবটের প্রতিটি যন্ত্রাংশের জন্য মাইক্রন-স্তরের নির্ভুলতার প্রয়োজন হয় না। ফ্রেম, ব্র্যাকেট এবং মাউন্টিং প্লেটগুলো প্রায়শই সমতল শিট স্টক হিসাবে তৈরি হয়। একটি লেজার এর রূপরেখা কেটে দেয়, তারপর একটি প্রেস ব্রেক এটিকে বাঁকিয়ে আকৃতি দেয়। এই উৎপাদন প্রক্রিয়াটি দ্রুত এবং প্রচুর পরিমাণে পুনরাবৃত্তিযোগ্য। এটি সার্জিক্যাল রোবটের বড় কাঠামোগত অংশগুলোর খরচ কম রাখে।
ফ্রেম এবং চ্যাসিসের জন্য ওয়েল্ডিং
বাঁকানোর পর, ওই অংশগুলো জোড়া দেওয়া হয়। পাতলা গেজের ফ্রেমের জন্য টিআইজি ওয়েল্ডিং এবং স্পট ওয়েল্ডিং উভয়ই ভালোভাবে কাজ করে। একটি দৃঢ় চ্যাসিস অস্ত্রোপচারের সময় বাহুটিকে স্থিতিশীল রাখে, তাই ওয়েল্ডিংয়ের মান সরাসরি এর কার্যকারিতাকে প্রভাবিত করে। ওয়েল্ডিংয়ের সময় ফিক্সচারগুলো অ্যালাইনমেন্ট ধরে রাখে, যা সামগ্রিক জ্যামিতিকে সুরক্ষিত রাখে। গুরুত্বপূর্ণ অ্যাসেম্বলিগুলোর জন্য ওয়েল্ডিং-পরবর্তী স্ট্রেস রিলিফের প্রয়োজন হতে পারে।
অ্যালুমিনিয়াম এবং ইস্পাতের ঢালাই
কাঠামোগত ধাতব অংশ
ঢালাই পদ্ধতিতে একটি ছাঁচে গলিত ধাতু ঢেলে কোনো আকৃতি দেওয়া হয়। এটি ভিত্তি এবং সংযোগস্থলের আবরণের মতো বড় আকারের কাঠামোগত অংশের জন্য উপযুক্ত। অ্যালুমিনিয়ামের ঢালাই হালকা এবং এটি ক্ষয়রোধী। স্টিলের ঢালাই মজবুত এবং এটি ভারী ভার বহন করতে পারে। উভয়ই ডিজাইনারদেরকে এমন সব খাঁজ (রিব) ও উঁচু অংশ (বস) তৈরির স্বাধীনতা দেয়, যা নিরেট ধাতু থেকে মেশিনিং করে তৈরি করা ব্যয়বহুল হতো।
সাশ্রয়ী উৎপাদন
টুলিং-এর জন্য শুরুতে খরচ হয়, তাই বেশি পরিমাণে উৎপাদনের ক্ষেত্রে কাস্টিং লাভজনক। পরিমাণ বাড়ার সাথে সাথে প্রতিটি যন্ত্রাংশের খরচ কমে আসে। এই কারণে, নিয়মিতভাবে উৎপাদিত মেডিকেল রোবটের যন্ত্রাংশের জন্য এটি একটি চমৎকার বিকল্প। এরপর মেশিনিং-এর মাধ্যমে গুরুত্বপূর্ণ পৃষ্ঠতলগুলোকে নিখুঁত করা হয়। কাস্টিং এবং মেশিনিং-এর এই সংমিশ্রণটি অস্ত্রোপচারের কাজের জন্য প্রয়োজনীয় সূক্ষ্ম সহনশীলতার সাথে খরচের ভারসাম্য রক্ষা করে।
সার্জিক্যাল রোবটের যন্ত্রাংশের নকশা সংক্রান্ত বিবেচ্য বিষয়সমূহ
ন্যূনতম আক্রমণাত্মক নকশা
ক্ষুদ্রকরণ এবং সংযুক্তি
ন্যূনতম অস্ত্রোপচার পদ্ধতির জন্য ছোট যন্ত্রাংশ অপরিহার্য। সার্জিক্যাল রোবটের যন্ত্রাংশ অবশ্যই ছোট কিন্তু শক্তিশালী হতে হবে। তরল, অপটিক্স বা তারের জন্য এগুলোর ভেতরে চ্যানেলের প্রয়োজন হয়। সিএনসি মাইক্রো-মেশিনিং এটি সম্ভব করে তোলে। সঞ্চালন ক্ষমতা বিষয়টিকে আরও জটিল করে তোলে। নির্ভুল গিয়ারবক্স এবং সঠিক অ্যালাইনমেন্টযুক্ত বেয়ারিং হাউজিং ব্যাকল্যাশ কমিয়ে দেয়। এটি অবস্থানকে পুনরাবৃত্তিযোগ্য রাখে, যা মাস্টার-স্লেভ সিস্টেমে হ্যাপটিক ফিডব্যাকের জন্য গুরুত্বপূর্ণ।
মেডিকেল রোবট ৩৬০ ডিগ্রি ঘুরতে পারে এবং কম কম্পনের সাথে স্বাভাবিক হাতের নড়াচড়া অনুকরণ করতে পারে। এই ক্ষমতা শরীরের ভেতরের সংকীর্ণ জায়গায় সাহায্য করে। লিভার-আর্ম সিস্টেমের পরিবর্তে কেবল-চালিত নমনীয় যন্ত্র ব্যবহার করা হয়, ফলে শরীরের ভেতরেই নড়াচড়া ঘটে। প্রায় ১১০ মাইক্রন চওড়া অ্যাকচুয়েশন কেবলকে অবশ্যই এর চেয়ে মাত্র ৪০ মাইক্রন বেশি চওড়া চ্যানেলের মধ্যে দিয়ে যেতে হয়। এর জন্য প্রয়োজন নিখুঁত অ্যাঙ্করিং এবং খুব কম জায়গা।
নির্বীজন সামঞ্জস্য
প্রতিটি অংশকে অবশ্যই বারবার জীবাণুমুক্তকরণ সহ্য করতে হবে এবং নষ্ট হওয়া চলবে না। স্টিম অটোক্লেভ, গামা ইরেডিয়েশন এবং ভিএইচপি হলো এর সাধারণ পদ্ধতি। সঠিক উপাদান নির্বাচন করা গুরুত্বপূর্ণ। টাইটানিয়াম, PEEK এবং 316LVM স্টেইনলেস স্টিল এই পরিস্থিতিতে ভালোভাবে কাজ করে। অটোক্লেভ-প্রতিরোধী থ্রেডেড কাপলিং এবং স্লাইডিং সারফেসের জন্য Ra ≤0.2 μm যুক্ত সারফেস ফিনিশও সহায়ক। জৈব সামঞ্জস্যতা এর সাথে সরাসরি সম্পর্কিত। তাপ বা রাসায়নিকের প্রভাবে কোনো অংশ বিকল হয়ে গেলে তা থেকে রোগীর শরীরে কণা নির্গত হতে পারে।
এমনকি আপনি যদি
লোড-বেয়ারিং উপাদান
মেডিকেল রোবটের ভারবাহী অংশগুলোকে শক্তিশালী বল সামলাতে হয়। ক্রসড রোলার বেয়ারিং একই সাথে রেডিয়াল, অ্যাক্সিয়াল এবং মোমেন্ট লোড সামলায়। এগুলো আর্ম জয়েন্ট এবং ঘূর্ণায়মান বেসের জন্য দারুণ দৃঢ়তা প্রদান করে। থিন-সেকশন বেয়ারিং ওজন কমানোর পাশাপাশি বিভিন্ন দিক থেকে আসা লোড বহন করে। বাস্তবে, আপনার নির্বাচিত বেয়ারিংয়ের ধরনই পুরো আর্মের নকশাকে রূপ দেয়। ক্ষুদ্রাকৃতির স্টেইনলেস স্টিল বেয়ারিং ক্যাথেটার ড্রাইভ এবং এন্ডোস্কোপ আর্টিকুলেশনে ভালোভাবে কাজ করে।
ক্লান্তি প্রতিরোধের
বারবার লোড প্রয়োগের ফলে সময়ের সাথে সাথে যন্ত্রাংশ ক্ষয়প্রাপ্ত হয়। ক্লান্তি পরীক্ষা সাধারণত বাস্তব ব্যবহারের সাথে সামঞ্জস্যপূর্ণ লোডে ৫-১০ মিলিয়ন চক্র চালানো হয়। ফোর্জ করা যন্ত্রাংশ ক্লান্তি আরও ভালোভাবে প্রতিরোধ করে, কারণ এর গ্রেইন ফ্লো যন্ত্রাংশটির আকৃতি অনুসরণ করে। একটি ফোর্জ করা হিপ স্টেম ঢালাই বা মেশিনে তৈরি স্টেমের চেয়ে বেশি দিন টেকে। বিশেষ ধরনের স্টেইনলেস স্টিল কম খরচে উচ্চ শক্তি প্রদান করে। সম্পূর্ণ সিরামিক বিয়ারিং মরিচা প্রতিরোধী এবং এতে কোনো লুব্রিকেশনের প্রয়োজন হয় না, যা এগুলিকে এমআরআই-উপযোগী মেডিকেল রোবটের জন্য উপযুক্ত করে তোলে।
উত্পাদনের জন্য ডিজাইন
সহনশীলতা স্ট্যাক-আপ বিশ্লেষণ
টলারেন্স স্ট্যাক-আপ নির্ধারণ করে একটি অ্যাসেম্বলি কাজ করবে কি না। একসাথে জোড়া লাগে এমন অংশগুলোতে ছোট ছোট ত্রুটি জমা হতে থাকে। একটি ফাইভ-অ্যাক্সিস মেশিনে একবার সেটআপ করলে স্ট্যাকিং কমে যায়, কারণ অংশটি একটি রেফারেন্স ফ্রেমে স্থির থাকে। ডিজাইনারদের উচিত শুরুতেই সবচেয়ে খারাপ পরিস্থিতি এবং স্ট্যাটিস্টিক্যাল স্ট্যাকের মডেল তৈরি করা। এর ফলে টুলিং কাটার আগেই সমস্যাগুলো খুঁজে পাওয়া যায়।
বৈশিষ্ট্য অ্যাক্সেসযোগ্যতা
টুলকে অবশ্যই প্রতিটি অংশে পৌঁছাতে হবে। গভীর গর্ত, আন্ডারকাট এবং অভ্যন্তরীণ চ্যানেল কাটার আটকে দিতে পারে বা দাগ ফেলতে পারে। ছোট ও জটিল যন্ত্রাংশের জন্য সুইস মেশিনিং ভালোভাবে কাজ করে। ওয়্যার ইডিএম (Wire EDM) কোনো বার (burr) ছাড়াই ধারালো কোণা এবং দীর্ঘ ও নিখুঁত ছিদ্র তৈরি করে। যে ডিজাইনাররা আগে থেকেই টুলের প্রবেশাধিকারের পরিকল্পনা করেন, তারা অতিরিক্ত পদক্ষেপ এড়িয়ে চলেন এবং কাজের মান উন্নত রাখেন।
সার্জিক্যাল রোবটের যন্ত্রাংশের জন্য উপকরণ
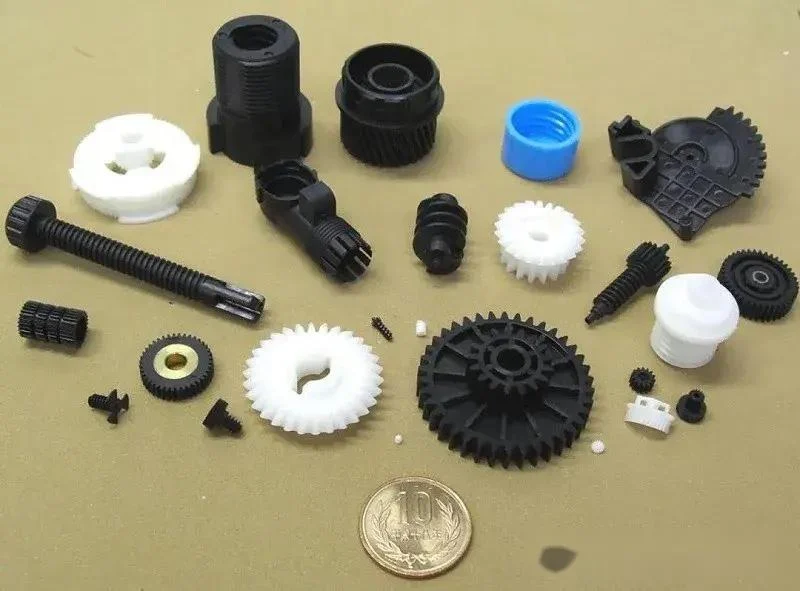
আপনি যে উপাদানটি বেছে নেন, তা-ই নির্ধারণ করে দেয় যে শরীরের ভেতরে, তাপের অধীনে এবং হাজার হাজার বার ব্যবহারের পরেও একটি যন্ত্রাংশ কীভাবে কাজ করবে। ভুল উপাদান বেছে নিলে, অস্ত্রোপচারের সময় সমস্যাটি দেখা দেয়। একারণেই জৈব সামঞ্জস্যতা, যান্ত্রিক চাহিদা এবং জীবাণুমুক্তকরণ—এই তিনটি বিষয় একত্রে গুরুত্বপূর্ণ।
ধাতু
টাইটানিয়াম অ্যালোয়
শরীরের অভ্যন্তরে ব্যবহৃত যন্ত্রাংশ বা ভারী বোঝা বহনকারী যন্ত্রাংশের জন্য টাইটানিয়ামই সেরা পছন্দ। এর TiO2 পৃষ্ঠটি মাঝখানে কোনো নরম টিস্যু ছাড়াই সরাসরি এর উপর হাড় গজাতে সাহায্য করে। অক্সাইড স্তরটি শরীরের তরলে স্থিতিশীল থাকে, তাই কয়েক দশক ধরেও ধাতব আয়ন খুব সামান্যই বাইরে বেরিয়ে আসে। Ti-6Al-4V-এর টেনসাইল স্ট্রেংথ ৮৯৫–১,১০০ MPa এবং স্পেসিফিক স্ট্রেংথ ২০২–২৪৮ MPa·cm³/g। এটি স্টিলের মতোই শক্তিশালী কিন্তু প্রায় ৪৫% হালকা। টাইটানিয়াম হাড়ের চেয়ে ৪-৫ গুণ বেশি দৃঢ়, যেখানে স্টেইনলেস স্টিল প্রায় ১০ গুণ বেশি দৃঢ়। এই ঘনিষ্ঠ সাদৃশ্য পার্শ্ববর্তী টিস্যুর উপর কম চাপ সৃষ্টি করে। এইসব কারণেই দা ভিঞ্চি সার্জিক্যাল সিস্টেমের মতো মেডিকেল রোবটগুলোতে প্রায়শই টাইটানিয়াম ব্যবহার করা হয়।
স্টেইনলেস স্টিল গ্রেড
স্টেইনলেস স্টিল কম খরচে অস্ত্রোপচারের অনেক কাজে ব্যবহার করা যায়। গ্রেড 316L ভালোভাবে মরিচা প্রতিরোধ করে এবং অনেক অটোক্লেভ চক্র সহ্য করতে পারে, তাই এটি সরঞ্জাম, সূঁচ এবং অ-প্রতিরোপিত অংশগুলির জন্য সাধারণত ব্যবহৃত হয়। এর প্রসার্য শক্তি ৪৮৫–৫৮০ MPa এবং ১০⁷ চক্রে ক্লান্তি সহনশীলতা ২০০–২৫০ MPa। স্বল্পমেয়াদী ইমপ্লান্টের জন্য 316LVM প্রকারটি আরও বেশি ক্ষয় প্রতিরোধ করে। স্টেইনলেস স্টিল হাড়ের চেয়ে প্রায় ১০ গুণ বেশি শক্ত, তাই এটি হাড়ের সংস্পর্শের চেয়ে অনমনীয় কাঠামোগত অংশের জন্য বেশি কার্যকর। জয়েন্ট হাউজিং এবং ঘূর্ণায়মান সংযোগকারীগুলির জন্য, যেগুলি ক্রমাগত চাপের সম্মুখীন হয়, ক্লান্তি সহনশীলতার ক্ষেত্রে স্টেইনলেস স্টিল এবং টাইটানিয়াম উভয়ই অ্যালুমিনিয়ামকে ছাড়িয়ে যায়।
অ্যালুমিনিয়াম অ্যালোয়
7075-T6-এর মতো অ্যালুমিনিয়াম সংকর ধাতু কম ওজনে উচ্চ আপেক্ষিক শক্তি (203 MPa·cm³/g) প্রদান করে। এর প্রসার্য শক্তি 570 MPa পর্যন্ত পৌঁছায়। কিন্তু বিষাক্ততার উদ্বেগের কারণে অ্যালুমিনিয়াম সাধারণত শরীরের অভ্যন্তরে ব্যবহৃত হয় না। এটি বাহ্যিক ব্রেস এবং কম গুরুত্বপূর্ণ হার্ডওয়্যারে দেখা যেতে পারে। চিকিৎসা ক্ষেত্রে, অ্যালুমিনিয়াম বাহ্যিক ব্যবহারের জন্য ঠিক আছে, কিন্তু এতে ক্ষয় হতে পারে এবং সুরক্ষামূলক আবরণের প্রয়োজন হয়। সার্জিক্যাল রোবটের যে অংশগুলো কখনও টিস্যুর সংস্পর্শে আসে না, সেগুলোর জন্য এটি একটি কার্যকর বিকল্প হিসেবে রয়ে গেছে।
প্লাস্টিক
PEEK এবং PEI
সার্জিক্যাল রোবটের ভার বহনকারী অংশগুলোর জন্য PEEK হলো সেরা পলিমার। এটি ১৩৪°C তাপমাত্রায় ৩,০০০-এর বেশি জীবাণুমুক্তকরণ চক্র সহ্য করতে পারে, এর স্থিতিস্থাপক গুণাঙ্ক মানুষের অস্থির কাছাকাছি এবং এটি এক্স-রে বাধা দেয় না। এই রেডিওলুসেন্সি অস্ত্রোপচারের সময় ইমেজিং-এ সাহায্য করে। PEI (আলটেম) স্টিম, গামা এবং EtO-এর সাথে শত শত চক্র সহ্য করতে পারে। PPSU (র্যাডেল) ১৩৪°C তাপমাত্রায় ১,০০০-এর বেশি অটোক্লেভ চক্র পর্যন্ত টিকে থাকে, কিন্তু PEEK-এর তুলনায় এর রাসায়নিক প্রতিরোধ ক্ষমতা সীমিত। এই উচ্চ-কার্যক্ষমতাসম্পন্ন পলিমারগুলো ISO 10993-1 মান পূরণ করে, যা হলো ঝুঁকি-ভিত্তিক জৈব-সামঞ্জস্যতার মান এবং যা পুরোনো USP ক্লাস VI নিয়মগুলোকে প্রতিস্থাপন করেছে।
পিটিএফই এবং ফ্লুরোপলিমার
PTFE রাসায়নিকভাবে নিষ্ক্রিয় এবং অত্যন্ত জৈব-উপযোগী। এটি EtO এবং গামা বিকিরণ প্রতিরোধ করে, কিন্তু উচ্চ-তাপমাত্রার জীবাণুমুক্তকরণ প্রক্রিয়ায় ভেঙে যেতে পারে। এর কম ঘর্ষণের কারণে এটি বিয়ারিং, সিল এবং ক্যাথেটার লাইনিং-এর জন্য চমৎকার। এর অসুবিধা হলো, ভারের নিচে এটি সরে যায় এবং এর সাথে জোড়া লাগানো কঠিন। অন্যান্য পলিমার নির্দিষ্ট ভূমিকা পালন করে। পলিকার্বনেট স্বচ্ছ আবরণের জন্য ব্যবহৃত হয়, যেগুলোর জন্য মাত্র কয়েকটি জীবাণুমুক্তকরণ চক্রই যথেষ্ট। নাইলন কম ভারের ক্ষেত্রে বিয়ারিং এবং গিয়ারের কাজ সামলায়। অ্যাসিটাল (POM) সূক্ষ্ম গিয়ার এবং স্লাইডিং যন্ত্রাংশের জন্য উপযুক্ত। সিলিকন ইলাস্টোমার নরম রোবোটিক অ্যাকচুয়েটর এবং নমনীয় জয়েন্টের কাজে ব্যবহৃত হয়, যা শরীরের জন্য নিরাপদ। প্রতিটি নির্বাচন যন্ত্রাংশের কার্যকারিতা এবং জীবাণুমুক্তকরণের ঝুঁকির সাথে সম্পর্কিত।
মৃত্শিল্প
অ্যালুমিনা এবং জিরকোনিয়া
অ্যালুমিনা এবং জিরকোনিয়া সিরামিক চমৎকার ক্ষয় প্রতিরোধ ক্ষমতা এবং কাঠিন্য প্রদান করে। এগুলি মরিচা প্রতিরোধ করে এবং বহুবার জীবাণুমুক্ত করার পরেও নিজেদের আকৃতি ধরে রাখে। জিরকোনিয়া অ্যালুমিনার চেয়ে বেশি শক্ত, তাই এটি চলমান ভারবাহী পৃষ্ঠের জন্য বেশি উপযোগী। যেখানে কাঠিন্য এবং রাসায়নিক স্থিতিশীলতা সবচেয়ে বেশি গুরুত্বপূর্ণ, সেখানে অ্যালুমিনা সবচেয়ে ভালো। উভয় উপাদানই ভারবাহী পৃষ্ঠ এবং সূক্ষ্ম যন্ত্রাংশে ব্যবহৃত হয়, যেখানে ধাতব ক্ষয়প্রাপ্ত অংশ অগ্রহণযোগ্য।
জৈব সামঞ্জস্যতা এবং পরিধান প্রতিরোধ
সিরামিক স্বাভাবিকভাবেই শরীরের জন্য নিরাপদ এবং ধাতব আয়ন নির্গত করে না। এই কারণে এগুলো দীর্ঘমেয়াদী প্রতিস্থাপনযোগ্য সার্জিক্যাল রোবটের যন্ত্রাংশের জন্য আকর্ষণীয়। এদের ক্ষয়-প্রতিরোধ ক্ষমতা যন্ত্রাংশগুলোকে ঘন ঘন ব্যবহারে দীর্ঘস্থায়ী করে। এর অসুবিধা হলো এগুলো ভঙ্গুর। চাপযুক্ত স্থানগুলোতে সতর্ক নকশা করা প্রয়োজন। ব্যবহারিক দৃষ্টিকোণ থেকে, সিরামিক সবচেয়ে ভালো কাজ করে যখন এটিকে এমন নমনীয় মাউন্টিংয়ের সাথে যুক্ত করা হয় যা আকস্মিক ভার শোষণ করতে পারে।
উপাদানের নির্বাচন এবং সার্টিফিকেশন সরাসরি উপাদানের বৈশিষ্ট্য ও কর্মক্ষমতার সাথে সম্পর্কিত। প্রতিটি নির্বাচিত উপাদানকে অবশ্যই জৈব সামঞ্জস্যতা, জীবাণুমুক্তকরণ সামঞ্জস্যতা, উৎপাদনযোগ্যতা, নিয়ন্ত্রক কাগজপত্র এবং সরবরাহ শৃঙ্খলের স্থিতিশীলতার মতো শর্তগুলো পূরণ করতে হবে। সার্জিক্যাল রোবটের যন্ত্রাংশের ক্ষেত্রে এটাই হলো পূর্ণাঙ্গ চিত্র।
সার্জিক্যাল রোবটের যন্ত্রাংশের সহনশীলতা এবং পৃষ্ঠতল ফিনিশ
মাত্রিক সহনশীলতা
সমালোচনামূলক বৈশিষ্ট্য সহনশীলতা
আপনার বেছে নেওয়া টলারেন্সই নির্ধারণ করে যে একটি সার্জিক্যাল রোবটের যন্ত্রাংশ প্রতিবার একই ভাবে নড়াচড়া করবে, নাকি অস্ত্রোপচারের সময় দিক পরিবর্তন করবে। চিকিৎসা যন্ত্রপাতির ক্ষেত্রে, সাধারণ আকারের টলারেন্স ±০.০২৫ মিমি থেকে ±০.১২৭ মিমি পর্যন্ত হয়ে থাকে। চলমান জয়েন্ট এবং পরস্পর সংযুক্ত হওয়া পৃষ্ঠতলগুলোর জন্য এই মূল পরিসরটি আরও সংকীর্ণ হয়।
| যথার্থতা স্তর | সাধারণ সহনশীলতা পরিসীমা |
| স্ট্যান্ডার্ড মেশিনিং | ±০.০০০৫″ (০.০১২৭ মিমি) |
| যথার্থ যন্ত্র | ±০.০০১″ থেকে ±০.০০২″ (০.০২৫–০.০৫১ মিমি) |
| উচ্চ নির্ভুলতা (রিম করা ছিদ্র) | ±০.০০০৫″ (০.০১২৭ মিমি) |
| অতি নির্ভুলতা | ±০.০০০৫″ (০.০১২৭ মিমি) |
সার্জিক্যাল রোবটের যন্ত্রাংশগুলিতে সাধারণত উচ্চ থেকে অতি-সঠিকতার সীমা প্রয়োজন হয়। এটি গতিবিধিকে নিরাপদ এবং পুনরাবৃত্তিযোগ্য রাখে। অতি-সঠিক কাজের জন্য বিশেষ সরঞ্জামের প্রয়োজন হয়, তাই এর খরচ বেশি এবং সময়ও বেশি লাগে।
জিডিএন্ডটি এবং পরিদর্শন
জিডিঅ্যান্ডটি (GD&T) একটি পার্টের করণীয় কাজকে পরিমাপযোগ্য সংখ্যায় রূপান্তরিত করে। ম্যাক্সিমাম মেটেরিয়াল কন্ডিশন (Maximum Material Condition) সহ পজিশন টলারেন্স, ফিচারগুলো এমএমসি (MMC) থেকে সরে গেলে অতিরিক্ত টলারেন্স প্রদান করে। এটি পার্টগুলোকে সঠিকভাবে জোড়া লাগাতে সাহায্য করে এবং একই সাথে উৎপাদন খরচও কমায়। ট্রু পজিশনের (true position) মতো লোকেশন কন্ট্রোলগুলো গোলাকার টলারেন্স জোন তৈরি করে, যা আয়তক্ষেত্রাকার কোঅর্ডিনেট টলারেন্সিংয়ের চেয়ে ভালো কাজ করে। পারপেন্ডিকুলারিটি (perpendicularity) এবং অ্যাঙ্গুলারিটির (angularity) মতো ওরিয়েন্টেশন কন্ট্রোলগুলো অ্যাসেম্বলি ইন্টারফেসে সমকোণ বজায় রাখে। মেটেরিয়াল কন্ডিশন মডিফায়ার (MMC, LMC, RFS) প্রকৃত ফিচার সাইজের সাথে জ্যামিতিক টলারেন্স পরিবর্তন করতে দেয়। এই টুলগুলো সরাসরি নিশ্চিত করে যে পিভট পয়েন্ট, মাউন্টিং হোল এবং মেটিং সারফেসগুলো রিপিটেবিলিটি, নিরাপত্তা এবং অ্যাসেম্বলি নির্ভরযোগ্যতার চাহিদা পূরণ করছে। এরপর ইন্সপেকশন সিএমএম (CMM) এবং অপটিক্যাল পদ্ধতির মাধ্যমে সেই কলআউটগুলো পরীক্ষা করে।
সারফেস ফিনিশ প্রয়োজনীয়তা
Ra মান এবং ফাংশন
পৃষ্ঠের অমসৃণতা কোনো যন্ত্রাংশ কতটা পরিষ্কার হবে, তার ঘর্ষণ ক্ষমতা এবং বায়োফিল্ম জমার ঝুঁকিকে প্রভাবিত করে। বিভিন্ন পৃষ্ঠের জন্য ভিন্ন ভিন্ন Ra লক্ষ্যমাত্রা প্রয়োজন হয়।
| সারফেস প্রকার | প্রস্তাবিত Ra (µm) | প্রক্রিয়া |
| অস্ত্রোপচারের সরঞ্জাম (পরিষ্কারযোগ্যতা) | 0.4-0.8 | passivation |
| সংযোগকারী পৃষ্ঠতল (অতি-মসৃণ) | উল্লিখিত না | |
| হাড়ের সংস্পর্শে থাকা অঞ্চলগুলি | 3-6 | উল্লিখিত না |
০.৮ µm-এর বেশি Ra যুক্ত সাধারণ অস্ত্রোপচারের যন্ত্রপাতিতে বায়োফিল্মের ঝুঁকি থাকে এবং সেগুলি ব্যবহার করা উচিত নয়। ইলেক্ট্রোপলিশিং CNC-মেশিনযুক্ত স্টেইনলেস স্টিলের যন্ত্রাংশে Ra-এর মান ৩০%–৫০% কমিয়ে ০.৪–০.৮ µm-এ নামিয়ে আনে। এটি ক্ষুদ্র অমসৃণ প্রান্তও অপসারণ করে এবং একটি ক্রোমিয়াম-সমৃদ্ধ নিষ্ক্রিয় স্তর তৈরি করে।
পলিশিং এবং প্যাসিভেশন
যান্ত্রিক পলিশিং Ra কিছুটা কমিয়ে দেয় কিন্তু এতে সূক্ষ্ম আঁচড় পড়তে পারে। রাসায়নিক প্যাসিভেশন Ra-এর উন্নতি না ঘটিয়েই মুক্ত আয়রন অপসারণ করে। ইলেক্ট্রোপলিশিং উভয় কাজই করে — এটি পৃষ্ঠকে মসৃণ করে এবং একটি ক্রোমিয়াম-সমৃদ্ধ নিষ্ক্রিয় স্তর তৈরি করে।
ASTM F86-21 ধাতব ইমপ্লান্টের পৃষ্ঠ প্রস্তুতি এবং চিহ্নিতকরণকে অন্তর্ভুক্ত করে, যার মধ্যে দূষক অপসারণ এবং একটি প্রতিরক্ষামূলক অক্সাইড ফিল্ম গঠনের জন্য প্যাসিভেশনও রয়েছে। সমস্ত পোস্ট-প্রসেসিং ধাপের পরে পৃষ্ঠের ফিনিশ অবশ্যই যাচাই করতে হবে — প্যাসিভেশন পৃষ্ঠের বৈশিষ্ট্য পরিবর্তন করে।
পরিষ্কার-পরিচ্ছন্নতা এবং জীবাণুমুক্তকরণ
ক্লিনরুম ম্যানুফ্যাকচারিং
ক্লিনরুম পরিচালনায় অবশ্যই ISO 14644-1 কণার সীমা এবং FDA 21 CFR পার্ট 820-এর গুণগত মান আবশ্যকতা অনুসরণ করতে হবে। চূড়ান্ত জীবাণুমুক্তকরণের আগে, রোগীর সাথে সরাসরি সংস্পর্শে থাকা উপাদানগুলোর জন্য ISO 7 (ক্লাস 10,000) প্রযোজ্য। ০.৩ µm কণার জন্য ৯৯.৯৭% কার্যকারিতাসহ HEPA ফিল্টার ব্যবহার করে প্রতি ঘনমিটারে ৬০-৯০ বার বায়ু পরিবর্তন করা হয়। চালু অবস্থায় প্রতি ঘনমিটারে সর্বোচ্চ কণার সংখ্যা ৩,৫২,০০০ ≥০.৫ µm থাকে। পরিবেশগত পর্যবেক্ষণের মধ্যে বায়ুবাহিত কণা গণনা, জীবাণু পরীক্ষা এবং HEPA ফিল্টারের কার্যকারিতা যাচাই অন্তর্ভুক্ত।
পরিষ্কারকরণ প্রক্রিয়া যাচাইকরণ
চূড়ান্ত জীবাণুমুক্তকরণ পদ্ধতি—ইটিও (EtO), গামা, এবং অটোক্লেভ—মেশিনিং থেকে গেঁথে থাকা কণা অপসারণ করতে পারে না। কণা জমার কারণে ইটিও (EtO) গ্যাসের প্রবেশ বাধাগ্রস্ত হয়। কণা দ্বারা গামা বিকিরণ ভৌতভাবে আড়াল হতে পারে। অটোক্লেভের তাপ এবং বাষ্প আটকে থাকা কণাগুলোকে সরাতে পারে না। এই কণাগুলো অণুজীবকে জীবাণুমুক্তকারী উপাদান থেকে আড়াল করতে পারে, যার ফলে একটি যাচাইকৃত চক্র থাকা সত্ত্বেও জীবাণুমুক্ত নয় এমন পণ্য তৈরি হয়। জীবাণুমুক্তকরণের আগে বায়োবার্ডেন অবশ্যই ISO 11737-1-এর সীমা পূরণ করতে হবে। কাটিং ফ্লুইড, কণা এবং মেশিনের লুব্রিকেন্ট অবশ্যই ISO 10993-1 জৈবিক ঝুঁকি মূল্যায়নের অধীনে মূল্যায়ন করতে হবে।
সার্জিক্যাল রোবট যন্ত্রাংশের জন্য সম্মতি এবং গুণমান নিশ্চিতকরণ
নিয়মকানুন মেনে চললে সার্জিক্যাল রোবটের যন্ত্রাংশ রোগীদের জন্য নিরাপদ থাকে। একটি ভালো মানের সিস্টেম শুধু নিয়ম রক্ষা করে না, এটি জীবন রক্ষা করে।
ডিজাইন ইঞ্জিনিয়াররা এফডিএ (FDA) বিধি, আইএসও ১৩৪৮৫ (ISO 13485) গুণমান ব্যবস্থাপনা পদ্ধতি এবং আইএসও ১০৯৯৩ (ISO 10993)-এর মতো জৈব-সামঞ্জস্যতা মান দ্বারা নির্ধারিত সীমার মধ্যে কাজ করেন। ডিজাইনের প্রতিটি সিদ্ধান্ত—উপকরণ নির্বাচন, পৃষ্ঠতলের মসৃণতা নির্ধারণ, এবং সহনশীলতার মাত্রা নির্ধারণ—একটি যন্ত্রাংশ কতটা সহজে তৈরি করা যাবে এবং সেটি অনুমোদন পাবে কি না, উভয়কেই প্রভাবিত করে।
এই নিয়মগুলো অস্ত্রোপচারের প্রতিটি অংশকে রূপ দেয়।
ISO 13485 এবং চিকিৎসা মান
কোয়ালিটি ম্যানেজমেন্ট সিস্টেম
ISO 13485 চিকিৎসা যন্ত্রপাতির গুণমানের মৌলিক নিয়মাবলী নির্ধারণ করে। সার্জিক্যাল রোবটের যন্ত্রাংশ সরবরাহকারীদের অবশ্যই এই পদ্ধতি অনুসরণ করতে হবে। এই মান কাঁচামাল সংগ্রহ থেকে শুরু করে চূড়ান্ত অনুমোদন পর্যন্ত সবকিছুকে অন্তর্ভুক্ত করে। এটি প্রতিটি ব্যাচে গুণমান একই রাখে। এই শংসাপত্রধারী একজন সরবরাহকারী সার্জিক্যাল-গ্রেড উৎপাদনের প্রতি প্রকৃত নিষ্ঠা প্রদর্শন করেন। তারা সেই নিয়মগুলো জানেন যা রোগীদের নিরাপদ রাখে।
ঝুঁকি ব্যবস্থাপনা এবং শনাক্তকরণযোগ্যতা
ISO 14971 পণ্যের সম্পূর্ণ জীবনচক্র জুড়ে ঝুঁকি সামাল দেয়। নির্মাতাদের অবশ্যই নকশার সময়েই সমস্যা খুঁজে বের করতে হয়। উৎপাদন শুরু করার আগে তারা বাস্তবসম্মত অস্ত্রোপচারের পরিস্থিতিতে যন্ত্রাংশ পরীক্ষা করে। শনাক্তকরণযোগ্যতা আপনাকে কাঁচামাল থেকে শুরু করে চূড়ান্ত পণ্য পর্যন্ত একটি যন্ত্রাংশকে অনুসরণ করতে সাহায্য করে।
| ISO 13485 প্রয়োজনীয়তা | সার্জিক্যাল রোবটের যন্ত্রাংশের জন্য এর অর্থ কী |
| ঝুকি ব্যবস্থাপনা | পণ্যের সম্পূর্ণ জীবনচক্র জুড়ে ঝুঁকি-ভিত্তিক পদ্ধতি প্রযোজ্য। প্রতিটি ডিভাইসের ধরনের জন্য একটি বিশেষ ঝুঁকি ব্যবস্থাপনা ফাইল থাকা আবশ্যক। |
| traceability | রেকর্ডগুলিতে অবশ্যই ডিভাইস আইডিগুলিকে উৎপাদন ব্যাচ, কম্পোনেন্ট লট এবং বিতরণ রেকর্ডের সাথে সংযুক্ত করতে হবে। আপনাকে অবশ্যই পণ্যের সম্পূর্ণ ইতিহাস পুনর্গঠন করতে সক্ষম হতে হবে। |
যদি কোনো সরবরাহকারী ত্রুটিপূর্ণ পণ্যের চালান সম্পর্কে জানায়, তাহলে শনাক্তকরণ রেকর্ডের মাধ্যমে আপনি ঠিক কোন কোন রোবট ক্ষতিগ্রস্ত হয়েছে তা খুঁজে বের করতে পারেন। এর ফলে রোগীরা সুরক্ষিত থাকে এবং পুরো বাজার জুড়ে পণ্য প্রত্যাহার বন্ধ হয়।
পরিদর্শন এবং পরীক্ষা
সিএমএম এবং অপটিক্যাল পরিদর্শন
পরিদর্শন প্রমাণ করে যে যন্ত্রাংশটি নকশার সাথে মিলে যায়। একটি সিএমএম (CMM) অত্যন্ত নির্ভুলতার সাথে মাত্রা পরীক্ষা করে। এটি নিশ্চিত করে যে গুরুত্বপূর্ণ বৈশিষ্ট্যগুলো সহনশীলতার মধ্যে থাকে। অপটিক্যাল পরিদর্শন পৃষ্ঠের ত্রুটি খুঁজে বের করে। রোগীর ব্যবহারের সময় আঁচড় বা অমসৃণ পৃষ্ঠ সমস্যা সৃষ্টি করতে পারে। মেডিকেল রোবটের যন্ত্রাংশের জন্য এই স্তরের পরীক্ষা স্বাভাবিক। প্রতিটি যন্ত্রাংশ পরবর্তী ধাপে যাওয়ার আগে সতর্কতার সাথে পরীক্ষা করা হয়।
উপাদান সার্টিফিকেশন
প্রতিটি কাঁচামালের ব্যাচের জন্য একটি সার্টিফিকেট প্রয়োজন। একটি সার্টিফিকেট অফ কনফর্মিটি ব্যাচটিকে কারখানার সাথে সংযুক্ত করে। শরীরের সংস্পর্শে থাকা অংশগুলির জন্য, ISO 10993 পরীক্ষার ফলাফল নিরাপত্তা প্রমাণ করে। কাঁচামালের সার্টিফিকেশন হলো সেই লিখিত প্রমাণ যা নিয়ম মেনে চলার বিষয়টি দেখায়। এগুলি উত্তম উৎপাদন ব্যবস্থার একটি মৌলিক অংশ।
ডকুমেন্টেশন এবং ট্রেসেবিলিটি
ডিভাইসের ইতিহাস রেকর্ড
ডকুমেন্টেশন কোয়ালিটি সিস্টেমকে একত্রিত করে রাখে। একটি ডিভাইস মাস্টার রেকর্ড আপনাকে বলে দেয় ডিভাইসটি কীভাবে তৈরি করতে হবে। একটি ডিভাইস হিস্ট্রি রেকর্ড প্রমাণ করে যে আপনি এটি সঠিকভাবে তৈরি করেছেন।
| ডিএইচআর উপাদান | প্রয়োজনীয় বিষয়বস্তু | ট্রেসেবিলিটি লিঙ্ক |
| ডিভাইস শনাক্তকরণ | পার্ট নম্বর, সংস্করণ, ক্রমিক/লট নম্বর | ডিএমআর ড্রয়িং সংশোধনের লিঙ্ক |
| উপাদান রেকর্ড | সরবরাহকারী, লট নম্বর, সিওসি রেফারেন্স | আগত পরিদর্শন রেকর্ডের লিঙ্ক |
| উৎপাদন রেকর্ড | রুট কার্ড, অপারেশন ক্রম, অপারেটর আইডি | কাজের নির্দেশাবলী সংশোধনের লিঙ্ক |
| পরিদর্শন রেকর্ড | পরিদর্শন প্রতিবেদন আইডি, ফলাফল, পাস/ফেল, পরিদর্শক | ড্রয়িং সংশোধন এবং ক্রমাঙ্কন রেকর্ডের লিঙ্ক |
মেডিকেল রোবটের ক্ষেত্রে, ডিএইচআর (DHR) সবকিছুকে সংযুক্ত করে। কোনো সমস্যা হলে, প্রথমেই ডিএইচআর-এর দিকে নজর দেওয়া হয়। আইএসও ১৩৪৮৫ (ISO 13485) এই রেকর্ডগুলো সম্পর্কে সুস্পষ্ট। এর ধারা ৭.৫.৯-এ ট্রেসেবিলিটি বা উৎস শনাক্তকরণযোগ্যতার কথা বলা হয়েছে। ধারা ৭.৫.১ উৎপাদন নিয়ন্ত্রণ করে। একটি ভালো ডিএইচআর অস্ত্রোপচারের সময় রোগীদের সুরক্ষা দেয়।
সরবরাহকারী গুণমান ব্যবস্থাপনা
শেষ ধাপটি হলো সরবরাহকারীর মান ব্যবস্থাপনা। আপনার একটি অনুমোদিত সরবরাহকারী তালিকা প্রয়োজন। নিয়মিত নিরীক্ষা অংশীদারদের জবাবদিহি নিশ্চিত করে। শক্তিশালী সরবরাহকারী চুক্তি ঝুঁকি ব্যবস্থাপনা করে। নিয়মকানুন মেনে চলার জন্য আপনাকে আপনার অংশীদারদের ওপর আস্থা রাখতে হবে। সার্জিক্যাল রোবটের যন্ত্রাংশ তৈরির ক্ষেত্রে, ভালো সরবরাহকারীরা আরও উন্নত মানের মেডিকেল রোবট তৈরি করে। যেখানে সবচেয়ে বেশি প্রয়োজন, সেখানে তারা নির্ভুলতা প্রদানে সহায়তা করে।
সার্জিক্যাল রোবটের যন্ত্রাংশের জন্য ছাঁচে ঢালা এবং এক্সট্রুশন পদ্ধতিতে তৈরি উপাদানসমূহ
তরল পথের টিউবিং
এক্সট্রুশন প্রসেস
এক্সট্রুশন পদ্ধতিতে সার্জিক্যাল রোবটের ভেতরে তরল বহনকারী লম্বা ফাঁপা নল তৈরি করা হয়। এক্ষেত্রে গলিত উপাদান একটি ডাইয়ের মধ্য দিয়ে ঠেলে দেওয়া হয় এবং এটি একটি অবিচ্ছিন্ন আকৃতিতে বেরিয়ে আসে। সার্জিক্যাল রোবটের যন্ত্রাংশের জন্য, মাইক্রোবোর এক্সট্রুশন পদ্ধতিতে এক মিলিমিটারেরও কম অভ্যন্তরীণ ব্যাসযুক্ত ক্ষুদ্র নল তৈরি করা হয়। মাল্টিলুমেন এক্সট্রুশন একটিমাত্র নলের ভেতরে একাধিক চ্যানেল তৈরি করে। প্রতিটি চ্যানেল ভিন্ন ভিন্ন তরল বা তার বহন করতে পারে। এই নকশাটি রোবটের বাহুকে পরিপাটি রাখে। PEEK এক্সট্রুশন উচ্চ তাপ সহ্য করতে পারে এবং বারবার জীবাণুমুক্তকরণের পরেও এর আকৃতি ধরে রাখে।
উপাদান নির্বাচন
উপাদানটিকে অবশ্যই নমনীয় অথচ শক্তিশালী থাকতে হবে। এটিকে ভেঙে না গিয়ে জীবাণুমুক্তকরণ প্রক্রিয়া সহ্য করতে হবে। একটি ক্যাথেটার ডেলিভারি সিস্টেমের ভেতরে টিউবটি যখন পিছলে যায়, তখন পিচ্ছিল টিউবিং ঘর্ষণ কমায়। এটি রোবটকে নির্ভুলভাবে সরঞ্জাম সরাতে সাহায্য করে। অতিরিক্ত শক্তির জন্য শক্তিশালী শ্যাফটের ভেতরের দেওয়ালে একটি বিনুনি থাকে। চালনাযোগ্য ক্যাথেটারের ক্ষেত্রে, কন্ট্রোল ওয়্যার টানলে উপাদানটির অগ্রভাগ অবশ্যই বাঁকতে হবে। ভালো উপাদান অস্ত্রোপচারের সময় রোবটের কার্যকারিতাকে সরাসরি প্রভাবিত করে। সঠিক উপাদান জীবাণুমুক্তকরণ প্রক্রিয়াকেও সহজ এবং আরও নির্ভরযোগ্য করে তোলে।
ছাঁচে তৈরি অংশ এবং সীল
কাস্টম পুনঃব্যবহারযোগ্য উপাদান
ইনজেকশন মোল্ডিং পদ্ধতিতে রোবটের হাউজিং এবং কন্ট্রোল হ্যান্ডেলের যন্ত্রাংশ তৈরি করা হয়। মেডিকেল রোবটের যন্ত্রাংশের জন্য সূক্ষ্ম মাপের প্রয়োজন হয়। ওভারমোল্ডিং পদ্ধতিতে একটি শক্ত কোরের উপর একটি নরম গ্রিপ স্তর স্থাপন করা হয়। মাইক্রোমোল্ডিং পদ্ধতিতে ক্ষুদ্র সিল তৈরি করা হয় যা ছোট জয়েন্টের ভিতরে ঠিকভাবে বসে যায়। এই পুনঃব্যবহারযোগ্য যন্ত্রাংশগুলো প্রতিটি পদ্ধতির পর ধুয়ে ও জীবাণুমুক্ত করা হয়। ছাঁচের সরঞ্জাম তৈরির প্রাথমিক খরচ বেশি হলেও, বেশি পরিমাণে উৎপাদন করলে প্রতিটি যন্ত্রাংশের দাম কম পড়ে। নির্ভরযোগ্য চলাচলের জন্য মেডিকেল রোবটগুলো এই সামঞ্জস্যপূর্ণ যন্ত্রাংশগুলোর উপর নির্ভর করে। এই প্রক্রিয়াটি দক্ষ সার্জিক্যাল রোবট উৎপাদনে সহায়তা করে।
নিষ্পত্তিযোগ্য উপাদান
কিছু অংশ রোগীর সংস্পর্শে আসে এবং তারপর ফেলে দেওয়া হয়। কর্মক্ষেত্রকে জীবাণুমুক্ত রাখতে সার্জিক্যাল ড্রেপ রোবট আর্মকে ঢেকে রাখে। জীবাণুমুক্ত ড্রেপিং ফিল্ম দূষণ থেকে সুরক্ষা দেয়। তার এবং যন্ত্রপাতির উপর ইনসুলেশন শিথ দেওয়া হয়। ছাঁচে ঢালা প্লাস্টিক থেকে তৈরি ধাতব প্রতিস্থাপনযোগ্য যন্ত্রাংশ ওজন ও খরচ বাঁচায়। এই ডিসপোজেবল অংশগুলো সংক্রমণের ঝুঁকি কমায়। এগুলো কোনো অতিরিক্ত প্রক্রিয়াকরণ ছাড়াই সম্পূর্ণ গঠিত অবস্থায় ছাঁচ থেকে বের হয়। ত্রুটি দ্রুত শনাক্ত করার জন্য প্রেসেই গুণমান পরীক্ষা করা হয়।
উচ্চ ভলিউম উত্পাদন
ছাঁচনির্মাণ দক্ষতা
একবার ছাঁচ তৈরি হয়ে গেলে, ইনজেকশন মোল্ডিং দ্রুতগতিতে চলে। একটি মাল্টি-ক্যাভিটি ছাঁচ প্রতিটি চক্রে বেশ কয়েকটি যন্ত্রাংশ তৈরি করে। উচ্চ চাহিদাসম্পন্ন মেডিকেল রোবটগুলোর জন্য এই গতি অত্যন্ত গুরুত্বপূর্ণ। লাইনগুলো ন্যূনতম অপারেটরের সাহায্যে দিনে চব্বিশ ঘণ্টা চলে। এই প্রক্রিয়ায় খুব কম উপকরণ নষ্ট হয়, কারণ বাতিল অংশটুকু পুনরায় ব্যবহার করা হয়। উৎপাদনের এই স্থিতিশীল ছন্দ সরবরাহ শৃঙ্খলকে সচল রাখে। হাসপাতালের সময়সূচী পূরণের জন্য মেডিকেল রোবটগুলো এই উৎপাদনের ওপর নির্ভর করে।
মান নিয়ন্ত্রণ
ছাঁচনির্মাণের জন্য কঠোর মান নিয়ন্ত্রণ প্রয়োজন। সময়ের সাথে সাথে প্রতিটি গহ্বর ক্ষয়প্রাপ্ত হয় এবং যন্ত্রাংশের মাত্রা পরিবর্তন করে। চিকিৎসা রোবটগুলো ধারাবাহিক উৎপাদনের জন্য স্থিতিশীল টুলিংয়ের উপর নির্ভর করে। পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ যন্ত্রাংশগুলো সহনশীলতার বাইরে যাওয়ার আগেই বিচ্যুতি শনাক্ত করে। চাক্ষুষ পরিদর্শকরা ফ্লাশ এবং শর্ট শট পরীক্ষা করেন। উপকরণের লটগুলোর সামঞ্জস্যতা পরীক্ষা করা হয়। এই পদক্ষেপগুলো নিশ্চিত করে যে প্রতিটি ব্যাচ পূর্ববর্তীটির সাথে মিলে যায়। নির্ভরযোগ্য যন্ত্রাংশ অস্ত্রোপচারের সময় রোগীদের সুরক্ষা দেয়।
সার্জিক্যাল রোবটের যন্ত্রাংশের জন্য প্রস্তুতকারক নির্বাচন
সার্জিক্যাল রোবটের যন্ত্রাংশ তৈরির জন্য সঠিক অংশীদার নির্বাচন করা একটি বড় সিদ্ধান্ত। ভুল পছন্দের কারণে আপনার সময়, অর্থ নষ্ট হতে পারে, এমনকি পণ্য ফেরতও দিতে হতে পারে। তাহলে, সেরাটিকে বাকিদের থেকে কীভাবে আলাদা করবেন?
ম্যানুফ্যাকচারিং কেপেবিলিটিস
সরঞ্জাম এবং প্রযুক্তি
একজন নির্ভরযোগ্য অংশীদারের কাছে সঠিক যন্ত্রপাতি থাকে। মাল্টি-অ্যাক্সিস সিএনসি সিস্টেম, ইডিএম সরঞ্জাম এবং সিএমএম পরিদর্শন সরঞ্জাম খুঁজুন। এগুলি তাদের জটিল সার্জিক্যাল রোবটের যন্ত্রাংশে সূক্ষ্ম সহনশীলতা বজায় রাখতে সাহায্য করে। তাদের এক ছাদের নিচে মেশিনিং, ফিনিশিং এবং গুণমান নিয়ন্ত্রণের মতো সমন্বিত সুবিধাও থাকা উচিত। এটি আপনাকে একাধিক বিক্রেতার সাথে কাজ করার ঝামেলা থেকে বাঁচায়।
ব্যবহারিক দৃষ্টিকোণ থেকে, উন্নত উৎপাদন এবং রোবোটিক্সে একজন প্রস্তুতকারকের প্রযুক্তিগত জ্ঞান অত্যন্ত গুরুত্বপূর্ণ। রোবোটিক সার্জিক্যাল সিস্টেমের অভিজ্ঞতা জরুরি, কারণ এই সিস্টেমগুলো জটিল এবং এর জন্য সমন্বিত দক্ষতার প্রয়োজন হয়। জটিল যন্ত্রাংশের জন্য অটোমেশন, লেজার মেশিনিং এবং সেল-ভিত্তিক উৎপাদনের মতো উন্নত সক্ষমতা থাকা অপরিহার্য।
চিকিৎসা সরঞ্জাম অভিজ্ঞতা
সার্জিক্যাল রোবটের যন্ত্রাংশ তৈরিতে প্রমাণিত অভিজ্ঞতা থাকা আবশ্যক। তাদের সরবরাহ করা জটিল ও নিখুঁত সহনশীলতার প্রোটোটাইপের উদাহরণ চেয়ে নিন। যে অংশীদার মেডিকেল রোবট সম্পর্কে জানেন, তিনি এর গুরুত্ব বোঝেন। এছাড়াও SS630, SS316, AL7075-T6, PEEK, এবং PEI-এর মতো উপকরণে তাদের দক্ষতা থাকা প্রয়োজন। চীনের একটি শীর্ষস্থানীয় উৎপাদনকারী সংস্থা NOBLE ঠিক এই ধরনের পেশাদার মেশিনিং দক্ষতা প্রদান করে। তাদের দল ক্লায়েন্টদের দক্ষতার সাথে প্রোটোটাইপিং থেকে গণ-উৎপাদনে যেতে সাহায্য করে।
গুণমান এবং সম্মতি
সার্টিফিকেশন এবং অডিট
সার্টিফিকেশন অনেক কিছু বলে দেয়। ISO 9001 এবং ISO 14001 সার্জারি রোবোটিক্স খাতের জন্য উপযুক্ত একটি ব্যবস্থাপনা পদ্ধতি প্রদর্শন করে। ISO 13485 আরও এক ধাপ এগিয়ে — এটি চিকিৎসা যন্ত্রপাতির গুণমানের ক্ষেত্রে স্বর্ণমান। নিয়মিত নিরীক্ষা অংশীদারদের সৎ থাকতে সাহায্য করে। এই ধরনের স্বীকৃতিপত্র থাকা একজন সরবরাহকারী সার্জিক্যাল-গ্রেড উৎপাদনের প্রতি তার প্রকৃত নিষ্ঠা প্রদর্শন করে।
ক্রমাগত উন্নতি
ভালো নির্মাতারা উন্নতি করা কখনো থামান না। তারা ত্রুটি শনাক্ত করেন, মূল কারণ বিশ্লেষণ করেন এবং প্রক্রিয়াগুলোকে পরিমার্জন করেন। পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ যন্ত্রাংশ সহনশীলতার বাইরে যাওয়ার আগেই বিচ্যুতি ধরে ফেলে। এই মানসিকতা অস্ত্রোপচারের সময় রোগীদের সুরক্ষা দেয়। সম্ভাব্য অংশীদারদের জিজ্ঞাসা করুন তারা কীভাবে সংশোধনমূলক পদক্ষেপ গ্রহণ করেন এবং নতুন প্রযুক্তিতে বিনিয়োগ করেন কিনা।
খরচ, গুণমান এবং সরবরাহের সময়
মালিকানা মোট খরচ
সবচেয়ে সস্তা দর প্রায়শই পরবর্তীতে বেশি খরচ করিয়ে দেয়। মালিকানার মোট খরচের কথা ভাবুন — যেমন পরিদর্শন, পুনঃকাজ, কার্যবিরতি এবং নিয়ম মেনে চলার ঝুঁকি। শক্তিশালী মান নিয়ন্ত্রণ ব্যবস্থা সম্পন্ন একজন অংশীদার লুকানো খরচ কমিয়ে দেয়। মেডিকেল রোবটের যন্ত্রাংশের ক্ষেত্রে, নির্ভরযোগ্যতাই সর্বদা কম দামকে হার মানায়।
পরিমাপযোগ্যতা এবং সরবরাহ শৃঙ্খল
আপনার অংশীদারকে অবশ্যই আপনার সাথে তাল মিলিয়ে উৎপাদন বাড়াতে হবে। তারা কি একটি প্রোটোটাইপ উৎপাদন সামলে নিয়ে তারপর উচ্চ পরিমাণে উৎপাদন বাড়াতে পারবে? সরবরাহ শৃঙ্খলের স্থিতিস্থাপকতাও একটি গুরুত্বপূর্ণ বিষয়। কাঁচামাল সরবরাহকারীদের একটি স্থিতিশীল নেটওয়ার্ক উৎপাদন সচল রাখে। অংশীদারদের মূল্যায়ন করার জন্য এখানে একটি সংক্ষিপ্ত চেকলিস্ট দেওয়া হলো:
- সরঞ্জাম: নির্ভুল CNC, EDM, এবং CMM সিস্টেম
- প্রযুক্তি: এক ধাপে মেশিনিং, পোস্ট-ফিনিশিং এবং গুণমান নিয়ন্ত্রণ
- অভিজ্ঞতা: প্রমাণিত সার্জিক্যাল রোবট যন্ত্রাংশ এবং সূক্ষ্ম সহনশীলতার প্রোটোটাইপ
- উপকরণ: SS630, SS316, AL7075-T6, PEEK, PEI বিশেষজ্ঞতা
- ফিনিশিং: স্টেইনলেস স্টিলের জন্য প্যাসিভেশন, অ্যালুমিনিয়ামের জন্য অ্যানোডাইজেশন
- গুণমান: মাত্রিক যাচাই এবং উন্নত পরিদর্শন সরঞ্জাম
নোবেল এই সব শর্ত পূরণ করে। তাদের নির্ভুল মেশিনিং এবং অ্যাসেম্বলি পরিষেবা ক্লায়েন্টদের প্রকল্পগুলি দ্রুত সম্পন্ন করতে সাহায্য করে। সার্জিক্যাল রোবটের যন্ত্রাংশের জন্য, এই ধরনের অংশীদারই সবকিছু বদলে দেয়।
নোবেল: সার্জিক্যাল রোবটের যন্ত্রাংশ উৎপাদনের অংশীদার

ধাতু এবং প্লাস্টিক প্রক্রিয়াকরণ
সিএনসি এবং সুইস মেশিনিং
নোবেল ধাতু এবং প্লাস্টিক উভয় উপকরণ দিয়েই সার্জিক্যাল রোবটের যন্ত্রাংশ তৈরি করে। এর মানে হলো, বিভিন্ন উপকরণের জন্য আপনাকে আলাদা সরবরাহকারী ব্যবহার করতে হবে না। তাদের কারখানায় অত্যাধুনিক সিএনসি মেশিন এবং সুইস লেদ রয়েছে। এই মিশ্রণটি অত্যন্ত গুরুত্বপূর্ণ। একটি দৃঢ় জয়েন্ট হাউজিং এবং একটি ক্ষুদ্র অ্যাকচুয়েশন পিনের জন্য সম্পূর্ণ ভিন্ন ধরনের সেটআপের প্রয়োজন হয়। উভয় কাজের জন্য একজন অংশীদার থাকলে, নকশা থেকে তৈরি যন্ত্রাংশ পর্যন্ত পৌঁছানোর পথটি সংক্ষিপ্ত হয়ে যায়। বাস্তব দৃষ্টিকোণ থেকে, এখানেই নির্ভুলতা কেবল একটি শব্দ না হয়ে যন্ত্রের একটি প্রকৃত সক্ষমতায় পরিণত হয়।
প্লাস্টিক ইনজেকশন ছাঁচনির্মাণ
প্লাস্টিক ইনজেকশন মোল্ডিং বাকি অর্ধেক কাজ সম্পন্ন করে। হাউজিং, সিল, ডিসপোজেবল ড্রেপিং পার্টস এবং ফ্লুইড পাথ পার্টস—এই সবই প্রেস থেকে পুনরাবৃত্তিমূলক আকারে তৈরি হয়। ওভারমোল্ডিং এবং মাইক্রোমোল্ডিংয়ের মাধ্যমে মেডিকেল রোবটের জন্য প্রয়োজনীয় ছোট ও সূক্ষ্ম অংশগুলো তৈরি করা হয়। টুলিং অভ্যন্তরীণভাবে তৈরি করা হয়। এর ফলে, ডিজাইনে কোনো পরিবর্তন এলে ফিডব্যাক লুপটি সংক্ষিপ্ত থাকে।
সার্টিফিকেশন এবং গুণমান
আইএসও 9001: 2015
ISO 9001:2015 মৌলিক ব্যবস্থাপনা পদ্ধতি নির্ধারণ করে। এটি লিখিত কার্যপ্রণালী, নিয়ন্ত্রিত সরবরাহকারী এবং পরিমাপযোগ্য উন্নতির বিষয়টি তুলে ধরে। ক্রেতাদের জন্য এর অর্থ হলো, প্রতিটি ব্যাচ থেকে একটি অনুমানযোগ্য ফলাফল পাওয়া।
আইএসও 13485: 2016
ISO 13485:2016 আরও এক ধাপ এগিয়ে। এটি চিকিৎসা যন্ত্রপাতির ভাষায় কথা বলে। এর জন্য প্রয়োজন ঝুঁকি-ভিত্তিক চিন্তাভাবনা, উৎস শনাক্তকরণযোগ্যতা এবং অস্ত্রোপচারের জন্য তৈরি একটি মান ব্যবস্থা। এই দুটি সার্টিফিকেশন একত্রে আপনাকে বলে দেয় যে, প্রতিষ্ঠানটি কোনো রকম আপোস না করেই শিল্প এবং চিকিৎসা উভয় খাতের গ্রাহকদের পরিষেবা দিতে সক্ষম।
| সাক্ষ্যদান | এটা কভার কি |
| আইএসও 9001: 2015 | সাধারণ মান ব্যবস্থাপনা ব্যবস্থা |
| আইএসও 13485: 2016 | চিকিৎসা যন্ত্রের গুণমান ব্যবস্থাপনা ব্যবস্থা |
শেষ থেকে শেষ সেবা
উত্পাদন জন্য নকশা
নোবেল-এর টিম প্রথম চিপটি কাটার আগেই আপনার ডিজাইন পর্যালোচনা করে। তারা এমন বৈশিষ্ট্যগুলো চিহ্নিত করে যেখানে কাটার পৌঁছাতে পারে না। তারা এমন সহনশীলতার ত্রুটিগুলো ধরিয়ে দেয়, যা কার্যকারিতা না বাড়িয়েই খরচ বাড়িয়ে দেয়। তারা এমন উপাদান নির্বাচনও লক্ষ্য করে, যা জীবাণুমুক্তকরণ চক্রের সাথে সাংঘর্ষিক। এই প্রাথমিক মতামত পরবর্তীতে পুনরায় কাজ করার প্রয়োজন কমায়।
সমাবেশ এবং প্যাকেজিং
পরিষেবার তালিকা শুধু উৎপাদনেই সীমাবদ্ধ নয়। অ্যাসেম্বলি, পরিদর্শন এবং প্যাকেজিং একই ছাদের নিচে সম্পন্ন হয়। এর ফলে যন্ত্রাংশগুলো পরবর্তী ধাপের জন্য প্রস্তুত অবস্থায় এসে পৌঁছায়। এই ধারাবাহিকতা গুণমান রক্ষা করে এবং সরবরাহের সময় কমিয়ে আনে। অস্ত্রোপচারে ব্যবহৃত সার্জিক্যাল রোবটের যন্ত্রাংশের ক্ষেত্রে, হাতবদলের সংখ্যা কম হওয়ার অর্থ হলো ভুলের সম্ভাবনাও কমে যাওয়া।
সার্জিক্যাল রোবটের যন্ত্রাংশের জন্য সঠিক প্রক্রিয়া, উপাদান এবং সহনশীলতা নির্বাচন করা একটি অত্যন্ত গুরুত্বপূর্ণ বিষয়। একটি অস্ত্রোপচার সফল হবে কি না, তা এর উপরেই নির্ভর করে। ISO 13485 অনুসরণ করাও কোনো ঐচ্ছিক বিষয় নয়। এটি প্রতিটি মেডিকেল রোবট যন্ত্রাংশ সরবরাহকারীর জন্য একটি মৌলিক নিয়ম।
আপনার এমন একজন অংশীদারও প্রয়োজন যিনি প্রযুক্তিগত দিক এবং নিয়মকানুন উভয়ই বোঝেন। এই সমন্বয় খুঁজে পাওয়া কঠিন। ভবিষ্যতে, থ্রিডি প্রিন্টিং, স্মার্ট উপকরণ এবং আরও বেশি অটোমেশন সার্জিক্যাল রোবটকে বদলে দেবে। তাই এই বিষয়গুলো ব্যবহার করে আপনার অংশীদারদের যাচাই করুন। এরপর আপনার সার্জিক্যাল রোবটের যন্ত্রাংশের প্রয়োজনে NOBLE-এর সাথে যোগাযোগ করুন।
সার্জিক্যাল রোবটের অংশ সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
সার্জিক্যাল রোবটের যন্ত্রাংশগুলো কী পরিমাণ সহনশীলতা সহ্য করতে পারে?
সার্জিক্যাল রোবটের যন্ত্রাংশগুলোর জন্য সাধারণত উচ্চ থেকে অতি-সঠিকতার সীমা প্রয়োজন হয়। সাধারণ মেশিনিংয়ের ক্ষেত্রে নির্ভুলতার সীমা ±০.১৩ মিমি। অতি-সঠিক কাজের ক্ষেত্রে এই সীমা ±০.০০৫ মিমি পর্যন্ত পৌঁছায়। গুরুত্বপূর্ণ বৈশিষ্ট্যগুলোর জন্য এই কঠোর সীমা প্রয়োজন। এটি অস্ত্রোপচারের সময় গতিকে নিরাপদ এবং পুনরাবৃত্তিযোগ্য রাখে।
সার্জিক্যাল রোবটের যন্ত্রাংশের জন্য কোন উপাদানগুলো সবচেয়ে ভালো কাজ করে?
টাইটানিয়াম সংকর ধাতু কম ওজনে উচ্চ শক্তি প্রদান করে। স্টেইনলেস স্টিলের দাম কম এবং এটি অটোক্লেভ চক্র ভালোভাবে সামাল দেয়। PEEK ৩,০০০-এরও বেশি জীবাণুমুক্তকরণ চক্র পর্যন্ত টিকে থাকে। জিরকোনিয়ার মতো সিরামিক যন্ত্রাংশের ভেতরের চলমান পৃষ্ঠে ক্ষয় খুব ভালোভাবে প্রতিরোধ করে।
সার্জিক্যাল রোবটের যন্ত্রাংশ সরবরাহকারীর কী কী সার্টিফিকেশন থাকা উচিত?
ISO 13485:2016 হলো সর্বোচ্চ মান। এর জন্য পণ্যের উৎস শনাক্তকরণযোগ্যতা এবং ঝুঁকি-ভিত্তিক চিন্তাভাবনা প্রয়োজন। ISO 9001:2015 সাধারণ মান নিয়ন্ত্রণ প্রদর্শন করে। উভয় সনদই সার্জিক্যাল গ্রেড উৎপাদন এবং রোগীর সুরক্ষার প্রতি প্রকৃত অঙ্গীকারের প্রমাণ দেয়।
জীবাণুমুক্তকরণ সার্জিক্যাল রোবটের যন্ত্রাংশকে কীভাবে প্রভাবিত করে?
স্টিম অটোক্লেভ, গামা ইরেডিয়েশন এবং ভিএইচপি হলো প্রচলিত পদ্ধতি। টাইটানিয়াম, পিক (PEEK) এবং ৩১৬এলভিএম (316LVM) স্টেইনলেস স্টিল দিয়ে তৈরি যন্ত্রাংশগুলো এই পরিস্থিতি ভালোভাবে সামাল দেয়। এগুলোকে অবশ্যই বারবার চক্রের পরেও অক্ষত থাকতে হবে, যাতে কোনো রকম ভাঙন না ঘটে বা রোগীর শরীরে কোনো কণা নির্গত না হয়।
সার্জিক্যাল রোবটের যন্ত্রাংশ তৈরিতে কি থ্রিডি প্রিন্টিং ব্যবহার করা হয়?
হ্যাঁ, তবে প্রধানত প্রোটোটাইপ এবং জটিল আকারের জন্য। প্রকৌশলীরা উৎপাদনের আগে এইভাবে ডিজাইন পরীক্ষা করেন। জৈব আকৃতির কিছু চূড়ান্ত ব্যবহারযোগ্য যন্ত্রাংশও এর থেকে উপকৃত হয়। চূড়ান্ত নিখুঁততার জন্য প্রায়-নেট আকারের যন্ত্রাংশগুলো প্রায়শই সিএনসি মেশিনে পাঠানো হয়।
সার্জিক্যাল রোবটের যন্ত্রাংশগুলো সাধারণ যন্ত্রাংশ থেকে কীভাবে আলাদা?
এগুলোর জন্য আরও নিখুঁত মাপ এবং শরীরের জন্য নিরাপদ উপকরণ প্রয়োজন। পৃষ্ঠতলের প্রলেপ অবশ্যই ব্যাকটেরিয়ার বৃদ্ধি রোধ করবে। উৎপাদন প্রক্রিয়া ISO 13485 গুণমান ব্যবস্থা অনুসরণ করে। কাঁচামাল থেকে শুরু করে চূড়ান্ত পণ্য পর্যন্ত প্রতিটি অংশের গতিবিধি অনুসরণ করা যায়।
সার্জিক্যাল রোবটের যন্ত্রাংশের জন্য প্রস্তুতকারক কীভাবে নির্বাচন করেন?
ISO 13485 সার্টিফিকেশন এবং মেডিকেল ডিভাইস তৈরির অভিজ্ঞতা আছে কিনা তা দেখুন। তাদের সরঞ্জাম—ফাইভ-অ্যাক্সিস সিএনসি, ইডিএম, এবং সিএমএম টুলস—যাচাই করুন। যে অংশীদার এক জায়গায় সব পরিষেবা দেয়, সে কাজ হস্তান্তরের পরিমাণ কমিয়ে দেয়। এটি পুরো প্রক্রিয়া জুড়ে গুণমান রক্ষা করে।






