
চিকিৎসকদের রোগ নির্ণয়ে সাহায্যকারী এআই টুলগুলো অভূতপূর্ব গতিতে রোগী সেবাকে বদলে দিচ্ছে। বিষয়টি ভেবে দেখুন: ২০২১ সালে চিকিৎসাগত রোগ নির্ণয়ে এআই-এর বৈশ্বিক বাজার ৭৪৮ মিলিয়ন ডলারে পৌঁছেছিল এবং বিশেষজ্ঞরা ২০২৬ সাল পর্যন্ত এর ৩৯.৮% চক্রবৃদ্ধি বার্ষিক বৃদ্ধির হার অনুমান করছেন।
- ২০২১ সালে বৈশ্বিক বাজার মূল্য: ৭৪৮ মিলিয়ন ডলার
- ২০২১ থেকে ২০২৬ পর্যন্ত সিএজিআর: ৩৯.৮%
এই অভাবনীয় প্রবৃদ্ধি একটি গুরুত্বপূর্ণ প্রশ্ন উত্থাপন করে: কীভাবে এমন একটি মেডিকেল এআই ডিভাইসের হাউজিং ডিজাইন করা যায় যা সংবেদনশীল কম্পিউটিং উপাদানগুলিকে সুরক্ষিত রাখার পাশাপাশি কঠোর নিয়ন্ত্রক মানও পূরণ করে? এই নির্দেশিকাটি প্রকৌশলী এবং সিদ্ধান্ত গ্রহণকারীদের ঠিক এই চ্যালেঞ্জটির সমাধানে পথ দেখাবে। আপনি জানতে পারবেন কোন বিষয়গুলো মেডিকেল এআই ডিভাইসের হাউজিংকে অন্যদের থেকে আলাদা করে, কোন উপাদানগুলো বারবার পরিষ্কার ও জীবাণুমুক্তকরণ সহ্য করতে পারে, এবং আপনার উৎপাদন সংক্রান্ত সিদ্ধান্তগুলো কীভাবে সময়সীমা ও বাজেট উভয়কেই প্রভাবিত করে। কোনো অপ্রয়োজনীয় কথা নয়—আপনার পরবর্তী প্রকল্পের জন্য রয়েছে কার্যকরী অন্তর্দৃষ্টি।
মূল প্রয়োজনীয়তা মেডিকেল এআই ডিভাইস হাউজিং
ডায়াগনস্টিক টুলের ভেতরের এআই প্রসেসরগুলো পুরোনো মেডিকেল ইলেকট্রনিক্সের তুলনায় অনেক বেশি তাপ উৎপন্ন করে। এই চিপগুলো দ্রুত বিপুল পরিমাণ ডেটা প্রসেস করে, যা এমন তাপ তৈরি করে যা আপনাকে অবশ্যই নিয়ন্ত্রণ করতে হবে। আপনার হাউজিং ডিজাইনকে সংবেদনশীল অংশগুলো থেকে দক্ষতার সাথে তাপ সরিয়ে নিতে সক্ষম হতে হবে। অন্যথায়, আপনি ধীরগতির পারফরম্যান্স, যন্ত্রাংশের আয়ু হ্রাস, বা গুরুত্বপূর্ণ প্রক্রিয়া চলাকালীন ব্যর্থতার সম্মুখীন হতে পারেন।
এআই উপাদানগুলির জন্য তাপীয় এবং ইএমআই সুরক্ষা
প্রসেসরের জন্য তাপ অপচয়
তাপ ব্যবস্থাপনা শুরু হয় সঠিক উপাদান বাছাই করার মাধ্যমে। তাপ পরিবাহী প্লাস্টিক এবং অ্যালুমিনিয়াম উভয়ই হাউজিংয়ের পৃষ্ঠ জুড়ে তাপ ভালোভাবে ছড়িয়ে দেয়। আপনি আপনার ডিজাইনে হিট সিঙ্ক, হিট পাইপ বা কুলিং ফ্যানও যোগ করতে পারেন। প্রতিটি বিকল্পেরই সুবিধা এবং অসুবিধা রয়েছে। ফ্যান শব্দ করে এবং এতে চলমান অংশ থাকে যা ভেঙে যেতে পারে। প্যাসিভ বিকল্পগুলো তুলনামূলকভাবে সহজ, কিন্তু এর জন্য সতর্ক বায়ুপ্রবাহ পরিকল্পনার প্রয়োজন হয়। আপনার হাউজিংয়ের আকৃতিও গুরুত্বপূর্ণ। ভেন্টিলেশন স্লট, ফিনের নকশা এবং অভ্যন্তরীণ ব্যাফেল—এই সবকিছুই এনক্লোজার থেকে তাপ কতটা ভালোভাবে বের হবে তা প্রভাবিত করে।
তড়িৎচুম্বকীয় হস্তক্ষেপ থেকে সুরক্ষা
এআই যন্ত্রাংশগুলো তড়িৎচুম্বকীয় বিকিরণ নির্গত করে এবং বাইরের হস্তক্ষেপের কারণেও এগুলো ক্ষতিগ্রস্ত হতে পারে। হাসপাতালের কক্ষে থাকা অন্যান্য সরঞ্জাম সংবেদনশীল এআই প্রক্রিয়াকরণে ব্যাঘাত ঘটাতে পারে। সুরক্ষার জন্য আপনার কাছে দুটি প্রধান বিকল্প রয়েছে। প্লাস্টিকের আবরণের উপর পরিবাহী প্রলেপ একটি হালকা সমাধান দেয়। ধাতব আবরণ কোনো অতিরিক্ত পদক্ষেপ ছাড়াই স্বাভাবিকভাবে হস্তক্ষেপ প্রতিরোধ করে। সেরা বিকল্পটি আপনার ওজনের লক্ষ্য, খরচের সীমা এবং নকশার চাহিদার উপর নির্ভর করে। মনে রাখবেন যে জোড়, খোলা অংশ এবং সংযোগকারী পোর্ট দিয়ে হস্তক্ষেপ প্রবেশ করতে পারে। আপনার নকশাকে অবশ্যই এই দুর্বল স্থানগুলো সামলাতে হবে।
অ্যান্টেনার কর্মক্ষমতা বিবেচনা
অনেক মেডিকেল এআই ডিভাইস ওয়্যারলেস কমিউনিকেশন ব্যবহার করে। এর ফলে শিল্ডিং এবং অ্যান্টেনার কার্যকারিতার মধ্যে একটি দ্বন্দ্ব তৈরি হয়। অভ্যন্তরীণ অংশগুলোকে সুরক্ষিত রাখার জন্য পর্যাপ্ত শিল্ডিং প্রয়োজন, কিন্তু একই সাথে রেডিও সিগন্যালকেও ভালোভাবে এর মধ্য দিয়ে যেতে দিতে হয়। অ্যান্টেনা উইন্ডোগুলোকে বিচক্ষণতার সাথে স্থাপন করে অথবা হাউজিংয়ের নির্দিষ্ট কিছু অংশে বিশেষ উপাদান ব্যবহার করে এই সমস্যার সমাধান করা যেতে পারে। আপনার ডিজাইন প্রক্রিয়ার শুরুতেই এর জন্য পরিকল্পনা করুন। উৎপাদন শুরু হওয়ার পর অ্যান্টেনার ত্রুটি সংশোধন করতে গেলে সময় ও অর্থ দুটোই নষ্ট হয়।
জৈব সামঞ্জস্যতা এবং সুরক্ষা মানদণ্ড
ISO 10993 সম্মতি
যে কোনো উপাদান যা রোগীর টিস্যুর সংস্পর্শে আসে, তা অবশ্যই জৈবিক পরীক্ষার মধ্য দিয়ে যেতে হবে। ISO 10993 এই পর্যালোচনার জন্য পরীক্ষার নিয়মাবলী নির্ধারণ করে। এই পরীক্ষাগুলিতে কোষের ক্ষতি, অ্যালার্জির প্রতিক্রিয়া, জ্বালা এবং অন্যান্য জৈবিক ঝুঁকি যাচাই করা হয়। আপনার নির্বাচিত উপাদানগুলির জন্য এমন কাগজপত্র প্রয়োজন যা প্রমাণ করে যে সেগুলি এই নিয়মগুলি মেনে চলে। সেই কাগজপত্র আপনার নিয়ন্ত্রক কর্তৃপক্ষের কাছে দাখিলের একটি অংশ হয়ে যায়।
ত্বকের সংস্পর্শ বনাম প্রতিস্থাপনযোগ্য ডিভাইস
ত্বকের সংস্পর্শে থাকা আবরণের ক্ষেত্রে ইমপ্ল্যান্টেবল ডিভাইসের চেয়ে ভিন্ন নিয়মকানুন প্রযোজ্য। ত্বকের উপর থাকা একটি পরিধানযোগ্য ডায়াগনস্টিক টুলের জন্য শরীরের ভিতরে স্থাপন করা কোনো কিছুর চেয়ে কম পরীক্ষার প্রয়োজন হয়। আপনার ডিভাইসের ধরন আগে থেকেই জেনে নিন। এই জ্ঞান আপনার উপকরণ নির্বাচন এবং পরীক্ষার বাজেট নির্ধারণে পথনির্দেশ করে।
উপাদান বিষাক্ততা পরীক্ষা
এমনকি পরোক্ষ সংস্পর্শও গুরুত্বপূর্ণ। ব্যবহারের সময় রোগীরা এর আবরণটি স্পর্শ করতে পারেন। পরিচ্ছন্নতাকর্মীরা প্রতিদিন এটি নাড়াচাড়া করেন। স্বাভাবিক ব্যবহারে আপনার উপকরণগুলো থেকে কোনো ক্ষতিকর পদার্থ নির্গত হওয়া চলবে না। চিকিৎসাক্ষেত্রে ব্যবহৃত প্লাস্টিক ও ধাতুর সাথে সাধারণত সরবরাহকারীদের দেওয়া নিরাপত্তা সংক্রান্ত তথ্য থাকে। যাচাই করে দেখুন যে সেই কাগজপত্রগুলো আপনার নির্দিষ্ট ব্যবহারের ক্ষেত্রটিকে অন্তর্ভুক্ত করে কি না।
জীবাণুমুক্তকরণ এবং পরিবেশগত স্থায়িত্ব
অটোক্লেভ এবং রাসায়নিক জীবাণুমুক্তকরণ
হাসপাতালগুলো শক্তিশালী পদ্ধতি ব্যবহার করে সরঞ্জাম পরিষ্কার করে। অটোক্লেভ জীবাণুমুক্তকরণে উচ্চ তাপমাত্রায় উচ্চ-চাপের বাষ্প ব্যবহার করা হয়। রাসায়নিক পরিষ্কারকরণে এমন কঠোর উপাদান ব্যবহার করা হয় যা সময়ের সাথে সাথে প্লাস্টিককে ভেঙে ফেলতে পারে। আপনার উপকরণগুলোকে অবশ্যই বারবার ব্যবহারের পরেও ফাটল ধরা, রঙ পরিবর্তন হওয়া বা শক্তি হারানো ছাড়াই টিকে থাকতে হবে। এই স্থায়িত্বের প্রয়োজনীয়তা আপনার উপকরণ নির্বাচনকে সরাসরি প্রভাবিত করে।
আর্দ্রতা এবং প্রবেশ সুরক্ষা
ডিভাইসের ভেতরে তরল পদার্থ প্রবেশ করে। তরল ছিটকে পড়তেই পারে। পরিষ্কার করার দ্রবণ জোড়ার মধ্যে দিয়ে চুইয়ে যায়। আপনার হাউজিংয়ের পানি ও ধুলো থেকে যথাযথ সুরক্ষা প্রয়োজন। গ্যাসকেট, সিল করা জোড়া এবং পোর্টের সতর্ক নকশা তরল পদার্থকে ভেতরের ইলেকট্রনিক্স থেকে দূরে রাখে। বাস্তবসম্মত পরিস্থিতিতে আপনার মেডিকেল এআই ডিভাইসের হাউজিং সম্পূর্ণরূপে পরীক্ষা করুন।
পরিষ্কারক পদার্থের প্রতি রাসায়নিক প্রতিরোধ ক্ষমতা
বিভিন্ন প্রতিষ্ঠানে বিভিন্ন ধরনের জীবাণুনাশক ব্যবহার করা হয়। ব্লিচ দ্রবণ, হাইড্রোজেন পারক্সাইড এবং অ্যালকোহল ওয়াইপ—এগুলো সবই হাউজিং উপকরণের সাথে ভিন্নভাবে প্রতিক্রিয়া করে। নিশ্চিত করুন যে আপনার নির্বাচিত উপকরণগুলো আপনার গ্রাহকদের ব্যবহৃত নির্দিষ্ট রাসায়নিক পদার্থ প্রতিরোধ করতে সক্ষম। কয়েকমাস ধরে নিয়মিত পরিষ্কার করার পর যে হাউজিং নষ্ট হয়ে যায়, তা নিরাপত্তা ঝুঁকি এবং আইনি উদ্বেগের সৃষ্টি করে। একটি ভালো মেডিকেল এআই ডিভাইস হাউজিং পরিকল্পনায় নকশার সময় এই পরিবেশগত চাপগুলো বিবেচনা করা হয়। বিশ্বজুড়ে হাসপাতাল এবং ক্লিনিকগুলোতে মেডিকেল যন্ত্রের হাউজিংগুলো একই রকম কঠিন পরিস্থিতির সম্মুখীন হয়।
মেডিকেল এআই ডিভাইসের হাউজিংয়ের জন্য উপাদান নির্বাচনের মানদণ্ড
আপনার মেডিকেল এআই ডিভাইসের হাউজিংয়ের জন্য সঠিক উপাদান নির্বাচন করা পরবর্তী প্রতিটি সিদ্ধান্তকে প্রভাবিত করে। আপনার নির্বাচিত উপাদানটি জীবাণুমুক্তকরণের সামঞ্জস্যতা, ইএমআই শিল্ডিংয়ের কার্যকারিতা এবং নিয়ন্ত্রক অনুমোদনের সময়সীমাকে প্রভাবিত করে। মেডিকেল-গ্রেড পলিমার, স্টেইনলেস স্টিল, টাইটানিয়াম অ্যালয় এবং সিরামিক প্রত্যেকটিরই ভিন্ন ভিন্ন সুবিধা-অসুবিধা রয়েছে। এই সুবিধা-অসুবিধাগুলো আগেভাগে বুঝতে পারলে পরবর্তীতে ব্যয়বহুল পুনঃনকশা এড়ানো যায়।
মেডিকেল-গ্রেড থার্মোপ্লাস্টিক
মেডিকেল এআই ডিভাইসের হাউজিং তৈরিতে থার্মোপ্লাস্টিকের ব্যবহারই বেশি, কারণ এগুলোকে সহজে ছাঁচে ফেলা যায় এবং ধাতুর চেয়ে এর দাম কম। এগুলোর ওজনও কম, যা চিকিৎসকদের এক ঘর থেকে অন্য ঘরে নিয়ে যাওয়া যায় এমন বহনযোগ্য রোগনির্ণয়কারী যন্ত্রের জন্য একটি গুরুত্বপূর্ণ বিষয়।
আঘাত প্রতিরোধের জন্য পিসি-এবিএস
পিসি-এবিএস পলিকার্বোনেটের দৃঢ়তার সাথে এবিএস-এর সহজে ছাঁচে ফেলার সুবিধার সমন্বয় ঘটায়। এই মিশ্রণটি চমৎকার আঘাত প্রতিরোধ ক্ষমতা প্রদান করে, যা হাসপাতালের শক্ত মেঝেতে পড়ে যেতে পারে এমন হ্যান্ডহেল্ড ডিভাইসের জন্য এটিকে একটি শক্তিশালী বিকল্প করে তোলে। তবে, অ্যালকোহল এবং পারক্সাইড প্রতিরোধ করার জন্য পিসি-এবিএস-এর নির্দিষ্ট গ্রেড এবং সুরক্ষামূলক আবরণের প্রয়োজন হয়। দীর্ঘ সময় ধরে ব্লিচের সংস্পর্শে থাকলে হাউজিংয়ের কিনারায় ফাটল ধরার ঝুঁকি থাকে, তাই আপনার পরিষ্কার করার পদ্ধতিটি উপাদানটির সহনশীলতার সীমার সাথে সামঞ্জস্যপূর্ণ কিনা তা যাচাই করে নিন।
স্বচ্ছতার জন্য পলিকার্বনেট
আপনার ডিজাইনে যখন হাউজিং-এর মধ্যে একটি জানালা বা লেন্স তৈরির প্রয়োজন হয়, তখন পলিকার্বোনেট স্বচ্ছতা প্রদান করে। এটি আঘাতও ভালোভাবে প্রতিরোধ করে। পিসি-এবিএস-এর মতো, সাধারণ পলিকার্বোনেট গ্রেডগুলোও তীব্র রাসায়নিক জীবাণুনাশকের সাথে মানিয়ে নিতে পারে না। সুরক্ষামূলক আবরণ বা বিশেষায়িত মেডিকেল গ্রেড এই সমস্যার সমাধান করে। যদি আপনার ডিভাইসটি একটি স্বচ্ছ প্যানেলের মাধ্যমে রোগীর ডেটা প্রদর্শন করে, তবে পলিকার্বোনেট কাঠামোগত শক্তি অক্ষুণ্ণ রেখেই আপনাকে দৃষ্টিগত স্বচ্ছতা প্রদান করে।
উচ্চ-তাপমাত্রার পলিমার (PEEK, PPSU)
যেসব ডিভাইস অটোক্লেভ স্টেরিলাইজেশনের মধ্য দিয়ে যায়, সেগুলোর জন্য এমন উপাদান প্রয়োজন যা বারবার বাষ্পচক্র সহ্য করতে পারে। পলিসালফোন (PSU) এবং পলিইথারিমাইড (PEI) এই চ্যালেঞ্জটি ভালোভাবে সামাল দেয়। PSU-এর গ্লাস ট্রানজিশন তাপমাত্রা হলো ১৯০°C (৩৭৪°F) এবং এটি আঘাত প্রতিরোধ করে। PEI-এর গ্লাস ট্রানজিশন তাপমাত্রা ২১৭°C এবং এটি ১৭০°C (৩৩৮°F) পর্যন্ত অবিচ্ছিন্নভাবে ব্যবহার করা যায়। জীবাণুমুক্ত স্থানের কাছাকাছি থাকা উচ্চ-ক্ষমতাসম্পন্ন পুনঃব্যবহারযোগ্য সার্জিক্যাল সরঞ্জামের ক্ষেত্রে PEEK এবং PPSU একইভাবে কাজ করে। এই উচ্চ-তাপমাত্রার পলিমারগুলোর দাম বেশি, কিন্তু এগুলো প্রতিটি পরিষ্কার-পরিচ্ছন্নতার পর বিশেষ পরিচর্যার প্রয়োজনীয়তা দূর করে।
চিকিৎসা যন্ত্রের আবরণের জন্য ধাতু
ধাতু চিকিৎসা ক্ষেত্রে ব্যবহৃত এআই ডিভাইসের আবরণে স্বাভাবিক ইএমআই শিল্ডিং এবং কাঠামোগত দৃঢ়তা প্রদান করে। এছাড়াও, এগুলি বেশিরভাগ প্লাস্টিকের চেয়ে তীব্র জীবাণুনাশক ভালোভাবে মোকাবেলা করে।
হালকা শিল্ডিংয়ের জন্য অ্যালুমিনিয়াম
৬০৬১ এবং ৫০৫২-এর মতো অ্যালুমিনিয়াম অ্যালয়গুলো পোর্টেবল আল্ট্রাসাউন্ড সিস্টেম, পেশেন্ট মনিটর এবং অভ্যন্তরীণ চ্যাসিসে প্রায়শই ব্যবহৃত হয়। অ্যালুমিনিয়াম স্বাভাবিকভাবেই বিদ্যুৎ পরিবাহী, যা কোনো অতিরিক্ত প্রলেপ ছাড়াই তড়িৎচুম্বকীয় হস্তক্ষেপ প্রতিরোধ করে। অ্যানোডাইজিং এর ক্ষয় প্রতিরোধ ক্ষমতা বাড়ায় এবং একটি টেকসই ফিনিশ প্রদান করে। অ্যালুমিনিয়াম তাপও ভালোভাবে পরিবহন করে, যা এর ভেতরের এআই প্রসেসরগুলোকে ঠান্ডা রাখতে সাহায্য করে। এর শক্তি-ওজন অনুপাত এটিকে হাসপাতালের মধ্যে স্থানান্তরযোগ্য ডিভাইসগুলোর জন্য আদর্শ করে তোলে।
স্থায়িত্বের জন্য স্টেইনলেস স্টিল
স্টেইনলেস স্টিল, বিশেষ করে গ্রেড 316L, এমআরআই এবং সিটি স্ক্যানারের মতো বড় ডায়াগনস্টিক যন্ত্রপাতিতে উৎকৃষ্ট মানের। এই যন্ত্রগুলোর দৃঢ়তা এবং কার্যকর ইলেক্ট্রোম্যাগনেটিক শিল্ডিং প্রয়োজন। স্টেইনলেস স্টিল শরীরের তরল পদার্থ এবং তীব্র জীবাণুনাশক প্রতিরোধ করে, ফলে এটি খুব সহজে পরিষ্কার করা যায়। এটি কাঠামোগত উপাদানগুলোর জন্য উচ্চ টান সহনশীলতাও প্রদান করে। এর অসুবিধা হলো ওজন—স্টেইনলেস স্টিলের ওজন অ্যালুমিনিয়ামের চেয়ে বেশি, তাই এটি বহনযোগ্য যন্ত্রের চেয়ে স্থির যন্ত্রপাতির জন্য বেশি উপযুক্ত।
উন্নতমানের প্রয়োগের জন্য টাইটানিয়াম সংকর ধাতু
Ti-6Al-4V-এর মতো টাইটানিয়াম সংকর ধাতু মেডিকেল এআই ডিভাইসের হাউজিং-এ খুব কমই দেখা যায়। এর প্রধান সুবিধা হলো দীর্ঘমেয়াদী প্রতিস্থাপনের জন্য জৈব-সামঞ্জস্যতা, সুরক্ষা বা কাঠামোগত আবরণের প্রয়োজন নয়। যদিও টাইটানিয়াম ইস্পাতের চেয়ে শক্তিশালী এবং হালকা, এর উচ্চ মূল্য হাউজিং-এ এর ব্যবহারকে যুক্তিযুক্ত করে না। টাইটানিয়ামকে অর্থোপেডিক ইমপ্লান্ট, দাঁতের যন্ত্রাংশ এবং স্টেন্টের জন্য সংরক্ষিত রাখুন, যেখানে মেডিকেল এআই ডিভাইসের হাউজিং-এর কার্যকারিতার চেয়ে জৈব-সামঞ্জস্যতা বেশি গুরুত্বপূর্ণ।
সিরামিক এবং বিশেষ উপকরণ
চিকিৎসা যন্ত্রপাতির আবরণে সিরামিক এবং বিশেষ সংযোজনী পদার্থ নির্দিষ্ট চাহিদা পূরণ করে।
ইলেকট্রনিক্সের জন্য সিরামিক সাবস্ট্রেট
সিরামিক সাবস্ট্রেটগুলো হাউজিংয়ের ভেতরে থাকে এবং তাপ উৎপন্নকারী ইলেকট্রনিক উপাদানগুলোকে ধারণ করে। এগুলো দক্ষতার সাথে তাপশক্তি অপসারিত করে এবং উচ্চ তাপমাত্রা প্রতিরোধ করে। যদিও সিরামিক প্রায়শই বাইরের আবরণ তৈরি করে না, তবুও এআই প্রসেসরগুলোকে ঠান্ডা রাখতে এগুলো একটি গুরুত্বপূর্ণ ভূমিকা পালন করে।
অ্যান্টিমাইক্রোবিয়াল পলিমার সংযোজন
পলিমার রেজিনে জীবাণুনাশক উপাদান যোগ করলে পৃষ্ঠতলে ব্যাকটেরিয়ার বৃদ্ধি কমে যায়। এই বৈশিষ্ট্যটি এমন সব যন্ত্রের ক্ষেত্রে সহায়ক, যা রোগীরা প্রায়শই স্পর্শ করেন। পৃষ্ঠতলের প্রলেপ ক্ষয় হয়ে যাওয়ার বিপরীতে, এই সংযোজনী উপাদানগুলো উপাদানটির পুরো জীবনকাল জুড়েই কাজ করে। সংক্রমণ-সংবেদনশীল পরিবেশে ব্যবহৃত যন্ত্রের জন্য, জীবাণুনাশক পলিমার সুরক্ষার একটি অতিরিক্ত স্তর যোগ করে।
ক্ষয় প্রতিরোধের জন্য পৃষ্ঠতল আবরণ
পৃষ্ঠতলীয় প্রলেপ প্লাস্টিক এবং ধাতব উভয় হাউজিংয়ের আয়ু বাড়ায়। শক্ত আবরণ আঁচড় ও ঘর্ষণ থেকে সুরক্ষা দেয়। রূপা, নিকেল বা তামা যুক্ত পরিবাহী রঙ প্লাস্টিকের তৈরি মেডিকেল এআই ডিভাইসের হাউজিংয়ের জন্য ১০ মেগাহার্টজ থেকে ১ গিগাহার্টজের মধ্যে ৪০-৮০ ডিবি অ্যাটেনুয়েশন প্রদান করে। এই আবরণগুলো ইএমআই-এর প্রয়োজনীয়তা পূরণ করার পাশাপাশি হালকা প্লাস্টিক ব্যবহার করার সুযোগ দেয়।
এক নজরে উপাদানের তুলনা
| নির্ণায়ক | মেডিকেল-গ্রেড পলিমার | ধাতু | মৃত্শিল্প |
| মূল্য | নিম্ন থেকে মধ্যম | মাঝারি থেকে উচ্চ পর্যন্ত | উচ্চ |
| ওজন | আলো | ভারী (অ্যালুমিনিয়াম লাইটার) | মধ্যপন্থী |
| জৈব উপযুক্ততা | যথাযথ গ্রেড সহ ভালো | চমৎকার (স্টেইনলেস, টাইটানিয়াম) | চমত্কার |
| তাপ পরিবাহিতা | দরিদ্র | ভালো (অ্যালুমিনিয়াম চমৎকার) | ভাল |
| ইএমআই শিল্ডিং | খারাপ (আবরণ প্রয়োজন) | চমৎকার (স্থানীয়) | দরিদ্র |
| নির্বীজন প্রতিরোধের | পলিমার ভেদে ভিন্ন হয় | চমৎকার (স্টেইনলেস) | চমত্কার |
সঠিক উপাদানটি আপনার ডিভাইসের নির্দিষ্ট চাহিদার সাথে এই বিষয়গুলোর ভারসাম্য রক্ষা করে। একটি বহনযোগ্য এআই ডায়াগনস্টিক টুল সুরক্ষা এবং তাপ ব্যবস্থাপনার জন্য অ্যালুমিনিয়ামকে প্রাধান্য দিতে পারে। একবার ব্যবহারযোগ্য একটি ডিভাইস কম খরচের পলিমার বেছে নিতে পারে। জীবাণুমুক্ত স্থানের কাছাকাছি ব্যবহারের জন্য একটি পুনঃব্যবহারযোগ্য অস্ত্রোপচারের যন্ত্রের ক্ষেত্রে উচ্চ-তাপমাত্রা সহনশীল পলিমার বা স্টেইনলেস স্টিল প্রয়োজন হয়। আপনার উপাদান নির্বাচন উৎপাদন প্রক্রিয়া, মান নিয়ন্ত্রণের ধাপ এবং মোট খরচকেও প্রভাবিত করে। কোনো একটি উপাদান পরিবার চূড়ান্ত করার আগে প্রতিটি বিষয় সাবধানে বিবেচনা করুন।
জন্য উত্পাদন প্রক্রিয়া মেডিকেল এআই ডিভাইস হাউজিং
আপনার মেডিকেল এআই ডিভাইসের হাউজিং তৈরির সঠিক পদ্ধতি নির্বাচন করা কয়েকটি বিষয়ের উপর নির্ভর করে। আপনাকে ভাবতে হবে আপনি কতগুলো ইউনিট তৈরি করবেন, এর আকৃতি কতটা জটিল, আপনার কী কী উপকরণ প্রয়োজন এবং নিয়ন্ত্রক সংস্থাগুলো কী ধরনের কাগজপত্র চায়। প্রতিটি পদ্ধতিরই নিজস্ব সুবিধা ও অসুবিধা রয়েছে, যা আপনার কাজের সময়সূচী, বাজেট এবং পণ্যের গুণমানকে প্রভাবিত করে।
ইনজেকশন ছাঁচনির্মাণ উচ্চ-পরিমাণ উৎপাদনের জন্য
প্রতি বছর ১০,০০০ ইউনিটের বেশি উৎপাদন করার পরিকল্পনা থাকলে ইনজেকশন মোল্ডিংই সর্বোত্তম বিকল্প। প্রাথমিক ছাঁচের খরচ একবার পরিশোধ করে নিলে, এই পদ্ধতিতে প্রতি ইউনিটের খরচ কম রেখে সামঞ্জস্যপূর্ণ যন্ত্রাংশ পাওয়া যায়।
টুলিং বিনিয়োগ এবং ছাঁচ ডিজাইন
ছাঁচ হলো আপনার সর্বোচ্চ প্রাথমিক খরচ। মেডিকেল এআই ডিভাইসের হাউজিংয়ের জন্য একটি সাধারণ প্রোডাকশন ছাঁচের দাম $10,000 থেকে $100,000 পর্যন্ত হতে পারে। এর দাম নির্ভর করে এতে কয়টি গহ্বর আছে এবং এটি কতটা জটিল তার উপর। এই বিনিয়োগ লাভজনক, কারণ যখন আপনি অনেকগুলো তৈরি করেন, তখন প্রতিটি অংশের দাম অনেক কমে যায়। আপনার ছাঁচের নকশা অবশ্যই আপনার বেছে নেওয়া উপাদানের সাথে মিলতে হবে, যার মধ্যে উপাদানটির সংকোচন এবং প্রবাহের ধরনও অন্তর্ভুক্ত। নকশা তৈরির প্রাথমিক পর্যায়ে একজন অভিজ্ঞ ছাঁচ নির্মাতার সাথে কাজ করলে পরবর্তীতে ব্যয়বহুল সংশোধন এড়ানো যায়।
সহনশীলতা এবং পৃষ্ঠতল ফিনিশ নিয়ন্ত্রণ
আপনার ছাঁচটি নির্ভুলভাবে তৈরি করা হলে ইনজেকশন মোল্ডিংয়ের মাধ্যমে সূক্ষ্ম সহনশীলতা অর্জন করা সম্ভব। ভালোভাবে ডিজাইন করা যন্ত্রাংশের জন্য সাধারণ উৎপাদন সহনশীলতা সাধারণত ±০.০০৫ ইঞ্চির কাছাকাছি থাকে। পৃষ্ঠের ফিনিশ নির্ভর করে ছাঁচটি কতটা ভালোভাবে পালিশ করা হয়েছে তার উপর। আঙুলের ছাপ লুকাতে এবং আঁচড় প্রতিরোধ করতে চিকিৎসা যন্ত্রের আবরণে প্রায়শই টেক্সচারযুক্ত বা ম্যাট ফিনিশের প্রয়োজন হয়। ছাঁচের পৃষ্ঠের এই প্রক্রিয়াকরণ আপনার উৎপাদিত প্রতিটি যন্ত্রাংশেই ফুটে ওঠে।
উপাদানের প্রবাহ এবং বিকৃতি প্রতিরোধ
প্লাস্টিক ছাঁচের মধ্য দিয়ে এমনভাবে প্রবাহিত হয় যা চূড়ান্ত অংশের গুণমানকে প্রভাবিত করে। অসম শীতলীকরণের ফলে বিকৃতি ঘটে, যেখানে পাতলা অংশগুলো মোটা অংশের চেয়ে দ্রুত ঠান্ডা হয়। আপনার নকশায় হাউজিং জুড়ে দেয়ালের পুরুত্ব একই রাখা উচিত। দেয়াল মোটা না করে দৃঢ়তার জন্য রিব যোগ করলে সিঙ্ক মার্ক প্রতিরোধ করা যায়। গেটের অবস্থান নিয়ন্ত্রণ করে কীভাবে উপাদান গহ্বরটি পূরণ করবে, যা ওয়েল্ড লাইন এবং কাঠামোগত শক্তিকে প্রভাবিত করে। হাউজিংয়ের দুটি অংশ যেখানে মিলিত হয়, সেই রিমের দিকে বিশেষ মনোযোগ দিন। রিম মোল্ডিংয়ের ক্ষেত্রে বাতাস আটকে না রেখে সম্পূর্ণ পূরণ নিশ্চিত করতে গেটের সতর্ক অবস্থান প্রয়োজন। স্টিল কাটার আগেই মোল্ড ফ্লো অ্যানালাইসিস সফটওয়্যার এই সমস্যাগুলো অনুমান করতে পারে।
সিএনসি মেশিন প্রোটোটাইপ এবং স্বল্প উৎপাদনের জন্য
প্রোটোটাইপিং এবং স্বল্প-পরিমাণ উৎপাদনের জন্য সিএনসি মেশিনিং খুবই কার্যকর। এই পদ্ধতিতে কম্পিউটার-নিয়ন্ত্রিত কাটিং টুল ব্যবহার করে কঠিন ব্লক থেকে উপাদান অপসারণ করা হয়। এটি চমৎকার নির্ভুলতা প্রদান করে এবং আপনার পছন্দের প্রায় যেকোনো উপাদানের সাথেই কাজ করে।
নির্ভুলতা এবং উপাদানের বহুমুখিতা
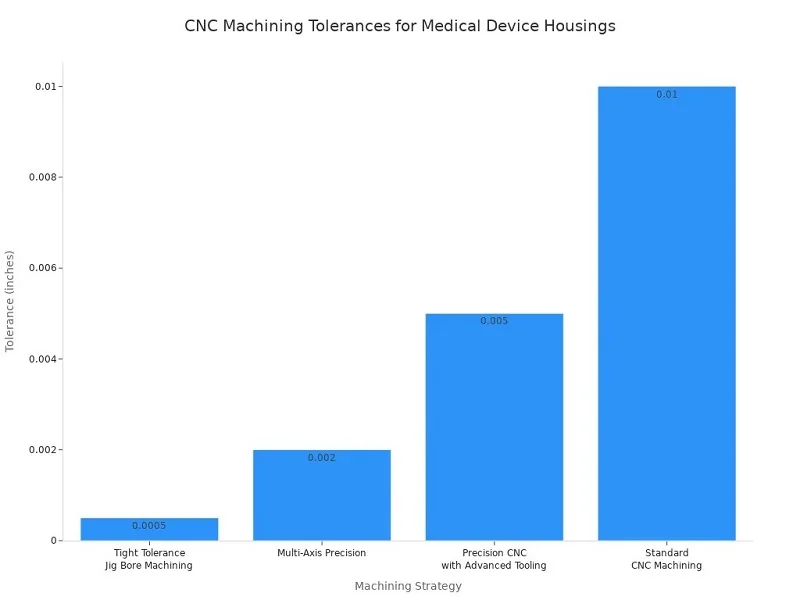
সিএনসি মেশিনিং এমন সূক্ষ্ম সহনশীলতা অর্জন করতে পারে যা ইনজেকশন মোল্ডিংয়ের পক্ষে মেলানো কঠিন। সাধারণ যন্ত্রাংশের জন্য স্ট্যান্ডার্ড সিএনসি মেশিনিং ±০.০১০ ইঞ্চি নির্ভুলতা বজায় রাখে। উন্নত টুলিং সহ প্রিসিশন সিএনসি সার্জিক্যাল যন্ত্রপাতির জন্য ±০.০০৫ ইঞ্চি পর্যন্ত পৌঁছায়। টাইট টলারেন্স জিগ বোর মেশিনিং গুরুত্বপূর্ণ ইন্টারফেসের জন্য ±০.০০০৫ ইঞ্চি নির্ভুলতা অর্জন করে। মাল্টি-অ্যাক্সিস প্রিসিশন মেশিন ইমপ্ল্যান্টেবল ডিভাইসের জন্য ±০.০০২ ইঞ্চি নির্ভুলতা প্রদান করে।
মাত্রিক নির্ভুলতার মতোই পৃষ্ঠতলের মসৃণতাও সমান গুরুত্বপূর্ণ। ব্যাকটেরিয়ার বৃদ্ধি রোধ করার জন্য ইমপ্লান্টেবল ডিভাইসের হাউজিং-এর Ra মান ০.১–০.৪ μm-এর মধ্যে থাকা প্রয়োজন। নির্ভুল পরিচালনা এবং জীবাণুমুক্তকরণের জন্য সার্জিক্যাল যন্ত্রপাতির হাতলের পৃষ্ঠতলে ০.৪–০.৮ μm Ra এবং কার্যকরী পৃষ্ঠতলে ০.২–০.৪ μm Ra প্রয়োজন। প্লেটলেট সক্রিয়করণ রোধ করার জন্য ফ্লুইড পাথওয়ের উপাদানগুলোর ০.২–০.৪ μm Ra প্রয়োজন।
লিড টাইমের সুবিধা
সিএনসি মেশিনিং-এ ছাঁচ তৈরির পর্যায়টি পুরোপুরি বাদ দেওয়া হয়। আপনার ডিজাইন ফাইল চূড়ান্ত করার কয়েক দিনের মধ্যেই আপনি তৈরি যন্ত্রাংশ পেয়ে যেতে পারেন। পুনরাবৃত্তিমূলক প্রোটোটাইপিংয়ের সময় এই গতি অত্যন্ত মূল্যবান প্রমাণিত হয়, যেখানে উৎপাদনের জন্য টুলিং চূড়ান্ত করার আগে একাধিক ডিজাইনের ভিন্নতা পরীক্ষা করা হয়। চীনের অন্যতম প্রধান উৎপাদন অংশীদার নোবেল-এর মতো কোম্পানিগুলো দ্রুত সিএনসি প্রোটোটাইপিং পরিষেবা প্রদান করে, যা গ্রাহকদের ব্যাপক উৎপাদনে যাওয়ার আগে ডিজাইনগুলো দ্রুত যাচাই করতে সাহায্য করে।
ছোট ব্যাচের জন্য খরচের কাঠামো
বেশি পরিমাণে উৎপাদনের ক্ষেত্রে, ইনজেকশন মোল্ডিংয়ের তুলনায় সিএনসি মেশিনিংয়ের প্রতিটি যন্ত্রাংশের খরচ বেশি। তবে, ১,০০০ ইউনিটের কম উৎপাদনের জন্য মেশিনিং প্রায়শই বেশি সাশ্রয়ী হয়, কারণ এতে টুলিংয়ের বিনিয়োগ পুরোপুরি এড়ানো যায়। প্রতিটি যন্ত্রাংশের জন্য মেশিনের সময় ও উপকরণ প্রয়োজন হয়, কিন্তু আগে থেকে ছাঁচ তৈরির কোনো খরচ লাগে না। এই খরচ কাঠামো সিএনসি মেশিনিংকে ক্লিনিক্যাল ট্রায়াল, পাইলট প্রোগ্রাম এবং বিশেষায়িত স্বল্প-উৎপাদনের ডিভাইসের জন্য আদর্শ করে তোলে।
জটিল জ্যামিতি জন্য সংযোজন উত্পাদন
থ্রিডি প্রিন্টিং এমন সব সম্ভাবনার দ্বার উন্মোচন করে, যা প্রচলিত উৎপাদন পদ্ধতির পক্ষে মেলানো সম্ভব নয়। অ্যাডিটিভ কৌশলের মাধ্যমে জটিল অভ্যন্তরীণ চ্যানেল, জৈব আকৃতি এবং সংহত কাঠামো তৈরি করা সম্ভব হয়।
SLA এবং SLS থার্মোপ্লাস্টিক প্রিন্টিং
স্টেরিওলিথোগ্রাফি (SLA) ফটোপলিমার রেজিন ব্যবহার করে মসৃণ পৃষ্ঠ এবং সূক্ষ্ম বিবরণ সহ যন্ত্রাংশ তৈরি করে। সিলেক্টিভ লেজার সিন্টারিং (SLS) কোনো সাপোর্ট স্ট্রাকচার ছাড়াই নাইলন পাউডারকে গলিয়ে টেকসই যন্ত্রাংশ তৈরি করে। উভয় পদ্ধতিই মেডিকেল এআই ডিভাইসের হাউজিংয়ের প্রোটোটাইপিংয়ের জন্য ভালোভাবে কাজ করে। কার্যকরী পরীক্ষার জন্য SLS যন্ত্রাংশগুলো উন্নততর যান্ত্রিক বৈশিষ্ট্য প্রদান করে, অন্যদিকে ভিজ্যুয়াল মডেল এবং ফিট চেকের ক্ষেত্রে SLA উৎকৃষ্ট।
টাইটানিয়াম দিয়ে ধাতুর 3D প্রিন্টিং
টাইটানিয়াম অ্যালয় ব্যবহার করে মেটাল অ্যাডিটিভ ম্যানুফ্যাকচারিং পদ্ধতিতে চমৎকার শক্তি-ওজন অনুপাতের যন্ত্রাংশ তৈরি করা হয়। এই প্রক্রিয়াটি জটিল জ্যামিতিক আকারের জন্য উপযুক্ত, যেখানে একাধিক যন্ত্রাংশ একত্রিত করার প্রয়োজন হয়। তবে, সাধারণ আকারের ক্ষেত্রে মেটাল থ্রিডি প্রিন্টিং-এর খরচ সিএনসি মেশিনিং-এর চেয়ে উল্লেখযোগ্যভাবে বেশি। এই প্রযুক্তিটি কেবল সেইসব ডিজাইনের জন্য ব্যবহার করুন, যেগুলোর সত্যিই এর অনন্য ক্ষমতার প্রয়োজন।
থ্রিডি-প্রিন্টেড যন্ত্রাংশের নিয়ন্ত্রক অনুমোদন
আপনি যখন প্রক্রিয়াটি পুঙ্খানুপুঙ্খভাবে যাচাই করেন, তখন নিয়ন্ত্রক সংস্থাগুলো থ্রিডি-প্রিন্টেড উপাদান গ্রহণ করে। আপনার কোয়ালিটি সিস্টেমে অবশ্যই প্রতিটি বিল্ড প্যারামিটার, মেটেরিয়াল ব্যাচ এবং পোস্ট-প্রসেসিং ধাপ নথিভুক্ত থাকতে হবে। প্রতিটি উৎপাদন প্রক্রিয়ার জন্য নির্দিষ্ট ডকুমেন্টেশনের প্রয়োজন হয়। ওয়েল্ডিংয়ের জন্য প্রসিডিউর কোয়ালিফিকেশন রেকর্ড এবং ওয়েল্ডার কোয়ালিফিকেশন রেকর্ড প্রয়োজন। হিট ট্রিটমেন্টের জন্য তাপমাত্রার সমরূপতা সমীক্ষা প্রয়োজন। পরিষ্কার করার জন্য নথিভুক্ত অবশিষ্টাংশ পরীক্ষার সাথে যাচাইকৃত পদ্ধতি প্রয়োজন। নিয়ন্ত্রক পর্যালোচনার জন্য আপনার ডিজাইন হিস্ট্রি ফাইল, ডিভাইস মাস্টার রেকর্ড এবং ব্যাচ প্রোডাকশন রেকর্ডে অবশ্যই প্রক্রিয়ার সমস্ত বিবরণ লিপিবদ্ধ থাকতে হবে।
আপনার নির্বাচিত উৎপাদন প্রক্রিয়া আপনার নিয়ন্ত্রক কৌশল, উৎপাদন খরচ এবং পণ্যের গুণমানকে প্রভাবিত করে। চূড়ান্ত সিদ্ধান্ত নেওয়ার আগে আপনার নির্দিষ্ট পরিমাণ, জ্যামিতিক গঠন এবং সময়সীমার প্রয়োজনীয়তার নিরিখে প্রতিটি বিকল্প মূল্যায়ন করুন।
মেডিকেল এআই ডিভাইসের হাউজিং-এ উৎপাদনযোগ্যতার জন্য ডিজাইন
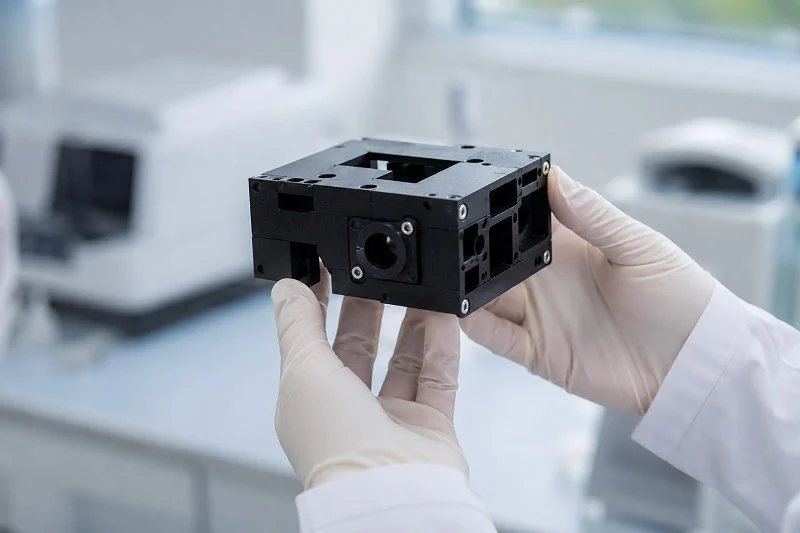
প্রাথমিক পর্যায়ে ডিএফএম চেক করলে ব্যয়বহুল মোল্ড পরিবর্তনের প্রয়োজন হয় না এবং দ্রুত অনুমোদন পেতে সাহায্য করে। স্ক্রিন, বাটন এবং পোর্টের মতো ব্যবহারকারীরা যেসব অংশ স্পর্শ করেন, সেগুলো কেসের ডিজাইন, উপকরণ নির্বাচন এবং তৈরির পদ্ধতিকে প্রভাবিত করে। এই খুঁটিনাটি বিষয়গুলো আগেভাগে সঠিকভাবে সম্পন্ন করলে পরবর্তীতে ব্যয়বহুল টুল পরিবর্তনের ঝামেলা থেকে বাঁচা যায়।
প্লাস্টিক হাউজিংয়ের জন্য ডিএফএম নির্দেশিকা
সাধারণ সমস্যাগুলো এমন ভুল থেকেই আসে যা এড়ানো সম্ভব। এই মৌলিক বিষয়গুলোর ওপর মনোযোগ দিন।
অভিন্ন প্রাচীর বেধ
ইনজেকশন মোল্ডিং পদ্ধতিতে তৈরি যন্ত্রাংশের দেয়ালের পুরুত্ব ১ থেকে ৫ মিমি-এর মধ্যে স্থির থাকা প্রয়োজন। পুরুত্বের পরিবর্তনের ফলে যন্ত্রাংশ বেঁকে যায় এবং বায়ুপূর্ণ ফাঁকা স্থান তৈরি হয়। প্রকৌশলীরা দেয়ালের অসম অংশগুলো ঠিক না করা পর্যন্ত একটি IV সেট Y-কানেক্টর থেকে লিক হচ্ছিল। রিম এলাকাটি সম্পূর্ণরূপে পূরণ করার জন্য হাউজিং-এর প্রান্তের কাছাকাছি গেটটি সাবধানে স্থাপন করতে হবে। শীতলীকরণ প্রক্রিয়াকে ধীর করে এমন পুরু দেয়ালের পরিবর্তে, শক্তির জন্য কোর-আউট এবং রিব ব্যবহার করুন।
ড্রাফট কোণ এবং কোণার ব্যাসার্ধ
মেডিকেল ডিভাইসের কেসগুলির প্রতিটি উল্লম্ব পৃষ্ঠে সামান্য ঢালুতা থাকা প্রয়োজন। ১ ডিগ্রির কম ঢালুতা একটি সাধারণ ভুল। ক্যাভিটির গভীরতার প্রতি ইঞ্চির জন্য ১ ডিগ্রি ব্যবহার করুন। শাটঅফগুলির জন্য কমপক্ষে ৩ ডিগ্রি প্রয়োজন। হালকা টেক্সচারের জন্য ৩ ডিগ্রি; ভারী টেক্সচারের জন্য ৫ বা তার বেশি প্রয়োজন। ক্যাথেটার হ্যান্ডেলের একটি নতুন ডিজাইন ড্রাফট ০.৫ থেকে ২ ডিগ্রি বাড়িয়েছে এবং টুল রক্ষণাবেক্ষণ ৬০ শতাংশ কমিয়েছে। কোণার ব্যাসার্ধগুলি দেয়ালের পুরুত্বের অন্তত অর্ধেক রাখুন।
বস, রিব এবং স্ন্যাপ-ফিট ডিজাইন
সিঙ্ক মার্ক এড়ানোর জন্য রিবের পুরুত্ব দেয়ালের ৬০ থেকে ৭০ শতাংশ হওয়া উচিত। একটি মোটা রিবের পরিবর্তে একাধিক ছোট রিব ব্যবহার করুন। প্রকৌশলীরা বস বেসের পুরুত্ব কমানোর ফলে পাম্প এনক্লোজারের পৃষ্ঠতল উন্নত হয়েছে। স্ট্রেস পয়েন্ট প্রতিরোধ করার জন্য রিবের সংযোগস্থলে ফিলেট যোগ করুন। গ্লাস-ফিল্ড রেজিন ভিন্নভাবে সংকুচিত হয় এবং মোল্ডিংয়ের সময় এর জন্য অতিরিক্ত যত্নের প্রয়োজন।
মানব-যন্ত্র ইন্টারফেস ইন্টিগ্রেশন
যেসব স্থানে ব্যবহারকারীরা মিথস্ক্রিয়া করে, সেগুলোই নকশার ক্ষেত্রে সবচেয়ে কঠিন সমস্যা তৈরি করে। প্রতিটি খোলা অংশ দিয়ে তরল পদার্থ প্রবেশ করতে পারে।
ডিসপ্লে এবং টাচস্ক্রিন মাউন্টিং
ডিসপ্লে উইন্ডোর পেছনের গ্যাসকেট আর্দ্রতা প্রবেশে বাধা দেয়। ৩৬০-ডিগ্রি কভারেজ এবং ২৫ থেকে ৪০ শতাংশ কম্প্রেশনসহ সিলিকন বা ইপিডিএম ব্যবহার করুন। অপটিক্যালি ক্লিয়ার আঠা ডিসপ্লেগুলোকে সংযুক্ত করে এবং তরল চুইয়ে পড়া বন্ধ করে। ডায়াগনস্টিক মনিটরে সিল করা ওভারলে এবং বন্ডেড বেজেল ব্যবহার করা হয়।
বাটন এবং কানেক্টর সিলিং
অভ্যন্তরীণ কন্ট্রোলগুলো তরলকে জোড় থেকে দূরে রাখে। অন্তর্নির্মিত স্কার্টযুক্ত সিলিকন কীপ্যাডগুলো সুইচগুলোকে সুরক্ষিত রাখে। হাউজিংয়ের মধ্য দিয়ে যাওয়ার জায়গায় কানেক্টর পোর্টগুলোতে ও-রিং থাকা প্রয়োজন। প্রতিটি সিলকে অবশ্যই কোনো রকম ভাঙন ছাড়াই একাধিক পরিষ্কারের চক্র সহ্য করতে সক্ষম হতে হবে।
শব্দরোধী এবং বায়ুচলাচলের খোলা অংশ
ছিদ্রযুক্ত পর্দা শব্দ যেতে দেয়, কিন্তু আর্দ্রতা আটকে দেয়। এগুলো কেসের ভেতরে চাপের ভারসাম্য বজায় রাখে। বহনযোগ্য ইসিজি ইউনিটে আবরণযুক্ত সার্কিট বোর্ডসহ কিনারা-সিল করা খাপ ব্যবহার করা হয়।
সমাবেশ এবং পরিষেবাযোগ্যতা কৌশল
যন্ত্রটি কীভাবে জোড়া লাগে এবং পরে কর্মীরা কীভাবে এর ভেতরের অংশগুলোতে পৌঁছায়, তা নিয়ে ভাবুন।
আপগ্রেডের জন্য মডুলার নির্মাণ
এআই হার্ডওয়্যার দ্রুত পরিবর্তিত হয়। মডিউলার ডিজাইনের কারণে পুরো কেসটি নতুন করে ডিজাইন না করেই প্রসেসিং মডিউল অদলবদল করা যায়। প্রধান অংশগুলোর জন্য আলাদা জায়গা থাকায় ভবিষ্যতের আপগ্রেড আরও সহজ হয়।
গ্যাসকেটিং এবং সিলিং পদ্ধতি
হাউজিংয়ের কিনারা বরাবর থাকা গ্যাসকেটগুলো তরল পদার্থের বিরুদ্ধে প্রধান প্রতিবন্ধক হিসেবে কাজ করে। সিলিকন বারবার জীবাণুমুক্তকরণ ভালোভাবে সহ্য করে। সার্কিট বোর্ডের উপর থাকা কনফরমাল কোটিং আর্দ্রতার বিরুদ্ধে একটি অতিরিক্ত স্তর হিসেবে কাজ করে। গ্যাসকেটের ৩৬০-ডিগ্রি কভারেজ এবং ২৫ থেকে ৪০ শতাংশ কম্প্রেশন প্রয়োজন। গ্যাসকেট চ্যানেলে ধারালো কোণা পরিহার করুন—এগুলো লিক হওয়ার পথ তৈরি করে।
বাঁধন ব্যবস্থার তুলনা
স্ক্রু মজবুত ও সহজে খোলা যায় এমন জোড় তৈরি করে, কিন্তু এতে জোড়া লাগানোর সময় বেড়ে যায়। স্ন্যাপ-ফিট জোড়া লাগানোর গতি বাড়ায়, কিন্তু মেরামতের জন্য খোলা কঠিন করে তোলে। আলট্রাসনিক ওয়েল্ডিং স্থায়ী বন্ধন তৈরি করে। কেসিংটি কত ঘন ঘন খোলা হয়, তার উপর ভিত্তি করে পছন্দ করুন। নিয়মিত ফার্মওয়্যার আপডেট প্রয়োজন এমন একটি মেডিকেল এআই ডিভাইসের কেসের ক্ষেত্রে প্রসেসর অংশে স্ক্রু এবং বাহ্যিক আবরণের জন্য স্ন্যাপ ব্যবহার করা সুবিধাজনক।
মেডিকেল এআই ডিভাইস হাউজিংয়ের খরচ এবং সরবরাহের সময়সীমা সংক্রান্ত বিষয়সমূহ
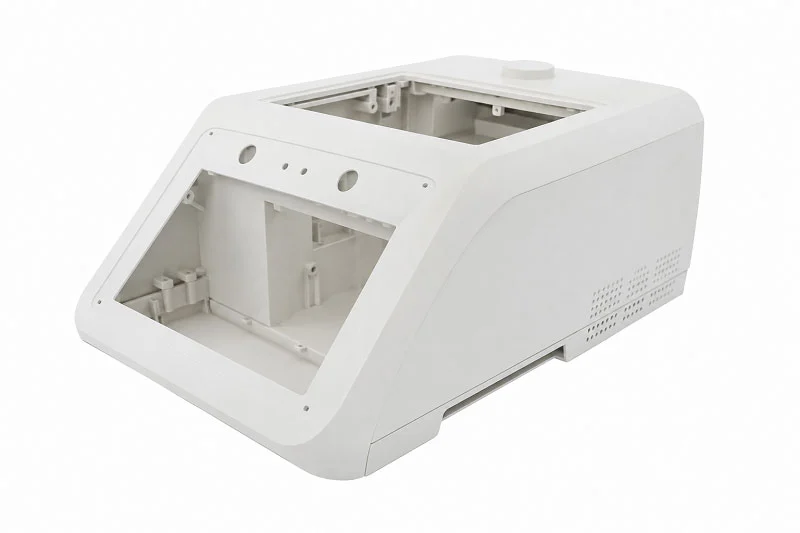
একটি মেডিকেল এআই ডিভাইসের হাউজিংয়ের চূড়ান্ত মূল্য বেশ কয়েকটি বিষয়ের উপর নির্ভর করে। আপনার বেছে নেওয়া উৎপাদন পদ্ধতি নির্ধারণ করে যে, আপনাকে শুরুতে কত টাকা দিতে হবে এবং পরবর্তীতে কত টাকা পরিশোধ করতে হবে। আপনি কতগুলো ইউনিট তৈরি করছেন, তাও খরচের চিত্রকে ব্যাপকভাবে পরিবর্তন করে দেয়।
উৎপাদন প্রক্রিয়া জুড়ে ব্যয়ের চালক
উপাদান খরচ বনাম কর্মক্ষমতা বিনিময়
প্লাস্টিকের হাউজিংয়ের জন্য রেজিনের খরচ একটি প্রাথমিক ধারণা দেয়। একটি সাধারণ মেডিকেল-গ্রেড পলিমারের শুধু কাঁচামালের দামই প্রতি ইউনিটে কয়েক ডলার হতে পারে। এর সাথে শ্রম ও অন্যান্য খরচ যোগ হয়। PEEK বা বিশেষ সংকর ধাতুর মতো উচ্চ-কার্যক্ষমতাসম্পন্ন পলিমারগুলোর দাম আরও অনেক বেশি। এগুলো উন্নততর তাপ প্রতিরোধ ক্ষমতা বা EMI শিল্ডিং প্রদান করে। আপনার পছন্দের ক্ষেত্রে কার্যক্ষমতা এবং বাজেটের মধ্যে ভারসাম্য রক্ষা করতে হবে।
টুলিং অবচয় কৌশল
ইনজেকশন মোল্ডিং টুলসের পেছনে প্রকৃত অর্থ ব্যয় হয়। একটি হাউজিংয়ের জন্য সাধারণ একটি মোল্ডের দাম প্রায় ৪২,০০০ ডলার। ইনজেকশন মোল্ডিং মেশিনটির ৮ বছরের জীবনকালে এর পেছনেই ২,১৫,০০০ ডলার খরচ হয়। আপনার তৈরি করা প্রতিটি যন্ত্রাংশের উপর এই খরচগুলো ভাগ হয়ে যায়। বছরে ৮,৫০০ ইউনিট উৎপাদনের ক্ষেত্রে, নিজস্ব কারখানায় যন্ত্রাংশ তৈরি করতে প্রতি ইউনিটে খরচ হয় ৩১.৮৭ ডলার। একই পরিমাণ কাজ আউটসোর্স করলে প্রতি ইউনিটে খরচ হয় ১৮.৭৫ ডলার। টুলিংয়ের অবচয়ই এই পার্থক্যের মূল কারণ।
ব্রেকইভেন পয়েন্ট বা লাভ-লোকসান সমান হওয়ার বিন্দুটি গুরুত্বপূর্ণ। বছরে প্রায় ১৪,২০০ ইউনিট উৎপাদন করলে, অভ্যন্তরীণভাবে উৎপাদন করলে বছরে প্রায় ৪৩,৬০০ ডলার সাশ্রয় হয়। এর চেয়ে কম পরিমাণে উৎপাদনের ক্ষেত্রে আউটসোর্সিং করাই বেশি যুক্তিযুক্ত। ঐ ৪২,০০০ ডলারের ছাঁচটির খরচ যদি ৫ বছর ধরে বছরে ৫০,০০০ ইউনিট উৎপাদনের হিসাবে ধরা হয়, তবে প্রতি ইউনিটে এক ডলারেরও কম সাশ্রয় হয়। এর সাথে মূলধনের সুযোগ ব্যয় (opportunity cost of capital) যোগ করলে, যা সাধারণত অবচয়হীন মূলধনের উপর বার্ষিক ৮ থেকে ১২ শতাংশ হারে হয়, প্রতি ইউনিটে আরও ০.১২ ডলার যোগ হয়। যন্ত্রটির আয়ুষ্কালের প্রায় অর্ধেক সময়ে সংস্কারের খরচ, যা সাধারণত মূল বিনিয়োগের ১৫ থেকে ৩০ শতাংশ হয়ে থাকে, তা আরও বেশি যোগ করে।
হাউজিং রিম প্রায়শই মোল্ডের জটিলতা নির্ধারণ করে। একটি ত্রুটিপূর্ণভাবে ডিজাইন করা রিম খরচ বাড়ায় এবং কাজের সময় কমিয়ে দেয়।
ভলিউম-ভিত্তিক মূল্য নির্ধারণের মডেল
কম পরিমাণে উৎপাদনের ফলে প্রতি ইউনিটের খরচ বেড়ে যায়। সিএনসি মেশিনিং এবং থ্রিডি প্রিন্টিং-এ টুলিংয়ের খরচ লাগে না, কিন্তু প্রতিটি যন্ত্রাংশের দাম বেশি পড়ে। এই পদ্ধতিগুলো ক্লিনিক্যাল ট্রায়াল এবং ছোট আকারের পরীক্ষামূলক উৎপাদনের জন্য উপযুক্ত। বেশি পরিমাণে উৎপাদনের ক্ষেত্রে ইনজেকশন মোল্ডিংই অর্থনৈতিকভাবে সুস্পষ্ট বিজয়ী।
লিড টাইম অপ্টিমাইজেশন পদ্ধতি
একটি মেডিকেল এআই ডিভাইস দ্রুত বাজারে আনাটা জরুরি। সঠিক প্রোটোটাইপিং পদ্ধতি আপনার সময়সূচী থেকে কয়েক সপ্তাহ বাঁচিয়ে দেয়।
| প্রোটোটাইপিং পদ্ধতি | লিড-টাইম সুবিধা |
| 3D প্রিন্টিং | কয়েক ঘন্টা বা দিনের মধ্যে অংশ, দ্রুত জ্যামিতিক পুনরাবৃত্তি |
| সিএনসি মেশিন | কঠোর সহনশীলতা সহ কার্যকরী হাউজিংগুলির জন্য দ্রুত ডেলিভারি |
| দ্রুত ইনজেকশন ছাঁচনির্মাণ | পরীক্ষামূলক চালনার জন্য সপ্তাহের পরিবর্তে দিন প্রয়োজন। |
| ইউরেথেন ঢালাই | হার্ড টুলিং ছাড়াই দ্রুত ও স্বল্প পরিমাণে উৎপাদন |
| শীট মেটাল প্রোটোটাইপিং | ধাতব আবাসনের জন্য ত্বরান্বিত নির্মাণ |
দ্রুত প্রোটোটাইপিং পদ্ধতি
থ্রিডি প্রিন্টিংয়ের মাধ্যমে কয়েক ঘণ্টার মধ্যেই একটি হাউজিং তৈরি করা যায়। সিএনসি মেশিনিংয়ের মাধ্যমে কয়েক দিনের মধ্যেই কার্যকরী যন্ত্রাংশ পাওয়া যায়। র্যাপিড টুলিং ইনজেকশন মোল্ডিংয়ের লিড টাইম কয়েক মাস থেকে কমিয়ে কয়েক দিনে নিয়ে আসে। এই পদ্ধতিগুলো আপনাকে প্রোডাকশন টুলিংয়ে চূড়ান্তভাবে যাওয়ার আগেই যন্ত্রাংশের ফিট, কার্যকারিতা এবং বাহ্যিক রূপ পরীক্ষা করার সুযোগ দেয়।
সরবরাহ শৃঙ্খলের ঝুঁকি হ্রাস
একক উৎস থেকে সরবরাহকারীরা চিকিৎসা ক্ষেত্রে ব্যবহৃত এআই ডিভাইস উৎপাদনের জন্য প্রকৃত ঝুঁকি তৈরি করে। গুরুত্বপূর্ণ রেজিন বা কাস্টম ছাঁচের জন্য একজন বিকল্প সরবরাহকারী আপনার সময়সূচী সুরক্ষিত রাখে। বিশেষ উপকরণের জন্য দীর্ঘ অপেক্ষার সময় আগে থেকেই পরিকল্পনার দাবি রাখে। অপরীক্ষিত উৎস থেকে আসা গুণগত সমস্যা উৎপাদন ব্যাহত করতে পারে। উন্নয়ন পর্যায়ে একাধিক সরবরাহকারীকে পরীক্ষা করলে পরবর্তী পর্যায়ে বিলম্ব এড়ানো যায়।
সমান্তরাল উন্নয়ন কর্মপ্রবাহ
টুলিংয়ের দর নির্ধারণের সময়েই ডিজাইনের পুনরাবৃত্তি চালালে কয়েক সপ্তাহ সময় বেঁচে যায়। ইঞ্জিনিয়ারিং টিম থ্রিডি-প্রিন্টেড প্রোটোটাইপের মাধ্যমে হাউজিংয়ের জ্যামিতি পরীক্ষা করে। একই সময়ে মোল্ড ডিজাইনাররা প্রোডাকশন টুলিংয়ের ওপর কাজ করেন। এই সমন্বয় মোট উন্নয়ন সময়কে উল্লেখযোগ্যভাবে কমিয়ে দেয়।
মালিকানা বিশ্লেষণের মোট খরচ
একটি বাড়ি কেনার খরচটা কেবল শুরু। এর রক্ষণাবেক্ষণ, অপসারণ এবং ভবিষ্যতের সংস্কার—সবকিছুই প্রকৃত খরচের সাথে যুক্ত হয়।
রক্ষণাবেক্ষণ এবং মেরামতের প্রভাব
একটি সস্তা হাউজিং যা বারবার জীবাণুমুক্ত করার পর ফেটে যায়, তা দীর্ঘমেয়াদে আরও বেশি খরচ বাড়ায়। প্রতিস্থাপন যন্ত্রাংশ, সার্ভিস ভিজিট এবং ডিভাইস বন্ধ থাকার সময় দ্রুত খরচ বাড়িয়ে দেয়। টেকসই উপকরণ এই লুকানো খরচগুলো কমিয়ে দেয়। অ্যাসেম্বলি এবং পরিষ্কার করার সময় হাউজিংয়ের রিমটি বারবার চাপের সম্মুখীন হয়।
জীবনের শেষ পর্যায়ে নিষ্পত্তির বিবেচ্য বিষয়
চিকিৎসা সরঞ্জাম নিষ্পত্তির নিয়মকানুন অঞ্চলভেদে ভিন্ন হয়। যে আবরণগুলো পুনর্ব্যবহারের জন্য সহজে আলাদা করা যায়, সেগুলো ব্যবহারের পরবর্তী খরচ কমিয়ে আনে। বিপজ্জনক বর্জ্য কমায় এমন উপকরণ নির্বাচন করাও সহায়ক। উপকরণ নির্বাচনের পর্যায়েই নিষ্পত্তির পরিকল্পনা করুন।
ভবিষ্যৎ পুনরাবৃত্তির জন্য পরিমাপযোগ্যতা
এআই হার্ডওয়্যার দ্রুত বিকশিত হয়। একটি মডিউলার হাউজিং ডিজাইন আপনাকে সম্পূর্ণ মেডিকেল এআই ডিভাইস হাউজিংয়ের নকশা পরিবর্তন না করেই প্রসেসিং মডিউল অদলবদল করার সুযোগ দেয়। এই ভবিষ্যৎ-প্রস্তুতি পরবর্তী ডিভাইস সংস্করণে উল্লেখযোগ্য পরিমাণ অর্থ সাশ্রয় করে। যে মেডিকেল এআই ডিভাইস হাউজিং আপগ্রেড সমর্থন করে, তা পণ্যের আয়ু বাড়ায় এবং দীর্ঘমেয়াদী খরচ কমায়।
নোবেল: মেডিকেল এআই ডিভাইস হাউজিংয়ের উৎপাদন অংশীদার

সঠিক অংশীদার আপনার প্রকল্পের ফলাফল বদলে দিতে পারে। এটি আপনার সময় বাঁচায় এবং ঝুঁকি কমায়। নোবেল প্রকৌশলগত সহায়তা, উৎপাদন দক্ষতা এবং নিয়ন্ত্রক জ্ঞান—সবকিছু এক জায়গায় নিয়ে আসে। কম হস্তান্তরের অর্থ হলো কম ভুল। তাদের দল প্রথম ডিজাইন পর্যালোচনা থেকে শুরু করে চূড়ান্ত প্যাকেজিং পর্যন্ত আপনার সাথে কাজ করে।
উন্নয়ন থেকে সমাবেশ পর্যন্ত পূর্ণাঙ্গ পরিষেবা প্রদানের সক্ষমতা
অভ্যন্তরীণ প্রকৌশল এবং ডিএফএম সহায়তা
আমাদের নিজস্ব টিম ডিএফএম (DFM) বিষয়ে পূর্ণাঙ্গ পরামর্শ, উপকরণ বাছাইয়ে সহায়তা এবং বিশেষজ্ঞ টুলিং সহায়তা প্রদান করে। এই পদ্ধতি নিশ্চিত করে যে আপনার যন্ত্রাংশগুলো ভালোভাবে কাজ করে এবং উৎপাদন খরচও কম হয়।
ডিএফএম ডিজাইন পর্যায়ের শুরুতেই সমস্যাগুলো খুঁজে বের করে। এটি ইঞ্জিনিয়ারদের এমন হাউজিং তৈরি করতে সাহায্য করে যা সহজে জোড়া লাগানো যায়, ফলে ত্রুটি কমে যায়। ডিএফএম অপ্রয়োজনীয় অংশগুলো সরিয়ে দেয়, যা টুলিংকে সহজ করে এবং অপচয় কমায়। প্রাথমিক পরীক্ষাগুলো হাউজিং রিমের দুর্বল স্থানগুলো চিহ্নিত করে। এই পর্যায়ে রিমটি সতর্কতার সাথে পরীক্ষা করা প্রয়োজন। সহজ টুলিংয়ের মাধ্যমে ব্যয় নিয়ন্ত্রণ আরও উন্নত হয়। স্থিতিশীল প্রক্রিয়ার মাধ্যমে নিয়মকানুন মেনে চলার বিষয়টি আরও শক্তিশালী হয়। এই পরীক্ষাগুলো ভ্যালিডেশন পরিকল্পনাকেও উন্নত করে এবং অনাকাঙ্ক্ষিত পরিবর্তন রোধ করে।
প্রোটোটাইপিং থেকে উৎপাদন পর্যন্ত
নোবেল একটি সুস্পষ্ট পথ অনুসরণ করে। প্রথমে ধারণার পর্যালোচনা এবং প্রয়োজনীয়তা বিশ্লেষণ করা হয়। দ্রুত প্রোটোটাইপিং এবং যাচাইকরণ পরীক্ষা এর আকৃতিকে উন্নত করে। টুলিং উন্নয়ন নিশ্চিত করে যে প্রতিটি যন্ত্রাংশ একই রকম হয়। ক্লিনরুম উৎপাদন একটি ISO প্রত্যয়িত স্থানে সম্পন্ন হয়। অ্যাসেম্বলি বিকল্পগুলির মধ্যে রয়েছে ম্যানুয়াল, আধা-স্বয়ংক্রিয় এবং সম্পূর্ণ স্বয়ংক্রিয় লাইন। গুণমান পরীক্ষা ISO 13485-এর নিয়মাবলী অনুসরণ করে।
সমাবেশ, পরীক্ষা এবং প্যাকেজিং পরিষেবা
আপনার প্রয়োজনীয় ইউনিটের সংখ্যার সাথে অ্যাসেম্বলি অপশনগুলো মিলে যায়। যত্নসহকারে জটিল ডিভাইসগুলোর জন্য ম্যানুয়াল অ্যাসেম্বলি কার্যকর। সেমি-অটোমেটেড পদ্ধতিতে কর্মীর তত্ত্বাবধানের সাথে মেশিনের ধারাবাহিকতার সমন্বয় ঘটানো হয়। সম্পূর্ণ স্বয়ংক্রিয় পদ্ধতিতে ক্যামেরা চেকের মাধ্যমে বিপুল পরিমাণে উৎপাদন সামলানো হয়। ISO ক্লাস ৭ এবং ৮ মানের ক্লিনরুম অ্যাসেম্বলিতে সূক্ষ্ম যন্ত্রাংশগুলো সামলানো হয়। প্যাকেজিং উন্নয়ন এবং টেস্টিং এই কাজটি সম্পন্ন করে।
গুণমান সার্টিফিকেশন এবং সম্মতি
ISO 9001:2015 প্রত্যয়িত কার্যক্রম
ISO 9001:2015 নোবেল-এর গুণমান ব্যবস্থাকে আওতাভুক্ত করে। এটি সরবরাহকারী ব্যবস্থাপনা থেকে শুরু করে চূড়ান্ত যাচাই পর্যন্ত সমস্ত প্রক্রিয়াকে স্থিতিশীল রাখে। আপনি প্রতিটি ব্যাচে নির্ভরযোগ্য যন্ত্রাংশ পান।
আইএসও ১৩৪৮৫:২০১৬ চিকিৎসা যন্ত্রের গুণমান ব্যবস্থাপনা
এই মানটি নিরাপদ চিকিৎসা সংক্রান্ত এআই ডিভাইস তৈরিতে পথনির্দেশ করে। এটি একটি সুস্পষ্ট কাঠামো প্রদান করে যা নকশা এবং উৎপাদনকে নিয়ন্ত্রক প্রয়োজনীয়তার সাথে সংযুক্ত করে। ISO 13485 উন্নততর পর্যবেক্ষণ এবং সামঞ্জস্যের মাধ্যমে ঝুঁকি নিয়ন্ত্রণ উন্নত করে। বিশ্বব্যাপী স্বীকৃতি আরও বেশি চুক্তি পেতে সাহায্য করে। অনেক অংশীদার কাজ শুরু করার আগে এই সার্টিফিকেশনটি চেয়ে থাকেন।
নিয়ন্ত্রক নথিপত্র সহায়তা
নিয়ন্ত্রক সংস্থার কাছে দাখিল করার জন্য সঠিক নথিপত্র প্রয়োজন। নোবেল ডিএইচএফ ফাইল এবং ডিভাইস মাস্টার রেকর্ড তৈরিতে সহায়তা করে। নিয়ন্ত্রক সংস্থাগুলো কী খোঁজে, তা তাদের টিম জানে। এই সহায়তা আপনার দাখিল প্রক্রিয়াকে দ্রুততর করে।
ধাতু এবং প্লাস্টিক প্রক্রিয়াকরণ দক্ষতা
সিএনসি মেশিনিং এবং ইনজেকশন মোল্ডিং
নোবেল ধাতু এবং প্লাস্টিক উভয় নিয়েই কাজ করে। সিএনসি মেশিনিং প্রোটোটাইপের জন্য নিখুঁত সহনশীলতা নিশ্চিত করে। ইনজেকশন মোল্ডিং পদ্ধতিতে বিপুল সংখ্যায় স্থিতিশীল যন্ত্রাংশ তৈরি করা হয়। উভয় দক্ষতা থাকার কারণে, কোন প্রক্রিয়াটি সবচেয়ে উপযুক্ত সে বিষয়ে সৎ পরামর্শ দেওয়া সম্ভব হয়।
শীট মেটাল ফ্যাব্রিকেশন এবং শেষ হচ্ছে
শিট মেটালের কাজ মেডিকেল এআই ডিভাইসের হাউজিংকে শক্তি জোগায় এবং ইএমআই শিল্ডিং প্রদান করে। ওয়েল্ডিং শক্তিশালী জোড় তৈরি করে। অ্যানোডাইজিংয়ের মতো ফিনিশিং দৃঢ়তা বাড়ায়।
ইন্টিগ্রেটেড সাপ্লাই চেইন সলিউশন
নোবেল বিলম্ব রোধ করতে সরবরাহ শৃঙ্খল পরিচালনা করে। তারা কাঁচামাল সংগ্রহ করে এবং উপ-ঠিকাদারদের সাথে সমন্বয় সাধন করে। এই পদ্ধতি আপনার নির্ধারিত সময়সীমাকে সঠিক পথে রাখে।
একটি সফল মেডিকেল এআই ডিভাইসের হাউজিং তৈরি করার অর্থ হলো একটি সুস্পষ্ট পথ অনুসরণ করা। আপনার প্রয়োজনীয়তা দিয়ে শুরু করুন। আপনার উপকরণ বাছাই করুন। আপনার উৎপাদন প্রক্রিয়া নির্বাচন করুন। আপনার উৎপাদন নকশা অপ্টিমাইজ করুন। নিয়ন্ত্রক সম্মতি সামলান। আপনার খরচ সাবধানে পরিচালনা করুন। প্রতিটি ধাপ তার পূর্ববর্তী ধাপের উপর ভিত্তি করে গড়ে ওঠে। নকশা পর্যালোচনার সময় হাউজিং রিমের জন্য বিশেষ মনোযোগ প্রয়োজন। এই সিদ্ধান্তগুলো সঠিকভাবে নিতে হলে প্রযুক্তিগত কর্মক্ষমতা, চিকিৎসা মান এবং বাজেট সীমার মধ্যে ভারসাম্য রক্ষা করতে হয়। যখন আপনি শুরুতেই একজন অভিজ্ঞ উৎপাদন অংশীদারকে যুক্ত করেন, তখন এই ভারসাম্য রক্ষা করা সহজ হয়। এই অংশীদারিত্ব ব্যয়বহুল পুনঃনকশা প্রতিরোধ করে এবং বাজারে প্রবেশকে ত্বরান্বিত করে। এই নির্দেশিকার সাথে আপনার নির্দিষ্ট মেডিকেল এআই ডিভাইসের প্রয়োজনীয়তাগুলো মূল্যায়ন করুন। তারপর ব্যক্তিগতকৃত হাউজিং উৎপাদন নির্দেশনার জন্য NOBLE-এর ইঞ্জিনিয়ারিং দলের সাথে যোগাযোগ করুন।
মেডিকেল এআই ডিভাইস হাউজিং সম্পর্কিত প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
আমার মেডিকেল এআই ডিভাইসের হাউজিংয়ের জন্য প্লাস্টিক এবং ধাতুর মধ্যে আমি কীভাবে নির্বাচন করব?
ডিভাইসটি প্রতিদিন কীভাবে ব্যবহার করা হবে তা ভেবে দেখুন। অনেকগুলো ইউনিট তৈরি করলে প্লাস্টিক হালকা ও সস্তা হয়। ধাতু নিজে থেকেই তড়িৎ-চৌম্বকীয় হস্তক্ষেপ প্রতিরোধ করে এবং শক্তিশালী পরিষ্কারক পদার্থের বিরুদ্ধেও ভালোভাবে টিকে থাকে। অ্যালুমিনিয়াম একটি ভালো মধ্যমপন্থা, কারণ এটি তাপ ভালোভাবে সহ্য করতে পারে। আপনি কীভাবে এটি জীবাণুমুক্ত করবেন এবং এটি বহনযোগ্য হওয়ার প্রয়োজন আছে কিনা, তার উপর ভিত্তি করে উপাদানটি বেছে নিন।
ISO 10993 টেস্টিং-এর মধ্যে আসলে কী কী অন্তর্ভুক্ত থাকে?
এই মানটি পরীক্ষা করে দেখে যে উপকরণগুলি জীবন্ত টিস্যুর সাথে কীভাবে প্রতিক্রিয়া করে। ল্যাবগুলিতে কোষের ক্ষতি, অ্যালার্জির প্রতিক্রিয়া এবং জ্বালাপোড়া পরীক্ষা করা হয়। যে ডিভাইসগুলি কেবল ত্বকের সংস্পর্শে আসে, সেগুলির জন্য শরীরের ভিতরে স্থাপন করা ডিভাইসগুলির তুলনায় কম পরীক্ষার প্রয়োজন হয়। আপনার উপকরণ সরবরাহকারীর উচিত আপনাকে নিরাপত্তা সংক্রান্ত তথ্য দেওয়া। পরবর্তীতে নিয়ন্ত্রক কর্তৃপক্ষের কাছে জমা দেওয়ার জন্য সেই কাগজপত্রগুলি সংরক্ষণ করুন।
আমি কি মেডিকেল এআই ডিভাইসের হাউজিংয়ের জন্য সাধারণ প্লাস্টিক ব্যবহার করতে পারি?
হাসপাতালের পরিষ্কারক দ্রব্যের সংস্পর্শে এলে সাধারণ প্লাস্টিক প্রায়শই নষ্ট হয়ে যায়। ব্লিচ এবং হাইড্রোজেন পারক্সাইড সময়ের সাথে সাথে এগুলিতে ফাটল ধরাতে বা বিবর্ণ করে দিতে পারে। মেডিকেল-গ্রেড পলিমারে বিশেষ সংযোজনী থাকে যা এই রাসায়নিক পদার্থগুলিকে প্রতিরোধ করে। যদি আপনার ডিভাইসটি অটোক্লেভ জীবাণুমুক্তকরণের মধ্য দিয়ে যায়, তবে এর পরিবর্তে আপনার পিএসইউ (PSU) বা পিইআই (PEI)-এর মতো উচ্চ-তাপমাত্রা সহনশীল প্লাস্টিক প্রয়োজন।
ইনজেকশন মোল্ডিং টুলিংয়ের দাম কত?
একটি প্রোডাকশন মোল্ডের দাম সাধারণত $10,000 থেকে $100,000 এর মধ্যে হয়ে থাকে। এর দাম নির্ভর করে এতে কয়টি ক্যাভিটি আছে এবং এর আকৃতি কতটা জটিল তার উপর। এই খরচটি আপনার তৈরি করা প্রতিটি পার্টের উপর ভাগ হয়ে যায়। যখন আপনি বেশি পরিমাণে উৎপাদন করেন, তখন প্রতি পার্টের খরচ অনেক কমে যায়। ১,০০০ ইউনিটের কম ছোট ব্যাচের জন্য, সিএনসি মেশিনিং প্রায়শই আর্থিকভাবে বেশি লাভজনক হয়।
প্রোটোটাইপ হাউজিং পাওয়ার সবচেয়ে দ্রুত উপায় কী?
থ্রিডি প্রিন্টিংয়ের মাধ্যমে কয়েক ঘণ্টা বা দিনের মধ্যেই যন্ত্রাংশ তৈরি করা যায়। সিএনসি মেশিনিংয়ের মাধ্যমে প্রায় এক সপ্তাহের মধ্যে নির্ভুল মাপের কার্যকরী হাউজিং পাওয়া যায়। উভয় পদ্ধতিতেই ছাঁচ তৈরির ধাপটি পুরোপুরি বাদ দেওয়া হয়। উৎপাদনের জন্য প্রয়োজনীয় সরঞ্জাম কিনতে অর্থ ব্যয় করার আগে আপনার ডিজাইন পরীক্ষা করতে এই পদ্ধতিগুলো ব্যবহার করুন।
ওজন না বাড়িয়ে কীভাবে তড়িৎচৌম্বকীয় হস্তক্ষেপ প্রতিরোধ করা যায়?
প্লাস্টিকের আবরণে থাকা পরিবাহী প্রলেপ আপনাকে একটি হালকা বিকল্প দেয়। রুপা, নিকেল বা তামার রঙ ১০ মেগাহার্টজ থেকে ১ গিগাহার্টজের মধ্যে সংকেত ভালোভাবে রোধ করে। জোড় এবং সংযোগকারী পোর্টগুলোর দিকে খেয়াল রাখুন—এগুলো দিয়ে ব্যতিচারী সংকেত বাইরে বেরিয়ে যায়। ভালো গ্যাসকেট ডিজাইন এই ফাঁকগুলো কার্যকরভাবে বন্ধ করে দেয়।
ইনজেকশন-মোল্ডেড হাউজিংয়ে বিকৃতির কারণ কী?
অসম শীতলীকরণের ফলে বেঁকে যায়। পাতলা অংশগুলো মোটা অংশের চেয়ে দ্রুত ঠান্ডা হয়, যা অভ্যন্তরীণ পীড়ন সৃষ্টি করে। আপনার নকশা জুড়ে দেয়ালের পুরুত্ব একই রাখুন, সাধারণত ১ থেকে ৫ মিমি-এর মধ্যে। দেয়ালকে আরও পুরু করার পরিবর্তে দৃঢ়তার জন্য রিব ব্যবহার করুন। হাউজিং রিমের গেটটি সাবধানে স্থাপন করতে হবে যাতে এটি কোনো বাতাস আটকে না রেখে সম্পূর্ণরূপে ভরে যায়।
আমার প্রকল্পে কখন একজন উৎপাদন অংশীদারকে অন্তর্ভুক্ত করা উচিত?
তাদেরকে ডিজাইন পর্বেই অন্তর্ভুক্ত করুন, পরে নয়। প্রাথমিক ডিএফএম পর্যালোচনা ছাঁচ তৈরির আগেই সমস্যাগুলো ধরে ফেলে। ধাতু ও প্লাস্টিক উভয় বিষয়ে দক্ষ একজন অংশীদার আপনাকে উপকরণ সম্পর্কে সৎ পরামর্শ দেন। এই পদ্ধতি ব্যয়বহুল পুনঃনকশা প্রতিরোধ করে এবং আপনার নিয়ন্ত্রক কর্তৃপক্ষের কাছে আবেদন জমা দেওয়ার সময়সীমা দ্রুততর করে।







