
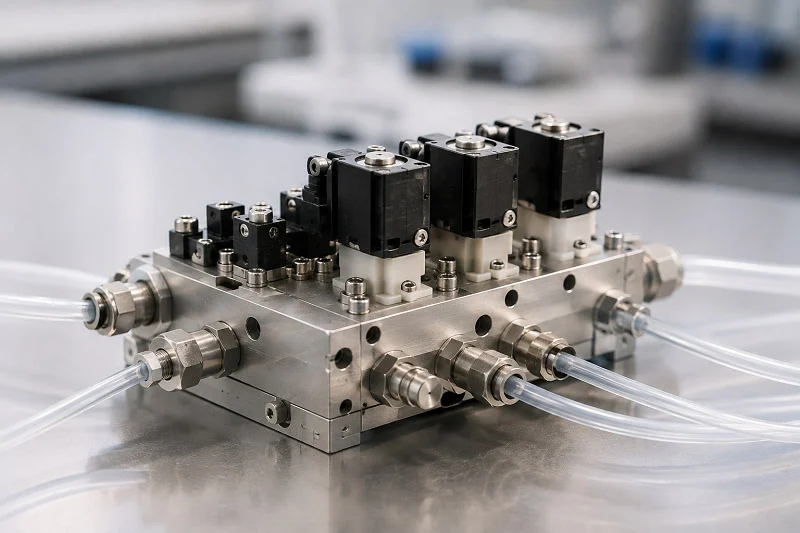
সঠিক হাইড্রোলিক ভালভ ব্লক নির্বাচন আপনার পুরো সিস্টেমের সাফল্য নির্ধারণ করে। এই একটি পছন্দই কর্মক্ষমতা, খরচ এবং দীর্ঘমেয়াদী নির্ভরযোগ্যতাকে প্রভাবিত করে। হাইড্রোলিক বাজার এই ক্ষেত্রে প্রকৃত প্রবৃদ্ধি দেখাচ্ছে—বিভিন্ন প্রতিবেদন অনুযায়ী ২০২৪ সালে এই যন্ত্রাংশগুলোর বৈশ্বিক বাজারের আকার হবে প্রায় ২.২ বিলিয়ন মার্কিন ডলার।
| প্রতিবেদিত সূত্র | ২০২৩ সালের বাজারের আকার (মিলিয়ন মার্কিন ডলার) |
| রিপোর্ট অ্যাট্রিবিউট টেবিল | 2190.4 |
| FAQ বিভাগ | 2304.3 |
প্রতিটি হাইড্রোলিক কাজের জন্য বিভিন্ন বিষয় বিবেচনা করতে হয়। কিছু ক্ষেত্রে ওজন কমানোর উপর জোর দেওয়া হয়। আবার অন্যগুলোকে চরম চাপ সামলাতে হয়। আপনার সিস্টেমের পরিবেশ, ডিউটি সাইকেল এবং রক্ষণাবেক্ষণের সময়সূচী—এই সবকিছুই সেরা ফ্লুইডিক ভালভ ব্লক ডিজাইনকে প্রভাবিত করে। বাস্তব পরিস্থিতিতে হাইড্রোলিক ভালভ ব্লকগুলো কীভাবে কাজ করে তা জানা থাকলে ব্যয়বহুল পুনঃডিজাইন এড়ানো সম্ভব হয়। সঠিক উপাদান নির্বাচন এবং নিখুঁত উৎপাদন একটি সাধারণ ভালভকে একটি নির্ভরযোগ্য শক্তিশালী যন্ত্রে পরিণত করে। এই নির্দেশিকাটি ধাপে ধাপে সেই নির্বাচনগুলো ব্যাখ্যা করে।
ফ্লুইডিক ভালভ ব্লক এবং এর মূল কার্যাবলীর সংজ্ঞা
একটি ফ্লুইডিক ভালভ ব্লককে আপনার সিস্টেমের ট্র্যাফিক পুলিশ হিসেবে কল্পনা করুন। এটি একটি সুসংগঠিত প্যাকেজের মধ্যেই তরল চলাচল, চাপ নিয়ন্ত্রণ এবং অ্যাকচুয়েটর পরিচালনার মতো কঠিন কাজগুলো সামলে নেয়। হাইড্রোলিক ভালভ ব্লকের প্রধান কাজগুলো খুবই সহজ: এগুলো নিয়ন্ত্রণ করে তরল কোথায় যাবে, তার চাপ কত থাকবে এবং কখন তা পৌঁছাবে। এই কেন্দ্রীয় কেন্দ্রটি ছাড়া আপনার সিস্টেমে অনেকগুলো আলাদা পাইপ এবং ফিটিংসের প্রয়োজন হতো। এতে ওজন ও খরচ বাড়ে এবং লিক হওয়ার মতো জায়গা তৈরি হয়। হাইড্রোলিক ভালভ ব্লক এই সিস্টেমগুলোকে ভালোভাবে সচল রাখতে সাহায্য করে।
ফ্লুইড পাওয়ার সিস্টেমে ম্যানিফোল্ডের ভূমিকা
যেকোনো আধুনিক ফ্লুইড পাওয়ার সিস্টেমের ভিত্তি হলো ম্যানিফোল্ড। এটি যন্ত্রাংশগুলোকে যথাস্থানে ধরে রাখে এবং অভ্যন্তরীণ পথের মাধ্যমে সেগুলোকে সংযুক্ত করে। এই নকশা বাইরের টিউবিং কমিয়ে দেয়। ফলে পুরো সেটআপটি আরও সংহত থাকে। হাইড্রোলিক ভালভ ব্লকগুলো মূল সাপোর্ট হিসেবে কাজ করে, যা হোস পাইপের জঞ্জালকে একটি পরিপাটি ও সুসংগঠিত ইউনিটে পরিণত করে। জটিলতা কম হওয়ায় সিস্টেমটি লাভবান হয়।
প্রবাহ পথ নির্দেশ করা এবং চাপ নিয়ন্ত্রণ করা
হাইড্রোলিক ভালভ ব্লকের প্রধান কাজ হলো তরলকে তার প্রয়োজনীয় স্থানে পাঠানো। এর ভেতরের বিভিন্ন অংশ তরলের প্রবাহকে বাধা দেয় বা যেতে দেয়। কিছু অংশ প্রয়োজনে চাপ মুক্ত করে। অন্যগুলো বিপরীতমুখী প্রবাহ (ব্যাকফ্লো) রোধ করে, যা যন্ত্রাংশের ক্ষতি করতে পারে। জটিল কাজগুলোর জন্য স্বয়ংক্রিয় ব্যবস্থা বাড়তি নিয়ন্ত্রণ প্রদান করে। এই সমস্ত অংশ ব্লকের ভেতরে একসঙ্গে কাজ করে।
চাপ নিয়ন্ত্রণও ঠিক ততটাই গুরুত্বপূর্ণ। চাপ নিয়ন্ত্রণকারী যন্ত্রাংশ সবকিছু নিয়ন্ত্রণে রাখে। চাপ কমানোর যন্ত্রাংশ প্রবাহের পরবর্তী ধাপে একটি নির্দিষ্ট স্তর বজায় রাখে। চাপ খুব বেশি বেড়ে গেলে রিলিফ পাথ অতিরিক্ত তরলকে ট্যাঙ্কে ফিরিয়ে দেয়। সিকোয়েন্সিং যন্ত্রাংশ একটি নির্দিষ্ট চাপে পৌঁছানো পর্যন্ত অপেক্ষা করে, তারপর প্রবাহকে অন্য কোথাও পাঠিয়ে দেয়। কিছু সিস্টেম আরও উন্নত নিয়ন্ত্রণের জন্য পাইলট-অপারেটেড ধরনের ব্যবস্থা ব্যবহার করে। এটি লিকেজ এবং পাইপ ফেটে যাওয়া রোধ করে।
লিকের স্থান কমাতে উপাদানসমূহ একত্রিত করা
হাইড্রোলিক সিস্টেম সম্পর্কে একটি সহজ সত্য হলো: প্রতিটি ছিদ্রপথই সিস্টেমের ব্যর্থতার কারণ হতে পারে। প্রতিটি ফিটিং, প্রতিটি জয়েন্ট, প্রতিটি সংযোগ সময়ের সাথে সাথে ভেঙে যেতে পারে। অনেকগুলো অংশকে একটি ব্লকে একত্রিত করার মাধ্যমে বাইরের সংযোগের সংখ্যা ব্যাপকভাবে কমানো যায়। এর মানে হলো, তরল চুইয়ে পড়ার জন্য কম জায়গা থাকে। হাইড্রোলিক ভালভ ব্লকগুলো তাদের অ্যালুমিনিয়াম বা কাস্ট আয়রনের কাঠামোর মাধ্যমে কাঠামোগত সহায়তাও প্রদান করে। পাইপের জয়েন্টগুলো ইনপুট, রিটার্ন এবং ড্রেনেজকে সুন্দরভাবে সামাল দেয়। এর ফলে এমন একটি সিস্টেম তৈরি হয় যা দীর্ঘকাল নির্ভরযোগ্য থাকে এবং যার রক্ষণাবেক্ষণও কম প্রয়োজন হয়। ভালো কার্যকারিতা নির্ভর করে সঠিক সমন্বয়ের উপর।
ভালভ ব্লকের জন্য মূল কর্মক্ষমতা মেট্রিক্স
সব হাইড্রোলিক ভালভ ব্লক একইভাবে কাজ করে না। আপনাকে কয়েকটি গুরুত্বপূর্ণ সংখ্যা পরীক্ষা করতে হবে। প্রবাহের হার, চাপের ধারণক্ষমতা, লিকেজ সহনশীলতা এবং প্রত্যাশিত কার্যকাল—এই সবই গুরুত্বপূর্ণ। প্রতিটি কাজের জন্য সঠিক সংখ্যাগুলো বেছে নেওয়ার ওপর হাইড্রোলিক সিস্টেমের কার্যকারিতা নির্ভর করে। এই সংখ্যাগুলোর ওপর নজর রাখলে সামগ্রিক দক্ষতা উন্নত করতে সাহায্য হয়।
প্রবাহ হার ক্ষমতা এবং চাপ রেটিং
ফ্লো রেট আপনাকে বলে দেয় ব্লকটি কী পরিমাণ তরল সরাতে পারে। ২৫ লিটার/মিনিট সর্বোচ্চ প্রবাহের প্রয়োজনের জন্য, ৩০ থেকে ৪০ লিটার/মিনিট রেটিংযুক্ত একটি পার্ট বেছে নিন। সর্বোচ্চ প্রবাহের চেয়ে এই ২৫ থেকে ৫০ শতাংশ অতিরিক্ত ক্ষমতা আপনাকে কম সেটিংসে আরও ভালো নিয়ন্ত্রণ দেয়। প্রেসার রেটিংও ঠিক ততটাই গুরুত্বপূর্ণ। ৪০ বার ওয়ার্কিং প্রেসার সিস্টেমের জন্য, এমন পার্ট বেছে নিন যার রেটিং এর অন্তত ১.৫ গুণ, অর্থাৎ ৬০ বার। বার্স্ট রেটিং ওয়ার্কিং প্রেসারের ৩ গুণের বেশি হওয়া উচিত। বিভিন্ন ধরনের পার্ট বিভিন্ন রেঞ্জ সামলাতে পারে। লো-ফ্লো কন্ট্রোল পার্টগুলো ৬৪ থেকে ২০০ বার চাপে ৫০ লিটার/মিনিট পর্যন্ত প্রবাহ সামলাতে পারে। হাই-প্রেসার কন্ট্রোল পার্টগুলো ৪০০ থেকে ৭০০ বার চাপে ১০০ লিটার/মিনিট পর্যন্ত প্রবাহ সামলাতে পারে। লো-প্রেসার ড্রপের জন্য ব্যবহৃত পার্টগুলো ১০০০ লিটার/মিনিট পর্যন্ত প্রবাহ সরাতে পারে।
ফুটো সহনশীলতা এবং চক্র জীবন প্রত্যাশা
লিকেজ সহনশীলতা আপনার ব্যবহারের উপর নির্ভর করে। একটি ফ্যাক্টরি প্রেসকে শক্তি প্রদানকারী সিস্টেম কিছুটা অভ্যন্তরীণ লিকেজ সামলাতে পারে। একটি মেডিকেল ডিভাইস বা মহাকাশযানের যন্ত্রাংশ তা পারে না। ভালভ ব্লকের ডিজাইন, সিলের উপাদান এবং পৃষ্ঠের মসৃণতা—এই সবই এটি নিয়ন্ত্রণে সাহায্য করে। সাইকেল লাইফ গণনা করে যে, ভেতরের মেকানিজমটি ক্ষয় হওয়ার আগে কতবার খুলতে ও বন্ধ হতে পারে। উচ্চ-মানের হাইড্রোলিক ভালভ ব্লকগুলো এই জীবনকাল দীর্ঘ করার জন্য শক্ত স্পুল এবং টাইট টলারেন্স ব্যবহার করে। ডিজাইন এবং এটি কীভাবে চলে তার উপর নির্ভর করে হাজার থেকে লক্ষ লক্ষ সাইকেল আশা করা যায়। হাইড্রোলিক সিস্টেম সবচেয়ে ভালোভাবে কাজ করে যখন ব্লকটি কাজের পরিবেশের সাথে মানানসই হয়। ভালো দক্ষতা এবং শক্তিশালী পারফরম্যান্স এই খুঁটিনাটি বিষয়গুলো সঠিকভাবে করার উপর নির্ভর করে।
ফ্লুইডিক ভালভ ব্লকের জন্য উপকরণ
একটি ফ্লুইডিক ভালভ ব্লকের জন্য সঠিক উপাদান নির্বাচন করা প্রকৌশলগত লড়াইয়ের অর্ধেক। উপাদানটিই নির্ধারণ করে ব্লকটির ওজন, শক্তি, খরচ এবং এটি কীভাবে চাপ সামলাবে। বিভিন্ন হাইড্রোলিক কাজের জন্য বিভিন্ন ধরনের কাঁচামালের প্রয়োজন হয়। কিছু সিস্টেম চলমান যন্ত্রপাতিতে ব্যবহৃত হয়, যেখানে প্রতিটি পাউন্ডই গুরুত্বপূর্ণ। অন্যগুলো কারখানায় থাকে, যেখানে ওজন কমানোর চেয়ে স্থায়িত্ব বেশি প্রাধান্য পায়। এই সুবিধা-অসুবিধাগুলো বোঝা আপনাকে কাজের সাথে ব্লকটি মেলাতে সাহায্য করে।
অ্যালুমিনিয়াম সংকর ধাতু: শিল্পের মানদণ্ড
সঙ্গত কারণেই হাইড্রোলিক ভালভ ব্লকের জগতে অ্যালুমিনিয়ামের আধিপত্য। এটি এমন একটি শক্তি-ওজন অনুপাত প্রদান করে যা স্টিলের পক্ষে মেলানো সম্ভব নয়। একটি সাধারণ অ্যালুমিনিয়াম ব্লকের ওজন তার সমতুল্য স্টিলের ব্লকের প্রায় এক-তৃতীয়াংশ। এক্সকাভেটর, ফর্কলিফ্ট এবং কৃষি যন্ত্রপাতির মতো চলমান যন্ত্রপাতির ক্ষেত্রে এই ওজন সাশ্রয় অত্যন্ত গুরুত্বপূর্ণ। ওজন কম হওয়ার অর্থ হলো উন্নত জ্বালানি দক্ষতা এবং সহজে স্থাপনযোগ্যতা।
অ্যালুমিনিয়াম তাপও ভালোভাবে পরিবহন করে। হাইড্রোলিক সিস্টেমগুলো সংকীর্ণ পথ দিয়ে তরল চলাচলের সময় তাপ উৎপন্ন করে। অ্যালুমিনিয়াম সেই তাপকে গুরুত্বপূর্ণ সিল এবং ভালভ থেকে দূরে সরিয়ে দেয়, ফলে সেগুলোর কার্যকাল দীর্ঘায়িত হয়। এই উপাদানটি প্রাকৃতিকভাবেই ক্ষয় প্রতিরোধ করে এবং একটি পাতলা অক্সাইড স্তর তৈরি করে, যা আর্দ্রতা ও বিভিন্ন রাসায়নিক পদার্থ থেকে সুরক্ষা প্রদান করে।
| সম্পত্তি | মান সীমা |
| প্রসার্য স্ট্রেংথ | 185 – 250 MPa (27 – 36 ksi) |
| ফলন শক্তি | 125 – 185 MPa (18 – 27 ksi) |
এই সংখ্যাগুলো দেখায় কেন অ্যালুমিনিয়াম বেশিরভাগ হাইড্রোলিক অ্যাপ্লিকেশন আত্মবিশ্বাসের সাথে সামলাতে পারে। ইল্ড স্ট্রেংথ বলে দেয় কখন উপাদানটি স্থায়ীভাবে বিকৃত হতে শুরু করে। ২৫০ বার কার্যকরী চাপে রেট করা একটি ব্লকের জন্য, অ্যালুমিনিয়ামের ইল্ড স্ট্রেংথ একটি স্বস্তিদায়ক সুরক্ষা ব্যবধান প্রদান করে।
সব অ্যালুমিনিয়াম সংকর ধাতুর কার্যকারিতা একরকম হয় না। সংকর ধাতু নির্বাচনের ওপর নির্ভর করে এর যন্ত্রে প্রক্রিয়াকরণযোগ্যতা, শক্তি এবং পরিবেশগত সম্মতি পরিবর্তিত হয়।
- মিশ্র 6042নিউম্যাটিক ও হাইড্রোলিক ম্যানিফোল্ড এবং ভালভ ব্লকে ব্যবহৃত হয়, যা উন্নত মেশিনেবিলিটি এবং RoHS কমপ্লায়েন্স প্রদান করে।
- মিশ্র 6061সাধারণত হাইড্রোলিক ভালভ বডি, ভালভ এবং ভালভের যন্ত্রাংশে ব্যবহৃত হয়, যা এর ভালো শক্তি-ওজন অনুপাত এবং ক্ষয় প্রতিরোধের জন্য পরিচিত।
- মিশ্র 6262বিশেষভাবে মেশিনিংয়ের জন্য তৈরি, হাইড্রোলিক ভালভ ব্লকে ব্যবহৃত হয়, কিন্তু এতে সীসা থাকে এবং এটি RoHS/ELV-এর প্রয়োজনীয়তা পূরণ করে না।
RoHS স্বীকৃতির গুরুত্ব দিন দিন বাড়ছে। ইউরোপ এবং অন্যান্য দেশের বিধিমালা বিপজ্জনক পদার্থের ব্যবহার সীমিত করে। আপনার পণ্য যদি আন্তর্জাতিকভাবে পাঠানো হয়, তবে নিয়ম মেনে চলার জন্য 6042 বা 6061 বেছে নিন। এই অ্যালয়গুলির মেশিনেবিলিটিও উৎপাদন খরচকে প্রভাবিত করে। উন্নত মেশিনেবিলিটির অর্থ হলো দ্রুততর সাইকেল টাইম এবং টুলের কম ক্ষয়।
উচ্চ-চাপ সিস্টেমের জন্য ইস্পাত এবং স্টেইনলেস স্টিল
কিছু হাইড্রোলিক অ্যাপ্লিকেশন অ্যালুমিনিয়ামের সহনশীলতার সীমা ছাড়িয়ে যায়। চরম চাপ, ক্ষতিকর রাসায়নিক পদার্থ এবং ক্ষয়কারী পরিবেশের জন্য স্টিলের প্রয়োজন হয়। কার্বন স্টিল এবং অ্যালয় স্টিল এক্ষেত্রে অসাধারণ শক্তি প্রদান করে। একটি কার্বন স্টিলের ব্লক বডি PN500 (৭২৫০ PSI) পর্যন্ত চাপ সহ্য করতে পারে। এই পরিমাণ চাপ অ্যালুমিনিয়ামকে দ্রুত বিকৃত করে ফেলবে।
ইস্পাত অ্যালুমিনিয়ামের চেয়ে ক্লান্তি প্রতিরোধেও বেশি সক্ষম। বারবার চাপের ফলে ব্লকের ভিতরে পীড়ন সৃষ্টি হয়। ইস্পাত ফাটল ধরা ছাড়াই লক্ষ লক্ষ চক্র সহ্য করতে পারে। এই স্থায়িত্বের কারণে শিল্প প্রেস, খনির সরঞ্জাম এবং অফশোর ড্রিলিং সিস্টেমের জন্য ইস্পাত একটি আদর্শ উপাদান।
স্টেইনলেস স্টিল এর সাথে মরিচা প্রতিরোধ ক্ষমতাও যোগ করে। লবণাক্ত পানি, রাসায়নিক ধৌতকরণ এবং আর্দ্র পরিবেশ সময়ের সাথে সাথে কার্বন স্টিলকে ক্ষতিগ্রস্ত করে। স্টেইনলেস স্টিলে ক্রোমিয়াম থাকে, যা মরিচার বিরুদ্ধে একটি প্রতিরক্ষামূলক স্তর তৈরি করে। এই কারণে এটি সামুদ্রিক হাইড্রলিক্স, খাদ্য প্রক্রিয়াকরণ সরঞ্জাম এবং ঔষধ উৎপাদনের জন্য আদর্শ।
এর বিনিময়ে ওজন এবং খরচ একটি অসুবিধা। স্টিলের ব্লক অ্যালুমিনিয়ামের চেয়ে অনেক বেশি ভারী হয়। এগুলো মেশিনিং করতেও বেশি খরচ হয়, কারণ এই উপাদানটি কাটিং টুলের ওপর বেশি চাপ সৃষ্টি করে। স্থির যন্ত্রপাতির ক্ষেত্রে, যেখানে ওজন কোনো বিষয় নয়, সেখানে স্টিল ব্যবহার করা যুক্তিযুক্ত। কিন্তু চলমান যন্ত্রপাতির জন্য, অতিরিক্ত ওজনের কারণে এটি প্রায়শই বাদ পড়ে যায়।
বিকল্প উপকরণ: পিতল, প্লাস্টিক এবং কম্পোজিট
প্রধান দুটি উপাদান ছাড়াও, আরও বেশ কিছু কাঁচামাল বিশেষায়িত হাইড্রোলিক চাহিদা পূরণ করে। নিম্নচাপের সিস্টেমের জন্য পিতল একটি সাশ্রয়ী বিকল্প। এটি সহজে মেশিনিং করা যায়, ক্ষয়রোধী এবং খুব বেশি খরচ ছাড়াই মাঝারি চাপ সামলাতে পারে। অনেক নিউম্যাটিক সিস্টেম এবং নিম্নচাপের হাইড্রোলিক সার্কিটে সফলভাবে পিতলের ব্লক ব্যবহৃত হয়।
PEEK-এর মতো প্রকৌশলগত প্লাস্টিক সম্পূর্ণ নতুন সম্ভাবনার দ্বার উন্মোচন করে। এই উপাদানগুলো এমন সব রাসায়নিক পদার্থকে প্রতিরোধ করে যা ধাতব ব্লক ধ্বংস করে দিতে পারে। PEEK কোনো প্রতিরক্ষামূলক আবরণ ছাড়াই অ্যাসিড, ক্ষার, হাইড্রোকার্বন এবং অন্যান্য ক্ষয়কারী মাধ্যমের বিরুদ্ধে টিকে থাকতে পারে। এই রাসায়নিক প্রতিরোধ ক্ষমতা সেকেন্ডারি সিলিং সিস্টেমের প্রয়োজনীয়তা দূর করে, যা ভালভের নকশাকে সরল করে এবং উৎপাদনগত জটিলতা হ্রাস করে।
রাসায়নিক সামঞ্জস্যতা বিবেচনা করলে দেখা যায় যে, যেখানে PTFE ক্ষয়কারী মাধ্যমগুলোর বিরুদ্ধে ব্যাপকতর প্রতিরোধ ক্ষমতা বজায় রাখে, সেখানে PEEK বেশিরভাগ শিল্প তরলের সাথে পর্যাপ্ত সামঞ্জস্যতা দেখানোর পাশাপাশি উন্নততর যান্ত্রিক কর্মক্ষমতা প্রদান করে। ২০০°C-এর বেশি তাপমাত্রার প্রয়োগের জন্য উপাদান নির্বাচনের ক্ষেত্রে রাসায়নিক নিষ্ক্রিয়তা এবং তাপ-যান্ত্রিক স্থিতিশীলতার মধ্যকার ভারসাম্যই নির্ণায়ক নির্ধারক হয়ে ওঠে।
PEEK UL94 V-0 অগ্নি প্রতিরোধক মানও পূরণ করে। এর ফলে এটি এমন সব ক্ষেত্রে ব্যবহারের জন্য উপযুক্ত যেখানে রাসায়নিক নিষ্ক্রিয়তা এবং নিরাপত্তা উভয়ই প্রয়োজন। এই উপাদানটির ওজন ধাতুর চেয়ে অনেক কম, যা মহাকাশযান নির্মাণ এবং বহনযোগ্য সরঞ্জামের ক্ষেত্রে সহায়ক।
কম্পোজিটে বিশেষ বৈশিষ্ট্য তৈরির জন্য পলিমার ম্যাট্রিক্সের সাথে ফাইবার মিশ্রিত করা হয়। এগুলি খুব কম ওজনে উচ্চ শক্তি প্রদান করে। তবে, কম্পোজিটের খরচ বেশি এবং এর জন্য বিশেষায়িত উৎপাদন প্রক্রিয়ার প্রয়োজন হয়। বেশিরভাগ হাইড্রোলিক ভালভ ব্লক অ্যালুমিনিয়াম বা স্টিল দিয়েই তৈরি হয়, যদি না কোনো বিশেষ প্রয়োজনের কারণে ভিন্ন কিছু বেছে নিতে হয়।
কাঁচামালের নির্বাচন শেষ পর্যন্ত আপনার সিস্টেমের চাহিদার উপর নির্ভর করে। চাপের ধারণক্ষমতা, ওজনের বাজেট, রাসায়নিক সংস্পর্শ এবং খরচ—এই সব বিষয়ই সিদ্ধান্ত গ্রহণে প্রভাব ফেলে। একজন অভিজ্ঞ উৎপাদন অংশীদার এই পছন্দগুলো করতে সাহায্য করে। চীনের অন্যতম প্রধান উৎপাদন অংশীদার নোবেল (NOBLE) উপকরণ নির্বাচন এবং প্রক্রিয়াকরণে বিশেষজ্ঞ। তাদের দক্ষতা ধাতু এবং প্লাস্টিক উভয় প্রকার ফ্যাব্রিকেশনে বিস্তৃত, যা গ্রাহকদের আত্মবিশ্বাসের সাথে প্রোটোটাইপ থেকে গণ-উৎপাদনে যেতে সাহায্য করে। বাস্তব হাইড্রোলিক পরিস্থিতিতে প্রতিটি উপকরণ কীভাবে কাজ করে তা তারা বোঝে এবং আপনার নির্দিষ্ট প্রয়োগের জন্য সঠিক বিকল্পটির সুপারিশ করতে পারে।
ঢালাই প্রক্রিয়াও উপাদান নির্বাচনে প্রভাব ফেলে। কিছু সংকর ধাতু অন্যগুলোর চেয়ে ভালোভাবে ঢালাই করা যায়। অ্যালুমিনিয়াম সহজে ঢালাই করা যায়, যা এটিকে বিপুল পরিমাণে উৎপাদনের জন্য আদর্শ করে তোলে। স্টিলের জন্য আরও জটিল ঢালাই পদ্ধতির প্রয়োজন হয়। উৎপাদনের এই সীমাবদ্ধতাগুলো আগেভাগে বুঝতে পারলে পরবর্তীতে ব্যয়বহুল পুনঃনকশা এড়ানো যায়।
উপযুক্ত প্রক্রিয়া ফ্লুইডিক ভালভ ব্লক উৎপাদন
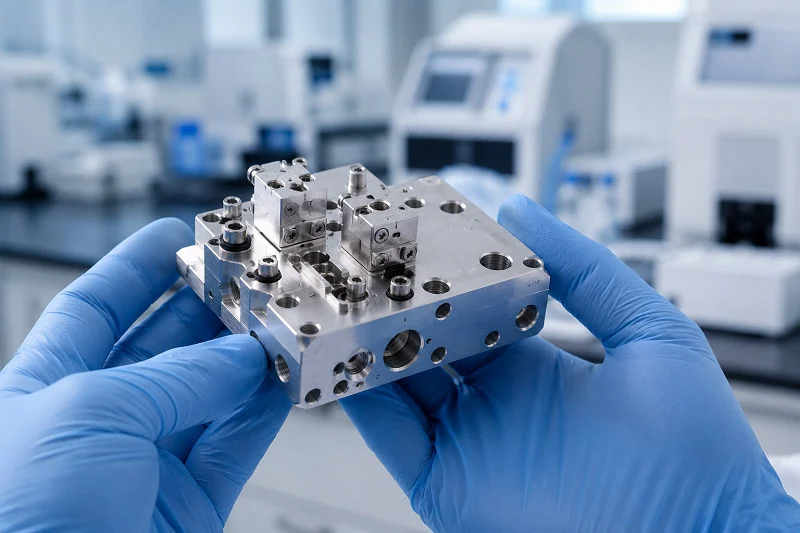
সেরা উপাদান বাছাই করাই যথেষ্ট নয়। যন্ত্রাংশটি তৈরি করার সঠিক পদ্ধতিও প্রয়োজন। আপনি কীভাবে কাঁচামালকে একটি সম্পূর্ণ ব্লকে পরিণত করেন, তা এর খরচ, নির্ভুলতা এবং কার্যকারিতাকে প্রভাবিত করে। এর তিনটি প্রধান ধাপ রয়েছে: প্রাথমিক আকৃতি তৈরি করা, সেটিকে সঠিক মাপে কাটা এবং পৃষ্ঠতল প্রস্তুত করা। প্রতিটি ধাপ তার পূর্ববর্তী ধাপের উপর ভিত্তি করে গড়ে ওঠে। আপনি যদি এই তিনটি ধাপই সঠিকভাবে সম্পন্ন করেন, তবে আপনার হাইড্রোলিক সিস্টেমটি পরিকল্পনা অনুযায়ী কাজ করবে।
ঢালাই এবং ফোরজিং: ব্ল্যাঙ্ক তৈরি করা
প্রতিটি হাইড্রোলিক ভালভ ব্লক একটি ব্ল্যাঙ্ক হিসেবে শুরু হয়। ব্ল্যাঙ্ক হলো চূড়ান্ত যন্ত্রাংশটির প্রাথমিক আকৃতি। এই ব্ল্যাঙ্কগুলো তৈরির দুটি প্রধান পদ্ধতি হলো কাস্টিং এবং ফোর্জিং। প্রতিটি পদ্ধতি ভিন্ন ভিন্ন উৎপাদন পরিমাণ এবং কার্যক্ষমতার চাহিদা পূরণ করে।
দ্রুত অনেক যন্ত্রাংশ তৈরির জন্য ডাই কাস্টিং হলো সেরা পছন্দ। উচ্চ চাপে উত্তপ্ত অ্যালুমিনিয়ামকে একটি স্টিলের ছাঁচে প্রবেশ করানো হয়। এর ফলে চূড়ান্ত যন্ত্রাংশটির কাছাকাছি একটি আকৃতি তৈরি হয়। এর মানে হলো, পরবর্তীতে কাটার কাজ কম করতে হয়। ফোর্জিংয়ের তুলনায় ডাই কাস্টিংয়ে মসৃণতর পৃষ্ঠ এবং আরও সঠিক মাপ পাওয়া যায়। ভালভ ব্লক ব্ল্যাঙ্কের ক্ষেত্রে, এর মানে হলো ভেতরের চ্যানেলগুলো আরও পরিষ্কারভাবে তৈরি হয়। তরলের আলোড়ন কম হওয়ায় এর কার্যকারিতাও ভালো হয়। নিচের সারণিতে প্রধান পার্থক্যগুলো দেখানো হয়েছে।
| প্রক্রিয়া | পৃষ্ঠতল ফিনিশ (আরএমএস) | মাত্রিক সহনশীলতা |
| মরা ঢালাই | ফোর্জিংয়ের চেয়েও মসৃণ | ফোর্জিংয়ের চেয়েও আঁটসাঁট |
| forging | ১২৫ – ২৫০ মাইক্রোইঞ্চি | ±0.020 ইঞ্চি |
ফোর্জিং ভিন্নভাবে কাজ করে। এটি ধাতুকে আকার দিতে তাপ এবং চাপ ব্যবহার করে। ধাতুর দানার গঠন যন্ত্রাংশটির আকারের সাথে মিলে যায়। এটি ব্লকটিকে আরও শক্তিশালী করে তোলে। উচ্চ-চাপের হাইড্রোলিক সিস্টেমের জন্য ফোর্জিং খুবই ভালো, যেখানে পৃষ্ঠের মসৃণতার চেয়ে শক্তি বেশি গুরুত্বপূর্ণ। এর অসুবিধা স্পষ্ট। ডাই-কাস্ট করা যন্ত্রাংশের মতো একই নির্ভুলতা অর্জনের জন্য ফোর্জ করা ব্লকগুলোকে বেশি কাটতে হয়। এছাড়াও, অনেকগুলো তৈরি করলে প্রতিটির খরচও বেশি হয়।
এই দুটি পদ্ধতির মধ্যে কোনটি বেছে নেবেন, তা নির্ভর করে আপনার কতগুলো যন্ত্রাংশ প্রয়োজন এবং সেগুলো কতটা মজবুত হতে হবে তার উপর। হাজার হাজার যন্ত্রাংশের জন্য ডাই কাস্টিং বেশ কার্যকর। কম সংখ্যক যন্ত্রাংশ অথবা খুব উচ্চ-চাপের কাজের জন্য ফোর্জিং উপযুক্ত। অনেক নির্মাতাই কাজের ধরনের ওপর নির্ভর করে উভয় পদ্ধতিই ব্যবহার করেন। এই বিকল্পগুলো সম্পর্কে জানা থাকলে আপনার ভালভ কাস্টিং উৎপাদনের জন্য সঠিক পথ বেছে নিতে সুবিধা হয়।
সিএনসি মেশিননির্ভুলতা অর্জন
খালি অংশটি কেবল শুরু। আসল নির্ভুলতা আসে সিএনসি মেশিনিং থেকে। এই প্রক্রিয়াটি একটি অমসৃণ ঢালাই বা ফোর্জিংকে সঠিক মাপের একটি সম্পূর্ণ হাইড্রোলিক ভালভ ব্লকে পরিণত করে। এটি ছাড়া, ভেতরের চ্যানেলগুলো ঠিকমতো সারিবদ্ধ হবে না। পুরো সিস্টেমটি লিক করবে বা বিকল হয়ে যাবে।
সিএনসি মেশিনিং সেন্টারগুলো উপাদান অপসারণের জন্য ঘূর্ণায়মান কাটিং টুল ব্যবহার করে। এগুলো সমতল পৃষ্ঠকে মসৃণ করে, ছিদ্র করে এবং ভেতরে জটিল চ্যানেল তৈরি করে। এই চ্যানেলগুলোই হাইড্রোলিক সিস্টেমের শিরার মতো। এগুলো সামান্য বাধাতেই এক পোর্ট থেকে অন্য পোর্টে তরল পরিবহন করে। এই চ্যানেলগুলো কতটা নিখুঁত, তার উপরেই ব্লকটি কতটা ভালোভাবে কাজ করবে তা নির্ভর করে।
হাইড্রোলিক ভালভ ব্লকের মূল বৈশিষ্ট্যগুলোর ক্ষেত্রে সাধারণ টলারেন্স ±০.০০১ থেকে ±০.০০৫ ইঞ্চি পর্যন্ত হয়ে থাকে। ভালভ স্পুলের বোর সাইজের উপর প্রায়শই আরও কঠোর নিয়ন্ত্রণের প্রয়োজন হয়। লিকেজ বন্ধ করার জন্য সিলিং এলাকার সারফেস ফিনিশ যথেষ্ট মসৃণ হতে হবে। একটি ভালো সিএনসি মেশিন শত শত বা হাজার হাজার যন্ত্রাংশের ক্ষেত্রেও এই মানগুলো বজায় রাখতে পারে।
আধুনিক মেশিনিং সেন্টারগুলো জটিল আকৃতিও সামলাতে পারে। প্রকৌশলীরা এর ভেতরে এমন চ্যানেল ডিজাইন করতে পারেন যা চাপের পতন (pressure drop) কমায়। তারা প্রয়োজন অনুযায়ী সঠিক স্থানে পোর্ট স্থাপন করতে পারেন। মেশিনটি ক্যাড (CAD) মডেলকে হুবহু অনুসরণ করে। কোনো অনুমান বা হাতে সমন্বয়ের প্রয়োজন হয় না।
বৃহৎ পরিমাণে উৎপাদনের জন্য, বেশ কয়েকটি মেশিনিং সেন্টার একই সাথে কাজ করে। একটি মেশিন যন্ত্রাংশটির প্রাথমিক রূপ দেয়। অন্যটি মূল পৃষ্ঠতলগুলোকে মসৃণ করে। তৃতীয়টি তরল চলাচলের পথের জন্য গভীর ছিদ্র করে। কাজের এই বিভাজন চক্রের সময় কম রাখে এবং গুণমান স্থিতিশীল রাখে। প্রতিটি মেশিন এক ধরনের কাজের উপর মনোযোগ দেয়। এই পদ্ধতি মেশিন পরিবর্তনের সময় কমায় এবং নির্ভুলতা বাড়ায়।
মেশিনিং পরবর্তী এবং সারফেস চিকিত্সা
মেশিনিংয়ের ফলে ধারালো প্রান্ত এবং ধাতব বুর (burr) থেকে যায়। ব্লকটি ব্যবহারের আগে এই বুরগুলো অবশ্যই অপসারণ করতে হবে। হাইড্রোলিক সিস্টেমে একটি আলগা বুর সিলের ক্ষতি করতে পারে, ভালভ আটকে দিতে পারে এবং বড় ধরনের ব্যর্থতার কারণ হতে পারে। বুর অপসারণ করা ঐচ্ছিক নয়। এটি নির্মাণ প্রক্রিয়ার একটি মূল ধাপ।
প্রথম ধাপ হলো ধারালো প্রান্ত মসৃণ করা। কর্মীরা প্রতিটি ধারালো প্রান্ত অপসারণ করতে হাত সরঞ্জাম, ঘষার ব্রাশ বা তাপ পদ্ধতি ব্যবহার করেন। স্বয়ংক্রিয় ডিবারিং মেশিন বিপুল পরিমাণে এই কাজ করতে পারে। জটিল অভ্যন্তরীণ চ্যানেলের জন্য, বিশেষ সরঞ্জাম প্রতিটি কোণে পৌঁছাতে পারে। লক্ষ্য হলো এমন একটি ব্লক তৈরি করা, যার কোথাও কোনো ধারালো প্রান্ত থাকবে না।
এরপর আসে পরিষ্কার করার পালা। মেশিনিং ফ্লুইড, ধাতব কণা এবং ময়লা সম্পূর্ণরূপে অপসারণ করতে হবে। আলট্রাসনিক ক্লিনিং ট্যাঙ্কগুলো উচ্চ-কম্পাঙ্কের শব্দ তরঙ্গ ব্যবহার করে প্রতিটি পৃষ্ঠতল ঘষে পরিষ্কার করে। উচ্চ-চাপের জলের ধারা কঠিন ময়লা দূর করে দেয়। এর লক্ষ্য হলো কোটিং বা অ্যাসেম্বলির জন্য প্রস্তুত একটি নিখুঁতভাবে পরিষ্কার ব্লক।
পৃষ্ঠতলীয় প্রলেপ সুরক্ষার চূড়ান্ত স্তর যোগ করে। অ্যালুমিনিয়াম ব্লকের জন্য অ্যানোডাইজিং একটি প্রচলিত পদ্ধতি। এটি পৃষ্ঠতলে একটি শক্ত, মরিচা-প্রতিরোধী অক্সাইড স্তর তৈরি করে। অ্যানোডাইজড আবরণটি ক্ষয় প্রতিরোধ ক্ষমতাও উন্নত করে। স্টিল ব্লকের ক্ষেত্রে, জিঙ্ক বা নিকেলের প্রলেপ মরিচা থেকে সুরক্ষা প্রদান করে। স্টেইনলেস স্টিলের প্রাকৃতিক অক্সাইড স্তরকে শক্তিশালী করার জন্য প্যাসিভেশন পদ্ধতি প্রয়োগ করা হয়।
কিছু কাজের জন্য বিশেষ আবরণের প্রয়োজন হয়। চরম ক্ষয়রোধের জন্য হার্ড অ্যানোডাইজিং। রাসায়নিক প্রতিরোধের জন্য ইলেকট্রোলেস নিকেল। কম ঘর্ষণের জন্য পিটিএফই (PTFE) আবরণ। সঠিক প্রলেপটি কাজের পরিবেশের উপর নির্ভর করে। একজন দক্ষ উৎপাদন সহযোগী আপনাকে এটি বেছে নিতে সাহায্য করতে পারেন।
প্রতিটি ধাপে গুণমান নিয়ন্ত্রণ করা হয়। আকার পরীক্ষা করে নিশ্চিত করা হয় যে ব্লকটি নকশার সাথে সামঞ্জস্যপূর্ণ। চাপ পরীক্ষা যাচাই করে যে ব্লকটি লিক না করে কার্যকরী চাপ সহ্য করতে পারে। প্রবাহ পরীক্ষা পরিমাপ করে যে ভেতরের চ্যানেলগুলো কতটা ভালোভাবে কাজ করে। যে কোনো ব্লক এই পরীক্ষাগুলোতে ব্যর্থ হলে তা বাতিল করা হয়।
নোবেল এই সমস্ত দক্ষতাকে এক ছাদের নিচে একত্রিত করে। তাদের উৎপাদন জ্ঞান ধাতু এবং প্লাস্টিক উভয় প্রকারের কাজই অন্তর্ভুক্ত করে। তারা প্রোটোটাইপিং, স্বল্প পরিসরের উৎপাদন এবং পূর্ণাঙ্গ উৎপাদন পরিচালনা করে। তাদের দল বোঝে যে প্রতিটি প্রক্রিয়া কীভাবে চূড়ান্ত অংশটিকে প্রভাবিত করে। তারা আপনার নির্দিষ্ট কাজের জন্য সঠিক ঢালাই পদ্ধতি, মেশিনিং পরিকল্পনা এবং সারফেস ট্রিটমেন্টের পরামর্শ দিতে পারে। এই ধরনের অংশীদারিত্ব সময় বাঁচায় এবং ঝুঁকি কমায়।
একটি ফ্লুইডিক ভালভ ব্লকের জন্য নির্ভুলতার প্রয়োজনীয়তা
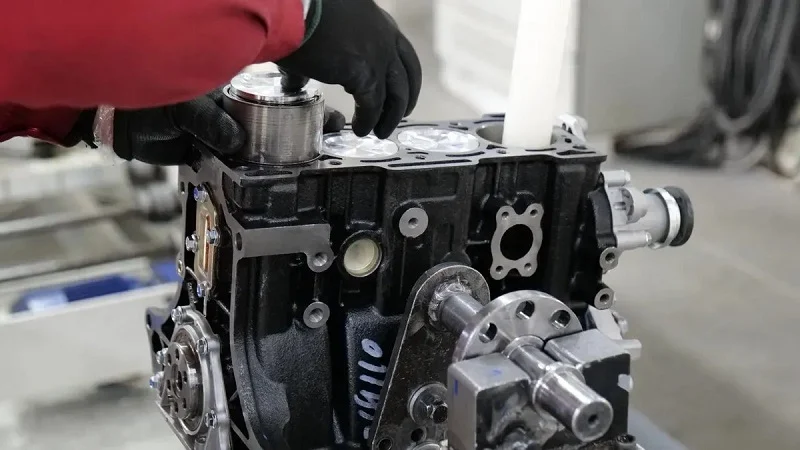
সঠিক নির্ভুলতাই একটি হাইড্রোলিক ভালভ ব্লককে ফুটো হওয়ার পরিবর্তে নির্ভরযোগ্য করে তোলে। এর ভেতরের আকৃতিই নির্ধারণ করে সিলগুলো কতটা ভালোভাবে ধরে রাখে, যন্ত্রাংশগুলো কতটা মসৃণভাবে চলাচল করে এবং সিস্টেমটি কতদিন টিকবে। চাপ বাড়লে মেশিনিংয়ের ছোটখাটো ভুল বড় সমস্যায় পরিণত হয়। শুরুতেই সঠিক পরিমাপ নির্ধারণ করলে পরবর্তী সমস্যা এড়ানো যায়।
গুরুত্বপূর্ণ সহনশীলতা এবং জ্যামিতি
বোরের ব্যাস হলো সবচেয়ে গুরুত্বপূর্ণ পরিমাপ। বোরটি স্পুলকে ধরে রাখে, যা হাইড্রোলিক প্রবাহকে পরিচালিত করে। বোর খুব বড় হলে, তরল স্পুলের পাশ দিয়ে পিছলে যায় এবং ভেতরে লিক করে। এটি খুব ছোট হলে, স্পুল আটকে যায় এবং ভালভ জ্যাম হয়ে যায়। কাজের ধরনের ওপর ভিত্তি করে, বোরের সাধারণ সহনশীলতা ±০.০০১ থেকে ±০.০০৫ ইঞ্চির মধ্যে থাকে। যে সিস্টেমগুলো অনেকবার চলে, সেগুলোর জন্য এই পরিসরের সংকীর্ণ প্রান্তটি প্রয়োজন হয়।
পৃষ্ঠতলের মসৃণতাও ঠিক ততটাই গুরুত্বপূর্ণ। অমসৃণ পৃষ্ঠতল সিলের ক্ষতি করে এবং তরল বেরিয়ে যেতে দেয়। একটি হাইড্রোলিক ভালভ ব্লকের সিলিং পৃষ্ঠের Ra ≤0.8 μm হওয়া উচিত। এই মসৃণতার কারণে ও-রিং এবং গ্যাসকেট সঠিকভাবে বসে যায়। চাপের অধীনে চুইয়ে পড়া বন্ধ করার জন্য ধাতু-থেকে-ধাতু সিলিং পৃষ্ঠতলেরও একই রকম মসৃণতা প্রয়োজন।
সমতলতা এবং সমান্তরালতা নিয়ন্ত্রণ করে ব্লকটি অন্যান্য অংশের সাথে কীভাবে সংযুক্ত হবে। একটি বিকৃত মাউন্টিং সারফেস পোর্ট প্যাটার্নকে বাঁকিয়ে দেয় এবং অভ্যন্তরীণ লিকেজের কারণ হয়। সিলিং ফেসের সমতলতার টলারেন্স ±০.০০৩–০.০০৫ মিমি-এর মধ্যে থাকা উচিত। এই সংকীর্ণ পরিসরটি পুরো পৃষ্ঠ জুড়ে সমান সংযোগ নিশ্চিত করে। মাউন্টিং সারফেসের জন্য, পোর্ট প্যাটার্ন এলাকার উপর ০.০০২ ইঞ্চি (০.০৫০৮ মিমি) সমতলতার টলারেন্স এমন বিকৃতি রোধ করে যা সিলটিকে ভেঙে দিতে পারে।
সমান্তরালতা সমতলতার উপর নির্ভরশীল। ব্লকের উপরের এবং নিচের তল অবশ্যই সমান্তরাল থাকতে হবে। যদি এগুলোর মধ্যে বিচ্যুতি ঘটে, তবে বোল্ট দিয়ে আটকানোর সময় ব্লকটি বেঁকে যায়। এই মোচড় সিলগুলোর উপর চাপ সৃষ্টি করে এবং সেগুলোর আয়ু কমিয়ে দেয়। ভালো মেশিনিং সমান্তরালতাকে সমতলতার সীমার মধ্যেই রাখে।
মেট্রোলজির ভূমিকা মান নিয়ন্ত্রণ
যা পরিমাপ করা যায় না, তা পরিচালনাও করা যায় না। মেট্রোলজি আপনাকে সেই ডেটা দেয় যা দিয়ে নিশ্চিত করা যায় যে প্রতিটি হাইড্রোলিক ভালভ ব্লক তার নকশা অনুযায়ী সঠিক আছে। কোঅর্ডিনেট মেজারিং মেশিন (CMM) এই কঠিন কাজটি করে থাকে। একটি CMM ব্লকটির কয়েক ডজন বিন্দুতে প্রোব করে এবং প্রাপ্ত রিডিংগুলোকে CAD মডেলের সাথে তুলনা করে। এটি একটিমাত্র সেটআপেই বোরের ব্যাস, ছিদ্রের অবস্থান, সমতলতা এবং সমান্তরালতা পরীক্ষা করে।
যন্ত্রাংশ পাঠানোর আগেই সিএমএম ডেটা সমস্যাগুলো ধরে ফেলে। টলারেন্সের বাইরে চলে যাওয়া কোনো বোর শুরুতেই বাতিল হয়ে যায়। সমতলতা বজায় রাখতে ব্যর্থ হওয়া কোনো মাউন্টিং ফেস পুনরায় কাজ করা হয় বা বাতিল করে দেওয়া হয়। এই পরীক্ষা আপনার সিস্টেমকে অকাল ব্যর্থতা থেকে রক্ষা করে।
মাত্রিক পরীক্ষা কেবল আংশিক চিত্র তুলে ধরে। কার্যকারিতা পরীক্ষা বাস্তব জগতের আচরণ নিশ্চিত করে। চাপ পরীক্ষায় ব্লকটিকে তরল দিয়ে পূর্ণ করে কার্যকরী চাপে ধরে রাখা হয়। ব্লকটিকে অবশ্যই কোনো বাহ্যিক ছিদ্র ছাড়া সেই চাপ ধরে রাখতে হবে। প্রবাহ পরীক্ষায় প্রতিটি পোর্টের মধ্য দিয়ে কী পরিমাণ তরল প্রবাহিত হয় তা পরিমাপ করা হয় এবং অভ্যন্তরীণ বাইপাস পরীক্ষা করা হয়। এই পরীক্ষাগুলো একত্রে নিশ্চিত করে যে ব্লকটি নকশা অনুযায়ী কাজ করছে।
ভালভের কার্যকারিতা পরীক্ষা সবকিছুকে একসূত্রে গাঁথে। এই পরীক্ষায় একত্রিত ভালভটিকে তার সম্পূর্ণ গতিসীমার মধ্যে চালনা করার সময় এর প্রতিক্রিয়া সময়, চাপের হ্রাস এবং লিকেজ পরীক্ষা করা হয়। এই পরীক্ষার মাধ্যমে এমন সব সমস্যা ধরা পড়ে যা মাত্রিক পরীক্ষায় ধরা পড়ে না, যেমন অতিরিক্ত তাপমাত্রায় স্পুল আটকে যাওয়া বা কম্পনের ফলে সিল থেকে তরল চুইয়ে পড়া।
হাইড্রোলিক ভালভ ব্লকের প্রতিটি ব্যাচকে একই মেট্রোলজি প্রক্রিয়ার মধ্য দিয়ে যেতে হয়। প্রথম নমুনা পরিদর্শন (ফার্স্ট-আর্টিকেল ইন্সপেকশন) সেটআপ যাচাই করে। উৎপাদন চলাকালীন পরীক্ষা-নিরীক্ষা (ইন-প্রসেস চেক) ত্রুটির সম্ভাবনা আগেভাগেই ধরে ফেলে। চূড়ান্ত পরিদর্শন (ফাইনাল ইন্সপেকশন) তৈরি হওয়া যন্ত্রাংশটির গুণমান নিশ্চিত করে। এই স্তরভিত্তিক পদ্ধতি হাজার হাজার যন্ত্রাংশ জুড়ে গুণমানকে স্থিতিশীল রাখে। শক্তিশালী মেট্রোলজি সক্ষমতা সম্পন্ন একজন উৎপাদন অংশীদার আপনার ঝুঁকি কমায় এবং এমন ব্লক সরবরাহ করে যা মাঠে নির্ভরযোগ্যভাবে কাজ করে।
ফ্লুইডিক ভালভ ব্লকের জন্য মূল নকশা বিবেচ্য বিষয়সমূহ
ভালো নকশার জন্য পরিকল্পনা প্রয়োজন। প্রকৌশলীদের ভাবতে হয় ব্লকটি কীভাবে তৈরি হয়, এর মধ্যে দিয়ে তাপ কীভাবে সঞ্চালিত হয় এবং এটি সিস্টেমের বাকি অংশের সাথে কীভাবে যুক্ত থাকে। এই তিনটি বিষয় সঠিকভাবে সম্পন্ন করতে পারলে একটি হাইড্রোলিক সিস্টেম পদে পদে সমস্যা তৈরি না করে মসৃণভাবে চলতে থাকে।
উৎপাদনযোগ্যতার জন্য নকশা (ডিএফএম)
ডিএফএম-এর একটিই সহজ লক্ষ্য। যন্ত্রাংশটি যেন তার কাজ করার পাশাপাশি সহজে তৈরি করা যায়। প্রতিটি অতিরিক্ত কাট, সূক্ষ্ম মাপ এবং বেজোড় কোণ খরচ বাড়ায়। বুদ্ধিদীপ্ত নকশা সেই খরচ কমিয়ে আনে।
টলারেন্স দিয়ে শুরু করুন। শুধুমাত্র যে পৃষ্ঠগুলো সিল বা গাইড স্পুলকে স্পর্শ করে, সেগুলোর জন্যই সবচেয়ে সূক্ষ্ম টলারেন্স প্রয়োজন। ব্লকের বাকি অংশ তুলনামূলকভাবে শিথিল হতে পারে। একটি অসংযুক্ত পৃষ্ঠে টলারেন্স ±০.০১ মিমি থেকে ±০.০৫ মিমি-তে পরিবর্তন করলে সেই ফিচারের খরচ অর্ধেক হয়ে যেতে পারে। এতে প্রতিটি যন্ত্রাংশেই প্রকৃত অর্থ সাশ্রয় হয়।
এরপর, টুল ব্যবহারের সুবিধার কথা ভাবুন। ভেতরের কোণগুলোতে একটি ব্যাসার্ধের প্রয়োজন হয়। একটি ভালো নিয়ম হলো, সেই ব্যাসার্ধটিকে ক্যাভিটির গভীরতার অন্তত ১/৮ অংশ করা। এর ফলে কাটারটি একটি ছোট ও আরও দৃঢ় টুল ব্যবহার করতে পারে। ঝাঁকুনি কম হলে পৃষ্ঠতলের ফিনিশিং ভালো হয় এবং টুলের আয়ু বাড়ে।
দেয়ালের পুরুত্ব এবং বৈশিষ্ট্যের অনুপাতও গুরুত্বপূর্ণ। ধাতব ব্লকের ক্ষেত্রে, দেয়ালের পুরুত্ব ০.৮ মিমি-এর উপরে রাখুন। প্লাস্টিকের ক্ষেত্রে, ১.৫ মিমি-এর উপরে রাখুন। ছিদ্রের গভীরতা ব্যাসের ১০ গুণের কম হওয়া উচিত। বৈশিষ্ট্যের উচ্চতা প্রস্থের ৪ গুণের বেশি হওয়া উচিত নয়। এই নিয়মগুলো কম্পন, বেঁকে যাওয়া এবং যন্ত্রাংশ ভেঙে যাওয়া প্রতিরোধ করে। ভালো হাইড্রোলিক ভালভ ব্লকগুলো শুরু থেকেই এই নির্দেশিকাগুলো অনুসরণ করে। সেরা ভালভ ডিজাইনে উৎপাদনের সীমাবদ্ধতাগুলো শুরুতেই বিবেচনা করা হয়। সঠিক টলারেন্সিং-এর মাধ্যমেই ভালো প্রবাহ নিয়ন্ত্রণ শুরু হয়।
তাপীয় ব্যবস্থাপনা এবং তরল গতিবিদ্যা
তাপ সকল হাইড্রোলিক সিস্টেমের শত্রু। গরম হলে তরল পাতলা হয়ে যায়। সিলগুলো দ্রুত ক্ষয় হয়। পুরো সিস্টেমটি তার কার্যকারিতা হারায়। ভালো ভালভ ডিজাইন এই তাপকে নিয়ন্ত্রণ করে।
নালীর আকার ও আকৃতি তরলের চলাচল নিয়ন্ত্রণ করে। একটি প্রশস্ত নালীতে চাপ কম কমে। কিন্তু এটি জায়গা দখল করে এবং ওজনও বাড়ায়। আসল কৌশলটি হলো ভারসাম্য খুঁজে বের করা। তীক্ষ্ণ বাঁক অশান্ত প্রবাহ সৃষ্টি করে। এই অশান্ত প্রবাহ তাপ উৎপন্ন করে। মসৃণ ও ধীরগতির বাঁক প্রবাহকে স্থির ও শীতল রাখে। সঠিক নকশা তরলের তাপমাত্রা নিয়ন্ত্রণে সাহায্য করে।
ব্লকের উপাদানও একটি ভূমিকা পালন করে। অ্যালুমিনিয়াম তরল থেকে তাপ শোষণ করে নেয়। এটি সিস্টেমকে একটি স্থিতিশীল তাপমাত্রায় থাকতে সাহায্য করে। স্টিল বেশি সময় ধরে তাপ ধরে রাখে। উচ্চ-প্রবাহের সার্কিটের জন্য, চ্যানেলগুলোকে ছড়িয়ে দেওয়া সহায়ক হয়। পৃষ্ঠতলের ক্ষেত্রফল বেশি হলে তরল থেকে আরও বেশি তাপ বেরিয়ে যায়।
প্রবাহ পথের সর্বোত্তম ব্যবহার আধুনিক হাইড্রোলিক ভালভ ব্লকের একটি মূল অংশ। প্রকৌশলীরা বিভিন্ন চ্যানেল বিন্যাস পরীক্ষা করার জন্য সিমুলেশন সফটওয়্যার ব্যবহার করেন। তারা এমন স্থানগুলো খোঁজেন যেখানে প্রবাহ খুব বেশি ধীর বা দ্রুত হয়ে যায়। প্রবাহের প্রতিটি উন্নতি উন্নত কর্মক্ষমতা এবং যন্ত্রাংশের দীর্ঘায়ু নিশ্চিত করে। হাইড্রোলিক বিন্যাসকে অবশ্যই উৎপাদন ব্যয়ের সাথে দক্ষতার ভারসাম্য বজায় রাখতে হবে। ভালোভাবে ডিজাইন করা হাইড্রোলিক ভালভ ব্লকগুলো তাপকে আরও ভালোভাবে নিয়ন্ত্রণ করে। ভালো হাইড্রোলিক সিস্টেমগুলো স্মার্ট প্রবাহ পথের উপর নির্ভর করে।
সিস্টেম উপাদানগুলির সাথে একীকরণ
একটি ভালভ ব্লক একা কাজ করে না। এটি পাম্প, অ্যাকচুয়েটর এবং অন্যান্য যন্ত্রাংশের সাথে সংযুক্ত থাকে। এই যন্ত্রাংশগুলোর মধ্যকার সংযোগস্থলগুলো অবশ্যই হুবহু মিলে যেতে হবে। প্রমিতকরণের মাধ্যমেই এটি সম্ভব হয়।
সবচেয়ে প্রচলিত মাউন্টিং স্ট্যান্ডার্ড হলো ISO 4401। আপনি এটিকে NFPA D03, CETOP 3, বা NG6 নামেও শুনতে পারেন। এই নামগুলো সবই একই জিনিসকে নির্দেশ করে। এই স্ট্যান্ডার্ডটি নির্ধারণ করে দেয় যে পোর্টগুলো কোথায় বসবে, সেগুলোর আকার কেমন হবে এবং বোল্টগুলো কোথায় বসবে। যে ব্লক ISO 4401 অনুসরণ করে, তাতে বিভিন্ন নির্মাতার ভালভ ব্যবহার করা যায়। এই নমনীয়তা সময় এবং অর্থ সাশ্রয় করে।
সাইজ ০৩-এর একটি সাব-প্লেটের ইন্টারফেস লেআউট ISO 4401 অনুসরণ করে। এই স্ট্যান্ডার্ডটি CETOP 3 (NG6, D03) এবং CETOP 5 (NG10, D05) ভালভগুলোকেও অন্তর্ভুক্ত করে। এগুলো ইন্ডাস্ট্রির সবচেয়ে প্রচলিত প্যাটার্ন। এগুলো ব্যবহার করার অর্থ হলো আপনার ব্লকটি বাজারে সহজলভ্য যন্ত্রাংশ দিয়েই কাজ করবে।
মডুলার হাইড্রোলিক ভালভ ব্লকগুলো এই ধারণার উপর ভিত্তি করে তৈরি। এগুলো আপনাকে কাস্টম মেশিনিং ছাড়াই বিভিন্ন ফাংশন একসাথে যুক্ত করার সুযোগ দেয়। একটি অতিরিক্ত ফাংশন প্রয়োজন? আরেকটি ব্লক যোগ করুন। এই পদ্ধতি ডিজাইনের সময় কমায় এবং ভবিষ্যতের পরিবর্তনকে সহজ করে তোলে। প্রয়োজনের পরিবর্তন হলে এই সিস্টেমগুলো ভালোভাবে খাপ খাইয়ে নিতে পারে। ইন্টিগ্রেটেড হাইড্রোলিক ভালভ ব্লকগুলো এর বিপরীত পথ অনুসরণ করে। এগুলো অনেকগুলো ফাংশনকে একটি কাস্টম ব্লকে একত্রিত করে। এতে জায়গা ও ওজন সাশ্রয় হয়, কিন্তু ডিজাইনটি অপরিবর্তনীয় হয়ে যায়। বিভিন্ন সিস্টেমের চাহিদা ভিন্ন ভিন্ন হয়।
উভয় পদ্ধতিরই নিজস্ব উপযোগিতা রয়েছে। মূল বিষয় হলো, কোনটি আপনার সিস্টেমের জন্য উপযুক্ত তা জানা। প্রমিত পোর্ট, সিল এবং মাউন্টিং প্যাটার্ন সবকিছুকে একসাথে কাজ করতে সাহায্য করে। এগুলো ছাড়া প্রতিটি সংযোগই একটি কাস্টম কাজে পরিণত হয়। এতে খরচ বাড়ে এবং প্রতিটি প্রকল্পের কাজ বিলম্বিত হয়। প্রমিত হাইড্রোলিক ভালভ ব্লকগুলো আরও সহজে সংযুক্ত করা যায়। প্রমিত যন্ত্রাংশগুলো আপনাকে চূড়ান্ত সংযোজনের উপর আরও বেশি নিয়ন্ত্রণ দেয়। নির্ভরযোগ্য হাইড্রোলিক সিস্টেম ভালো সমন্বয়ের উপর নির্ভর করে। ইন্টিগ্রেটেড হাইড্রোলিক ভালভ ব্লকগুলো নির্দিষ্ট ডিজাইনের জন্য ভালোভাবে কাজ করে। সঠিক পছন্দের মাধ্যমে হাইড্রোলিক পারফরম্যান্স উন্নত হয়।
আপনার ফ্লুইডিক ভালভ ব্লকের প্রয়োজনে NOBLE-এর সাথে অংশীদারিত্ব

আমাদের ব্যাপক উত্পাদন ক্ষমতা
হাইড্রোলিক ভালভ ব্লকের জন্য আপনার প্রয়োজনীয় সবকিছু নোবেল-এর কাছে রয়েছে। তারা ধাতু এবং প্লাস্টিক উভয় নিয়েই কাজ করে। এর মানে হলো, একজন অংশীদারই পুরো কাজটি সামলে নেয়। আপনাকে বিভিন্ন দোকানে খোঁজাখুঁজি করার প্রয়োজন নেই। আপনার একটি সাধারণ ম্যানিফোল্ড বা একটি জটিল ফ্লুইডিক ভালভ ব্লক, যা-ই প্রয়োজন হোক না কেন, তারা সাহায্য করতে পারে।
তাদের উৎপাদনকারী দল জানে কীভাবে সঠিক উপকরণ বাছাই করতে হয়। তারা বিভিন্ন হাইড্রোলিক সিস্টেমের সুবিধা-অসুবিধাগুলো বোঝে। উচ্চ-চাপের কাজের জন্য তারা স্টিলের সুপারিশ করে। চলমান যন্ত্রপাতির জন্য তারা অ্যালুমিনিয়ামের পরামর্শ দেয়। রাসায়নিক প্রতিরোধের জন্য তারা PEEK ব্যবহার করে। এই ধরনের জ্ঞান যেকোনো হাইড্রোলিক প্রযুক্তি প্রকল্পের জন্য মূল্যবান।
উৎপাদন বিভাগে গুরুত্বপূর্ণ ভালভ তৈরি করা হয়। বিপুল পরিমাণে অর্ডারের জন্য তারা ডাই কাস্টিং লাইন চালায়। তাদের সিএনসি মেশিনিং সেন্টার রয়েছে যা সূক্ষ্ম সহনশীলতা বজায় রাখে। তারা অভ্যন্তরীণভাবে সারফেস ট্রিটমেন্টের কাজ করে। অ্যানোডাইজিং, প্লেটিং এবং ক্লিনিং—সবই একই ছাদের নিচে সম্পন্ন হয়। তারা প্রতিটি ব্লকের গুণমান নিয়ন্ত্রণ করে।
গুণমান এবং সার্টিফিকেশনের প্রতি অঙ্গীকার
নোবেল-এর কাছে গুণমান একটি সিস্টেম। সাধারণ গুণমান ব্যবস্থাপনার জন্য তাদের ISO 9001:2015 সার্টিফিকেট রয়েছে। এই স্ট্যান্ডার্ডটি পণ্য গ্রহণ পরিদর্শন থেকে শুরু করে চূড়ান্ত পরীক্ষা পর্যন্ত সবকিছু অন্তর্ভুক্ত করে। এছাড়াও, তাদের মেডিকেল ডিভাইসের জন্য ISO 13485:2016 সার্টিফিকেট রয়েছে। এই সার্টিফিকেশনটি উৎপাদন কাজের উপর আরও কঠোর নিয়ন্ত্রণ নিশ্চিত করে। তাদের গুণমান ব্যবস্থা প্রতিটি প্রয়োজনীয়তা পূরণ করে। যদি আপনার হাইড্রোলিক ভালভ ব্লকের জন্য মেডিকেল-গ্রেড স্ট্যান্ডার্ডের প্রয়োজন হয়, তবে নোবেল সেই কাজের জন্য প্রস্তুত।
পরীক্ষণ তাদের কর্মপ্রবাহের একটি মূল অংশ। প্রতিটি ব্লকের মাত্রাগত পরীক্ষা করা হয়। কোঅর্ডিনেট মেজারিং মেশিন গুরুত্বপূর্ণ বৈশিষ্ট্যগুলো যাচাই করে। চাপ পরীক্ষা নিশ্চিত করে যে ব্লকটি তার নির্ধারিত ভার বহন করতে সক্ষম। প্রবাহ পরীক্ষা অভ্যন্তরীণ চ্যানেলের কার্যকারিতা পরিমাপ করে। এই পরীক্ষণের কাজটি সমস্যাগুলো দ্রুত শনাক্ত করে। প্রতিটি পরীক্ষা সামগ্রিক হাইড্রোলিক কার্যকারিতা উন্নত করে।
পরীক্ষা আরও বিস্তৃত। তারা একত্রিত ভালভের উপর কর্মক্ষমতা পরীক্ষা চালায়। তারা প্রতিক্রিয়া সময় এবং চক্র জীবন পরীক্ষা করে। তারা ফুটো সহনশীলতা পরিমাপ করে। তারা পরীক্ষা করে দেখে যে চাপের অধীনে ব্লকটি কীভাবে হাইড্রোলিক তরল পরিচালনা করে। সেই তথ্য আপনাকে আপনার হাইড্রোলিক নকশা যাচাই করতে সাহায্য করে। এটি যন্ত্রাংশগুলোর উপর আপনার আস্থা তৈরি করে। তারা সতর্ক পর্যালোচনার মাধ্যমে প্রতিটি ধাপ নিয়ন্ত্রণ করে।
ধারণা থেকে সমাবেশ পর্যন্ত একটি পূর্ণাঙ্গ অংশীদারিত্ব
নোবেল শুধু যন্ত্রাংশ তৈরিই করে না, তারা আপনাকে সেগুলোর নকশা করতেও সাহায্য করে। তাদের প্রকৌশলীরা আপনার ক্যাড (CAD) মডেল পর্যালোচনা করেন। তারা নকশা প্রণয়ন প্রক্রিয়ার উন্নতির জন্য পরামর্শ দেন। তারা মেশিনিংয়ের ধাপ কমানোর উপায় খোঁজেন। তারা আরও ভালো উপকরণের সুপারিশ করেন। এই প্রাথমিক মতামত অর্থ সাশ্রয় করে এবং কর্মদক্ষতা বাড়ায়।
পুরো প্রকল্পের জন্য একজন অংশীদার থাকলেই প্রকৃত সুবিধা পাওয়া যায়। নোবেল ইন্টিগ্রেশনের জন্য প্রস্তুত সম্পূর্ণ হাইড্রোলিক ভালভ ব্লক সরবরাহ করে। তারা প্রোটোটাইপিং, টেস্টিং এবং প্রোডাকশনের দায়িত্ব নেয়। তারা পুরো প্রকল্পটি পরিচালনা করে। আপনাকে বিভিন্ন সরবরাহকারীর মধ্যে সমন্বয় করতে হয় না। একজন একক হাইড্রোলিক অংশীদার সবকিছু সহজ করে দেয়। এটি প্রশাসনিক কাজ কমায় এবং সিস্টেমের কার্যকারিতা বাড়ায়। তারা এক জায়গাতেই সমস্ত হাইড্রোলিক প্রয়োজনীয়তা এবং উপাদান সরবরাহ করে।
তারা প্রতিটি প্রকল্পকে লক্ষ্যমাত্রার নিরিখে পর্যবেক্ষণ করেন। কার্যকারিতা, খরচ এবং সময়সীমা—সবকিছুই পরিমাপ করা হয়। নিয়মিত হালনাগাদ আপনাকে অবগত রাখে। কোনো পরিবর্তন হলে, তারা দ্রুত মানিয়ে নেন। লক্ষ্য হলো এমন একটি পণ্য তৈরি করা যা উদ্দেশ্য অনুযায়ী কাজ করে। সময়মতো। বাজেটের মধ্যে। তারা জটিল ও পরিবর্তনশীল ব্যবস্থা বোঝেন। একটি পূর্ণাঙ্গ অংশীদারিত্ব ঠিক এটাই প্রদান করে।
আপনার হাইড্রোলিক সিস্টেমের জন্য হাইড্রোলিক কম্পোনেন্ট প্রয়োজন। বিচক্ষণ হাইড্রোলিক ইঞ্জিনিয়াররা সতর্কতার সাথে হাইড্রোলিক উপকরণ নির্বাচন করেন। হাইড্রোলিক চাপ গুরুত্বপূর্ণ। হাইড্রোলিক প্রবাহের হারও গুরুত্বপূর্ণ। হাইড্রোলিক ভালভ ব্লকগুলো পথগুলোকে সুসংহত করে এবং ত্রুটির সম্ভাবনা কমায়। একটি ভালো হাইড্রোলিক ডিজাইনে তাপীয় প্রভাব বিবেচনা করা হয়। হাইড্রোলিক সিস্টেম পরিকল্পনা অনুযায়ী চলে। বিচক্ষণতার সাথে হাইড্রোলিক ভালভ নির্বাচন করুন। প্রবাহের জন্য অবস্থান গুরুত্বপূর্ণ। প্রতিটি ভালভের লেআউট প্রয়োজন। সিস্টেম ইন্টিগ্রেশনের জন্য পরিকল্পনা প্রয়োজন। সিস্টেমের ডিজাইন প্রয়োজন। আধুনিক হাইড্রোলিক সিস্টেমে অ্যাডিটিভ ম্যানুফ্যাকচারিং ব্যবহার করা হয়। মারোটা কন্ট্রোলস সিলেক্টিভ লেজার সিন্টারিং ব্যবহার করে। তাদের ডিজাইন ভর ৭৯ শতাংশ কমায় এবং প্রবাহের দক্ষতা ৬০ শতাংশ বৃদ্ধি করে। একটি ফ্লুইডিক ভালভ ব্লক এই উদ্ভাবন থেকে উপকৃত হয়। হাইড্রোলিক ভালভ ব্লকগুলো নতুন সক্ষমতা অর্জন করে এবং আরও হালকা হয়। NOBLE-এর মতো একজন অংশীদার এই সিদ্ধান্তগুলোতে পথ দেখায়।
ফ্লুইডিক ভালভ ব্লক উৎপাদন সম্পর্কিত প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
আমার ভালভ ব্লকের জন্য কোন উপাদানটি বেছে নেওয়া উচিত?
বেশিরভাগ হাইড্রোলিক সিস্টেমের জন্য অ্যালুমিনিয়াম বেশ কার্যকর। এটি হালকা এবং তাপ অপসারণে দক্ষ। স্টিল উচ্চ চাপ সহ্য করতে পারে এবং চাপের মধ্যে বেশিদিন টেকে। আপনার কার্যকরী চাপ, ওজনের সীমাবদ্ধতা এবং পরিবেশের উপর ভিত্তি করে উপাদানটি নির্বাচন করুন। একজন উৎপাদনকারী অংশীদার আপনার ফ্লুইডিক ভালভ ব্লকের জন্য এই সুবিধা-অসুবিধাগুলো বিবেচনা করতে আপনাকে সাহায্য করতে পারে।
পার্থক্য কি মরা ঢালাই এবং Forging?
ডাই কাস্টিং পদ্ধতিতে গরম অ্যালুমিনিয়ামকে একটি স্টিলের ছাঁচে প্রবেশ করানো হয়। এর মাধ্যমে দ্রুত এবং মসৃণ পৃষ্ঠযুক্ত অনেক যন্ত্রাংশ তৈরি করা যায়। ফোর্জিং পদ্ধতিতে চাপ প্রয়োগ করে উত্তপ্ত ধাতুকে আকার দেওয়া হয়। এটি একটি শক্তিশালী দানা কাঠামো তৈরি করে, কিন্তু এর জন্য বেশি মেশিনিংয়ের প্রয়োজন হয়। বেশি পরিমাণে উৎপাদনের জন্য ডাই কাস্টিং এবং শক্তির জন্য ফোর্জিং বেছে নিন।
সহনশীলতার মাত্রা কতটা কঠোর হওয়া প্রয়োজন?
বোরের ব্যাস সাধারণত ±০.০০১ থেকে ±০.০০৫ ইঞ্চির মধ্যে থাকে। সিলিং পৃষ্ঠগুলির জন্য Ra ≤০.৮ μm পৃষ্ঠতল ফিনিশ প্রয়োজন। সমতলতা ±০.০০৩-০.০০৫ মিমি-এর মধ্যে থাকে। শুধুমাত্র গুরুত্বপূর্ণ পৃষ্ঠগুলির জন্যই সবচেয়ে কঠোর সীমা প্রয়োজন। অ-সংযোজক পৃষ্ঠগুলিতে টলারেন্স শিথিল করলে খরচ উল্লেখযোগ্যভাবে কমে যায়।
আমার ভালভ ব্লকে লিকেজ কীভাবে প্রতিরোধ করব?
ভালোভাবে সংহত করার মাধ্যমে শুরু করুন। বাহ্যিক সংযোগ যত কম হবে, লিকেজের সম্ভাবনাও তত কম থাকবে। এরপর, সিলিং করা জায়গাগুলোর পৃষ্ঠতলের মসৃণতা নিয়ন্ত্রণ করুন। আপনার ফ্লুইডের জন্য উপযুক্ত সিল উপাদান ব্যবহার করুন। সবশেষে, চালানের আগে প্রতিটি ব্লকের প্রেশার টেস্ট করুন। এই পদক্ষেপগুলো হাইড্রোলিক সমস্যাগুলো শুরুতেই শনাক্ত করে।
আমি কি আমার ভালভ ব্লকের জন্য প্লাস্টিক ব্যবহার করতে পারি?
হ্যাঁ, নির্দিষ্ট কিছু কাজের জন্য। PEEK এমন সব রাসায়নিক প্রতিরোধ করে যা ধাতুকে নষ্ট করে দেয়। এটি UL94 V-0 অগ্নি প্রতিরোধক মানও পূরণ করে। প্লাস্টিকের ব্লকের ওজন ধাতুর চেয়ে অনেক কম। কিন্তু এগুলোর দাম বেশি এবং উৎপাদন প্রক্রিয়াও ভিন্ন। যখন রাসায়নিক প্রতিরোধ ক্ষমতা বা ওজন সবচেয়ে বেশি গুরুত্বপূর্ণ, তখন এগুলো ব্যবহার করুন।
আমার ভালভ ব্লকটি কতদিন টিকবে?
সাইকেল লাইফ ডিজাইন এবং অপারেটিং অবস্থার উপর নির্ভর করে। শক্ত স্পুল এবং টাইট টলারেন্স এর কার্যকাল বাড়ায়। হাজার থেকে লক্ষ লক্ষ সাইকেল আশা করা যায়। উন্নত মানের উপকরণ দিয়ে তৈরি উচ্চ গুণমানের ব্লক বেশি দিন টেকে। সেরা ফলাফলের জন্য আপনার ডিউটি সাইকেলের সাথে ব্লকটি মিলিয়ে নিন।
আমার প্রস্তুতকারকের কী কী সার্টিফিকেশন থাকা উচিত?
ভিত্তি হিসেবে ISO 9001:2015 দেখুন। এটি সাধারণ গুণমান ব্যবস্থাপনাকে অন্তর্ভুক্ত করে। চিকিৎসা যন্ত্রপাতির জন্য, ISO 13485:2016 আরও কঠোর নিয়ন্ত্রণ ব্যবস্থা যুক্ত করে। এই সার্টিফিকেশনগুলো দেখায় যে একজন প্রস্তুতকারক নথিভুক্ত প্রক্রিয়া অনুসরণ করে। এগুলো আরও প্রমাণ করে যে উৎপাদনের প্রতিটি পর্যায়ে পরীক্ষা করা হয়।
আমি কীভাবে সঠিক উৎপাদন অংশীদার নির্বাচন করব?
এমন একজনকে খুঁজুন যিনি ধাতু এবং প্লাস্টিক উভয়ই নিয়ে কাজ করেন। নিজস্ব পরীক্ষা এবং পৃষ্ঠতল প্রক্রিয়াকরণ ব্যবস্থা আছে কিনা তা দেখুন। তাদের গুণমান সনদপত্র সম্পর্কে জিজ্ঞাসা করুন। ডিজাইন, প্রোটোটাইপিং এবং উৎপাদনের জন্য একজন একক অংশীদার আপনার সরবরাহ শৃঙ্খলকে সহজ করে তোলে। এতে সমন্বয়ের কাজ কমে এবং ঝুঁকি হ্রাস পায়।







