
ভূমিকা
দ্রুত প্রোটোটাইপিং এবং স্বল্প-পরিমাণ উৎপাদনের ক্ষেত্রে কোন উৎপাদন প্রক্রিয়াগুলোর কথা মাথায় আসে ? বাস্তবে, যেকোনো প্রক্রিয়াই ব্যবহার করা যেতে পারে — সবকিছু নির্ভর করে খরচ এবং সময়ের উপর: কোন বিকল্পটি অর্থের দিক থেকে বেশি সাশ্রয়ী এবং দ্রুততর?
এই প্রবন্ধে আমি আপনাদের সাথে এমন দুটি প্রক্রিয়া— ভ্যাকুয়াম কাস্টিং এবং থ্রিডি প্রিন্টিং—নিয়ে আলোচনা করব, যা দ্রুত প্রোটোটাইপিং এবং স্বল্প-পরিমাণ উৎপাদনের জন্য সবচেয়ে উপযুক্ত ।
এই বিশদ বিশ্লেষণ ডিজাইন টিমগুলোকে নিম্নলিখিত বিষয়গুলো শেখাবে: প্রতিটি পদ্ধতির খরচের কাঠামো। তাত্ত্বিক দাবির পরিবর্তে বাস্তব জগতের গতি। – উপকরণের বিকল্প এবং সেগুলোর সীমাবদ্ধতা। তারা জ্যামিতিক স্বাধীনতা বনাম নিখুঁত প্রতিরূপ তৈরির নির্ভুলতা সম্পর্কেও জানবে। সবচেয়ে গুরুত্বপূর্ণ হলো, তারা উৎপাদনের সেই নির্দিষ্ট সীমা সম্পর্কে শিখবে, যেখানে একটি প্রক্রিয়া অন্যটিকে সুস্পষ্টভাবে ছাড়িয়ে যায়। কোনো চটকদার বিপণন কৌশল নয়। যারা পণ্য বাজারে ছাড়তে চান, তাদের জন্য কেবলই বাস্তবসম্মত নির্দেশনা।
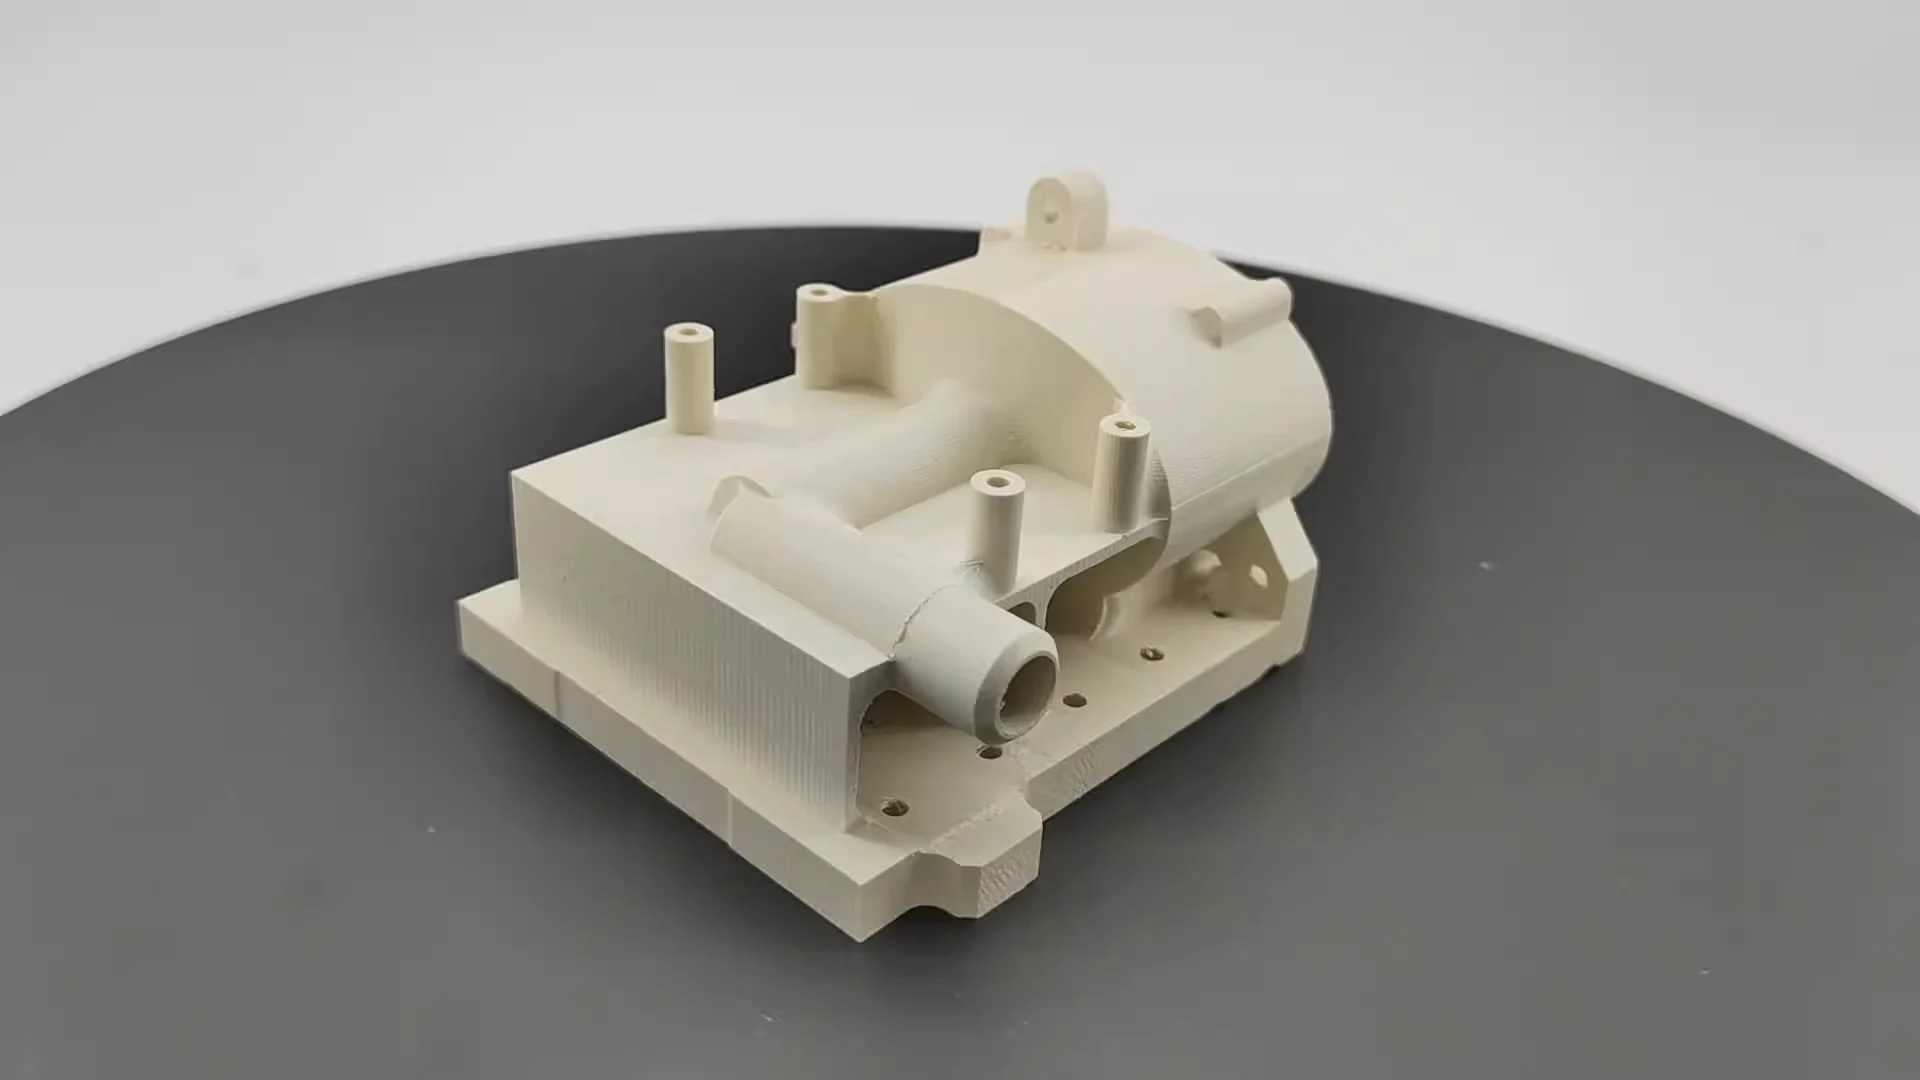
ভ্যাকুয়াম কাস্টিং কি?
ভ্যাকুয়াম কাস্টিং সম্পর্কে একটি সংক্ষিপ্ত বিবরণ। এই প্রক্রিয়ার তিনটি প্রধান ধাপ রয়েছে।
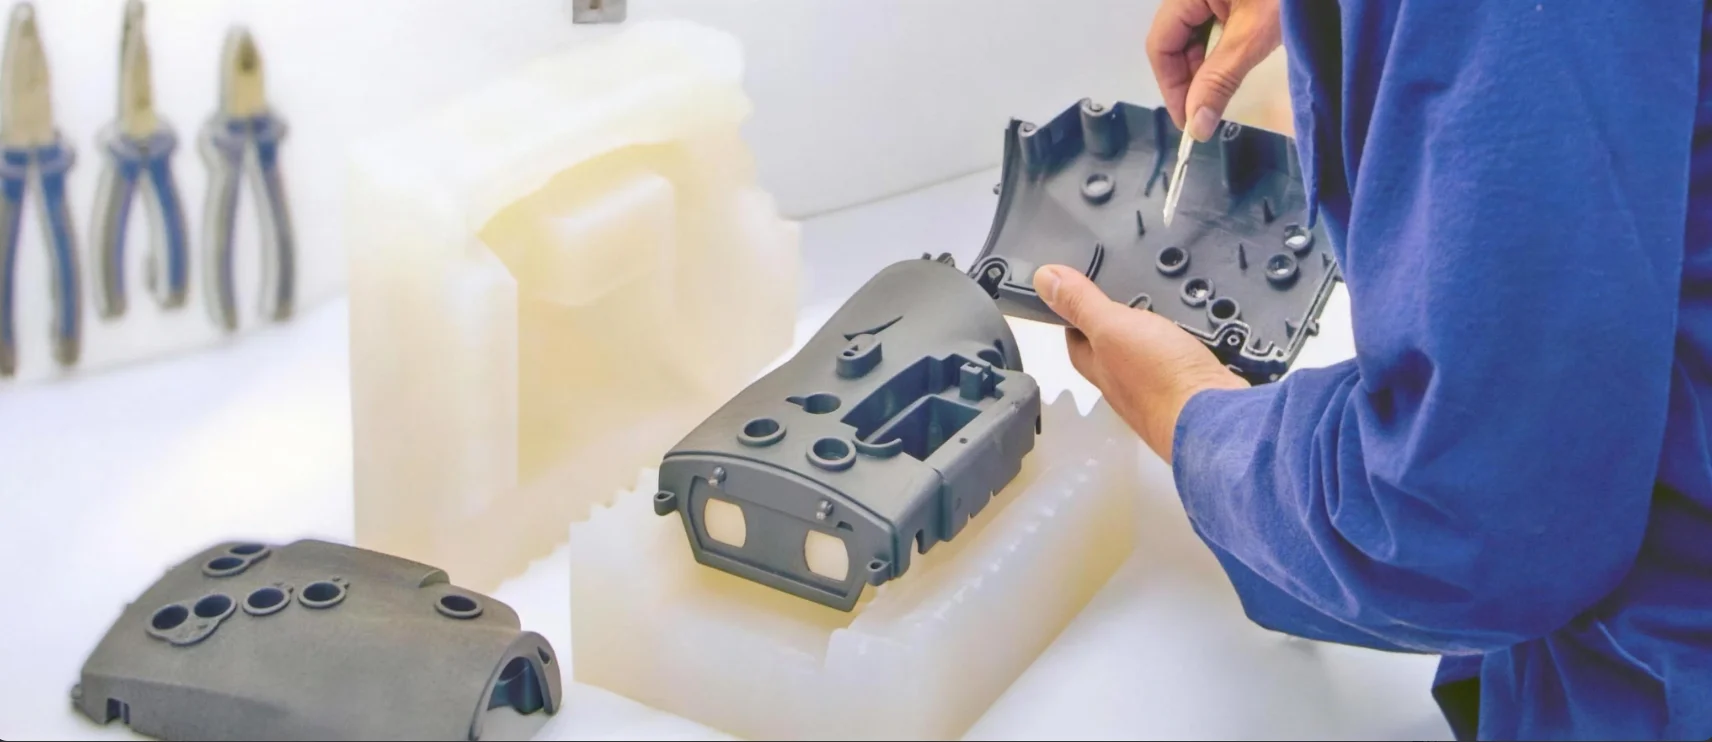
প্রথমে, প্রকৌশলী একটি মূল ছাঁচ তৈরি করেন, সাধারণত থ্রিডি প্রিন্টিং বা মেটাল মেশিনিং ব্যবহার করে (আমি এই প্রক্রিয়াটি একটি পৃথক প্রবন্ধে আলোচনা করব)। এরপর এটিকে একটি পাত্রের ভিতরে ঝুলিয়ে রাখা হয় এবং এর চারপাশে তরল সিলিকন রাবার ঢেলে দেওয়া হয়। পরবর্তী ধাপে, সমস্ত বায়ু বুদবুদ অপসারণের জন্য একটি ভ্যাকুয়াম চেম্বার ব্যবহার করা হয়।
সিলিকন জমে গেলে, সিলিকন ব্লকটি কেটে খোলা হয় এবং মূল ছাঁচটি বের করে নেওয়া হয়। যা অবশিষ্ট থাকে তা হলো একটি নমনীয় গহ্বর, যাতে যন্ত্রাংশটির আকৃতির সাথে হুবহু মিলে যাওয়া নিখুঁত বিবরণ থাকে।
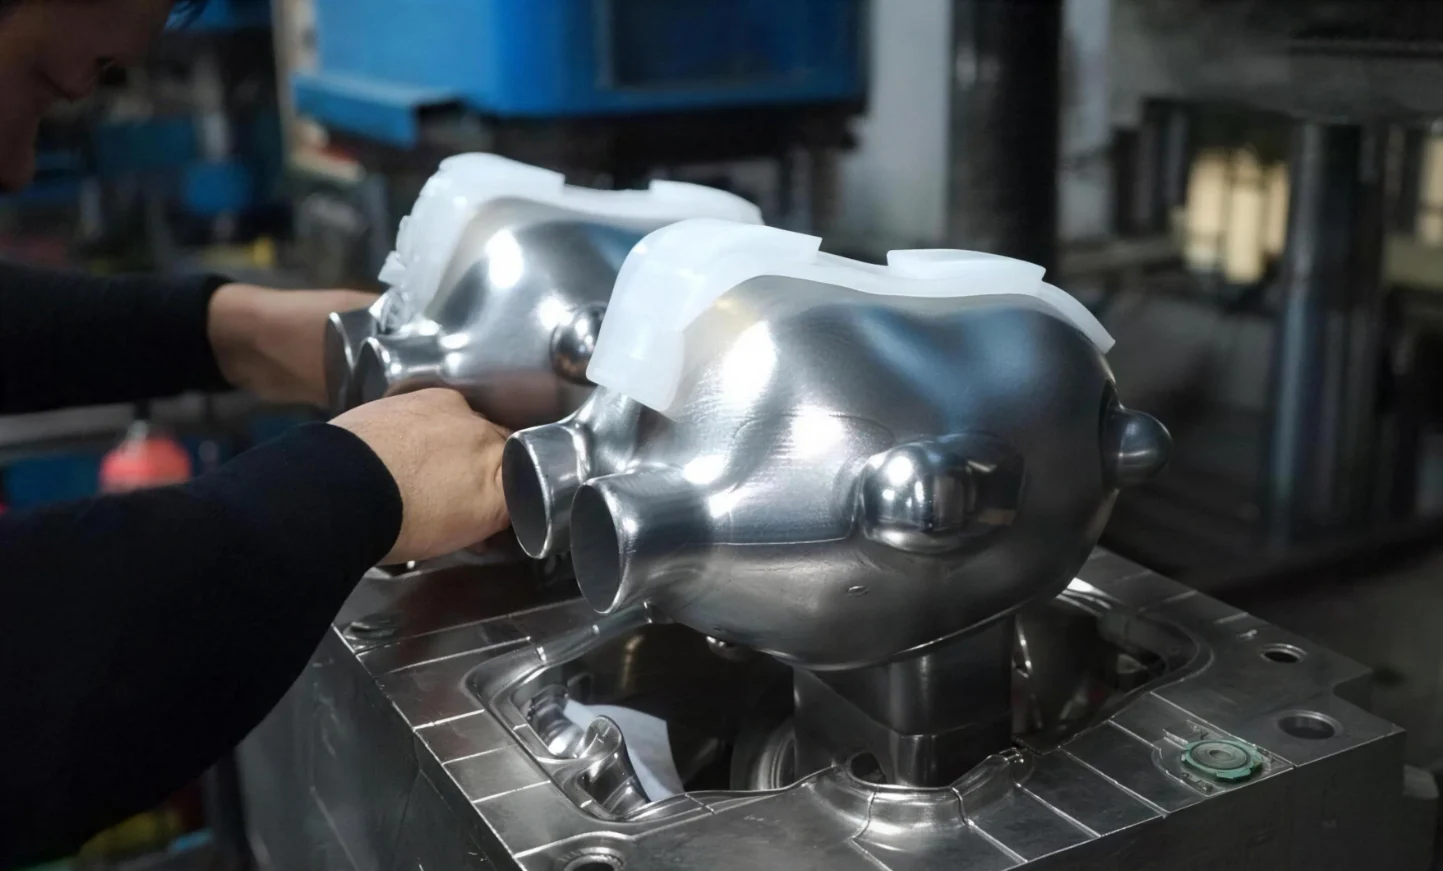
এরপর, আসল ঢালাইয়ের কাজ শুরু হয়। কারিগর পলিইউরেথেন রেজিন মিশিয়ে সিলিকন ছাঁচে ঢালেন। তারপর ভ্যাকুয়াম সিস্টেমটি আবার চালু করা হয়। যেহেতু কোনো অবশিষ্ট বাতাস থাকে না, তাই কোনো ফাঁকা স্থান বা পৃষ্ঠের সূক্ষ্ম ছিদ্র তৈরি হয় না। রেজিনটি কম তাপমাত্রায় জমাট বাঁধে। ৩০ মিনিট থেকে ২ ঘণ্টা পর ছাঁচটি সরিয়ে ফেলা হয়। এখন একটি মজবুত প্লাস্টিকের অংশ তৈরি হয়ে গেছে।
বিভিন্ন রেজিন নানা উপকরণের বৈশিষ্ট্য অনুকরণ করতে পারে:
- উচ্চ দৃঢ়তা এবং অভিঘাত প্রতিরোধ ক্ষমতা অর্জনের জন্য ABS-সদৃশ রেজিন ব্যবহার করা হয়।
- পলিপ্রোপিলিনের মতো রেজিন রাসায়নিক প্রতিরোধ ক্ষমতা এবং নমনীয়তা প্রদান করে।
- নাইলনের মতো রেজিনগুলো ক্ষয় প্রতিরোধ ক্ষমতা এবং দৃঢ়তার সমন্বয় ঘটায়।
- অপরদিকে, রাবারের মতো রেজিনগুলো নরম স্পর্শের গ্রিপ বা সিলিং গ্যাসকেট তৈরির জন্য উপযুক্ত।
কি থ্রিডি প্রিন্টিং?
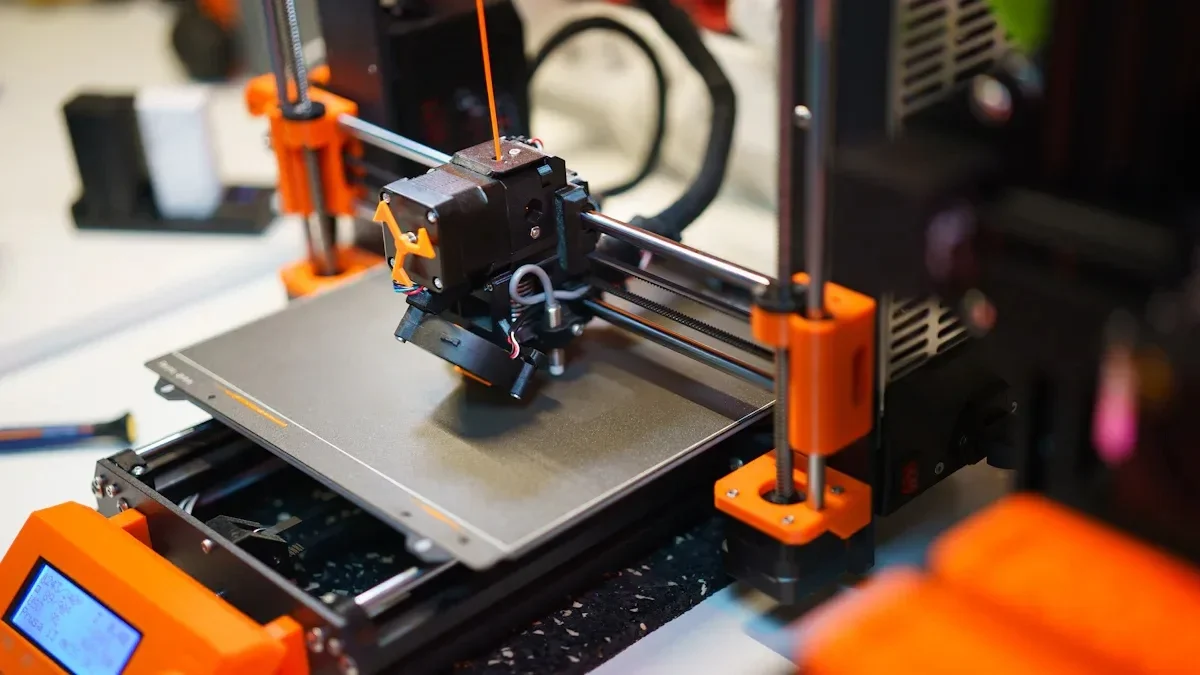
এবার থ্রিডি প্রিন্টিংয়ের দিকে নজর দেওয়া যাক। এর আনুষ্ঠানিক পরিভাষা হলো 'অ্যাডিটিভ ম্যানুফ্যাকচারিং'। যন্ত্রাংশটি সম্পূর্ণ না হওয়া পর্যন্ত স্তরে স্তরে উপাদান যোগ করা হয়। কোনো ছাঁচের প্রয়োজন নেই। কোনো টুলিংয়েরও দরকার নেই। আপনার শুধু একটি ডিজিটাল ফাইল এবং একটি মেশিন প্রয়োজন।
ভিন্ন ভিন্ন সমস্যার জন্য ভিন্ন ভিন্ন প্রিন্টার প্রয়োজন হয়। কারখানায় তিনটি সাধারণ প্রযুক্তিরই প্রাধান্য রয়েছে।
- SLA-এর পূর্ণরূপ হলো স্টেরিওলিথোগ্রাফি। একটি লেজার তরল রেজিনকে জমাট বাঁধিয়ে কঠিন প্লাস্টিক তৈরি করে। এর পৃষ্ঠতল মসৃণ হয় এবং খুঁটিনাটি বিষয়গুলো সুস্পষ্ট থাকে। এটি ভিজ্যুয়াল প্রোটোটাইপ এবং ফর্ম-ফিট পরীক্ষার জন্য ব্যবহৃত হয়। যদিও অন্যান্য পদ্ধতির তুলনায় এতে উপকরণ নির্বাচনের সুযোগ সীমিত, তবে এর গুণমান উচ্চ।
- এসএলএস নাইলন পাউডার ব্যবহার করে। একটি লেজার সিন্টারিং প্রক্রিয়া কণাগুলোকে সম্পূর্ণরূপে না গলিয়েই সংযুক্ত করে। কোনো সহায়ক কাঠামোর প্রয়োজন হয় না। এর ফলে তৈরি অংশগুলো শক্তিশালী এবং টেকসই হয়। প্রকৌশলীরা কার্যকারিতা পরীক্ষা এবং অ্যাসেম্বলি তৈরির জন্য এসএলএস ব্যবহার করেন। যদিও এর পৃষ্ঠতলের গঠন কিছুটা দানাদার, এর যান্ত্রিক বৈশিষ্ট্যগুলো অত্যন্ত মজবুত।
- এফডিএম হলো সবচেয়ে প্রচলিত পদ্ধতি। থার্মোপ্লাস্টিক ফিলামেন্ট গলে গিয়ে একটি নজলের মাধ্যমে বের হয়। এরপর মেশিনটি প্লাস্টিকের প্রতিটি স্তর টেনে নেয়। সহজ। এটি সস্তাও বটে। তবে, জটিল যন্ত্রাংশের জন্য এটি ধীরগতির। মানুষ প্রাথমিক ধারণার মডেল এবং বড়, সরল আকৃতির জন্য এফডিএম ব্যবহার করে। স্তরের রেখাগুলো দৃশ্যমান থাকে। এর শক্তি অ্যানাইসোট্রপিক—অর্থাৎ প্রিন্টের দিক বরাবর এটি দুর্বল হয়।
সরাসরি তুলনা: ভ্যাকুয়াম কাস্টিং বনাম থ্রিডি প্রিন্টিং
এখন, আসুন এই দুটি পদ্ধতির তুলনা করি। পার্থক্যগুলো সুস্পষ্ট। মানুষকেই কাজের সাথে প্রক্রিয়া মেলাতে হবে, এর উল্টোটা নয়।
| গুণক | ভ্যাকুয়াম ingালাই | 3D মুদ্রণ |
| সেরা ভলিউম | ১০-১০০টি অভিন্ন অংশ | ১-২০টি অনন্য অংশ |
| প্রতি অংশের খরচ (স্বল্প পরিমাণে) | কম (ছত্রাকের পরে) | উচ্চ (উৎপাদন ব্যয় সাশ্রয়ের সুযোগ নেই) |
| লিড সময় | 1-2 সপ্তাহ | 1-3 দিন |
| সারফেস ফিনিস | চমৎকার (উভয় পাশ মসৃণ) | বিভিন্ন রকম (এসএলএ ভালো, এফডিএম খারাপ) |
| উপাদান বিকল্প | ABS, PP, PC, নাইলন, রাবারের অনুকরণ করে (প্রকৃত শোর এ) | স্বত্বাধিকারী রজন বা থার্মোপ্লাস্টিক |
| রঙ বিকল্প | সীমাহীন (প্যান্টোন মিল) | স্পুল/রেজিনের রঙে সীমাবদ্ধ |
| অভ্যন্তরীণ জ্যামিতি | সীমিত (আন্ডারকাট পরিহার করতে হবে) | চমৎকার (জালিকা, চ্যানেল) |
| সহ্য | ±০.০১–০.০২ মিমি | ±০.০১–০.০২ মিমি |
| টুলিং খরচ | $৫০০–$২,০০০ (সিলিকন ছাঁচ) | $0 |
সারণিটি একটি সুস্পষ্ট বিভাজন দেখায়। মাঝারি পরিমাণে উৎপাদনের ক্ষেত্রে, প্রতি-অংশের খরচ, পৃষ্ঠতলের মসৃণতা , উপাদানের বাস্তবতা এবং রঙের বিকল্পের দিক থেকে ভ্যাকুয়াম কাস্টিং সুস্পষ্ট বিজয়ী। অন্যদিকে, একক অংশের জন্য কম সময়, জ্যামিতিক স্বাধীনতা এবং কোনো অগ্রিম টুলিং খরচ না থাকার ক্ষেত্রে থ্রিডি প্রিন্টিং সুবিধাজনক অবস্থানে রয়েছে। যারা উভয় পদ্ধতিই বোঝেন, তারা একটি সুবিবেচিত সিদ্ধান্ত নিতে পারেন। যারা কেবল একটি পদ্ধতি সম্পর্কে জানেন, তারা হয়তো অর্থ অপচয় করতে পারেন।
নির্বাচনের মানদণ্ড অনুযায়ী বিস্তারিত তুলনা
১. পরিমাণ ও খরচ
এক থেকে দশটি স্বতন্ত্র যন্ত্রাংশের জন্য থ্রিডি প্রিন্টিংই সবচেয়ে উপযুক্ত উপায়। এর জন্য কোনো সেটআপ খরচ নেই। গ্রাহকরা কয়েক দিনের মধ্যেই তাদের যন্ত্রাংশ পেয়ে যান, কয়েক সপ্তাহের মধ্যে নয়।
বিশ থেকে একশটি অভিন্ন যন্ত্রাংশের জন্য ভ্যাকুয়াম কাস্টিং একটি ভালো বিকল্প। ছাঁচের খরচ অনেকগুলো যন্ত্রাংশের মধ্যে ভাগ হয়ে যায়। প্রতি-যন্ত্রাংশের খরচ থ্রিডি প্রিন্টিংয়ের চেয়ে কমে আসে। যন্ত্রাংশের আকার এবং জটিলতা অনুসারে লাভ-ক্ষতির সমতা বিন্দু পরিবর্তিত হয়, কিন্তু মূল কাঠামোটি অপরিবর্তিত থাকে। ছোট ব্যাচের জন্য প্রিন্টিং সুবিধাজনক। বড় ব্যাচের জন্য কাস্টিং সুবিধাজনক।
২. গতি (প্রস্তুতির সময় বনাম উৎপাদনের সময়)
লোকেরা এই দুটি ভিন্ন গতিকে গুলিয়ে ফেলে। প্রথমটি হলো লিড টাইম। দ্বিতীয়টি হলো একটি ব্যাচ শেষ করতে মোট যে সময় লাগে।
প্রথম দৌড়ে থ্রিডি প্রিন্টিংই জিতে যায়। চব্বিশ থেকে বাহাত্তর ঘণ্টার মধ্যে একটিমাত্র যন্ত্রাংশ তৈরি হয়ে যেতে পারে। এর জন্য কোনো যন্ত্রপাতির প্রয়োজন নেই। কোনো প্রস্তুতির ঝামেলা নেই। শুধু প্রিন্ট বোতাম চাপলেই হয়!
ভ্যাকুয়াম কাস্টিং দ্বিতীয় প্রতিযোগিতায় এগিয়ে। সিলিকন ছাঁচ তৈরি করতে তিন দিন সময় লাগে। এরপর, প্রতিটি কাস্টিং করতে প্রায় এক ঘণ্টা সময় লাগে। পঞ্চাশটি অংশের জন্য, ছাঁচের জন্য প্রায় তিন দিন এবং কাস্টিংয়ের জন্য আরও পঞ্চাশ ঘণ্টা সময় লাগে। অর্থাৎ, প্রায় পাঁচ দিন। পঞ্চাশটি অংশ থ্রিডি প্রিন্ট করতে পঞ্চাশ গুণ বেশি সময় লাগে। একটি দুই ঘণ্টার প্রিন্ট করতে একশ ঘণ্টা সময় লাগবে। এর জন্য একটানা চার দিনেরও বেশি সময় লাগে।
৩. উপাদানের বৈশিষ্ট্য এবং সিমুলেশন
এই ব্যবধানটি তাৎপর্যপূর্ণ।
ভ্যাকুয়াম কাস্টিং পদ্ধতিতে পলিইউরেথেন রেজিন ব্যবহার করা হয়, যা আসল ইঞ্জিনিয়ারিং প্লাস্টিকের অনুকরণ করে। দৃঢ়তা এবং আঘাত প্রতিরোধের জন্য ABS-এর মতো রেজিন ব্যবহার করা হয়। এছাড়াও লিভিং হিঞ্জ এবং রাসায়নিক প্রতিরোধের জন্য পলিপ্রোপিলিনের মতো রেজিন রয়েছে। গ্রিপ এবং সিলের জন্য প্রকৃত শোর এ (Shore A) কাঠিন্যযুক্ত রাবারের মতো রেজিনও রয়েছে। এই অংশগুলো উৎপাদন যন্ত্রাংশের মতোই আচরণ করে।
এই ক্ষেত্রে থ্রিডি প্রিন্টিং পিছিয়ে পড়ে। এসএলএ (SLA) ফটোপলিমারগুলো ভঙ্গুর। কয়েক সপ্তাহ বা মাসের মধ্যে অতিবেগুনি রশ্মির সংস্পর্শে এসে এগুলো হলুদ হয়ে যায়। টেকসই পণ্যের কার্যকারিতা পরীক্ষার জন্য এগুলো উপযুক্ত নয়। এসএলএস (SLS) নাইলন পাউডারগুলো শক্তিশালী হলেও এদের পৃষ্ঠতল অমসৃণ। এটি ঘর্ষণ এবং ক্ষয়কে প্রভাবিত করে। এফডিএম (FDM) থার্মোপ্লাস্টিকগুলো এবিএস (ABS), পিএলএ (PLA), এবং পিইটিজি (PETG)-এর মতো আসল উপাদান দিয়ে তৈরি, কিন্তু স্তরের সংযুক্তি দুর্বল স্থান তৈরি করে। যন্ত্রাংশগুলো মূল উপাদানের মধ্য দিয়ে না ভেঙে প্রিন্ট লাইন বরাবর ভেঙে যাওয়ার প্রবণতা দেখায়।
যখন উপাদানের সিমুলেশন গুরুত্বপূর্ণ হয়, তখন প্রকৌশলীরা ভ্যাকুয়াম কাস্টিং বেছে নেন। লিভিং হিঞ্জের জন্য প্রকৃত ফ্লেক্স লাইফ প্রয়োজন। স্ন্যাপ-ফিটের জন্য সামঞ্জস্যপূর্ণ বিচ্যুতি প্রয়োজন। ড্রপ টেস্টের জন্য অভিঘাত প্রতিরোধ ক্ষমতা প্রয়োজন। থ্রিডি-প্রিন্টেড যন্ত্রাংশ বিভ্রান্তিকর ফলাফল দিতে পারে।
4. সারফেস ফিনিশ এবং নান্দনিকতা
ভ্যাকুয়াম কাস্টিং পদ্ধতিতে উভয় দিকেই মসৃণ ফলাফল পাওয়া যায়। সিলিকন ছাঁচটি মূল নকশাটিকে নিখুঁতভাবে অনুকরণ করে। এতে কোনো স্তরের দাগ থাকে না। কোনো সাপোর্ট মার্কও থাকে না। অংশগুলোতে রং করা, টেক্সচার দেওয়া বা স্বচ্ছ রাখা যেতে পারে। স্বচ্ছ কাস্টিংগুলো স্বচ্ছ হয়, ঘোলাটে নয়।
থ্রিডি প্রিন্টিংয়ের ফলাফল ভিন্ন ভিন্ন হয়। এসএলএ (SLA) রেজিন প্রিন্টের সাপোর্টেড পৃষ্ঠগুলো মসৃণ হয়। এর নিচের দিকে সাপোর্টের দাগ থাকে। এফডিএম (FDM) প্রিন্টের সব দিকেই লেয়ার লাইন দেখা যায়। পোস্ট-প্রসেসিংয়ের মাধ্যমে এই সমস্যাগুলোর কিছু সমাধান করা যায়। ঘষা, ভরাট, প্রাইমিং, রঙ করা—প্রতিটি ধাপে শ্রম ও সময় লাগে।
বিনিয়োগকারীদের জন্য ডেমো এবং খুচরা বিক্রির উপযোগী প্রোটোটাইপের ক্ষেত্রে ভ্যাকুয়াম কাস্টিং একটি প্রচলিত পদ্ধতি। আপনি কোনো সম্ভাব্য ক্রেতার হাতে শুধু একটি অমসৃণ, স্তরযুক্ত অংশ ধরিয়ে দিয়ে অর্থায়নের জন্য অনুরোধ করতে পারেন না। অংশটিকে একটি সম্পূর্ণ তৈরি পণ্যের মতো দেখতে হতে হবে।
৫. জ্যামিতিক জটিলতা এবং আন্ডারকাট
এই বিভাগে থ্রিডি প্রিন্টিং নিঃসন্দেহে সেরা। এর অভ্যন্তরীণ চ্যানেল তৈরি করা খুবই সহজ। ল্যাটিস কাঠামো এক্ষেত্রে একটি সাধারণ বিষয়। পাউডার-ভিত্তিক সিস্টেমে চলমান অংশগুলো নির্দিষ্ট স্থানেই প্রিন্ট করা যায়—যেমন, একটি হাউজিংয়ের ভেতরে গিয়ার। ছাঁচ না থাকায় যন্ত্রাংশ বের করার ক্ষেত্রে কোনো সীমাবদ্ধতা থাকে না।
ভ্যাকুয়াম কাস্টিংয়ের কিছু সীমাবদ্ধতা রয়েছে। অংশটিকে একটি দুই-অংশবিশিষ্ট সিলিকন ছাঁচ থেকে বের করতে হয়। আন্ডারকাট তৈরি করা কঠিন। গভীর গর্তের জন্য সাইড পুল বা সলিউবল কোরের প্রয়োজন হয়।
কারখানার অভিজ্ঞতা থেকে এটি একটি সাধারণ নিয়ম। যদি কোনো ডিজাইনে জটিল অভ্যন্তরীণ বৈশিষ্ট্য থাকে যার জন্য স্টিলের ছাঁচে একটি সংকোচনযোগ্য কোর বা একাধিক পার্শ্বীয় ক্রিয়ার প্রয়োজন হয়, তবে থ্রিডি প্রিন্টিংই উত্তম বিকল্প। তবে, ডিজাইনটি যদি ছাঁচে ফেলার যোগ্য হয়, তবে বৃহৎ পরিসরে ভ্যাকুয়াম কাস্টিং দ্রুততর এবং সাশ্রয়ী।
৬. নমনীয়তা (একই অংশে একাধিক উপাদান)
ভ্যাকুয়াম কাস্টিং পদ্ধতিতে ওভারমোল্ডিং করা যায়। একটি ছাঁচেই দুটি ভিন্ন রেজিন ব্যবহার করা যায়। প্রথমে, একটি শক্ত প্লাস্টিকের কোর ঢালাই করা হয়। তারপর, এই কোরের চারপাশে একটি নরম রাবারের গ্রিপ ঢালাই করা হয়। সম্পূর্ণ প্রক্রিয়াটি একই সিলিকন টুলের মধ্যে সম্পন্ন হয়। এই বন্ধনটি রাসায়নিক এবং যান্ত্রিক উভয়ই। কোনো অ্যাসেম্বলির প্রয়োজন হয় না।
এখানেই থ্রিডি প্রিন্টিং-এর সমস্যা। একাধিক উপাদান দিয়ে তৈরি যন্ত্রাংশের জন্য একাধিক প্রিন্ট হেডযুক্ত বিশেষায়িত মেশিনের প্রয়োজন হয়। অন্যথায়, ফিলামেন্ট পরিবর্তন করার জন্য প্রিন্টারকে থামতে হয়। উপাদানের বিভিন্ন স্তরের মধ্যে সংযোগ দুর্বল থাকে। ফলস্বরূপ, কার্যকরী যন্ত্রাংশের জন্য একাধিক উপাদান দিয়ে থ্রিডি প্রিন্টিং খুব কমই ব্যবহৃত হয়।
হাইব্রিড ওয়ার্কফ্লো: উভয় জগতের সেরা সমন্বয়
এমন কোনো নিয়ম নেই যে একজন ব্যক্তিকে একটি পদ্ধতি বেছে নিয়ে তাতেই লেগে থাকতে হবে। বুদ্ধিমান পেশাদাররা উভয়ই ব্যবহার করেন। তাঁরা উভয়ের শক্তি ও সামর্থ্যকে একত্রিত করেন। তাঁরা দুর্বলতাগুলো এড়িয়ে চলেন। এর ফল যেকোনো একটি পদ্ধতি আলাদাভাবে ব্যবহারের চেয়েও ভালো হয়।
এমন কোনো নিয়ম নেই যে একজন ব্যক্তিকে একটি পদ্ধতি বেছে নিয়ে তাতেই লেগে থাকতে হবে। বুদ্ধিমান পেশাদাররা উভয়ই ব্যবহার করেন। তাঁরা উভয়ের শক্তিগুলোকে একত্রিত করেন। তাঁরা দুর্বলতাগুলো এড়িয়ে চলেন। এর ফল যেকোনো একটি পদ্ধতির চেয়ে ভালো হয়।
কারখানায় হাইব্রিড ওয়ার্কফ্লো আসলে যেভাবে কাজ করে, তা এখানে তুলে ধরা হলো।
- একটি মাস্টার প্যাটার্ন 3D প্রিন্ট করুন। এই ধাপের জন্য SLA সবচেয়ে প্রচলিত। এর রেজোলিউশন উচ্চ। মেশিন থেকে বের হওয়ার সাথে সাথেই এর পৃষ্ঠ মসৃণ থাকে। মাস্টার প্যাটার্নটি অবশ্যই ত্রুটিহীন হতে হবে, কারণ যেকোনো খুঁত ছাঁচে এবং তারপর প্রতিটি ঢালাই করা অংশে স্থানান্তরিত হবে।
- মাস্টার প্যাটার্নটি সম্পূর্ণ করুন। শুধু প্রিন্টিং করাই যথেষ্ট নয়। এর পৃষ্ঠতল মসৃণ করা হয়। প্রাইমার লাগানো হয়। রং করা হয়। লক্ষ্য হলো একটি ক্লাস এ পৃষ্ঠতল তৈরি করা, যা অটোমোটিভ পেইন্ট গ্রেডের সমতুল্য। এতে কোনো দৃশ্যমান লেয়ার লাইন থাকা উচিত নয়। কোনো পিনহোল নয়। কোনো আঁচড় নয়। এই সম্পূর্ণ মাস্টার প্যাটার্নটিই ছাঁচের টেমপ্লেট হিসেবে ব্যবহৃত হয়।
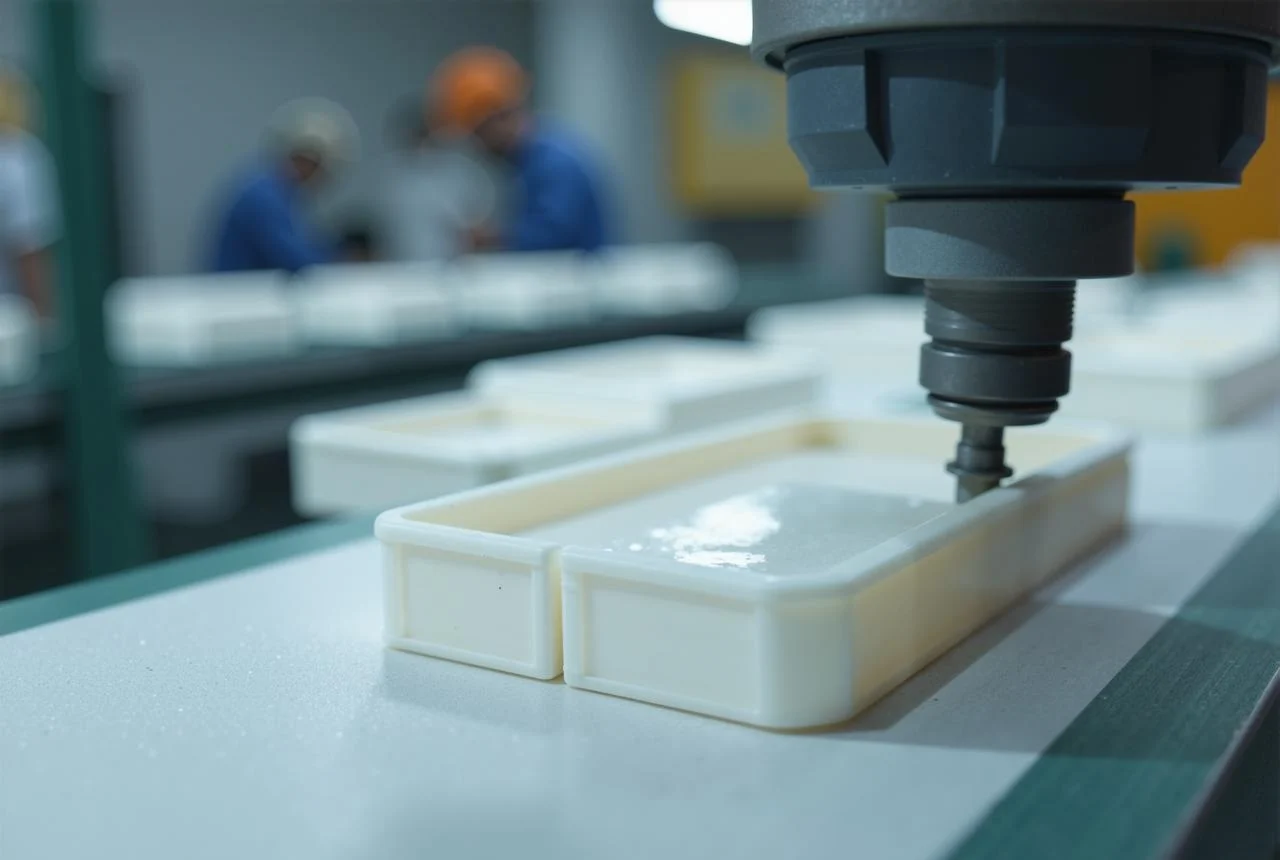
- মাস্টারটি থেকে একটি সিলিকন ছাঁচ তৈরি করুন। তৈরি মাস্টারটিকে একটি পাত্রে ঝুলিয়ে রাখা হয়। এর চারপাশে তরল সিলিকন ঢালা হয়। একটি ভ্যাকুয়ামের সাহায্যে বাতাসের বুদবুদগুলো বের করে দেওয়া হয়। জমাট বাঁধার পর, ছাঁচটি কেটে খোলা হয় এবং মাস্টারটি বের করে নেওয়া হয়। যা অবশিষ্ট থাকে তা হলো একটি নিখুঁত নেগেটিভ গহ্বর।
- পঞ্চাশ বা তার বেশি অভিন্ন অংশ ঢালাই করুন। ভ্যাকুয়ামের অধীনে সিলিকন ছাঁচে পলিইউরেথেন রেজিন ঢালা হয়। অংশটি জমাট বাঁধে। ছাঁচ থেকে বের করতে কয়েক সেকেন্ড সময় লাগে। ছাঁচটি একের পর এক অংশ তৈরি করে, যার প্রতিটি আগেরটির মতো হুবহু একই। অতিরিক্ত কোনো ফিনিশিংয়ের প্রয়োজন হয় না, কারণ মূল কাঠামোটি আগে থেকেই নিখুঁত ছিল।
ইঞ্জিনিয়াররা মাস্টার মডেলের জন্য থ্রিডি প্রিন্টিংয়ের জ্যামিতিক স্বাধীনতা পান। জটিল আকৃতি, আন্ডারকাট, জৈব বক্ররেখা—সবই এতে সম্ভব। নকশা প্রণয়নের পর্যায়ে ছাঁচের কোনো সীমাবদ্ধতা থাকে না। এরপর চূড়ান্ত অংশগুলোর জন্য তাঁরা ভ্যাকুয়াম কাস্টিংয়ের উপাদানের গুণমান এবং উৎপাদনের গতি থেকে সুবিধা লাভ করেন। এতে বাস্তবসম্মত ইঞ্জিনিয়ারিং রেজিন ব্যবহার করা হয়।

নোবেল বেছে নিন: যথার্থ সিএনসি মেশিনিং উৎপাদনের জন্য
নোবেল-এ আমরা একটি পূর্ণাঙ্গ উৎপাদনকারী প্রতিষ্ঠান, যা সিএনসি মেশিনিং এবং ফ্যাব্রিকেশনে বিশেষজ্ঞ। আপনার প্রকল্পের জন্য সবচেয়ে উপযুক্ত প্রক্রিয়াটি বেছে নিতে আমরা আপনাকে পথ দেখাব; তা হতে পারে দ্রুত প্রোটোটাইপিংয়ের জন্য থ্রিডি প্রিন্টিং, স্বল্প-পরিমাণ উৎপাদনের জন্য ভ্যাকুয়াম কাস্টিং, অথবা সূক্ষ্ম সহনশীলতার সাথে ধাতু ও প্লাস্টিকের যন্ত্রাংশ তৈরির জন্য উচ্চ-নির্ভুল সিএনসি মেশিনিং।
আমাদের মূল ক্ষমতা
আমরা ঐতিহ্যবাহী বিয়োজনমূলক উৎপাদন পদ্ধতির সাথে উন্নত প্লাস্টিক প্রক্রিয়াকরণ পদ্ধতির সমন্বয় ঘটিয়ে একটি সত্যিকারের সর্বাঙ্গীণ সমাধান প্রদান করি:
| সামর্থ্য | উপকরণ | সাধারণ ভলিউম | সেরা জন্য |
| সিএনসি মেশিন | ধাতু (অ্যালুমিনিয়াম, ইস্পাত, টাইটানিয়াম, পিতল) এবং প্রকৌশল প্লাস্টিক (ABS, POM, PEEK, নাইলন) | ৫,০০০-১০,০০০+ যন্ত্রাংশ | উচ্চ সহনশীলতা সম্পন্ন কার্যকরী যন্ত্রাংশ, চূড়ান্ত ব্যবহারের জন্য উৎপাদন, জিগ ও ফিক্সচার |
| ভ্যাকুয়াম ingালাই | পলিউরেথেন রেজিন (এবিএস-সদৃশ, পিপি-সদৃশ, রাবার-সদৃশ, স্বচ্ছ) | ১-১০০ অংশ | ব্রিজ উৎপাদন, বাজারজাত করার উপযোগী প্রোটোটাইপ, সফট-টাচ ওভারমোল্ডিং |
| 3D মুদ্রণ | SLA রেজিন, SLS নাইলন, FDM থার্মোপ্লাস্টিক | ১-১০০ অংশ | জটিল জ্যামিতি, নকশা যাচাইকরণ, এককালীন কাস্টম যন্ত্রাংশ |
আপনি বিশ্বাস করতে পারেন এমন মানসম্পন্ন সার্টিফিকেশন
উৎপাদন ক্ষেত্রে, সার্টিফিকেশন শুধুমাত্র একটি ব্যাজ নয় — এগুলি পুনরাবৃত্তিযোগ্য ও নিরীক্ষিত প্রক্রিয়ার প্রতি অঙ্গীকারের প্রতীক। আমরা নিম্নলিখিত সার্টিফিকেশনগুলি বজায় রাখতে পেরে গর্বিত:
ISO 9001:2015 (গুণমান ব্যবস্থাপনা সিস্টেম)
আমাদের সম্পূর্ণ উৎপাদন কর্মপ্রবাহের জন্য আমরা প্রত্যয়িত, যার মধ্যে রয়েছে: সিএনসি মেশিনিং, ভ্যাকুয়াম কাস্টিং এবং থ্রিডি প্রিন্টিং। এটি প্রতিটি অর্ডার জুড়ে যন্ত্রাংশের ধারাবাহিক গুণমান, নথিভুক্ত উৎস শনাক্তকরণযোগ্যতা এবং নিরন্তর উন্নতি নিশ্চিত করে।
আইএসও ১৩৪৮৫:২০১৬ (চিকিৎসা সরঞ্জাম – গুণমান ব্যবস্থাপনা)
চিকিৎসা, দন্তচিকিৎসা এবং শল্যচিকিৎসার ক্ষেত্রে এই সার্টিফিকেশনটি অপরিহার্য। এটি নিরাপত্তা, ঝুঁকি ব্যবস্থাপনা এবং পরিচ্ছন্নতার জন্য কঠোরতম নিয়ন্ত্রক প্রয়োজনীয়তা পূরণ করে এমন উপাদান তৈরি করার আমাদের সক্ষমতা প্রমাণ করে। আমরা চিকিৎসা সরঞ্জাম কোম্পানি, রোগনির্ণয় সরঞ্জাম প্রস্তুতকারক এবং শল্যচিকিৎসার সরঞ্জাম বিকাশকারীদের সম্পূর্ণ ডকুমেন্টেশন সহায়তা প্রদান করি।
FAQ
ভ্যাকুয়াম কাস্টিং কি থ্রিডি প্রিন্টিংয়ের চেয়ে সস্তা?
খরচ সম্পূর্ণরূপে পরিমাণের উপর নির্ভর করে। এক থেকে পাঁচটি অংশের জন্য, থ্রিডি প্রিন্টিং একটি সাশ্রয়ী বিকল্প। এতে কোনো ছাঁচের খরচ নেই। কোনো সেটআপ ফি নেই। শুধু প্রিন্ট বোতামে চাপ দিলেই হয়! বিশ বা তার বেশি একই রকম অংশের জন্য, ভ্যাকুয়াম কাস্টিং-এর ক্ষেত্রে প্রতি ইউনিটের খরচ কম হয়। যদিও সিলিকন ছাঁচের জন্য শুরুতে একটি খরচ হয়, তবে এই খরচটি অনেকগুলো অংশের মধ্যে ভাগ হয়ে যায়। লাভ-লোকসান সমান হওয়ার বিন্দুটি সাধারণত দশ থেকে বিশ ইউনিটের মধ্যে থাকে। এর নিচে হলে থ্রিডি প্রিন্ট করুন। এর উপরে হলে ভ্যাকুয়াম কাস্টিং করুন।
ভ্যাকুয়াম কাস্টিং কি থ্রিডি প্রিন্টিং-এর বিকল্প হতে পারে?
না, যারা এই প্রশ্নটি করেন তারা উভয় প্রক্রিয়া সম্পর্কেই ভুল বুঝেছেন। এগুলো একে অপরের পরিপূরক, প্রতিযোগী বিকল্প নয়। বারবার একই কাজ করা এবং জটিল অভ্যন্তরীণ জ্যামিতিক গঠন তৈরির জন্য থ্রিডি প্রিন্টিং আদর্শ, যা ছাঁচে তৈরি করা যায় না। অন্যদিকে, ইঞ্জিনিয়ারিং-গ্রেড উপকরণ ব্যবহার করে অল্প পরিমাণে উৎপাদনের জন্য ভ্যাকুয়াম কাস্টিং ব্যবহৃত হয়। একটি প্রক্রিয়া অন্যটিকে সহায়তা করে। কোনোটিই অন্যটিকে প্রতিস্থাপন করে না।
কোনটির জন্য ভালো প্রোটোটাইপিংভ্যাকুয়াম কাস্টিং নাকি থ্রিডি প্রিন্টিং?
আকৃতি ও উপযুক্ততার প্রোটোটাইপের জন্য, যেখানে মাপ পরীক্ষা, সংযোজন এবং কর্মদক্ষতা যাচাই করা হয়, সেখানে থ্রিডি প্রিন্টিং দ্রুততর ও সাশ্রয়ী। একটি প্রিন্ট করা অংশ দিনের পরিবর্তে কয়েক ঘণ্টার জন্য হাতে ধরে রাখা যায়।
কার্যকরী ও বাজারজাতযোগ্য প্রোটোটাইপের জন্য, যেগুলোতে বাস্তব উপাদানের বৈশিষ্ট্য প্রয়োজন, ভ্যাকুয়াম কাস্টিং অধিকতর শ্রেয়।
ভ্যাকুয়াম কাস্টিং দিয়ে কয়টি যন্ত্রাংশ তৈরি করা যায়?
একটিমাত্র সিলিকন ছাঁচ দিয়ে সাধারণত বিশ থেকে পঞ্চাশটি ভালো অংশ তৈরি করা যায়। এর উপরিভাগের মসৃণতা নষ্ট হয়ে যায়। পঞ্চাশটি অংশ তৈরি করার পর, ত্রুটির ঝুঁকি উল্লেখযোগ্যভাবে বেড়ে যায়। যাদের বেশি পরিমাণে প্রয়োজন হয়, তারা একাধিক ছাঁচ তৈরি করেন।
ভ্যাকুয়াম কাস্টিং-এ এমন কী উপাদান ব্যবহার করা যায় যা থ্রিডি প্রিন্টিং-এ করা যায় না?
তালিকাটি বেশ দীর্ঘ। এর মধ্যে রয়েছে ২০এ (খুব নরম) থেকে ৯০এ (টায়ারের মতো শক্ত) পর্যন্ত ট্রু শোর এ রাবার। এছাড়াও রয়েছে এবিএস-এর মতো রেজিন, যা আঘাত ও দৃঢ়তার দিক থেকে ইনজেকশন-মোল্ডেড এবিএস-এর মতোই আচরণ করে। লিভিং হিঞ্জ এবং রাসায়নিক প্রতিরোধের জন্য রয়েছে পলিপ্রোপিলিনের মতো রেজিন। স্বচ্ছতা এবং তাপ প্রতিরোধের জন্য পলিকার্বোনেটের মতো রেজিনও রয়েছে। এছাড়াও রয়েছে অগ্নি-প্রতিরোধী গ্রেড যা ইউএল৯৪ ভি-০ (UL94 V-0) মান পূরণ করে। এই উপাদানগুলোর কোনোটিই সাধারণ থ্রিডি প্রিন্টিং সিস্টেমে পাওয়া যায় না। এসএলএ (SLA) ফটোপলিমারগুলো ভঙ্গুর। এসএলএস (SLS) নাইলনের গঠন অমসৃণ। এফডিএম (FDM) থার্মোপ্লাস্টিকের স্তরগুলোর সংযুক্তি দুর্বল। উৎপাদনের উদ্দেশ্যে ব্যবহৃত উপাদানের বৈশিষ্ট্যের ক্ষেত্রে, স্বল্প পরিমাণে উৎপাদনের জন্য ভ্যাকুয়াম কাস্টিং অপ্রতিদ্বন্দ্বী।







