
ভূমিকা
অনেকেই জানেন যে, দ্রুত কাটার ফলে সাধারণত সূক্ষ্মতা নষ্ট হয়। উচ্চ মানের কারণে খরচ আকাশছোঁয়া হয়ে যায়। প্রতিবারই এটিকে একটি আপোস বলে মনে হয়। ওয়াটারজেট কাটিং এই খেলায় নামে না। এটি আপনাকে দুটোই দেয়। একটি পাম্প পানিকে প্রচণ্ড চাপে—৯০,০০০ পিএসআই পর্যন্ত—ঠেলে দেয়। তারপর তা একটি ছোট ছিদ্রের মধ্য দিয়ে প্রবল বেগে বেরিয়ে আসে। সেই স্রোতে গার্নেট অ্যাব্রেসিভ যোগ করা হয়। এই মিশ্রণটি যেকোনো ধাতুকে মাখনের ওপর গরম ছুরির মতো কেটে দেয়, কিন্তু কোনো তাপ ছাড়াই। কোনো গলিত প্রান্ত থাকে না। কোনো শক্ত অংশ তৈরি হয় না। এই কারণেই এখন ওয়ার্কশপগুলো সর্বত্র এটি ব্যবহার করে।
সরাসরি কথা বলা যাক। আপনি যদি রোবট, গাড়ি বা কারখানার যন্ত্রপাতির জন্য ধাতব যন্ত্রাংশ তৈরি করেন, তবে এই পদ্ধতিটি বাস্তব সমস্যার সমাধান করে। আপনি উপাদানটির মূল কাঠামো অক্ষুণ্ণ রাখেন। আপনি প্রতিটি যন্ত্রাংশে নিখুঁত মাপ বজায় রাখেন। আপনি টুল পরিবর্তন না করেই পাতলা শিম থেকে ছয় ইঞ্চি পুরু স্টিলের পাতে কাজ করতে পারেন। এই বহুমুখীতার কোনো তুলনা হয় না।
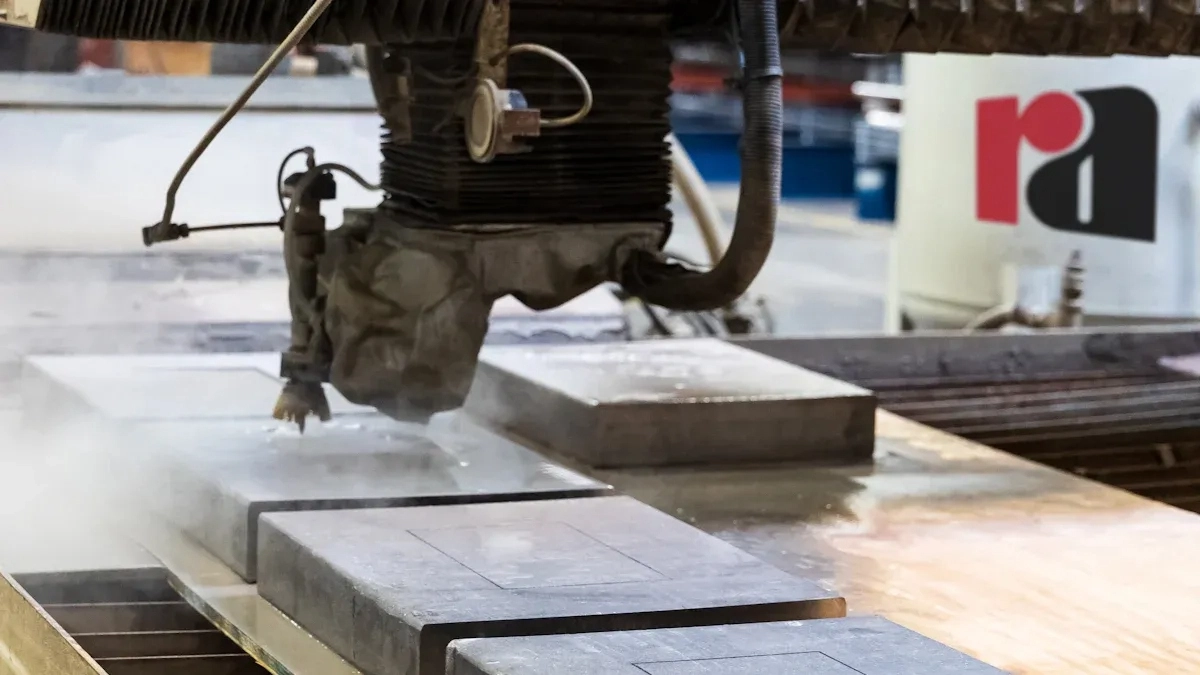
ধাতুর ক্ষেত্রে অ্যাব্রেসিভ ওয়াটারজেট কাটিং কীভাবে কাজ করে
যন্ত্রটি আসলে যেভাবে ধাতু কাটে তা হলো এই। একটি পাম্প পানিকে অবিশ্বাস্য চাপে—৬০,০০০ থেকে ৯০,০০০ পিএসআই-এর মধ্যে—ঠেলে দেয়। সেই পানি একটি ক্ষুদ্র ছিদ্রের মধ্য দিয়ে তীব্র বেগে বেরিয়ে আসে, যা হয়তো ০.০১ ইঞ্চি চওড়া। এরপর, একটি মিক্সিং টিউবের ভেতরে থাকা পানির স্রোতে গার্নেট ঘষার কণাটি মিশে যায়। পানি সেই ধারালো কণাগুলোকে আরও দ্রুতগতিসম্পন্ন করে তোলে। যা ধাতুতে আঘাত করে তা পানি নয়। এটি হলো শব্দের গতির দ্বিগুণ বেগে চলমান একটি উচ্চ-গতির স্যান্ডব্লাস্টার।
কর্তন প্রক্রিয়াটি হলো বিশুদ্ধ ক্ষয়। প্রতিটি ঘর্ষণকারী কণা একটি আণুবীক্ষণিক খণ্ড তুলে নেয়। কোনো তাপ উৎপন্ন হয় না। কোনো গলন ঘটে না। কর্তন শুরু হওয়ার আগে ধাতুটির অভ্যন্তরীণ গঠন যেমন ছিল, ঠিক তেমনই থাকে।
এবার বিকল্পগুলো দেখুন। লেজার কাটিং-এ আলোর একটি কেন্দ্রীভূত রশ্মি ব্যবহার করা হয়। এটি বস্তুটিকে গলিয়ে দেয়। সেই তাপ একটি তাপ-প্রভাবিত অঞ্চল বা HAZ তৈরি করে। এর ফলে প্রান্তগুলো শক্ত ও ভঙ্গুর হয়ে যায়। কখনও কখনও সেগুলোতে পুনরায় কাজ করতে হয়।
পুরু প্লেটে প্লাজমা কাটিং দ্রুত হয়, কিন্তু এর পৃষ্ঠতল অমসৃণ হয়। এতে উল্লেখযোগ্য পরিমাণে তাপজনিত ক্ষয় (HAZ) হয়। ঝালাই করার আগে ধারটি ঘষে নেওয়ার প্রয়োজন হতে পারে।
সিএনসি মিলিং আপনাকে নিখুঁত কাজ দেয়। এ নিয়ে কোনো বিতর্ক নেই। কিন্তু বড় পাতের ক্ষেত্রে এটি ধীরগতির। টুলটি সামনে-পিছে যাতায়াত করে একটি সরু খাঁজ কাটে। এতে এন্ড মিলও দ্রুত নষ্ট হয়ে যায়। অন্যদিকে, ওয়াটারজেট ঘণ্টার পর ঘণ্টা একই নজল দিয়ে চলতে থাকে।
ধাতব উপাদান উৎপাদনের মূল সুবিধাসমূহ
চলুন আসল সুবিধাগুলো নিয়ে আলোচনা করা যাক। কর্মক্ষেত্রে এগুলো গুরুত্বপূর্ণ।
তাপ-প্রভাবিত অঞ্চল নয়
লেজার এবং প্লাজমা তাপ উৎপন্ন করে। সেই তাপ সমস্যার কারণ হয়। পাতলা ধাতু বেঁকে যায়। শক্ত ইস্পাত তার দৃঢ়তা হারায়। কাটা প্রান্ত বরাবর সূক্ষ্ম ফাটল তৈরি হয়। আপনি হয়তো সেগুলো দেখতে পান না, কিন্তু সেগুলো সেখানে থাকে।
ওয়াটারজেট এই সবকিছু এড়িয়ে চলে। এর কাটার প্রক্রিয়াটি হলো বিশুদ্ধ যান্ত্রিক ক্ষয়। একটি কণা ধাতুতে আঘাত করে এবং একটি ক্ষুদ্র অংশ তুলে নেয়। এতে কোনো তাপ উৎপন্ন হয় না। উপাদানটির অভ্যন্তরীণ গঠন—কণার সীমানা, কাঠিন্য, দৃঢ়তা—কাটা শুরু হওয়ার আগে যেমন ছিল, ঠিক তেমনই থাকে।
আসল যন্ত্রাংশের ক্ষেত্রে এটি গুরুত্বপূর্ণ। একটি মহাকাশযানের ব্র্যাকেটের কথা ভাবুন। অথবা একটি রোবোটিক আর্ম লিঙ্ক, বা এমন যেকোনো যন্ত্রাংশ যা কাটার পর ঝালাই করার প্রয়োজন হয়। তাপ-প্রভাবিত অঞ্চল দুর্বল স্থান তৈরি করে। ওয়াটারজেট নিয়ে দুশ্চিন্তার কোনো কারণ নেই।
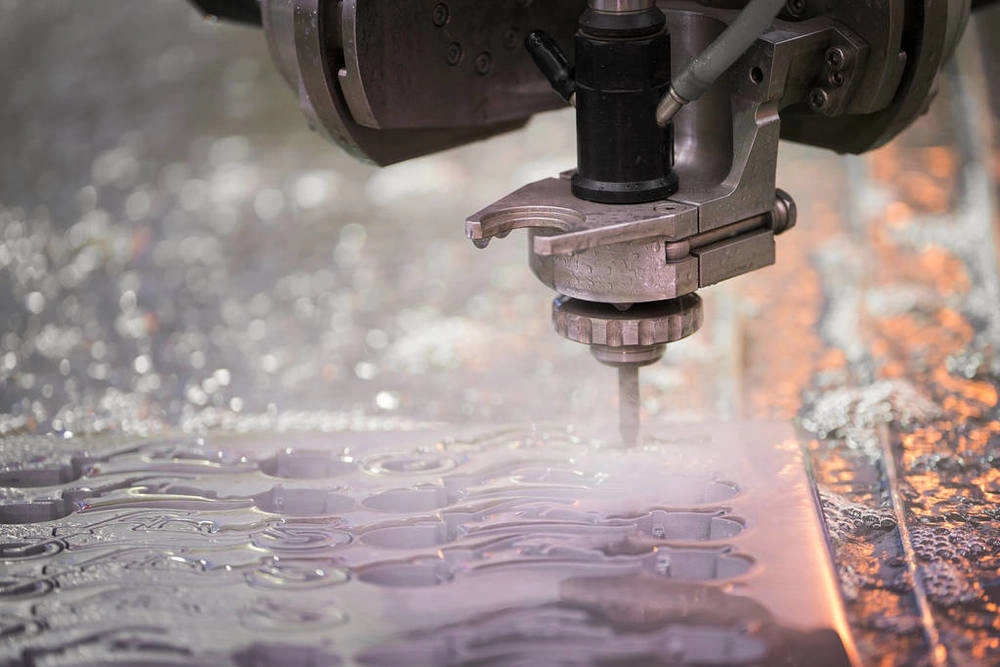
যেকোনো ধাতু কাটে
আপনি যা-ই বলুন না কেন, এই মেশিন তা-ই কাটে।
অ্যালুমিনিয়াম, পিতল এবং তামার মতো নরম ধাতু পরিষ্কারভাবে কাটা যায়। গলে যায় না। কাটার পরে পিছনে কোনো অমসৃণ অংশ বা বুরস (অতিরিক্ত অংশ) থাকে না।
স্টেইনলেস, টাইটানিয়াম, ইনকোনেল এবং টুল স্টিলের মতো শক্ত ধাতু? কোনো সমস্যা নেই। ছয় বা এমনকি দশ ইঞ্চি পর্যন্ত পুরুত্বেও কাজ করে। একই নজল কোনো কিছু পরিবর্তন না করেই পাতলা শিম এবং পুরু প্লেট কাটে।
মহাকাশ বা চিকিৎসা রোবটিক্সের জন্য বিশেষ ধরনের সংকর ধাতু? নিখুঁতভাবে কাজ করে। উপাদানের শংসাপত্র নিয়ে কোনো সমস্যা নেই। এই প্রক্রিয়াটি এর রাসায়নিক গঠন বা কাঠামো পরিবর্তন করে না।
যথার্থতা এবং পুনরাবৃত্তিযোগ্যতা
সহনশীলতা প্লাস বা মাইনাস এক থেকে তিন হাজার ভাগের এক ইঞ্চির মধ্যে রাখুন। একটি পুরু পাতের ক্ষেত্রে এটাই বাস্তব নির্ভুলতা।
কের্ফ—অর্থাৎ কেটে ফেলা উপাদানের প্রস্থ—খুবই ক্ষুদ্র, হয়তো ০.০৩ ইঞ্চি। এর ফলে শিটের উপর অংশগুলোকে খুব কাছাকাছি বসানো যায়। এতে অপচয় উল্লেখযোগ্যভাবে কমে যায়। যখন আপনি টাইটানিয়াম বা ইনকোনেলের মতো দামী ধাতু কাটেন, তখন এই সাশ্রয় দ্রুত বড় অঙ্কে পরিণত হয়।
কোনো অমসৃণতা নেই, কোনো দ্বিতীয় পর্যায়ের ফিনিশিং নেই
মেশিন থেকে বেরোনোর সাথে সাথেই এর কিনারা মসৃণ থাকে। কোনো অমসৃণ অংশ নেই। কোনো এবড়োখেবড়ো রেখা নেই। কোনো খসখসে জায়গা নেই।
এর ফলে ডিবারিংয়ের প্রয়োজন হয় না। এতে গ্রাইন্ডিংয়ের সময় কমে আসে। অনেক ক্ষেত্রেই সেকেন্ডারি মেশিনিং পুরোপুরি বাদ দেওয়া যায়। যন্ত্রাংশটি ওয়াটারজেট থেকে সরাসরি পরবর্তী ধাপে বা অ্যাসেম্বলিতে চলে যায়। এটি প্রকৃত খরচ সাশ্রয়, শুধু কথার কথা নয়।
ওয়াটারজেট কাটিংয়ের জন্য আদর্শ ধাতব উপাদান
এখানে একটি বাস্তবসম্মত বিশ্লেষণ দেওয়া হলো। ভিন্ন ভিন্ন যন্ত্রাংশ, ভিন্ন ভিন্ন ধাতু, কিন্তু যন্ত্রটি একই।
| কম্পোনেন্ট প্রকার | সাধারণ ধাতু | কেন ওয়াটারজেট সেরা |
| কাঠামোগত ফ্রেম এবং ভিত্তি প্লেট | অ্যালুমিনিয়াম, স্টেইনলেস স্টিল | তাপ প্রয়োগ না করেই পুরু পাত কাটা যায়। অংশটি সমতল থাকে। বেঁকে না যাওয়ায় এটি প্রথমবারেই সঠিকভাবে জোড়া লাগে। |
| রোবট বাহু এবং লিঙ্ক | অ্যালুমিনিয়াম, টাইটানিয়াম, কার্বন ফাইবার | পাতলা দেয়ালযুক্ত কাঠামো তাপের প্রতি সংবেদনশীল। ওয়াটারজেট তা পুরোপুরি এড়িয়ে চলে। কোনো বিকৃতি হয় না। কম্পোজিটের স্তরবিচ্ছিন্নতা ঘটে না। |
| গিয়ার ব্ল্যাঙ্কস এবং স্প্রকেটস | শক্ত ইস্পাত, স্টেইনলেস | আপনি আগে থেকেই তাপ-প্রক্রিয়াজাত করা উপাদান কাটতে পারেন। দাঁতগুলো পরিষ্কারভাবে বেরিয়ে আসে। প্রায়শই, আপনি মেশিনিং-পরবর্তী তাপ-প্রক্রিয়াজাতকরণ পুরোপুরি বাদ দিয়ে দেন। |
| ব্র্যাকেট এবং মাউন্টিং প্লেট | বিভিন্ন ধাতু | দ্রুত একটি কাস্টম ব্র্যাকেট প্রয়োজন? কোনো হার্ড টুলিংয়ের প্রয়োজন নেই। লেজার প্রোগ্রামারের জন্য অপেক্ষা করতে হবে না। ফাইলটি লোড করুন, অংশটি কেটে নিন, পাঠিয়ে দিন। |
| তাপ সিঙ্ক এবং ঘের | অ্যালুমিনিয়াম, তামা | এখানে তাপই হলো শত্রু। লেজার ব্যবহার করলে কাটার প্রান্তের তাপ পরিবাহিতা কমে যায়। ওয়াটারজেট উপাদানের বৈশিষ্ট্য অক্ষুণ্ণ রাখে। পৃষ্ঠতল পরিষ্কার থাকে। |
| শিম এবং স্পেসার | স্প্রিং স্টিল, স্টেইনলেস | পুরুত্ব নিয়ন্ত্রণই সবকিছু। শিমের উপর একটি অমসৃণ প্রান্ত থাকলে তা স্তরের বিন্যাসকে নষ্ট করে দেয়। ওয়াটারজেট একটি মসৃণ প্রান্ত তৈরি করে। এতে দ্বিতীয়বার ফাইল করা বা টাম্বলিং করার প্রয়োজন হয় না। |
ধাতু কাটার জন্য ওয়াটারজেট বনাম অন্যান্য কাটিং পদ্ধতি
এখানে সরাসরি তুলনাটি দেওয়া হলো। সেই বিষয়গুলো দেখুন যা কর্মক্ষেত্রে আপনার সিদ্ধান্তকে বাস্তবে প্রভাবিত করে।
| গুণক | ওয়াটারজেট কাটিং (ঘর্ষণকারী) | লেজারের কাটিং | প্লাজমা কাটিং | CNC মিল |
| তাপ প্রভাবিত অঞ্চল | কিছুই না। শূন্য। এই কাটা দাগটি হলো যান্ত্রিক ক্ষয়। | হ্যাঁ। পুরু উপকরণের ক্ষেত্রে এটি তাৎপর্যপূর্ণ। | হ্যাঁ। বৃহৎ তাপ অঞ্চল। ধাতুর বৈশিষ্ট্য পরিবর্তন করে। | সামান্য, কিন্তু যন্ত্রের ঘর্ষণের ফলে স্থানীয়ভাবে কিছু তাপ উৎপন্ন হয়। |
| সর্বোচ্চ বেধ (ইস্পাত) | ১০ ইঞ্চি পর্যন্ত। একই নজল। | পরিষ্কারভাবে কাটার জন্য প্রায় ১ ইঞ্চি। দ্রুত ঝরে পড়ে। | ২ ইঞ্চি পর্যন্ত, কিন্তু এর কিনারা অমসৃণ ও ঢালু হয়ে যায়। | তাত্ত্বিকভাবে সীমাহীন। কিন্তু খাদ্য সরবরাহের হার অত্যন্ত ধীর হয়ে পড়ে। |
| এজ কোয়ালিটি | চমৎকার। মসৃণ। ঝালাইয়ের জন্য প্রস্তুত। | পাতলা গেজের প্লেটে চমৎকার কাজ করে। মোটা প্লেটে ফেললে ঝরে পড়ে। | অমসৃণ। নিচের কিনারে ধাতুমল লেগে আছে। পরিষ্কার করা প্রয়োজন। | চমৎকার। নিখুঁত ফিনিশিং। |
| উপাদান বর্জ্য | নিচু। সরু খাঁজ, ঘন সন্নিবেশ। | কম। একই রকম খাঁজের প্রস্থ। | উঁচু। চওড়া খাঁজ, অমসৃণ বাসা। | মাঝারি থেকে উচ্চ। চিপ অপসারণ উপাদান অপসারণ করে। |
| টুলিং খরচ | কোনো যন্ত্রপাতির প্রয়োজন নেই। সবকিছুর জন্য একই নজল। | কোনো টুলিং নেই। গ্যাস ও লেন্সের ব্যবহার্য সামগ্রী। | কোনো সরঞ্জামের প্রয়োজন নেই। ইলেকট্রোডগুলো ব্যবহারযোগ্য। | উচ্চ। ফিক্সচার, ভাইস, এন্ড মিল, টুল হোল্ডার। |
| গতি (পাতলা ধাতু) | ধীরগতির। ত্বরণ সীমিত। | আরও দ্রুত। শিট মেটালের ক্ষেত্রে খুবই দ্রুত। | আরও দ্রুত। মোটা কাটার জন্য তৎক্ষণাৎ। | ধীর। প্রোগ্রামিং এবং টুলপাথ সময় লাগে। |
| গতি (মোটা ধাতু) | আরও দ্রুত। এটা কাটতেই থাকে। | একটি মোটা প্লেট পরিষ্কারভাবে কাটা যায় না। | মাঝারি। দ্রুত কিন্তু রুক্ষ। | খুব ধীর। স্টেপওভার এবং কাটিং ডেপথ ফিডকে সীমিত করে। |
বিষয়টি স্পষ্ট। পাতলা শিটের ক্ষেত্রে ওয়াটারজেট সবচেয়ে দ্রুতগামী নয়। এক্ষেত্রে লেজারই সেরা। কিন্তু পুরু প্লেট, তাপ-সংবেদনশীল উপাদান এবং টুলিং ছাড়াই নমনীয়তার ক্ষেত্রে ওয়াটারজেটের কোনো প্রকৃত প্রতিদ্বন্দ্বী নেই।
ধাতু-কেন্দ্রিক শিল্পগুলিতে প্রয়োগ
চলুন দেখে নেওয়া যাক এই পদ্ধতিটি আসলে কোথায় ব্যবহৃত হয়। প্রতিটি শিল্পের সমস্যা ভিন্ন। ওয়াটারজেট তার সমাধান করে।
রোবোটিক্স & স্বয়ংক্রিয়তা
একটি রোবট আর্মের কথা ভাবুন। এটিকে দ্রুত নড়াচড়া করতে হবে। এটিকে নিখুঁতভাবে স্থাপন করতে হবে। এর যন্ত্রাংশগুলো হালকা হওয়া প্রয়োজন। এক্ষেত্রে অ্যালুমিনিয়ামই সবচেয়ে উপযুক্ত। কিন্তু পাতলা অ্যালুমিনিয়াম তাপে বেঁকে যায়। লেজার বা প্লাজমা এর গঠনকে বিকৃত করে ফেলবে।
ওয়াটারজেট দিয়ে চ্যাসিস প্লেটগুলো, আর্মের শেষ প্রান্তের টুলিং মাউন্টগুলো এবং প্রিসিশন লিঙ্কগুলো কাটা হয়। তাপ ব্যবহার না করার ফলে যন্ত্রাংশটি সমতল থাকে। আর্মটিও নির্ভুল থাকে।
মহাকাশ
এখানে, উপাদানটি প্রায়শই টাইটানিয়াম বা ইনকোনেল হয়। এগুলো ব্যয়বহুল সংকর ধাতু। প্রতিটি অংশে একটি সার্টিফিকেশন চিহ্ন থাকে। আপনি ধাতুটির বৈশিষ্ট্য পরিবর্তন করতে পারবেন না। এর স্থায়িত্ব একটি নিরাপত্তাজনিত বিষয়।
একটি HAZ (ক্ষতিকর অঞ্চল) আণুবীক্ষণিক কাঠামোগত পরিবর্তন তৈরি করে। এটি একটি ব্যর্থতার কারণ। ওয়াটারজেট কোনো HAZ তৈরি করে না। এর প্রান্তভাগ মূল উপাদানের মতোই পরিষ্কার থাকে। আপনি এর সম্পূর্ণ অংশ জুড়েই প্রত্যয়িত বৈশিষ্ট্যগুলো লাভ করেন।
স্বয়ংচালিত
কাস্টম ব্র্যাকেট। সাসপেনশন কম্পোনেন্ট। গবেষণা ও উন্নয়নের জন্য প্রোটোটাইপ পার্টস। প্রয়োজনটা হলো গতি। জটিল টুলিংয়ের জন্য আপনার হাতে সময় নেই। আপনি লেজার প্রোগ্রামারের জন্য অপেক্ষা করতে চান না।
ক্যাড ফাইলটি লোড করুন। অংশটি কাটুন। পরীক্ষা করুন। ডিজাইন পরিবর্তন করুন। আরেকটি কাটুন। কোনো টুলিং খরচ নেই। তাপজনিত বিকৃতি নেই। স্বল্প পরিমাণে উৎপাদন এবং উন্নয়নমূলক কাজের জন্য এটাই এর সুবিধা।
শিল্প - কারখানার যন্ত্রপাতি
এটা বেশ ভারী জিনিস। ভিত্তি প্লেটগুলো দুই ইঞ্চি পুরু। যন্ত্রাংশের অংশগুলো ছয় ইঞ্চি পুরু স্টিলের পাত দিয়ে তৈরি। মাপজোখের সীমা এখনও নিখুঁত হতে হবে।
প্লাজমা দ্রুত কাটলেও এর ধারটি অমসৃণ ও ঢালু হয়ে যায়। এরপর আপনাকে তা মেশিনিং করতে হবে। ওয়াটারজেট সম্পূর্ণ পুরুত্বে পরিষ্কারভাবে কাটে। এর ধারটি সমকোণ হয়। সহনশীলতা ঠিক থাকে। অংশটি সরাসরি ঝালাই বা সংযোজনের জন্য চলে যায়। এতে একটি সম্পূর্ণ প্রক্রিয়া বেঁচে যায়।
ধাতু কাটার সীমাবদ্ধতা এবং বিবেচ্য বিষয়
কোনো পদ্ধতিই নিখুঁত নয়। ওয়াটারজেটের প্রকৃত সীমাবদ্ধতা রয়েছে। এটি ব্যবহার করার আগে আপনাকে সেগুলো জেনে নিতে হবে।
পাতলা ধাতুতে গতি
সত্যিটা হলো, যদি আপনি এক ইঞ্চির এক-চতুর্থাংশেরও কম পুরু শিট মেটাল কাটেন, তবে লেজার দ্রুততর। ওয়াটারজেটের ত্বরণ সীমিত। ঘর্ষণকারী কণার ধারাটি সম্পূর্ণরূপে সক্রিয় হতে কিছুটা সময় নেয়। অধিক পরিমাণে পাতলা ধাতুর কাজের ক্ষেত্রে, গতির প্রতিযোগিতায় লেজারই জয়ী হয়।
অপারেটিং খরচ
ব্যবহার্য জিনিসপত্রের জন্য আপনাকে অর্থ প্রদান করতে হয়। গার্নেট অ্যাব্রেসিভ বিনামূল্যে পাওয়া যায় না। কাটার সময়ের ওপর নির্ভর করে প্রতি শিফটে এক ব্যাগ অ্যাব্রেসিভ লাগে। নজল এবং মিক্সিং টিউবও ক্ষয় হয়ে যায়। অ্যাব্রেসিভ ধাতুর মতোই এগুলোকেও ক্ষয় করে। এগুলো আপনার খরচের হিসাবের বাস্তব অংশ। এগুলোকে হিসাবে রাখুন।
গুরুত্বপূর্ণ বৈশিষ্ট্যগুলির জন্য সহনশীলতা
ওয়াটারজেট ভালো টলারেন্স বজায় রাখে। কয়েক হাজার ভাগের এক ভাগ কম বা বেশি। কিন্তু একটি বেয়ারিং সিটের জন্য? একটি নিখুঁত ডাওয়েল পিন হোলের জন্য, যেখানে প্রেস ফিট প্রয়োজন? আপনার তখনও সেকেন্ডারি কাজের প্রয়োজন হতে পারে। রিমিং। বোরিং। হয়তো মিলে একটি দ্রুত পাস। জেট পরিষ্কারভাবে কাটে, কিন্তু সবচেয়ে জটিল ইন্টারফেসগুলিতে এটি মেশিনিং করা ফিটের বিকল্প নয়।
সারফেস ফিনিস
ধারটি মসৃণ। কোনো অমসৃণ অংশ নেই। কোনো ধাতুমল নেই। কিন্তু এর ফিনিশটা সাটিন। যদি আপনার আয়নার মতো মসৃণ ফিনিশের প্রয়োজন হয়—যেমন কোনো সিলিং সারফেস বা সৌন্দর্যবর্ধক ধারের জন্য—তবে আপনার কাজ এখানেই শেষ নয়। ওয়াটারজেট আপনাকে এর কাছাকাছি নিয়ে যায়। সেই প্রতিফলক ফিনিশটি পাওয়ার জন্য আপনার আরও একটি দ্বিতীয় প্রক্রিয়ার প্রয়োজন হবে।
ওয়াটারজেটের জন্য ডিজাইন করা ধাতব উপাদানগুলির সর্বোত্তম অনুশীলন
এই প্রক্রিয়ার জন্য বিশেষভাবে যন্ত্রাংশ ডিজাইন করার পদ্ধতি এখানে দেওয়া হলো। এগুলো অনুসরণ করলে আপনার সময় ও অর্থ উভয়ই বাঁচবে।
১. একটির ভেতরে আরেকটি রাখার উপযোগী নকশা
উপকরণের অপচয় ব্যয়বহুল। খাঁজটি সরু, তাই এই সুবিধাটি কাজে লাগান। শিটের উপর অংশগুলো ঘন করে সাজান। সেগুলোকে ঘোরান। আকৃতিগুলো একে অপরের সাথে জুড়ে দিন। মেশিনের তাতে কিছু যায় আসে না। আপনার উপকরণের ব্যবহার বাড়ে। আপনার বাতিল পণ্যের পরিমাণ কমে।
২. ছোট অংশগুলোর জন্য ট্যাবিং ব্যবহার করুন।
আপনি একটা ছোট্ট ওয়াশার কাটলেন। কাজটা শেষ হলো। তারপর সেটা সোজা ট্যাঙ্কের মধ্যে পড়ে গেল। এখন আপনাকে সেটাকে ক্ষয়কারী কাদার মধ্য থেকে তুলে আনতে হচ্ছে। এটা ভালো না।
অংশটিকে শিটের সাথে আটকে রাখার জন্য ছোট ছোট ট্যাব রেখে দিন। এগুলো হলো মাইক্রো-জয়েন্ট। এতে অংশটি স্থির থাকে। কাজ শেষ হলে, আপনি এটি ভেঙে ফেলুন বা ট্যাবগুলো কেটে ফেলুন। ছোট ছোট যন্ত্রাংশের ক্ষেত্রে এটি একটি প্রচলিত পদ্ধতি।
৩. আগে থেকেই উপাদান এবং পুরুত্ব নির্দিষ্ট করুন।
উপকরণ ভেদে মেশিনের সেটিংস সম্পূর্ণ বদলে যায়। অ্যালুমিনিয়াম কম ঘর্ষণে দ্রুত কাটা যায়। শক্ত ইস্পাতের জন্য বেশি গার্নেট এবং ধীরগতির ফিড প্রয়োজন। টাইটানিয়াম তো একেবারেই আলাদা।
আপনার অপারেটরকে স্পষ্টভাবে বলুন আপনি কী ব্যবহার করছেন। অ্যালয়ের গ্রেড। পুরুত্ব। হিট ট্রিটমেন্টের অবস্থা। এটি ঐচ্ছিক নয়। আন্দাজ করলে খারাপ কাটিং বা মিক্সিং টিউব ভেঙে যাওয়ার মতো ঘটনা ঘটে।
৪. সহায়ক কার্যক্রমের পরিকল্পনা
ওয়াটারজেট প্রোফাইল তৈরি করে। এটি ছিদ্র করে না। এটি দশমাংশ পর্যন্ত নির্ভুলভাবে বেয়ারিং ধরে রাখে না।
আপনার প্রিন্টটি দেখুন। যে অংশগুলিতে প্রকৃত মেশিনিং প্রয়োজন, সেগুলি চিহ্নিত করুন। প্যাঁচযুক্ত ছিদ্র? কাটার পরে একটি ট্যাপিং অপারেশনের পরিকল্পনা করুন। সূক্ষ্ম ডাওয়েল পিনের ছিদ্র? স্টক রেখে দিন, তারপর একটি মিলে সেগুলিকে রিম বা বোর করুন। গুরুত্বপূর্ণ ইন্টারফেসগুলির জন্য ওয়াটারজেট হল প্রথম ধাপ, শেষ নয়।
উপসংহার
মূল কথা হলো, আপনি যদি ধাতব যন্ত্রাংশ তৈরি করেন এবং কাটার পর উপাদানটির আচরণ নিয়ে চিন্তিত থাকেন, তবে ওয়াটারজেট কোনো বিশেষায়িত সরঞ্জাম নয়। এটি একটি অপরিহার্য প্রক্রিয়া।
আপনি ধাতুটির মূল বৈশিষ্ট্য অক্ষুণ্ণ রাখেন। কোনো তাপের প্রয়োজন নেই। কোনো শক্ত প্রান্ত নেই। কোনো সূক্ষ্ম ফাটল নেই। আপনি একই মেশিন ব্যবহার করে পাতলা শিম এবং ছয় ইঞ্চি প্লেটে নিখুঁত মাপ বজায় রাখতে পারেন। আপনি টুলিং পরিবর্তন না করেই অ্যালুমিনিয়াম থেকে ইনকোনেলে কাজ করতে পারেন।
এখন, আপনার দোকানের জন্য বাস্তবসম্মত পরামর্শটি হলো: আপনার বর্তমান যন্ত্রাংশগুলো দেখুন। নিজেকে কয়েকটি প্রশ্ন করুন। আপনি কি পাতলা অ্যালুমিনিয়ামের তাপজনিত বিকৃতি নিয়ে হিমশিম খাচ্ছেন? আপনি কি প্লাজমা-কাটা প্রান্ত থেকে ধাতুমল ঘষে পরিষ্কার করছেন? আপনি কি পুরু, শক্ত ইস্পাত কাটতে আদৌ হিমশিম খাচ্ছেন?
এগুলোর কোনোটির উত্তর যদি হ্যাঁ হয়, তাহলে ওয়াটারজেট দিয়ে কাটা একটি নমুনা নিয়ে আসুন। এর প্রান্তের মান পরীক্ষা করুন। এর সমতলতা যাচাই করুন। আনুষঙ্গিক কাজগুলোসহ প্রতিটি যন্ত্রাংশের খরচ হিসাব করে দেখুন। আপনি সম্ভবত দেখবেন যে, আপনার প্রত্যাশার চেয়েও দ্রুত মেশিনটির দাম উঠে আসছে, বিশেষ করে মিশ্র উপাদান, অল্প পরিমাণে উৎপাদন বা পুরু পাতের কাজের ক্ষেত্রে।
নোবেল সম্পর্কে – আপনার সিএনসি মেশিন পার্টনার
আমরা কারা
আমরা উচ্চ-মানের ধাতব যন্ত্রাংশের উপর মনোযোগ দিই। আমাদের গ্রাহকরা রোবট, চিকিৎসা সরঞ্জাম, মহাকাশযানের যন্ত্রাংশ এবং শিল্প যন্ত্রপাতি তৈরি করেন। আমরা ওয়াটারজেট কাটিংয়ের সাথে সম্পূর্ণ সিএনসি মেশিনিংয়ের সমন্বয় করি। আপনি আমাদের কাছে একটি প্রাথমিক ধারণা বা একটি ক্যাড ফাইল নিয়ে আসেন। আমরা আপনাকে তৈরি যন্ত্রাংশ ফেরত পাঠাই। প্রোটোটাইপ হোক বা উৎপাদন—একই প্রক্রিয়া, একই গুণমান।
আমাদের মূল ক্ষমতা
| সামর্থ্য | বিস্তারিত |
| CNC মিল | জটিল জ্যামিতিক গঠন এবং সূক্ষ্ম সহনশীলতার জন্য ৩-অক্ষ, ৪-অক্ষ এবং ৫-অক্ষ মেশিনিং |
| সিএনসি বাঁক | নলাকার উপাদান, শ্যাফট এবং বুশিং-এর জন্য সূক্ষ্ম লেদ মেশিনের কাজ |
| মাধ্যমিক অপারেশন | ড্রিলিং, ট্যাপিং, রিমিং, সারফেস গ্রাইন্ডিং এবং ডিবারিং |
| ফিনিশিং সার্ভিস | [ঐচ্ছিক: অ্যানোডাইজিং, পাউডার কোটিং, প্যাসিভেশন, হিট ট্রিটমেন্ট] যোগ্য অংশীদার নেটওয়ার্কের মাধ্যমে |
| পরিদর্শন এবং মান নিয়ন্ত্রণ | সিএমএম (কোঅর্ডিনেট মেজারিং মেশিন), অপটিক্যাল কম্পারেটর এবং প্রিসিশন গেজ |
আমাদের যোগ্যতা
| সাক্ষ্যদান | ব্যাপ্তি |
| আইএসও 9001: 2015 | আমাদের মৌলিক গুণমান ব্যবস্থা। ধারাবাহিক উৎপাদন। নিরন্তর উন্নয়ন। গ্রাহক সন্তুষ্টি। আমাদের তৈরি সকল ধাতব উপাদান এর আওতাভুক্ত। |
| আইএসও 13485: 2016 | এটি চিকিৎসা সরঞ্জাম, সার্জিক্যাল রোবটিক্স, রোগ নির্ণয়ের যন্ত্রপাতি এবং শরীরে স্থাপনযোগ্য যন্ত্রাংশের জন্য প্রযোজ্য। এর অর্থ হলো, আমরা ঝুঁকি ব্যবস্থাপনা করি, উৎস শনাক্তকরণযোগ্যতা বজায় রাখি এবং নিয়ন্ত্রক বিধি-বিধান মেনে চলি। |
কেন নোবেলের সাথে অংশীদারিত্ব করবেন
আপনি আসলে যা পাবেন তা এখানে দেওয়া হলো।
এক উৎস থেকে সমাধান। ওয়াটারজেট কাটিং। সিএনসি ফিনিশিং। এক ছাদের নিচে। আপনাকে তিনটি ভিন্ন সরবরাহকারী সামলাতে হয় না।
তাপীয় বিকৃতি না হওয়ার নিশ্চয়তা। আমাদের ওয়াটারজেট কোনো HAZ (ক্ষতিকর বা দূষিত অঞ্চল) তৈরি করে না। আমাদের CNC কাজ পুনরায় তা তৈরি করে না। আপনার ধাতব অংশগুলো তাদের মূল বৈশিষ্ট্য বজায় রাখে।
প্রোটোটাইপ থেকে উৎপাদন। দ্রুত পরীক্ষার জন্য স্বল্প পরিমাণে। পূর্ণাঙ্গ উৎপাদনের জন্য অধিক পরিমাণে। উভয় ক্ষেত্রেই গুণমান একই।
উপাদানের নমনীয়তা। আমাদের কাছে অ্যালুমিনিয়াম, স্টেইনলেস স্টিল (৩০৩, ৩০৪, ৩১৬, ১৭-৪), কার্বন স্টিল, টুল স্টিল, পিতল, তামা, টাইটানিয়াম এবং ইনকোনেল রয়েছে। সম্ভবত আপনার প্রয়োজনীয় অ্যালয়টি এখানেই আছে।
দ্রুত মূল্য জানানো হয়। আপনার CAD ফাইল আপলোড করুন। STEP, IGES, DXF, DWG। আমরা ১২ ঘণ্টার মধ্যে মূল্য জানিয়ে দিই। দিনের পর দিন অপেক্ষা করতে হয় না।
এই হলো প্রস্তাব। আপনার প্রিন্টগুলো আমাদের পাঠান। আমরা আপনাকে জানাবো আমরা কী করতে পারি এবং এর খরচ কত।
FAQ
ওয়াটারজেট কি আমার ধাতব অংশটিকে বিকৃত না করে কাটতে পারে?
হ্যাঁ। এই প্রক্রিয়ায় কোনো তাপ ব্যবহার করা হয় না। আপনার অংশটি বেঁকে যাবে না। এর রঙও বদলাবে না। কাটার আগে এর কাঠিন্য এবং দৃঢ়তা যেমন ছিল, ঠিক তেমনই থাকবে। পাতলা অ্যালুমিনিয়াম, প্রি-হার্ডেনড স্টিল এবং তাপের প্রতি বিরূপ প্রতিক্রিয়া দেখায় এমন যেকোনো সংকর ধাতুর ক্ষেত্রে এটি সবচেয়ে বেশি গুরুত্বপূর্ণ।
ধাতব যন্ত্রাংশের জন্য ওয়াটারজেট কাটিং কতটা নির্ভুল?
আমাদের সিস্টেম বেশিরভাগ যন্ত্রাংশে প্লাস বা মাইনাস তিন হাজার ভাগের এক ইঞ্চি পর্যন্ত নির্ভুলতা বজায় রাখে। আরও ছোট উপাদান বা যন্ত্রাংশের ক্ষেত্রে, আমরা সেগুলোকে যত্ন সহকারে ঠিক করি এবং এক হাজার ভাগের এক ভাগ পর্যন্ত নির্ভুলতা অর্জন করতে পারি। আপনার কি এর চেয়েও নিখুঁত নির্ভুলতা প্রয়োজন? যেমন বেয়ারিং বোর বা ডাওয়েল পিন হোল? এই ধরনের কাজের জন্য আমরা সেকেন্ডারি সিএনসি মেশিনিং ব্যবহার করি। ওয়াটারজেট আপনাকে নিখুঁতের কাছাকাছি নিয়ে যায়। আর মিলিং মেশিন কাজটি চূড়ান্ত করে।
ওয়াটারজেট দিয়ে কোন কোন ধাতু কাটা যায় না?
প্রায় কিছুই না। আমরা প্রতিদিন সাধারণ ইঞ্জিনিয়ারিং ধাতু কাটি। স্টিল। স্টেইনলেস। অ্যালুমিনিয়াম। টাইটানিয়াম। ইনকোনেল। পিতল। তামা।
একমাত্র সীমাবদ্ধতা হলো অধাতব বস্তুর সমস্যা। টেম্পার্ড গ্লাস চাপে ভেঙে যায়—কিন্তু সেটা তো ধাতু নয়। সীসার মতো খুব নরম, বিশুদ্ধ ধাতু পরিষ্কারভাবে কাটার পরিবর্তে লেপ্টে যেতে পারে। প্রিন্টে আপনি যা কিছু নির্দিষ্ট করে দেবেন, তার জন্য ওয়াটারজেট কাজ করে।
আপনারা কি ওয়াটারজেট কাটিং এবং সিএনসি ফিনিশিং উভয় পরিষেবাই প্রদান করেন?
হ্যাঁ। নোবেল একটি পূর্ণাঙ্গ সিএনসি শপ। ওয়াটারজেট দিয়ে ব্ল্যাঙ্কটি তৈরি করা হয়। তারপর আমরা সেটিকে মিলিং, টার্নিং, ছিদ্র ড্রিলিং, থ্রেড ট্যাপিং, সূক্ষ্ম বোর রিমিং এবং সারফেস গ্রাইন্ডিং করি। সবকিছু একই ছাদের নিচে করা হয়। এটি গুরুত্বপূর্ণ কারণ কাটা ব্ল্যাঙ্ক এবং মেশিনিং করা অংশগুলো নিখুঁতভাবে সারিবদ্ধ থাকে। ফলে, অমিলের জন্য কার দোষ, তা নিয়ে দুটি ভিন্ন ভেন্ডরকে তর্ক করতে হয় না।
আপনারা কি চিকিৎসা-মানের ধাতব যন্ত্রাংশ (যেমন, সার্জিক্যাল রোবটের জন্য) উৎপাদন করতে পারেন?
হ্যাঁ। আমাদের ISO 13485:2016 সার্টিফিকেশন রয়েছে। এই সার্টিফিকেশনের মাধ্যমে আমরা চিকিৎসা সরঞ্জাম, সার্জিক্যাল রোবোটিক্স, ডায়াগনস্টিক যন্ত্র এবং অর্থোপেডিক সরঞ্জামের যন্ত্রাংশ তৈরি করার যোগ্যতা অর্জন করেছি। আমরা কাঁচামালের লট থেকে শুরু করে আপনার হাতে পৌঁছানো তৈরি যন্ত্রাংশ পর্যন্ত প্রতিটি ধাপের উৎস শনাক্তকরণ ব্যবস্থা বজায় রাখি। কোনো ফাঁক থাকে না।
আপনি অফার প্রোটোটাইপিং পরিষেবা?
হ্যাঁ। ওয়াটারজেট পদ্ধতিতে কোনো হার্ড টুলিংয়ের প্রয়োজন হয় না। কোনো মোল্ড নেই। কোনো ডাই নেই। কোনো ফিক্সচার খরচ নেই। আমরা আপনার ফাইলটি লোড করে পার্টটি কেটে দিই। এর ফলে স্বল্প পরিমাণে প্রোটোটাইপিং সাশ্রয়ী হয়। জটিলতা এবং উপকরণের প্রাপ্যতার ওপর নির্ভর করে, আমরা মাত্র ৫ কার্যদিবসের মধ্যেই প্রোটোটাইপ ধাতব উপাদান সরবরাহ করতে পারি।
আপনাদের কি কোনো ন্যূনতম অর্ডার পরিমাণ (MOQ) আছে?
না। আমরা প্রোটোটাইপিংয়ের জন্য একক যন্ত্রাংশ গ্রহণ করি। আমরা উচ্চ-পরিমাণে উৎপাদনও গ্রহণ করি। ওয়াটারজেট প্রক্রিয়াটি টুলিং-মুক্ত, তাই অল্প পরিমাণে উৎপাদনের জন্য কোনো সেটআপ ফি দিতে হয় না। একটি যন্ত্রাংশ হোক বা দশ হাজার—আমরা উভয়ের জন্যই মূল্য নির্ধারণ করি।







