
ভূমিকা
ইঞ্জিনিয়ার যন্ত্রাংশটির নকশার ড্রয়িংগুলো শেষ করলেন, এবং স্ক্রিনে সেগুলো দেখতে চমৎকার লাগছিল। কিন্তু সমস্যাটা হলো: এই জিনিসটা আসলে তৈরি করা হবে কীভাবে?
দুটি প্রধান পথ আছে। একটি হলো অ্যাডিটিভ। অর্থাৎ র্যাপিড প্রোটোটাইপিং—সরাসরি ডিজিটাল ফাইল থেকে স্তরে স্তরে যন্ত্রাংশ তৈরি করা। অন্যটি হলো ফরমেটিভ। অর্থাৎ প্রচলিত ছাঁচনির্মাণ, যেখানে শক্ত যন্ত্র ব্যবহার করে উপাদানকে আকার দেওয়া হয়। আপাতদৃষ্টিতে এ দুটিকে একই রকম মনে হতে পারে। কিন্তু তা নয়। পার্থক্যগুলো সুদূরপ্রসারী।
আসল কথা হলো, কোনো একটি পদ্ধতিই সার্বিকভাবে সেরা নয়। এটা একটা ফাঁদ। আসল প্রশ্ন হলো, কোন পদ্ধতিটি আপনার নির্দিষ্ট প্রকল্পের জন্য উপযুক্ত। কাজের পরিমাণ গুরুত্বপূর্ণ। সময়সীমা গুরুত্বপূর্ণ। নকশার জটিলতা গুরুত্বপূর্ণ। তবে সবচেয়ে বেশি গুরুত্বপূর্ণ হলো আপনার বাণিজ্যিক লক্ষ্য।
দ্রুত প্রোটোটাইপিং?
প্রথমে র্যাপিড প্রোটোটাইপিং-এর সংজ্ঞা দেওয়া যাক। এটি হলো একগুচ্ছ সংযোজনমূলক প্রক্রিয়া। প্রকৌশলীরা একটি CAD ফাইল দিয়ে কাজ শুরু করেন। মেশিনটি স্তরে স্তরে উপাদান যোগ করে যন্ত্রাংশটি তৈরি করে। কোনো ছাঁচ বা টুলিংয়ের প্রয়োজন হয় না। শুধু ডিজিটাল ডিজাইন এবং মেশিনই যথেষ্ট।
এই ছাতার নিচে বেশ কয়েকটি সাধারণ প্রযুক্তি রয়েছে:
- FDM(ফিউজড ডিপোজিশন মডেলিং)। এটিকে একটি নজলের মাধ্যমে বের হওয়া প্লাস্টিকের ফিলামেন্টের মতো ভাবুন। সহজ, সস্তা এবং সাধারণ মডেল তৈরির জন্য ভালো।
- SLA প্রস্তাব(স্টিরিওলিথোগ্রাফি)। তরল রেজিনকে জমাট বাঁধাতে লেজার ব্যবহার করা হয়। এর পৃষ্ঠতল অনেক মসৃণ হয়। বিস্তারিত বিবরণ আরও স্পষ্ট হয়।
- SLS(সিলেক্টিভ লেজার সিন্টারিং)। একটি লেজার নাইলন পাউডারকে গলিয়ে দেয়। কোনো সহায়ক কাঠামোর প্রয়োজন নেই। মজবুত ও কার্যকরী অংশ।
- ডিএমএলএস/এসএলএম(ডাইরেক্ট মেটাল লেজার সিন্টারিং)। একই ধারণা, কিন্তু ধাতব গুঁড়া দিয়ে। টাইটানিয়াম, অ্যালুমিনিয়াম, স্টেইনলেস স্টিল। ধাতব যন্ত্রাংশের জন্য।
এর মূল বৈশিষ্ট্যগুলোই একে প্রচলিত উৎপাদন পদ্ধতি থেকে আলাদা করে। আপনাকে ছাঁচের জন্য সপ্তাহ ধরে অপেক্ষা করতে হয় না। আপনি সরাসরি ডিজিটাল ফাইল থেকে একটি বাস্তব অংশ তৈরি করেন। ডিজাইন পরিবর্তন হলে, আপনি শুধু আবার প্রিন্ট করেন। এটি পুনরাবৃত্তিমূলক কাজের জন্য আদর্শ—চেষ্টা করুন, ভুল করুন, ঠিক করুন, আবার চেষ্টা করুন।
তাহলে এর প্রয়োগ কোথায়? র্যাপিড প্রোটোটাইপিং সবচেয়ে ভালো কাজ করে ডিজাইন যাচাই, আকার ও মাপ পরীক্ষা, কার্যকারিতা পরীক্ষা এবং অল্প পরিমাণে উৎপাদনের জন্য, যখন আপনার কেবল হাতে গোনা কয়েকটি যন্ত্রাংশ প্রয়োজন হয়। এটি হাজার হাজার ইউনিট তৈরির জন্য নয়। এর মূল উদ্দেশ্য হলো হার্ড টুলিং-এ চূড়ান্ত সিদ্ধান্ত নেওয়ার আগে ডিজাইনটিকে নিখুঁত করে নেওয়া।
প্রচলিত ছাঁচ বলতে কী বোঝায়?
এবার অন্য দিকটা দেখুন। প্রচলিত ছাঁচ হলো শক্ত সরঞ্জাম। ইস্পাত বা অ্যালুমিনিয়াম থেকে যন্ত্রের সাহায্যে ছাঁচটি তৈরি করা হয়। এটি একটি ভৌত, স্থায়ী গহ্বর। একবার তৈরি হয়ে গেলে, এটি অপরিবর্তনীয়।
এই বিভাগের অধীনে সাধারণ প্রক্রিয়াগুলি:
- ইনজেকশন ছাঁচনির্মাণ প্লাস্টিকের জন্য। ব্যাপক উৎপাদনের প্রধান যন্ত্র। গলিত প্লাস্টিক একটি ইস্পাতের গহ্বরে নিক্ষেপ করা হয়, ঠান্ডা করা হয় এবং বের করে দেওয়া হয়।
- ডাই ভোটদান ধাতুর জন্য। গলিত ধাতু একটি ডাই-এর মধ্যে প্রবেশ করানো হয়। দ্রুত, নির্ভুল, অ্যালুমিনিয়াম এবং জিঙ্কের জন্য ভালো।
- সংকোচনের ছাঁচনির্মাণ কম্পোজিটের জন্য। আগে থেকে গরম করা উপাদানকে একটি উত্তপ্ত ছাঁচে চাপ দিয়ে ঢোকানো হয়। থার্মোসেট এবং ফাইবার-শক্তিশালী অংশগুলির জন্য এটি সাধারণ।
- ধাতু ইনজেকশন ছাঁচনির্মাণ (এমআইএম)পাউডার ধাতুবিদ্যাকে একত্রিত করে প্লাস্টিকের ইনজেকশন ছাঁচনির্মাণ জটিল ছোট ধাতব যন্ত্রাংশের জন্য।
এখানকার অর্থনীতি পুরোপুরি পাল্টে যায়। প্রাথমিক খরচ অনেক বেশি। আপনাকে ছাঁচের জন্য টাকা দিতে হয়। স্টিলের দাম আছে। মেশিনিং করতে সময় লাগে। কিন্তু একবার ছাঁচ তৈরি হয়ে গেলে, প্রতি ইউনিটের খরচ প্রায় শূন্যে নেমে আসে। আপনি প্রতিটি মাত্র কয়েক পয়সার বিনিময়ে হাজার হাজার বা লক্ষ লক্ষ যন্ত্রাংশ তৈরি করতে পারেন।
তবে এর একটি অসুবিধাও আছে। ছাঁচ শৃঙ্খলা মেনে চলতে বাধ্য করে। আপনাকে অবশ্যই কিছু নিয়ম মেনে নকশা করতে হবে—যেমন, যন্ত্রাংশটি সহজে বেরিয়ে আসার জন্য ড্রাফট অ্যাঙ্গেল ঠিক রাখা, সিঙ্ক মার্ক এড়ানোর জন্য দেয়ালের পুরুত্ব সমান রাখা এবং গেটের সঠিক অবস্থান। আপনি যেকোনো আকৃতি তৈরি করতে পারবেন না। ছাঁচই নকশা নির্ধারণ করে দেয়।
তাহলে আপনি এটি কখন ব্যবহার করবেন? অধিক পরিমাণে উৎপাদনের জন্য প্রচলিত ছাঁচই সবচেয়ে ভালো। যখন আপনার নিখুঁত মাপ, উৎপাদন-মানের উপকরণ এবং একটি অনুমানযোগ্য ও পুনরাবৃত্তিযোগ্য প্রক্রিয়ার প্রয়োজন হয়, তখন এটিই সেরা পছন্দ। আপনি যদি এক লক্ষ ইউনিট তৈরি করেন, তবে এটাই আপনার পথ। শুরুর দিকের কষ্ট দীর্ঘমেয়াদে সুফল বয়ে আনে।
হেড টু হেড তুলনা
চলুন এই দুটি পদ্ধতিকে পাশাপাশি রাখি। পার্থক্যগুলো সামান্য নয়। এগুলো আপনার প্রতিটি সিদ্ধান্তকে প্রভাবিত করে।
খরচের তালিকা
র্যাপিড প্রোটোটাইপিংয়ের জন্য শুরুতে খুব বেশি খরচ হয় না। আপনাকে মেশিনের সময় এবং উপকরণের জন্য অর্থ প্রদান করতে হয়। কিন্তু প্রতিটি যন্ত্রাংশের দাম প্রায় একই থাকে। এতে উৎপাদন বৃদ্ধির কোনো সুযোগ নেই।
প্রচলিত ছাঁচগুলো শুরুতেই বেশ ব্যয়বহুল। যন্ত্রটি নিজেই দামী। ইস্পাত মেশিনিং করতে সময় ও দক্ষতার প্রয়োজন হয়। কিন্তু একবার তা হয়ে গেলে, প্রতিটি অতিরিক্ত অংশের খরচ নামমাত্র।
সাধারণত ৫০০ থেকে ১,০০০ ইউনিটের মধ্যে উৎপাদন খরচ উঠে আসে। এর নিচে, মোট খরচের দিক থেকে র্যাপিড প্রোটোটাইপিং লাভজনক। এর উপরে, ছাঁচের খরচ দ্রুত উঠে আসে।
লিড টাইম
র্যাপিড প্রোটোটাইপিংয়ের মাধ্যমে আপনি কয়েক ঘণ্টা বা দিনের মধ্যেই ফাইল থেকে যন্ত্রাংশ তৈরি করতে পারেন। টুলমেকারদের জন্য অপেক্ষা করতে হয় না। মোল্ড মেশিনিংয়ের জন্য লাইনে দাঁড়াতে হয় না।
প্রচলিত ছাঁচ তৈরিতে সপ্তাহ বা মাস লেগে যায়। ছাঁচটিকে অবশ্যই ডিজাইন, প্রোগ্রাম, মেশিনিং এবং পরীক্ষা করতে হয়। গুণমানের ঝুঁকি না নিয়ে এই কাজে তাড়াহুড়ো করা যায় না।
ডিজাইনের স্বাধীনতা
এইখানেই র্যাপিড প্রোটোটাইপিংয়ের কোনো তুলনা নেই। ডিজাইনের কোনো সীমাবদ্ধতা নেই। আপনি অভ্যন্তরীণ ল্যাটিস তৈরি করতে পারেন। আপনি এমন চ্যানেল প্রিন্ট করতে পারেন যা মোচড় খায় ও বাঁক নেয়। আন্ডারকাট কোনো ব্যাপারই না। আপনি যা আঁকেন, মেশিন ঠিক তাই তৈরি করে।
প্রচলিত ছাঁচ কঠোর নিয়মকানুন আরোপ করে। ড্রাফট অ্যাঙ্গেল আবশ্যক। দেয়ালের পুরুত্ব অবশ্যই অভিন্ন হতে হবে। আন্ডারকাটের জন্য ব্যয়বহুল সাইড অ্যাকশন বা লিফটারের প্রয়োজন হয়। কী ধরনের আকৃতি তৈরি করা সম্ভব, তা ছাঁচটি নিজেই নির্ধারণ করে দেয়।
বস্তুর বৈশিষ্ট্য
র্যাপিড প্রোটোটাইপিং উপকরণগুলো অনেক উন্নত হয়েছে। কিন্তু এগুলোর এখনও একটি দুর্বলতা রয়েছে। যন্ত্রাংশগুলো অ্যানাইসোট্রপিক—এগুলো স্তর রেখার আড়াআড়ি দিকের চেয়ে বরাবর বেশি শক্তিশালী হয়। স্তরগুলোর আসঞ্জন সবসময়ই একটি সম্ভাব্য ব্যর্থতার কারণ।
প্রচলিত ছাঁচে প্রকৃত উৎপাদন সামগ্রী ব্যবহার করা হয়। এগুলো আইসোট্রপিক। এর শক্তি সব দিকে সমান থাকে। সামগ্রীর সার্টিফিকেশন একটি সাধারণ বিষয়। আপনি ঠিক কী পাচ্ছেন, তা আপনি নিশ্চিতভাবে জানেন।
সারফেস সমাপ্ত এবং সহনশীলতা
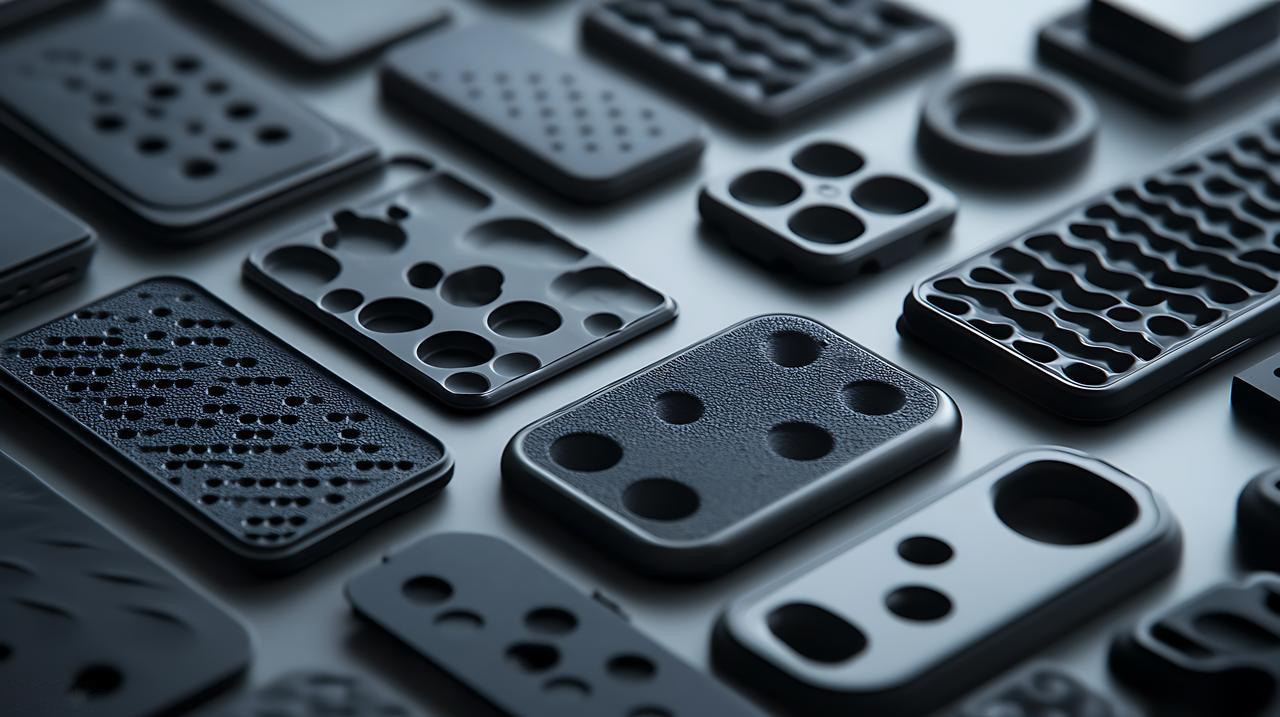
র্যাপিড প্রোটোটাইপিং ভালো পৃষ্ঠতল তৈরি করে। এসএলএ-এর মতো কিছু প্রযুক্তি বেশ মসৃণ হয়। কিন্তু উৎপাদনের উপযোগী মানে পৌঁছানোর জন্য বেশিরভাগ ক্ষেত্রেই ঘষামাজা, পালিশ এবং প্রলেপ দেওয়ার মতো পরবর্তী প্রক্রিয়াকরণের প্রয়োজন হয়। সহনশীলতার মাত্রা যথেষ্ট ভালো, কিন্তু তা মেশিন এবং উপকরণের ওপর নির্ভর করে পরিবর্তিত হয়।
প্রচলিত ছাঁচগুলো টুল থেকে সরাসরি ছাঁচ-উপযোগী পৃষ্ঠতল সরবরাহ করে। এর গঠনবিন্যাস সামঞ্জস্যপূর্ণ হয়। সহনশীলতার সীমা সুনির্দিষ্ট এবং হাজার হাজার চক্র জুড়ে পুনরাবৃত্তিযোগ্য থাকে।
ভলিউম ক্ষমতা
র্যাপিড প্রোটোটাইপিং অল্প পরিমাণে উৎপাদনের জন্য ব্যবহৃত হয়। সাধারণত এক থেকে একশ ইউনিট উৎপাদন করা হয়। একাধিক মেশিন চালিত প্রিন্ট ফার্মের মাধ্যমে হাজার পর্যন্ত উৎপাদন করা সম্ভব। কিন্তু সেটাও বেশ কঠিন।
প্রচলিত ছাঁচের সংখ্যা হাজার থেকে শুরু হয়ে লক্ষ পর্যন্ত হতে পারে। একবার টুলটি তৈরি হয়ে গেলে, উৎপাদনের পরিমাণ কোনো বাধা হয়ে দাঁড়ায় না। যন্ত্রটি কেবল চক্রাকারে চলতেই থাকে।
সুতরাং, মূল কথাটি হলো এই। র্যাপিড প্রোটোটাইপিং হলো একেবারে শুরুর দিকের জন্য—যেমন ডিজাইন অন্বেষণ, প্রাথমিক পরীক্ষা এবং অল্প পরিমাণে উৎপাদনের প্রয়োজন। আর প্রচলিত ছাঁচ হলো শেষের দিকের জন্য—যেমন ব্যাপক উৎপাদন, পুনরাবৃত্তিযোগ্যতা এবং অনুমোদিত উপকরণ। কোনটি ভালো, তা নিয়ে সিদ্ধান্ত নিতে হবে না। বরং, আপনি উন্নয়ন চক্রের কোন পর্যায়ে আছেন, তার উপরই এটি নির্ভর করে।
মধ্যপন্থা: র্যাপিড টুলিং এবং ব্রিজ টুলিং
দুটি চরম পন্থা স্পষ্ট। র্যাপিড প্রোটোটাইপিং পদ্ধতিতে দ্রুত যন্ত্রাংশ পাওয়া যায়, কিন্তু প্রতি ইউনিটের খরচ বেশি থাকে। প্রচলিত ছাঁচে প্রতি ইউনিটের খরচ কম, কিন্তু এর জন্য শুরুতেই প্রচুর অর্থ ও সময় প্রয়োজন হয়। একটি মধ্যবর্তী পথও আছে। বিষয়টি খতিয়ে দেখা যেতে পারে।
এইখানেই র্যাপিড টুলিং এবং ব্রিজ টুলিংয়ের ভূমিকা আসে। এর মূল ধারণাটি খুবই সহজ। একটি পূর্ণাঙ্গ স্টিলের ছাঁচের চেয়ে দ্রুত এবং কম খরচে একটি টুল তৈরি করা হয়। এটি চিরকাল চলবে না। কিন্তু এটি আপনাকে সংকটপূর্ণ পর্যায়টি পার করতে সাহায্য করার জন্য যথেষ্ট সময় ধরে চলে।
প্রচলিত পদ্ধতিগুলো হলো:
অ্যালুমিনিয়ামের ছাঁচ। স্টিলের চেয়ে অ্যালুমিনিয়াম দ্রুত মেশিনিং করা যায়। এটি নরম হওয়ায় টুলের আয়ু কম হয়। কিন্তু এটি দিয়ে ১,০০০ থেকে ১০,০০০ যন্ত্রাংশ তৈরি করা যায়। অনেক পণ্যের ক্ষেত্রে, স্টিলের ছাঁচ তৈরি হওয়ার সময়েই তা বাজারে ছাড়া, বাজার যাচাই করা এবং রাজস্ব আয় করার জন্য এই পরিমাণই যথেষ্ট।
থ্রিডি-প্রিন্টেড ছাঁচ। আপনি সরাসরি ছাঁচের কোর এবং ক্যাভিটি প্রিন্ট করতে পারেন। এটি উচ্চ-চাপের ইনজেকশন মোল্ডিংয়ের জন্য নয়। কিন্তু ইউরেথেন কাস্টিং—অর্থাৎ ভ্যাকুয়াম কাস্টিং—এর জন্য এটি ভালোভাবে কাজ করে। এর সাহায্যে অল্প সংখ্যক পার্টস ভালো ডিটেইলসহ তৈরি করা যায়।
সফট টুলিং। সিলিকন মোল্ড এর একটি উৎকৃষ্ট উদাহরণ। আপনি একটি মাস্টার কাস্ট করেন, একটি সিলিকন নেগেটিভ তৈরি করেন এবং পলিউরেথেন রেজিন ঢালেন। প্রতিটি মোল্ড থেকে ১০ থেকে ৫০টি পার্টস তৈরি করা যায়। খরচ কম। দ্রুত ডেলিভারি।
তাহলে, আপনি এই মধ্যপন্থাটি কখন ব্যবহার করবেন?
বাজার যাচাই একটি গুরুত্বপূর্ণ বিষয়। ডিস্ট্রিবিউটরদের দেখানোর জন্য বা গ্রাহকদের সাথে পরীক্ষা করার জন্য আপনার আসল যন্ত্রাংশ প্রয়োজন। হাজারটা নয়। হয়তো পঞ্চাশটা। স্টিলের জন্য অপেক্ষা না করেই ব্রিজ টুলিং আপনাকে সেই লক্ষ্যে পৌঁছে দেয়।
পাইলট প্রোডাকশন হলো আরেকটি বিষয়। আপনি অ্যাসেম্বলি লাইন চালু করতে, কর্মীদের প্রশিক্ষণ দিতে এবং প্রক্রিয়াটি গুছিয়ে নিতে চান। হার্ড টুলিং তখনো প্রস্তুত থাকে না। ব্রিজ টুলিং এই শূন্যস্থান পূরণ করে।
লঞ্চের আগে মজুদ অত্যন্ত গুরুত্বপূর্ণ। লঞ্চের জন্য আপনার স্টক প্রয়োজন। স্টিলের ছাঁচটি মেশিনিং করা হচ্ছে। আপনি অপেক্ষা করতে পারবেন না। ব্রিজ টুলিং আপনাকে এখনই মজুদ তৈরি করতে এবং পরে প্রোডাকশন টুলে চলে যেতে সাহায্য করে।
এর প্রায়োগিক পরিভাষা হলো উৎপাদনের জন্য র্যাপিড প্রোটোটাইপিং। আপনি দ্রুত টুলিং পদ্ধতি ব্যবহার করে মূলত উৎপাদন-মানের যন্ত্রাংশ তৈরি করছেন, শুধু কম পরিমাণে। এটি একটি রূপান্তর কৌশল। এবং এটি প্রায়শই কোনো পণ্য বাজারে আনার উপযুক্ত সময় পাওয়া বা না পাওয়ার মধ্যে পার্থক্য গড়ে দেয়।
শিল্প-নির্দিষ্ট অ্যাপ্লিকেশন উদাহরণ
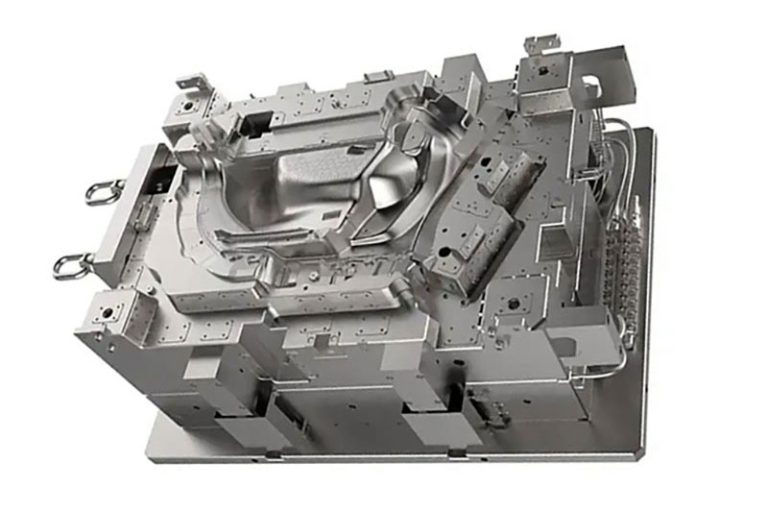
তত্ত্বটি উপকারী। কিন্তু প্রকৃত সিদ্ধান্তগুলো নির্দিষ্ট শিল্পখাতেই কার্যকর হতে দেখা যায়। বিভিন্ন খাত কীভাবে এই পদ্ধতিগুলোর মধ্যে থেকে বেছে নেয়, তা এখানে তুলে ধরা হলো।
মেডিকেল ও স্বাস্থ্যসেবা
| আবেদন | পদ্ধতি | যুক্তিসহ ব্যাখ্যা |
| অস্ত্রোপচার গাইড | দ্রুত প্রোটোটাইপিং | রোগী-নির্দিষ্ট জ্যামিতি। একবার ব্যবহারযোগ্য। কোনো টুলিংয়েরই অর্থ হয় না। |
| কাস্টম হিয়ারিং এইড | দ্রুত প্রোটোটাইপিং | ব্যাপক কাস্টমাইজেশন। প্রতিটি ইউনিট অনন্য। ডিজিটাল ওয়ার্কফ্লো। |
| সিরিঞ্জ, শিশি | প্রচলিত ছাঁচ | অত্যধিক উৎপাদন পরিমাণ। কঠোর সহনশীলতা। জীবাণুমুক্তির আবশ্যকতা। |
| অর্থোপেডিক ইমপ্লান্ট | উভয় | হাড়ের বৃদ্ধির জন্য ল্যাটিস কাঠামোতে একটি সংযোজক প্রয়োজন হয়। অধিক পরিমাণে উৎপাদিত উপাদানগুলোতে এখনও ছাঁচ ব্যবহার করা হয়। |
চিকিৎসা খাত বিভক্ত। রোগী-নির্দিষ্ট ডিভাইসগুলো সংযোজনমূলক হচ্ছে। অন্যদিকে, বিপুল পরিমাণে ব্যবহৃত একবার ব্যবহারযোগ্য সামগ্রীগুলো প্রচলিত ছাঁচেই থাকছে।
স্বয়ংচালিত
| আবেদন | পদ্ধতি | যুক্তিসহ ব্যাখ্যা |
| কনসেপ্ট গাড়ির অভ্যন্তর | দ্রুত প্রোটোটাইপিং | এক বা দুটি ইউনিট। শুধুমাত্র সৌন্দর্যের জন্য। স্থায়িত্বের কোনো প্রয়োজন নেই। |
| প্রোটোটাইপ ইঞ্জিন বন্ধনী | দ্রুত প্রোটোটাইপিং | টুলিং চূড়ান্ত করার আগে কার্যকরী পরীক্ষা। |
| দরজার হাতল, ট্রিম | প্রচলিত ছাঁচ | শ্রেণী A পৃষ্ঠতল প্রয়োজন। অতিবেগুনী রশ্মি প্রতিরোধ ক্ষমতা গুরুত্বপূর্ণ। |
| হুডের নিচের উপাদানসমূহ | প্রচলিত ছাঁচ | উচ্চ ধারণক্ষমতা। তাপীয় চাহিদা। রাসায়নিক প্রতিরোধ ক্ষমতা। |
অটোমোটিভ শিল্পে উৎপাদন প্রক্রিয়ার একেবারে শুরুতে র্যাপিড প্রোটোটাইপিং ব্যবহার করা হয়। কিন্তু উৎপাদনের জন্য ব্যবহৃত যন্ত্রাংশগুলো প্রায় সবসময়ই প্রচলিত ছাঁচে তৈরি হয়। উৎপাদনের পরিমাণ এতটাই বেশি যে অন্য কোনো পদ্ধতির যৌক্তিকতা নেই।
মহাকাশ ও প্রতিরক্ষা
| আবেদন | পদ্ধতি | যুক্তিসহ ব্যাখ্যা |
| ঐতিহ্যবাহী বিমানের যন্ত্রাংশ | দ্রুত প্রোটোটাইপিং | প্রচলিত যন্ত্রপাতি এখন অচল। চাহিদা কম। অ্যাডিটিভ এই শূন্যস্থান পূরণ করে। |
| বিনিয়োগ ঢালাই প্যাটার্ন | দ্রুত প্রোটোটাইপিং | টারবাইন ব্লেডের জটিল শীতলীকরণ প্রণালী। মুদ্রিত নকশা জ্যামিতিক আকৃতি তৈরিতে সাহায্য করে। |
| অভ্যন্তরীণ উপাদান | প্রচলিত ছাঁচ | কঠোর দাহ্যতা সনদপত্র। উপকরণ অবশ্যই যোগ্যতাসম্পন্ন হতে হবে। |
মহাকাশ শিল্প একটি রক্ষণশীল শিল্প। সার্টিফিকেশনই এখানে সিদ্ধান্তকে চালিত করে। কিন্তু পুরোনো প্রযুক্তির সমর্থন এবং জটিল জ্যামিতিক গঠনের ক্ষেত্রে র্যাপিড প্রোটোটাইপিং একটি শক্তিশালী অবস্থান তৈরি করেছে।
ভোক্তা ইলেকট্রনিক্স
| আবেদন | পদ্ধতি | যুক্তিসহ ব্যাখ্যা |
| প্রোটোটাইপ কেস | দ্রুত প্রোটোটাইপিং | আর্গোনমিক পরীক্ষা। বাহ্যিক রূপ ও অনুভূতির মাধ্যমে যাচাইকরণ। |
| উৎপাদন শুরু করুন | র্যাপিড টুলিং | দ্রুত বাজারে আনা। হার্ড টুলিং শেষ হওয়ার আগেই ব্রিজ টুলিং ইনভেন্টরি প্রস্তুত করে রাখে। |
| কাঠামোগত বন্ধনী | প্রচলিত ছাঁচ | শক্তির প্রয়োজনীয়তা। ইএমআই শিল্ডিংয়ের প্রয়োজনীয়তা। |
| জলরোধী ঘের | প্রচলিত ছাঁচ | ১০০ মাইক্রনেরও কম সহনশীলতা। সিলগুলোকে অবশ্যই ধারাবাহিকভাবে কাজ করতে হবে। |
ভোক্তা ইলেকট্রনিক্স শিল্পের মূল ভিত্তি হলো গতি। এখানে ব্রিজ টুলিং একটি সাধারণ বিষয়। আপনি যদি একটি ফোন কেস বাজারে আনতে চান, তবে স্টিলের জন্য মাস মাস অপেক্ষা করতে পারবেন না।
ভারী যন্ত্রপাতি ও শিল্প
| আবেদন | পদ্ধতি | যুক্তিসহ ব্যাখ্যা |
| অ্যাসেম্বলি জিগ, ফিক্সচার | দ্রুত প্রোটোটাইপিং | চাহিদা অনুযায়ী। দ্রুত ডেলিভারি। চাপমুক্ত। |
| হাইড্রোলিক বহুগুণ | উভয় | জটিল অভ্যন্তরীণ চ্যানেলগুলো সংযোজনমূলক হয়। প্রমিত নকশাগুলো যন্ত্রে বা ছাঁচে তৈরি করাই থাকে। |
| বড় সরঞ্জাম প্যানেল | প্রচলিত ছাঁচ | আকারই খরচ নির্ধারণ করে। অধিক পরিমাণে ব্যবহারের ফলেই টুলটির প্রয়োজনীয়তা প্রমাণিত হয়। |
শিল্প যন্ত্রপাতিতে উভয় পদ্ধতিই ব্যবহৃত হয়। দ্রুত প্রোটোটাইপিংয়ের জন্য জিগ ও ফিক্সচার অত্যন্ত উপযোগী। জ্যামিতিক কারণে ভিন্ন কিছু প্রয়োজন না হলে, উৎপাদনের যন্ত্রাংশগুলো প্রচলিত পদ্ধতিই অনুসরণ করে।
এই ধারাটি সুসংগত। প্রাথমিক পর্যায়ে র্যাপিড প্রোটোটাইপিং এবং র্যাপিড টুলিং-এর প্রাধান্য থাকে—যেমন প্রোটোটাইপ, রোগী-নির্দিষ্ট যন্ত্রাংশ এবং কম চাহিদার পুরোনো যন্ত্রাংশের জন্য সাপোর্ট। যখন উৎপাদনের পরিমাণ, সার্টিফিকেশন বা পৃষ্ঠতলের মসৃণতা প্রধান চালিকাশক্তি হয়ে ওঠে, তখন প্রচলিত ছাঁচের ব্যবহার শুরু হয়। মাঝামাঝি পন্থা, অর্থাৎ ব্রিজ টুলিং, প্রায়শই পণ্য বাজারে আনার ক্ষেত্রে একটি বুদ্ধিদীপ্ত পদক্ষেপ, যখন গুণমানের মতোই গতিও সমান গুরুত্বপূর্ণ।
সিদ্ধান্ত কাঠামো: কীভাবে নির্বাচন করবেন
তিনটি গুরুত্বপূর্ণ প্রশ্ন
এখান থেকে শুরু করুন। এই তিনটি প্রশ্ন আপনাকে সঠিক পথের দিকে চালিত করবে।
আপনার প্রয়োজনীয় পরিমাণ কত?
এটাই সবচেয়ে বড় চালিকাশক্তি।
১০০ ইউনিটের কম হলে র্যাপিড প্রোটোটাইপিং করুন। এই পরিমাণে টুলিংয়ের খরচ যুক্তিসঙ্গত নয়। হিসাবটা মেলে না।
১০০ থেকে ৫,০০০ ইউনিটের মধ্যে? আপনি একটি ধূসর অঞ্চলে আছেন। এখানেই র্যাপিড টুলিং এবং ব্রিজ টুলিংয়ের ব্যবহার দেখা যায়। অ্যালুমিনিয়ামের ছাঁচ। সিলিকনের ছাঁচ। থ্রিডি-প্রিন্টেড টুল। সংখ্যাগুলোই নির্দিষ্ট কর্মপন্থা নির্ধারণ করে।
৫,০০০ ইউনিটের বেশি হলে প্রচলিত ছাঁচ ব্যবহার করা যুক্তিযুক্ত হয়ে ওঠে। প্রাথমিক খরচটা যথেষ্ট পরিমাণে ভাগ হয়ে যায়। ফলে ইউনিটপ্রতি সাশ্রয় বাস্তবে রূপ নেয়।
জ্যামিতিটি কি পরিবর্তনযোগ্য?
কিছু আকৃতি প্রচলিত ছাঁচ দিয়ে তৈরি করা যায় না।
পেঁচানো অভ্যন্তরীণ নালীগুলোর কথা ভাবুন। এমন তীব্র নিম্নচাপ, যার জন্য জটিল পার্শ্ব ক্রিয়ার প্রয়োজন হবে। হাড়ের বৃদ্ধির জন্য জৈব জালিকা। এই জ্যামিতিক গঠনগুলো আপনাকে হয়তো অধিক পরিমাণে উৎপাদনের ক্ষেত্রেও অ্যাডিটিভ ম্যানুফ্যাকচারিং ব্যবহার করতে বাধ্য করবে। যন্ত্রটি তৈরি করা হয়তো খুব জটিল বা অসম্ভব হয়ে পড়বে। র্যাপিড প্রোটোটাইপিং তখন শুধু প্রোটোটাইপ পদ্ধতি নয়, বরং উৎপাদন পদ্ধতিতে পরিণত হবে।
আপনার উপাদানের প্রয়োজনীয়তাগুলি কী কী?
উপকরণ গুরুত্বপূর্ণ। এখানেই প্রচলিত ছাঁচগুলোর একটি বড় সুবিধা রয়েছে।
প্রত্যয়িত অগ্নি-প্রতিরোধ রেটিং প্রয়োজন? জৈব-সামঞ্জস্যতার নথিপত্র? সম্পূর্ণ শনাক্তযোগ্যতাসহ নির্দিষ্ট যান্ত্রিক বৈশিষ্ট্য? প্রচলিত ছাঁচে এমন উপকরণ ব্যবহার করা হয় যা যোগ্যতাসম্পন্ন, পরীক্ষিত এবং প্রত্যয়িত। এই প্রক্রিয়াটি যাচাইকৃত।
দ্রুত প্রোটোটাইপিং উপকরণগুলোর উন্নতি হচ্ছে। কিন্তু গুরুত্বপূর্ণ অ্যাপ্লিকেশনগুলোর ক্ষেত্রে সার্টিফিকেশন এবং সামঞ্জস্যের দিক থেকে এগুলো এখনও পিছিয়ে আছে।
এড়ানোর জন্য সাধারণ ভুল
এখানেই মানুষ ভুল করে। এগুলো থেকে শিক্ষা নিন।
খুব তাড়াতাড়ি টুলিং করা। ডিজাইন যাচাই করার আগেই আপনি স্টিলের ছাঁচ তৈরির সিদ্ধান্ত নিয়ে ফেলেন। তারপর আপনি একটি ত্রুটি খুঁজে পান। এখন আপনি একটি দামী টুল নিয়ে ফেঁসে গেছেন, যেটির পরিবর্তন বা প্রতিস্থাপন প্রয়োজন। আগে যাচাই করুন। তারপর টুল তৈরি করুন।
অধিক পরিমাণে উৎপাদনের জন্য র্যাপিড প্রোটোটাইপিং ব্যবহার করুন। আপনি এর গতিতে অভ্যস্ত হয়ে যান। আপনি থ্রিডি প্রিন্টার থেকে যন্ত্রাংশ অর্ডার করতেই থাকেন। কিন্তু আপনি কখনোই প্রতি-ইউনিট খরচ বিশ্লেষণ করেন না। এক হাজার ইউনিট উৎপাদনেই আপনার খরচ একটি ছাঁচের দামের চেয়ে বেশি হয়ে যায়। ব্রেক-ইভেন পয়েন্টটি জানুন।
স্কেল বিবেচনা না করে থ্রিডি প্রিন্টিংয়ের জন্য ডিজাইন করা। আপনি অ্যাডিটিভ ম্যানুফ্যাকচারিংয়ের জন্য অপটিমাইজ করেন। জটিল অভ্যন্তরীণ কাঠামো। কোনো ড্রাফট অ্যাঙ্গেল নেই। এরপর উৎপাদনের পরিমাণ বাড়ে। আপনাকে মোল্ডিংয়ে যেতে হবে। অংশটি আর মোল্ড করার যোগ্য থাকে না। আপনাকে একেবারে গোড়া থেকে নতুন করে ডিজাইন করতে হয়। সবসময় জিজ্ঞাসা করুন: যদি এটি ব্যাপক পরিমাণে উৎপাদন করা হয়, তাহলে কী হবে?
প্রচলিত ছাঁচের জন্য প্রয়োজনীয় সময়কে কম করে অনুমান করা হয়। স্টিলের ছাঁচ তৈরি করতে কয়েক সপ্তাহ বা মাস লেগে যায়। অনেকেই এই বিষয়টি ভুলে যান। তাঁরা টুল তৈরির বিষয়টি বিবেচনা না করেই পণ্য বাজারে আনার একটি তারিখ ঠিক করে ফেলেন। তারপর তাঁদেরকে তাড়াহুড়ো করতে হয়। এই সমস্যার সমাধানের জন্যই ব্রিজ টুলিং রয়েছে, কিন্তু তার জন্য পরিকল্পনা করতে হবে।
সিদ্ধান্ত গ্রহণের কাঠামোটি গঠনে সরল হলেও বাস্তবায়ন করা কঠিন। আয়তন নিয়ে প্রশ্ন করুন। জ্যামিতি নিয়ে প্রশ্ন করুন। উপাদান নিয়ে প্রশ্ন করুন। তারপর আপনার পথ বেছে নিন এবং সাধারণ ফাঁদগুলোর ব্যাপারে সতর্ক থাকুন। এভাবেই আপনি অর্থ ও সময়ের অপচয় এড়াতে পারবেন।
নোবেল সম্পর্কে — আপনার বিশ্বস্ত সঙ্গী যথার্থ উত্পাদন
নোবেল কারা এবং আমরা কী করি, সে সম্পর্কে আমি সরাসরি বলছি। আপনার একটি ডিজাইন আছে। আপনি সেটি তৈরি করাতে চান। প্রোটোটাইপ থেকে উৎপাদন পর্যন্ত পথ খুব কমই সরল হয়। সেই পথে আপনাকে সঙ্গ দিতেই আমরা আছি।
আমরা কারা
নোবেল একটি সিএনসি মেশিনিং এবং নির্ভুল উৎপাদনকারী প্রতিষ্ঠান। কিন্তু এই বর্ণনাটি মূল বিষয়টিকে তুলে ধরে না। একটি থ্রিডি প্রিন্টিং ব্যুরো যারা শুধু প্রোটোটাইপ তৈরি করে, বা একটি উচ্চ-উৎপাদনশীল মোল্ডিং হাউস যারা শুধু প্রোডাকশন চালায়, তাদের থেকে আমরা মাঝামাঝি অবস্থানে আছি। আমরা উভয় প্রান্ত এবং এর মধ্যবর্তী সবকিছুই সামলাই। ইঞ্জিনিয়াররা আমাদের কাছে আসেন। প্রোডাক্ট ডিজাইনাররা আমাদের উপর নির্ভর করেন। মেডিকেল ডিভাইস উদ্ভাবকরা আমাদের বিশ্বাস করেন। আমরা আপনাকে প্রথম কনসেপ্ট পার্ট থেকে শুরু করে সম্পূর্ণ প্রোডাকশন পর্যন্ত—এবং র্যাপিড টুলিং-এর সেই গুরুত্বপূর্ণ পর্যায় পর্যন্ত সমর্থন করি, যা বেশিরভাগ প্রতিষ্ঠানই উপেক্ষা করে।
আমাদের মূল ক্ষমতা
| সামর্থ্য | বিস্তারিত |
| সিএনসি মেশিন | ৩-অক্ষ, ৪-অক্ষ এবং ৫-অক্ষ মিলিং; সিএনসি টার্নিংসুইস-শৈলীর মেশিনিং |
| প্রক্রিয়াজাত উপকরণ | ইঞ্জিনিয়ারিং প্লাস্টিক (এবিএস, পিক, আলটেম, নাইলন), অ্যালুমিনিয়াম, স্টেইনলেস স্টিল, টাইটানিয়াম, পিতল, বিশেষ সংকর ধাতু |
| র্যাপিড টুলিং | সেতু উৎপাদনের জন্য অ্যালুমিনিয়াম এবং নরম ইস্পাতের ছাঁচ—১,০০০ থেকে ১০,০০০ ইউনিট |
| প্রোটোটাইপিং | কার্যকরী পরীক্ষা এবং নকশা যাচাইয়ের জন্য উচ্চ-নির্ভুল যন্ত্রে তৈরি প্রোটোটাইপ |
| উৎপাদন ভলিউম | স্বল্প থেকে মাঝারি পরিমাণে—৫০ থেকে ৫০,০০০+ ইউনিট—ধারাবাহিক পুনরাবৃত্তিযোগ্যতা সহ। |
মান শংসাপত্র
আমাদের কাছে গুণমান কোনো আনুষ্ঠানিকতা নয়। এটিই ভিত্তি।
আইএসও ৯০০১:২০১৫ — এটাই ভিত্তি। সামঞ্জস্যপূর্ণ প্রক্রিয়া। নিরন্তর উন্নয়ন। সকল শিল্পে গ্রাহক সন্তুষ্টি।
ISO 13485:2016 — এটি একটি চিকিৎসা সংক্রান্ত মান। আরও কঠোর। আরও চাহিদাপূর্ণ। এর অর্থ হলো আমরা যাচাইকৃত প্রক্রিয়া অনুসরণ করি। আমরা সম্পূর্ণ উৎস শনাক্তকরণযোগ্যতা বজায় রাখি। আমরা ঝুঁকি ব্যবস্থাপনা করি। চিকিৎসা সরঞ্জাম প্রস্তুতকারী সংস্থাগুলোর জন্য, এই সার্টিফিকেশন আপনার সরবরাহকারী যোগ্যতা যাচাইয়ের সময়সীমা কমিয়ে দেয়। এটি আপনাকে এই আস্থা দেয় যে আপনার নিয়ন্ত্রক প্রয়োজনীয়তাগুলো পূরণ করা হচ্ছে।
নোবেল-এর সাথে অংশীদারিত্ব কেন করবেন?
প্রক্রিয়া জুড়ে প্রযুক্তিগত দক্ষতা
আমরা শুধু মেশিন চালাই না। কোন প্রক্রিয়াটি আপনার জন্য যুক্তিযুক্ত, তা নির্ধারণ করতে আমরা আপনাকে সাহায্য করি। আমাদের প্রকৌশলীরা আপনার ডিজাইন পর্যালোচনা করেন। আমরা উৎপাদনযোগ্যতার ঝুঁকিগুলো চিহ্নিত করি। আপনার কাজের পরিমাণ, সময়সীমা এবং উপকরণের চাহিদার উপর ভিত্তি করে আমরা সবচেয়ে সাশ্রয়ী পথের সুপারিশ করি। আপনি একজন অংশীদার পান, কোনো সরবরাহকারী নয়।
প্রোটোটাইপ থেকে উৎপাদনে নির্বিঘ্ন রূপান্তর
কিছু প্রতিষ্ঠান প্রোটোটাইপ তৈরিতে দারুণ পারদর্শী। কিন্তু উৎপাদন বড় পরিসরে নিয়ে গেলে তারা হিমশিম খায়। অন্যরা উৎপাদন সামলালেও ছোট পরিসরে কাজ করতে চায় না। আমরা দুটোই করি। যে ইঞ্জিনিয়ারিং টিম আপনার প্রথম পাঁচটি প্রোটোটাইপ তৈরি করে দেয়, সেই টিমই আপনার প্রথম ৫০,০০০ প্রোডাকশন ইউনিট পর্যন্ত উৎপাদন বাড়ানোর জন্য প্রস্তুত থাকে। কোনো হস্তান্তরের ঝামেলা নেই। কোনো অপ্রত্যাশিত ঘটনাও ঘটে না।
চিকিৎসা-মানের গুণমানের মানদণ্ড
আমাদের ISO 13485:2016 সার্টিফিকেশনটি শুধু দেওয়ালে ঝোলানো একটি ব্যাজ নয়। এর অর্থ হলো, আমাদের কার্যপ্রক্রিয়াগুলো যাচাইকৃত। আমাদের উপকরণগুলোর উৎস খুঁজে বের করা সম্ভব। আমাদের গুণমানের রেকর্ডগুলো নথিভুক্ত। আমাদের পরিবর্তন নিয়ন্ত্রণ ব্যবস্থা অত্যন্ত কঠোর। চিকিৎসা সরঞ্জাম প্রস্তুতকারী সংস্থাগুলোর জন্য এটি অত্যন্ত গুরুত্বপূর্ণ। এর মানে হলো, আপনি একজন সরবরাহকারীকে যোগ্য হিসেবে যাচাই করতে কম সময় ব্যয় করেন এবং নিয়ন্ত্রক সংস্থার কাছে জমা দেওয়ার দিকে বেশি মনোযোগ দিতে পারেন।
কোনো আপোস ছাড়াই দ্রুত কাজ সম্পন্ন করা
আমরা অত্যাধুনিক সিএনসি সরঞ্জামকে দক্ষ কর্মপ্রবাহের সাথে সমন্বয় করি। এর ফলে আমাদের কাজের সময়সীমা অ্যাডিটিভ প্রোটোটাইপিং এবং প্রচলিত উৎপাদন পদ্ধতির মাঝামাঝি থাকে। কয়েক দিনের মধ্যে মেশিনে তৈরি প্রোটোটাইপ প্রয়োজন? আমরা তা করে থাকি। কয়েক সপ্তাহের মধ্যে অ্যালুমিনিয়ামের টুলিং প্রয়োজন? সেটাও আমরা করে দিই। দ্রুততার জন্য নির্ভুলতার সাথে কোনো আপোস করা হয় না।
ক্রমাগত উন্নতির প্রতিশ্রুতি
আমরা ক্রমাগত বিনিয়োগ করি। নতুন যন্ত্রপাতি। কর্মী প্রশিক্ষণ। প্রক্রিয়া স্বয়ংক্রিয়করণ। আপনার পণ্যের চাহিদা যত বাড়তে থাকে, আমাদের সক্ষমতাও তত বিকশিত হয়।
শিল্প আমরা পরিবেশন করা
| শিল্প | সাধারণ যন্ত্রাংশ |
| চিকিৎসা ও অর্থোপেডিক | অস্ত্রোপচারের যন্ত্রপাতি, ইমপ্লান্ট ট্রায়াল, কাস্টম টুলিং, ক্লাস I/II ডিভাইসের উপাদান |
| স্বয়ংচালিত | কার্যকরী প্রোটোটাইপ, জিগ ও ফিক্সচার, স্বল্প-পরিমাণে উৎপাদিত যন্ত্রাংশ |
| ভোক্তা ইলেকট্রনিক্স | ঘের, হিট সিঙ্ক, নির্ভুল বন্ধনী |
| শিল্প - কারখানার যন্ত্রপাতি | হাইড্রোলিক উপাদান, মেশিনের যন্ত্রাংশ, অ্যাসেম্বলি টুলিং |
আপনার CAD ফাইলগুলো আমাদের পাঠান। আপনার প্রকল্প সম্পর্কে আমাদের জানান। আমাদের প্রকৌশলীরা সেগুলো পর্যালোচনা করে আপনার লক্ষ্য অনুযায়ী উৎপাদন সংক্রান্ত পরামর্শ দেবেন। আপনি প্রস্তুত হলেই আমরা প্রস্তুত।
FAQ
আমি কি চূড়ান্ত উৎপাদনের জন্য থ্রিডি প্রিন্টেড যন্ত্রাংশ ব্যবহার করতে পারি?
হ্যাঁ, নির্দিষ্ট কিছু ক্ষেত্রে। যেমন—স্বল্প পরিমাণে উৎপাদন, রোগী-নির্দিষ্ট ইমপ্লান্ট এবং জটিল জ্যামিতিক গঠন যা ছাঁচে ফেলা যায় না। কিন্তু অধিক পরিমাণে উৎপাদন বা অনুমোদিত উপকরণের ক্ষেত্রে, প্রচলিত ছাঁচ পদ্ধতিই এখনও আদর্শ।
র্যাপিড টুলিং কি প্রচলিত টুলিংয়ের মতোই ভালো?
এর নির্দিষ্ট উদ্দেশ্যের জন্য, হ্যাঁ। অ্যালুমিনিয়ামের ছাঁচ দিয়ে ১,০০০–১০,০০০ বার ব্যবহারের পরেও ভালো যন্ত্রাংশ পাওয়া যায়। এগুলো স্টিলের মতো দীর্ঘস্থায়ী হবে না, কিন্তু এগুলোর দাম কম এবং দ্রুত মেশিনিং করা যায়। এটা খারাপ কিছু নয়—শুধু ভিন্ন। উৎপাদনের পরিমাণের সাথে টুলটি মিলিয়ে নিন।
অ্যালুমিনিয়ামের ছাঁচ এবং স্টিলের ছাঁচের জন্য প্রয়োজনীয় সময় কত?
অ্যালুমিনিয়ামের ছাঁচ তৈরি করতে সাধারণত ২-৪ সপ্তাহ সময় লাগে। স্টিলের ছাঁচ তৈরি করতে ৮-১৬ সপ্তাহ সময় লাগে। এই পার্থক্যের কারণ হলো মেশিনিংয়ের সময় এবং তাপ প্রক্রিয়াকরণ। সেই অনুযায়ী পরিকল্পনা করুন।
কোনটি বেশি পরিবেশবান্ধব?
এর কোনো সহজ উত্তর নেই। অ্যাডিটিভ ম্যানুফ্যাকচারিং পদ্ধতিতে প্রতিটি যন্ত্রাংশে বেশি শক্তি ব্যবহৃত হয়, কিন্তু এতে বর্জ্য কম উৎপন্ন হয়। অন্যদিকে, বেশি পরিমাণে উৎপাদনের ক্ষেত্রে মোল্ডিং পদ্ধতিতে প্রতিটি যন্ত্রাংশে খুব কম বর্জ্য উৎপন্ন হয়, কিন্তু এতে টুলের অন্তর্নিহিত শক্তি থাকে। সবচেয়ে পরিবেশবান্ধব বিকল্প হলো সেটি, যেখানে উৎপাদনের পরিমাণ এবং পদ্ধতির মধ্যে সামঞ্জস্য থাকে—অতিরিক্ত উৎপাদন বা প্রয়োজনের চেয়ে বেশি টুল ব্যবহার করা, উভয় ক্ষেত্রেই অপচয়মূলক।







