
ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং কী?
ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং বৈদ্যুতিক স্ফুলিঙ্গের সাহায্যে ধাতুকে আকার দেয়। প্রচলিত মেশিনিং পদ্ধতিতে যন্ত্রপাতি ব্যবহার করে বস্তু কাটা হয়। উভয় পদ্ধতিরই নিজস্ব সুবিধা রয়েছে। ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং খুব শক্ত, পরিবাহী ধাতুর উপর কাজ করে। এটি উচ্চ নির্ভুলতা এবং মসৃণ পৃষ্ঠসহ জটিল আকার তৈরি করে। প্রচলিত মেশিনিং দ্রুততর এবং এটি আরও বেশি ধরনের উপাদানের উপর কাজ করে। এটি অপরিবাহী উপাদানও কাটতে পারে। কিন্তু শক্ত ধাতু এবং ক্ষুদ্র বিবরণের ক্ষেত্রে এটি সমস্যার সম্মুখীন হতে পারে। নির্ভুলতা, উপকরণ, খরচ, গতি এবং ব্যবহারের পার্থক্যগুলো বোঝা আপনাকে আপনার প্রকল্পগুলো আরও দক্ষতার সাথে এবং সাশ্রয়ীভাবে সম্পন্ন করতে সাহায্য করবে।
কী Takeaways
- ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং (ইডিএম) স্পার্কের সাহায্যে কঠিন ধাতুকে আকার দেয়। এটি বিদ্যুৎ ব্যবহার করে এবং ধাতুকে স্পর্শ করে না। ইডিএম অত্যন্ত নির্ভুল এবং শুধুমাত্র বিদ্যুৎ পরিবাহী ধাতুর উপরেই কাজ করে।
- প্রচলিত মেশিনিং পদ্ধতিতে ধারালো যন্ত্র ব্যবহার করে বিভিন্ন বস্তু কাটা হয়। এর মাধ্যমে প্লাস্টিক ও ধাতুকে আকার দেওয়া যায়। সরল আকৃতি বা বড় যন্ত্রাংশের ক্ষেত্রে এটি দ্রুততর।
- জটিল আকৃতি এবং সূক্ষ্ম বিবরণ তৈরির জন্য ইডিএম খুবই কার্যকর। এটি মসৃণ পৃষ্ঠতলও তৈরি করে। কিন্তু সাধারণ মেশিনিংয়ের চেয়ে ইডিএম-এ খরচ বেশি এবং সময়ও বেশি লাগে।
- প্রচলিত মেশিনিং অনেক কাজ করতে পারে এবং বড় প্রকল্পে অর্থ সাশ্রয় করতে পারে। কিন্তু খুব শক্ত ধাতু এবং সূক্ষ্ম খুঁটিনাটি বিষয়ে এটি সমস্যায় পড়ে।
- উপাদান, আকৃতি এবং প্রয়োজনীয় নির্ভুলতার মাত্রার ওপর ভিত্তি করে আপনার একটি পদ্ধতি বেছে নেওয়া উচিত। আপনার কতগুলো যন্ত্রাংশ প্রয়োজন এবং আপনার বাজেটও বিবেচনা করুন।
মূল পার্থক্য
তুলনামূলক তালিকা
| দৃষ্টিভঙ্গি | বৈদ্যুতিক ডিসচার্জ মেশিনিং (EDM) | ঐতিহ্যগত যন্ত্র |
| যোগাযোগের পদ্ধতি | EDM ধাতুকে স্পর্শ করে না। এটি স্ফুলিঙ্গ ব্যবহার করে। | প্রচলিত যন্ত্রকৌশল পদ্ধতিতে যন্ত্রপাতির সাহায্যে বস্তুটিকে স্পর্শ করা হয়। |
| উপাদান সামঞ্জস্য | EDM শুধুমাত্র কঠিন ও পরিবাহী ধাতুর উপর কাজ করে। | প্রচলিত মেশিনিং পদ্ধতি বেশিরভাগ উপাদানের ক্ষেত্রেই কাজ করে। |
| গতি | EDM ধীরগতির, বিশেষ করে কঠিন আকৃতির ক্ষেত্রে। | বড় ও সরল যন্ত্রাংশের ক্ষেত্রে প্রচলিত মেশিনিং পদ্ধতি দ্রুততর। |
| মূল্য | EDM-এর খরচ বেশি, কারণ এটি ধীরগতির। | সহজ আকৃতির জন্য প্রচলিত মেশিনিং পদ্ধতিতে খরচ কম হয়। |
| স্পষ্টতা | EDM অত্যন্ত নির্ভুল এবং সূক্ষ্ম বিবরণ ফুটিয়ে তোলে। | প্রচলিত মেশিনিং ভালো হলেও কম নির্ভুল। |
| জটিলতা | EDM দিয়ে তীক্ষ্ণ কোণা এবং জটিল আকৃতি তৈরি করা যায়। | প্রচলিত যন্ত্রকৌশল ক্ষুদ্র অংশ নিয়ে সমস্যায় পড়ে। |
| সারফেস সমাপ্ত | ইডিএম মসৃণ পৃষ্ঠতল তৈরি করে এবং এর জন্য কোনো অতিরিক্ত পরিশ্রমের প্রয়োজন হয় না। | প্রচলিত মেশিনিং পদ্ধতিতে আরও বেশি ফিনিশিং ধাপের প্রয়োজন হতে পারে। |
| টুল পরিধান | যেহেতু কোনো সংস্পর্শ থাকে না, তাই EDM টুলগুলো বেশিদিন টেকে। | প্রচলিত মেশিনিং সরঞ্জামগুলো দ্রুত ক্ষয় হয়ে যায়। |
| পরিবেশগত প্রভাব | ইডিএম অধিক শক্তি ব্যবহার করে এবং বিষাক্ত গ্যাস উৎপন্ন করে। | প্রচলিত মেশিনিং পদ্ধতিতে কম শক্তি ব্যবহৃত হয় এবং এটি অধিকতর পরিচ্ছন্ন। |
| অপারেটর দক্ষতা | ইডিএম স্থাপন ও পরিচালনার জন্য একজন দক্ষ ব্যক্তির প্রয়োজন। | প্রচলিত যন্ত্রকৌশলে মেশিন ব্যবহারে কম দক্ষতার প্রয়োজন হয়। |
প্রধান বৈসাদৃশ্য
ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং (EDM) বল প্রয়োগের পরিবর্তে স্ফুলিঙ্গের মাধ্যমে ধাতু অপসারণ করে। এর ফলে এটি টাইটানিয়ামের মতো কঠিন ধাতুও কাটতে পারে। EDM গভীর গর্ত এবং ধারালো কোণা তৈরি করতে পারে। এটি মসৃণ পৃষ্ঠও তৈরি করে এবং এর টুল সহজে ক্ষয় হয় না। নোবেল (NOBLE) নির্ভুল EDM প্রক্রিয়ায় বিশেষজ্ঞ, যা উন্নত মানের পৃষ্ঠতল বজায় রেখে জটিল জ্যামিতিক আকার সামলাতে পারে। কিন্তু EDM শুধুমাত্র বিদ্যুৎ পরিবাহী ধাতুর উপর কাজ করে। একটি যন্ত্রাংশ সম্পূর্ণ করতে এতে বেশি সময় এবং শক্তিও লাগে। EDM বিষাক্ত গ্যাস তৈরি করতে পারে, তাই এর বর্জ্য সাবধানে পরিচালনা করতে হয়।
প্রচলিত মেশিনিং পদ্ধতিতে কাটিং টুল ব্যবহার করে বিভিন্ন জিনিসকে আকার দেওয়া হয়। এটি অনেক ধাতু এবং প্লাস্টিকের উপর কাজ করে, এমনকি যদি সেগুলো বিদ্যুৎ পরিবাহী না-ও হয়। বড় বা সাধারণ যন্ত্রাংশের জন্য এই পদ্ধতিটি দ্রুততর এবং সাশ্রয়ী। কিন্তু এটি খুব শক্ত ধাতু ভালোভাবে কাটতে পারে না। এটি ইডিএম (EDM)-এর মতো সহজে ক্ষুদ্র আকৃতিও তৈরি করতে পারে না। নোবেল-এ আমরা প্রতিটি প্রকল্পের অনন্য চাহিদা পূরণের জন্য সর্বোত্তম সমাধান দিতে প্রচলিত এবং উন্নত উভয় ধরনের মেশিনিং পদ্ধতির সমন্বয় করি। টুলগুলো ক্ষয় হয়ে যায় এবং কখনও কখনও প্রতিস্থাপনের প্রয়োজন হয়। পৃষ্ঠতল মসৃণ করার জন্য অতিরিক্ত পদক্ষেপের প্রয়োজন হতে পারে। মেশিন এই কাজটিকে সহজ করতে সাহায্য করে এবং এতে কম দক্ষতার প্রয়োজন হয়।

কিভাবে বৈদ্যুতিক স্রাব মেশিন কাজ করে
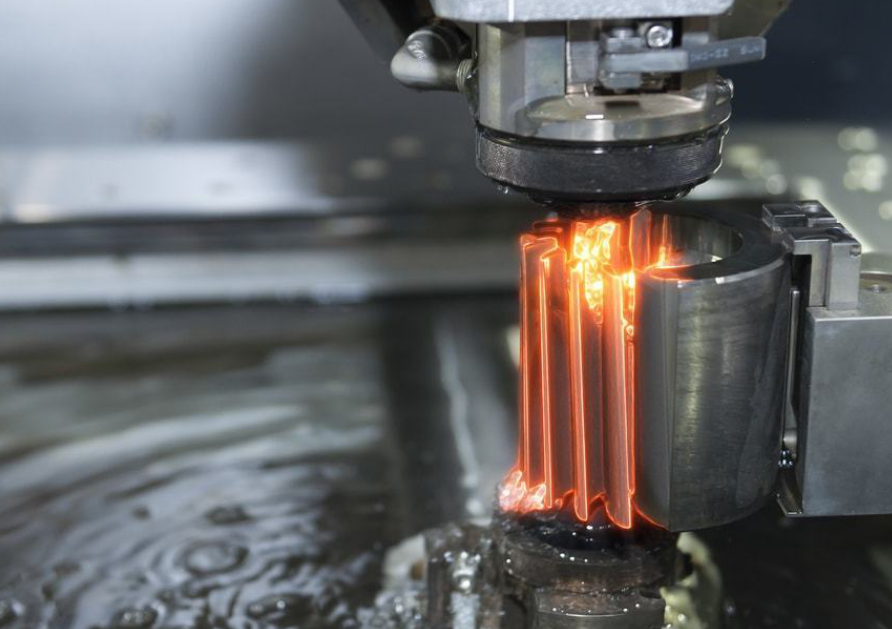
ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং স্পার্ক ব্যবহার করে ধাতুকে আকার দেয়। এটি শুধুমাত্র সেইসব পদার্থের উপর কাজ করে যেগুলোর মধ্যে দিয়ে বিদ্যুৎ প্রবাহিত হতে পারে। টুল এবং ধাতব অংশটি ইলেকট্রোডের মতো কাজ করে। যখন তারা কাছাকাছি আসে, তখন তাদের মধ্যে একটি স্পার্ক তৈরি হয়। এই স্পার্ক প্রচুর তাপ উৎপন্ন করে। এই তাপ ধাতুর ছোট ছোট কণাকে গলিয়ে গ্যাসে পরিণত করে। টুলটি কখনও ধাতুকে স্পর্শ করে না। এর পরিবর্তে স্পার্কটিই সমস্ত কাজ করে। টুল এবং ধাতব অংশ উভয়ই ডাইইলেকট্রিক ফ্লুইড নামক একটি বিশেষ তরলে থাকে। এই তরল সবকিছুকে ঠান্ডা রাখে এবং গলিত ধাতু ধুয়ে ফেলে। প্রচলিত মেশিনিংয়ের মতো এতে কোনো কাটা বা ধাক্কা দেওয়ার কাজ হয় না। ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং ধাতুকে স্পর্শ না করেই অপসারণ করে। এইভাবে, এটি খুব নিখুঁত আকার, ধারালো কোণ এবং গভীর গর্ত তৈরি করতে পারে। এটি কঠিন ধাতুর উপরেও ভালোভাবে কাজ করে, যা সাধারণ টুল দিয়ে কাটা কঠিন।
দ্রষ্টব্য: ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং পদ্ধতিতে ধাতুকে উত্তপ্ত না করেই জটিল অংশ তৈরি করা যায়। এটি ধাতুকে শক্তিশালী ও স্থিতিশীল রাখে।
ধরনের বৈদ্যুতিক স্রাব মেশিন
ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং-এর প্রধানত তিনটি প্রকারভেদ রয়েছে। প্রতিটি প্রকার ধাতুকে আকার দেওয়ার জন্য ভিন্ন পদ্ধতি ব্যবহার করে এবং বিভিন্ন ধরনের কাজের জন্য উপযুক্ত।
| EDM প্রকার | কিভাবে এটা কাজ করে | সাধারণ ব্যবহার | মুখ্য সুবিধা |
| ওয়্যার EDM | পাতলা তার ব্যবহার করে স্ফুলিঙ্গের সাহায্যে ধাতু কাটা হয়। তারটি পানির মধ্যে একটি নির্দিষ্ট পথ ধরে চলে। | জটিল আকৃতি কাটা, সরঞ্জাম, চিকিৎসা যন্ত্র এবং বিমানের যন্ত্রাংশ তৈরি করা। | অত্যন্ত নিখুঁত, স্পর্শহীন, কঠিন ধাতুর উপরও কাজ করে। |
| সিঙ্কার (প্রচলিত) ইডিএম | একটি বিশেষ আকৃতির যন্ত্র ব্যবহার করা হয় যা ধাতুর মধ্যে প্রবেশ করে ছিদ্র বা বিভিন্ন আকৃতি তৈরি করে। যন্ত্রাংশ এবং যন্ত্রটি একটি তরলের মধ্যে থাকে। | গভীর বা জটিল আকৃতির ছাঁচ, ডাই এবং যন্ত্রাংশ তৈরি করা। | ত্রিমাত্রিক আকৃতি, তীক্ষ্ণ কোণা এবং মসৃণ পৃষ্ঠের জন্য ভালো। |
| গর্ত তুরপুন EDM | স্ফুলিঙ্গের সাহায্যে একটি ফাঁপা নল ব্যবহার করে ছোট ও গভীর গর্ত করা হয়। নলটির মধ্য দিয়ে তরল প্রবাহিত হয়। | টারবাইন ব্লেডে শীতলীকরণ ছিদ্র করা, ওয়্যার ইডিএম-এর জন্য কাটা শুরু করা এবং চিকিৎসা সংক্রান্ত যন্ত্রাংশ তৈরি। | ছোট ছোট গভীর গর্ত তৈরি করে, যেকোনো কোণ থেকে কাজ করে। |
প্রতিটি ধরনের ইডিএম-এর বিশেষ ব্যবহার রয়েছে। ওয়্যার ইডিএম সূক্ষ্ম আকৃতি কাটে। সিঙ্কার ইডিএম গভীর গর্ত এবং বিভিন্ন আকৃতি তৈরি করে। হোল ড্রিলিং ইডিএম দ্রুত ছোট ও গভীর গর্ত তৈরি করতে সক্ষম। নোবেল সমস্ত প্রধান ইডিএম পদ্ধতি সরবরাহ করে এবং অতুলনীয় নির্ভুলতা ও নির্ভরযোগ্যতার সাথে মহাকাশ, স্বয়ংচালিত এবং চিকিৎসা শিল্পের জন্য বিশেষভাবে তৈরি সমাধান প্রদান করে।
ঐতিহ্যগত সিএনসি মেশিন
সাধারণ পদ্ধতি
ঐতিহ্যবাহী মেশিনিং পদ্ধতিতে উপকরণকে আকার দেওয়ার জন্য বিভিন্ন উপায় ব্যবহার করা হয়। প্রতিটি পদ্ধতিতে উপকরণ অপসারণের জন্য একটি বিশেষ সরঞ্জাম এবং চালনা পদ্ধতি ব্যবহার করা হয়। সবচেয়ে প্রচলিত ঐতিহ্যবাহী মেশিনিং পদ্ধতিগুলো হলো:
- CNC মিলএকটি ঘূর্ণায়মান যন্ত্র সমতল বা আকৃতিযুক্ত পৃষ্ঠ থেকে উপাদান কেটে বাদ দেয়। মিলিং মেশিন দিয়ে গাড়ি, বিমান এবং অন্যান্য যন্ত্রপাতির জন্য কঠিন আকৃতি তৈরি করা যায়।
- সিএনসি বাঁকঅংশটি ঘুরতে থাকে এবং একটি স্থির যন্ত্র এটিকে আকৃতি দেয়। টার্নিং প্রক্রিয়ার মাধ্যমে রড ও শ্যাফটের মতো গোলাকার জিনিস তৈরি করা হয়।
- সিএনসি ড্রিলিংএকটি ঘূর্ণায়মান ড্রিল বিট উপাদানে গোলাকার ছিদ্র তৈরি করে। ড্রিলিং একটি সহজ প্রক্রিয়া এবং মেশিনিং-এ এর ব্যাপক ব্যবহার রয়েছে।
- সিএনসি নাকালএকটি অমসৃণ চাকা মসৃণ ফিনিশের জন্য ছোট ছোট অংশ তুলে ফেলে। ঘষার ফলে যন্ত্রাংশগুলো দেখতে আরও ভালো হয় এবং ভালোভাবে ফিট হয়।
- সিএনসি করাতদাঁত বা ধারালো অংশযুক্ত একটি ব্লেড বস্তুটিকে টুকরো টুকরো করে কাটে। করাত দিয়ে কাটার মাধ্যমে বস্তুটিকে পরবর্তী কাজের জন্য প্রস্তুত করা হয়।
- সিএনসি বিরক্তিকরএকটি যন্ত্র ছিদ্রকে বড় ও আরও নিখুঁত করে তোলে।
- সিএনসি ব্রোচিংদাঁতযুক্ত একটি যন্ত্র একবারে ভিতরে বা বাইরে বিভিন্ন আকৃতি কাটে, যেমন গিয়ারের ক্ষেত্রে।
- সিএনসি শেপিংএকটি যন্ত্র সমতল, বক্র বা খাঁজকাটা পৃষ্ঠ তৈরি করার জন্য সামনে-পিছনে চলাচল করে।
কিভাবে এটা কাজ করে
প্রচলিত মেশিনিং পদ্ধতিতে কোনো বস্তুকে আকার দেওয়ার জন্য কাটাছেঁড়া করা হয়। মেশিন এবং শক্তিশালী টুল, যা প্রায়শই কার্বাইড স্টিল বা হাই-স্পিড স্টিল দিয়ে তৈরি হয়, কোনো অংশ থেকে উপাদান কেটে বাদ দেয়। টুল এবং উপাদানটি একটি নিয়ন্ত্রিত উপায়ে চলাচল করে। টুল বা অংশটি ঘুরতে পারে, সোজা চলতে পারে, অথবা সামনে-পিছনে চলাচল করতে পারে।
মিলিং মেশিনে ধারালো দাঁতযুক্ত একটি ঘূর্ণায়মান কাটার ব্যবহার করা হয়। কাটারটি যন্ত্রাংশের উপর দিয়ে যাওয়ার সময় উপাদান কেটে ফেলে। টার্নিং পদ্ধতিতে একটি লেদ ব্যবহার করে যন্ত্রাংশটিকে ঘোরানো হয় এবং একই সময়ে একটি টুল এর পাশ বরাবর আকৃতি প্রদান করে। সিএনসি ড্রিলিং পদ্ধতিতে ছিদ্র তৈরি করার জন্য একটি ঘূর্ণায়মান বিট ব্যবহার করা হয়। সিএনসি গ্রাইন্ডিং পদ্ধতিতে একটি অমসৃণ চাকা ব্যবহার করে ক্ষুদ্র ক্ষুদ্র অংশ অপসারণ করে যন্ত্রাংশটিকে মসৃণ করা হয়। সয়িং পদ্ধতিতে একটি ব্লেড দিয়ে উপাদান কাটা হয় এবং ব্রোচিং পদ্ধতিতে একটি দাঁতযুক্ত টুল দিয়ে একবারে উপাদান অপসারণ করা হয়।
এই পদ্ধতিগুলোতে টুল এবং যন্ত্রাংশকে নির্দিষ্ট পথে চালনা করার ধারণা ব্যবহার করা হয়। কাটা, ঘষা বা আঁচড়ানোর মাধ্যমে উপাদান অপসারণ করা হয়। এর ফলে যন্ত্রাংশটির চূড়ান্ত আকৃতি ও আকার নিয়ন্ত্রণ করা যায়। প্রচলিত মেশিনিং পদ্ধতি ধাতু এবং প্লাস্টিকের মতো অনেক উপাদানের উপর কাজ করে, তাই এটি বিভিন্ন ধরনের কাজের জন্য উপযোগী।
নোবেল এই বহুমুখী ঐতিহ্যবাহী মেশিনিং কৌশলগুলোকে আধুনিক দক্ষতার সাথে সমন্বয় করে যেকোনো আকারের প্রকল্পের জন্য ধারাবাহিক নির্ভুলতা, দ্রুত কাজ সম্পন্ন করার সময় এবং অসামান্য পরিষেবা প্রদান করে।
ইডিএম-এর সুবিধা ও অসুবিধা
এর উপকারিতা EDM
বর্তমানে জিনিসপত্র তৈরির ক্ষেত্রে ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং পদ্ধতির অনেক সুবিধা রয়েছে। অনেক কোম্পানি এই পদ্ধতিটি বেছে নেয় কারণ এর কিছু বিশেষ বৈশিষ্ট্য আছে:
- টুলটি যন্ত্রাংশটিকে স্পর্শ করে না। এর ফলে দাগ, অমসৃণতা এবং বেঁকে যাওয়া রোধ হয়।
- ইডিএম পাতলা বা ভঙ্গুর যন্ত্রাংশের ক্ষেত্রে ভালোভাবে কাজ করে। এটি কঠিন ধাতুর কোনো ক্ষতি না করেই সেগুলোকে আকার দিতে পারে।
- এই পদ্ধতিতে মসৃণ পৃষ্ঠযুক্ত অত্যন্ত নিখুঁত যন্ত্রাংশ তৈরি করা যায়। বেশিরভাগ যন্ত্রাংশেই পরে খুব বেশি পালিশ করার প্রয়োজন হয় না।
- ইডিএম এমন আকৃতি এবং অভ্যন্তরীণ সূক্ষ্ম কাজ তৈরি করতে পারে যা কাটিং টুল দিয়ে করা যায় না।
- অটো ওয়্যার থ্রেডিং-এর মতো প্রযুক্তির সাহায্যে মেশিন নিজে নিজেই চলতে পারে। এটি মেশিনকে আরও দীর্ঘ সময় ধরে এবং ভালোভাবে কাজ করতে সাহায্য করে।
- কম্পিউটার প্রক্রিয়াটি পর্যবেক্ষণ করে এবং শক্তি সাশ্রয় করতে সাহায্য করে। এছাড়াও, সমস্যা বড় আকার ধারণ করার আগেই তা সমাধান করতে সাহায্য করে।
- EDM পদ্ধতিতে তৈরি যন্ত্রাংশে কোনো অমসৃণ প্রান্ত থাকে না। এতে সময় সাশ্রয় হয়, কারণ এর জন্য কোনো অতিরিক্ত ধাপের প্রয়োজন হয় না।
- এই প্রক্রিয়ার মাধ্যমে অত্যন্ত কঠিন বা দুর্লভ ধাতুকে নিখুঁতভাবে আকার দেওয়া যায়। এটি বিমান, চিকিৎসা সরঞ্জাম এবং অন্যান্য যন্ত্রপাতি তৈরির জন্য উপযোগী।
- নতুন ধারণা ইডিএম-কে কম শক্তি এবং নিরাপদ তরল ব্যবহারে সাহায্য করে। বর্জ্য ব্যবস্থাপনার উন্নত পদ্ধতি গ্রহের উপকারে আসে।
দ্রষ্টব্য: ছোট বা দুর্বল যন্ত্রাংশ তৈরির জন্য ইডিএম (EDM) খুবই কার্যকর। এটি যন্ত্রাংশকে বেঁকে যাওয়া থেকে রক্ষা করে এবং একটি মসৃণ ও নিখুঁত রূপ দেয়।
সীমাবদ্ধতা of EDM
ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং শক্তিশালী হওয়া সত্ত্বেও, এর কিছু সমস্যা রয়েছে। নিচের সারণিতে প্রধান সমস্যাগুলো, সেগুলোর কারণ এবং সমাধানের উপায় দেখানো হলো:
| সীমাবদ্ধতা | বিবরণ | দত্তক গ্রহণের উপর প্রভাব | প্রতিকার / প্রশমন প্রচেষ্টা |
| প্রসেসিং গতি | EDM ধীরে ধীরে মেটালকে জনপ্রিয় করে তুলছে। | বড় কাজ বা অনেকগুলো যন্ত্রাংশ তৈরির জন্য উপযুক্ত নয়। | আরও উন্নত পালস মেকার, আরও শক্তিশালী ইলেকট্রোড এবং আরও রোবট ব্যবহার করুন। |
| ইলেকট্রোড পরিধান | সময়ের সাথে সাথে ইলেকট্রোডগুলো ক্ষয় হয়ে যায়। | খরচ বেশি এবং যন্ত্রাংশগুলো কম নির্ভুল হয়। | শক্ত উপকরণ বেছে নিন এবং স্বয়ংক্রিয় মেরামত ব্যবহার করুন। |
| সারফেস ইন্টিগ্রিটি | যন্ত্রাংশে ছোট ছোট ফাটল বা ছিদ্র হতে পারে। | কিছু ব্যবহারের জন্য আরও কাজ করার প্রয়োজন হতে পারে। | সেটিংস পরিবর্তন করুন এবং পরে তাপ বা পলিশ ব্যবহার করুন। |
| প্রসেসিং ব্যয় | ইলেকট্রোড, মেরামত এবং বিদ্যুতের খরচ অনেক। | ছোট দোকানগুলোর জন্য এটি বেশ ব্যয়বহুল হতে পারে। | সস্তা জিনিস ব্যবহার করুন এবং আরও শক্তি সাশ্রয় করুন। |
| উপাদান সীমাবদ্ধতা | শুধুমাত্র বিদ্যুৎ পরিবাহী বস্তুর উপরেই কাজ করে। | প্লাস্টিক বা সিরামিককে আকার দেওয়া যায় না। | আরও নতুন কিছু নিয়ে কাজ করার জন্য নতুন ধরনের ইডিএম (EDM) চেষ্টা করে দেখুন। |
| গভীরতা থেকে প্রস্থ অনুপাত | গভীর ও সরু আকৃতি তৈরি করা কঠিন। | কিছু জটিল বা গভীর অংশের নকশা আটকে দেয়। | বিশেষ ইলেকট্রোড এবং উন্নত শীতলীকরণ ব্যবস্থা ব্যবহার করুন। |
| পরিবেশগত প্রভাব | কিছু পদার্থ ও তরল প্রকৃতিকে ক্ষতিগ্রস্ত করতে পারে। | পরিবেশবান্ধব লক্ষ্যের সাথে সামঞ্জস্যপূর্ণ নাও হতে পারে। | নিরাপদ তরল ব্যবহার করুন এবং বর্জ্য ব্যবস্থাপনার উন্নতি করুন। |
| সরঞ্জাম খরচ | আধুনিক যন্ত্রপাতির দাম প্রথমে অনেক বেশি হয়। | ছোট দোকানগুলোর কাছে পর্যাপ্ত টাকা নাও থাকতে পারে। | ব্যবহৃত মেশিন ভাড়া করুন বা কিনুন। |
ইডিএম শুধুমাত্র সেইসব জিনিসের উপর কাজ করে যেগুলোর মধ্যে দিয়ে বিদ্যুৎ চলাচল করতে পারে। এর মানে হলো, এটি প্লাস্টিক বা সিরামিককে আকার দিতে পারে না। ইলেকট্রোডগুলো ক্ষয় হয়ে যায়, এবং অমসৃণ পৃষ্ঠতল যন্ত্রাংশকে আরও খারাপ করে তুলতে পারে ও খরচ বাড়িয়ে দেয়। ইডিএম পুরোনো পদ্ধতির চেয়ে ধীরগতির, তাই দ্রুত অনেক যন্ত্রাংশ তৈরির জন্য এটি ভালো নয়। কিছু যন্ত্রাংশের পৃষ্ঠতল ঠিক করতে আরও বেশি কাজ করার প্রয়োজন হয়। ইডিএম বেশি শক্তি ব্যবহার করে এবং এমন বর্জ্য তৈরি করতে পারে যার নিরাপদ ব্যবস্থাপনা প্রয়োজন। মেশিনগুলোর দাম অনেক বেশি, যা ছোট দোকানগুলোর জন্য কঠিন। নোবেল গ্রাহকদের সুবিধা-অসুবিধাগুলো বিবেচনা করতে সাহায্য করে, এবং চরম নির্ভুলতা ও জটিল আকারের কাজের জন্য বিশেষজ্ঞ পরামর্শ ও উন্নত ইডিএম সক্ষমতা প্রদান করে। যেসব কাজে নিখুঁত কাট বা জটিল আকারের প্রয়োজন হয়, তার জন্য ইডিএম এখনও একটি চমৎকার বিকল্প।
ঐতিহ্যবাহী সিএনসি মেশিনিংয়ের সুবিধা ও অসুবিধা
সুবিধাগুলি ঐতিহ্যগত CNC মেশিনিং
ঐতিহ্যবাহী মেশিনিং পদ্ধতির নির্মাতাদের জন্য অনেক সুবিধা রয়েছে। এই পদ্ধতিগুলোর মধ্যে রয়েছে মিলিং, টার্নিং, ড্রিলিং এবং গ্রাইন্ডিং। এগুলো দীর্ঘদিন ধরে কারখানাগুলোকে সাহায্য করে আসছে।
- বহুমুখতাপ্রচলিত যন্ত্রকৌশল অনেক ধরনের উপাদানের উপর কাজ করে। এর মাধ্যমে ধাতু, প্লাস্টিক বা এমনকি কাঠও কাটা যায়। এই কারণে এটি বহুবিধ কাজের জন্য সহায়ক।
- সাধারণ যন্ত্রাংশের জন্য গতিলেদ ও মিলের মতো মেশিনগুলো দ্রুত সহজ যন্ত্রাংশ তৈরি করে। এই পদ্ধতিতে সাধারণ যন্ত্রাংশের বড় বড় গুচ্ছ দ্রুত কারখানার মধ্যে দিয়ে চলাচল করে।
- কম প্রাথমিক খরচঅনেক দোকানেই এই মেশিনগুলো আগে থেকেই আছে। নতুন কোনো সরঞ্জামের প্রয়োজন না হওয়ায় নতুন কাজ শুরু করার খরচ কম হয়।
- সেটআপ সহজশ্রমিকরা সহজ কাজের জন্য দ্রুত মেশিন প্রস্তুত করতে পারে। ছোটখাটো নকশার পরিবর্তনে সামান্য কিছু সংশোধনই যথেষ্ট।
- দক্ষ কর্মীদের প্রাপ্যতাঅনেক শ্রমিকই এই মেশিনগুলো ব্যবহার করতে জানেন। সরঞ্জামগুলো সহজলভ্য হওয়ায় নতুনদের শেখানো দ্রুততর হয়।
- প্রোটোটাইপিংয়ের জন্য ভালোকারখানাগুলো দ্রুত একটি অংশ বা পরীক্ষামূলক নমুনা তৈরি করতে পারে। এটি প্রকৌশলীদের প্রচুর পরিমাণে অংশ তৈরি করার আগে বিভিন্ন ধারণা পরীক্ষা করে দেখতে সাহায্য করে।
- পরিবাহী উপকরণের প্রয়োজন নেই: অপছন্দ EDMপ্রচলিত মেশিনিং পদ্ধতিতে ব্যবহৃত উপাদানে বিদ্যুৎ প্রবাহের প্রয়োজন হয় না। এর ফলে কী ব্যবহার করা হবে, সে বিষয়ে আরও বেশি বিকল্প পাওয়া যায়।
সীমাবদ্ধতা ঐতিহ্যগত CNC মেশিনিং
প্রচলিত মেশিনিং পদ্ধতিতেও কিছু সমস্যা রয়েছে। এগুলোর কারণে জিনিসপত্রের দাম, কাজ সম্পন্ন হওয়ার গতি এবং যন্ত্রাংশের গুণমান পরিবর্তিত হতে পারে।
| সীমাবদ্ধতা | উত্পাদন দক্ষতার উপর প্রভাব |
| উপাদান বর্জ্য | এর ফলে আরও বেশি বর্জ্য তৈরি হয়, যার খরচ বাড়ে এবং যা প্রকৃতির ক্ষতি করতে পারে। |
| আর লিড টাইম | কাজের গতি কমিয়ে দেয়, বিশেষ করে কঠিন আকৃতির ক্ষেত্রে। |
| অল্প পরিমাণে উৎপাদনের জন্য খরচ বেশি | সেটআপ এবং সরঞ্জাম পরিবর্তনের কারণে ছোটখাটো কাজের খরচ বেড়ে যায়। |
প্রচলিত মেশিনিং পদ্ধতিতে উপাদান কেটে বাদ দেওয়া হয়, ফলে প্রচুর পরিমাণে বর্জ্য বা স্ক্র্যাপ তৈরি হয়। এই অপচয়ের কারণে খরচ বাড়ে এবং এটি পরিবেশের জন্যও ক্ষতিকর হতে পারে। কারখানাগুলোকে অতিরিক্ত উপাদানের জন্য এবং বর্জ্য ফেলে দেওয়ার জন্যও অর্থ ব্যয় করতে হয়।
লোকজনকে অবশ্যই হাত দিয়ে মেশিনগুলো নিয়ন্ত্রণ করতে হয়। দক্ষ কর্মীরা মেশিনগুলো স্থাপন ও পরিচালনা করেন। এতে সময় লাগে এবং ভুল হতে পারে। মানুষ ভুল করতে পারে, তাই কিছু যন্ত্রাংশ হয়তো সঠিক নাও হতে পারে। ভিন্ন কর্মী বা ভিন্ন শিফটের কারণে যন্ত্রাংশগুলো ভিন্ন ভিন্ন হতে পারে।
কঠিন আকৃতি তৈরি করলে কাজের গতি কমে যায়। কর্মীদের সরঞ্জাম বদলাতে বা অংশটি সরাতে কাজ থামাতে হয়। প্রতিটি ধাপে আরও সময় লাগে। অনেকগুলো ধাপ থাকলে কাজটি সম্পন্ন হতে বেশি সময় লাগে, বিশেষ করে জটিল আকৃতির ক্ষেত্রে।
ছোট ছোট কাজে বেশি খরচ হয়। প্রতিটি নতুন কাজের জন্য বিশেষ সরঞ্জাম বা ধারকের প্রয়োজন হতে পারে। অল্প কয়েকটি যন্ত্রাংশ তৈরির জন্য প্রস্তুতি নিলে খরচটি কম সংখ্যক যন্ত্রাংশের উপর ভাগ হয়ে যায়। এর ফলে, অনেকগুলো যন্ত্রাংশ তৈরির তুলনায় প্রতিটির দাম বেশি পড়ে।
প্রচলিত মেশিনিং পদ্ধতিতে শ্রম খরচ বেড়ে যায়। দক্ষ শ্রমিকরা বেশি পারিশ্রমিক পান। হাতে করে মেশিন সেট আপ করা ও ঠিক করতে বেশি সময় লাগে। এই সবকিছুর কারণে প্রতিটি যন্ত্রাংশের দাম বেড়ে যায়।
যেসব কারখানা প্রচলিত মেশিনিং পদ্ধতি ব্যবহার করে, তাদের গতি, খরচ এবং গুণমান নিয়ে ভাবতে হবে। কঠিন আকৃতি বা অত্যন্ত নিখুঁত কাজের জন্য ইডিএম বা সিএনসি মেশিনিং-এর মতো অন্যান্য পদ্ধতি আরও ভালো কাজ করতে পারে।
নোবেল বিশেষজ্ঞ কারুকার্য ও আধুনিক প্রযুক্তির সমন্বয়ের মাধ্যমে এই প্রতিবন্ধকতাগুলো মোকাবেলা করে এবং এমন সর্বোত্তম মেশিনিং কৌশল প্রদান করে যা অপচয় কমায়, উৎপাদন গতি বাড়ায় এবং যন্ত্রাংশের উচ্চমান বজায় রাখে।
EDM এবং প্রচলিত CNC মেশিনিংয়ের প্রয়োগ
ইডিএম-এর প্রয়োগ
অনেক কোম্পানি বিশেষ কাজের জন্য ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং ব্যবহার করে। এই পদ্ধতিটি কঠিন ধাতু এবং জটিল আকারের জন্য উপযোগী। এর মাধ্যমে এমন সব যন্ত্রাংশ তৈরি করা যায় যা অন্য কোনো যন্ত্র দিয়ে তৈরি করা সম্ভব নয়। এর কিছু সাধারণ ব্যবহার হলো:
- ছোট ছিদ্র করা: কারখানাগুলো টারবাইন ব্লেড এবং জ্বালানি ব্যবস্থায় ক্ষুদ্র ছিদ্র তৈরি করতে ইডিএম (EDM) ব্যবহার করে। ছিদ্রগুলো সোজা থাকে এবং যন্ত্রটি ভাঙে না।
- ছাঁচ ও ডাই তৈরি: ইডিএম (EDM) ছাঁচ এবং ডাই-এ গভীর গর্ত ও আকৃতি তৈরি করে। এটি প্লাস্টিকের যন্ত্রাংশ এবং ধাতব স্ট্যাম্প তৈরিতে সাহায্য করে।
- আটকে থাকা অংশ অপসারণ: কর্মীরা ভাঙা বোল্ট বা পিন বের করতে ইডিএম (EDM) ব্যবহার করেন। এতে মূল যন্ত্রাংশের কোনো ক্ষতি হয় না।
- চিকিৎসা সংক্রান্ত যন্ত্রাংশ: ইডিএম (EDM) পদ্ধতিতে মেডিকেল ইমপ্লান্টের জন্য মসৃণ ও বুর-মুক্ত যন্ত্রাংশ তৈরি করা হয়। এই যন্ত্রাংশগুলো অবশ্যই নির্ভুল এবং নিরাপদ হতে হবে।
- মহাকাশযান যন্ত্রাংশ: ইডিএম (EDM) ব্যবহার করে উড়োজাহাজের যন্ত্রাংশে সরু খাঁজ, ধারালো কোণা এবং গভীর গর্ত তৈরি করা হয়।
ইডিএম বিদ্যুৎ পরিবাহী যেকোনো ধাতুর উপর কাজ করতে পারে, এমনকি খুব কঠিন ধাতুর উপরেও। টুলটি কখনোই যন্ত্রাংশটিকে স্পর্শ করে না, তাই এটি বাঁকে না বা কাঁপে না। নতুন কন্ট্রোল এবং স্মার্ট মেশিন ইডিএম-কে আরও দ্রুত কাজ করতে এবং আরও উন্নত মানের যন্ত্রাংশ তৈরি করতে সাহায্য করে। নোবেল অত্যাধুনিক ইডিএম প্রযুক্তিতে বিনিয়োগ করে, যাতে শিল্পের সবচেয়ে কঠোর মানদণ্ড পূরণকারী জটিল জ্যামিতিসহ উচ্চ-নির্ভুল যন্ত্রাংশ সরবরাহ করা যায়। আমাদের অনেক গ্রাহক এমন কাজের জন্য ইডিএম-এর অনুরোধ করেন, যেগুলোর জন্য অত্যন্ত নির্ভুলতা বা বিশেষ আকৃতির প্রয়োজন হয়।
ঐতিহ্যবাহী সিএনসি মেশিনিং আবেদন
প্রচলিত মেশিনিং পদ্ধতিতে বিভিন্ন ধরণের উপকরণকে আকার দেওয়া হয় এবং মসৃণ করা হয়। এই পদ্ধতিগুলোর মধ্যে রয়েছে টার্নিং, মিলিং, ড্রিলিং, ট্যাপিং, প্ল্যানিং, নার্লিং, সয়িং এবং শেপিং। নোবেল প্রায়শই এই কাজগুলোর অনেকগুলো সম্পন্ন করতে এগুলো ব্যবহার করে থাকে:
- আকার দেওয়া ও আকৃতি প্রদান: মেশিন ধাতু, প্লাস্টিক এবং অন্যান্য বস্তুকে কেটে সঠিক আকার ও আকৃতি দেয়।
- প্যাঁচযুক্ত অংশ: ট্যাপিং প্রক্রিয়ার মাধ্যমে প্যাঁচযুক্ত স্ক্রু এবং বোল্ট তৈরি করা হয়।
- সমতল পৃষ্ঠতল: প্ল্যানিং এবং শেপিংয়ের মাধ্যমে ধাতব যন্ত্রাংশে বড় ও সমতল ক্ষেত্র তৈরি করা হয়।
- গ্রিপ ও অলঙ্করণ: নর্লিং আরও ভালো গ্রিপ বা সৌন্দর্যের জন্য নকশা যোগ করে।
- বড় টুকরো কাটা: করাত দিয়ে বড় অংশকে ছোট ছোট টুকরো করে কাটা হয়।
- সাধারণ উপাদান অপসারণ: চূড়ান্ত আকৃতি দেওয়ার জন্য টার্নিং, মিলিং এবং ড্রিলিংয়ের মাধ্যমে অতিরিক্ত উপাদান সরিয়ে ফেলা হয়।
গাড়ি, বিমান, ইলেকট্রনিক্স এবং ধাতব যন্ত্রাংশ তৈরির জন্য এই পদ্ধতিগুলো গুরুত্বপূর্ণ। এছাড়াও নোবেলের চমৎকার সিএনসি মেশিনিং সক্ষমতা রয়েছে, যা গুরুত্বপূর্ণ শিল্পগুলোর জন্য উচ্চ-মানের যন্ত্রাংশ উৎপাদন করতে নির্ভুল সিএনসি সিস্টেমের সাথে বিশেষায়িত মেশিনিং প্রযুক্তির সমন্বয় ঘটায়।
উপাদান সামঞ্জস্য
ইডিএম উপকরণ
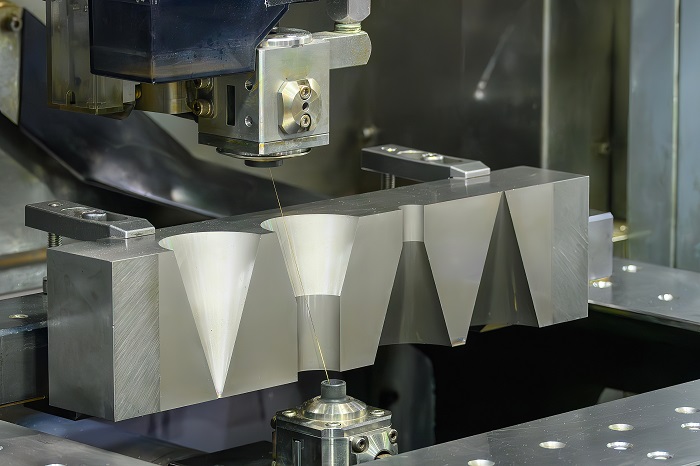
ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং শুধুমাত্র বিদ্যুৎ পরিবাহী পদার্থের সাথেই কাজ করে। এটি ধাতুকে ক্ষয় করার জন্য স্ফুলিঙ্গ ব্যবহার করে। যন্ত্রাংশটির মধ্য দিয়ে বিদ্যুৎ চলাচল করতে পারতে হবে। শক্ত টুল স্টিল, হাই-স্পিড স্টিল, টাইটানিয়াম এবং নিকেল-ভিত্তিক সুপারঅ্যালয়ের মতো ধাতু প্রায়শই ব্যবহৃত হয়। তামা, অ্যালুমিনিয়াম এবং এদের মিশ্রণও ভালোভাবে কাজ করে। কিছু গ্রাফাইট এবং কয়েকটি সিরামিকও ব্যবহার করা যেতে পারে যদি তারা বিদ্যুৎ পরিবাহী হয়। এই পদার্থগুলো খুব শক্ত এবং প্রচুর তাপ সহ্য করতে পারে। এ কারণে সাধারণ সরঞ্জাম দিয়ে এগুলো কাটা কঠিন। মহাকাশ, গাড়ি এবং চিকিৎসা সরঞ্জাম প্রস্তুতকারী সংস্থাগুলো জটিল আকৃতি বা ক্ষুদ্র বিবরণযুক্ত যন্ত্রাংশের জন্য ইডিএম ব্যবহার করে। বেশিরভাগ প্লাস্টিক এবং কিছু সিরামিকের মতো অপরিবাহী জিনিসগুলো ওয়্যার ইডিএম-এর সাথে কাজ করে না। এই পদার্থগুলোতে স্ফুলিঙ্গ তৈরি হতে পারে না।
ঐতিহ্যবাহী সিএনসি মেশিনিং উপকরণ
প্রচলিত মেশিনিং অনেক ধরনের উপকরণকে আকার দিতে পারে। এটি ধাতু, প্লাস্টিক এবং কিছু সিরামিকের উপর কাজ করে। অনেক কারখানা HDPE এবং PVC-এর মতো প্লাস্টিক ব্যবহার করে। এই প্লাস্টিকগুলো সহজে বাঁকানো যায়, রাসায়নিক পদার্থে ক্ষতিগ্রস্ত হয় না এবং এগুলোর মেশিনিং করাও সহজ। সঠিক টুল নির্বাচন করা গুরুত্বপূর্ণ। নরম প্লাস্টিকের জন্য হাই-স্পিড স্টিল টুল ভালো। শক্ত প্লাস্টিকের জন্য কার্বাইড বা ডায়মন্ড-টিপড টুল বেশি ভালো। যন্ত্রাংশ যাতে বেঁকে বা ফেটে না যায়, সেজন্য কারখানাগুলোকে তাপ এবং চাপের দিকে নজর রাখতে হয়। হাই এফিশিয়েন্সি মিলিং যন্ত্রাংশকে ঠান্ডা রাখতে সাহায্য করে এবং দেখতে আরও সুন্দর করে তোলে। ৪৫ HRc-এর বেশি ইস্পাতের মতো শক্ত ধাতু হার্ড টার্নিং এবং সিরামিক বা CBN-এর মতো বিশেষ টুল দিয়ে কাটা যায়। NOBLE এই অ্যাপ্লিকেশনগুলিতে বিশেষজ্ঞ প্রক্রিয়াকরণ ক্ষমতা নিয়ে আসে, যা সবচেয়ে কঠিন প্রকল্পগুলিতেও নির্ভুলতা এবং উপকরণের অখণ্ডতা নিশ্চিত করে। ডায়মন্ড এবং CBN টুল কম্পোজিট এবং কিছু সিরামিকের ক্ষেত্রেও সহায়ক। এই পদ্ধতিগুলো কারখানাগুলোকে দ্রুত প্রচুর পরিমাণে উপকরণ অপসারণ করতে এবং মসৃণ যন্ত্রাংশ তৈরি করতে সাহায্য করে।
- প্রচলিত মেশিনিং নিম্নলিখিতগুলির সাথে কাজ করতে পারে:
- ধাতু (ইস্পাত, অ্যালুমিনিয়াম, পিতল, তামা)
- প্লাস্টিক (এইচডিপিই, পিভিসি, এক্রাইলিক)
- কিছু সিরামিক এবং যৌগিক পদার্থ
- কাঠ এবং অন্যান্য নরম জিনিস
EDM-এ নির্ভুলতা এবং পৃষ্ঠতল ফিনিশ
সহনশীলতা
প্রতিটি মেশিনিং কাজে নির্ভুলতা গুরুত্বপূর্ণ। প্রতিটি পদ্ধতি ভিন্ন ভিন্ন মাত্রার সঠিকতা প্রদান করে। নিচের সারণিতে দেখানো হয়েছে, প্রতিটি পদ্ধতি কতটা ভালোভাবে সুনির্দিষ্ট মাপ বজায় রাখতে পারে:
| যন্ত্র পদ্ধতি | সাধারণ সহনশীলতা অর্জনযোগ্য | নোট |
| ওয়্যার EDM | ± 0.005 মিমি | একটি পাতলা তারের ইলেকট্রোড ব্যবহার করে; সূক্ষ্ম বিবরণ এবং জটিল অংশ তৈরি করে; স্পর্শবিহীন প্রক্রিয়াটি উপাদানের উপর চাপ কমায়; ০.০০৩ ইঞ্চির মতো ছোট ব্যাসার্ধের ভেতরের কোণাও কাটতে পারে। |
| সিঙ্কার ইডিএম | ± 0.001 মিমি | আকৃতিযুক্ত গ্রাফাইট বা ধাতব ইলেকট্রোড ব্যবহার করে; জটিল জ্যামিতিক গঠনের জন্য কার্যকর; অসাধারণ নির্ভুলতা অর্জন করে। |
| ঐতিহ্যগত CNC মেশিনিং | EDM-এর তুলনায় সীমিত নির্ভুলতা | নির্ভুলতা এবং উপকরণের প্রকারভেদ আরও সীমাবদ্ধ; অত্যন্ত সূক্ষ্ম সহনশীলতা বা জটিল পরিবাহী পদার্থের জন্য কম উপযুক্ত। |
অত্যন্ত নিখুঁত যন্ত্রাংশ তৈরির জন্য ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং (EDM) চমৎকার। সিঙ্কার ইডিএম (Singer EDM) ±০.০০১ মিমি-এর মতো সূক্ষ্ম আকারের যন্ত্রাংশ তৈরি করতে পারে। ওয়্যার ইডিএম (Wire EDM)-ও খুব নির্ভুল। এটি ক্ষুদ্র বিবরণযুক্ত যন্ত্রাংশের জন্য ভালো। নোবেল (NOBLE)-এর উন্নত ইডিএম সক্ষমতা ধারাবাহিকভাবে অতি-সংকীর্ণ টলারেন্স এবং সূক্ষ্ম বৈশিষ্ট্য অর্জন করে, যা প্রচলিত মেশিনিং প্রায়শই করতে পারে না। প্রচলিত মেশিনিং, যেমন সিএনসি মিলিং (CNC milling) বা টার্নিং (turning), ইডিএম-এর মতো নির্ভুল নয়। কঠিন বা জটিল আকারের ক্ষেত্রে এটি সমস্যায় পড়ে। নোবেল (NOBLE)-এর উন্নত ইডিএম সক্ষমতা ধারাবাহিকভাবে অতি-সংকীর্ণ টলারেন্স এবং সূক্ষ্ম বৈশিষ্ট্য অর্জন করে, যা প্রচলিত মেশিনিং প্রায়শই করতে পারে না, এবং এর সাথে রয়েছে চমৎকার পরিষেবা ও গুণমানের উপর গুরুত্বারোপ।
সারফেস গুণ
কোনো যন্ত্রাংশ কতটা মসৃণ, তা তার চেহারা ও কার্যকারিতার ওপর প্রভাব ফেলে। মেশিনিংয়ের প্রতিটি পদ্ধতি যন্ত্রাংশটির ওপর নিজস্ব ছাপ ফেলে যায়।
- ওয়্যার ইডিএম যখন অমসৃণ আকৃতি কাটে, তখন এটি একটি পুনঃঢালাই স্তর তৈরি করে। এই স্তরটি গঠিত হয় কারণ স্ফুলিঙ্গ প্রচুর তাপ উৎপন্ন করে।
- Wire EDM দিয়ে আরও কয়েকবার ফিনিশিং পাস দিলে রিকাস্ট লেয়ারটি পাতলা এবং পৃষ্ঠতলটি মসৃণ হয়।
- কখনও কখনও, রিকাস্ট লেয়ার সমস্যা সৃষ্টি করতে পারে। এর ফলে কিছু যন্ত্রাংশের জন্য ওয়্যার ইডিএম সেরা বিকল্প নাও হতে পারে।
- EDM-এ অতিরিক্ত ফিনিশিং পাস পৃষ্ঠতলকে আরও উন্নত করতে এবং সমস্যাগুলো সমাধান করতে সাহায্য করে।
- EDM ধাতুকে গলিয়ে গ্যাসে পরিণত করে অপসারণ করে। এর ফলে যন্ত্রাংশটির উপর ধাতুর একটি নতুন স্তর তৈরি হয়।
- পুনর্গঠিত স্তরে টুল এবং তরলের অংশ থাকতে পারে। এগুলো যন্ত্রাংশটির কার্যকারিতা পরিবর্তন করতে পারে।
- EDM-এ পৃষ্ঠতল কতটা অমসৃণ হবে তা সেটিংস এবং যন্ত্রাংশটির উপর দিয়ে কতবার চালানো হয় তার উপর নির্ভর করে।
- প্রচলিত মেশিনিং পদ্ধতিতে কোনো পুনঃঢালাই স্তর তৈরি হয় না। এতে সাধারণত একটি পরিষ্কার পৃষ্ঠতল পাওয়া যায়, কিন্তু কঠিন বা জটিল আকারের ক্ষেত্রে সমস্যা হতে পারে।
- কঠিন বা জটিল ধাতুর জন্য ইডিএম ভালো, কিন্তু সেরা ফিনিশ পেতে সতর্ক সেটিংস প্রয়োজন।
খরচ এবং গতি
সেটআপ এবং অপারেশন
ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং এবং প্রচলিত মেশিনিংয়ের মধ্যে একটি বেছে নেওয়ার ক্ষেত্রে খরচ এবং গতি গুরুত্বপূর্ণ। প্রতিটি পদ্ধতি শুরু করতে ও চালাতে প্রয়োজনীয় অর্থের পরিমাণ অনেক ভিন্ন হতে পারে। নিচের সারণিতে এগুলোর মধ্যে তুলনা দেখানো হলো:
| খরচের দিক | বৈদ্যুতিক ডিসচার্জ মেশিনিং (EDM) | ঐতিহ্যবাহী মেশিনিং পদ্ধতি |
| সেটআপ খরচ | প্রাথমিক যন্ত্রপাতির খরচ অনেক বেশি (ওয়্যার ইডিএম মেশিনের জন্য $100,000 থেকে $500,000+); টুলিংয়ের খরচও বেশি। | সাধারণত প্রাথমিক সেটআপ খরচ কম; সরঞ্জাম প্রাথমিকভাবে কম ব্যয়বহুল। |
| পরিচালন ব্যয় (ঘণ্টাভিত্তিক) | মেশিনের অবচয়, বিদ্যুৎ, তারের খরচ, শ্রম এবং রক্ষণাবেক্ষণ সহ প্রতি ঘন্টায় ৬০ থেকে ২০০+ ডলার। | সাধারণত ঘণ্টাপ্রতি পরিচালন ব্যয় কম থাকে, কিন্তু জটিল যন্ত্রপাতি ও উপকরণের কারণে তা বাড়তে পারে। |
| উপাদান হ্যান্ডলিং | কঠিন পদার্থের জন্য কার্যকর; প্রাক বা পরবর্তী তাপ প্রক্রিয়াকরণের প্রয়োজন নেই। | কঠিন পদার্থের জন্য অতিরিক্ত প্রক্রিয়াকরণের (তাপীয় প্রক্রিয়াকরণ) প্রয়োজন হতে পারে। |
| মেশিনিং জটিলতা | জটিল জ্যামিতিক নকশা এবং সূক্ষ্ম পৃষ্ঠতল ফিনিশের জন্য সাশ্রয়ী; গৌণ কার্যক্রম হ্রাস করে। | জটিল আকারের ক্ষেত্রে কম কার্যকর; একাধিক সেটআপ এবং দ্বিতীয় পর্যায়ের ফিনিশিংয়ের প্রয়োজন হতে পারে। |
| অতিরিক্ত উপকারিতা | অমসৃণ প্রান্ত, কোনো কর্তন বলের প্রয়োজন নেই, বর্জ্য ও পুনঃকাজের পরিমাণ হ্রাস, মসৃণ পৃষ্ঠতল, পালিশ/ঘষার পরিমাণ হ্রাস। | এর ফলে অমসৃণ পৃষ্ঠ তৈরি হতে পারে; কাটার বলের কারণে বিকৃতি ঘটতে পারে; প্রায়শই অতিরিক্ত মসৃণকরণের প্রয়োজন হয়। |
| আউটসোর্সিং বিকল্পগুলি | পেশাদার ইডিএম পরিষেবা প্রাথমিক বিনিয়োগ এবং পরিচালন ব্যয় হ্রাস করে। | প্রচলিত মেশিনিং আউটসোর্স করাও সম্ভব, কিন্তু জটিল যন্ত্রাংশের জন্য এটি ততটা বিশেষায়িত নয়। |
ইডিএম মেশিন কিনতে ও স্থাপন করতে অনেক খরচ হয়। এগুলোতে বেশি বিদ্যুৎ ও বিশেষ সরঞ্জাম লাগে, তাই প্রতি ঘণ্টায় খরচ বেশি হয়। শক্ত ধাতু এবং জটিল আকারের কাজের জন্য ইডিএম ভালো। এতে অর্থ সাশ্রয় হতে পারে, কারণ এতে খুব বেশি অতিরিক্ত ধাপের প্রয়োজন হয় না। প্রচলিত মেশিনিং শুরু করা ও চালানো তুলনামূলকভাবে সস্তা, বিশেষ করে সহজ কাজের ক্ষেত্রে।
উৎপাদন হার
একটি ওয়ার্কশপ কত দ্রুত যন্ত্রাংশ তৈরি করতে পারে, তা গুরুত্বপূর্ণ। ইডিএম (EDM) সাধারণত প্রচলিত মেশিনিংয়ের চেয়ে ধীরগতির হয়। বিশেষ করে যখন অনেক বেশি উপাদান অপসারণ করতে হয় বা পুরু অংশ নিয়ে কাজ করতে হয়, তখন এটি সত্যি হয়। ইডিএম-এর গতি নির্ভর করে স্পার্ক কতক্ষণ স্থায়ী হয়, এটি কতটা শক্তিশালী, টুল এবং যন্ত্রাংশের মধ্যে দূরত্ব এবং কত দ্রুত জিনিসগুলো ঠান্ডা হয়, এইসব বিষয়ের উপর। ইডিএম-কে দ্রুততর করতে গেলে টুল ক্ষয় হয়ে যেতে পারে এবং যন্ত্রাংশগুলো অমসৃণ হয়ে যেতে পারে। ভালো ফলাফল পেতে ওয়ার্কশপগুলোকে সঠিক সেটিংস বেছে নিতে হয়। গভীর প্রযুক্তিগত জ্ঞান এবং কার্যকর প্রক্রিয়াকরণ কৌশলের মাধ্যমে, নোবেল (NOBLE) তার গ্রাহকদের ইডিএম প্রকল্পে গতি এবং নির্ভুলতার মধ্যে ভারসাম্য বজায় রাখতে সাহায্য করে।
প্রচলিত মেশিনিং পদ্ধতিতে দ্রুত উপাদান ক্ষয় হয়। এটি প্রচুর যন্ত্রাংশ বা অমসৃণ আকৃতি তৈরির জন্য সবচেয়ে ভালো। এই কারণে বড় কাজের জন্য এটি একটি ভালো বিকল্প। জটিল আকৃতি, সূক্ষ্ম বিবরণ বা কঠিন ধাতু নিয়ে কাজ করার জন্য ইডিএম (EDM) বেশি উপযোগী। ইডিএম গতির বিনিময়ে উন্নততর বিবরণ এবং গুণমান প্রদান করে।
- প্রচলিত মেশিনিং পদ্ধতিতে অনেক যন্ত্রাংশ দ্রুত এবং কম খরচে তৈরি করা যায়।
- অল্প পরিমাণে উৎপাদন, পরীক্ষামূলক যন্ত্রাংশ বা জটিল আকারের জন্য ইডিএম বেশি উপযোগী।
- EDM-এ বর্জ্য কম হয় এবং বিশেষ যন্ত্রাংশের জন্য কম পরিশ্রমের প্রয়োজন হয়, কিন্তু বড় কাজের ক্ষেত্রে খরচ বেশি।
- EDM-এ বেশি শক্তি খরচ হয় এবং বেশি সময় লাগে, তাই প্রচুর যন্ত্রাংশ তৈরির জন্য এটি ততটা ভালো নয়।
সঠিক পদ্ধতি নির্বাচন করা
সিদ্ধান্তের কারণ
কোনো যন্ত্রাংশ মেশিনিং করার সেরা উপায় বেছে নেওয়া অনেক কিছুর উপর নির্ভর করে। প্রতিটি প্রকল্পই আলাদা এবং তার নিজস্ব পরিকল্পনা প্রয়োজন। নিচের সারণিতে ইডিএম (EDM) এবং প্রচলিত মেশিনিং পদ্ধতির মধ্যে তুলনা দেখানো হয়েছে:
| সিদ্ধান্তের কারণ | EDM | ঐতিহ্যগত যন্ত্র |
| অংশ জটিলতা | জটিল ও সূক্ষ্ম সহনশীলতার যন্ত্রাংশের জন্য সেরা | সরল, বড় অংশের জন্য ভালো |
| উপাদান প্রকার | কঠিন, পরিবাহী ধাতুর সাথে কাজ করে | প্লাস্টিক সহ অনেক উপকরণ পরিচালনা করে |
| উত্পাদন ভলিউম | কম থেকে মাঝারি পরিমাণের জন্য ভালো | উচ্চ-ভলিউম রানের জন্য সেরা |
| সহনশীলতা এবং যথার্থতা | খুব উচ্চ নির্ভুলতা | কম সুনির্দিষ্ট, তাপীয় বিকৃতির ঝুঁকি |
| প্রাথমিক বিনিয়োগ | উচ্চতর সরঞ্জাম খরচ | কম খরচে, ছোট দোকানগুলোর জন্য আরও সহজ |
| ওয়ার্কপিসের আকার | ছোট থেকে মাঝারি, জটিল অংশ | বড় ওয়ার্কপিস |
| শিল্প অ্যাপ্লিকেশন | মহাকাশ, চিকিৎসা, ইলেকট্রনিক্স | মোটরগাড়ি, তেল এবং গ্যাস |
| যন্ত্র দক্ষতা | ধীরগতির, কিন্তু মসৃণ সমাপ্তি | সাধারণ যন্ত্রাংশের জন্য দ্রুততর ও সাশ্রয়ী |
| বস্তুর বৈশিষ্ট্য | বৈদ্যুতিক পরিবাহিতা প্রয়োজন | উপাদানের বৈশিষ্ট্যের উপর কম নির্ভরশীল |
| সঙ্গতি | ডাইইলেকট্রিক ফ্লুইড প্রয়োজন | কোন তরলের প্রয়োজন নেই |
পদ্ধতি বাছাই করার ক্ষেত্রে উপাদানের ধরন একটি গুরুত্বপূর্ণ বিষয়। ইডিএম (EDM) শুধুমাত্র সেইসব ধাতুর উপর কাজ করে যেগুলোর মধ্য দিয়ে বিদ্যুৎ চলাচল করতে পারে। এই ধাতুগুলোকে অবশ্যই তাপ সহ্য করতে সক্ষম হতে হবে এবং সহজে ক্ষয় হওয়া চলবে না। এই কারণে, ইডিএম সেইসব কঠিন ধাতুর জন্য উপযোগী যেগুলো সাধারণ যন্ত্রপাতি দিয়ে কাটা কঠিন। আপনার প্রকল্পের জন্য কোন প্রক্রিয়াটি সবচেয়ে ভালো হবে, সে বিষয়ে আপনি যদি নিশ্চিত না হন, তবে আমাদের নিবেদিত প্রকৌশলী দলের কাছে এর উত্তর থাকতে পারে।
ব্যবহারিক দৃশ্যকল্প
কখন কোন পদ্ধতি ব্যবহার করতে হবে তা জানতে এখানে কিছু বাস্তব জীবনের উদাহরণ দেওয়া হলো:
- মহাকাশপ্রকৌশলীরা ব্যবহার করেন EDM ক্ষুদ্র ছিদ্রযুক্ত টারবাইন ব্লেড তৈরি করতে। এই অংশগুলো অত্যন্ত নিখুঁত হতে হয় এবং এতে শক্ত ধাতু ব্যবহার করা হয়। EDM সঠিক আকার ও মসৃণ ফিনিশ দেয়।
- চিকিত্সা সংক্রান্ত যন্ত্রপাতি: EDM ইমপ্লান্টে ছোট ছোট ছিদ্র এবং খাঁজ তৈরি করা হয়। এই প্রক্রিয়ায় যন্ত্রাংশগুলোর উপর কোনো চাপ পড়ে না, ফলে সেগুলো সুরক্ষিত থাকে।
- স্বয়ংচালিতকারখানাগুলো ইঞ্জিন ব্লক এবং বড় যন্ত্রাংশ তৈরির জন্য প্রচলিত মেশিনিং পদ্ধতি ব্যবহার করে। এই পদ্ধতিটি দ্রুত এবং অনেক ধরনের উপকরণের ক্ষেত্রে কাজ করে।
- ছাঁচ মেকিং: EDM গভীর ও জটিল বৈশিষ্ট্যযুক্ত শক্ত ইস্পাতের ছাঁচ তৈরি করে। যদিও EDM এর দাম বেশি এবং এটি বেশি শক্তি ব্যবহার করে, কিন্তু এটি এমন কাজ করতে পারে যা অন্য যন্ত্র পারে না।
- ইলেক্ট্রনিক্স: EDM সংযোগকারী অংশে ছোট ছোট ছিদ্র করে। এটি দিয়ে খুব ছোট আকারের এবং মসৃণ পৃষ্ঠতল তৈরি করা যায়।
অল্প সংখ্যক যন্ত্রাংশ, জটিল আকৃতি এবং কঠিন ধাতুর জন্য ইডিএম (EDM) সবচেয়ে ভালো। বড়, সরল যন্ত্রাংশ এবং প্রচুর পরিমাণে উৎপাদনের জন্য প্রচলিত মেশিনিং বেশি উপযোগী। উভয় পদ্ধতিরই নিজস্ব সুবিধা রয়েছে। সেরা বিকল্পটি বেছে নেওয়া নির্ভর করে প্রকল্পের প্রয়োজন, উপকরণ এবং তহবিলের উপর। নোবেল (NOBLE) প্রতিটি প্রকল্পের লক্ষ্য, উপকরণ এবং বাজেট মূল্যায়ন করে সবচেয়ে কার্যকর উৎপাদন সমাধান প্রদানের মাধ্যমে আপনাকে সঠিক পদ্ধতি বেছে নিতে সাহায্য করবে।
আপনি ইডিএম (EDM) নাকি প্রচলিত মেশিনিং বেছে নেবেন, তা আপনার প্রকল্পের চাহিদার উপর নির্ভর করে। নোবেল (NOBLE)-এর বিশেষজ্ঞরা বলেন, শক্ত উপাদান এবং মসৃণ পৃষ্ঠযুক্ত সূক্ষ্ম ও জটিল যন্ত্রাংশ তৈরির জন্য ইডিএম চমৎকার। কিন্তু এতে বেশি সময় লাগে এবং খরচও বেশি। সেরা পদ্ধতিটি বেছে নিতে, নোবেল আপনাকে নিম্নলিখিত পদক্ষেপগুলো নেওয়ার পরামর্শ দেয়:
- আপনি কী বানাতে চান এবং আপনার কী কী উপকরণ প্রয়োজন, তা স্থির করুন।
- আকৃতিটি কতটা কঠিন এবং কতটা নিখুঁত হতে হবে, তা ভেবে দেখুন।
- নিশ্চিত করুন যে আপনার কাছে স্পষ্ট অঙ্কন রয়েছে, যাতে সমস্ত বিবরণ দেখানো থাকে।
- যারা মেশিনিং সম্পর্কে অনেক কিছু জানেন, তাদের সাথে কথা বলুন এবং কাজ করুন।
আপনার বিশ্বস্ত EDM সরবরাহকারী হিসেবে NOBLE-কে কেন বেছে নেবেন
অসাধারণ নির্ভুলতা, নমনীয়তা এবং নির্ভরযোগ্যতার সাথে ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং (EDM) এবং প্রচলিত মেশিনিং পরিষেবা উভয়ই সরবরাহ করার ক্ষেত্রে NOBLE-এর অতুলনীয় দক্ষতার কারণেই এটিকে প্রস্তুতকারক হিসেবে বেছে নেওয়া হয়েছে। প্রতিটি মেশিনিং পদ্ধতিরই কিছু সুবিধা-অসুবিধা রয়েছে, কিন্তু NOBLE উভয় পদ্ধতির সেরা দিকগুলো একত্রিত করে সেই ব্যবধান পূরণ করে—উন্নত EDM প্রযুক্তির সাথে প্রমাণিত প্রচলিত মেশিনিং কৌশলকে সমন্বিত করে প্রতিটি প্রকল্পের অনন্য চাহিদা অনুযায়ী কাস্টম সমাধান প্রদান করে।
নোবেল বেশ কয়েকটি কারণে স্বতন্ত্র:
- জটিল ইডিএম প্রকল্পে দক্ষতানোবেল উচ্চ-নির্ভুল ইডিএম (EDM) কাজে বিশেষায়িত, যার মধ্যে রয়েছে ওয়্যার, সিঙ্কার এবং হোল ড্রিলিং ইডিএম। এই কাজগুলো মহাকাশ, চিকিৎসা এবং ইলেকট্রনিক্সের মতো জটিল জ্যামিতিক নকশার চাহিদাসম্পন্ন শিল্পগুলোর জন্য অপরিহার্য। আমাদের দক্ষ প্রযুক্তিবিদরা নিয়মিতভাবে এমন নিখুঁত সহনশীলতার যন্ত্রাংশ তৈরি করেন, যা প্রচলিত পদ্ধতিতে কোনোভাবেই সম্ভব নয়।
- দ্বৈত সক্ষমতা পদ্ধতিঅনেক কারখানার মতো নয়, যারা শুধুমাত্র ইডিএম (EDM) বা প্রচলিত মেশিনিংয়ের ওপর মনোযোগ দেয়, নোবেল (NOBLE) উভয়ই ব্যবহার করে। এর ফলে আমরা আপনার ডিজাইন, উপকরণ এবং উৎপাদনের পরিমাণ অনুযায়ী সবচেয়ে কার্যকর ও সাশ্রয়ী প্রক্রিয়া—কিংবা উভয়ের সমন্বয়—সুপারিশ করতে পারি।
- উন্নত প্রযুক্তি এবং সরঞ্জামনোবেল সর্বাধুনিক ইডিএম সিস্টেম এবং সিএনসি মেশিনে বিনিয়োগ করে, যা ধারাবাহিক কর্মক্ষমতা, উচ্চ পুনরাবৃত্তিযোগ্যতা এবং ন্যূনতম ফিনিশিংয়ের মাধ্যমে শক্ত ইস্পাত ও বিশেষ সংকর ধাতুর মতো কঠিন উপকরণ মেশিনিং করার ক্ষমতা নিশ্চিত করে।
- অ্যাপ্লিকেশন-চালিত সিদ্ধান্ত গ্রহণআমাদের প্রকৌশল দল প্রতিটি প্রকল্প মূল্যায়ন করে নির্ধারণ করে যে, ইডিএম, প্রচলিত মেশিনিং, নাকি একটি হাইব্রিড কৌশল সর্বোত্তম ফলাফল দেবে। এই পরামর্শমূলক পদ্ধতিটি নিশ্চিত করে যে গ্রাহকরা তাদের যন্ত্রাংশের জন্য সঠিক প্রক্রিয়াটিই পাচ্ছেন, শুধু আমাদের চালানোর জন্য সবচেয়ে সুবিধাজনক প্রক্রিয়াটি নয়।
- শিল্পে প্রমাণিত ফলাফলযেসব শিল্পে ব্যর্থতার কোনো সুযোগ নেই, সেখানে কঠোর স্পেসিফিকেশন অনুযায়ী যন্ত্রাংশ সরবরাহ করার ক্ষেত্রে নোবেলের একটি সফল ইতিহাস রয়েছে। টারবাইন ব্লেড থেকে শুরু করে মেডিকেল ইমপ্লান্ট পর্যন্ত, গ্রাহকরা নোবেলকেই বেছে নেন, কারণ আমরা নির্ভুলতা, নিরাপত্তা এবং নির্ভরযোগ্যতার গুরুত্ব বুঝি।
- মাপযোগ্য সমাধানআপনার একটি একক প্রোটোটাইপ, স্বল্প সংখ্যক নির্ভুল যন্ত্রাংশ, কিংবা বৃহৎ পরিসরে যন্ত্রাংশ উৎপাদনের প্রয়োজন হোক না কেন, NOBLE গুণমান ও গতি বজায় রেখে তার কার্যক্রমের পরিধি বাড়াতে সক্ষম।
নোবেল শুধু একটি মেশিনিং সরবরাহকারী প্রতিষ্ঠানই ছিল না—এটি ছিল এমন এক অংশীদার, যা নির্ভুলতা, গতি, খরচ এবং উপকরণের সামঞ্জস্যের মতো জটিল ভারসাম্য রক্ষা করতে সক্ষম। যখন আপনার প্রকল্পে দক্ষতা, নির্ভুলতা এবং উদ্ভাবনের প্রয়োজন হয়, নোবেল তা সরবরাহ করে।
এর প্রায়শই জিজ্ঞাসিত প্রশ্ন বৈদ্যুতিক স্রাব মেশিন
ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং (Electrical discharge Machineing) কোন কোন উপাদান কাটতে পারে?
ইডিএম শুধুমাত্র সেইসব বস্তুর উপর কাজ করে যেগুলোর মধ্যে দিয়ে বিদ্যুৎ চলাচল করতে পারে। এর মানে হলো, এটি স্টিল, টাইটানিয়াম, তামা এবং কিছু বিশেষ মিশ্রণ কাটতে পারে। ইডিএম প্লাস্টিক বা বেশিরভাগ সিরামিকের উপর কাজ করে না।
দ্রষ্টব্য: ইডিএম কাঠ বা বেশিরভাগ প্লাস্টিক কাটতে পারে না।
প্রচলিত মেশিনিংয়ের চেয়ে ইডিএম কি বেশি নিরাপদ?
ইডিএম প্রক্রিয়ায় এমন কোনো ধারালো টুকরো বা প্রান্ত তৈরি হয় না যা ছিটকে বেরিয়ে যেতে পারে। যন্ত্রাংশ ঠান্ডা রাখার জন্য এতে একটি তরল পদার্থ ব্যবহার করা হয়। কিন্তু ইডিএম থেকে ক্ষতিকর ধোঁয়া নির্গত হতে পারে। কর্মীদের সঠিক সুরক্ষা সরঞ্জাম পরা প্রয়োজন।
প্রচলিত মেশিনিংয়ের পরিবর্তে কিছু যন্ত্রাংশের জন্য কেন ইডিএম (EDM) প্রয়োজন হয়?
কিছু অংশে খুব ছোট ছিদ্র বা ধারালো কোণা থাকে। ইডিএম এই আকৃতিগুলো অত্যন্ত নির্ভুলভাবে তৈরি করতে পারে। প্রচলিত মেশিনিং পদ্ধতিতে সবসময় এত সূক্ষ্ম বিবরণ ফুটিয়ে তোলা সম্ভব হয় না।
অনেকগুলো যন্ত্রাংশ তৈরির জন্য কোন পদ্ধতিটি দ্রুততর?
অনেকগুলো সাধারণ যন্ত্রাংশ তৈরির ক্ষেত্রে প্রচলিত মেশিনিং দ্রুততর। ইডিএম-এ বেশি সময় লাগে, বিশেষ করে পুরু বা জটিল আকারের ক্ষেত্রে।
- ইডিএম: ছোট দল বা সূক্ষ্ম কাজের জন্য ভালো।
- ঐতিহ্যবাহী: অনেক সাধারণ অংশ তৈরির জন্য ভালো।







