
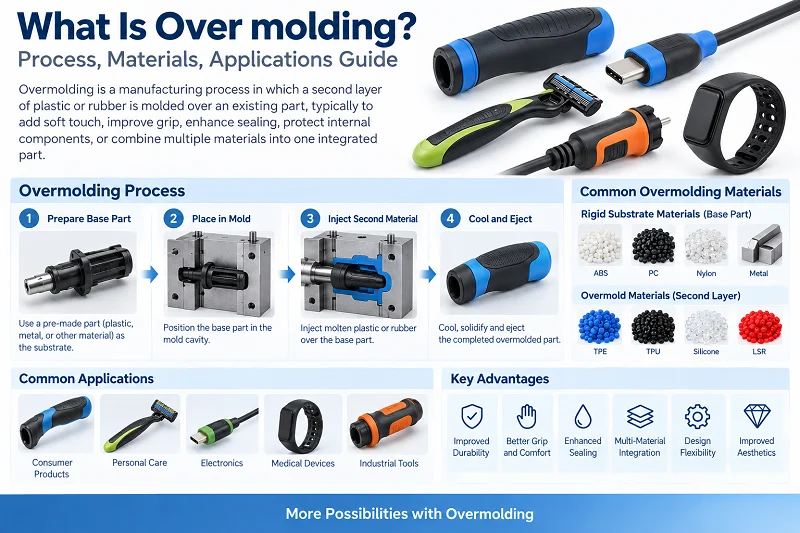
Овърмолдингът е вид процес на шприцване. Той свързва добре два материала. Всеки материал изпълнява своята функция. Този процес се използва широко в много нови индустрии, като например аерокосмическата индустрия, интелигентните роботи и производството на медицински части. Това ръководство дава пълен преглед на овърмолдинга. То обхваща принципа на процеса, приложенията, често срещаните материали и специфичните операции. Отговаря на всички ваши въпроси.

1. Какво е свръхформоване?
Формоването чрез шприцване е двуетапен процес на шприцване. Първо, основна част се изработва от един вид пластмаса. Тази основа се нарича субстрат. След това субстратът се поставя в друга матрица. Върху повърхността му се формова тънък външен слой. Този външен слой обикновено е мека пластмаса или гумен материал. Крайният резултат е единична част, която е твърда отвътре и мека отвън. Двата материала обикновено изпълняват различни функции в комбинираната част. Формоването чрез шприцване се използва широко в много индустрии за различни цели.
2. Как работи преформоването?
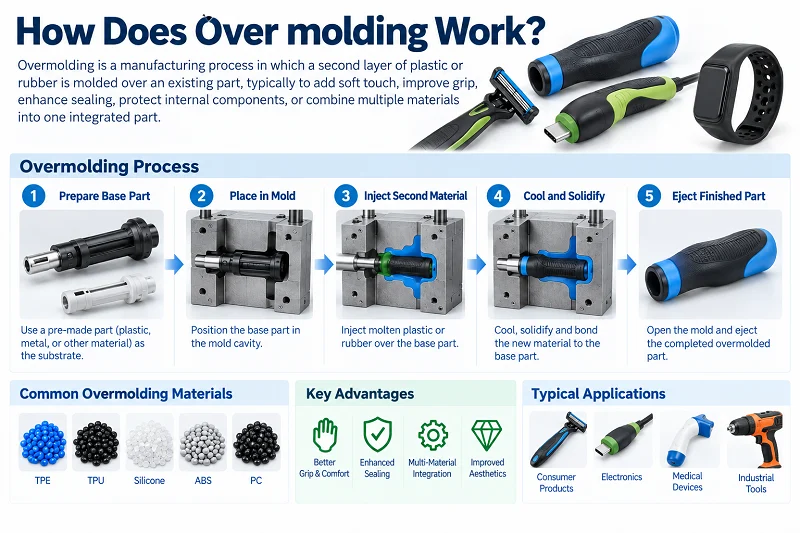
Преформоването се извършва на два етапа.
Първа стъпка: Основна част се изработва от един вид пластмаса. Тази част се нарича субстрат. Субстратът може да бъде от твърда пластмаса или метал.
Стъпка втора: Субстратът се поставя в друга матрица. След това се инжектира втори материал. Този материал обикновено е мека пластмаса или гума. Той се увива около повърхността на субстрата и образува тънък външен слой.
Ключов момент: Двата материала трябва да се свържат химически или механично. В противен случай външният слой може лесно да се отлепи.
Често срещани комбинации: твърда пластмаса + мека пластмаса, метал + гума.
Краен резултат: Едната част има предимствата и на двата материала. Например, тя е твърда отвътре и мека отвън. Тя е здрава и същевременно неплъзгаща се.
3. Дизайн с преливане
Използването на следните най-добри практики може да помогне за успешното формоване. Това води до висококачествени продукти с добра функционалност и външен вид.
- Съвместимост на материалите. Изберете материали, които се свързват добре и имат сходни точки на топене. Това осигурява здрава и надеждна връзка между слоевете.
- Дизайн за свързване. Създайте правилни повърхностни характеристики, подрязвания и взаимосвързани структури. Това спомага за механичното свързване между формованата част и материала за отливане.
- Подходяща дебелина на стената. Поддържайте дебелината на стените постоянна и правилна. Това осигурява равномерен поток на материала и предотвратява дефекти като следи от потъване или кухини.
- Ъгъл на наклон. Ъгълът на наклон помага на детайла да излезе лесно от матрицата. Това намалява риска от повреда на детайла по време на изхвърлянето.
- Избягвайте остри ъгли. Заоблените ъгли помагат за предотвратяване на концентрацията на напрежение. Те също така спомагат за потока на материала по време на формоването.
- Добавете вентилационни елементи в дизайна. Това позволява на въздуха и газа да излизат по време на инжектиране. Предотвратява образуването на кухини и затворени мехурчета.
- Поставяне на материал за пресоване. Дръжте точката на инжектиране на материала за формоване далеч от критични елементи и ръбове. Това предотвратява заклещване или повреда на материала.
- Дизайн на мухъл. Проектирайте матрицата с подходящи системи за литник, канал и охлаждане. Това осигурява равномерен поток на материала и висока производствена ефективност.
- Помислете за свиване. Вземете предвид разликата в свиването на материала между формованата част и материала, върху който е нанесена формовката. Това предотвратява деформация или неравномерни размери.

4. Материали за формоване
4.1 Основа (основен материал)
Субстратът обикновено е твърд материал с по-висока якост. Той осигурява структурна опора.
Често срещани субстрати включват:
- Твърди пластмаси: като ABS, PC, PA (найлон), PBT, PP. Тези материали имат добра твърдост и стабилни размери. Те са най-често срещаните основи при овърмолдинг.
- Метали: като неръждаема стомана и алуминиеви сплави. Металните основи се използват там, където е необходима по-висока якост или проводимост, като например рамки за дръжки или конектори.
- Еластомери: като TPE и TPU. Използва се за основи, които се нуждаят от известна гъвкавост.
4.2 Материал за формоване (материал на външния слой)
Повърхностният слой обикновено е по-мек. Той осигурява сцепление, уплътняване, омекотяване или комфортно усещане. Често срещани материали включват:
- TPE (термопластичен еластомер): Най-разпространеният материал за формоване. Меко усещане. Регулируема твърдост. Свързва се добре с много твърди пластмаси.
- TPU (термопластичен полиуретан): Отлична износоустойчивост. Подходящ за приложения с високо износване.
- Силикон (LSR): Устойчивост на висока температура. Добра биосъвместимост. Често използван в медицински и бебешки продукти.
- Мек PVC: Ниска цена. Но лоши екологични показатели. Постепенно се заменя от TPE.
- Каучук: като EPDM и NBR. Използва се там, където е необходима устойчивост на атмосферни влияния или масло.
4.3 Ключови принципи на сдвояването на материалите
Двата материала трябва да могат да се свържат. Има два метода за свързване:
- Химическо свързване: Двата материала са съвместими на молекулярно ниво. Здравината на свързване е висока. Примери: TPE върху ABS, TPU върху PC.
- Механично свързване: Външният материал е физически заключен от повърхностни неравности и канали или подкоси на основата.
4.4 Често срещани примери за сдвояване
| · Субстрат | · Преформа | · Приложение |
| · ABS | · ТПЕ | · Дръжки за електрически инструменти |
| · Компютър | · ТПУ | · Калъфи за телефони |
| · ПА | · Силикон | · Дръжки за медицински изделия |
| · Метал | · Каучук | · Опори за амортизиране на вибрации |

5. Специфични операции по формоване
5.1 Ръчно формоване
Ръчното формоване е най-основният метод. Процесът е следният:
- Оформете субстрата: Първо, твърда част от субстрата се формова с една матрица.
- Отстранете субстрата: Субстратът се изважда от формата и се охлажда.
- Ръчно поставяне: Оператор ръчно поставя субстрата в кухината на втора матрица.
- Втора инжекция: Формата се затваря и инжектира материала за отливане. Той се увива около повърхността на субстрата.
- Премахнете готовата част: След охлаждане, формата се отваря и последната част се изважда.
Характеристики:
- Необходими са две форми и две машини за шприцване (или една машина със смяна на форми)
- Основата трябва да се охлади преди полагане, така че има време за изчакване
- Зависи от ръчната работа, така че консистентността варира в зависимост от оператора
- Подходящ за малки партиди, много видове продукти или сложни структури
Предимства:
Проста структура на матрицата, ниска инвестиция, висока гъвкавост.
Недостатъци:
Дълъг производствен цикъл, високи разходи за труд, субстратът е лесен за замърсяване.
5.2 Двукомпонентно шприцване
Двушприцването е по-автоматизиран метод. При него се използва една двушприц машина и една въртяща се матрица.
Процесът е както следва:
- Първи изстрел: Материалът на субстрата се инжектира на една станция от матрицата.
- Завъртете формата: Формата се завърта на 180 градуса. Субстратът се премества към втората станция.
- Втори изстрел: Материалът за формоване се инжектира на втората станция. Той се увива директно върху основата.
- Охладете и изхвърлете: Готовата част се охлажда и се изхвърля. След това започва следващият цикъл.
Характеристики:
- Субстратът и оформянето на покритието се извършват в една и съща форма. Не е необходима ръчна обработка.
- Преформоването се случва преди основата да се охлади напълно. Якостта на свързване е по-висока.
- Кратък производствен цикъл. Подходящ за производство с голям обем.
- Сложна структура на матрицата. Високи инвестиционни разходи.
Предимства: Висока ефективност, добра консистенция, висока якост на свързване, подходящ за автоматизирани линии.
Недостатъци: Висока цена на матрицата, трудни за смяна модели, не са подходящи за малки партиди.
5.3 Сравнение на двата метода
| Сравнителен артикул | Ръчно формоване | Шприцоване с два удара |
| Брой форми | 2 определя | 1 комплект (въртяща се форма) |
| Ръчно участие | Високо | ниско |
| Производствен цикъл | Дълга | Къс |
| Сила на връзката | Умерена | Високо |
| Подходящ размер на партидата | Малка партида | Голяма партида |
| Инвестиции в мухъл | ниско | Високо |

6. Какви са предимствата на преформоването
6.1 По-добър комфорт на сцепление и устойчивост на хлъзгане
Чрез формоване на мек материал (като TPE, TPU или силикон) върху външния слой, повърхността на продукта се усеща по-мека и има по-голямо триене. Потребителите могат да го държат, без лесно да се подхлъзват. Това също така намалява умората при продължителна употреба. Ето защо електрическите инструменти, четките за зъби и дръжките на медицинските изделия често използват този процес.
6.2 По-добро уплътняване и хидроизолация
Мекият външен слой прилепва плътно към основата и образува ефективно уплътнение. Той предпазва от влага, прах или химикали. Това е полезно за продукти, които се нуждаят от водоустойчивост или защита от прах, като например външна електроника и корпуси за медицински инструменти.
6.3 Силна връзка, трудна за сваляне
Повърхностният слой образува химическа или механична връзка със субстрата по време на формоването. Якостта на свързване е много по-висока от тази на меките материали, които се залепват или нанасят по-късно. Той не се отлепва, не пада или не се разделя лесно при продължителна употреба.
6.4 По-малко части, по-лесен монтаж
Традиционните методи изискват отделно изработване и след това сглобяване на меко покритие. Формоването чрез формоване комбинира две стъпки в една. Това намалява броя на частите и стъпките за сглобяване. Намалява разходите за труд и трудността при управление на запасите.
6.5 Гъвкав дизайн, по-добър външен вид
Различни цветове и нива на твърдост могат да бъдат отливани върху основата. Това създава двуцветен вид или локални ефекти с меко захващане. Свободата на дизайна е по-голяма. Продуктът изглежда и се усеща по-добре.
6.6 По-добра издръжливост
Мекият външен слой абсорбира удари и вибрации. Той предпазва твърдата вътрешна структура. Действа като възглавница при падания или сблъсъци. Това удължава живота на продукта.

7. Какви са недостатъците на преформоването
Форването с покритие изисква две форми или една машина за двукратно шприцване. Инвестициите в оборудване са високи. Субстратът и формата трябва да са химически или механично съвместими. Изборът на материали е ограничен. Двата материала имат различни коефициенти на термично разширение. Те могат да се деформират или разделят след охлаждане. Производственият цикъл е дълъг. Ръчните методи зависят от труда. Консистенцията е лоша. Дефектните части са трудни за преработка. Субстратът и формата не могат да бъдат разделени. Цената на производството на малки партиди е висока. Смяната на моделите е трудна.

8. Преформоване срещу формоване с вложка
8.1 Основна разлика
Формоването на вложки е едноетапен процес. При него се поставя предварително направена вложка (обикновено метална) в матрицата. След това се инжектира пластмаса, която се увива около вложката. Крайният резултат е единна част, съчетаваща метал и пластмаса. Вложката осигурява здравина, резба или проводимост.
Формоването с покритие е двуетапен процес. Първо се формова пластмасова основа. След това основата се поставя в друга форма. Втори материал се инжектира, за да обгърне повърхността ѝ. Крайният резултат е част, която е твърда отвътре и мека отвън, с двуслойна структура. Слоят с покритие осигурява сцепление, уплътняване или по-добро усещане.
8.2 Сравнение на процесите
| Сравнителен артикул | Поставете формоване | Над формоване |
| Стъпки на процеса | Една стъпка | Две стъпки |
| Основа | Метална или непластмасова вложка | Пластмасов субстрат |
| Външен материал | Пластмаса | Мека пластмаса или гума |
8.3 Как да изберем?
Ако се нуждаете от здравина или проводимост на метала, изберете вложка за формоване. Ако се нуждаете от мек външен слой за по-добро сцепление или уплътняване, изберете облицовка.
Двете могат да се използват и заедно. Първо, направете формоване с вложки, за да получите основа с метални вложки. След това направете допълнително формоване, за да получите финална част, която е едновременно здрава и комфортна на допир.

9. Кои индустрии използват преформоване?
9.1 Медицински изделия
Дръжките на хирургически инструменти, ендоскопските дръжки, стоматологичните инструменти и други използват облицовка, за да подобрят комфорта на захващане и устойчивостта на хлъзгане. Силиконовите облицовъчни слоеве също имат биосъвместимост. Те могат да издържат на стерилизация при висока температура.
9.2 Електрически инструменти
Бормашини, ъглошлайфи, чукове и други корпуси обикновено използват твърда пластмасова основа с меко TPE покритие. Това осигурява устойчивост на хлъзгане, абсорбиране на удари и изолация. Подобрява безопасността при работа.
9.3 Потребителска електроника
Калъфи за телефони, корпуси за слушалки, каишки за смарт часовници и други използват покритие за двуцветен вид и меко докосване. То също така подобрява водоустойчивостта и прахоустойчивостта.
9.4 Автомобилна индустрия
Воланите, скоростните лостове, дръжките на вратите и уплътненията са с покритие. Това подобрява усещането, намалява шума и подобрява уплътняването.
9.5 Стоки за ежедневна употреба
Дръжки за четки за зъби, самобръсначки, дръжки за кухненски съдове, спортни бутилки и други използват меко покритие, за да подобрят комфорта и устойчивостта на хлъзгане.
9.6 Промишлено оборудване
Контролните панели, дръжките за инструменти, индустриалните дръжки и други използват формоване, за да подобрят издръжливостта и безопасността при работа.

10. Защо да изберете NOBLE за производител на покрития за формоване
NOBLE предоставя пълна поддръжка за проекти за формоване с покритие. Ние помагаме с преглед на дизайна и избор на материали. Даваме обратна връзка по метода на DFM (Design-Feed Process - технологично производство), за да подобрим дизайна на частите. Изграждаме прецизни форми както за субстрат, така и за формоване с покритие. Предлагаме ръчно и двукомпонентно формоване с покритие. Също така предоставяме инспекция на линията, за да проверим качеството на свързването. Нашият екип обработва малки партиди и масово производство. Водим пълни записи на процеса за проследимост. Това отговаря на изискванията на ISO 13485 за медицински проекти. От прототип до производство, ние подкрепяме целия процес.
Често задавани въпроси за Преформоване:
1. Каква е разликата между преформоване и вложете формоване?
При формоването с вложка металната вложка се поставя във формата, след което около нея се инжектира пластмаса. Облицовката с капаче първо създава пластмасова основа, след което върху нея се нанася мек слой. Формоването с вложка е една стъпка. Облицовката с капаче е две стъпки.
2. Какво е свръхформоване?
Овърмолдингът е двуетапен процес на шприцване. При него мек външен слой се формова върху твърда основна част.
3. Скъпо ли е преливането?
Овърмолдингът струва повече от стандартното шприцване. Необходими са две форми или машина за двукомпонентно шприцване. Но спестява разходи за монтаж при големи обеми.
4. Изисква ли вашата част допълнително формоване или вложки?
Изберете покритие за меки захвати, уплътняване или по-добро усещане. Изберете вложки за метални резби, здравина или електрически контакти.
5. Кои са петте вида формоване?
Шприцване, формоване чрез раздуване, компресионно формоване, ротационно формоване и трансферно формоване.






