
В областта на съвременното промишлено производство и преработка, технологията за заваряване на метали заема много важно място. Това е технологичен метод, който комбинира две или повече метални части на атомно ниво чрез нагряване, налягане или комбинация от двете, за да образува твърдо цяло.
От обработката на метални орнаменти в ежедневието до изграждането на аерокосмическо оборудване, кораби и мостове, нищо не може без подкрепата на технологията за заваряване на метали.
 |
Какво е заваряване на ламарина?
Основната идея на заваряването на метали е използването на топлина или механична сила. Това прекъсва оригиналните връзки между атомите в свързващите части на металните парчета. След това тези атоми се разпространяват и смесват. Накрая те образуват нови метални връзки, за да направят трайно съединение.
По време на заваряване, свързващите зони на метала се нагряват до разтопено или огъващо се състояние. След това атомите стават много по-активни. Те са способни да се сливат през пространствата между различните метални компоненти. След като се охлади, се появява стабилна заварена връзка. Тя превръща първоначално отделните метални части в здраво свързано парче.
Заваряването на метал е напълно различно от методите за механично съединяване. Връзки като болтове и нитове могат лесно да се разделят. Металните атоми в местата на свързване никога не се смесват. Заваряването обаче създава постоянна и неразделима връзка. Заварените съединения често са толкова здрави, колкото или дори по-здрави от самия оригинален метал. Тази характеристика прави заваряването широко използвано в области, които се нуждаят от свръхздрави конструкции.
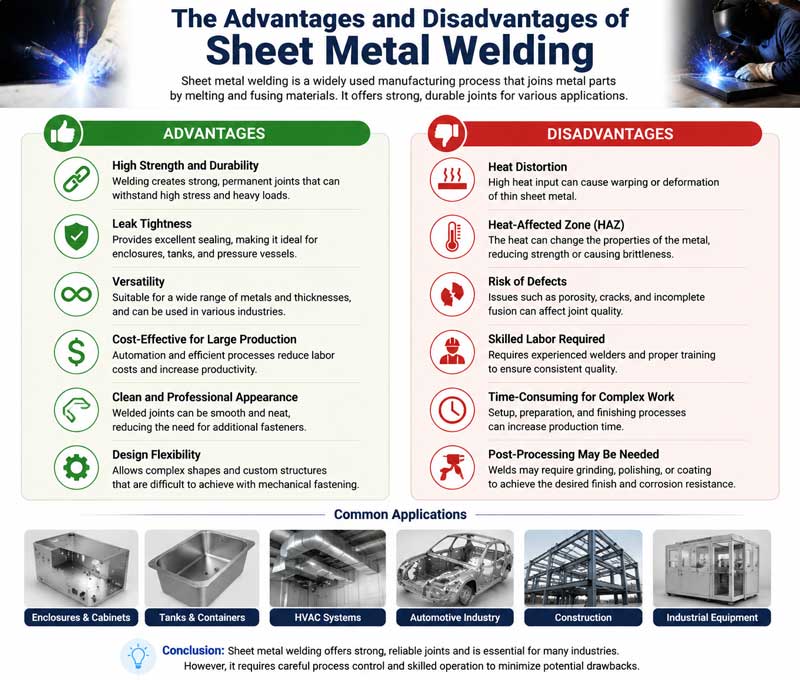
Предимства и недостатъци на заваряването на листов метал
Предимства
- Силна здравина на връзката: Заварените съединения могат да свързват метални атоми заедно. Тяхната здравина обикновено е толкова висока, колкото или дори по-висока от тази на оригиналния метал. Това прави заварените конструкции много добри в носенето на тежести. Те могат да издържат на големи натоварвания, силни удари и вибрации.
- Отлична херметичност: Съединенията, направени чрез заваряване, са гладки и здрави по цялата си повърхност. Те могат ефективно да предотвратят изтичането на газове и течности. Тази характеристика прави заваряването много полезно. То е чудесно за изработка на резервоари под налягане, тръби и контейнери за съхранение.
Широка гама от приложения:
Заваряването на метали е подходящо за почти всички видове метални материали. Тези материали включват въглеродна стомана, неръждаема стомана, алуминиеви сплави и медни сплави.
Междувременно, той може да свързва метални компоненти с различни форми и размери. Независимо дали става въпрос за снаждане на тънки листове, челно заваряване на дебели листове или заваряване на сложни конструкции, всичко това може да се постигне чрез избор на подходящ метод на заваряване.
- Спестяване на материали и разходиВ сравнение с болтовите и нитовите съединения, заваряването не изисква допълнителни свързващи части, което може да спести голямо количество метални материали. В същото време процесът на заваряване е сравнително прост, с висока производствена ефективност, което може ефективно да съкрати производствения цикъл и да намали производствените разходи. В мащабното промишлено производство това предимство може значително да увеличи икономическите ползи за предприятията.
Недостатъци
- В заварената шевка има напрежение и деформация: По време на процеса на заваряване, локални области от метала ще се нагряват и охлаждат бързо. Това неравномерно температурно колебание ще доведе до появата на заваръчно напрежение в зоната на заваръчната шевка. Когато напрежението надвиши допустимите граници на материала, това ще причини деформация на заварената част и дори ще доведе до пукнатини. Последващите корекции и ремонтни дейности след деформацията са увеличили производствените разходи и процедури.
- Високи изисквания за оперативни умения: Качеството на заваряване зависи пряко от техническото ниво на оператора. По време на процеса на заваряване, контролът на параметри като заваръчен ток, напрежение, скорост на заваряване и ъгъл на електрода изисква богат опит и прецизна работа. Ако параметрите не са зададени правилно, е много лесно да се получат дефекти при заваряване, като пори, шлакови включения, непълно проникване и пукнатини. Тези дефекти сериозно ще повлияят на работата на заварените съединения и ще застрашат безопасната употреба на конструкцията.
- Откриването на дефекти при заваряване е доста трудно: Някои дефекти при заваряване, като вътрешни пори, шлакови включвания и микропукнатини, не могат да бъдат наблюдавани директно с невъоръжено око и изискват използването на професионално оборудване за откриване. Тези устройства за откриване са скъпи, а процесът на откриване е сложен, което увеличава разходите за контрол на качеството по време на производствения процес.
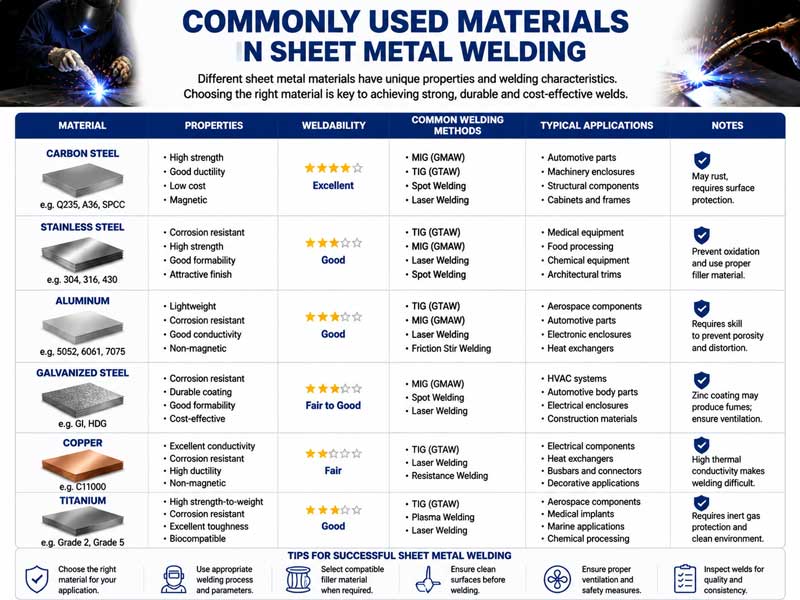
Често използвани материали при заваряване на ламарина
Често използваните материали за заваряване на метали се разделят главно на две категории. Първият вид е основният материал, който представлява металът, който трябва да се заварява. Вторият вид е пълнежен материал, който запълва празнините между свързаните части по време на заваряване. Съществуват и някои помощни материали, като флюс и защитен газ. Те не свързват директно металите. Но имат голямо влияние върху качеството на заварката.
(1) Основен материал
Съществуват множество видове основни материали. Почти всички метали и сплави могат да се използват като основни материали за заваряване. Най-често срещаните включват следните категории:
1. Въглеродна стомана: Според разликата в съдържанието на въглерод, тя може да бъде класифицирана в нисковъглеродна стомана, средновъглеродна стомана и високовъглеродна стомана.
Нисковъглеродната стомана има най-добри заваръчни характеристики, добра пластичност и е по-малко вероятно да развие пукнатини по време на заваряване.
- Неръждаема стомана: Неръждаемата стомана има отлична устойчивост на корозия и устойчивост на високи температури.
В зависимост от микроструктурата си, тя може да се класифицира като аустенитна неръждаема стомана, феритна неръждаема стомана и мартензитна неръждаема стомана. Аустенитната неръждаема стомана има отлични заваръчни характеристики и е често използван вид неръждаема стомана в промишлеността. При заваряване на феритна неръждаема стомана е склонна да се появи проблем с едри зърна, което влияе върху здравината на завареното съединение. Мартензитната неръждаема стомана има лоша заваряемост и изисква термична обработка след заваряване, за да се подобрят нейните характеристики.
- Цветни метали и сплави: Най-често срещаните включват алуминиеви сплави, медни сплави, титанови сплави и др.
Алуминиевата сплав е лека, с висока якост и добра устойчивост на корозия. При заваряване трябва да се използват методи като аргоно-дъгово заваряване и да се обърне внимание на предотвратяването на окисляване.
Медните сплави имат добра топлопроводимост. По време на заваряване е необходимо голямо количество топлина и същевременно е необходимо да се избегне образуването на пори.
Титановите сплави притежават характеристики като висока якост, ниска плътност и устойчивост на високи температури. Заваряването им е доста трудно и трябва да се извършва под защита на инертен газ. Те често се използват в аерокосмическата област.
(2) Пълнежни материали
Функцията на пълнителния материал е да запълни празнината на заварената шевна връзка, да се смеси с разтопения основен материал, за да образува заварен шев, и да осигури здравината и уплътнителните характеристики на шева.
Често използваните пълнителни материали включват заваръчни пръти, заваръчни телове и заваръчни ленти.
- Електрод: Електродът се състои от две части: сърцевина и покритие.
Сърцевината е металната сърцевина на електрода, чийто състав съответства на този на основния материал. Основната ѝ функция е да осигури метален пълнеж за заваръчния шев. Покритието е слой, нанесен върху повърхността на сърцевината на заварката, съставен от минерален прах, прах от феросплави, свързващо вещество и др.
По време на заваръчни работи покритието произвежда газ за защита. Газът предотвратява замърсяването на разтопения метал с въздух. Той също така помага за намаляване на нежелани елементи като кислород, сяра и фосфор. Това подобрява качеството на заварката. Заваръчните пръти се предлагат в много видове в зависимост от предназначението им. Например, има пръти за конструкционна стомана, неръждаема стомана и чугун.
- Тел: Телта се използва главно в методи на заваряване като заваряване с газова защита и заваряване под флюс.
Съставът му е еднороден, а съдържанието на примеси е ниско, което може да осигури стабилна работа на заваръчния шев. Заваръчните телчета могат да бъдат класифицирани като плътни заваръчни телчета и заваръчни телчета с флюсова сърцевина въз основа на различните им материали. Плътната заваръчна тел трябва да се използва в комбинация със защитен газ.
Флюсовата заваръчна тел съдържа прах. По време на заваряване прахът се разлага, за да произведе защитен газ и шлака, които защитават разтопената вана. Тя има висока ефективност на заваряване и добро образуване на заваръчния шев.
- Заваръчна лента: Заваръчните ленти често се използват при методи на заваряване като електрошлаково заваряване и автоматично заваряване под флюс. Те са подходящи за заваряване на дебели стоманени плочи. Ширината и дебелината им могат да се избират според различните изисквания за заваряване. Това спомага за равномерното запълване на заваръчния шев.
(3) Спомагателни материали
Флюс: Флюсът се използва най-вече в заваръчни процеси като заваряване под флюс и електрошлаково заваряване. Той образува шлака по време на заваряването. Шлаката покрива разтопения метален басейн. Тя предпазва от въздух и предотвратява ръждясването на метала. В същото време флюсът реагира химически с примесите във басейна. Той премахва кислород, сяра и фосфор. Това прави заваръчния шев много по-добър.
Хората често използват флюс при методи на заваряване, като например заваряване под флюс и електрошлаково заваряване. По време на заваряването се създава слой от шлака. Шлаката покрива повърхността на разтопения метален басейн. Тя блокира въздуха и предотвратява окисляването на метала. Междувременно флюсът реагира и с нежелани материали във басейна. Той помага за отстраняването на кислород, сяра и фосфор. Това подобрява качеството на заварката.
Флюсът се прилага главно за заваръчни техники като sub.
- Защитен газ: Функцията на защитния газ е да предпазва дъгата и разтопената вана по време на заваръчния процес, да предотвратява навлизането на газове като кислород и азот във въздуха и да избягва дефекти като порьозност и включване на шлака в заваръчния шев.
Често използваните защитни газове включват аргон, хелий, въглероден диоксид и др.
Аргонът и хелият са инертни газове с добри защитни свойства и често се използват при заваряване на цветни метали и неръждаема стомана.
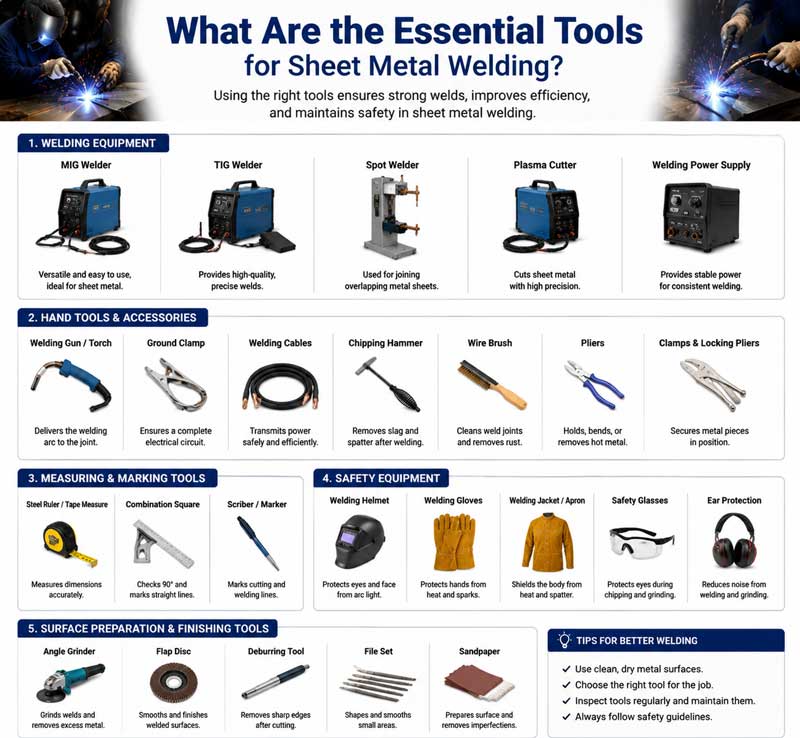
Кои са основните инструменти за заваряване на ламарина
Има различни видове инструменти за заваряване на метал. Инструментите, от които се нуждаем, се променят в зависимост от различните методи на заваряване. Но без значение кой метод изберем, тези необходими инструменти са задължителни.
(1) Захранване за заваряване
Захранването за заваряване е устройство, което осигурява електрическата енергия, необходима за заваръчната дъга, и е основният инструмент за заваръчни операции.
- Машина за дъгово заваряване с променлив ток: Машината за дъгово заваряване с променлив ток има опростена конструкция, ниска цена и е лесна за поддръжка. Използва се главно за ръчно дъгово заваряване и е подходяща за заваряване на нисковъглеродна стомана и други материали.
Изходният му ток е променлив ток, а стабилността на дъгата е сравнително лоша.
- Машина за дъгово заваряване с постоянен ток: Изходният ток на машината за дъгово заваряване с постоянен ток е постоянен ток. Дъгата има добра стабилност и може да заварява различни метални материали, като неръждаема стомана и цветни метали.
Машините за дъгово заваряване с постоянен ток могат да бъдат допълнително класифицирани на ротационни машини за дъгово заваряване с постоянен ток и машини за дъгово заваряване с постоянен ток с токоизправител.
Ротационните машини за дъгово заваряване с постоянен ток са сравнително големи по размер и имат високи нива на шум.
Машината за дъгово заваряване с ректифициран постоянен ток е малка по размер, лека и високоефективна.
- Инверторен заваръчен апарат: Инверторният заваръчен апарат е нов тип източник на захранване за заваряване. Той използва инверторна технология, за да преобразува променлив ток с индустриална честота в постоянен ток, след което да го инвертира обратно във високочестотен променлив ток и накрая да го коригира в постоянен изходен ток.
Инверторните заваръчни машини имат предимствата на малък размер, леко тегло, енергоспестяване, висока ефективност, добра стабилност на дъгата и могат да постигнат различни методи на заваряване.
(2) Инструменти за заваряване
- Заваръчна горелка: Заваръчната горелка се използва главно при заваряване в защитна газова среда. Нейната функция е да държи заваръчната тел, да провежда ток и да пренася защитен газ.
Заваръчната горелка се използва за газово заваряване. Тя може да смесва запалим газ и кислород и да ги впръсква през дюза. След запалване, тя образува пламък, който нагрява основния материал и добавъчния материал.
- Държачи за заваряване: Държачите за заваряване са задължителни инструменти за ръчно дъгово заваряване. Те захващат електродите и провеждат заваръчния електричество. Държачите за заваряване трябва да са добри в провеждането на електричество, да устояват на топлина и да изолират. Те поддържат процеса на заваряване безопасен и стабилен.
- Заваръчни маски и предпазни средства: Заваръчните маски са ключови инструменти за защита на лицата и очите на заварчиците. Те се предлагат в два вида: ръчни и такива, които се монтират на главата.
(3) Спомагателни инструменти и оборудване
- Ъглошлайф: Ъглошлайфът има две основни приложения. Той почиства основния метал преди заваряване и шлайфа заваръчния шев след заваряване. Преди заваряване той премахва замърсявания като ръжда, масло и оксиден шев от металната повърхност. Това помага да се гарантира качеството на заваръчния шев. След заваряване, той полира заваръчния шев. Прави шева гладък и подобрява външния вид на заварените детайли.
- Кофа за съхранение на електроди: Кофата за съхранение на електроди съхранява заваръчните пръти. Тя ги предпазва от намокряне. Някои пръти, като например алкалните, абсорбират много лесно влага. След като абсорбират влагата, по време на заваряване могат да се появят дефекти, като например пори.
Кофата за изолация на заваръчните пръти може да ги изсуши чрез нагряване, за да осигури тяхната производителност при употреба.
- Скоби и позиционери: Скобите фиксират частите, които се нуждаят от заваряване. Те осигуряват прецизни позиции по време на заваряване. Те също така предотвратяват промяната на формата на частите. Позиционерите могат да преместват заварените части в различни позиции и ъгли. Те правят заваръчните операции по-плавни. Те също така повишават ефективността и качеството на заваряване. Те играят изключително важна роля за големи и сложни заварени части.
- Инструменти за проверка: Инструментите за проверка се използват за проверка на качеството на заварените съединения. Те често преценяват дали външният вид на заваръчния шев е безупречен. Ултразвуковите дефектоскопи и рентгеновите дефектоскопи откриват вътрешни дефекти в заваръчните шевове. Тези дефекти включват дупки, задържана шлака и пукнатини.
Как работи заваряването на метални листове
Принципът на работа на заваряването на метали е по същество да се скъси разстоянието между атомите на метала, който ще се заварява, до диапазона, в който се образуват метални връзки чрез действието на топлинна или механична енергия, като по този начин се постига свързването на атомите.
Според това дали основният материал се топи по време на процеса на заваряване, методите на заваряване могат да бъдат класифицирани в три основни категории: заваряване чрез стопяване, заваряване под налягане и запояване.
(1) Принцип на работа на заваряването чрез сливане
Заваряването чрез сливане е най-често използваният метод на заваряване. Основата му е да нагрее основния материал на заваряваната зона до разтопено състояние, за да се образува разтопена вана, като същевременно пълнителният материал също се разтопи и смеси с разтопената вана.
След като разтопената вана се охлади и втвърди, ще се образува заварена шевна връзка.
Често срещаните методи за заваряване чрез термоядрен синтез включват ръчно дъгово заваряване, газово заваряване, аргоно-дъгово заваряване, заваряване с въглероден диоксид и др.
1. Двата полюса на заваръчния захранващ блок са съответно свързани към заваръчните клещи и към заварения детайл, образувайки затворена верига.
2. Операторът държи заваръчния прът с електрически заваръчни клещи, довежда го в контакт с детайла и след това бързо го издърпва на кратко разстояние.
В този момент между електрода и детайла ще се генерира електрическа дъга. Температурата на дъгата може да достигне 6000-8000℃, което може мигновено да разтопи края на електрода и частта от детайла, която ще се заварява, образувайки разтопена вана.
3. При високи температури покритието на електрода се разлага, образувайки защитен газ и шлака. Защитният газ обгръща дъгата и разтопената вана, изолирайки въздуха.
Шлаката покрива повърхността на разтопения метал на басейна, за да предотврати окисляването на разтопения метал на басейна.
4. Тъй като заваръчният прът продължава да се движи, непрекъснато се образуват нови разтопени басейни, докато старите продължават да се охлаждат и втвърдяват. В крайна сметка се образува непрекъснат заваръчен шев, постигащ свързването на металите.
(2) Принцип на работа на заваряване под налягане
Заваряването под налягане е метод на заваряване, при който върху детайла се прилага определено налягане по време на процеса на заваряване и едновременно с това, чрез нагряване или ненагряване, контактната повърхност на заварявания метал претърпява пластична деформация, като по този начин се постига атомно свързване.
Характерното за заваряването под налягане е, че основният материал обикновено не се топи или се топи само частично.
Често срещаните методи за заваряване под налягане включват съпротивително заваряване, заваряване с триене, ковашко заваряване и др.
- Прилепете двете заварени части плътно една към друга и след това приложете определено налягане чрез електроди, за да осигурите близък контакт на контактните повърхности на заварените части.
- Когато през електрода премине голям ток, ще се генерира съпротивителна топлина, докато токът преминава през контактната повърхност на заварената част.
Поради относително високото съпротивление на контактната повърхност, топлината ще бъде концентрирана там, нагрявайки метала на контактната повърхност до пластично състояние или частично разтопено състояние.
Под непрекъснато действие на налягане, металът на контактната повърхност претърпява пластична деформация и атомите дифундират помежду си, образувайки заварена връзка.
Съпротивителното заваряване има предимствата на бърза скорост на заваряване, малка деформация и липса на нужда от допълнителни материали. То се използва широко при заваряване на тънки листове, например при производството на автомобилни каросерии и корпуси на домакински уреди.
(3) Принцип на работа на запояването
Спояването е процес, при който се използва добавъчен метал с точка на топене по-ниска от тази на основния метал. Добавъчният метал и основният метал се нагряват заедно до температурата, при която добавъчният метал се топи, докато основният метал не се топи.
Метод на заваряване, при който разтопена спойка запълва празнините между основния метал чрез капилярно действие, дифундира с основния метал и образува заварена шевна връзка след охлаждане.
Спояването може да се класифицира като твърдо спояване и меко спояване въз основа на различните точки на топене на добавъчния метал за спояване.
Металът за спояване, използван за твърдо запояване, има точка на топене по-висока от 450℃, а якостта на съединението е сравнително висока. Често се използва за заваряване на механични части.
Точката на топене на спояващия метал при меко запояване е под 450℃, а здравината на съединението е сравнително ниска. Често се използва за запояване на електронни компоненти.
Предимствата на запояването са, че температурата на заваряване е ниска, микроструктурата и свойствата на основния материал се променят малко, деформацията на заварената част е малка и може да заварява различни видове метални материали.
Въпреки това, якостта на запоените съединения обикновено е по-ниска от тази на заваряването чрез сливане и заваряването под налягане, което ги прави подходящи за приложения, където изискванията за якост не са високи.
|
|
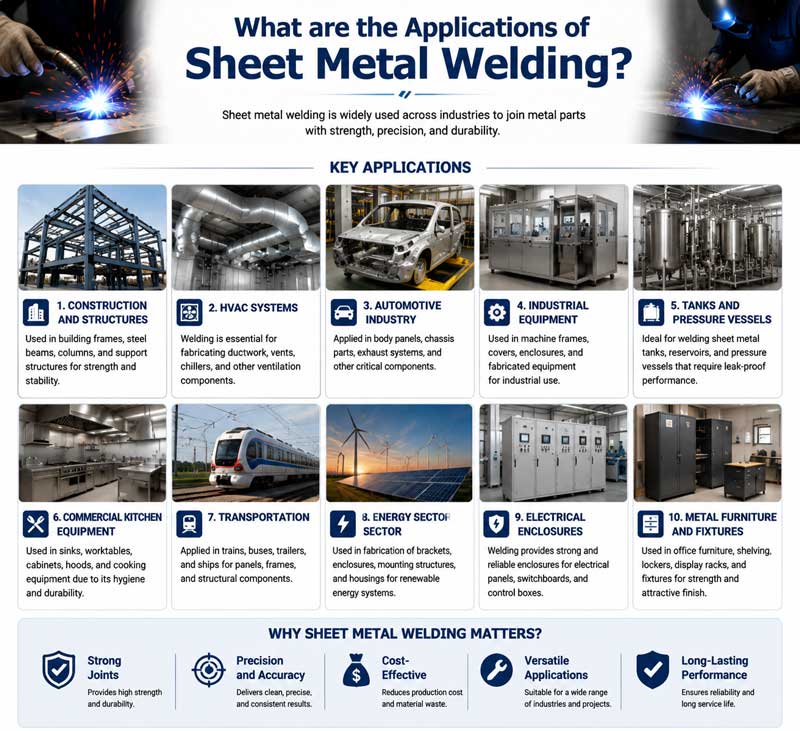
Какви са приложенията на заваряването на листов метал
Технологията за заваряване на метали, със своите уникални предимства, е широко приложима в различни индустрии и области, обхващайки почти всички аспекти на националната икономика.
(1) Машиностроителна промишленост:
Леглата и колоните на машинните инструменти, кофите и рамките на веригите на багерите, както и стрелите на крановете и др., се произвеждат чрез заваръчни процеси.
Технологията на заваряване може да осигури здравината и стабилността на тези структурни компоненти и да подобри експлоатационния живот и експлоатационната надеждност на оборудването.
(2) Транспортна индустрия:
- Производство на автомобили: Производството на автомобилни части като каросерии, рамки и шасита изисква технология за заваряване. Освен това, хората използват заваряване и за производството на части като автомобилни двигатели и скоростни кутии.
- Корабостроене: Корпусът, палубата, кабината и другите части на кораба трябва да бъдат свързани чрез заваряване.
Заваряването на кораби е изправено пред технически предизвикателства, като например заваряване на дебели листове и заваряване на високоякостна стомана. Често използваните методи на заваряване включват заваряване под флюс и вертикално заваряване с газова и електрическа енергия.
- Аерокосмическа индустрия: Алуминиевите сплави и титановите сплави са висококачествени материали. Те се използват за изграждане на корпуси на самолети, крила и компоненти на двигатели. Заваряването на тези специални материали изисква точни техники на заваряване. Типични примери са аргоно-дъгово заваряване, електронно-лъчево заваряване и лазерно заваряване.
(3) Строителна индустрия:
Стоманените конструкции на сградите се използват широко във високи сгради, фабрики с големи разстояния, мостове и други проекти.
Например, връзката между стоманени греди и колони в цехове за стоманени конструкции, както и снаждането на стоманени греди в мостове, всички те трябва да се постигнат чрез заваряване.
(4) Нефтохимическа промишленост:
Нефтохимическата промишленост изисква голям брой съдове под налягане, тръбопроводи, резервоари за съхранение и друго оборудване. Производството и монтажът на тези устройства не могат без заваръчна технология.
(5) В областта на ежедневието:
Производството на метални врати и прозорци, заваряването на рамки за велосипеди, обработката на кухненски съдове и др., всички те изискват използването на заваръчна технология.
Освен това, производството на някои метални украшения, като например сребърни и златни бижута, също използва техники на заваряване, за да се свържат различни компоненти заедно, създавайки изящни форми.
Заключение
Технологията за заваряване на метали, като един от основните процеси в съвременната индустрия, е претърпяла дълъг процес на развитие от традиционното ръчно коване и заваряване до днешното автоматизирано и интелигентно заваряване.
Предимствата му са много значителни. Може да постигне високоякостни и високоуплътняващи метални връзки, отговарящи на производствените нужди на различни индустрии.
В същото време, той има и проблеми като напрежение и деформация при заваряване, високи експлоатационни изисквания и рискове за безопасността, които трябва да бъдат решени чрез непрекъснати технологични иновации и подобряване на процесите.
С непрекъснатия напредък в области като материалознание, технологии за автоматично управление и изкуствен интелект, технологията за заваряване на метали също се развива към висока ефективност, прецизност, екологичност и интелигентност.
Непрекъснатото появяване на нови технологии за заваряване, като лазерно заваряване, електроннолъчево заваряване и заваряване с триене с разбъркване, е създало нови възможности за развитие на заваряването на метали.
В бъдеще технологията за заваряване на метали ще играе по-значителна роля в повече области, осигурявайки по-силна подкрепа за промишленото производство и социалното развитие.
Защо да изберете NOBLE за ваш производител на заваръчни машини за метал
NOBLE е вашето надеждно решение за персонализирано производство на едно гише. От проектиране на прототип до производство, с обширни производствени ресурси, подходяща технология, рационализирани процеси, експертно ръководство и строг процес на проверка на качеството, ние можем да превърнем вашите идеи в реалност.
Нашите услуги за заваряване на листов метал предоставят персонализирани решения, които надминават очакванията на клиентите на конкурентни цени. От създаване на прототипи до производство на заварени листов метал, нашият опитен екип и модерно производствено оборудване гарантират, че ще получите заваръчни листови детайли с висока прецизност и стабилна производителност. Получете оферта за минути и заваръчни листови детайли за дни!
NOBLE е оборудвана с най-съвременно оборудване за заваряване на ламарина и авангардни технологии, което ни позволява да се справяме с лекота и с най-предизвикателните задачи по заваряване на ламарина. Нашият екип от висококвалифицирани и опитни заварчици има задълбочени познания за различни техники и процеси на заваряване. Независимо дали става въпрос за сложно металообработване, структурно заваряване или ремонти, нашите експерти внасят несравнимо майсторство във всеки проект.
Често задавани въпроси
- Можем ли да заваряваме различни видове метали заедно?
Да, можем. Например, можем да заваряваме стомана и мед с подходящи методи. Но трябва да изберем правилния добавъчен материал.
- Защо заварените части понякога се огъват?
Неравномерното нагряване и охлаждане по време на заваряване причинява напрежение. Напрежението кара металните части да се огъват или деформират.
- Трябва ли да почистваме металите преди заваряване?
Да, правим това. Трябва да премахнем ръжда, масло и оксиден налеп. Чистите повърхности помагат за по-здрави и по-плътни заварки.







