
Представете си голям център за данни, работещ с милиони заявки всяка секунда. Във всеки комутатор, малък корпус на оптичен модул работи тихо. Този внимателно изработен корпус защитава крехките части, отвежда топлината и спира електромагнитните смущения.
Без подходящ корпус, оптичните приемо-предавателни модули се повреждат. Прегряването унищожава лазерите. Електромагнитните смущения повреждат сигналите. Механичното напрежение прекъсва връзките. Тези повреди увреждат оптичните комуникационни системи.
Подходящият корпус позволява високопроизводителна свързаност. Инженерите избират измежду метали, керамика и сплави. Те избират методи на производство като леене под налягане или машинна обработка. Те съчетават корпуси с форм-фактори от SFP до QSFP-DD.
До края ще знаете как да сравнявате варианти за жилища по отношение на производителност, надеждност и цена.
Защо Корпуси за оптични модули въпрос
Защита на производителността и надеждността
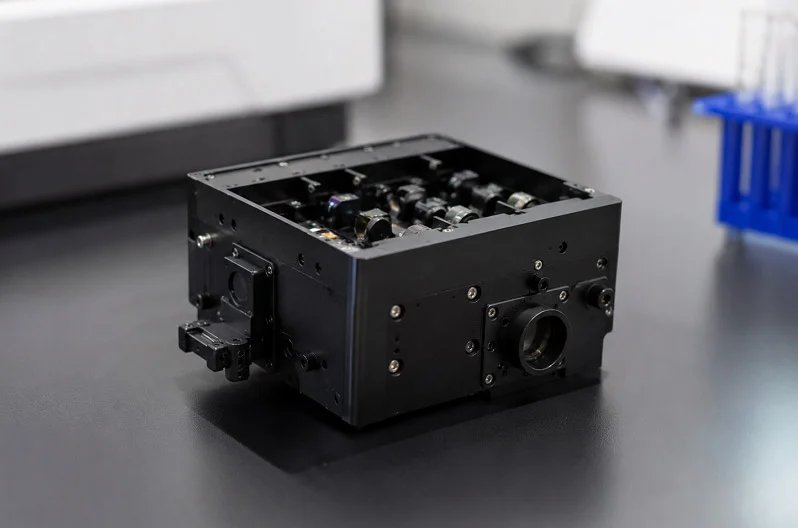
Мислете за корпуса на оптичния модул като за първа линия на защита. Той предпазва чувствителните оптични части от физически повреди. Прахът, влагата и механичното натоварване могат да повредят крехките лазери и фотодетектори. Без здрав корпус тези части се повреждат бързо. Корпусът също така помага за управление на топлината. Лазерите и цифровите сигнални процесори (DSP) произвеждат много топлина. В пренаселените центрове за данни тази топлина се натрупва бързо. Ако корпусът не може да отвежда топлината, производителността спада. Модулът може дори да се изключи. Добрият дизайн на корпуса поддържа температурите стабилни. Той използва материали като алуминий, за да отвежда топлината от горещите точки. Това пряко влияе върху надеждността. По-хладните части издържат по-дълго. Те също така работят по-постоянно. Така че корпусът не е просто кутия. Той е ключова част от термичния път.
Активиране на високоскоростно предаване на данни
Високоскоростното предаване на данни изисква повече от бърза електроника. То се нуждае от чисти сигнали. Електромагнитните смущения (EMI) са голям проблем. Без подходящо екраниране, EMI повреждат данните. Те причиняват кръстосани смущения между близките модули. Това влошава качеството на сигнала. Корпусът на оптичния модул работи като клетка на Фарадей. Той задържа електромагнитното излъчване вътре в модула. Също така блокира външни смущения да достигнат частите. Това е жизненоважно за високоскоростните оптични модули. При скорости от 400G и 800G, дори малки смущения причиняват грешки. Корпусът трябва да е проводим. Цинковите и алуминиевите сплави са подходящи за това. Те създават непрекъснат екран около електрониката. Дизайнът също така изисква прецизно напасване с клетъчни конектори. Всяка празнина в корпуса позволява на EMI да се избегнат. Така че производствените допуски са от значение. Добре направеният корпус поддържа сигналите чисти и бързи. Той позволява скоростите на данни, от които се нуждаят съвременните мрежи.
Основни функции на корпусите на оптичните модули
Механичен интерфейс и подравняване
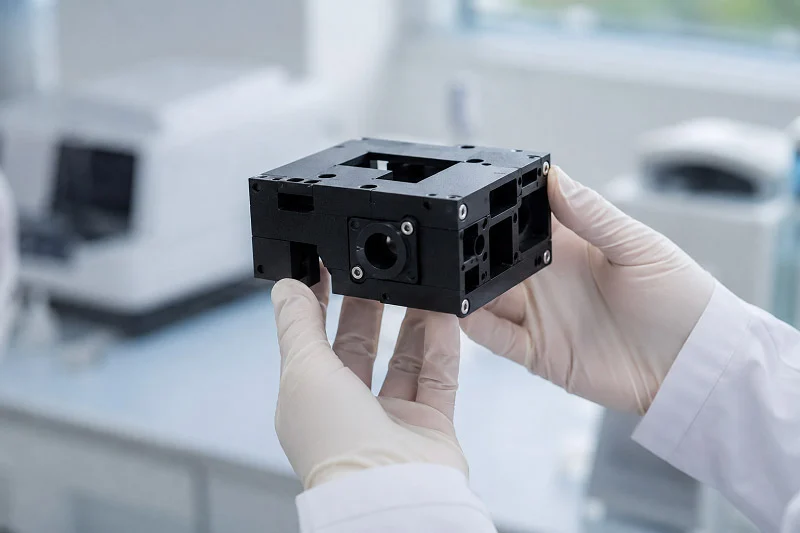
Корпусът на оптичния модул трябва да пасва перфектно на конектора на платката. Представете си го като ключ, който се плъзга в ключалка. Външните размери на корпуса следват строги стандарти, така че той се свързва правилно всеки път. Когато натиснете модул в порт на комутатор, корпусът насочва електрическия конектор на мястото му. Неправилно подравненият корпус причинява огънати щифтове или лош електрически контакт. Това води до периодични повреди, които са трудни за диагностициране.
Радиаторите също зависят от прецизното подравняване. Горната повърхност на корпуса се притиска към радиатор или термо подложка. Дори и малка деформация в корпуса може да намали топлопреминаването. Модулът се нагрява повече от проектираното. Това скъсява живота на компонентите и може да предизвика термични изключвания. Производителите спазват строги допуски на свързващите повърхности. Те също така контролират позицията на заключващия механизъм. Резето трябва да се заключва сигурно, но да се освобождава плавно. Твърде хлабаво и вибрациите разкачат модула. Твърде стегнато и техниците изпитват затруднения по време на поддръжка.
EMI екраниране и цялост на сигнала
Електромагнитните смущения представляват постоянна заплаха за високоскоростните сигнали. Корпусът действа като клетка на Фарадей, задържайки радиацията от електрониката на модула. Той също така блокира външни смущения, които да достигнат чувствителни компоненти. Проводими материали като цинкови или алуминиеви сплави създават този екран. Целият корпус трябва да поддържа електрическа непрекъснатост. Всеки шев, отвор за винт и вентилационен отвор се превръща в потенциална точка на теч.
Дизайнерите обръщат голямо внимание на тези празнини. Те разполагат винтовете правилно, за да запазят екранировката непрекъсната. Те добавят пружинни пръсти или проводими уплътнения на отвора на конектора. Тези елементи поддържат контакт между корпуса и клетката. Без тях, електромагнитните смущения излизат и повреждат съседните модули. Кръстосаните смущения между съседни портове увеличават процента на битови грешки. При скорости от 400G, дори малки течове причиняват повторни предавания, които забавят мрежата.
Корпусът трябва да балансира няколко задачи едновременно. Той осигурява механична здравина за многократни цикли на включване. Създава солиден термичен път за отвеждане на топлината. И съдържа електромагнитна енергия. Тези функции понякога се конкурират. По-дебелата стена подобрява екранирането, но добавя тегло. Повече вентилационни отвори спомагат за въздушния поток, но създават електромагнитни течове. Добрият дизайн намира идеалната среда. Този баланс директно подпомага управлението на температурата, като същевременно поддържа сигналите чисти. Инженерите оценяват внимателно всеки компромис по време на фазата на проектиране.
Материали за корпуси на оптични модули
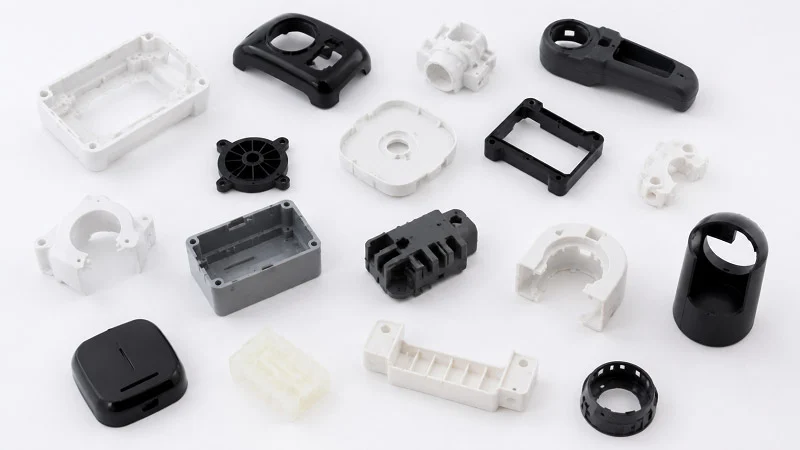
Изборът на правилния материал за корпус на оптичен модул означава балансиране на топлина, тегло, цена и екраниране. Всеки метал има своите силни страни. Изборът влияе върху това колко добре работи модулът и колко струва производството му. Инженерите не избират материал само по една причина. Те разглеждат всичко заедно.
Метали: Алуминиеви, цинкови и медни сплави
Алуминият е най-често срещаният избор за корпуси на оптични модули. Той е лек, което е важно в пренаселените центрове за данни, където всеки грам е от значение. Той отвежда топлината от лазерите и цифровите сигнални процесори (DSP) много добре. Алуминият е и по-евтин от други високопроизводителни метали. За повечето приложения той предлага добър баланс между производителност и цена. Ще намерите алуминий в много видове модули, от SFP до QSFP-DD.
Цинкът има различни предимства. Когато е разтопен, цинкът тече много лесно. Това позволява на производителите да отливат сложни форми с тънки стени и фини детайли. Цинковите корпуси са здрави и твърди, така че издържат на много цикли на запушване, без да се износват. Те също така често струват по-малко от алуминиевите. Но цинкът има проблем: лесно ръждясва. Необходими са повърхностни обработки като галванизиране или покритие, за да се защити корпусът с течение на времето. Дори и с тази допълнителна стъпка, цинкът все още е често срещан избор за модули, които се нуждаят от детайлни форми.
Медните сплави осигуряват най-добри топлинни характеристики от трите. Топлината се движи през медта по-бързо, отколкото през алуминий или цинк. За модули с висока мощност, които се нагряват много, медта помага много. Недостатъкът е, че медта е по-скъпа. Също така е по-трудно да се отлива с фини детайли, така че производителите имат повече проблеми със сложни форми. Обикновено виждате мед в специални модули, където топлината е най-големият проблем.
| Материал | Основни силни страни | Компромиси |
| Алуминий | Лека, отличен топлопренос | По-трудно за леене под налягане с фини детайли |
| цинк | Отлично EMI екраниране, лесно протича през сложни форми, здрав, ниска цена | Ръждясва лесно, изисква повърхностна обработка |
| Мед | Най-добър топлопренос | Скъп, труден за леене под налягане с фини детайли |
Керамика и инженерни пластмаси
Металите са най-често срещани, но керамиката и пластмасите имат важни приложения. Керамиката може да издържи на много високи и ниски температури, без да се разпадне. Тя също така блокира електричеството, което металите не могат. Тези характеристики правят керамиката подходяща за специални приложения, където е необходима както топлинна, така и електрическа изолация. Недостатъкът е цената и крехкостта. Керамичните корпуси са по-скъпи за производство и могат да се напукат под напрежение. Така че те се използват главно в специални или високонадеждни ситуации.
Инженерните пластмаси като LCP (течнокристален полимер) и PPS (полифенилен сулфид) са леки и евтини. Те могат да понасят достатъчно добре средна температура за модули с по-ниска скорост. Те също така позволяват на производителите да създават сложни формовани форми в големи количества. Шприцването на пластмаси струва по-малко от леенето на метал под налягане, особено за големи партиди. Но пластмасите не могат да се сравняват с металите по отношение на топлопреминаване или екраниране на EMI. За модули с 10G или 25G този компромис често работи. За модули с 400G и по-бързи, пластмасите обикновено не работят.
Окончателният избор на материал зависи от нуждите на клиента. Бюджетът за топлина определя минимума: колко топлина трябва да пренесе корпусът? Ограниченията на теглото са от значение за преносимо или ограничено пространство оборудване. Ценовите цели оформят всяко решение. Условията на околната среда добавят още един слой. Ще се сблъска ли модулът с влажност, вибрации или температурни промени? Всеки фактор движи избора в различна посока. Инженерите обмислят всички тях заедно, преди да изберат материал. Правилното определяне на това на ранен етап спестява време и пари по-късно в производството.
Производствени процеси за корпуси на оптични модули
Изработката на корпус означава избор на правилния процес за обема и материала. Всеки метод има своите силни страни. Изборът влияе върху цената, качеството и скоростта, с която можете да получите частите. Трите основни процеса са леене под налягане, CNC обработка и шприцване. Всеки от тях обслужва различна нужда.
Леене под налягане: Индустриалният стандарт
Леенето под налягане е най-разпространеният начин за изработка на метални корпуси. Процесът изтласква разтопен метал в стоманена форма под високо налягане. Алуминиевите и цинковите сплави работят най-добре тук. Металът се охлажда бързо, образувайки детайл с плътни размери и гладка повърхност. Налягането гарантира, че металът запълва всеки ъгъл на формата. Това създава постоянни резултати при хиляди части.
Точността на размерите е от голямо значение за тези части. Корпусът трябва да пасва перфектно на клетъчните конектори и радиаторите. Леенето под налягане поддържа добри допустими отклонения. Частите излизат еднакви от първия изстрел до десетхилядния. Тази повторяемост е трудно да се надмине. Дори малки вариации в корпуса могат да причинят проблеми с подравняването. Така че процесът трябва да остане стабилен през целия цикъл.
Повърхностното покритие е друго предимство. Частите, изработени от леене под налягане, имат гладка външна повърхност. Това помага на топлината да се премества от корпуса към радиатора. Грубата повърхност създава малки въздушни пролуки. Тези пролуки задържат топлината и намаляват производителността. Гладкото покритие помага и за екраниране на електромагнитните смущения. По-малкото пролуки означават, че по-малко радиация може да излезе. Качеството на повърхността се дължи на полираната стоманена форма. Тази форма предава гладкото си покритие на всяка част.
Цената зависи от обема. Формата струва хиляди долари предварително. Това е бариерата. Но след като формата е готова, всяка част струва много малко. За малка част, като корпус на оптичен модул, точката на рентабилност е около 400 до 800 броя. Над този обем, леенето под налягане превъзхожда машинната обработка по цена всеки път. При 10 000 части или повече, цената на част спада драстично. Инвестицията в инструментална екипировка се изплаща в дългосрочен план.
| Критерии | CNC обработка | Леене под налягане |
| Цена на инструментите (първоначална) | Няма до ниско | Високо |
| Цена на детайл (голям обем) | Високо | ниско |
| Идеален диапазон на обема | 0–500 части | 10,000 XNUMX+ части |
| Обем на точката на безубыточност | 1–2,000 части | ~5 000–10 000 части |
Таблицата показва общата картина за по-големи части. За малки корпуси точката на рентабилност е по-ниска. Основният извод е прост: големият обем налага избора към леене под налягане. Цената на матрицата се разпределя върху повече части, което прави всяка една по-евтина.
прецизната механична обработка намлява Инжекционно формоване
CNC обработката използва различен подход. Компютърно управляван инструмент изрязва корпуса от плътен метален блок. Няма нужда от изработка на калъп. Няма предварителни разходи за инструменти. Това прави CNC обработката идеална за малки серии и прототипи. Можете да направите една или дузина детайли без големи инвестиции.
Обемът също определя решението тук. За годишни обеми под 1,000 бройки, CNC обработката обикновено е по-евтина. Плащате повече за детайл, но избягвате разходите за калъп. Гъвкавостта също е голям плюс. Промените в дизайна са лесни. Просто актуализирате програмата и стартирате нов детайл. Инженерите могат да тестват различни дизайни и сплави, без да чакат нова форма. Това ускорява циклите на разработка. Също така намалява риска при изпробване на нови подходи.
За пластмасовите корпуси, шприцването е предпочитаният процес. Пластмасата се топи и се излива в матрица под налягане. Процесът може да създаде сложни форми с тънки стени. Микрошприцването може да постигне дебелини на стените до 0.1 мм. Това зависи от потока на материала и дизайна на детайла. LCP и PPS се вливат добре в детайлни матрици. Те създават корпуси, които са леки, здрави и издържат на умерена топлина. Тънките стени спестяват материал и намаляват теглото. Това е от значение в гъсти среди на центрове за данни.
Изборът на правилната комбинация от материали и производствени процеси влияе пряко върху крайната цена и производителност. Инженерите преценяват тези фактори спрямо обема и бюджета на проекта. Ниският обем насочва към CNC обработка. Големият обем на метални елементи към леене под налягане. Големият обем на пластмасови елементи към шприцване. Всеки процес има ясна „златна среда“. Правилният избор спестява време и пари.
Прецизност в производството на корпуси на оптични модули
Производството на тези части изисква много стриктен контрол на всяко измерване. Корпусът трябва да пасва идеално в порта на комутатора. Дори малка грешка може да причини големи проблеми в мрежата.
Размерни допуски и повърхностна обработка
Корпусът на оптичния модул изисква много тесни допуски. Това е около половината от ширината на човешки косъм. Защо това е толкова важно? Корпусът трябва да съвпада точно с конектора на клетката. Дори малко несъответствие може да огъне щифтовете или да причини лош електрически контакт. Радиаторът също се нуждае от перфектно прилягане. Ако горната повърхност на корпуса е твърде висока или твърде ниска, разстоянието за пренос на топлина се увеличава. Топлината се натрупва вътре в модула. Лазерите и цифровите сигнални процесори (DSP) се нагряват повече, отколкото би трябвало. Производителността спада.
Повърхностното покритие също е от голямо значение. Грубата повърхност създава малки въздушни пролуки между корпуса и радиатора. Въздухът задържа топлината и забавя топлопреноса. Колкото по-груба е повърхността, толкова по-лош е топлинният поток. Екранирането срещу електромагнитни смущения също се влошава. Пролуките в повърхността позволяват на електромагнитното излъчване да излиза. Това причинява кръстосано смущение между близките модули. Производителите се стремят към гладко покритие. Те полират повърхностите на матриците и контролират внимателно процеса на леене. Това поддържа повърхността на корпуса еднаква всеки път.
Контрол на качеството и методи за проверка
Проверката на всеки корпус за дефекти е много важна. Координатно-измервателните машини (CMM) са основният инструмент. CMM изследва корпуса в много точки. Тя сравнява всяко измерване с CAD модела. Ако някоя точка е извън допустимото отклонение, корпусът се поврежда. Инспекцията с CMM открива грешки в измерването, преди те да причинят проблеми в реалния свят.
Профилометрията на повърхността измерва грапавостта. Малък стилус се плъзга по повърхността. Той записва най-високите и най-ниските точки. Резултатите казват на инженерите дали повърхността е достатъчно гладка за добър топлинен контакт. За запечатани корпуси, тестването за течове е от решаващо значение. Корпусът се пълни с въздух под налягане. Сензор проверява за спад на налягането. Дори малък теч пропуска влага или прах. Това може да повреди оптичните части с течение на времето.
Тези методи за контрол на качеството гарантират, че всеки корпус отговаря на необходимите стандарти. Комбинацията от строги допуски, гладки повърхности и внимателна проверка създава надеждни части. Производствените процеси трябва да останат същите, за да се получат тези резултати в големи количества.
Видове корпуси на оптични модули по форм-фактор
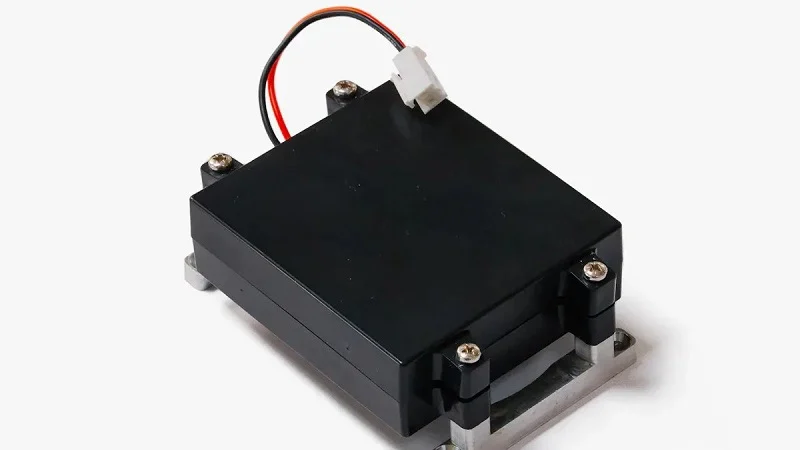
Форм-факторите ви показват формата и размера на оптичните модули. Всеки един следва споразумение от множество източници (MSA), което определя стандартни размери. Това гарантира, че модулите от различни компании се побират в едни и същи портове на комутатора. Дизайнът на корпуса се променя с всеки форм-фактор, за да се справи с различните нужди от захранване и топлина.
Малки форм-фактори: SFP, SFP+ и SFP28
Семейството SFP покрива скорости от 1G до 25G. Тези малки корпуси с възможност за горещо включване се поставят в клетки на комутатори и рутери. Те работят добре за връзки с малък обхват в центрове за данни и за по-дълги връзки между сгради.
Корпусите на SFP са малки и леки. Повечето използват цинкови или алуминиеви корпуси, отлети под налягане. Цинкът се влива добре в тънки стени, така че производителите могат да създават детайлни механизми за заключване. Алуминият предлага по-добър топлопренос за SFP+ и SFP28 модули, които работят по-топли. Корпусът трябва да поддържа електрическия конектор подравнен с клетката. Дори малко изместване причинява проблеми със сигнала.
Тези модули често се включват и изключват. Техниците ги сменят по време на поддръжка или подобрения. Корпусът се нуждае от здрава ключалка, която издържа стотици цикли. Водещите релси отстрани трябва да останат гладки. Всякакви грапавини или грапавини затрудняват поставянето. Повърхностното покритие е важно тук както за функционалността, така и за усещането.
Форм-фактори с висока плътност: QSFP, QSFP-DD и OSFP
Семейството QSFP се справя с много по-високи скорости. QSFP поддържа от 40G до 100G. QSFP-DD удвоява плътността с допълнителни редове контакти, достигайки 400G. OSFP също така е насочен към случаи на употреба от 400G и 800G. Тези по-големи корпуси имат по-големи размери и по-сложно вътрешно оформление.
Топлината се превръща в най-голямото предизвикателство при тези скорости. Повече данни означават повече мощност. Корпусът трябва да отвежда добре тази топлина. QSFP-DD модулите обикновено консумират 12–15 W. OSFP модулите за 800G се нуждаят от 20–25 W или повече. Тази допълнителна мощност създава повече топлина в същото общо пространство.
800G модулите използват повече енергия от 400G модулите и те трябва да се използват само в 400G платформи, които могат да осигурят достатъчно мощност и да отведат топлина за 800G модулите.
| Форм фактор | Типичен диапазон на мощност |
| QSFP-DD | 12–15 W |
| OSFP | 20–25 W+ |
Корпусът на оптичния модул за тези високоенергийни части използва по-дебели стени и по-големи повърхности. Някои дизайни добавят ребра на горната повърхност, за да увеличат контакта с въздушния поток. Други използват медни вложки в горещите точки. MSA определя външните размери, но производителите имат свобода в рамките на тези граници. Те избират най-добрия материал и вътрешна форма за по-добри топлинни пътища и контрол на електромагнитните смущения. Тази гъвкавост позволява на всяка компания да настрои корпуса за специфични цели за производителност.
Термично управление в корпусите на оптичните модули
Топлината е най-големият проблем за съвременните оптични модули. Лазерите, фотодетекторите и цифровите сигнални процесори (DSP) вътре в корпуса произвеждат топлина. В пренаселен център за данни тази топлина се натрупва бързо. Без добро управление на температурата температурите се повишават бързо. Производителността спада и частите могат да се повредят. Корпусът трябва да отвежда топлината от тези горещи точки.
Стратегии за разсейване на топлината
Изборът на материали влияе пряко върху топлопреминаването. Алуминият е най-често срещаният вариант. Той провежда добре топлината и поддържа ниско тегло. За по-горещи модули медните сплави работят по-добре. Топлината се движи през медта около два пъти по-бързо, отколкото през алуминия. Компромисът е по-висока цена. Инженерите избират правилните материали въз основа на енергийния бюджет на модула.
Дизайнът на корпуса е също толкова важен, колкото и изборът на материал. Някои корпуси добавят ребра на горната повърхност. Тези ребра увеличават площта, която е в контакт с движещия се въздух. По-голямата повърхност означава, че отделя повече топлина. Разпределителите на топлина вътре в корпуса също помагат. Те извличат топлината от най-горещите точки и я разпределят върху по-голяма площ. Това поддържа температурите по-равномерни.
Корпусът също се нуждае от добър термичен път към системния радиатор. Горната повърхност трябва да се притиска към термо подложка или радиатор. Всяка празнина задържа топлината. Ето защо повърхността трябва да е гладка. Поддържането на точно правилната височина на корпуса също помага.
Термоинтерфейсни материали и иновации
Термоинтерфейсните материали (TIM) запълват малките празнини между корпуса и радиатора. Без тях въздушните джобове блокират топлинния поток. Термо подложките са най-често срещаният избор. Те са меки и се оформят според грапавостта на повърхността. Фазопроменящите се материали работят по различен начин. Те започват като твърди подложки. Когато се нагреят, те се стопяват и се вливат във всяка празнина. Това осигурява по-добър контакт от стандартните подложки.
За модули с висока мощност стандартните подходи може да не са достатъчни. Парните камери и топлинните тръби предлагат решение. Парната камера е плосък, запечатан контейнер с малко количество течност вътре. Топлината превръща течността в пара. Парата се придвижва към по-хладни зони и се връща в течност. Този цикъл пренася топлината много по-бързо, отколкото само твърд метал.
Тези нови идеи правят термичната стабилност възможна дори при скорости от 800G. Корпусът се превръща в активна част от охладителната система. Той не просто държи частите. Той отвежда добре топлината. Доброто управление на температурата е от решаващо значение, тъй като скоростите на данни продължават да се покачват. Бъдещите модули ще се нуждаят от още по-добри топлинни характеристики.
Съображения за проектиране на корпуса на оптичния модул
Компромиси между цена и производителност
Парите определят много от изборите за корпуси. Начинът, по който се изработва корпусът, променя крайната цена. Леенето под налягане изисква стоманена матрица, която струва хиляди долари предварително. Звучи много. Но след като матрицата е готова, всяка част струва много малко. Цифрите се оправят, когато имате нужда от много корпуси. При големи обеми цената на матрицата се разпределя върху хиляди части. Всяка една става евтина.
CNC обработката работи по различен начин. Липсата на матрица означава липса на първоначални разходи за инструменти. Можете да поръчате само няколко части, без да губите пари. Но всяка обработена част струва повече. Машината отнема време, за да изреже всеки корпус от плътен блок. Този труд се натрупва. За малки серии, машинната обработка печели. За големи производства, леенето под налягане поема контрола.
Материалите, които избирате, също променят баланса. Алуминият осигурява добър топлопренос на справедлива цена. Медта е по-ефективна, но струва повече. Цинкът позволява сложни форми на ниска цена, но се нуждае от допълнителна обработка на повърхността. Всеки избор е равносилен на нещо друго. Инженерите преценяват тези компромиси спрямо бюджета на проекта и целите за ефективност.
Екологична издръжливост и надеждност
Всеки корпус на оптичен модул е изправен пред тежки условия. Центровете за данни се нагряват. Външното оборудване се справя с ледени нощи и влажни дни. Вибрациите постоянно разклащат модулите. Корпусът трябва да издържи на всичко това, без да се напука или изкриви.
Температурните цикли са едно от най-трудните изпитания. Telcordia GR-468-CORE задава стандарта за оптични компоненти. Тестът подлага корпусите на повтарящи се температурни колебания. Частите се затоплят от -40°C до 70°C или 85°C. Този цикъл се повтаря до 1,000 пъти. Това имитира години на реална употреба за кратък период от време.
| Идентификационен номер на теста | Изискване |
| 5.20 | Температурно циклиране: -40 до 70°C (или 85°C) съгласно MIL-STD 883, метод 1010, 100 до 1,000 цикъла |
Тестването за надеждност надхвърля температурата. Тестовете за термичен шок удрят части с резки температурни промени. Ускорените тестове за експлоатационен живот изпитват модули при високо напрежение, за да се открият слаби места. Тестовете за механично натоварване проверяват как корпусите се справят с вибрациите и физическото въздействие. Тези тестове откриват конструктивни недостатъци, преди продуктите да бъдат изпратени до клиентите.
Корпус, който преминава тези тестове, печели доверие. Той продължава да работи, когато мрежата зависи от него. Тази надеждност е по-важна от спестяването на няколко цента на част.
Стандарти за корпуси на оптични модули
MSA, IEEE и индустриални спецификации
Споразуменията с множество източници (MSA) определят правилата за това как изглеждат и пасват оптичните модули. Тези споразумения дефинират точните механични размери за всеки форм-фактор. Те също така уточняват интерфейсите на конекторите и термичните изисквания. Когато една компания проектира нов модул, тя следва MSA за целевия си форм-фактор. Това гарантира, че продуктът ѝ работи с всеки комутатор или рутер, който следва същия стандарт. Без съответствие с MSA, модулът просто няма да се побере в клетката. Корпусът трябва да съответства точно на тези размери. Дори малки отклонения причиняват проблеми с подравняването на електрическия конектор.
Стандартите на IEEE се отнасят до електрическата и оптичната страна на нещата. Тези стандарти определят скоростите на сигнала, нивата на мощност и параметрите на производителност. Дизайнът на корпуса трябва да поддържа тези изисквания. Например, корпус за 400G модул се нуждае от достатъчно екраниране, за да поддържа сигналите чисти при тези скорости. Стандартите на IEEE не ви казват как да изградите корпуса. Те ви казват каква производителност трябва да постигне крайният модул. Инженерите работят в обратна посока от тези изисквания, за да проектират корпуса.
Сертификати за околна среда и безопасност
Екологичните разпоредби контролират какви материали могат да се използват в корпуса на оптичния модул. RoHS ограничава опасните вещества като олово, живак и кадмий. Но има и изключения. Например, оловото в алуминиевите сплави е разрешено до 0.4% тегловно съгласно изключение 6(b). Това е важно, защото много корпуси използват алуминиево леене под налягане. Изключението признава, че премахването на цялото олово от алуминиевите сплави все още не е технически практично. REACH е друг регламент. Той обхваща по-широк спектър от химикали и изисква от производителите да регистрират употребата им.
Сертификатите за безопасност защитават потребителите и оборудването. UL сертификацията тества корпусите за пожароустойчивост и електрическа безопасност. Корпус, сертифициран от UL, е преминал строги тестове. Този сертификат е от значение за оборудването на центрове за данни, което работи 24/7. ISO 9001 се фокусира върху качеството на производството. Той гарантира, че фабриката разполага с подходящи системи за управление на качеството. Когато купувате от производител, сертифициран по ISO 9001, знаете, че той следва последователни процеси. Тези сертификати работят заедно. Те защитават околната среда, осигуряват безопасността на потребителите и гарантират, че всеки корпус на оптичен модул отговаря на една и съща летва за качество.
Бъдещи тенденции в Корпуси за оптични модули
Съвременни материали и производствени технологии
Следващото поколение корпуси ще използва нови материали и свежи начини за производство на части. Усъвършенстваните композити съчетават здравина с леко тегло. Те се справят добре с топлината и не тежат много. Това помага при плътните превключватели, където всеки грам е от значение. Адитивното производство, или 3D печатът, отваря друга врата. Той изгражда частите слой по слой. Този метод създава сложни вътрешни канали, които традиционното леене не може да направи. Тези канали могат да насочват охлаждащата течност или да съдържат топлинни тръби. Създаването на прототипи също става по-бързо. Инженерите отпечатват нов дизайн за една нощ, вместо да чакат седмици за калъп. Тази скорост съкращава времето за разработка и позволява на екипите да тестват повече идеи.
Тези нови методи не заместват леенето под налягане за големи производствени серии. Но те променят начина, по който мислят дизайнерите. Те могат да изпробват смели форми без огромни разходи за инструменти. След това най-добрите дизайни преминават към традиционни процеси за по-голям обем. Тази комбинация от старо и ново поддържа ниски разходи, като същевременно повишава производителността. Изборът на материали все още определя крайния резултат. По-добрите материали означават по-добър топлинен поток и по-чисти сигнали.
Ко-опакована оптика и развиващи се форм-фактори
Ко-пакетираната оптика (CPO) бележи голяма промяна. Вместо щепселни модули, оптичните двигатели са разположени точно до чипа на комутатора. Това намалява разстоянието и спестява енергия. Пазарът е все още млад. Fortune Business Insights оцени световния пазар на ко-пакетирана оптика на 256.2 милиона щатски долара през 2025 г. Това число ще нараства бързо, тъй като центровете за данни се стремят към ефективност.
CPO променя изцяло подхода към корпусирането. Корпусът на оптичния модул за CPO трябва да издържа на топлина в много по-тясно пространство. Таблицата по-долу показва разликата.
| Аспект | Оптика в ко-пакет (CPO) | Щепселни модули |
| Пространствено ограничение | Разсейване на топлината в по-ограничено пространство, изискващо сложни решения за охлаждане, които консумират допълнителна енергия | Възможни са независими стратегии за управление на температурата, но те могат да работят в по-неоптимални топлинни среди в зависимост от дизайна на хост системата. |
| Термично свързване | Близостта до високоенергийни комутационни ASIC-и създава локализирани горещи точки с температури над 85°C, което влошава производителността на лазера; термичното пречупване между съвместно разположените компоненти е ключов проблем. | Изправен е пред предизвикателства при поддържането на постоянни температури при различни условия на околната среда и модели на въздушен поток |
| Подход за охлаждане | Изисква иновативни термоинтерфейсни материали и микроканално охлаждане; често течно охлаждане | Стандартните форм-фактори (QSFP-DD, OSFP) налагат строги енергийни бюджети (12-15W), което налага използването на усъвършенствани радиатори и термо подложки. |
Едно умно решение държи лазера извън опаковката.
ELS генерира непрекъсната светлина с една или повече дължини на вълните и я разпределя към множество оптични устройства чрез оптични разделители или мултиплексори на дължини на вълните. Поддържането на лазера външно намалява нагряването на ASIC корпуса и подобрява цялостната надеждност на системата.
Този подход разпределя източниците на топлина. Той също така опростява дизайна на корпуса. С покачването на скоростите на пренос на данни към 1.6T, тези тенденции ще накарат всяка част от корпуса да работи по-усилено. По-строгите допуски и по-интелигентните материали ще отделят победителите от останалите.
NOBLE: Производство на корпуси за прецизни оптични модули

Нашите производствени възможности и сертификати
NOBLE е водещ китайски производител на прецизни части за корпуси за оптични модули. Предлагаме три основни начина за производство на части: леене под налягане, CNC обработка и шприцване. Всеки метод служи за различна цел. Леенето под налягане е подходящо за изработка на много метални части. То дава едни и същи резултати при хиляди бройки. CNC обработката работи по-добре за малки серии или прототипи. Получавате бърза обработка, без да е необходима матрица. Шприцването се използва за изработка на пластмасови корпуси. То създава сложни форми с тънки стени на ниска цена на част.
Качеството е важно на всяка стъпка. Нашата фабрика е сертифицирана за управление на качеството. Също така имаме сертификати за специализирани стандарти за качество. Същият внимателен подход се прилага за всеки корпус на оптичен модул, който произвеждаме. Измерваме размерите с координатни измервателни машини. Тестваме повърхностното покритие с профилометри. Проверяваме запечатаните корпуси за течове. Всяка част отговаря на един и същ висок стандарт.
От проектирането до монтажа: Цялостни решения
Ние предлагаме отлично обслужване още от първата идея за дизайн. Помагаме на клиентите както с бързото създаване на прототипи, така и с масовото производство. Нашият екип разглежда дизайна на вашия корпус и предлага промени, които улесняват изграждането. Малките промени спестяват време и пари по-късно. Може би промяна в дебелината на стената помага на метала да тече по-добре във формата. Може би изборът на различен тип сплав подобрява топлопреминаването, без да увеличава разходите. Откриваме тези неща рано.
Процесът продължава през монтажа. Ние се грижим за последните стъпки, които превръщат корпуса в завършен модул. Това означава, че имате по-малко доставчици, с които да се справяте. Това означава и по-добра комуникация между проектирането и производството. Един екип се грижи за всичко от началото до края. Това намалява грешките и забавянията.
Ние също така помагаме с избора на материали. Изборът влияе върху това как се представя корпусът. Алуминият осигурява добър топлопренос на справедлива цена. Цинкът е подходящ за сложни форми. Медта се справя с най-горещите модули. Ние ви помагаме да изберете правилния за вашите нужди. Нашите инженери знаят как се държи всеки материал във формата и в крайния продукт. Това знание спестява време и пари на нашите клиенти за всеки проект.
Корпусът на оптичния модул прави повече от това да защитава частите. Той позволява скоростите на данни, които съвременните мрежи изискват. Всеки избор е от значение. Материалите, които избирате, променят топлинния поток, екранирането и цената. Производственият процес влияе върху прецизността и цената на единица. Разбирането на форм-факторите ви помага да изберете правилния корпус за вашето приложение. Термичното управление поддържа лазерите и DSP-тата достатъчно хладни, за да работят. С покачването на скоростите на данни към 1.6T, иновациите в корпусите стават ключови за напредъка. Новите материали и методи за охлаждане ще отделят победителите от останалите. Не оставяйте тези решения на случайността. Говорете с експерти по производство като NOBLE. Те могат да ви помогнат да оптимизирате корпуса на вашия оптичен модул за производителност, надеждност и технологичност.
Често задавани въпроси относно корпуса на оптичния модул
Какъв материал поддържа корпуса на оптичния модул най-хладен?
Алуминият е стандартният избор за корпус на оптичен модул. Той отвежда топлината от горещите компоненти, без да добавя много тегло. Медта е по-подходяща за модули с висока мощност, но струва повече. Цинкът се нуждае от допълнително покритие, за да се предотврати ръжда. Изберете въз основа на вашия бюджет за отопление.
Кога трябва да избера леене под налягане вместо CNC обработка?
Леенето под налягане има смисъл за големи обеми, да речем 10 000 бройки или повече. Металната форма струва хиляди предварително, но всеки корпус става много евтин. CNC обработката не изисква разходи за инструменти. Всяка част струва повече, така че е подходяща за малки серии под 500 броя.
По какво се различава корпусът QSFP-DD от основния корпус SFP?
Корпусите на оптичните модули QSFP-DD са по-големи и поемат по-голяма мощност, около 12 до 15 вата. Те се нуждаят от по-дебели стени и по-добри топлинни пътища. Външните размери все още следват стандарта MSA. Вътрешният дизайн се променя, за да се справи с допълнителната топлина.
Могат ли пластмасовите корпуси да работят за високоскоростни оптични модули?
Пластмасата е подходяща за модули с по-ниска скорост, където нуждите от топлина и електромагнитни смущения са по-ниски. За модули с по-висока скорост пластмасата не може да се сравни с метала по отношение на топлопреминаване или екраниране. Инженерите избират материала въз основа на класа на скоростта.







