
В света на леенето на метал, леенето под ниско налягане и леенето под високо налягане са две популярни техники, всяка от които има своите силни страни и предназначение. Като прочетете това ръководство, ще бъдете по-добре подготвени да разберете тези методи и да определите кой от тях е най-подходящ за вашите производствени нужди.
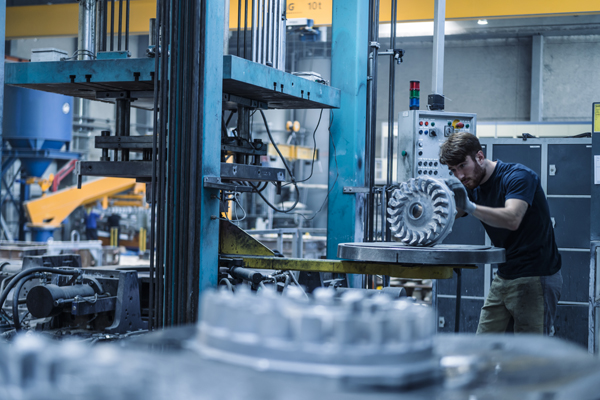
Въведение в леенето под ниско и високо налягане
В съвременното производство, процесите на леене са незаменими, особено при производството на метални компоненти. Леенето под ниско налягане и леенето под високо налягане са две разпространени техники, всяка от които предлага специализирани предимства, които отговарят на различни свойства на материалите и производствени изисквания.
Леене с ниско налягане
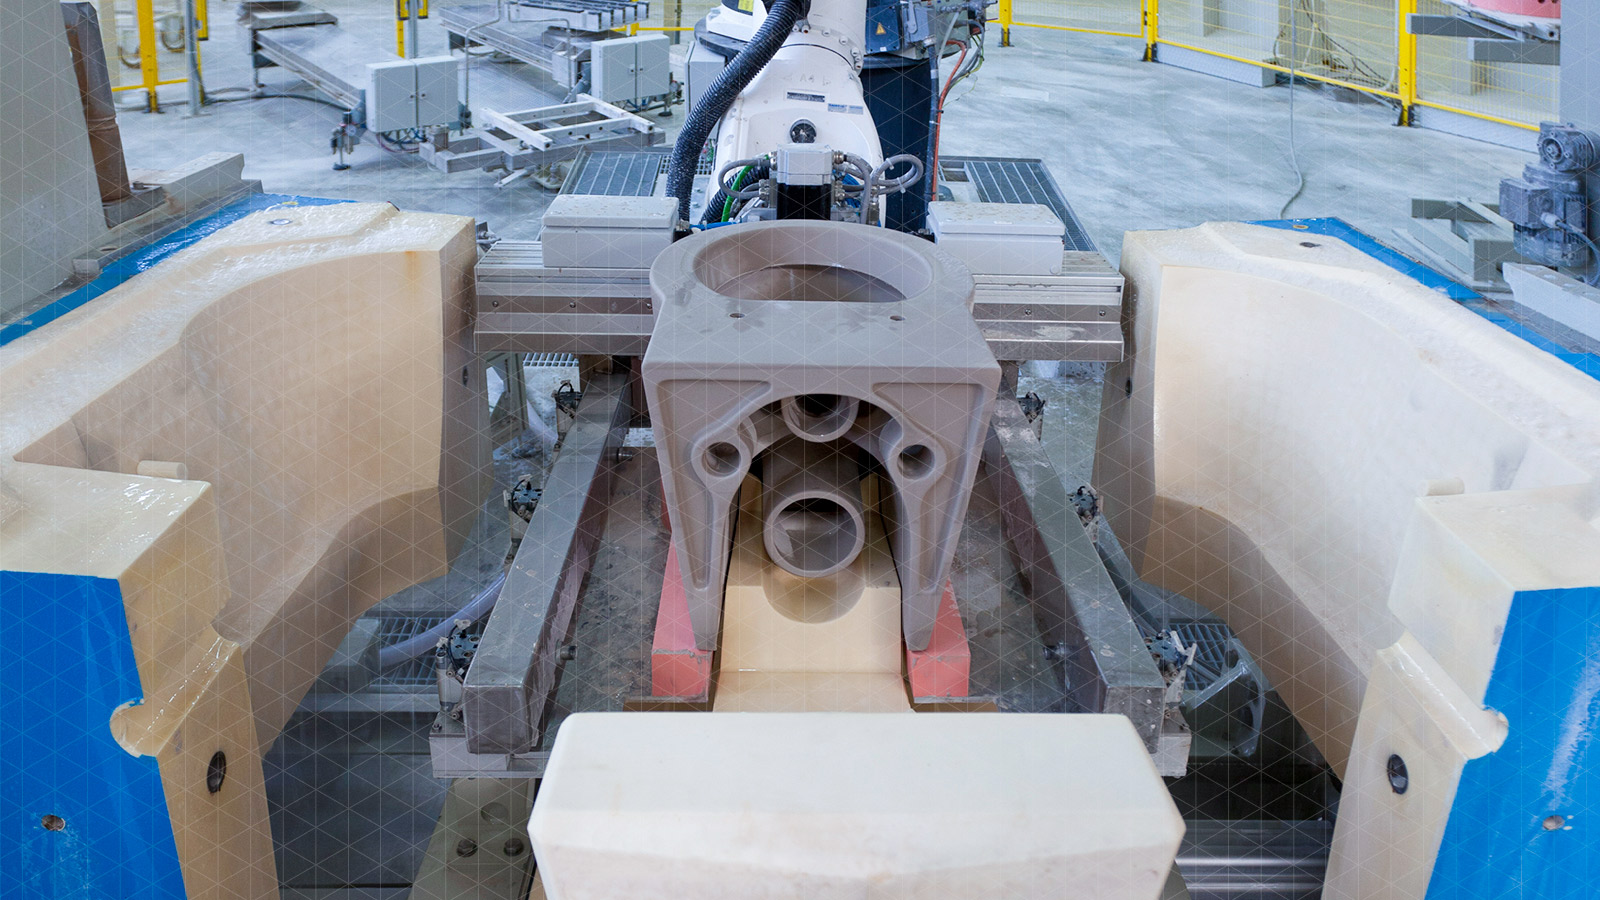
- Определение: Процесът на леене под ниско налягане включва нанасяне на разтопен метал във формата при налягане, обикновено вариращо от 0.5 до 1 бар, което осигурява прецизно и контролирано пълнене.
- Основни функции:
Нежно пълнене на матрицата.
Подходящ за сложни геометрии.
Често се използва за алуминиеви и магнезиеви сплави.
Леене под високо налягане
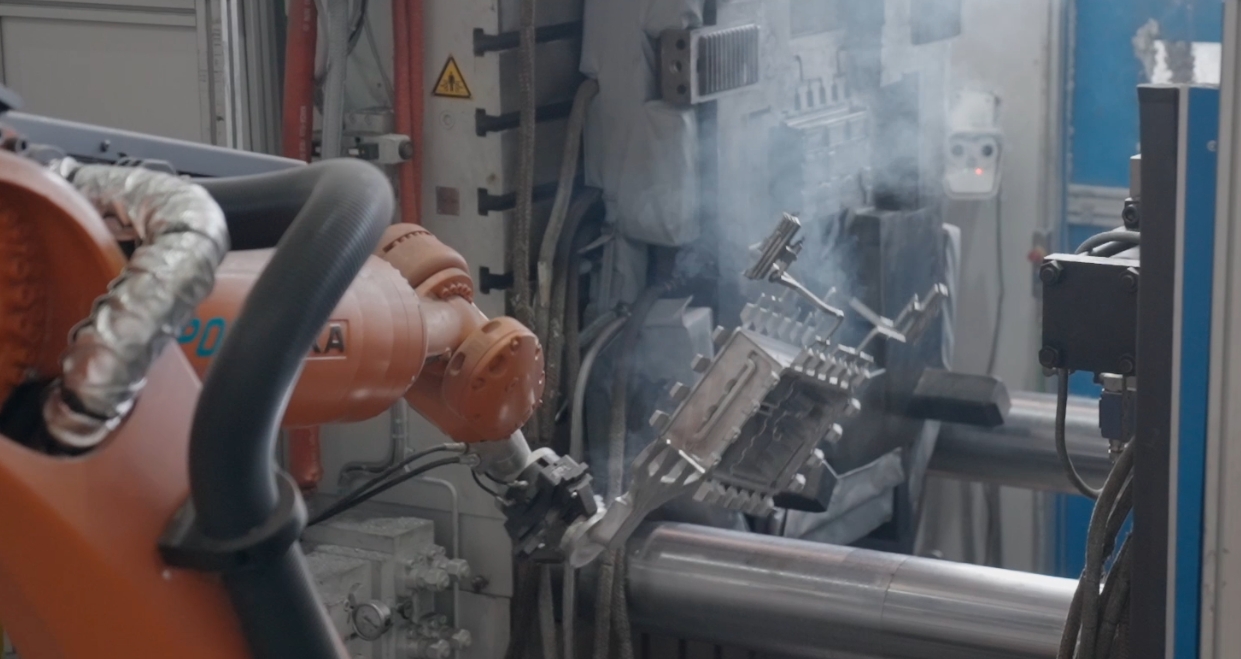
- Определение: Методът на леене под високо налягане, при който разтопен метал се инжектира във форма под налягане, обикновено вариращо от 100 до 1000 бара, осигурява висока прецизност на крайния продукт.
- Основни функции:
Бързо пълнене на матрицата.
Идеален за производство с голям обем.
Често се използва за цинкови, алуминиеви и магнезиеви сплави.
Ключови разлики между леене под ниско и високо налягане
1. Нива на налягане
Леене под ниско налягане: При леене под ниско налягане, разтопен метал запълва формата с ниско налягане, обикновено около 0.5 до 1 бар.
Леене под високо налягане: При леене под високо налягане, формата се пълни бързо благодарение на високото налягане, обикновено от 100 до 1000 бара.
2. Скорост на пълнене на матрицата
Леене под ниско налягане: Леенето под ниско налягане запълва формата бавно, което помага за намаляване на турбуленцията и предотвратява задържането на газ вътре.
Леене под високо налягане: Леенето под високо налягане използва по-бърза техника на пълнене, която е особено ефективна за създаване на тънкостенни части, изискващи прецизност.
3. Материал за мухъл
Леене под ниско налягане: При леене под ниско налягане, пясъчните или постоянните метални форми са най-добрият избор за оформяне на материала.
Леене под високо налягане: За леене под високо налягане се използват стоманени форми, защото са достатъчно здрави, за да издържат на високо налягане.
4. Сложност на частите
Леене под ниско налягане: Ако работите със сложни форми или по-големи части, леенето под ниско налягане е правилният избор.
Леене под високо налягане: Леенето под високо налягане е най-подходящо за малки до средни части, които се нуждаят от тънки стени.
5. Обработка на повърхността
Леене под ниско налягане: С леенето под ниско налягане получавате по-гладки повърхности и по-малко дефекти благодарение на бавното пълнене.
Леене под високо налягане: При леене под високо налягане може да се наложи допълнителна обработка, за да се изгладят повърхностните несъвършенства.
Леене под ниско налягане срещу леене под високо налягане
Леенето под ниско и високо налягане има свои собствени предимства, което ги прави подходящи за различни производствени цели. В това сравнение ще разгледаме как всеки метод помага за неща като качество и икономическа ефективност.
Предимства на леенето под ниско налягане
Превъзходно качество на повърхността
Гладка повърхност: Намаляването на турбуленцията води до по-гладка повърхност, минимизирайки често срещани дефекти като грапавост.
По-малко несъвършенства: По-ниското налягане помага да се избегне задържането на газ и порьозността, осигурявайки по-чиста отливка без дефекти.
По-добри механични свойства
Подобрена здравина: Чрез контролиране на процеса на пълнене, частите поддържат по-добра здравина и структурна цялост.
Намалено напрежение: Леенето под по-ниско налягане минимизира вътрешните напрежения, които иначе биха могли да отслабят детайла.
Рентабилност за ниски до средни обеми
По-ниски разходи за инструменти: Този процес е съвместим с пясъчни или постоянни форми, което намалява разходите за инструменти.
Намален отпадък: Ефективното използване на материала по време на леенето намалява отпадъка, което предлага допълнителни икономии на разходи.
Предимства на леенето под високо налягане
Висока скорост на производство
Бързи цикли: Възможността за постигане на бързи цикли прави леенето под високо налягане изключително подходящо за приложения с голям обем производство.
Тънкостенни части: Висококачественото леене е способно да произвежда тънкостенни части с дебелина до 1 мм, което позволява ефективно производство на деликатни компоненти.
Прецизност и последователност
Строги допуски: Процесът на шприцване под високо налягане при леене гарантира прецизно пълнене на формите, постигайки строг допуск.
Повторяемост: Леенето под високо налягане предлага отлична повторяемост, осигурявайки същите висококачествени резултати при големи партиди.
Рентабилност за големи обеми
Икономии от мащаба: Чрез оптимизиране на производството за големи обеми, леенето под високо налягане постига икономии от мащаба, намалявайки цената на единица.
Здрави форми: Използването на стоманени форми, известни със своята издръжливост, значително намалява разходите за подмяна на инструменти, което прави процеса по-рентабилен.
Обобщете характеристиките на леенето под ниско налягане и леенето под високо налягане
| Особеност | Леене с ниско налягане | Леене под високо налягане (леене под налягане) |
|---|---|---|
| Range налягане | Ниско (0.2 – 1.5 бара) | Високо (100 – 1500 бара) |
| Тип мухъл | Метални форми за многократна употреба (постоянна форма) | Стоманени щанци (сложни, високопрецизни) |
| Метод на пълнене | Разтопеният метал се издига във формата под ниско налягане | Разтопеният метал се инжектира насила във формата |
| Сложност на частта | Умерена до висока сложност | Възможна е висока сложност и фини детайли |
| Обработка на повърхността | Добро, но може да изисква довършителни работи | Отлично покритие на повърхността |
| шупливост | По-ниска порьозност поради постепенно запълване | По-висок риск от порьозност поради задържан въздух |
| Дебелина на стената | Подходящ за средно до дебели части | Подходящ за тънкостенни компоненти |
| Време за охлаждане | По-бавно, естествено охлаждане | Бърз, с активни системи за охлаждане |
| Разходи за инструменти | Умерена | Високо (поради сложни матрици и оборудване) |
| Производствен обем | Средно до високо | Много високо (масово производство) |
| Използване на материали | Алуминиеви, магнезиеви сплави | Алуминиеви, цинкови, магнезиеви, медни сплави |
| Механична сила | По-висока (поради ниска порьозност) | По-ниско, освен ако не се използва вакуумно леене под налягане |
| Общи приложения | Автомобилни джанти, цилиндрови глави, спирачни части | Блокове на двигатели, корпуси на скоростни кутии и корпуси на електроника |
Как да изберем процес на леене под ниско налягане и процес на леене под високо налягане
| Ако имате нужда… | Избирам… |
|---|---|
| Високосерийно производство с фини детайли | Леене под високо налягане |
| Структурно здрави части с ниска порьозност | Леене с ниско налягане |
| Тънкостенни компоненти и бързи цикли | Леене под високо налягане |
| По-добра механична якост и плътност | Леене с ниско налягане |
| Рентабилни малки до средни тиражи | Леене с ниско налягане |
Приложения на леене под ниско и високо налягане
Сега ще разгледаме как тези два метода на леене се използват в различните индустрии, показвайки тяхната гъвкавост и ефективност при посрещане на конкретни нужди.
Леене с ниско налягане
Автомобилна промишленост: Леенето под ниско налягане се прилага в автомобилната индустрия за производство на критични части като блокове на двигатели, глави на цилиндри и колела.
Аерокосмическа промишленост: Процесът се използва широко в аерокосмическата промишленост за създаване на издръжливи структурни компоненти и лопатки на турбини.
Промишленост: В промишлените приложения, леенето под ниско налягане е отличен избор при създаването на корпуси на помпи и корпуси на клапани.
Леене под високо налягане
Автомобилна индустрия: Леенето под високо налягане се използва често за корпуси на трансмисии и скоби на двигатели в автомобилната индустрия.
Потребителска електроника: В потребителската електроника се прилага за изработка на корпуси и конектори.
Уреди: В сектора на уредите, леенето под високо налягане се използва за създаване на рамки и дръжки.
Избор на правилния метод за леене
Изборът на правилния метод на леене е от съществено значение за постигане на най-добри резултати както по отношение на производствената ефективност, така и на качеството на продукта. Вашият избор между леене под ниско и високо налягане ще зависи от фактори като сложността на детайла, необходимия брой единици, използваните материали и вашия бюджет.
Сложност на частта
Леене под ниско налягане: Леенето под ниско налягане е идеално за производство на части със сложни форми и по-големи размери, където прецизността и фините детайли са от решаващо значение.
Леене под високо налягане: Леенето под високо налягане, от друга страна, е по-подходящо за малки или средни части, които изискват тънки стени и висока прецизност.
Производствен обем
Леене под ниско налягане: Леенето под ниско налягане е по-подходящо за малки до средни производствени обеми, където се изисква гъвкавост и по-бавно темпо.
Леене под високо налягане: Леенето под високо налягане, с бързите си цикли, е идеално за производство с големи обеми, където скоростта и постоянството са от ключово значение.
Материални съображения
Леене под ниско налягане: Леенето под ниско налягане е идеално за работа с алуминиеви и магнезиеви сплави, предлагайки по-добър контрол върху потока на метала и намаляване на дефектите.
Леене под високо налягане: Леенето под високо налягане е по-гъвкаво, като борави с по-широка гама от материали, включително цинкови, алуминиеви и магнезиеви сплави, и осигурява прецизност в крайния продукт.
Бюджет и разходи за инструменти
Леене под ниско налягане: Леенето под ниско налягане е по-рентабилно за по-малки производствени серии поради по-ниските първоначални инвестиции в инструментална екипировка.
Леене под високо налягане: Въпреки че леенето под високо налягане има по-високи първоначални разходи за инструментална екипировка, то става по-икономично при големи производствени серии поради намалените разходи за единица.
Заключение
Всеки метод на леене – ниско налягане и високо налягане – предлага специфични предимства, в зависимост от фактори като приложение, сложност на детайлите и обем на производство. Разбирането на тези разлики ви позволява да вземате информирани решения, които оптимизират ефективността на производството и качеството на детайлите.






