
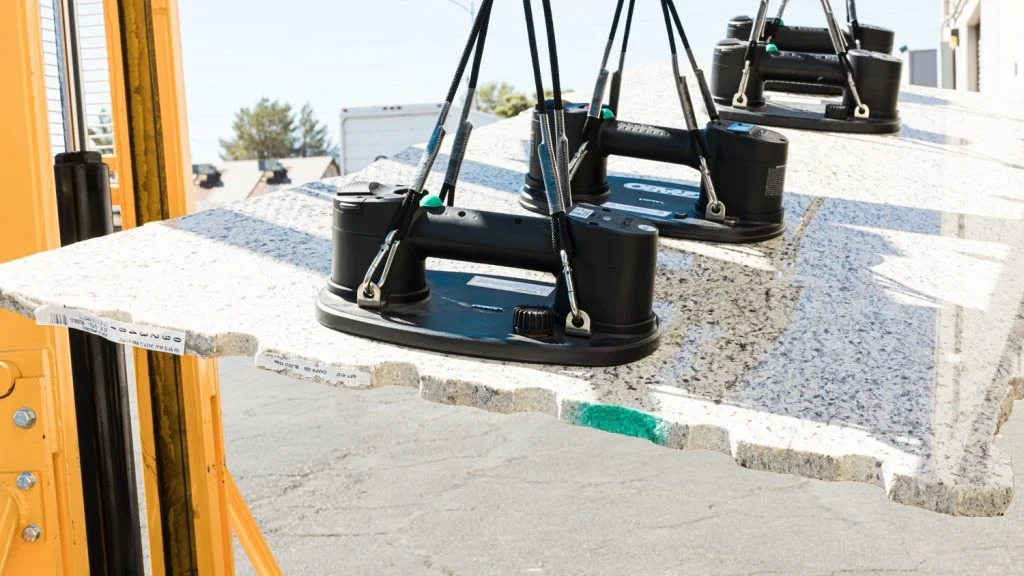
Разгледайте който и да е продукт на рафта. Панел на вратата на кола. Запечатана тава с месо. Това е платка. В някакъв момент по време на производствения процес, индустриална вакуумна чаша я е повдигнала, задържала или преместила. Тези чашки са навсякъде в съвременната автоматизация. Те работят автоматично. Докато не се повредят.
Това ръководство ще ви покаже как да ги направите правилно. Разглеждаме внимателно всеки компонент.
От какви части се състоят индустриалните вакуумни вендузи?
Разделете индустриалните вакуумни чашки. Появяват се три основни категории. Подложката докосва продукта. Фитингът се свързва с машината. Останалото е хардуер.
Вендузата (подложката)
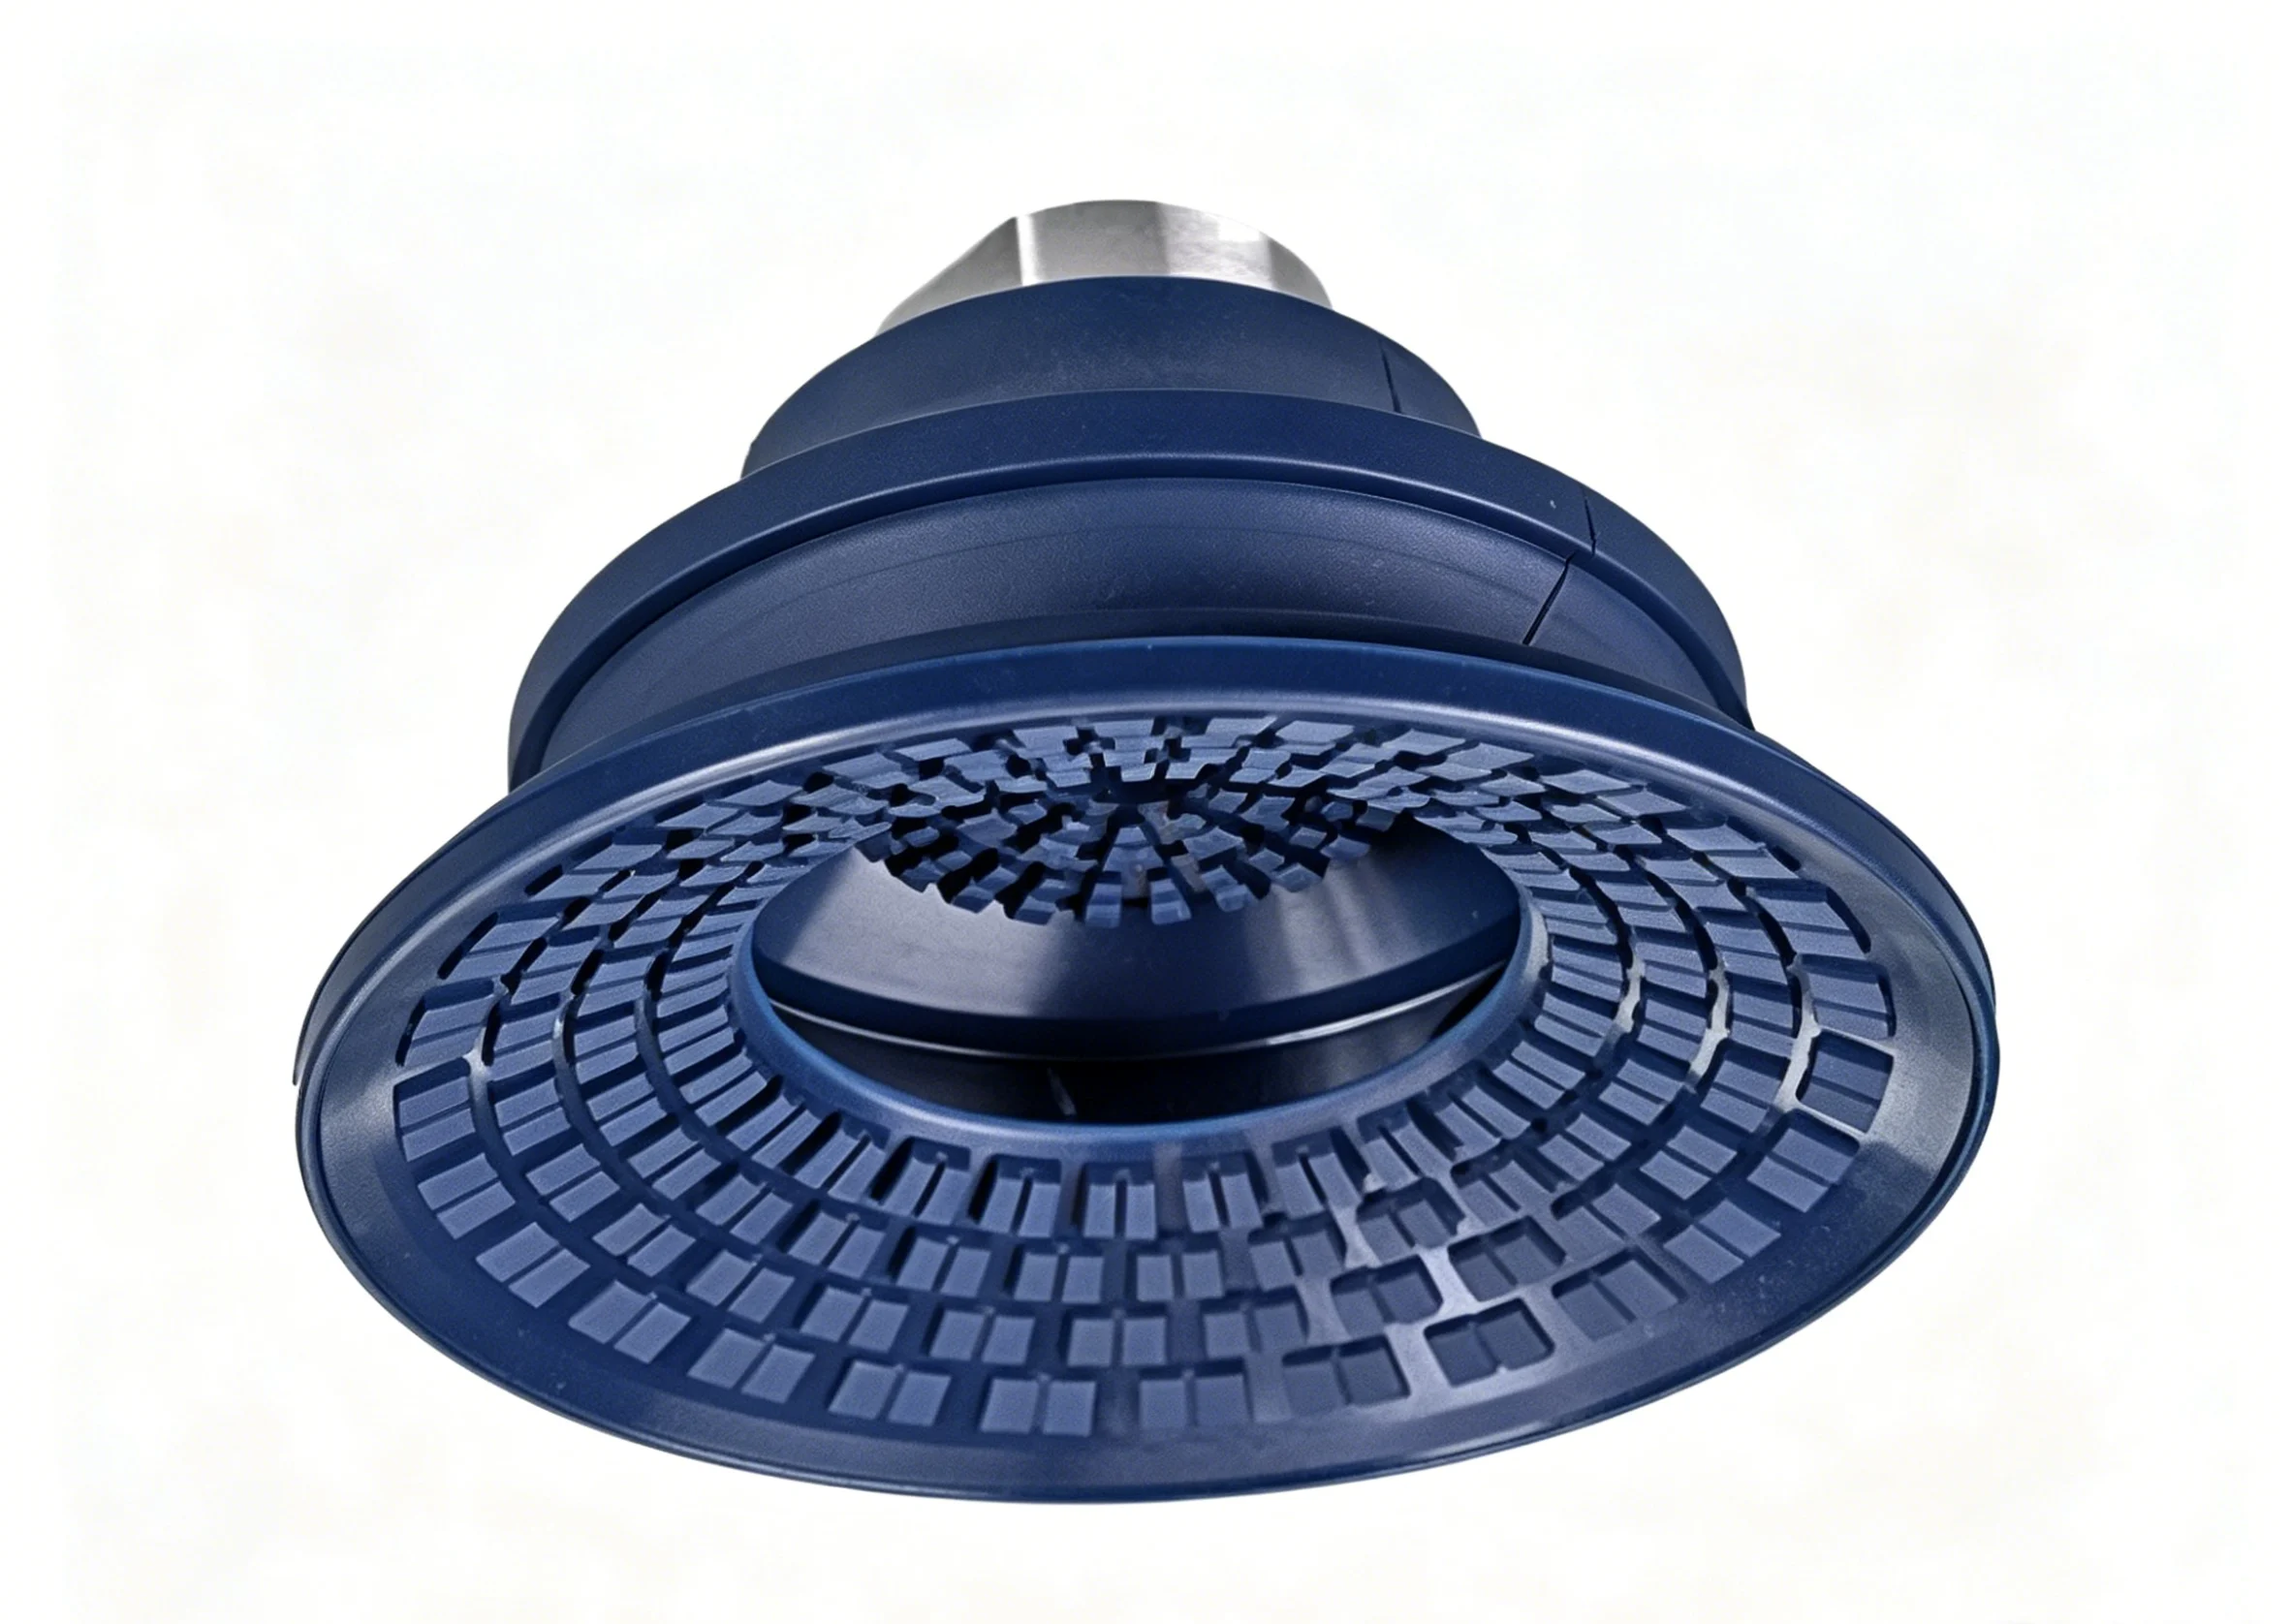
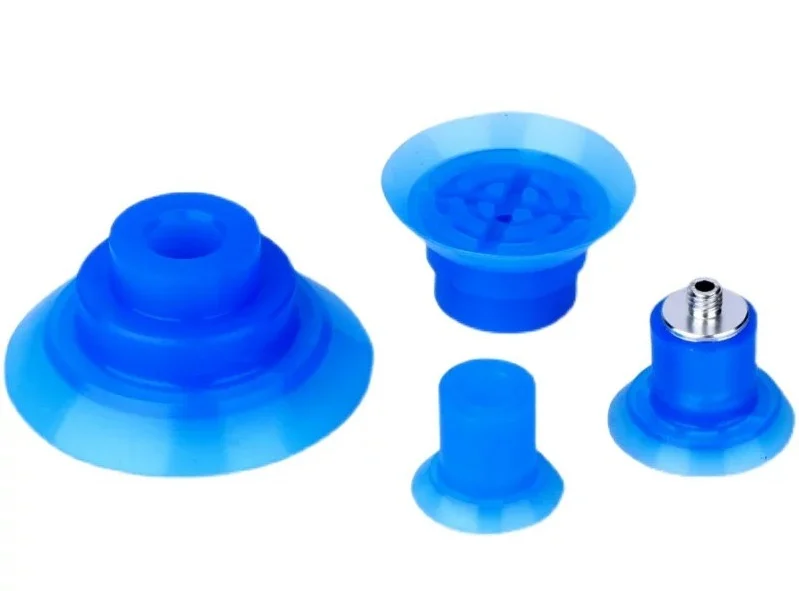
Това е бизнес частта. Тук се изпълняват две задачи. Първо, уплътняване към повърхността на детайла. Второ, захващане достатъчно силно, за да се повдигне, без да се изпуска. Различните форми са подходящи за различни задачи.
Плоските подложки работят върху гладки, плоски повърхности като стъкло или метални листове. Максимална контактна площ. Подходящи за тънки материали, които не могат да се огъват.
Чашките с мех имат сгънати стени. Те се свиват и разтягат. Това позволява компенсация на височината. Изберете изкривена дъска или неравен плот на кутията. Мехът абсорбира разликата.
Овалните чашки се справят с дълги, тесни части. Представете си дървена облицовка или компонент с форма на канал. Кръгла чашка би пропуснала половината повърхност. Овална чашка покрива дължината.
Държачът / Фитингът (Конекторът)
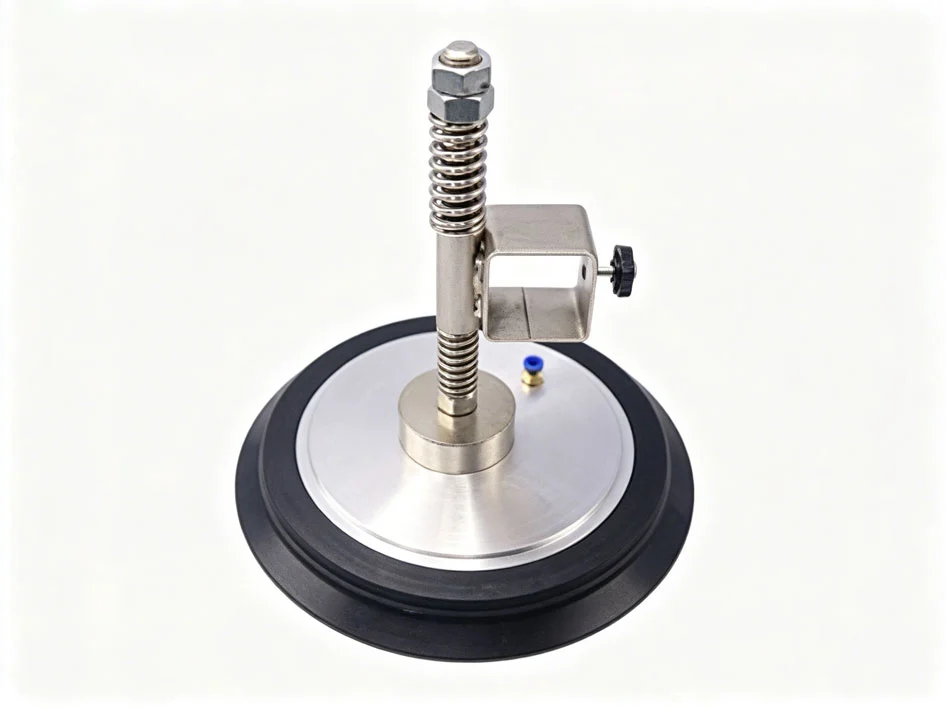
Само подложката е безполезна. Тя трябва да бъде закрепена към роботното рамо или системата за вземане и поставяне.
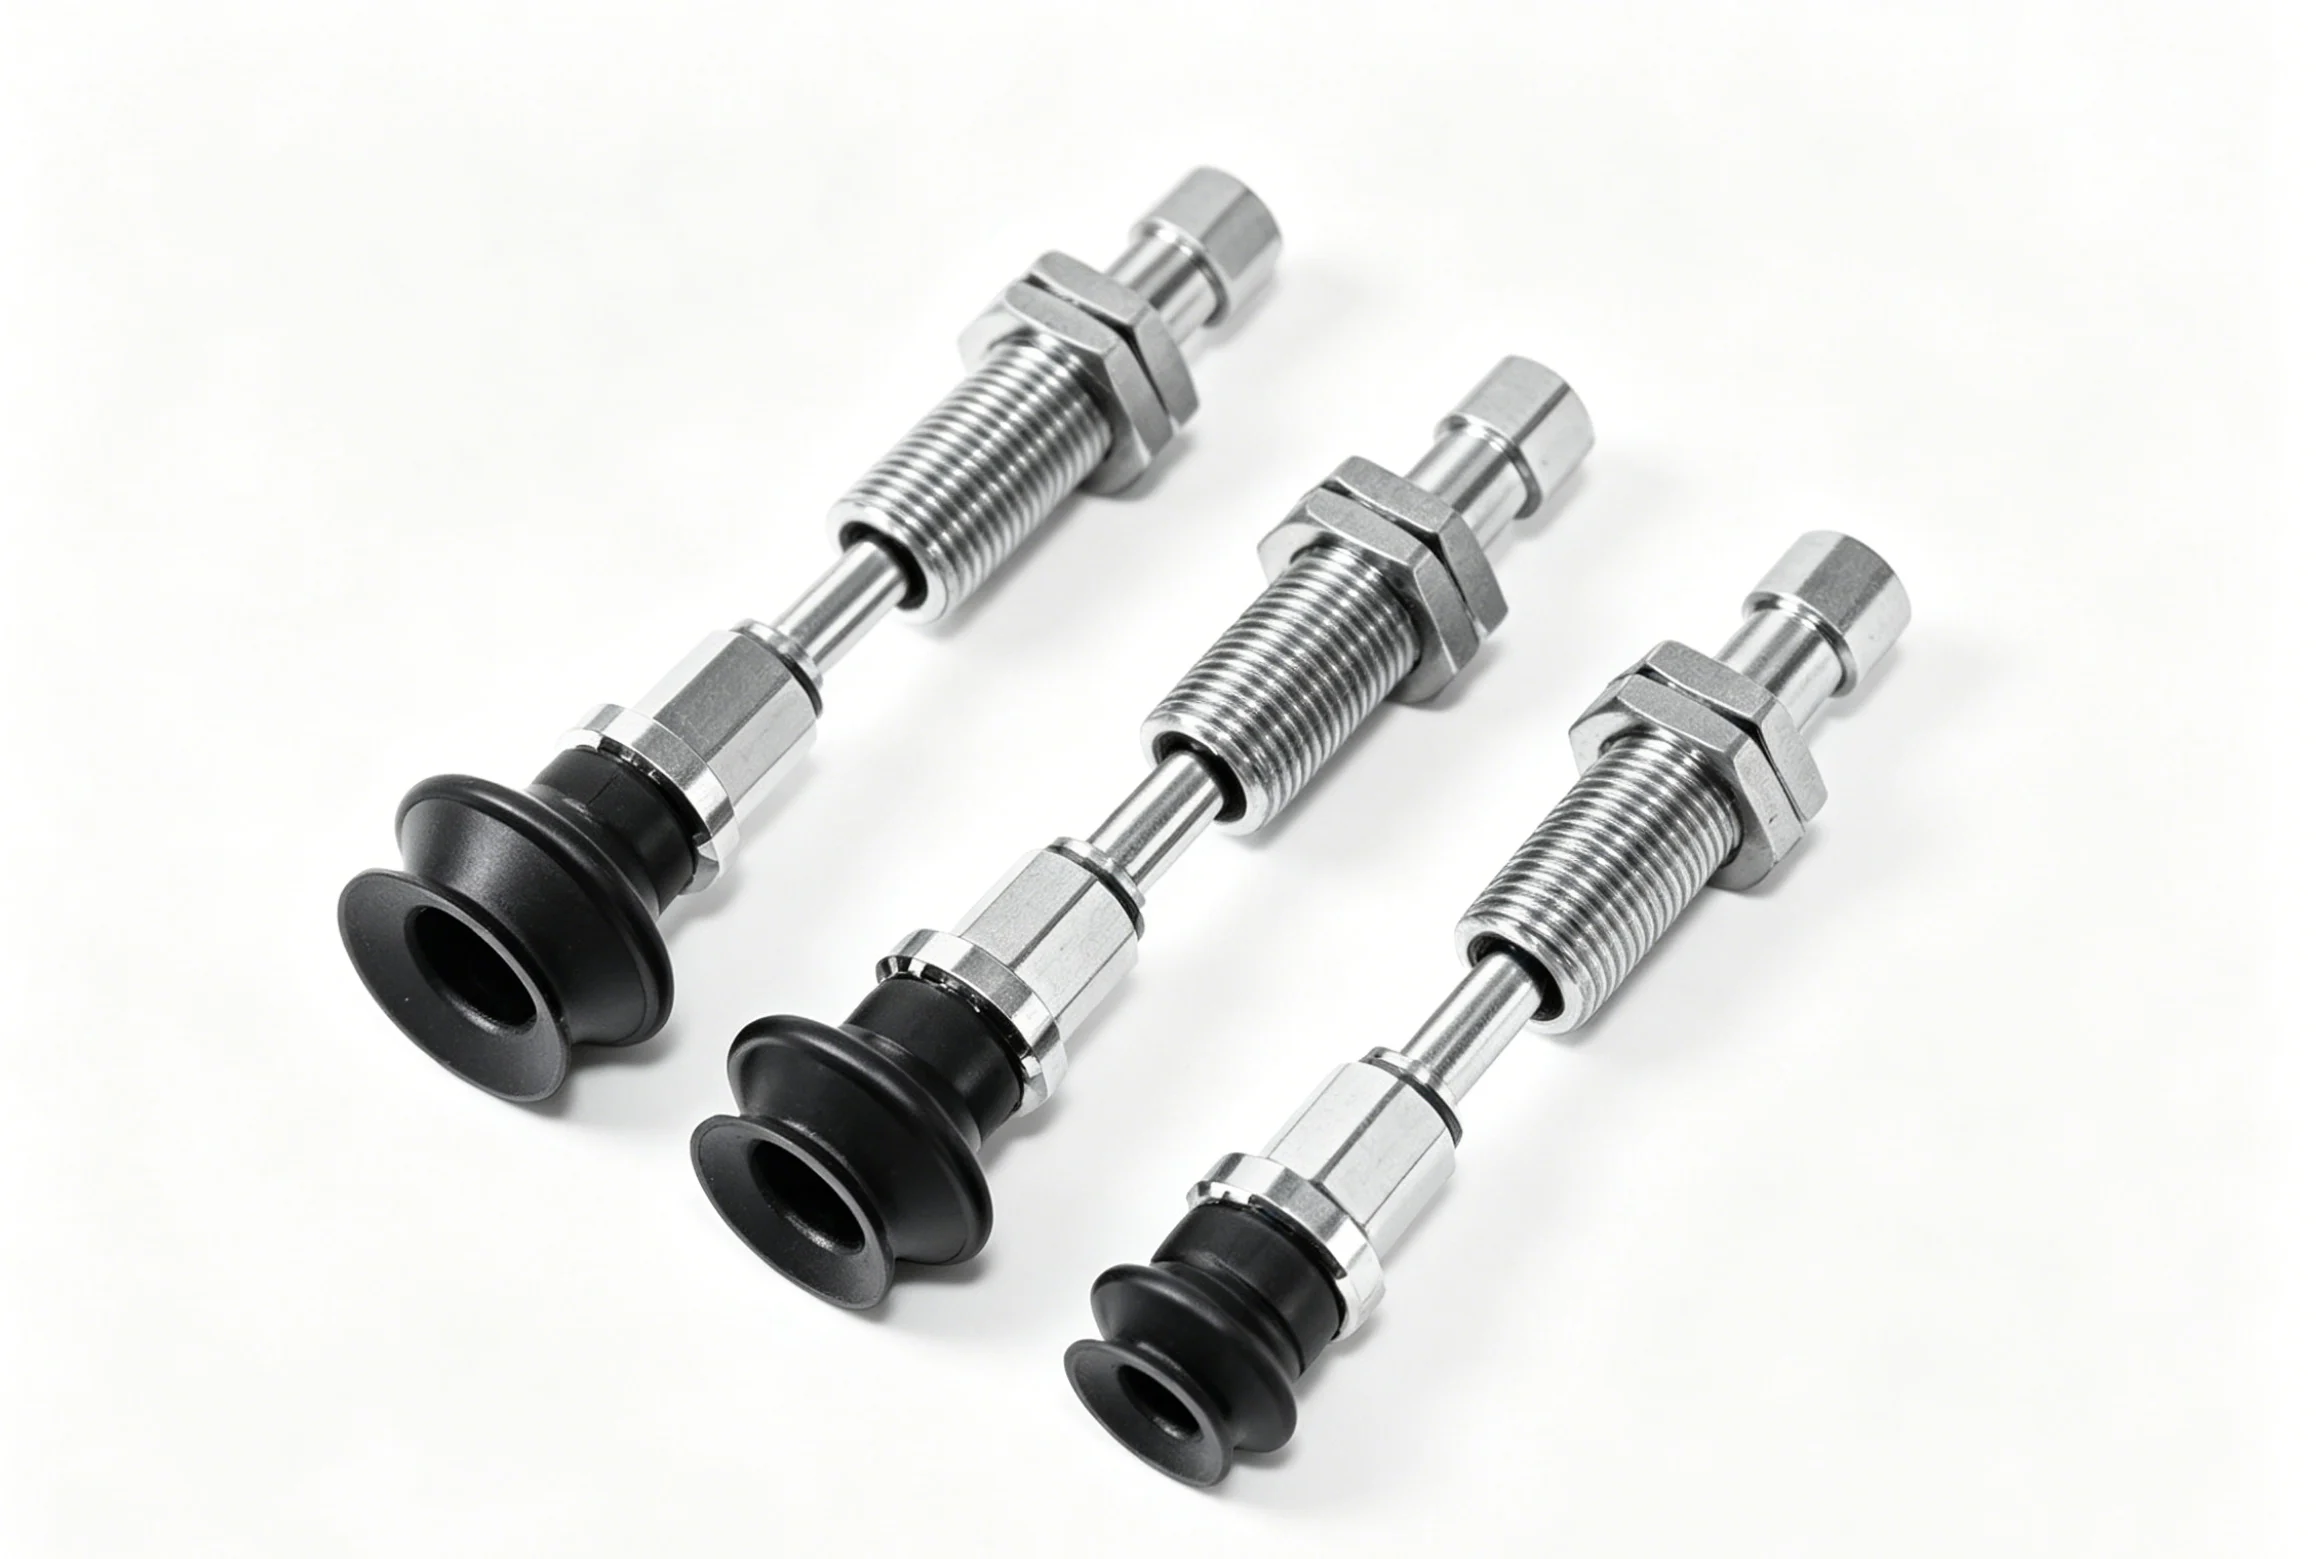
Метално стебло се завинтва в подложката. Често е изработено от месинг или алуминий – тук CNC обработката за вакуумни чашки произвежда прецизни резби и уплътнителни повърхности. Понякога стеблото включва пружинен механизъм. Това осигурява вертикална гъвкавост. Чашката докосва леко, вместо да се удря в детайла.
Функциите против завъртане са друго допълнение. Шестоъгълна плоска повърхност или шпонков канал предотвратяват усукването на чашката при затягане на гайката. Малък детайл. Голяма разлика в производството.
Допълнителни компоненти
Сглобяването не спира на стеблото и тампона.
Фитингите свързват вакуумната линия. Назъбен фитинг за меки тръби. Резбов фитинг за твърда тръба.
Редукторите намаляват размера на отвора. Голяма чаша може да се нуждае от малък фитинг. Редукторът прави връзката възможна.
В някои конструкции вентилите се поставят във вътрешността на клапата. Това са вентили за регулиране на потока или освобождаващи вентили. Те бързо прекъсват вакуума, когато детайлът трябва да падне.
Всички тези части на вакуумната чаша трябва да работят заедно. Лошо обработеното стебло разрушава уплътнението. Лошо формованата подложка се срутва неравномерно. Целият процес на производство на вакуумната чаша зависи от това всяка част да бъде сглобена правилно.
Как се произвеждат частите за индустриални вакуумни чаши?
Различни процеси за различните части. Гумената подложка следва един път. Металният държач следва друг. Малките пластмасови части поемат трети път.
Производство на гумена вендуза
Тук доминират три метода на формоване. Всеки от тях е подходящ за различни нужди от обем и производителност.
Компресионното формоване е подходящо за големи подложки или малки количества. Заготовка от гума се поставя в загрята кухина. Пресата се затваря. Притискането и нагряването вършат работата. Лесна инструментална екипировка. Ниски начални разходи. Но времето за цикъл е дълго.
Шприцването поема ролята при големи обеми. Гуменият материал – обикновено нитрил, силикон или уретан – се впръсква в затворена матрица под налягане. По-бързи цикли. По-строги толеранси. По-добра консистентност в хиляди части. Повечето производства на вакуумни чашки за стандартни размери използват този метод.
Двукомпонентното формоване, или 2K формоването, произвежда чашки с двойна твърдост. Първо се формова твърда гумена основа. След това върху нея се формова мека гумена устна. Твърдата част запазва формата си. Меката част уплътнява. Това е усъвършенстван дизайн на вакуумна чашка за шприцване на пластмаса. Една машина. Два материала. Една готова част.
CNC обработка на метални държачи
Гумените подложки се нуждаят от метални стебла, за да се свържат с машините. Тук се намесва рязането на стружки.
CNC струговете произвеждат стеблата и резбите. Прътовият материал се подава. Шпинделът се завърта. Режещ инструмент оформя външната страна. След това резбонарезен инструмент нарязва вътрешната или външната резба. Чисто, прецизно, повторяемо.
CNC фрезоването добавя некръглите характеристики. Шестостенни плоски отвори за гаечен ключ. Шпонкови канали за предотвратяване на въртене. Плоски отвори за винтове. Често детайлът се премества от струг към фреза. Понякога една многоосна машина извършва и двете операции с една настройка.
Често срещани материали за вакуумни чашки за тези държачи включват месинг за устойчивост на корозия и лесна обработка, алуминий за леко тегло и неръждаема стомана за хранително-вкусова среда или чисти помещения. Всеки метал се обработва по различен начин. Всеки е подходящ за различно приложение.
Пластмасово леене под налягане за аксесоари
Малките части – фитинги, редуктори, корпуси на клапани – рядко се изработват машинно от метал. Твърде скъпо. Твърде бавно.
Вместо това, компонентите на вакуумните чаши, използвани за шприцване на пластмаса, се произвеждат от инженерни пластмаси. PEEK е устойчив на висока температура и агресивни химикали. POM, известен още като ацетал, предлага ниско триене и добра твърдост. Найлонът осигурява здравина и устойчивост на умора. Тези вакуумни чаши се формоват в инструменти с множество кухини. С един удар се получават четири, осем или шестнадесет части. Ниска цена на част. Висока консистентност.
Да знаеш кой процес се прилага за кой компонент е половината от битката при производството на вакуумни чашки. Гумата се нуждае от формоване. Металът се нуждае от машинна обработка. Малките пластмасови парчета се нуждаят от шприцване. Смесването им води до спираловидно увеличение на разходите.
Изискват ли индустриалните вакуумни чаши специални... Последваща обработка?
Да. Формоването или машинната обработка на детайл не е краят. Детайлът, излизащ от инструмента, е суров. Той се нуждае от довършителна обработка, преди да работи надеждно.
Последваща обработка за гумени чаши
За формовани гумени подложки почти винаги се използват две стъпки.
Първо, премахване на отломки. Гумата се влива в кухината на формата. Някои от нея винаги се изстискват между половинките на формата. Този тънък излишък е отломка. Тя трябва да се отстрани. Когато става въпрос за малки, деликатни части, криогенното почистване е правилният начин. Така че, частите просто се търкалят в цевта. Течният азот прави отломката крехка. Използвайте малки пластмасови пелети, за да я отстраните. Самата чаша остава непокътната, защото материалът, от който е направена, е по-дебел и по-здрав.
Второ, последващо втвърдяване. Прясно оформената чашка се поставя във фурната. Топлината прави гумата по-омрежена. Това се нарича поствулканизация. Ако пропуснете тази стъпка, свойствата на чашката ще се променят с времето. Нещата могат да станат малко по-трудни с течение на времето. Компресионните деформации влошават нещата. Обработката във фурна поддържа всичко стабилно.
Ако пропуснете тези стъпки при изработката на вакуумни чашки, ще се окажете с дефектни полеви устройства. Светкавицата може да повреди уплътнението. Невулканизираната гума не издържа много дълго.
Последваща обработка за метални държачи
Обработеното стъбло изглежда добре на струга. Все още не е завършено.
Поцинковането е първата стъпка. Цинковото или никелово покритие ги прави устойчиви на корозия. Непокритото стоманено стебло ще ръждяса във влажна фабрична среда. Ръждата може да повреди уплътнителната повърхност. Тя също така заключва фитинга в държача. Цинковото покритие е стандартно. Никелирането струва повече, но може да издържи на по-агресивни химикали.
След това се преминава към почистване на резбите. Рязането на резбите може да остави остри ръбове. Тези грапавини могат да се врежат в гумената подложка по време на сглобяването. Още по-лошо, те се пресичат с фитингите. Можете да използвате телено колело или вибриращ барабан, за да премахнете грапавини.
Валцоването на резба е чудесна алтернатива за високоякостни стебла. Вместо рязане, резбите се оформят чрез валцоване. Няма стружки. И няма мустаци. Резбите са по-здрави, защото металните зърна облицоват профила. Това е доста стандартно при първокласната CNC обработка за операции с вакуумни чашки.
Специално почистване за чисти помещения и хранителни продукти
Някои приложения изискват няколко допълнителни стъпки.
Когато става въпрос за употреба в чисти помещения, като например за работа с полупроводници и медицински монтаж, ултразвуковото почистване е правилният избор. Частите се потапят във вана с дейонизирана вода. Високочестотни звукови вълни създават малки мехурчета, които се свиват и търкат всяка повърхност. Това премахва прах, масла и ронливи частици.
Приложенията за хранителни продукти добавят изплакване, съвместимо с FDA. Почистващите препарати и водата за окончателно изплакване трябва да отговарят на разпоредбите на FDA. Остатъчните химикали не могат да замърсяват хранителните продукти. Понякога се използва отделна, специална производствена линия само за тези части.
За галванизиране и почистване на мустаци се използва обикновена индустриална вакуумна чаша за автомобилен завод. Чашата, използвана за линията за опаковане на бисквити, се почиства ултразвуково и се изплаква с течности, одобрени от FDA. Основните материали на вакуумната чаша може да са същите. Последващата обработка е това, което прави разликата.
Какви материали се използват често за индустриални вакуумни чаши?
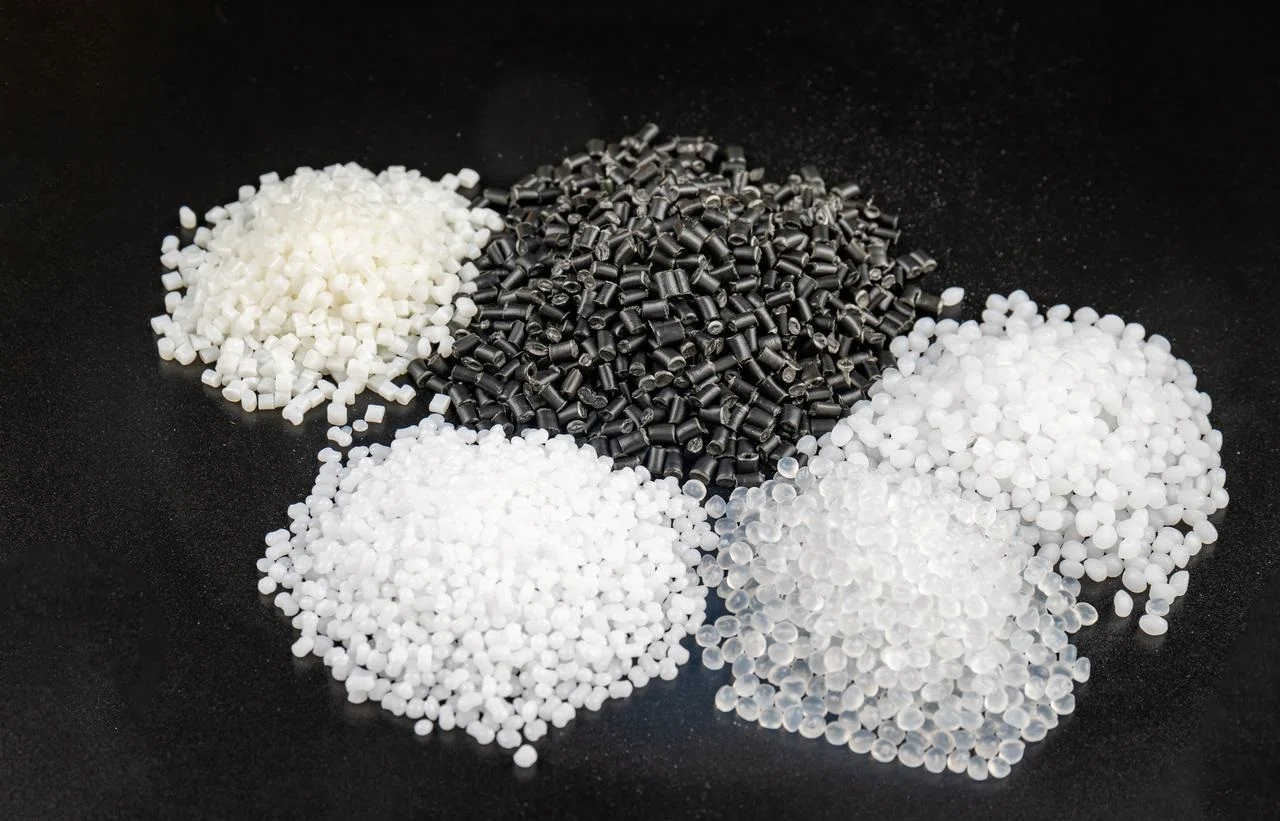
Терминът „каучук“ е малко погрешно наименование. Различните съединения се държат по съвсем различни начини. Ако изберете грешни материали за вакуумната чашка, тя ще се повреди, независимо колко добре е направена.
Каучукът не е едно и също нещо. Различните съединения се държат по съвсем различен начин. Изборът на грешни материали за вакуумните чашки гарантира повреда, независимо от това колко добре е оформена чашката.
| Материал | Ключови свойства | Най-добрите приложения |
| Нитрил (NBR) | Устойчивост на масло, добра абразия, универсално предназначение | Машинни цехове, автомобилен монтаж, мазни повърхности |
| Силикон (VMQ) | Екстремни температурни диапазони (от -60°C до 230°C), налични са и видове, подходящи за хранителни цели | Линии за печене, фризерни приложения и медицински изделия |
| Полиуретан (PU) | Изключителна устойчивост на износване, висока якост на разкъсване, издръжливост | Груби повърхности, бетонни блокове, рециклирани материали |
| Естествен каучук (NR) | Висок коефициент на триене, добра еластичност, евтина цена | Картонени кутии, гофриран картон, хартиени изделия |
Как да изберем: Практическо ръководство за избор
Три въпроса водят до решението.
- Топла или студена е средата? Силиконът работи в най-широк диапазон. Нитрилът се втвърдява под -20°C. FKM понася топлина, но се поврежда на студ.
- Текстура на повърхността. Гладкото стъкло се нуждае от различен материал от едрия бетон. Полиуретанът е устойчив на рязане върху остри или грапави повърхности. Естественият каучук се захваща най-добре с гладък картон.
- Какви химикали са налични? За масло е необходим нитрил или FKM. За външна употреба е необходим EPDM. За контакт с храна е необходим силикон с клас FDA.
Подходящите материали за вакуумни чашки съответстват на приложението. Няма универсално съединение. Чашка, която работи перфектно върху омаслен блок на двигателя, се поврежда мигновено върху кутия за замразени храни. Съобразете материала с работата.
За NOBLE: Вашият партньор в прецизното производство
Основни производствени възможности
- Прецизна обработка с ЦПУ (За метални държачи и фитинги)
Многоосно CNC струговане и фрезоване. Швейцарски стругове за малки, сложни стъбла. Задвижваните инструменти позволяват създаването на шестостенни плоскости и напречни отвори с една настройка.
Налични материали: месинг (за машинна обработка), алуминий (лек), неръждаема стомана (304 и 316 за устойчивост на корозия) и легирана стомана (за приложения с висока якост).
Толеранси до ±0.005 мм за критични характеристики. Това са пет микрона. За сравнение, човешкият косъм е около 75 микрона.
- Обработка на пластмаси & Инжекционно формоване
Твърдите компоненти се нуждаят от твърди пластмаси. Резбови тела. Стебла на клапани. Корпуси на конектори.
Създаването на прототип първо преминава през CNC обработка . Бързо изпълнение за валидиране на дизайна. След като дизайнът е заключен, производството преминава към шприцване за по-ниски разходи за детайл.
Налични материали: PEEK (висока устойчивост на топлина и химикали), POM/Delrin (ниско триене), Nylon PA6/66 (здрав), ABS (универсален), Поликарбонат (устойчив на удар).
Директна връзка с вакуумни чашки
Всички тези части – машинно обработеното стебло, формованият пластмасов фитинг, резбованият адаптер – се вграждат директно във вендузите. Проектът за изработка на персонализирани инструменти за вакуумни чашки често започва с дизайна на металното стебло. Тук се намесва NOBLE.
Сертификати за качество
ISO 9001:2015 означава постоянно качество за общи индустриални части. Автомобилна промишленост. Опаковки. Електроника. Повторяеми процеси. Международни стандарти. Клиент в Германия получава същата част като клиент в Тексас.
ISO 13485:2016 повишава изискванията. Качество с медицински клас. Пълна проследимост от партидата суровина до готовия детайл. Протоколи за чистота. Документация за управление на риска. Ако вакуумната чашка се използва за сглобяване на медицински изделия или за фармацевтична опаковка, тази сертификация е от значение.
Защо да си партнирате с NOBLE?
- Вертикална интеграция. Суровината влиза през една врата. Готовите части отиват през друга. CNC обработка, шприцване на пластмаса, инспекция и доставка – всичко това се случва под един покрив. Без прехвърляне на неизвестни подизпълнители.
- Инженерна поддръжка. DfM анализ се извършва за всеки нов дизайн. Може ли държачът да се обработи по-бързо? Може ли пластмасовата част да се формова с по-прости инструменти? Анализът се извършва преди офериране. В резултат на това клиентите получават по-ниски разходи и по-кратки срокове за изпълнение.
- Без налягане на MOQ. Изследователският екип се нуждае от пет броя за прототип. Производствената линия се нуждае от петдесет хиляди. NOBLE се справя и с двете. Започнете с малко. Увеличете мащаба. Няма наказание за нисък обем в началото.
Нашият ангажимент за качество
Оборудване за инспекция. CMM (координатна измервателна машина) за сложни геометрии. Оптични компаратори за профили на резби. Цифрови микрометри и боркомери за ежедневни проверки.
Проследимост. За частите по ISO 13485 всяка партида получава уникален номер. Сертификатите на материалите се съхраняват във файла. Параметрите на процеса се регистрират. Сценарият за изтегляне от пазара – ако такъв някога се случи – е ограничен и контролиран.
Повърхностна обработка. Стандартно се извършва премахване на мустаци от всяка обработена част. Покритие (цинк, никел) се предлага на място. Ултразвуково почистване за приложения в чисти помещения. Няма нужда да изпращате части до трета страна и да се надявате на най-доброто.
Това е офертата. Прецизни компоненти за индустриални вакуумни сглобки. Без гума. Без празни обещания. Само машинно обработени и формовани части, които пасват, уплътняват и издържат.
Често задавани въпроси
Мога ли 3D печат вакуумна вендуза?
Да, за прототипиране. Използвайте TPU филамент. Гъвкавият материал работи.
Но не използвайте отпечатани чаши в производството. Линиите на слоевете създават микроскопични канали. Въздухът пропуска през тях. Чашката губи вакуум. Формованата чаша има плътни стени. Отпечатаната чаша има хиляди малки пролуки.
Каква е разликата между чашка тип „мех“ и плоска чашка?
Плоската чашка се уплътнява срещу гладка, равна повърхност. Стъкло. Ламарина. Пластмасови панели. Устната се допира равномерно. Това е всичко, което прави.
Мехът на чашата има сгънати стени. Тези мехове се свиват и разтягат. Това позволява компенсация на височината. Изберете изкривена дъска. Повдигнете кутия с неравен връх. Мехът абсорбира разликата. Чашата също така повдига с кратък вертикален ход. Това помага при крехки части.
Как да предотвратя оставянето на следи от силиконовите чаши по стъклото?
Стандартният силикон оставя остатъци. Маслата от процеса на втвърдяване се пренасят върху стъклената повърхност. Резултатът е мътен пръстен или мазна петна.
Решението е халогениран силикон. Някои доставчици го наричат „безследна“ или „безмаркова“ обработка. Повърхността се модифицира по време на формоването. Няма миграция на масло. Няма петна. Стъклото остава чисто.
По-добри ли са държачите от месинг или неръждаема стомана?
Месингът се обработва лесно. Устойчив е на корозия в сух фабричен въздух. Струва по-малко. За стандартна поточна линия за бране на пластмасови части, месингът е чудесен.
Неръждаемата стомана е устойчива на влажни условия. Среди с възможност за измиване. Линии за преработка на храни. Чисти помещения с агресивни почистващи препарати. Неръждаемата стомана 304 е устойчива на ръжда. Неръждаемата стомана 316 е устойчива на сол и по-силни химикали.
Изберете месинг за сухо и евтино. Изберете неръждаема стомана за мокро и регулаторно. Няма универсално „по-добро“. Само това, което е подходящо за приложението.







