
Въведение
Изборът на грешен процес за формоване на пластмаси може да удвои разходите на проекта и да забави производството с месеци. Детайл, който работи добре в един процес, се превръща в кошмар в друг. Формата се напуква. Материалът тече лошо. Цикълът се удължава.
Съществуват три често срещани метода за пластмасови части: шприцване , компресионно леене и ротационно леене . Всеки от тях работи по различен начин. Всеки е подходящ за различни форми, обеми и материали.
Какво е шприцоване?
Това е процесът, който повечето хора си представят, когато чуят „формоване на пластмаса“. Машина взема пластмасови пелети, разтопява ги и след това изстрелва разтопения материал в затворена метална форма. Пластмасата запълва всяка кухина, охлажда се и се втвърдява. След това формата се отваря и изхвърля детайла. Циклите са кратки. Тридесет секунди е обичайно време за малки части.
Как работи?
Винт вътре в нагрят барабан се върти. Той разтопява пластмасовите пелети. След това винтът се движи напред като бутало. Той избутва разтопената пластмаса през дюза и в кухината на формата. Формата остава затворена под затягащо налягане, докато детайлът се охлажда. След като се втвърди, формата се отваря. Изхвърлящите щифтове избутват детайла навън. Целият цикъл се повтаря автоматично. Не е необходима човешка намеса между циклите.
Най-добрите приложения
Производството с големи обеми е мястото, където доминира шприцването. Сложни геометрии. Строги допуски. Постоянни резултати при милиони части. Помислете за тухлички LEGO. Капачки за бутилки. Корпуси за медицински устройства. Автомобилни конектори. Електрически ключове. Всеки продукт, който изисква прецизност и големи количества, е насочен към този процес.
Малки, сложни части са подходящи. Възможни са тънки стени. Елементи като ребра, вдлъбнатини и щракващи се сглобки са лесни за вграждане. Клиентите избират шприцване, когато се нуждаят от еднакви части в стотици хиляди.
Основни предимства
- Циклите са бързи, след като матрицата работи. Типично е от петнадесет до шестдесет секунди на детайл. Точността е отлична. Допустимите отклонения от ±0.05 мм са рутинни с подходящ инструментариум и материал. Повърхностната обработка се получава директно от матрицата. Не е необходима вторична обработка за много приложения. Автоматизацията е лесна за изпълнение. Роботите могат да изваждат части и да вмъкват компоненти.
- Разходът на материал е нисък. Ливниците и каналите могат да се смилат и използват повторно като рециклируем материал. Цената на труд за детайл е малка, след като машината работи.
Основни недостатъци
- Цената на инструменталната екипировка е много висока. Производствена стоманена форма често струва от двадесет хиляди до сто хиляди долара или повече. Сроковете за изпълнение са дълги. Осем до шестнадесет седмици за сложна форма е нормално. Промените в дизайна след изрязване на формата са скъпи и бавни.
- Шприцването има икономически смисъл само при по-големи обеми. Под петстотин или хиляда части, цената на инструментална екипировка на част става непосилна. Хората, които се нуждаят от малки партиди, първо трябва да обмислят други процеси. Първоначалната инвестиция е реална. Тя не е възстановима, ако продуктът се провали на пазара.
Какво е компресионно формоване?
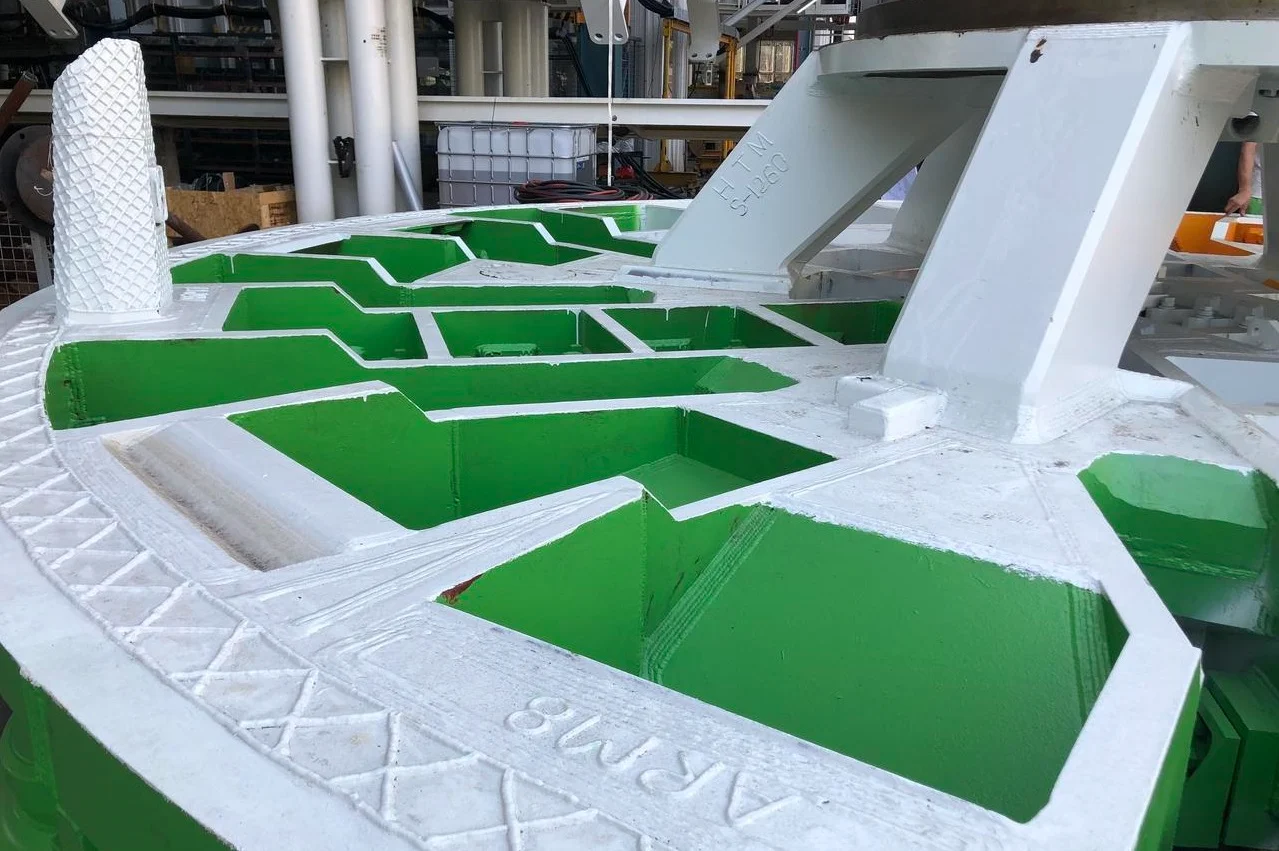
Този процес работи различно от шприцването. Няма винт. Няма инжектиране под високо налягане. Вместо това, някой поставя предварително измерено количество материал в отворена кухина на матрицата. Формата се затваря бавно. Топлината и налягането принуждават материала да се влее във формата на кухината. След това детайлът се втвърдява. Формата се отваря. Някой изважда готовия детайл. Просто оборудване. По-ниско налягане. Съвсем различен подход.
Как работи
Оператор поставя „заряд“ материал – обикновено заготовка или измерена буца – в кухината. Пресата сваля горната половина надолу. Топлината омекотява материала. Налягането го избутва във всеки ъгъл на матрицата. При термореактивните пластмаси протича химическа реакция. Материалът се омрежва и втвърдява трайно. При каучука или силикона процесът е подобен, но материалът остава гъвкав. След втвърдяване матрицата се отваря. Някой изважда детайла и отрязва излишния слой.
Циклите са по-дълги от тези при шприцване. Обичайният период е от две до пет минути. Етапът на втвърдяване не може да се прибързва.
Най-добрите приложения
Компресионното формоване е отлично за материали, с които шприцването е трудно. Термореактивни пластмаси като фенолни, епоксидни и меламин. Компоненти от естествен и синтетичен каучук. Силиконови клавиатури за електроника. Големи, плоски или леко извити елементи като електрически корпуси, капаци на контейнери и компоненти за уреди.
Автомобилните гуми са класически пример. Каучуковата смес се отлива в матрицата студена. Под въздействието на топлина и налягане тя се втвърдява в крайната форма на гумата с шарки на протектора и маркировки на страничните стени.
Основни предимства
- Цената на инструменталната екипировка е по-ниска от тази при шприцването. Формите са по-прости. Няма сложни системи за насочване или конструкции на врати. Няма нужда от механизми за затягане под високо налягане. Алуминиевите или дори композитните форми са подходящи за по-кратки серии.
- Процесът обработва добре материали, подсилени с влакна. Дългите стъклени или въглеродни влакна остават непокътнати. При шприцване, действието на винта може да скъса влакната и да намали якостта. Компресионното формоване запазва армировката. Възможни са големи части.
- Разходът на материал е минимален. Теглото на шихтата се изчислява близо до крайното тегло на детайла. Остатъчният материал в кухината е минимален.
Основни недостатъци
- Циклите са бавни. Нормално е от две до пет минути на детайл. Шприцването произвежда части на всеки тридесет секунди. Разликата се натрупва бързо при големи обеми.
- Проблемът е в светкавицата. Излишният материал се изстисква между половинките на матрицата. Някой трябва да го отреже след изваждане от формата. Това често е ръчна операция. Цената на труда се увеличава към общата сума.
- Сложността на детайлите е ограничена. Подрязванията са трудни. Дълбоките ребра и сложните елементи са трудни за оформяне, защото материалът не тече като течност. Той се движи по-скоро като гъсто тесто. Хората, които се нуждаят от сложни геометрии, трябва да обмислят шприцване.
- Консистенцията може да варира. Уменията на оператора са от значение. Теглото на зареждането и разположението му влияят на крайния резултат. Съществуват автоматизирани системи, но много фабрики все още разчитат на ръчно зареждане. Разликите между отделните части са по-големи, отколкото при шприцването. За некритични приложения това е добре. За прецизни медицински или автомобилни компоненти това е проблем.
Какво е ротационно формоване?
Този процес е почти противоположен на шприцването. Няма високо налягане. Няма сложна система от плъзгачи. Вместо това, операторът поставя пластмасов прах в куха форма. Формата се върти бавно във фурна. Две оси. Понякога повече. Прахът се топи и покрива равномерно вътрешната повърхност. След това формата се премества в охладителна станция. Пластмасата се втвърдява. Операторът отваря формата и изважда куха, безшевна част.
Как работи
Оператор отваря матрицата, пуска измерено количество пластмасов прах и я затваря. Формата отива в пещ. Тя се върти двуосно - около две перпендикулярни оси едновременно. Гравитацията върши работата. Прахът пада върху горещата вътрешна повърхност, топи се и се слепва в равномерен слой. След като целият прах се разтопи и покрие кухината, матрицата се премества в охладителна камера. Студен въздух или водна струя намаляват температурата. Пластмасата се втвърдява. Формата се отваря. Операторът изважда готовата част.
Времето за цикъл е дълго. Нормално е от двадесет до шестдесет минути. Етапите на нагряване и охлаждане не могат да се прибързват, без да се направи компромис с качеството.
Най-добрите приложения
Ротационното формоване е отличен метод за големи, кухи, безшевни части. Неща, които биха изисквали сглобяване или сложни ядра с други процеси. Каяци и малки плавателни съдове. Резервоари за вода от петдесет до пет хиляди галона. Пътни конуси. Контейнери за насипни товари. Корпуси за медицински изделия, които изискват гладки вътрешни повърхности без заваръчни линии. Селскостопански резервоари. Резервоари за автомобилни течности.
Еднокомпонентната конструкция е ключовото предимство. Няма шевове, които да пропускат. Няма заварки, които да се повредят. Детайлът излиза от матрицата като единична, непрекъсната обвивка. Хората, които произвеждат компоненти за работа с флуиди или оборудване за работа на открито, често избират този метод.
Основни предимства
- Цената на инструменталната екипировка е ниска в сравнение с шприцването или компресионното леене. Формите се изработват от ламарина или лят алуминий. Не се изисква високоякостна стомана, тъй като процесът използва ниско налягане - обикновено по-малко от десет psi. Ротационна матрица може да струва от 500 до 3000 долара. Шприцформа за сравнима част може да струва десет пъти повече.
- Частите са без напрежение. Липсата на високо налягане означава липса на остатъчни вътрешни напрежения. Това е важно за приложения на открито, където температурните цикли и UV лъчението причиняват напукване от напрежение в шприцваните части. Дебелината на стените е равномерна. Ротацията разпределя материала равномерно.
- Промените в дизайна са по-лесни. Модифицирането на ротационна матрица е по-лесно от модифицирането на матрица за шприцване от закалена стомана. Композитните матрици могат да бъдат закърпвани или променяни със стандартни инструменти за производство.
Основни недостатъци
- Циклите са много дълги. От двадесет до шестдесет минути на детайл. Шприцването произвежда детайл на всеки тридесет секунди. За големи обеми тази разлика е огромна. Ротационното леене има смисъл само за по-малки годишни количества или много големи детайли, където множество шприцформи биха били непосилни от гледна точка на разходите.
- Вътрешната повърхност е грапава. Външната част на детайла приема покритието на формата – обикновено гладко, ако е полирано. Вътрешната част обаче е такава, каквато е отлята. Неразтопени частици и следи от течение са често срещани. За приложения с по-добра видимост или изисквания за почистване на място, вътрешността може да се нуждае от вторична обработка. Това добавя разходи и време.
- Изборът на материали е ограничен. Повечето ротационни формовъчни машини използват полиетилен - LLDPE, MDPE, HDPE. Други материали като найлон или полипропилен са възможни, но по-рядко срещани. Хората, нуждаещи се от инженерни пластмаси като ABS, PC или подсилени композити, ще се затруднят с този процес.
- Контролът на дебелината на стената е по-малко прецизен от този при шприцването. Цел от три милиметра може да варира с плюс или минус половин милиметър. За структурни части това е добре. За прецизни компоненти с тесни допуски не е приемливо.
- Размерът на детайлите има практически ограничения. Много големите форми изискват огромни пещи и охладителни камери. Диаметър от десет фута е възможен. Двадесет фута е рядкост и е скъп. Повечето фабрики се фокусират върху части, измерени във футове, а не в метри. Всичко по-голямо се превръща в проект по поръчка със съответните разходи.
Прилики между трите процеса
На пръв поглед, шприцването, компресионното леене и ротационното леене изглеждат напълно различно. Различни машини. Различно време на цикъла. Различна геометрия на детайлите. Но ако се задълбочим малко, те споделят четири основни характеристики.
- И трите процеса използват матрица. Всяка пластмасова част започва с кухина. При шприцването се използва затворен инструмент, състоящ се от две части. При компресионното леене се използва отворена матрица, която се затваря под налягане. Ротационното леене използва куха, многокомпонентна матрица, която се върти. Материалът на матрицата се променя. Стомана, алуминий или ламарина. Целта остава същата. Формата определя крайната форма. Без нея нито един от тези процеси изобщо не работи.
- И трите изискват прилагане на топлина. Студената пластмаса не тече. Тя не може да приеме формата на кухина. При шприцването материалът се разтопява в бъчва преди инжектиране. При компресионното шприцване се подава топлина през плочите на матрицата, докато материалът се компресира. Ротационното шприцване нагрява цялата матрица във фурна, докато тя се върти. Методът се различава. Необходимостта не е такава. Топлината е неоспорима и при трите метода.
- И трите включват фаза на охлаждане. Разтопената пластмаса трябва да се втвърди, преди някой да извади детайла. Шприцването охлажда детайла вътре в затворената матрица под налягане. Компресионното формоване позволява на материала да се охлади и втвърди, докато пресата остава затворена. Ротационното формоване премества горещата матрица в специална охладителна камера. Охлаждащата среда варира – въздух, водна мъгла или понякога масло. Физиката не е такава. Пластмасата се втвърдява, когато губи топлинна енергия. Всеки процес зачита тази реалност.
- И трите са методи за обработка на полимери. Тези процеси оформят синтетични или естествени полимери. Термопласти като полипропилен и ABS. Термореактивни пластмаси като фенолни и епоксидни. Еластомери като каучук и силикон. Всеки процес обработва специфични полимерни семейства по-добре от други. Но и трите съществуват, за да трансформират суровите полимерни материали в готови, използваеми продукти. Те се конкурират и допълват взаимно в рамките на една и съща по-широка категория производствена технология.
Тези сходства са важни, защото обясняват границите на това, което може да се постигне чрез формоване на пластмаси. Разликите се състоят в това как всеки метод прилага топлина и налягане, а не в самите основни стъпки.
Как да изберем правилния процес на формоване
Изборът се свежда до три въпроса. Геометрия на детайла. Вид материал. Годишен обем. Отговорете честно на тези въпроси и правилният процес ще стане очевиден.
Ето една проста рамка за вземане на решения, базирана на горното обобщение.
- Милиони малки, прецизни части→ Шприцване. Капачки за бутилки, медицински конектори, LEGO тухлички. Висока цена на инструментална екипировка. Много ниска цена на детайл. Дълго време за изработка на матрицата. Струва си само в голям мащаб.
- Големи, плоски, гумени или термореактивни части→ Компресионно формоване. Силиконови клавиатури, електрически корпуси, уплътнения. По-ниски разходи за инструменти от шприцването. По-бавни цикли. Необходимо е оформяне чрез флашване. Работи добре за композити, подсилени с влакна.
- Големи, кухи, еднокомпонентни предмети→ Ротационно формоване. Каяци, резервоари за вода, пътни конуси. Процесът с ниско налягане означава евтини форми. Много дълги цикли. Груба вътрешна повърхност. Без шевове или заваръчни линии.
Практическа бележка
Някои части са подходящи за множество процеси. Един прост кръгъл капак може да бъде формован чрез компресионно формоване, шприцване или дори ротационно формоване, в зависимост от обема и материала. Хората не бива да приемат, че само един процес работи. Потърсете оферти. Изчислете. Най-евтината форма не винаги означава най-ниската обща цена на проекта. И обратно, най-скъпата форма може да се изплати в рамките на една година, ако обемите са достатъчно големи.
Горната рамка за вземане на решения предоставя отправна точка. Тя не е универсално правило. Но за повечето пластмасови части, произвеждани от повечето фабрики, тя сочи в правилната посока.

За NOBLE – Вашият надежден партньор за производство на пластмаси
NOBLE е специализирана фабрика за производство на пластмасови части. Ние сме специализирани във високопрецизни решения за формоване. Не само един процес. Няколко. Клиентите се обръщат към нас, когато се нуждаят от инженерна експертиза, а не само от фабрика за машини. Ние обслужваме индустрии, вариращи от потребителски стоки до медицински изделия. Общата нишка е качеството. Постоянно, измеримо и документирано качество.
Нашите основни възможности за обработка
Инжекционно формоване
Изпълняваме големи обеми задачи за сложни части с строги допуски. Многокухинните форми намаляват разходите за детайл. Клиентите получават повече части на цикъл. Вътрешната поддръжка на инструменталната екипировка осигурява функционирането на формите. Вторичните операции, като например формоване на вложки и допълнително формоване, се извършват на един и същ етаж.
Компресиране
Това е нашият капацитет за термореактивни материали. Фенолни, епоксидни, меламинови. Гумени уплътнения и гарнитури. Големи електрически компоненти, които се нуждаят от устойчивост на топлина. Също така имаме опит в композити, подсилени с влакна. Дългите стъклени или въглеродни влакна остават непокътнати при компресионно формоване.
Ротационно леене
Големи, кухи, безшевни части са нашата специалност тук. Резервоари за вода. Индустриални контейнери. Селскостопански контейнери. Инвестицията в инструментална екипировка е ниска в сравнение с шприцването. Дебелината на стените остава еднаква. Без заваръчни линии. Без сглобяване на множество половини.
Допълнителни възможности
Създаване на прототипи за валидиране на дизайна. CNC обработка за вторични елементи. Довършителни работи и монтаж . Опаковане и логистика. Клиентите не е необходимо да управляват пет различни доставчика. Ние се грижим за цялата верига от суровината до готовия за доставка продукт.
Сертификати – Качество, на което можете да разчитате
ISO 9001:2015 ISO 9001:2015
Нашата система за управление на качеството последователно отговаря на изискванията на клиентите и регулаторните органи. Непрекъснатото усъвършенстване не е лозунг. То е вградено във всеки процес. Съществуват одитни следи. Коригиращите действия се документират. Нищо не се промъква без преглед.
ISO 13485:2016 ISO 13485:2016
Това е световният стандарт за производство на медицински изделия. Строго управление на риска. Спазване на регулаторните изисквания. Безопасност на продуктите от проектирането до производството. Не всяка фабрика притежава този сертификат. Ние го имаме.
Защо да си партнирате с NOBLE?
- Цялостна поддръжка. Помагаме с избора на материали. Съдействаме с проектирането на матрици. Занимаваме се с производството и логистиката. Една точка за контакт. Без обвиняване между доставчици.
- Осигуряване на качеството По време на производствения процес се откриват проблеми рано. Отчитането на размерите предоставя доказателство. Пълната проследимост на материалите означава, че всяка част може да бъде проследена до сертификата за суровина.
- Пилотни серии с малък обем за клинични изпитвания или пазарни тестове. Масово производство с голям обем за утвърдени продукти. Преминаваме между шприцване, компресионно и ротационно формоване, според изискванията на детайла. Клиентите не се нуждаят от трима различни доставчици.
- Регулаторно доверие. Нашите ISO сертификати намаляват риска за веригата на доставки. Одиторите виждат сертификатите и преминават към други въпроси. Хората, отговорни за качеството и регулаторните въпроси, могат да спят по-спокойно, знаейки, че NOBLE е в списъка с доставчици.
Често задавани въпроси
Кой процес на формоване е най-евтин за производство с малък обем?
Ротационно формоване. Формите са евтини. Листова метална ламарина или лят алуминий. Не е необходима високоякостна стомана. Ниското налягане означава по-лесна конструкция.
Можете ли да изработвате кухи части чрез шприцване?
Да, но с уговорки. Газовото шприцоване използва азот за създаване на кухи канали. Техниките за изваждане на сърцевината използват прибиращи се щифтове за отстраняване на материал от дебели секции. И двата метода добавят сложност и цена към инструмента. За наистина кухи, безшевни части - представете си резервоар за вода или каяк - ротационното шприцоване е по-добрият избор.
Компресионното формоване само за термореактивни материали ли е?
Предимно, но не изключително. Термореактивните материали като фенолни, епоксидни и меламин са най-често срещаните. Те се втвърдяват под въздействието на топлина и налягане. Реакцията е необратима. Някои термопласти обаче работят и с компресионно формоване. Полиетиленът с ултрависоко молекулно тегло е добър пример. UHMWPE не тече добре в шприц. Компресионното формоване го оформя в листове, пръти и прости части.
Кой процес дава най-здравите части?
Шприцването обикновено осигурява най-висока якост и прецизност за ненапълнени термопласти. Постоянни температури на топене. Високо налягане на опаковане. Плътни части без кухини. Компресионното формоване обаче е по-добро за композити, подсилени с влакна. Дългите стъклени или въглеродни влакна остават непокътнати, защото няма винтово действие, което да ги скъса. Получената част има превъзходна твърдост и устойчивост на удар. За структурни приложения с непрекъснато армиране с влакна, компресионното формоване превъзхожда шприцването всеки път.







