
Производството се променя. Хората в индустрията го усещат. Появяват се нови методи. Старите методи се подобряват. Въпросът, който много собственици на магазини си задават, е прост. Готово ли е лазерното заваряване да поеме контрола? Или традиционното дъгово заваряване все още държи короната?
Ето проблемът, с който хората непрекъснато се сблъскват. Изборът на грешен процес убива печалбите. Преработката се натрупва. Скоростта остава бавна. Деформацията разрушава частите. Заварка, която в началото изглежда добре, може да се повреди по-късно. Или отнема два пъти повече време, отколкото би трябвало. Или деформира сглобката отвъд допустимото.
Това ръководство разглежда седем критични разлики. Целта е проста. Да помогне на хората да изберат правилната технология за конкретната си работа. Без маркетингова реклама. Без категорични твърдения, че един метод винаги печели. Просто практическо сравнение, базирано на това, което е важно в производствения цех.
Бърз отговор: „Шпаргалката“ (Целеви фрагмент)
Хората искат бързи отговори. Магазините се нуждаят от бързи решения. Ето възможно най-краткото описание.
Изберете лазерно заваряване, когато работата изисква висока скорост. Скорости над 50 инча в минута са рутинни. Термичната деформация трябва да остане минимална. Материалите са тънки. Помислете за клемите на акумулаторите на електрически превозни средства. Помислете за корпусите на медицинските устройства. Помислете за прецизни сглобки, където деформацията не е приемлива.
Изберете традиционно заваряване за ремонтни дейности. Счупено оборудване. Напукани рамки. Ремонти на място. Възможно е съединението да е лошо. Има пролуки. Повърхностите са замърсени. Традиционните методи се справят по-добре с тази бъркотия.
Изберете традиционно заваряване с ограничен бюджет. Базовата система за MIG или електрод струва под пет хиляди долара. Лазерна заваръчна система струва многократно повече. Цеховете с ограничен капитал не могат да оправдаят инвестицията в лазер.
Изберете традиционно заваряване, когато преносимостта е от значение. Човек може да носи електродния заваръчен апарат по стълба или на полето. Лазерното оборудване е тежко и чувствително. Не е опция за дистанционни ремонти.
Шпаргалката е проста. Скоростта и прецизността са при лазера. Цената и гъвкавостта са при традиционния. Няма един-единствен отговор, който да е подходящ за всяка работа.
Основната разлика: Как генерират топлина
Истинската разлика не е в скоростта или цената. Тя започва с въпроса откъде идва топлината. Колко концентрирана е тя. Какво прави това с метала?
Лазерното заваряване използва фотони.
Високоенергийна светлина. Лъчът се фокусира надолу до съвсем малка точка. Говорим за 0.2 милиметра или по-малко. Цялата тази енергия е събрана в много малка площ. Плътността на енергията достига огромни размери.
Това създава това, което хората наричат „ключова дупка“. Лазерът изпарява метала мигновено. Образува се тясна, дълбока кухина. Лъчът преминава в тази кухина. Стените на ключалната дупка се стопяват и сливат, докато лъчът се движи напред. Дълбоко проникване от много тесен източник на топлина. Това е предимството на лазера.
Традиционното заваряване използва електрическа дъга или пламък.
Плътността на енергията е много по-ниска. Топлината се разпространява. Диаметърът на дъгата може да бъде от 2 до 10 милиметра. Това е от десет до петдесет пъти по-широко от лазерно петно.
Тук не се образува ключалка. Вместо това хората работят с разтопена локва. Дъгата разтопява повърхността. Локвата расте. Повече топлина се влива в околния основен метал. Тази допълнителна топлина е проблемът. Тя причинява деформация. Разширява зоната, засегната от топлината. Променя свойствата на материала.
Помислете за визуалната разлика. Лазерният лъч е като карфица. Дъгата е като четка. Единият концентрира всичко в една точка. Другият разпределя енергията върху по-голяма площ. И двата могат да съединяват метал. Правят го по много различен начин.
Магазините, които избират между тях, първо трябва да разберат това. Източникът на топлина определя всичко останало. Скорост. Изкривяване. Дълбочина на проникване. Цената на оборудването. Всичко произтича от това как се доставя топлината.
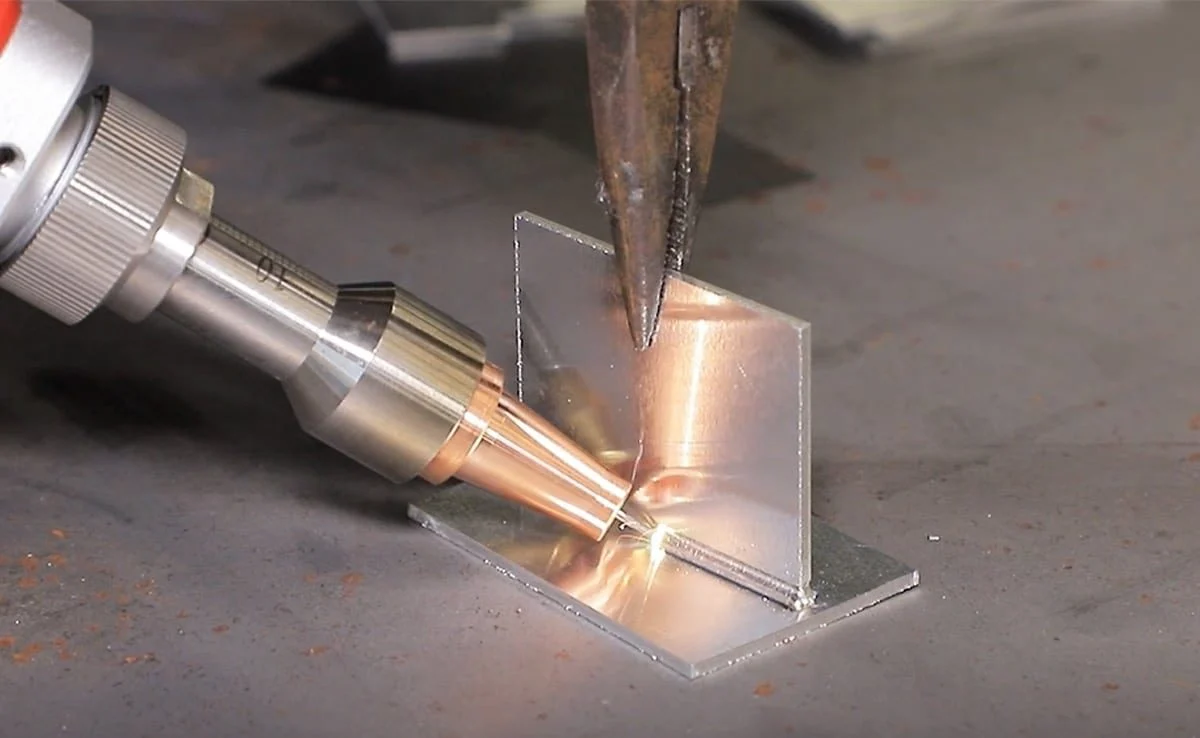
Сравнение директно (7-те ключови фактора)
Хората трябва да видят числата. Ето как тези 7 метода се съпоставят спрямо факторите, които действително имат значение в производствения цех.
1. Скорост и производителност (лазерът печели)
Лазерното заваряване е бързо. Типичните скорости варират от 50 до 200 инча в минута. Това не е печатна грешка. Двеста инча в минута са възможни при тънки материали с правилно закрепване.
Традиционното МИГ заваряване е много по-бавно. От десет до тридесет инча в минута е реалистичен диапазон. Опитният оператор може да натиска по-високо при прости съединения, но разстоянието остава голямо.
Изводът е ясен. Лазерът е от пет до десет пъти по-бърз за големи производствени серии. Цеховете, работещи с хиляди идентични части, спестяват драстично време.
2. Подаване на топлина и изкривяване (лазерът печели)
Лазерното заваряване нагрява много малко място. Зоната, засегната от топлината, или ЗТВ, остава малка. Хората я измерват в десети от милиметъра. Околният метал едва се нагрява. Деформацията не е сериозен проблем.
Традиционното заваряване разпространява топлината върху широка площ. ЗТВ може да се простира на много милиметри от заваръчния шев. При тънки листове тази топлина причинява деформация. Частите се усукват. Фланците се извиват. Сглобките вече не пасват.
Изводът е ясен. Лазерът е най-ефективен при тънки метали, всичко под три милиметра. Традиционните методи се борят с деформации при тези дебелини.
3. Сглобяване и толерантност към хлабини (традиционни победи)
Лазерното заваряване изисква прецизност. Разстоянието между частите трябва да остане под 0.1 милиметра. По-голямо разстояние ще прегори лъча или той няма да се слее. Частите трябва да бъдат отрязани точно. Приспособленията трябва да ги държат здраво.
Традиционното заваряване се справя по-добре с реални условия. МИГ или ТИГ горелка може да преодолее празнини от един до три милиметра. Операторът добавя пълнителен метал. Дъгата запълва празнината. Ето защо хората все още използват електродъгови заваръчни апарати за ремонтни дейности. Частите никога не са перфектни.
Изводът е ясен. Традиционните методи печелят при замърсени, лошо монтирани или ремонтни дейности на място. Лазерът изисква чиста, прецизна и контролирана среда.
4. Цена на оборудване (традиционни победи)
Традиционното заваряване е евтино за начало. Основната настройка за MIG или електрод струва между хиляда и двадесет хиляди долара. Предпазните средства са минимални. Заваръчна каска. Ръкавици. Кожено яке. Вентилация. Малък цех може да започне на цената на употребяван автомобил.
Лазерното заваряване е различна финансова категория. Системите на начално ниво започват от около сто хиляди долара. Системите за промишлено производство са много по-скъпи. Много от тях надхвърлят един милион долара. Защитните ограждения са задължителни. Лазерните лъчи могат да заслепят хората мигновено. Светлоотразителните материали могат да изпращат лъчи, рикоширащи из стаята. Самото ограждение добавя висока цена.
Изводът е прост. Лазерът изисква голям обем, за да генерира възвръщаемост на инвестицията. Цех, който произвежда пет части седмично, не може да оправдае разходите. Цех, който произвежда пет хиляди части седмично, прави сметките по различен начин.
5. Съвместимост на материалите (изтегляне/връзване)
Това е равенство. Всеки метод има различни силни страни.
Лазерното заваряване борави добре с отразяващи метали. Мед, месинг, алуминий. Тези материали отразяват енергията на дъгата. Лазерната енергия абсорбира различно. Също така, лазерът може да свързва различни метали. Стомана с алуминий. Стомана с мед. Традиционните методи имат проблеми с тези комбинации поради различните точки на топене и крехките интерметални слоеве.
Традиционното заваряване е отлично при стомана и неръждаема стомана. Въглеродна стомана, легирана стомана, неръждаема стомана. Процесите са усъвършенствани. Добавъчните метали са широко достъпни. Процедурите са добре документирани. Проблемът възниква при отразяващи метали като мед и месинг. Дъгата е склонна да се отклонява. Подаването на топлина е трудно за контролиране. Качеството на заварката страда.
Изводът зависи от приложението. Един цех, който заварява предимно стомана, не вижда предимство при лазерното заваряване. Един цех, който заварява медни шини или алуминиеви тави за батерии, вижда ясно предимство при лазерното заваряване.
6. Ниво на умения на оператора (лазерът е по-лесен за работа, но по-труден за настройване)
Лазерното заваряване разделя уменията на две категории.
Работата с лазера изисква минимални ръчни умения. Операторът зарежда частите. Натиска бутон. Следи машината. Лъчът следва програмиран път. Не се изисква координация между ръцете и очите.
Настройката на лазера изисква високи инженерни умения. Подравняване на лъча. Фокусна позиция. Параметри на заваряване. Проектиране на приспособление. Тази работа се извършва офлайн. Изисква обучение и опит.
Традиционното заваряване обръща модела. Ръчните умения са високи. Операторът наблюдава локвата. Премества горелката на ръка. Регулира скоростта и ъгъла в реално време. Това отнема години, за да се овладее. Уменията за настройка са ниски. Включете газта. Настройте силата на тока. Започнете заваряването.
Изводът е кой върши работата. Лазерът прехвърля умението от оператора към инженера. Традиционният метод запазва умението в ръцете на заварчика.
7. Потенциал за автоматизация (лазерът печели)
Лазерното заваряване се интегрира лесно с роботиката. Лъчът преминава през оптични кабели. Няма нужда да се влачат тежки кабели на горелката. Galvo скенерите позволяват изключително бързо позициониране на лъча. Стотици заварки в минута на малки части.
Традиционното заваряване също може да бъде автоматизирано. Съществуват роботизирани MIG клетки. Но оборудването е по-обемно. Накрайниците на горелката се износват и изискват честа смяна. Подаването на тел може да заседне. Скоростите са по-ниски.
Изводът е в полза на лазера за автоматизирано производство с голям обем. Традиционните роботизирани клетки работят, но не могат да се сравнят със скоростта или живота на консумативите с лазера. За автоматизация с малък обем или смесени продукти разликата е по-малко драматична.
Разбивка на разходите: Изчисляване на възвръщаемостта на инвестициите
Хората трябва да видят цифрите, преди да вземат решение за капиталово оборудване. Ето как работи математиката.
Първоначална инвестиция
Традиционната заваръчна установка струва между хиляда и двадесет хиляди долара. Това е необходимо за закупуване на качествен MIG или TIG апарат, основни предпазни средства и някои консумативи. Много сервизи започват с това.
Лазерна заваръчна система струва между сто хиляди и над един милион долара. Защитните ограждения добавят значителни разходи. Лъчът може да заслепи някого мигновено. Светлоотразителните материали могат да накарат лъча да рикошира. Ограждението не е по избор.
Консумативи
Лазерните системи консумират електричество с висока консумация на енергия. Лещите се нуждаят от периодична подмяна. Често е необходим защитен газ. В повечето случаи няма нужда от добавъчна тел. Няма износващи се контактни накрайници.
Традиционното заваряване консумира непрекъснато заваръчна тел. Защитният газ тече постоянно. Контактните накрайници се износват след няколко часа време на дъгата. Дюзите се натрупват пръски. Гелът за дюзи помага, но увеличава разходите. Цената на консумативите за детайл се натрупва при големи обеми.
Пример от реалния свят
Помислете за заваряване на десет хиляди шини за батерии. Това са тънки медни или алуминиеви части за батерии за електрически превозни средства.
Лазерна заваръчна система завършва работата за около един час. Лъчът се движи бързо. Не е необходима заваръчна тел. Няма почистване след заваряване.
Традиционната настройка за MIG или TIG заваряване отнема приблизително осем часа. Заваръчният апарат се движи по-бавно. Запълващата тел се изразходва. Пръските изискват почистване. Дюзите се износват и се нуждаят от подмяна по време на работа.
Само разликата в труда е драматична. Магазините, работещи с големи обеми, виждат бърза възвръщаемост на инвестициите. Магазините, работещи с малки партиди, никога не възстановяват премията на лазера.
Изберете лазерно заваряване, когато:
Хората се нуждаят от бързина и прецизност. Частите са компоненти за батерии за електрически превозни средства. Шини. Връзки между клеми. Това са приложения с голям обем и висока надеждност.
Херметичното запечатване е от значение. Медицински устройства. Сензори. Имплантируема електроника. Всеки теч е неуспех. Лазерното заваряване осигурява плътни, запечатани съединения.
Частите са от тънкослоен метал с дебелина под три милиметра. Деформацията не е приемлива. Традиционните методи изкривяват тези части.
Козметичното покритие е задължително. Без пръски. Без почистване след заваряване. Заварката изглежда чиста веднага след изваждане от машината.
Обемът на производство е висок. Хиляди идентични части на ден. Капиталовите разходи се разпределят между много звена.
Съединението е плътно. Частите са изработени чрез CNC обработка или прецизно щамповане. Пролуките остават под 0.1 милиметра.
Изберете традиционно заваряване (MIG/TIG/електропровод), когато:
Хора извършват ремонтни дейности. Тежка техника. Селскостопански машини. Багери. Частите са замърсени. Сглобката е лоша. Лазерът не може да се справи с тези условия.
Частите са неправилно прилегнали. Пролуките надвишават 0.5 милиметра. Повърхностите са ръждясали или замърсени. Традиционните методи за преодоляване на тези пролуки.
Дебелите плочи се нуждаят от заваряване. Над дванадесет милиметра или половин инч с един проход. Лазерното проникване е ограничено без изключително висока мощност.
Работата се извършва на открито или при ветровити условия. Защитният газ се издухва. Заваряването с електродъгово покритие или заваряването с флюсова тръба работи добре при вятър.
Бюджетът е ограничен. Под двадесет хиляди долара за оборудване. Лазер не е опция.
Необходимо е заваряване на място. Тръбопроводи. Строителни площадки. Кораборемонт. Човек носи електродъгово заваръчно оборудване до работата. Лазерното оборудване остава във фабриката.
Когато и двата процеса могат да работят
Някои приложения работят и с двата метода. Хората избират въз основа на специфични приоритети.
Автомобилна каросерия в бяло. Традиционното точково заваряване обработва структурните фуги. Лазерното запояване създава чисти шевове на покрива. И двете имат място в едно и също превозно средство.
Производство на ламарина от два до пет милиметрова стомана. Лазерът осигурява скорост и автоматизация за големи обеми рязане. MIG осигурява гъвкавост и по-ниски капиталови разходи за цеховете.
Тръби от неръждаема стомана. TIG заваряването създава санитарни, хранителни заварки с контролирано подаване на топлина. Лазерното заваряване се извършва с висока скорост на тръбни валци за непрекъснато производство.
Няма един-единствен отговор, който да е подходящ за всяка работа. Работните места трябва да разбират своите обеми, материали и изисквания за качество. Тогава изборът става ясен.

За NOBLE – Вашият партньор за прецизно производство
Кои Cме Ние
NOBLE е сертифицирана по ISO фабрика за CNC обработка. Клиентите се обръщат към нас за високопрецизна обработка и усъвършенствани технологии за съединяване. Основният ни бизнес винаги е бил субтрактивно производство. CNC фрезоване, струговане и шлайфане. Но ние добавихме и възможности за лазерно заваряване. Целта е истинско цялостно производство за клиентите. Без аутсорсинг. Без изпращане на части до отделен цех. Едно съоръжение обработва целия работен процес.
Нашите основни възможности
Ние преодоляваме пропастта между традиционното производство и съвременната лазерна прецизност. Два свята. Един цех.
CNC обработката е основата. Фрезоване, струговане, петосна работа и EDM за сложни метални и пластмасови компоненти. Строги допуски. Сложни геометрии. Обичайният стандарт на NOBLE.
Лазерното заваряване се използва за прецизни и шприцови заварки. Тънкокалибровани метали. Херметични уплътнения. Сглобки с ниски деформации. Работи, при които традиционното MIG или TIG заваряване би причинило деформация или прекомерно нагряване.
Традиционното заваряване остава в кутията с инструменти. TIG и MIG за по-дебели профили. За ремонтни дейности. За приложения, където съединението не е перфектно. Не всяка работа се нуждае от лазер. Ние знаем разликата.
Нашите сертификати (Доверие и качество)
Работим при строги системи за управление на качеството. Индустриите, които обслужваме, го изискват. Медицински изделия. Аерокосмическа и космическа промишленост. Автомобилна промишленост. Промишлено оборудване.
ISO 9001:2015 е всеобхватна система за управление на качеството. Тя обхваща нашите процеси на CNC обработка и заваряване. Постоянно качество. Повторяемост. Проследимост. Индустриалните клиенти очакват това базово ниво.
ISO 13485:2016 е златният стандарт за производство на медицински изделия. Не всеки цех притежава този сертификат. Ние го имаме. Той демонстрира способността ни да доставяме прецизни компоненти и заварени сглобки за хирургически инструменти, импланти и диагностично оборудване. Регулираните проекти се нуждаят от това ниво на документация. Ние го предоставяме.
Защо да си партнираме с нас?
„Обслужване на едно гише“ не е маркетингова фраза. Клиентите обработват части на нашите CNC машини. След това ние ги заваряваме на място. Без доставка до отделен заварчик. Без логистични забавяния. Без проблеми с предаването на качеството.
Експертизата в процеса е от значение. Знаем кога да препоръчаме лазерно заваряване. Висока скорост. Зона с ниско термично въздействие. Знаем кога да препоръчаме TIG заваряване. По-дебели секции. Толеранс на хлабина. Не налагаме една технология. Избрахме правилната за печата.
Качеството е на първо място. Всяка заварка се документира. Всяка обработена част се проследява. Нашите ISO системи го изискват. Клиентите получават документите, от които се нуждаят за собствените си одити и подаване на документи до регулаторните органи. Без търсене на сертификати. Без липсващи партидни записи. Системата работи.
Често задавани въпроси
Може ли лазерното заваряване да замени изцяло MIG?
Не. Не е за дебели ремонтни работи. Лазерът е отличен при тънки материали, висока скорост и ниска деформация. Но човек, който се опитва да поправи спукано рамо на багер или дебела стоманена плоча, все пак ще посегне към MIG или електрод заваръчен апарат. Двата метода служат за различни цели. Единият не елиминира другия.
Трудно ли е да се научи лазерното заваряване?
Зависи какво имат предвид хората под „обучение“. Пускането на машината, след като е настроена, е лесно. Зареждане на части. Натискане на бутон. Следене на цикъла. Тази част е лесна.
Програмирането на системата е по-трудно. Подравняване на лъча. Фокусна позиция. Разработване на параметри на заваряване. Проектиране на приспособления. Тази работа изисква обучение и опит. Цеховете се нуждаят от инженер или квалифициран техник, който да се занимава с настройката. Операторът на етажа не се нуждае от години опит в заваряването.
Лазерното заваряване изисква ли защитен газ?
Да, в повечето случаи. Аргон или хелий са типични. Газът предотвратява плазмените смущения. Без него лазерният лъч може да се разсее. Качеството на заварката страда. Някои приложения с много ниска мощност или импулсни процеси работят без газ, но това са нишови случаи. Повечето производствени заварки използват защитен газ, точно както MIG и TIG.
Кой е най-дебелият метал, който лазерът може да заварява?
Високомощните фибро лазери могат да заваряват стомана с дебелина до един инч или около двадесет и пет милиметра. Оборудването съществува. Заварките са възможни.
Но ето го и уловката. Традиционните методи са много по-евтини за тази дебелина. Лазер, достатъчно мощен да заварява плоча с дебелина един инч, струва цяло състояние. Консумацията на енергия е висока. Възвръщаемостта на инвестицията е ниска. Хората, които редовно заваряват дебели материали, трябва да се придържат към MIG, TIG или подфлюсово заваряване. Лазерът има смисъл само за дебели профили в много специфични, висококачествени приложения, където други ограничения изключват традиционните методи.







