
Какво е Екструзионно формоване?
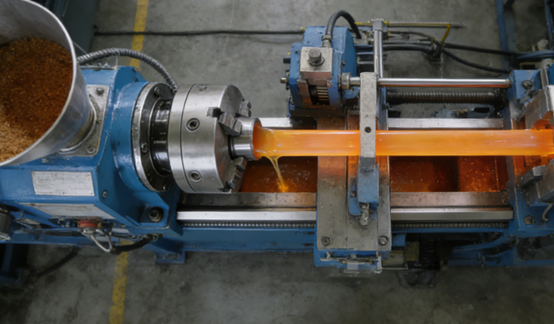
Екструзионното формоване е ефикасен и широко прилаган производствен процес. Основният принцип е подаването на нагрятите, омекотени или разтопени суровини в бункера на машината. Материалът се изтласква силно напред в барабана на екструдера от въртящия се шнек. По време на този процес, благодарение на топлината, генерирана от външно нагряване и срязване на шнека, материалът се пластифицира и разтопява напълно.
Еднородната стопилка се принуждава да преминава през матрица със специфична форма на отвора под натиска на винта. Материалът, непрекъснато екструдиран от главата на матрицата, придобива фиксирана форма на напречното сечение, съответстваща на отвора на матрицата, точно както пастата за зъби, екструдирана от туба с паста за зъби. Екструдираните профили се охлаждат и оформят, след което се изправят с помощта на устройство за издърпване и се нарязват на необходимата дължина, като в крайна сметка се получават непрекъснати продукти с фиксирани форми на напречното сечение.
Как работи екструдирането?
Добавяне на материали
Пластмасови пелети или прах се подават в бункера на екструдера и непрекъснато и стабилно се подават в цилиндъра на екструдера. Под действието на гравитацията суровините падат в цилиндъра и се улавят от въртящ се шнек. Въртенето на шнека не само придвижва материала напред, но и започва да го компресира и предварително нагрява, подготвяйки го за следващия етап на топене.
Разтопяване на материала
Когато материалът се избутва напред в цевта от шнека, той претърпява интензивно нагряване и срязване. Топлината идва от електрическите нагревателни серпентини, увити около външната страна на цевта, които нагряват цевта до точно определена температура над точката на топене на материала.
Самият материал е подложен на огромна сила на срязване и сила на триене между стегнатите винтови резби и стената на цилиндъра. Тези механични енергии се преобразуват в топлина, което кара материала да се разтопи напълно и равномерно отвътре във вискозна течност. Този процес се нарича „пластифициране“.
На налягане
Разтопеният материал се компресира бързо под налягането на шнека. Целта на тази стъпка е да се елиминират мехурчетата в стопилката, да се смесят всички пигменти или добавки, които може да съществуват, и да се гарантира, че вискозитетът, температурата и налягането на стопилката достигат напълно равномерно и стабилно състояние преди преминаване през матрицата, полагайки основите за висококачествена екструзия.
Оформяне
Напълно хомогенизираната високотемпературна стопилка се прокарва през матрицата, монтирана в предния край на цилиндъра, под мощното налягане, непрекъснато прилагано от шнека. Вътрешните канали за поток на матрицата са прецизно проектирани и полирани, а формата на отворите им определя профила на напречното сечение на крайния продукт.
Независимо дали става въпрос за кръгла тръба, сложен кух профил или плосък лист, когато стопилката преминава през матрицата, тя точно ще представи формата на вътрешния отвор на матрицата, завършвайки трансформацията от аморфна стопилка в специфичен профил.
Охлаждане
Профилите, екструдирани от матрицата, трябва да се охладят и втвърдят незабавно. В зависимост от продукта, методите на охлаждане варират: тръбите или профилите често се охлаждат чрез резервоари за вода, пълни със студена вода; листовите материали могат да използват набор от студени валяци.
Системата за охлаждане трябва да бъде ефикасна и равномерна, за да гарантира, че продуктът бързо приема форма, да предотврати провисването или усукването му и да заключи точните си размери и форма.
Рязане
След като профилът се охлади и втвърди, той трябва да бъде издърпан от отвора на матрицата с постоянна скорост и тази задача се изпълнява от устройство за теглене.
Тяговите устройства обикновено са един или повече чифтове релси или ролки, които нежно, но здраво задържат продукта и осигуряват плавна сила на издърпване. Тази сила на издърпване трябва да бъде перфектно синхронизирана със скоростта на екструдиране на винта, за да се предотврати натрупването на продукта или прекомерното му разтягане. Накрая, непрекъснато екструдираните продукти се изпращат към станцията за рязане, където автоматично се режат от триони или режещи машини според предварително зададената дължина, за да се получат крайните готови продукти.
Какви са често срещаните материали, използвани при екструдиране?
Полиетилен (РЕ)
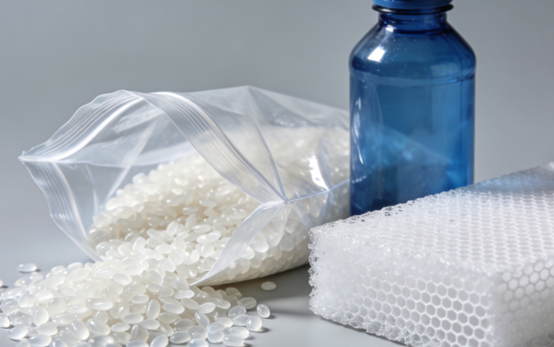
Полиетиленът е една от най-често използваните екструдирани пластмаси, разделена главно на полиетилен с висока плътност и полиетилен с ниска плътност.
Полиетиленът с висока плътност има висока якост и химическа устойчивост и често се използва в производството на водопроводни тръби, газопроводи и големи контейнери. Полиетиленът с ниска плътност е по-мек и по-прозрачен и често се използва за направата на филми, пластмасови торбички и слоеве за изолация на проводници. Неговата отлична течливост и стабилност при машинна обработка го правят изключително подходящ за високоскоростно екструдиране.
Поливинилхлорид (PVC)
Поливинилхлоридът е многофункционален материал, а твърдостта му може да се регулира чрез добавки.
Твърдият поливинилхлорид е с висока якост и устойчивост на корозия и се използва широко в профили за врати и прозорци, тръби и подове в строителната индустрия. Мекият поливинилхлорид е гъвкав и често се използва в обвивки на проводници и кабели, маркучи и водоустойчиви мембрани.
Поливинилхлоридът изисква прецизен контрол на температурата по време на обработка, за да се предотврати разлагането и отделянето на вредни газове.
Полипропилен (РР)
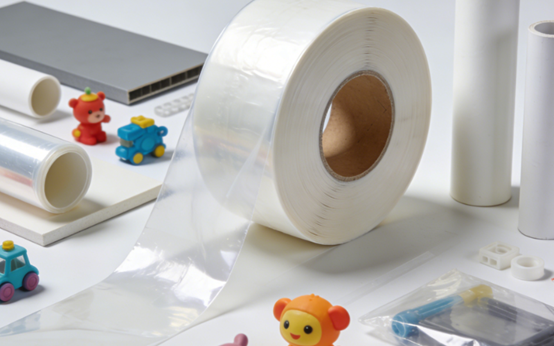
Полипропиленът има отлична топлоустойчивост и химическа стабилност, а плътността му е сравнително ниска. Често се използва за производство на контейнери за опаковане на храни, автомобилни части и домакински предмети, като кутии за съхранение и прибори за хранене.
Процесът на екструдиране на полипропилен изисква относително висока температура на топене, но скоростта му на свиване е сравнително висока. Следователно, трябва да се обърне специално внимание на размерната стабилност и контрола на деформацията по време на етапа на охлаждане и формоване.
Полистирол (PS)
Полистиренът се разделя на полистирен за общо предназначение и удароустойчив полистирен. Полистиренът за общо предназначение е прозрачен и сравнително крехък и често се използва за направата на съдове за еднократна употреба, кутии за CD-та и стойки за дисплеи. Удароустойчивият полистирен, поради повишената си здравина, често се използва като вътрешна облицовка на хладилници и външна обвивка на играчки.
При екструдиране на полистирол трябва да се отбележи, че якостта му на стопилка е сравнително ниска и не е подходящ за производството на дебелостенни или сложни кухи профили.
Акрилонитрил бутадиен стирен (ABS)
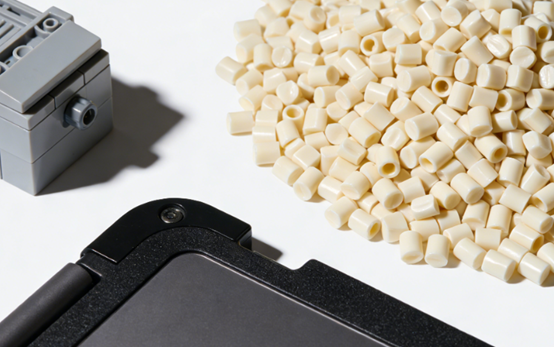
ABS смолата съчетава здравина, жилавост и повърхностен гланц и е инженерна пластмаса. Тя се използва широко в автомобилни части, като например арматурни табла, корпуси на домакински уреди и Lego блокчета.
Когато ABS се екструдира, условията на сушене трябва да бъдат стриктно контролирани поради силната му хигроскопичност. Остатъчната влага може да причини образуване на мехурчета или сребърни ивици по повърхността на продукта по време на обработката, което влияе върху качеството на крайния продукт.
Термопластични еластомери (TPE)
Термопластичните еластомери притежават еластичността на каучука и обработваемостта на пластмасата и могат да се формират чрез екструдиране без вулканизация. Често се използват в уплътнителни ленти, маркучи, дръжки и спортна екипировка.
Термопластичните еластомерни материали са чувствителни към температурата по време на екструдиране. Прекалено високите температури могат да доведат до разграждане, докато прекалено ниските температури могат да повлияят на течливостта. Следователно е необходима точна система за контрол на температурата, за да се гарантира производителността на продукта.
Какви са предимствата на екструдирането?
Висока ефективност
Екструзионното формоване може да постигне непрекъснато производство в продължение на 24 часа без прекъсване. Целият процес - от влагането на суровината до рязането на крайния продукт - е напълно автоматизиран, с изключително висока производствена ефективност. То е особено подходящо за производство на дълги профили, тръби, плочи и др. За разлика от шприцването, не е необходимо да се преминава през многократни цикли на отваряне и затваряне на матрицата. Следователно, производителността за единица време при екструзионното формоване е голяма, което го прави подходящо за производство на мащабни стандартизирани продукти.
Ниски производствени разходи
Екструзионното формоване е непрекъснат процес с висока производствена скорост, което намалява разхода на оборудване и енергия за единица продукт. Структурата на матрицата е сравнително проста, а цената на матрицата е много по-ниска от тази при шприцване и други процеси. В същото време, степента на използване на суровините е висока, а отпадъчните материали могат да бъдат натрошени и директно рециклирани и използвани повторно, което допълнително намалява разходите за материали.
Висока гъвкавост на формата
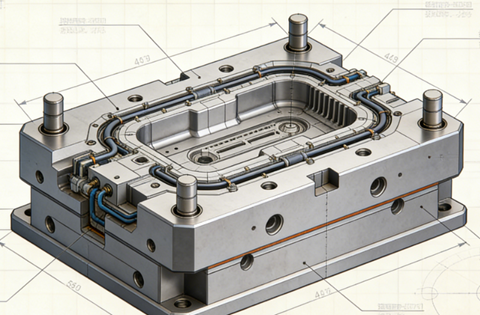
Екструзионното формоване може да произвежда различни сложни и постоянно напречно сечение, непрекъснати профили, като кухи, многокухинни и профили със специална форма, чрез промяна на различните видове отвори на матрицата. Дебелината, ширината и формата на продукта трябва да се регулират само според матрицата и последващите спомагателни машини, което е изключително гъвкаво.
Широка съвместимост на материалите
Екструзионното формоване се прилага за по-голямата част от термопластичните пластмаси и може да се използва и за някои термореактивни пластмаси, каучук, хранителни суровини, метали и др. Чрез регулиране на параметрите на процеса могат да се адаптират материали с различни реологични свойства.
Постоянно качество на продукта
Екструзионното формоване може да произведе продукти с високо постоянни размери и физични свойства по дължината при стабилни условия на процеса. По време на процеса на екструдиране стопилката претърпява щателно смесване, компресия и хомогенизиране, което води до плътна вътрешна структура на продукта, липса на шевове и надеждна работа.
Висока интеграция на процесите
Производствената линия за екструдирано формоване може удобно да интегрира множество последователни процеси, за да се постигне „формоване на една линия“. Например, по време на екструдирането, онлайн печат, щамповане и ламиниране могат да се извършват едновременно или може да бъде директно свързана с оборудване за формоване и заваряване надолу по веригата, намалявайки необходимостта от междинни звена и вторична обработка.
Ограничения и предизвикателства на Екструзионно формоване
Ограничения на формата на продукта
Екструзионното формоване може по същество да произвежда само непрекъснати профили с постоянни форми на напречното сечение. То не е в състояние да произвежда продукти с промени в напречното сечение по дължина или със сложни триизмерни структури. Този тип продукт разчита на други процеси, като например шприцване.
Предизвикателства, свързани с точността на размерите
Материалът претърпява термично разширение и свиване от разтопено състояние до охлаждане и оформяне и е повлиян от множество фактори, като например равномерност на охлаждане и стабилност на сцеплението. Поддържането на висока размерна точност и стабилност на формата на продукта по цялата дължина е изключително трудно, а изискванията за контрол на процеса и проектиране на матриците са изключително строги.
Високи изисквания за материали
Екструзионното формоване има определени изисквания за термична стабилност, якост на стопилката и течливост на материалите. Например, някои материали, които са чувствителни към високи температури, могат да се разградят, докато остават в бъчвата. Материалите с ниска якост на стопилката може да не запазят формата си след излизане от формата и са склонни към провисване или счупване.
Първоначална инвестиция
Въпреки че цената на един комплект матрици при екструдиране е сравнително ниска, общата първоначална инвестиция за цялостна екструдираща производствена линия е сравнително висока. Освен това, всеки път, когато даден продукт или матрица се променят, са необходими отнемащи време корекции на параметрите на процеса и разхищение на материали, което прави производството на малки партиди икономически нерентабилно.
Висока сложност на контрола на процесите
Екструдирането е непрекъснат динамичен равновесен процес. Многобройни параметри като температура, налягане и скорост на шнека са взаимосвързани и трябва да бъдат прецизно координирани. Дори и най-малкото колебание във всеки параметър може да повлияе на размера, външния вид или механичните свойства на крайния продукт, което поставя високи изисквания към опита на операторите и изискванията на системата за автоматично управление.
Качество на повърхността
Повърхността на екструдираните продукти е предразположена към дефекти като следи от течение, вълнообразни шарки и неравномерен блясък. Тези дефекти обикновено са свързани с дизайна на матрицата, разрушаването на стопилката, неравномерното охлаждане или присъщите свойства на материала. Получаването на висококачествени повърхности изисква изключително прецизна обработка на матриците и контрол на процеса.
Екструзионно формоване срещу шприцване
| Аспект | Екструзионно формоване | Инжекционно формоване |
| Принцип на процеса | Непрекъснато избутва разтопения материал през матрица, за да образува постоянен профил на напречното сечение. | Впръсква разтопен материал в затворена кухина на матрицата, след което се охлажда, за да образува отделна част. |
| Инструментална екипировка (форма/щанца) | Сравнително проста матрица; по-ниска цена. | Сложна, двукомпонентна форма; по-висока цена. |
| Производствена ефективност | Висока за дълги, еднородни продукти; непрекъсната работа. | Висока за масово производство на идентични части; циклична работа. |
| Гъвкавост на материала | Подходящ за широка гама от термопласти и някои други материали. | Много широка гама от термопласти, термореактивни пластмаси и еластомери. |
| Гъвкавост на дизайна | Ограничено до постоянни напречни сечения. | Високо; може да създава сложни 3D форми, подрязвания и фини детайли. |
| Първоначална инвестиция | По-ниска цена на инструментите, но пълната линия може да бъде значителна. | По-висока цена на матрицата, но цената на детайл намалява при големи обеми. |
| Типични приложения | Тръби, профили за прозорци, фолиа, пръти, листове. | Електронни корпуси, автомобилни части, играчки и капачки за бутилки. |
Съвети за поддръжка на екструдиращи машини
Редовно почистване
След всяко спиране на машината или смяна на материала, бункерът, шнекът и цилиндърът трябва да бъдат старателно почистени, за да се предотврати остатъци от материал и карбонизация. Особено след обработка на термочувствителни материали като PVC, е необходимо незабавно почистване. Формовъчният канал трябва да се почиства със специална медна четка или мек инструмент, за да се избегнат надрасквания. Прахът по нагревателната серпентина и охлаждащия вентилатор също трябва да се почиства редовно, за да се осигури ефективност на разсейване на топлината.
Контрол на температурата
Калибрирайте термодвойките и нагревателите във всяка температурна зона всеки месец, за да се уверите, че действителната температура съответства на показаната стойност. Проверявайте херметичността на нагревателната серпентина, за да предотвратите локално прегряване поради лош контакт. Каналът за охлаждаща вода трябва да се поддържа свободен. Филтърът трябва да се почиства редовно, за да се предотврати натрупването на котлен камък, което да повлияе на ефективността на охлаждане.
Поддръжка на смазочната система
Сменяйте смазочното масло на редуктора навреме и проверявайте нивото му всеки ден. Нанасяйте определения вид грес върху движещите се части, като лагери и водещи релси, през предписаните интервали. Редовно проверявайте опъването и подравняването на ремъка или съединителя, за да предотвратите необичайни вибрации.
Проверки за безопасност
Редовно проверявайте дали токът на двигателя е стабилен, почиствайте праха в електрическия шкаф и затегнете клемните блокове. Проверявайте дали бутонът за аварийно спиране, превключвателят на предпазната врата, защитата от претоварване и други предпазни устройства са надеждни и ефективни, за да се гарантира, че отговарят на изискванията за безопасно производство.
Съхранение на мухъл
След като машината бъде изключена и матрицата бъде отстранена, остатъчният разтопен материал в машината трябва незабавно да се отстрани, да се извърши антикорозионна обработка и машината да се съхранява на сухо място с постоянна температура. Преди повторен монтаж проверете нагревателния прът и повърхността на канала за поток, за да се уверите, че няма повреди или петна от ръжда.
Приложения на екструдирано формоване
строителство
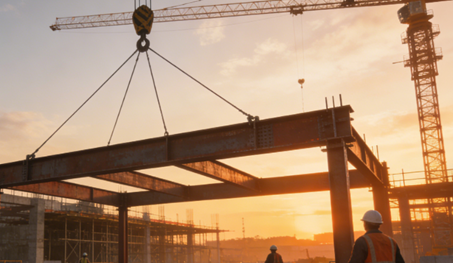
Голям брой пластмасови профили, използвани в строителството, като профили за врати и прозорци и декоративни линии, се формират чрез екструдиране. Чрез проектиране на матрици могат да се получат сложни структури със напречно сечение, отговарящи на изискванията за здравина, топлоизолация и естетика. Процесът на екструдиране поддържа и многокамерни структури и технология за коекструзия, което спомага за намаляване на разхода на материали и подобряване на цялостната производителност.
Проводници и кабели
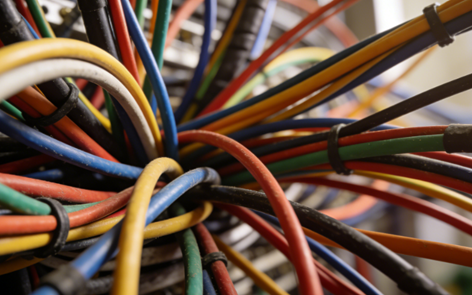
При производството на проводници и кабели, екструдирането се използва за покриване на изолационни слоеве или обвивки около метални проводници, като например материали като PVC, XLPE и TPU. Този процес може да постигне непрекъснато и равномерно покритие, осигуряващо стабилни електрически характеристики. Той също така се отличава с износоустойчивост, огнеустойчивост и устойчивост на стареене от околната среда, което го прави ключов процес в областта на енергетиката, комуникациите и автомобилните кабелни снопове.
Медицинска индустрия
Медицинските консумативи за еднократна или дълготрайна употреба, като инфузионни тръби и дихателни тръби, често се произвеждат чрез екструдиране. Този процес може да осигури висока консистентност на вътрешния диаметър и дебелината на стената, да отговаря на строги изисквания за хигиена и биосъвместимост и е подходящ за непрекъснато производство в чиста среда.
Пластмасова тръба
Едно от най-типичните приложения на екструдирането са различни пластмасови тръби, като PVC и PP тръби, които се използват широко във водоснабдяването и канализацията, преноса на газ, напояването в селското стопанство и защитата на електроенергията и комуникациите. Този процес може непрекъснато да произвежда дълги тръби с еднаква дебелина на стената, стабилни размери, висока производствена ефективност и е удобен за посрещане на различни изисквания за употреба, като устойчивост на налягане, устойчивост на корозия и устойчивост на стареене, чрез регулиране на формулата.
NOBLE"Услуги за екструдиране на формоване
Добре дошли в NOBLE, вашият доверен партньор за решения за прецизно екструдиране. Ние сме специализирани в трансформирането на сурови пластмасови смоли във високоефективни, непрекъснати профили, които отговарят на високите изисквания на различни индустрии.
Ключови способности и силни страни:
- Широка експертиза в материалите: Ние обработваме широка гама от термопласти, включително PVC, PE, PP, ABS, PS, TPE и инженерни класове.
- Дизайн на персонализиран профил: Ние се отличаваме с производството на сложни профили по поръчка, от прости тръби и пръти до многокамерни кухи конструкции.
- Пълномащабно производство: Поддържаме проекти, вариращи от създаване на прототипи до производство на малки партиди.
- Прецизност и последователност: Нашият контролиран процес и строги проверки на качеството гарантират, че всеки метър от вашия профил отговаря на точните спецификации за размери, здравина и покритие.
- Услуги с добавена стойност: Предлагаме вторични операции като рязане, пробиване, щанцоване, печат и сглобяване, за да доставим готови компоненти.
Често задавани въпроси
Кои са основните видове екструдиращи матрици?
Щипца за тръби/тръби оформя кухи тръби, като използва дорник за създаване на вътрешния диаметър. Щипца за плоски листове произвежда широки, тънки листове с широк, подобен на прорез отвор. Щипца за профили има сложен отвор за производство на персонализирани форми, като рамки за прозорци или настилки. Щипца за покритие на тел нанася концентричен слой изолация директно върху движеща се телена сърцевина. Щипцата за раздувно фолио е изправен цилиндър с кръгъл отвор, използван за производство на пластмасово фолио.
От какви материали обикновено се изработват екструдиращите матрици?
Щанците са изработени от високоякостни, износоустойчиви метали, за да издържат на високо налягане, температура и абразивни пластмаси. Често срещаните материали включват инструментални стомани за обща употреба, неръждаема стомана за устойчивост на корозия с определени материали и закалени сплави. Критичните повърхности често са хромирани или нитрирани, за да се подобри твърдостта, да се намали триенето и да се предотврати адхезията на материала, осигурявайки гладка повърхност на продукта и по-дълъг живот на щанцата.
Какви са обичайните практики за поддръжка на екструдиращите матрици?
Нанасянето на защитни антикорозионни покрития преди съхранение предотвратява ръжда. Необходима е редовна проверка за износване, драскотини или корозия на критичните повърхности. Щанците трябва да се съхраняват в суха и контролирана среда. Правилното боравене предотвратява порязвания или вдлъбнатини в прецизните...
Колко дълго обикновено издържа екструдиращата матрица?
Животът варира значително в зависимост от обработвания материал, обема на производство, качеството на поддръжка и самия материал на матрицата. Добре поддържана матрица, обработваща неабразивни смоли като LDPE или HDPE, може да издържи много години, дори десетилетия, непрекъснато производство. Обработката на абразивни материали като дървесно-пластмасови композити (WPC) или някои PVC съединения може значително да намали този живот, което изисква много по-бързо обновяване или подмяна.
Какво представляват „линиите на умиране“ и как могат да бъдат минимизирани?
Линиите на матрицата са фини, непрекъснати вертикални линии или маркировки върху повърхността на екструдирания продукт, разположени в посока на машината. Те често са причинени от малки драскотини, несъвършенства или натрупани остатъци по ръба на матрицата или повърхността на площадката. За да ги сведете до минимум, уверете се, че матрицата е щателно почистена и полирана.







