
Каква е Sгорещ MEtal Bкрай Процес?
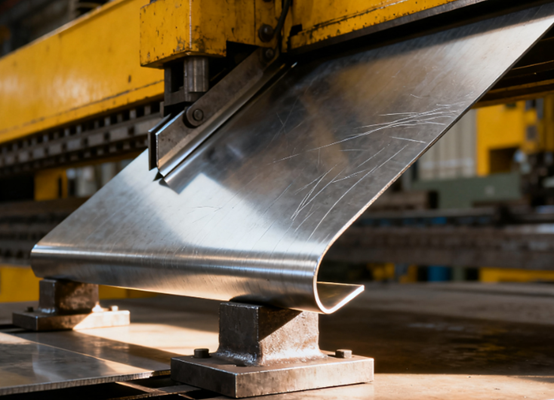
Огъването на ламарина е техника за обработка на метал, която използва главно огъваща машина за прилагане на натиск върху металните листове, причинявайки им пластична деформация на определени места, като по този начин се получават части с предварително определени ъгли и форми.
Процесът на огъване на ламарина обикновено включва форми, включително горна матрица (щанца) и долна матрица (V-образен жлеб), където листът се вкарва в отвора на долната матрица чрез натиск, за да се образува огъване. Технологията на огъване се използва широко в производството на различни метални структурни компоненти, като кутии, скоби и шкафове. Тя се отличава с висока ефективност, висока прецизност и силна адаптивност и е ключова стъпка в обработката на ламарина.
Как работи процесът на огъване на ламарина?
Ядрото на процеса на огъване на ламарина е прилагането на външна сила, която предизвиква пластична деформация на металните листове в предварително определена позиция, като по този начин се формират специфични ъгли и форми. Този процес разчита главно на огъващи машини и специални форми.
Метални материали, използвани при огъване на ламарина
Студено валцувана стоманена плоча
Студено валцуваните стоманени плочи са плочи от въглеродна стомана, които се валцуват при стайна температура. Студено валцуваните стоманени плочи имат отлична якост и обработваемост и по този начин са много подходящи за прецизно огъване, щамповане и заваряване.
Студено валцуваните стоманени плочи обикновено не изискват предварителна обработка, като например отстраняване на ръжда, и могат да бъдат директно галванизирани или боядисани.
Неръждаема стомана
Неръждаемата стомана е известна с изключителната си устойчивост на корозия, тъй като съдържащият се в нея хром може да образува плътен слой пасивационен филм от хромов оксид върху повърхността си.
Неръждаемата стомана 304 има отлични всеобхватни характеристики и е подходяща за различни среди. Неръждаемата стомана 316, поради добавянето на молибден, има по-силна устойчивост на хлоридна корозия.
| 304L | Подходящ за заваряване; Добри антикорозионни характеристики |
| 321 | Съдържа титан; Добри антикорозионни свойства |
| 301 | Сравнително висока твърдост; Добра якост |
Алуминий
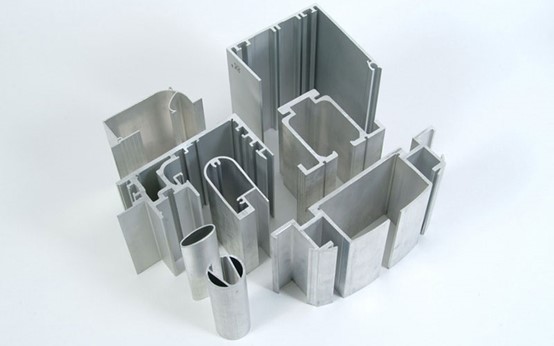
Алуминият е лек метал с плътност приблизително една трета от тази на стоманата, което е от решаващо значение в приложения, където е необходимо намаляване на теглото.
Алуминиевите материали също имат добра устойчивост на корозия и отлична топло- и електрическа проводимост. Освен това, алуминият има отлична пластичност и е лесен за огъване и разтягане.
Поцинкована стоманена ламарина
Поцинкованите стоманени листове се изработват чрез нанасяне на слой цинк върху повърхността на студено валцувани или горещовалцувани стоманени листове, с цел да се осигури защита на вътрешната стомана чрез цинковия слой и ефективно да се предотврати ръждясването на стоманените листове.
- Електропоцинкована стомана: Повърхността е фина и равномерна, което я прави по-подходяща за пръскане.
- Горещо поцинкована стомана: Цинковото покритие е сравнително дебело и има силна устойчивост на корозия, но по повърхността има цинкови цветове.
месинг
Месингът е медно-цинкова сплав. Той има много красив златистожълт вид и често се използва за декоративни компоненти. В допълнение към естетическата си привлекателност, месингът се отличава и с отлична електрическа проводимост, топлопроводимост и изключителни антибактериални свойства.
По отношение на машинната обработка, месингът е мек и има отлична пластичност, което го прави изключително подходящ за сложни операции по щамповане и коване.
Горещовалцувана стоманена плоча
Горещовалцуваните стоманени плочи са плочи от въглеродна стомана, които се валцуват при високи температури. В сравнение със студеновалцуваните плочи, повърхността им ще има слой оксиден люспи, ще бъде сравнително грапава и точността на размерите им също ще бъде малко по-лоша.
Предимството на горещовалцуваните стоманени плочи се крие в относително ниската им цена, а освен това те могат да осигурят по-дебели листови материали и по-висока структурна здравина.
Видове процеси на огъване на ламарина
Сгъване Огъване
Огъването чрез сгъване се постига чрез сгъване на гредата нагоре или надолу по ръба на детайла и често се използва за кутии и черупковидни части.
Плюсове:
- Огъване без маркировка на матрицата: Не уврежда повърхностното покритие или декоративния слой.
- Висока прецизност и добра повторяемост.
- Подходящ за чинии с големи размери: Особено алуминиеви плочи, тънки плочи от неръждаема стомана и др.
Минуси:
- Ниска ефективност: Подходящ за средно и малкосерийно производство.
- Сложна структура: Цената на поддръжката на сгъваемите механизми е висока.
- Не е подходящ за обработка на дебели листове.
Огъване на ролка
Валцовото огъване е процес, при който се използва триролкова или многоролкова машина за огъване на листове, за да се огъва постепенно ламарина в дъгообразни, цилиндрични или конични части чрез множество огъвания.
Плюсове:
- Подходящ за огъване с голяма кривина: Може непрекъснато да образува части с голям радиус или напълно кръгли части.
- Равномерна деформация: Избягвайте концентрацията на напрежение, причинена от еднократно огъване.
- Може да обработва дебели плочи и големи детайли.
Минуси:
- Контролът на ъгъла е труден: Разстоянието между ролките трябва да се регулира няколко пъти.
- Малките извивки или острите ъгли не са лесни за постигане.
- Високи инвестиционни разходи за оборудване.
Коване
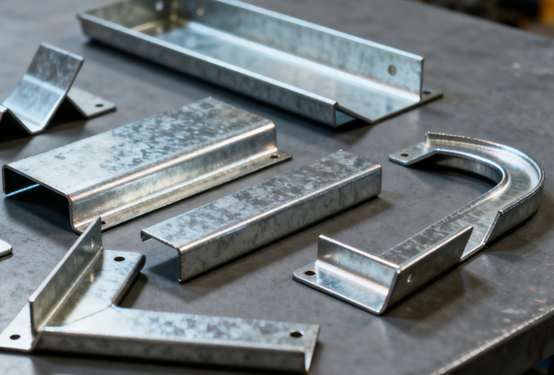
Щанцът притиска ламарината в долната матрица под изключително високо налягане, което води до пълна пластична деформация на материала. Ъгълът се определя почти изцяло от матрицата.
Плюсове:
- Изключително висока размерна и ъглова точност: Почти никакъв отскок.
- Остри ъгли или характерни ръбове: Подходящ за обработка на прецизни части.
- Добра консистенция на формоване: Ъгълът е изцяло контролиран от матрицата.
Минуси:
- Високи изисквания за оборудване: Необходими са преси с голям тонаж.
- Силно износване на матрицата: Високо налягане, високи изисквания към материалите за форми и термична обработка.
- Висока цена: Цената на производството и поддръжката на матриците е висока.
Въздушно огъване
Огъваният от въздуха детайл влиза в контакт само с върха на горната матрица и двете страни на V-образния жлеб на долната матрица. Когато поансонът натиска надолу, металът претърпява еластично-пластична деформация в точките на контакт, образувайки необходимия ъгъл.
Ъгълът се контролира от дълбочината на удара на перфоратора.
Плюсове:
- Силно регулиране на ъгъла: Ъгълът на огъване може да се променя чрез контролиране на хода на перфоратора, предлагайки висока гъвкавост.
- Ниско износване на матрицата: Поради малката контактна площ между горната и долната форма, формата има по-дълъг експлоатационен живот.
- Добра адаптивност: Един и същ набор от форми може да обработва части с различни ъгли и дебелини на плочите.
Минуси:
- Точност при малък ъгъл: Силно се влияе от отскока и изисква емпирична корекция.
- По-голяма сила на огъване: В сравнение с други методи, той има по-високи изисквания за тонажа на оборудването.
Отдолу
Щанцът притиска листа в дъното на V-образния жлеб на долната матрица, което прави листа напълно прилепнал към матрицата за оформяне. В зоната на деформация се наблюдава видимо пластично течение или дори отпечатване.
Плюсове:
- Висока точност на ъгъла: почти никакъв отскок и стабилен ъгъл на огъване.
- Добра повторяемост: Подходящ за масово производство на части с високи изисквания за консистенция.
- Отлично качество на повърхността: Ясни гънки и спретнати ръбове.
Минуси:
- Износване на мухъл: Голяма контактна площ, видимо триене и концентрация на напрежение.
- Чести промени в мухъла: Формите трябва да се сменят за различни дебелини или ъгли на плочите.
- Висока консумация на енергия: A Необходима е по-голяма сила на натиск.
Етапите на обработка на процеса на огъване на ламарина
Анализ на процесите
Преди огъване, внимателно анализирайте чертежа на детайла, за да потвърдите ъгъла на огъване, радиуса на огъване, размера и посоката на разгъване и проверете дали последователността на огъване е разумна.
Целта на анализа на чертежите на детайлите е да се избегнат грешки в размерите или проблеми с интерференцията на детайлите, причинени от неправилно проектиране.
Изберете Материал
Изчислете размера на разгъване въз основа на ъгъла на огъване и дебелината на плочата, вземете предвид коефициента на компенсация на огъването и след това подгответе материалите. Този процес се извършва, за да се гарантира точността на размерите на суровините и да се осигури основа за последващо огъване.
Подготовка на матрицата
Изберете подходящата горна матрица, долна матрица и тонаж на огъващата машина според формата, ъгъла и дебелината на огънатата част и извършете монтажа и пускането в експлоатация.
Изборът на форми влияе пряко върху точността на огъване и качеството на повърхността. Различните дебелини на плочите изискват различни размери на V-образните канали.
Позициониране
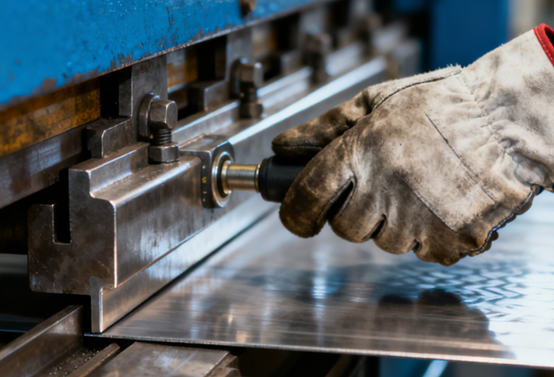
Операторът поставя детайла върху работната маса на огъващата машина и осигурява правилното му позициониране чрез ограничителя и позициониращото устройство, като го подравнява с линията на огъване. Тази стъпка има значително влияние върху постоянството на ъгъла на огъване и размера, като е необходимо да се поддържа точност на позициониране.
Операция на огъване
Стартирайте огъващата машина. Щанцът натиска надолу, за да притисне ламарината в долната матрица, за да оформи необходимия ъгъл. Операторът трябва да контролира дълбочината на натиска надолу или хода, за да предотврати преобръщане или прекомерен отскок.
По време на процеса на огъване трябва да се обърне внимание на посоката на силата върху материала и контрола на вдлъбнатината.
Проверка на измеренията
След като огъването на частите е завършено, за измерване се използва транспортир, шублер или трикоординатно измервателно оборудване, за да се потвърди дали ъгълът, дължината на страната и плоскостта отговарят на проектните изисквания.
Ако след проверката в продукта се открият отклонения, те могат да бъдат коригирани чрез фина настройка на хода или хлабината на матрицата.
Вторично и комбинирано огъване
За сложни части са необходими множество огъвания или огъване в различни посоки. Преди извършване на вторично огъване е необходимо да се провери дали ъгълът на огъване от предишната стъпка е правилен и да се обърне внимание на това да се предотврати препречването на формованата част с матрицата.
Deburring
След като детайлът е огънат, мустаците трябва да бъдат отстранени, скосени и повърхностно обработени, за да се предотврати влиянието на острите ръбове върху сглобяването или употребата. Ако впоследствие се изисква заваряване, прахово боядисване или анодиране, стъпката на отстраняване на мустаци е особено важна, за да се гарантира качеството на външния вид.
Окончателна проверка
В крайна сметка е необходима пълна или произволна проверка на размерите, ъглите, плоскостта и външния вид на детайла. Едва след потвърждаване, че те отговарят на изискванията на чертежите, може да се извърши защитно опаковане.
Уверете се, че огънатите части не са повредени по време на транспортиране и монтаж и гарантирайте качеството на доставените готови продукти.
Предимства на процеса на огъване на ламарина
Огъването на ламарина, като един от най-широко използваните процеси на формоване при обработката на ламарина, има множество предимства. То може не само да осигури структурна здравина, но и да вземе предвид производствената ефективност и контрола на разходите.
Висока прецизност
Съвременното CNC оборудване за огъване може прецизно да контролира ъгъла на огъване, позицията и налягането. Грешката при огъване обикновено се контролира в рамките на ±0.5°, което осигурява постоянство на размера и формата на частите и отговаря на изискванията за прецизен монтаж.
Висока ефективност на производството
Процесът на огъване на ламарина е лесен за работа и има кратък цикъл. Особено при използване на CNC огъващи машини, чрез програмирана работа могат да се постигнат множество непрекъснати процеси на огъване, което значително подобрява ефективността на производството. Подходящ е както за партидно, така и за дребносерийно производство.
Гъвкавост
Огъването на ламарина може да обработва части с различни форми, ъгли и дебелини на плочата чрез смяна на матрицата или регулиране на параметрите на хода. Едно и също оборудване може да се адаптира към множество продукти и е подходящо за персонализиран производствен режим на множество разновидности и малки партиди.
Висок коефициент на използване на материалите
Огъването постига промени във формата главно чрез пластична деформация, не генерира голямо количество отпадъци от рязане, има висок коефициент на използване на материала, спестява разходи за суровини и е в съответствие с концепцията за зелено производство.
Високо качество на повърхността
По време на процеса на огъване няма видими повреди по повърхността на материала, поддържайки добра гладкост. Той може директно да се използва за последващи процеси на пръскане, анодиране или заваряване, намалявайки стъпките на повторна обработка.
Широка гама от приложения
Технологията на огъване се прилага за всички видове метални плочи, като въглеродна стомана, неръждаема стомана, алуминий, мед и др., и се използва широко в индустрии като електроника, електрически уреди, автомобили, механично оборудване и строителство.
Недостатъци на процеса на огъване на ламарина
Ограничения на материалните свойства
Пластичността, якостта и еластичността на различните метали варират значително, което може лесно да повлияе на ъгъла на огъване и точността на размерите.
Например, високоякостната стомана или твърдият алуминий са склонни към напукване при огъване, докато меките метали могат да претърпят прекомерна деформация или неравномерни гънки.
Ефект на пружиниране
В металите се наблюдава явление на еластично възстановяване след огъване, което води до това, че действителният ъгъл е или твърде голям, или твърде малък.
Особено когато става въпрос за високоякостни материали и големи радиуси на огъване, трудността при контрол на пружинния обратен ход е още по-висока и е необходимо да се коригира чрез опит или компенсационни процеси.
Сложно огъване
Когато дебелината на листа е голяма или ъгълът на огъване е сложен, необходимостта от формовъчна сила се увеличава значително, тонажът на матрицата и оборудването трябва да бъде висок и е възможно да възникнат проблеми като отклонение на линията на огъване, напукване или вдлъбнатина, което затруднява процеса на формоване.
Високо изискване за умения
Контролът на ъглите на огъване, изборът на матрица и подреждането на последователността изискват от оператора богат опит; в противен случай е вероятно да възникнат проблеми като неравномерна деформация, ъглово отклонение или смущения в детайла.
Приложения на процеса на огъване на ламарина
Електронна индустрия
Ламарината се използва широко в производството на продукти като шасита, сървърни корпуси и разпределителни кутии. Този тип продукт има високи изисквания за точност на размерите и ефективност на разсейване на топлината. Листовата метална конструкция може ефективно да защити вътрешните електронни компоненти и е удобна за поддръжка и монтаж.
- Мрежов шкаф
- Индустриален компютърен корпус
- Разпределителна кутия
- Защитен капак
Комуникационна техника
Обработката на ламарина може да се използва за производство на корпуси за базови станции за 5G комуникация, мрежови стелажи, корпуси за рутери и др.
Листовата метална конструкция има отлични електромагнитни екраниращи характеристики и може да отговори на изискванията на комуникационното оборудване за прахоустойчивост, влагоустойчивост и защита от смущения.
Автомобилна индустрия
Листовата ламарина се използва за производството на каросерийни панели, скоби за шасита, както и на корпуси на мотоциклети и електрически превозни средства и др. Чрез процесите на огъване и заваряване на листова ламарина могат да се постигнат високоякостни и леки структурни конструкции.
- Врати на автомобила, капак на двигателя, капак на багажника
- Части на рамата и шасито
- Тава за батерии
Битова техника
Производството на ламарина се използва широко в корпусите и вътрешните скоби на продукти като хладилници, перални машини и климатици.
Частите от листов метал могат да постигнат прецизен външен вид и висока точност на сглобяване, като същевременно имат отлично разсейване на топлината и защитни свойства.
- Страничен панел на хладилника
- Корпус на пералнята
- Външният корпус на външното тяло на климатика
NOBLE: Вашият надежден доставчик на услуги за производство на ламарина
Предлагаме услуги по огъване на ламарина по поръчка, които надминават очакванията на клиентите, на конкурентни цени. От проектиране на прототипи до производство на огъващи се ламарини, ние разчитаме на нашия опитен екип и модерно производствено оборудване, за да гарантираме, че ще получите огъващи се ламаринени части с висока прецизност и стабилна производителност. Получете оферта за минути и огъващи се ламаринени части в рамките на дни!
Сертифицирана по ISO 9001:2015 и ISO13485-2016, NOBLE гарантира, че предоставя на своите клиенти качествени прототипи и производствени части. Разработените и модерни машини за огъване на метал и квалифицирани техници предоставят точни и висококачествени услуги за огъване на метал за бързо прототипиране и производство.
Въпроси и Отговори
Как се контролира пружинното отстъпване при огъване на ламарина?
Пружинното отстъпване може да се сведе до минимум чрез увеличаване на силата на огъване, използване на методи за дънообразуване или щанцоване, регулиране на ъглите на матрицата или компенсиране чрез CNC програмиране. Изборът на материал също играе ключова роля в поведението на пружинното отстъпване.
Какви са често срещаните предизвикателства при огъването на ламарина?
Типичните проблеми включват пружиниране, напукване по линиите на огъване, износване на инструмента и неточности в размерите при многоетапно огъване. Правилната инструментална екипировка, подготовката на материала и компенсацията на ъгъла могат да помогнат за избягване на тези проблеми.
В кои индустрии най-често се използва огъване на ламарина?
Този процес се прилага широко в автомобилостроенето, електрониката, домакинските уреди, телекомуникациите, аерокосмическата индустрия и промишлените машини, главно за корпуси, скоби, корпуси и структурни компоненти.
Как лесно да огънете ламарина?
За лесно огъване на ламарина, маркирайте линията на огъване, затегнете я здраво и прилагайте постоянен натиск с помощта на огъващ абкант или менгеме. За по-дебели или прецизни части използвайте CNC абкант за точен контрол на ъгъла и радиуса.
Кои са основните видове методи за огъване на ламарина?
Най-често срещаните видове включват въздушно огъване, дънообразуване, щанцоване, сгъване и валцоване. Всеки метод се различава по настройка на инструментите, точност на огъване и изисквания за сила, което позволява на производителите да избират въз основа на дебелината на материала и сложността на дизайна.







